CNC-Bearbeitung für die Robotik

CNC-Bearbeitung von Teilen für Industrieroboter

Die CNC-Bearbeitung von Roboterteilen bezeichnet hier die Prüfung von Anfragen für mechanische Komponenten nach Kundenzeichnung, die in Industrierobotern eingesetzt werden; sie meint weder den Einsatz eines Roboters zur Bedienung einer CNC-Maschine noch belegt sie bisherige Robotikprojekte von Zhenling. Definieren Sie die Schnittstellen von Aktuatoren, Getrieben, Endeffektoren, Fahrgestellen, Halterungen oder Wellen entsprechend ihrer vorgesehenen Funktion in der Montage. Anfragen zur CNC-Bearbeitung von Roboterteilen sollten Gelenkgehäuse, Schnittstellen zu Untersetzungsgetrieben oder Endeffektoren, Anforderungen an Umkehrspiel oder Konzentrizität sowie Abnahmekriterien für die Montage umfassen. Der Zeitplan hängt von den freigegebenen Vorgaben ab. Prüfen Sie Fertigungsablauf, Grenzen, Prüfnachweise und Ausschlüsse, bevor Sie einen Termin als verbindlich ansehen.

Beginnen Sie mit einer Zusammenfassung des Projekts ohne vertrauliche Angaben. Bevor Sie technische Zeichnungen mit geistigem Eigentum des Kunden oder exportkontrollierten Informationen versenden, klären Sie den genehmigten Übermittlungsweg und die Berechtigung.

CNC-Bearbeitung von Teilen für Industrieroboter
  • Angebotsantwort Der Zeitpunkt der Angebotserstellung wird nach Prüfung der Anfrage bestätigt.
  • Zeitplan für Prototypen Der Zeitplan für Prototypen wird im schriftlichen Angebot bestätigt.
  • Zeitplan für die Fertigung Der Zeitplan für die Fertigung wird nach Prüfung der Stückzahl und des Fertigungsablaufs bestätigt.
  • Bestellmenge Mindestmenge und Verfügbarkeit von Einzelstücken werden für jedes Angebot bestätigt.
  • Standardzahlung Zahlungsart, Anzahlung und Zeitpunkt der Restzahlung werden im schriftlichen Angebot bestätigt.
  • Lieferbedingungen Incoterm, Bestimmungsort und Zuständigkeit für die Fracht werden im schriftlichen Angebot bestätigt.
  • Dateiformate STEP- oder IGES-Modelle mit technischen Zeichnungen als PDF, DWG oder DXF.

Umfang der CNC-Bearbeitung kundenspezifischer Roboterteile

Laut den vom Unternehmen bereitgestellten Profilangaben umfasst das Angebot Metallbearbeitung nach Kundenzeichnung sowie Gerätekategorien für Drehen, Fräsen, Schleifen, Ausbohren, Bohren, Drahterodieren und Mehrachsbearbeitung. Die tatsächlich eingesetzten Maschinen, der Fertigungsstandort und die Verfügbarkeit müssen für den Auftrag bestätigt werden; Vorgaben aus einer technischen Zeichnung nach ASME Y14.5 bleiben vom Käufer festgelegte Anforderungen.

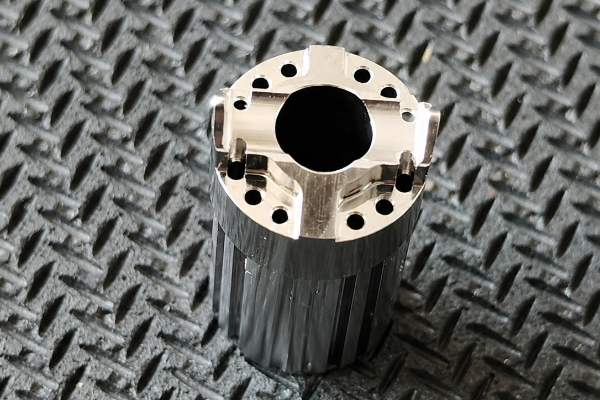
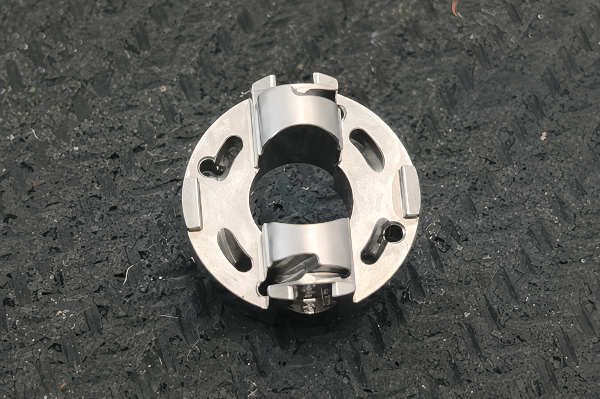
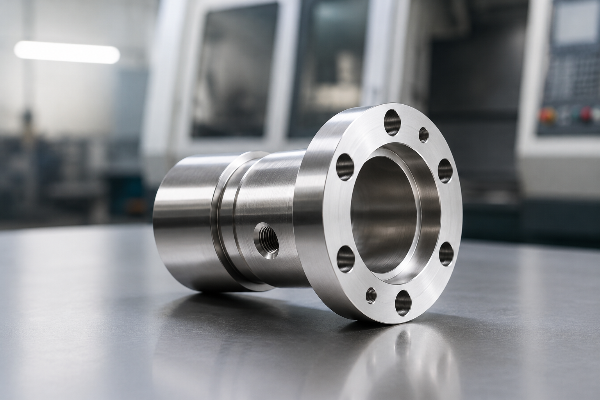
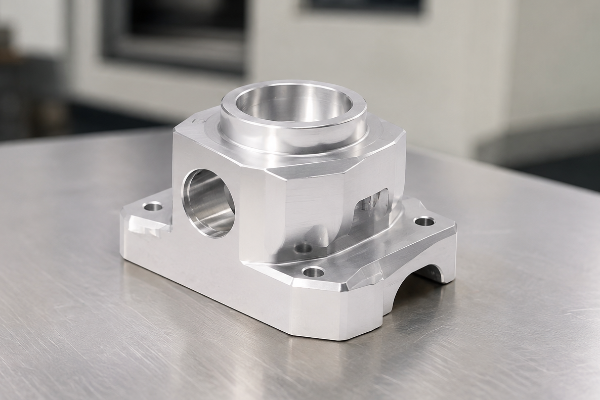
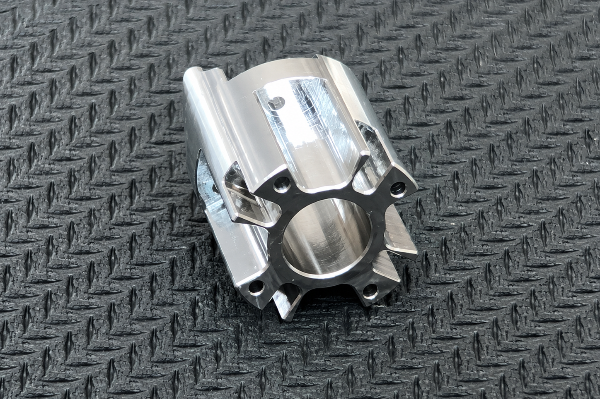
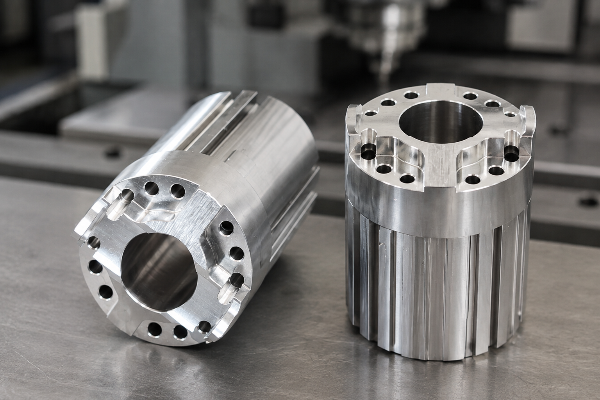
Beispielhafte Geometrie eines kundenspezifisch zerspanten Metallbauteils

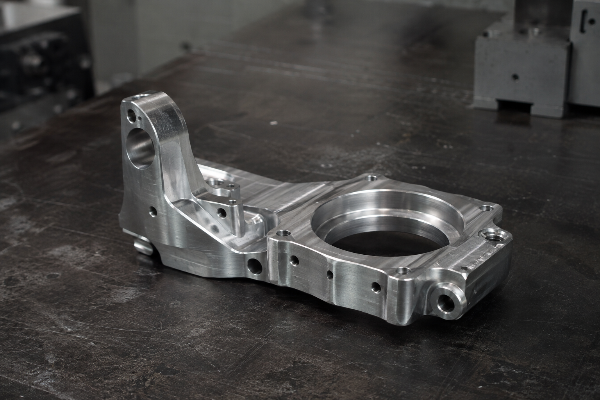
Aktuator- und Gelenkgehäuse

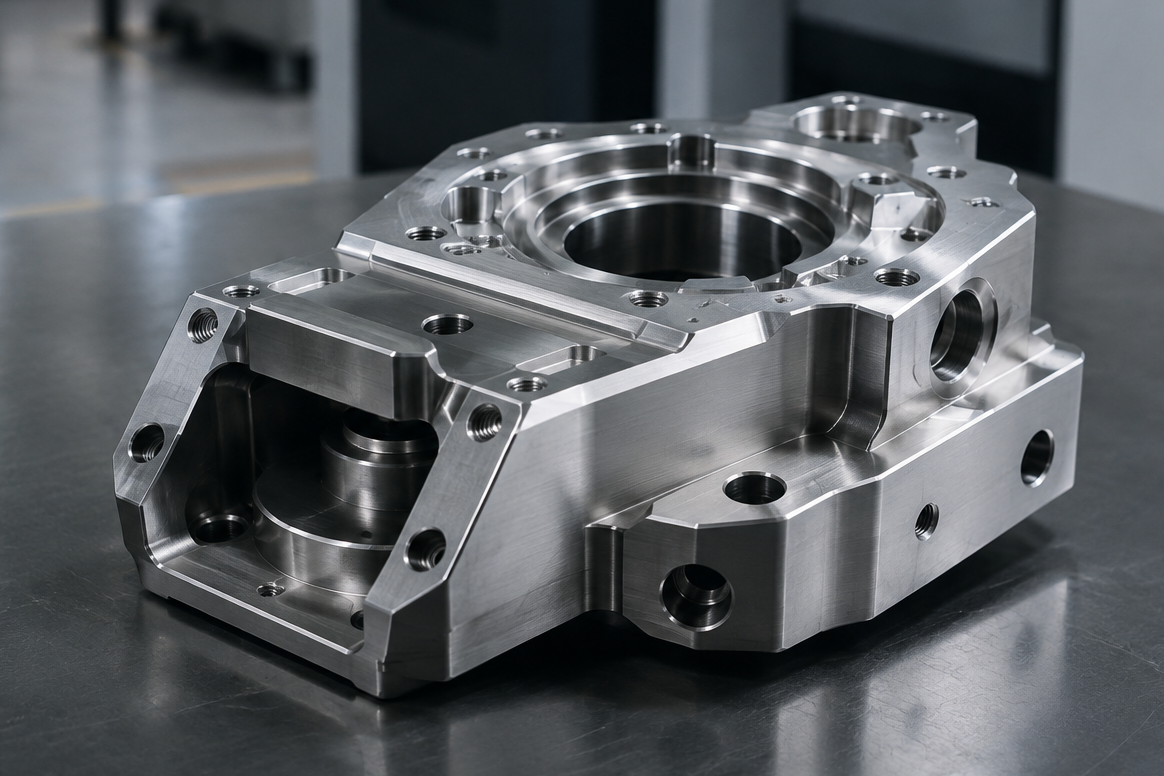
Bei der Prüfung der Schnittstellen betrachten wir Lagersitze, Motor- oder Untersetzungsgetriebeanschlüsse, Abdeckungen, Kabelführungen und Montageflächen als zusammenhängende Kette. Die Bewegungsachse steht dabei am Anfang, denn selbst eine scheinbar einfache Geometrie kann mehrere Aufspannungen und Prüfungen an verschiedenen Flächen erfordern.

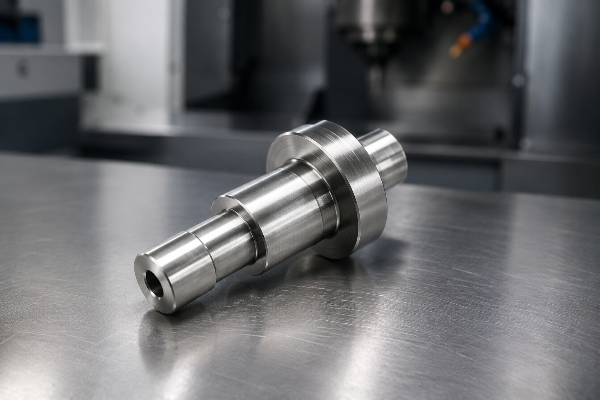
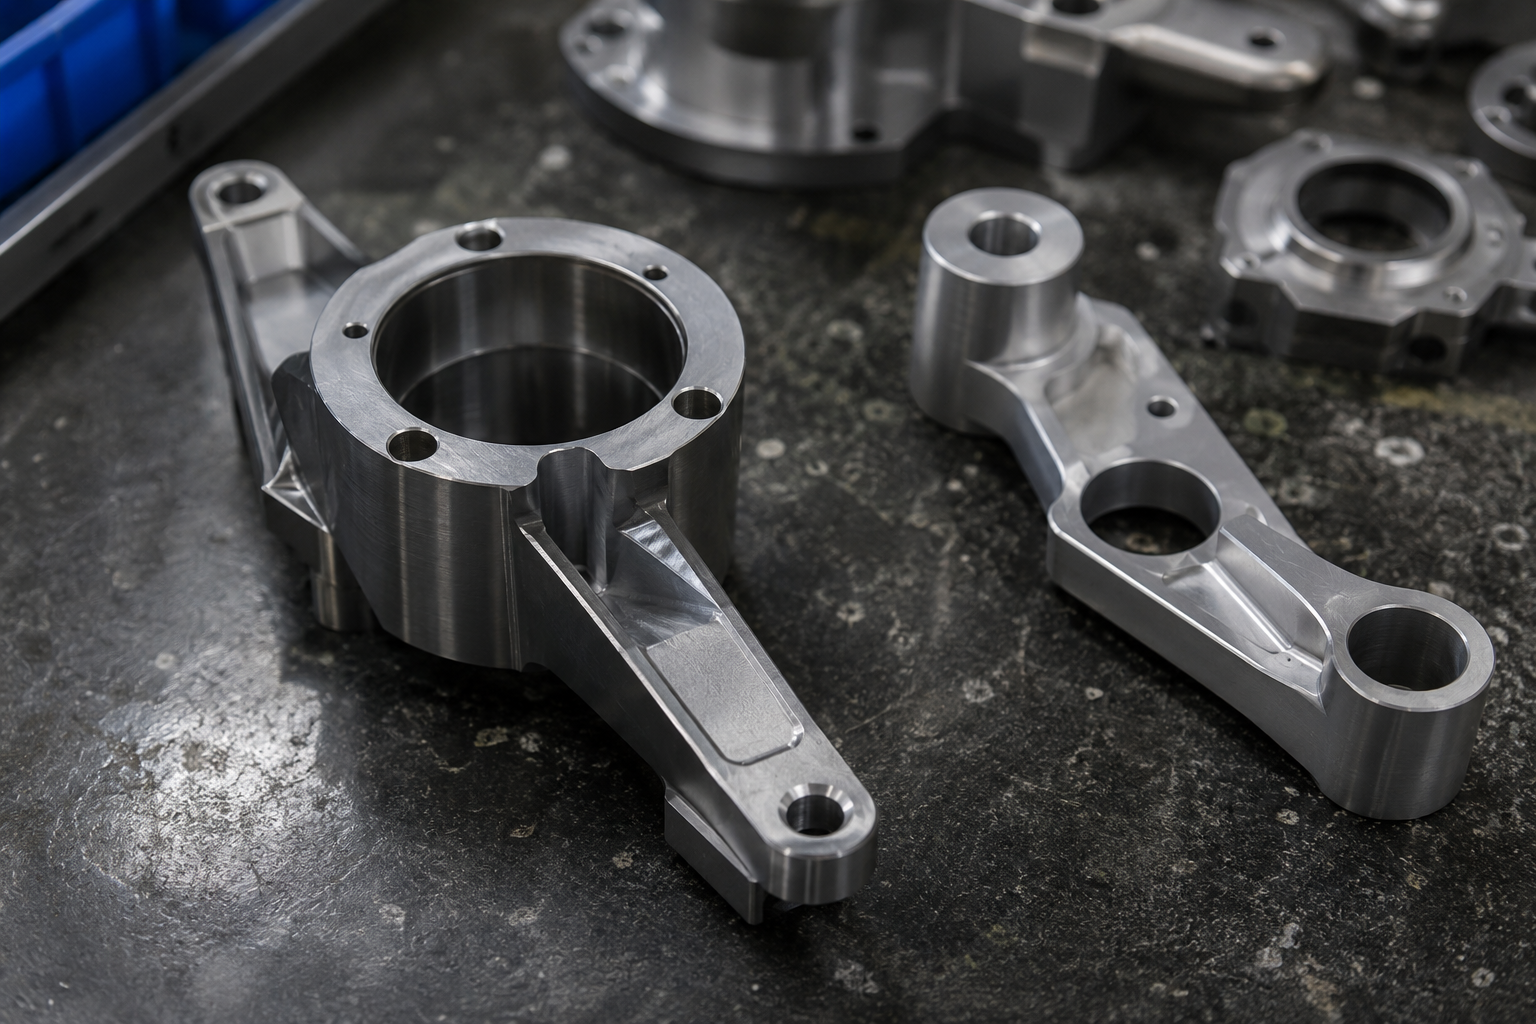
Getriebekomponenten und Wellen

Getriebeteile können Wellen, Lager, Dichtungen, Zahnräder, Motoren und Abtriebsflansche verbinden. Wir prüfen den Umfang anhand der bereitgestellten Definition des Metallbauteils; Getriebeauslegung, Lagerauswahl, Wärmebehandlung und Systemleistung richten sich weiterhin nach den genehmigten technischen Anforderungen des Käufers.

Teile für Endeffektoren

Die Prüfung der Werkzeugschnittstellen umfasst Werkzeugplatten, Greifergehäuse, Greiferfinger, Halterungen, Adapter und Sensorhalterungen. Dafür benötigen wir Angaben zu Flanschlage, Zugänglichkeit der Befestigungselemente, Kabel- oder Luftführung, Kantenzustand, Kollisionsraum und Kraftfluss.

Roboterfahrgestelle und Strukturbauteile

Bei Fahrgestellen prüfen wir Rahmen, Räder, Motorhalterungen, Kamerahalterungen und Bauteile mobiler Plattformen im Hinblick auf Steifigkeit, Masse, Zugänglichkeit und Montage. Eindeutige Bezüge für die Spannvorrichtung helfen außerdem, separat bearbeitete Teile wieder derselben Systemdefinition zuzuordnen.

Begriffe und Leistungsumfang in der Robotik

In der Robotik werden kundenspezifische Roboterteile und Roboterkomponenten in vielen Robotertypen eingesetzt, wir prüfen jedoch das Metallbauteil und nicht den vollständigen Roboterarm. Ein CNC-Roboter ist ein anderes Automatisierungssystem; unser Leistungsumfang betrifft die Fertigung von Bauteilen auf einer CNC-Maschine.

SYS.RDY // CNC_CORE

Prüfung des Fertigungsablaufs

  • CNC-Fräsen für prismatische Flächen, Taschen, Befestigungsbilder und komplexe Geometrien
  • CNC-Drehen für Wellen, Hülsen, Geometrieelemente an Rädern und rotationssymmetrische Bauteile
  • Die Wahl der CNC-Maschine richtet sich nach den definierten Schnittstellen, der Zugänglichkeit und der Abfolge der Aufspannungen
  • Mehrachsbearbeitung, wenn mehrere Schnittstellen mit weniger Umspannungen erreichbar sein müssen
  • Schleifen, Ausbohren, Bohren und Drahterodieren werden berücksichtigt, wenn die technische Zeichnung dies erfordert
Die Definition eines Roboterteils ist prüfbereit, wenn Bewegungsfunktion, maßgeblicher Änderungsstand, Bezugsstruktur, Montageschnittstellen und zu klärende Validierungsfrage zusammenpassen.
Hinweis zur Prüfung von Robotik-Anfragen Prozessprüfung

Werkstofffragen zu technischen Zeichnungen von Roboterteilen

Unser üblicher Fertigungsbereich umfasst Aluminiumlegierungen, Kohlenstoff- und legierte Stähle, Edelstähle, Nickelbasislegierungen und weitere Sondermetalle. Bei der Werkstoffprüfung betrachten wir Werkstoffsorte, Zustand, Anwendung und Oberflächenbeschaffenheit gemeinsam, statt allein eine Werkstofffamilie freizugeben. Die Oberflächentextur nach dem Profilverfahren bleibt eine gesonderte Vorgabe in der technischen Zeichnung gemäß ISO 21920-1:2021.

Werkstoff Aluminiumlegierung

Fragen für die Prüfung der technischen Zeichnung

Werkstoffsorte, Wärmebehandlungszustand, Kraftfluss, Gewindeschnittstellen, Verschleißflächen, Korrosionsbelastung und Anforderungen an die Oberflächenbeschaffenheit

Abzuwägender Zielkonflikt

Die geringere Masse erleichtert die Bewegung, während Kontaktverschleiß, Haltbarkeit der Gewinde, Steifigkeit und Verträglichkeit mit der Beschichtung die endgültige Wahl bestimmen können

Werkstoff Kohlenstoffstahl oder legierter Stahl

Kohlenstoffstahl oder legierter Stahl

02

Fragen für die Prüfung der technischen Zeichnung

Genaue Werkstoffsorte, Lieferzustand, Wärmebehandlung, Härtebereich, Halbzeugform und Korrosionsschutz

Abzuwägender Zielkonflikt

Festigkeit und Verschleißfestigkeit können zusätzliche Masse, Verzug durch Wärmebehandlung sowie Schleif- oder Beschichtungsarbeiten mit sich bringen

Werkstoff Edelstahl

Fragen für die Prüfung der technischen Zeichnung

Werkstoffsorte, korrosive Medien, magnetisches Verhalten, Gefahr des Fressens, Schweiß- oder Montagezustand und Oberflächenanforderungen

Abzuwägender Zielkonflikt

Korrosionsbeständigkeit ersetzt weder die richtige Verschleißpaarung noch die passende Passung oder Härte

Werkstoff Sonderlegierung

Sonderlegierung

04

Fragen für die Prüfung der technischen Zeichnung

Betriebstemperatur, chemische Belastung, genehmigte Spezifikation, Bedarf an Rückverfolgbarkeit, Bearbeitungszustand und Regel für Werkstoffalternativen

Abzuwägender Zielkonflikt

Werkstoffverfügbarkeit und Zerspanungsverfahren können Lieferzeit und Kosten maßgeblich bestimmen

Vorgaben zu Oberflächen und Kanten für die Montageprüfung

Bei jeder Angabe zur Oberflächenbeschaffenheit prüfen wir die Funktionsfläche, gegebenenfalls die Bearbeitungsrichtung, die Messgrundlage und den Bezug zur Nachbearbeitung. Wenn die technische Zeichnung ISO 21920-1:2021 nennt, werden diese Ausgabe und ihre Begriffe zur Oberflächentextur nach dem Profilverfahren Teil der vom Käufer festgelegten technischen Definition.

Funktionsflächen

Kennzeichnen Sie Lagersitze, Dichtbereiche, Gleitkontakte, Flächen zur Simulation von Bezügen, Spannflächen sowie optische oder sensorische Schnittstellen.

Kanten und Grate

Geben Sie Kantenbrüche, zu erhaltende scharfe Kanten, Gewindeanfänge, Querbohrungen und alle Bereiche an, in denen ein Grat in ein Lager, Getriebe, einen Kabelweg oder eine saubere Montage gelangen könnte.

Nachbearbeitung

Definieren Sie Beschichtung, Abdecken, Härten, Polieren, Reinigen und Kennzeichnen sowie die Maße der technischen Zeichnung, die vor oder nach der Behandlung gelten.

Vorgaben für die technische Zeichnung vor der Angebotserstellung

Auch eine CNC-Maschine kann ein Teil außerhalb der Toleranz fertigen, wenn die technische Zeichnung den Funktionszustand nicht eindeutig festlegt. Vor der Angebotserstellung prüfen wir dieses Risiko, denn eine unklare Anforderung lässt sich durch Programmierung nicht klären. Wenn die technische Zeichnung ASME Y14.5, ISO 5459:2024 oder ISO 1101:2017 vorgibt, legen wir ihre Anforderungen an Bezüge, Lage, Orientierung, Form und Rundlaufabweichung nach dem angegebenen System aus.

Prüfung des Projektumfangs für die CNC-Bearbeitung von Roboterteilen
# Definitionsvorgabe Was für die Prüfung des Umfangs benötigt wird Warum das wichtig ist
01 Anwendung Gewöhnlicher industrieller Einsatz, Betriebsumgebung, Beanspruchung und Kritikalität des Projekts Unterscheidet eine übliche industrielle Prüfung von einer Qualifizierung für regulierte, sicherheitskritische, Luft- und Raumfahrt-, Medizin-, Verteidigungs- oder exportkontrollierte Anwendungen
02 Bewegungsfunktion Rotierende, lineare, tragende oder positionierende Funktion oder Werkzeugschnittstelle Verbindet die Fertigungspräzision mit der tatsächlichen Funktion der Roboterkomponente
03 Zeichnungspaket Die maßgebliche technische 2D-Zeichnung, 3D-Geometrie, der Änderungsstand und die Vorrangregel bei Widersprüchen Verhindert, dass für CNC-Programm, Prüfplan oder Entscheidung zur Teilefertigung ein veralteter Definitionsstand verwendet wird
04 Bezugssystem Funktionale Bezugselemente, ihre Rangfolge und jeder Bezug zur Aufspannung oder Montage Legt fest, wie Lage, Orientierung und wiederholbare Messung bestimmt werden
05 Schnittstellen Bohrungen, Wellen, Lagersitze, Montageflächen, Gewinde, Passstifte, Flansche, Zahnräder, Dichtungen und Kabelführungen Konzentriert enge Toleranzen auf die Geometrieelemente, die die Montagekette schließen
06 Oberflächenzustand Anforderungen an Werkstoffzustand, Wärmebehandlung, Beschichtung, Rauheit, Kanten, Reinigung und Kennzeichnung Zeigt, in welchem Schritt des Fertigungsablaufs ein Maß oder eine Oberfläche abgenommen wird
07 Abnahmenachweise Erforderliche Analysen, Vorführungen, Prüfungen, Tests, Stichproben, Bedingungen und Berichtsinhalte Verknüpft jede kritische Anforderung mit einem objektiven Nachweis statt mit einer pauschalen Aussage zur Qualitätskontrolle
08 Stückzahl und Projektphase Prototyp, Pilotserie, Fertigung, Ersatz oder Änderungsstand; Stückzahlbereich und gewünschter Termin Bestimmt die Wahl von Spannvorrichtung, Maschine, Werkstoff, Prüfung und Zeitplan mit

Präzision ist vom Geometrieelement abhängig

Hohe Präzision ist eine Anforderung der technischen Zeichnung, die an die funktionale Schnittstelle, das Bezugssystem, den Werkstoffzustand und das Prüfverfahren gebunden ist – keine pauschale Bezeichnung für jedes Geometrieelement.

Prüfung des Projektumfangs anfragen

Preis- und Lieferzeitfaktoren für Roboterteile

Die Preisermittlung für kundenspezifische Roboterteile beginnt mit unserem definierten Fertigungsumfang und nicht mit einem Katalog lagerhaltiger Teile. Jedes Angebot berücksichtigt Werkstoff, Geometrie, Anzahl der Aufspannungen, Toleranzen, Stückzahl, Werkzeugbau, Prüfung, Nachbearbeitung, Verpackung und den gewünschten Termin.

Vollständigkeit der Definition

Auswirkung auf Kosten und Zeit

Widersprüche und fehlende Abnahmeregeln verhindern eine verlässliche Planung

Erforderliche Maßnahme

Benennen Sie den maßgeblichen Änderungsstand und klären Sie, ob bei Widersprüchen die 3D-Geometrie oder die technische Zeichnung Vorrang hat

Definition für die CNC-Bearbeitung von Roboterteilen

Funktionsbezogene Präzision

Auswirkung auf Kosten und Zeit

Schnittstellen mit engen Toleranzen können zusätzlichen Aufwand für Aufspannung, Spannvorrichtung, Maschine und Prüfung verursachen

Erforderliche Maßnahme

Legen Sie Anforderungen für die funktionalen Geometrieelemente fest, statt jede Oberfläche mit engen Toleranzen zu versehen

Funktionsbezogene Präzision bei der CNC-Bearbeitung von Roboterteilen

Werkstoff und Zustand

Auswirkung auf Kosten und Zeit

Halbzeugform, Wärmebehandlung, Härte, Verzug und Verfügbarkeit verändern den Fertigungsablauf

Erforderliche Maßnahme

Geben Sie Werkstoffsorte, Zustand, Regel für Werkstoffalternativen und erforderliche Unterlagen an

Werkstoff und Zustand

Stückzahl und Änderungsphase

Auswirkung auf Kosten und Zeit

Bei einem einzelnen Prototyp, einem Pilotbausatz und einer wiederkehrenden Teilefertigung verteilt sich der Aufwand für Aufspannungen unterschiedlich

Erforderliche Maßnahme

Nennen Sie den Stückzahlbereich, den voraussichtlichen Jahresbedarf und die erwartete Phase des Änderungsstands

Stückzahl und Änderungsphase

Prüfung und Oberflächenbearbeitung

Auswirkung auf Kosten und Zeit

Verfahren, Stichproben, Berichtsinhalte, Beschichtung, Abdecken und Fremdvergabe erfordern zusätzliche Arbeitsschritte

Erforderliche Maßnahme

Legen Sie fest, was vor der Freigabe schriftlich bestätigt werden muss

Prüfung und Oberflächenbearbeitung

Prüfung des kaufmännischen Leistungsumfangs

Das günstigste Angebot bedeutet nicht unbedingt das geringste Projektrisiko, wenn Angaben zu Werkstoff, Änderungsstand, Abnahmenachweisen oder Oberflächenbearbeitung fehlen. Diese Vorgaben sollten bei der Projektprüfung geklärt werden, bevor Preis, Lieferzeit, Bestellmenge, Lieferbedingungen oder Prüfdokumente als vereinbart gelten.

Prüfung starten

Vor der Bestellung festzulegende Prüfanforderungen

Die Qualitätsplanung beginnt mit einer messbaren Anforderung und einem festgelegten Abnahmeverfahren. Fehlen Bezug, Messbedingung oder erforderlicher Nachweis, können wir keine verlässliche Prüfung planen, selbst wenn das Maß eines einzelnen Geometrieelements zulässig erscheint.

Anforderung an das Geometrieelement

  • Kennung des Geometrieelements und der Anforderung
  • Bezugsangabe und Werkstoffzustand
  • Mess- oder Prüfverfahren
  • Erwarteter Stichprobenumfang oder Prüfumfang
  • Temperatur, Abstützung oder Montagezustand

Anforderung an den Nachweis

  • Ergebnisformat und Einheit
  • Im Prüfprotokoll angegebener Zeichnungsstand
  • Angeforderter Werkstoff- oder Prozessnachweis
  • Vorgehen bei einem nicht konformen Ergebnis
  • Für die Freigabe verantwortliche Stelle, bevor eine Charge weiterbearbeitet wird

Prüfumfang und Auftragsunterlagen

Der Umfang der Erstmuster- oder Maßprüfung wird bei der Prüfung der technischen Zeichnung vor der Fertigungsfreigabe vereinbart. Ein Maßprüf- oder Erstmusterprüfbericht wird mitgeliefert, wenn er im Auftrag festgelegt ist.

Das Prüfverfahren richtet sich nach der Fragestellung

Analyse, Vorführung, Prüfung und Test beantworten unterschiedliche Fragen; ein einziges Verfahren reicht nicht immer aus und ist auch nicht in jedem Fall erforderlich. Für jedes Projekt legen Sie die Nachweise fest, die zur Freigabe des Bauteils nötig sind, und wir bestätigen das vorgeschlagene Verfahren und den Umfang der Dokumentation.

Qualitätsprüfung bei der CNC-Bearbeitung von Roboterteilen

Projektvorgaben von der Prototypenprüfung bis zur Fertigungsfreigabe

ASME Y14.41 behandelt die Erstellung und Änderung digitaler Produktdefinitionsdaten. Für jeden Fertigungsauftrag bitten wir um ein maßgebliches Zeichnungspaket, eine klare Validierungsfrage und eine dokumentierte Änderungsentscheidung.

CNC-Bearbeitung von Roboterteilen für Prototypenprüfung und Fertigungsfreigabe
01

Einführung ohne vertrauliche Angaben

Nennen Sie Teilefamilie, industrielle Anwendung, Entwicklungsphase, Stückzahlbereich und Zieltermin; weisen Sie auf kontrollierte Daten hin, ohne sie zu versenden.

02

Abgleich der Definition

Wir arbeiten mit STEP- oder IGES-Modellen und technischen Zeichnungen als PDF, DWG oder DXF; benennen Sie die maßgebliche Datei, den Änderungsstand, die Vorrangregel bei Widersprüchen, den Werkstoff, die Bewegungsfunktion, die Bezüge und die Schnittstellen.

03

Prüfung des Leistungsumfangs

Vergleichen Sie die Definition mit dem werkstoffbezogenen Fertigungsablauf, dem Zerspanungsverfahren, der Folge der Aufspannungen, den Vorgaben zur Oberflächenbearbeitung und den Prüfanforderungen.

04

Fragestellung für den Prototyp

Entscheiden Sie, ob der Aufbau Passung, Bewegung, Belastung, Verschleiß, Umgebungsbedingungen, Erscheinungsbild oder eine Kombination davon validieren soll.

05

Nachweise und Änderungsentscheidung

Dokumentieren Sie, welche Anforderungen erfüllt wurden, was offenbleibt, was sich geändert hat und welche Definition für die nächste Phase maßgeblich ist.

06

Fertigungsfreigabe

Fahren Sie fort, sobald die genehmigte Definition, Stückzahl, kaufmännischer Leistungsumfang, Abnahmeverfahren und Zuständigkeiten für die Lieferung abgestimmt sind.

Kurzbeschreibung von Bewegung, Bezügen und Schnittstellen

Angabe in der Kurzbeschreibung Unterstützte Entscheidung
Anwendung und Kritikalität Legt den Rahmen der Qualifizierung und die ausgeschlossenen regulierten Kategorien fest
Bewegungsfunktion Verknüpft das Bauteil mit seiner Funktion bei Kraftübertragung, Ausrichtung, Bewegung oder Lastaufnahme
Maßgebliches Zeichnungspaket Benennt die maßgebliche technische Zeichnung, die 3D-Geometrie, den Änderungsstand und die Vorrangregel bei Widersprüchen
Festgelegte Bezüge Legt fest, wie das Teil bei Montage und Prüfung positioniert wird
Montageschnittstellen Erfasst die Verbindungen zu Lager, Getriebe, Motor, Werkzeug, Welle, Dichtung, Sensor, Halterung oder Fahrgestell
Validierungsnachweis Legt fest, welche Analyse, Vorführung, Prüfung oder welcher Test die Frage klärt

Wann das Projekt noch nicht angebotsreif ist

Die Angebotserstellung ruht, wenn fehlende Angaben uns zu Annahmen über Preis oder Zeitplan zwingen würden. Klären Sie diese Punkte zunächst oder bitten Sie uns vor einer detaillierten Preisermittlung um eine Besprechung eines begrenzten Leistungsumfangs.

Fehlende Voraussetzung
Welche Folgen das für Sie hat
Wo Sie stattdessen ansetzen können
01 Kein maßgeblicher Änderungsstand
Programmierung, Spannvorrichtungen und Teile können auf unterschiedlichen Zeichnungspaketen beruhen
Geben Sie ein kontrolliertes Paket aus 2D-Zeichnung und 3D-Daten heraus und legen Sie die Vorrangregel bei Widersprüchen fest
02 Kein genauer Werkstoff oder Zustand
Halbzeug, Zerspanung, Wärmebehandlung, Oberflächenverhalten und Abnahme können sich ändern
Legen Sie Werkstoffsorte, Zustand, genehmigte Regel für Werkstoffalternativen und erforderliche Unterlagen fest
03 Kein funktionaler Bezug oder Schnittstellenplan
Ein Teil kann einzelne Maße einhalten und dennoch die vorgesehene Funktion in der Montage verfehlen
Erfassen Sie die Beziehungen zwischen Bewegung, Befestigung, Lager, Welle, Flansch, Gewinde, Dichtung und Sensor
04 Keine Validierungsfrage
Ein Prototyp kann fertig aussehen, ohne Passung, Belastbarkeit, Verschleiß oder Eignung für die Umgebungsbedingungen nachzuweisen
Wählen Sie das Nachweisverfahren, bevor Sie Werkstoff oder Verfahren für den Prototyp festlegen
05 Reguliertes oder kontrolliertes Projekt ohne Qualifizierung
Eine übliche Prüfung des industriellen Leistungsumfangs ersetzt keine anwendungsspezifischen Vorgaben zu Konformität, Sicherheit, Daten oder Exportkontrolle
Schließen Sie die erforderliche Projekt- und Lieferantenqualifizierung ab, bevor Sie kontrollierte Informationen weitergeben

ALT_ROUTE // 001

Alternative Wege zum Prototyp

3D-Druck, Kunststoffmodelle, einfache Werkzeuge oder eine Montagevorrichtung können sinnvoll sein, wenn zunächst Zugänglichkeit, Kollisionen oder der Bauraum geprüft werden sollen und nicht das Verhalten des Metalls in der Fertigung. Dabei kann ein Kunststoffprototyp die Bauraumfrage klären, ersetzt aber keinen Nachweis am Metall für Belastung, Verschleiß, Temperatur oder Korrosion. CNC-Bearbeitung ist die falsche Wahl, wenn ein anderes Verfahren die aktuelle Frage schneller beantwortet, ohne die verbleibenden Risiken zu verdecken.

Technische Hilfsmittel für die CNC-Bearbeitung von Roboterteilen

Nutzen Sie unsere spezialisierten Rechner und Planungshilfen, um die Entwicklung Ihrer Roboterkomponenten zu beschleunigen und den CNC-Fertigungsprozess zu vereinfachen.

01 AKTIVES TOOL

Angebotsreife von Roboterteilen

Prüfen Sie Ihre 3D-CAD-Modelle und technischen Zeichnungen anhand unserer CNC-Fertigungstoleranzen. Erstellen Sie eine Checkliste für die Bearbeitungsreife.

Planungshilfe für Anfragen öffnen
02 AKTIVES TOOL

Kurzbeschreibung von Bewegung, Bezügen und Schnittstellen

Definieren Sie kritische Bezugsstrukturen für Roboter-Gelenkkomponenten. Sorgen Sie bei Ihren Präzisionsbaugruppen für eine genaue Ausrichtung und kinematische Genauigkeit.

Kurzbeschreibung der Schnittstellen öffnen
03 AKTIVES TOOL

Planungshilfe für Validierungsnachweise von Prototypen

Planen Sie die erforderlichen Prüfberichte, KMG-Messungen und Werkstoffzertifikate zur Validierung Ihrer Roboterprototypen in einer frühen Entwicklungsphase.

Planungshilfe für Nachweise öffnen

Prüfung des Projektumfangs anfragen

Senden Sie eine Zusammenfassung von Teilefamilie, Anwendung, Stückzahlbereich, Werkstofffamilie, Projektphase und der wichtigsten Schnittstellenfrage ohne vertrauliche Angaben. Anhand dieser Zusammenfassung können wir entscheiden, welche Definitions- und Qualifizierungsangaben für das nächste Gespräch erforderlich sind.

Prüfung des Projektumfangs anfragen

Projektreife prüfen

NDA-Bedingungen sowie der genehmigte Übermittlungsweg, Zugriff, Aufbewahrung, Vertraulichkeit und Exportbeschränkungen müssen vereinbart sein, bevor vertrauliche oder kontrollierte Dateien weitergegeben werden.

Häufige Fragen zur CNC-Bearbeitung von Teilen für Industrieroboter

Anfrage senden

Nein. Unser Zerspanungsangebot umfasst physische Teile für die Industrierobotik, etwa Gehäuse, Wellen, Endeffektoren, Halterungen, Räder und Fahrgestellbauteile. Roboterprogrammierung, Automatisierungszellen, Kameras, Steuerungen und Fertigungsroboter, die eine Fräsmaschine bestücken, gehören nicht dazu.

Unser Team kann Aktuator- oder Gelenkgehäuse, Getriebekomponenten, Motorhalterungen, Wellen, Hülsen, Werkzeugplatten, Greiferteile, Strukturbauteile, Halterungen und Fahrgestellbauteile prüfen. Das ist keine pauschale Freigabe für Fertigung oder Leistung; wir bestätigen den machbaren Umfang anhand der eingereichten Definition.

Ein Bearbeitungspaket für ein Aktuatorgehäuse sollte die Bewegungsachse, Schnittstellen zu Lagern und Untersetzungsgetrieben, den Motor- oder Abtriebsflansch, Montageflächen, die Reihenfolge der Bezüge, Befestigungselemente, Dichtungen, Kabelführungen, den Werkstoffzustand, Oberflächenanforderungen und Abnahmenachweise angeben. Verwenden Sie ASME Y14.5 oder die einschlägige ISO-Terminologie zur geometrischen Produktspezifikation in der technischen 2D-Zeichnung und der 3D-Geometrie einheitlich.

Bezüge legen fest, wie Bohrungen, Dichtflächen, Wellen, Zahnräder, Lager und Abdeckungen bei Montage und Prüfung zueinander stehen. ISO 5459:2024 definiert die Begriffe für Bezugssysteme; die funktionalen Geometrieelemente und ihre Rangfolge für die jeweilige Roboterkomponente muss weiterhin die zuständige Produktentwicklung festlegen.

Mitunter. Ein Ersatzwerkstoff kann Passung, Zugänglichkeit, Montagefolge oder den sichtbaren Bauraum validieren. Wenn Belastung, Steifigkeit, geringe Reibung, Verschleiß, Temperatur, Korrosion oder Oberflächenbeschaffenheit das Ergebnis bestimmen, ersetzt er jedoch nicht den für die Freigabe vorgesehenen Werkstoff.

Wir bitten Sie, enge Toleranzen für die funktionalen Schnittstellen festzulegen und die Bezugsstruktur, den Werkstoffzustand und das Prüfverfahren zu definieren. Eine pauschale Präzisionsangabe kann den Aufwand für Maschinen und Prüfungen erhöhen, ohne Maßgenauigkeit, wiederholbare Bewegungen oder die Funktion der Montage zu verbessern.

Bei der Preisprüfung berücksichtigen wir Werkstoff, komplexe Geometrien, Maschinenaufspannungen, Spannstrategie, Stückzahl, Zerspanungsverfahren, Wärmebehandlung, Oberflächenrauheit, Oberflächenbearbeitung, Prüfung, Verpackung und den gewünschten Termin. Für den Vergleich ziehen wir den schriftlich festgelegten Leistungsumfang heran und nicht allein den Preis, denn ein günstiges Angebot kann fehlende Annahmen zu Toleranzen, Bearbeitungszeit oder Prüfung verdecken.

Beginnen Sie mit einer Zusammenfassung ohne vertrauliche Angaben: Teilefamilie, gewöhnliche industrielle Anwendung, Projektphase, Stückzahlbereich, Werkstofffamilie, Zieltermin und die wichtigste Bewegungs- oder Montagefunktion. Fragen Sie nach dem genehmigten Weg für die Dateiübertragung, bevor Sie noch nicht freigegebene CAD-Daten, vom Kunden kontrollierte Daten oder exportbeschränkte Angaben zu Bauteilen weitergeben.

Definitionen für Prototypen, Pilotserien, Ersatzteile, Änderungsstände und die Fertigungsphase von nicht standardisierten Metallteilen können wir prüfen. Die Prüfung des Leistungsumfangs bestimmt mögliche Fertigungsabläufe mit CNC-Fräsen, CNC-Drehen, CNC-Präzisionsbearbeitung oder ergänzenden Verfahren und hält die kaufmännischen und abnahmerelevanten Punkte fest, die noch schriftlich vereinbart werden müssen.