Kontaktieren Sie Zhenling

CNC-Bearbeitung von Bronze: Leitfaden zu Legierung, Geometrie und Abnahme

Aktualisiert August 2026
Die CNC-Bearbeitung von Bronze ist ein Präzisionsbearbeitungsverfahren. Zuverlässige Ergebnisse in hoher Qualität setzen voraus, dass die allgemeine Bezeichnung „Bronze“ durch Angaben zu Legierung, Produktform, Lieferzustand, Geometrieelementen, Bearbeitungsschritt und Abnahmekriterien ersetzt wird. Diese Angaben bestimmen, welche Nachweise übertragbar sind. Ergebnisse beim Drehen einer Knetlegierung lassen sich weder als Fräsregel für eine gegossene Propellerlegierung noch als Abnahmeplan für ein poröses Lager verwenden.
Kurz zusammengefasst
- Bezeichnung der Legierung, maßgebliche Spezifikation, Form, Zustand und Rückverfolgbarkeit prüfen.
- Drehen, Fräsen, Bohren und Ausdrehen als getrennte Nachweisbereiche planen.
- Abstützung und Messung auf Wände, Bohrungen, Gewinde, unterbrochene Konturen und den Zustand nach der Freigabe abstimmen.
- Massive Bronze von porösem oder ölgetränktem Lagermaterial unterscheiden.
- Das beobachtete Fehlerbild diagnostizieren, bevor ein Schnittparameter geändert wird.
- Die Grenzen der Abnahme am Arbeitsplatz, im Einsatz, laut Zeichnung und im Geschäftsablauf getrennt betrachten.
Dieser Leitfaden bietet einen technischen Entscheidungsrahmen, keine universell gültige Tabelle für Schnittwerte und Vorschübe. Die nachfolgend genannten Studienergebnisse gelten weiterhin nur für die jeweils untersuchten Legierungen, Werkzeuge, Bearbeitungsschritte und Messergebnisse. Bezeichnungen wie „Präzisionsbronze“ oder „bessere Oberfläche“ sind keine übertragbaren Abnahmekriterien. Der Leitfaden soll Ingenieuren, Einkäufern und Qualitätsteams helfen, die Nachweise anzufordern, die eine Bronze-Komponente fertigungsgerecht und prüfbar machen, ohne aus einem Einzelfall ein Versprechen abzuleiten.
Technischer Hinweis: Ein veröffentlichter Einstellwert ist nur dann ein möglicher Nachweis, wenn Legierung, Produktform, Zustand, Bearbeitungsschritt, Werkzeug, Aufspannung, Messergebnis und Abnahmezweck zum geprüften Bauteil passen.
Warum „Bronze“ keine Zerspanungsspezifikation ist
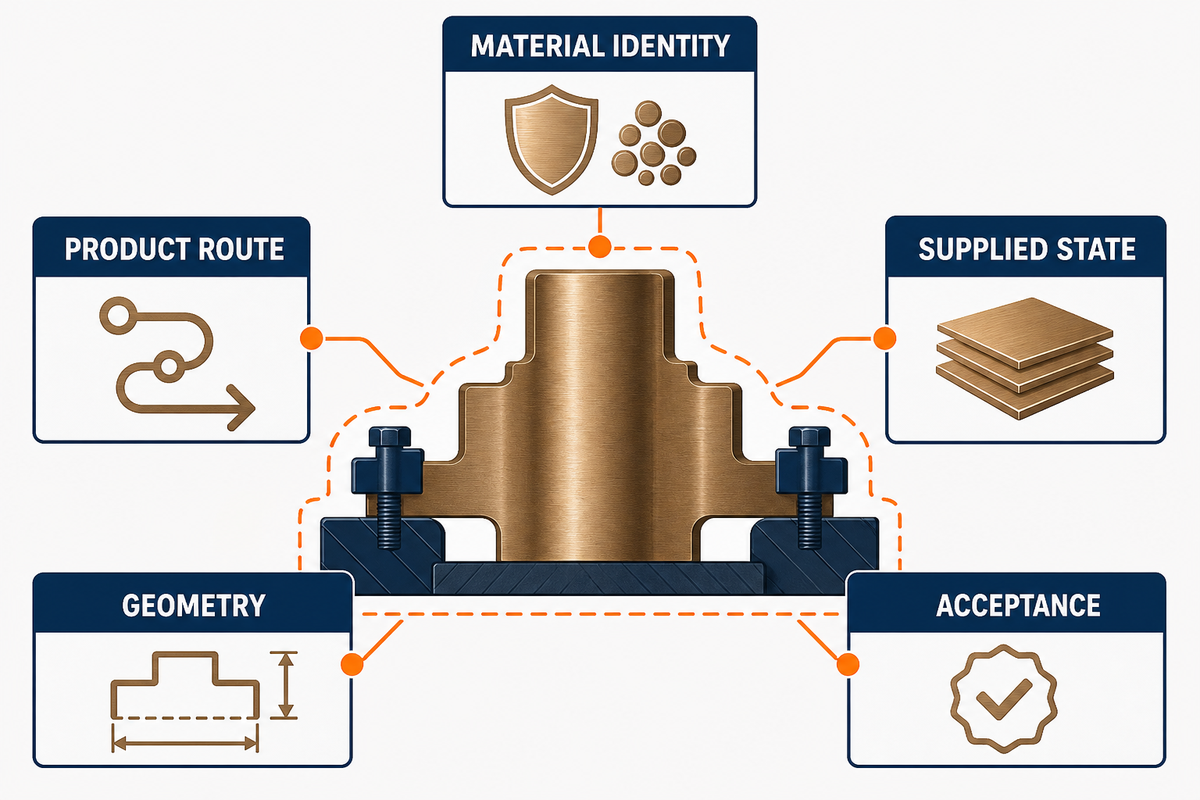
Bronze bezeichnet eine große Gruppe von Kupferlegierungen. Die Bezeichnung allein gibt weder die chemische Zusammensetzung noch den Blei- oder Berylliumgehalt, die Knet- oder Gussform, die Wärmebehandlung, die Porosität, den Schmierzustand, die mechanischen Eigenschaften oder die für das gelieferte Halbzeug maßgebliche Spezifikation an. Diese Faktoren können Spanbildung, Schneidenbelastung, Gratbildung, Oberflächenverhalten, Schutzmaßnahmen und die Abnahme von Bronze-Komponenten beeinflussen.
Beginnen Sie mit der genauen Zeichnung und den Werkstoffunterlagen. Eine verkürzte Lieferantenbezeichnung, ein älterer Name oder die allgemeine Angabe „Lagerbronze“ kann bei der Suche nach einem geeigneten Werkstoff helfen, reicht aber nicht zur Freigabe eines Ersatzes aus. Weichen Zeichnung, Bestellung, Zertifikat und Kennzeichnung des Halbzeugs voneinander ab, muss zuerst die Werkstoffidentität geklärt werden. Zerspanungsversuche können einen Konflikt in der Werkstofflenkung nicht lösen.
| Identitätskarte für Bronze-Halbzeug | Vor der Planung erfassen | Damit verbundene Entscheidung | Nicht als Ersatz zulässig |
|---|---|---|---|
| Werkstoffidentität | Legierungsbezeichnung, maßgebliche Spezifikation und Ausgabe | Anwendbare Eigenschaften, Einschränkungen und Quelldaten | Farbe, Familienbezeichnung oder ähnliche Handelsbezeichnung |
| Fertigungsablauf des Produkts | Knet-, Strangguss-, Schleuderguss-, Sandguss-, Sinter- oder andere Form | Streuungen im Halbzeug, Porositätsgrenze, Bezug und Stichprobenplan | Ergebnisse zu einer anderen Form |
| Lieferzustand | Zustand, Wärmebehandlung/Charge, Härte oder andere erforderliche Eigenschaftsnachweise | Versuchsbereich und Prüfrisiko | Handbuch-Mittelwert ohne Angabe des Zustands |
| Geometrie | Wände, Bohrungen, Gewinde, unterbrochene Konturen, Reichweite, Austrittskanten, Bezüge | Werkstückspannung, Bearbeitungsschritt, Werkzeugbahn und Messzustand | Allgemeine Toleranzklasse |
| Abnahme | Maße, Oberflächenbeschaffenheit, Oberflächenzustand, Sauberkeit, Funktion, Aufzeichnungen, Zuständigkeit | Was gemessen, bezeugt oder zertifiziert werden muss | „Erfolgreich zerspant“ als Eignungsnachweis |
Diese Karte hilft auch dem Einkauf. Die Bezeichnung „zerspanbar“ oder eine Zerspanbarkeitskennzahl kann bei der Planung eines Versuchs hilfreich sein, während eine Werkstoffnorm den Lieferumfang festlegen kann. Beides belegt jedoch nicht automatisch, dass die vorgeschlagene Legierung, Form oder Fertigungsroute einer bestimmten Zeichnung entspricht. Der Überblick zu Fertigungsdienstleistungen dient der Orientierung und genehmigt keinen Werkstoffersatz.
Wie Legierungsbezeichnung und Produktform die Zerspanbarkeit von Bronze beeinflussen
Fragen Sie zuerst: „Welche Bronze, in welcher Form und bei welchem Schnitt?“ und erst danach, ob Bronze leicht zu bearbeiten ist. Bleihaltige Lagerbronze, Aluminiumbronze, Phosphorbronze und poröse Bronze aus der Pulvermetallurgie bilden keine einheitliche Zerspanungsgruppe. Auch zwei genau bezeichnete Werkstoffe können unterschiedlich abschneiden, wenn statt der Schnittkraft die Oberflächenbeschaffenheit, der Verschleiß, die Korrosion oder die Lagerfunktion bewertet wird.
Offizielle Datensätze der Copper Development Association veranschaulichen diese Abgrenzung. C36000 wird als Knetmessing mit guter Zerspanbarkeit und einem relativen Zerspanbarkeitswert von 100 geführt. C93200 wird als gegossene, hochbleihaltige Zinnbronze mit einem Wert von 70 und separaten Gussverfahren geführt. Diese Zahlen sind Referenzwerte für genau bezeichnete Legierungen. Sie sind weder Schnittgeschwindigkeiten noch eine Rangfolge für den Einsatz und erlauben keinen Werkstoffersatz.
Eine kontrollierte Studie zum Trockendrehen aus dem Jahr 2025 verglich Messing C26000 mit Bronze C51000 und ermittelte anhand ihres Bewertungsmodells für Schnittkraft und Verformung einen eindeutigen Sieger. Das ist ein nützlicher Gegenbeleg zu der Behauptung, dass ein Vergleich grundsätzlich nie einen Sieger haben kann. Die Studie zeigt dennoch nicht, dass Messing für Lager, Verschleißflächen, korrosive Umgebungen, elektrische Bauteile oder andere Legierungspaare allgemein überlegen ist. Eine verantwortungsvolle Schlussfolgerung berücksichtigt beides: Anhand einer klar eingegrenzten Messgröße lassen sich Werkstoffe einstufen, eine allgemeine Familienbezeichnung reicht dafür nicht aus.
Grenzen der Übertragbarkeit zwischen Bronze-Fertigungsabläufen
Stimmen Sie Legierungsbezeichnung, Form und Zustand, Bearbeitungsschritt, Werkzeug und Schneide, Eingriff, Zustand des Kühlschmierstoffs, Steifigkeit der Aufspannung, Messergebnis und Abnahmezweck aufeinander ab. Abweichungen machen eine Studie nicht wertlos; sie verändern ihre Aussage von möglichen Einstellwerten hin zu Nachweisen über Mechanismen oder Grenzen.
Drehen, Fräsen, Bohren und Ausdrehen als unterschiedliche Bearbeitungsschritte planen
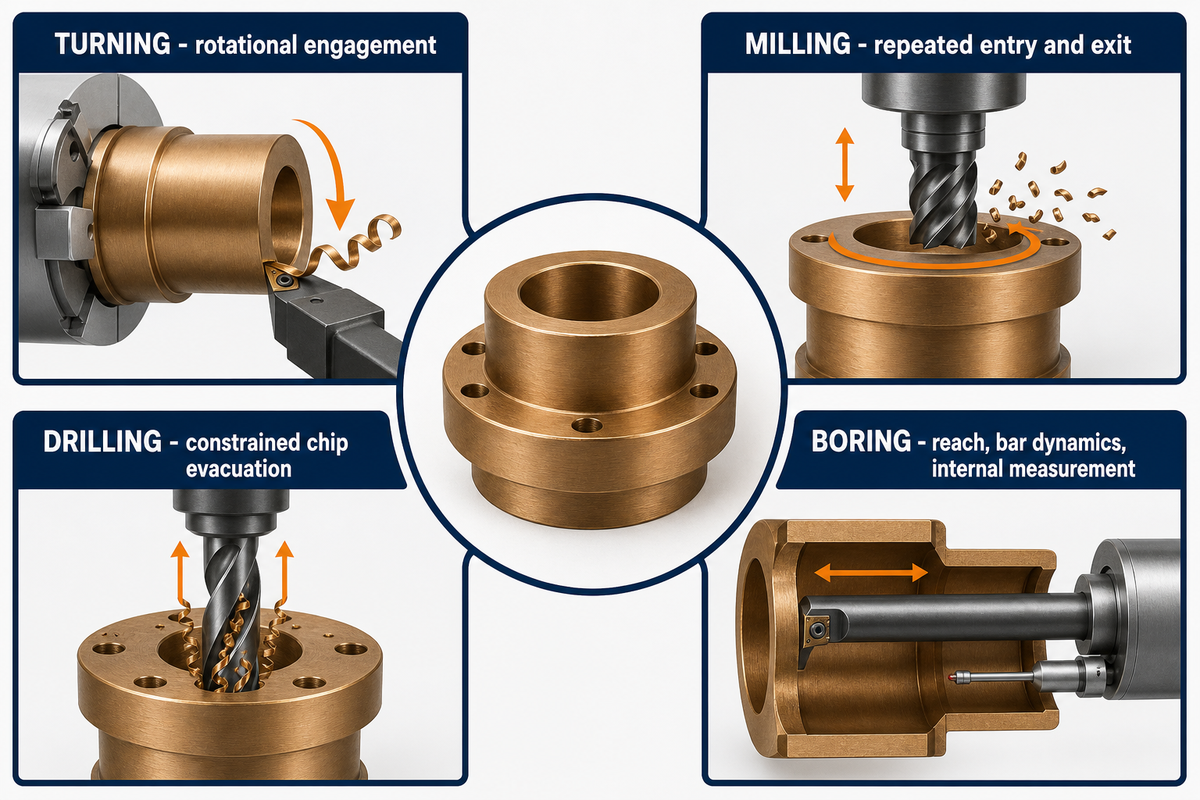
Bei der CNC-Bearbeitung von Bronze entsteht nicht immer derselbe wiederholbare Werkzeugkontakt. Die einzelnen Zerspanungsschritte haben unterschiedliche Nachweisgrenzen: Beim CNC-Drehen erfolgt der Eingriff kontinuierlich oder unterbrochen, beim CNC-Fräsen greift das Werkzeug wiederholt ein und aus. Beim Bohren müssen Späne in einem begrenzten Kanal erzeugt und abgeführt werden; beim Ausdrehen kommen Reichweite, Schwingungsverhalten der Bohrstange und die Innenmessung hinzu. Werkzeuggeometrie, Abstützung, Spanabfuhr, Kühlschmierstoffzufuhr und Aussagekraft eines Oberflächenmesswerts ändern sich je nach Bearbeitungsschritt.
Zwei Studien zeigen, warum eine universelle Tabelle ungeeignet ist. Beim Drehversuch mit C62300 kamen Stangenmaterial mit 20 mm Durchmesser, 800–1.200 rpm, eine Schnitttiefe von 0,4–0,8 mm und ein Vorschub von 0,15–0,25 mm/rev zum Einsatz. Die Studie berichtet, dass eine bestimmte Werkzeugkonstruktion innerhalb dieses Versuchs die Schnittleistung um etwa 30 % und die Rauheit der bearbeiteten Oberfläche um etwa 90–100 % senken konnte. Eine separate Frässtudie des NIST zu C95800 berichtete eine mehr als zehnfache Steigerung der Abtragsrate gegenüber ihrem Ausgangswert und erfasste dabei Schnittkraft, Freiflächenverschleiß und Oberflächenbeschaffenheit. Keines dieser Ergebnisse liefert allgemeingültige Einstellwerte für Bronze.
| Nachweisbereich | Was berichtet wurde | Was sich damit belegen lässt | Was sich damit nicht belegen lässt |
|---|---|---|---|
| Drehen von C62300 | Eingegrenzter Vergleich von Stange, Drehzahl, Vorschub, Schnitttiefe und Werkzeug | Werkzeugspezifische Reaktion von Leistung und Rauheit in diesem Versuch | Allgemeingültige Werte für Drehen oder Fräsen oder Einstellungen für andere Legierungen |
| Fräsen von C95800 | Fräsleistung bei hoher Geschwindigkeit im Vergleich zum Ausgangswert der Studie | Beleg dafür, dass eine qualifizierte Aufspannung den Produktivitätsbereich verändern kann | Eine übertragbare Zusage zur Abtragsrate |
| Erster kontrollierter Schnitt | Aufzeichnung von Belastung, Geräusch, Span, Schneide, Maß, Temperaturzustand und Oberfläche | Nachweis für eine klar eingegrenzte Korrektur | Mehrere Parameter ändern und raten, welcher davon gewirkt hat |
Kühlschmierstoff gehört ebenfalls in die Prozessaufzeichnung. Die OSHA-Leitlinien beschreiben Kühlung, Schmierung und Korrosionsschutz als Funktionen und unterscheiden zwischen Einatmen von Nebel oder Aerosolen und Hautkontakt. Der Überblick zu gesundheitlichen Auswirkungen macht deutlich, dass das Risiko von Zusammensetzung, Additiven, Verunreinigungen, Bearbeitungsschritt, Wartung, Hygiene und Expositionsbedingungen abhängt. Daraus lässt sich weder ein universelles Kühlschmierstoffrezept noch eine bronzespezifische Aussage zur Exposition ableiten.
Erfassen Sie für die Planung Identität und Zustand des Kühlschmierstoffs, gegebenenfalls Konzentration oder Wartungskontrolle, Zuführung und Einhausung, beobachtete Nebelbildung oder Hautkontakt sowie die geforderte Sauberkeit nach der Bearbeitung. Behandeln Sie diese Faktoren als Prozess- und Arbeitsplatzbedingungen und nicht als nebensächliche Details unter der Legierungsbezeichnung.
Für kontrollierte Qualifizierungsschnitte ist außerdem eine Abbruchregel erforderlich. Legen Sie den erwarteten Belastungsbereich, Prüfpunkt, Intervall zur Werkzeugkontrolle, Span- und Gratbeschaffenheit sowie das Merkmal fest, das eine technische Prüfung auslöst. Bewahren Sie bei Änderungen die ursprünglichen Aufzeichnungen zu Werkzeug, Schneide, Kühlschmierstoff, Spannvorrichtung und Messung auf. Ohne diesen Ausgangswert kann eine scheinbar bessere Oberfläche schnelleren Verschleiß, Maßdrift, instabile Spanabfuhr oder ein Wartungsproblem am Kühlschmierstoff verdecken. Bei Wiederholaufträgen zählt nicht nur ein gelungenes Erstteil, sondern ein eingegrenzter Fertigungsablauf, der festhält, was konstant blieb, was angepasst wurde und was erneut geprüft werden muss, wenn sich Legierungsschmelze, Halbzeugform, Werkzeuglos, Maschine, Spannvorrichtung oder Abnahmekriterium ändern.
Dünne Wände, Bohrungen, Gewinde und unterbrochene Geometrieelemente kontrollieren
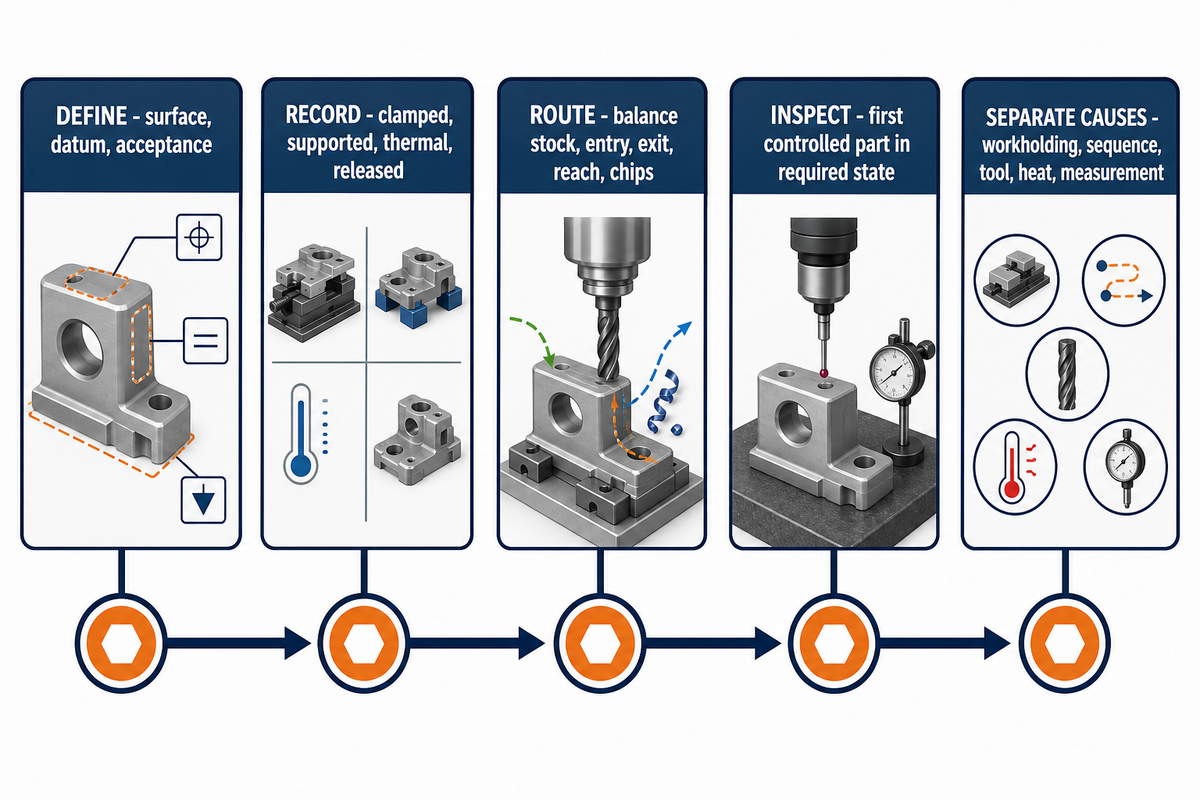
Die Geometrie eines Bauteilmerkmals beeinflusst das System, in dem das Messergebnis entsteht. Dünne Wände können sich im eingespannten Zustand anpassen und nach dem Lösen bewegen; bei Bohrungen können die arithmetische Rauheit akzeptabel, Textur oder Form jedoch ungeeignet sein. Beim Gewindeschneiden müssen Flankengeometrie, Gratkontrolle, Ein- und Austrittszustand sowie Messverfahren zusammenpassen. Unterbrochene Oberflächen belasten und entlasten die Schneide wiederholt.
Eine begutachtete Übersichtsarbeit zu dünnwandigen Teilen nennt Steifigkeit, Spannkraft, Schnittkraft, Temperatur, Werkzeuggeometrie und Werkstoffvorgeschichte als Faktoren, die gemeinsam Verformungen verursachen. Die untersuchten Bearbeitungsverfahren und Versuche beziehen sich auf Aluminium; ihre Zahlenwerte sind daher nicht auf Bronze übertragbar. Übertragbar ist die Vorgehensweise: gezielt abstützen, den Materialabtrag ausbalancieren, die Messzustände im gespannten und gelösten Zustand festlegen und nach dem Lösen erneut messen, wenn Zeichnung oder Prozessrisiko dies erfordern.
Direkte Nachweise zu Bronze unterstreichen, dass sich die Prüfung an der Funktion orientieren muss. Eine sechseitige Studie untersuchte zwanzig Bohrungen aus Bronze CuSn7Zn4Pb7-C, die mit vier Schlichtverfahren bearbeitet wurden. Das Verfahren mit der besten anfänglichen Oberflächenbeschaffenheit zeigte im weiteren Verschleißverlauf nicht das günstigste Ergebnis. Ein einzelner Rauheitsmesswert reicht daher nicht aus, um das Fertigungsverfahren für eine Bohrung mit funktionalen Verschleißanforderungen auszuwählen.
Ablauf zur Kontrolle von Geometrieelementen
- Funktionale Oberfläche, Bezug und Abnahmeverfahren vor der Auswahl der Werkzeugbahn festlegen.
- Gespannten, abgestützten, thermischen und gelösten Zustand dokumentieren, in dem die Maße relevant sind.
- Materialabtrag, Ein- und Austrittsrichtung, Reichweite und Spanabfuhr auf das schwächste Geometrieelement abstimmen.
- Das erste kontrollierte Bauteil in dem Zustand prüfen, den Zeichnung oder Qualitätsplan vorschreiben.
- Bei Abweichungen Werkstückspannung, Reihenfolge, Werkzeugzustand, Temperaturzustand und Messzustand getrennt untersuchen, bevor die Werkstoffbewertung geändert wird.
Massive Lagerbronze von porösen und ölgetränkten Teilen unterscheiden
Massive gegossene oder geknetete Lagerkomponenten und poröse, gesinterte, ölgetränkte Lager können zwar beide als Bronze bezeichnet werden, erfordern jedoch eine unterschiedliche Handhabung und Abnahme. Bei porösen Teilen gehören Porennetzwerk und Schmierzustand zur Funktion. Ein Schnitt, der die sichtbare Oberfläche verbessert, kann Poren verschmieren oder verschließen, das Ölverhalten beeinträchtigen oder ein Abnahmemerkmal verändern, das sich mit der Rauheit allein nicht erfassen lässt.
Eine Studie zum Überfliegfräsen poröser Bronze aus dem Jahr 2025 berichtete bei einem negativen Spanwinkel von 25 Grad von verschmierten und kollabierten Poren. Für eine Versuchsanordnung mit Luftlagerdrossel wurden eine Porosität von 4,8 % und eine Rauheit von 0,146 µm angegeben. Diese Werte beschreiben ein einzelnes neuartiges Verfahren und eine bestimmte Aufspannung; sie sind keine allgemein gültigen Sollwerte für Porosität oder Oberflächenbeschaffenheit.
ASTM B438-25 zeigt den allgemeinen Aufbau der öffentlich einsehbaren Abnahmekriterien für ölgetränkte Bronze-Gleitlager aus der Pulvermetallurgie. Zu den aufgeführten Merkmalen zählen Werkstoffsorte und Typ, chemische Zusammensetzung, Dichte, Mindestölgehalt, radiale Druckfestigkeit, Maße und optional die Bruchlast. Die öffentliche Seite ersetzt nicht die erworbene Norm. Sie macht jedoch deutlich, weshalb eine ansprechende Oberfläche, sichtbare Poren oder ein einzelner Rauheitswert nicht sämtliche erforderlichen Nachweise ersetzen können.
Bronze und Messing ohne pauschalen Sieger vergleichen
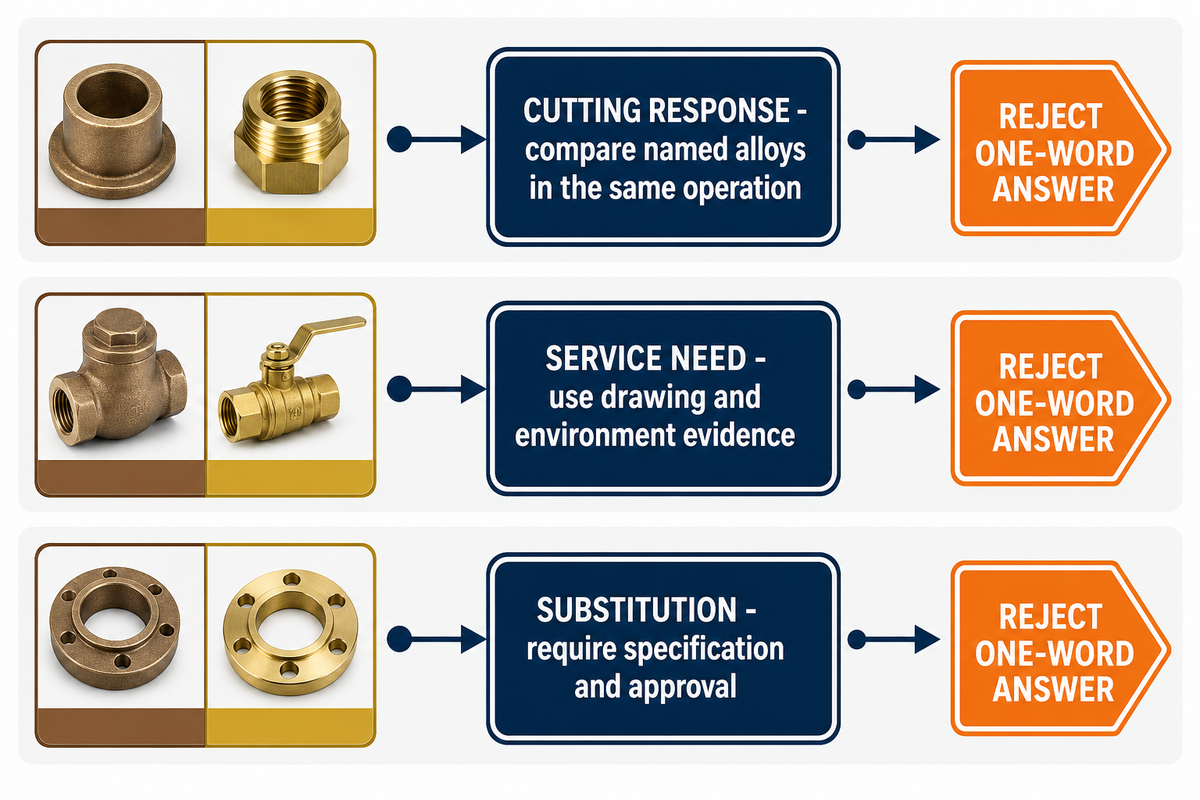
Die Frage „Bronze oder Messing?“ lässt sich nicht allein anhand der Werkstoffgruppen beantworten. Bronze ist nicht immer schwieriger zu bearbeiten als Messinghalbzeug zur Zerspanung, und Messing ist nicht immer die bessere Wahl für das fertige Bauteil. Für einen aussagekräftigen Vergleich müssen beide Legierungen genau benannt, Zerspanungsverhalten und Einsatzleistung getrennt sowie Bleigehalt, Form, Zustand, Geometrieelement, Stückzahl, Prüfung und Anforderungen des Absatzmarkts berücksichtigt werden.
| Frage | Erforderliche Nachweise | Unzulässige Vereinfachung |
|---|---|---|
| Welche Legierung lässt sich bei diesem Bearbeitungsschritt mit geringerer Kraft zerspanen? | Genau bezeichnete Legierungen, Zustand, Werkzeug, Bearbeitungsschritt, Eingriff und gemessene Schnittkraft | „Messing ist leichter zu bearbeiten“ ohne klaren Geltungsbereich |
| Welcher Werkstoff erfüllt die Anforderungen an den Einsatz? | Eigenschaften laut Zeichnung, Umgebungsbedingungen, Grundlage für Verschleiß/Korrosion/Belastung und maßgebliche Zuständigkeit | Zerspanbarkeit als Rangfolge für den Einsatz verwenden |
| Kann ein Werkstoff den anderen ersetzen? | Spezifikation, Form, Zertifikat, Funktionsprüfung und Freigabe | Ersatz anhand von Farbe, Bezeichnung oder relativem Kennwert |
Mit dieser Vorgehensweise ist eine klare Antwort möglich, wenn die Nachweise sie stützen. Zugleich verhindert sie, dass die Schlussfolgerung über die tatsächlich gemessene Kenngröße hinausgeht. Der Einkauf kann Kosten und Verfügbarkeit vergleichen, sobald die technischen Werkstoffkandidaten auf derselben freigegebenen Anforderungsgrundlage beruhen.
Maße, Oberflächenzustand und Funktionsnachweise prüfen
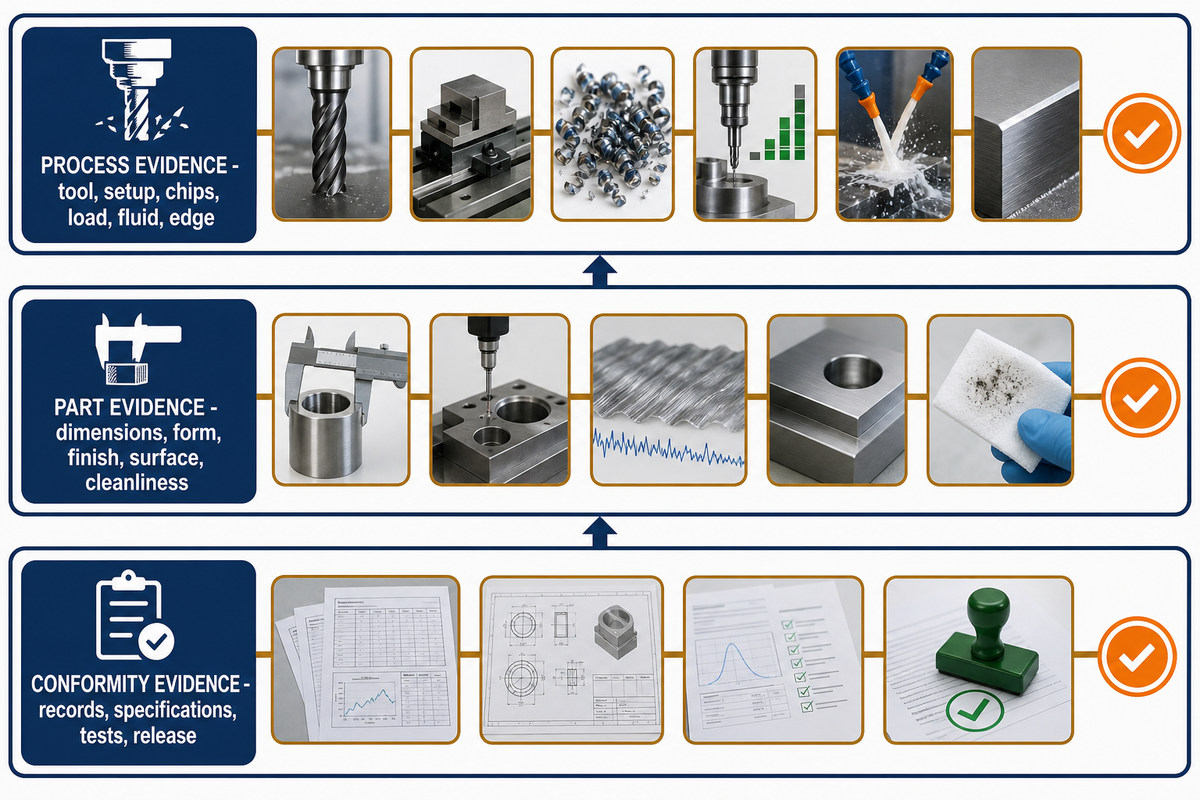
Die Prüfung sollte die Frage der Zeichnung beantworten und nicht einfach nur das erfassen, was sich am leichtesten messen lässt. Maße, Form, Ausrichtung, Rundlaufabweichung, Gewinde, Grate, arithmetische Rauheit, Textur, Porenzustand, Sauberkeit und Funktionsprüfungen sind unterschiedliche Nachweisarten. Welche davon relevant sind, hängt von der Oberfläche und dem Risiko im Einsatz ab.
Erstellen Sie vor der Fertigung einen Abnahmeplan mit Merkmal, Bezug, Verfahren, Messgerät, Spannzustand, Temperaturzustand, Stichprobenpunkt, Häufigkeit, Aufzeichnung und zuständiger Stelle. Bewegt sich eine Wand nach dem Lösen, halten Sie sowohl den Prozess- als auch den Abnahmezustand fest. Ist die Verschleißfunktion einer Bohrung relevant, behandeln Sie einen Rauheitswert nicht als vollständigen Ersatznachweis. Bei porösem Werkstoff müssen die in der Spezifikation geforderten Nachweise erhalten bleiben.
Auch sichtbare Fehler müssen getrennt bewertet werden. Glänzende Oberflächen können trotzdem Formabweichungen, verschmierte Poren, eingebettetes Material, Grate oder eine unzulässige Textur aufweisen. Umgekehrt führt ein sichtbares Schnittmuster nicht automatisch zur Zurückweisung eines Bauteils, solange Zeichnung, Spezifikation oder eine validierte Funktion es nicht als unzulässig festlegen.
Die innere Gussqualität ist eine weitere Nachweisart. Der öffentlich beschriebene Geltungsbereich von ASTM E310-21(2026) unterscheidet bei Röntgenprüfungen von Zinnbronze-Gussteilen unter anderem zwischen Gasp Porosität, Sandeinschlüssen, Lunkern, Heißrissen, Einlegeteilen und Kernstützen. Die Mindestanforderungen an die Zulässigkeit müssen Käufer und Lieferant vereinbaren. Maße, chemische Zusammensetzung, arithmetische Rauheit und die Prüfung der äußeren Oberfläche ersetzen nicht stillschweigend das Prüfverfahren und die Abnahmestufe, die Zeichnung oder Vertrag vorschreiben.
Drei Nachweisebenen
Prozessnachweise: Werkzeug, Aufspannung, Späne, Belastung, Kühlschmierstoff, Schneidenzustand und kontrollierte Anpassungen.
Bauteilnachweise: Maße, Form, Oberflächenbeschaffenheit, Oberflächenzustand, gegebenenfalls Prüfung der inneren Qualität, Sauberkeit und Funktionsprüfungen.
Konformitätsnachweise: Werkstoffunterlagen, freigegebene Spezifikationen, durch die zuständige Stelle festgelegte Prüfungen, Zertifizierung und Verantwortung für die Freigabe.
Mit dem Fehlerbildatlas für Bronze Zerspanungsprobleme beheben
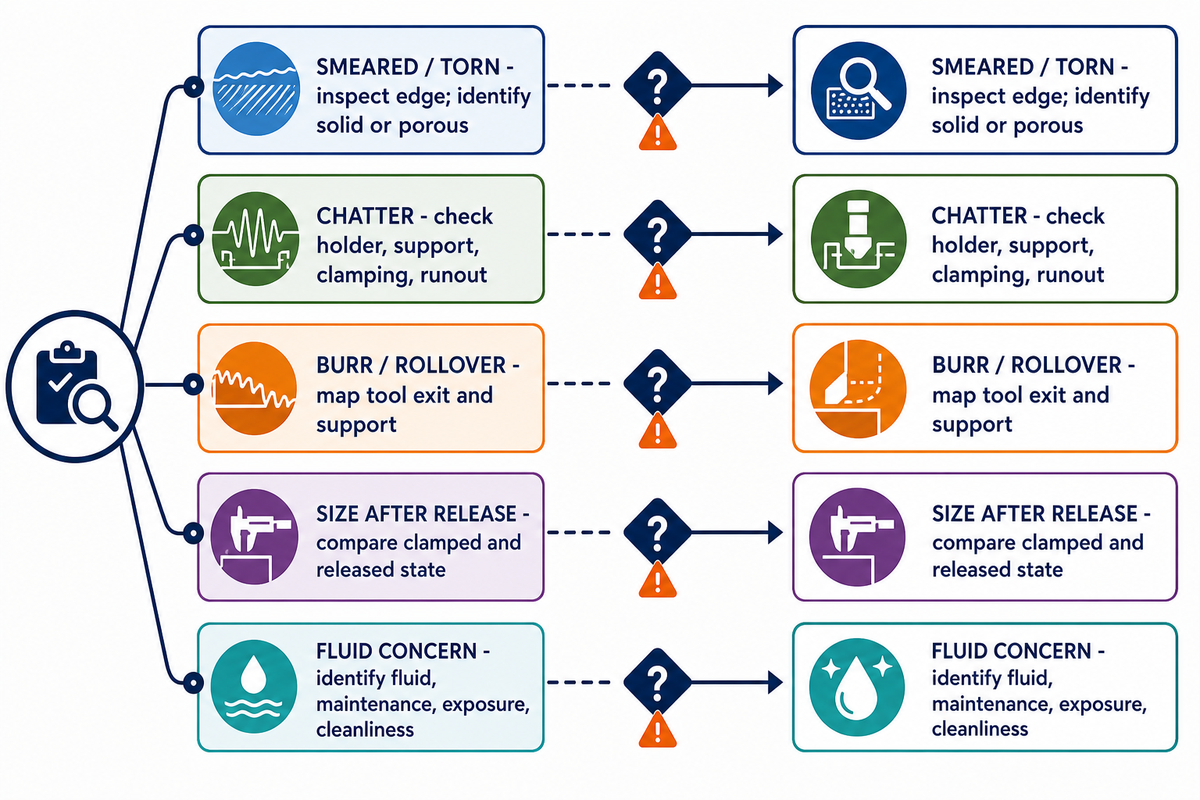
Jedes Symptom ist ein erster Hinweis und noch keine Diagnose. Zerspanungsfachkräfte sollten die Ausgangswerte sichern, eine aussagekräftige Prüfung wählen, einen begrenzten Parameter ändern und das Ergebnis verifizieren. Das ist besser zu begründen, als Drehzahl, Vorschub, Schnitttiefe, Kühlschmierstoff, Werkzeug und Spannung gleichzeitig zu verändern.
| Fehlerbildatlas für Bronze | Mögliche Ursachen | Aussagekräftige Erstprüfung | Begrenzte Korrektur | Verifizierung |
|---|---|---|---|---|
| Verschmierte oder ausgerissene Oberfläche | Materialauftrag an der Schneide, stumpfe oder ungeeignete Geometrie, Reiben, verschmierte Poren | Schneide prüfen und massiven von porösem Werkstoff unterscheiden | Einen Schneiden- oder Eingriffsparameter innerhalb der qualifizierten Daten korrigieren | Oberfläche, Foto der Schneide, Maß und gegebenenfalls Porenzustand |
| Rattermarken | Geringe dynamische Steifigkeit, Reichweite, fehlende Abstützung, instabiler Eingriff | Werkzeughalter, Abstützung, Spannung, Rundlaufabweichung und gleichmäßigen Abstand der Markierungen prüfen | System verkürzen oder abstützen und anschließend einen Eingriffsparameter anpassen | Aufzeichnung zu Geräusch und Belastung, Oberflächenbeschaffenheit und Geometrie im gelösten Zustand |
| Grat oder umgelegte Austrittskante | Nicht abgestützter Austritt, Schneidenverschleiß, Bearbeitungsrichtung, unzureichende Zerspanung | Gratposition dem Werkzeugaustritt und der Abstützung zuordnen | Abstützung oder Austrittsstrategie ändern, bevor Entgraten hinzugefügt wird | Kantenprofil und Auswirkung auf die Maße |
| Maßänderung nach dem Lösen | Spannverformung, unausgewogener Materialabtrag, Temperaturzustand, Eigenspannungen | Gespannten und gelösten Zustand bei festgelegter Temperatur messen | Bearbeitungsreihenfolge oder Abstützung ausgleichen; nicht auf den Spannfehler zerspanen | Wiederholte Messung im gelösten Zustand |
| Rückstände, Geruch, Nebel oder Hautkontakt mit Kühlschmierstoff | Zustand des Kühlschmierstoffs, Verunreinigung, Zuführung, Einhausung, Hygiene, ungeeignete Reinigung | Kühlschmierstoff bestimmen und Wartung, Expositionsweg sowie Sauberkeitskriterium prüfen | Den zuständigen Prozess- und Arbeitsplatzschutzvorgaben folgen | Aufzeichnung zum Kühlschmierstoff, Kontrollprüfung und Abnahme des gereinigten Bauteils |
Dieser Atlas spricht bewusst von „möglichen Ursachen“. Ähnliche Spuren können unterschiedliche Ursachen haben, und es können mehrere Mechanismen gleichzeitig auftreten. Die Verifizierung sollte zeigen, dass sich das betreffende Merkmal verbessert hat, ohne andere Anforderungen wie Maßhaltigkeit, Porenzustand, Kantenintegrität, Sauberkeit oder Werkzeugstandzeit zu beeinträchtigen.
Wo allgemeine Hinweise enden: Grenzen durch Zeichnung und Abnahme
Die fertigungstechnische Machbarkeit belegt weder die Einhaltung der Arbeitsschutzvorschriften noch die Zulässigkeit eines Werkstoffersatzes, die Eignung für Trinkwasser, die Abnahme eines Lagers oder die Konformität im Einsatz. Für diese Entscheidungen können dieselben Nachweise relevant sein, doch Zuständigkeiten und maßgebliche Dokumente unterscheiden sich. Die zuständige Stelle muss sowohl die Anwendbarkeit als auch den endgültigen Abnahmeweg bestätigen.
| Matrix der Abnahmegrenzen für Bronze | Auslöser | Erforderliche Nachweise | Was sich durch Zerspanungsnachweise nicht belegen lässt | Übergabe an |
|---|---|---|---|---|
| Legierungsidentität | Werkstoffangabe oder Antrag auf Ersatz | Spezifikation, Ausgabe, Form, Zustand, Zertifikat, Freigabe | Gleichwertigkeit oder Eignung für den Einsatz | Technik und Werkstofflenkung |
| Innere Gussqualität | Zinnbronze-Gussteil mit Anforderungen an innere Fehler | Durch Zeichnung oder Vertrag festgelegtes Prüfverfahren, Kategorie und Abnahmestufe | Zulässigkeit innerer Fehler anhand von Maß, chemischer Zusammensetzung, Rauheit oder Aussehen | Käufer, Lieferant, qualifiziertes Prüfpersonal und Qualitätsverantwortliche |
| Berylliumhaltiger Werkstoff | Verifizierte Zusammensetzung innerhalb des geltenden Arbeitsschutzbereichs | Anwendbare Expositionsbewertung und Schutzmaßnahmen | Einhaltung der Vorschriften anhand sauberer Späne oder einer fertigen Oberfläche | Zuständige Arbeitsschutzstelle |
| Bleihaltiger Werkstoff | Zusammensetzung sowie Zerspanen, Schleifen oder ein anderer Expositionsweg | Prüfung der Anwendbarkeit und Expositionsbewertung | Ein universeller Expositionswert | Zuständige Arbeitsschutzstelle |
| Kupferstaub, Nebel oder feines Pulver | Zerspanung, Oberflächenbearbeitung, Handhabung oder Reinigung erzeugt prozessspezifische Partikel | Bewertung des Partikelzustands und der Exposition sowie geltende Prüfung zu Zündgefahr und Ordnung am Arbeitsplatz | Sicherheit aufgrund des Fehlens von Blei oder Beryllium oder aufgrund des Verhaltens von massiven Metallen | Zuständige Arbeitsschutzstelle |
| Trinkwasseranwendung in den United States | Erfasste Rohrleitung, Armatur, Installationsteil, Wasserhahn, Lot oder Flussmittel | Geltungsbereich, Berechnung der benetzten Oberfläche, Ausnahmen und erforderlicher Konformitätsweg | Zulässigkeit allein aufgrund der Legierungsbezeichnung | Zuständige Behörde in den United States und Zertifizierungsweg |
| Trinkwasseranwendung in Europa | Werkstoff oder Produkt mit Kontakt zu Wasser für den menschlichen Gebrauch | Prüfung der Positivliste und Konformität für das jeweilige Zielland; laut Angabe gilt der Beschluss (EU) 2024/367 ab 31. Dezember 2026 | Globale Abnahme anhand eines Grenzwerts aus den United States | Maßgebliche europäische Behörde und Behörde des Absatzmarkts |
| Poröses Lager | Gesinterte oder ölgetränkte Funktion | Anwendbare Nachweise zu Werkstoff, Dichte, Öl, Festigkeit, Maß und Funktion | Abnahme anhand von Rauheit oder sichtbaren Poren | Zeichnung, Spezifikation und Qualitätsplan |
| Geschäftliche Abwicklung | Entscheidung zu Zeichnung, Stückzahl, Lieferung oder Angebot | Zeichnungsunterlagen und lieferantenspezifische Prüfung | Preis, Lieferzeit, Kapazität oder ein Ergebnis aus diesem Leitfaden | Zuständige Stelle für die geschäftliche Lösung |
Nachweismatrix mit 8 Zeilen und begrenztem Geltungsbereich
Verwenden Sie dieses Register, um die Herkunft einer Zahl zu bestimmen, bevor Sie sie erneut verwenden. Die Zeilen sind bewusst nicht miteinander vergleichbar: Eingangsgrößen von Zerspanungsversuchen, gemessene Ergebnisse, Arbeitsplatzgrenzwerte und Schwellenwerte für den Verwendungszweck beantworten unterschiedliche Fragen.
| Art des Nachweises | Werte mit klar abgegrenzter Quelle | Zulässige Verwendung | Übertragungsgrenze |
|---|---|---|---|
| Werkstück aus C62300 | Stangenmaterial mit 20 mm Durchmesser | Den Drehversuch identifizieren | Keine andere Legierung, Form oder kein anderer Durchmesser |
| Spindeldrehzahlbereich für C62300 | 800 rpm bis 1.200 rpm | Getestete Endpunkte beschreiben | Keine empfohlene Maschineneinstellung |
| Schnittparameter für C62300 | Schnitttiefe: 0,4 mm bis 0,8 mm; Vorschub: 0,15 mm/rev bis 0,25 mm/rev | Ergebnisse an die Versuchsgrenzen knüpfen | Keine Daten zum Fräsen oder zu anderen Werkzeugen |
| Ergebnis für C62300 | In der Studie berichtete Reduzierungen der Schnittleistung um etwa 30 % und der Oberflächenrauheit um etwa 90 % bis 100 % für eine Werkzeugvariante | Varianten innerhalb dieser Studie vergleichen | Keine Zusage eines Lieferanten oder für die Fertigung |
| Aufspannung für poröse Bronze | Negativer Spanwinkel von 25°; Porosität von 4,8 %; Rauheit von 0,146 μm bei einer Aufspannung | Ein Gegenbeispiel für das Verschmieren von Poren identifizieren | Kein allgemeingültiger Zielwert für Poren oder Oberflächenbeschaffenheit |
| OSHA: Beryllium | Auslöseschwelle von 0.1 μg/m³; 0.2 μg/m³ über 8 Stunden; Kurzzeitgrenzwert von 2.0 μg/m³ | Den zutreffenden arbeitsplatzbezogenen Regelungsbereich kennzeichnen | Kein Nachweis einer Exposition in der Fertigung |
| OSHA: Blei | Auslöseschwelle von 30 μg/m³; 50 μg/m³ über 8 Stunden | Zusammensetzung und Expositionsbewertung kennzeichnen | Kein allgemeingültiges Ergebnis für Bronze |
| Geltungsbereich für Trinkwasser in den Vereinigten Staaten | Schwellenwert von 0,25 % für die gewichtete benetzte Oberfläche; 0,2 % für Lot und Flussmittel | Die Frage zum abgedeckten Verwendungszweck identifizieren | Kein globaler Grenzwert für Legierungen |
Für Arbeitsplätze in den Vereinigten Staaten legt der aktuelle Berylliumstandard der OSHA einen zulässigen Expositionsgrenzwert von 0.2 µg/m³ über 8 Stunden, eine Auslöseschwelle von 0.1 µg/m³ und einen Kurzzeitgrenzwert von 2.0 µg/m³ fest. Im Bleistandard sind eine Auslöseschwelle von 30 µg/m³ und ein zulässiger Expositionsgrenzwert von 50 µg/m³ über 8 Stunden festgelegt. Diese Werte gelten jeweils nur in ihrem rechtlichen Geltungsbereich; sie belegen nicht, dass bei jedem Bearbeitungsvorgang von Bronze ein Grenzwert erreicht oder überschritten wird.
Kupferpartikel sind auch dann gesondert zu betrachten, wenn weder Blei noch Beryllium enthalten sind. Der Pocket Guide-Eintrag des NIOSH zu Kupferstäuben und -nebeln behandelt diese Expositionssituation gesondert und unterscheidet zwischen nicht brennbarem Kupfer in Massivform und pulverförmigem Material, das sich entzünden kann. Er belegt nicht, dass ein bestimmter Bronze-Bearbeitungsprozess eine bestimmte Konzentration erzeugt; vielmehr müssen Prozess, Partikelzustand, Expositionsweg und zuständige Schutzmaßnahmen bewertet werden, statt sie allein aus der Legierungschemie abzuleiten.
Für Trinkwasserprodukte in den Vereinigten Staaten, die unter den Geltungsbereich fallen, erläutert die Environmental Protection Agency einen gewichteten durchschnittlichen Bleigehalt von 0,25 % über benetzte Oberflächen sowie eine gesonderte Behandlung von Lot und Flussmittel, einschließlich des gesetzlichen Geltungsbereichs und der Ausnahmen. Dies ist eine Grenze für den Verwendungszweck in den Vereinigten Staaten und keine globale Regel zur Bronzechemie.
Für den europäischen Regelungsweg legt der Durchführungsbeschluss (EU) 2024/367 der Kommission Positivlisten für Materialien mit Trinkwasserkontakt fest, darunter metallische Zusammensetzungen in Anhang II; außerdem bestimmt er, dass er ab dem 31. Dezember 2026 gilt. Zum Recherchezeitpunkt dieses Artikels, dem 5. August 2026, lag dieses Anwendungsdatum noch in der Zukunft. Bestimmungsland und Produktgeltungsbereich müssen anhand des maßgeblichen Rechtsakts geprüft werden und dürfen nicht aus dieser Zusammenfassung abgeleitet werden.
Mindestunterlagen für eine Prüfung auf Zeichnungsebene
- Zeichnungsstand, gegebenenfalls dreidimensionales Modell, Menge und erforderlicher Lieferzustand.
- Genaue Legierungsbezeichnung, maßgebliche Spezifikation und Ausgabe, Produktform, Lieferzustand und erforderliche Werkstoffnachweise.
- Kritische Merkmale, Bezugssystem, Gewinde, Kanten, Oberflächenanforderungen, Sauberkeit und etwaige Messvorgaben für den freigegebenen Zustand.
- Einsatzumgebung und zuständige Stelle, die die Abnahme von Werkstoff, Arbeitsplatz, Trinkwasser, Druck, Marineinsatz, Verschleiß oder anderen regulierten Anforderungen verantwortet.
- Vorgeschriebenes Prüfverfahren, Stichprobenumfang, gegebenenfalls Kategorie der inneren Integrität, Erstmuster- oder Chargenunterlagen sowie etwaige Anforderungen an eine Abnahmebegleitung oder Zertifizierung.
- Bekannte Einschränkungen zu Fluiden, Partikeln, Rückständen, Reinigung, Entgraten, Kennzeichnung, Verpackung, Ordnung am Arbeitsplatz oder Rückverfolgbarkeit.
Fehlende Informationen sollten als unbekannt gekennzeichnet bleiben. Die Fertigungsprüfung kann offene Fragen ermitteln und einen Qualifizierungsweg vorschlagen, sollte aber eine regulatorische oder funktionale Lücke nicht stillschweigend mit einer geläufigen Legierung, Toleranz oder Prozessannahme schließen.
Suchbegriffe in Nachweise überführen
Begriffe wie Präzisionsbearbeitung von Bronze, kundenspezifische Bronze, CNC-Bearbeitungsdienstleistungen, Bronzewerkstoffe, Zerspanungseigenschaften von Aluminiumbronze, CNC-Bearbeitungsservice für Bronze, Vorschub, Zerspanungskapazitäten, fortschrittliche Zerspanungstechniken, hohe Präzision, Werkstoffeigenschaften, Präzisionsbauteile aus Bronze und erfolgreiche Zerspanung von Bronze sind zunächst Such- oder Anfragebegriffe, bis die Zeichnung den Nachweisrahmen festlegt.
Dasselbe gilt für Standardbronze, Zerspanungsverfahren, Präzisionsteile, fortschrittliche CNC-Bearbeitung, Bronze-Werkstoffsorten, CNC-bearbeitete Bronze, Schruppen, verschiedene Bronzelegierungen, Zerspanungsanwendungen, geeignete Zerspanungstechniken, enge Toleranzen bei Bronze, Kugelstrahlen, Bronzebuchsen und verschiedene CNC-Fertigungsabläufe. Jeder Begriff benötigt weiterhin den Kontext von Legierung und Produktform.
Ebenso beschreiben Begriffe wie Zerspanungswerkstoffe, kundenspezifische Bronzeteile, ultrapräzise Bronze, CNC-Bearbeitungsbetrieb, gängige Bronze, verschiedene Bronzelegierungen, Zerspanungsindustrie, Zerspantoleranzen, Bronzehalbzeug, Zerspanungsanforderungen und CNC-Vorgänge Such- oder Beschaffungskategorien, keine nachgewiesene Leistung.
Begriffe wie Zerspanungsdienstleistungen, Luft- und Raumfahrt, industrielle Anwendungen, enge Toleranzen, Korrosionsbeständigkeit, Verschleißfestigkeit, Buchse und bearbeitete Bronze beschreiben mögliche Anfragekontexte. Ihr Vorkommen belegt nicht, dass eine bestimmte Legierung, ein Prozess, ein Lieferant oder ein fertiges Bauteil eine dieser Anforderungen erfüllt.
Geht es von der allgemeinen Information um ein konkretes Bauteil, ist eine zeichnungsbezogene Prüfung der Bronzebearbeitung der sachliche nächste Schritt. Bei dieser Übergabe können lieferantenspezifische Fragen gestellt werden; dieser Leitfaden enthält keine Angaben zu Fertigungsergebnissen von Zhenling für Bronze, Toleranzen, Zertifizierungen, Kapazitäten, Preisen, Lieferzeiten oder Kundenergebnissen.
Fragen zur CNC-Bearbeitung von Bronze
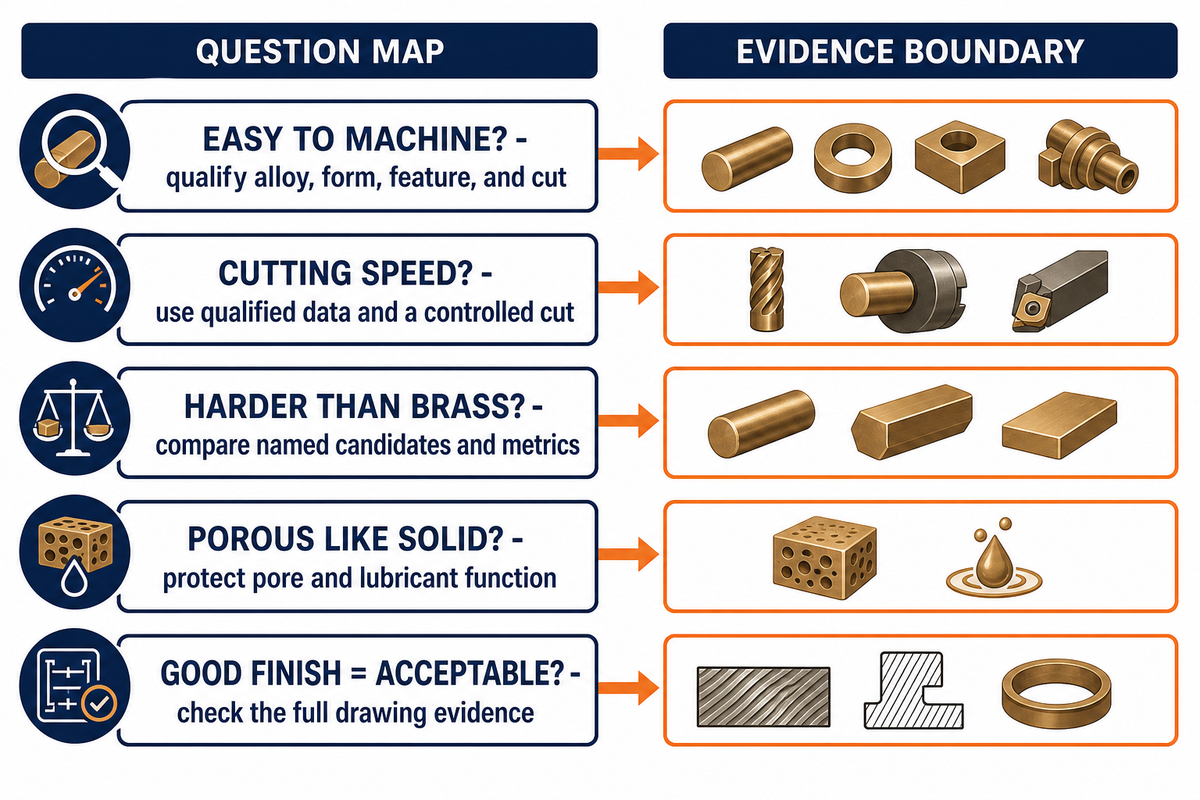
Lässt sich Bronze gut mit CNC bearbeiten?
Einige genau bezeichnete Bronzelegierungen und Werkstoffzustände lassen sich produktiv zerspanen, während andere höhere Schnittkräfte, Aufbauschneiden, Werkzeugverschleiß, Grate, Porosität oder Herausforderungen bei der Werkstückspannung verursachen. „Gut bearbeitbar“ ist erst dann aussagekräftig, wenn Legierung, Form, Zustand, Geometrieelement, Bearbeitungsschritt, Werkzeugsystem und Abnahmeanforderung bekannt sind. Für stabiles Außendrehen von massivem Stangenmaterial kann ein anderer Fertigungsablauf erforderlich sein als für eine tiefe Bohrung, eine unterbrochene Schaufeloberfläche, eine schlanke Wand oder ein ölgetränktes Lager. In der Praxis sollten Sie den genauen Werkstoff und das Geometrieelement qualifizieren, einen kontrollierten ersten Schnitt beobachten und das Bauteil im vorgeschriebenen Messzustand prüfen.
Welche Schnittgeschwindigkeit sollte für Bronze verwendet werden?
Eine für die gesamte Werkstoffgruppe gültige Schnittgeschwindigkeit lässt sich nicht begründen. Beginnen Sie mit qualifizierten Daten für die genau bezeichnete Legierung, den Werkstoffzustand, den Bearbeitungsschritt, das Werkzeug und seine Beschichtung, den Eingriff, den Zustand des Kühlschmierstoffs und die Aufspannung an der Maschine. Führen Sie einen kontrollierten Schnitt aus, dokumentieren Sie das Ergebnis und ändern Sie jeweils nur eine klar begrenzte Einflussgröße. Behandeln Sie jeden veröffentlichten Wert als Versuchsgrenze, bis Spanbildung, Werkzeugverschleiß, Temperatur, Oberflächenbeschaffenheit, Maßhaltigkeit und Gratbildung am tatsächlichen Bauteil geprüft wurden.
Lässt sich Bronze schwieriger zerspanen als Messing?
Das lässt sich nicht allgemeingültig sagen. Ein bestimmtes Messing kann bei einer Zerspanungskenngröße besser abschneiden, während eine bestimmte Bronze wegen anderer Einsatzanforderungen gewählt wird. Vergleichen Sie konkrete Legierungen, Produktformen, Bearbeitungsschritte, gemessene Ergebnisse und funktionale Prioritäten, statt Werkstoffgruppen miteinander zu vergleichen. Aussagekräftige Vergleiche prüfen zeichnungsbezogene Werkstoffkandidaten unter gleichen Schnitt- und Abnahmebedingungen, anstatt weit gefasste Bezeichnungen als gleichwertige Werkstoffe zu behandeln.
Lässt sich poröse Bronze wie massive Bronze oberflächenbearbeiten?
Gehen Sie nicht davon aus. Poröse oder ölgetränkte Bauteile haben eine Poren- und Schmierfunktion, die durch die Zerspanung verändert werden kann. Die maßgeblichen Werkstoffspezifikationen, Zeichnungen und Qualitätspläne sollten festlegen, welche Nachweise zu Maßen, Dichte, Öl, Festigkeit, Oberfläche und Funktion erforderlich sind.
Beweist eine gute Oberflächenbeschaffenheit, dass ein Bronzebauteil abnahmefähig ist?
Nein. Die arithmetische Rauheit ist eine Messgröße. Form, Textur, Grate, Porenzustand, Sauberkeit, Werkstoffidentität, Festigkeit, Passung, Funktionstests und Konformitätsunterlagen können ebenfalls für die Abnahme maßgeblich sein. Legen Sie anhand der Zeichnung und der geltenden Spezifikation fest, welche Nachweise relevant sind.
Referenzen und Quellen
Der Artikel stützt sich auf die folgenden Quellen von Behörden, Hochschulen, Verbänden, Normungsorganisationen und etablierten Branchenakteuren. Die Studienergebnisse gelten jeweils nur für die veröffentlichten Werkstoffe und Aufspannungen.
- NIST — Werkzeugverschleiß und Oberflächenbeschaffenheit beim Hochgeschwindigkeitsfräsen von Aluminiumbronze.
- Begutachtete Studie zum Drehen von C62300.
- Vergleich zum Trockendrehen von C26000/C51000 aus dem Jahr 2025.
- Studie zur Fertigbearbeitung von Bohrungen und zum Verschleiß von CuSn7Zn4Pb7-C.
- Studie zum Fliegenden Fräsen poröser Bronze aus dem Jahr 2025.
- Datensatz der Copper Development Association zu C36000 und Datensatz zu C93200.
- Öffentlich zugänglicher Anwendungsbereich von ASTM B438-25.
- OSHA 29 CFR 1910.1024 — Beryllium und 29 CFR 1910.1025 — Blei.
- OSHA-Handbuch mit bewährten Verfahren zu Sicherheit und Gesundheitsschutz bei Kühlschmierstoffen und Gesundheitswirkungen.
- NIOSH — Risikofaktoren und Arbeitstätigkeiten im Zusammenhang mit Blei.
- NIOSH Pocket Guide — Kupfer (Stäube und Nebel, als Cu).
- Environmental Protection Agency der Vereinigten Staaten — Geltungsbereich des Safe Drinking Water Act zu bleifreiem Trinkwasser.
- Öffentlich zugänglicher Anwendungsbereich von ASTM E310-21(2026) — Norm-Röntgenbilder für Zinngussbronzen.
- EUR-Lex — Durchführungsbeschluss (EU) 2024/367 der Kommission und die Übersicht der Europäischen Kommission zu Trinkwasser.
Hinweis zu den Nachweisen: Bei der Recherche für diesen Artikel wurde kein maßgeblicher bronzespezifischer Markttreiber im Jahresvergleich gefunden; daher enthält der Artikel keine Marktprognose. Er enthält auch keine Angaben zu kundenspezifischen Ergebnissen oder zur Konformität bei Bronze.
Im Trend




ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


