
Kontaktieren Sie Zhenling

Aktualisiert im August 2026
Ein Leitfaden zur CNC-Werkstoffauswahl bietet eine praktische Methode für die Werkstoffauswahl: Er überführt Anforderungen an den Werkstoff in eine Vorauswahl, einen Vergleich, Nachweise und eine Freigabe, statt den einen richtigen Werkstoff für die CNC-Bearbeitung zu behaupten. Er sollte aufzeigen, welche Kandidaten zwingende Anforderungen an das Bauteil nicht erfüllen, wie sich die übrigen vergleichen lassen, welche Nachweise noch fehlen und wer befugt ist, die endgültige Werkstoffsorte oder einen Ersatzwerkstoff freizugeben.
Die CNC-Werkstoffauswahl beginnt mit festen Anforderungen, nicht mit einer bevorzugten Legierung. Kandidaten, die Anforderungen an Funktion, Umgebung, Geometrie, Nachweise oder Fertigung nicht erfüllen, werden aussortiert. Anschließend werden die übrigen anhand der gewichteten Prioritäten des Projektverantwortlichen bewertet. Dabei ist zu prüfen, ob sich die Rangfolge ändert, wenn sich Annahmen verschieben.
Entscheidungshilfe
- Jeder Kandidat, der eine zwingende Betriebs- oder Compliance-Anforderung verfehlt, wird ausgeschlossen.
- Verglichen werden nur eindeutig spezifizierte Werkstoffsorten, Produktformen, Zustände, wärmebehandelte Zustände und zulässige Ersatzwerkstoffe.
- Offene Fragen bleiben sichtbar. Weisen Sie jede davon Engineering, Einkauf, Qualität, dem Lieferanten oder der Konstruktionsverantwortung zu.
- Ein technisch attraktiver Ersatzwerkstoff gilt als Vorschlag, bis Zeichnung, Spezifikation, Vertrag und Qualitätsprozess ihn zulassen.
7 Filtervom Betriebsbedarf bis zur Freigabe
4 VerantwortlicheEngineering, Einkauf, Qualität, kaufmännischer Bereich
3 HilfsmittelVorauswahl, Kostendifferenzübersicht, Freigabeprotokoll
Die schnelle Antwort: Erst aussortieren, dann die übrigen bewerten
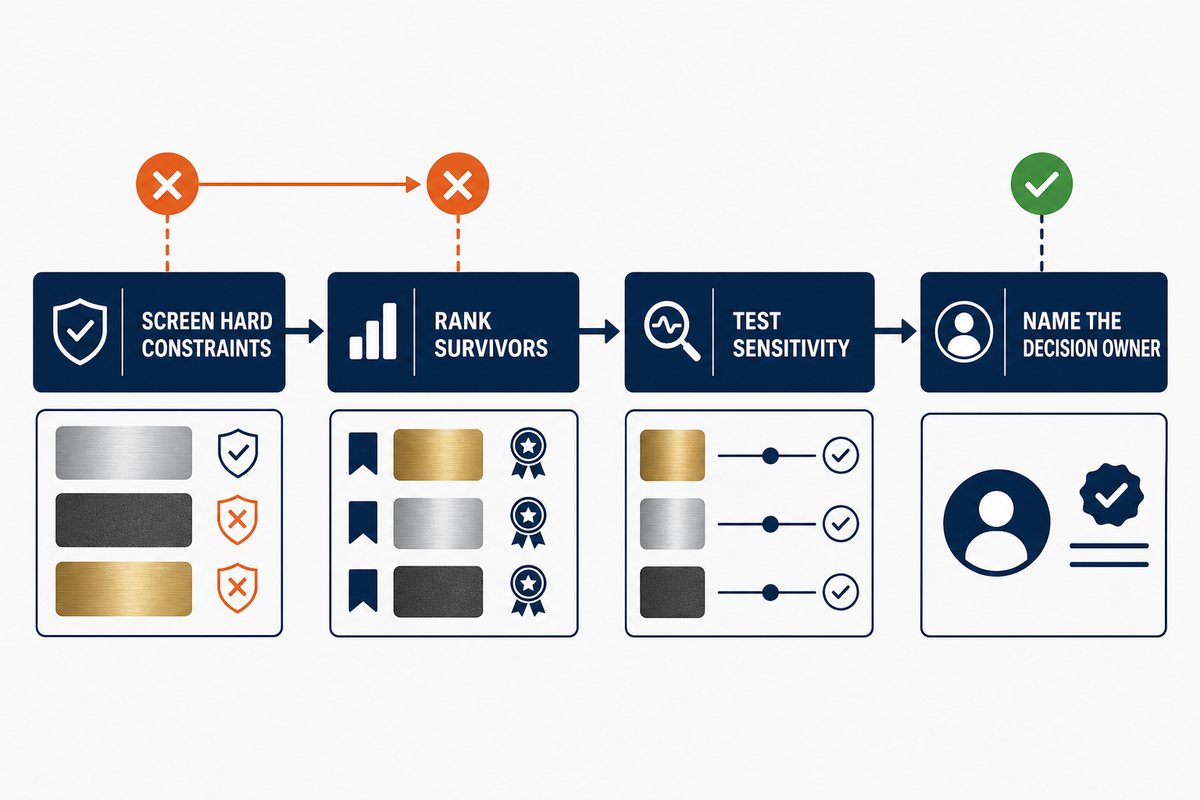
Bei der Werkstoffvorauswahl werden Optionen ausgeschlossen, die feste Anforderungen verfehlen. Bei der Rangfolge geht es um Zielkonflikte zwischen den verbleibenden Kandidaten. Eine peer-reviewte Übersichtsarbeit aus 2026 beschreibt die Abfolge als Festlegung der Kriterien, Vorauswahl, Vergleich und Rangbildung sowie abschließende Auswahl. Diese Unterscheidung ist wichtig, wenn Kosten, Leistung, Fertigung, Verfügbarkeit oder Umweltkriterien in verschiedene Richtungen weisen.
Ein belastbarer Vergleich von Werkstoffen für die CNC-Bearbeitung erfolgt daher in zwei Schritten: Zunächst ungeeignete Kandidaten ausschließen, dann sichtbar machen, wie die Prioritäten die übrigen einordnen.
Jedes Ausschlusskriterium ist nicht kompensierbar. Muss das Bauteil einer bestimmten Chemikalie bei einer festgelegten Temperatur widerstehen, kann ein niedriger Preis eine mangelnde Beständigkeit nicht ausgleichen. Erst danach beginnt die Rangbildung. Gewichten Sie die verbleibenden Kriterien, dokumentieren Sie, wer die Gewichtung festgelegt hat, und wiederholen Sie den Vergleich mit veränderten Gewichtungen. Ändert sich der Sieger leicht, ist die Entscheidung empfindlich gegenüber den Annahmen und sollte nicht als endgültig dargestellt werden.
Mit der Abfolge „erst aussortieren, dann bewerten“ lassen sich zwei häufige Fehler vermeiden: den stärksten Werkstoff auszuwählen, ohne den Einsatz zu prüfen, oder den am einfachsten zerspanbaren Werkstoff zu wählen, ohne die Funktion des fertigen Bauteils zu berücksichtigen. Auch die Übersichtsarbeit zur Werkstoffauswahl aus 2026 weist darauf hin, dass sich Rangfolgen je nach Gewichtung, Normalisierung, Randbedingungen und betrachteten Alternativen ändern können.
Vom möglichen Versagen ausgehen: Belastung, Temperatur und Umgebung
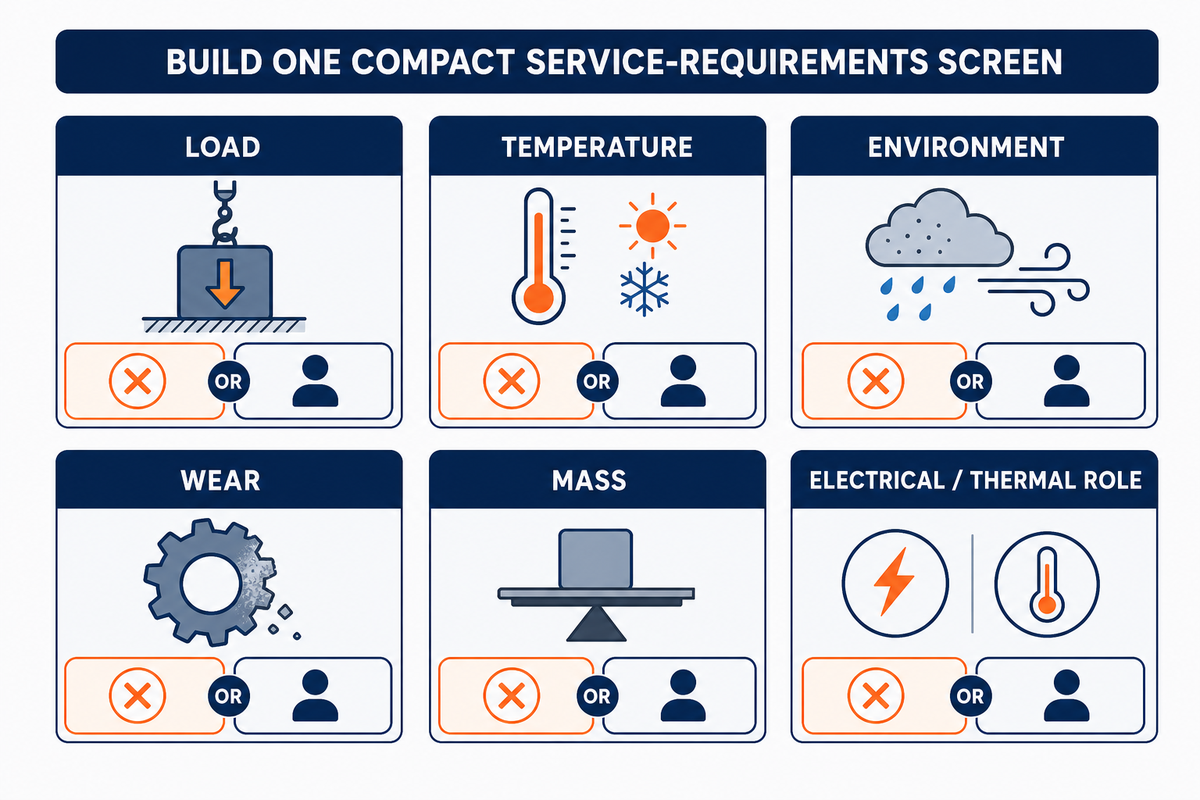
Das mögliche Versagen im Betrieb bestimmt den ersten Werkstofffilter. Legen Sie Belastungsart, Temperaturbereich, chemische Einwirkung oder Korrosionsbelastung, Verschleißmechanismus, Feuchtezustand, elektrische Funktion, Massengrenze und Folgen eines Versagens fest, bevor Sie eine Werkstoffdatenbank öffnen. Für jede Anforderung braucht es einen prüfbaren Grenzwert, eine Nachweisquelle und eine verantwortliche Person für fehlende Angaben.
Welche Werkstoffeigenschaften sollten zuerst festgelegt werden?
Legen Sie die Eigenschaft fest, die mit dem wahrscheinlichen Versagensmodus zusammenhängt, und nicht die eindrucksvollste Kennzahl im Datenblatt. Bei einer belasteten Halterung können Streck- oder Ermüdungsverhalten maßgeblich sein; bei einer Polymerdichtung unter dauerhafter Kraft kann Kriechen entscheidend sein; bei einem Kunststoff-Positionierelement können Feuchtigkeit und Wärmeausdehnung ausschlaggebend sein; bei einem medienberührten Bauteil können Korrosion oder chemische Beständigkeit den Ausschlag geben.
In einem Anforderungsblatt lassen sich Einheiten anhand beispielhafter Eingaben eindeutig angeben, etwa mit einer Mindestwandstärke von 2,0 mm, einer Bohrung von 12 mm, einem Dauerbetrieb bei 80 °C, einer Reinigungsmitteleinwirkung von 24 h, einer Ebenheit von 0,03 mm auf 100 mm, 0,8 µm Ra und einer maximalen Masse von 500 g. Je nach Einsatz können im selben Blatt auch eine Mindesttemperatur von −20 °C, eine Spitzentemperatur von 100 °C, ein Druck von 5 bar, eine relative Luftfeuchtigkeit von 50 %, eine Wellendrehzahl von 1200 rpm, eine Wechselbelastung von 20 Hz, eine Last von 15 kg, eine Haltezeit von 2 min, ein Stoßintervall von 3 sec, ein Abtastfenster von 60 sec, eine Prüfeinwirkungsdauer von 10 days, eine Lebensdauer von 2 years, eine Beschichtung von 50 µm, eine Gewindelänge von 30 mm, ein Montagebauraum von 25 cm oder eine Wärmezufuhr von 2 kW erforderlich sein. Diese Werte sind Beispiele für festzulegende Felder und keine Empfehlungen für andere Bauteile; die tatsächlichen Grenzwerte gibt die Konstruktionsverantwortung vor.
| Frage | Erforderliche Eingabe | Ausschlusskriterium | Einschränkung / verantwortlich |
|---|---|---|---|
| Belastung | Statisch, zyklisch, stoßartig, Kontakt- oder Dauerbelastung | Der Kandidat erfüllt die Auslegungsgrundlage der Zeichnung nicht. | Die Konstruktionsverantwortung legt die Auslegungsgrundlage fest. |
| Temperatur | Minimum, Maximum, Dauer und Zyklen | Die Nachweise zu den Eigenschaften decken die Betriebsbedingungen nicht ab. | Kurzzeitige Temperaturspitzen und Dauerbetrieb sind unterschiedlich zu bewerten. |
| Umgebung | Fluid, Konzentration, Feuchtigkeit, UV-Strahlung oder galvanische Paarung | Nachweise zur Beständigkeit fehlen oder weisen auf mangelnde Beständigkeit hin. | Die Angaben zur Medienzusammensetzung am Einsatzort muss der Käufer liefern. |
| Verschleiß | Gleit-, Abrasiv-, Stoß-, Reibkorrosions- oder Adhäsionsverschleiß | Für den Werkstoff oder die Oberflächenbearbeitung fehlen einschlägige Nachweise. | Die Härte allein sagt nichts über die Verschleißlebensdauer aus. |
| Masse | Massenvorgabe und Steifigkeitsziel für das fertige Bauteil | Die Baugruppe überschreitet die zulässige Masse oder Durchbiegung. | Vergleichen Sie die spezifische Leistungsfähigkeit, nicht nur die Dichte. |
| Elektrische / thermische Funktion | Isolierung, Leitfähigkeit, Wärmeverteilung oder elektrische Trennung | Die geforderte Eigenschaft widerspricht der Funktion. | Schnittstellen können das Verhalten des Werkstoffs stärker bestimmen als seine Volumeneigenschaften. |
Für sicherheitsrelevante Werkstoffe ist ein gesonderter Fertigungsablauf erforderlich. Die Zerspanung von beispielsweise Kupfer-Beryllium sollte unter qualifizierten Arbeitsschutzmaßnahmen erfolgen und nicht nach allgemeinen Empfehlungen für Kupferlegierungen. Der OSHA-Leitfaden zu Beryllium behandelt Einhausung, Belüftung und verunreinigte Metallbearbeitungsflüssigkeiten; er belegt keine Exposition in einer bestimmten Werkstatt.
Aus einer Werkstofffamilie eine Beschaffungsspezifikation machen
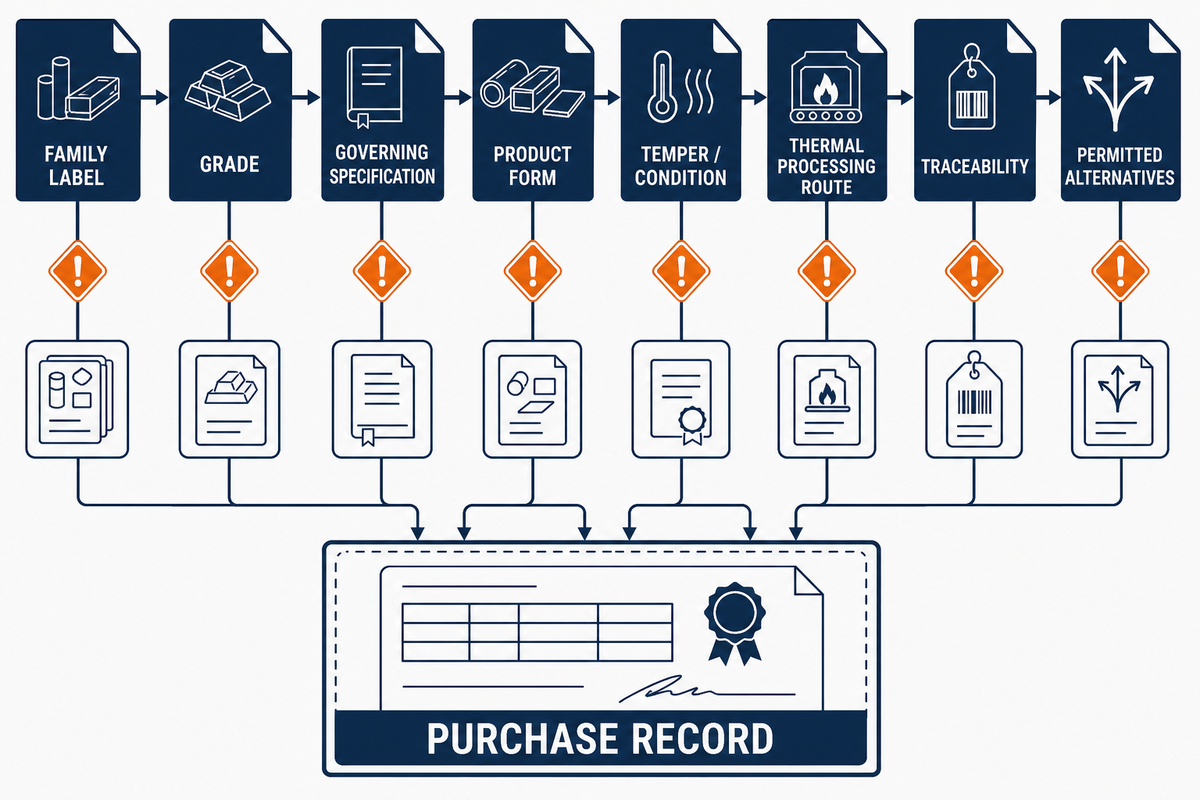
Eine allgemeine Werkstofffamilie ist keine verbindliche Beschaffungsvorgabe. Angaben wie „Aluminium“, „Edelstahl“, „Bronze“ oder „Kunststoff“ lassen Werkstoffsorte, maßgebende Spezifikation, Produktform, Zustand, Wärmebehandlungsablauf, Füllstoff, Rückverfolgbarkeit und zulässige Alternativen offen. Der Vergleich sollte erst beginnen, wenn alle Kandidaten gleich detailliert spezifiziert sind.
Ein Leitfaden zu Werkstoffen für die CNC-Bearbeitung oder eine Liste von CNC-Werkstoffen kann verschiedene Werkstoffe für die CNC-Bearbeitung aufzeigen. Beides ersetzt jedoch nicht die verbindliche Bezeichnung, den Zustand, den Umfang der Nachweise und die Substitutionsregel im Beschaffungsdatensatz.
Auch Normen haben einen Geltungsbereich. ASTM A29/A29M-23 ist beispielsweise eine allgemeine Anforderungsspezifikation für Stangen aus Kohlenstoff- und legiertem Stahl, auf die sich einzelne Stangenspezifikationen beziehen; für sich allein legt sie keine vollständige Werkstoffsorte fest. Halten Sie das geltende Dokument, die Ausgabe, die Produktform und den Zustand fest, statt eine vertraute Normnummer als pauschale Freigabe zu behandeln.
„Eine Stahlcharge … erwies sich als inakzeptabel inhomogen.“
Dieser Satz stammt aus einer konkreten Untersuchung von NIST-Referenzproben aus 4340-Stahl. In diesem Programm wurden für unzulässige Schmelzen Korngrößen von 60–70 µm und für zulässige Schmelzen Korngrößen von 30–40 µm angegeben. Diese Werte sind keine allgemeingültigen Wareneingangsgrenzen für übliches CNC-Halbzeug. Die engere Schlussfolgerung lautet: Werkstoffsorte und nominelle Wärmebehandlung beseitigten die Chargenschwankungen nicht. Daher müssen die Wareneingangsnachweise zum Risiko des Bauteils und zur maßgebenden Spezifikation passen.
Wie sich Zustand und Werkstofffamilie auf die Zerspanung auswirken, zeigt der Leitfaden zur CNC-Bearbeitung von Werkzeugstahl. Der Beitrag dient der Information; was beschafft werden darf, bestimmen weiterhin die Zeichnung und die verbindliche Spezifikation.
Der Pass-Fail-Trichter für Werkstoffe: Entscheidungsmodell in 2 Stufen
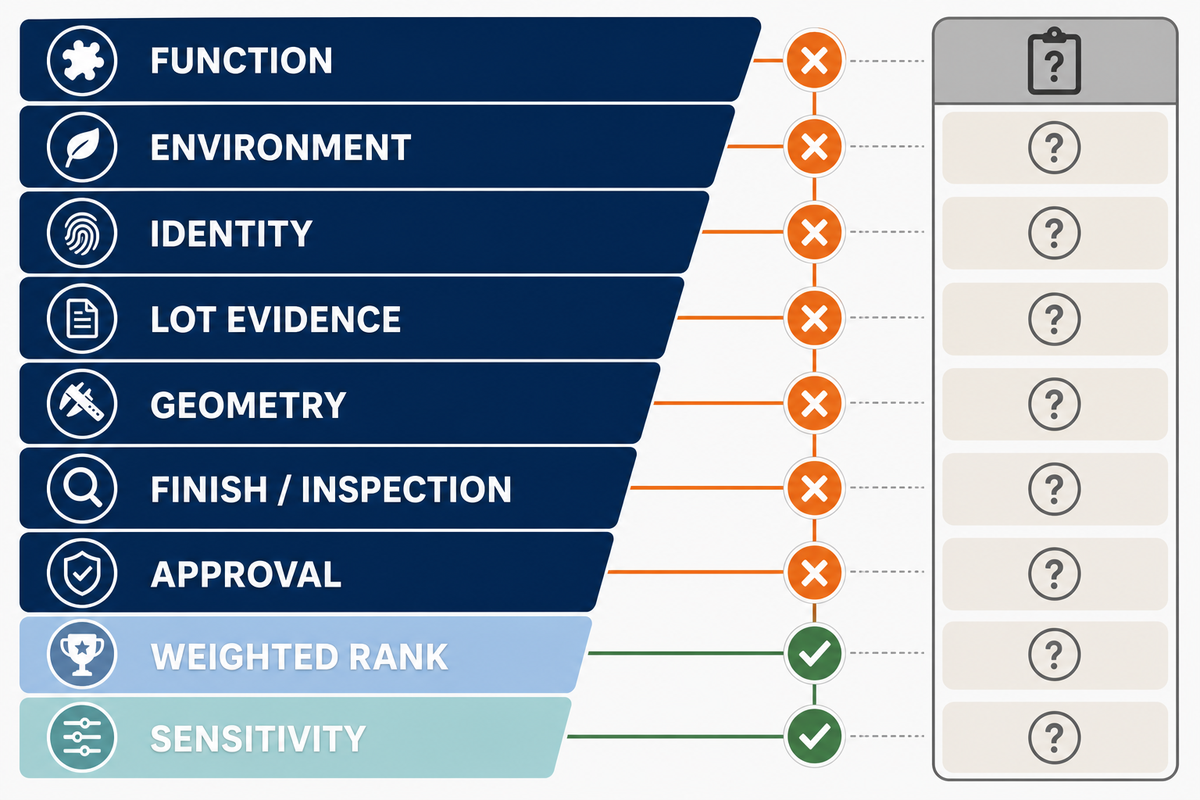
Der Pass-Fail-Trichter für Werkstoffe ist eine Entscheidungshilfe mit zwei Stufen. In Stufe eins werden zwingende Ausschlusskriterien angewendet und fehlende Nachweise gekennzeichnet. In Stufe zwei werden die verbleibenden Kandidaten anhand der angegebenen Prioritäten des Projektverantwortlichen bewertet. Jeder als „unbekannt“ markierte Kandidat bleibt offen und wird einer verantwortlichen Person zur Beschaffung von Nachweisen oder zur Bestätigung durch den Lieferanten zugewiesen.
Wie wählen Sie Werkstoffkandidaten für die CNC-Bearbeitung aus?
Um den richtigen Werkstoff für ein CNC-Bearbeitungsprojekt auszuwählen, prüfen Sie zunächst jeden Kandidaten anhand der ersten sieben Zeilen. Bewerten Sie anschließend nur die verbleibenden Kandidaten anhand der Zeilen acht und neun. Mit diesem Werkstoffauswahlverfahren kann die verantwortliche Person den am besten geeigneten Werkstoff auswählen und gleichzeitig ungeeignete Werkstoffe aus der Rangbildung ausschließen. Ein Werkstoff mit einem ungeklärten Ausschlusskriterium darf niemals ausgewählt werden.
| Filter | Nachweis für Erfüllung | Bei unbekanntem Status | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 1. Funktion | Benannte Belastung, Schnittstelle, Folgen eines Versagens | Engineering legt die Auslegungsgrundlage fest. | Ohne genau definierte Aufgabe ist keine Rangbildung sinnvoll. |
| 2. Umgebung | Temperatur, Chemikalien, Feuchtigkeit, UV-Strahlung, galvanische Bedingungen | Der Käufer liefert die Betriebsdaten. | Allgemeine Korrosionsangaben reichen nicht aus. |
| 3. Werkstoffidentität | Werkstoffsorte, Produktform, Zustand, maßgebende Spezifikation | Der Einkauf fordert eine verbindliche Spezifikationsangabe an. | Vergleiche auf Ebene der Werkstofffamilie enden an dieser Stelle. |
| 4. Chargennachweise | Zertifikat, Prüfung oder Wareneingangskontrolle passend zum Risiko | Die Qualitätssicherung legt die Nachweise für die Abnahme fest. | Eine Werkstoffsortenbezeichnung belegt keine Gleichmäßigkeit. |
| 5. Geometrie | Zugänglichkeit der Geometrieelemente, Steifigkeit, Halbzeugform, Werkstückspannung | Der Lieferant prüft die technische Zeichnung. | Eigenschaftstabellen belegen nicht die Fertigbarkeit. |
| 6. Oberfläche / Prüfung | Aufmaß, Bezüge, Messzustand, Nachweisart | Qualitätssicherung und Lieferant klären die Lücke. | Rauheit erfasst nicht alle Aspekte der Oberflächenintegrität. |
| 7. Freigabe | Benannte Freigabestelle aus Konstruktion, Kundenseite, Programm oder Vertrag | Vor einer Substitution eskalieren. | Technische Ähnlichkeit ist keine Freigabe. |
| 8. Gewichtete Rangfolge | Vom Verantwortlichen freigegebene Kriterien und Gewichtungen | Fehlende Bewertungsdaten dokumentieren. | Ausgeschlossene Kandidaten nicht bewerten. |
| 9. Sensitivität | Der Sieger bleibt bei plausiblen Änderungen der Gewichtung gleich. | Für eine Abwägung an die Verantwortlichen zurückgeben. | Ein wechselnder Sieger ist keine endgültige Antwort. |
Betrachten wir eine Halterung für einen Außensensor. Aluminium 6061-T6, Edelstahl 304 und POM sollten erst bewertet werden, wenn Anforderungen an Außenbewitterung, Steifigkeit, Befestigung, Masse, Oberflächenbeschaffenheit und Prüfung bekannt sind. Erfüllen alle drei Werkstoffe die Anforderungen, kann Engineering Steifigkeit und Masse höher gewichten, der Einkauf Verfügbarkeit und Kosten des fertigen Bauteils und die Qualitätssicherung Chargennachweise und Messstabilität. Das abschließende Protokoll sollte diese Gewichtungen offenlegen, statt sie hinter einer einzigen Bezeichnung als „bester“ Werkstoff zu verbergen.
Nachdem Sie die Anforderungen festgelegt haben, können Sie mit dem öffentlich zugänglichen Filter für die CNC-Werkstoffauswahl mögliche Kandidaten erkunden. Er kann den verwendbaren Werkstoff jedoch weder auswählen noch freigeben. Das Ergebnis dient als Grundlage für eine technische Prüfung und ist keine Freigabe einer Werkstoffsorte.
CNC-Bearbeitung von Metall oder Kunststoff: Vergleich ohne pauschalen Sieger
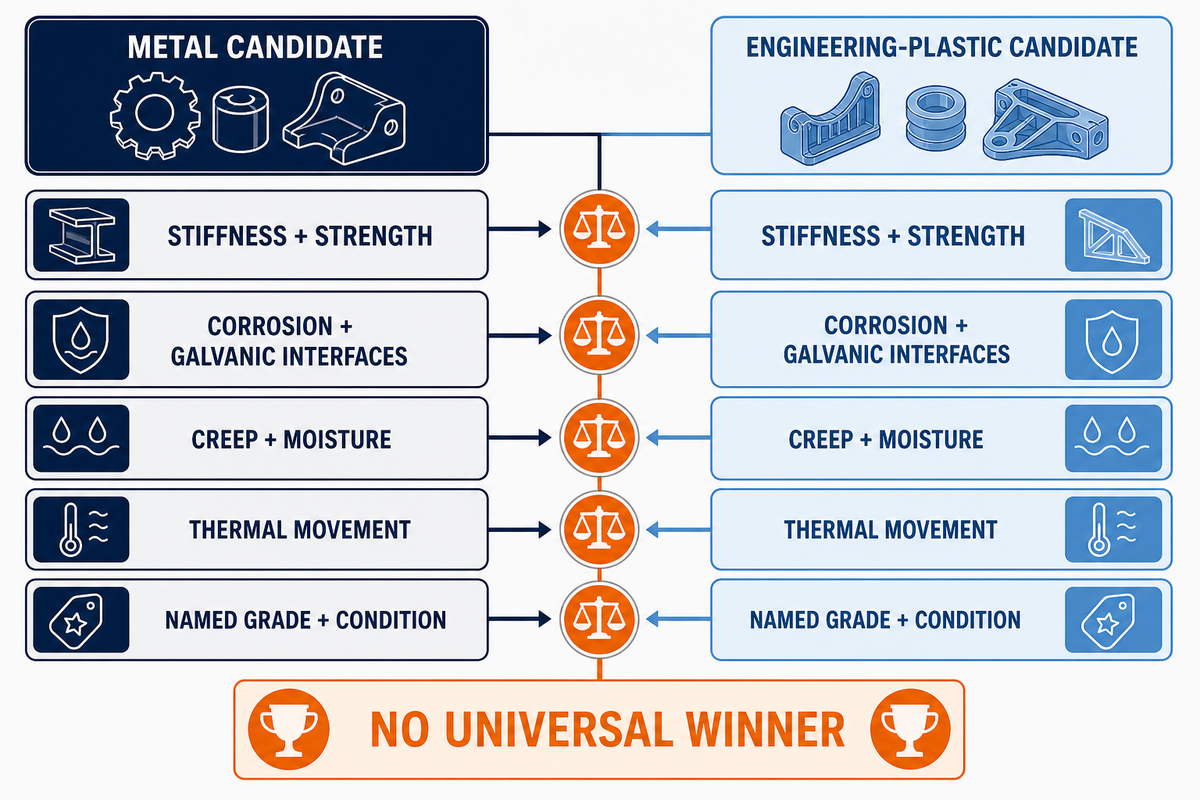
Bei der Werkstoffauswahl zwischen Metall und Kunststoff geht es um einen Zielkonflikt zwischen Steifigkeit, Masse, Korrosionsverhalten, Reibung, Feuchtigkeit, Wärmeausdehnung, Kriechen, Halbzeugzustand, Oberflächenbeschaffenheit und Nachweisen. Es gibt keinen dauerhaft überlegenen Werkstoff. Vergleichen Sie eindeutig bezeichnete Werkstoffsorten und Zustände unter denselben Betriebsbedingungen, Geometrien, Losgrößen und Abnahmeanforderungen.
Listen gängiger CNC-Werkstoffe können verschiedene Werkstoffoptionen aufzeigen, aber nicht die richtige Werkstoffsorte auswählen. Messing, Kohlenstoffstahl, Aluminiumlegierungen und Edelstahlsorten sind Metalle und gängige Werkstoffe in CNC-Lieferketten; technische Polymere bilden eine eigene Werkstofffamilie. Für die richtige Auswahl braucht es weiterhin eine definierte Werkstoffsorte und einen Zustand, die auf die Versagensmodi, Nachweise und den Freigabeweg der Zeichnung abgestimmt sind.
Womit sollte die CNC-Bearbeitung von Kunststoff beginnen?
Beginnen Sie mit dem Versagensmodus. POM kann für reibungsarme Mechanikbauteile infrage kommen; bei Nylon ist der Feuchtezustand zu prüfen, bei PTFE Kriechen und Wärmeausdehnung. PEEK kann eine Option sein, wenn Temperatur- oder Chemikalienbeständigkeit den höheren Nachweis- und Kostenaufwand rechtfertigt. Keine dieser Werkstofffamilien legt den Füllstoff, die Werkstoffsorte, den Halbzeugzustand, die Toleranz oder den Lieferantenablauf fest.
Metallkandidat
- Steifigkeit, Festigkeit, Ermüdung, Korrosion und galvanische Schnittstellen prüfen.
- Legierung, Produktform, Zustand, Wärmebehandlung und Chargendokumente verbindlich festlegen.
- Aufmaß für Beschichtung oder Passivierung vor der Zerspanung einplanen.
- Eigenspannungen und Kaltverfestigung prüfen, sofern sie für die Funktion relevant sind.
Kandidat aus technischem Kunststoff
- Kriechen, Feuchtigkeit, Temperatur, Chemikalienkontakt und Spannungsrisse prüfen.
- Polymerfamilie, Werkstoffsorte, Füllstoff, Halbzeugzustand und Konditionierungszustand verbindlich festlegen.
- Wärmeausdehnung und Messzustand bei engen Passungen einplanen.
- Oberflächenschäden und Empfindlichkeit gegenüber der Werkstückspannung anhand der konkreten Geometrie prüfen.
Vergleichen Sie die mechanischen Eigenschaften anhand des Versagensmodus. Die Zugfestigkeit allein reicht nicht für die Auswahl des richtigen Kandidaten. Bei einer Massenvorgabe kann das Verhältnis von Festigkeit zu Gewicht wichtig sein. Der behauptete Vorteil kann jedoch entfallen, wenn ein dickerer Querschnitt, ein Einsatz, eine Beschichtung oder eine geänderte Verbindung erforderlich ist. Auch Korrosionsbeständigkeit, Chemikalienbeständigkeit und Verschleißfestigkeit müssen für die tatsächliche Umgebung nachgewiesen sein; eine allgemeine Aussage zur Werkstofffamilie reicht nicht aus.
Eine peer-reviewte Studie zu PA6G stellte unter den untersuchten Dreh- und Fräsbedingungen fest, dass Feuchtigkeit das Ergebnis an der bearbeiteten Oberfläche veränderte. Sie liefert kein allgemeingültiges Aufmaß für Nylon, zeigt aber, weshalb der Feuchtezustand in die Nachweisunterlagen gehört. Eine werkstoffspezifische Betrachtung des Verhaltens von Acetal finden Sie im Leitfaden zur CNC-Bearbeitung von POM.
Geometrie und Verfahren können auch einen technisch guten Werkstoff ausschließen
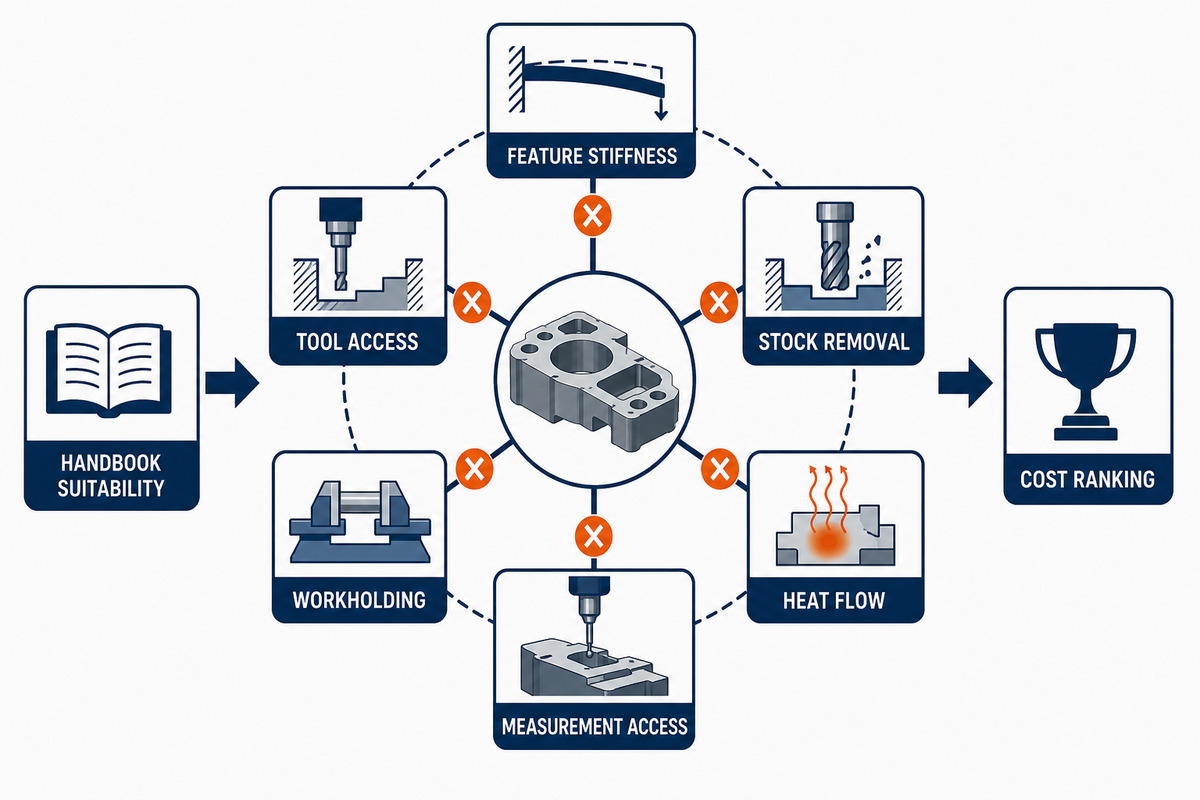
Ein Kandidat kann die Kennwerte im Handbuch erfüllen und für die technische Zeichnung dennoch ungeeignet sein. Dünne Wände, tiefe Taschen, kleine Gewinde, große Auskraglängen, unterbrochene Schnitte, Halbzeugform, Werkstückspannung, Eigenspannungen und Zugänglichkeit für die Prüfung verändern die Anforderungen an Zerspanung und Messung. Die Geometrie kann einen technisch attraktiven Werkstoff daher schon vor dem Kostenvergleich ausschließen.
Ein CNC-Bearbeitungsprojekt für einen Prototyp und ein Luft- und Raumfahrt-Serienbauteil können dieselbe Geometrie haben, aber unterschiedliche Nachweise und Befugnisse zur Substitution erfordern. Der Prototypenstatus kann Stückzahl und Lernziele verändern, hebt jedoch die Einsatzanforderungen nicht auf. Für den passenden Fertigungsablauf bei Präzisions-CNC-Arbeiten sind Werkstoff und Bearbeitung gemeinsam zu bewerten: CNC-Bearbeitungsverfahren, Zugänglichkeit beim CNC-Fräsen, Oberflächenbearbeitung, Prüfung und der gesamte Fertigungsprozess. Eine als gut zerspanbar geltende Werkstoffsorte kann bei dünnen Wänden, unterbrochenen Schnitten oder hohen Anforderungen an die Oberflächenbeschaffenheit dennoch schwierig zu bearbeiten sein.
Welche Fertigungsfaktoren bestimmen die Werkstoffauswahl?
Prüfen Sie die Steifigkeit von Geometrieelementen, Werkzeugzugang, Schnittkontinuität, Materialabtrag, Werkstückspannung, Wärmefluss, Grat- und Kantenempfindlichkeit, Bewegung nach der Bearbeitung sowie Zugänglichkeit für die Messung. Veröffentliche Zerspanbarkeitskennwerte sind relative Ergebnisse unter festgelegten Bedingungen. Sie sind weder Schnittgeschwindigkeiten noch Toleranzgarantien und belegen nicht, dass sich dasselbe Ergebnis vom Drehen auf das Fräsen oder Bohren übertragen lässt.
Eine peer-reviewte Studie zur Werkstoffauswahl stellt fest, dass sich die Wirkung von Automatenbearbeitungszusätzen je nach Bearbeitung unterscheidet und Ergebnisse eines Verfahrens nicht ohne Weiteres auf ein anderes übertragbar sind. Ein separates Dünnwandexperiment verwendete Anfangslasten von 35–45 kN an einer genau definierten 7075-T6-Testgeometrie und zeigte, dass der anfängliche Spannungszustand die Verformung stark beeinflusste. Diese Zahlen gelten für das betreffende Experiment. Sie belegen einen Wirkmechanismus und sind keine Einstellwerte für andere Bauteile.
In Foren wird dieselbe praktische Frage aus einem anderen Blickwinkel diskutiert. Ein Zerspanungsmechaniker, der nach einer einheitlichen Tabelle für Schnittwerte fragte, erhielt den Hinweis, dass Werkzeuglänge, Bauteilsteifigkeit, Kühlmittel, Wärme, Schnitttiefe und Vorschub den nutzbaren Bereich beeinflussen. Das ist eine zugeschriebene Aussage aus der Praxis, keine Quelle für Bearbeitungsparameter.
Die werkstoffbedingten Kostendifferenzen erfassen, nicht nur den Halbzeugpreis
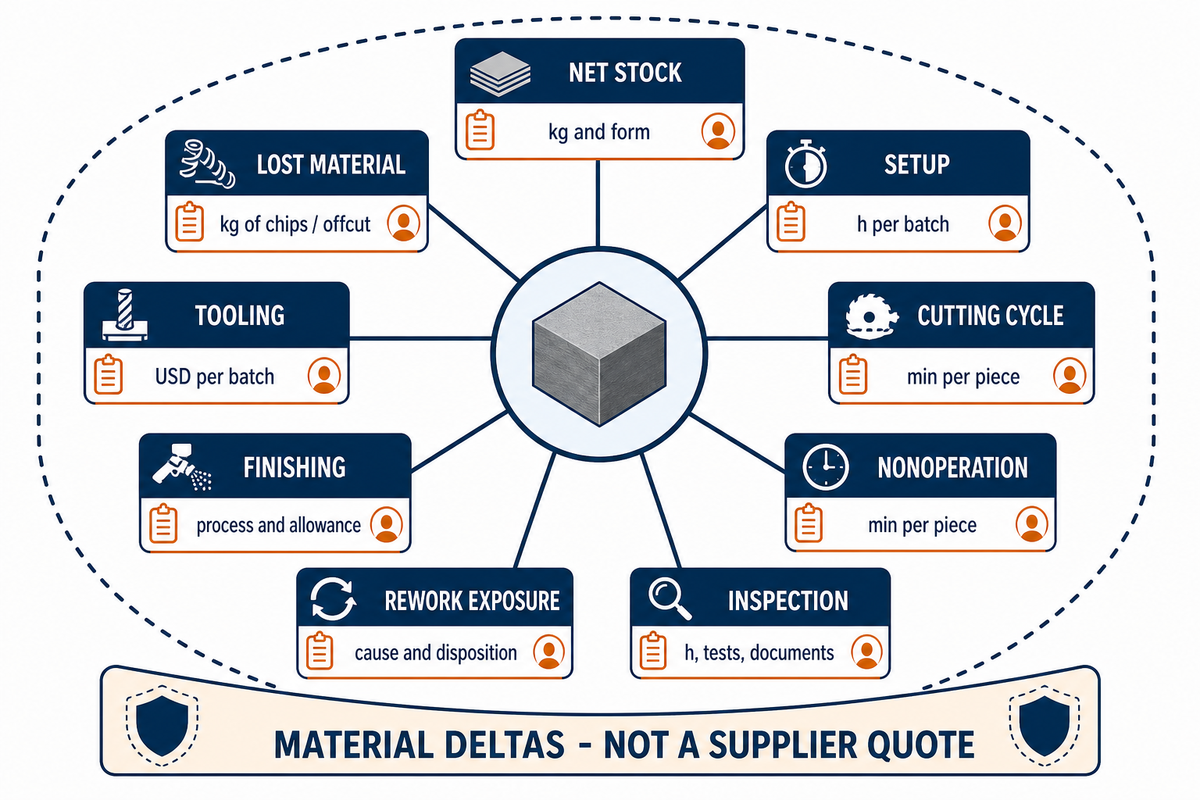
Die Werkstoffauswahl verändert mehr als den Kilopreis des Halbzeugs. Die Übersicht zu werkstoffbedingten Kostendifferenzen vergleicht nur die Kostenpositionen, die sich ändern, wenn ein verbleibender Werkstoff durch einen anderen ersetzt wird: beschafftes Halbzeug und Materialverlust, Aufspannung, Bearbeitungsvorgänge, Nebenzeiten, Arbeit, Werkzeuge, Oberflächenbearbeitung, Prüfung und Nacharbeitsrisiko. Sie ersetzt weder ein vollständiges Kostenmodell für abgenommene Bauteile noch ein Lieferantenangebot.
Übersicht zu werkstoffbedingten Kostendifferenzen
Tragen Sie für jeden verbleibenden Kandidaten dieselben Positionen ein. Lassen Sie Unbekanntes offen und weisen Sie es einer verantwortlichen Person zu. Verwenden Sie niemals einen erfundenen Multiplikator.
| Kostenposition | Kandidat A | Kandidat B | Nachweis / verantwortlich | Einschränkungen |
|---|---|---|---|---|
| 1. Nettohalbzeug | kg und Produktform | kg und Produktform | Lieferantenangebot | Gleicher Lieferzustand |
| 2. Materialverlust | kg Späne / Abschnitt | kg Späne / Abschnitt | Modell für Halbzeug und Bauteil | Gutschrift für Schrottwert muss angegeben werden. |
| 3. Aufspannung | h je Charge | h je Charge | Fertigungsplan | Die Chargengröße verändert die Stückkostenwirkung. |
| 4. Zerspanungszyklus | min je Stück | min je Stück | Lieferantenschätzung | Gleiche Geometrie und Abnahmegrundlage |
| 5. Nebenzeiten | min je Stück | min je Stück | Einlegen, Entnehmen, Antasten, Handhabung | Nicht in der Zerspanungszeit verstecken. |
| 6. Werkzeugkosten | USD je Charge | USD je Charge | Werkzeugplan | Auf die angegebene Stückzahl umlegen. |
| 7. Oberflächenbearbeitung | Verfahren und Aufmaß | Verfahren und Aufmaß | Lieferant für die Oberflächenbearbeitung | Abdeckungen und Maßzunahme fallen unterschiedlich aus. |
| 8. Prüfung | h, Prüfungen, Dokumente | h, Prüfungen, Dokumente | Qualitätsplan | Nur risikobasierte Nachweise berücksichtigen. |
| 9. Nacharbeitsrisiko | Ursache und Entscheidung über das weitere Vorgehen | Ursache und Entscheidung über das weitere Vorgehen | Engineering + Qualitätssicherung | Keine geschätzte Fehlerquote ansetzen. |
Verwenden Sie diese Übersicht als Arbeitsblatt zu werkstoffbedingten Kostendifferenzen. Die NIST-Studie zu Fertigungskosten enthält keine aktuellen Werkstoffpreise, CNC-Stundensätze oder Preise von Zhenling. Für die Berechnung der Kosten abgenommener Bauteile und den Angebotsvergleich bei gleichem Leistungsumfang verwenden Sie den Leitfaden zu CNC-Kosten und Angebotsabgleich. Bitten Sie die Lieferanten um Angebote auf Basis desselben Zeichnungsstands, derselben Stückzahl, Oberflächenbeschaffenheit, Prüfung, Verpackung und desselben Umfangs der Werkstoffdokumentation.
Toleranz, Oberflächenbeschaffenheit und Prüfung als Auswahlkriterien berücksichtigen
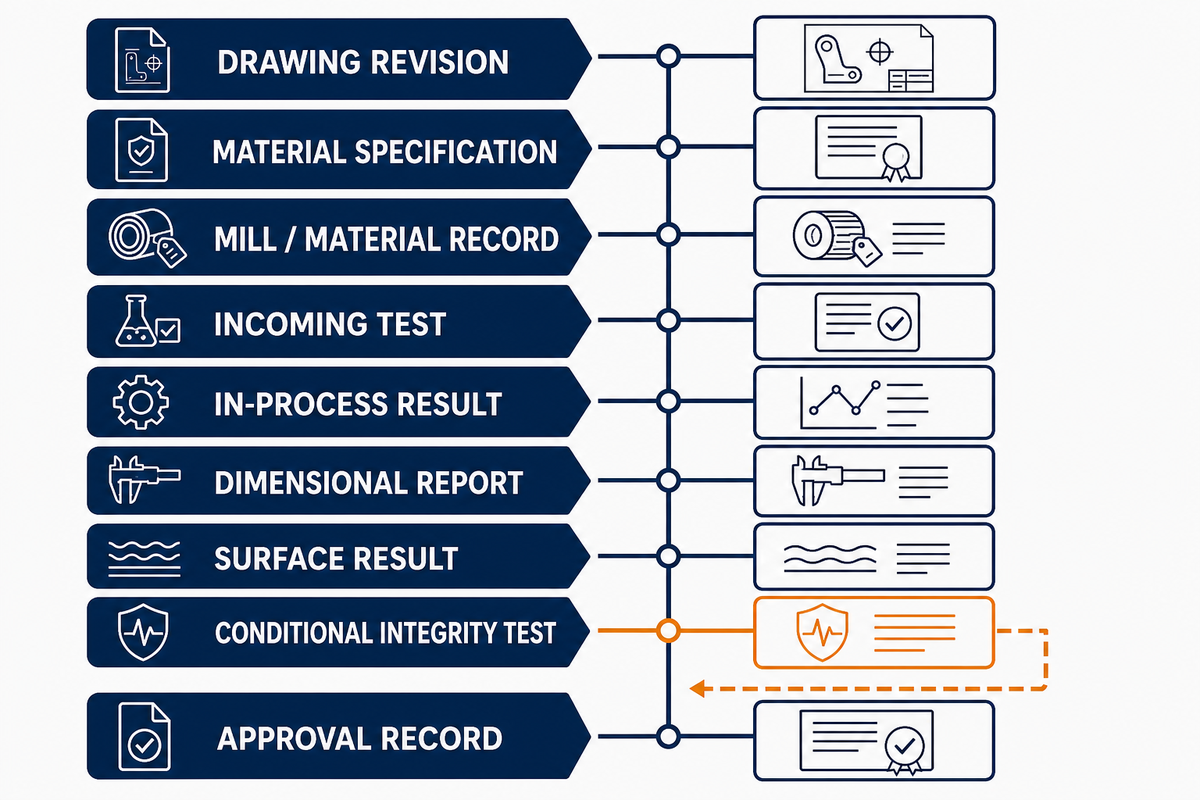
Eine Toleranz bezieht sich auf ein Geometrieelement, ein Bezugssystem, einen Werkstoffzustand, einen Fertigungsablauf, eine Temperatur und ein Messverfahren. Eine Oberflächenbearbeitung kann Material abtragen oder hinzufügen, Kanten verändern oder eine Dichtfläche beeinflussen. Wenn Ermüdung, Korrosion, Abdichtung oder Verschleiß eine Rolle spielen, können Anforderungen an die Oberflächenintegrität über Maß- und Rauheitsangaben hinausgehen.
Die Frage nach der „CNC-Maschinentoleranz“ ist daher als Beschaffungsfrage unvollständig. Zwischen der Maschinenfähigkeit und einem abgenommenen Geometrieelement liegen Bauteilgeometrie, Aufspannung, Halbzeugzustand, Prozessfolge, Oberflächenbearbeitung, Messunsicherheit und Abnahmeregeln.
Die Anforderung muss anwendungsbezogen bleiben. Bei den meisten Bauteilen sind weder eine Erfassung der Eigenspannungen noch Prüfungen des Werkstoffinneren nötig. Bei risikorelevanten Geometrieelementen muss Engineering gegebenenfalls festlegen, ob Eigenspannungen, Kaltverfestigung oder -erweichung, Gefügeveränderungen oder Schäden unter der Oberfläche berücksichtigt werden müssen. Eine peer-reviewte Dünnwandstudie beschreibt das Zusammenspiel von Spannung, Kraft, Temperatur und Steifigkeit; sie begründet keinen allgemeingültigen Prüfplan.
Matrix der Nachweisarten
| Nachweisart | Was damit geprüft wird | Verantwortlich | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 1. Zeichnungsstand | Geometrie, Maße, Bezüge, Hinweise | Konstruktion | Belegt nicht die Halbzeugidentität. |
| 2. Werkstoffspezifikation | Werkstoffsorte, Produktform, Zustand, Prüfungen | Konstruktion + Einkauf | Geltungsbereich und Ausgabe müssen übereinstimmen. |
| 3. Werks- / Werkstoffnachweis | Nachweis zur gelieferten Schmelze oder Charge | Einkauf + Qualitätssicherung | Garantiert nicht jede Funktionseigenschaft. |
| 4. Wareneingangsprüfung | Risikobasiert ausgewählte Eigenschaft oder Identität | Qualitätssicherung | Prüfverfahren und Stichprobenumfang sind entscheidend. |
| 5. Prüfergebnis während der Fertigung | Kritisches Geometrieelement während der Fertigung | Qualitätssicherung des Lieferanten | Allein keine abschließende Freigabe. |
| 6. Maßprüfbericht | Gemessene Geometrieelemente und Bezüge | Qualitätssicherung des Lieferanten + Käufer | Belegt nicht die Werkstoffidentität. |
| 7. Oberflächenmessung | Definierte Textur oder Oberflächenbeschaffenheit | Konstruktion + Qualitätssicherung | Die Rauheit allein erfasst möglicherweise keine Auswirkungen unter der Oberfläche. |
| 8. Bedingte Prüfung der Integrität | Eigenspannungen, Härte, Gefüge, Zustand unter der Oberfläche | Konstruktionsverantwortung | Nur bei entsprechender funktionaler Begründung anwenden. |
| 9. Freigabeprotokoll | Endgültiger Werkstoff und jede Substitution | Benannte zuständige Freigabestelle | Die Präferenz des Lieferanten ist keine Freigabe. |
Auch die Terminologie zur Oberflächenbeschaffenheit ändert sich mit der Weiterentwicklung von Normen. Die offizielle Seite zu ISO 21920-2:2021 führt zurückgezogene Vorgängerdokumente auf. Geben Sie die Norm und Ausgabe an, die für die Zeichnung gelten, statt eine alte Rauheitsangabe aus einem früheren Auftrag zu übernehmen.
Vor der Festlegung eines Ablaufs zur Oberflächenbearbeitung kann das Prüfverfahren für Werkstoff und Einsatzumgebung helfen, noch offene Fragen aufzudecken, für die Projektnachweise erforderlich sind.
Vor der Angebotsanfrage einen Nachweisdatensatz zur Werkstofffreigabe erstellen
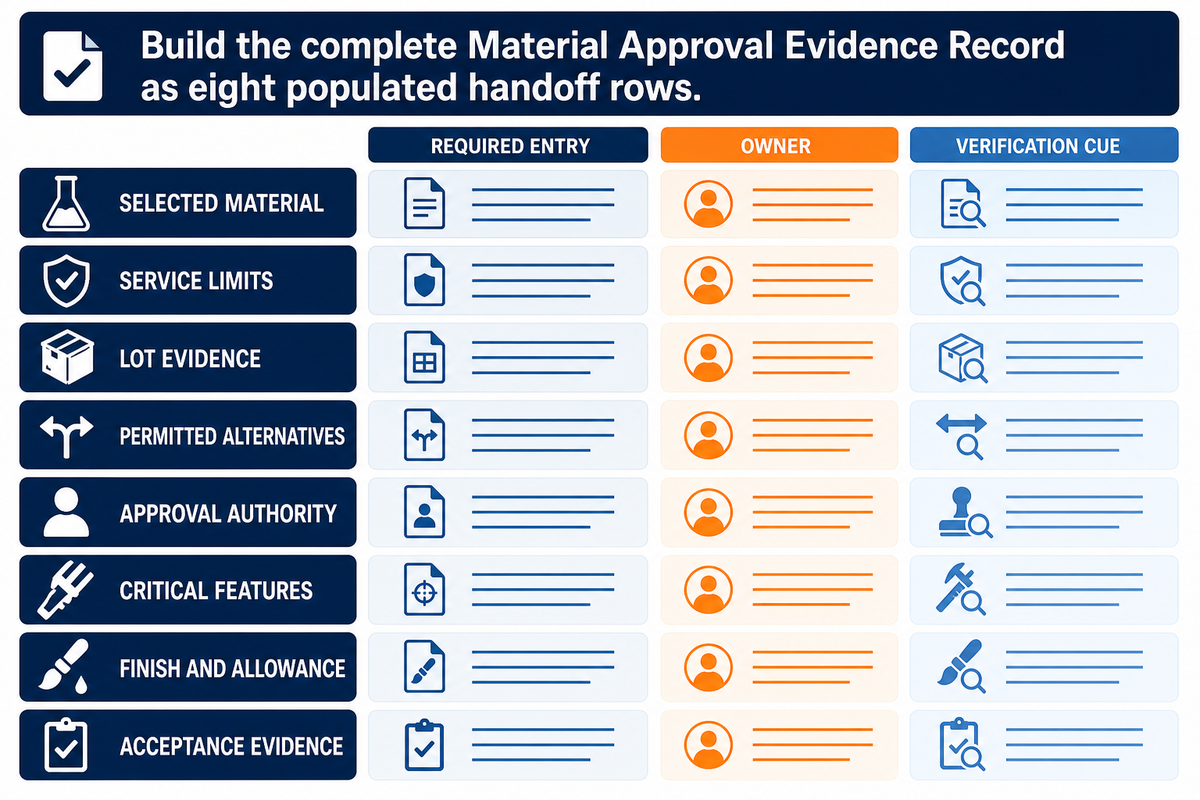
Der Nachweisdatensatz zur Werkstofffreigabe ist die verbindliche Übergabe von der Auswahl an den Einkauf. Er hält die ausgewählte Werkstoffsorte und den Zustand, Schmelzen- oder Chargennachweise, verbleibende Alternativen, die Zuständigkeit für Substitutionen, Einsatzbedingungen, kritische Geometrieelemente, Oberflächenbeschaffenheit, Prüfung, bedingte Anforderungen an die Oberflächenintegrität, offene Risiken und die verantwortliche Person für jeden offenen Punkt fest.
Nachweisdatensatz zur Werkstofffreigabe
Übernehmen Sie diese Angaben in den Projektverlauf. Auch ein technisch überzeugender Ersatz bleibt so lange offen, bis die zuständige Stelle ihn freigibt.
Nachweis zur Werkstofffreigabe — übernehmen Sie diese Angaben in die gelenkte Übergabedokumentation:
| Parameter | Erforderliche Angabe | Bedeutung | Prüfmethode |
|---|---|---|---|
| Ausgewählter Werkstoff | Werkstoffsorte, Form, Zustand / Lieferzustand | Verhindert Verwechslungen zwischen Werkstofffamilien | Technische Zeichnung und Werkstoffspezifikation |
| Einsatzgrenzen | Belastung, Temperatur, Umgebung, Dauer | Erläutert die Vorauswahl | Auslegungsgrundlage und Nachweise zur Anwendung |
| Chargennachweise | Zertifikat, Prüfung, Stichprobenplan oder keine | Macht Unsicherheiten bezüglich der Charge sichtbar | Risikobasierter Qualitätsplan |
| Zulässige Alternativen | Benannte Alternativen oder „keine“ | Verhindert nicht dokumentierte Ersatzwerkstoffe | Gelenkter Freigabenachweis |
| Freigabestelle | Funktion in Entwicklung, beim Kunden, im Vertrag oder im Programm | Trennt Empfehlung und Freigabe | Zutreffendes Dokument und Unterschrift |
| Kritische Geometrieelemente | Maße, Bezüge, Schnittstellen, Oberflächen | Stellt den Bezug zwischen Werkstoff und technischer Zeichnung her | Prüfplan |
| Oberflächenbeschaffenheit und Bearbeitungszugabe | Verfahren, abgedeckte Dichtflächen, Grundlage vor der Zerspanung | Sichert Endmaß und Funktion | Spezifikation der Oberflächenbeschaffenheit und Lieferantenprozess |
| Abnahmenachweise | Maße, Werkstoff, Oberfläche, Integrität unter Einsatzbedingungen | Legt die Nachweise für die Freigabe fest | Bericht, Zertifikat oder Prüfprotokoll |
Die Arbeit des NIST zum digitalen Faden verknüpft die Produktdefinition mit Fertigung und Prüfung und betont eine vertrauenswürdige, rückverfolgbare Datenverwaltung. Das bedeutet nicht, dass jeder Lieferant mit einem formalen digitalen Faden arbeitet. Die praktische Erkenntnis ist einfacher: Entwicklung, Einkauf, Qualität und Vertrieb sollten nicht von widersprüchlichen Werkstoffannahmen ausgehen.
Sobald die Unterlagen vorliegen, nutzen Sie den zentralen Bereich Werkstoffe und Werkstoffsorten für die CNC-Bearbeitung von Zhenling oder bitten Sie um eine Prüfung anhand der technischen Zeichnung. Dort finden Sie den Werkstoffkatalog, Tools, Fertigungsmöglichkeiten und den Weg zur Angebotsanfrage; dieser Artikel wiederholt diese Inhalte bewusst nicht.
Lieferanten für CNC-Werkstoffe können Werkstoffsorten, Halbzeugformen oder andere Werkstoffe für die CNC-Bearbeitung vorschlagen. Jeder Vorschlag muss jedoch den Freigabeweg erfüllen, der in der Freigabedokumentation festgehalten ist und durch Entwicklung, Vertrag, Programm oder Kunden vorgegeben wird. Suchbegriffe wie beliebter Werkstoff, wichtiger Werkstoff, die richtigen CNC-Werkstoffe auswählen, die richtige CNC, die passende Wahl für CNC, Metall für CNC und Leitfaden zu CNC dienen der Orientierung bei der Suche, sind aber keine technische Freigabe.
Rückverfolgbarkeit entwickelt sich weiter, ist aber nicht überall Standard: Was sich 2026 ändert
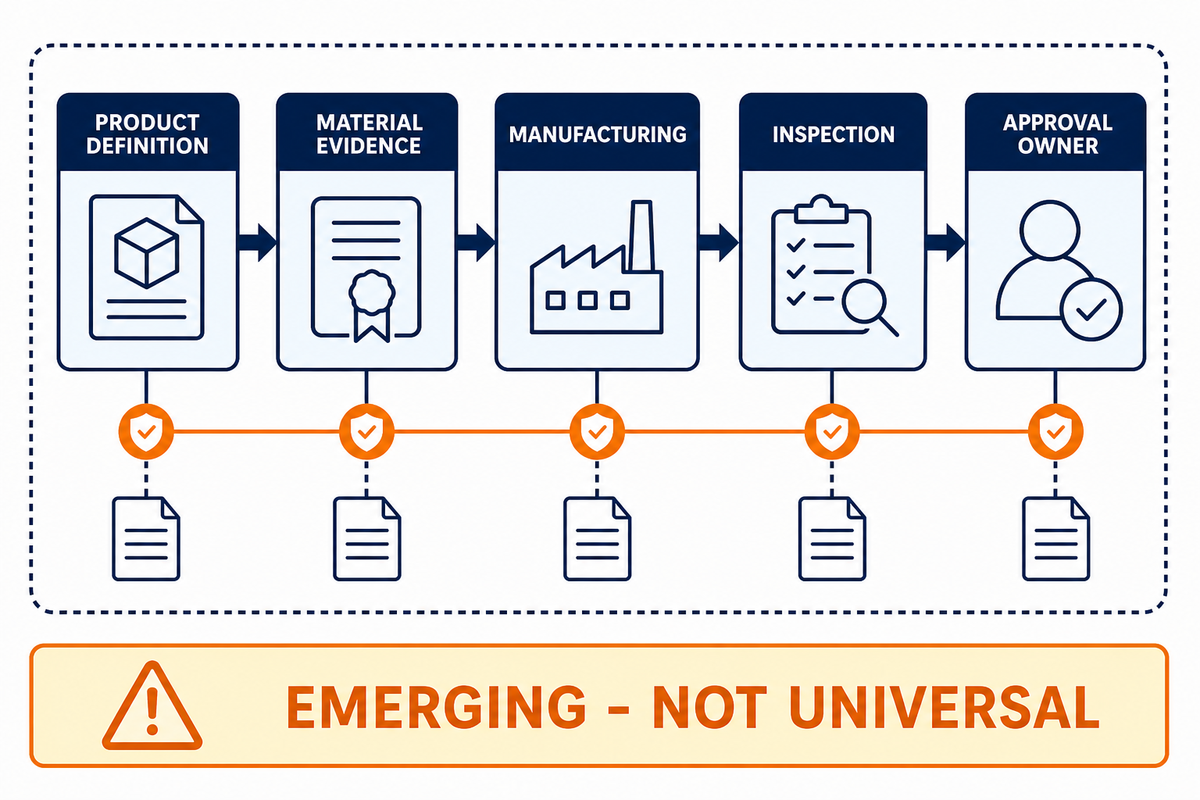
Rückverfolgbare Werkstoffdaten sind ein Entwicklungsziel und keine allgemeine Anforderung für jedes CNC-Bauteil im Jahr 2026. Die aktuelle Arbeit des NIST unterstützt die Verknüpfung von Produktdefinitionen, Werkstoffnachweisen, Fertigung und Prüfung. Die Einführung von Vorschriften hängt weiterhin vom jeweiligen Produkt und Sektor ab; Zuständigkeiten, Termine und Übergangsregelungen unterscheiden sich.
Die vom Commonwealth Center for Advanced Manufacturing erstellte 2024 vom NIST finanzierte Roadmap eines Auftragnehmers fordert Werkstoffprüfungen, die an Einsatzbedingungen geknüpft sind, sowie Rückverfolgbarkeit bis zum Rohmaterial. Im Juli 2025 veröffentlichte das NIST einen zweiten öffentlichen Entwurf eines Meta-Frameworks zur Rückverfolgbarkeit in der Fertigung. Der Entwurfsstatus ist entscheidend: Diese Quellen beschreiben Methoden und Infrastruktur, keine allgemeine Freigabeanforderung.
Auch die Europäische Kommission beschreibt den Digitalen Produktpass als schrittweise Einführung für ausgewählte Produktgruppen. Der vorläufige Zeitplan sieht den Rahmen für das Register im Juli 2026, sektorspezifische Maßnahmen für Eisen und Stahl in Q4 2026 sowie verpflichtende Pässe für bestimmte Batterien ab dem 18. Februar 2027 vor. Außerdem erhalten Marktteilnehmer nach den betreffenden delegierten Rechtsakten eine Übergangsfrist von mindestens 18 Monaten. Diese Termine geben den Anwendungsbereich an; sie bedeuten nicht, dass jedes CNC-Bauteil einen Produktpass benötigt.
Kernaussage
Schließen Sie ungeeignete Werkstoffe anhand harter Ausschlusskriterien aus, ordnen Sie die verbleibenden Kandidaten, prüfen Sie die Empfindlichkeit der Rangfolge und erstellen Sie einen gelenkten Nachweis, der für jede offene Werkstoffentscheidung die erforderlichen Belege und die zuständige Freigabestelle nennt.
Häufig gestellte Fragen
Welcher Werkstoff eignet sich standardmäßig am besten für CNC-gefertigte Teile?
Es gibt keinen Werkstoff, der sich pauschal als sicherer Standard für jede technische CNC-Zeichnung eignet. Beginnen Sie die Werkstoffauswahl mit den Einsatzbedingungen, messbaren Nachweisen und einer benannten Freigabestelle, bevor Sie die Kandidaten bewerten.
Legen Sie zuerst die Einsatzbedingungen und kritischen Geometrieelemente fest. Schließen Sie Kandidaten aus, die Anforderungen an Temperatur, Umgebung, Belastung, Geometrie, Vorschriften oder Dokumentation nicht erfüllen. Bewerten Sie nur die verbleibenden Kandidaten anhand der Prioritäten der projektverantwortlichen Stelle. Aluminium 6061 kann für eine Anwendung kostengünstig sein, sich aber für eine andere als ungeeignet erweisen, wenn dort andere Anforderungen an Steifigkeit, Verschleiß, elektrische Eigenschaften oder Korrosionsbeständigkeit gelten. Halten Sie Nachweislücken und die jeweils zuständige Entscheidungsstelle fest.
Wann sollte ich Edelstahl statt Aluminium verwenden?
Edelstahl ist ein aussichtsreicherer Kandidat, wenn Vorteile bei Korrosion, Verschleiß, Steifigkeit oder Temperatur das höhere Gewicht und den größeren Zerspanungsaufwand rechtfertigen. Verschiedene Werkstoffe müssen weiterhin anhand ihrer jeweiligen Werkstoffsorte verglichen werden.
Korrosionsbelastung, Verschleiß, Steifigkeit, Temperatur oder eine verbindliche Werkstoffspezifikation können wichtiger sein als die Vorteile von Aluminium bei Gewicht und Zerspanung. Vergleichen Sie konkrete Werkstoffsorten und Zustände: 303, 304, 316 und ausscheidungshärtende Edelstähle verhalten sich nicht wie ein einziger Werkstoff. Berücksichtigen Sie außerdem Fügen, Oberflächenbeschaffenheit, Chargennachweise, Zugänglichkeit für die Prüfung, Werkzeugstrategie, Lieferzeit und zulässige Ersatzwerkstoffe. Prüfen Sie bei Baugruppen die Verträglichkeit der Verbindungselemente und die tatsächlichen Reinigungsbedingungen. Wenn mehrere Werkstoffsorten infrage kommen, holen Sie Angebote anhand derselben gelenkten technischen Zeichnung und Dokumentation ein. So lassen sich die Kosten der Fertigteile vergleichen und die Annahmen der Lieferanten nachvollziehen.
Welcher technische Kunststoff eignet sich am besten für die CNC-Bearbeitung?
Gehen Sie vor der Werkstoffauswahl von der möglichen Ausfallart aus und nicht vom Ruf einer Werkstofffamilie. Der ausgewählte Werkstoff muss zu den Anforderungen an Feuchtigkeit, Kriechen, Temperatur, Chemikalien und Maßhaltigkeit passen.
POM kann sich für reibungsarme Mechanikbauteile eignen; PEEK kommt für höhere Temperaturen oder den Einsatz mit Chemikalien infrage; bei Nylon muss der Feuchtezustand berücksichtigt werden; bei PTFE sind Kriechen und Wärmeausdehnung zu prüfen. Werkstoffsorte, Füllstoff, Halbzeugzustand, Geometrie, Toleranz, Oberflächenanforderungen, Einsatznachweise, Prüfverfahren und Lieferantenkapazitäten entscheiden, ob ein Kandidat geeignet ist. Bestätigen Sie die konkrete Bezeichnung, statt nur eine Werkstofffamilie freizugeben.
Wie wirkt sich die Werkstoffauswahl auf die Kosten der CNC-Bearbeitung aus?
Der Werkstoff wirkt sich auf die gesamte Kostenaufstellung für das Fertigteil aus, nicht nur auf den Halbzeugpreis. Eine gute Zerspanbarkeit kann einzelne Kosten senken; aufgrund der Geometrie kann ein Kandidat dennoch schwierig zu bearbeiten und zu prüfen sein.
Jeder Kandidat beeinflusst die Kosten für eingekauftes Halbzeug, Späne und Verschnitt, Aufspannung, Schnittzeit, Handhabung, Werkzeugverbrauch, Oberflächenbearbeitung, Prüfung und Nacharbeit. Vergleichen Sie die Kandidaten anhand derselben Zeichnungsrevision, Stückzahl, Oberflächenbeschaffenheit, kritischen Maße, Verpackung und Dokumentationsanforderungen. Bitten Sie die Lieferanten, geänderte Annahmen wie die Halbzeugform oder das Prüfverfahren zu benennen, wenn diese einen direkten Vergleich verhindern. Lassen Sie unsichere Angaben offen, bis sie bestätigt sind, statt Schätzwerte einzusetzen.
Kann ein CNC-Lieferant den Werkstoff anhand meiner technischen Zeichnung auswählen?
Ein Lieferant kann Kandidaten vorschlagen. Die Auswahl des geeigneten Werkstoffs und die Freigabe eines Ersatzwerkstoffs liegen jedoch bei der zuständigen Stelle in Entwicklung, Vertrag, Programm oder Kundenorganisation, die im Nachweis benannt ist.
Senden Sie die gelenkte technische Zeichnung und die Einsatzanforderungen. Ähnliche Eigenschaften setzen weder die Spezifikation noch Vertragsbedingungen, Programmregeln oder Qualitätsverfahren außer Kraft. Halten Sie jede freigegebene Ersetzung fest.
So wurde dieser Leitfaden erstellt
Die Prüfung der Nachweise stützt sich auf öffentlich zugängliche Primärquellen, aktuelle Suchergebnisse, Regierungsquellen, offizielle Seiten zu Normen, begutachtete Forschung sowie eine automatisierte Prüfung des Quellenumfangs mit Firecrawl Agent. Es wurden keine vertraulichen Kundendaten, Toleranzhistorien von Zhenling, Zertifizierungsunterlagen, Ergebnisse werkstoffspezifischer Projekte oder vertraulichen Verfahren bereitgestellt. Fähigkeiten des Unternehmens und verfügbare Dokumente müssen anhand der aktuellen technischen Zeichnung, des Angebots und des geltenden Zertifizierungsumfangs bestätigt werden.
Sie haben eine Vorauswahl, aber noch keine endgültige Werkstoffsorte?
Bringen Sie für Ihr CNC-Projekt die Einsatzbedingungen, die gelenkte technische Zeichnung, kritische Geometrieelemente, Oberflächenbeschaffenheit, Prüfanforderungen und zulässige Ersatzwerkstoffe mit. Zhenling kann den Fertigungsablauf prüfen und offene Fragen benennen, die vor der endgültigen Festlegung oder Freigabe einer Werkstoffsorte noch von der zuständigen Entwicklungsstelle entschieden werden müssen.
Besprechen Sie Ihren Nachweis zur WerkstofffreigabeReferenzen und Quellen
- Überblick 2026 zur Entscheidungsunterstützung bei der Werkstoffauswahl: International Journal of Precision Engineering and Manufacturing-Green Technology
- Werkzeugkasten für die Werkstoffauslegung: National Institute of Standards and Technology
- Geltungsbereich des ASTM A29/A29M-23-Katalogs: ASTM International
- Bewertung der Qualität von angeliefertem 4340-Stahl: National Institute of Standards and Technology
- Anwendung von Zerspanbarkeitsdaten bei der Werkstoffauswahl: Materials & Design
- Dünnwandfräsen: thermische und mechanische Wechselwirkungen: Begutachteter Volltext
- Einfluss der Luftfeuchtigkeit auf PA6G-Gussmaterial bei der Zerspanung: Advances in Materials Science and Engineering
- Rahmenwerk zur Schätzung von Fertigungskosten: National Institute of Standards and Technology
- ISO 21920-2:2021 – Begriffe zur Oberflächenbeschaffenheit: International Organization for Standardization
- Beryllium in der allgemeinen Industrie: Leitfaden für kleine Unternehmen: Occupational Safety and Health Administration
- Digitaler Faden in der Fertigung: National Institute of Standards and Technology
- Roadmap 2024 zum digitalen Faden in der Lieferkette: Commonwealth Center for Advanced Manufacturing, finanziert vom National Institute of Standards and Technology
- Geltungsbereich und Zeitplan für den Digitalen Produktpass: Europäische Kommission






