Kontaktieren Sie Zhenling

Prüfung der technischen Zeichnung · vorgeschlagener Fertigungsablauf · auftragsbezogener Prüfplan
Mikro-CNC-Bearbeitung für gehärtete und korrosionsbeständige Metalle
Bei der Mikro-CNC-Bearbeitung sind Bauteile und Geometrieelemente so klein, dass das Messverfahren und nicht das Werkzeug darüber entscheidet, was machbar ist. Zhenling Metal fertigt kleine Bauteile und Mikrostrukturen aus gehärteten Werkzeugstählen, Edelstahlsorten und Nickellegierungen nach Kundenzeichnung; der Prüfablauf wird vor dem ersten Schnitt abgestimmt. Geben Sie bei Anfragen zur Mikro-CNC-Bearbeitung Mikrostrukturen, Werkstoff, Bezugssystem, Messverfahren, Musterstückzahl und Abnahmegrenzen an. Maßgeblich ist ausschließlich der Umfang, den das schriftliche Angebot für das Bauteil bestätigt, einschließlich Fertigungsablauf, offener Grenzwerte, Aufzeichnungen, Preisgrundlage, Zeitplan, Prüfzuständigkeit und etwaiger ausdrücklich genannter Auftragsausschlüsse.
01.
Senden Sie uns
Eine technische Zeichnung oder ein Bauteilmuster, den Werkstoff und seinen Zustand sowie die funktionsrelevanten Maße.
02.
Fertigungsablauf
Drahterodieren, 5-Achs-Fräsen, Drehen oder Schleifen – ausgewählt nach der Geometrie statt nach Gewohnheit.
03.
Prüfen
Legen Sie vor der Angebotserstellung für jedes kritische Maß das erforderliche Messverfahren, den Bezug und den Nachweis fest.
04.
Ablehnen
Aufträge, bei denen wir die Merkmale weder messen noch erreichen können, lehnen wir ab und vermerken, welches Verfahren stattdessen geeignet ist.
Grenzen der Mikrostrukturen: Was wir fertigen und was wir ablehnen
Ein Fertigungsbereich hat Grenzen; eine Maschinenliste zeigt keine. Mikrozerspanung – auf manchen technischen Zeichnungen auch als Micro-Machining bezeichnet – beschreibt eine Größenordnung, in der das Bauteil gewöhnlich, das Geometrieelement jedoch ungewöhnlich klein ist und Präzision im Mikrometerbereich trotz Werkstückspannung, thermischer Drift und Prüfung erhalten bleiben muss. Wer einen hochpräzisen Fertigungsprozess ehrlich beschreiben will, muss deshalb sagen, was innerhalb dieses Bereichs liegt und was außerhalb.
Die Grenzen unseres Fertigungsbereichs richten sich danach, was wir messen können, denn in dieser Größenordnung begrenzt die Messung die Machbarkeit stärker als die Zerspanung. Das National Institute of Standards and Technology beschreibt das Problem in seiner Übersicht zur dimensionellen Messtechnik für die Fertigung im Mikro- und Mesobereich direkt: Kleine Abmessungen und geringe absolute Toleranzen stellen besondere Anforderungen, und bei der Wahl eines Messverfahrens ist fast immer ein Kompromiss nötig. Wenn sich ein Mikrobauteil nicht mit einer nach ISO 10360-2 abgenommenen Maschine messen lässt, geben wir hier keine Zusage dafür.
Eine Liste abgelehnter Arbeiten ist keine Bescheidenheitsgeste. Sie ist der Teil einer Leistungsübersicht, an dem Sie einen Anbieter später messen können – und deshalb veröffentlichen so wenige Anbieter eine solche Liste. Veröffentlichte Leistungsbereiche entsprechen nicht immer der tatsächlichen Fertigungspraxis; liegt eine Anfrage zur kundenspezifischen Mikrozerspanung außerhalb dieser Grenzen, nennen wir einen geeigneten Fertigungsablauf statt eines optimistischen Angebots.
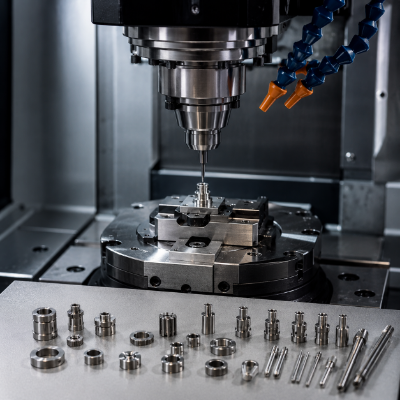
Fertigungsbereich nach Verfahren
| Verfahren am Fertigungsstandort | Geeignete Geometrieelemente | Typische Mikrobauteile | Werkstoffgruppe | Vorliegende Nachweise |
|---|---|---|---|---|
| Drahterodieren mit langsam laufendem Draht | Schmale Schlitze, dünne Stege, scharfe Innenecken, profilierte Durchbrüche | Blenden- und Drosselplatten, Stempel, Matrizen, kleine Hebel | Gehärteter Werkzeug- und Wälzlagerstahl, Edelstahl, Nickellegierungen | Vorgesehene Drahterodiermaschine, nutzbarer Arbeitsbereich und Grenzen der Geometrieelemente werden je Auftrag bestätigt |
| 5-Achs-Bearbeitungszentrum | Komplexe Geometrien, zusammengesetzte Winkel, kleine dreidimensionale Taschen | Miniaturgehäuse, Verteilerblöcke, Düsenkörper | Legierter Stahl, Edelstahl, Aluminiumlegierungen | Vorgesehener mehrachsiger Fertigungsablauf, Verfahrwege, Zugänglichkeit und Aufspannung werden je Auftrag bestätigt |
| CNC-Drehen auf CNC-Drehmaschinen | Kleine Durchmesser, Dichtflächen, Nuten und Gewinde an gedrehten Gehäusen | Stopfen, Ventilsitze, kleine Ventilbauteile | Kohlenstoffstähle, legierte Stähle und Edelstahlsorten | Vorgesehene Drehmaschine, Bearbeitung von Stangenmaterial oder im Spannfutter und nutzbarer Arbeitsbereich werden je Auftrag bestätigt |
| CNC-Schleifen, einschließlich Schleifen gekrümmter Oberflächen | Ebenheit, Parallelität und feine Oberflächenbeschaffenheit nach dem Härten | Verschleißflächen, lehrenartige Konturen, Dichtflächen | Gehärtete Stähle | Vorgesehene Schleifmaschine und nutzbarer Arbeitsbereich werden je Auftrag bestätigt |
| Koordinatenmessung | Maß- und Formprüfung von mikrogefertigten Bauteilen | Gilt für alle oben genannten Fertigungsabläufe | Alle Werkstoffsorten | Vorgesehenes Messverfahren, Messbereich, Kalibrierung und Messunsicherheit werden je Auftrag bestätigt |
Was wir ablehnen und welches Verfahren dafür geeignet ist
Serienfertigung auf Langdrehautomaten
Für die laufende Serienfertigung langer, schlanker gedrehter Stifte und Wellen kann ein Langdrehverfahren mit Führungsbuchse erforderlich sein. Das Angebot muss die Verfügbarkeit der Maschine, den Durchmesser des Stangenmaterials, das Verhältnis von Länge zu Durchmesser, das Abstützkonzept, die Zugänglichkeit der Geometrieelemente, die Stückzahl und das Prüfverfahren bestätigen. Siehe Langdrehen.
Alles, was wir nicht messen können
Wenn der vorgesehene Messbereich, das Verfahren, die Kalibrierung und die Messunsicherheit die Prüfung eines Geometrieelements nicht ermöglichen, bleibt die Toleranz offen, bis das schriftliche Angebot einen geeigneten Prüfablauf nennt.
Regulierte Medizin- und Rüstungsaufträge
Mikrobauteile können in regulierten Branchen eingesetzt werden, in denen Anforderungen an Werkstoffnachweise, Validierung und Qualitätsmanagementsysteme vom jeweiligen Programm abhängen. Diese Seite beansprucht für Zhenling weder ISO 13485 noch IATF 16949 oder einen ITAR-Status; prüfen Sie jeden erforderlichen Status für die benannte Rechtseinheit, den Fertigungsstandort und den Auftrag, bevor Sie den Lieferanten freigeben.
3 Begriffe, die damit verwechselt werden
Oberflächenmikrobearbeitung und MEMS
Bei der Oberflächenmikrobearbeitung für mikroelektromechanische Systeme kommen Abscheide- und Ätzverfahren statt der üblichen Zerspanung mit Werkzeugmaschinen zum Einsatz. Behandeln Sie Anforderungen an Lithografie oder Waferprozesse als gesonderten Lieferumfang und leiten Sie aus dieser Seite keine Verfügbarkeit ab.
Computerisierte numerische Steuerung
Die computerisierte numerische Steuerung ist die Steuerungsebene, keine Größenklasse. Dieselbe Prozesskette aus computergestützter Konstruktion und computergestützter Fertigung steuert ein 500 mm großes Bauteil ebenso wie ein 0,5 mm großes Geometrieelement. Im Mikrobereich ändern sich Schneidwerkzeug, Spindel und Messung.
Fertigungstoleranz
Eine Fertigungstoleranz ist ein zulässiger Bereich, keine Maschinenspezifikation. Eine Maschinenauflösung von 1 Mikrometer bedeutet nicht, dass an Ihrem Geometrieelement eine Toleranz von 1 Mikrometer erreichbar ist.
Das passende Mikroverfahren für Ihre Geometrie wählen
Die meisten Anbieter beschreiben ihre Mikrozerspanung anhand ihrer Maschinen. Hilfreicher ist die Frage, welches Verfahren Ihre Geometrie überhaupt zulässt, denn in dieser Größenordnung ist das Werkzeug das empfindliche Element im System. Forschungsarbeiten zum Mikrofräsen schwer zerspanbarer Metalle benennen dieses Risiko deutlich.
Eine 2022 beim National Center for Biotechnology Information veröffentlichte Übersichtsarbeit hält fest, dass vorzeitiges Versagen und vollständiger Bruch handelsüblicher genuteter Mikrofräser in der Industrie bekannt sind; sie bezeichnet dies als erhebliches Hindernis beim Mikrofräsen harter Werkstoffe. Ein größerer Fräser verzeiht einen ungünstigen Fertigungsablauf, ein Mikrofräser nicht. Deshalb richten wir die Verfahrenswahl an der Empfindlichkeit des Werkzeugs aus und nicht am Prestige der Maschine; am häufigsten sehen wir Geometrien, die zum Fräsen vorgesehen wurden, obwohl sie sich ohne Schnittkraft drahterodieren ließen.
Konventionelle Zerspanung und Mikrozerspanung sind unterschiedliche Disziplinen
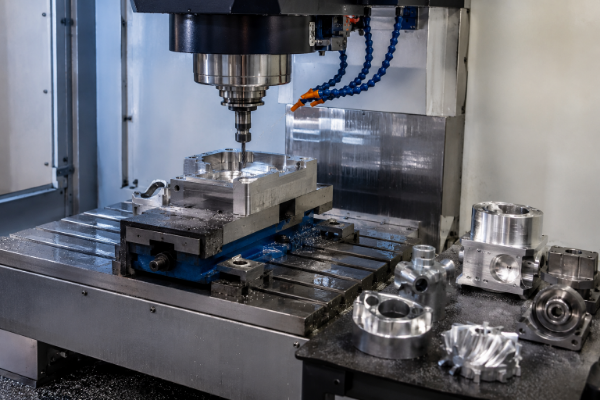
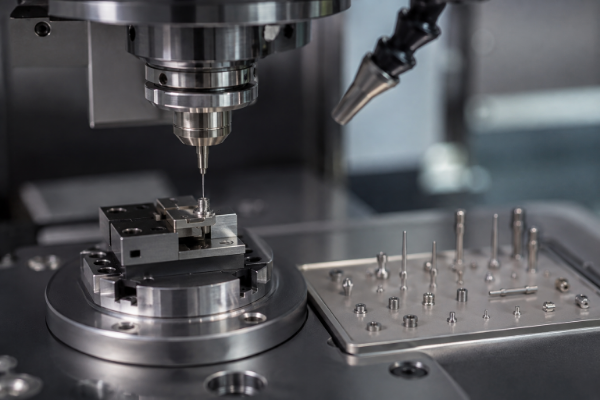
Konventionelle Zerspanung und CNC-Mikrozerspanung haben die Steuerung gemeinsam, sonst kaum etwas. Die Fertigung winziger Bauteile ist im Kern eher eine messtechnische Aufgabe im Gewand der Zerspanung; deshalb beschreiben wir unsere Möglichkeiten zur Mikrozerspanung hier anhand von Fertigungsgrenzen und Nachweisen statt der Anzahl unserer Maschinen.
Daraus folgen 3 praktische Unterschiede. Schnittgeschwindigkeit und Vorschub lassen sich nicht proportional verkleinern, denn ein Mikroschneidwerkzeug muss eine Spandicke oberhalb der Pflugschwelle halten, während die Spindel deutlich schneller dreht. Schwingungen, die ein 20 mm großer Fräser verkraftet, lassen einen 0,5 mm großen Fräser brechen; deshalb sind Dämpfung und Werkzeugauskragung wichtiger als die beworbene Maschinenleistung.
Der dritte Faktor ist wirtschaftlicher statt physischer Natur. Eine Metalldrehmaschine, die fortlaufend mit Stangenmaterial beschickt wird, folgt einem anderen Fertigungsmodell als die für die meisten Arbeiten in der Mikrozerspanung nötige Einzelteilspannung. Deshalb beeinflusst die Stückzahl den Fertigungsablauf ebenso stark wie die Geometrie.
Eine Regel für Ihre eigene technische Zeichnung
Wenn das Geometrieelement …
Geeigneter Fertigungsablauf
Warum dieses Verfahren
Was Sie bei jedem Anbieter prüfen sollten
Ein schmaler Durchgangsschlitz mit scharfer Innenecke
Drahterodieren
Es bleibt kein Fräserradius zurück, und keine Schnittkraft biegt die Wand durch
Fragen Sie, welcher Drahtdurchmesser den Eckenradius bestimmt
Eine kleine Sacktasche mit Boden und Entformungsschräge
5-Achs-Fräsen
Sackkonturen erfordern einen Fräser; das Bearbeitungsverfahren hängt daher von Werkzeugreichweite und Steifigkeit ab
Fragen Sie nach der Werkzeugauskragung und danach, wie die Durchbiegung begrenzt wird
Ein rundes, konzentrisches Mikroelement an einem gedrehten Gehäuse
CNC-Drehen, nach dem Härten gegebenenfalls gefolgt von Schleifen
Konzentrizität lässt sich in einer einzigen Drehaufspannung am wirtschaftlichsten einhalten
Fragen Sie, wie oft das Bauteil neu aufgespannt wird
Eine ebene Fläche oder Dichtfläche nach der Wärmebehandlung
Schleifen
Eine Härte, an der ein Fräser scheitert, ist für ein Schleifmittel kein Hindernis
Fragen Sie, wie sich die Wärmebehandlung auf die Toleranz auswirkt
Eine Bohrung, die zu klein ist, um mit einem Bohrer maßhaltig hergestellt zu werden
Funkenerodieren
Ohne Vorschubdruck läuft der Bohrer nicht weg und bricht nicht im Bauteil ab
Fragen Sie, ob die Koordinatenmessmaschine nach ISO 10360-2 abgenommen wurde
Bei der konventionellen Zerspanung wird vorausgesetzt, dass das Werkzeug stärker ist als das Werkstück. Unter etwa 1 mm kehrt sich diese Annahme um, und die Verfahrenswahl ist keine Geschmacksfrage mehr. Senden Sie uns die Geometrie; wir sagen Ihnen, welcher Tabellenzeile sie entspricht – auch wenn das passende Verfahren bei uns nicht verfügbar ist.
Auftragsbezogener Prüfplan für Mikrobauteile
Nennen Sie bei einer Angebotsanfrage für ein Mikrobauteil jedes kritische Geometrieelement, jeden Bezug, jede Toleranz, den Oberflächenzustand und den benötigten Prüfbericht. Messgerät, nutzbarer Messbereich, Kalibrierstatus, Messunsicherheit, Stichprobenplan und Lieferumfang müssen für den konkreten Auftrag bestätigt werden.
Koordinatenmessmaschinen oder optische Messsysteme eignen sich nur, wenn Messbereich, Tast- oder Bildgebungsverfahren, Kalibrierung und Messunsicherheit die Prüfung des Geometrieelements und die Abnahmeentscheidung ermöglichen. Die Nennung von ISO 10360-2 belegt nicht, dass eine bestimmte Maschine, ein bestimmter Taster oder ein bestimmtes Messprogramm geeignet ist; das Angebot muss die einzusetzenden Geräte und den Umfang der Aufzeichnungen benennen.
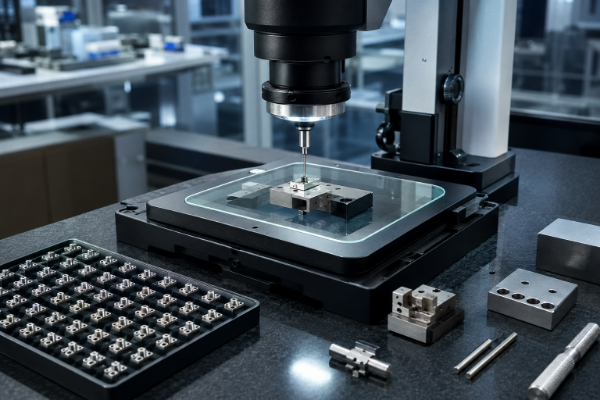
Bei der Zerspanung mit Mikrometertoleranzen steht die Messung an erster Stelle
Die Grenzen herkömmlicher taktiler Messungen sind veröffentlicht und kein Geheimnis. Bei Untersuchungen zu Maß- und Formmessungen an Mikrostrukturen erfasst das National Institute of Standards and Technology mit einem konventionellen Taster Bohrungen bis zu einem Durchmesser von 500 µm; ein Fasertaster erweitert den Bereich auf unter 100 µm. Die dort aufgeführten Prüfkörper gehören zu derselben Bauteilfamilie wie kommerzielle Mikrobauteile: Glasfaser-Ferrulen, Düsenbohrungen von Kraftstoffeinspritzern, scharfkantige und zylindrische Blenden, Rubinkugeln, Endmaße und Mikrozahnräder.
| Maßart | Messverfahren | Referenz | Angaben für den Auftrag |
|---|---|---|---|
| Länge, Position, Bohrungsmittelpunkt | Koordinatenmessmaschine | Maschine nach ISO 10360-2 abgenommen und erneut geprüft | Erforderliche Angaben im Maßprüfbericht und zu prüfende Geometrieelemente |
| Form: Ebenheit, Parallelität, Profil | Koordinatenmessmaschine, scannendes Messverfahren | Bezugssystem Ihrer technischen Zeichnung, zugeordnet zu den geometrischen Toleranzangaben | Erforderliche Bezüge, Scan- oder Messpunktplan und Berichtsformat |
| Kleine Durchbrüche und Profile | Optische oder bildgestützte Messung | Kalibrierter Prüfkörper mit Rückverfolgbarkeit auf nationale Normale | Erforderliches Verfahren, Auflösung, Messunsicherheit und auszuweisender Messwert |
| Oberflächenbeschaffenheit | Messung der Oberflächenrauheit | Parameter und Grenzwellenlänge im Bericht angegeben | Festgelegter Parameter, Grenzwellenlänge, Messstelle und Abnahmeregel |
| Werkstoffidentität | Werksunterlagen zur gelieferten Werkstoffsorte | Lieferantenzertifikat für die Schmelze | Erforderlicher Aussteller und Umfang des Werkstoffnachweises sowie Zuordnung zum Los |
Nummerierte technische Zeichnungen, damit jeder Messwert eindeutig zugeordnet ist
Prüfberichte sollten jeden ausgewiesenen Messwert einem Geometrieelement der technischen Zeichnung zuordnen. Wenn im schriftlichen Angebot eine nummerierte technische Zeichnung und ein Bericht mit einer Zeile je Geometrieelement vereinbart sind, lässt sich ein abgelehnter Messwert auf die zugehörige Anforderung zurückführen.
Akzeptieren Sie eine Toleranz nur, wenn das Angebot ein geeignetes Messverfahren und einen entsprechenden Nachweis nennt. Jedes Geometrieelement, dessen Prüfung durch den vorgesehenen Messbereich, die Kalibrierung und die Messunsicherheit nicht abgesichert ist, muss als offener Punkt im Angebot stehen bleiben.
Auftragsbezogene Prüfplanung für Mikrobauteile
01
Phase 01
Vor der Bearbeitung
Vorgesehene kritische Merkmale, Messgeräte und Referenzen werden als Grundlagen für das Angebot geprüft und dokumentiert.
02
Phase 02
Erstteil
Ein Erstteilprüfbericht und ein Freigabehaltepunkt sind nur enthalten, wenn sie im schriftlichen Auftrag vereinbart wurden.
03
Phase 03
Mit den Bauteilen
Die erforderlichen Maß- und Werkstoffnachweise werden im schriftlichen Angebot aufgeführt und dem Zeichnungsstand zugeordnet.
Grundprinzip
Qualitätskontrolle bei präzisen Bauteilen bedeutet Prozesskontrolle und geeignete Prüfgeräte, nicht bloß das Etikett „hochpräzise“. Wenn auf einer technischen Zeichnung nur 2 oder 3 kritische Bauteile besonders enge Toleranzen haben, messen wir diese mit der höchsten Genauigkeit, die unsere Messkette zulässt, und belassen den Rest bei den Standardvorgaben der Zeichnung. Präzision und Richtigkeit sind dabei getrennt zu betrachten; ein extrem präziser Messwert von einem ungeprüften Gerät beantwortet keine der beiden Fragen.
Mikro-Erodieren: Wo der Draht dem Fräser überlegen ist
Mikro-Erodieren kommt infrage, wenn die Zugänglichkeit beim Fräsen, die Schnittkraft oder die Werkstoffhärte ein Risiko darstellt. Maschinenverfügbarkeit, Grenzen von Draht oder Elektrode, Geometrieelemente, Oberflächenbeschaffenheit und Prüfverfahren müssen für den Auftrag bestätigt werden; diese Seite behauptet keinen eigenen Maschinenpark im industriellen Flottenmaßstab.
Feine Drahterodierarbeiten nutzen genau diesen Vorteil; das zugrunde liegende Verfahren ist in US10259062B2 beschrieben, einem 2019 vom USPTO erteilten und ANCA Pty Ltd zugewiesenen Patent zur Impuls- und Spaltregelung für Funkenerodiermaschinen. Zwischen Elektrode und Werkstück liegt typischerweise ein Abstand von 0,001 mm bis 0,02 mm; kontrollierte Spannungsimpulse über diesem Spalt erzeugen die Entladung. Anders als ein Fräser berührt das Werkzeug das Bauteil nie.
PATENTDOKUMENT
US10259062B2
SPALTABSTAND
0,001 – 0,02 mm
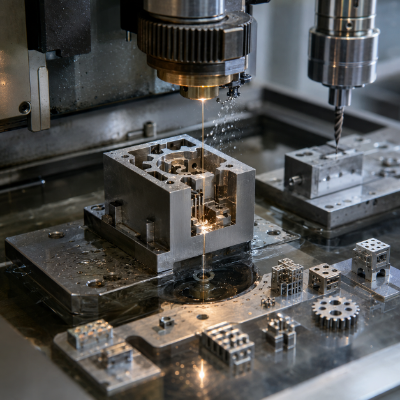
Was der Spalt ermöglicht
- Keine Schnittkraft. Ein 0,15 mm dünner Steg weicht einem Funken nicht aus; so überstehen dünne Bereiche die Bearbeitung, obwohl ein Fräser sie wegdrücken würde.
- Die Härte spielt keine Rolle mehr, denn gehärteter Werkzeugstahl wird nach der Wärmebehandlung bearbeitet und die Kontur nur einmal geschnitten.
- Der Eckenradius richtet sich nach dem Draht statt nach einem Fräser; deshalb lassen sich beim Mikro-Drahterodieren Profile herstellen, die sich nicht fräsen lassen.
- Aufeinanderfolgende Schlichtschnitte verbessern die Oberflächenbeschaffenheit, ohne das Bauteil erneut einzuspannen.
Mikrobohrungen ohne Bohrer
Bei kleinen Bohrungen stößt konventionelles Bohren zuerst an seine Grenzen, weil der Vorschubdruck einen schlanken Bohrer abdrängt, bevor er schneidet. Beim Funkenerodieren entsteht kein Vorschubdruck; die Bohrung beginnt daher an der Position der Elektrode und bleibt dort. Für Blenden- und Düsenbohrungen in hitzebeständigen Legierungen ist das das übliche Verfahren.
Erreichbarer Bohrungsdurchmesser, Tiefenverhältnis und Positionsgenauigkeit werden im Angebot für Ihren konkreten Werkstoff und Ihre Materialdicke angegeben und mit dem oben beschriebenen Prüfablauf abgeglichen. Wir veröffentlichen keinen pauschalen Mindestwert, denn eine Zahl ohne Werkstoff, Tiefe und Messverfahren beschreibt keine Fertigungsmöglichkeit. Dadurch verzichten wir auf eine eindrucksvolle Kennzahl und ersparen Ihnen spätere Diskussionen.
Blinde Mikrokavitäten können Senkerodieren oder ein anderes Spezialverfahren erfordern. Wenn die technische Zeichnung dieses Verfahren verlangt, muss das Angebot vor der Abnahme die Maschinenverfügbarkeit, die Elektrodenstrategie, die Grenzen der Geometrieelemente, die Oberflächenbeschaffenheit und das Prüfverfahren bestätigen.
Mikrozerspanung gehärteter und korrosionsbeständiger Werkstoffsorten
Zhenling nennt Erfahrung mit Wälzlagerstahl, den Kohlenstoffstählen 20# und 45#, legierten Stählen einschließlich Q345D, 12CrMoV, GCr15, 25CrMo und 42CrMo, den Edelstahlsorten 303, 304, 304L, 316, 316L und 321, Nickelbasislegierungen einschließlich C276 und 904L sowie Aluminiumlegierungen. Bei Bauteilen üblicher Größe wirkt diese Liste alltäglich. Im Mikrobereich zerfällt sie in 2 sehr unterschiedliche Gruppen.
Unsere Verfahrenswahl für Werkstoffsorten orientiert sich an dieser Trennung, denn mit der Härte ändert sich die Art des Versagens. Die bereits genannte Übersichtsarbeit von 2022 beschreibt den harten Bereich klar: Schwer zerspanbare Werkstoffe vereinen sehr hohe Härte mit Verschleißfestigkeit; das führt zu hohen Schnittkräften, übermäßigem Werkzeugverschleiß, schlechter Oberflächenrauheit, Gratbildung und hohen Schnitttemperaturen, während fehlende Kühlschmierstoffe die Gratbildung durch den Temperaturanstieg verstärken. Im Auftrag werden die Werkstoffsorten mit ihrer ISO- oder nationalen Bezeichnung statt mit Handelsnamen angegeben.
Verhalten der Werkstoffsorten bei kleinen Geometrieelementen
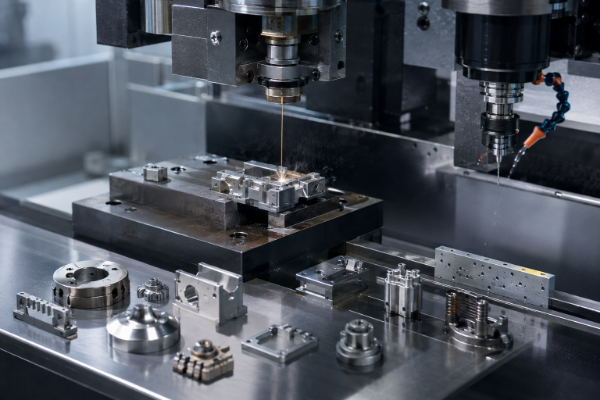
Werkstoffsortengruppe
Was sich im Mikrobereich ändert
Bevorzugter Fertigungsablauf
Welche Angaben wir von Ihnen benötigen
Gehärteter Wälzlagerstahl GCr15
Die Werkzeugstandzeit bricht ein, bevor die Geometrie fertig ist
Drahterodieren nach dem Härten
Härte im Lieferzustand und ob die Bearbeitung im weichen Zustand zulässig ist
Legierter Stahl 42CrMo und 25CrMo
Eigenspannungen verformen dünne Bereiche nach dem Materialabtrag
Schruppen, Spannungen abbauen, anschließend schlichten
Wärmebehandlungszustand bei Anlieferung
Edelstahl 316L und 321
Kaltverfestigung und Aufbauschneiden beeinträchtigen eine feine Oberflächenbeschaffenheit
Fräsen mit kontrolliertem Werkzeugeingriff oder Funkenerodieren
Ob die Oberfläche abdichtet, gleitet oder optische Anforderungen erfüllen soll
Nickellegierungen C276 und 904L
Wärme staut sich an der Werkzeugspitze und verkürzt die Standzeit erheblich
Funkenerodieren für Durchbrüche
Welcher korrosiven Beanspruchung das Bauteil standhalten muss
Aluminiumlegierungen
Gratbildung und Materialverschmierung sind entscheidender als Werkzeugverschleiß
Hochgeschwindigkeitsspindeln, scharfe Werkzeuge und eine abgestimmte Entgratstrategie
Ob die Kanten funktionale oder optische Anforderungen erfüllen müssen
2 Werkstoffe fehlen in dieser Tabelle, und das ist beabsichtigt. Titanlegierungen und G-10-Laminat liegen außerhalb der von Zhenling angegebenen Werkstofferfahrung; deshalb lehnen wir entsprechende Bauteile ab, statt das Verfahren an Ihrem Auftrag zu erproben. Bei Edelstahl konzentrieren wir uns auf 316L und 321, wo die Kaltverfestigung und nicht die Härte den Prozess begrenzt.
Die Zahl, die niemand veröffentlicht
Veröffentlichte Forschung zum Mikrofräsen beziffert die Mindestspandicke je nach Werkstoff auf etwa 15 bis 50 Prozent des Schneidkantenradius; bei einem Kantenradius von 0,8 µm bis 5 µm liegt der kleinste Span, den ein reales Mikrowerkzeug abnehmen kann, damit zwischen einem Bruchteil eines Mikrometers und einigen Mikrometern. Verlangt man weniger, reibt das Werkzeug statt zu schneiden; die Folgen sind Grate, eine verschmierte Oberfläche und nicht reproduzierbare Maße. Einige dieser Toleranzbereiche sind enger als der Durchmesser eines menschlichen Haars; eingehalten werden sie durch Prozesskontrolle, nicht durch Optimismus.
Daraus folgen 2 praktische Hinweise. Mikrowerkzeuge laufen mit weit höheren Spindeldrehzahlen als konventionelle Werkzeuge; eine Spindel, die für 20 mm große Fräser ausreicht, eignet sich daher nicht automatisch für einen 0,5 mm großen Fräser. Korrosionsbeständigkeit ist außerdem eine Eigenschaft im Einsatz, keine Eigenschaft bei der Zerspanung: Viele Werkstoffe, die Korrosion sehr gut widerstehen, verfestigen sich unter einem empfindlichen Schneidwerkzeug ebenfalls.
Hier liegt die Tücke: Eine Toleranz ist nicht schon deshalb erreichbar, weil die Auflösung der Maschine kleiner ist. Die Wahl der Werkstoffsorte für hohe Temperaturen, korrosive Medien oder drucktragende Bauteile muss bei kleinen Geometrieelementen anders beurteilt werden; deshalb fragen wir neben der Werkstoffsorte auch nach den Einsatzbedingungen. Vergleichen Sie die Verfahren mit den Seiten zum 5-Achs-Fräsen und CNC-Fräsen für größere Ausführungen desselben Bauteils.
Was eine Angebotsanfrage für Mikrobauteile enthalten muss
Einkäufer berichten immer wieder, dass Angebote für Mikroteile verschiedener Lieferanten kaum vergleichbar sind. Selten liegt das an Unehrlichkeit; vielmehr schließt jeder Betrieb eine andere Lücke in denselben unvollständigen Unterlagen, und die Verzögerung trifft den Einkäufer. Abhilfe lässt sich auf der Einkaufsseite schaffen und kostet fast nichts.
Genau für dieses Problem gibt es die geometrische Bemaßung und Tolerierung. ASME Y14.5-2018 umfasst 344 Seiten und wird von ASME als maßgebliche Richtlinie für die Konstruktionssprache der geometrischen Bemaßung und Tolerierung beschrieben, damit in der Fertigung weniger geraten werden muss. Unsere folgende Liste für Angebotsanfragen orientiert sich daran: So erhalten Sie für eine technische Zeichnung mit ISO- oder ASME-Konventionen vergleichbare Antworten von jedem Fertigungspartner, auch von uns.
Senden Sie diese sieben Angaben
01
Modell und technische Zeichnung
CAD-Geometrie und eine bemaßte technische Zeichnung mit dem freigegebenen Zeichnungsstand. Bei Abweichungen ist die technische Zeichnung maßgeblich.
02
Bezugssystem
Die Dichtflächen, von denen aus das Bauteil gemessen wird. Ohne diese Angabe legt jeder Lieferant ein anderes Bezugssystem fest und kalkuliert ein anderes Bauteil.
03
Funktionsrelevante Maße
Kennzeichnen Sie diese. Für alles andere können die Toleranzen größer ausfallen; dort lassen sich Kosten sparen.
04
Werkstoff und Zustand
Werkstoffsorte, Härte im Lieferzustand und die Angabe, ob eine Zerspanung vor oder nach der Wärmebehandlung zulässig ist.
05
Anforderungen an die Oberfläche
Geben Sie den Rauheitskennwert und die betroffenen Flächen sowie jede anschließende Beschichtung an. Eine Beschichtung wirkt sich bei dieser Größenordnung stärker aus als bei einem großen Bauteil, denn eine anodisch erzeugte oder galvanisch aufgebrachte Schicht baut sich auf der bedeckten Oberfläche auf und verändert dadurch das Maß einer Mikronut oder kleinen Bohrung. Geben Sie an, ob die Toleranz vor oder nach dem Eloxieren beziehungsweise Galvanisieren gilt; wir passen das Zerspanungsmaß entsprechend an.
06
Prüfumfang
Für welche Maße ein Prüfbericht erforderlich ist und ob das Erstteil abgenommen werden muss, bevor die restlichen Teile gefertigt werden.
07
Menge und Planungshorizont
Prototyp, Überbrückungsserie oder wiederkehrende Fertigung. Hohe Stückzahlen und kundenspezifische Einzelteile erfordern völlig unterschiedliche Aufspannungen.
Zwei weitere Angaben helfen: ein CAD-Modell in einem neutralen Dateiformat zur Prüfung der Geometrie und eine klare Beschreibung der erforderlichen Nachweise zum Qualitätsmanagementsystem. Diese Seite macht keine Aussage darüber, ob Zhenling über diesen Status verfügt; prüfen Sie vor der Lieferantenfreigabe die benannte juristische Person, den Fertigungsstandort sowie Zertifikat, Geltungsbereich und Gültigkeit.
Engere Toleranzen sind nicht immer besser
Ein unnötig enges Toleranzfeld bringt keine bessere Funktion. Es führt aber zu geringeren Vorschüben, zusätzlichen Durchgängen bei der Oberflächenbearbeitung, häufigeren Werkzeugwechseln und mehr Prüfzeit; all das kostet Geld. Wir sagen Ihnen, welche Maße Ihrer technischen Zeichnung die derzeit angegebenen Toleranzen nicht benötigen, und dieses Gespräch bringt oft mehr Einsparungen als das Angebot selbst.
Nach der Bestellung
Ereignis
Was geschieht
Was Sie erhalten
Erstteil
Das Erstteil wird anhand der nummerierten technischen Zeichnung vermessen, bevor die restlichen Teile gefertigt werden
Erstteilprüfbericht zur schriftlichen Freigabe
Änderung des Zeichnungsstands während des Auftrags
Der betroffene Arbeitsschritt wird gestoppt und die Änderung anhand des freigegebenen Zeichnungsstands neu kalkuliert
Aktualisierte Bestätigung vor Wiederaufnahme der Arbeit, keine stillschweigende Änderung
Wiederholauftrag
Die freigegebene Aufspannung, Spannvorrichtung und der festgelegte Prüfablauf werden erneut verwendet
Bezugnahme auf das freigegebene Erstteil statt einer erneuten Grundsatzdiskussion
Lieferzeiten, Bearbeitungszeiten und Fertigungskosten kalkulieren wir anhand dieser Unterlagen, statt pauschale Zahlen zu veröffentlichen, denn kürzere Lieferzeiten bei einer unvollständigen technischen Zeichnung bedeuten meist, dass jemand Annahmen getroffen hat. Die Lieferzeit wird für jeden Auftrag vereinbart; lässt sie sich durch einen anderen Fertigungsablauf verkürzen, sagen wir Ihnen das im Angebot und nicht erst danach. Mikrozerspanungsleistungen verschiedener Anbieter, einschließlich unserer, sind erst vergleichbar, wenn diese sieben Angaben übereinstimmen.
Für Einzelstücke und Prototypen gelten dieselben sieben Angaben, nur ist schnelleres Handeln gefragt. Sehen Sie sich die schnelle CNC-Prototypenfertigung an, wenn es um eine einmalige Fertigung geht, oder unseren CNC-Drehservice, wenn das Bauteil im Wesentlichen ein gedrehtes Ventilgehäuse mit Mikrostrukturen ist.
Zusammenarbeit mit einem Fertiger nach Kundenzeichnung in Jiashan
Laut den vom Unternehmen bereitgestellten Angaben ist es seit 2006 an einem Fertigungsstandort in Jiashan mit 8.000 m² Fläche und einer Werkstatt von 6.000 m² tätig. Ob ein Lieferant für Mikroteile geeignet ist, hängt weiterhin von der technischen Zeichnung, dem Werkstoff, dem Fertigungsablauf mit den vorgesehenen Maschinen, der Messmethode, den Qualifikationsnachweisen und dem schriftlich vereinbarten Auftragsumfang ab; zum Exportanteil wird hier keine Aussage getroffen.
Für diese Prüfung müssen Einkäufer kein eigenes Verfahren erfinden. NIST’s Manufacturing Extension Partnership veröffentlicht eine Struktur mit zehn Punkten für die Erstellung einer Angebotsanfrage und die Prüfung von Lieferanten, darunter Mindest- und Höchstmaße der Bauteile, der Anteil der intern gefertigten Leistungen in Prozent und mindestens drei Geschäftsreferenzen. Unsere Auftragsabwicklung orientiert sich an denselben Punkten, denn wer sie prüft, sollte sich nicht auf ein werbendes Adjektiv verlassen müssen.
Was unsere Mikroteilefertigung tatsächlich umfasst
BAUTEILGRUPPEN
Bauteilgruppen
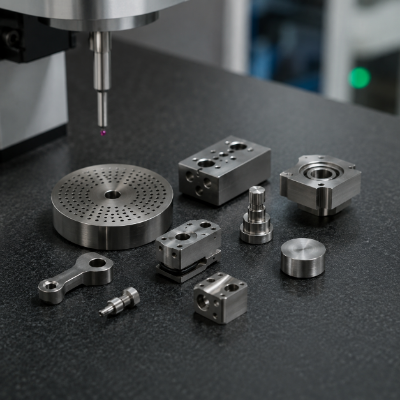
Mechanische Bauteile und Präzisionsbauteile mit Mikrostrukturen: Blenden- und Drosselplatten, Stempel, Matrizen, kleine Hebel, Ventilsitze, Stopfen und Miniaturgehäuse.
VERFAHRENSKOMBINATION
Verfahrenskombination
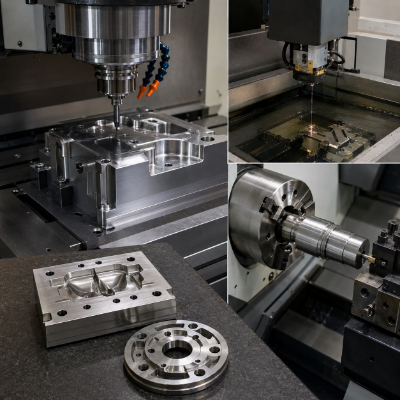
Fräsen und Drehen, wo das Werkzeug die Stelle erreicht, Drahterodieren, wo es nicht hinkommt, Schleifen, wenn die Härte ausschlaggebend ist, und Mikro-CNC-Fräsen für flache dreidimensionale Strukturen.
LEISTUNGSGRENZE
Leistungsgrenze
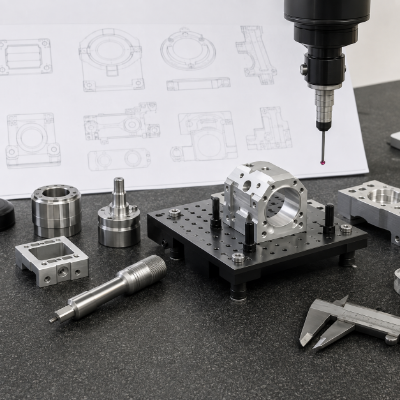
Ob wir komplexe Bauteile annehmen, entscheiden wir nach Prüfung der technischen Zeichnung. Ist dafür Spezialausrüstung erforderlich, über die wir nicht verfügen, benennen wir das ausdrücklich, statt eine improvisierte Lösung anzubieten.
Erfahrung in der Mikrozerspanung zeigt sich eher darin, welche Aufträge ein Betrieb ablehnt, als in der Anzahl der Zerspanungsverfahren und Bearbeitungstechniken, die er aufzählt. Unsere Präzisions-Mikro-CNC-Bearbeitung konzentriert sich auf gehärtete und korrosionsbeständige Werkstoffsorten, bei denen Drahterodieren und Prüfung für das Ergebnis entscheidend sind; für alles andere legen wir einen gesonderten Fertigungsablauf fest. Wer Präzisionsfertigung für jeden Werkstoff und jede Geometrie verspricht, hat die Machbarkeit meist nicht geprüft; deshalb beschreiben wir die Grenzen unserer Mikrozerspanung konkret.
Bei so gefertigten Bauteilen bestimmen meist ein oder zwei Geometrieelemente die Funktion; für alles andere gelten die Standardvorgaben der technischen Zeichnung. Bei dieser Art der Präzisions-Mikrozerspanung kommt es daher auf Spezialwerkzeuge für eine begrenzte Auswahl an Werkstoffsorten an, nicht darauf, jedes Verfahren im eigenen Haus zu haben.
Anbieter, die Zerspanungs- und Fertigungslösungen für jede Branche bewerben, sagen selten, welche Bearbeitungstechnologie hinter diesen Begriffen steht. Deshalb halten wir den Umfang unserer Präzisionszerspanung bewusst enger: Präzisions-CNC-Bearbeitung und Drahterodieren gehärteter und korrosionsbeständiger Werkstoffsorten; für alles Weitere benennen und planen wir den Fertigungsablauf gesondert.
Mikrozerspanungsleistungen außerhalb dieses Bereichs, darunter die Mikrozerspanung für Medizintechnik, lehnen wir ab, statt solche Aufträge stillschweigend anzunehmen; Mikropräzision ist bei uns also zunächst eine Frage des Leistungsumfangs und erst danach der Maschine.
Die vier Fragen, die tatsächlich gestellt werden
Was wird im eigenen Haus gefertigt?
Im Angebot muss stehen, welche Schritte bei Zerspanung, Erodieren, Schleifen, Prüfung, Wärmebehandlung und Beschichtung vorgesehen sind, wo jeder Schritt erfolgt und wer für dessen Qualifizierung und Dokumentation verantwortlich ist.
Welche Qualifikationsnachweise sind zu prüfen?
Diese Seite führt CE- oder ASME-bezogene Nachweise nicht als Beleg für die Qualität der Zerspanung an. Jeder für die Lieferantenqualifizierung erforderliche Nachweis muss für den Auftrag anhand der juristischen Person, des Fertigungsstandorts, der Nummer, des Geltungsbereichs und der Gültigkeit geprüft werden.
Wie werden Änderungen des Zeichnungsstands behandelt?
Maßgeblich ist der im Auftrag dokumentierte freigegebene Zeichnungsstand. Bei einer geänderten technischen Zeichnung wird der betroffene Arbeitsschritt gestoppt; bevor die Arbeit weitergeht, muss die Änderung schriftlich bestätigt werden.
Warum nicht bei einem Betrieb vor Ort bestellen?
Manchmal sollten Sie genau das tun. Bei einem einzelnen dringenden Prototyp ist räumliche Nähe ein Vorteil. Bei Arbeiten an gehärteten und korrosionsbeständigen Werkstoffen mit dokumentiertem Prüfablauf liegen die Angebote oft näher beieinander, als die Frachtkosten vermuten lassen.
Ein niedriger Angebotspreis beseitigt keine Lieferantenrisiken. Vergleichen Sie den vorgeschlagenen Fertigungsablauf, die Messmethode, den Umfang der Prüfberichte, den Kommunikationsplan und die aktuellen Qualifikationsnachweise für die benannte juristische Person und den Fertigungsstandort.
Mikrobauteile können in Baugruppen für die Luft- und Raumfahrt, Mess- und Regeltechnik, Elektronik und Medizintechnik eingesetzt werden; der Anwendungsbereich belegt jedoch weder Projekterfahrung noch Qualifikation von Zhenling. Prüfen Sie die erforderlichen Nachweise zum Qualitätsmanagementsystem und den Auftragsumfang und vergleichen Sie anschließend die Verfahrensfragen auf unserer Übersichtsseite zur CNC-Bearbeitung.
Analysewerkzeuge für die Mikrozerspanung
Werkzeuge zur systematischen Bewertung von Fertigungsablauf, Zerspanungsmechanik, Maßprüfung und Vergleichbarkeit von Angebotsanfragen.
VERFAHREN / 01
Welcher Fertigungsablauf eignet sich für Ihr Mikro-Bauteilmerkmal?
SPEZIFIKATIONEN / 02
Mindestspandicke: Schneidet das Werkzeug oder verdrängt es den Werkstoff?
SYSTEM / 03
Wie lässt sich dieses Maß im Mikrometerbereich nachweisen?
HILFSMITTEL / 04
Ist Ihre Angebotsanfrage für ein Mikroteil vergleichbar?
Senden Sie die technische Zeichnung. Sie erhalten einen Fertigungsablauf und eine Messmethode; wenn der Auftrag nicht zu unserem Leistungsumfang gehört, sagen wir ab.
Entscheidungen über die Präzisionszerspanung in dieser Größenordnung sind vor dem ersten Schnitt günstiger als nach der ersten Zurückweisung. Fordern Sie ein Angebot an; wir nennen Ihnen für jedes kritische Maß das Verfahren, das Messgerät und die Bezugsnorm.
Angebot anfordern ->Fragen von Entwicklungsingenieuren zur Mikro-CNC-Bearbeitung
Bei dieser Zerspanung ist die Größe der Geometrieelemente die maßgebliche Einschränkung, nicht die Größe des Bauteils. Die Geometrieelemente werden in Mikrometern gemessen, die Werkzeuge sind im Verhältnis zum Werkstück empfindlich, und die Messmethode muss feststehen, bevor das Verfahren gewählt wird.
Das beantworten wir für jede technische Zeichnung, jeden Werkstoff und jede Messmethode einzeln, nicht mit einer pauschalen Zahl. Beim Fräsen setzt das Werkzeug eine physikalische Untergrenze: Ein handelsübliches Hartmetall-Mikrowerkzeug hat einen Schneidkantenradius von 0,8 µm bis 5 µm, und die Mindestspandicke beträgt einen Bruchteil dieses Radius. Darunter verdrängt das Werkzeug den Werkstoff, statt ihn zu schneiden.
Ja, allerdings durch Drahterodieren nach der Wärmebehandlung statt durch Zerspanung. Da die Elektrode über einen Funkenspalt von ungefähr 1 bis 20 Mikrometern wirkt und das Bauteil nie berührt, ist die Härte für die Machbarkeit nicht mehr ausschlaggebend.
Verlangen Sie, dass das Angebot Messmethode, Geräteklasse, nutzbaren Messbereich, Kalibrierstatus, Messunsicherheit, erfassbare Geometrieelemente und Berichtsformat nennt. Die bloße Nennung von ISO 10360-2 belegt nicht, dass eine bestimmte Maschine oder ein bestimmtes Programm für den Auftrag geeignet ist.
Typische Anwendungen der Mikrozerspanung sind Geometrieelemente für die Fluidregelung, Mess- und Regeltechnik und den Werkzeugbau, etwa Drosselöffnungen, schmale Nuten und dünne Stege. Einsätze in der Luft- und Raumfahrt oder Medizintechnik beschreiben lediglich mögliche Anwendungsbereiche; sie belegen weder Projekterfahrung noch Qualifikation oder Fertigungskapazität von Zhenling für das eingereichte Bauteil.
Lange, schlanke Drehteile in Serienfertigung können einen Fertigungsablauf mit Langdrehen erfordern. Vor der Auftragsannahme muss das schriftliche Angebot bestätigen, dass die erforderlichen Maschinen verfügbar sind, und das Vorgehen bei der Führungsbuchse, die Maße des Halbzeugs, die Zugänglichkeit der Geometrieelemente sowie die Prüfmethode festlegen.
Für Prototypen sowie kleine bis mittlere Stückzahlen, üblicherweise vom Einzelstück bis zu einigen Tausend kundenspezifischen Bauteilen. Kontinuierliches Langdrehen von Mikroteilen in hohen Stückzahlen erfordert ein anderes Fertigungsmodell und, ehrlich gesagt, einen anderen Lieferanten.






