Contacter Zhenling Company

Examen du plan · gamme de fabrication proposée · plan de contrôle propre à la commande
Services de micro-usinage CNC de métaux durcis et résistants à la corrosion
Le micro-usinage CNC concerne des pièces et des éléments géométriques si petits que c’est la méthode de mesure, davantage que l’outil de coupe, qui détermine ce qui est réalisable. Zhenling Metal usine de petits éléments géométriques et des micro-éléments dans des aciers à outils durcis, des nuances d’acier inoxydable et des alliages de nickel, selon vos plans, avec une gamme de contrôle convenue avant la première coupe. Pour toute demande de micro-usinage CNC, indiquez les micro-éléments, le matériau, le système de références spécifiées, la méthode de mesure, le nombre d’échantillons et les limites d’acceptation. Fiez-vous uniquement au périmètre confirmé dans le devis écrit pour la pièce, notamment la gamme de fabrication, les limites restant à préciser, les relevés, la base de calcul du prix, les délais, la responsabilité du contrôle et toute exclusion indiquée pour la commande.
01.
À envoyer
Un plan ou un échantillon, le matériau et son état, ainsi que les dimensions qui assurent réellement la fonction de la pièce.
02.
Gamme de fabrication
Électroérosion à fil, fraisage 5 axes, tournage ou rectification : le choix dépend de la géométrie, pas des habitudes.
03.
Vérification
Avant le devis, définissez chaque dimension critique ainsi que la méthode de mesure, la référence et le relevé requis.
04.
Refus
Nous refusons les travaux que nous ne pouvons pas mesurer ou dont les éléments géométriques nous sont inaccessibles, en indiquant vers quel procédé les orienter.
Limites du micro-usinage : ce que nous usinons et ce que nous refusons
Un domaine de capacité a des limites ; une liste de machines n’en a pas. Le microusinage, ou micro-usinage selon certains plans, désigne une échelle où la pièce est ordinaire, mais pas son élément géométrique, et où une précision mesurée en microns doit résister au maintien de la pièce, aux dérives thermiques et au contrôle. Décrire honnêtement un procédé de fabrication de haute précision suppose donc de préciser ce qui entre dans ce domaine et ce qui en sort.
Notre domaine de capacité repose sur ce que nous pouvons mesurer, car, à cette échelle, c’est la mesure qui impose la limite, davantage que la coupe. Dans son étude sur la métrologie dimensionnelle appliquée à la fabrication aux échelles micro et méso, le National Institute of Standards and Technology expose clairement le problème : les petites dimensions et les faibles tolérances absolues posent des difficultés particulières, et le choix d’un procédé de mesure implique presque toujours un compromis. Si un microcomposant ne peut pas être mesuré au moyen d’une machine dont l’acceptation est établie selon ISO 10360-2, nous ne promettons pas sa réalisation ici.
Publier une liste de refus n’est pas faire preuve de modestie. C’est la seule partie d’une page de capacités sur laquelle un acheteur peut ensuite vous demander des comptes, ce qui explique que si peu de fournisseurs en publient une. Les plages de capacité publiées ne correspondent pas toujours à l’expérience réelle en production ; lorsqu’une demande de micro-usinage sur mesure sort de ce domaine, nous indiquons une gamme de fabrication adaptée au lieu de proposer un devis optimiste.
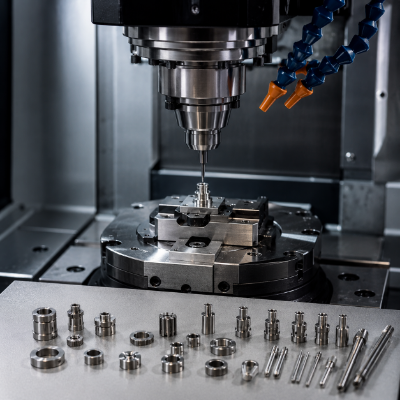
Limites par procédé
| Procédé sur le site de production | Type d’élément géométrique adapté | Micropièces typiques | Catégorie de matériaux | Justificatifs disponibles |
|---|---|---|---|---|
| Électroérosion à fil lent | Fentes étroites, parois minces, angles intérieurs vifs, éléments traversants profilés | Plaques à ouvertures et à orifices, poinçons, matrices, petits leviers | Aciers à outils et à roulements durcis, aciers inoxydables, alliages de nickel | Équipement d’électroérosion à fil proposé, plage exploitable et limites des éléments géométriques confirmés pour chaque commande |
| Centre d’usinage 5 axes | Géométries complexes, angles composés, petites poches tridimensionnelles | Boîtiers miniatures, blocs collecteurs, corps de buses | Aciers alliés, aciers inoxydables, alliages d’aluminium | Gamme de fabrication multiaxe proposée, courses, accès et montage confirmés pour chaque commande |
| Tournage CNC et tours CNC | Petits diamètres, faces, gorges et filetages sur des pièces tournées | Bouchons, sièges, petits composants de vannes | Nuances d’acier au carbone, d’acier allié et d’acier inoxydable | Équipement de tournage proposé, usinage en barre ou en mandrin et plage exploitable confirmés pour chaque commande |
| Rectification CNC, y compris des surfaces courbes | Planéité, parallélisme et états de surface fins après durcissement | Faces d’usure, éléments de type étalon, faces d’étanchéité | Aciers durcis | Équipement de rectification proposé et plage exploitable confirmés pour chaque commande |
| Mesure tridimensionnelle | Contrôle dimensionnel et géométrique des micropièces usinées | S’applique à toutes les gammes de fabrication ci-dessus | Toutes les nuances | Méthode de mesure proposée, plage, étalonnage et incertitude confirmés pour chaque commande |
Ce que nous refusons et vers quel procédé l’orienter
Production en série par décolletage de type suisse
La production continue de pions et d’arbres tournés, longs et minces, peut nécessiter un décolletage de type suisse à canon de guidage. Le devis doit confirmer la disponibilité de l’équipement, le diamètre du brut, le rapport longueur/diamètre, la méthode d’appui, l’accès aux éléments géométriques, la quantité et la méthode de contrôle. Consultez la page sur le décolletage de type suisse.
Tout ce que nous ne pouvons pas mesurer
Si la plage, la méthode, l’étalonnage et l’incertitude de mesure proposés ne permettent pas de contrôler un élément géométrique, laissez sa tolérance en suspens jusqu’à ce que le devis écrit définisse une méthode de vérification adaptée.
Travaux réglementés pour les secteurs médical et de la défense
Les microcomposants peuvent être utilisés dans des secteurs réglementés où les justificatifs relatifs aux matériaux, la validation et les exigences du système qualité dépendent du programme. Cette page ne revendique pour Zhenling ni certification ISO 13485 ou IATF 16949, ni statut ITAR ; vérifiez tout statut requis pour l’entité juridique, le site de production et la commande concernés avant d’approuver le fournisseur.
Trois notions souvent confondues avec celle-ci
Microusinage de surface et MEMS
Le microusinage de surface destiné aux systèmes microélectromécaniques repose sur des procédés de dépôt et de gravure, et non sur la coupe classique par machine-outil. Traitez toute exigence de lithographie ou de fabrication sur wafer comme relevant d’un autre fournisseur et ne déduisez pas de cette page que ces procédés sont disponibles.
Commande numérique par ordinateur
La commande numérique par ordinateur désigne le système de pilotage, pas une catégorie de dimensions. La même chaîne de conception et de fabrication assistées par ordinateur pilote une pièce de 500 mm et un élément géométrique de 0,5 mm. À l’échelle micrométrique, ce sont l’outil de coupe, la broche et la mesure qui changent.
Tolérance technique
Une tolérance technique est une plage admissible, pas une spécification de machine. Une résolution machine d’un micromètre ne signifie pas qu’une tolérance d’un micromètre soit réalisable sur votre élément géométrique.
Choisir le procédé de micro-usinage adapté à votre géométrie
La plupart des services de micro-usinage se présentent au moyen d’une liste de machines. Il est plus utile de se demander quel procédé votre géométrie permet réellement, car, à cette échelle, l’outil est l’élément fragile du système. Les recherches sur le microfraisage des métaux difficiles à usiner sont sans équivoque sur ce risque.
Une étude de synthèse de 2022 hébergée par le National Center for Biotechnology Information indique que la défaillance prématurée et la rupture complète des microfraises à goujures disponibles dans le commerce sont bien connues dans l’industrie et constituent un obstacle majeur au microfraisage des matériaux durs. Un outil de plus grand diamètre tolère une gamme de fabrication mal choisie ; un micro-outil, non. Notre choix de gamme tient donc compte de la fragilité de l’outil plutôt que du prestige de la machine, et l’erreur que nous rencontrons le plus souvent consiste à prévoir du fraisage pour une géométrie qu’un fil aurait pu découper sans effort.
L’usinage conventionnel et le micro-usinage sont deux disciplines distinctes
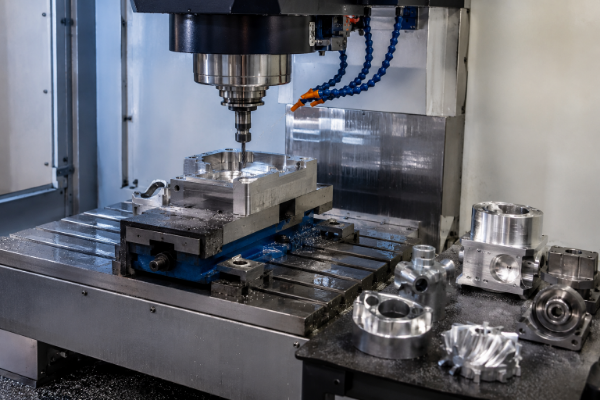
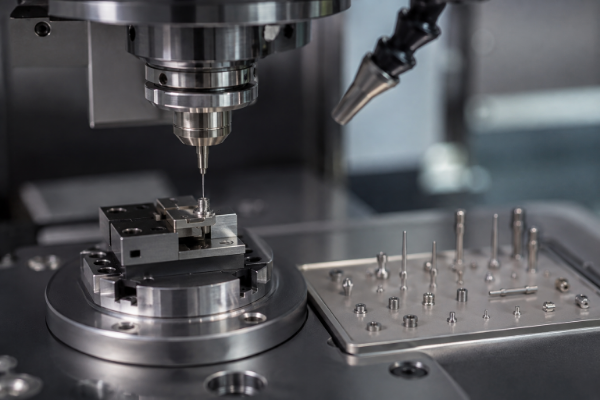
L’usinage classique et le micro-usinage CNC ont en commun une commande numérique, mais guère plus. La fabrication de minuscules composants relève presque davantage de la métrologie que de l’usinage ; c’est pourquoi nous décrivons ici nos capacités de micro-usinage par leurs limites et leurs justificatifs, plutôt que par le nombre de machines.
Trois différences pratiques en découlent. La vitesse de coupe et l’avance ne diminuent pas proportionnellement à la taille de l’outil, car un micro-outil doit former un copeau dont l’épaisseur dépasse le seuil de labourage, tandis que la broche tourne beaucoup plus vite. Des vibrations qu’une fraise de 20 mm absorbe casseront une fraise de 0,5 mm : l’amortissement et le porte-à-faux de l’outil comptent donc davantage que la puissance annoncée de la machine.
La troisième différence est commerciale plutôt que physique. Un tour à métaux alimenté en continu par une barre relève d’un modèle de production différent des montages d’usinage ponctuels nécessaires à la plupart des micropièces ; la quantité influe donc autant que la géométrie sur la gamme de fabrication.
Une règle à appliquer à votre propre plan
Si l’élément géométrique est
Procédé à envisager
Pourquoi ce procédé
Points à vérifier auprès de tout fournisseur
Une fente traversante étroite avec un angle intérieur vif
Électroérosion à fil
Pas de rayon laissé par une fraise, ni d’effort de coupe susceptible de déformer la paroi
Demandez quel rayon d’angle résulte du diamètre du fil utilisé
Une petite poche borgne avec un fond et une dépouille
Fraisage 5 axes
Les éléments borgnes exigent une fraise ; le procédé d’usinage dépend donc de la portée et de la rigidité de l’outil
Demandez quel est le porte-à-faux de l’outil et comment sa flexion est maîtrisée
Un micro-élément rond et concentrique sur une pièce tournée
Tournage CNC, puis rectification si la pièce est durcie
La concentricité est moins coûteuse à tenir en un seul montage de tournage
Demandez combien de montages la pièce nécessite
Un méplat ou une face après traitement thermique
Rectification
Une dureté qui met une fraise en échec n’empêche pas l’action d’un abrasif
Demandez comment la tolérance évolue après le traitement thermique
Un trou trop petit pour qu’un foret en garantisse la rectitude
Électroérosion
Sans effort axial, le perçage ne dévie pas et aucun foret cassé ne reste dans votre pièce
Demandez si leur machine à mesurer tridimensionnelle a été acceptée selon ISO 10360-2
L’usinage traditionnel suppose que l’outil soit plus résistant que la pièce. En dessous d’environ 1 mm, cette hypothèse s’inverse et le choix du procédé ne relève plus de la préférence. Envoyez-nous votre géométrie : nous vous dirons à quelle ligne elle correspond, y compris lorsque la bonne solution est un procédé dont nous ne disposons pas.
Plan de contrôle des micropièces propre à chaque commande
Pour une demande de devis concernant une micropièce, indiquez chaque élément géométrique critique, chaque référence spécifiée, chaque tolérance, l’état de surface et le rapport requis. L’instrument proposé, sa plage exploitable, son état d’étalonnage, l’incertitude de mesure, le plan d’échantillonnage et les livrables doivent être confirmés pour la commande concernée.
Les machines à mesurer tridimensionnelles et les systèmes optiques ne conviennent que si leur plage, leur méthode de palpage ou d’imagerie, leur étalonnage et leur incertitude permettent de contrôler l’élément géométrique et de statuer sur son acceptation. La simple mention de la norme ISO 10360-2 ne prouve pas qu’une machine, un palpeur ou un programme donné convienne ; le devis doit préciser l’équipement applicable et le périmètre des relevés.
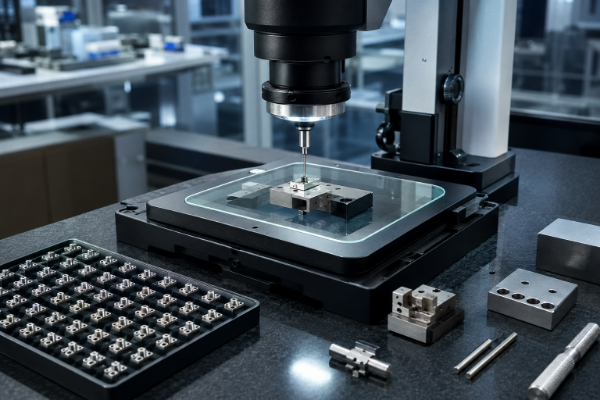
L’usinage à tolérances micrométriques est d’abord un problème de mesure
Les limites du palpage tactile classique sont publiées, elles ne sont pas secrètes. Dans ses travaux sur la mesure dimensionnelle et géométrique des micro-éléments, le National Institute of Standards and Technology mesure des trous jusqu’à 500 µm de diamètre avec un palpeur classique, tandis qu’un palpeur à fibre permet de descendre sous 100 µm. Les pièces de référence qu’il cite appartiennent manifestement aux mêmes familles que les micropièces commerciales : férules de fibre optique, trous de buses d’injection de carburant, ouvertures à arête vive et cylindriques, sphères de rubis, cales étalons et micro-engrenages.
| Type de dimension | Mesuré avec | Référence | À préciser pour la commande |
|---|---|---|---|
| Longueur, position, centre du trou | Machine à mesurer tridimensionnelle | Machine acceptée et revérifiée selon ISO 10360-2 | Champs requis dans le relevé dimensionnel et éléments géométriques à contrôler |
| Géométrie : planéité, parallélisme, profil | Machine à mesurer tridimensionnelle, mesure par balayage | Système de références spécifiées de votre plan, associé aux indications de tolérancement géométrique | Références spécifiées, plan de balayage ou de points et format du rapport requis |
| Petits éléments traversants et profils | Mesure optique ou par vision | Étalon calibré raccordé aux étalons nationaux | Méthode, résolution, incertitude et valeur relevée requises |
| État de surface | Mesure de la rugosité de surface | Paramètre et longueur de coupure indiqués dans le rapport | Paramètre spécifié, longueur de coupure, emplacement de l’échantillonnage et règle d’acceptation |
| Identification du matériau | Documents de l’aciérie relatifs à la nuance fournie | Certificat fournisseur pour la coulée | Émetteur requis des documents relatifs au matériau, périmètre et lien avec le lot |
Plans repérés : chaque valeur doit correspondre à un élément
Les rapports de contrôle doivent associer chaque valeur relevée à un élément géométrique du plan. Lorsqu’un plan repéré et un rapport comportant une ligne par élément géométrique sont convenus dans le devis écrit, toute valeur rejetée peut être reliée à l’exigence applicable.
N’acceptez une tolérance que si le devis précise une méthode de mesure et un relevé adaptés. Tout élément géométrique que la plage, l’étalonnage et l’incertitude proposés ne permettent pas de contrôler doit rester un point ouvert dans le devis.
Examen du contrôle des micropièces propre à chaque commande
01
Phase 01
Avant l’usinage
Les caractéristiques critiques, l’instrument et les références proposés sont examinés et consignés comme données d’entrée du devis.
02
Phase 02
Première pièce
Le rapport de première pièce et le point d’arrêt pour approbation ne sont prévus que s’ils sont convenus dans la commande écrite.
03
Phase 03
Avec les pièces
Les relevés dimensionnels et les documents relatifs aux matériaux requis figurent dans le devis écrit et sont associés à l’indice de révision du plan.
Principe fondamental
Pour des composants précis, le contrôle qualité associe la maîtrise du procédé aux équipements de contrôle ; il ne se résume pas à l’adjectif « haute précision ». Lorsque des tolérances extrêmement serrées ne concernent que deux ou trois composants critiques sur un plan, nous les mesurons avec la plus grande précision permise par notre chaîne de mesure et appliquons aux autres les tolérances générales du plan. La précision et la justesse restent ici deux questions distinctes, auxquelles une mesure ultra-précise obtenue avec un instrument non vérifié ne répond pas.
Micro-usinage par électroérosion : quand le fil surpasse la fraise
Le micro-usinage par électroérosion peut être envisagé lorsque l’accès pour le fraisage, l’effort exercé par l’outil ou la dureté du matériau présentent un risque. La disponibilité de l’équipement, les limites du fil ou de l’électrode, la géométrie des éléments, l’état de surface et la méthode de contrôle doivent être confirmés pour la commande ; cette page ne revendique pas la possession d’un parc de machines de grande ampleur.
C’est sur cette absence de contact que repose ici l’électroérosion à fil fin ; son principe est décrit dans US10259062B2, un brevet sur la commande des impulsions et de l’intervalle pour les équipements d’électroérosion, délivré par l’USPTO en 2019 et attribué à ANCA Pty Ltd. L’électrode et la pièce sont séparées par un intervalle généralement compris entre 0,001 mm et 0,02 mm, dans lequel la décharge est produite par des impulsions de tension contrôlées. Contrairement à une fraise, l’outil ne touche jamais la pièce.
DOCUMENT DE BREVET
US10259062B2
DISTANCE ENTRE ÉLECTRODES
0,001 – 0,02 mm
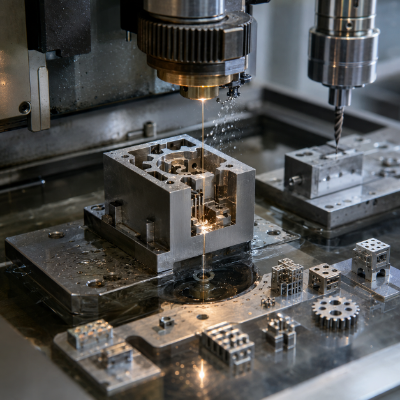
Ce que permet cet intervalle
- Aucun effort de coupe. Une paroi de 0,15 mm ne fléchit pas sous l’effet d’une étincelle : les sections minces que repousserait une fraise restent donc intactes.
- La dureté cesse d’être déterminante, car l’acier à outils durci est usiné après traitement thermique et la forme est découpée en une seule étape.
- Le rayon d’angle dépend du fil plutôt que d’une fraise ; c’est pourquoi la micro-électroérosion à fil produit des profils impossibles à fraiser.
- Des passes de finition successives affinent l’état de surface sans jamais devoir repositionner la pièce.
Microperçage sans foret
Le perçage conventionnel atteint d’abord ses limites sur les petits trous : l’effort axial fait dévier un foret fin avant même qu’il ne coupe. L’électroérosion n’exerce aucun effort axial ; le trou commence donc à l’emplacement de l’électrode et reste dans cet axe. C’est le procédé habituel pour les orifices et les éléments de buses en alliages résistants à la chaleur.
Le diamètre de trou réalisable, le rapport profondeur/diamètre et la précision de position sont précisés au stade du devis pour votre matériau et votre épaisseur, puis contrôlés selon la méthode décrite plus haut. Nous ne publions pas de diamètre minimal mis en avant, car un chiffre donné sans matériau, profondeur ni méthode de mesure ne décrit pas une capacité. Ce choix nous prive d’une formule impressionnante, mais vous évite une contestation ultérieure.
Les microcavités borgnes peuvent nécessiter une électroérosion par enfonçage ou un autre procédé spécialisé. Si le plan impose ce procédé, le devis doit confirmer la disponibilité de l’équipement, la stratégie d’électrode, les limites des éléments géométriques, l’état de surface et la méthode de contrôle avant acceptation.
Micro-usinage de nuances durcies et résistantes à la corrosion
Zhenling indique avoir travaillé l’acier à roulements, les aciers au carbone 20# et 45#, les aciers alliés, dont Q345D, 12CrMoV, GCr15, 25CrMo et 42CrMo, les aciers inoxydables 303, 304, 304L, 316, 316L et 321, les alliages à base de nickel, dont C276 et 904L, ainsi que les alliages d’aluminium. Pour des pièces de dimensions courantes, cette liste paraît banale. À l’échelle micrométrique, elle se divise en deux groupes très différents.
Nous choisissons la gamme de fabrication selon cette distinction, car le mode de défaillance change avec la dureté. La même étude de synthèse de 2022 est explicite sur les matériaux les plus durs : les matériaux difficiles à usiner associent une très grande dureté à une résistance à l’usure, ce qui entraîne des efforts de coupe élevés, une usure excessive de l’outil, une forte rugosité de surface, la formation de bavures et des températures de coupe élevées ; l’absence de fluide de coupe aggrave les bavures sous l’effet de la température. Les nuances sont désignées dans la commande par leur référence ISO ou nationale plutôt que par leur nom commercial.
Comportement des nuances sur les petits éléments géométriques
Famille de nuances
Ce qui change à l’échelle micrométrique
Gamme de fabrication privilégiée
Ce que nous vous demandons
Acier à roulements GCr15 durci
La durée de vie de l’outil s’effondre avant l’achèvement de la géométrie
Électroérosion à fil après durcissement
La dureté à la livraison et la possibilité d’usiner la pièce à l’état non durci
Aciers alliés 42CrMo et 25CrMo
Les contraintes résiduelles déforment les sections minces après enlèvement de matière
Ébaucher, détensionner, puis réaliser la finition
L’état du traitement thermique à la réception
Aciers inoxydables 316L et 321
L’écrouissage et l’arête rapportée dégradent les états de surface fins
Fraisage avec engagement maîtrisé, ou électroérosion
La fonction d’étanchéité, de glissement ou d’aspect de la surface
Alliages de nickel C276 et 904L
La chaleur se concentre à la pointe de l’outil et réduit fortement sa durée de vie
Électroérosion pour les éléments traversants
Le milieu corrosif auquel la pièce doit résister
Alliages d’aluminium
Les bavures et l’étalement de matière dominent, plutôt que l’usure de l’outil
Broches à grande vitesse, outils affûtés, méthode d’ébavurage convenue
La fonction technique ou esthétique des arêtes
Deux matériaux sont absents de ce tableau, et c’est volontaire. Les alliages de titane et le stratifié G-10 ne figurent pas parmi les matériaux que Zhenling déclare connaître ; les pièces fabriquées dans ces matériaux sont donc refusées plutôt que de faire l’objet d’essais sur votre commande. Pour l’acier inoxydable, les travaux portent surtout sur le 316L et le 321, où la difficulté vient de l’écrouissage plutôt que de la dureté.
Le chiffre que personne ne publie
Les études publiées sur le microfraisage situent l’épaisseur minimale du copeau entre environ 15 et 50 pour cent du rayon de l’arête de coupe, selon le matériau ; avec un rayon d’arête de 0,8 µm à 5 µm, le plus petit copeau qu’un véritable micro-outil puisse enlever mesure donc d’une fraction de micron à quelques microns. En dessous de cette valeur, l’outil frotte au lieu de couper, ce qui produit des bavures, une surface étalée et une dimension impossible à reproduire. Certaines de ces plages correspondent à des tolérances inférieures à l’épaisseur d’un cheveu humain ; elles sont tenues par la maîtrise du procédé, pas par l’optimisme.
Deux remarques pratiques en découlent. Les micro-outils fonctionnent à des régimes de broche bien supérieurs à ceux de l’usinage conventionnel : une broche adaptée aux fraises de 20 mm ne convient donc pas nécessairement à une fraise de 0,5 mm. Et la résistance à la corrosion est une propriété en service, pas une propriété d’usinage : parmi les nombreux matériaux qui résistent remarquablement à la corrosion, la plupart s’écrouissent aussi sous l’action d’un outil de coupe fragile.
Voici le piège : une tolérance n’est pas forcément réalisable sous prétexte que la résolution annoncée de la machine lui est inférieure. Le choix d’une nuance destinée à résister aux hautes températures, à un milieu corrosif ou à la pression obéit à d’autres critères dès que l’élément géométrique est petit ; c’est pourquoi nous demandons les conditions d’utilisation, et pas seulement la nuance. Comparez les gammes de fabrication sur les pages consacrées à l’usinage 5 axes et au fraisage CNC pour les versions plus grandes de la même pièce.
Ce qu’une demande de devis pour une micropièce doit contenir
Les acheteurs constatent régulièrement que les devis pour des micropièces ne sont pas comparables d’un fournisseur à l’autre. La malhonnêteté en est rarement la cause ; chaque atelier a comblé à sa façon une lacune du même dossier incomplet, et c’est l’acheteur qui subit le retard. La solution relève de l’acheteur et ne coûte presque rien.
La cotation géométrique et le tolérancement répondent précisément à ce problème. La norme ASME Y14.5-2018 compte 344 pages et ASME la présente comme la référence faisant autorité pour le langage de conception de la cotation géométrique et du tolérancement, afin de réduire les suppositions tout au long de la fabrication. La liste ci-dessous s’appuie sur cette norme : un plan établi selon les conventions ISO ou ASME doit ainsi permettre d’obtenir des réponses comparables de tout partenaire de fabrication, nous compris.
Envoyez ces sept éléments
01
Modèle et plan
Une géométrie CAO et un plan coté portant l’indice de révision validé. En cas de divergence, le plan fait foi.
02
Système de références spécifiées
Les faces à partir desquelles la pièce est mesurée. Sans ces références, chaque fournisseur en définit d’autres et chiffre une pièce différente.
03
Cotes fonctionnelles
Identifiez-les. Les tolérances des autres cotes peuvent être élargies, ce qui réduit les coûts.
04
Matériau et état
La nuance, la dureté à la livraison et l’acceptabilité d’un usinage avant ou après traitement thermique.
05
Exigences de surface
Le paramètre de rugosité et les surfaces concernées, ainsi que tout revêtement appliqué ensuite. Le revêtement a plus d’incidence à cette échelle que sur une grande pièce, car une couche anodisée ou électrodéposée s’ajoute aux surfaces qu’elle recouvre et réduit d’autant la largeur utile d’une micro-rainure ou le diamètre utile d’un petit alésage. Précisez si la tolérance s’applique avant ou après anodisation ou dépôt, et nous adapterons en conséquence la cote usinée.
06
Niveau de contrôle
Les cotes qui doivent figurer dans un rapport et l’éventuelle nécessité d’approuver la première pièce avant de produire le reste.
07
Quantité et perspective de production
Prototype, série de transition ou commandes récurrentes. Les grandes séries et les pièces uniques sur mesure justifient des préparations entièrement différentes.
Deux autres éléments sont utiles : un modèle CAO dans un format neutre pour examiner la géométrie et une indication claire des justificatifs exigés pour le système qualité. Cette page n’affirme pas que Zhenling détient une telle qualification ; vérifiez l’entité juridique concernée, le site de production, le certificat, son périmètre et sa validité avant d’approuver le fournisseur.
Une tolérance plus serrée n’est pas toujours préférable
Une plage de tolérance trop restrictive n’apporte aucune performance supplémentaire. Elle impose en revanche des avances plus lentes, des passes de finition supplémentaires, des changements d’outil plus fréquents et davantage de temps de contrôle : ces quatre postes sont facturables. Nous vous indiquerons quelles cotes de votre plan n’ont pas besoin de leur tolérance actuelle, et cet échange permet souvent d’économiser davantage que ne le laisse penser le devis lui-même.
Après la passation de la commande
Événement
Ce qui se passe
Ce que vous recevez
Première pièce
Première pièce mesurée par rapport au plan coté avant la fabrication du reste
Rapport de contrôle de la première pièce, soumis à votre approbation écrite
Révision du plan en cours de commande
Arrêt de l’opération concernée et chiffrage de la modification par rapport à la révision validée
Nouvelle confirmation avant la reprise, sans substitution tacite
Commande récurrente
Réutilisation de la préparation, du montage d’usinage et de la gamme de contrôle approuvés
Référence à la première pièce approuvée, sans avoir à reprendre la discussion depuis le début
Les délais, les temps de cycle et les coûts de fabrication sont chiffrés à partir de ce dossier, plutôt qu’affichés sous forme de promesse générale, car annoncer un délai plus court sur la base d’un plan incomplet signifie généralement que quelqu’un a fait des suppositions. Le délai est convenu pour chaque commande et, si une modification de la gamme de fabrication peut le raccourcir, nous le signalons au moment du devis, pas après. Les services de micro-usinage de différents fournisseurs, y compris les nôtres, ne deviennent comparables que lorsque ces sept éléments concordent.
Pour une pièce unique ou des quantités de prototypes, les sept mêmes éléments sont nécessaires, mais le traitement est plus rapide. Consultez notre service de prototypage CNC rapide s’il s’agit d’une fabrication unique, ou notre service de tournage CNC si la pièce est essentiellement tournée et comporte des détails micrométriques.
Travailler avec un fournisseur de Jiashan qui fabrique sur plan
Selon les informations fournies par l’entreprise pour sa présentation, elle est en activité depuis 2006 sur un site de production à Jiashan de 8 000 m², dont un atelier de 6 000 m². L’adéquation d’un fournisseur de micropièces dépend néanmoins du plan, du matériau, de la gamme de fabrication, de la méthode de mesure, des justificatifs de qualification et du périmètre écrit de la commande ; aucune affirmation n’est faite ici sur la part des exportations.
Les acheteurs n’ont pas besoin d’inventer leur propre procédure d’évaluation. Le Manufacturing Extension Partnership du NIST publie une méthode en dix points pour rédiger un appel d’offres et évaluer les fournisseurs, notamment les dimensions minimales et maximales des pièces, la part de la fabrication réalisée en interne et au moins trois références commerciales. Notre gestion des commandes s’organise autour de ces mêmes points, car un acheteur qui les vérifie ne devrait pas avoir à se fier à un simple qualificatif.
Ce que couvrent réellement nos travaux de microfabrication
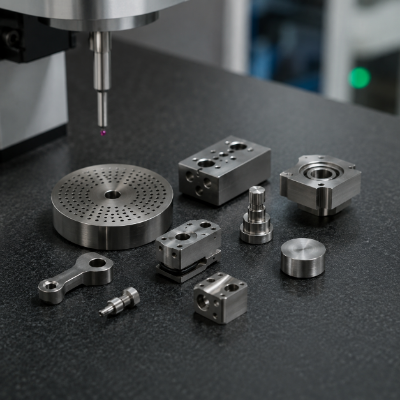
FAMILLES DE PIÈCES
Familles de pièces
Pièces mécaniques et pièces de précision comportant des détails micrométriques : plaques à ouvertures et à orifices, poinçons, matrices, petits leviers, sièges, bouchons et boîtiers miniatures.
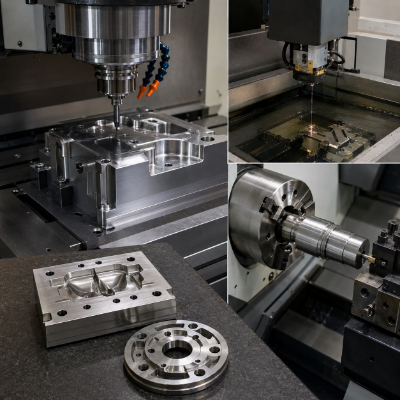
GAMME DE FABRICATION
Gamme de fabrication
Fraisage et tournage lorsque l’outil peut accéder à la zone, électroérosion à fil dans le cas contraire, rectification lorsque la dureté l’impose et microfraisage CNC pour les détails tridimensionnels peu profonds.
LIMITES DU PÉRIMÈTRE
Limites du périmètre
Les composants et pièces complexes sont acceptés après examen du plan. Tout besoin d’un équipement spécialisé que nous ne possédons pas est signalé clairement, sans solution improvisée.
L’expérience en micro-usinage se voit davantage à ce qu’un atelier refuse qu’au nombre de procédés et de techniques d’usinage qu’il énumère. Nos travaux de micro-usinage CNC de précision portent surtout sur les nuances durcies et résistantes à la corrosion, pour lesquelles l’électroérosion à fil et le contrôle sont déterminants ; pour le reste, nous définissons la gamme de fabrication adaptée. Les affirmations de fabrication de précision couvrant tous les matériaux et toutes les géométries laissent généralement penser que personne n’a vérifié ces possibilités ; nous présentons donc nos capacités de micro-usinage dans leurs limites réelles.
Les pièces ainsi fabriquées comportent généralement un ou deux éléments géométriques déterminants pour leur fonction, tandis que le reste suit les tolérances générales du plan ; la réussite de ce type de micro-usinage de précision repose donc sur des outils spécialisés appliqués à une liste restreinte de nuances, plutôt que sur la maîtrise de tous les procédés.
Les fournisseurs qui proposent des solutions d’usinage et de fabrication pour tous les secteurs précisent rarement les techniques d’usinage qui se cachent derrière ces formules ; c’est pourquoi nous limitons volontairement nos services d’usinage de précision à l’usinage CNC de précision et à l’électroérosion à fil des nuances durcies et résistantes à la corrosion, en indiquant les autres besoins et leur gamme de fabrication.
Les demandes de micro-usinage hors de ce périmètre, notamment le micro-usinage médical, sont refusées au lieu d’être acceptées discrètement ; ici, la précision micrométrique relève donc d’abord d’une décision sur le périmètre des prestations, puis d’un choix de machine.
Les quatre questions réellement posées
Quelles opérations sont réalisées en interne ?
Le devis doit préciser les opérations proposées d’usinage, d’électroérosion, de rectification, de contrôle, de traitement thermique et d’application de revêtement, le lieu où chacune est réalisée, ainsi que la personne responsable de sa qualification et de ses enregistrements.
Quels justificatifs de qualification faut-il vérifier ?
Cette page ne présente pas les titres ou certificats liés au CE ou à l’ASME comme des preuves de qualité d’usinage. Tout justificatif exigé pour qualifier le fournisseur doit être vérifié quant à son titulaire légal, au site de production, au numéro, au périmètre et à la validité pour la commande.
Comment les révisions sont-elles gérées ?
Sur la base de l’indice de révision validé et enregistré dans la commande. Toute modification du plan entraîne l’arrêt de l’opération concernée et doit faire l’objet d’une nouvelle confirmation écrite avant la reprise des travaux.
Pourquoi ne pas choisir un atelier local ?
Dans certains cas, vous devriez le faire. Pour un prototype unique et urgent, la proximité l’emporte. Pour des pièces en nuances durcies et résistantes à la corrosion assorties d’une gamme de contrôle documentée, l’écart est moins grand que ne le suggèrent les frais de transport.
Un devis peu élevé n’élimine pas le risque fournisseur. Comparez la gamme de fabrication proposée, la méthode de mesure, le contenu du rapport, le plan de communication et les justificatifs de qualification en cours de validité pour l’entité juridique et le site de production désignés.
Des microcomposants peuvent entrer dans des assemblages aéronautiques, d’instrumentation, électroniques et de dispositifs médicaux, mais ces applications ne prouvent ni l’expérience de Zhenling sur de tels projets ni ses qualifications. Vérifiez les justificatifs requis pour le système qualité et le périmètre de la commande, puis consultez notre page consacrée aux services d’usinage CNC pour comparer les questions relatives aux procédés.
Outils d’analyse du micro-usinage
Outils d’évaluation systématique des gammes de fabrication, de la mécanique de coupe, du contrôle dimensionnel et de la comparabilité des demandes de devis.
PROCÉDÉ / 01
Quelle gamme de micro-usinage convient à votre élément géométrique ?
SPÉCIFICATIONS / 02
Épaisseur minimale du copeau : l’outil coupera-t-il ou refoulera-t-il la matière ?
SYSTÈME / 03
Comment prouver que cette cote micrométrique est respectée ?
RESSOURCES / 04
Votre demande de devis pour une micropièce est-elle comparable aux autres ?
Envoyez votre plan. Vous recevrez une gamme de fabrication, une méthode de mesure et, si le projet ne relève pas de notre activité, un refus.
À cette échelle, il coûte moins cher de prendre les bonnes décisions d’usinage de précision avant la première passe qu’après le premier rejet. Demandez un devis et nous préciserons le procédé, l’instrument et la norme de référence pour chaque cote critique.
Demander un devis ->Questions des ingénieurs de conception sur le micro-usinage CNC
C’est un usinage dans lequel la dimension des éléments géométriques, plutôt que celle de la pièce, constitue la contrainte déterminante. Ces éléments se mesurent en microns, l’outillage est fragile par rapport à la pièce à usiner et la méthode de mesure doit être définie avant le choix du procédé.
Nous répondons selon le plan, le matériau et la méthode de mesure, sans avancer de valeur générale. En fraisage, l’outil impose une limite physique : le rayon d’arête d’un micro-outil commercial en carbure est de 0,8 µm à 5 µm, et l’épaisseur minimale du copeau n’en représente qu’une fraction. En dessous de cette épaisseur, l’outil refoule la matière au lieu de la couper.
Oui, mais par électroérosion à fil après traitement thermique, plutôt que par enlèvement de matière à l’outil coupant. L’électrode agit à travers un intervalle d’étincelage d’environ 1 à 20 microns et ne touche jamais la pièce ; la dureté cesse donc de déterminer la faisabilité.
Exigez que le devis précise la méthode de mesure, la catégorie d’équipement, la plage utilisable, l’état de l’étalonnage, l’incertitude, les éléments géométriques contrôlés et le format du rapport. La simple mention d’ISO 10360-2 ne prouve pas qu’une machine ou un programme donné convient à la commande.
Les applications courantes du micro-usinage comprennent des éléments géométriques destinés au contrôle des fluides, à l’instrumentation et à l’outillage, tels que des orifices, des rainures étroites et des parois minces. Les applications aéronautiques ou médicales ne sont citées qu’à titre de contexte ; elles ne prouvent ni l’expérience de Zhenling sur ces projets, ni sa qualification, ni sa capacité à produire la pièce soumise.
Les pièces tournées longues et fines produites en série peuvent nécessiter une gamme de tournage de type suisse. Avant l’acceptation, le devis écrit doit confirmer la disponibilité de l’équipement, la méthode de guidage par canon, la taille du brut, l’accès aux éléments géométriques et la méthode de contrôle.
Des prototypes aux petites et moyennes séries, généralement d’une pièce à quelques milliers de pièces sur mesure. Le microtournage continu en grande série relève d’un autre modèle de production et, pour être francs, d’un autre fournisseur.






