Contacter Zhenling Company

Top 20 des fabricants d’usinage de précision : lequel choisir selon votre besoin ?

Dernière mise à jour : septembre 2026
Parmi les meilleurs fabricants de pièces usinées de précision, Protolabs se distingue pour les prototypes rapides, Owens Industries pour les petits éléments géométriques complexes, Cox Manufacturing pour les pièces tournées en série et Figeac Aéro pour les structures aéronautiques. Zhenling Metal propose des pièces métalliques fabriquées sur plan qui nécessitent plusieurs procédés coordonnés. Le bon choix dépend des éléments géométriques finis, de la méthode de contrôle et du plan de production.
À retenir : les fabricants de précision selon votre besoin
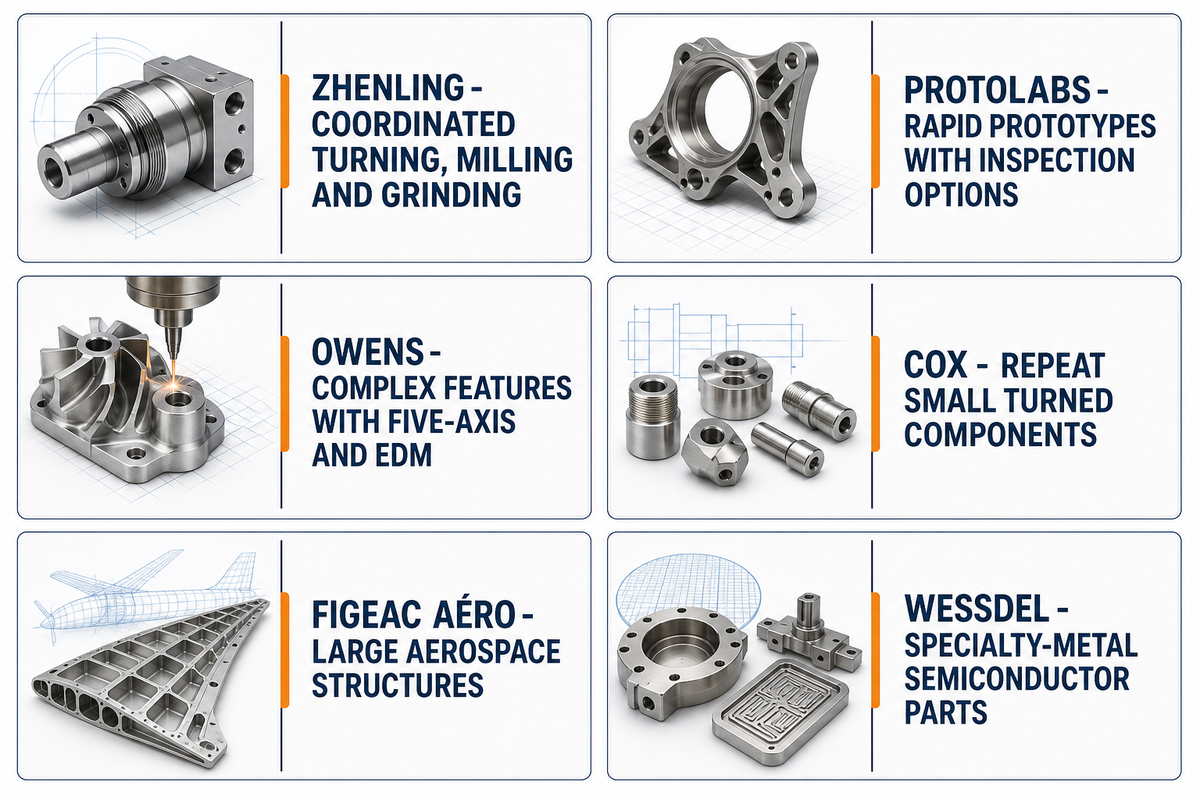
- Idéal pour les pièces fabriquées sur plan nécessitant tournage, fraisage et rectification coordonnés : Zhenling Metal.
- Idéal pour les prototypes usinés rapidement avec contrôle sélectionnable : Protolabs.
- Idéal pour les petits éléments géométriques complexes combinant usinage 5 axes et électroérosion : Owens Industries.
- Idéal pour la production répétitive de petits composants tournés : Cox Manufacturing.
- Idéal pour les grandes pièces de structure aéronautiques : Figeac Aéro.
- Idéal pour les pièces d’équipements pour semi-conducteurs en métaux spéciaux : WessDel.
À savoir : Ce guide est publié par Zhenling Metal. Nous nous plaçons en première position parce qu’il s’agit de notre site, et non parce que nous prétendons être le leader du marché. Les 19 autres fabricants sont regroupés selon leur domaine de spécialité, sans ordre particulier au sein de chaque groupe.
Comment nous avons sélectionné ces fabricants d’usinage de précision
Nous avons retenu des entreprises disposant de sites de production en propre et publiant des preuves de fabrication de pièces de précision sur mesure. Nous avons constitué une première sélection de 30 candidats, puis réévalué les entreprises retenues. La comparaison porte sur l’étendue des procédés, les types de machines, les informations de tolérance propres à chaque élément géométrique, les données de GD&T et de contrôle, les pratiques de contrôle de la première pièce, les matériaux, l’expérience sectorielle et la diversité géographique. La rectification et l’électroérosion sont déterminantes lorsque la pièce l’exige, tandis que la transparence des sources officielles permet de distinguer un procédé réalisé en propre d’un service confié à un partenaire. Nous avons exclu les fabricants de machines-outils, les courtiers, les plateformes fonctionnant uniquement en réseau, les annuaires et les entreprises de fabrication générale. Le modèle en réseau de Xometry ne relève pas de cette sélection de fabricants directs ; Protolabs y figure grâce à ses propres activités de production. Les informations ont été vérifiées sur les sites des fabricants et dans des sources publiques fiables en septembre 2026. La numérotation identifie les entreprises et ne constitue pas un classement de leurs performances.
Comparatif des fabricants d’usinage de précision
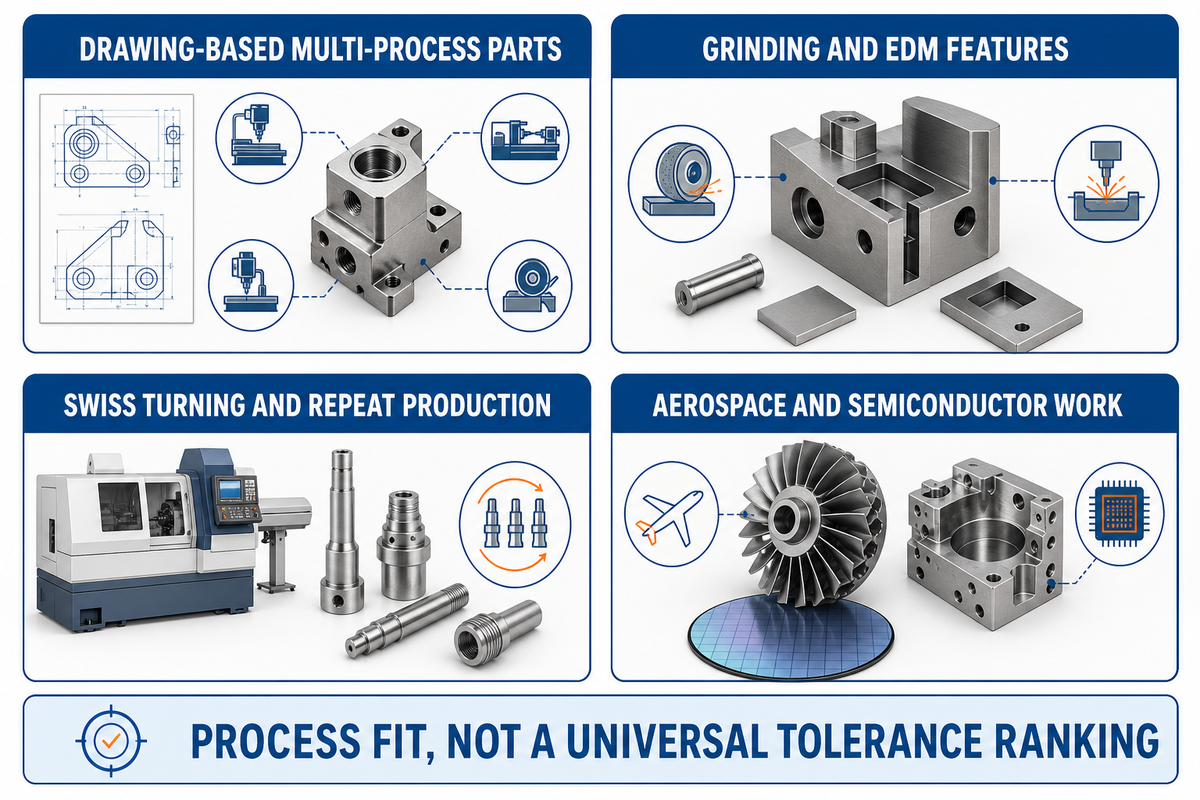
La carte « Élément géométrique critique – fabricant » ci-dessous met en regard les points forts publiés de chaque fabricant et un besoin d’achat. Elle compare les entreprises d’usinage de précision selon l’adéquation des procédés, et non à l’aide d’un classement universel des tolérances. Les informations sur les entreprises proviennent des sources publiques citées ; toute commande précise nécessite encore un devis établi à partir du plan. Faites défiler horizontalement pour consulter les dix colonnes.
| Non. | Nom de l’entreprise | Siège | Année de fondation | Idéal pour | Présentation | Principaux services | Principaux avantages | Limites éventuelles | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Shanghai, Chine (bureau commercial) ; Jiashan, Zhejiang (site de production) | 2006 | Pièces métalliques de précision fabriquées sur plan, nécessitant tournage, fraisage, rectification et contrôle coordonnés | Fabricant chinois de pièces sur plan, qui coordonne plusieurs procédés d’enlèvement de matière avant l’approbation de la première pièce. | Tournage, fraisage, rectification, alésage et électroérosion à fil | Atelier en propre ; tournage, fraisage, rectification et coordination du contrôle de la première pièce | Les éléments géométriques aux tolérances très serrées doivent être confirmés à partir du plan ; les commandes à l’international nécessitent une logistique transfrontalière depuis la Chine | zhenlingmetal.com |
| 2 | Protolabs | Maple Plain, Minnesota, États-Unis | 1999 | Prototypes usinés rapidement avec contrôle sélectionnable à partir du plan | Fabricant numérique qui associe des usines CNC en propre à un réseau de fournisseurs géré séparément. | Fraisage et tournage CNC | Option de contrôle FAI à partir du plan ; commande numérique de prototypes bien établie | Les capacités diffèrent selon que la commande passe par une usine ou par le réseau | www.protolabs.com |
| 3 | Ardel Engineering & Manufacturing | New Hope, Minnesota, États-Unis | 1967 | Petites pièces usinées nécessitant décolletage, électroérosion à fil et contrôle de la première pièce | Atelier de sous-traitance du Minnesota associant décolletage, fraisage, électroérosion et contrôle maîtrisé. | Fraisage CNC, décolletage, électroérosion à fil et rectification | MMT Zeiss ; décolletage ; rapports AS9102 publiés | Les opérations de finition aéronautique secondaires peuvent être confiées à des fournisseurs externes | www.ardelengineering.com |
| 4 | Harvan Manufacturing | Woodstock, Ontario, Canada | 1984 | Arbres de précision et composants de vannes avec fabrication intégrée | Fabricant ontarien de composants d’arbres, de vannes et d’ensembles industriels intégrés. | Tournage multiaxes, fraisage 5 axes, soudage et assemblage | Site de production de 49 000 pieds carrés ; tournage jusqu’à neuf axes | Ses principales familles de pièces sont les arbres industriels et les composants pour véhicules | www.harvan.com |
| 5 | Hamill Manufacturing | Trafford, Pennsylvanie, États-Unis | 1952 | Composants critiques complexes nécessitant usinage et moyens de contrôle établis | Fabricant de Pennsylvanie au service de programmes de composants critiques, avec des moyens d’usinage et de contrôle. | Usinage CNC, électroérosion et soudage | Contrôle par MMT et radiographie ; expérience des programmes de composants critiques | Les programmes spécialisés de composants critiques ne fonctionnent pas comme le prototypage avec devis instantané | www.hamillmfg.com |
| 6 | Owens Industries | Oak Creek, Wisconsin, États-Unis | 1944 | Petits éléments géométriques métalliques complexes combinant usinage 5 axes et électroérosion | Atelier du Wisconsin qui associe usinage 5 axes, électroérosion et métrologie dimensionnelle pour les pièces complexes de petite taille. | Fraisage 5 axes, tournage, électroérosion à fil et par enfonçage | Usinage 5 axes Hermle ; électroérosion à fil et par enfonçage ; métrologie maîtrisée | Les petites pièces complexes constituent son domaine de prédilection | www.owensind.com |
| 7 | EDM Intelligent Solutions | Bartlett, Illinois, États-Unis | 1996 | Éléments géométriques micro-usinés nécessitant électroérosion, rectification et métrologie 3D intégrée | Fabricant sous contrat qui réunit micro-usinage, électroérosion, rectification et contrôle tridimensionnel. | Électroérosion à fil et par enfonçage, micro-fraisage, rectification de précision et ablation laser | Électroérosion à fil et par enfonçage ; micro-fraisage ; métrologie 3D intégrée | L’électroérosion nécessite des pièces électriquement conductrices | www.edmdept.com |
| 8 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, États-Unis | 1960 | Pièces décolletées sur tour à poupée mobile nécessitant une rectification de finition ou des filetages obtenus par roulage | Fabricant du Connecticut associant décolletage, rectification sans centre et roulage de filets. | Décolletage, rectification sans centre et roulage de filets | Gamme du décolletage à la rectification ; filetages obtenus par roulage ; contrôle par MMT et optique | Les pièces de révolution sont mieux adaptées que les grandes pièces prismatiques | www.unitedcenterlessgrinding.net |
| 9 | Infinity EDM & Machining | Jackson, Wisconsin, États-Unis | 1998 | Pièces conductrices de grande taille nécessitant électroérosion et rectification plane | Spécialiste de l’électroérosion au Wisconsin, équipé pour manipuler de grandes pièces, les usiner et en contrôler les dimensions. | Électroérosion à fil et par enfonçage, perçage de trous, rectification, fraisage et tournage | Pont roulant de 10 tonnes ; grande capacité d’électroérosion ; salle de MMT à température contrôlée | La compatibilité des matériaux avec l’électroérosion exclut les applications non conductrices | www.infinityedm.com |
| 10 | Cox Manufacturing | San Antonio, Texas, États-Unis | 1956 | Production répétitive de petites pièces tournées avec maîtrise de la capabilité des procédés | Atelier de production texan utilisant le décolletage CNC et l’usinage multibroche pour des pièces fabriquées en série. | Décolletage CNC, usinage de vis multibroche et tournage-fraisage | Production sur un seul site ; capacité multibroche ; analyse de la capabilité des procédés | La production par tournage est sa spécialité, plutôt que les grandes structures fraisées | www.coxmanufacturing.com |
| 11 | Precipart | Lyss, Suisse ; Farmingdale, New York, États-Unis (principales activités) | 1950 | Microcomposants médicaux associant décolletage et ingénierie qualité | Entreprise suisse et américaine de composants de précision, fournisseur de mécanismes médicaux et d’assemblages sur mesure. | Décolletage, fraisage multiaxes, engrenages et assemblages mécaniques | Usinage de microcomposants décolletés ; PPAP, SPC et analyse du système de mesure | Les certifications et le périmètre de fabrication varient selon le site de production | www.precipart.com |
| 12 | Alco Manufacturing | Elyria, Ohio, États-Unis | 1971 | Production évolutive de composants industriels tournés de précision | Groupe industriel de l’Ohio disposant d’un vaste parc de machines de décolletage et d’équipements de production CNC. | Décolletage, usinage de vis multibroche et usinage CNC | Plus de 600 machines ; 398 décolleteuses multibroches répertoriées | Le choix du site détermine la combinaison réelle de procédés | www.alco.com |
| 13 | McCormick Industries | Appleton, Wisconsin, États-Unis | 1996 | Petites pièces décolletées complexes nécessitant usinage multiaxes et contrôle optique | Spécialiste du décolletage dans le Wisconsin, pour les petits composants aux éléments géométriques multiaxes complexes. | Décolletage et usinage multiaxes | Perçage sur axe B ; MMT MiSTAR 555 ; mesure optique Keyence | Le décolletage de petites pièces constitue sa spécialité principale | mccormickind.com |
| 14 | Laubscher | Täuffelen, Suisse | 1846 | Pièces tournées de précision produites en grandes séries avec contrôle documenté des mesures | Fabricant suisse de pièces tournées de précision, qui associe production répétitive et contrôle étendu des instruments de mesure. | Tournage de précision et usinage secondaire | Rapports EMPB/PPAP ; mesure 3D ; parc d’instruments de mesure maîtrisé | La production par tournage constitue son offre principale | laubscher.swiss |
| 15 | NN Inc. | Charlotte, Caroline du Nord, États-Unis | 1980 | Composants de précision récurrents, fabriqués sur plusieurs sites internationaux | Fabricant multinational de composants de précision et d’assemblages conçus par ses clients. | Décolletage, fraisage, rectification et électroérosion à fil | Plusieurs régions de production ; usinage, rectification et métrologie adaptée aux éléments géométriques | Les capacités et certifications varient selon le site de production | www.nninc.com |
| 16 | Figeac Aéro | Figeac, France | 1989 | Grandes pièces de structure aéronautiques avec industrialisation et contrôle de la première pièce | Groupe aéronautique français qui usine des pièces de structure et des assemblages à l’échelle industrielle. | Usinage des métaux sur trois, quatre et cinq axes et assemblages | Usinage 5 axes de grandes pièces ; finition intégrée ; procédure de contrôle de la première pièce | Les grands programmes aéronautiques dominent son modèle de production | www.figeac-aero.com |
| 17 | Mecachrome | Blagnac, France | 1937 | Production de composants de moteurs aéronautiques et de pièces de structure complexes | Groupe français de fabrication de précision, spécialisé dans les composants de moteurs aéronautiques et de structure. | Usinage sur trois, quatre et cinq axes, tournage et rectification | Plus de 400 machines répertoriées ; production dédiée aux aubes de turbines | Les capacités du groupe et ses agréments sont répartis entre les sites | www.mecachrome.com |
| 18 | Avior Integrated Products | Laval, Québec, Canada | 2002 | Assemblages aéronautiques usinés en production automatisée 5 axes | Fabricant aéronautique canadien qui réunit usinage automatisé, procédés spéciaux et assemblage. | Usinage 5 axes, fabrication, procédés spéciaux et assemblage | Cellules robotisées 5 axes ; contrôle par MMT ; capacité d’assemblage aéronautique | Les capacités et les agréments pour les procédés spéciaux varient selon les sites | www.avior.ca |
| 19 | Top Seiko | Nagahama, Shiga, Japon | 2001 | Composants de précision en métaux réfractaires pour équipements exigeants | Spécialiste japonais de l’usinage des métaux réfractaires et des céramiques pour les applications exigeantes. | Usinage 5 axes, micro-usinage et perçage profond ; soudage par diffusion | Usinage du tungstène et du molybdène ; éléments géométriques de petite taille ; soudage par diffusion | Les métaux réfractaires et les céramiques définissent son domaine de spécialité | top-seiko.com |
| 20 | WessDel | San Jose, Californie, États-Unis | 1974 | Composants pour équipements de semi-conducteurs et assemblages métalliques spéciaux | Fabricant californien qui associe usinage de métaux spéciaux, assemblage et traçabilité des ensembles. | Usinage sur quatre et cinq axes, électroérosion, mise en forme et brasage | Pièces en béryllium et AlBeMet ; usinage sur quatre et cinq axes ; dossiers FAI | Les projets portant sur des matériaux spéciaux diffèrent de l’usinage de pièces courantes | wessdel.com |
Partenaires de production 5 axes et de pièces sur plan
Les fabricants sous contrat répondent aux besoins d’usinage sur mesure, des prototypes contrôlés à partir du plan aux pièces complexes nécessitant plusieurs procédés. Les services de fraisage et de tournage CNC peuvent être confiés au même fournisseur, mais ils peuvent faire appel à des dispositifs de bridage et de mesure différents. Pour choisir la bonne machine, tenez compte du procédé prévu pour usiner la pièce finie, plutôt que du nombre d’axes de la machine.
1. Zhenling Metal : idéal pour les pièces de précision sur plan nécessitant plusieurs procédés d’usinage
Siège / base de production : Shanghai, Chine (bureau commercial) ; Jiashan, Zhejiang (site de production) · Fondée en : 2006 · Type : Fabricant de pièces métalliques sur plan
Site officiel : zhenlingmetal.com
Principaux services : Tournage, fraisage, rectification, alésage et électroérosion à fil · Contrôle / preuves sur le procédé : Approbation de la première pièce avant la production en lot
Systèmes qualité / historique : Non communiqués publiquement (informations publiées par l’entreprise)
Zhenling Metal dispose d’une base de production à Jiashan, dans le Zhejiang, et d’un bureau commercial à Shanghai. L’entreprise exerce son activité depuis 2006. D’après son site Internet, l’atelier combine tournage CNC, fraisage, rectification, alésage, perçage radial et électroérosion à fil pour produire des pièces métalliques sur plan. Les procédés répertoriés comprennent également l’usinage sur trois, quatre et cinq axes. Cette combinaison convient aux composants industriels dont les diamètres tournés, les faces fraisées et les surfaces d’assemblage finies nécessitent une gamme coordonnée. L’approbation de la première pièce avant la production en lot, annoncée par l’entreprise, offre aux acheteurs une étape définie pour arrêter les exigences d’acceptation. Les éléments géométriques aux tolérances très serrées doivent être confirmés plan par plan, en fonction du matériau, de la géométrie, de l’état final et de la méthode de contrôle proposée ; Zhenling ne promet pas une tolérance micrométrique uniforme pour chaque commande. Pour les acheteurs à l’étranger, la production en Chine nécessite une logistique transfrontalière pour la première pièce.
2. Protolabs : idéal pour les prototypes usinés rapidement avec contrôle sélectionnable à partir du plan
Siège / base de production : Maple Plain, Minnesota, États-Unis · Fondée en : 1999 · Type : Fabricant numérique avec usines en propre et réseau de fournisseurs distinct
Site officiel : www.protolabs.com
Principaux services : Fraisage et tournage CNC · Contrôle / preuves sur le procédé : Le FAI porte sur les cotes du plan et les tolérances GD&T indiquées dans le devis
Systèmes qualité / historique : ISO 9001:2015 et AS9100D pour son offre CNC (informations publiées par l’entreprise)
Fondée en 1999 et basée à Maple Plain, dans le Minnesota, Protolabs figure dans cette sélection parce qu’elle exploite ses propres sites de production ainsi que Protolabs Network. Son offre de fraisage et de tournage CNC couvre les prototypes métalliques et plastiques. Les options de contrôle modifient le périmètre de la commande : le contrôle de la première pièce de l’entreprise porte sur les cotes du plan et les tolérances GD&T indiquées dans le devis, tandis qu’un rapport de contrôle dimensionnel couvre un ensemble de mesures plus limité. Pour l’ingénieur qui fait évoluer une conception au fil des itérations de prototype, l’intérêt est de pouvoir sélectionner le niveau de contrôle en même temps que la commande de fabrication, sans supposer qu’un devis généré automatiquement inclut une vérification complète du plan. Les capacités et le périmètre des certifications diffèrent entre les usines en propre et le réseau ; le mode de production fait donc partie intégrante de l’achat.
3. Ardel Engineering & Manufacturing : idéal pour les petites pièces usinées nécessitant décolletage, électroérosion à fil et contrôle de la première pièce
Siège / base de production : New Hope, Minnesota, États-Unis · Fondée en : 1967 · Type : Fabricant de précision sous contrat
Site officiel : www.ardelengineering.com
Principaux services : Fraisage CNC, décolletage, électroérosion à fil et rectification · Contrôle / preuves sur le procédé : Contrôle à température régulée avec MMT Zeiss
Systèmes qualité / historique : Ardel indique être certifiée ISO 9001:2015
Ardel Engineering & Manufacturing est un fabricant de précision sous contrat basé à New Hope, dans le Minnesota, dont l’activité remonte à 1967. L’entreprise répertorie le fraisage CNC, le décolletage, l’électroérosion à fil et la rectification. Ces procédés permettent de fabriquer de petits composants métalliques associant éléments de révolution et rainures ou profils difficiles à usiner avec une fraiseuse conventionnelle. Selon les informations qualité de l’entreprise, une zone de contrôle à température régulée est équipée d’une MMT Zeiss. Les rapports proposés comprennent des documents de contrôle de première pièce AS9102 ainsi que des contrôles en cours de fabrication. Ces capacités conviennent aux acheteurs qui ont besoin d’une petite pièce finie et d’un dossier de contrôle défini auprès du même fabricant, même si les opérations de finition aéronautique secondaires peuvent être confiées à des sous-traitants.
4. Harvan Manufacturing : idéal pour les arbres de précision et les composants de vannes avec fabrication intégrée
Siège / base de production : Woodstock, Ontario, Canada · Fondée en : 1984 · Type : Fabricant de composants sur mesure
Site officiel : www.harvan.com
Principaux services : Tournage multiaxes, fraisage 5 axes, soudage et assemblage · Contrôle / preuves sur le procédé : Site de production intégré de 49 000 pieds carrés
Systèmes qualité / historique : Harvan indique être certifiée ISO 9001:2015
Harvan Manufacturing est implantée à Woodstock, en Ontario, depuis 1984. Son site Internet décrit une usine de 49 000 pieds carrés. Son parc de machines comprend des tours à deux, quatre, cinq et neuf axes, ainsi que des fraiseuses trois et cinq axes. L’entreprise propose également soudage et assemblage pour les arbres industriels, les composants de vannes et les pièces mécaniques associées. Son système qualité ISO 9001:2015 et son organisation de production intégrée en font une option à considérer lorsque plusieurs opérations doivent être coordonnées autour d’un composant industriel récurrent. Ses familles de pièces publiées — arbres, vannes et composants pour véhicules — sont les plus représentatives de son savoir-faire ; elles constituent un point de départ plus pertinent que de considérer son vaste parc de machines comme une preuve d’adéquation à tous les microcomposants.
5. Hamill Manufacturing : idéal pour les composants critiques complexes nécessitant usinage et moyens de contrôle établis
Siège / base de production : Trafford, Pennsylvanie, États-Unis · Fondée en : 1952 · Type : Fabricant de précision sous contrat
Site officiel : www.hamillmfg.com
Principaux services : Usinage CNC, électroérosion et soudage · Contrôle / preuves sur le procédé : Site climatisé avec moyens de contrôle par MMT et radiographie
Systèmes qualité / historique : ISO 9001:2015 et AS9100D (informations publiées par l’entreprise)
Fondée en 1952, Hamill Manufacturing fabrique des composants de précision à Trafford, en Pennsylvanie. Selon l’entreprise, son site climatisé accueille des opérations d’usinage CNC, d’électroérosion et de soudage, ainsi que des moyens de contrôle par MMT et radiographie. Son expérience des systèmes de propulsion nucléaire navals inscrit son savoir-faire dans un contexte concret de composants critiques. Les certifications ISO 9001:2015 et AS9100D publiées par l’entreprise étayent une approche documentée de la fabrication, au-delà d’une valeur de tolérance considérée isolément. Ses activités structurées autour de programmes répondent à un mode d’achat différent du prototypage avec devis instantané. Hamill est donc un point de départ plus adapté aux composants techniquement définis et soumis à des contrôles approfondis qu’à une pièce d’essai urgente dont les spécifications ne sont pas précisées.
Spécialistes de la rectification, de l’électroérosion et des éléments géométriques complexes
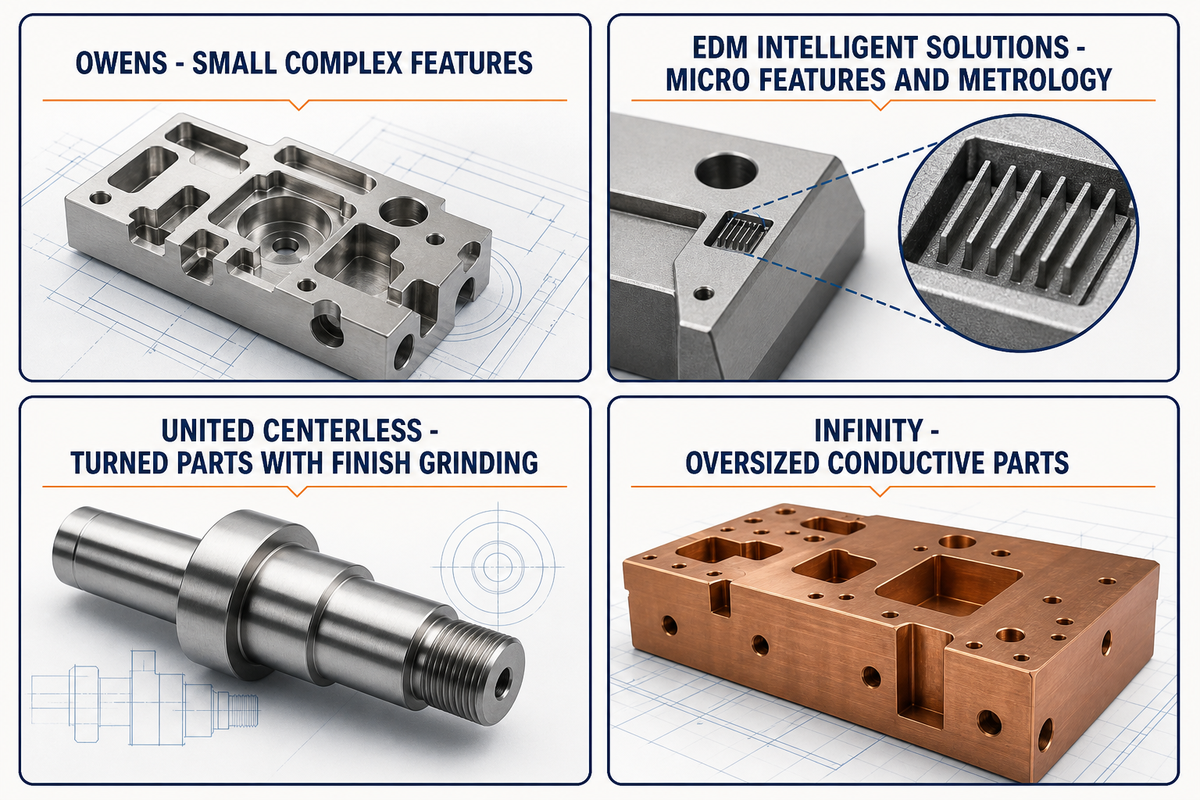
L’usinage CNC de précision nécessite souvent des opérations secondaires pour finir les composants fraisés ou tournés. Certains ateliers intègrent tournage, rectification ou électroérosion et proposent des contrôles adaptés à ces capacités d’usinage. Ils fabriquent des pièces aux géométries exigeantes, notamment des surfaces de révolution finies et lisses ainsi que des éléments géométriques internes étroits. Certains peuvent également prendre en charge de grandes pièces électriquement conductrices.
6. Owens Industries : idéal pour les petits éléments géométriques métalliques complexes combinant usinage 5 axes et électroérosion
Siège / base de production : Oak Creek, Wisconsin, États-Unis · Fondée en : 1944 · Type : Atelier d’usinage de précision sous contrat
Site officiel : www.owensind.com
Principaux services : Fraisage 5 axes, tournage, électroérosion à fil et par enfonçage · Contrôle / preuves sur le procédé : Atelier à température régulée et équipements de MMT Zeiss
Systèmes qualité / historique : ISO 9001:2015 et AS9100 (informations publiées par l’entreprise)
Owens Industries fabrique des pièces de précision depuis 1944 et est implantée à Oak Creek, dans le Wisconsin. Son parc de machines publié comprend des équipements Hermle pour l’usinage 5 axes, ainsi que des machines AgieCharmilles d’électroérosion à fil et par enfonçage. L’entreprise dispose également d’un atelier à température régulée et d’équipements de MMT Zeiss. La mesure par contact et la mesure optique lui offrent plusieurs moyens de contrôler de petits éléments géométriques métalliques complexes. L’association du fraisage et de l’électroérosion convient aux composants aéronautiques et à d’autres pièces exigeantes dont la géométrie ne peut être entièrement usinée dans une seule direction. Owens présente les composants petits et complexes comme son domaine de prédilection ; une grande pièce de structure nécessite donc de comparer d’autres capacités, même si les deux plans indiquent des tolérances serrées.
7. EDM Intelligent Solutions : idéal pour les éléments géométriques micro-usinés nécessitant électroérosion, rectification et métrologie 3D intégrée
Siège / base de production : Bartlett, Illinois, États-Unis · Fondée en : 1996 · Type : Fabricant sous contrat et fournisseur de systèmes de métrologie 3D
Site officiel : www.edmdept.com
Principaux services : Électroérosion à fil et par enfonçage, micro-fraisage, rectification de précision et ablation laser · Contrôle / preuves sur le procédé : Contrôles de première pièce, en cours de fabrication et finaux par métrologie 3D
Systèmes qualité / historique : AS9100D et ISO 9001:2015 (informations publiées par l’entreprise)
EDM Intelligent Solutions est basée à Bartlett, dans l’Illinois, et indique 1996 comme année de création dans sa présentation. L’entreprise propose de la fabrication sous contrat ainsi que des systèmes de métrologie 3D. Les services publiés comprennent l’électroérosion à fil et par enfonçage, le micro-fraisage, la rectification de précision et l’ablation laser. Un exemple officiel d’assemblage client associe électroérosion à fil, rectification et contrôle 3D. L’offre de contrôle couvre les étapes de première pièce, en cours de fabrication et finales, dans le cadre des certifications AS9100D et ISO 9001:2015 répertoriées par l’entreprise. Cette combinaison est utile pour les petites pièces nécessitant plusieurs opérations de finition et de mesure, mais l’électroérosion exige une pièce électriquement conductrice.
8. United Centerless Grinding & Thread Rolling : idéal pour les pièces décolletées sur tour à poupée mobile nécessitant rectification de finition ou filetages obtenus par roulage
Siège / base de production : East Hartford, Connecticut, États-Unis · Fondée en : 1960 · Type : Fabricant de pièces usinées et rectifiées de précision
Site officiel : www.unitedcenterlessgrinding.net
Principaux services : Décolletage, rectification sans centre et roulage de filets · Contrôle / preuves sur le procédé : MMT Mitutoyo et contrôle optique
Systèmes qualité / historique : AS9100D et ISO 9001:2015 (informations publiées par l’entreprise)
Fondée en 1960, United Centerless Grinding & Thread Rolling est implantée à East Hartford, dans le Connecticut. L’entreprise associe décolletage, rectification sans centre et roulage de filets. Une pièce brute tournée peut ainsi être amenée à son diamètre fini ou recevoir ses éléments filetés au sein de la même entreprise. Ses équipements de contrôle qualité publiés comprennent une MMT Mitutoyo et des moyens de contrôle optique. L’entreprise répertorie des systèmes AS9100D et ISO 9001:2015 pour les travaux nécessitant un contrôle dimensionnel documenté. Cette combinaison de procédés convient naturellement aux pièces de révolution ; les grands carters prismatiques ou les structures en tôle ne tirent pas le même avantage de sa spécialisation principale en rectification et en tournage.
9. Infinity EDM & Machining : idéal pour les grandes pièces conductrices nécessitant électroérosion et rectification plane
Siège social / site de production : Jackson, Wisconsin, États-Unis · Fondée en : 1998 · Type : Fabricant sous contrat spécialisé en électroérosion et usinage CNC
Site officiel : www.infinityedm.com
Principaux services : Électroérosion à fil et par enfonçage, perçage de trous, rectification, fraisage et tournage · Contrôle / preuves relatives au procédé : Machine à mesurer tridimensionnelle Zeiss Contura et salle de métrologie à température contrôlée
Systèmes qualité / historique : Infinity indique être certifiée ISO 9001:2015
Fondée en 1998, Infinity EDM & Machining exploite une installation de 30 600 pieds carrés conçue à cet effet, à Jackson, dans le Wisconsin. Selon sa page consacrée à ses capacités, un pont roulant de 10 tonnes permet de manipuler de grandes pièces, et l’atelier d’usinage combine électroérosion à fil et par enfonçage, perçage de trous, rectification plane, fraisage CNC et tournage. Une machine à mesurer tridimensionnelle Zeiss Contura, installée dans une salle de métrologie à température contrôlée, offre une solution de contrôle pour les pièces dont la manutention et la mesure pourraient autrement nécessiter des sous-traitances distinctes. Infinity constitue donc un candidat intéressant pour les grandes pièces conductrices comportant des éléments usinés par électroérosion, tandis que les matériaux non conducteurs ne peuvent pas être usinés par ce procédé, dont les limites sont d’ordre physique.
Fabricants spécialisés en décolletage et en production récurrente
En production récurrente, le client s’intéresse surtout aux montages, à l’automatisation, à la maîtrise de l’outillage et aux moyens de mesure dans la durée. Les grandes séries exigent une capacité de production suffisante et une maîtrise stable des procédés pour respecter le calendrier de lancement. Un petit lot peut autoriser davantage de souplesse dans le procédé. Les ateliers d’usinage de précision et les groupes industriels concernés fabriquent principalement des pièces tournées ; certains étendent leur activité aux dispositifs médicaux ou à d’autres types de sous-ensembles industriels.
10. Cox Manufacturing : idéal pour la production récurrente de petites pièces tournées avec maîtrise des capacités du procédé
Siège social / site de production : San Antonio, Texas, États-Unis · Fondée en : 1956 · Type : Fabricant de composants de précision en série
Site officiel : www.coxmanufacturing.com
Principaux services : Décolletage CNC, usinage de vis à broches multiples et tournage-fraisage · Contrôle / preuves relatives au procédé : Analyse CPK, comparateurs numériques et mesure optique
Systèmes qualité / historique : Cox publie des informations sur son système qualité ISO 9001:2015
Fondée en 1956, Cox Manufacturing produit des composants de précision dans son usine de San Antonio, au Texas. Les procédés présentés par l’entreprise comprennent le décolletage CNC, l’usinage de vis à broches multiples et le tournage-fraisage ; son offre de production couvre notamment l’acier inoxydable, le laiton et d’autres matériaux usinables. Cox indique que son approche qualité s’appuie entre autres sur l’analyse CPK, les comparateurs numériques et la mesure optique, ce qui convient aux commandes récurrentes de petites pièces pour lesquelles l’acheteur a besoin de preuves de maîtrise continue du procédé, ainsi que de résultats conformes sur la première pièce. La production par tournage est son domaine de prédilection ; une grande structure fraisée nécessiterait une autre famille de machines et ne tirerait pas parti des mêmes atouts de fabrication.
11. Precipart : idéal pour les microcomposants médicaux associant décolletage et ingénierie qualité
Siège social / site de production : Lyss, Suisse ; Farmingdale, New York, États-Unis (principales activités) · Fondée en : 1950 · Type : Fabricant de composants de précision sur mesure
Site officiel : www.precipart.com
Principaux services : Décolletage, fraisage multiaxes, engrenages et assemblages mécaniques · Contrôle / preuves relatives au procédé : PPAP, SPC et analyse des systèmes de mesure
Systèmes qualité / historique : ISO 9001, ISO 13485 et AS9100 indiquées pour les activités aux États-Unis et en Suisse (informations publiées par l’entreprise)
Precipart remonte à 1950 et possède d’importantes activités à Lyss, en Suisse, et à Farmingdale, dans l’État de New York. Son offre comprend le décolletage, le fraisage multiaxes, les engrenages et les assemblages mécaniques. Son site présente de petits composants sur mesure destinés au secteur médical et à d’autres applications de précision, avec un accompagnement reposant sur le PPAP, la maîtrise statistique des procédés et l’analyse des systèmes de mesure, et non sur le seul équipement de contrôle. L’annonce de KKR de juillet 2026 présente Precipart comme une entreprise fondatrice d’Allyntra, ce qui apporte un éclairage sur la structure de propriété actuelle de cette société au solide historique d’ingénierie et de production. Les certifications ISO 9001, ISO 13485 et AS9100 mentionnées concernent des activités précises ; le site de production réel détermine donc le périmètre qualité applicable à une commande.
12. Alco Manufacturing : idéal pour la production évolutive de composants industriels tournés de précision
Siège social / site de production : Elyria, Ohio, États-Unis · Fondée en : 1971 · Type : Fabricant de pièces usinées de précision
Site officiel : www.alco.com
Principaux services : Usinage de type suisse, usinage de vis à broches multiples et usinage CNC · Contrôle / preuves relatives au procédé : Plus de 600 machines répertoriées dans son réseau de production
Systèmes qualité / historique : Enregistrement ISO 9001 indiqué pour les sites de production (informations publiées par l’entreprise)
Fondée en 1971, Alco Manufacturing a son siège social à Elyria, dans l’Ohio. Selon les informations publiées sur ses équipements, le groupe possède plus de 600 machines, dont 398 machines à vis à broches multiples, ainsi que des ressources d’usinage de type suisse et d’autres équipements CNC. Cet éventail de machines rend Alco pertinent pour la production évolutive de composants industriels tournés ; son site indique que ses sites de production sont enregistrés selon la norme ISO 9001. La répartition entre les sites constitue toutefois une limite pratique : la liste complète des procédés du groupe est répartie entre plusieurs installations ; il ne faut donc pas supposer qu’une usine dispose des mêmes machines que l’ensemble du réseau.
13. McCormick Industries : idéal pour les petites pièces complexes décolletées nécessitant un usinage multiaxes et un contrôle optique
Siège social / site de production : Appleton, Wisconsin, États-Unis · Fondée en : 1996 · Type : Fabricant sous contrat spécialisé en décolletage de précision
Site officiel : mccormickind.com
Principaux services : Décolletage et usinage multiaxes · Contrôle / preuves relatives au procédé : Machine à mesurer tridimensionnelle MiSTAR 555 et mesure optique Keyence
Systèmes qualité / historique : La norme ISO 9001:2015 figure sur le site de l’entreprise ; le certificat publié couvrait la période se terminant en mai 2026 (informations publiées par l’entreprise)
Depuis 1996, McCormick Industries exerce à Appleton, dans le Wisconsin, et son offre est centrée sur la fabrication sous contrat de pièces de précision décolletées. L’entreprise décrit des opérations d’usinage multiaxes et de perçage sur axe B, qui permettent d’intégrer aux petites pièces tournées des éléments inclinés ou décentrés, lesquels nécessiteraient autrement des manipulations supplémentaires. Parmi ses moyens de contrôle figurent une machine à mesurer tridimensionnelle MiSTAR 555, des équipements de mesure optique Keyence et le contrôle de première pièce, fournissant ainsi des moyens de mesure concrets pour des composants médicaux, aéronautiques et industriels. Sa spécialité principale reste la production de petites pièces par décolletage ; cet avantage de procédé est donc moins pertinent pour une grande plaque ou un boîtier nécessitant principalement du fraisage.
14. Laubscher : idéal pour les pièces tournées de précision en grande série avec maîtrise documentée des mesures
Siège social / site de production : Täuffelen, Suisse · Fondée en : 1846 · Type : Fabricant de pièces tournées de précision
Site officiel : laubscher.swiss
Principaux services : Tournage de précision et usinage secondaire · Contrôle / preuves relatives au procédé : Rapports de première pièce EMPB/PPAP et mesure 3D
Systèmes qualité / historique : ISO 9001, ISO 13485 et ISO 14001 (informations publiées par l’entreprise)
L’histoire de Laubscher remonte à 1846. L’entreprise fabrique des pièces tournées de précision à Täuffelen, en Suisse. Son site présente un parc de production d’environ 500 machines et une production annuelle d’environ 200 millions de pièces, destinées notamment à des applications médicales et industrielles. Les rapports de première pièce EMPB/PPAP, la mesure 3D et un inventaire d’environ 26 000 instruments de mesure soumis à un contrôle d’étalonnage donnent aux acheteurs des éléments concrets sur le système qualité lorsqu’ils prévoient des commandes récurrentes. Le tournage de production constitue le cœur de l’offre de l’entreprise ; sa capacité est donc particulièrement utile lorsque la géométrie et le calendrier d’approvisionnement justifient une gamme de fabrication en série bien établie.
15. NN Inc. : idéal pour les composants de précision récurrents issus d’un réseau de production multinational
Siège social / site de production : Charlotte, Caroline du Nord, États-Unis · Fondée en : 1980 · Type : Fabricant de composants et d’assemblages de précision conçus par ses clients
Site officiel : www.nninc.com
Principaux services : Décolletage, fraisage, rectification et électroérosion à fil · Contrôle / preuves relatives au procédé : Scanners optiques, mesure du battement, profilométrie de surface et machine à mesurer tridimensionnelle
Systèmes qualité / historique : IATF 16949 indiquée pour les usines de Kentwood ; ISO 13485 pour des sites médicaux nommément désignés (informations publiées par l’entreprise)
Fondée en 1980 et basée à Charlotte, en Caroline du Nord, NN Inc. fabrique des composants conçus par ses clients dans des sites situés en Amérique du Nord, en Amérique du Sud, en Europe et en Chine. Les déclarations actuelles de l’entreprise font état d’une production récurrente de composants industriels et automobiles ; ses pages consacrées à l’usinage médical mentionnent le décolletage, le fraisage trois et cinq axes, l’électroérosion à fil et plusieurs procédés de rectification. Les moyens de métrologie présentés comprennent des scanners optiques, la mesure du battement, la profilométrie de surface et le contrôle par machine à mesurer tridimensionnelle. Les acheteurs peuvent ainsi examiner la méthode de mesure adaptée à chaque élément géométrique plutôt que de s’appuyer sur une affirmation générale de précision. Les capacités et certifications varient selon les sites : IATF 16949 est indiquée pour des usines désignées de Kentwood et ISO 13485 pour certaines activités médicales spécifiées.
Spécialistes de la fabrication aéronautique et des semi-conducteurs
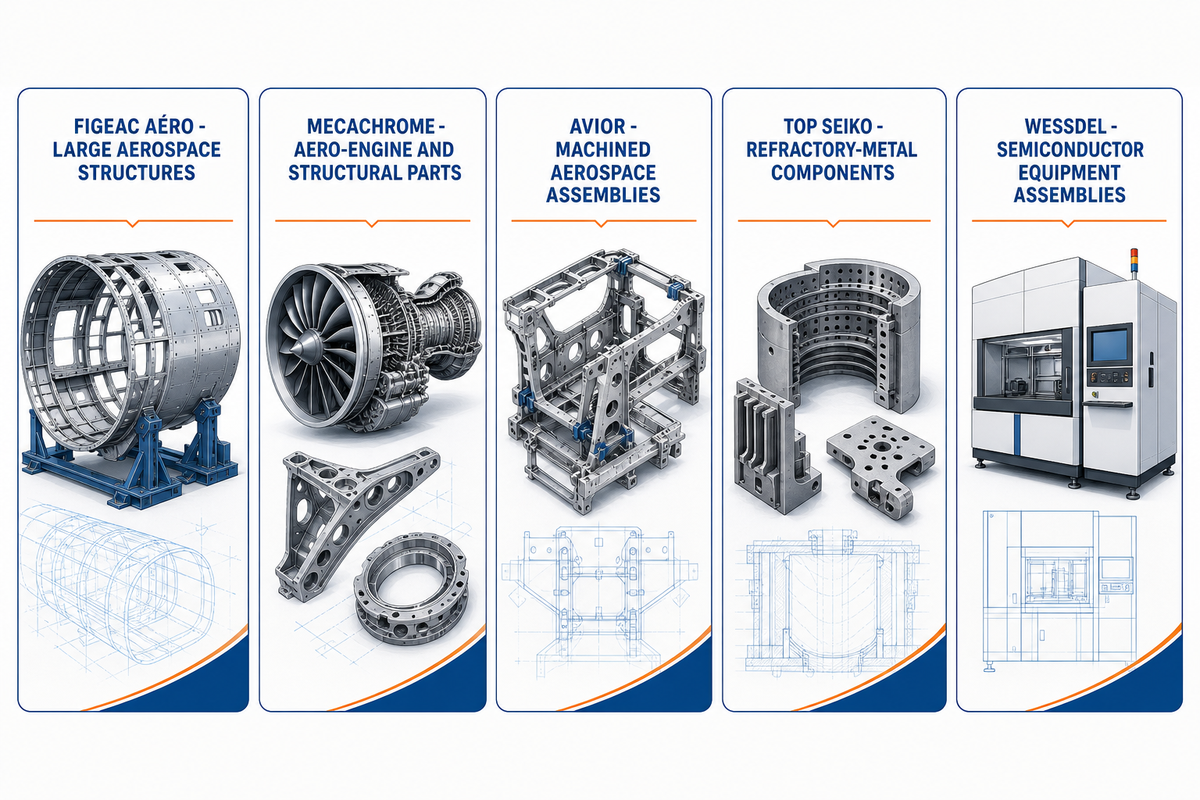
Les services de fabrication propres à certains secteurs peuvent inclure l’assemblage de structures mécaniques ou de dispositifs comportant des pièces de moteur ou des pièces en métaux réfractaires, pour l’aéronautique, la défense ou des équipements industriels. Pour les équipements de fabrication de semi-conducteurs et les autres appareils électriques, précisez les matériaux requis au lieu de présumer qu’un degré de pureté supérieur est nécessaire. Les applications de haute performance exigent généralement des contrôles rigoureux et la maîtrise des procédés de fabrication des dispositifs concernés. Une grande variété de matériaux annoncés pour une application est peu utile si le fournisseur ne sait pas usiner l’alliage et intégrer l’élément géométrique requis.
16. Figeac Aéro : idéal pour les grandes structures aéronautiques avec industrialisation et contrôle de première pièce
Siège social / site de production : Figeac, France · Fondée en : 1989 · Type : Fabricant de composants aéronautiques
Site officiel : www.figeac-aero.com
Principaux services : Usinage du métal sur trois, quatre et cinq axes, et assemblages · Contrôle / preuves relatives au procédé : Procédé de contrôle de première pièce et contrôle dimensionnel / 3D
Systèmes qualité / historique : Systèmes qualité ISO 9001 et EN 9100 ; les procédés spéciaux sont propres à chaque site (informations publiées par l’entreprise)
Fondée en 1989, Figeac Aéro a son siège social à Figeac, en France. Le groupe usine des alliages légers et des métaux durs à l’aide d’équipements trois, quatre et cinq axes ; les composants structurels et les assemblages occupent une place centrale dans ses activités aéronautiques. Selon les informations publiées sur ses opérations, le site de Wichita associe l’usinage de grandes pièces sur cinq axes aux opérations de finition et d’assemblage. L’approche qualité du groupe comprend également le contrôle de première pièce et le contrôle dimensionnel ou 3D. Le modèle de fabrication est principalement axé sur les grands programmes aéronautiques ; Figeac Aéro convient donc particulièrement à un ensemble de composants structurels assorti d’une démarche d’industrialisation plutôt qu’à une commande ponctuelle générique.
17. Mecachrome : idéal pour la production de composants de moteurs aéronautiques et de structures complexes
Siège social / site de production : Blagnac, France · Fondée en : 1937 · Type : Fabricant de composants mécaniques de précision
Site officiel : www.mecachrome.com
Principaux services : Usinage trois, quatre et cinq axes, tournage et rectification · Contrôle / preuves relatives au procédé : Plus de 400 machines répertoriées pour ses opérations d’usinage
Systèmes qualité / historique : Historique publié des certifications qualité et procédés spéciaux propres à chaque site (informations publiées par l’entreprise)
L’histoire de Mecachrome remonte à 1937. L’entreprise a son siège social à Blagnac, en France. Ses informations sur l’usinage recensent plus de 400 machines pour des opérations trois, quatre et cinq axes, de tournage et de rectification, au service de composants mécaniques complexes plutôt que de la vente de machines-outils. L’usine Focus de Sablé-sur-Sarthe est un exemple précis de production d’aubes de turbine, ce qui rend Mecachrome pertinent pour les acheteurs de composants de moteurs aéronautiques recherchant une gamme de fabrication éprouvée. Les procédés et les agréments étant attribués site par site, l’expérience aéronautique du groupe ne signifie pas que chaque usine offre les mêmes capacités de fabrication de pièces de moteur.
18. Avior Integrated Products : idéal pour les assemblages usinés aéronautiques produits par usinage automatisé cinq axes
Siège social / site de production : Laval, Québec, Canada · Fondée en : 2002 · Type : Fabricant de composants et d’assemblages aéronautiques
Site officiel : www.avior.ca
Principaux services : Usinage cinq axes, fabrication, procédés spéciaux et assemblage · Contrôle / preuves relatives au procédé : Cellules robotisées d’usinage cinq axes à Montréal et contrôle par machine à mesurer tridimensionnelle
Systèmes qualité / historique : Certification AS9100 présentée pour plusieurs sites (informations publiées par l’entreprise)
Fondée en 2002, Avior Integrated Products a son siège social à Laval, au Québec. Le centre technologique d’automatisation de l’entreprise à Montréal prend en charge l’usinage robotisé cinq axes et le contrôle par machine à mesurer tridimensionnelle, tandis que l’ensemble de l’entreprise fournit des composants et des assemblages aéronautiques. Selon Avior, l’usinage s’associe à la fabrication, aux procédés spéciaux et à l’assemblage dans le cadre d’une certification AS9100 présentée pour ses différents sites d’exploitation. L’entreprise est donc pertinente lorsque le périmètre des achats dépasse une simple pièce usinée. Les capacités et les agréments pour les procédés spéciaux varient selon les installations ; il convient donc d’évaluer le groupe par site et par ensemble d’assemblage.
19. Top Seiko : idéal pour les composants de précision en métaux réfractaires destinés aux équipements exigeants
Siège social / site de production : Nagahama, Shiga, Japon · Fondée en : 2001 · Type : Fabricant de composants sur mesure en matériaux avancés
Site officiel : top-seiko.com
Principaux services : Usinage cinq axes, micro-usinage et usinage de trous profonds ; assemblage par diffusion · Contrôle / preuves relatives au procédé : Plus de 30 instruments de contrôle et environnement d’usinage de précision maîtrisé
Systèmes qualité / historique : L’historique de l’entreprise indique que sa première certification ISO 9001 a été obtenue en 2006 (informations publiées par l’entreprise)
Fondée en 2001 à Nagahama, dans la préfecture de Shiga, au Japon, Top Seiko se spécialise dans les composants sur mesure fabriqués à partir de matériaux difficiles à usiner. Selon son site, son offre comprend le tungstène et le molybdène, ainsi que les céramiques, l’usinage cinq axes, les éléments géométriques de très petite taille, l’usinage de trous profonds et l’assemblage par diffusion. L’entreprise présente plus de 30 instruments de contrôle et un environnement maîtrisé pour l’usinage de précision ; son historique indique que sa première certification ISO 9001 a été obtenue en 2006. Les métaux réfractaires et les céramiques définissent cette spécialisation ; son intérêt pour l’acheteur tient donc à la difficulté des matériaux et des procédés plutôt qu’à la production courante d’aluminium ou de laiton.
20. WessDel : idéal pour les composants d’équipements de fabrication de semi-conducteurs et les assemblages métalliques spécialisés
Siège social / site de production : San Jose, Californie, États-Unis · Fondée en : 1974 · Type : Fabricant spécialisé en usinage de précision et en assemblage
Site officiel : wessdel.com
Principaux services : Usinage quatre et cinq axes, électroérosion, formage et brasage · Contrôle / preuves relatives au procédé : Rapports de contrôle de première pièce et traçabilité des matériaux et des lots
Systèmes qualité / historique : Enregistrement AS9100D comprenant les exigences de l’ISO 9001:2015 (informations publiées par l’entreprise)
Depuis 1974, WessDel exerce à San Jose, en Californie, dans une installation de 24 000 pieds carrés qui, selon les informations publiées, dessert les secteurs des semi-conducteurs et d’autres équipements exigeants. Ses procédés comprennent l’usinage quatre et cinq axes, l’électroérosion, le formage et le brasage ; son site décrit également l’usinage et l’assemblage du béryllium et de l’AlBeMet parmi ses capacités distinctives. Les rapports de contrôle de première pièce et la traçabilité des matériaux ou des lots étayent les activités de fabrication de composants et d’assemblages couvertes par son enregistrement AS9100D, qui comprend les exigences de l’ISO 9001:2015. Les projets portant sur des matériaux spécialisés constituent la principale raison de considérer WessDel ; une commande d’usinage standard ne tirerait pas nécessairement parti de la même spécialisation des procédés.
Comment choisir un fabricant spécialisé en usinage de précision
Pour établir une présélection pertinente, partez des éléments géométriques finis, puis remontez la gamme de fabrication, le système de mesure et le volume de production. Les spécifications de broche, la marque de la machine ou la tolérance minimale annoncée fournissent peu d’informations. Les huit critères suivants aident les équipes des achats et de l’ingénierie à évaluer les offres des fournisseurs.
1. Repérer les éléments géométriques critiques et définir le système de références
Commencez par examiner les cotes critiques des éléments fonctionnels, comme les portées de roulement, les alésages d’étanchéité, les sièges de soupape, les faces de positionnement et les trous de goupille. Les jeux des éléments qui n’influent pas sur le fonctionnement ne devraient pas exiger la même précision que ceux qui l’influencent. Appliquer une tolérance de ±0,01 mm à tout un plan peut ajouter des opérations de finition et de contrôle sans rien apporter aux performances de l’assemblage. L’outil de comparaison des tolérances permet de comparer les tolérances générales et les éléments explicitement contrôlés qui peuvent nécessiter un procédé spécial.
Définissez les références spécifiées primaire, secondaire et tertiaire, puis discutez de la précision réalisable. Les cibles de référence servent à positionner une surface lorsqu’il est impossible de la positionner de façon répétable comme un plan complet. Quels éléments géométriques critiques seront usinés dans le même montage ? Comment les éléments en interaction, dont la position relative est affectée par l’usinage, conservent-ils leur orientation lorsqu’ils passent à un autre montage machine ? L’alignement dépend à la fois de la cote mesurée et de la position relative de l’élément par rapport aux autres. Une tolérance plus serrée sur la seule cote mesurée ne définit pas l’alignement positionnel.
2. Distinguer les dimensions, la géométrie et l’état de surface
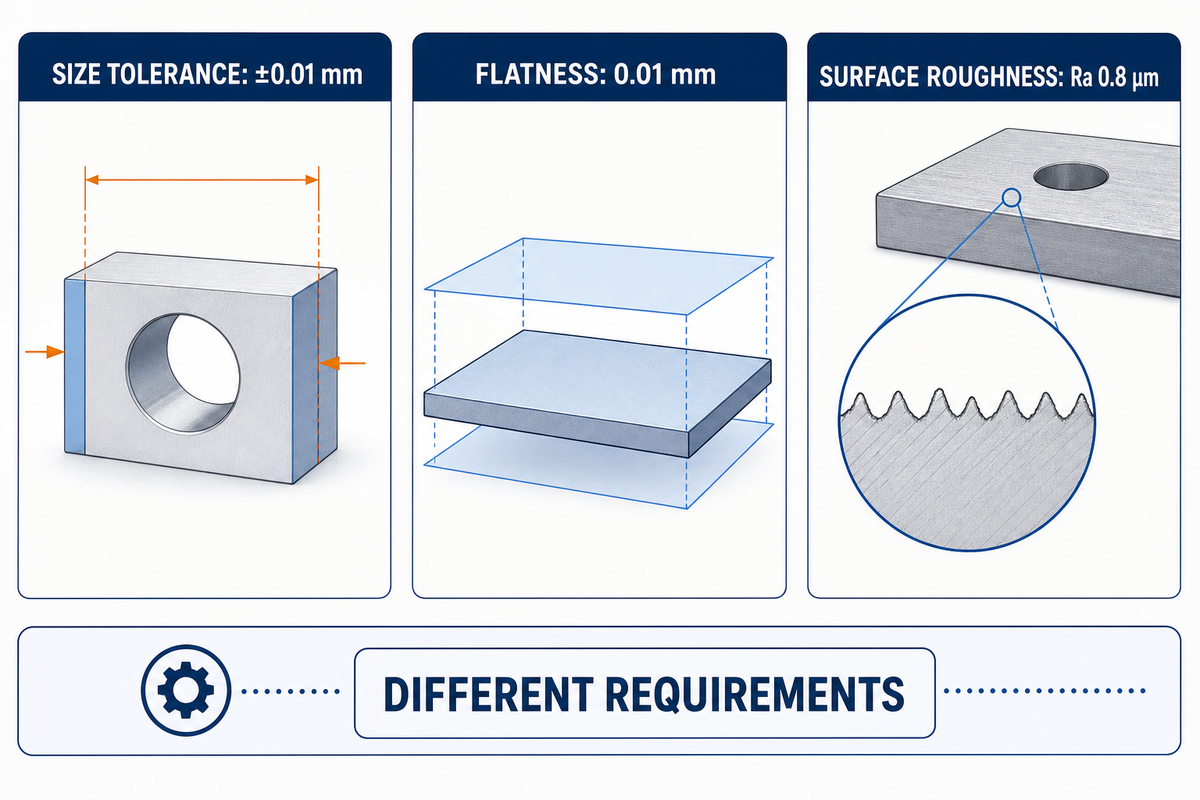
Une tolérance dimensionnelle de ±0,01 mm, une planéité de 0,01 mm et une rugosité de surface Ra 0,8 μm décrivent des exigences différentes. La position, le profil, la perpendicularité, le parallélisme, le battement, le battement total et la cylindricité ne peuvent pas tous être remplacés par une tolérance linéaire plus ou moins. Choisissez le contrôle géométrique qui correspond aux exigences d’étanchéité, de mouvement, d’ajustement des roulements ou d’alignement de l’assemblage. Le cadre de cotation et de tolérancement ASME Y14.5 fournit le langage à utiliser sur le plan ; l’édition applicable doit y être précisée.
La présence d’un large éventail de machines de fabrication métallique ne prouve pas qu’un fournisseur peut usiner votre pièce avec précision. Certaines machines de découpe laser ou plasma peuvent produire une ébauche, tandis qu’une fraiseuse CNC à portique convient à certains matériaux et géométries. Le chargement et le bridage d’une pièce peuvent influer sur sa précision finale et son état de surface. Une spécification de positionnement machine de ±0,003 mm ne prouve pas que chaque élément fini respectera ±0,003 mm. La longueur nominale des palpeurs et des outils, ainsi que le rayon de leur arête de coupe, ne suffisent pas non plus à établir la précision de la pièce finie ; l’usure des outils, le comportement du matériau, la déformation du bridage, la mise en température de la machine, le palpage et la mesure influent également sur le résultat. Demandez des preuves de précision montrant que les procédés de production et de contrôle permettent de fabriquer et d’évaluer des éléments comparables conformément aux spécifications.
3. Choisir le procédé en fonction de la géométrie et de l’état final
Évaluez l’usinage CNC avancé en fonction des opérations qu’il permet. L’usinage cinq axes peut réduire le nombre de montages, préserver les relations entre les éléments inclinés et améliorer l’accès de l’outil. Un plus grand nombre d’axes ne garantit pas à lui seul une précision accrue. Un arbre peut nécessiter du tournage et de la rectification cylindrique ; une plaque plane peut se prêter davantage au fraisage trois axes, suivi d’une rectification plane. L’offre de services cinq axes de Zhenling constitue un point de départ pour discuter de la géométrie ; le positionnement indexé et le mouvement simultané doivent être examinés séparément.
Pour les diamètres serrés, les ajustements de roulements et les surfaces en acier lisses ou trempées, quel procédé de rectification finale est utilisé : cylindrique, plane, sans centre ou par coordonnées, le cas échéant ? L’élément final est-il usiné ou rectifié ? L’électroérosion à fil ou par enfonçage peut découper des rainures étroites dans des métaux durs conducteurs, mais la faisabilité dépend de la forme et de la géométrie de la pièce, ainsi que de l’intégrité de la surface découpée. La vitesse de coupe et l’accès de l’outil influent également sur l’électroérosion. Quelles méthodes serviront à éliminer la couche refondue si l’application l’exige ? Ces informations doivent figurer dans le plan de procédé et être indiquées dans le devis.
4. Adapter la métrologie et la maîtrise de la température à l’élément
Une machine à mesurer tridimensionnelle peut contribuer aux contrôles, mais le fait d’en posséder une ne suffit pas à établir un plan de contrôle. De nombreux éléments d’une pièce peuvent nécessiter différents types de mesure pour vérifier leur acceptation. Ces mesures peuvent faire appel à un micromètre, une jauge d’alésage ou pneumatique, un trusquin, un instrument de mesure optique, des calibres filetés, un appareil de contrôle de circularité, un rugosimètre ou d’autres moyens de mesurer le profil réel. La mesure d’un faible battement, de la circularité et de la cylindricité nécessite une méthode adaptée, avec une pièce soutenue et positionnée de manière à représenter le système de références spécifiées.
La résolution des instruments, leur étalonnage et l’incertitude de mesure comptent lorsque la tolérance est serrée. Pour une exigence dimensionnelle de ±0,005 mm, un système de mesure dont l’incertitude est élevée par rapport à l’écart admissible laisse peu de marge pour prendre une décision. Convenez de la règle de décision pour l’acceptation et demandez, lorsque cela est pertinent pour une production récurrente, une étude de répétabilité et de reproductibilité des moyens de mesure. La température de la pièce, la dilatation thermique du matériau et le temps de stabilisation doivent aussi figurer dans le plan ; les travaux du NIST sur la mesure dimensionnelle à une température différente de la température de référence expliquent pourquoi l’incertitude de température contribue à l’incertitude dimensionnelle.
5. Préciser l’état du matériau et la maîtrise des déformations
La nuance du matériau, à elle seule, peut laisser l’atelier d’usinage dans le doute quant à la gamme de fabrication. Le titane, l’acier inoxydable, le nylon et le Delrin nécessitent des hypothèses différentes concernant la coupe, le bridage des pièces et la stabilité dimensionnelle ; cette sélection axée sur les métaux n’attribue pas chaque matériau à chaque fournisseur. Pour l’acier 4140, indiquez l’état de traitement thermique et la dureté du matériau fourni ou requis ; pour l’aluminium, précisez l’alliage, l’état métallurgique et la forme de la matière première, en distinguant notamment le T6 du T651 lorsque c’est pertinent. Le tableau des nuances de matériaux selon différentes normes peut aider à comparer les désignations, mais une équivalence apparente entre nuances ne remplace ni l’état requis ni le certificat matière.
Les parois minces, les éléments géométriques longs et élancés, ainsi que les grandes surfaces planes présentent des difficultés particulières. Elles concernent la coupe, le bridage et les contraintes résiduelles. Renseignez-vous sur la séquence d’ébauche, le détensionnement intermédiaire lorsqu’il est nécessaire, le montage et la finition. Souvent, les éléments géométriques sont entièrement contraints par les montages, mais ils peuvent bouger une fois les contraintes relâchées. Précisez si les cotes critiques doivent être acceptées lorsque la pièce est hors montage, après traitement thermique ou après la finition finale (anodisation, placage, etc.).
6. Distinguer l’acceptation de la première pièce des preuves de conformité en production répétée
Définissez le dossier de la première pièce avant de commander : indice de révision du plan, cotes repérées, rapport dimensionnel, résultats de mesure sur MMT le cas échéant, certificats matière, certificats de procédé et approbation avant la libération du lot de production. Le contrôle de la première pièce, un rapport dimensionnel limité et un contrôle complet de la première pièce sont des livrables différents. Les options de contrôle publiées par Protolabs illustrent clairement cette distinction, qui s’applique tout autant à une commande passée directement auprès d’un atelier d’usinage traditionnel.
Le contrôle du procédé et la répétabilité sont abordés différemment pour les prototypes et les séries de production. En général, un petit nombre de pièces sont évaluées pour vérifier leur conformité au plan ; toutefois, trois à cinq pièces ne suffisent pas à établir une valeur Cpk fiable pour un procédé stable. Pour les séries de production, convenez des attentes en matière de MSP et d’études de capabilité à partir d’un jeu de données adapté, ainsi que des règles d’échantillonnage, de maintenance des montages et de contrôle des changements d’outils. Pour les commandes récurrentes dans la fabrication industrielle et l’automobile, la maîtrise du procédé (par exemple, les montages, l’outillage et le système de chargement) peut compter davantage que le délai initial du prototype.
7. Identifier les responsables des procédés et le site de production certifié
Identifiez les procédés réalisés en interne, dans l’usine du fabricant, et ceux confiés à des sites partenaires agréés. Le problème n’est pas nécessairement que certains procédés soient sous-traités, mais plutôt de savoir qui contrôle et vérifie les travaux sous-traités. Un fournisseur proposant une offre complète intègre ces prestations à un devis de bout en bout et précise les responsabilités de chacun au client.
Pour les certifications ISO et les agréments propres à certains secteurs, vérifiez que le certificat correspond à l’entité juridique, à l’adresse du site, à la norme, au périmètre, au numéro de certificat et aux dates de validité. ISO 9001 est une norme générale de management de la qualité ; AS9100 porte sur les systèmes qualité de l’aéronautique, ISO 13485 sur ceux des dispositifs médicaux et IATF 16949 sur ceux de l’automobile. L’accréditation Nadcap pour les procédés spéciaux, un certificat matière, un agrément client et un rapport de contrôle répondent à des questions différentes. Aucun ne doit en remplacer un autre, et la certification déclarée d’un groupe ne s’applique pas automatiquement à chacune de ses usines.
8. Comparer le coût total par pièce acceptée
Le taux horaire d’usinage indiqué dans le devis ne donne pas le coût total. La matière première, la programmation, la mise en position, les montages, les mors doux, les outils de coupe, la rectification, l’électroérosion, la finition, le traitement thermique, le revêtement et le contrôle influent sur le prix. Le travail de première pièce, le risque de rebut, l’emballage et le transport ont également une incidence. Les devis doivent être comparés pour un même indice de révision du plan. Lorsque la quantité et les critères d’acceptation définis dans la demande de devis sont identiques, un prix unitaire bas qui exclut le contrôle requis n’équivaut pas à un prix qui l’inclut.
Pour comparer les coûts des pièces acceptées, utilisez l’outil de calcul du coût rendu. Prenez en compte les coûts de livraison et d’acceptation des pièces. Incluez également les délais des procédés réalisés hors de l’usine du fournisseur. Les délais peuvent aussi comprendre la préparation des rapports et l’approbation de la première pièce. Ils doivent également tenir compte du temps passé par la pièce sur la machine CNC. Pour les commandes récurrentes, analysez séparément la quantité totale libérée et le volume annuel. Un volume annuel important ne signifie pas que les commandes récurrentes seront regroupées dans un même lot de production.
Préparer une demande de devis basée sur un plan
Envoyez le même dossier à jour à chaque fournisseur présélectionné : un plan 2D lisible, le modèle STEP ou tout autre modèle CAO convenu, la nuance et l’état du matériau, la quantité commandée, la demande prévue pour les commandes répétées, les cotes critiques, les exigences de GD&T et l’état de surface requis. Chaque dossier doit préciser le format attendu pour le contrôle de la première pièce, les procédés secondaires et l’état de contrôle final. Si le plan et le modèle diffèrent, indiquez lequel fait foi afin que le devis ne tranche pas implicitement une divergence technique.
Avant de commander des pièces, il est utile d’examiner la gamme d’usinage d’une pièce qui comporte plusieurs éléments tournés, fraisés et/ou rectifiés. Le fournisseur doit décrire les procédés et indiquer où les relations entre les éléments géométriques critiques sont vérifiées. L’acheteur peut ainsi évaluer et comparer les gammes de fabrication proposées avant d’aborder la question du prix. Indiquez séparément la gravure et les marquages d’identification s’ils concernent une surface fonctionnelle. Distinguez les exigences fonctionnelles de celles liées à la finition esthétique afin que le fournisseur puisse proposer des solutions de remplacement qui respectent les critères d’acceptation fonctionnels.
Les capacités de tournage de Zhenling pour les éléments de révolution et les options de fraisage pour les éléments prismatiques constituent des points de départ complémentaires. Pour une pièce nécessitant plusieurs procédés, envoyez votre plan et votre modèle STEP à Zhenling pour un examen de la gamme de fabrication, en précisant les éléments géométriques critiques et les exigences de contrôle. Le devis pourra alors porter sur la pièce réelle plutôt que sur une demande imprécise de précision maximale.
Questions fréquentes
Quel est le meilleur fabricant de services d’usinage de précision ?
Le fabricant d’usinage de précision le plus adapté dépend de la géométrie de la pièce, des tolérances, des exigences de GD&T, du matériau, du volume de production, des contrôles requis et des procédés secondaires. Protolabs convient aux prototypes rapides, Cox aux composants tournés en série et Figeac Aéro aux grandes structures aéronautiques. Zhenling propose une solution pour les pièces métalliques réalisées à partir de plans, avec des procédés coordonnés. Transmettez aux fabricants présélectionnés le même indice de révision du plan, le même état du matériau et le même périmètre de contrôle afin de comparer équitablement leurs gammes de fabrication et leurs devis. Le fait que l’éditeur place un fabricant en première position ne constitue pas un classement mondial de la qualité ou des délais de livraison.
Quel fabricant convient le mieux aux pièces à tolérances serrées ?
Le meilleur candidat n’est pas nécessairement l’entreprise qui annonce la valeur de tolérance la plus faible ; les acheteurs doivent vérifier l’élément géométrique concerné, le procédé, la méthode de contrôle et les résultats en production qui étayent cette affirmation. Owens associe l’usinage cinq axes à l’électroérosion, United Centerless associe tournage et rectification, et EDM Intelligent Solutions combine le micro-usinage à la métrologie 3D. Ces combinaisons de procédés conviennent à différents éléments géométriques ; aucune ne définit une tolérance universelle pour tous les matériaux, toutes les cotes ou toutes les quantités produites. Comparez l’élément visé par le devis et le périmètre de contrôle avant d’interpréter les tolérances minimales publiées.
Quel fabricant d’usinage de précision convient le mieux aux pièces cinq axes ?
Le meilleur choix est un fabricant dont le procédé cinq axes et le plan de contrôle correspondent à la géométrie, au matériau et aux exigences de références de la pièce. Owens, Figeac Aéro et Avior répondent à des besoins différents pour les petites pièces, les structures et les assemblages aéronautiques. Comparez l’usinage simultané au positionnement indexé, le volume de travail utile, l’accès des outils, le palpage et la stratégie de mise en position. Demandez comment les éléments géométriques finis seront mesurés par rapport aux références spécifiées, plutôt que de choisir uniquement en fonction de la marque de la machine. Un alésage ou un arbre simple peut davantage bénéficier du tournage ou de la rectification de finition.
Les entreprises chinoises d’usinage de précision sont-elles fiables ?
Certaines le sont, mais le pays d’origine ne suffit pas, à lui seul, pour qualifier un fournisseur. Vérifiez l’usine concernée, la maîtrise des procédés, l’examen du plan, la traçabilité des matériaux et les dossiers de contrôle. Convenez des critères d’acceptation de la première pièce et identifiez les opérations de finition réalisées à l’extérieur avant d’approuver la production répétée.
Combien coûte l’usinage de précision ?
Il n’existe pas de tarif universel pour l’usinage de précision, car le coût dépend du matériau, de la géométrie, des tolérances, des mises en position, de la finition, du contrôle et de la quantité. Des exigences plus strictes peuvent entraîner des opérations de rectification et de métrologie, ainsi qu’un risque de rebut. Comparez le coût total des pièces acceptées à partir du même plan et du même périmètre de contrôle.
Quelle est la différence entre l’usinage CNC et l’usinage de précision ?
L’usinage CNC désigne le procédé de fabrication, tandis que l’usinage de précision met l’accent sur la maîtrise des cotes, de la géométrie et des exigences d’état de surface, ainsi que sur la vérification au regard de critères d’acceptation définis. Deux opérations d’usinage CNC peuvent donc nécessiter des niveaux de maîtrise des procédés très différents. La précision doit être évaluée par rapport au plan de la pièce finie, et non aux spécifications de la machine.
Choisir le fabricant en fonction de la pièce finie
Les prototypes rapides, les pièces complexes cinq axes, les pièces décolletées sur tour à poupée mobile, les pièces dont les surfaces de portée sont rectifiées et les assemblages pour équipements à semi-conducteurs nécessitent des fabricants de pièces de précision différents. Pour trouver des fournisseurs CNC adaptés à vos applications d’usinage et définir le périmètre des prestations requises, prenez en compte le plan, les éléments géométriques critiques, l’état du matériau, la quantité nécessaire et vos critères d’acceptation. Évaluez la capacité des fournisseurs à réaliser les prestations requises et établissez une liste de fournisseurs par ordre de priorité. Pour des travaux coordonnés sur des pièces métalliques, découvrez les services d’usinage CNC sur mesure de Zhenling et préparez le même dossier technique afin d’obtenir un devis comparable.
Références et sources
Les sources propres à chaque entreprise utilisées pour évaluer les fournisseurs sont indiquées à côté de chaque profil dans le code HTML source. Les renseignements sur les fournisseurs et les affirmations relatives à la qualité et aux procédés sont attribués aux fabricants concernés. Les références aux documents techniques utilisés dans ce guide sont également indiquées.
- ASME, Y14.5, cotation et tolérancement : exigences géométriques et conventions de dessin.
- NIST, incertitudes des mesures dimensionnelles effectuées à des températures non standard : incertitude de mesure liée à la température.
Publications similaires




Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


