Contacter Zhenling Company

Fabrication de pièces métalliques sur mesure à partir de plans
Services d’usinage CNC 5 axes pour pièces métalliques complexes
Les services d’usinage 5 axes de Zhenling peuvent éviter des changements de montage inutiles lorsqu’une même pièce comporte plusieurs faces, des éléments géométriques inclinés ou des références spécifiées étroitement liées. Zhenling examine le plan, le matériau, les éléments géométriques critiques et les besoins de contrôle avant de confirmer le procédé d’usinage adapté. Toute demande d’usinage CNC 5 axes doit préciser la géométrie complexe, les contraintes d’accès, la stratégie de mise en référence, les points de contrôle et les exigences relatives à la première pièce. Servez-vous de l’étude du plan pour évaluer la gamme de fabrication et ses limites. Confirmez séparément les documents à fournir, les hypothèses de prix et le calendrier de la commande.
- Géométrie complexe sur plusieurs faces
- Expérience des métaux spéciaux
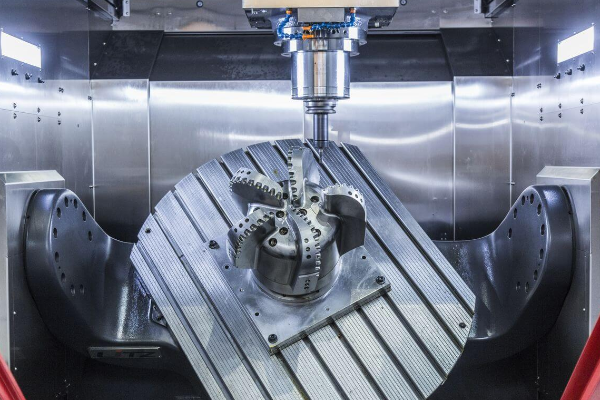
Choisir le procédé 5 axes adapté à une géométrie complexe
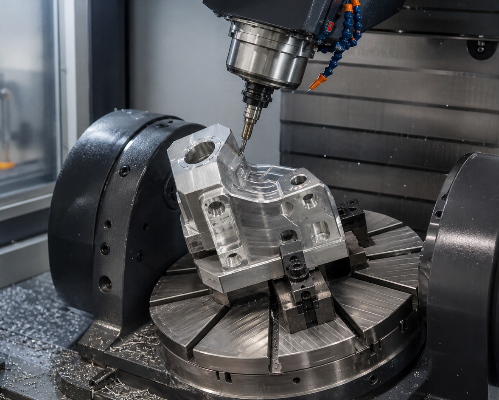
L’usinage 5 axes n’est pas toujours simultané, et une géométrie complexe ne nécessite pas automatiquement un usinage simultané sur 5 axes. Pour usiner des formes complexes, il faut déterminer si l’accès de l’outil, les liens entre éléments géométriques ou la continuité des surfaces peuvent être maîtrisés avec moins de changements de montage et une stratégie de mise en référence contrôlée.
[ SURVOLEZ POUR AFFICHER LES DONNÉES ]
Quand l’accès multiaxe peut être utile
- Trous, orifices, rainures et poches inclinés répartis sur plusieurs faces
- Éléments géométriques profonds ou difficiles d’accès pouvant bénéficier d’un outil de coupe plus court grâce à son orientation
- Surfaces dont la position par rapport à une référence commune est difficile à préserver après un nouveau bridage
- Surfaces profilées ou de forme libre pouvant nécessiter des mouvements rotatifs et linéaires coordonnés
- Pièces complexes pour lesquelles les changements de montage d’usinage apportent plus de risques que d’avantages
Modern Machine Shop indique qu’une grande partie du bénéfice pratique peut venir de l’accès à 5 faces en un seul montage, plutôt que d’un contournage entièrement simultané. C’est important : un acheteur pourrait sinon payer la programmation complète sur 5 axes alors qu’un usinage 3+2 axes répondrait au plan.
Usinage indexé sur 5 faces
Dans les procédés de fraisage indexé sur 5 axes, comme l’usinage 3+2, les axes rotatifs positionnent la pièce avant que la coupe se poursuive avec les axes linéaires. Cette méthode peut limiter les changements de montage tout en gardant une phase de coupe relativement simple.
Étude du mouvement simultané
Les axes linéaires et rotatifs se déplacent ensemble pendant la coupe. Cela peut convenir aux profils continus ou aux cas où l’orientation de l’outil doit varier, mais doit être confirmé au regard du plan et de la configuration de machine disponible.
Usinage conventionnel
Une géométrie prismatique accessible peut coûter moins cher à usiner en CNC 3 axes. Un procédé d’usinage CNC bien choisi évite de payer des mouvements dont la pièce n’a pas besoin.
Configuration à surface continue
Des pièces complexes comme les disques aubagés monoblocs et les roues peuvent soulever, dans une même opération, des questions d’accès, d’orientation de l’outil, de continuité de surface et de collision. Le choix final de la gamme de fabrication dépend toujours du modèle, du brut et du plan de contrôle.
Configuration à orifices multiples
Les corps de vanne et les composants de régulation des fluides peuvent nécessiter un usinage sous plusieurs angles pour atteindre les alésages, les orifices, les faces d’étanchéité et les éléments filetés. L’étude du procédé doit préserver leurs liens géométriques sans supposer que chaque élément doit être usiné sur une seule machine.
Configuration pour composants structurels
Les plans destinés aux secteurs aéronautique et automobile peuvent associer poches, parois minces, boîtiers et références de montage. Avant de choisir la fraiseuse, un service d’usinage CNC 5 axes doit comparer le maintien de la pièce, la portée des outils et l’accès pour le contrôle.
Capacités d’usinage 5 axes et limites des engagements
Le profil de Zhenling mentionne des centres d’usinage 5 axes importés, ainsi que des centres d’usinage 3 axes et 4 axes, des tours CNC, des fraiseuses, des rectifieuses, des aléseuses, des machines d’électroérosion à fil et des équipements de perçage. Chaque centre d’usinage 5 axes et chaque gamme de fabrication envisagée exigent néanmoins une vérification de faisabilité pour la pièce concernée. Le profil ne présente pas les centres d’usinage horizontaux ou verticaux comme des capacités établies sur cette page ; ces configurations doivent donc être confirmées pour chaque commande.
Liste de vérification pour choisir le fournisseur
- Plan : fournissez un plan en 2 dimensions dont l’indice de révision est maîtrisé et, si disponible, un modèle en 3 dimensions.
- Volume utile : demandez à Zhenling de confirmer les courses utilisables et le dégagement nécessaire aux axes rotatifs pour le montage réel.
- Mouvement : précisez si la géométrie semble nécessiter des mouvements indexés ou simultanés, puis demandez confirmation.
- Tolérance : indiquez les dimensions et les références spécifiées critiques au lieu d’appliquer la même tolérance générale à tous les éléments géométriques.
- Contrôle : précisez le document, le niveau d’échantillonnage et la méthode d’acceptation requis.
- Quantité : indiquez le nombre de prototypes et les quantités de production prévues pour permettre une étude réaliste du maintien de la pièce.
L’usinage de précision sur 5 axes doit désigner une tâche de planification maîtrisée, et non une promesse chiffrée sans fondement. Lors de l’établissement du devis, Zhenling confirme les tolérances d’usinage CNC, la méthode de maintien de la pièce, l’accès des outils et la faisabilité du contrôle.
Pourquoi ces limites comptent
L’étude menée par Zhenling fait apparaître le risque de choisir une machine ou un mode de déplacement inadapté, contrairement à une affirmation générale de capacité. Même un équipement CNC avancé n’est pas toujours le bon choix : il faut vérifier le plan au regard des dégagements, du maintien de la pièce, des tolérances et des preuves de contrôle.
| Question sur les capacités | Information étayée publiquement | Confirmation pour la pièce concernée |
|---|---|---|
| Zhenling dispose-t-elle d’équipements 5 axes ? | Le profil de l’entreprise mentionne des centres d’usinage 5 axes importés. | Modèle et configuration de la machine, ainsi que calendrier correspondant à la demande de devis. |
| La pièce peut-elle être usinée en un seul montage ? | L’accès sur 5 axes peut réduire certains changements de montage. | Dégagement du montage d’usinage, stratégie de mise en référence, accès des outils et plan des opérations. |
| La tolérance demandée peut-elle être tenue ? | Aucune tolérance universelle n’est publiée sur cette page. | Faisabilité pour chaque élément géométrique et méthode de mesure. |
| Le mouvement simultané est-il disponible ? | Aucun engagement général n’est pris sur le mode de déplacement. | Trajectoire d’outil requise, commande numérique, configuration de la machine et analyse des collisions. |
| Quelle finition de surface est disponible ? | Les opérations de finition peuvent faire partie d’une prestation de fabrication sur mesure. | Type de finition, masquage, surépaisseur, aspect et document d’acceptation. |
Ces limites protègent les deux parties à la commande. Zhenling ne déduira pas d’une photographie d’équipement le volume utile d’usinage, les tolérances réalisables, le mode de commande numérique ni la capacité de mouvement simultané.
Matériaux pour composants métalliques exigeants
Zhenling se concentre sur les composants métalliques non standard et indique avoir travaillé l’acier au carbone, l’acier allié, l’acier à roulement, l’acier inoxydable, les alliages d’aluminium et certains alliages résistants à la corrosion. Certaines listes de capacités réunissent les pièces métalliques et plastiques ; cette page traite uniquement des métaux. Pour ces matériaux destinés à l’usinage CNC, il faut toutefois préciser la nuance, l’état, la forme du brut, la géométrie et les critères d’acceptation.
Une erreur de désignation du matériau peut retarder toute la gamme de fabrication
[ SURVOLEZ POUR AFFICHER LES DONNÉES SUR LES RISQUES ]
Le risque passe inaperçu lorsqu’une nuance est indiquée sans état ni dureté, car les hypothèses de coupe, de traitement thermique et de finition peuvent alors être incompatibles. Au lieu de s’en tenir à une désignation sommaire du matériau, Zhenling vérifie la spécification au regard de la forme du brut, des certificats nécessaires et des équivalences autorisées.
Aciers au carbone et aciers alliés
Le profil de l’entreprise cite notamment 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo et 42CrMo. Précisez l’état après traitement thermique et la dureté lorsqu’ils influencent l’usinage.
Aciers inoxydables
Les nuances d’acier inoxydable mentionnées comprennent 303, 304, 304L, 316, 316L et 321. Précisez l’exposition à la corrosion, les opérations de soudage antérieures, l’état du brut et les exigences de surface.
Alliages spéciaux et légers
Le profil de Zhenling mentionne également C276, 904L, des alliages à base de nickel pour les applications chimiques et divers alliages d’aluminium. Leur disponibilité et leur état doivent être confirmés pour chaque commande.
Les matériaux à usiner ne peuvent pas être choisis indépendamment de l’environnement de service. La température, la corrosion, la pression de service, la dureté, le soudage, le revêtement et le traitement après usinage peuvent modifier la gamme de fabrication la plus adaptée, même pour 2 pièces de forme complexe similaire.
Données sur le matériau à inclure dans la demande de devis
01
Spécification exacte, nuance et toute équivalence autorisée
02
État à la livraison, plage de dureté et séquence de traitement thermique
03
Certificat matière, numéro de coulée ou traçabilité de lot requis
04
Conditions de corrosion, de pression ou de température influant sur l’acceptation
05
Exigences relatives à l’état de surface, au revêtement, à la passivation, au dépôt métallique ou à la propreté
06
Toute substitution interdite ou restriction liée au pays d’origine
5 axes, 3 axes ou 3+2 : choisir à partir du plan
Ces procédés de fraisage ne sont pas de simples appellations interchangeables. Okuma décrit l’usinage 3+2 comme un positionnement par les axes rotatifs suivi d’une coupe sur les 3 axes linéaires, tandis que l’usinage simultané sur 5 axes coordonne les mouvements rotatifs et linéaires pendant la coupe.
| Configuration indiquée par le plan | Option 3 axes | Étude du 3+2 | Étude de l’usinage simultané |
|---|---|---|---|
| Éléments géométriques prismatiques facilement accessibles | Souvent à examiner en premier | Peut ne présenter aucun avantage utile | Généralement inutile sans autre contrainte |
| Éléments géométriques répartis sur plusieurs faces | Peut nécessiter plusieurs montages d’usinage | Option intéressante pour un accès indexé | Seulement si le mouvement de l’outil ou la continuité de la surface l’exige |
| Trous inclinés et éléments servant de références étroitement liés | Évaluer le risque lié au transfert des références | Peut préserver davantage de liens géométriques en un seul montage | Pas automatiquement nécessaire |
| Orientation de l’outil variable le long d’une surface profilée | Peut ne pas permettre l’accès | Les angles fixes peuvent être insuffisants | Option possible après étude de la trajectoire d’outil et des collisions |
| Géométrie simple en grande série | Peut présenter le coût total de fabrication le plus bas | Comparer le maintien et la manutention de la pièce | Le surcoût de programmation et de machine peut ne pas être amorti |
Les changements de montage peuvent entraîner des risques de transfert des références et de cumul des tolérances pour les éléments géométriques qui doivent conserver une position relative précise. Le tarif machine le plus bas ne donne pas nécessairement le coût total de fabrication le plus faible, car la stabilité du montage d’usinage, la portée des outils, la cinématique de la machine, la programmation, le contrôle et la taille de la série comptent aussi.
Ne payez pas des mouvements inutiles
Le coût de l’usinage 5 axes comprend la programmation, la simulation, la mise en place, le temps machine, l’outillage, le contrôle et le risque. Pour une géométrie simple, une gamme de fabrication moins complexe peut être le meilleur choix économique.
Ne négligez pas le risque lié aux liens géométriques
Une opération moins coûteuse peut devenir chère si des changements de montage répétés compliquent la maîtrise des liens géométriques critiques. Comparez le risque global de fabrication, pas seulement le tarif horaire de la machine.
La bonne décision repose sur l’ensemble des données de la gamme de fabrication
Au lieu de comparer uniquement les tarifs horaires, Zhenling étudie les compromis entre les risques de montage, la programmation, la portée des outils, le contrôle et la taille de la série. L’usinage 5 axes n’est pas toujours la solution la moins chère, tandis que des bridages répétés ne sont pas nécessairement la solution la plus sûre.
Utilisez la grille de décision géométrie-montage pour effectuer un premier tri, pas pour choisir automatiquement un procédé. Un usineur a toujours besoin du plan à jour, du modèle, du matériau, de la quantité et de la liste des éléments géométriques critiques.
[ AFFICHER LE PROTOCOLE ]
PROTOCOLE DE CONTRÔLE
Planification du contrôle des éléments géométriques critiques
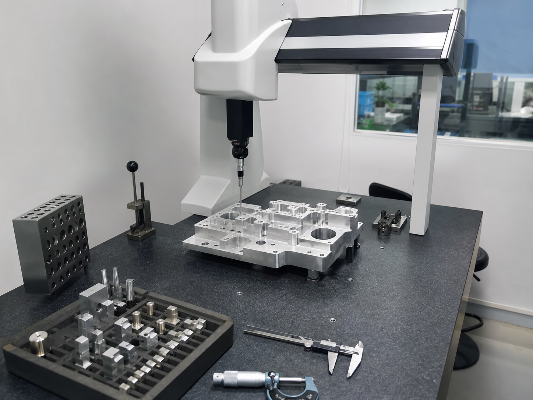
L’usinage de précision de pièces à tolérances serrées exige plus qu’une valeur dans le cartouche du plan. Le plan doit relier les références spécifiées, les spécifications géométriques, l’état de surface, la méthode de mesure et les preuves d’acceptation, afin que le fournisseur puisse planifier le travail et que l’acheteur puisse le vérifier.
La traçabilité ne garantit pas le respect des tolérances
Le JCGM VIM définit la traçabilité métrologique par une chaîne documentée et ininterrompue d’étalonnages, dont chaque maillon contribue à l’incertitude de mesure. NIST reprend cette définition dans sa politique et souligne que la traçabilité seule ne garantit pas l’aptitude à l’usage prévu ; cette page ne suggère pas le contraire.
- 01La traçabilité concerne la chaîne de mesure.
- 02La tolérance définit la variation admissible d’un élément géométrique.
- 03L’incertitude de mesure influe sur la fiabilité du jugement de conformité.
- 04Les critères d’acceptation définissent la décision contractuelle.
ISO 10791-6 traite de certains essais de précision cinématique des centres d’usinage utilisant des mouvements linéaires et rotatifs simultanés à commande numérique. Se référer au champ d’application de cette norme peut orienter une discussion technique, mais n’établit pas qu’un fournisseur, une machine ou une pièce finie respecte la norme.
CONTRÔLE_TOLÉRANCE : ACTIVÉ
INCERTITUDE : SYNCHRONISATION
RÉFÉRENCE : ALIGNÉE
| Donnée nécessaire au contrôle | Ce que l’acheteur doit préciser | Ce que Zhenling doit confirmer |
|---|---|---|
| Éléments géométriques critiques | Dimensions, références spécifiées, spécifications géométriques et priorités fonctionnelles | Faisabilité, séquence d’usinage et accès pour la mesure |
| Document de contrôle | Rapport de première pièce, rapport final, document matière ou autre document désigné | Format, contenu et délai de remise du rapport disponible |
| Échantillonnage | Contrôle intégral, nombre d’échantillons ou plan approuvé | Charge de contrôle et incidence commerciale |
| Équipement et méthode | Toute méthode, jauge ou système imposé par le client | Équipement disponible ou méthode externe convenue |
| État de surface | Rugosité, limite d’aspect, surépaisseur pour revêtement et zones à protéger | Surépaisseur d’usinage et séquence de contrôle |
CAPACITÉS DE L’USINE
Éléments attestant les capacités de l’usine pour les pièces complexes sur mesure
Shanghai Zhenling Hardware Co., Ltd.. a été fondée en 2006, et son profil décrit un site de production de 8 000 mètres carrés à Jiashan, dont un atelier de 6 000 mètres carrés. Le profil mentionne des équipements d’usinage CNC, de formage et de soudage, ainsi que des équipements complémentaires pour la fabrication de pièces métalliques non standard.
La taille de l’usine ne répond pas aux questions propres à une pièce
Le risque méconnu consiste à prendre la présence d’équipements visibles pour une preuve, alors qu’un montage inadapté peut encore retarder le contrôle ou la production. Au-delà des affirmations d’une brochure, Zhenling demande à l’acheteur de vérifier l’adéquation de la machine au regard du plan, des preuves fournies par un échantillon et des critères d’acceptation.
Demander des preuves propres à votre pièce sur les capacités de l’usineGamme de procédés d’usinage
Les équipements mentionnés dans le profil comprennent des tours CNC, des fraiseuses, des rectifieuses, des aléseuses, des perceuses radiales, des machines d’électroérosion à fil et des centres d’usinage 3 axes, 4 axes et 5 axes importés.
Autres capacités de fabrication
Les équipements complémentaires comprennent des cisailles, des rouleuses de tôles, des presses, des postes de soudage à l’arc submergé et des postes de soudage sous protection gazeuse. Chaque opération doit néanmoins être confirmée pour la pièce concernée.
Expérience des pièces non standard
Les types de composants mentionnés comprennent des assemblages de machines, des brides, des rouleaux, des tubes cintrés, des corps de vanne, des bouchons et d’autres pièces CNC sur mesure destinées aux appareils à pression, à la régulation des fluides et à la séparation.
Les questions auxquelles les preuves de l’usine doivent répondre
- Quel type de machine et quelle configuration d’axes proposez-vous pour cette pièce ?
- Comment la pièce sera-t-elle mise en appui sans gêner l’accès des outils aux zones critiques ?
- Quelles opérations restent réalisées en interne et lesquelles nécessitent un procédé externe approuvé ?
- Comment l’indice de révision du plan, l’identification du matériau et le statut du contrôle sont-ils conservés avec votre commande ?
- Quelles preuves issues d’un échantillon ou d’une première pièce peuvent être examinées avant le lancement de la production ?
- Quel emballage protège les surfaces critiques et les matériaux sensibles à la corrosion pendant le transport ?
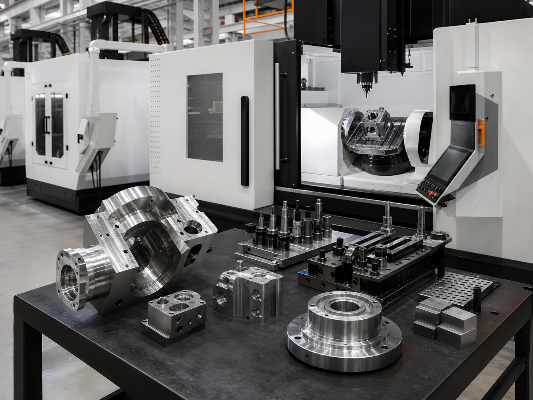
Un acheteur qui évalue un fabricant de pièces usinées en CNC 5 axes doit distinguer les équipements visibles des preuves propres à sa pièce. Un atelier d’usinage 5 axes peut montrer son environnement de production, mais l’appellation générale d’atelier d’usinage CNC ne prouve pas le résultat qui sera obtenu sur une pièce ; seules les données examinées pour le projet d’usinage permettent d’en établir la faisabilité.
De l’étude du plan à la production
Le modèle de service de Zhenling commence par des fichiers de conception pour l’usinage CNC ou des échantillons soumis à un suivi rigoureux et aboutit à des pièces métalliques non standard terminées. Une transmission rigoureuse des informations évite que les hypothèses du devis ne deviennent des sujets de litige en production.
L’erreur consiste à laisser une hypothèse devenir une condition de la commande
Le devis présente les conclusions de l’étude du plan, le montage et la stratégie de mise en référence proposés, les risques d’accès non résolus, la décision relative à la première pièce ainsi que les documents de contrôle prévus pour la commande.
Questions sur la maîtrise des plans
- Quel fichier porte l’indice de révision applicable ?
- En cas de divergence, le modèle ou le plan fait-il foi ?
- Les indications propres aux éléments géométriques prévalent-elles sur les tolérances générales ?
- Qui peut approuver un écart ou un matériau de remplacement ?
Questions relatives aux données sensibles
- Un accord de confidentialité est-il nécessaire avant le téléversement ?
- Des contrôles à l’exportation ou des restrictions imposées par le client s’appliquent-ils ?
- Quelle méthode de transfert est approuvée ?
- Quelles exigences concernant l’accès, la conservation et la suppression des données doivent être confirmées ?
01
Réception de la demande de devis : consigner les fichiers, l’indice de révision du plan, le matériau, la quantité, la destination, la finition et la date souhaitée.
02
Vérification des exigences : repérer les éléments géométriques critiques, les tolérances manquantes, les conflits entre références spécifiées, les documents de contrôle et les exigences soumises à restriction.
03
Étude du procédé : comparer l’accès en 3 axes, en 3+2 et en 5 axes, puis évaluer le maintien de la pièce, la portée des outils, le risque de collision et les opérations complémentaires.
04
Clarification commerciale : consigner ce qui est inclus ou exclu, la base retenue pour le matériau, l’étendue du contrôle, la finition, l’emballage et les hypothèses de délai.
05
Décision concernant l’échantillon ou la première pièce : convenir des preuves à approuver avant de lancer une série plus importante.
06
Production et libération : suivre l’indice de révision accepté, maîtriser les non-conformités, compléter les documents requis et emballer la pièce pour le transport.
Il ne s’agit ni d’une promesse de prix en ligne pour l’usinage CNC, ni d’un devis en ligne générique établi sans contexte technique. L’objectif est de produire un devis d’usinage CNC que les deux parties puissent rattacher aux mêmes fichiers et aux mêmes hypothèses.
STRUCTURE DU DEVIS
Facteurs de prix, délai et liste de vérification pour la demande de devis
Vos besoins d’usinage ne peuvent pas être chiffrés à partir du seul tarif d’une machine 5 axes. Le devis dépend de la géométrie, du nombre de montages, du matériau, de la programmation, de l’outillage, du contrôle, des opérations complémentaires, de la taille du lot, de la documentation et des conditions de livraison.
01Géométrie et accès
Les cavités profondes, les grandes portées d’outil, les contre-dépouilles, les éléments géométriques inclinés, les parois minces et les profils continus peuvent influer sur le maintien de la pièce et la conception des trajectoires d’outil.
02Matériau et brut
La nuance, l’état, la dureté, la surépaisseur du brut, les exigences de certification et la disponibilité ont une incidence sur l’usinage et l’approvisionnement.
03Preuves de qualité
Le contrôle des éléments géométriques critiques, les rapports, l’échantillonnage, les jauges spéciales et les étapes d’approbation par le client demandent du temps et des règles d’acceptation claires.
04Quantité et répétition
Pour un prototype, un maintien de la pièce flexible peut être préférable, tandis qu’une série peut justifier des montages d’usinage dédiés ou un contrôle par étapes.
05Opérations complémentaires
Le traitement thermique, le soudage, la rectification, l’électroérosion, la finition, le nettoyage, le marquage ou l’assemblage peuvent modifier la séquence des opérations et les risques.
06Conditions de livraison
L’emballage, la protection contre la corrosion, la destination, la règle Incoterms applicable et la date demandée influent sur le délai de livraison réaliste.
Les exclusions cachées rendent le devis le moins cher risqué
Le risque augmente lorsqu’une hypothèse erronée sur le matériau, la tolérance, le contrôle ou l’emballage entraîne des retards ou des reprises. Une comparaison fondée uniquement sur le prix pouvant être trompeuse, la liste de vérification de Zhenling confronte le périmètre du devis au plan et relève les compromis encore à résoudre.
Demander un devis fondé sur un périmètre défini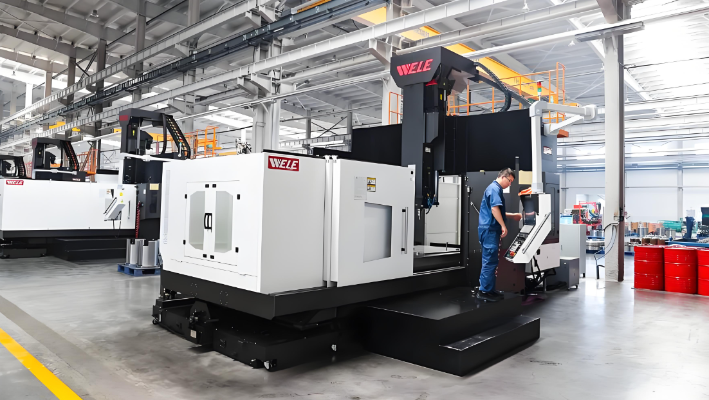
PÉRIMÈTRE VÉRIFIÉ
- Plan 2D avec indice de révision et unités
- Modèle 3D au format STEP ou dans un autre format exploitable, si disponible
- Spécification du matériau, état et matériaux de substitution approuvés
- Quantité de prototypes, taille des lots et besoins prévus pour les commandes ultérieures
- Cotes critiques, références spécifiées, tolérances géométriques et état de surface
- Documents requis sur le matériau, le contrôle et la première pièce
- Traitement thermique, revêtement, passivation, marquage, nettoyage ou assemblage
- Emballage, protection contre la corrosion, destination et date souhaitée
- Exigences de confidentialité, de contrôle des exportations ou de protection des données à accès restreint
- Interlocuteur habilité à répondre aux questions techniques et à approuver les dérogations
En toute transparence, aucune donnée propre à Zhenling sur les temps de cycle, les taux de rebut ou le retour sur investissement n’a été fournie ; cet article ne présente donc aucun pourcentage d’économies. Utilisez les facteurs ci-dessous comme repères généraux pour évaluer le coût total.
- Tenez compte de la conception des montages d’usinage, des changements de réglage et des transferts de références.
- Comparez le travail nécessaire à la programmation et à la simulation.
- Incluez les outils spéciaux, la portée des outils et le risque de casse.
- Incluez l’accès nécessaire aux contrôles, les rapports et l’approbation de la première pièce.
- Incluez les manutentions supplémentaires, le risque de retouche et les risques liés au calendrier.
Systèmes interactifs
Outils d’ingénierie pour l’usinage CNC
Évaluez l’adéquation du procédé, la préparation du dossier de demande de devis et les spécifications des matériaux pour la fabrication sur mesure de pièces métalliques.
APPUI TECHNIQUE
FAQ : usinage CNC 5 axes
Cette FAQ sur l’usinage CNC 5 axes répond aux questions que les acheteurs posent le plus souvent sur les plans, les procédés, les tolérances, les matériaux et les devis.
L’usinage 5 axes peut convenir aux pièces présentant des relations complexes entre éléments géométriques ; toutefois, aucune tolérance unique ne convient à toutes les machines, à tous les matériaux, à toutes les géométries ni à tous les réglages. Transmettez les éléments géométriques clés, le système de références spécifiées, l’état du matériau et les plans de contrôle afin d’évaluer la faisabilité.
Choisissez le procédé le mieux adapté selon l’accessibilité de la pièce, le nombre de réglages, les transferts de références, la complexité des contours, la portée des outils, la quantité et le coût total de la gamme de fabrication. Les machines 3 axes peuvent être les mieux adaptées aux géométries simples, tandis que l’usinage 3+2 peut être efficace pour les éléments géométriques répartis sur plusieurs faces qui ne nécessitent pas de mouvements d’axes coordonnés.
Non. Le positionnement indexé suffit pour de nombreuses pièces à 5 faces ; les éléments géométriques profilés peuvent nécessiter des mouvements d’axes coordonnés.
Le profil de Zhenling mentionne les aciers au carbone et les aciers alliés, les aciers à roulement, les nuances d’acier inoxydable, les alliages d’aluminium, les matériaux à base de nickel, le C276 et le 904L. Transmettez la spécification exacte, l’état de livraison, la dureté, la forme du brut, les certificats requis et tout équivalent autorisé afin que la disponibilité et l’adéquation au procédé puissent être confirmées dans le devis.
Zhenling fabrique des pièces sur mesure à partir des plans ou des échantillons transmis. Précisez les quantités de prototypes et les quantités prévues pour les séries suivantes afin que Zhenling puisse évaluer la faisabilité du procédé et son adéquation à la fabrication.
Le prix et le délai dépendent de la géométrie, du matériau, du brut, de la programmation, des montages d’usinage, de l’outillage, des contrôles, des opérations complémentaires, de la quantité, de la documentation et des conditions de livraison. Les dates souhaitées peuvent aussi être influencées par la disponibilité du matériau, l’approbation des échantillons, les opérations sous-traitées, l’emballage et le calendrier de production ; Zhenling ne confirme donc le délai qu’après examen des fichiers à jour et des hypothèses relatives à la commande.
Précisez exactement le document dont vous avez besoin, par exemple un certificat matière, un rapport de contrôle de la première pièce ou un rapport de contrôle dimensionnel final. La disponibilité, le contenu, l’échantillonnage et la méthode de mesure doivent être confirmés dans le devis et ne peuvent être déduits de cette page.
Envoyez la même liste d’exigences pour la demande de devis à chaque fournisseur et demandez que les prestations incluses, les exclusions et les hypothèses soient indiquées par écrit. Faites figurer les tolérances critiques, les documents relatifs aux matériaux, les finitions, l’emballage et les documents d’approbation dans le périmètre chiffré.
Convenez d’abord des restrictions et d’un mode de transmission approuvé, puis n’envoyez que les données soumises à contrôle nécessaires à l’examen.






