
Contacter Zhenling Company

L’usinage de l’acier allié se planifie d’abord à partir du plan : commencez par verrouiller quatre données : l’identité du matériau de référence, son état de livraison et son état métallurgique, les risques liés aux éléments géométriques et l’opération avec ses critères d’acceptation. Ce n’est qu’ensuite que vous devez choisir l’outillage, définir une plage de départ qualifiée, réaliser une coupe maîtrisée et ajuster les paramètres en fonction de la chaleur, des copeaux, de l’usure de l’arête et des résultats du contrôle.
Mis à jour en août 2026
En bref
- Confirmez la spécification du matériau, son état, les données de dureté et toute limite liée à une équivalence entre normes.
- Choisissez la gamme de traitement et de finition avant de libérer le stock.
- Associez chaque élément géométrique à une opération, puis testez les données de coupe correspondant à la source en ne faisant varier qu’un paramètre à la fois.
- Définissez pour chaque élément géométrique critique le maintien de la pièce, les risques de déplacement, la finition et le contrôle.
Un nom de grade connu ne suffit pas à définir un plan de coupe. L’usinabilité dépend du matériau, de sa microstructure, des inclusions, de sa dureté, de l’opération, du système d’outillage, de la géométrie et des conditions de coupe, comme l’explique une revue évaluée par les pairs sur l’usinabilité et une revue évaluée par les pairs sur les inclusions dans l’acier et l’usinabilité. Ce guide convertit ces variables en une méthode de planification fondée d’abord sur le plan ; il ne propose pas de tableau de paramètres universel.
Ce guide traite l’acier allié comme une famille de matériaux à usiner. L’acier inoxydable est un autre type d’acier et nécessite des données de coupe propres à son matériau et à son état.
L’acier allié est-il usinable ? Commencez par verrouiller quatre données
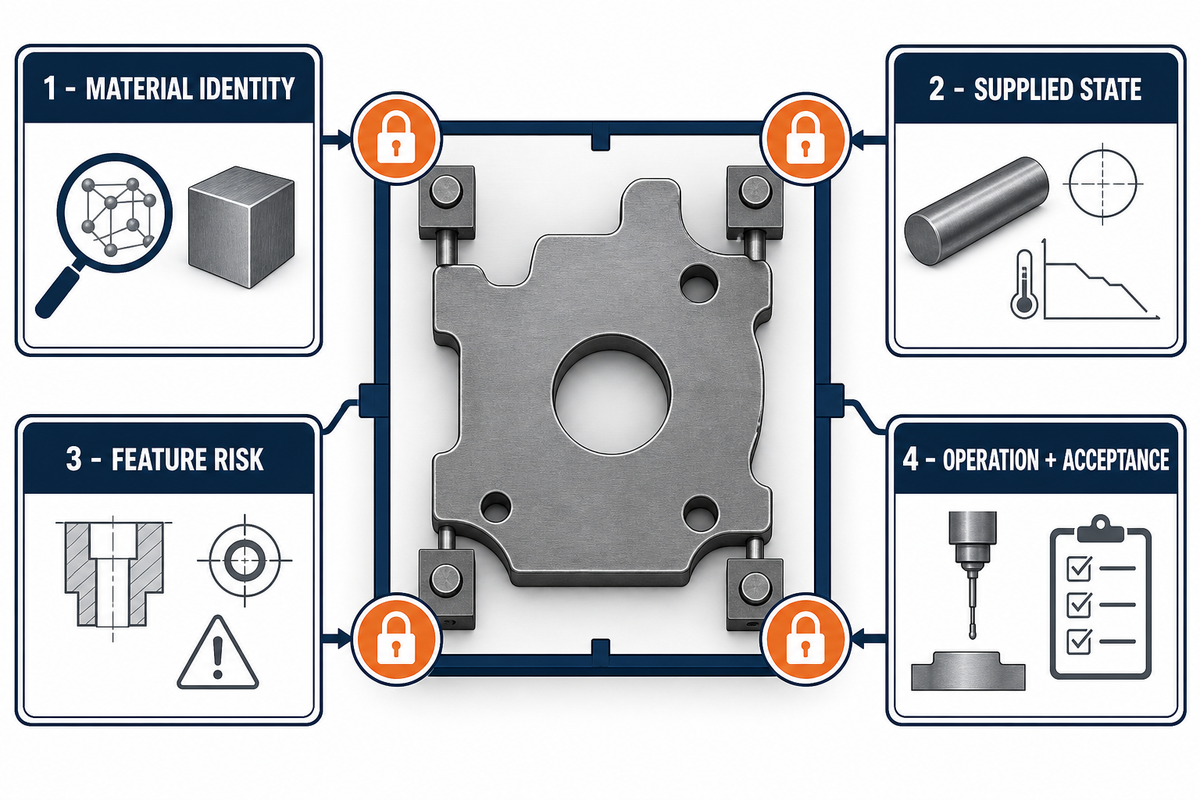
Oui, l’acier allié est usinable, mais cette appellation générique ne permet pas de prévoir une réponse unique à la coupe. Deux pièces décrites comme étant en « acier allié » peuvent se comporter différemment en raison de leurs normes, de leur état de livraison, de leur historique thermique, de leur dureté, de leur microstructure, de leurs inclusions, de la taille de leur section et de leurs éléments géométriques ; une revue évaluée par les pairs sur les inclusions dans l’acier et l’usinabilité montre pourquoi la composition ne suffit pas.
Appliquez la règle des 4 blocs avant validation avant d’aborder le choix d’un outil ou d’un paramètre de coupe. Ne validez la planification qu’après avoir consigné l’identité du matériau, son état de livraison, les risques liés aux éléments géométriques et le bloc opération et acceptation ; sinon, laissez le bloc manquant ouvert au lieu de le compléter par une règle d’atelier familière.
| Donnée à verrouiller | À consigner avant la planification | Pourquoi cela modifie la gamme de fabrication |
|---|---|---|
| 1. Identité du matériau | Grade, norme de référence, forme du produit, traçabilité du lot et de la coulée | Un nom commercial ou un numéro de grade seul peut masquer une spécification de référence différente. |
| 2. État de livraison | État de livraison, traitement antérieur, dureté mesurée et données de microstructure, le cas échéant | Un stock recuit, normalisé, trempé-revenu, traité en surface ou trempé à cœur ne pose pas les mêmes problèmes de coupe. |
| 3. Risques liés aux éléments géométriques | Parois minces, trous profonds, coupes interrompues, grande portée, rayons critiques, surfaces fonctionnelles | La géométrie détermine l’accès, la déflexion, l’évacuation des copeaux, la concentration de chaleur et les risques de déplacement. |
| 4. Opération et critères d’acceptation | Machine, procédé, outil, engagement, lubrifiant-réfrigérant, maintien de la pièce, références, tolérances, contrôle et exigences de service | Les données obtenues en tournage ne s’appliquent pas automatiquement à une autre opération, et la seule conformité dimensionnelle ne prouve pas l’aptitude à un usage critique pour la sécurité. |
Étape 1 : confirmer le grade, la norme, l’état et la dureté
Considérez cette désignation du matériau comme incomplète : « acier allié 4140 ». Pour définir correctement l’achat et le procédé d’usinage, il faut généralement préciser la norme de référence, la forme du produit, l’état de livraison, tout traitement thermique antérieur ou prévu, l’exigence de dureté et la méthode de mesure, ainsi que les exigences de traçabilité.
Une norme a également un champ d’application. Par exemple, ISO 683-2:2016 couvre les aciers alliés pour trempe et revenu sous certaines formes de produits et dans certains états ; citer ce document ne revient ni à désigner un grade AISI/SAE ni à prouver l’équivalence.
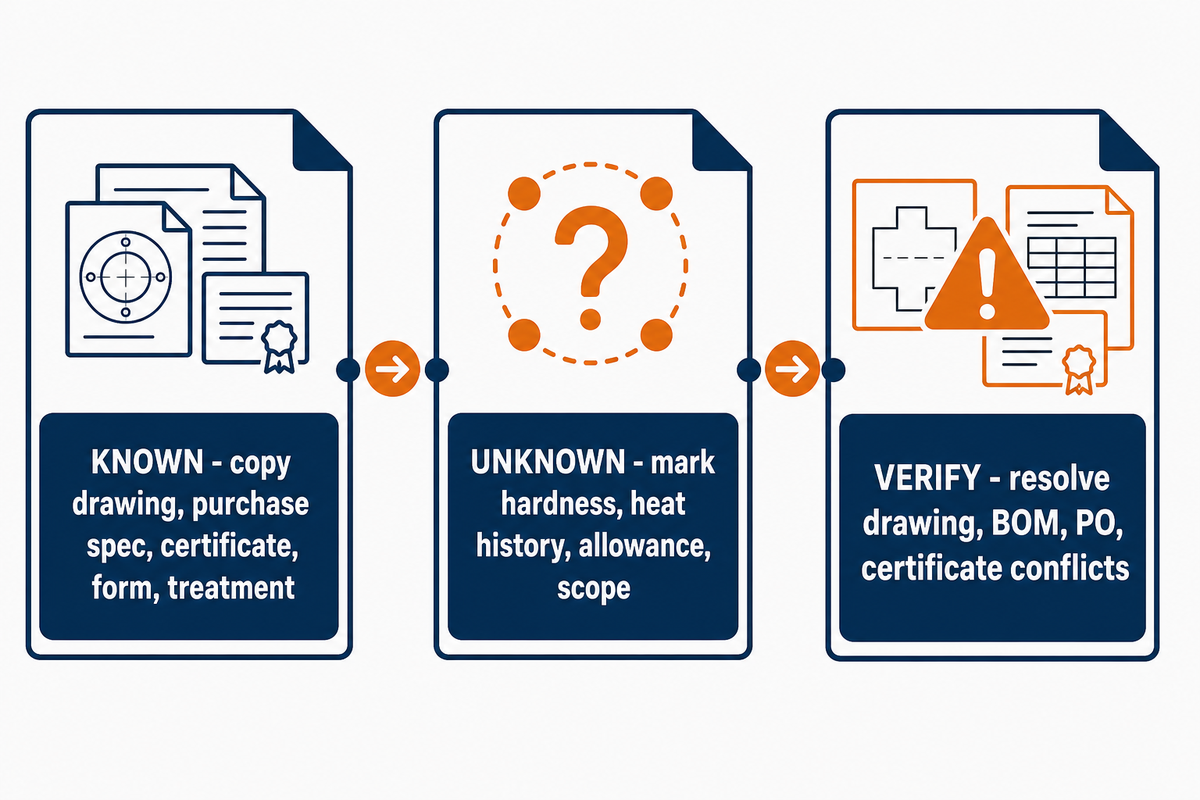
Éléments connus / inconnus / à vérifier
- Connu : recopiez exactement les informations du plan, de la spécification d’achat, du certificat, de la forme du produit et du traitement.
- Inconnu : signalez clairement toute donnée manquante sur la dureté, l’historique thermique, la surépaisseur ou le champ couvert par la certification.
- À vérifier : résolvez les divergences entre le plan, la nomenclature, le bon de commande et le certificat avant la programmation.
La dureté mesurée est importante, mais elle ne décrit pas à elle seule l’état métallurgique. La teneur en carbone et les éléments d’alliage tels que le chrome, le molybdène et le nickel influent sur la trempabilité et la ductilité. On ne peut transposer ce raisonnement à l’acier au carbone tel que le 1018, à la fonte, aux aciers à outils, aux aciers inoxydables ou aux alliages d’aluminium : ces différents types d’acier, métaux et alliages peuvent différer par leur composition, leurs propriétés mécaniques, leur résistance à la corrosion, à l’usure, aux chocs et à la fatigue, ainsi que par leur résistance mécanique et leur ténacité. Même parmi les matériaux ferreux, les limites de phosphore et de soufre comptent ; une appellation courante d’acier ne constitue donc pas un certificat complet.
L’usinage de pièces en acier allié ne peut pas se fonder sur une désignation générique du matériau : des termes de recherche tels que « acier allié 4140 » et « alliages métalliques » désignent un sujet, pas une définition d’achat. Dans l’aéronautique et les équipements sous pression, le choix des alliages, les objectifs de résistance, les contrôles des fluides de coupe et les facteurs propres à l’application doivent être examinés dans la gamme de fabrication. Cette règle s’applique aussi aux recherches sur les nuances d’acier à usinabilité améliorée : le comportement de formation des copeaux n’autorise pas à remplacer l’alliage spécifié sur un plan.
Consignez la méthode d’essai de dureté et l’emplacement de l’échantillonnage. Après des essais transversaux sur trois barres, une étude de 2026 sur le tournage dur du 42CrMo4 a rapporté 35 ± 1 HRC sur la plage de diamètres sélectionnée de 38–68 mm. Les auteurs ont exclu les diamètres plus petits des essais d’usinage après avoir observé une perte d’uniformité de la dureté ; ce choix d’échantillonnage n’établit pas une loi générale concernant la taille des sections. Il montre toutefois pourquoi une seule valeur scalaire de dureté peut masquer des comportements qui dépendent de la section.
Étape 2 : comparer le 4140, le 4340 et le 42CrMo sans présumer de leur équivalence
N’attribuez pas une seule spécification ou fiche de paramètres au 4140, au 4340 et au 42CrMo au seul motif que leurs applications se recoupent. Comparez chacun selon sa norme de référence, sa forme de produit, son état, sa dureté, les exigences du certificat, sa géométrie et sa définition finale en service.
| Désignation | Question utile pour la planification | Ne pas déduire | Éléments de preuve encore nécessaires |
|---|---|---|---|
| 4140 | Quelle exigence AISI/SAE, ASTM, AMS ou autre s’applique, et dans quel état ? | Une seule dureté, composition chimique ou plage de coupe pour tous les produits. | Certificat, état, dureté, données relatives aux éléments géométriques et critères d’acceptation. |
| 4340 | L’état spécifié et la taille de section permettent-ils d’obtenir les propriétés requises ? | Un procédé pour le 4140 est directement transposable. | Les mêmes données à vérifier, puis un essai qualifié si le risque le justifie. |
| 42CrMo | Quelle norme nationale ou exigence client définit cette désignation ? | Une équivalence automatique avec le 4140 ou le 42CrMo4. | Spécification exacte, édition, état, certificat et approbation de substitution. |
La littérature technique peut qualifier deux désignations de correspondantes, voire d’équivalentes dans le cadre d’une expérience définie. Dans l’étude citée de 2026, les auteurs décrivent le 42CrMo4 laminé à chaud selon EN 10083-3 comme équivalent à l’AISI 4140 selon ASTM A29 pour le matériau étudié. Cette formulation ne crée pas une interchangeabilité inconditionnelle dans les bons de commande.
Une comparaison peut faire ressortir des plages de composition chimique ou des applications similaires, mais toute substitution nécessite toujours de vérifier la norme de référence et son édition, la forme du produit, l’état de livraison, les exigences chimiques et mécaniques, les dimensions, le contrôle, la certification et l’approbation de la personne responsable. Le champ d’application officiel d’ISO 683-2:2016 montre notamment pourquoi la forme du produit et l’état de livraison restent liés à une désignation. Si le grade spécifié est incertain, examinez plus largement les options de matériaux pour l’usinage avant de définir la gamme de fabrication.
L’acier allié 4140 est-il facile à usiner ?
L’usinabilité dépend de l’état et de l’opération. Le 4140 recuit peut s’usiner de manière très différente d’un stock prétraité ou destiné au tournage dur, tandis qu’une coupe stable en tournage extérieur diffère de l’usinage d’un trou profond ou d’une paroi mince. Le matériau de l’outil, son revêtement, la préparation de son arête, l’engagement, l’arrivée du lubrifiant-réfrigérant, la rigidité et l’état de surface exigé comptent également. Décrivez le 4140 comme usinable sous certaines conditions, puis qualifiez l’état et l’élément géométrique avant de le juger facile ou difficile à usiner.
Étape 3 : choisir la gamme ébauche-traitement-finition avant la coupe
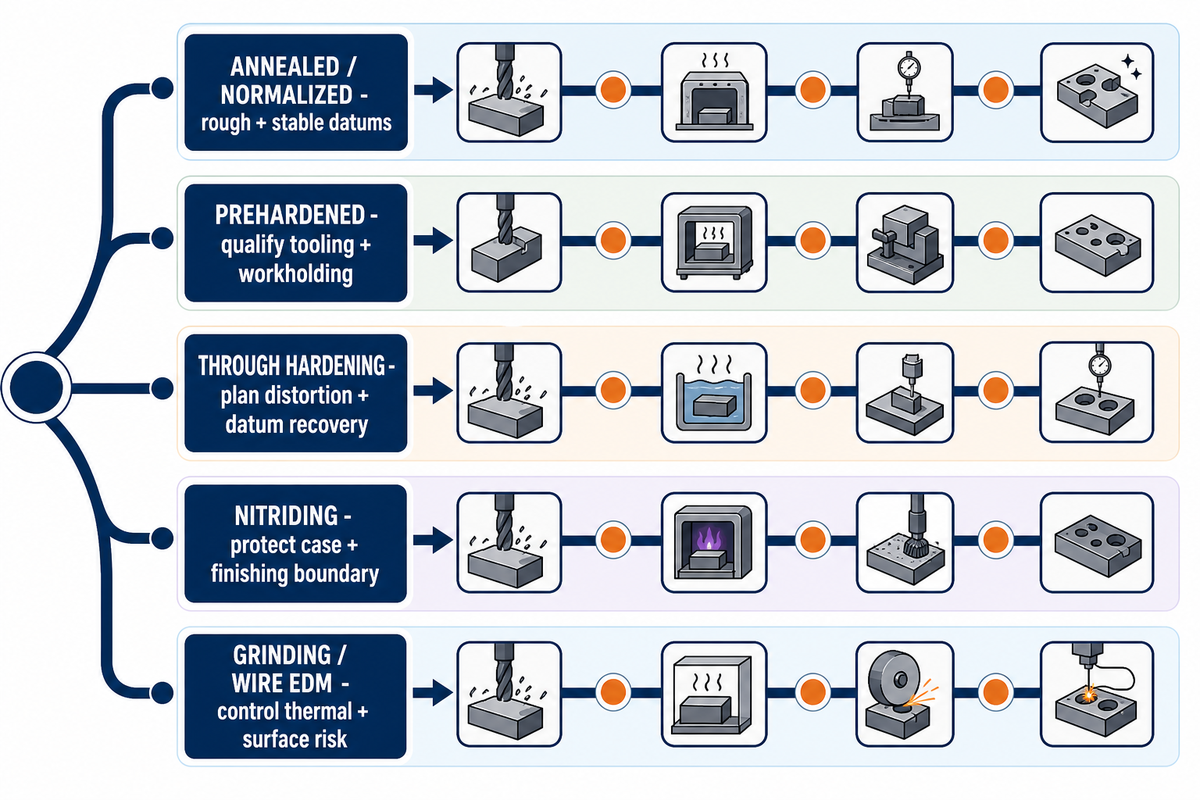
Définissez la gamme ébauche-traitement-finition avant d’enlever de la matière du stock. Déterminez les références, la séquence d’ébauche, les éléments géométriques à protéger, l’état après traitement, les risques de déplacement, la surépaisseur de finition, le procédé final et l’étape de contrôle. Une gamme publiée pour un engrenage en AISI 9310 illustre un cas particulier d’ébauche, traitement, rectification, usinage de finition et contrôle ; ce n’est pas une séquence universelle.
Gamme de fabrication
- Usinage à l’état recuit ou normalisé : ébauchez et établissez des références stables ; conservez une surépaisseur propre au plan pour tenir compte du déplacement pendant le traitement et de la finition.
- Usinage d’un stock prétraité : qualifiez l’outillage et le maintien de la pièce pour la dureté réelle et l’engagement de l’outil dans l’élément géométrique.
- Trempe à cœur après ébauche : définissez les risques de déformation, la reprise des références et l’opération finale de tournage ou de rectification avant le traitement thermique.
- Nitruration ou autre traitement de surface : protégez l’exigence relative à la couche et déterminez quelles surfaces pourront être finies ensuite.
- Rectification ou électroérosion à fil : utilisez ces procédés lorsque l’accès, la dureté, l’état de surface ou la géométrie le justifie ; maîtrisez leurs risques thermiques et de surface propres.
Il n’existe pas de surépaisseur isolée qui convienne à toutes les pièces. Les variations de section, le rapport longueur/diamètre, les contraintes résiduelles dans le stock, le cycle de traitement, la sévérité de la trempe, la stratégie d’appui et la tolérance finale influent sur la surépaisseur et la séquence. La gamme ébauche-traitement-finition n’est pas non plus universelle : certaines gammes de nitruration interviennent après l’usinage final et ne nécessitent pas d’usinage ultérieur, tandis que d’autres exigent une surépaisseur prévue pour la finition à l’état dur.
Étape 4 : adapter le tournage, le fraisage, le perçage, la rectification ou l’électroérosion à la géométrie
Choisissez l’opération élément géométrique par élément géométrique. Le choix compte davantage qu’une affirmation générale selon laquelle la pièce est « usinée CNC » : stock en barre, en pièce forgée ou en tôle, engagement interrompu, portée de l’outil, épaisseur de paroi, profondeur du trou, sortie des copeaux, accès aux références, dureté et état de surface final. Des efforts de coupe élevés peuvent augmenter la déflexion ou les besoins de bridage ; la stratégie d’usinage doit donc prévoir l’appui de la pièce, et pas seulement le choix de l’outil.
| Élément géométrique ou besoin | Procédé envisageable | Limite à signaler | Vérification suivante |
|---|---|---|---|
| Diamètres d’arbre et faces | Tournage | Élancement, épaulements interrompus, faux-rond, effort de serrage | Appui, séquence des références, données de plaquette adaptées à l’état réel de l’acier |
| Poches, méplats et faces indexées | Fraisage | Choc à l’entrée, engagement radial, fonds minces, porte-à-faux de l’outil | Trajectoire d’outil, appui du montage d’usinage, données de coupe propres au fraisage |
| Trous profonds ou sécants | Perçage, alésage ou alésage de finition | Accumulation des copeaux, dérive, accès du lubrifiant-réfrigérant, bavure de sortie | Stratégie de perçage pilote, évacuation des copeaux et contrôle de l’alésage |
| Référence trempée ou surface finale de tolérance serrée | Tournage de finition ou rectification | Dommages thermiques et modifications cachées de l’intégrité de surface | Spécification de la meule ou de l’outil, dressage, maîtrise thermique, contrôles non destructifs requis |
| Contour dur, étroit ou difficile d’accès | Électroérosion à fil | Pièce conductrice, besoins de perçage de départ ou d’accès, couche refondue, libération des contraintes | Conductivité électrique, exigence de surface, plan des passes de finition et contrôle |
| Filetage extérieur ou intérieur | Tournage de filetage, fraisage de filetage ou taraudage | Sortie de l’outil, forme du fond de filet, bavure et déplacement après traitement | Norme de filetage, plan de contrôle par calibres, séquence de traitement |
| Âme mince avec trous transversaux | Fraisage indexé et perçage | Déformation au bridage, bavure de débouchage, engagement interrompu | État de l’appui, ordre de la trajectoire d’outil, contrôle de la pièce libérée |
| Alésage ou siège trempé de tolérance serrée | Alésage de finition, rodage ou rectification | Accès, dommages thermiques, forme et fonction de la surface | Essai du procédé et données sur la forme et l’état de surface définis par le plan |
En tournage CNC au tour comme en fraisage CNC, adaptez l’outil au matériau usiné, à l’engagement, à la trajectoire d’enlèvement de matière et à la profondeur de passe. Le carbure peut convenir à une coupe stable, tandis que l’abrasion, les matériaux durcis ou les charges interrompues peuvent accélérer l’usure de l’outil et rendre difficile l’usinage d’un élément géométrique ; les opérateurs doivent ne modifier qu’un paramètre à la fois et consigner la vitesse de coupe en pieds par minute. Les recommandations du fabricant d’outils pour le tournage de différents matériaux sont utiles dans le contexte indiqué, mais ne doivent pas être reprises telles quelles pour le fraisage ou le perçage. L’exemple du fabricant Seco présente les fraises en acier rapide comme une option d’outil de coupe pour des matériaux à usiner et des conditions machine définis, et non comme un grade de pièce en acier allié ou un choix universel. De même, l’électroérosion nécessite une pièce conductrice d’électricité et peut produire sa propre couche refondue, sa zone affectée thermiquement et des contraintes résiduelles. Consultez la présentation de Zhenling sur les procédés d’usinage sur mesure uniquement après que la cartographie des éléments géométriques a défini ce que chaque opération doit réaliser.
Étape 5 : définir une plage de départ, puis observer la chaleur, les copeaux et l’usure de l’arête
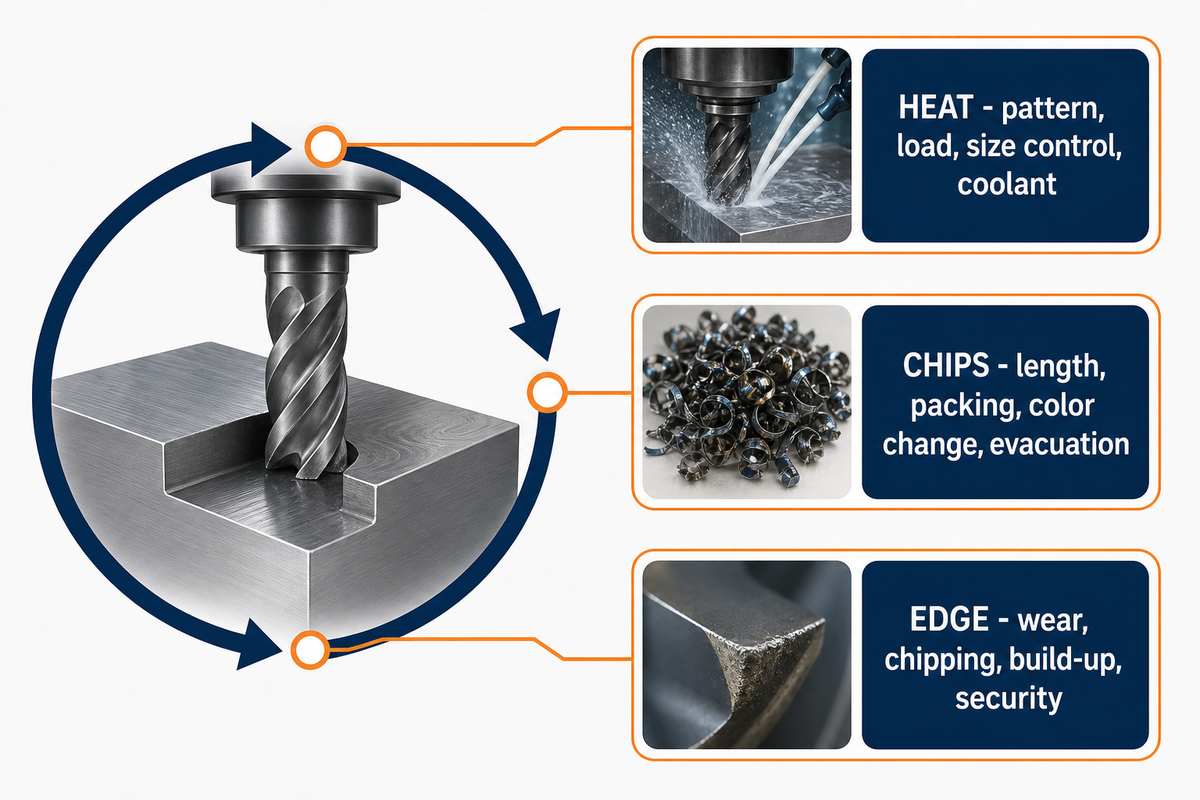
Une vitesse ou une avance de départ doit être qualifiée selon le grade, l’état, la dureté, l’opération, le matériau de l’outil, son revêtement et sa géométrie d’arête, l’engagement, le lubrifiant-réfrigérant, la puissance de la machine et la rigidité. Commencez avec les données fournies pour cette combinaison, calculez correctement la vitesse de broche et l’avance, puis effectuez une première coupe maîtrisée.
Méthode pour définir une plage de départ
- Consignez et qualifiez : indiquez le matériau, la dureté, l’opération, l’outil, l’engagement, le lubrifiant-réfrigérant et la plage de données de référence.
- Vérifiez et coupez : confirmez la rigidité, le faux-rond, l’appui, le trajet du lubrifiant-réfrigérant et la sortie des copeaux avant de consigner le premier résultat obtenu dans des conditions maîtrisées.
- Ne modifiez qu’un paramètre : consignez les observations sur la charge, les copeaux, l’arête, les dimensions et l’état de surface avant le prochain ajustement.
Une expérience de 2023 sur le tournage dur de l’AISI 4140 montre pourquoi les nombres doivent rester associés à leur contexte. Les 27 essais à sec ont utilisé une pièce de Ø110 mm × 600 mm et une plaquette revêtue spécifiée, de rayon de bec 0,8 mm. La matrice publiée couvre 90–150 m/min, 0,18–0,36 mm/rev et des profondeurs de passe de 0,2–0,6 mm ; ce sont des limites expérimentales, pas des recommandations. Les données détaillées de l’article sur le traitement et la dureté ne sont pas des objectifs transposables ; vérifiez le certificat réel du matériau, le dossier de traitement et l’état mesuré pour le projet.
| Catégorie publiée au niveau des essais | Valeur métrique | Équivalent arithmétique | Champ d’application |
|---|---|---|---|
| Vitesse 1 | 90 m/min | 295 sfm | Expérience uniquement |
| Vitesse 2 | 120 m/min | 394 sfm | Expérience uniquement |
| Vitesse 3 | 150 m/min | 492 sfm | Expérience uniquement |
| Avance 1 | 0,18 mm/rev | 0.0071 in/rev | Expérience uniquement |
| Avance 2 | 0,27 mm/rev | 0.0106 in/rev | Expérience uniquement |
| Avance 3 | 0,36 mm/rev | 0.0142 in/rev | Expérience uniquement |
| Profondeur 1 | 0,2 mm | 0.0079 in | Expérience uniquement |
| Profondeur 2 | 0,4 mm | 0.0157 in | Expérience uniquement |
| Profondeur 3 | 0,6 mm | 0.0236 in | Expérience uniquement |
Exemple de calcul de la vitesse de broche
Pour un diamètre de tournage hypothétique de 50 mm, en utilisant le niveau d’essai de 120 m/min de l’étude uniquement comme donnée de calcul :
rpm = (1 000 × 120) ÷ (π × 50) ≈ 764 rpm
Ce calcul ne recommande pas 764 rpm pour une autre pièce. Faites d’abord correspondre le grade, l’état après traitement thermique indiqué, l’opération de tournage dur, la plaquette, l’environnement à sec, l’engagement, la machine et le critère d’acceptation, ou revenez à des données qualifiées pour le projet concerné.
Règle des 3 canaux pour la première coupe
Chaleur : surveillez l’évolution du profil thermique, l’augmentation de la charge, la perte de maîtrise dimensionnelle ou une défaillance de l’arrivée du lubrifiant-réfrigérant, et pas seulement la couleur.
Copeaux : observez leur longueur, leur segmentation, leur accumulation, les changements de couleur, leur évacuation et les éventuels chocs contre la pièce ou l’outil.
Arête : examinez à intervalles prévus l’usure en dépouille, l’usure en cratère, l’écaillage, les dépôts de matière, l’usure en entaille et la tenue de l’arête.
L’observation thermique peut révéler une évolution du procédé, mais la couleur habituelle des copeaux ou une arête qui semble propre ne prouvent ni la température ni l’intégrité sous la surface. Cette lecture sert à maîtriser le procédé ; ce n’est pas un essai d’acceptation métallurgique.
Distinguez les performances du lubrifiant-réfrigérant de la protection des opérateurs. Les recommandations du NIOSH sur les fluides de travail des métaux signalent les voies d’exposition par inhalation et contact avec la peau, ainsi que le risque d’accumulation de contaminants du procédé ou de développement microbien dans les fluides aqueux en service. Suivez les informations de sécurité du produit et les mesures de prévention applicables au lieu de travail pour l’entretien des fluides, les brouillards, les projections, la manipulation et la ventilation ; ce guide ne constitue pas une évaluation des expositions propre à un site de production.
Étape 6 : planifier le maintien de la pièce, la surépaisseur de déformation, l’état de surface et le contrôle
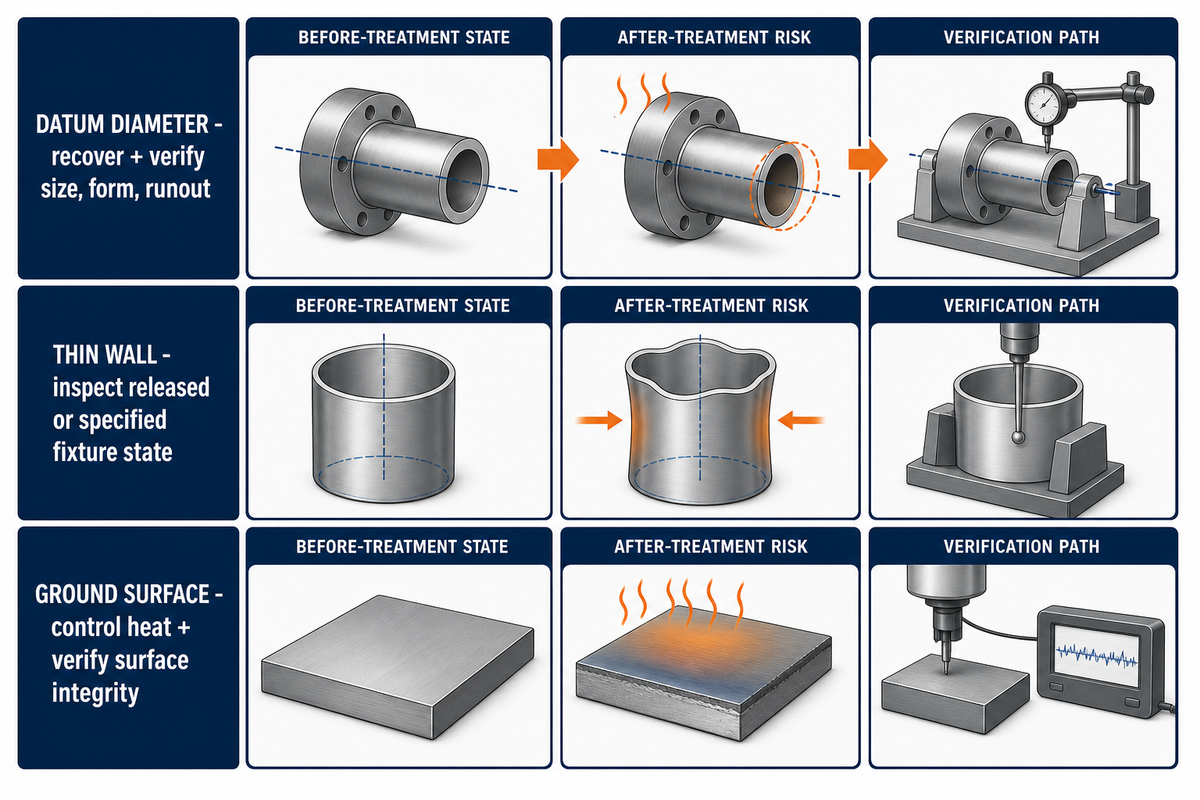
Associez chaque dimension ou surface critique à son état de montage, à l’étape de traitement, à la gamme de finition, à sa référence, à la méthode de mesure et au relevé requis. Une limite hypothétique de ±0,01 mm n’est interprétable qu’une fois définis la référence, la méthode de mesure et l’état thermique. Les parois minces peuvent fléchir sous l’effet du serrage ; les arbres longs peuvent bouger lors de la libération des contraintes résiduelles ; le traitement thermique peut modifier la forme ; la finition peut produire une surface conforme en dimension, mais pas dans son état fonctionnel.
| Élément critique | Avant traitement | Après traitement | Méthode de vérification |
|---|---|---|---|
| Diamètre de référence | Établir l’appui et conserver la surépaisseur de finition prévue | Rétablir la référence finale sans masquer les déplacements | Méthode de mesure des dimensions, de la forme et du faux-rond définis par le plan |
| Paroi mince | Répartir la surépaisseur et l’effort de serrage | Mesurer la pièce libérée ou dans l’état de montage spécifié | État de bridage et condition de température définis |
| Surface fonctionnelle rectifiée | Protéger la géométrie et conserver une surépaisseur justifiée | Maîtriser la chaleur de rectification et le dressage | Dimensions et état de surface, plus examen spécifié de l’intégrité de surface |
Définissez à la fois l’état de mesure et la méthode. Les recommandations du NIST sur les mesures de longueur de précision corrigent les dimensions à 20 °C et indiquent qu’une incertitude de température de 0,1 °C pour l’acier peut correspondre à environ 1,15 µm par mètre. Si cette contribution compte pour les tolérances, stabilisez la pièce et définissez la température de contrôle au lieu de comparer une pièce chaude à une pièce stabilisée.
Une revue sur l’intégrité des surfaces usinées distingue la topographie de surface des changements tels que les contraintes résiduelles, la microdureté et les modifications microstructurales. La rugosité arithmétique et la conformité dimensionnelle peuvent donc être insuffisantes à elles seules lorsque la fatigue ou une autre exigence fonctionnelle rend l’état sous la surface critique.
Les dommages causés par la rectification ou l’électroérosion à fil peuvent rester invisibles même si la surface semble propre ; la chaleur du procédé et la couche affectée nécessitent donc des contrôles spécifiques.
La mise en garde est concrète : dans une étude de 2022 sur les brûlures de rectification, Sorsa et ses coauteurs ont analysé 42 zones brûlées dans de l’acier L6 trempé à cœur et rapporté que des contraintes résiduelles de traction pouvaient apparaître sous une surface en compression ; leur introduction souligne également qu’une brûlure de revenu n’est pas nécessairement visible. Cela ne définit pas une méthode de contrôle universelle. Le plan, le code ou le plan qualité doit préciser si des données sur les contraintes résiduelles, la couche blanche, la microdureté, la microstructure, les contrôles non destructifs ou d’autres éléments de preuve sont requis.
Dépannage de l’usinage de l’acier allié : du symptôme au prochain contrôle
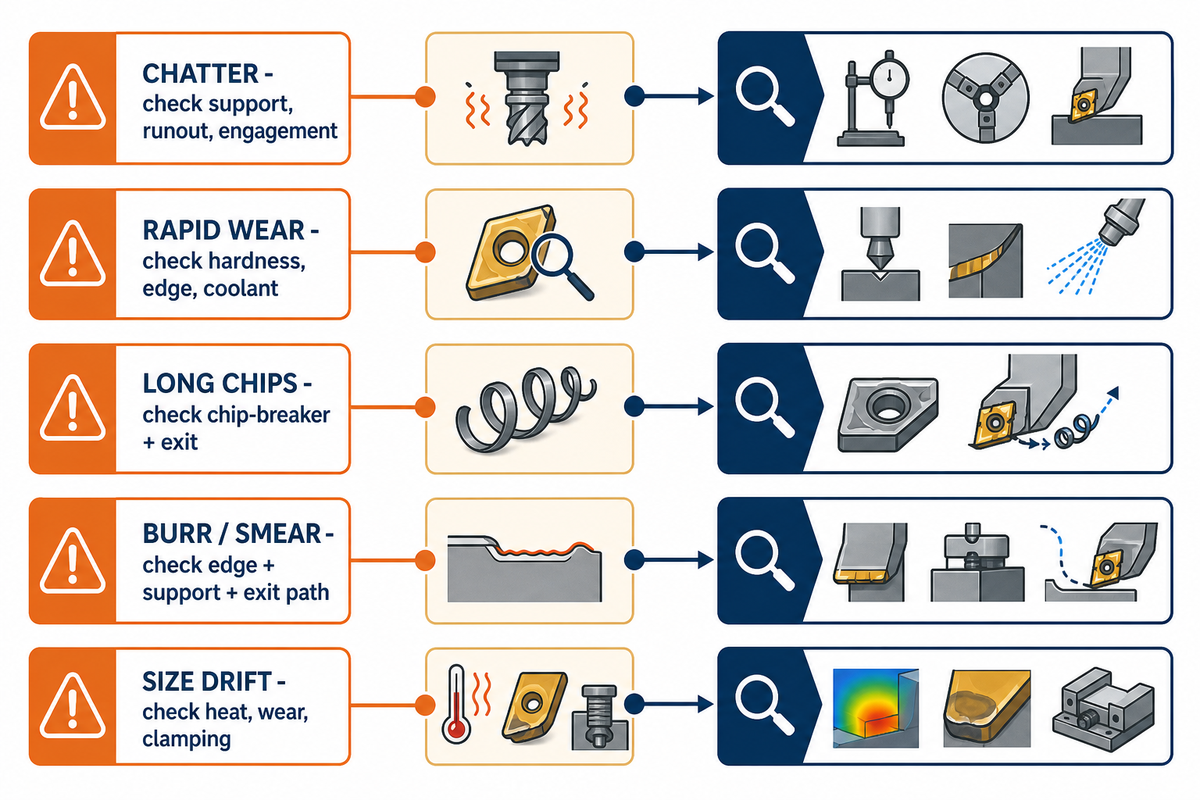
Recherchez la cause à partir du signal observé et préservez les données de référence initiales. Modifier simultanément la vitesse, l’avance, la profondeur, le lubrifiant-réfrigérant, la géométrie de l’outil et le serrage peut masquer le mécanisme réel. Les interactions entre l’état de l’acier et les conditions de coupe décrites dans cette revue évaluée par les pairs sur l’usinabilité expliquent pourquoi le tableau part des observations et non d’une correction universelle.
| Symptôme | Mécanisme possible | Premier contrôle | Élément de preuve suivant |
|---|---|---|---|
| Broutage ou marques répétitives | Faible rigidité dynamique, portée excessive, engagement instable | Porte-outil, appui, faux-rond, serrage et engagement | Évolution du bruit et de la charge, état de surface mesuré, modification maîtrisée d’un paramètre |
| Usure rapide en dépouille ou en entaille | Chaleur, état abrasif, limite de matière écrouie, arête inadaptée à l’application | Dureté réelle, traitement, position de l’arête et trajet du lubrifiant-réfrigérant | Photos de l’arête prises à intervalles définis et données du fabricant d’outils pour l’opération exacte |
| Copeaux longs ou accumulés | Géométrie du brise-copeaux inadaptée, avance ou engagement inapproprié, mauvaise évacuation | Plage d’application du brise-copeaux et sortie des copeaux | Échantillons de copeaux après un ajustement qualifié |
| Bavure ou arête étalée | Arête émoussée, perte d’appui, trajectoire de sortie inadaptée | État de l’arête et direction de sortie de l’outil | Emplacement des bavures reporté sur la trajectoire et les appuis de la pièce |
| Dérive dimensionnelle ou lustrage | Dilatation thermique, déflexion, usure de l’arête, action de coupe insuffisante | Température de la pièce et de l’outil, intervalle d’usure et état du serrage | Relevé des dimensions en fonction du temps, à une température de contrôle définie |
À faire
- Vérifiez à nouveau l’état du matériau.
- Isolez le symptôme observé.
- Préservez les données de référence et contrôlez à un intervalle prévu.
À éviter
- N’appliquez pas un tableau de tournage au fraisage.
- Ne déclarez pas qu’une surface d’apparence propre est saine sur le plan métallurgique.
La fiche de préparation de l’usinage : données à connaître avant de lancer la CNC
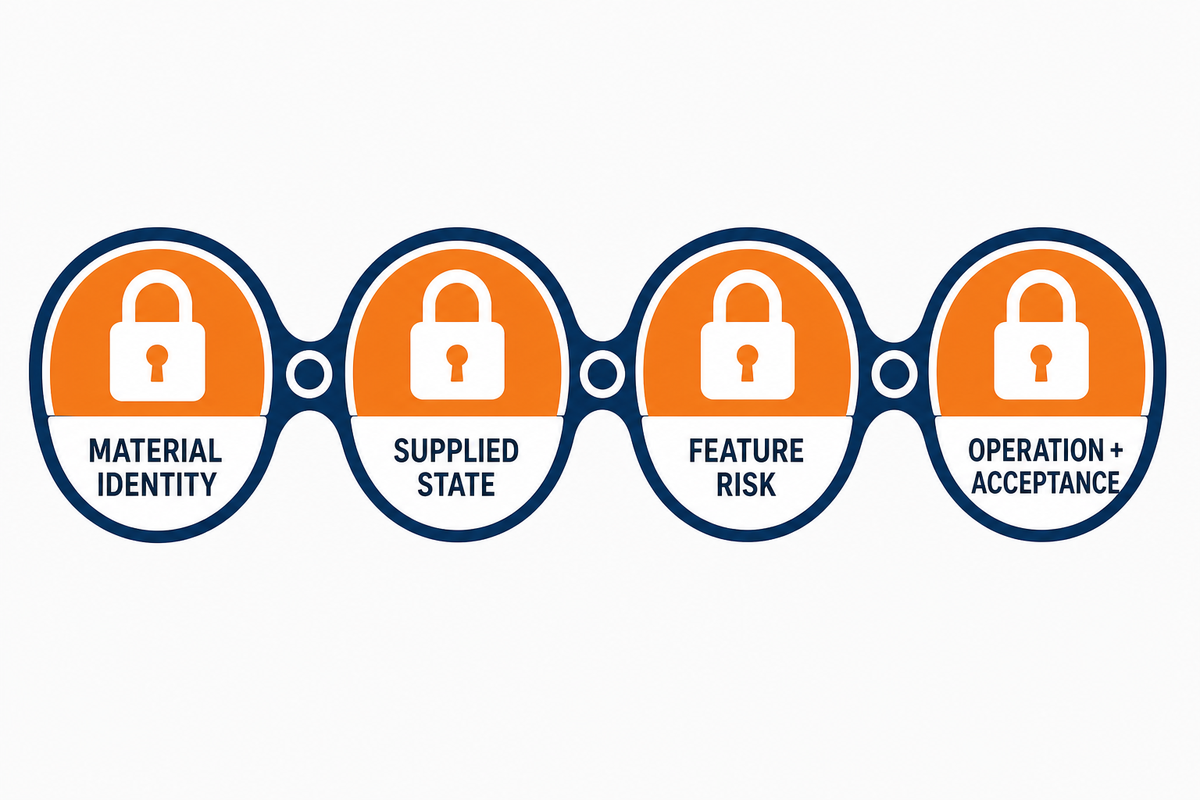
Une fiche de préparation dûment remplie est plus utile qu’une prévision de marché spéculative lorsqu’il s’agit d’établir un plan de fabrication fiable. Les recherches menées pour ce guide n’ont pas permis d’étayer suffisamment une section sur la demande actuelle ou les facteurs liés aux normes ; cette fiche de renseignements destinée aux acheteurs la remplace donc. La demande d’une norme applicable, de son édition, de la forme du produit et de son état s’inscrit dans le périmètre défini dans la notice officielle ISO 683-2:2016.
Fiche de préparation à l’usinage
- Numéro de plan et indice de révision
- Norme applicable au matériau et édition
- Grade exact et forme du produit
- Coulée/lot et exigences relatives au certificat
- État de livraison et traitement préalable
- Traitement requis et référence de dureté
- Dimensions du brut et quantité
- Références spécifiées critiques et surfaces fonctionnelles
- Parois minces, trous profonds, interruptions et portée
- Séquence ébauche, traitement, finition
- Procédé final pour chaque élément géométrique critique
- Exigences relatives à l’intégrité de surface, le cas échéant
- Méthode de contrôle, type de rapport et température de contrôle spécifiée, le cas échéant — par exemple 20 °C dans les recommandations NIST citées
- Code applicable, conditions de service et approbations du client
La fiche ne fixe ni le prix, ni le minimum de commande, ni le délai, ni l’approbation du fournisseur, ni le périmètre du certificat. Ces questions commerciales propres au projet sont abordées une fois les quatre points déterminants suffisamment définis.
À retenir
Définissez les quatre paramètres avant de choisir une valeur de coupe : l’identité du matériau, son état de livraison, les risques liés aux éléments géométriques et l’opération avec ses critères d’acceptation.
Quand les recommandations générales s’arrêtent et que l’examen du plan commence
Les recommandations générales ne suffisent plus dès que la décision suivante dépend du plan, de la spécification, de l’état réel du matériau, des risques liés aux éléments géométriques, de la quantité, de la gamme de fabrication ou des preuves d’acceptation. Il faut alors passer d’un guide pédagogique à un examen contrôlé de la fabricabilité, plutôt que de se fier à un tableau générique.
Selon les informations fournies par Zhenling, son expérience des matériaux comprend les nuances 25CrMo, 42CrMo, 12CrMoV, GCr15, Q235A et Q345D. Zhenling indique également réaliser du tournage CNC, du fraisage, de la rectification, de l’alésage, du perçage, de l’électroérosion à fil et des usinages sur centres 3, 4 et 5 axes, dans un atelier de 6 000 m² situé sur un site de production de 8 000 m².
Zhenling indique travailler sur des composants pour appareils à pression, séparation pétrole-gaz et contrôle des fluides. Ces informations sont fournies par l’entreprise et ne constituent pas des données de performance vérifiées de manière indépendante ; elles ne garantissent ni une tolérance, ni un délai, ni l’adéquation à une application, ni une approbation pour service sous pression. Pour en savoir plus, découvrez Zhenling.
La faisabilité de l’usinage et le contrôle dimensionnel ne suffisent pas à établir la conformité à un code de construction sous pression ni l’aptitude à un service impliquant une pression élevée, une température élevée, la corrosion, la fatigue ou d’autres conditions critiques pour la sécurité. La présentation des contrôles non destructifs de l’ASME distingue les examens formels des contrôles dimensionnels et visuels ordinaires, dans le cadre d’une démarche de conformité plus large.
Le client ou l’autorité d’ingénierie responsable doit définir le code applicable, les conditions de conception, la spécification du matériau, les examens, les essais, les approbations et les rapports d’acceptation. Si ces éléments sont prêts, faites vérifier une pièce en acier allié par rapport à son plan ou transmettez les données du projet.
Foire aux questions
L’acier allié est-il usinable ?
Oui, mais l’usinabilité dépend de l’état du matériau ; elle ne constitue pas une valeur permanente applicable à toute la famille. Le grade et la composition chimique, la microstructure, la dureté à la livraison, la géométrie des éléments, le matériau de l’outil, la rigidité, le liquide de coupe et le critère d’acceptation influent tous sur la plage de fonctionnement du procédé, comme le montre l’étude des paramètres présentés dans une revue évaluée par des pairs sur l’usinabilité des aciers. Avant de choisir une valeur de départ, vérifiez les quatre points déterminants : l’identité du matériau, son état de livraison, les risques liés aux éléments géométriques et l’opération avec ses critères d’acceptation. Conservez ce relevé comme référence pour comparer la production et résoudre les problèmes.
L’acier allié 4140 est-il facile à usiner ?
Cela dépend de l’état du brut : recuit, normalisé, prétraité pour obtenir une dureté élevée ou trempé, ainsi que de l’opération et de la géométrie. La seule désignation 4140, sans spécification applicable, état ni dureté mesurée, ne suffit pas. Consultez les données du fabricant d’outils correspondant à l’état réel, effectuez une première coupe contrôlée et conservez le certificat indiquant l’état du matériau ainsi que le relevé de dureté, afin que les comparaisons ultérieures de durée de vie des outils reposent sur la même base matériau.
Quel est le meilleur acier allié pour l’usinage ?
Il n’existe pas de choix universellement supérieur. Il faut trouver un équilibre entre l’usinabilité, la résistance, la ténacité, la tenue à la fatigue, la résistance à l’usure, la soudabilité, le comportement à la corrosion, la réponse au traitement et les exigences de service. Une nuance à usinabilité améliorée peut produire de bons copeaux tout en étant inadaptée à une application critique. Choisissez d’abord le matériau selon la spécification applicable et sa fonction ; planifiez ensuite le procédé en fonction de la forme réelle du produit, de son état, de sa dureté, de sa géométrie et des preuves requises.
Faut-il usiner l’acier allié avant ou après le traitement thermique ?
Souvent, les deux. Effectuez d’abord l’ébauche lorsque l’enlèvement de matière et la dureté obtenue ensuite le justifient, protégez les références et prévoyez une surépaisseur définie d’après le plan. Réalisez ensuite la finition des éléments fonctionnels qui nécessitent un contrôle après traitement. L’usinage à l’état prétraité, la nitruration après l’usinage final et la finition à l’état dur constituent des exceptions ; documentez donc la gamme de fabrication au lieu de supposer qu’il existe une séquence unique.
Peut-on utiliser le même tableau de vitesses de coupe pour le 4140 et le 4340 ?
Uniquement comme référence de départ, si la spécification, la forme du produit, l’état, la dureté, l’opération, l’outil, le revêtement, l’engagement, le liquide de coupe et les hypothèses relatives à la machine sont tous identiques. Si l’un de ces paramètres change, consultez à nouveau les données du fabricant d’outils correspondant au grade et à l’opération, puis effectuez un autre essai documenté. Ne transposez pas un résultat obtenu sur le 4140 au 4340 au seul motif qu’il s’agit dans les deux cas d’aciers alliés ou que leurs applications se recoupent.
Références et sources
- Revue évaluée par des pairs sur les facteurs d’usinabilité des aciers
- Revue évaluée par des pairs sur les inclusions non métalliques et l’usinabilité des aciers
- Page présentant le champ d’application de la norme ISO 683-2:2016
- Étude expérimentale sur le tournage dur de l’acier AISI 4140
- Recommandations de Sandvik Coromant pour le tournage selon le matériau
- Étude de 2026 sur la répartition de la dureté et le tournage dur du 42CrMo4
- Limites du procédé d’électroérosion selon Open University
- Recommandations du NIOSH sur la sécurité des fluides de coupe
- Recommandations du NIST sur la métrologie dimensionnelle de précision
- Revue évaluée par des pairs sur l’intégrité des surfaces usinées
- Étude de Sorsa et al. sur les brûlures de rectification et les contraintes résiduelles
- Présentation des contrôles non destructifs de l’ASME
Périmètre éditorial : ce contenu porte sur la planification des procédés ; il ne vaut ni approbation de substitution, ni données de coupe universelles, ni spécification de contrôle, ni décision relative à un code de construction sous pression. Le contexte relatif à l’entreprise est présenté comme provenant de Zhenling.






