Contacter Zhenling Company

Services d’usinage CNC du PEI (Ultem) par Zhenling
Pour établir un devis fiable d’usinage CNC du PEI (Ultem), il faut des plans maîtrisés, une désignation précise du matériau, l’état du brut et un plan de contrôle à réception. Zhenling examine ces éléments avant de choisir une gamme de fabrication, car une tolérance ou un devis générique peut masquer les éléments géométriques qui déterminent la stabilité structurelle et dimensionnelle, la qualité de surface, le travail de contrôle et le coût des pièces. Toute demande d’usinage CNC du PEI Ultem doit préciser le grade, l’état du matériau, la géométrie, les conditions de température, la finition et les exigences de contrôle. Avant de vous fier au prix, au délai ou à la capacité annoncés pour la commande réelle, examinez la gamme proposée, les limites restant à définir et les documents requis, et distinguez les données confirmées des hypothèses commerciales ou de contrôle non résolues.
L’usinage CNC du PEI (Ultem) est une prestation technique maîtrisée destinée à produire des pièces sur mesure en polyétherimide à partir de bruts et de plans approuvés. Ce service d’usinage CNC du PEI aborde l’usinage CNC de l’ULTEM comme un projet fondé sur le plan, et non comme une commande sur catalogue. Le périmètre du devis reste propre aux fichiers fournis et aux justificatifs exigés.
PROCÉDÉ
Processus technique maîtrisé
- 01 Résine PEI ou grade ULTEM
- 02 Matériau chargé ou sans charge
- 03 Fichier CAO et plan maîtrisé
- 04 Références spécifiées et cotes critiques
- 05 Limites de finition et d’aspect
- 06 Quantité de prototypes et volume annuel
- 07 Dossier de contrôle et de documentation
Pour chiffrer une pièce en PEI complexe, commencez par le plan
PEI désigne la famille des polyétherimides. ULTEM® est une marque de SABIC qui désigne une famille de grades de résine PEI ; « PEI », « ULTEM 1000 » et les différentes formes de bruts en PEI sont donc des notions liées, mais distinctes pour les achats et la conception.
Soyons clairs : un examen attentif du plan ne fait pas disparaître tous les risques. Il rend visibles les hypothèses non résolues avant qu’elles ne se traduisent par des commandes de matériau, des montages d’usinage, des contrôles ou des pièces rejetées.
[ Vérifier la concordance entre le plan et le brut ]Transformez « Pouvez-vous l’usiner ? » en sept questions vérifiables
01
SYS.REQ // GRADE
Quel grade ULTEM ou autre grade de PEI le plan spécifie-t-il ?
02
SYS.REQ // RENFORT
Le matériau est-il sans charge, chargé de fibres de verre ou renforcé autrement ?
03
SYS.REQ // FORME DU BRUT
Quelle forme de brut en PEI sera utilisée : plaque épaisse, feuille, barre ronde, barre tubulaire ou ébauche proche de la forme finale approuvée ?
04
SYS.REQ // RÉFÉRENCES GPS
Quelles cotes sont critiques pour la fonction, et quelles indications de tolérancement géométrique et quelles références spécifiées définissent ces caractéristiques critiques ?
05
SYS.REQ // SURFACES
Quelles faces de la pièce sont sensibles (aspect, étanchéité, accouplement, etc.) ?
06
SYS.REQ // QUANTITÉ
Combien de prototypes et de pièces destinées à une production récurrente faut-il ?
07
CRITIQUE // CONFORMITÉ ET TRAÇABILITÉ
Quels documents relatifs au matériau, au contrôle, à la conformité et à la traçabilité doivent accompagner les pièces usinées en PEI ?
Ces questions apportent des informations plus utiles qu’une demande de tolérance universelle pour l’usinage du PEI. La géométrie, la distance entre références spécifiées, les parois minces, les contraintes internes, le montage d’usinage, la chaleur produite pendant l’usinage, le tranchant des outils et la stratégie de coupe peuvent tous influer sur la précision atteignable.
Vérification de la concordance entre le plan et l’état du brut
DONNÉE NON EXPLICITÉE
Polymère générique, grade de marque, présence de charge, règle de substitution
CE QUE CELA PEUT CHANGER
Usinabilité, rigidité, usure des outils, documentation
RÉSULTAT DE L’ANALYSE
Désignation approuvée du matériau
DONNÉE NON EXPLICITÉE
Forme, dimensions, provenance, identification du lot, justificatif de détente des contraintes si nécessaire
CE QUE CELA PEUT CHANGER
Risque de déformation, gamme d’ébauche, surépaisseur d’usinage
RÉSULTAT DE L’ANALYSE
Liste des points à vérifier à la réception du brut
DONNÉE NON EXPLICITÉE
Parois minces, cavités profondes, alésages, filetages, rayons intérieurs, faces d’aspect
CE QUE CELA PEUT CHANGER
Appui, séquence de coupe, ébavurage, état de surface
RÉSULTAT DE L’ANALYSE
Notes d’analyse par élément géométrique
DONNÉE NON EXPLICITÉE
Références spécifiées, caractéristiques critiques, type de rapport, échantillonnage et indice de révision
CE QUE CELA PEUT CHANGER
Temps de contrôle, stratégie de montage d’usinage, comparabilité des devis
RÉSULTAT DE L’ANALYSE
Dossier de justificatifs proposé
Vérifiez l’édition de la norme. Le catalogue ISO indique que l’ISO 2768-2:1989 a été retirée et que l’ISO 22081:2021 en est la révision publiée. Aucune des deux ne doit être appliquée par défaut à votre pièce ; précisez sur le plan le système de tolérancement et l’édition applicables.
Choisissez le grade de PEI et l’état du brut avant l’usinage
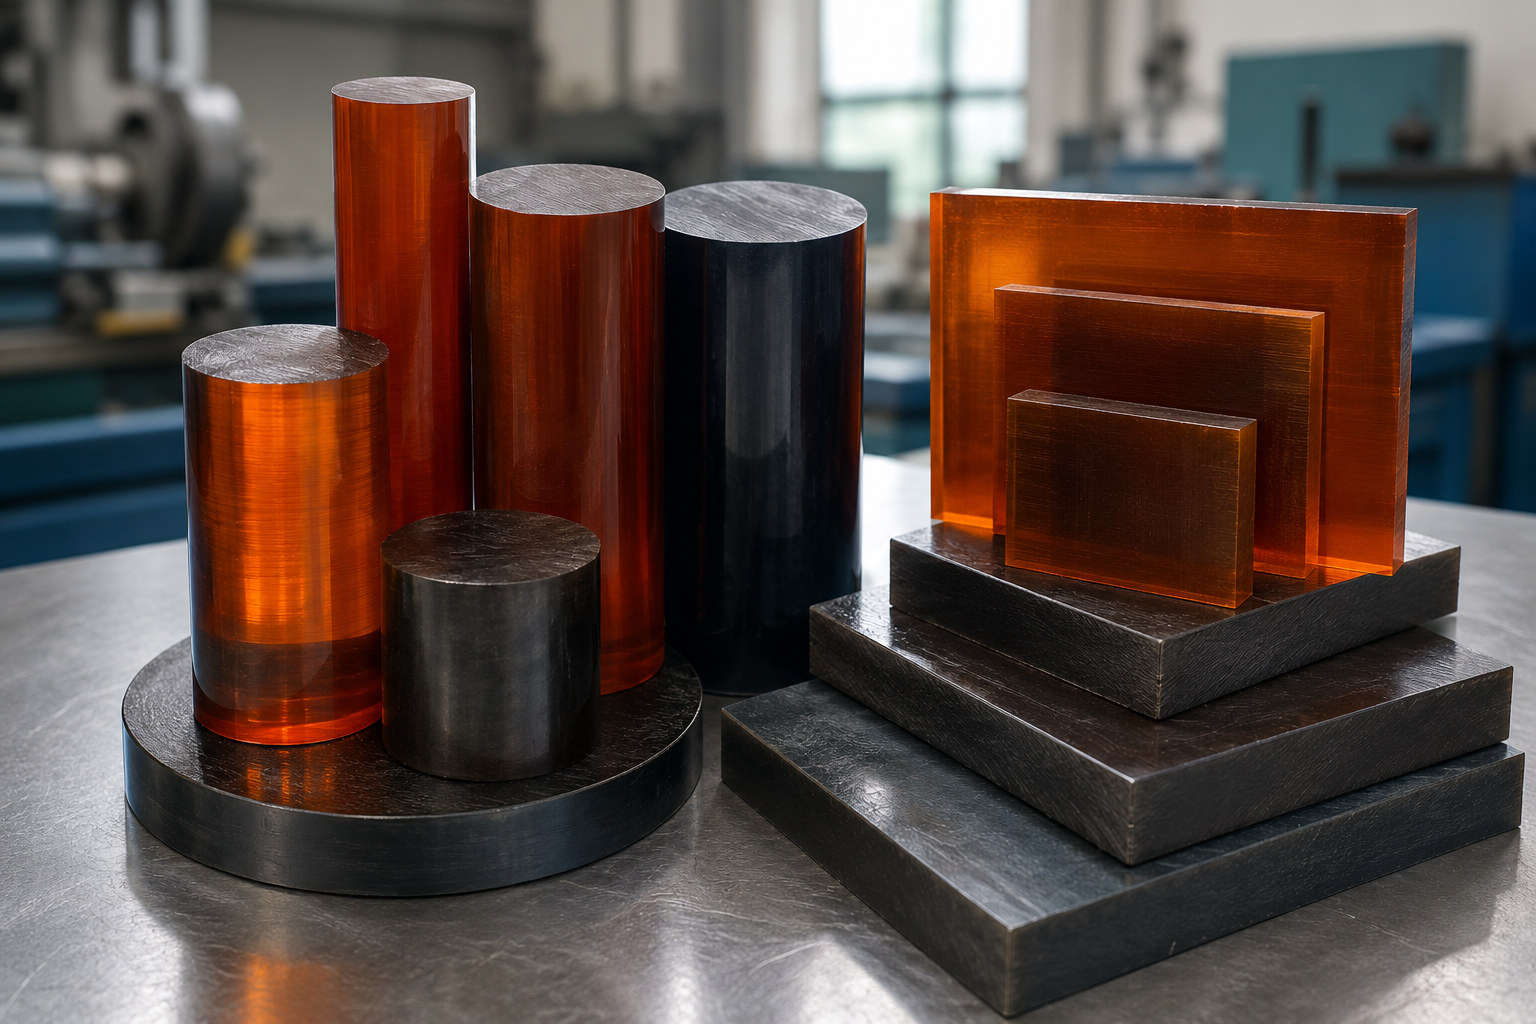
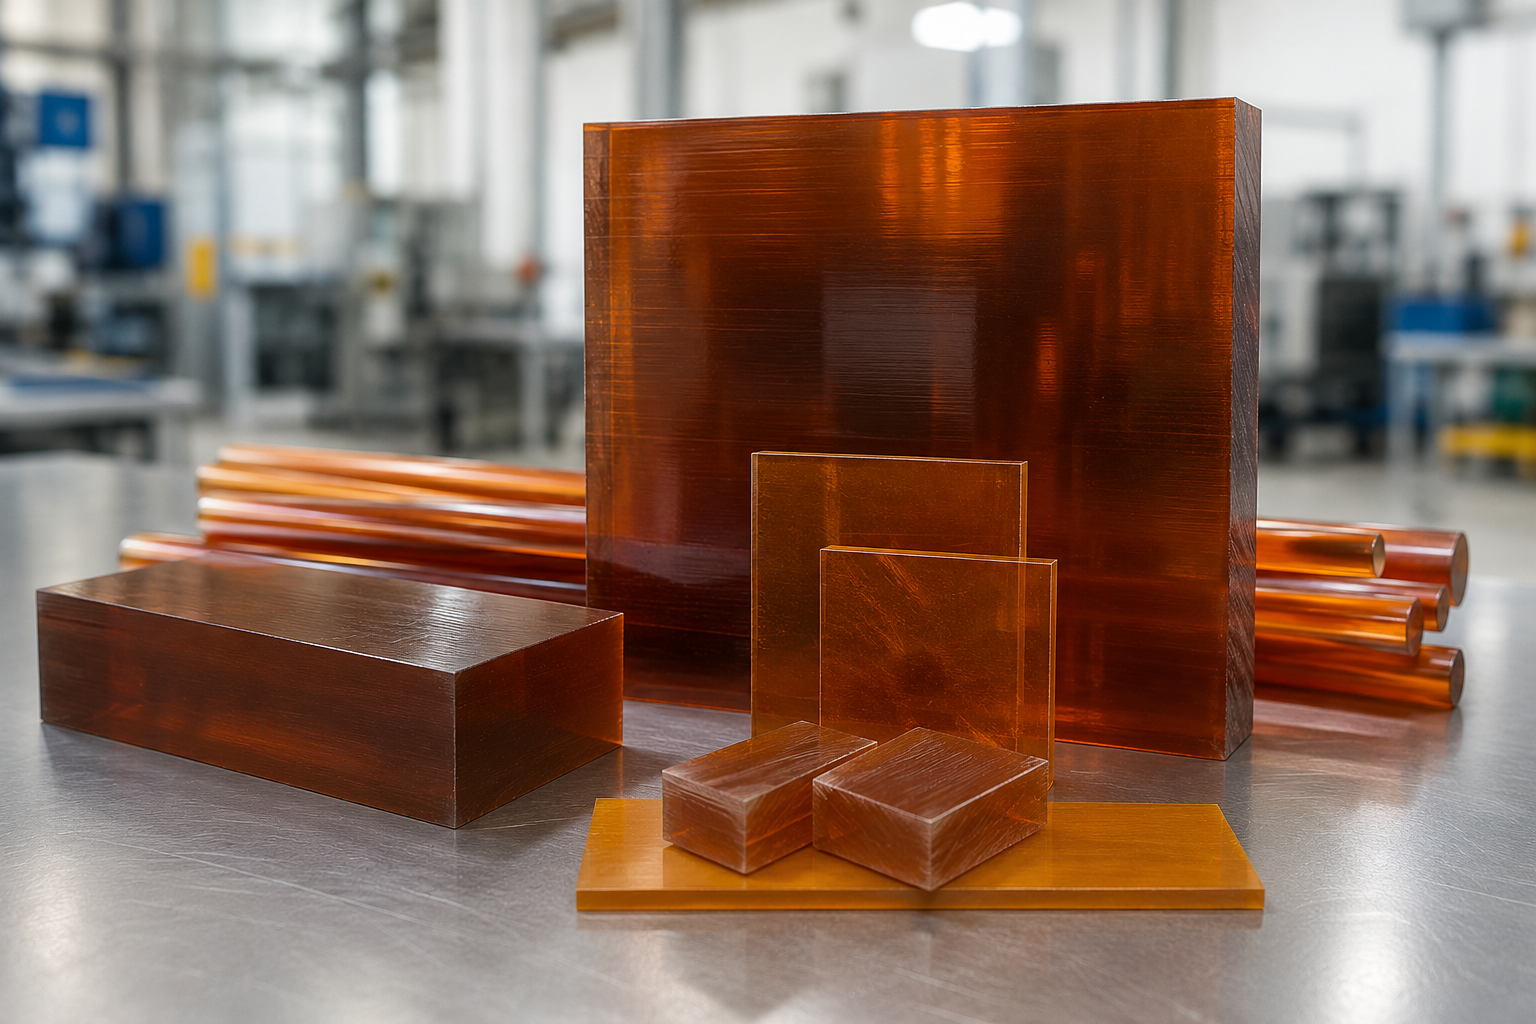
Le grade du composé PEI constitue un premier niveau de spécification. Le brut en PEI usinable — plaque épaisse, feuille, barre ronde ou barre tubulaire — en constitue un second, avec ses propres dimensions, critères de fabrication, caractéristiques de stabilité dimensionnelle et contraintes internes.
Ce tableau n’a pas valeur de guide de sélection des matériaux. L’ASTM D5205-24 précise que son système de classification du PEI n’est pas destiné au choix d’un matériau. Le responsable du plan doit évaluer les propriétés mécaniques, la stabilité thermique, la résistance à la chaleur et aux produits chimiques, l’isolation électrique, l’environnement de service, le procédé et le coût.
SYSTEM_READOUT // CONTEXTE_MATÉRIAU
SABIC classe ULTEM 1000 parmi les résines PEI thermoplastiques amorphes non renforcées. Cette donnée du fabricant ne permet pas de prévoir le comportement d’une plaque ou d’une barre particulière après enlèvement de matière, ni de conclure qu’ULTEM 1000 convient à toutes les conceptions.
Les propriétés du matériau, notamment la résistance mécanique, la rigidité, le comportement thermique et l’intégrité structurelle, contribuent à définir les exigences de l’application. À elles seules, elles ne permettent pas de prévoir la réaction des contraintes internes d’un brut donné à une séquence précise d’enlèvement de matière.
Correspondance entre grades de PEI et contraintes
DATA_MATRIX v1.0| Volet de la demande de devis | Exemple de donnée à fournir | Contrainte à vérifier | Point de vigilance pour l’usinage | Justificatif à demander |
|---|---|---|---|---|
| Résine ou composé | ULTEM 1000 | Grade non renforcé spécifié par le responsable du plan | Appui des éléments géométriques, chaleur, finition, détente des contraintes | Document du fabricant ou du distributeur attestant le grade et rattaché au lot |
| Résine ou composé | ULTEM 2300 | Présence de charge et substitution autorisée | Fibres de verre abrasives, qualité des arêtes, durée de vie des forets et des outils | Déclaration du grade exact et du renfort |
| Forme du brut | Plaque épaisse, feuille, barre ronde ou barre tubulaire | Dimensions disponibles, surépaisseur d’usinage, classe de stabilité | Équilibre de l’enlèvement de matière, bridage, déformation et rendement matière | Certificat du brut ou document du fournisseur |
| Application | Sollicitations thermiques, électriques, mécaniques ou chimiques | Critères d’acceptation du responsable du plan | Surfaces et cotes critiques | Spécification produit et exigences d’essai applicables |
Écartez ces raccourcis du bon de commande
- Matériau « ULTEM » sans autre précision sur le grade, la présence de charge ou les substitutions autorisées.
- « PEI équivalent » sans exigences de performance ni responsable de l’approbation.
- « Tolérances serrées » sans préciser les caractéristiques, les références spécifiées, la température ou le périmètre du rapport.
- « Certificats matière requis » sans indiquer le lien attendu avec le lot ni le document demandé.
- « Recuit des pièces si nécessaire » sans désigner le responsable du choix de la gamme et du contrôle d’acceptation.
La disponibilité dépend aussi du projet. La présence d’un grade ou d’une forme de brut dans un catalogue public ne prouve pas que Zhenling le détient en stock. Le devis doit confirmer la provenance, les contraintes liées au lot ou à la quantité minimale de commande, les documents requis et l’incidence sur le délai.
Ne comparez les matériaux voisins que si les conditions d’utilisation le justifient. Si le PEI approche une limite du projet, confrontez le plan aux démarches d’analyse distinctes pour l’usinage CNC du PEEK et l’usinage CNC du PAI (Torlon). Ces liens renvoient vers l’examen d’autres projets ; ils ne constituent pas des recommandations de matériaux, et l’approbation du matériau reste du ressort du responsable du plan.
Évaluez les risques liés à la géométrie, aux contraintes et à la finition avant d’usiner le PEI
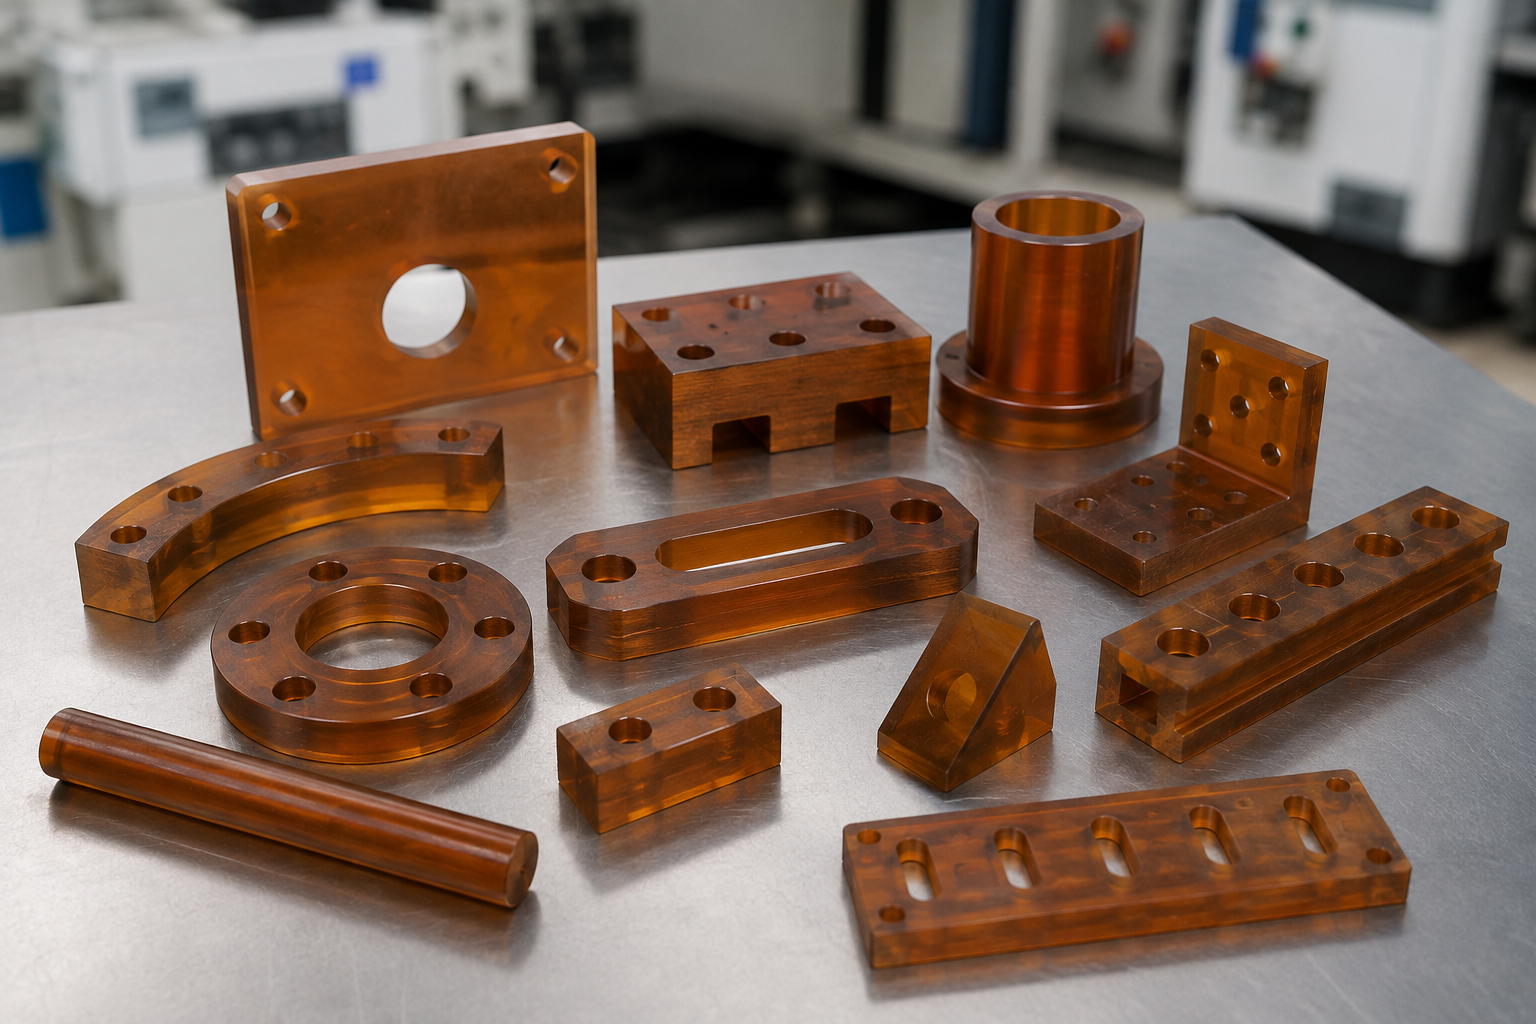
L’usinabilité du PEI dépend des éléments géométriques. Les zones ouvertes, les poches, les grandes portées, les parois élancées, les éléments filetés, les exigences d’état de surface et les diamètres extérieurs modifient les efforts exercés sur la pièce et l’outil de coupe.
F-01
Parois minces et grandes portées
Examinez l’appui, la surépaisseur d’usinage, l’équilibre de l’enlèvement de matière, le transfert des références spécifiées et l’étape à laquelle la paroi est mesurée. Une tolérance nominale de la machine ne permet pas de prévoir la relaxation après débridage.
F-02
Cavités profondes et angles
Examinez la portée de l’outil, le dégagement des goujures, l’évacuation des copeaux, l’échauffement local et le rayon des angles. Le tranchant des outils et une stratégie d’entrée définie peuvent compter, mais les paramètres définitifs dépendent toujours de l’élément géométrique.
F-03
Trous, alésages et filetages
Déterminez l’ajustement, la maîtrise de la position, le risque à la débouchée, les critères d’acceptation des bavures et la méthode de contrôle. L’état du foret, le faux-rond, la déflexion et l’abrasion due aux grades chargés doivent entrer dans l’analyse du procédé.
F-04
Aspect et accouplement
Définissez les limites d’aspect indépendamment des exigences de rugosité ou de cotes. Une « bonne finition de surface » ne devient un critère d’acceptation que lorsque le plan ou un échantillon approuvé précise ce qui est acceptable.
ANALYSE DES CONTRAINTES CACHÉES
La contrainte cachée tient souvent aux contraintes résiduelles, pas à la précision de la machine
Une discussion entre usineurs examinée portait sur un profil de 5 × 2 pouces comportant un élément géométrique sans appui d’environ 0.100 pouce. Il ne s’agit pas d’un résultat obtenu par Zhenling, mais cet exemple montre pourquoi il faut aborder le risque lié aux parois minces, le débridage, le retrait des pattes de maintien et l’étape du contrôle avant de considérer un programme d’usinage CNC de précision comme une preuve.
L’ASTM D7293-19 traite la stabilité dimensionnelle et le niveau de contraintes internes des bruts en PEI comme des caractéristiques d’approvisionnement. Une publication de brevet concernant les formes de bruts thermoplastiques décrit également comment une réduction des contraintes résiduelles peut limiter la torsion ou les variations dimensionnelles pendant l’usinage et en service, mais ce brevet étaye un mécanisme et ne constitue pas une norme d’usinage.
MATRICE DE DONNÉES // RISQUE ET ANALYSE
| Risque observé | Causes possibles à examiner | Donnée du plan ou de la demande de devis | Contrôle de la première pièce |
|---|---|---|---|
| La pièce se déforme après l’ébauche | Contraintes internes du brut, enlèvement unilatéral de matière, bridage, chaleur | Forme du brut, surépaisseur, références spécifiées, étape critique | Mesure intermédiaire et après débridage |
| Écaillage ou fissuration des arêtes | Présence de charge, tranchant de l’outil, géométrie des angles, appui en sortie | Règle de cassage des arêtes, limite d’aspect, rayon | Contrôle visuel avec grossissement si nécessaire |
| Les bavures dépassent le temps prévu pour la finition manuelle | Usure de l’outil, faux-rond, stratégie d’avance, débouchée | Limite d’ébavurage et éléments géométriques à protéger | Échantillon de l’élément géométrique avant la production de la quantité prévue |
| La finition varie sur une longue trajectoire | Matériau de l’outil, tenue du tranchant, vibrations, chaleur, rigidité du montage d’usinage | Zone de finition et méthode de comparaison | Contrôle au début, au milieu et à la fin de la trajectoire |
Variables du procédé
Le recuit dépend du cas. Les fournisseurs et usineurs consultés divergent sur la fréquence à laquelle il est nécessaire. Zhenling ne doit pas appliquer un cycle de recuit générique trouvé sur une page web ; la décision doit tenir compte du brut réel, de la géométrie de la pièce, des recommandations du fournisseur du matériau et des mesures dimensionnelles.
Des retours publiés par des professionnels sur l’ULTEM 2300 chargé de fibres de verre font état d’une abrasion, d’un écaillage, d’un échauffement au perçage et de difficultés à tenir les diamètres des trous plus marqués qu’avec un matériau sans charge. Ils justifient un plan explicite de suivi de l’usure des outils et d’essais de coupe, sans permettre de prescrire universellement un revêtement d’outil, une vitesse, une avance, un liquide de refroidissement ou un pourcentage de durée de vie des outils.
Mise en œuvre et périmètre
L’usinage de l’ULTEM 2300 commence donc par le document attestant le grade exact et par l’analyse de l’élément géométrique indiqué sur le plan, puis par un plan maîtrisé pour les outils et le contrôle. Il ne commence pas par la reprise des paramètres d’usinage d’une pièce sans rapport.
Le seul grade ULTEM ne définit ni une pièce en ULTEM ni les critères d’acceptation d’une pièce usinée en ULTEM. L’usinage CNC sur mesure, y compris celui des plastiques, exige toujours le plan réel, l’état du brut et le périmètre du contrôle. Les pièces complexes nécessitent aussi une analyse de chaque élément géométrique, car la chaleur produite pendant l’usinage peut interagir avec l’appui, l’état de l’outil et les contraintes internes.
Le compromis
L’analyse de chaque élément géométrique demande plus de travail que l’acceptation d’une tolérance de catalogue, mais elle révèle aussi les variables les plus susceptibles de compromettre une paroi mince, un trou critique ou une face d’aspect.
Demander une analyse des risques liés aux éléments géométriques ➔Évaluez l’usine et le premier projet en PEI
Selon les documents publiés par Zhenling, l’entreprise a été créée en 2006, exploite une usine à Jiashan et réalise des usinages sur mesure à partir de plans ou d’échantillons, avec des centres d’usinage à trois, quatre et cinq axes, ces derniers étant importés. Ces informations attestent une activité générale d’usinage de précision ; elles ne prouvent pas qu’un programme en PEI a déjà été réalisé.
Limites des justificatifs : les recommandations d’ISO/CASCO sur les attestations de conformité invitent à distinguer les preuves relatives au système, au produit et au projet. Les informations sur les installations de Zhenling proviennent toujours de l’entreprise et ne doivent pas être présentées comme une qualification pour le PEI.
Fait vérifié concernant l’entreprise
BASIC_CAPACITY- Base générale en usinage
- Travaux sur mesure à partir de plans et d’échantillons
- Équipements à trois, quatre et cinq axes répertoriés
À confirmer pour chaque projet
REQUIS- Échanges sur le projet au moyen d’une demande de devis identifiée
- Justificatifs propres au projet en PEI
- Provenance exacte du brut et grade
- Méthode de montage d’usinage et de coupe
- Possibilité de mesurer les éléments géométriques critiques
- Dossier de justificatifs pour l’échantillon ou la première pièce
Non revendiqué
HORS_PÉRIMÈTRE- Aucun raccourci sans justificatif
- Aucune réalisation en PEI documentée publiquement
- Aucune tolérance universelle pour le PEI
- Aucun délai fixe ni garantie de stock
- Aucune approbation générale pour les secteurs réglementés
Un premier projet doit répondre à cinq questions de preuve
Q01 Peut-on obtenir le grade exact, le taux de charge, la forme du brut et les documents du lot conformément à la demande ?
Permet de vérifier que la traçabilité du matériau correspond aux exigences techniques précises avant le début de l’usinage.
Q02 Le maintien de la pièce et la gamme de fraisage CNC proposés tiennent-ils compte de l’élément géométrique le plus risqué sans surestimer les capacités d’usinage ?
Centre l’analyse technique sur les zones de contraintes et les tolérances critiques plutôt que sur des affirmations générales.
Q03 Les références spécifiées et les caractéristiques critiques peuvent-elles être mesurées selon une méthode convenue ?
Établit des règles de métrologie communes pour éviter les désaccords sur les contrôles après production.
Q04 Un dossier de contrôle de la première pièce propre au client ou un échantillon approuvé est-il requis avant de lancer le reste de la quantité ?
Crée un point de validation de la production vérifiable pour réduire les risques sur les commandes en série.
Q05 Quelles modifications du procédé, de la provenance du matériau, du plan de contrôle ou du plan déclenchent une nouvelle approbation de l’acheteur ?
Définit les limites strictes de gestion des modifications nécessaires à un usinage sur mesure maîtrisé.
Un rapport de contrôle de la première pièce peut consigner l’état de la pièce et du procédé à un moment donné. À lui seul, il ne certifie pas l’usine pour toutes les géométries ou applications en PEI.
Si le bon de commande exige un niveau de qualité aéronautique (AS9102), une procédure d’approbation des pièces de production automobile ou un autre processus propre à l’acheteur, indiquez-le clairement dans les documents de la demande de devis. Ne supposez pas qu’un programme qualité similaire s’applique à tous les projets d’usinage sur mesure.
Définissez le contrôle de la première pièce et la traçabilité
Le périmètre du contrôle fait partie du produit fabriqué. Une attestation de conformité, un certificat matière, un rapport de contrôle dimensionnel, un dossier de première pièce et un enregistrement de traçabilité du lot répondent chacun à une question différente.
EMPLOYEZ DES TERMES PRÉCIS POUR LES JUSTIFICATIFS
DOCUMENT MATIÈRE
Identifie le brut utilisé et le lien disponible avec le lot du fournisseur.
ATTESTATION DE CONFORMITÉ
Atteste le respect d’exigences désignées ; il ne s’agit pas automatiquement d’un rapport d’essai complet.
RAPPORT DIMENSIONNEL
Consigne les résultats mesurés pour les caractéristiques spécifiées par l’acheteur.
ENREGISTREMENT DE LA PREMIÈRE PIÈCE
Rassemble les justificatifs initiaux relatifs à la pièce et au procédé dans le format exigé par le contrat.
ENREGISTREMENT DE TRAÇABILITÉ
Relie les pièces, le projet d’usinage, le lot de matériau, l’indice de révision du plan et les documents conservés dans la mesure définie par le bon de commande.
Grille de comparaison des devis pour le PEI
PAGE 01 / 03
03
Production récurrente
QUESTION MINIMALE
Que faut-il contrôler à nouveau pour chaque lot, commande, modification ou intervalle ?
POURQUOI LE PRIX VARIE
Contrôles récurrents et conservation des documents
JUSTIFICATIF D’ACCEPTATION
Accord sur le contrôle ou l’échantillonnage
Emballage et marquage
QUESTION MINIMALE
Comment les faces d’aspect, les lots et les pièces individuelles sont-ils protégés ou identifiés ?
POURQUOI LE PRIX VARIE
Manutention, étiquettes, emballage, logistique
JUSTIFICATIF D’ACCEPTATION
Instruction d’emballage approuvée
02
Justificatifs dimensionnels
QUESTION MINIMALE
Quelles caractéristiques, quelle méthode, quelles conditions ambiantes et quelle taille d’échantillon ?
POURQUOI LE PRIX VARIE
Temps d’utilisation des équipements et de rédaction des rapports
JUSTIFICATIF D’ACCEPTATION
Résultats repérés sur le plan ou indexés
Approbation de la première pièce
QUESTION MINIMALE
Simple approbation d’un échantillon, format du client, AS9102, PPAP ou autre dossier ?
POURQUOI LE PRIX VARIE
Charge de travail technique et documentaire
JUSTIFICATIF D’ACCEPTATION
Document d’approbation désigné
01
Identité du matériau
QUESTION MINIMALE
Quels grade, forme de brut, provenance, lot et règle de substitution ?
POURQUOI LE PRIX VARIE
Approvisionnement, rendement matière, essais, conservation des documents
JUSTIFICATIF D’ACCEPTATION
Document matière rattaché au projet d’usinage ou au lot
Maîtrise du plan
QUESTION MINIMALE
Quels indice de révision, références spécifiées, notes et caractéristiques critiques ?
POURQUOI LE PRIX VARIE
Programmation, montages d’usinage, préparation des contrôles
JUSTIFICATIF D’ACCEPTATION
Indice de révision indiqué sur le rapport
Une certification du système de management ne doit pas être présentée comme une certification du produit. De même, les certifications CE ou ASME de l’entreprise, lorsqu’elles s’appliquent, ne permettent pas d’affirmer que chaque pièce usinée en ULTEM est certifiée. Cette distinction suit le cadre de définition du périmètre des justificatifs décrit par ISO/CASCO.
TRANSITION_PROCESSUS // PHASE 2
Passez du prototype en PEI à la production répétée
Un prototype en PEI usiné par CNC ne devient un justificatif utile pour la production que si le grade et la présence de charge, la provenance du brut, l’indice de révision du plan, la gamme d’usinage, la méthode de mesure et la décision d’approbation sont reliés. L’acceptation sur le seul aspect visuel ne sécurise pas une commande répétée.
Un dossier plus volumineux n’est pas toujours nécessaire : le degré d’approbation approprié dépend des risques de l’acheteur et du contrat. Zhenling n’affirmera pas qu’un format de contrôle de la première pièce, une taille d’échantillon ou un système d’approbation de la production convient à toutes les pièces en PEI.
SÉQUENCE_DES_DONNÉES_DE_PRODUCTION
01
Rassemblez le fichier CAO, le plan PDF maîtrisé, la quantité, les contraintes d’utilisation et la date souhaitée.
02
Confirmez le grade de PEI, le taux de charge, la forme et la provenance du brut ainsi que toute substitution autorisée.
03
Signalez les questions relatives à la géométrie, aux contraintes internes, au montage d’usinage, aux outils, au liquide de refroidissement, à la finition et aux mesures.
04
Établissez le devis selon le périmètre convenu pour le matériau, le procédé, le contrôle, les documents et l’emballage.
05
Fabriquez la quantité approuvée et réunissez les documents requis sur le matériau, le lot et les cotes.
Étape d’approbation
Décidez du sort des résultats et des écarts, et vérifiez l’aspect ainsi que l’exhaustivité des documents.
Figez les données approuvées et définissez les modifications qui déclenchent une nouvelle approbation.
Le degré d’approbation doit correspondre au contrat. Une pièce industrielle simple peut nécessiter un rapport dimensionnel relié au plan. Un programme aéronautique peut exiger la norme SAE AS9102C, tandis qu’un projet automobile ou soumis à d’autres exigences client peut imposer un dossier différent ; aucun ne s’applique par défaut à toutes les pièces en PEI.
Les motifs de nouvelle approbation doivent figurer dans la commande
TRG.01
Révision du plan, des tolérances, de la finition, de l’aspect ou du contrôle.
TRG.02
Modification du grade de PEI, de la couleur ou de la provenance du brut, du fournisseur, de la règle relative aux quantités par lot ou de la documentation.
TRG.03
Modification des procédés d’usinage, de l’outillage, de la conception des montages d’usinage, des fournisseurs d’opérations sous-traitées ou de la conception de l’emballage.
TRG.04
Tout événement qualité, arrêt du procédé ou changement de quantité que l’acheteur juge significatif.
Figez la chaîne des justificatifs, pas seulement le programme d’usinage
La production répétée exige bien plus que la réutilisation des trajectoires d’outil. Les justificatifs relatifs à la première pièce, la version approuvée du plan, l’identification du lot de PEI, les contrôles des outils, les notes sur les montages d’usinage et les mesures définies doivent tous correspondre à la configuration de production approuvée.
BUREAU D’ÉTUDES
Le bureau d’études est responsable de l’intention du plan, de l’approbation du matériau et du traitement des écarts techniques.
QUALITÉ
Le service qualité est responsable du choix des caractéristiques, des méthodes de mesure, des rapports requis, de leur transmission et de la conservation des documents.
ACHATS
Les achats sont responsables d’un périmètre commercial comparable, de la quantité autorisée, des conditions de livraison et de la formulation des substitutions approuvées.
USINAGE
L’usinage est responsable de la gamme maîtrisée et soumet une demande de modification lorsqu’une nouvelle hypothèse risque de la changer.
Le délai est confirmé une fois cette gamme définie. L’état du brut, les dimensions de l’ébauche, la complexité de la pièce, le travail sur les montages d’usinage, les heures d’usinage, la capacité de contrôle, l’examen des documents, la quantité et les contraintes d’expédition entrent tous dans le calendrier.
PEI_CNC_ROUTING // ZERO_DEFECT
PROTO_TO_PROD_SEQUENCE
COORD: X.1904 Y.842 // STS: ACTIVE
///////////////// V8.0
Quels facteurs déterminent le coût et le délai de l’usinage CNC du PEI ?
Le coût d’une pièce usinée en ULTEM ne se limite pas au temps de broche. Le rendement matière, la stratégie de mise en position, l’usure des outils, la complexité des éléments géométriques, l’étendue des contrôles, les rapports, la quantité, l’emballage et les critères d’acceptation entrent tous dans le devis. Le prix unitaire le plus bas ne donne pas nécessairement le coût le plus bas par pièce approuvée.
00255075100
LIEN_SYSTÈME_ÉTABLI // 100 %
PHASE_01
Matériau et rendement du brut
ENTRÉE
Données requises
Grade, forme, dimensions, quantité, règle de substitution
ALERTE
Contrainte possible
Ébauche surdimensionnée, forme indisponible, chute inutilisée
ACTION
Action de l’acheteur
Comparez des offres portant sur le même matériau
PHASE_02
Programmation et mises en position
ENTRÉE
Données requises
Fichier CAO, références spécifiées, accès, faces à protéger
ALERTE
Contrainte possible
Mise en position supplémentaire ou appui sur mesure
ACTION
Action de l’acheteur
Transmettez le fichier CAO natif et le plan maîtrisé
PHASE_03
Outils et maîtrise du procédé
ENTRÉE
Données requises
Présence de charge, trous, cavités, zones de finition
ALERTE
Contrainte possible
Usure abrasive, chaleur, bavures ou détérioration des arêtes
ACTION
Action de l’acheteur
Approuvez une stratégie d’échantillonnage pour les éléments géométriques à risque
PHASE_04
Contrôle
ENTRÉE
Données requises
Liste des caractéristiques, méthode, échantillon, format
ALERTE
Contrainte possible
Temps de mesure et de rédaction des rapports omis d’un devis peu cher
ACTION
Action de l’acheteur
Alignez le périmètre des justificatifs
PHASE_05
Gestion des commandes répétées
ENTRÉE
Données requises
Quantité annuelle, lancements, motifs de modification
ALERTE
Contrainte possible
Approbation répétée inutilement ou omise lorsqu’elle est nécessaire
ACTION
Action de l’acheteur
Définissez le périmètre récurrent avant l’attribution de la commande
PHASE_06
Emballage et logistique
ENTRÉE
Données requises
Protection, marquage, séparation des lots, destination
ALERTE
Contrainte possible
Dégradation de l’aspect ou perte de traçabilité
ACTION
Action de l’acheteur
Inclure l’emballage et l’étiquetage dans la comparaison
ÉLÉMENTS PROBANTS
ISO/CASCO REVIEW.01
Positionnement des preuves : bronze
La norme ASTM D7293-19 confirme que les dimensions des ébauches, leur stabilité dimensionnelle et leur niveau de contraintes internes peuvent constituer des critères d’achat. Les données publiques étayent ce modèle de facteurs de coût, mais pas un pourcentage d’économies, une fourchette de prix, un délai de retour sur investissement ni un seuil de rentabilité universel entre usinage CNC et moulage. Zhenling établira un devis à partir du plan et des justificatifs demandés, plutôt que de publier un chiffre qui ne résisterait pas à l’examen du projet.
Deux devis d’usinage ne sont comparables que s’ils couvrent la même spécification de matériau, les mêmes éléments géométriques et quantités, ainsi que les mêmes conditions d’emballage, de livraison et de modification. Un prix à la pièce inférieur peut correspondre à un périmètre sensiblement différent.
Usinage CNC du PEI Outils d’ingénierie
Préparation de la demande de devis pour le PEI
Comparateur de périmètres des devis pour le PEI
Planificateur des justificatifs pour la première pièce en PEI
PEI est le nom générique du polyétherimide. ULTEM est une marque de SABIC désignant une famille de grades de résine PEI. Votre demande de devis doit préciser le grade exact de résine ou de composé, la présence éventuelle d’une charge, la couleur ou la variante le cas échéant, ainsi que la forme de l’ébauche usinable, au lieu de considérer ces noms comme parfaitement interchangeables.
Les responsables du plan doivent préciser le grade approuvé, indiquer si le matériau est non chargé ou renforcé et signaler si toute substitution nécessite une approbation. ULTEM 1000 et ULTEM 2300 peuvent présenter des différences de rigidité, d’usure abrasive, de finition et de points à contrôler, mais cette page ne choisit pas de grade pour votre application.
Pour établir un devis de tolérance sérieux, il faut connaître l’élément géométrique, la dimension nominale, le système de références spécifiées, l’état de l’ébauche, l’épaisseur de paroi ou la portée, la gamme d’enlèvement de matière, la méthode de mesure et l’étape de réception. « Tolérances serrées » ne suffit pas pour déterminer si une pièce livrée sera conforme au plan en vigueur.
Envoyez, si vous en disposez, les fichiers CAO tridimensionnels natifs, un plan bidimensionnel en vigueur, la spécification du matériau, les quantités de prototypes et de pièces à produire régulièrement, les caractéristiques critiques, les exigences de finition et d’aspect, les documents de contrôle, les consignes d’emballage, la destination et la date souhaitée. Précisez avant l’établissement du devis tout format de document qualité propre à votre entreprise.
Ils peuvent influer sur l’appui, l’accès de l’outil, le rayon des angles, l’évacuation des copeaux, la chaleur, la déformation, la maîtrise des bavures, l’équilibre de l’enlèvement de matière et l’étape de mesure. L’examen doit distinguer les points qui relèvent du plan, ceux qui relèvent du processus d’usinage et ceux qui doivent être confirmés sur un échantillon ou une première pièce.
Selon la commande, vous pouvez demander un document matière lié à un lot, un certificat de conformité, un rapport dimensionnel, un dossier de contrôle de première pièce ou un dossier de soumission pour approbation propre au client. Précisez les champs et le périmètre requis, car ces documents ne sont pas interchangeables et ne sont pas tous inclus d’office.
La provenance du matériau et le rendement des ébauches, les mises en position, la complexité de la géométrie, les outils de coupe, l’abrasion due aux grades chargés, la finition de surface, le contrôle, les rapports, la quantité, l’emballage et la logistique entrent tous en ligne de compte. Zhenling confirme le coût et le délai après examen du périmètre défini, au lieu de proposer des devis instantanés sans fondement.
L’acheteur et le fournisseur conviennent de l’identité du matériau, de l’indice de révision du plan, des caractéristiques, de la méthode, du rapport, des critères d’aspect, des écarts et de l’autorité chargée de l’approbation. La production régulière commence une fois le dossier de justificatifs convenu accepté et les données d’entrée ou les situations nécessitant une nouvelle approbation consignées.
Ils peuvent soulever des questions pratiques sur l’affûtage des outils, le liquide de refroidissement, les rayons, la géométrie des goujures, le grippage, les bavures, le carbure et les décisions de recuit, mais ils ne définissent pas un procédé universel. Servez-vous-en pour établir une liste de points à examiner, puis validez le grade réel, l’ébauche, l’élément géométrique, la machine, l’outil et le résultat obtenu sur la première pièce.