Contacter Zhenling Company

Usinage CNC de précision : lire les tolérances et les données de contrôle

L’usinage CNC de précision s’évalue au regard d’un élément géométrique défini, d’une tolérance, d’une référence, de l’état de la pièce, de la méthode de mesure, du critère de décision et de la population concernée — et non d’un simple nombre de décimales, d’une appellation de machine ou d’un rapport de contrôle bien présenté. Toute affirmation pertinente précise ces éléments. Ce guide explique comment passer de la terminologie à la grandeur mesurée, à la méthode, à la décision de conformité, à la couverture et aux preuves relatives au procédé, sans demander à un seul chiffre de prouver plus qu’il ne le peut.
Précision d’usinage, précision de l’usinage CNC et précision et répétabilité d’une machine CNC sont des expressions de recherche, et non des conclusions de mesure. Les recherches d’entreprises d’usinage CNC de précision, d’un prestataire d’usinage CNC de précision à proximité ou du coût de l’usinage CNC de précision relèvent d’une intention commerciale ; ce guide ne classe pas les fournisseurs.
Pourquoi l’usinage CNC de précision ne se définit-il pas par un seul nombre de décimales ?
Il n’existe pas de nombre universel de décimales ni de valeur de tolérance qui définisse la précision de chaque élément géométrique usiné. Le plan fixe les exigences ; le système de contrôle évalue les éléments géométriques définis ; et les preuves disponibles déterminent la conclusion justifiée. Afficher davantage de chiffres peut faciliter la lecture, mais ne crée ni précision, ni traçabilité, ni conformité.
ISO 2768-1:1989 constitue un contre-exemple utile. Son champ d’application public décrit des tolérances générales réparties en quatre classes pour certaines dimensions linéaires et angulaires sans indication de tolérance individuelle, notamment sur des pièces obtenues par enlèvement de métal ou par formage de tôle. Il s’agit d’une convention de plan dont le champ est délimité, et non d’un seuil universel de capacité CNC.
Les tolérances générales indiquent la règle par défaut applicable lorsqu’une cote n’est pas tolérancée individuellement. Elles ne prouvent pas qu’un élément géométrique donné a été mesuré, que la méthode était adaptée ou que le procédé restera stable dans le temps. De même, une machine capable d’un mouvement sur cinq axes ne remplace pas les preuves de contrôle au niveau des éléments géométriques ; pour comparer ces notions, voyez pourquoi l’usinage cinq axes ne remplace pas les preuves de contrôle.
Les résultats de recherche mêlent souvent le vocabulaire de la production à celui du contrôle. Les machines de précision, les centres de fraisage CNC, les fraiseuses, les tours ou les systèmes multiaxes peuvent contribuer à un procédé d’usinage ; leur seule appellation n’établit pas la conformité. Les expressions « précision CNC » et « usinage CNC de précision » sont tout aussi incomplètes. La CAO définit la géométrie, la FAO pilote les mouvements et l’outil coupant enlève de la matière. Les usineurs peuvent automatiser un processus de contrôle qualité, mais un plan aéronautique ou une indication d’état de surface nécessite toujours une définition de mesure et des preuves qui lui sont propres.
Règle de lecture : considérez toute affirmation de précision comme incomplète tant qu’elle ne précise pas l’élément géométrique, l’exigence, la méthode et le périmètre des preuves.
Quelles différences entre tolérance, précision, répétabilité, résolution, incertitude et capabilité ?
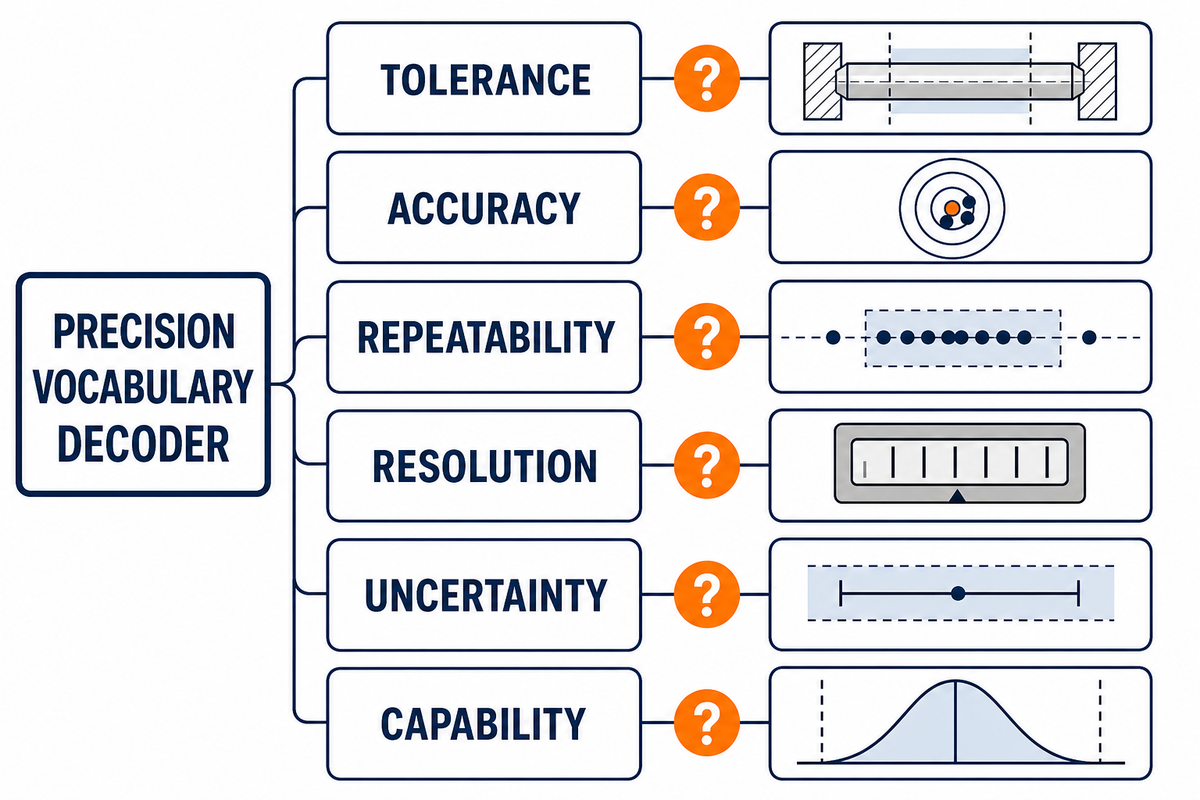
La tolérance, la précision, la répétabilité, la résolution, l’incertitude et la capabilité répondent à des questions différentes. La tolérance relève de l’exigence produit ; la précision et la répétabilité décrivent différents aspects des performances ; la résolution concerne les incréments détectables ou affichés ; l’incertitude qualifie un résultat de mesure ; et la capabilité compare le comportement stable d’un procédé aux limites de spécification. Remplacer un terme par un autre crée une fausse assurance.
Décrypter les 6 termes de la précision
| Terme | Question à laquelle il répond | Preuves nécessaires | Ce qu’il ne prouve pas |
|---|---|---|---|
| Tolérance | Quelle variation est autorisée ? | Plan, spécification et indice de révision sous contrôle | Résultat réel ou stabilité du procédé |
| Précision | À quelle distance le résultat se trouve-t-il de la valeur visée ? | Référence, contexte d’étalonnage, méthode et résultat | Répétabilité des résultats d’une pièce à l’autre ou dans le temps |
| Répétabilité | Dans quelle mesure les résultats répétés sont-ils regroupés ? | Observations répétées dans des conditions spécifiées | Absence de décalage systématique |
| Résolution | Quel incrément peut être affiché ou détecté ? | Spécification et réglage de l’instrument | Exactitude ou aptitude à étayer la décision |
| Incertitude | Quel degré de doute accompagne le résultat ? | Grandeur mesurée, méthode, contributions et évaluation définies | Acceptation ou rejet automatique |
| Capabilité | Comment la sortie d’un procédé stable se compare-t-elle aux limites ? | Données indépendantes ordonnées dans le temps ; hypothèses sur la stabilité et la distribution | Conformité d’une pièce individuelle non mesurée |
Prenons un alésage hypothétique de Ø20.000 mm avec une tolérance de ±0,010 mm. Un affichage au 0,001 mm indique une résolution, mais cela ne renseigne à lui seul ni sur le biais ni sur l’incertitude. Dix mesures regroupées étroitement autour de 20,008 mm peuvent être répétables tout en étant décalées par rapport à la valeur nominale. Un résultat proche de la valeur nominale peut être précis sans démontrer que le procédé est stable et capable. Le vocabulaire détermine à quelle question les données peuvent répondre.
Que cherche exactement à mesurer le contrôle ?
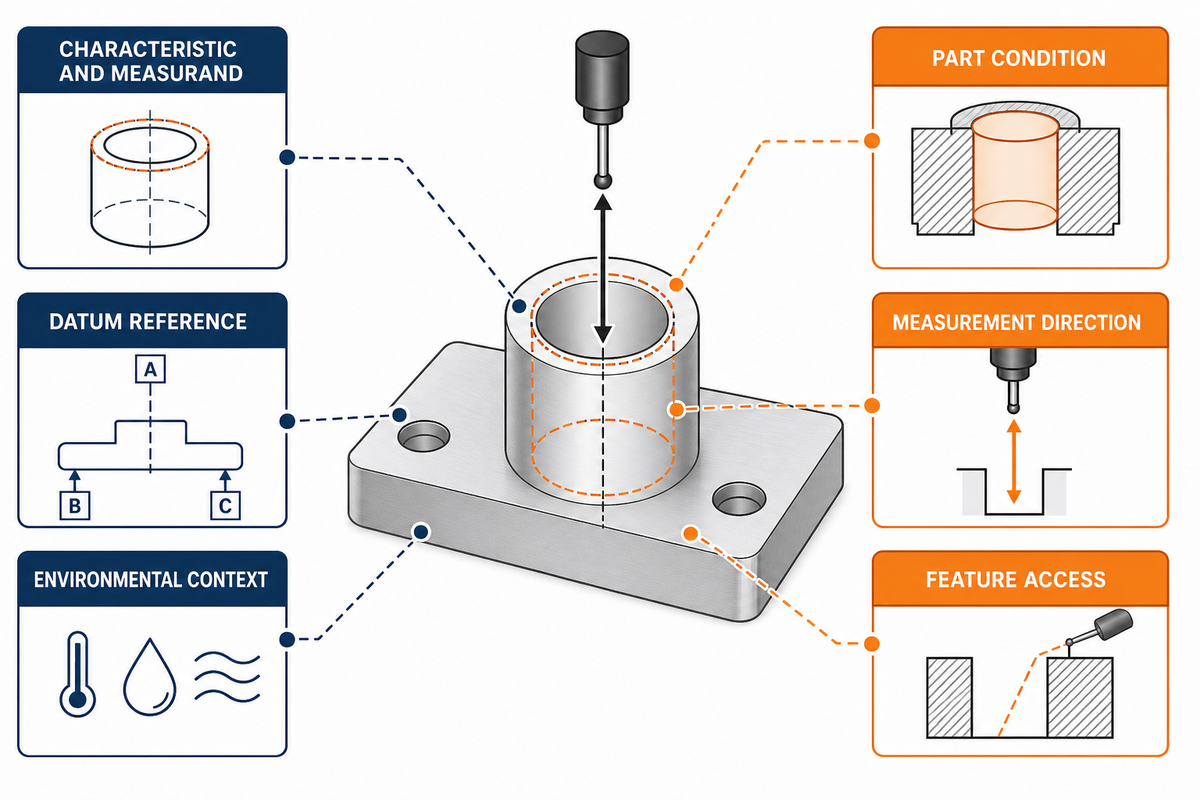
Avant de choisir un instrument, définissez la grandeur mesurée : la quantité précise que l’on entend mesurer. La taille, la forme, l’orientation, la position, le battement et la texture de surface ne sont pas interchangeables. La référence, la direction, l’état final de la pièce, le contexte environnemental, le filtrage et l’accès à l’élément géométrique peuvent modifier à la fois la procédure et le sens de la valeur indiquée.
Mesurer le diamètre d’un trou ne revient pas à déterminer sa position par rapport à un système de références spécifiées. La planéité ne nécessite pas de référence, contrairement au parallélisme. Une valeur de texture de surface est incomplète si le paramètre, la longueur d’évaluation, le filtrage ou la coupure, le sens de mesure et l’état de la pièce ne sont pas précisés. Les travaux du NIST sur les surfaces techniques mettent également en garde contre l’idée qu’une valeur de rugosité plus faible améliore systématiquement la fonction, quelle que soit l’application.
Par exemple, une exigence hypothétique Ra 1,6µm et un résultat indiqué de 1,4µm restent incomplets si la coupure, le sens de mesure et l’état de surface ne sont pas précisés.
Tableau de clarification des ambiguïtés du plan
| Champ ambigu | Pourquoi le résultat peut varier | Clarification | Preuve dans le rapport |
|---|---|---|---|
| Indice de révision du plan | L’exigence a peut-être changé | Indiquer l’indice de révision applicable | Identifiant de révision |
| Limites des éléments géométriques | Les tolérances générales et individuelles diffèrent | Déterminer l’exigence applicable | Valeur nominale et limites |
| Référence spécifiée | L’alignement modifie les résultats de position | Définir l’ordre des références et leur simulation | Mise en référence |
| État de la pièce | Les bavures, le revêtement ou le traitement thermique modifient la géométrie | Indiquer l’étape de contrôle | État au moment de la mesure |
| Sens de mesure | La forme et la direction des stries peuvent dépendre du sens | Préciser l’orientation ou le parcours de balayage | Schéma ou note indiquant le sens |
| Réglage de mesure de la texture de surface | Le filtre et la coupure influencent la valeur | Indiquer le paramètre et les réglages d’évaluation | Paramètre, coupure, longueur |
| Conditions de température | La pièce et l’équipement peuvent se dilater différemment | Définir le conditionnement, par exemple une référence spécifiée à 20°C, et les conditions ambiantes | Conditions enregistrées si nécessaire |
| Accès à l’élément géométrique | L’accès de la sonde ou la ligne de visée peut être limité | Convenir d’une méthode accessible | Méthode et réglage |
Cette fiche transforme une préoccupation vague en décisions clairement attribuées. L’état du matériau fait partie du même contexte : la réponse thermique, le revêtement et les opérations de finition peuvent influer sur la manière et le moment où la géométrie est évaluée. Pour élargir la réflexion sur la conception, consultez l’état du matériau et le contexte de mesure.
Quelle méthode de mesure convient à l’élément géométrique ?
La méthode adaptée permet d’accéder à l’élément géométrique défini, d’évaluer la géométrie requise, de maîtriser les sources d’erreur pertinentes et d’étayer la décision visée. Le prestige de l’instrument n’est pas un critère de sélection. La sensibilité au contact, l’alignement, l’environnement, l’incertitude, le débit, la technique de l’opérateur et la possibilité de rendre compte des résultats influent tous sur l’adéquation à l’usage prévu.
La page actuelle du NIST consacrée à sa politique décrit la traçabilité métrologique comme une propriété d’un résultat de mesure établie par une chaîne d’étalonnage documentée et ininterrompue, chaque maillon contribuant à l’incertitude.
« La traçabilité seule ne signifie ni ne garantit l’adéquation à l’usage prévu. »
— Politique du NIST sur la traçabilité métrologique
| Type de méthode | Utilisation pertinente | Limite principale à résoudre |
|---|---|---|
| Pied à coulisse | Contrôles généraux de dimensions accessibles | Alignement des becs, force et géométrie |
| Micromètre | Comparaison contrôlée d’une dimension extérieure | Emplacement du contact et déformation de la pièce |
| Comparateur d’alésage | Contrôle comparatif de dimensions intérieures | Étalonnage par mise à zéro et basculement/alignement |
| Jauge de hauteur | Mesure de hauteur sur marbre et traçage | Surface de référence et réglage |
| Calibre à attribut | Décision rapide conforme/non conforme | Ne fournit pas de résultat quantitatif |
| Machine à mesurer tridimensionnelle | Évaluation géométrique de plusieurs éléments | Programme, montage d’usinage, palpage et stratégie de références |
| Système de vision ou système optique | Bords sans contact et petits éléments géométriques | Mise au point, contraste, algorithme de détection des bords, ligne de visée |
| Profilomètre | Paramètres définis de texture de surface | Accès du palpeur, sens, filtre et coupure |
| Colonne de mesure pneumatique | Évaluation comparative rapide des dimensions | Étalonnage par mise à zéro, conditions d’air, géométrie et plage de mesure |
Le nom d’une méthode doit ouvrir la discussion technique, et non y mettre fin. Demandez quelle définition de l’élément géométrique, quel réglage, quel contexte d’étalonnage, quelle incertitude et quels champs de rapport rendent cette méthode adaptée à la décision d’acceptation visée.
Comment l’incertitude de mesure influe-t-elle sur une décision conforme/non conforme ?
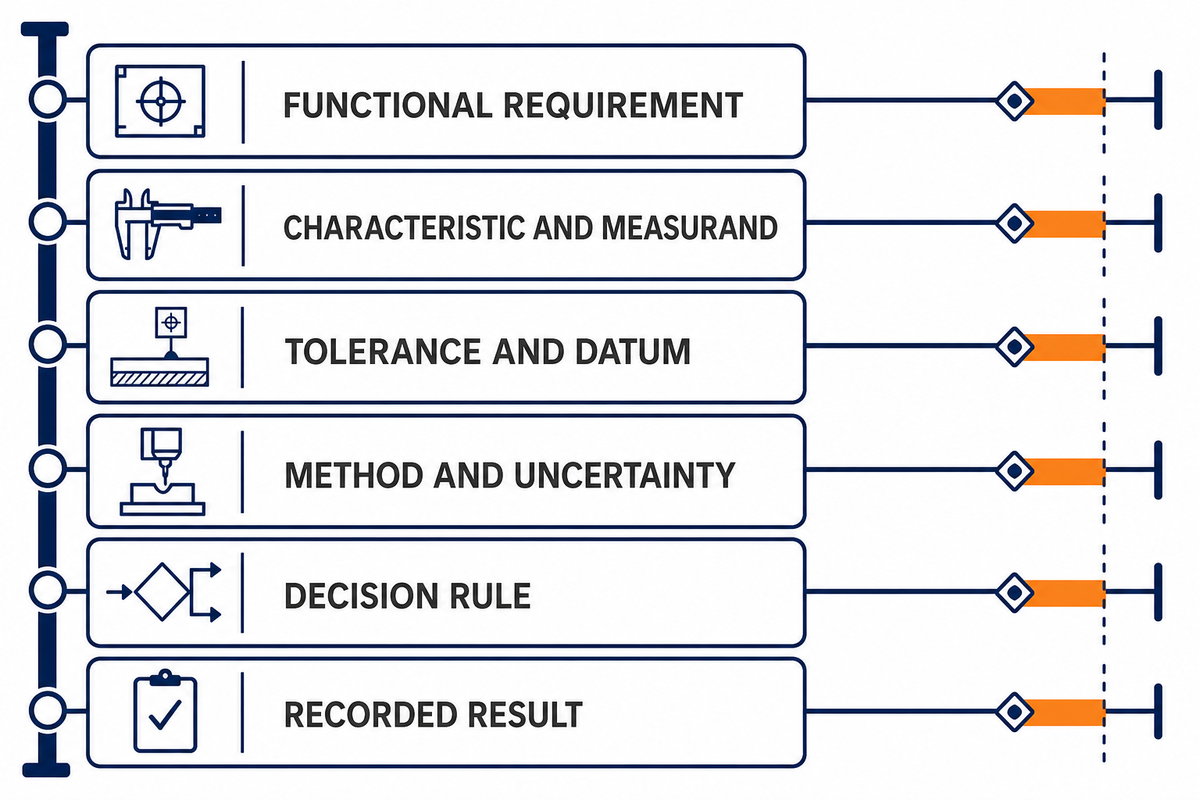
L’incertitude de mesure exprime le doute associé à un résultat ; elle devient particulièrement importante à proximité d’une limite de spécification. Une valeur imprimée dans les limites ne suffit pas nécessairement à établir la conformité lorsqu’une incertitude significative et une règle de décision s’appliquent. Les parties devraient définir la manière de gérer ce risque avant qu’un résultat limite ne se présente.
Le champ d’application public de ISO 14253-1:2017 porte sur les règles de décision concernant la conformité ou la non-conformité aux spécifications, en tenant compte de l’incertitude de mesure. L’existence de cette norme constitue ici la leçon essentielle : limites, résultats, incertitude et logique de décision convenue sont liés, mais le résumé public ne remplace ni la norme sous contrôle ni un accord propre à la commande.
Échelle de décision, de la tolérance aux preuves
- Exigence fonctionnelle : déterminez pourquoi l’élément géométrique est important.
- Élément géométrique et grandeur mesurée : définissez précisément ce qui sera évalué.
- Tolérance et référence : indiquez l’exigence et le système de références.
- Méthode et incertitude : choisissez une méthode adaptée et qualifiez le résultat.
- Règle de décision : convenez de la répartition du risque de conformité.
- Résultat consigné : conservez la valeur, les unités, la méthode, la décision et le périmètre.
Exemple pédagogique : un alésage Ø20.000 mm présente des limites imprimées de 19,990–20,010 mm. Un résultat indiqué de 20,008 mm semble compris dans ces limites, tandis qu’une incertitude évaluée de ±0,004 mm dépasse la limite supérieure. Cet exemple ne déclare pas la pièce acceptée ou rejetée. Il montre pourquoi l’interprétation d’un résultat proche de la limite doit s’accompagner de la règle de décision applicable et de la base d’évaluation de l’incertitude.
La même logique s’applique à une tolérance de position fictive de 0,20 mm, à un résultat de 0,16 mm et à une incertitude de ±0,03 mm : une simple soustraction ne constitue pas une politique de conformité complète. Documentez la méthode, la réalisation des références, la déclaration d’incertitude et la décision convenue au lieu d’inventer une règle après avoir vu les données.
Que prouvent réellement le contrôle de première pièce, l’échantillonnage, le contrôle à 100 % et la capabilité du procédé ?
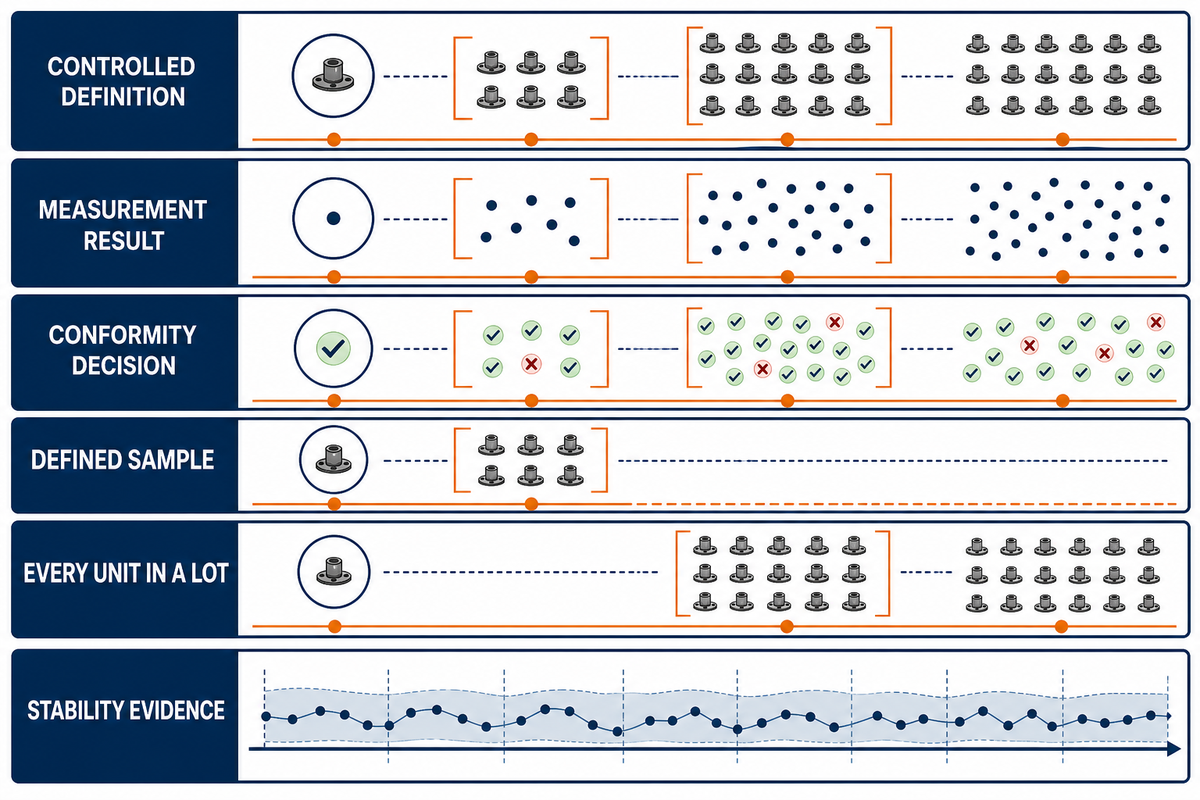
Le contrôle de première pièce, l’échantillonnage, le contrôle à 100 % et la capabilité du procédé portent sur des populations et des décisions différentes. Le contrôle de première pièce évalue une configuration initiale ou modifiée ; l’échantillonnage étaye une décision relative à un lot défini ; le contrôle à 100 % évalue chaque unité incluse selon la méthode spécifiée ; et la capabilité compare, à partir des données du procédé, un comportement stable aux limites de spécification. Aucune de ces approches ne remplace automatiquement les autres.
Les recommandations du NIST sur l’échantillonnage pour acceptation distinguent la décision concernant un lot de l’estimation de sa qualité ou de la maîtrise du procédé dans le temps. Ses recommandations sur la capabilité du procédé partent d’un procédé stable et maîtrisé et évoquent environ 50 valeurs de données indépendantes comme indication générale dans un guide, sous réserve des hypothèses relatives à la distribution et à d’autres facteurs ; ce n’est pas une règle universelle sur la taille de l’échantillon.
Par exemple, mesurer 5 pièces sur un lot de 500 relève de l’échantillonnage uniquement lorsque le lot, le plan d’échantillonnage, la règle d’acceptation et les éléments géométriques sont définis. Parler de « contrôle à 100 % » serait inexact. Mesurer les 500 pièces pour un diamètre donné correspond à une couverture à 100 % de cet élément géométrique avec cette méthode ; cela ne prouve ni l’identité du matériau, ni la conformité de tous les autres éléments géométriques, ni la stabilité future.
Les 5 niveaux de preuves de précision
| Niveau | Question concernant les preuves | Enregistrement type |
|---|---|---|
| 1. Définition sous contrôle | Quelle exigence et quel état de la pièce s’appliquent ? | Indice de révision, élément géométrique, référence, état final |
| 2. Résultat de mesure | Qu’a-t-on observé et comment ? | Valeur, unité, méthode, traçabilité, incertitude si nécessaire |
| 3. Décision de conformité | Comment le résultat a-t-il été évalué ? | Tolérance, règle de décision, statut d’exception ou de dérogation |
| 4. Couverture | Quelle population l’enregistrement représente-t-il ? | Première pièce, échantillon défini ou chaque unité d’un lot |
| 5. Preuves de stabilité | Un procédé stable étaye-t-il une affirmation à plus long terme ? | Données ordonnées dans le temps, preuves de maîtrise, hypothèses déclarées |
Le contrôle de première pièce dépend lui aussi du contexte. IAQG 9102 s’inscrit dans le contexte qualité de l’aviation, de l’espace et de la défense ; ne le présentez pas comme le dossier obligatoire pour toutes les commandes CNC. Les enregistrements appropriés découlent des exigences applicables du client, de la réglementation, du secteur et du plan.
Comment lire un rapport de contrôle CNC ?
Lisez le rapport comme un enchaînement d’affirmations, et non comme un document simplement « bon » ou « mauvais ». Vérifiez l’indice de révision applicable, l’élément géométrique défini, la référence, l’état final de la pièce, le contexte de la méthode, le résultat, la base de décision et la couverture. Repérez ensuite les questions importantes auxquelles le document ne prétend pas répondre.
Commencez par six vérifications : le bon indice de révision du plan ; le bon élément géométrique et la bonne référence ; l’état final de la pièce ; une méthode indiquée avec le contexte pertinent d’étalonnage ou de traçabilité ; la valeur, ainsi que l’incertitude et la règle de décision si nécessaire ; enfin, le périmètre explicite de la population et la décision. La présentation publique des normes Y14 de l’ASME montre l’étendue des pratiques de définition des produits techniques, mais une présentation générale ne peut pas trancher une interprétation propre à un projet d’usinage.
Supposons qu’un rapport fictif indique une position de trou de 0,16 mm pour une tolérance de 0,20 mm. Avant d’accepter le résultat, vérifiez le système de références, les modificateurs de condition de matière, la stratégie de palpage, l’état de la pièce, la politique d’incertitude et si la valeur concerne une seule pièce ou une population donnée. Il s’agit d’un exemple pédagogique, et non de données de production d’un client ou de Zhenling.
| Affirmation du rapport | Ce qu’elle peut prouver | Ce qui reste inconnu |
|---|---|---|
| « Résultat : 20,008 mm » | Une valeur enregistrée, si la ligne peut être reliée à l’élément géométrique | Adéquation de la méthode, incertitude et règle de décision |
| « Conforme » | L’émetteur a appliqué une règle déclarée ou implicite | La correspondance entre la règle et l’exigence de la commande |
| « Rapport MMT » | Une méthode fondée sur des coordonnées a été indiquée | Programme, alignement, palpage, incertitude, couverture |
| « Échantillon : 5 » | Cinq unités incluses ont été évaluées | Plan de sélection, taille du lot, règle d’acceptation |
| « Toutes les dimensions sont conformes » | Les éléments géométriques répertoriés satisfont aux règles appliquées | Identité du matériau, éléments géométriques non répertoriés, stabilité future |
Même bien présenté, un rapport peut ne pas suffire à la décision concernée. Demandez des précisions sur les affirmations en cause, au lieu de rejeter tout le document ou de supposer que sa présentation garantit davantage que ce que ses champs établissent.
Quelles questions un acheteur doit-il poser lorsque le résultat de contrôle est proche de la limite ?
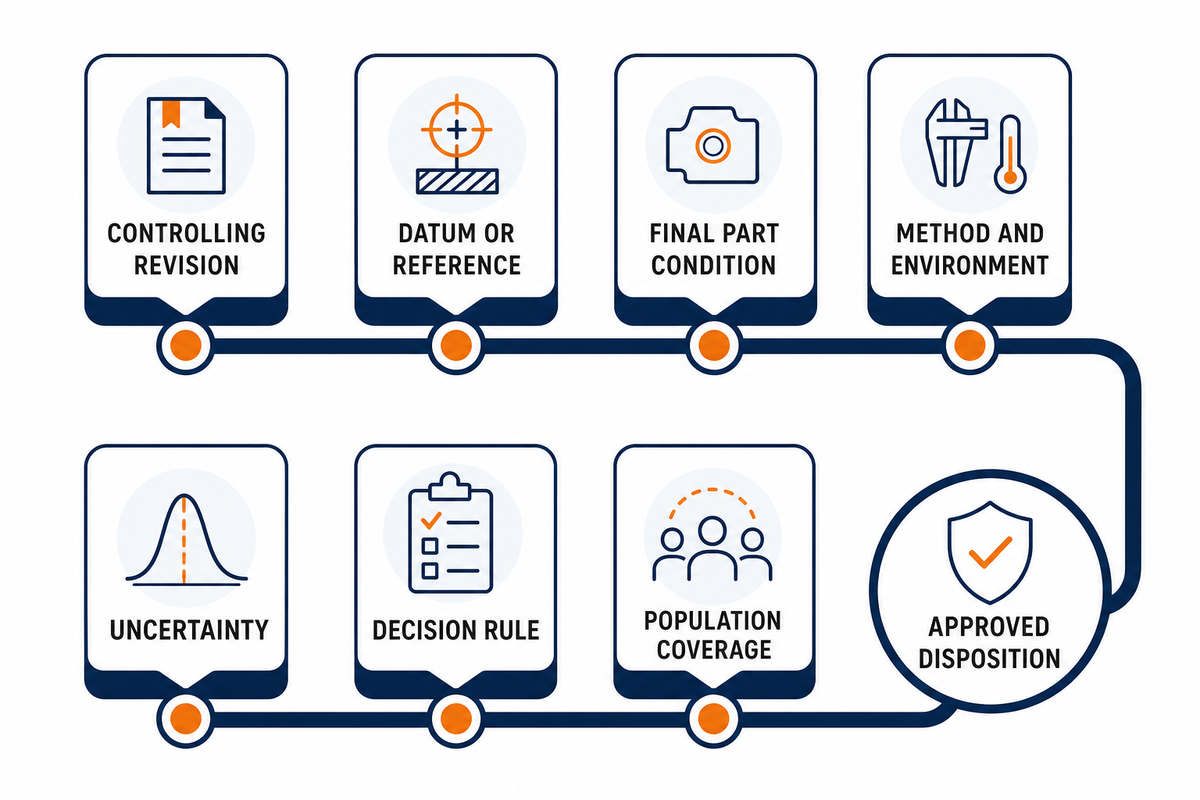
Un résultat proche de la limite doit déclencher un examen méthodique de son interprétation, et non un classement improvisé des fournisseurs. L’objectif est d’identifier la définition applicable, le contexte de mesure, l’incertitude et la règle de décision, la couverture de la population ainsi que la décision approuvée. Huit questions concises permettent de faire ressortir la plupart des lacunes sans transformer cet examen en nouvelle liste de contrôle pour un devis.
- Quel plan, quel indice de révision, quelle spécification et quel élément géométrique régissent ce résultat ?
- Quel système de références a été mis en œuvre ?
- La pièce a-t-elle été mesurée dans l’état final requis ?
- Quelle méthode, quel réglage et quels contrôles environnementaux ont été utilisés ?
- L’incertitude de mesure est-elle significative pour cette décision, et comment a-t-elle été évaluée ?
- Quelle règle de décision régit la conformité à proximité de la limite ?
- Le résultat porte-t-il sur une pièce, un échantillon défini ou toutes les unités du lot ?
- En cas d’exception, qui a approuvé la décision documentée ?
Les lecteurs qui ont besoin d’une revue du plan propre à la commande, d’informations sur la gamme de fabrication, des livrables de contrôle et de la coordination d’un devis peuvent consulter la page de présentation de la solution d’usinage CNC de précision. Ce guide reste consacré à l’interprétation des preuves de mesure et ne remplace pas ce processus commercial.
Échangez sur le plan et le contexte du contrôle
Foire aux questions
Les réponses qui suivent clarifient les erreurs courantes d’interprétation des preuves sans définir de dossier de contrôle universel. Chaque conclusion dépend toujours du plan sous contrôle, des normes applicables, des exigences du client, de la définition de l’élément géométrique, de la méthode et de la décision visée. Appuyez-vous sur ces réponses pour poser de meilleures questions, puis réglez les détails propres à la commande dans les documents techniques applicables.
Un rapport de machine à mesurer tridimensionnelle prouve-t-il qu’une pièce est conforme ?
Pas automatiquement. Il peut fournir des preuves dimensionnelles solides si le rapport indique l’indice de révision applicable, l’élément géométrique, la référence, l’état final de la pièce, le contexte du programme ou de la méthode, le résultat et la base de décision. À lui seul, il ne prouve ni l’identité du matériau, ni le contrôle de toutes les unités du lot, ni la stabilité à long terme du procédé. L’adéquation dépend aussi de la grandeur mesurée, de l’incertitude, de la stratégie de palpage et d’alignement, ainsi que de la règle utilisée pour évaluer un résultat proche de la limite.
Quelle est la différence entre précision et répétabilité en usinage CNC ?
La précision concerne la proximité avec la valeur visée ou de référence ; la répétabilité indique dans quelle mesure des résultats répétés se regroupent dans des conditions spécifiées. Un procédé peut fournir des résultats très regroupés autour d’une valeur décalée, tandis qu’un résultat isolé peut être proche de la valeur nominale sans établir la répétabilité. La méthode de contrôle, le plan d’échantillonnage, la stabilité du procédé et l’élément géométrique sous contrôle déterminent la conclusion que les données permettent de tirer. Aucun de ces termes ne prouve à lui seul la conformité de chaque pièce ni la capabilité statistique.
Une tolérance plus serrée exige-t-elle toujours une méthode de mesure plus précise ?
La méthode doit convenir à la décision d’acceptation, mais l’expression « plus précise » ne constitue pas une spécification complète. La géométrie de l’élément, son accessibilité, la sensibilité au contact, l’état de surface, l’environnement, l’étalonnage, l’incertitude, le débit et le risque d’une décision d’acceptation erronée comptent tous. Les équipes d’ingénierie et de qualité devraient convenir de l’élément géométrique, de la grandeur mesurée, de la méthode et de la règle de décision au lieu de choisir un équipement uniquement selon sa marque, son coût ou son prestige.
Que prouve un contrôle de première pièce ?
Un contrôle de première pièce évalue une configuration de production initiale ou modifiée au regard d’un ensemble défini d’exigences. Son périmètre exact découle des exigences applicables du secteur, du client et de la commande. Un dossier complet peut indiquer quels éléments géométriques ont été évalués sur la configuration identifiée et quelle décision a été prise pour les résultats. Il ne prouve pas automatiquement la conformité de chaque pièce d’un lot de production, l’examen des éléments géométriques non répertoriés ni la stabilité future du procédé. La couverture doit être étayée par ses propres preuves.
Le contrôle à 100 % équivaut-il à un procédé capable ?
Non. Le contrôle de chaque unité peut étayer la décision concernant un lot défini, pour les éléments géométriques, la méthode et les règles de décision utilisés. La capabilité du procédé est une affirmation statistique qui compare un procédé stable aux limites de spécification et dépend de données indépendantes suffisantes ainsi que d’hypothèses déclarées sur la distribution et la maîtrise du procédé.
Pourquoi deux méthodes de contrôle peuvent-elles donner des résultats différents ?
Deux méthodes de contrôle peuvent utiliser des conditions de contact, des stratégies d’échantillonnage, des filtres, des alignements, des simulations de références, des tailles de palpeur, des environnements ou des algorithmes différents. Harmonisez la grandeur mesurée et la méthode, puis évaluez leur adéquation à la décision visée ; le nom d’un instrument ne suffit pas à déterminer lequel convient dans tous les cas.
À lire également
Les preuves de mesure ne constituent qu’une partie d’une décision de fabrication plus large. Ces guides abordent des questions connexes sans modifier le périmètre informatif de cet article : la géométrie du procédé, le comportement des matériaux et les effets commerciaux des tolérances et du périmètre du contrôle. Consultez-les après avoir clairement défini l’affirmation de mesure et la population couverte par les preuves.
- Guide de contrôle des plans de fraisage et de tournage
- Guide de sélection des matériaux pour l’usinage CNC
- Comment les tolérances et le périmètre du contrôle influent sur le coût de l’usinage CNC
Références et sources
Ce guide s’appuie sur le périmètre public des normes et sur des références en métrologie pour expliquer des concepts, sans reproduire de normes sous licence ni définir de règle d’acceptation propre à une commande. En cas d’exigence de conformité, consultez toujours la version en vigueur de la norme sous licence ainsi que les documents contractuels du client applicables. Les documents de fournisseurs et de forums consultés pendant la recherche ne justifient pas les conclusions présentées ci-dessous.
- Politique du NIST sur la traçabilité métrologique
- NIST/SEMATECH : capacité des processus
- NIST/SEMATECH : échantillonnage d’acceptation
- NIST : recherche sur la mesure des surfaces en ingénierie
- ISO 2768-1:1989 : périmètre public
- ISO 14253-1:2017 : périmètre public
- Présentation des normes ASME Y14
- IAQG 9102 : contexte de la première pièce
Examinez l’affirmation avant de vous fier au chiffre
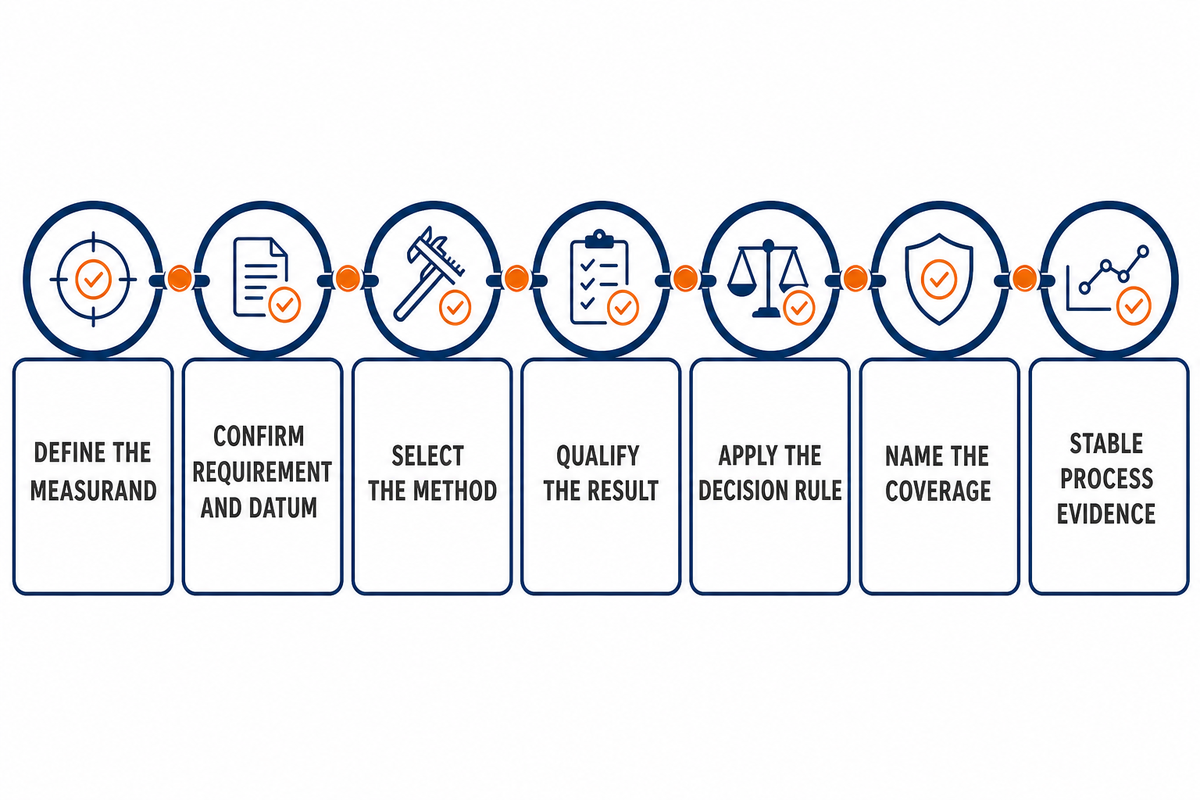
Une affirmation utile en matière de précision relie la caractéristique à une méthode adaptée, à une décision de conformité, à une population clairement définie et, lorsqu’elle porte sur une période plus longue, à des preuves de stabilité du processus. Un rapport de contrôle bien présenté n’a de valeur que si son lecteur sait quelle exigence et quelle population il concerne, ce qui reste inconnu et qui est responsable de statuer sur les résultats proches des limites.
Le langage commercial et celui des recherches mélangent souvent le nom d’un processus, celui d’un équipement, un résultat et une promesse de performance. Le tableau ci-dessous est un outil éditorial de traduction : avant de pouvoir étayer une affirmation de précision, chaque expression doit être associée à une caractéristique, une méthode, un résultat et un périmètre définis.
| Famille d’expressions observées | Question pour examiner les preuves |
|---|---|
| services d’usinage de précision CNC ; services d’usinage CNC de précision ; partenaire d’usinage ; solutions d’usinage ; capacités d’usinage ; engagement qualité ; livraison dans les délais | Quelles preuves propres à la commande étayent l’affirmation concernant le prestataire ou la livraison ? |
| fraiseuses CNC ; tour CNC ; tours ; usinage CNC 5 axes ; 5 axes ; machines CNC ; équipements CNC ; équipements d’usinage ; CNC avancée ; technologie de pointe | Au-delà du nom de la machine, quels éléments géométriques, réglages, conditions ambiantes et résultats vérifiés sont déterminants ? |
| utilisation de la CNC ; utilisation de l’usinage CNC ; utilisation de la commande numérique par ordinateur ; commande numérique par ordinateur ; commande automatisée des outils d’usinage ; systèmes CNC ; programmes CNC ; programmes d’usinage ; programmes informatiques ; programmation CNC ; technologie CNC | Quels programme, indice de révision, décalages et rapport de contrôle maîtrisés correspondent au résultat ? |
| fabrication de précision ; précision de fabrication ; processus de fabrication ; processus de production ; processus d’usinage de précision ; utilisation de la précision ; recours à l’usinage de précision ; usinage traditionnel ; méthodes d’usinage traditionnelles | L’expression désigne-t-elle une gamme de fabrication, une exigence ou des preuves issues de mesures ? |
| pièces CNC ; pièces usinées CNC ; pièces usinées ; pièces usinées de précision ; prototype ; pièces complexes ; formes complexes ; détails complexes | Quelles caractéristiques et quelle population le rapport couvre-t-il réellement ? |
| haute précision ; grande précision ; usinage de haute précision ; CNC de précision ; précision de l’usinage ; précision et exactitude ; précision et qualité ; précision dimensionnelle ; spécifications exactes ; exigences de précision | Quelle tolérance, quel mesurande, quelle incertitude et quelle règle de décision remplacent cet adjectif ? |
| outils d’usinage ; outil de coupe ; électroérosion ; tournage CNC ; types de CNC | S’agit-il du choix d’un processus ou d’une preuve de conformité d’un élément géométrique ? |
| usinage pour les secteurs réglementés ; usinage CNC des plastiques ; variété de matériaux ; dilatation thermique ; déchets de matière | Quels matériau, température, état et exigences sectorielles régissent la décision ? |
| applications de l’usinage ; ce que produit l’usinage ; exigences de l’usinage ; besoins en usinage ; projet d’usinage | Quelle affirmation précise est formulée et quel document peut la vérifier ? |
Aucune de ces expressions ne prouve une tolérance hypothétique de ±0,010 mm, une incertitude de 0,005 mm, une limite de position de 0,20 mm, une condition à 20°C ou une couverture de 500 pièces. Ces valeurs reprennent simplement les notations pédagogiques présentées plus haut ; elles ne correspondent pas aux objectifs de production de Zhenling.
Examinez les preuves dans l’ordre : définissez le mesurande, confirmez l’exigence et la référence, choisissez la méthode, qualifiez le résultat, appliquez la règle de décision, précisez le périmètre et distinguez la décision concernant le lot de la stabilité du processus. Cette démarche transforme la « précision », simple adjectif promotionnel, en une affirmation technique vérifiable.
Tendance actuelle




ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


