
Contacter Zhenling Company

Mis à jour en août 2026
Pour comparer le fraisage CNC et le tournage, partez du plan, et non d’une préférence pour une machine. Commencez par l’élément géométrique qui détermine la fonction, suivez sa relation aux références, puis consignez les changements de montage, les preuves de contrôle, la quantité et les opérations secondaires. Cette démarche fournit au fournisseur un cahier des charges exploitable pour expliquer la gamme de fabrication et à l’acheteur des éléments vérifiables.
Vérification rapide des données du plan
| Géométrie dominante | De révolution, prismatique ou mixte |
|---|---|
| Relation déterminante | Diamètre/faux-rond, planéité/position ou référence entre opérations |
| Base de calcul commerciale | Pièces acceptées, et pas seulement heures machine |
| Preuve requise | Méthode de contrôle propre à chaque élément géométrique et périmètre documentaire |
Le fraisage CNC et le tournage n’ont pas de vainqueur universel. Le tournage convient naturellement aux éléments de révolution, car la pièce tourne ; le fraisage convient aux faces planes, poches, rainures et éléments sur plusieurs faces, car l’outil se déplace autour d’une pièce bridée. Une géométrie mixte peut nécessiter les deux procédés, mais le risque lié aux références et au contrôle détermine si un montage unique est réellement préférable.
Les critères à examiner avant le type de machine
- Moins de montages ne signifie pas forcément un cycle plus court ni un coût inférieur par pièce acceptée.
- La précision nominale annoncée pour une machine ne prouve pas que la pièce finie respecte sa tolérance.
- La quantité détermine le poids de la programmation, des montages d’usinage, des mors et des réglages dans le coût de chaque pièce acceptée.
- Une demande de devis neutre quant au procédé permet aux fournisseurs compétents de proposer une gamme plus sûre.
1. Fraisage CNC ou tournage : aperçu
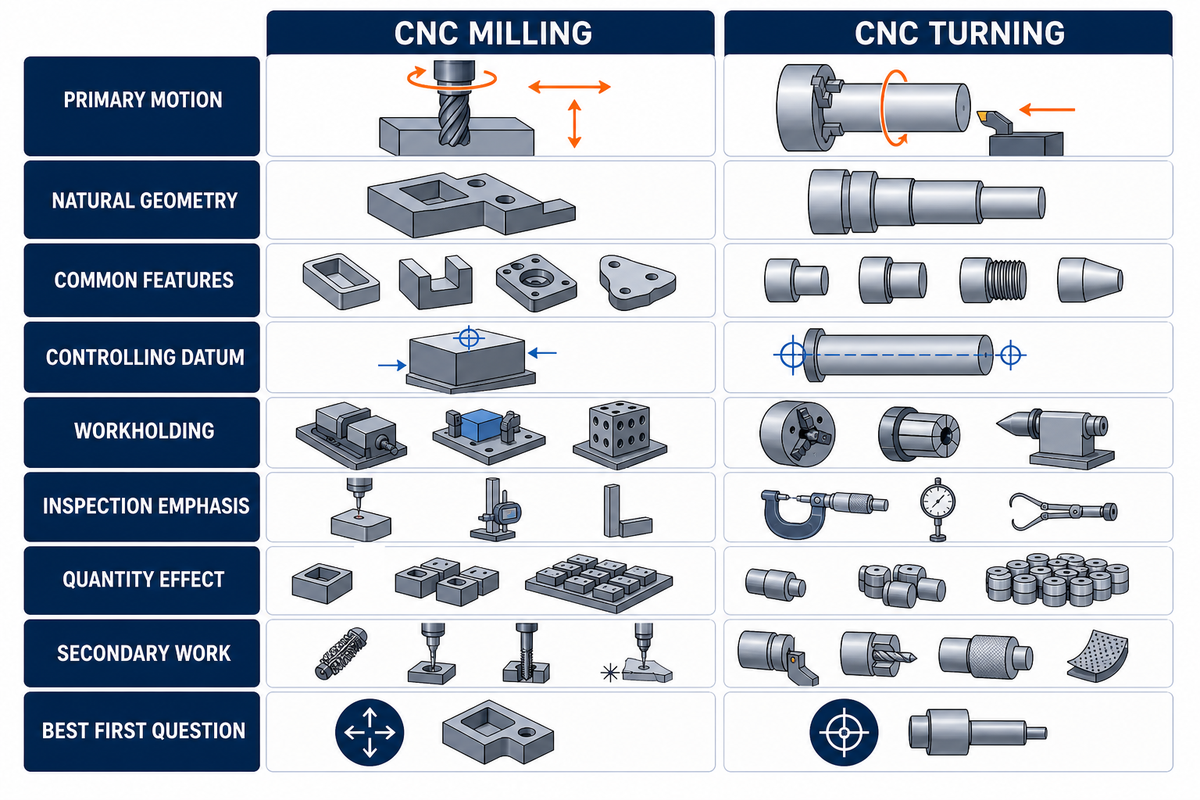
En tournage CNC, la pièce tourne face à l’outil de coupe ; en fraisage CNC, c’est l’outil qui tourne autour d’une pièce fixe ou indexée. Le tournage produit naturellement les éléments de révolution ; le fraisage, les éléments prismatiques et sur plusieurs faces. Aucun de ces mouvements ne dispense d’examiner le plan et les références.
Dans la fabrication moderne, les différents types d’usinage CNC appartiennent à une même famille de procédés, mais chaque procédé répartit différemment les mouvements et la maîtrise des références. Le choix d’un équipement CNC peut donc partir du plan plutôt que d’une préférence pour le tour.
La cinématique constitue la principale différence entre fraisage CNC et tournage CNC ; elle ne garantit ni le coût ni la précision. Les tours CNC réalisent efficacement les diamètres, alésages, épaulements, gorges, cônes et filetages coaxiaux. Les fraiseuses CNC conviennent davantage aux faces, poches, rainures, profils, perçages et éléments décentrés. Les centres de tournage modernes et les fraiseuses multiaxes brouillent cette distinction sans la supprimer.
L’étude du NIST sur l’étalonnage des machines-outils confirme cette distinction : décrire un mouvement ou un axe ne suffit pas à établir la capacité à produire une pièce finie.
Les recherches équivalentes incluent tournage CNC ou fraisage, fraisage CNC ou tournage CNC et tournage CNC ou fraisage CNC. Les comparaisons plus larges, comme fraisage, tournage ou rectification ou tournage, fraisage ou perçage, couvrent des procédés qui dépassent le cadre de ce guide. Une machine de fraisage et de tournage CNC est évoquée ici uniquement lorsque la gamme de fabrication de pièces aux éléments géométriques mixtes le justifie.
| Critère de comparaison | Fraisage CNC | Tournage CNC | Limites et applications inadaptées |
|---|---|---|---|
| Mouvement principal | Outil rotatif à plusieurs arêtes | Pièce en rotation | Le mouvement seul ne détermine pas toute la gamme de fabrication |
| Géométrie naturelle | Prismatique, plane, irrégulière, sur plusieurs faces | Cylindrique, conique, coaxiale | Les éléments géométriques mixtes peuvent inverser le premier choix |
| Éléments géométriques courants | Poches, rainures, faces planes, perçages | Diamètres, alésages, gorges, filetages | L’accès de l’outil et les interruptions restent à prendre en compte |
| Référence déterminante | Faces, plans, perçages | Axe, diamètre, ligne de centre | Les références entre opérations ajoutent un risque de transfert |
| Maintien de la pièce | Étau, montage d’usinage, mors doux, bridage par le vide ou appui sur mesure | Mandrin, pince, pointes, mors doux | Les éléments minces ou interrompus peuvent se déformer |
| Points à contrôler en priorité | Position, planéité, profil, relation entre plusieurs faces | Diamètre, faux-rond, cylindricité, coaxialité | La stratégie de mesure reste propre à chaque élément géométrique |
| Effet de la quantité | Le poids du montage d’usinage et de la programmation varie selon le lot | Les hypothèses sur les mors, la barre et la manutention varient selon le lot | Pas de quantité universelle pour atteindre le seuil de rentabilité |
| Opérations secondaires | Le tournage peut être nécessaire pour réaliser efficacement des éléments coaxiaux | Le fraisage peut être nécessaire pour les faces planes et les perçages décentrés | Un nouveau bridage peut modifier la chaîne de références |
| Première question à poser | Quelle face ou quel élément géométrique détermine la fonction ? | Quel axe ou diamètre détermine la fonction ? | Si les deux réponses comptent, l’avis du fournisseur est nécessaire |
À consigner sur le plan
- Repérer l’élément géométrique qui détermine la fonction
- Indiquer sa référence de positionnement
- Repérer chaque relation entre opérations
- Définir les preuves d’acceptation
Ne pas déduire le procédé de la forme
- Ne pas prescrire une machine à partir de l’ébauche
- Ne pas assimiler un montage unique à l’absence de risque de transfert
- Ne pas confondre la précision des axes et la tolérance de la pièce
- Ne pas comparer des devis dont les périmètres diffèrent
Limite : un arbre percé transversalement hors axe ou un carter doté d’un alésage critique tourné peut nécessiter les deux familles de procédés. Cet article traite des données à fournir et des limites à surveiller ; les outils interactifs de Zhenling servent toujours à présélectionner la gamme de fabrication.
2. Effet du mouvement de coupe sur la géométrie et les références
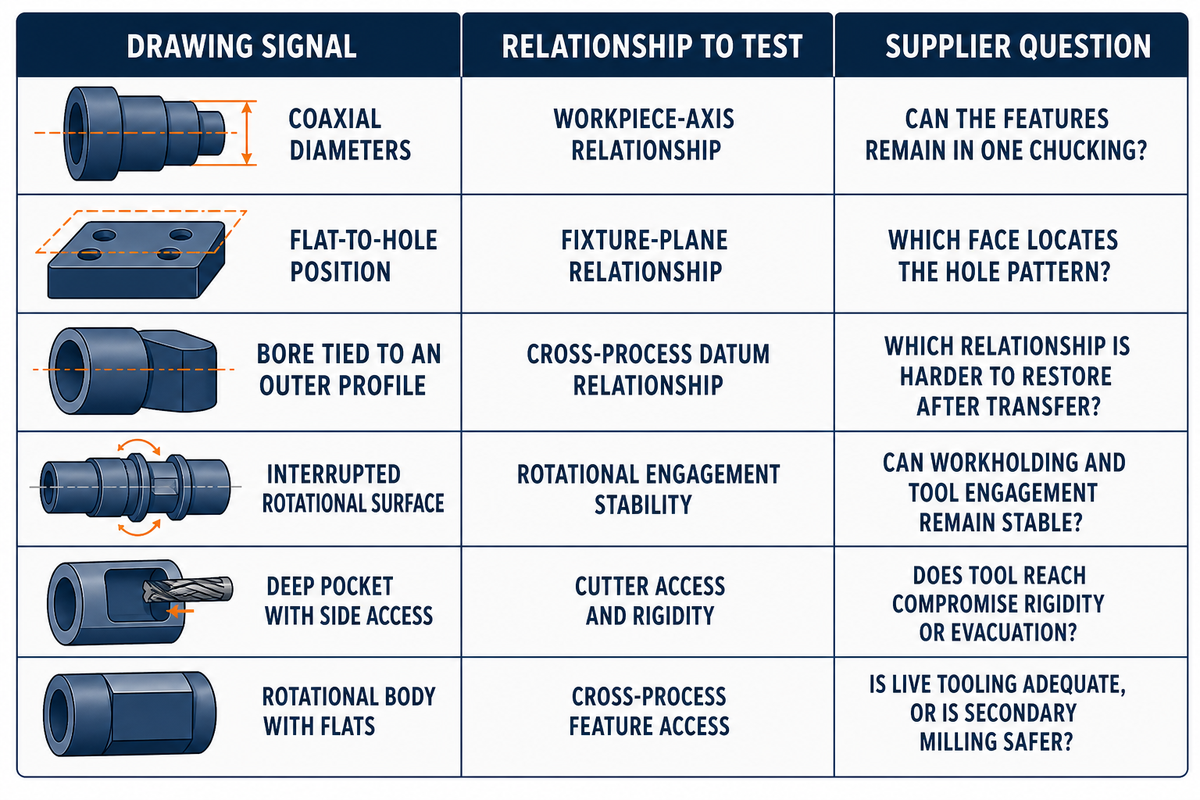
Le mouvement de coupe détermine quels éléments géométriques restent naturellement centrés, quelles faces nécessitent une indexation et où l’effort de bridage s’exerce sur la pièce. En tournage, la broche entraîne la pièce autour d’un axe ; en fraisage, elle entraîne l’outil selon des axes programmés. La question utile est de savoir quel mouvement préserve la relation déterminante du plan en réduisant les transferts.
L’examen de la trajectoire d’outil doit déterminer si l’outil réalise un surfaçage, un fraisage de filetage ou une autre opération de fraisage, et si la rotation modifie l’accès à l’élément géométrique déterminant. La technologie d’usinage CNC permet d’exécuter ce programme, mais ne choisit pas les références à la place de l’acheteur.
La commande numérique coordonne les deux types de machines CNC, mais ne rend pas leurs fonctions mécaniques identiques. Sur un tour CNC, la broche définit l’axe de rotation tandis que l’outil de coupe, fixe, avance le long de cet axe ou le traverse. Sur une fraiseuse CNC, l’outil tourne et le montage d’usinage positionne la pièce ; les axes linéaires ou rotatifs créent la trajectoire d’outil.
Dans toute l’industrie manufacturière, les deux méthodes enlèvent de la matière pour obtenir la forme souhaitée. La conception de la pièce détermine quel mouvement rattache la géométrie fonctionnelle à la chaîne de références et de contrôle la plus simple.
Considérez le tournage CNC et le fraisage comme des familles de gammes de fabrication dans le cadre d’une même analyse d’usinage, puis évaluez chacune à partir du même plan et des mêmes critères d’acceptation.
Une étude évaluée par les pairs publiée en 2026 sur le tournage-fraisage met en garde contre les affirmations générales sur les performances. Ses résultats s’appliquent à la pièce en 6061-T6, à la géométrie de l’outil, aux vitesses, à la profondeur, au fluide et à l’objectif de surface indiqués ; les erreurs du modèle publiées sont restées sous 10 % pour cette configuration. Cette étude établit une règle de transposition : les performances mesurées restent liées à leurs conditions, et non aux termes « fraisage » ou « tournage ».
| Indication sur le plan | Relation au mouvement à vérifier | Question à poser avant validation |
|---|---|---|
| Diamètres coaxiaux | Relation avec l’axe de la pièce | Les éléments peuvent-ils être usinés dans un seul serrage ? |
| Position d’un perçage par rapport à une face plane | Relation avec le plan du montage d’usinage | Quelle face sert à positionner le réseau de perçages ? |
| Alésage lié à un profil extérieur | Relation entre références de procédés différents | Quelle relation est la plus difficile à rétablir après un transfert ? |
| Surface de révolution interrompue | Stabilité du contact en rotation | Le maintien de la pièce et le contact de l’outil restent-ils stables ? |
| Poche profonde avec accès latéral | Accès et rigidité de l’outil | La portée de l’outil compromet-elle la rigidité ou l’évacuation des copeaux ? |
| Corps de révolution avec faces planes | Accès aux éléments géométriques entre procédés | L’outillage motorisé convient-il ou un fraisage secondaire est-il plus sûr ? |
Erreur fréquente : considérer un modèle CAO comme un ensemble de formes sans lire les symboles de référence des éléments géométriques ni les notes de contrôle. Deux pièces cylindriques d’apparence similaire peuvent nécessiter des procédés d’usinage différents : l’une contrôle le faux-rond par rapport à l’axe, l’autre la position des perçages par rapport à une face fraisée.
3. Consigner la géométrie dominante et la chaîne de références
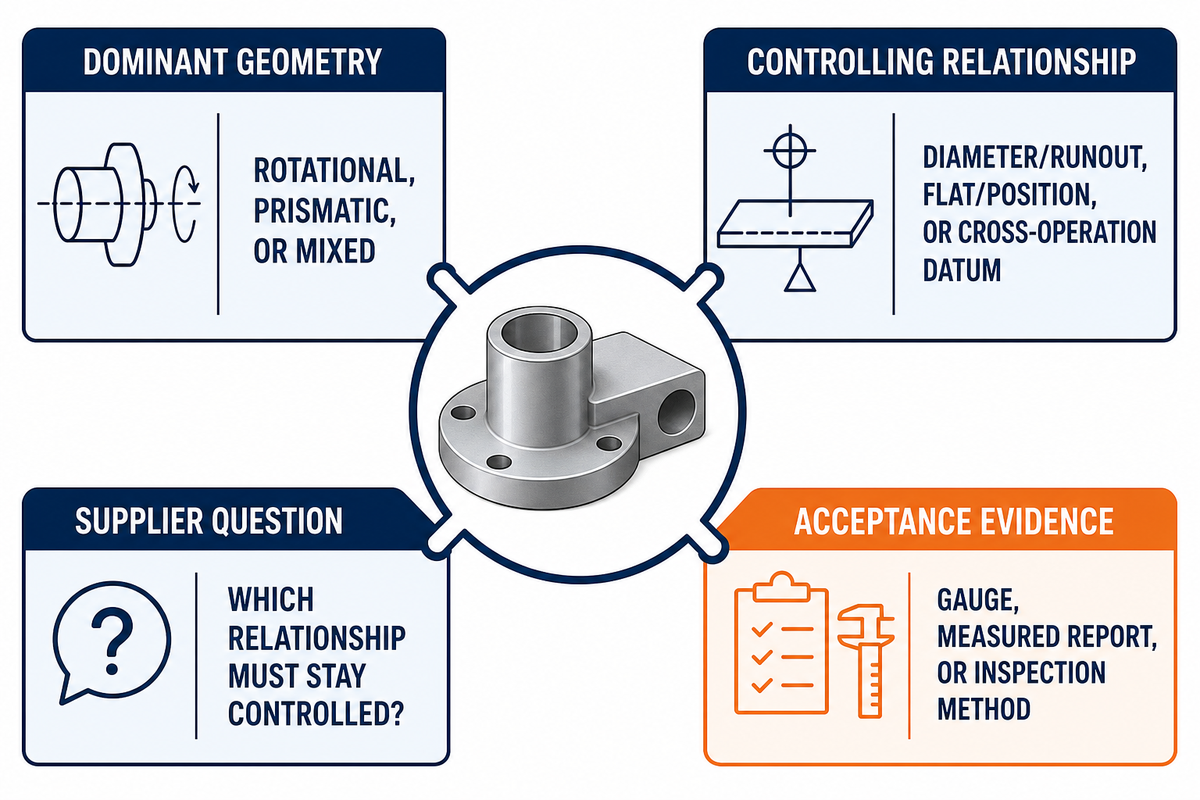
La géométrie dominante ne constitue qu’une première classification du plan. Indiquez si les relations fonctionnelles restent de révolution, dépendent de faces ou de positions entre plusieurs faces, ou font intervenir à la fois tournage et fraisage. La chaîne de références et les preuves d’acceptation requises fournissent ensuite au fournisseur suffisamment d’informations pour proposer et justifier la gamme de fabrication.
Choisir le bon procédé, c’est aller au-delà du choix entre fraisage CNC et tournage selon la forme. Une pièce symétrique peut comporter des exigences hors axe, tandis qu’un composant complexe peut conserver une référence de révolution. Le même raisonnement s’applique à une gamme de matériaux et à la fabrication de combinaisons complexes d’éléments géométriques.
Brief de définition — élément géométrique, référence et preuve : cadre de saisie en 8 facteurs
Le brief de définition — élément géométrique, référence et preuve — relie chaque élément géométrique critique à sa référence de positionnement, à la question à poser au fournisseur et aux preuves d’acceptation requises.
Utilisez ce brief avec le plan approuvé avant de demander un type de machine. Il évite une erreur d’approvisionnement fréquente : l’acheteur voit une ébauche ronde, prescrit le tournage, puis découvre que l’assemblage dépend d’une face fraisée et d’un perçage hors axe. Le fournisseur reste responsable de proposer et d’expliquer la gamme de fabrication ; l’acheteur garde la maîtrise de la fonction et de l’acceptation.
La comparaison du NIST portant sur 21 pièces de production montre pourquoi l’incertitude calculée de la machine et les erreurs mesurées sur les pièces constituent des niveaux de preuve distincts ; le brief de définition rend visible ce transfert des critères d’acceptation.
| Donnée sur l’élément géométrique | Question au fournisseur | Question sur la référence | Preuve d’acceptation | Limites et applications inadaptées |
|---|---|---|---|---|
| Diamètre extérieur + épaulement | Un seul serrage permet-il de conserver leur coaxialité ? | Même ligne de centre ? | Relevé du diamètre et du faux-rond | Examiner les parois minces ou les surfaces interrompues |
| Alésage coaxial + filetage | L’alésage et le filetage peuvent-ils partager une même référence ? | Même serrage ? | Dimension de l’alésage, calibre de filetage, faux-rond | L’accès à un élément borgne peut limiter l’outillage |
| Face plane + poche | Quel plan sert à positionner les deux éléments ? | Quel plan définit la profondeur ? | Planéité, profondeur, profil | Une grande portée peut réduire la rigidité |
| Réseau de perçages sur plusieurs faces | Comment conserver l’origine commune après indexation ? | Origine commune après indexation ? | Rapport de position établi à partir des références définies | L’accès après indexation doit être démontré |
| Arbre + rainure de clavette | Comment orienter la rainure de clavette par rapport à la référence de l’arbre ? | Orientation de la rainure de clavette par rapport à quoi ? | Faux-rond et position de la rainure de clavette | Le transfert peut faire perdre la référence angulaire |
| Bride + cercle de perçages | Comment la face, l’axe et le réseau de perçages sont-ils liés ? | Relation entre la face et l’axe ? | Faux-rond de la face et position des perçages | Un second montage peut cumuler les erreurs |
| Alésage excentré | Quelle référence définit le décalage ? | Décalage par rapport à l’axe ou à la face ? | Décalage et géométrie de l’alésage | L’architecture de la machine compte |
| Douille cylindrique mince | Comment maîtriser la déformation à l’état libre ? | À l’état libre ou sous contrainte ? | Diamètre mesuré dans une condition définie | La déformation due au bridage peut être déterminante |
| Plaque mince avec alésages | Comment vérifier la planéité après débridage ? | Appui et état après débridage ? | Planéité et position de l’alésage | Le débridage peut modifier la forme |
| Corps de révolution + orifices hors axe | Quelle référence détermine l’angle et la position des orifices ? | Orifices référencés à l’axe ou à la face ? | Faux-rond, angle et position | L’accès avec l’outillage motorisé doit être démontré |
- Entourez les éléments géométriques fonctionnels — repérez les dimensions qui influent sur l’ajustement, le mouvement, l’étanchéité ou l’assemblage.
- Suivez chaque référence déterminante — indiquez si la relation reste dans un même montage de tournage ou de fraisage.
- Définissez les preuves d’acceptation — précisez le calibre, le rapport ou la méthode de contrôle requis pour chaque élément géométrique.
- Laissez le fournisseur proposer la gamme de fabrication — demandez le nombre de montages prévu et le plan de transfert, sans imposer un procédé machine risqué.
Une fraiseuse CNC peut-elle remplacer un tour ?
Les fraiseuses CNC peuvent réaliser certains éléments circulaires par interpolation ou à l’aide d’un axe rotatif, mais elles ne remplacent pas un tour pour toutes les pièces. Le tournage maintient la géométrie de révolution liée à l’axe de la broche, ce qui peut simplifier la maîtrise des diamètres et des éléments coaxiaux. Le fraisage peut convenir à une pièce principalement prismatique avec peu d’éléments ronds. Pour choisir la gamme de fabrication, comparez l’accès, le maintien de la pièce, le brut, la quantité, le contrôle et les preuves fournies par le fournisseur.
Exemple : considérez un corps de vanne compact qui semble cylindrique dans le modèle tridimensionnel. Son alésage d’étanchéité est concentrique au diamètre extérieur, mais deux orifices sont positionnés par rapport à une face de montage usinée. Une instruction imposant uniquement le tournage préserve la relation de l’alésage, mais laisse la relation entre les orifices et la face à rétablir lors d’un transfert. Une instruction imposant uniquement le fraisage peut faciliter la réalisation des orifices, mais rendre moins naturelle celle de l’alésage concentrique. Repérer l’alésage, la face, les orifices et leurs preuves d’acceptation montre pourquoi le fournisseur doit expliquer tout plan de transfert des références entre procédés.
4. Comparer les montages, le maintien de la pièce et l’accès de l’outil
Le risque lié au montage augmente lorsqu’un élément géométrique critique doit être rebridé, indexé, atteint par un outil long ou dégagé pendant un changement d’outil. Le fraisage soulève souvent des questions de montage d’usinage et d’accès ; le tournage, des questions de serrage, de faux-rond et de coupe interrompue. La gamme de fabrication la plus sûre est celle qui préserve les références critiques pendant ces opérations.
Une étude évaluée par les pairs sur l’usinage cinq axes a constaté que le changement de positionnement du montage pour une même pièce programmée réduisait le déplacement axial de 16,76 % et le temps d’usinage de 10,70 % dans ce cas précis. Ces pourcentages ne correspondent pas à des gains généraux en fraisage. Ils montrent plutôt que l’orientation du montage peut modifier la course des axes, le risque de dépassement, les interférences et le temps, même si la pièce et la trajectoire d’outil semblent identiques.
Une étude de Boeing et du NIST sur le changement d’outil modélise 8 états ou mouvements et distingue les machines qui doivent seulement dégager le montage de celles qui retournent à une position de référence. Le dégagement nécessaire au changement d’outil est donc une donnée de la gamme de fabrication, et non un détail à vérifier après la programmation.
Budget des risques de transfert entre montages : cartographie de 9 événements
Le budget des risques de transfert entre montages répertorie chaque événement susceptible de déplacer une référence, de bloquer un outil, de modifier l’état thermique ou de changer les preuves d’acceptation.
| Événement à risque | Preuve à demander | Signe de défaillance | Limites et applications inadaptées |
|---|---|---|---|
| Positionnement initial | Référence et plan de contact | Surface de positionnement ambiguë | Ne pas évaluer sans le plan approuvé |
| Effort de bridage | Principe des mors ou du montage d’usinage | Déformation d’une paroi mince ou à l’état libre | Des affirmations générales sur le bridage ne suffisent pas |
| Portée de l’outil | Enveloppe de l’outil et du porte-outil | Grande portée ou collision avec le porte-outil | L’accès ne prouve pas la rigidité |
| Changement d’outil | Dégagement ou comportement au retour de référence | Le montage d’usinage bloque un déplacement sûr | Vérification nécessaire pour chaque machine |
| Évacuation des copeaux | Orientation et plan d’évacuation | Recoupe des copeaux ou cavité encombrée | Le matériau et la profondeur des éléments géométriques modifient le risque |
| Transfert de la pièce | Référence de transfert et répétabilité du positionnement | Une relation critique traverse plusieurs montages | L’argument d’une seule machine ne constitue pas une preuve |
| Variation thermique | Mise en température et conditions de contrôle | Dérive entre l’usinage et la mesure | Nécessite le contexte des tolérances propres à chaque élément géométrique |
| Ébavurage ou finition | Séquence après usinage | La surface d’acceptation est modifiée par la suite | Ne pas clore le contrôle trop tôt |
| Mesure finale | Méthode, échantillonnage et périmètre du rapport | Le devis exclut les preuves requises | Aucun indice de gravité générique n’est transposable |
Quels sont les inconvénients du fraisage CNC ?
Le fraisage CNC peut nécessiter des montages d’usinage plus élaborés, plusieurs orientations indexées et des outils de grande portée lorsque les éléments géométriques se trouvent sur plusieurs faces ou profondément à l’intérieur d’une pièce. Ces conditions peuvent allonger le temps de montage, entraîner une flexion de l’outil et des contraintes liées aux collisions, et compliquer l’évacuation des copeaux. Le fraisage reste le bon procédé pour de nombreuses géométries complexes ; le problème survient lorsque l’acheteur suppose que l’accès de l’outil prouve aussi la rigidité, la continuité des références ou la capacité à satisfaire les critères d’acceptation.
Symptôme à examiner en atelier : pour les petites séries, les montages spéciaux peuvent demander davantage de planification et de préparation que l’usinage lui-même. Demandez aux fournisseurs de distinguer les hypothèses de montage réutilisable des travaux ponctuels, et précisez si le devis repose sur des mors doux, un montage dédié ou un montage avec étau standard.
5. Prévoir les tolérances, l’état de surface et le contrôle
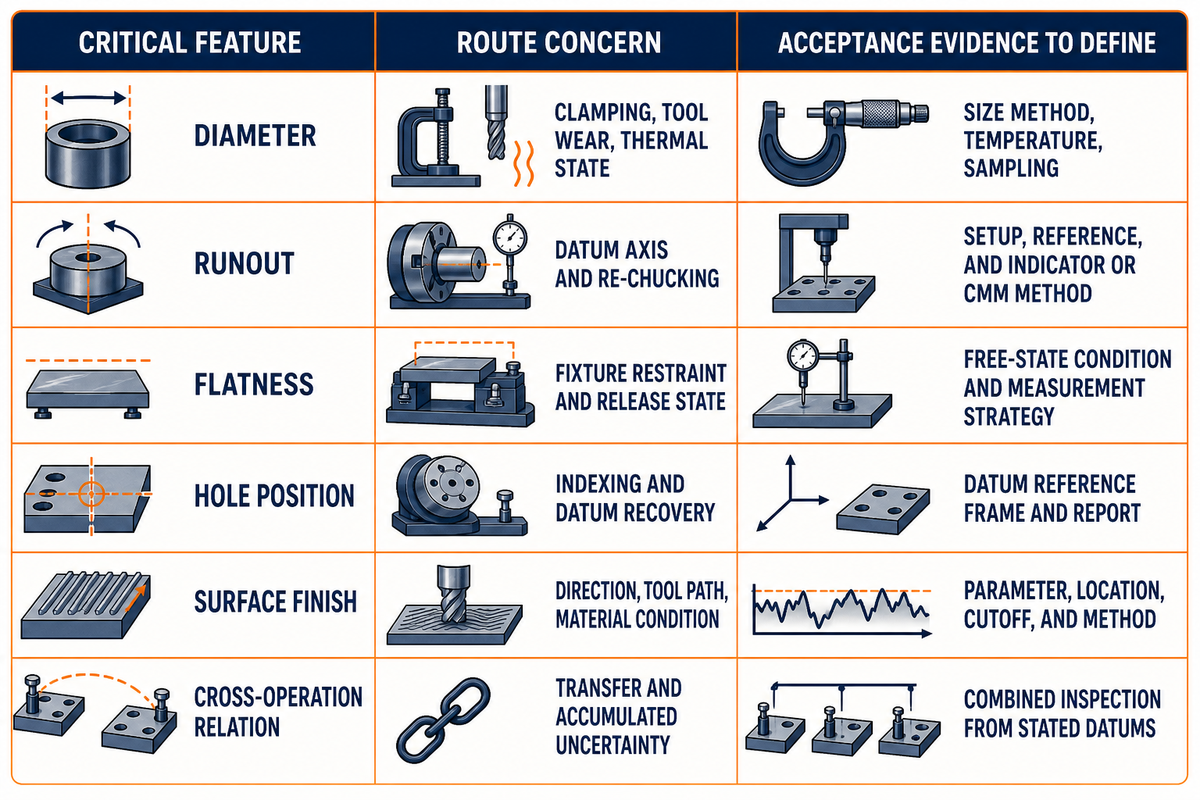
Ni le fraisage CNC ni le tournage CNC n’est universellement plus précis. La conformité de la pièce finie dépend de l’élément géométrique critique, des erreurs de la machine, du maintien de la pièce, des conditions de coupe, du comportement du matériau, du nombre de montages, de l’état thermique et de la méthode de mesure. Comparez les preuves requises pour chaque élément géométrique plutôt que d’attribuer globalement un avantage de tolérance à un procédé.
L’étude du NIST sur l’étalonnage des machines-outils distingue les effets intra-axe, inter-axes, de charge, thermiques et volumiques. C’est pourquoi une spécification de positionnement ne peut pas être reprise telle quelle pour garantir les caractéristiques d’une pièce finie. L’état du procédé, le bridage, l’outillage et la mesure s’interposent entre le mouvement de la machine et la géométrie acceptée.
Dans une étude distincte, le NIST a comparé l’incertitude modélisée aux erreurs mesurées sur 21 pièces de production. Pour l’acheteur, l’intérêt réside dans la structure des preuves : l’incertitude au niveau de la machine et les erreurs réelles des pièces sont liées, mais ne sont pas interchangeables.
ISO 230-2:2014, dont la révision a été confirmée en 2025, traite de la précision et de la répétabilité de positionnement des axes à commande numérique pris individuellement. Elle ne certifie pas les tolérances d’une pièce commandée par l’acheteur. De même, ISO 10791-2:2023 couvre les essais géométriques des centres d’usinage à broche verticale, et non tous les procédés et critères d’acceptation d’un devis.
Une étude de 2026 sur la déformation thermique, répertoriée par le NIST, indique que les charges des moteurs et de l’usinage des pièces, ainsi que les variations ambiantes, peuvent dominer l’erreur volumique dans le contexte étudié. Le cycle de mesure et de compensation en cours de processus a duré moins de 100 secondes, et les expériences ont réduit les erreurs jusqu’à un ordre de grandeur. Ces résultats décrivent la méthode des auteurs, pas les capacités habituelles des fournisseurs. L’action à prendre par l’acheteur est plus simple : définir les conditions de mesure et demander comment l’état thermique est maîtrisé pour les éléments géométriques critiques.
Gardez distincts les périmètres de ces preuves : 16,76 % de déplacement axial et 10,70 % de temps d’usinage correspondent à l’étude sur la position du montage, tandis que 100 secondes correspondent à l’expérience de compensation thermique. La valeur de 100 secondes ne constitue pas une promesse de temps de cycle du fournisseur.
| Élément géométrique critique | Point à surveiller dans la gamme de fabrication | Preuve d’acceptation à définir |
|---|---|---|
| Diamètre | Bridage, usure de l’outil, état thermique | Méthode de mesure de la dimension, température, échantillonnage |
| Faux-rond | Axe de référence et nouveau serrage | Montage, référence et méthode au comparateur ou à la MMT |
| Planéité | Maintien par le montage d’usinage et état après débridage | État libre et stratégie de mesure |
| Position du perçage | Indexation et rétablissement des références | Système de références géométriques et rapport |
| État de surface | Direction, trajectoire d’outil, état du matériau | Paramètre, emplacement, longueur de base et méthode |
| Relation entre opérations | Transfert et incertitude cumulée | Contrôle combiné à partir des références indiquées |
Erreur fréquente : demander une « tolérance serrée » sans préciser l’élément géométrique, la référence, l’état libre ou le rapport. Un prestataire en tournage comme en fraisage peut respecter des plans exigeants, mais le devis doit indiquer les éléments qui seront mesurés et la méthode de décision pour l’acceptation.
6. Comparer le coût par pièce acceptée, pas le taux horaire
Le coût par pièce acceptée prend en compte l’ensemble de la gamme : programmation, réglage, montages ou mors, matière brute, temps de cycle, opérations secondaires, contrôle, retouches et risque de rebut. Le tournage peut être économique pour les pièces cylindriques qui s’y prêtent, mais aucun taux horaire public ni pourcentage d’économie fixe ne peut remplacer un devis établi pour le même plan et la même quantité.
Il existe bien des tarifs publics. Par exemple, Texas State University publie des tarifs externes propres à chaque machine pour un atelier partagé aux conditions définies. Cela ne constitue pas un point de référence commercial, car le périmètre de l’installation, la catégorie d’utilisateurs, la main-d’œuvre incluse, la documentation qualité et la répartition des risques diffèrent des devis des fournisseurs. Un tarif horaire machine réel peut tout de même répondre à la mauvaise question.
Les recherches évaluées par les pairs sur les coûts de fabrication considèrent le procédé, la taille de la pièce, le matériau, les éléments géométriques, le réglage, la manutention et les conditions de production comme des facteurs interdépendants. La quantité compte, car les coûts ponctuels de programmation et de réglage sont répartis sur un nombre différent de composants acceptés. Ne demandez pas un seuil de rentabilité universel ; demandez à chaque fournisseur d’indiquer le modèle de lot retenu et les outillages réutilisables.
Équation de normalisation des devis
Coût par pièce acceptée = (programmation + réglage + montages ou mors + traitement du lot + opérations secondaires + contrôle + retouches prévues) ÷ quantité acceptée. Utilisez les données fournies par les fournisseurs ; n’intégrez pas de tarif générique du marché.
Exemple de plan fictif : les valeurs suivantes servent uniquement à montrer comment un acheteur peut comparer deux propositions de gamme sur la même base. Elles ne décrivent ni une pièce Zhenling, ni une tolérance courante, ni une plage de procédé recommandée.
| Type de donnée | Valeur indicative | Utilisation lors de l’examen |
|---|---|---|
| Diamètre de la matière brute | 42 mm | Base de calcul de la matière brute et de l’enlèvement de matière |
| Diamètre fini | 38 mm | Élément de révolution |
| Longueur hors tout | 80 mm | Encombrement pour le maintien de la pièce |
| Épaisseur de la bride | 8 mm | Relation entre les faces |
| Largeur du méplat | 24 mm | Élément usiné par fraisage |
| Diamètre de l’orifice | 6 mm | Accès hors axe |
| Longueur de l’épaulement | 18 mm | Séquence de tournage |
| Largeur de la rainure | 3 mm | Accès de l’outil |
| Tolérance de faux-rond | 0,05 mm | Acceptation par rapport à l’axe |
| Tolérance de position de l’orifice | 0,10 mm | Relation entre opérations |
| Tolérance de planéité | 0,08 mm | Contrôle après desserrage du montage |
| Exigence d’état de surface | 1,6 μm Ra | Périmètre des mesures |
| Température indiquée dans le rapport | 20 °C | Conditions de mesure |
| Réglage de la gamme A | 4.0 hr | Donnée ponctuelle du lot |
| Réglage de la gamme B | 1.5 hr | Donnée ponctuelle du lot |
Pour la même fiche fictive, un plan de contrôle pourrait consigner la pièce à 20 °C, effectuer une nouvelle mesure à 22 °C, prévoir 30 min avant la mesure et fixer un intervalle de vérification de 15 min. Il associerait le faux-rond de 0,05 mm, la position de 0,10 mm, l’état de surface de 1,6 μm Ra et la longueur de 80 mm à des méthodes définies, au lieu de les traiter comme des performances garanties par la seule désignation de la machine. La fiche de formation pourrait aussi indiquer une surépaisseur de 2 mm, une profondeur d’alésage de 12 mm, une longueur de méplat de 30 mm, un intervalle d’échantillonnage de 45 min et une condition de libération à 21 °C ; remplacez chaque valeur par les données maîtrisées du plan et du fournisseur.
Une ligne facultative de la fiche de formation utilise des portées de référence fictives de 25 mm et 35 mm ; remplacez-les par les valeurs maîtrisées du plan.
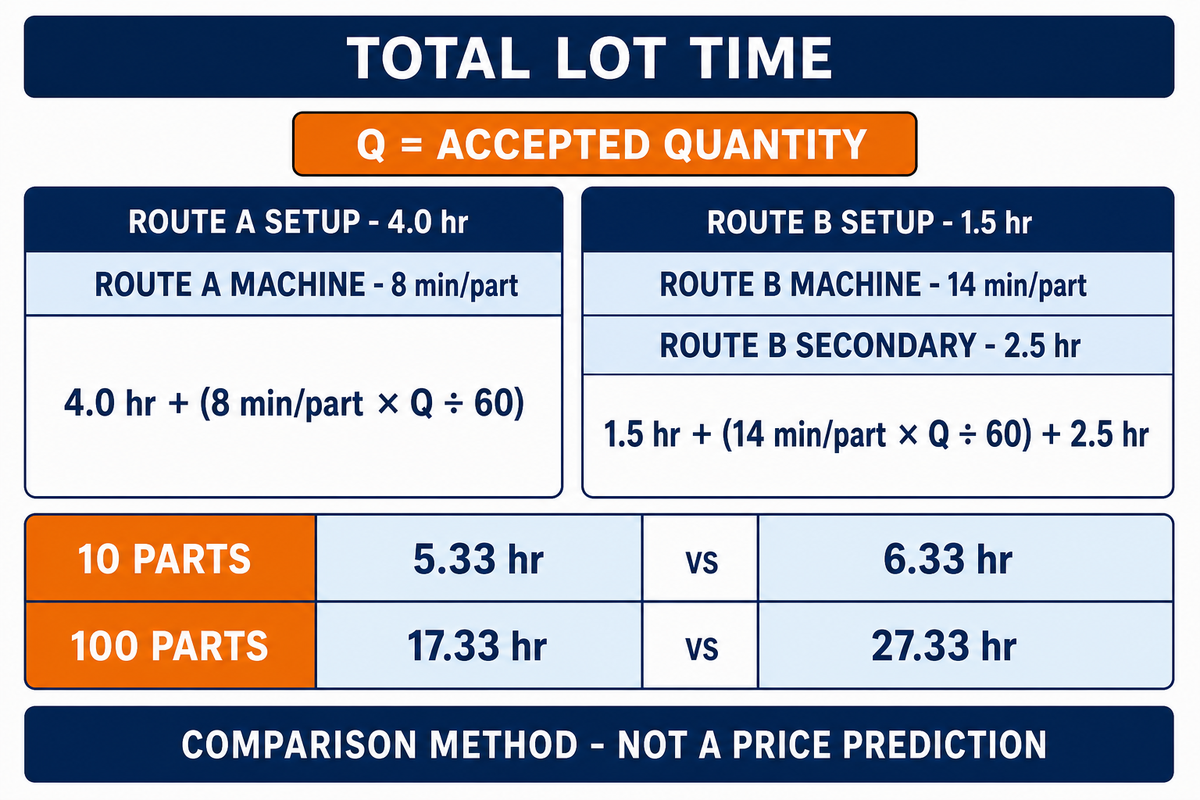
Exemple de calcul : supposons que la gamme A nécessite 4.0 hr de réglage et 8 min/part de temps machine, tandis que la gamme B nécessite 1.5 hr de réglage, 14 min/part de temps machine et 2.5 hr d’opérations secondaires. Pour 10 pièces, la gamme A demande 4.0 + (10 × 8 ÷ 60) = 5.33 hr ; la gamme B demande 1.5 + (10 × 14 ÷ 60) + 2.5 = 6.33 hr. Pour 100 pièces, les mêmes hypothèses donnent 17.33 hr contre 27.33 hr. La gamme B a un réglage plus court, mais un temps de lot estimé plus long. Ce calcul fictif exclut les tarifs, le contrôle, les rebuts et le risque de non-acceptation : c’est une méthode de comparaison, pas une prévision de prix.
| Donnée | Fournisseur A | Fournisseur B | Incidence sur le coût par pièce acceptée | Limites et applications inadaptées |
|---|---|---|---|---|
| Indice de révision maîtrisé | À consigner | À consigner | Évite les différences de périmètre | Ne comparez pas des plans différents |
| Quantité et lot | À renseigner | À renseigner | Modifie le poids du réglage | Pas de seuil de rentabilité universel |
| Hypothèse sur la matière brute | À renseigner | À renseigner | Modifie l’enlèvement de matière et la manutention | L’état du matériau doit être identique |
| Programmation | Inclus/exclu | Inclus/exclu | Les coûts ponctuels varient | Les hypothèses de réutilisation doivent être précisées |
| Réglage et outillage | À renseigner | À renseigner | Les mors et les montages peuvent peser lourd sur les petits lots | Distinguez les équipements réutilisables |
| Séquence des opérations | À détailler | À détailler | Met en évidence les opérations secondaires | La désignation de la machine ne suffit pas |
| Périmètre du contrôle | À détailler | À détailler | Les rapports et l’échantillonnage ajoutent du travail | La méthode d’acceptation doit être identique |
| Post-traitement | À détailler | À détailler | Ajoute des contraintes logistiques et des risques dimensionnels | La séquence doit être explicite |
| Exclusions et règle de rejet | À consigner | À consigner | Modifie la répartition des risques | Ne déduisez rien du prix unitaire |
À retenir pour les achats : un temps machine plus court peut être compensé par davantage de réglages, d’usinage secondaire, de contrôle ou de retouches. Comparez la même quantité de pièces acceptées et le même périmètre documentaire avant de conclure que le tournage ou le fraisage CNC coûte moins cher.
7. Quand une pièce nécessite à la fois du fraisage et du tournage
Une pièce nécessite à la fois du fraisage et du tournage lorsque des éléments de révolution et prismatiques présentent des relations fonctionnelles importantes. L’usinage peut être réalisé sur un centre de tournage-fraisage, un tour CNC avec outils motorisés ou des machines distinctes. Le choix dépend du transfert des références, de l’accès des outils, des capacités de broche, de la quantité, de l’état de contrôle et des éléments probants fournis par le prestataire.
Les fournisseurs de machines industrielles peuvent proposer des fraiseuses 5 axes, des services de fraisage et de tournage CNC ou une séquence associant tournage et fraisage CNC sur un tour et une fraiseuse. La précision et l’efficacité doivent toutefois être démontrées au regard des mêmes éléments géométriques, références, quantités et exigences de contrôle.
Une étude évaluée par les pairs en 2026 sur le tournage-fraisage rattache également les résultats d’un procédé mixte à la pièce, à la géométrie de l’outil, aux conditions de coupe et à l’objectif d’état de surface considérés, plutôt qu’à la seule désignation de la machine.
« Les ateliers les plus efficaces sont ceux qui disposent de centres d’usinage réunissant plusieurs procédés ou étapes et les faisant fonctionner comme un tout. »
La déclaration de Thiessen décrit une tendance à l’intégration ; elle ne garantit pas que chaque machine combinée réduira les coûts. Les acheteurs doivent toujours demander la séquence des opérations, les hypothèses relatives à la broche et aux outils motorisés, le plan de transfert et le relais du contrôle pour la pièce concernée.
Un directeur du développement d’applications chez un fournisseur, cité par American Machinist, a rapporté qu’une architecture multitâche avec axe B avait réduit le temps de réglage, tandis que le temps de cycle augmentait avec une seule broche porte-outil. Ce contre-exemple lié à un cas précis explique pourquoi le budget de risque lié au transfert de réglage distingue le nombre de réglages de la durée du cycle. Les logiciels, la simulation, le transfert entre deux broches, la capacité d’usinage simultané et les outils disponibles peuvent déterminer si une machine dite de tournage-fraisage apporte une réelle valeur.
Quand une gamme combinée échoue
Les gammes combinées ne sont pas un bon choix par défaut lorsque leur principal avantage n’existe que sur le papier. Parmi les signes d’alerte : des éléments géométriques critiques inaccessibles, un transfert qui ne préserve pas la référence, un outil long qui manque de rigidité, des copeaux piégés ou un contrôle qui impose de repositionner la pièce de toute façon. Une machine unique peut aussi entraîner des coûts élevés de programmation et de réglage pour un petit lot, alors que des opérations distinctes peuvent s’appuyer sur des montages d’usinage plus simples et éprouvés.
L’échec inverse compte également. Des machines distinctes peuvent multiplier les reprises de serrage, l’incertitude cumulée, le temps d’attente et les contrôles en double. La décision ne se résume pas à opposer une « CNC avancée » à un équipement ancien. Il s’agit de déterminer si l’architecture proposée maîtrise les relations importantes avec des éléments probants suffisants. Demandez au fournisseur d’indiquer précisément quel élément géométrique bénéficie de la suppression d’un transfert avec la gamme combinée, et lequel n’en bénéficie pas.
À faire
- Demandez quelle référence critique reste en position
- Distinguez le temps de réglage du temps de cycle
- Demandez les hypothèses sur les outils et les transferts
- Adaptez le contrôle à la séquence combinée
À éviter
- Ne supposez pas que les outils motorisés atteignent tous les éléments géométriques
- Ne considérez pas qu’un réglage unique élimine les risques de transfert
- Ne comparez pas les désignations de machines sans examiner la séquence
- Ne généralisez pas un résultat observé sur un seul cas
Quels sont les inconvénients du tournage CNC ?
Le tournage CNC est limité lorsque la pièce ne présente pas d’axe de révolution exploitable, lorsque les méplats et les éléments sur plusieurs faces prédominent, ou lorsque l’accès hors axe exige de nombreux outils motorisés ou un fraisage secondaire. Le serrage en mandrin peut déformer les parois minces ; les surfaces interrompues peuvent compliquer la stabilité de coupe, et une reprise de serrage peut ajouter du faux-rond ou un risque de transfert de référence. Le tournage reste très efficace pour les pièces cylindriques ; l’inconvénient est de le prescrire en fonction de la forme de la matière brute sans tenir compte de l’ensemble des éléments géométriques fonctionnels.
8. Envoyer un dossier de procédé prêt pour devis
Un dossier de procédé prêt pour devis fournit à chaque fournisseur le même modèle, le même indice de révision du plan, le même état du matériau, la même quantité, les mêmes éléments géométriques critiques, références, opérations de post-traitement, exigences de contrôle, de traçabilité et de documentation. Il décrit les résultats attendus sans imposer une machine, sauf si la gamme de fabrication constitue une exigence de conception maîtrisée.
Si une demande de prix demande en quoi les gammes diffèrent, exigez de chaque fournisseur une description de ses opérations de fraisage et de tous les autres procédés nécessaires à la fabrication de la pièce acceptée. Ce périmètre commun facilite la comparaison sans prétendre qu’une gamme est toujours plus rapide.
Un article pratique hébergé par le Manufacturing Extension Partnership du NIST avertit qu’une focalisation sur le coût unitaire peut faire oublier la documentation qualité, la maîtrise des lots, la capacité du fournisseur et la dépendance à certains équipements ou personnels. La page comporte une clause précisant que les opinions sont celles de l’auteur ; elle sert ici de guide pour le choix des fournisseurs, et non de position institutionnelle du NIST ni de norme de mesure. Ajoutez ces éléments lorsque la continuité ou la traçabilité influe sur l’acceptation.
Dossier de procédé à copier dans une demande de prix
- Modèle tridimensionnel maîtrisé et indice de révision du plan bidimensionnel
- Spécification du matériau, état de livraison et substitutions approuvées
- Quantités de prototypes, de lots pilotes et de lots récurrents, avec le calendrier de lancement
- Éléments géométriques critiques, système de références et relations fonctionnelles
- Filetages, exigences d’état de surface, ébavurage, traitement thermique, revêtement et nettoyage
- Méthode de contrôle, échantillonnage, rapport de mesures et exigences relatives aux calibres
- Traçabilité des lots, dossiers matière et périmètre de la documentation qualité
- Continuité de capacité et dépendances critiques à certaines machines ou personnes
- Autorisation donnée au fournisseur de proposer, avec ses hypothèses, une gamme de fraisage, de tournage ou une gamme mixte
Pour examiner les aspects commerciaux propres aux procédés, consultez les pages de Zhenling consacrées au service de fraisage CNC et au service de tournage CNC. Utilisez le comparateur de gammes de fraisage, tournage et usinage multiaxes pour comparer trois familles de procédés ; utilisez l’outil de présélection entre tournage et fraisage lorsque la question porte plus précisément sur l’aptitude à usiner des éléments de révolution. Cet article sert uniquement à préparer les données du plan pour ces outils.
À retenir
Un dossier de procédé défendable identifie la référence déterminante, les risques de transfert et les preuves d’acceptation avant qu’un fournisseur ou un outil interactif ne recommande une gamme de fabrication.
Besoin d’un dossier de demande de prix fondé sur un plan ?
Envoyez le modèle, le plan maîtrisé, l’état du matériau, la quantité, les références critiques et le périmètre du contrôle pour examen. Utilisez l’outil de présélection des gammes publié par Zhenling pour organiser ces données, distinguer les parcours d’outils pertinents et consigner les questions d’acceptation avant de demander un devis ou une proposition de procédé au fournisseur.
Demander un devis d’usinage CNCFoire aux questions
Quelle est la principale différence entre le fraisage CNC et le tournage CNC ?
En fraisage CNC, l’outil coupant tourne autour d’une pièce bridée ; en tournage CNC, la pièce tourne face à un outil pour usiner des éléments de révolution de manière efficace et régulière.
En fraisage CNC, un outil coupant à plusieurs arêtes tourne généralement tandis que la pièce reste fixe ou est indexée dans un montage d’usinage. En tournage CNC, la pièce tourne généralement dans un mandrin tandis qu’un outil usine son diamètre extérieur ou intérieur. Le mouvement rend le tournage adapté aux éléments de révolution et le fraisage aux méplats, poches, rainures, perçages sur plusieurs faces et géométries irrégulières.
Quel procédé est le plus précis, le fraisage CNC ou le tournage CNC ?
Aucun procédé n’est universellement plus précis, car la géométrie des éléments, l’état de la machine, le maintien de la pièce, les conditions thermiques, le comportement du matériau, le transfert des références et la méthode de mesure influent tous sur les résultats de contrôle de la pièce finie.
La précision de la pièce finie dépend de l’élément géométrique critique, de l’état de la machine, du maintien de la pièce, de l’outil, de l’état thermique, du matériau, du nombre de réglages et de la méthode de mesure. Le tournage permet de maîtriser efficacement les diamètres et les relations de coaxialité, tandis que le fraisage de précision peut maîtriser les éléments prismatiques et sur plusieurs faces. Les exigences du plan et le plan de contrôle doivent définir les preuves d’acceptation au lieu de s’en remettre à la désignation du procédé.
Le tournage CNC coûte-t-il moins cher que le fraisage CNC ?
Le tournage CNC peut coûter moins cher pour les pièces rondes qui s’y prêtent, mais le coût par pièce acceptée dépend toujours du réglage, des opérations secondaires, du contrôle, du risque de rebut, de la quantité et du périmètre du devis.
Pour une comparaison équitable, prenez en compte la matière brute, la programmation, le réglage, les montages ou mors, le temps de cycle, les opérations secondaires, le contrôle, le risque de rebut et la quantité. Les composants cylindriques issus d’une barre peuvent bien se prêter au tournage, mais un transfert pour fraisage secondaire peut annuler cet avantage. Comparez le coût par pièce acceptée sur la base de devis au périmètre identique, plutôt que de tarifs horaires publics ou d’un pourcentage fixe annoncé.
Peut-on combiner le fraisage et le tournage sur une même pièce ?
Le fraisage et le tournage peuvent être combinés sur un centre de tournage-fraisage, au moyen d’outils motorisés ou dans des opérations distinctes assorties d’un plan maîtrisé de transfert des références et de contrôle final.
Les centres de tournage-fraisage, les outils motorisés ou des machines distinctes permettent de combiner les opérations. Le choix de la gamme dépend des éléments géométriques, des références, de la quantité et du contrôle.
Que dois-je envoyer pour comparer le fraisage et le tournage ?
Un examen utile commence par le modèle maîtrisé, l’indice de révision du plan, l’état du matériau, la quantité commandée, la configuration des lots, les références critiques, le post-traitement, la méthode de contrôle et les preuves d’acceptation finale requises.
Envoyez le modèle tridimensionnel et le plan maîtrisé, puis précisez la spécification du matériau et son état de livraison, la quantité commandée et la configuration des lots, les dimensions critiques, le système de références, les exigences relatives aux filetages et à l’état de surface, ainsi que tout traitement thermique, revêtement ou nettoyage. Indiquez les éléments géométriques qui déterminent la fonction, les dimensions à inclure dans les rapports de mesure et si le fournisseur peut proposer une gamme mixte. Ajoutez les exigences d’emballage, de traçabilité des lots, d’enregistrements qualité et de documentation lorsqu’elles influent sur l’acceptation. Si deux fournisseurs remettent un devis, demandez à chacun de préciser la séquence des opérations retenue, le nombre de réglages, la méthode de contrôle et les exclusions. Ces données rendent les devis comparables sans obliger l’acheteur à prescrire une gamme d’usinage risquée.
Méthode d’élaboration de ce guide des gammes
La recherche pour ce guide distingue les définitions des procédés des capacités sur pièces finies, puis relie le fraisage CNC et le tournage CNC aux éléments géométriques du plan, aux références, au contrôle et au périmètre des devis. Des normes publiques, des recherches gouvernementales, des études universitaires et des conseils pratiques attribués étayent l’analyse ; aucun résultat de production privé de Zhenling ni examen non vérifié par son équipe technique n’est revendiqué.
Note sur les attributions : le conseil sur le choix des fournisseurs ci-dessous provient d’un article pratique hébergé par NIST MEP, qui comporte une clause précisant que les opinions sont celles de l’auteur. Le contre-exemple d’American Machinist est issu d’un spécialiste du développement d’applications travaillant chez un fournisseur, et non d’un essai contrôlé indépendant.
Références et sources
- Effets du mécanisme d’usinage et des paramètres de coupe en tournage-fraisage — The International Journal of Advanced Manufacturing Technology
- Optimisation du montage de la pièce pour l’usinage cinq axes — Advances in Mechanical Engineering
- Analyse des déplacements automatisés de changement d’outil — Boeing and National Institute of Standards and Technology
- Étalonnage, mesure, modélisation et compensation des machines-outils — National Institute of Standards and Technology
- Analyse comparative de pièces d’essai de production — National Institute of Standards and Technology
- ISO 230-2:2014 — Code d’essai des machines-outils — International Organization for Standardization
- ISO 10791-2:2023 — Essais géométriques des centres d’usinage — International Organization for Standardization
- Mesure et compensation en cours d’usinage des déformations thermiques des machines-outils — National Institute of Standards and Technology
- Tarifs institutionnels propres aux machines — Texas State University
- Recherche sur l’estimation des coûts et des temps de fabrication — Journal of Intelligent Manufacturing
- Perspectives sur les technologies de fabrication pour IMTS 2026 — Association For Manufacturing Technology
- Technologies multitâches pour les tours de tournage-fraisage — American Machinist
- Huit façons d’améliorer la sélection des fournisseurs — NIST Manufacturing Extension Partnership
Ressources connexes sur l’usinage CNC
- Guide du centre de services d’usinage CNC pour une vue d’ensemble des fournisseurs et des procédés
- Guide du procédé de fraisage CNC pour la planification du fraisage
- Guide de conception et de contrôle pour le tournage CNC consacré aux éléments de révolution
- Comparateur de gammes de fraisage, tournage et usinage multiaxes pour une vérification interactive
- Outil d’orientation vers les procédés de Zhenling pour une transmission plus générale vers la fabrication










