Contacter Zhenling Company

Guide des services de fraisage CNC (2026) : du plan à la pièce contrôlée

Mis à jour en août 2026 · Guide technique et achats
Un service de fraisage CNC est une gamme de fabrication maîtrisée qui transforme la définition d’un produit en pièces contrôlées, en passant par l’examen des exigences, la planification du processus, le maintien de la pièce, la programmation des trajectoires d’outil, la coupe, le contrôle des arêtes et de la finition, la mesure et la libération. La commande numérique pilote la machine-outil, mais la maîtrise de la gamme dépend toujours des personnes, des données, de la pièce et des mesures. La question utile à se poser avant l’achat n’est pas « Quelle machine est la plus rapide ? », mais « Quelle gamme permet de fabriquer et de vérifier cette pièce sans en altérer la définition ? »
En bref
Transmettez un dossier maîtrisé comprenant modèle et plan, ne spécifiez que les tolérances justifiées par la fonction, comparez des devis fondés sur des hypothèses identiques et demandez des preuves de contrôle propres à la pièce. Une liste de machines plus longue ou un devis plus rapide ne prouve pas que la commande est maîtrisée.
| Spécification rapide | Données à fournir par l’acheteur | Réponse du fournisseur |
|---|---|---|
| Définition | Modèle 3D, plan, révision | Liste des divergences et source faisant foi |
| Matériau | Grade, spécification, forme, état | Base de sélection du brut et proposition de traçabilité |
| Acceptation | Éléments géométriques critiques, méthode, rapport | Plan de contrôle et règle de décision |
Ce que fait un service de fraisage CNC, du plan à la pièce contrôlée
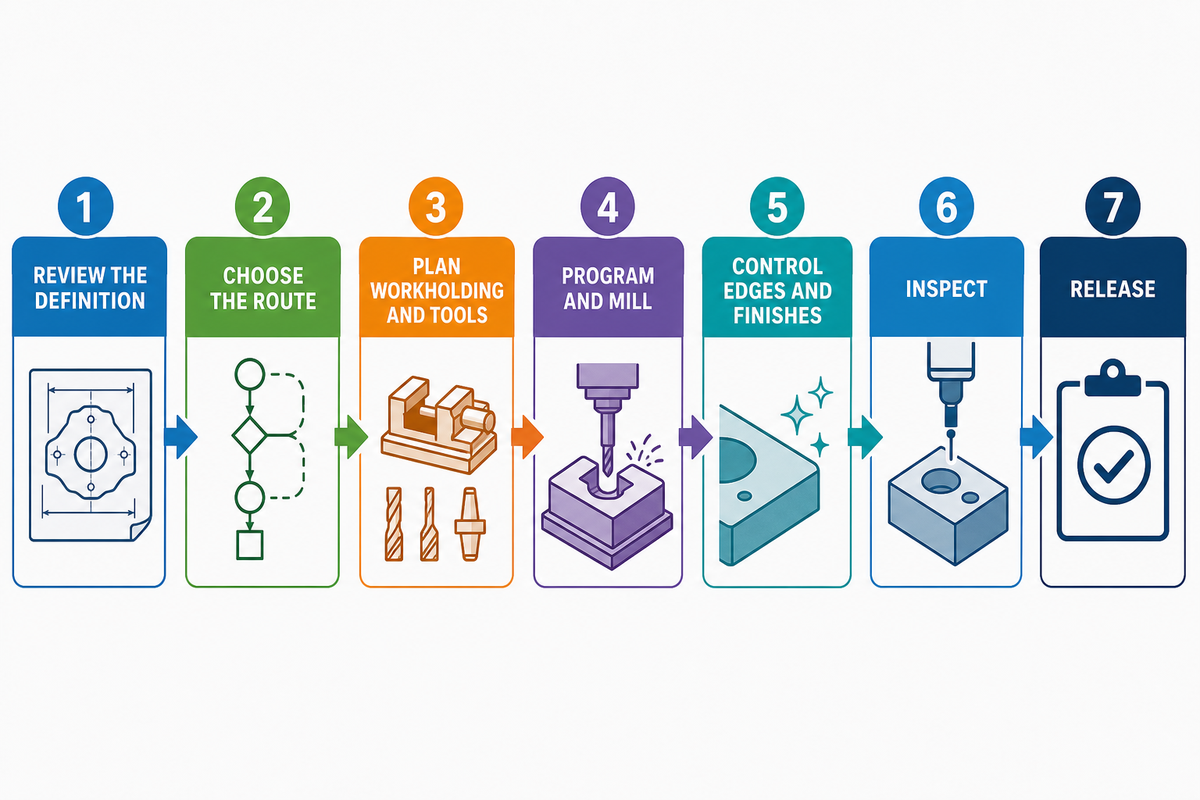
Le livrable n’est pas le temps passé sur la broche. C’est une pièce libérée dont la géométrie, le matériau, l’état de surface, la révision et les preuves correspondent à la commande convenue. Le service traduit les exigences de l’acheteur en planification de gamme, usinage maîtrisé, contrôle et libération documentée, selon le principe de définition connectée décrit dans les travaux de NIST sur le fil numérique. Cette chaîne comporte généralement sept points de contrôle.
- Examiner la définition — rapprocher le modèle, le plan, la commande, les spécifications et la révision.
- Choisir la gamme — déterminer si l’usinage 3 axes, 4 axes indexé, 3+2, 5 axes simultanés ou une autre séquence de processus convient à la géométrie.
- Planifier le maintien de la pièce et les outils — définir les références, le bridage, l’accès, la portée des outils et la surépaisseur du brut.
- Programmer et fraiser — créer, vérifier et valider les trajectoires d’outil, avec des correcteurs et des consignes de mise en position maîtrisés.
- Maîtriser les arêtes et les finitions — ébavurer, protéger les surfaces critiques et coordonner les éventuelles opérations secondaires spécifiées.
- Contrôler — mesurer les caractéristiques convenues dans l’état requis de la pièce.
- Libérer — conserver les documents applicables sur le matériau, le contrôle, la révision et les non-conformités.
Les lacunes en amont se répercutent sur les étapes suivantes. Si le plan et le modèle divergent sur un rayon d’angle, le programmeur ne peut pas respecter les deux. Si la surépaisseur de revêtement n’est pas précisée, un alésage peut être conforme avant finition et ne plus l’être après. Si la consigne « contrôler toutes les dimensions » ne précise ni méthode ni règle d’échantillonnage, le devis peut prévoir un périmètre de contrôle très différent de celui attendu par l’acheteur.
Commencer par la définition de fabrication, pas par la machine
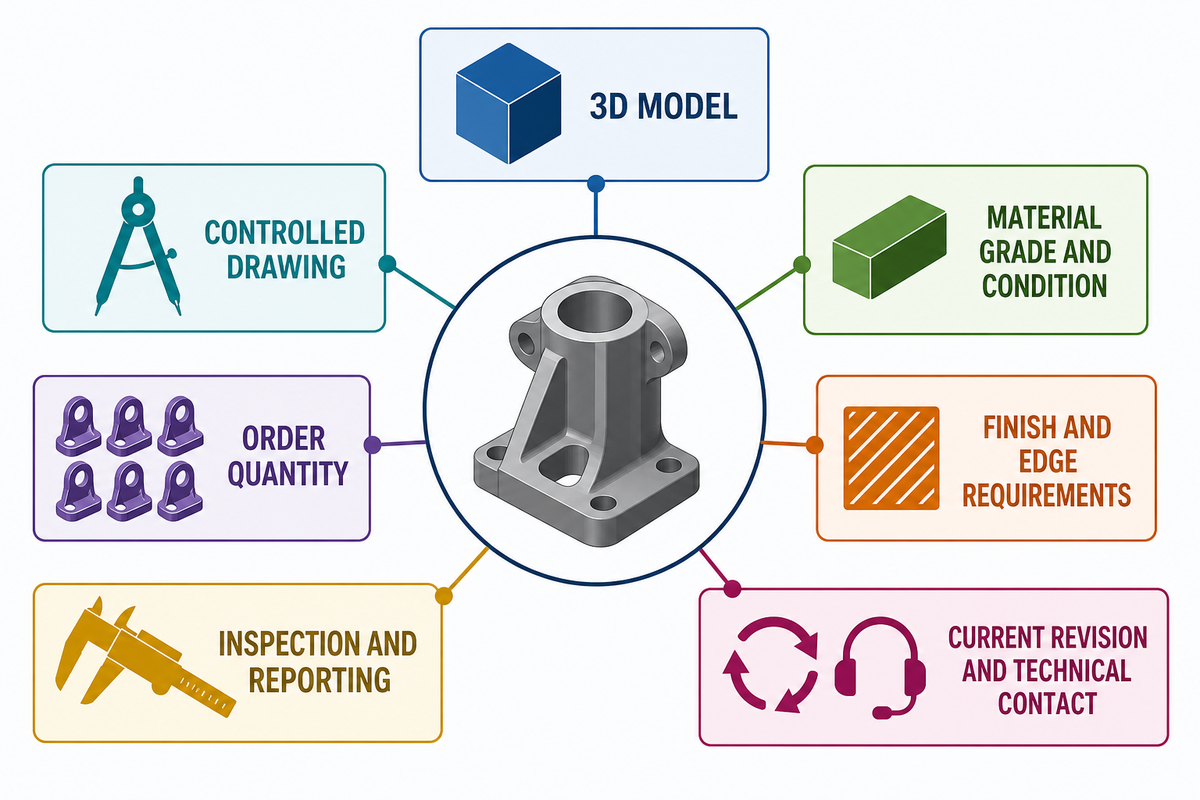
Un dossier prêt pour devis comprend au moins sept éléments : le modèle 3D natif ou neutre, un plan maîtrisé, le grade et l’état du matériau, la quantité commandée, les exigences de finition et d’arêtes, les exigences de contrôle et de rapport, ainsi que la révision en vigueur et un contact technique. Les filetages, références, tolérances, faces d’étanchéité, marquages, substitutions interdites et spécifications de procédés spéciaux doivent figurer dans le dossier lorsqu’ils conditionnent l’acceptation.
Le modèle décrit bien la forme, mais il ne définit pas nécessairement les variations admissibles ni les règles commerciales. Un fichier CAO n’est qu’un des éléments du processus de fabrication de pièces sur mesure et de pièces métalliques. Un plan peut indiquer une tolérance de position de 0,02 mm, un paramètre de texture de surface Ra 1,6 µm, une arête cassée de 0,20 mm maximum, une face à protéger ou une exigence de certificat. À l’inverse, un ancien plan peut contenir une géométrie obsolète alors que le modèle plus récent définit le profil voulu. Le fournisseur a besoin d’une règle écrite indiquant quelle source fait foi pour chaque caractéristique.
À faire
- Attribuez la même révision à chaque fichier validé.
- Indiquez les cotes critiques et celles fournies à titre indicatif.
- Précisez la forme et l’état requis du matériau.
À éviter
- Supposer qu’un modèle CAO définit implicitement les tolérances.
- Mélanger des notes de contrôle issues d’une révision obsolète.
- Demander à l’atelier de déduire les priorités fonctionnelles à partir de valeurs de tolérance serrées.
Choisir entre 3, 4 et 5 axes en fonction du risque lié à la mise en position
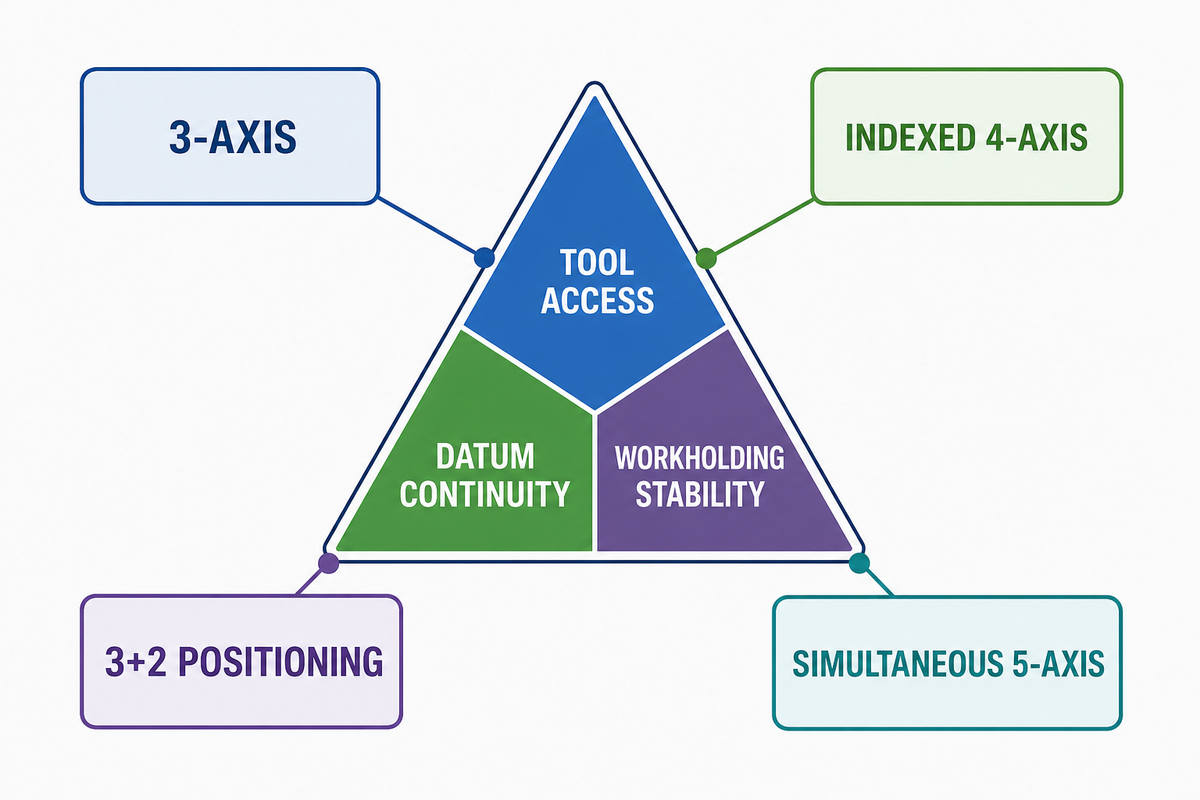
Le triangle des risques liés à la mise en position évalue conjointement trois éléments : l’accès de l’outil, la continuité des références et la stabilité du maintien de la pièce. Un plus grand nombre d’axes peut donner accès à plusieurs faces sans resserrage, mais aussi accroître les exigences de programmation, de dégagement en cas de collision, de montage, de vérification et de performances de la machine. Les travaux de NIST sur l’usinage 5 axes soulignent que les interactions entre erreurs géométriques et erreurs d’asservissement compliquent l’analyse des mouvements simultanés. Le nombre d’axes ne suffit donc pas à prouver la précision.
Lecture pratique des données de NIST : limiter les resserrages peut supprimer une source d’erreur, mais n’élimine pas les erreurs liées à la machine, à la commande, au montage, à la température ou à la mesure.
| Gamme | Application idéale | Effet sur la mise en position | Limite à vérifier |
|---|---|---|---|
| 3 axes | Faces prismatiques accessibles, plaques, poches | Peut nécessiter plusieurs orientations | Transfert des références entre les mises en position |
| 4 axes indexé | Éléments géométriques répartis autour d’un axe | Réduit les rotations manuelles | Accès rotatif et encombrement du montage |
| Positionnement 3+2 | Faces inclinées usinées à partir d’orientations fixes | Permet de conserver un montage pour usiner de nombreuses faces | Longueur de l’outil, dégagement du porte-outil, validation des références |
| 5 axes simultanés | Surfaces profilées et vecteurs d’outil variables | Peut regrouper des opérations complexes | Risques cinématiques, d’asservissement, de programmation et de vérification |
Quand éviter le 5 axes : une plaque ouverte et stable avec des poches sur la face supérieure peut être moins coûteuse et plus facile à contrôler sur une machine 3 axes. Quand éviter le 3 axes : sur une pièce présentant des éléments géométriques associés sur cinq faces, des remises en position répétées peuvent entraîner un risque de transfert des références. C’est l’examen du plan et de la gamme, et non l’étiquette de la machine, qui permet de trancher.
Les éléments géométriques qui modifient la gamme de fraisage
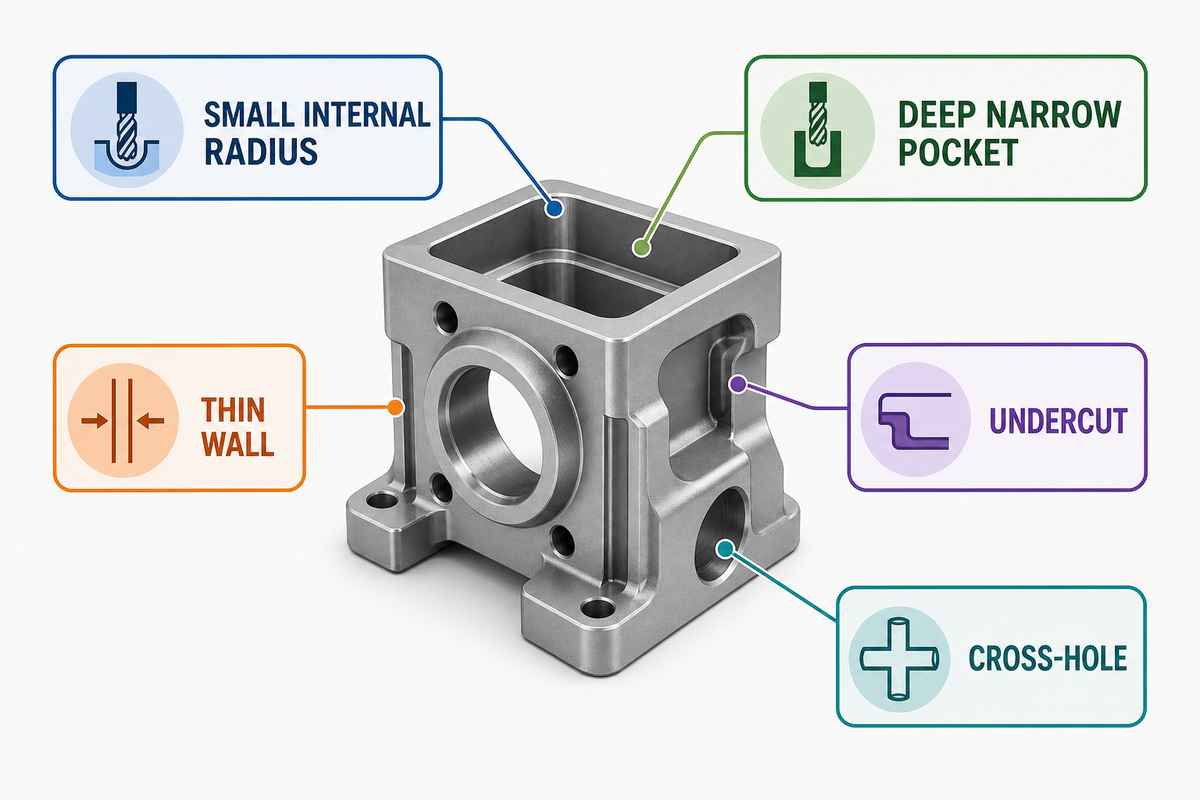
La géométrie des éléments détermine si un outil peut y accéder, couper sans fléchir excessivement, évacuer les copeaux et laisser une surface mesurable. Un rayon intérieur ne peut pas être inférieur à la trajectoire effective de la fraise qui le produit. Pour une poche de 60 mm de profondeur usinée avec un outil de 6 mm, le rapport profondeur/diamètre est de 10:1 avant même de tenir compte du dégagement du porte-outil ; le problème n’est pas le même pour une poche de 12 mm de profondeur. Une paroi de 1,0 mm peut bouger sous l’effet de la coupe et du bridage, même si elle respecte le modèle nominal. À titre de comparaison, une fraise de 5 mm avec une portée de 25 mm, une paroi de 3 mm sur 80 mm et une surépaisseur d’arête de 1 mm imposent chacune des contraintes différentes de rigidité ou de finition. L’accès multiaxes et la vérification sont deux questions distinctes dans les travaux de NIST sur les essais de performance.
| Élément géométrique | Question liée à la gamme | Réponse possible | Limite |
|---|---|---|---|
| Petit rayon intérieur | Une fraise rigide peut-elle l’atteindre ? | Augmenter le rayon ou ajouter un outil de finition local | Les petits outils coupent plus lentement et fléchissent davantage |
| Poche étroite et profonde | La portée est-elle praticable avec une évacuation suffisante des copeaux ? | Dégager l’accès, prévoir des outils de différentes longueurs ou revoir la conception | Une grande portée réduit la rigidité |
| Paroi mince | À quel moment le matériau est-il enlevé et la pièce débridée ? | Conserver un appui, équilibrer les passes et contrôler la pièce libérée | Les contraintes résiduelles dépendent du matériau et de la géométrie |
| Contre-dépouille | Un outil standard peut-il y accéder ? | Utiliser une fraise à tête sphérique déportée, une fraise à rainurer en T, une gamme indexée ou revoir la conception | Les outils spéciaux limitent l’accès et les possibilités de contrôle |
| Trou transversal | Comment maîtriser la débouchure et les bavures ? | Planifier l’ordre des intersections et définir les critères d’acceptation des arêtes | Les bavures cachées peuvent être difficiles à détecter visuellement |
| Face d’étanchéité inclinée | Peut-elle être usinée et mesurée à partir d’un même système de références ? | Prévoir un accès 3+2 et une mise en position de mesure définie | La texture de surface et la planéité nécessitent des contrôles distincts |
| Grande face plane | Que se passe-t-il après le desserrage des brides ? | Planifier le brut, le bridage, la détente des contraintes et le contrôle à l’état libre | La course de la machine ne prédit pas la planéité finale |
| Micro-élément | Peut-il être fabriqué et contrôlé ? | Préciser l’outil, la méthode et la résolution de mesure | Les moyens de contrôle disponibles peuvent ne pas permettre de prouver un élément du modèle |
| Motif d’éléments à tolérances serrées | Quelle référence contrôle leur relation ? | Usiner les éléments associés dans une même mise en position maîtrisée | Un resserrage peut rompre la maîtrise des relations géométriques |
Adapter les tolérances, l’état de surface et l’état de la pièce à sa fonction
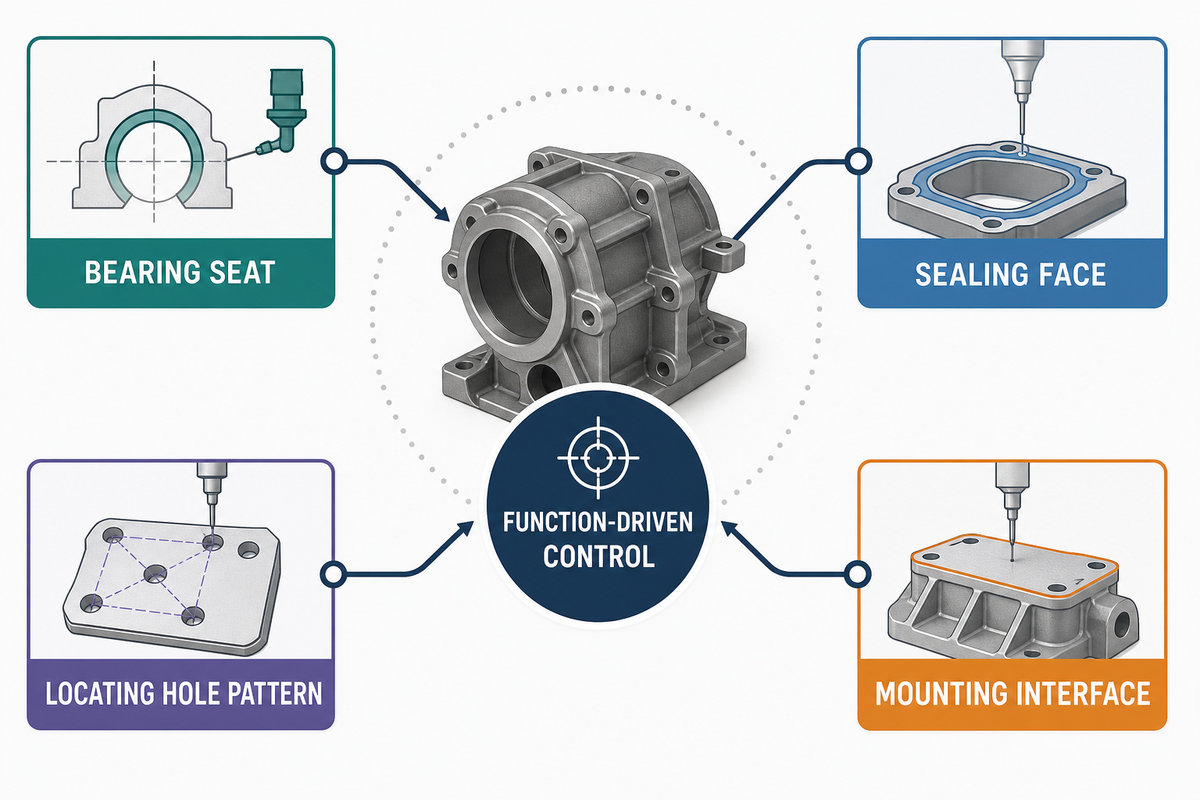
Les tolérances serrées doivent être justifiées par la fonction. Une portée de roulement, une face d’étanchéité, un motif de trous de positionnement ou une interface de montage peuvent justifier un contrôle ciblé ; une face de dégagement sans fonction ne le justifie pas nécessairement. Appliquer une tolérance de ±0,01 mm à chaque cote accroît les risques liés à la programmation, à la coupe, au contrôle thermique, à l’inspection et aux non-conformités, sans indiquer au fournisseur quelles relations géométriques sont les plus importantes.
Les tolérances générales ne s’appliquent pas automatiquement. ISO 2768-1 couvre certaines dimensions linéaires et angulaires sans indication individuelle, mais seulement si le plan ou la spécification applicable l’invoque. En août 2026, ISO répertorie ISO 2768-1 comme publiée, avec une révision en cours d’élaboration. ISO 2768-2 est retirée et ISO renvoie à ISO 22081:2021 comme voie plus récente pour les spécifications géométriques générales. Précisez le document et l’édition visés ; ne vous contentez pas de la mention « ISO 2768 » sans autre précision en espérant qu’elle sera interprétée de façon uniforme.
Les critères d’acceptation doivent aussi préciser l’état de la pièce. Une exigence de planéité de 0,03 mm est-elle vérifiée pièce bridée, après débridage, après détente des contraintes, après revêtement ou à 20 °C ? Un alésage est-il mesuré avant ou après un revêtement de 25 µm par côté ? Le Ra 1,6 µm s’applique-t-il à la piste d’étanchéité, à toute la face ou à un parcours d’échantillonnage ? ISO 14253-1 traite des décisions de conformité à proximité des limites de spécification en tenant compte de l’incertitude de mesure. En pratique, la question à poser dans la demande de prix est : quelle règle de décision s’appliquera à un résultat proche de la limite ?
Choisir les matériaux en fonction de leur comportement à l’usinage et des conditions de service
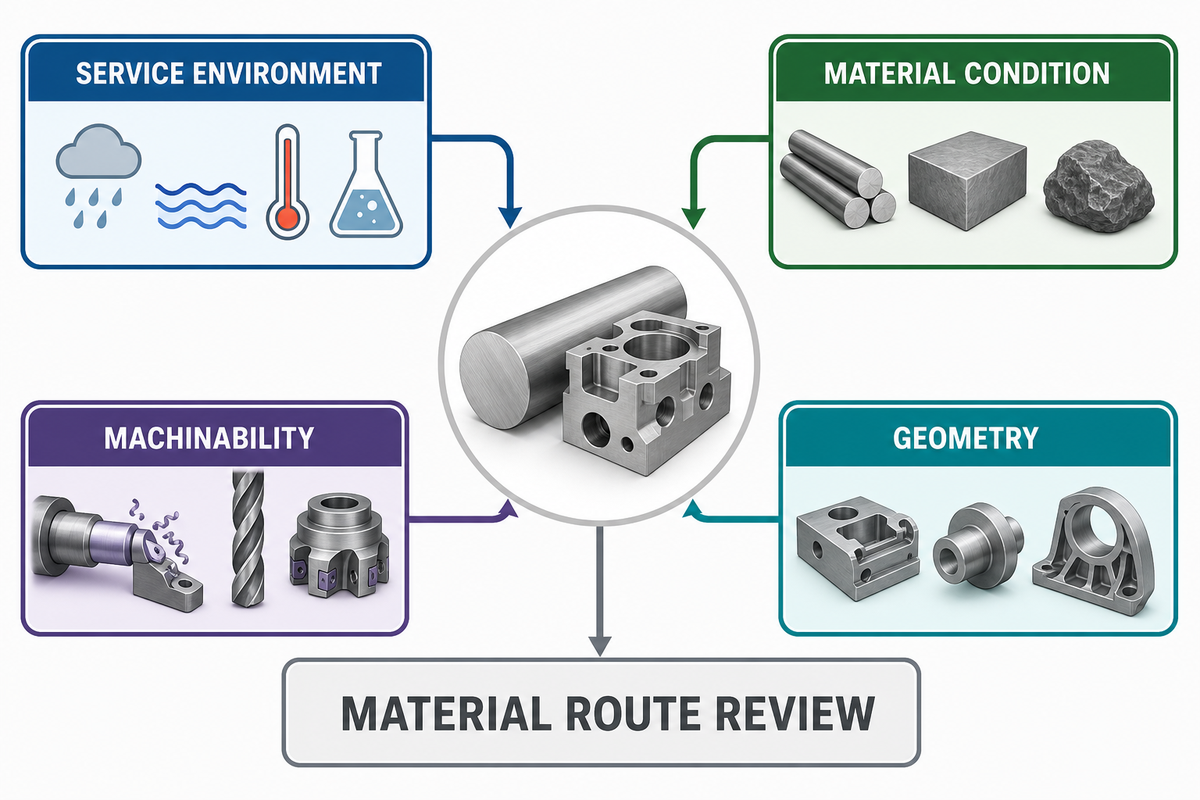
Le choix du matériau commence par l’environnement de service, mais la définition de la gamme d’usinage exige davantage qu’un nom de famille de matériaux. Indiquez le grade ou la spécification applicable, la forme du produit, l’état de traitement thermique ou de revenu, ainsi que toute exigence de traçabilité. « Acier inoxydable » ne permet pas à l’atelier de savoir s’il s’agit de 303, 304L, 316L, 321 ou d’un autre grade ; « aluminium » ne précise ni l’état métallurgique, ni l’état de la plaque, ni le comportement lié aux contraintes résiduelles.
Une étude ASME de 2024 a mesuré les contraintes résiduelles en 860 points d’une plaque 7050-T7451 de 90,5 mm d’épaisseur et a constaté que les contraintes inhérentes suffisaient à faire dépasser aux pièces à rapport hauteur/largeur élevé étudiées l’exigence aéronautique citée après usinage. Ce résultat ne permet pas de prédire le comportement de toutes les pièces en aluminium. Il incite à demander comment les géométries minces nécessitant un fort enlèvement de matière seront usinées par étapes, libérées et contrôlées.
À titre d’illustration et non de règle de conception, un outil de 4 mm avec une portée de 20 mm pose un problème de rigidité différent du même outil avec une portée de 40 mm ; une paroi de 2 mm ne se comporte pas comme une paroi de 0,8 mm sur une portée de 50 mm. Le laiton, le cuivre, le titane, l’aluminium et les plastiques techniques nécessitent eux aussi un examen du matériau, de l’usinabilité et de la gamme qui leur est propre lorsqu’ils font partie de la commande. Ne transposez jamais les avances, la dureté, la ténacité ou une tolérance d’usinage à partir du seul nom d’une famille de matériaux.
| Famille | Question relative au service | Examen de l’usinage | Limite |
|---|---|---|---|
| Alliage d’aluminium | Résistance, masse, corrosion, température | État métallurgique, état de la plaque, stabilité des parois, finition | Un cas portant sur le 7050 ne permet pas de prédire le comportement d’un autre alliage ou lot |
| Acier au carbone | Résistance, usure, soudage ou état de traitement thermique | État, dureté, calamine, surépaisseur du brut | Le grade seul ne définit pas la dureté |
| Acier allié | Charge, fatigue, température, traitement ultérieur | Séquence des opérations avant et après traitement thermique | Les valeurs des propriétés dépendent de la forme et de l’état |
| Acier inoxydable | Corrosion, propreté, température | Grade exact, écrouissage, gamme de finition | « Inox » ne constitue pas une spécification complète |
| Alliage de nickel | Corrosion et service à haute température | Usure des outils, chaleur, rigidité, accès pour le contrôle | Ne transposez pas des données de coupe génériques d’un grade à l’autre |
Comprendre le devis à l’aide de la structure des coûts
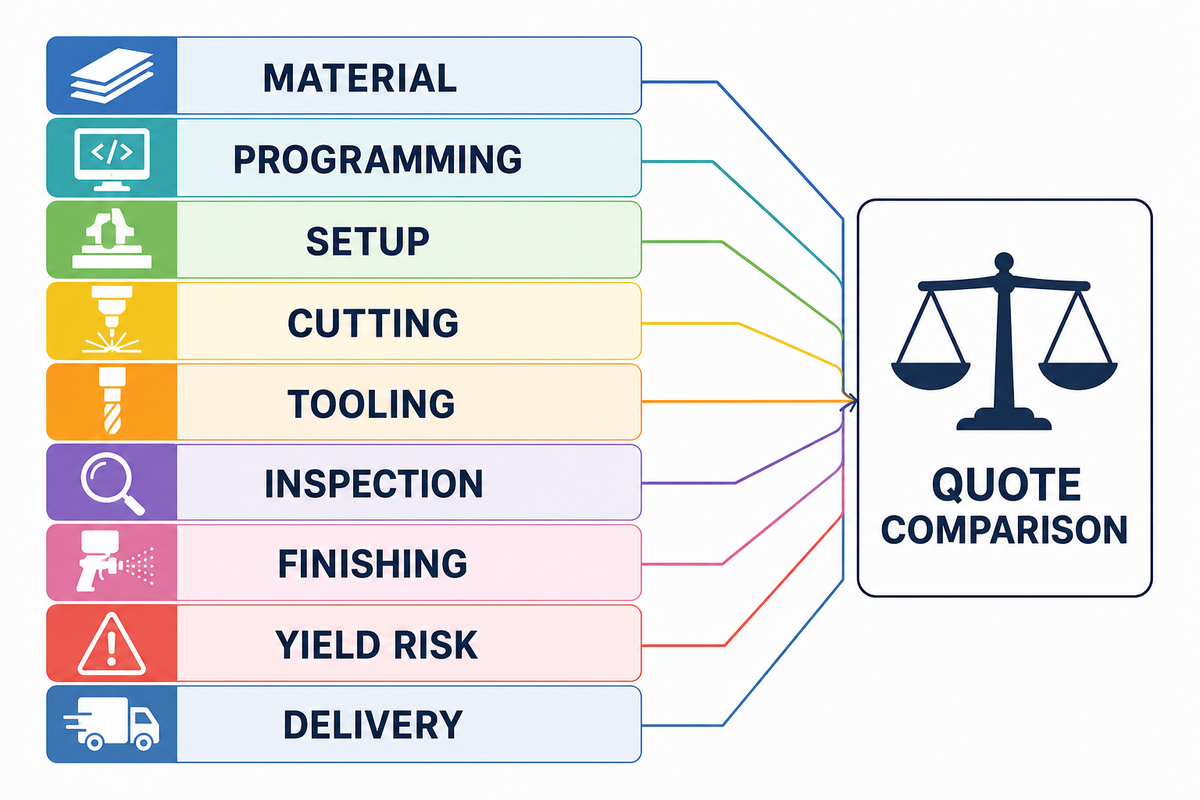
La structure des coûts distingue matériau, programmation, mise en position, coupe, outillage, inspection, finition, risque de rendement et livraison. Comparez ces hypothèses avant les totaux. Un taux horaire bas peut perdre son avantage apparent s’il ne tient pas compte de quatre mises en position, d’une opération de finition à grande portée, d’un rapport à 100 % ou d’un risque élevé de rebut.
L’exemple ci-dessous est hypothétique. Chaque gamme totalise 100 points d’indice ; ces points ne représentent ni des dollars, ni des moyennes de marché, ni les prix de Zhenling. Ils montrent que des totaux identiques peuvent correspondre à des répartitions de risques différentes. Pour un contexte formel de calcul des coûts, voir les travaux de NIST sur la conception en fonction des coûts.
| Élément de coût | Gamme A | Gamme B | Question |
|---|---|---|---|
| Matériau | 22 | 22 | Même forme, état et surépaisseur ? |
| Programmation | 8 | 14 | Trajectoire standard 3 axes ou parcours multiaxes vérifié ? |
| Mises en position | 20 | 10 | Combien de transferts de références ? |
| Coupe | 18 | 20 | Quelle portée d’outil et quel débit d’enlèvement ? |
| Outillage | 6 | 8 | Des fraises ou porte-outils spéciaux sont-ils nécessaires ? |
| Contrôle | 10 | 12 | Mêmes caractéristiques et mêmes rapports ? |
| Finition | 6 | 6 | Même sous-traitant et même périmètre de masquage ? |
| Risque de rendement et de livraison | 10 | 8 | Quelle incertitude est prise en compte ? |
| Indice total | 100 | 100 | Même total, maîtrises différentes |
Trois scénarios montrent l’importance d’une comparaison sur des bases identiques. Pour une plaque de montage fabriquée à l’unité, la mise en position et la programmation peuvent représenter l’essentiel du coût. Pour 500 corps de vanne fabriqués en série, la répétabilité du montage, la maîtrise de la durée de vie des outils, l’échantillonnage et le rendement peuvent peser davantage. Pour une équerre mince de type aéronautique, l’état du brut et le contrôle après débridage peuvent compter plus que le temps de coupe nominal. Demandez à chaque soumissionnaire de préciser les paliers de quantité, les rapports inclus, les opérations sous-traitées, la base du délai, l’emballage et les exclusions.
Passer du prototype à la production sans perdre la définition
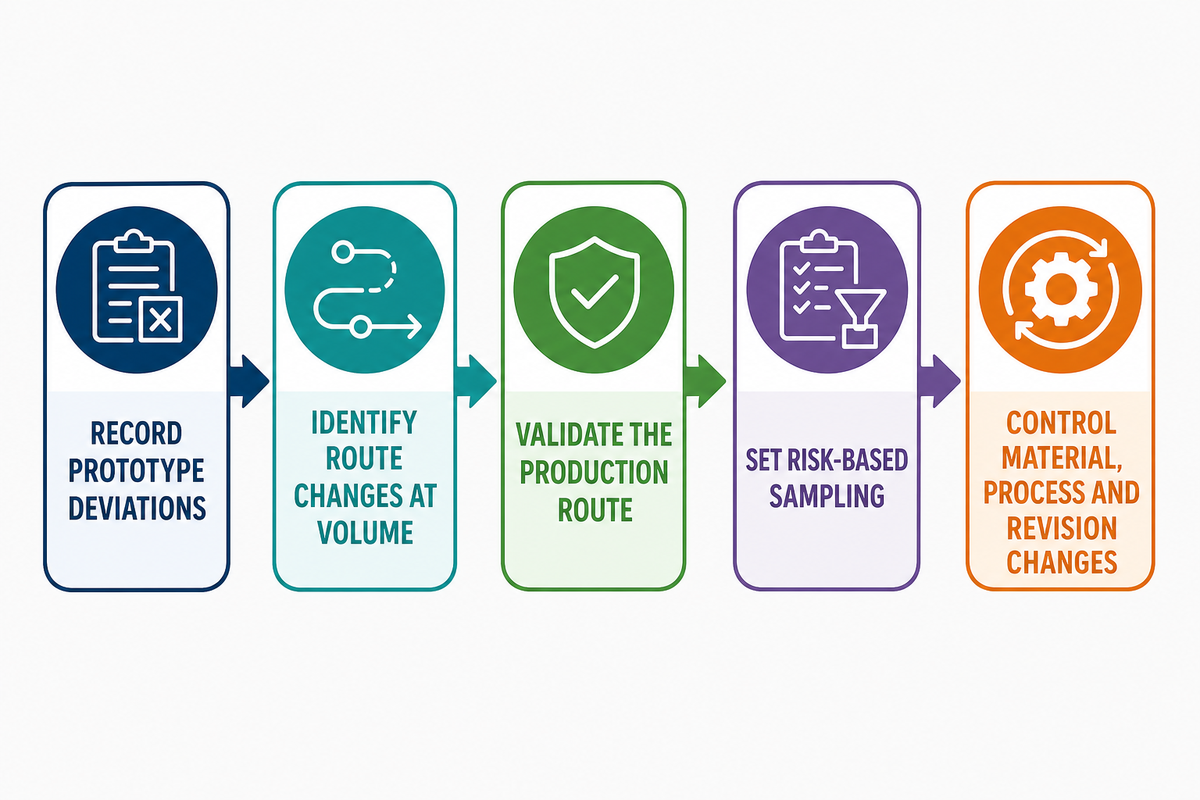
Un prototype conforme prouve ce qui a été observé sur la pièce contrôlée. À lui seul, il ne prouve pas la stabilité du processus de production. Le lancement en production ajoute une révision figée, un maintien de la pièce répétable, des programmes et outils maîtrisés, l’identification du matériau ou du lot lorsque nécessaire, une cadence de contrôle et un processus de traitement des non-conformités. Ces contrôles préservent la définition connectée décrite dans le programme de NIST sur le fil numérique.
- Consignez chaque écart du prototype et sa disposition avant la libération.
- Identifiez les changements de mise en position, d’outil ou de méthode de contrôle liés à l’augmentation des volumes.
- Approuvez une première pièce ou un lot de validation défini, selon la gamme de production.
- Définissez l’échantillonnage et les rapports en fonction du risque associé à chaque caractéristique, et non par habitude.
- Exigez une approbation écrite pour tout changement de matériau, de source d’approvisionnement, de processus ou de révision.
Quand ne pas passer à l’échelle : ne passez pas la commande de production tant que le prototype accepté dépend d’une retouche manuelle non documentée, d’un montage temporaire, d’un modèle obsolète ou d’une méthode de mesure impossible à répéter.
Utiliser l’échelle de preuves fournisseur avant d’attribuer la commande
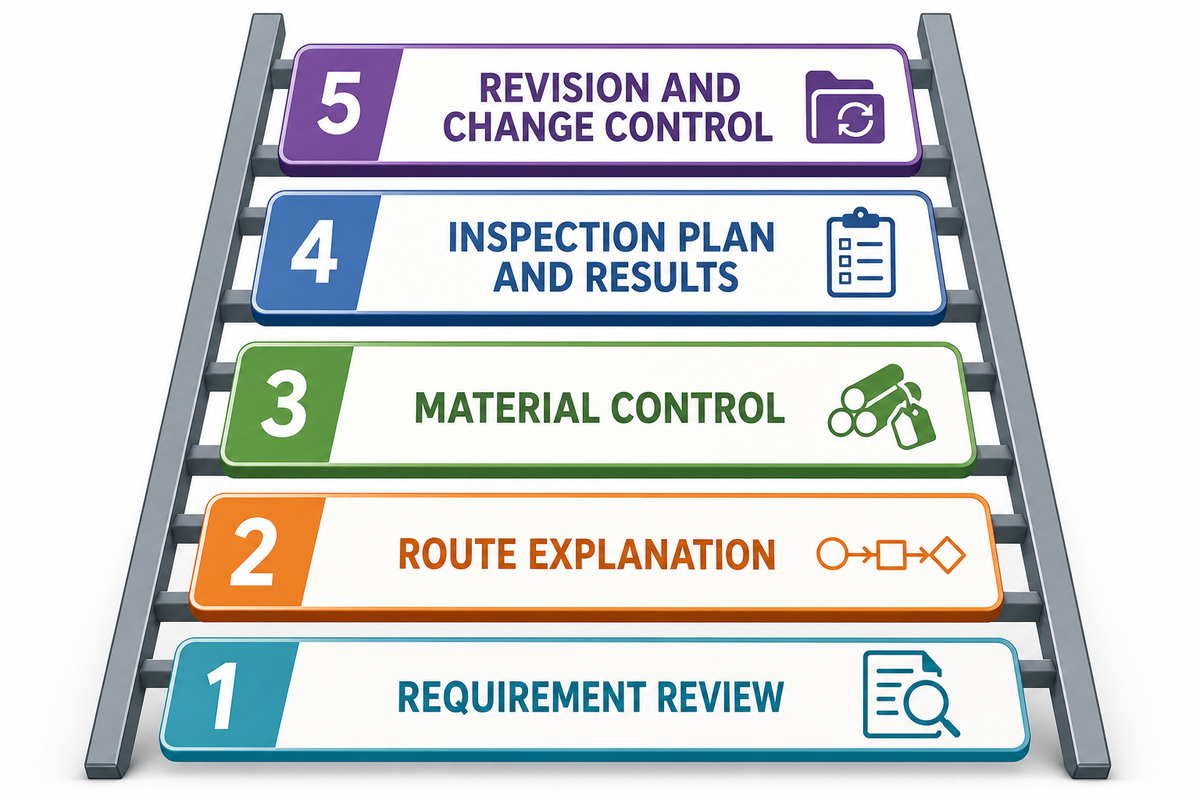
L’échelle de preuves fournisseur va des déclarations aux preuves propres à la commande. Chaque niveau répond à une question différente ; aucun ne remplace le suivant.
- Examen des exigences — le fournisseur a-t-il relevé les divergences, les omissions et les hypothèses ?
- Explication de la gamme — peut-il expliquer les mises en position, les références, l’accès, le maintien de la pièce et les procédés spéciaux ?
- Maîtrise du matériau — peut-il identifier le brut spécifié et préserver la traçabilité requise ?
- Plan et résultats de contrôle — peut-il mesurer les éléments géométriques critiques réels selon une règle de décision convenue ?
- Maîtrise des révisions et des changements — peut-il maintenir la gamme approuvée en cohérence avec la commande en cours ?
| Déclaration entendue | Preuve à demander | Points restant à éclaircir |
|---|---|---|
| « Nous disposons de machines 5 axes » | Gamme de la pièce, concept de montage, plan d’accès et de références | État réel de la machine et résultat obtenu sur la pièce |
| « Nous sommes certifiés ISO 9001 » | Organisme émetteur, validité, sites de production et périmètre du certificat | Conformité du matériau et des dimensions propres à la commande |
| « Nous respectons des tolérances serrées » | Méthode propre aux caractéristiques, incertitude et résultat d’échantillon | Capacité sur l’ensemble du lot de production |
| « Le matériau est traçable » | Certificat et méthode d’identification du lot jusqu’à la pièce | Adéquation à l’application de l’acheteur |
| « La première pièce a été acceptée » | Révision maîtrisée, gamme, rapport et disposition | Stabilité à long terme et maîtrise des changements |
ISO précise qu’ISO 9001 est une norme de système de management de la qualité et que la certification est réalisée par des organismes certificateurs externes, et non par ISO elle-même. Le périmètre du certificat constitue un élément utile pour évaluer le système de management. Ce n’est ni un certificat matière, ni un rapport dimensionnel, ni un résultat de contrôle de première pièce, ni une déclaration attestant la conformité de chaque pièce future.
Présentation de l’atelier de Zhenling et transition commerciale
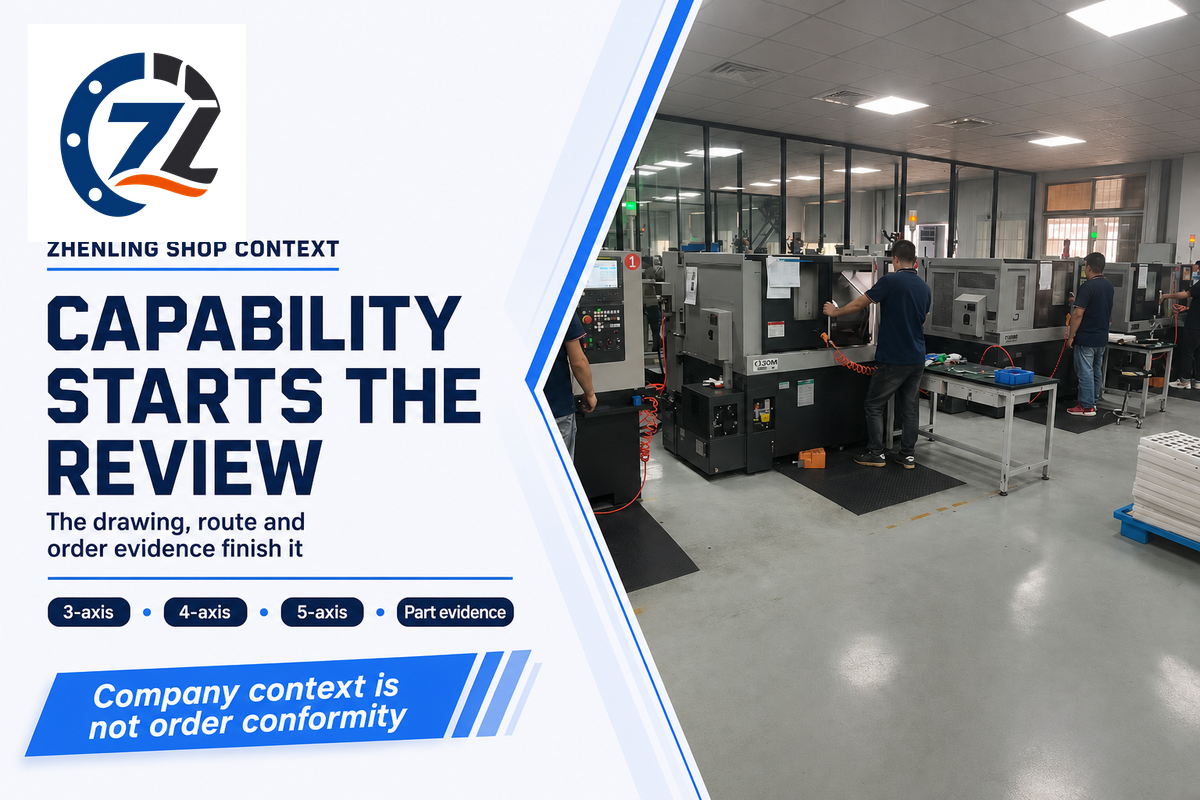
Selon les informations fournies par l’entreprise pour ce guide, Shanghai Zhenling Hardware Co., Ltd. a été créée en 2006 et exploite une usine de 8 000 m² comprenant un atelier de 6 000 m² à Jiashan, dans le Zhejiang. Le parc machines déclaré comprend des centres d’usinage 3 axes et 4 axes, des centres 5 axes importés, des tours CNC, des rectifieuses et des aléseuses, des machines d’électroérosion à fil et des perceuses radiales. L’expérience déclarée en matière de matériaux porte sur les aciers au carbone et alliés, les aciers inoxydables, les alliages d’aluminium et les alliages de nickel.
Cet inventaire peut amorcer un échange sur l’examen de la gamme ; il ne prouve pas qu’un élément géométrique de 0,02 mm, une exigence de texture de surface, une méthode de contrôle ou un objectif de livraison donné pourra être respecté. Les preuves doivent toujours porter sur la pièce et la commande concernées, comme le montre la distinction faite par ISO entre certification du système de management et conformité du produit. Les acheteurs peuvent d’abord consulter la présentation générale des services de fabrication de l’entreprise. Lorsque votre modèle ou plan maîtrisé, l’état du matériau, la quantité, la finition et les besoins de contrôle sont définis, consultez les capacités de Zhenling Metal en fraisage CNC et soumettez le projet défini pour examen technique.
Signal 2026 : les devis plus rapides accentuent le coût des lacunes dans la définition
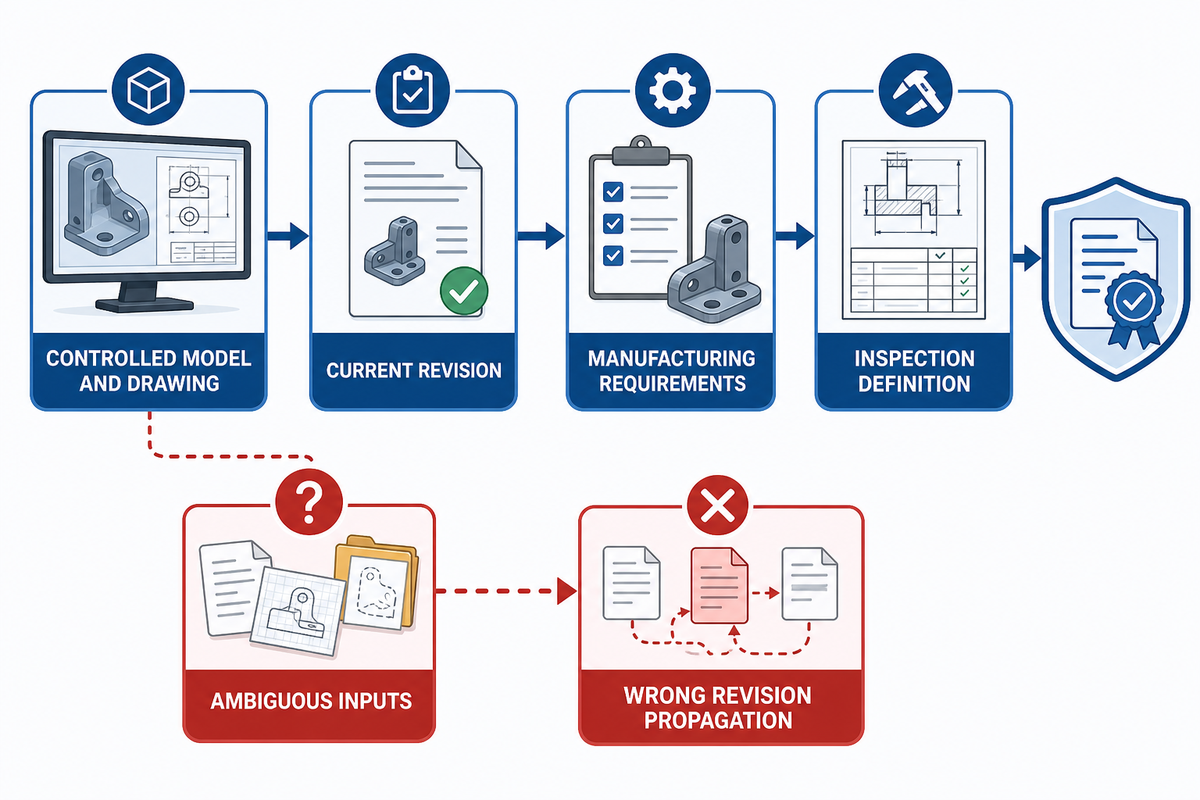
Les devis numériques peuvent raccourcir le délai entre le dépôt d’un fichier et la réponse tarifaire, mais ils accélèrent aussi la circulation des données ambiguës. Les travaux de NIST sur le fil numérique décrivent les avantages des définitions de produit connectées et recensent les besoins en matière de conformité, d’interopérabilité, de confiance dans les données et de cybersécurité. Une révision erronée ou un modèle modifié peut donc se propager au-delà de l’étape du devis et se traduire par une pièce physique non conforme. Pour un acheteur qui gère une production répétée, le risque est qu’une révision obsolète soit validée et passe du devis à la programmation avant que quiconque ne détecte la lacune.
Pour les définitions sensibles, prévoyez un accès contrôlé, des identifiants de révision, une approbation de libération et des enregistrements de transfert de fichiers. La norme NIST SP 800-171 Rev. 3 s’applique à la gestion d’informations non classifiées contrôlées sur des systèmes non fédéraux ; elle ne constitue pas une exigence universelle pour tous les plans commerciaux. Adaptez les mesures de sécurité à la classification réelle des données et au contrat.
FAQ sur les services de fraisage CNC
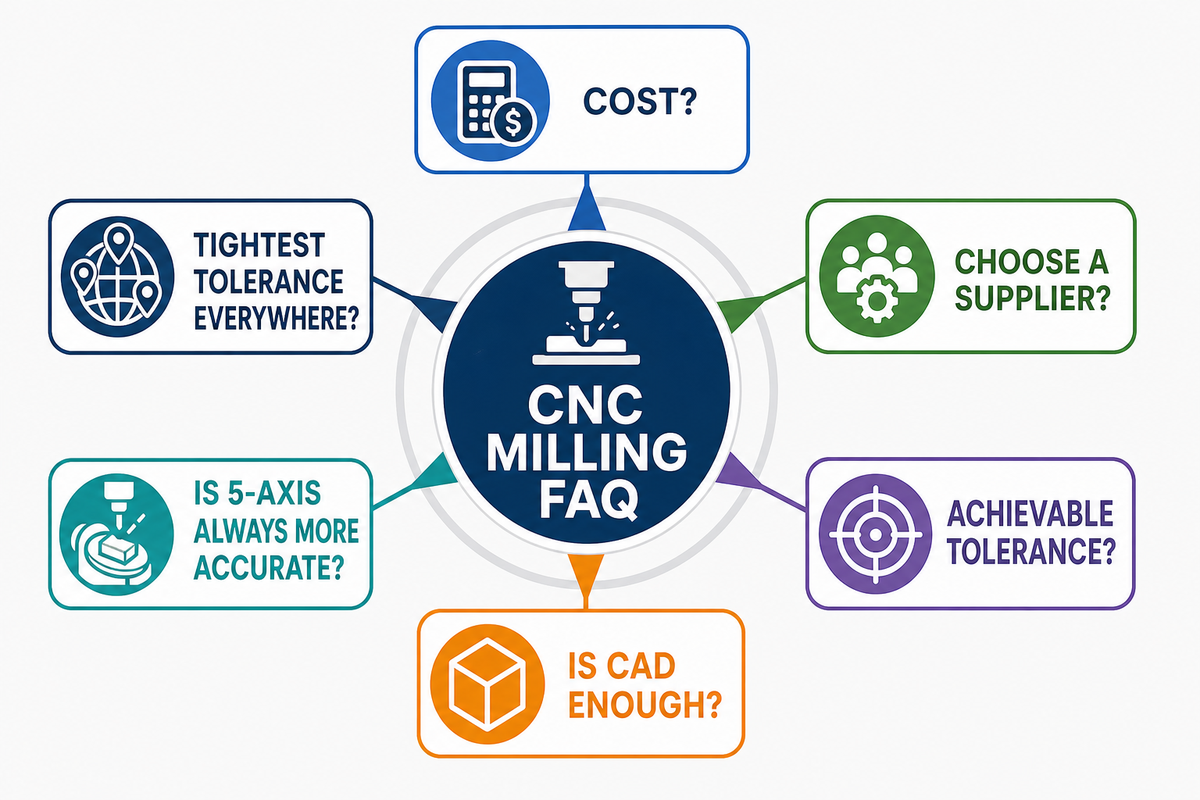
Combien coûte l’usinage CNC d’une pièce ?
Le coût de l’usinage CNC dépend de l’ensemble de la gamme de fabrication, notamment du matériau, des dimensions du brut, de la programmation, des réglages, de la coupe, de l’outillage, du contrôle, de la finition, du rendement, de la quantité, de l’emballage et des exigences de livraison propres à la pièce définie.
Le prix dépend du matériau et des dimensions du brut, de la programmation, du nombre de réglages, du temps de coupe, de l’outillage, du contrôle, de la finition, du rendement prévu, de la quantité et de la livraison. Les réglages et la programmation pèsent lourd dans le coût d’une pièce unique, mais sont répartis sur les séries plus importantes. Transmettez à chaque soumissionnaire le même modèle, le même plan, le même état du matériau, la même quantité, la même finition, le même périmètre de rapport, les mêmes exigences d’emballage et la même base de livraison. Comparez ensuite la décomposition des coûts, les tarifs par tranche de quantité, les modalités de paiement et les exclusions, plutôt que d’appliquer un tarif horaire ou par pièce universel. Les travaux du NIST sur la conception en fonction des coûts constituent une référence formelle sur les coûts de fabrication.
Comment choisir la bonne entreprise d’usinage CNC ?
Demandez des preuves liées à votre pièce.
Suivez la grille d’évaluation des preuves fournisseurs. Commencez par vérifier si l’entreprise repère les exigences contradictoires. Demandez-lui ensuite d’expliquer la gamme de fabrication, les références spécifiées, le maintien de la pièce, la programmation et les opérations sous-traitées. Vérifiez alors la maîtrise des matériaux, le plan de contrôle, les rapports et la gestion des révisions ou des modifications. La propriété des machines et un certificat de système de management apportent un éclairage utile, mais aucun des deux ne prouve que votre commande sera conforme. Avant l’attribution de la commande, privilégiez un fournisseur qui précise ses hypothèses, ses responsabilités, les éléments déclenchant une modification et les limites des preuves fournies.
Quelles tolérances peut-on obtenir en fraisage CNC ?
Il n’existe pas de réponse honnête qui ne tienne compte que de la machine.
La tolérance réalisable dépend de la géométrie et des dimensions de l’élément, de l’état du matériau, de l’accès de l’outil, de la mise en position et du système de références, de la machine et de son état thermique, de la stratégie de coupe, de l’état de la pièce au moment de la mesure, de la méthode de contrôle, de l’incertitude et de la quantité. Le fournisseur doit évaluer l’élément critique sur la pièce elle-même. Au lieu de reporter une tolérance générale sur tout le plan, précisez la relation fonctionnelle, la référence, la variation admissible, l’état de surface, l’état de la pièce lors de la mesure, les besoins de rapport, la base d’échantillonnage et la règle de décision.
Un modèle CAO suffit-il pour demander un devis d’usinage CNC ?
En général, pas pour une commande encadrée.
Un modèle peut suffire pour établir une estimation, mais le dossier validé doit souvent aussi préciser les tolérances, les références, les filetages, l’état du matériau, la finition, le traitement des arêtes, la quantité, l’indice de révision, le contrôle, les rapports ainsi que toute restriction concernant les substitutions ou les procédés spéciaux.
Le fraisage 5 axes est-il toujours plus précis que le fraisage 3 axes ?
Non ; il réduit certains risques, mais en introduit d’autres.
Le fraisage 5 axes peut réduire les reprises de bridage et faciliter l’accès sur des géométries adaptées. La précision dépend toujours de la cinématique et de l’état de la machine, du comportement des servomoteurs, du maintien de la pièce, de la portée de l’outil, de la vérification du programme, de l’état thermique et de la mesure. Pour une pièce prismatique accessible, une gamme de fabrication stable en 3 axes peut être plus facile à maîtriser. Pour des éléments géométriques liés sur plusieurs faces, la réduction des transferts de références peut favoriser une gamme de fabrication multiaxe.
Chaque cote doit-elle avoir la tolérance la plus serrée possible ?
Non.
Serrez uniquement les tolérances des relations essentielles au fonctionnement ; gardez des tolérances proportionnées pour les jeux et les éléments de référence.
Où s’arrête ce guide et où commence la page du service
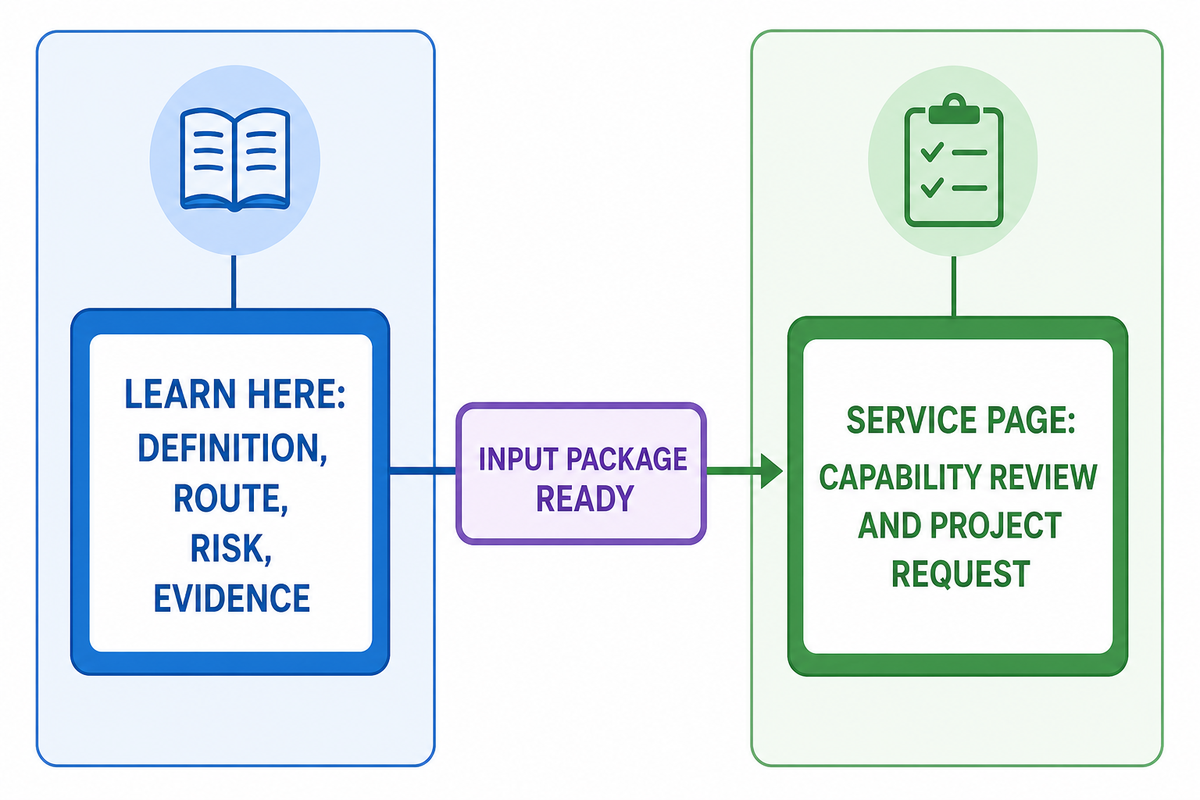
L’article pédagogique traite des définitions, du choix de la gamme de fabrication, des risques liés aux éléments géométriques, de la répartition des tolérances, des questions sur les matériaux, de la normalisation des devis, de la validation de la production et des preuves à demander au fournisseur. La page du service porte sur l’évaluation des capacités et les demandes de projet. En séparant ces objectifs, les acheteurs peuvent d’abord s’informer ici, puis engager une discussion commerciale lorsque leur dossier est prêt. Cette limite, centrée sur les besoins des lecteurs, suit les recommandations de Google Search Central : fournir un contenu substantiel et utile plutôt que de rédiger principalement pour améliorer le classement.
À retenir pour l’acheteur
Figez la définition, choisissez la gamme de fabrication à l’aide du triangle réglages-risques, normalisez la décomposition des coûts et évaluez les preuves du fournisseur avant l’attribution de la commande.
Références et sources
- NIST, Évaluation des machines-outils virtuelles pour des essais normalisés de performance en 5 axes
- NIST, Fil numérique pour la fabrication
- NIST, SP 800-171, révision 3
- NIST, Travaux de recherche sur la conception en fonction des coûts
- ISO, notice du catalogue ISO 2768-1
- ISO, notice du catalogue ISO 22081:2021
- ISO, notice du catalogue ISO 14253-1:2017
- ISO, certification et évaluation de la conformité
- ASME Journal of Manufacturing Science and Engineering, Effets des contraintes résiduelles initiales dans une plaque d’aluminium
- Google Search Central, Créer un contenu utile, fiable et conçu pour les internautes
Transparence de la recherche : Ce guide s’appuie sur des pages récentes du NIST et de l’ISO, une étude originale de l’ASME, une recherche effectuée le même jour et des informations sur l’entreprise fournies par Zhenling Metal. Les faits concernant l’entreprise lui sont attribués et ne sont pas considérés comme une preuve indépendante de ses capacités à honorer une commande. Les pages concurrentes ont servi à analyser les sujets manquants, mais ne sont pas citées comme preuves techniques. La décomposition des coûts est un modèle pédagogique hypothétique, et non un devis ni une référence de marché.
Tendance actuelle

ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


