Skontaktuj się z firmą Zhenling

Usługi frezowania CNC (2026): od rysunku do skontrolowanej części

Aktualizacja: sierpień 2026 · Poradnik dla działów inżynierii i zaopatrzenia
Usługa frezowania CNC to kontrolowany proces produkcyjny, w którym dokumentacja produktu staje się skontrolowanymi częściami. Obejmuje on weryfikację wymagań, planowanie procesu, mocowanie przedmiotu obrabianego, programowanie ścieżek narzędzia, skrawanie, kontrolę krawędzi i wykończenia, pomiary oraz zatwierdzenie wyrobu. Sterowanie numeryczne porusza obrabiarką, ale kontrolowany przebieg procesu nadal zależy od ludzi, danych, przedmiotu obrabianego i pomiarów. Przydatne pytanie przy wyborze dostawcy nie brzmi: „Która maszyna jest najszybsza?”, lecz: „Który proces pozwoli wykonać i zweryfikować tę część bez utraty zgodności z jej dokumentacją?”
W skrócie
Przekaż jeden spójny pakiet obejmujący model i rysunek, określ tylko tolerancje wynikające z funkcji części, porównuj oferty oparte na tych samych założeniach i poproś o dowody kontroli dotyczące konkretnej części. Dłuższa lista maszyn ani szybsza oferta nie dowodzą, że zamówienie jest realizowane w kontrolowany sposób.
| Szybka specyfikacja | Dane od zamawiającego | Odpowiedź dostawcy |
|---|---|---|
| Definicja | Model 3D, rysunek techniczny, rewizja | Lista rozbieżności i wskazanie dokumentu nadrzędnego |
| Materiał | Gatunek, specyfikacja, postać, stan | Podstawa doboru półfabrykatu i propozycja identyfikowalności |
| Kryteria odbioru | Cechy krytyczne, metoda, raportowanie | Plan kontroli i reguła podejmowania decyzji |
Na czym polega usługa frezowania CNC — od rysunku do skontrolowanej części
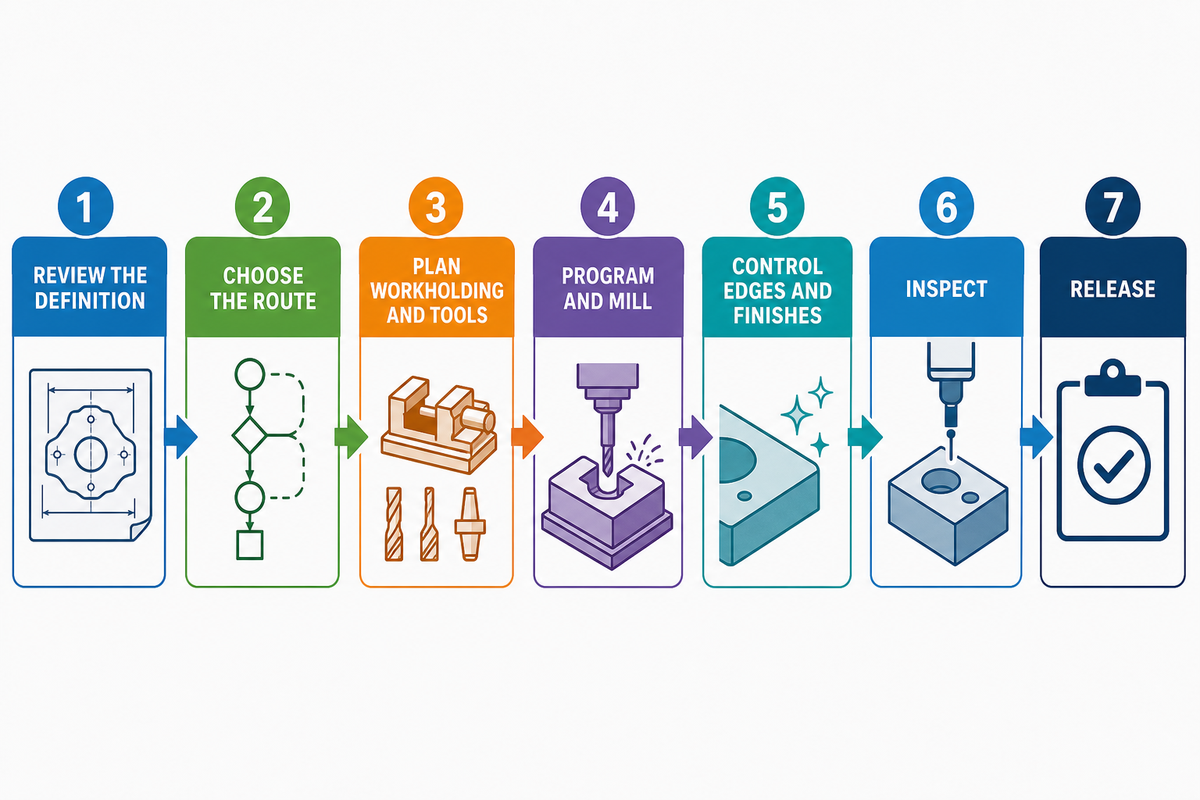
Przedmiotem dostawy nie jest czas pracy wrzeciona. Jest nim zatwierdzona część, której geometria, materiał, stan powierzchni, rewizja i dokumentacja potwierdzają uzgodnione wymagania. Usługa przenosi wymagania zamawiającego przez planowanie procesu, kontrolowaną obróbkę skrawaniem, kontrolę i udokumentowane zatwierdzenie wyrobu, zgodnie z zasadą powiązanej definicji opisaną w pracach NIST nad cyfrowym wątkiem. Zwykle obejmuje to siedem punktów kontroli.
- Zweryfikuj dokumentację — uzgodnij model, rysunek, zamówienie, specyfikacje i rewizję.
- Wybierz proces — ustal, czy geometria wymaga obróbki 3-osiowej, indeksowanej 4-osiowej, 3+2, jednoczesnej 5-osiowej czy innej sekwencji operacji.
- Zaplanuj mocowanie i narzędzia — określ bazy odniesienia, mocowanie, dostęp, zasięg narzędzia i naddatek półfabrykatu.
- Zaprogramuj i frezuj — przygotuj, zweryfikuj i zatwierdź ścieżki narzędzia, kontrolowane korekcje oraz instrukcje ustawienia.
- Kontroluj krawędzie i wykończenie — usuń zadziory, zabezpiecz powierzchnie krytyczne i skoordynuj wymagane operacje dodatkowe.
- Przeprowadź kontrolę — zmierz uzgodnione cechy w wymaganym stanie części.
- Zatwierdź wyrób — zachowaj wymagane zapisy dotyczące materiału, kontroli, rewizji i niezgodności.
Problemy na wczesnym etapie przechodzą na kolejne etapy. Jeśli rysunek i model różnią się promieniem naroża, programista nie może spełnić obu wymagań jednocześnie. Jeśli nie określono naddatku na powłokę, otwór może mieć prawidłowy wymiar przed wykończeniem, a nieprawidłowy po nim. Jeśli zapisano „skontrolować wszystkie wymiary” bez określenia metody ani zasad doboru próbek, zakres kontroli uwzględniony w ofercie może znacznie odbiegać od oczekiwań zamawiającego.
Zacznij od definicji produkcyjnej, nie od maszyny
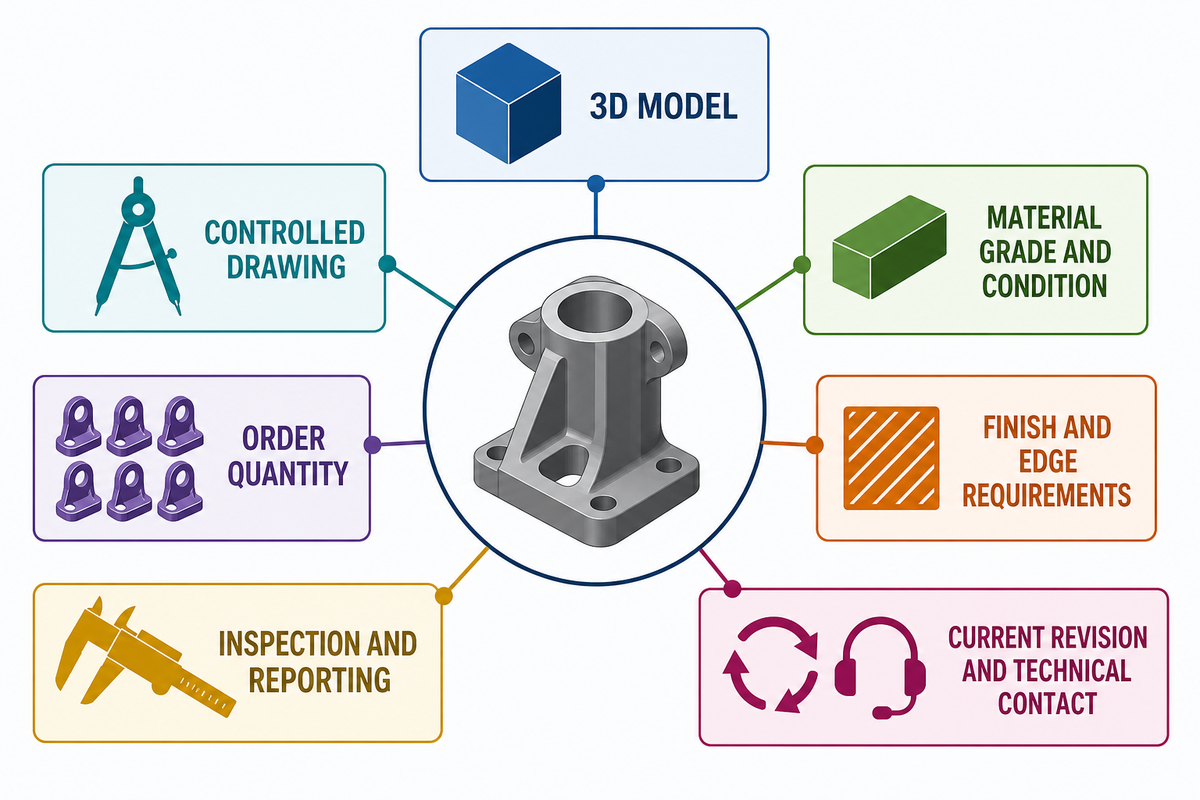
Pakiet gotowy do wyceny zawiera co najmniej siedem elementów: natywny lub neutralny model 3D, kontrolowany rysunek, gatunek i stan materiału, wielkość zamówienia, wymagania dotyczące wykończenia i krawędzi, wymagania dotyczące kontroli i raportowania oraz aktualną rewizję i kontakt techniczny. Gwinty, bazy odniesienia, tolerancje, powierzchnie uszczelniające, oznaczenia, ograniczenia dotyczące zamienników i specyfikacje procesów specjalnych należy uwzględnić, jeśli wpływają na odbiór.
Model dobrze opisuje kształt, ale może nie określać dopuszczalnych odchyłek ani zasad handlowych. Plik CAD to tylko jeden z elementów procesu produkcyjnego części wykonywanych na zamówienie i części metalowych. Rysunek może określać tolerancję położenia 0,02 mm, parametr struktury powierzchni Ra 1,6 µm, maksymalne stępienie krawędzi 0,20 mm, powierzchnię wymagającą ochrony lub wymóg certyfikatu. Z kolei stary rysunek może zawierać nieaktualną geometrię, podczas gdy nowszy model pokazuje zamierzony profil. Dostawca potrzebuje pisemnej zasady określającej, który dokument ma pierwszeństwo dla każdej cechy.
Należy
- Nadaj wszystkim zatwierdzonym plikom tę samą rewizję.
- Oznacz wymiary krytyczne i informacyjne.
- Podaj wymaganą postać i stan materiału.
Nie należy
- Zakładać, że model CAD niejawnie określa tolerancje.
- Łączyć uwag dotyczących kontroli z nieaktualnej rewizji.
- Oczekiwać, że zakład odgadnie priorytety funkcjonalne na podstawie ciasnych tolerancji.
Wybierz 3, 4 lub 5 osi na podstawie ryzyka związanego z ustawieniem
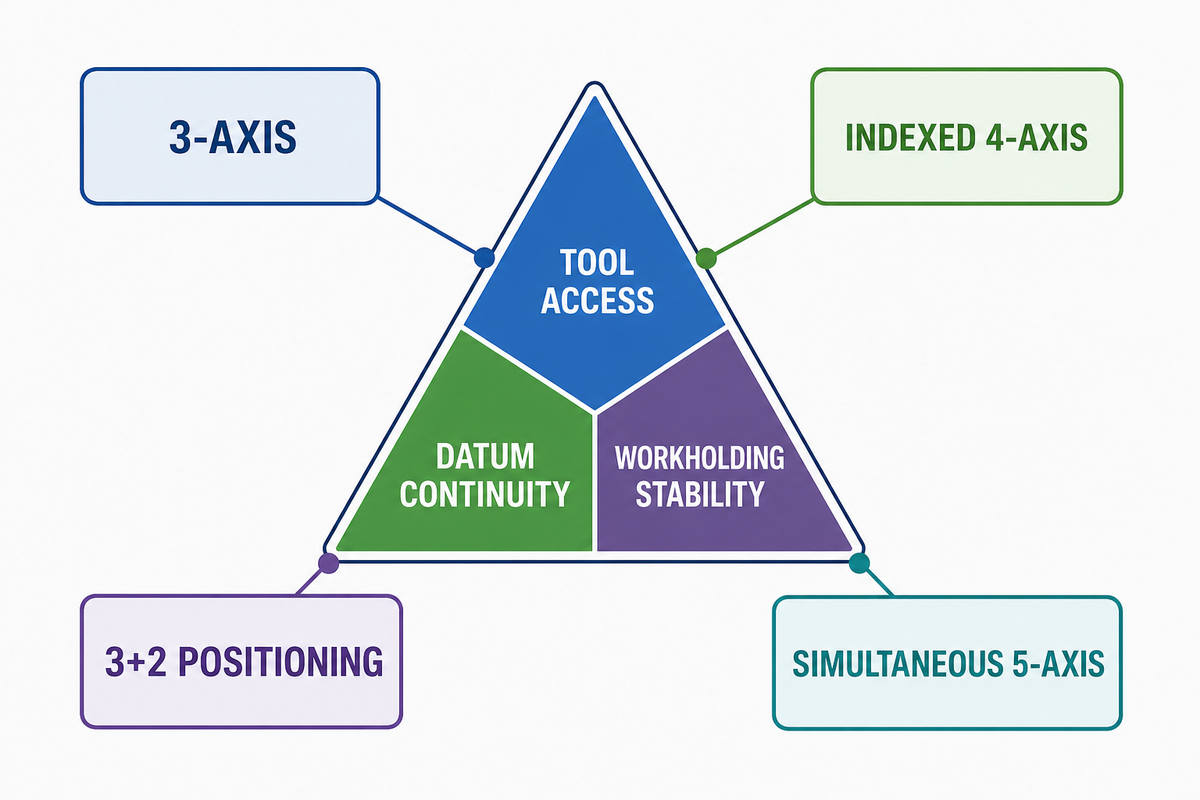
Trójkąt ryzyka ustawienia obejmuje trzy powiązane kwestie: dostęp narzędzia, ciągłość baz odniesienia i stabilność mocowania przedmiotu obrabianego. Większa liczba osi umożliwia obróbkę kilku powierzchni bez ponownego mocowania, ale może też zwiększyć wymagania dotyczące programowania, zapobiegania kolizjom, oprzyrządowania mocującego, weryfikacji i parametrów maszyny. Badania NIST nad obróbką 5-osiową wskazują, że współdziałanie błędów geometrycznych i układu serwonapędów komplikuje analizę ruchu jednoczesnego. Sama liczba osi nie dowodzi więc dokładności.
Praktyczny wniosek z badań NIST: mniejsza liczba ponownych mocowań może wyeliminować jedno ze źródeł błędów, ale nie usuwa błędów maszyny, układu sterowania, przyrządu mocującego, rozszerzalności cieplnej ani pomiaru.
| Proces | Najlepsze zastosowanie | Wpływ na ustawienie | Ograniczenie do sprawdzenia |
|---|---|---|---|
| 3 osie | Dostępne powierzchnie pryzmatyczne, płyty i kieszenie | Może wymagać kilku ustawień | Przenoszenie baz między ustawieniami |
| Indeksowane 4 osie | Cechy rozmieszczone wokół jednej osi | Ogranicza ręczne obracanie części | Dostęp obrotowy i zakres mocowania |
| Pozycjonowanie 3+2 | Obróbka powierzchni pod kątem ze stałych pozycji | Umożliwia obróbkę wielu powierzchni w jednym zamocowaniu | Długość narzędzia, odstęp od oprawki, potwierdzenie baz |
| Jednoczesne 5 osi | Powierzchnie profilowane i zmienny kierunek narzędzia | Może łączyć złożone operacje | Ryzyko kinematyczne, serwonapędów, programu i weryfikacji |
Kiedy nie wybierać 5 osi: otwartą, stabilną płytę z kieszeniami na górnej powierzchni można taniej i łatwiej zweryfikować na maszynie 3-osiowej. Kiedy nie wybierać 3 osi: w części z powiązanymi cechami na pięciu powierzchniach wielokrotne mocowanie może zwiększyć ryzyko przenoszenia baz. O wyborze decyduje analiza rysunku i procesu, a nie oznaczenie maszyny.
Cechy projektu wpływające na przebieg frezowania
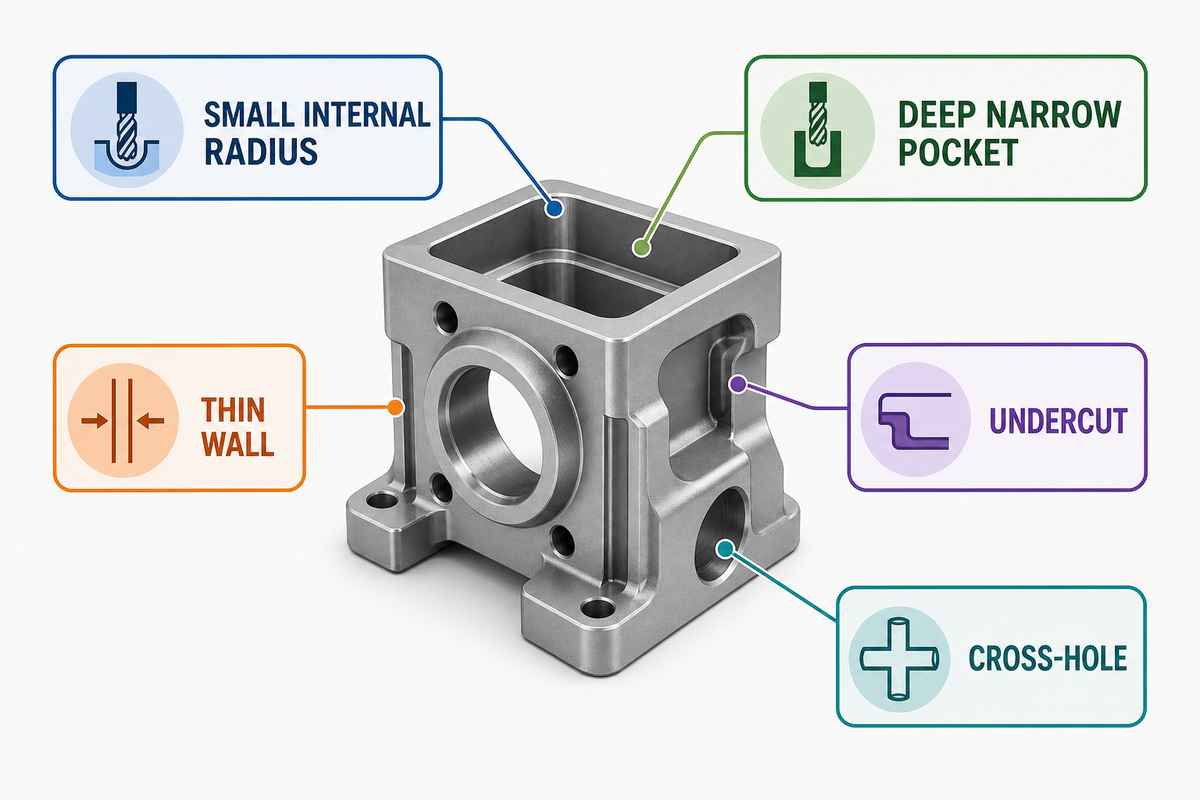
Geometria cechy decyduje o tym, czy narzędzie może do niej dotrzeć, skrawać bez nadmiernego ugięcia, odprowadzać wióry i pozostawić powierzchnię możliwą do zmierzenia. Promień wewnętrzny nie może być mniejszy niż efektywna ścieżka frezu, który go wykonuje. Kieszeń o głębokości 60 mm obrabiana narzędziem 6 mm ma stosunek głębokości do średnicy 10:1, zanim uwzględni się odstęp od oprawki; to inne wyzwanie niż kieszeń o głębokości 12 mm. Ścianka o grubości 1,0 mm może ulec przemieszczeniu podczas skrawania i mocowania, nawet jeśli jej nominalna geometria w modelu jest prawidłowa. Dla porównania frez 5 mm o wysięgu 25 mm, ścianka 3 mm na długości 80 mm i naddatek na krawędzi 1 mm powodują różne ograniczenia dotyczące sztywności lub wykończenia. Dostęp wieloosiowy i weryfikacja to odrębne zagadnienia w badaniach NIST nad testami wydajności.
| Cecha | Pytanie dotyczące procesu | Możliwe rozwiązanie | Ograniczenie |
|---|---|---|---|
| Mały promień wewnętrzny | Czy sztywne narzędzie może do niego dotrzeć? | Zwiększyć promień lub użyć narzędzia do miejscowego wykończenia | Mniejsze narzędzia skrawają wolniej i bardziej się uginają |
| Głęboka, wąska kieszeń | Czy zasięg jest odpowiedni i umożliwia odprowadzanie wiórów? | Zapewnić dostęp, zastosować narzędzia o różnych długościach lub podzielić projekt | Długi wysięg zmniejsza sztywność |
| Cienka ścianka | Kiedy materiał zostanie usunięty i część odblokowana? | Pozostawić podparcie, równomiernie rozłożyć skrawanie, skontrolować część po zwolnieniu | Naprężenia własne zależą od materiału i geometrii |
| Podcięcie | Czy można użyć standardowego narzędzia? | Użyć frezu kulistego z szyjką, frezu do rowków teowych, obróbki indeksowanej lub zmienić projekt | Narzędzia specjalne ograniczają dostęp i możliwości kontroli |
| Otwór poprzeczny | Jak kontrolować przebicie i powstawanie zadziorów? | Zaplanować kolejność przecinających się otworów i określić kryteria odbioru krawędzi | Ukryte zadziory mogą utrudniać kontrolę wzrokową |
| Ukośna powierzchnia uszczelniająca | Czy można ją obrobić i zmierzyć w jednym układzie baz odniesienia? | Zapewnić dostęp w układzie 3+2 i określić sposób pomiaru | Struktura powierzchni i płaskość wymagają odrębnej kontroli |
| Duża płaska powierzchnia czołowa | Co się dzieje po zwolnieniu zacisków? | Zaplanować półfabrykat, mocowanie, odprężanie i kontrolę po zwolnieniu | Zakres ruchu maszyny nie pozwala przewidzieć końcowej płaskości |
| Mikrocecha | Czy można ją wykonać i zweryfikować? | Określić narzędzie, metodę i rozdzielczość pomiaru | Cecha w modelu może wykraczać poza praktyczne możliwości jej potwierdzenia |
| Gęsty układ cech | Która baza odniesienia kontroluje ich wzajemne położenie? | Obrobić powiązane cechy w jednym kontrolowanym ustawieniu | Ponowne mocowanie może zaburzyć kontrolę wzajemnego położenia |
Dostosuj tolerancje, wykończenie powierzchni i stan części do jej funkcji
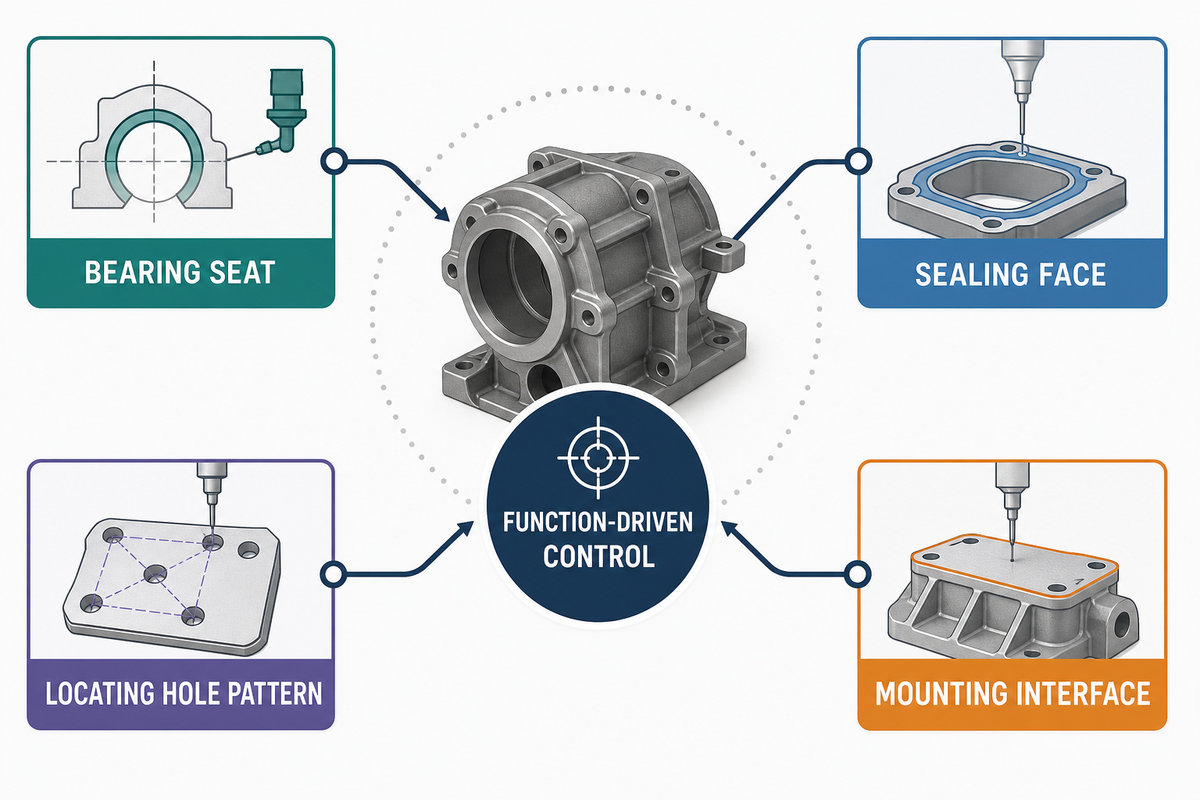
Ciasne tolerancje powinny wynikać z funkcji części. Uzasadniona może być ścisła kontrola gniazda łożyska, powierzchni uszczelniającej, układu otworów ustalających lub połączenia montażowego; powierzchnia luzu bez znaczenia funkcjonalnego może jej nie wymagać. Stosowanie tolerancji ±0,01 mm do każdego wymiaru zwiększa nakład programowania, skrawania, kontroli cieplnej i pomiarów oraz ryzyko niezgodności, nie wskazując dostawcy, które zależności są najważniejsze.
Tolerancje ogólne nie obowiązują automatycznie. ISO 2768-1 obejmuje określone wymiary liniowe i kątowe bez indywidualnych oznaczeń, ale ma zastosowanie tylko wtedy, gdy powołano ją na rysunku lub w nadrzędnej specyfikacji. Według stanu na sierpień 2026 ISO podaje, że ISO 2768-1 jest opublikowana, a jej rewizja jest w opracowaniu. ISO 2768-2 została wycofana, a ISO wskazuje ISO 22081:2021 jako nowsze podejście do ogólnej specyfikacji geometrycznej. Należy podać właściwy dokument i jego wydanie; nie należy umieszczać nieprecyzyjnej uwagi „ISO 2768” i oczekiwać jednej interpretacji.
Kryteria odbioru muszą też określać stan części. Czy płaskość 0,03 mm sprawdza się podczas mocowania, po jego zwolnieniu, po odprężaniu, po nałożeniu powłoki czy w temperaturze 20 °C? Czy otwór mierzy się przed nałożeniem powłoki o grubości 25 µm na stronę czy po nim? Czy Ra 1,6 µm dotyczy ścieżki uszczelniającej, całej powierzchni czy odcinka pomiarowego? ISO 14253-1 opisuje podejmowanie decyzji o zgodności w pobliżu granic specyfikacji z uwzględnieniem niepewności pomiaru. W praktyce pytanie w zapytaniu ofertowym brzmi: jaka reguła decyzyjna będzie stosowana dla wyniku bliskiego granicy tolerancji?
Dobierz materiały do zachowania podczas obróbki i warunków eksploatacji
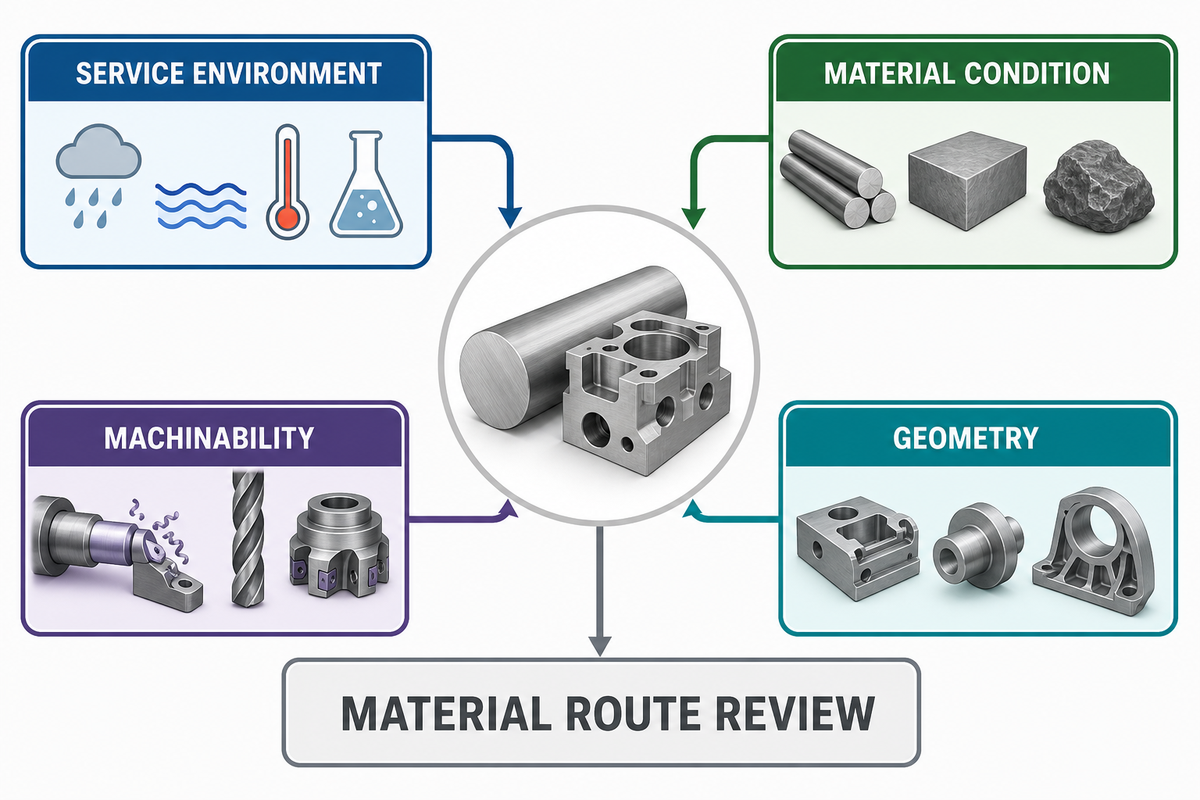
Dobór materiału zaczyna się od warunków eksploatacji, ale przy planowaniu obróbki trzeba określić więcej niż samą rodzinę materiału. Należy podać odpowiedni gatunek lub specyfikację, postać wyrobu, stan po obróbce cieplnej lub stan umocnienia oraz wymagania dotyczące identyfikowalności. Określenie „stal nierdzewna” nie mówi zakładowi, czy chodzi o 303, 304L, 316L, 321 czy inny gatunek; „aluminium” nie określa stanu, warunków dostawy blachy ani zachowania pod wpływem naprężeń własnych.
W badaniu ASME z 2024 zmierzono naprężenia własne w 860 miejscach płyty 7050-T7451 o grubości 90,5 mm. Wyniki wykazały, że same naprężenia własne mogły sprawić, iż badane części o dużym stosunku wymiarów przekroczą wskazane wymaganie dla przemysłu lotniczego po obróbce skrawaniem. Nie jest to uniwersalna prognoza dla aluminium. To powód, by zapytać, jak będą obrabiane, zwalniane i kontrolowane cienkie części wymagające usunięcia dużej ilości materiału.
Jako ilustracja, a nie reguła projektowa: przy zasięgu 20 mm frez 4 mm stawia inne wymagania dotyczące sztywności niż ten sam frez przy zasięgu 40 mm; ścianka o grubości 2 mm zachowuje się inaczej niż ścianka 0,8 mm o rozpiętości 50 mm. Mosiądz, miedź, tytan, aluminium i tworzywa konstrukcyjne wymagają również odrębnej analizy materiału, skrawalności i procesu, jeśli są objęte zamówieniem. Nie należy dobierać parametrów skrawania, twardości, udarności ani tolerancji obróbki wyłącznie na podstawie nazwy rodziny materiałów.
| Rodzina materiału | Warunki eksploatacji | Analiza obróbki skrawaniem | Ograniczenie |
|---|---|---|---|
| Stop aluminium | Wytrzymałość, masa, korozja, temperatura | Stan, warunki dostawy blachy, stabilność ścianek, wykończenie | Jeden przypadek dotyczący 7050 nie pozwala przewidzieć zachowania innego stopu ani partii |
| Stal węglowa | Wytrzymałość, zużycie, stan po spawaniu lub obróbce cieplnej | Stan, twardość, zgorzelina, naddatek półfabrykatu | Sam oznaczony gatunek nie określa twardości |
| Stal stopowa | Obciążenie, zmęczenie, temperatura, obróbka po procesie | Kolejność operacji przed obróbką cieplną i po niej | Wartości właściwości zależą od postaci i stanu materiału |
| Stal nierdzewna | Korozja, czystość, temperatura | Dokładny gatunek, umacnianie zgniotowe, przebieg wykończenia | Określenie „nierdzewna” nie stanowi pełnej specyfikacji |
| Stop niklu | Korozja i praca w wysokiej temperaturze | Zużycie narzędzia, ciepło, sztywność, dostęp do kontroli | Nie należy przenosić ogólnych parametrów skrawania między gatunkami |
Analizuj ofertę, uwzględniając strukturę kosztów
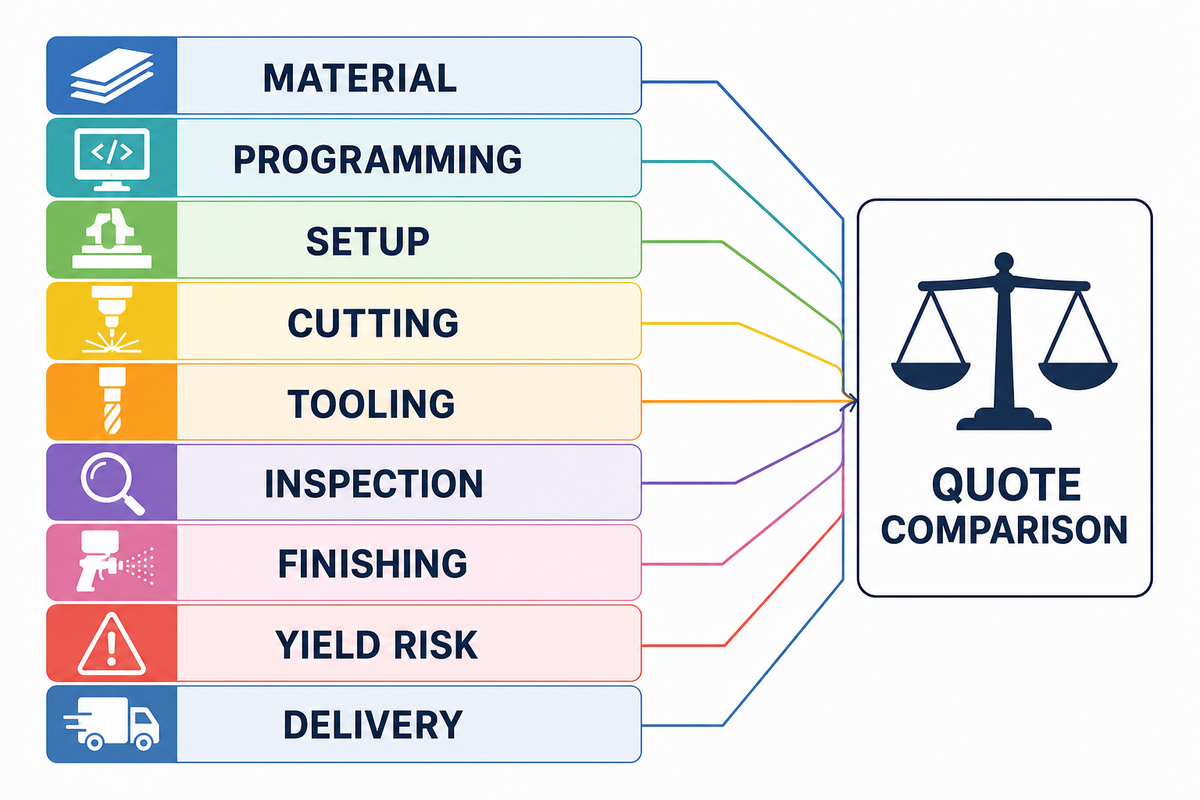
Struktura kosztów obejmuje materiał, programowanie, ustawienie, skrawanie, oprzyrządowanie, kontrolę, obróbkę wykończeniową, ryzyko uzysku i dostawę. Przed porównaniem sum sprawdź przyjęte założenia. Niska stawka godzinowa może stracić pozorną przewagę, jeśli nie uwzględnia czterech ustawień, operacji wykańczającej z długim wysięgiem, raportowania 100% wyników lub wysokiego ryzyka braków.
Poniższy przykład jest hipotetyczny. Każdy proces ma łącznie 100 punktów indeksowych; punkty nie oznaczają dolarów ani średnich rynkowych i nie odzwierciedlają cen Zhenling. Pokazują, jak takie same sumy mogą wiązać się z odmiennym rozkładem ryzyka. Informacje o formalnej analizie kosztów zawierają badania NIST nad projektowaniem pod kątem kosztów.
| Składnik kosztu | Proces A | Proces B | Pytanie |
|---|---|---|---|
| Materiał | 22 | 22 | Taka sama postać, stan i naddatek? |
| Programowanie | 8 | 14 | Standardowa ścieżka 3-osiowa czy zweryfikowana ścieżka wieloosiowa? |
| Ustawienia | 20 | 10 | Ile razy trzeba przenosić bazy odniesienia? |
| Skrawanie | 18 | 20 | Jaki zasięg narzędzia i jaka wydajność usuwania materiału? |
| Oprzyrządowanie | 6 | 8 | Czy potrzebne są specjalne frezy lub oprawki? |
| Kontrola | 10 | 12 | Takie same cechy i raportowanie? |
| Obróbka wykończeniowa | 6 | 6 | Ten sam podwykonawca i zakres maskowania? |
| Ryzyko uzysku i dostawy | 10 | 8 | Jaką niepewność uwzględniono? |
| Suma punktów indeksowych | 100 | 100 | Taka sama suma, różne mechanizmy kontroli |
Trzy przykłady pokazują, dlaczego normalizacja ma znaczenie. Przy jednostkowej płycie mocującej dominować mogą ustawienie i programowanie. W przypadku 500 powtarzalnych korpusów zaworów większe znaczenie mogą mieć powtarzalność mocowania, kontrola trwałości narzędzia, dobór próbek i uzysk. Dla cienkiego wspornika w stylu lotniczym stan półfabrykatu i kontrola po zwolnieniu mocowania mogą być ważniejsze niż nominalny czas skrawania. Poproś każdego oferenta o podanie progów ilościowych, zakresu uwzględnionych raportów, procesów zewnętrznych, podstawy obliczenia czasu realizacji, sposobu pakowania i wyłączeń.
Przejdź od prototypu do produkcji bez utraty zgodności z dokumentacją
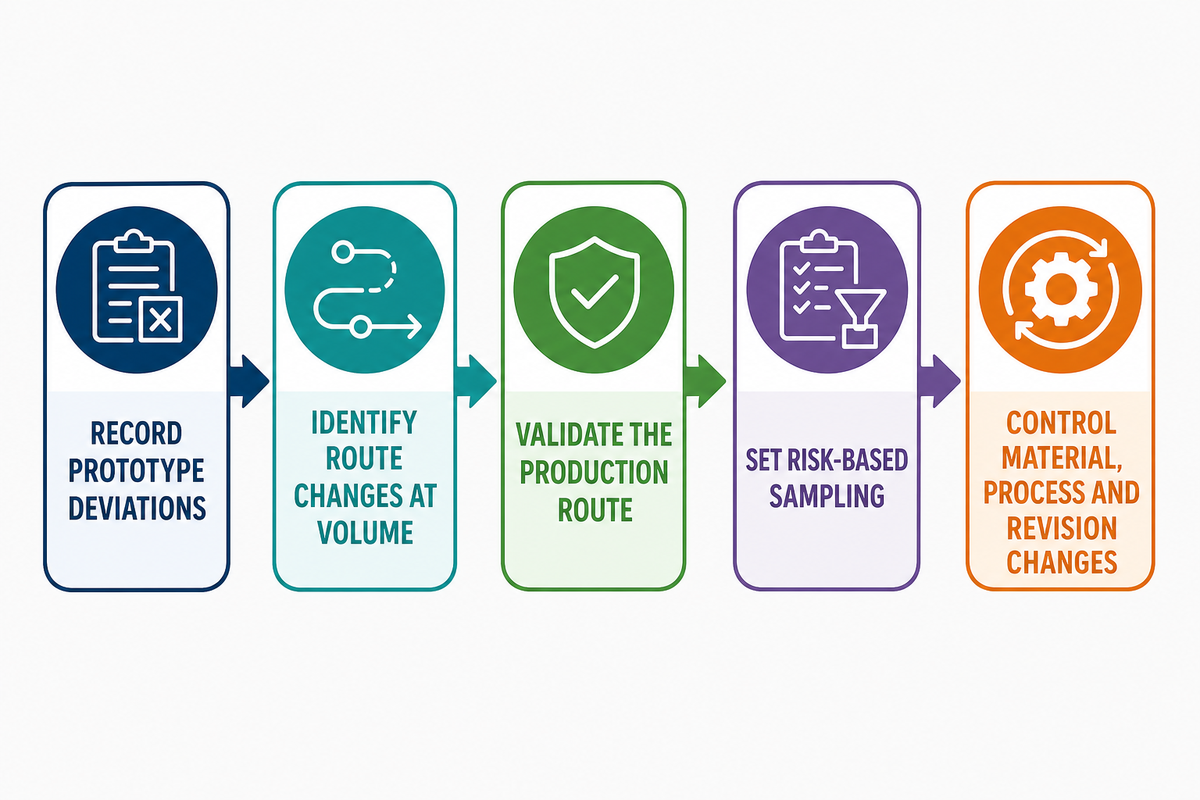
Zgodność prototypu potwierdza wynik kontroli konkretnego egzemplarza. Sama w sobie nie dowodzi stabilności procesu produkcyjnego. Zatwierdzenie produkcji wymaga zamrożenia rewizji, powtarzalnego mocowania, kontrolowanych programów i narzędzi, identyfikacji materiału lub partii, jeśli jest wymagana, częstotliwości kontroli oraz procedury postępowania z niezgodnościami. Mechanizmy te chronią spójną definicję opisaną w programie NIST dotyczącym cyfrowego wątku.
- Przed zatwierdzeniem zapisz każde odstępstwo prototypu i sposób jego rozpatrzenia.
- Określ, które ustawienia, narzędzia lub metody kontroli zmienią się przy większej produkcji.
- Zatwierdź pierwszą sztukę lub określoną partię walidacyjną w oparciu o proces produkcyjny.
- Dostosuj dobór próbek i raportowanie do ryzyka związanego z daną cechą, a nie do przyzwyczajeń.
- Wymagaj pisemnej akceptacji zmian materiału, źródła dostaw, procesu lub rewizji.
Kiedy nie zwiększać skali produkcji: nie składaj zamówienia produkcyjnego, jeśli zaakceptowany prototyp nadal wymaga nieudokumentowanej ręcznej korekty, tymczasowego przyrządu mocującego, nieaktualnego modelu lub metody pomiaru, której nie da się powtórzyć.
Przed złożeniem zamówienia skorzystaj z drabiny dowodów dostawcy
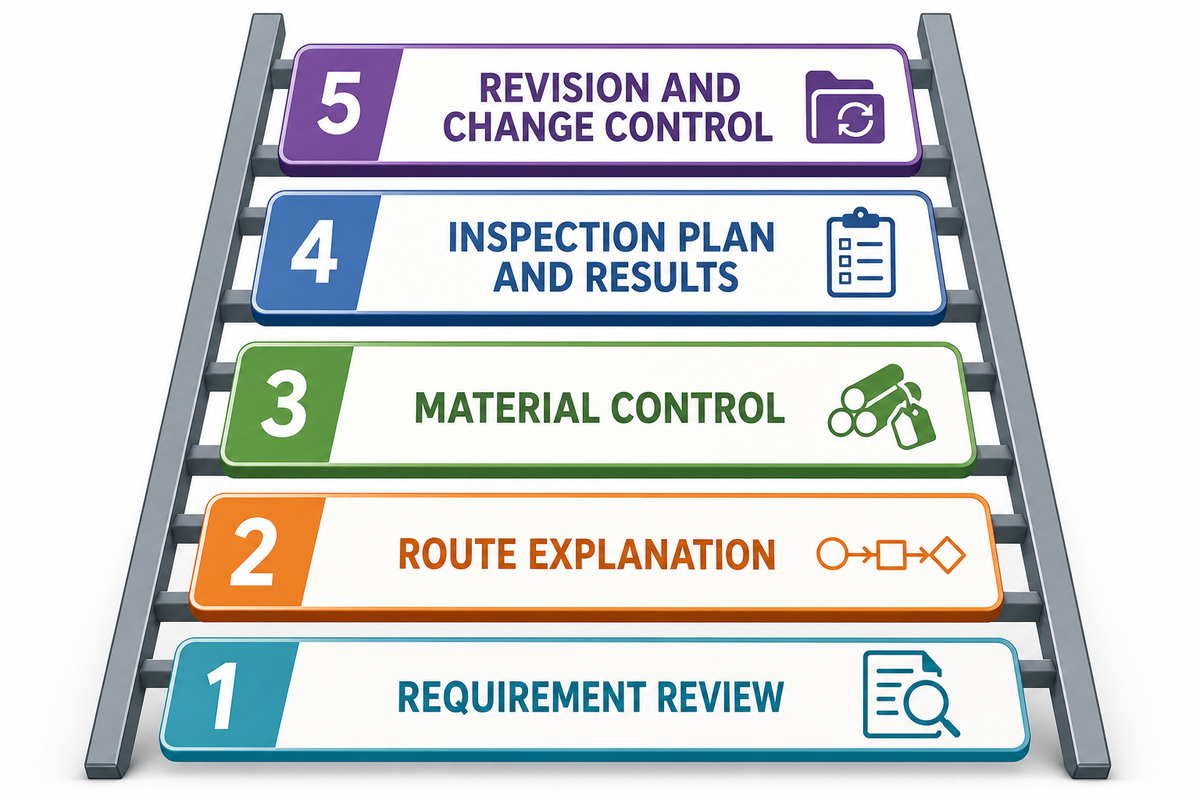
Drabina dowodów dostawcy prowadzi od deklaracji do potwierdzenia dotyczącego konkretnego zamówienia. Każdy poziom odpowiada na inne pytanie; żaden nie zastępuje kolejnego.
- Przegląd wymagań — czy dostawca wykrył rozbieżności, braki i założenia?
- Wyjaśnienie procesu — czy potrafi wyjaśnić ustawienia, bazy odniesienia, dostęp, mocowanie przedmiotu obrabianego i procesy specjalne?
- Kontrola materiału — czy potrafi zidentyfikować określony półfabrykat i zachować wymaganą identyfikowalność?
- Plan i wyniki kontroli — czy potrafi zmierzyć rzeczywiste cechy krytyczne z zastosowaniem uzgodnionej reguły decyzyjnej?
- Kontrola rewizji i zmian — czy potrafi utrzymać zgodność zatwierdzonego procesu z aktualnym zamówieniem?
| Usłyszana deklaracja | Dowód, o który warto poprosić | Nierozstrzygnięte kwestie |
|---|---|---|
| „Mamy maszyny 5-osiowe” | Proces dla części, koncepcja mocowania, plan dostępu i baz odniesienia | Rzeczywisty stan maszyny i wynik dotyczący części |
| „Mamy certyfikat ISO 9001” | Jednostka wydająca, ważność, lokalizacje i zakres certyfikatu | Zgodność materiału i wymiarów w konkretnym zamówieniu |
| „Utrzymujemy ciasne tolerancje” | Metoda dla danej cechy, niepewność i wynik próbki | Zdolność do utrzymania wymagań w całej partii produkcyjnej |
| „Materiał jest identyfikowalny” | Certyfikat i sposób identyfikacji części na podstawie partii materiału | Przydatność do zastosowania zamawiającego |
| „Pierwsza sztuka została zaakceptowana” | Kontrolowana rewizja, proces, raport i sposób rozpatrzenia wyniku | Stabilność w dłuższej produkcji i kontrola zmian |
ISO wyjaśnia, że ISO 9001 to norma systemu zarządzania jakością, a certyfikację przeprowadzają zewnętrzne jednostki certyfikujące, nie samo ISO. Zakres certyfikatu stanowi przydatny dowód dotyczący systemu zarządzania. Nie jest certyfikatem materiału, raportem wymiarowym, wynikiem kontroli pierwszej sztuki ani deklaracją zgodności każdej przyszłej części.
Informacje o zakładzie Zhenling i przejście do zamówienia
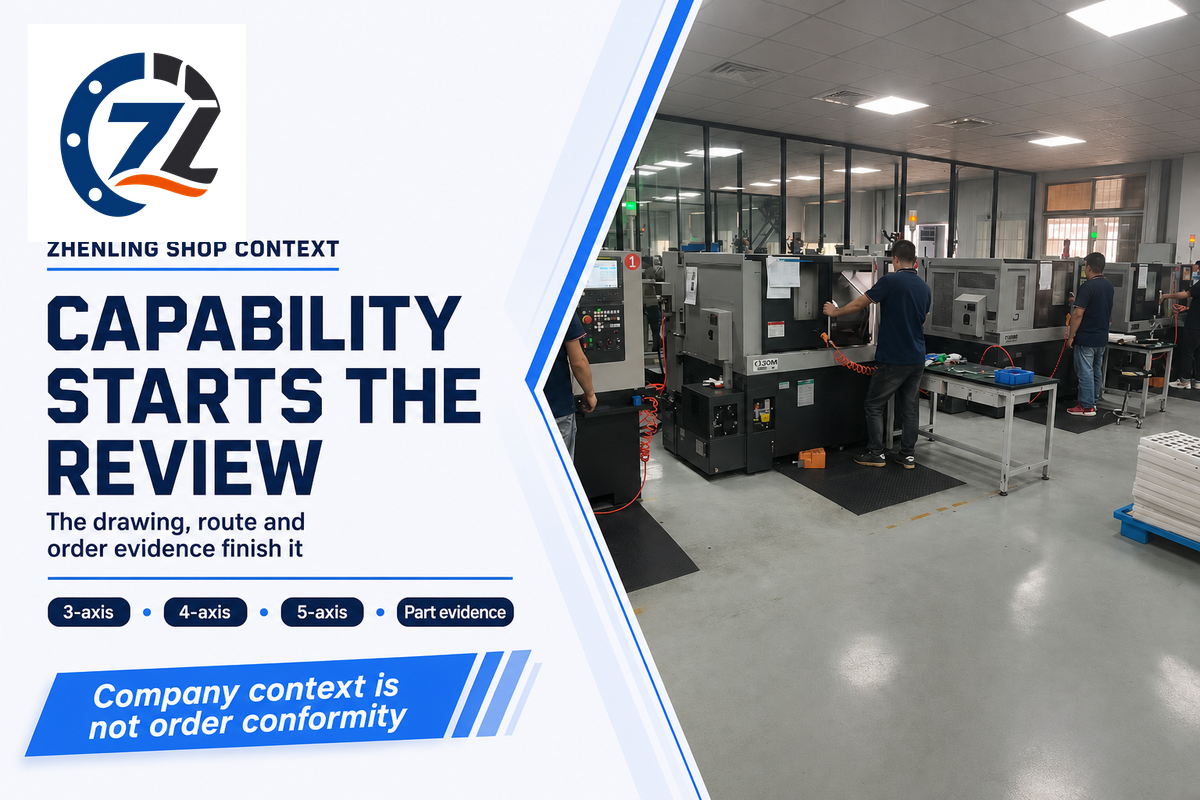
Zgodnie z informacjami o firmie przekazanymi na potrzeby tego poradnika Shanghai Zhenling Hardware Co., Ltd. została założona w 2006 roku i prowadzi fabrykę o powierzchni 8 000 m², w tym warsztat o powierzchni 6 000 m², w Jiashan w prowincji Zhejiang. Zgłoszony park maszynowy obejmuje centra obróbkowe 3- i 4-osiowe, importowane centra 5-osiowe, tokarki CNC, szlifierki i wytaczarki, elektrodrążarki drutowe oraz wiertarki promieniowe. Deklarowane doświadczenie materiałowe obejmuje stale węglowe i stopowe, stale nierdzewne, stopy aluminium i stopy niklu.
Taki wykaz może rozpocząć rozmowę o analizie procesu, ale nie dowodzi, że zostanie spełnione wymaganie dotyczące konkretnej cechy 0,02 mm, struktury powierzchni, metody kontroli czy terminu dostawy. Dowody muszą dotyczyć konkretnej części i zamówienia, podobnie jak ISO rozróżnia certyfikację systemu zarządzania od zgodności wyrobu. Na początek można zapoznać się z szerszą ofertą usług produkcyjnych firmy. Gdy gotowe będą kontrolowany model lub rysunek, stan materiału, ilość, wykończenie i wymagania dotyczące kontroli, zapoznaj się z możliwościami Zhenling Metal w zakresie frezowania CNC i przekaż określony projekt do oceny technicznej.
Sygnał na 2026 rok: szybsze wyceny zwiększają koszt braków w dokumentacji
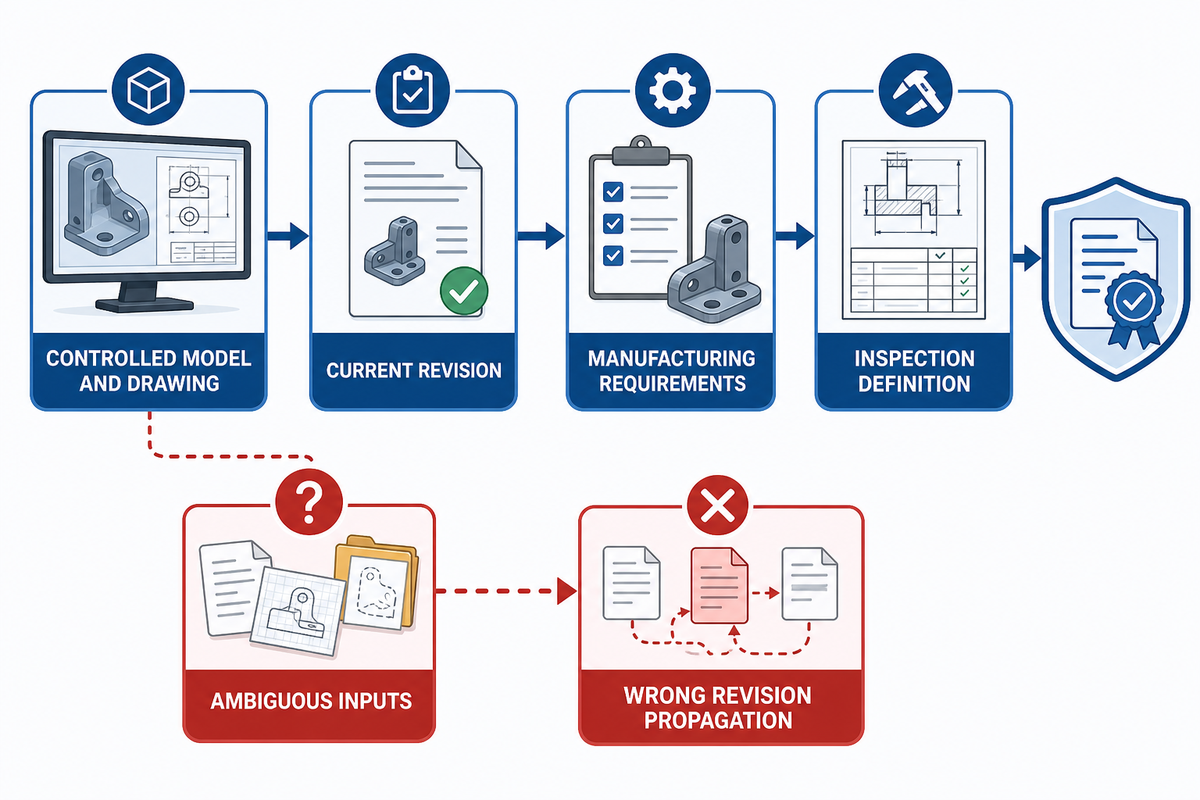
Wycena cyfrowa może skrócić czas między przesłaniem pliku a otrzymaniem oferty, ale przyspiesza również przekazywanie niejednoznacznych danych. Prace NIST nad cyfrowym wątkiem opisują korzyści wynikające ze spójnej dokumentacji produktu oraz wskazują potrzebę zapewnienia zgodności, interoperacyjności, wiarygodności danych i cyberbezpieczeństwa. Błędna rewizja lub zmodyfikowany model mogą więc wpłynąć na kolejne etapy po wycenie i doprowadzić do fizycznego wykonania niewłaściwej części. Dla zamawiającego zarządzającego powtarzalną produkcją ryzyko polega na tym, że błędna rewizja zostanie przekazana z etapu wyceny do programowania, zanim ktoś wykryje rozbieżność.
W przypadku wrażliwej dokumentacji stosuj kontrolę dostępu, oznaczenia rewizji, zatwierdzanie wydań i rejestry przesyłania plików. NIST SP 800-171 Rev. 3 ma zastosowanie w przypadku przetwarzania kontrolowanych informacji niejawnych w systemach niefederalnych; nie jest uniwersalnym wymogiem dla każdego rysunku komercyjnego. Dostosuj zabezpieczenia do rzeczywistej klasyfikacji danych i umowy.
FAQ dotyczące usług frezowania CNC
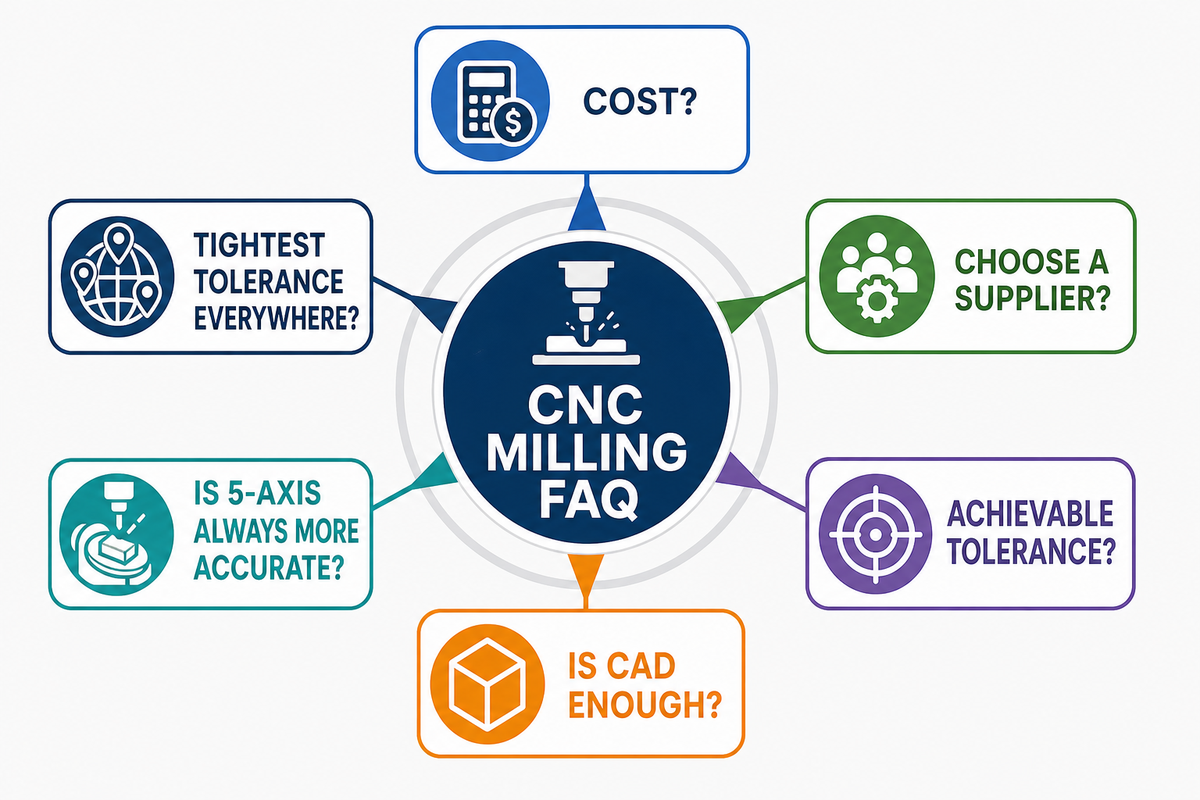
Ile kosztuje obróbka części CNC?
Koszt frezowania CNC zależy od całego przebiegu procesu technologicznego, w tym od materiału, programowania, mocowań, skrawania, oprzyrządowania, kontroli, obróbki wykończeniowej, uzysku, ilości, pakowania i wymagań dotyczących dostawy określonego detalu.
Cena zależy od materiału i wymiarów półfabrykatu, programowania, liczby mocowań, czasu skrawania, oprzyrządowania, kontroli, obróbki wykończeniowej, przewidywanego uzysku, ilości i dostawy. Przy pojedynczym detalu duży wpływ na cenę mają mocowanie i programowanie, natomiast w większych partiach ich koszt rozkłada się na więcej sztuk. Każdemu oferentowi należy przekazać ten sam model, rysunek techniczny, stan materiału, ilość, wymagania dotyczące wykończenia i raportowania, pakowania oraz warunki dostawy. Następnie należy porównać strukturę kosztów, progi ilościowe, warunki płatności i wyłączenia, zamiast stosować uniwersalną stawkę godzinową lub cenę za detal. Badania NIST nad projektowaniem z myślą o kosztach stanowią formalne źródło wiedzy o kosztach produkcji.
Jak wybrać odpowiednią firmę zajmującą się obróbką CNC?
Należy poprosić o dowody odnoszące się do konkretnego detalu.
Należy skorzystać z drabiny weryfikacji dostawcy. Najpierw sprawdzić, czy firma wykrywa sprzeczności między wymaganiami. Następnie poprosić o wyjaśnienie przebiegu procesu technologicznego, baz odniesienia, mocowania przedmiotu obrabianego, programowania i procesów zewnętrznych. Potem potwierdzić sposób kontroli materiału, plan kontroli, raportowanie oraz kontrolę rewizji lub zmian. Posiadanie obrabiarek i certyfikatu systemu zarządzania dostarcza przydatnych informacji, ale żaden z tych elementów nie dowodzi, że konkretne zamówienie będzie zgodne z wymaganiami. Przed udzieleniem zamówienia należy wybrać dostawcę, który określa założenia, zakres odpowiedzialności, okoliczności wymagające wprowadzenia zmian i ograniczenia dostępnych dowodów.
Jakie tolerancje można uzyskać podczas frezowania CNC?
Nie da się rzetelnie określić tolerancji wyłącznie na podstawie możliwości obrabiarki.
Możliwa do uzyskania tolerancja zależy od geometrii i wielkości cechy, stanu materiału, dostępu narzędzia, mocowania i układu baz odniesienia, stanu obrabiarki i jej temperatury, strategii skrawania, stanu detalu podczas pomiaru, metody kontroli, niepewności oraz wielkości partii. Dostawca powinien ocenić krytyczną cechę na rzeczywistym detalu. Zamiast kopiować ogólną tolerancję na cały rysunek, należy określić zależność funkcjonalną, bazę odniesienia, dopuszczalne odchylenie, stan powierzchni, stan detalu podczas pomiaru, wymagania dotyczące raportowania, zasady pobierania próbek i regułę podejmowania decyzji.
Czy model CAD wystarczy do wyceny frezowania CNC?
Zazwyczaj nie wystarczy do realizacji zamówienia z określonymi wymaganiami.
Model może posłużyć do wstępnej wyceny, ale zatwierdzony pakiet dokumentacji często musi zawierać także tolerancje, bazy odniesienia, gwinty, stan materiału, wykończenie, sposób obróbki krawędzi, ilość, rewizję, wymagania dotyczące kontroli i raportowania, a także ograniczenia dotyczące zamienników lub procesów specjalnych.
Czy frezowanie 5-osiowe jest zawsze dokładniejsze niż frezowanie 3-osiowe?
Nie; pozwala ograniczyć niektóre ryzyka, ale wiąże się też z innymi.
Frezowanie 5-osiowe może ograniczyć ponowne mocowanie i ułatwić dostęp do odpowiednio zaprojektowanej geometrii. Dokładność nadal zależy od kinematyki i stanu obrabiarki, pracy serwonapędów, mocowania przedmiotu obrabianego, zasięgu narzędzia, weryfikacji programu, stanu termicznego i pomiaru. W przypadku dostępnego detalu pryzmatycznego stabilny proces 3-osiowy może być łatwiejszy do kontrolowania. Przy powiązanych cechach na wielu powierzchniach proces wieloosiowy może być korzystniejszy, ponieważ wymaga mniejszej liczby zmian baz odniesienia.
Czy każdemu wymiarowi należy przypisać najwęższą dostępną tolerancję?
Nie.
Zawężać należy wyłącznie tolerancje zależności krytycznych dla funkcji; tolerancje luzów i cech odniesienia powinny być odpowiednio dobrane.
Gdzie kończy się ten poradnik, a zaczyna strona usługi
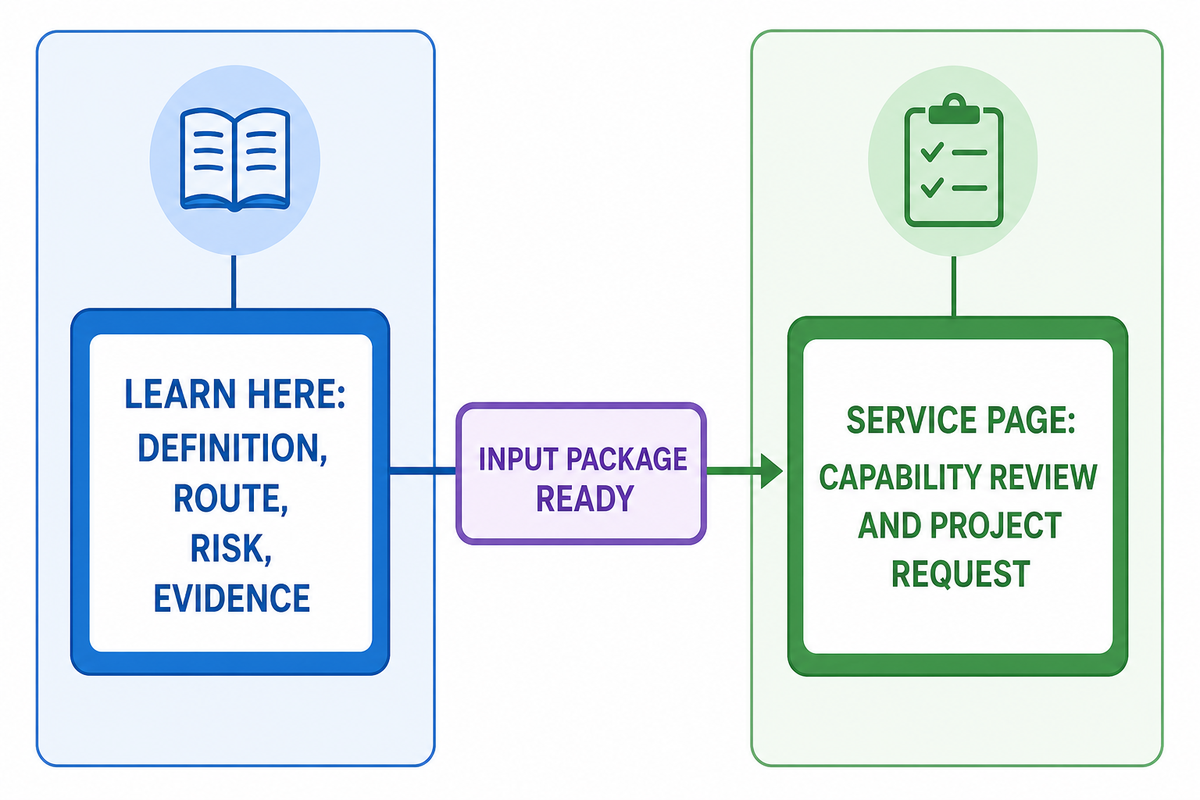
Artykuł edukacyjny obejmuje definicje, wybór przebiegu procesu technologicznego, ryzyka związane z cechami detalu, dobór tolerancji, kwestie materiałowe, ujednolicanie wycen, zwalnianie produkcji i dowody dotyczące dostawcy. Strona usługi dotyczy oceny możliwości wykonawczych i zapytań o realizację projektów. Rozdzielenie tych zadań pomaga klientom zdobyć potrzebną wiedzę, a następnie przejść do rozmowy handlowej, gdy dokumentacja wejściowa jest gotowa. Takie podejście, stawiające potrzeby odbiorców na pierwszym miejscu, jest zgodne z wytycznymi Google Search Central, które zalecają tworzenie wartościowych i użytecznych treści zamiast pisania przede wszystkim z myślą o pozycjonowaniu.
Najważniejsze wskazówki dla kupujących
Należy zatwierdzić definicję detalu, wybrać przebieg procesu z uwzględnieniem trójkąta ryzyka mocowania, ujednolicić strukturę kosztów i zweryfikować dostawcę przed udzieleniem zamówienia.
Bibliografia i źródła
- NIST, Ocena wirtualnej obrabiarki w standaryzowanych testach wydajności 5-osiowej
- NIST, Cyfrowy wątek w produkcji
- NIST, SP 800-171, rewizja 3
- NIST, badania nad projektowaniem z myślą o kosztach
- ISO, wpis katalogowy ISO 2768-1
- ISO, wpis katalogowy ISO 22081:2021
- ISO, wpis katalogowy ISO 14253-1:2017
- ISO, certyfikacja i ocena zgodności
- ASME Journal of Manufacturing Science and Engineering, wpływ początkowych naprężeń własnych w płycie aluminiowej
- Google Search Central, tworzenie przydatnych, wiarygodnych treści stawiających odbiorców na pierwszym miejscu
Przejrzystość badań: Ten poradnik opiera się na aktualnych stronach NIST i ISO, oryginalnym badaniu ASME, analizie wyników wyszukiwania przeprowadzonej tego samego dnia oraz informacjach o firmie przekazanych przez Zhenling Metal. Fakty dotyczące firmy są przypisane do źródła i nie są traktowane jako niezależny dowód możliwości realizacji zamówienia. Strony konkurencji posłużyły do analizy braków, ale nie są cytowane jako źródła techniczne. Struktura kosztów to hipotetyczny model edukacyjny, a nie wycena ani rynkowy punkt odniesienia.




ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


