Skontaktuj się z firmą Zhenling

Obróbka CNC w Chinach: metalowe części ciśnieniowe i elementy układów przepływowych
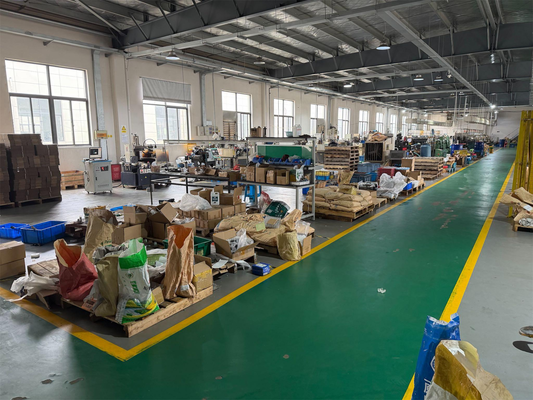
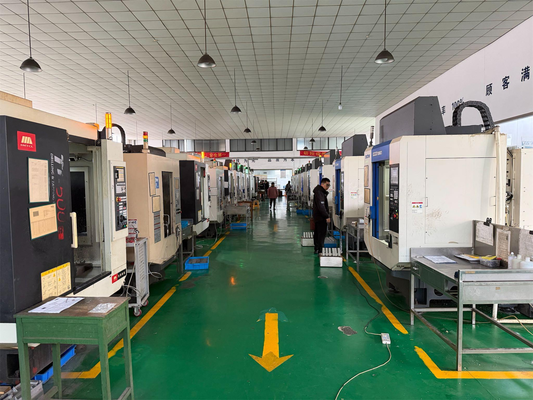
Nabywcy szukający obróbki CNC w Chinach chcą najpierw ustalić jedno: czy ten zakład wykona część zgodnie z ich rysunkiem technicznym. Shanghai Zhenling Hardware Co., Ltd. od 2006 roku obrabia skrawaniem niestandardowe części metalowe według rysunków technicznych i prowadzi własny zakład w Jiashan w prowincji Zhejiang, wytwarzając elementy ciśnieniowe oraz części do instalacji separacji ropy i gazu i sterowania przepływem. Przed przygotowaniem wyceny prosimy o przesłanie rysunku technicznego, który sprawdzi inżynier procesu.
Zasady zamawiania próbek
Próbki są wyceniane i rozliczane za sztukę, a produkcja partii rozpoczyna się dopiero po zatwierdzeniu pierwszej sztuki
Rysunki techniczne traktujemy jako poufne; przed zapoznaniem się z plikami podpisujemy wzajemną umowę o zachowaniu poufności według wzoru jednej ze stron.
Czas odpowiedzi i realizacji
Czas przygotowania wyceny
W ciągu 24-48 godzin w dni robocze, po sprawdzeniu przez inżyniera
Czas realizacji prototypu
3-10 dni roboczych od zatwierdzenia rysunku technicznego
Czas realizacji małej partii
5-20 dni roboczych od zatwierdzenia rysunku technicznego
Warunki zamówienia
Minimalne zamówienie
Brak minimalnej ilości zamówienia na części obrabiane skrawaniem; przyjmujemy zamówienia na pojedyncze sztuki
Domyślna ogólna tolerancja
ISO 2768-m, chyba że rysunek techniczny stanowi inaczej
Akceptowane pliki
STEP, IGES, Parasolid lub SolidWorks wraz z rysunkami 2D w formacie PDF, DWG lub DXF
- Wycena sprawdzana przez inżyniera w ciągu 24-48 godzin
- Prototypy w 3-10 dni roboczych
- ISO 2768-m jako domyślna ogólna tolerancja
- Bez minimalnej ilości zamówienia
Zakres możliwości produkcyjnych
Nasza oferta obejmuje 4 obszary: procesy obróbki skrawaniem, materiały, obróbkę wykończeniową powierzchni oraz branże, w których wykorzystuje się gotowe części. Każdy obszar ma osobną stronę ze szczegółami; tutaj można wybrać ten, który odpowiada danej części.
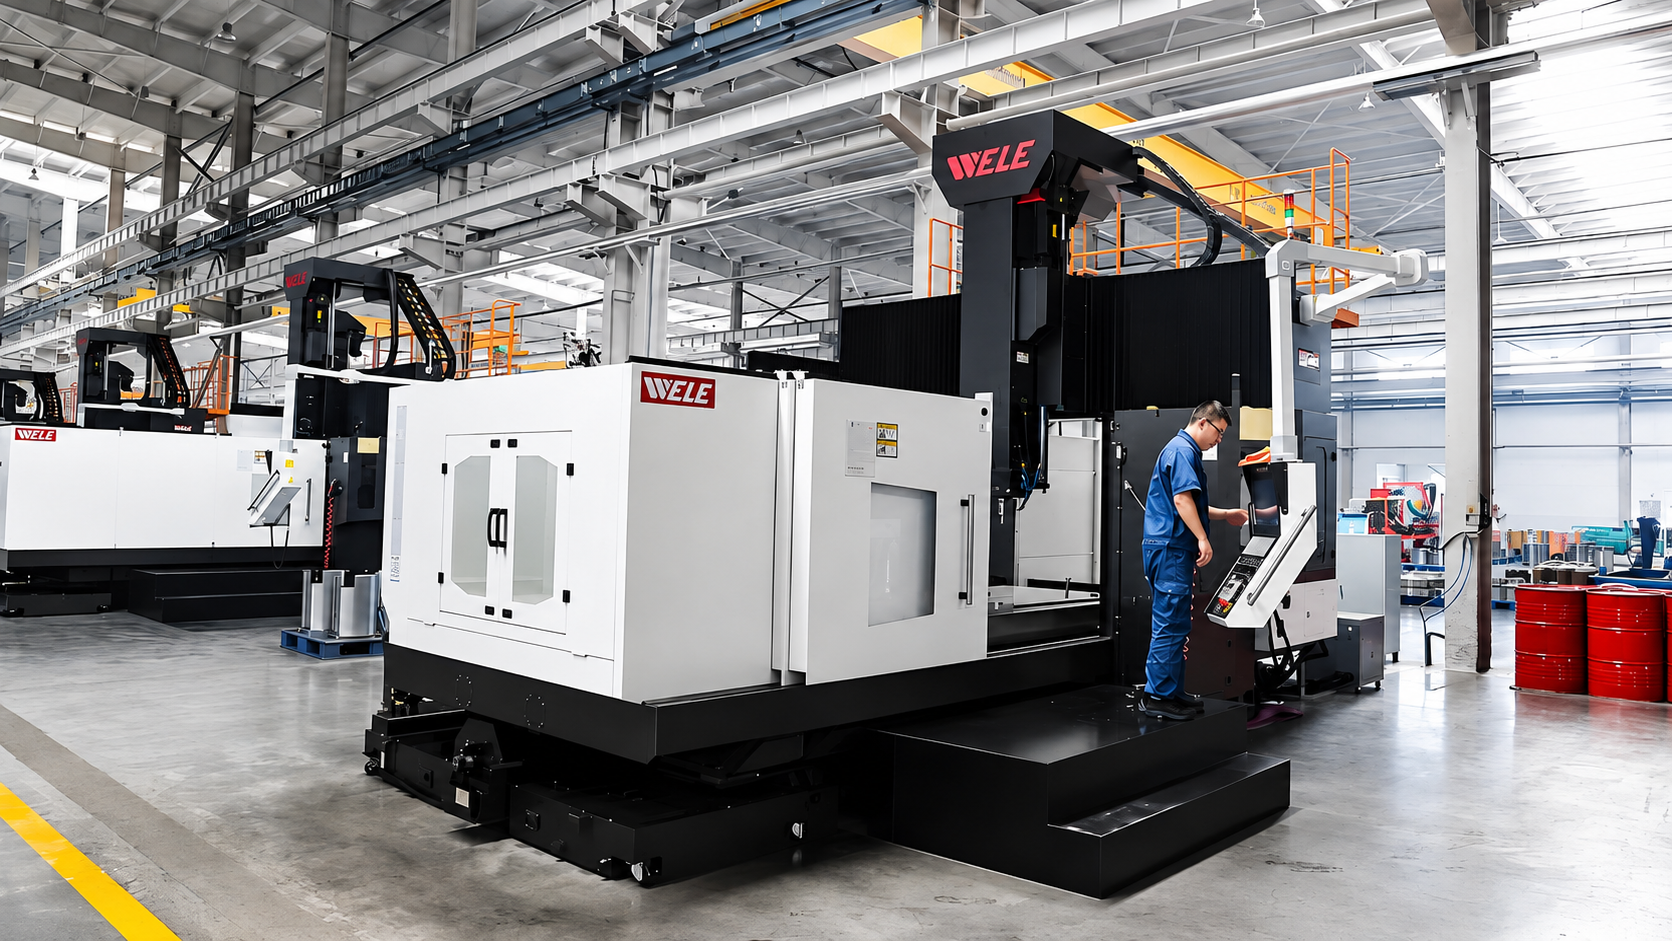
Jako producent zajmujący się obróbką CNC według rysunków technicznych klientów przedstawiamy nasze możliwości, a nie katalog produktów, ponieważ nie oferujemy gotowych części z magazynu.
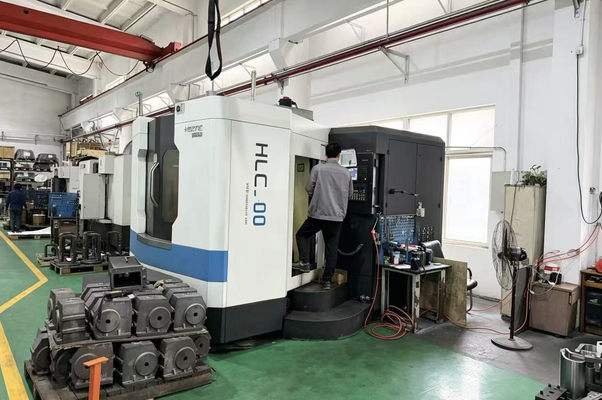
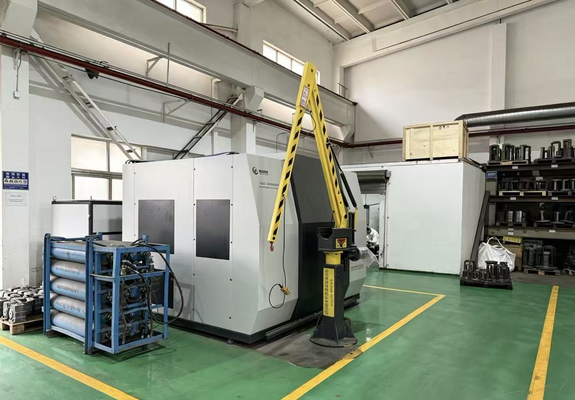
Jakie zlecenia przyjmujemy
- Usługowa obróbka CNC na zamówienie: niestandardowe części obrabiane skrawaniem według rysunku technicznego klienta, od pojedynczej pierwszej sztuki po powtarzalne partie produkcyjne
- Szybkie wykonanie prototypu przed zaangażowaniem środków w oprzyrządowanie oraz produkcja małoseryjna w krótkich seriach
- Produkcja na zamówienie: nie utrzymujemy gotowych części w magazynie, a każde zlecenie zaczyna się od plików klienta
- Metalowe części obrabiane CNC; tworzywa konstrukcyjne stanowią osobną linię usług
- Procesy obróbki metalu towarzyszące obróbce skrawaniem — cięcie arkuszy, walcowanie blach, prasowanie i spawanie — gdy wymaga ich montaż
Zhenling jest zakładem precyzyjnej obróbki skrawaniem, a nie producentem masowym, co znajduje odzwierciedlenie w planowaniu zleceń. Każda cecha wymagająca wysokiej precyzji otrzymuje odpowiednie ustawienie maszyny i kontrolę; pozostałe cechy części wykonuje się według ogólnej klasy tolerancji. Szybkie wykonywanie prototypów i produkcja partii przechodzą tę samą analizę rysunku technicznego, dlatego pierwsza i setna sztuka powstają według tych samych kryteriów odbioru.
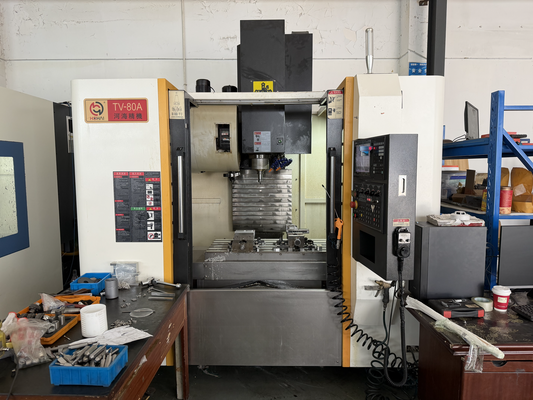
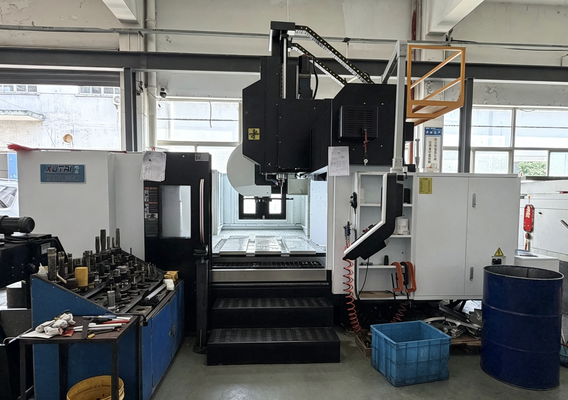
Usługa obróbki CNC — pełny zakres możliwości
Procesy, rodzaje maszyn, dobór materiałów do pracy w wysokiej temperaturze, środowisku korozyjnym i pod wysokim ciśnieniem, tolerancje, kontrola jakości oraz pełne warunki handlowe. Od tej strony warto zacząć, jeśli wiadomo już, jaki proces jest potrzebny.
Części, które obrabiamy najczęściej
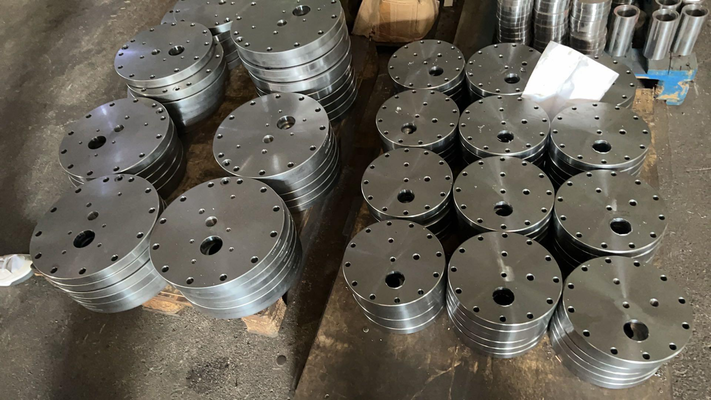
- Kołnierze i korpusy z kołnierzami
- Rolki
- Rury gięte i elementy rurociągów
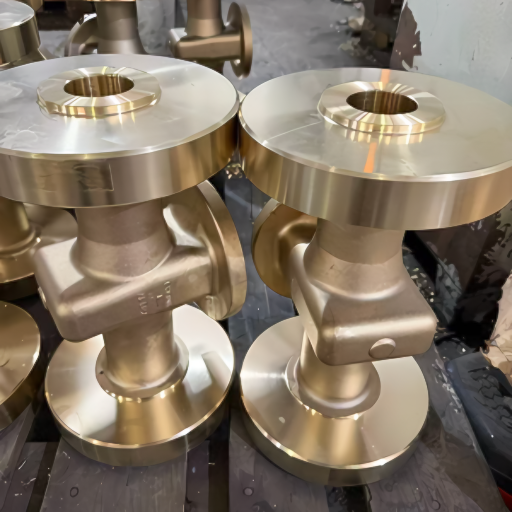
- Korpusy zaworów
- Zaślepki i elementy zamykające
- Kompletne zespoły maszynowe i ich komponenty obrabiane skrawaniem
Materiały obrabiane według rysunków technicznych
Pracujemy przede wszystkim z metalami: stalą łożyskową, stalą węglową i stopową, stalą nierdzewną, stopami na bazie niklu do zastosowań chemicznych oraz stopami aluminium. Tworzywa konstrukcyjne stanowią osobną linię usług; przy wycenie części z tworzyw uwzględniamy właściwości ich materiałów, zamiast traktować je jak miękki metal.
Tabela odpowiedników gatunków według różnych norm
Większość gatunków w naszej ewidencji półfabrykatów ma oznaczenia GB, podczas gdy większość zapytań z zagranicy podaje ASTM, AISI lub EN. Ta tabela pomaga je porównać. Należy traktować ją jako odniesienie do najbliższego znanego gatunku, a nie potwierdzenie równoważności: gatunki wskazane jako odpowiedniki są zbliżone, lecz niezamienne, ponieważ zakresy składu chemicznego i wymagania mechaniczne różnych norm mogą się nie pokrywać; materiał kupujemy według gatunku podanego na rysunku technicznym.
| Oznaczenie GB | Odpowiednik według ASTM / AISI | Odpowiednik według EN | Zastosowanie w naszych zleceniach |
|---|---|---|---|
| Q345D | A572 Gr. 50 (również A656) | S355J2 (1.0577), S355N (1.0545) | Korpusy konstrukcyjne i ciśnieniowe. Końcowa litera oznacza gatunek według próby udarności; D jest badany w temperaturze minus 20 stopni Celsjusza. W normie GB/T 1591-2018 oznaczenie Q345 zmieniono na Q355, a oba oznaczenia nadal pojawiają się na rysunkach technicznych |
| Q235A | Rodzina A36, niskowęglowa stal konstrukcyjna | Rodzina S235 | Ogólne konstrukcje wsporcze wykonywane z elementów metalowych i korpusy o mniejszym znaczeniu krytycznym. Odpowiednik na poziomie rodziny gatunków; należy go potwierdzić względem normy wskazanej na rysunku technicznym |
| 20# / 45# | 1020 / 1045 | Rodzina C22 / C45 | Wały toczone, zaślepki, tuleje. Odpowiednik w kolumnie EN wskazany na poziomie rodziny gatunków; wraz z gatunkiem należy podać stan dostawy |
| 42CrMo | 4140 / 4142 | 42CrMo4 (1.7225) | Wały, korpusy zaworów i elementy złączne pracujące pod dużym obciążeniem, w stanie ulepszonym cieplnie. Obrabiamy również 25CrMo i 12CrMoV; ich odpowiedniki potwierdzamy podczas analizy rysunku technicznego, a nie wywodzimy z tego wiersza |
| GCr15 | 52100 | 100Cr6 (1.3505) | Gniazda łożyskowe i pierścienie. Odpowiednik wskazany na poziomie rodziny gatunków; przed zamianą materiału należy potwierdzić zakres składu chemicznego względem normy podanej na rysunku technicznym |
| 304 / 304L / 316 / 316L / 321 | Te same oznaczenia na całym świecie | 1.4301 / 1.4307 / 1.4401 / 1.4404 / 1.4541 | Sterowanie przepływem, powierzchnie uszczelniające, części mające kontakt z medium |
| C276 / 904L | Te same oznaczenia na całym świecie | 2.4819 / 1.4539 | Zastosowania chemiczne w silnie korozyjnym środowisku |
Jedna informacja w zapytaniu pozwala uniknąć dodatkowej wymiany wiadomości: należy podać wymagany gatunek oraz stan dostawy lub klasę udarności. Nie wiadomo, który gatunek będzie odpowiedni do warunków pracy? Przed przesłaniem plików można wybrać wstępnie stop do danych warunków pracy.
Materiały: tabela doboru i pełna lista gatunków
Strony poświęcone poszczególnym gatunkom oraz tabela doboru materiałów do pracy w wysokiej temperaturze, środowisku korozyjnym i pod wysokim ciśnieniem. Jeśli gatunek nie został jeszcze wybrany, warto zacząć tam; gdy jest już ustalony, poniższe listy prowadzą bezpośrednio do odpowiednich stron.
Metale
Inny gatunek
Prosimy podać gatunek materiału wraz z rysunkiem technicznym; w wycenie potwierdzimy dostępność, stan dostawy i cenę. Gatunki spoza powyższej listy wyceniamy w ten sam sposób, na podstawie pełnej oferty materiałowej.
Obróbka wykończeniowa powierzchni i obróbka cieplna
Części wysyłamy po obróbce skrawaniem i stępieniu krawędzi, chyba że rysunek techniczny określa inne wykończenie. Gdy wskazano wykończenie, wykonujemy je zgodnie ze specyfikacją na rysunku technicznym, a w wycenie podajemy, które etapy odbywają się w naszym zakładzie, które u podwykonawcy i o ile dni wydłużają realizację.
Obróbka wykończeniowa powierzchni: specyfikacje i zakresy grubości
Osobne strony opisują każdy proces, specyfikację wymaganego wykończenia i potrzebny naddatek wymiarowy. Poniższa tabela kieruje do odpowiedniej strony.
-
IdentyfikatorProces wykończeniowyCel (zastosowanie)Miejsce wykonania
-
01Hartowanie, odpuszczanie, wyżarzanie, odprężanie i nawęglanie do stanu określonego na rysunku technicznymW naszym zakładzie lub u podwykonawcy; miejsce podajemy w wycenie
-
02Przywraca warstwę odporną na korozję na stali nierdzewnej po obróbce skrawaniemPodwykonawca
-
03Niewielka odporność stali na korozję przy niemal zerowej zmianie wymiarówPodwykonawca
-
04Powłoki cynkowe, cynkowo-niklowe, miedziane i cynowe na stali obrabianej skrawaniemPodwykonawca
-
05Równomierna grubość powłoki na złożonej geometrii wewnętrznejPodwykonawca
-
06Twardość powierzchni i odporność aluminium na korozjęPodwykonawca
-
07Kolor i ochrona zespołów oraz obudów przed warunkami atmosferycznymiPodwykonawca
-
08Wygląd widocznych powierzchni czołowych i gładkość czołowych powierzchni uszczelniającychW naszym zakładzie lub u podwykonawcy; miejsce podajemy w wycenie
-
09Jednolita matowa faktura, usuwanie zgorzeliny, przygotowanie do nakładania powłokW naszym zakładzie lub u podwykonawcy; miejsce podajemy w wycenie
Tolerancje, warunki kontroli i normy
Naszą domyślną ogólną klasą tolerancji jest ISO 2768-m. To pierwsza informacja potrzebna nabywcy, ponieważ rysunek techniczny bez wskazanej ogólnej klasy tolerancji otrzyma w naszym zakładzie jedną klasę domyślną, a w innym zakładzie inną. Jeśli ta jedna informacja będzie błędna, problem wyjdzie na jaw podczas kontroli przy odbiorze u klienta, a nie u nas.
O ogólną klasę tolerancji pytamy przed wyceną, a nie po wykonaniu pierwszej sztuki. Rysunek techniczny bez wskazanej klasy otrzyma tutaj jedną klasę domyślną, a gdzie indziej inną; różnica ujawni się dopiero przy pomiarze części w magazynie odbiorcy. Ustalenie tego na rysunku wymaga jednej linijki; ustalenie tego przy odbiorze kosztuje wysyłkę.
— Zespół inżynierów Zhenling, JiashanPowyższe wartości w calach przeliczono z normy opublikowanej w milimetrach. Cechy geometryczne, takie jak płaskość, prostopadłość i bicie, wykraczają poza tę klasę: normę ISO 2768-2 wycofano w 2021 roku, a zastąpiła ją ISO 22081, dlatego ogólną specyfikację geometryczną trzeba obecnie podać na rysunku technicznym, zamiast wywodzić ją z litery klasy. Rysunki techniczne nadal oznaczone ISO 2768-mK można wycenić; cechy geometryczne wskazane na rysunku obrabiamy skrawaniem i kontrolujemy względem określonych na nim baz odniesienia, bez zastępowania ich ustawieniem domyślnym.
Kiedy warto zapłacić za węższą tolerancję
Zawężenie tolerancji gniazda zaworu w korpusie lub czopa wału hydraulicznego daje część, która uszczelnia i obraca się bez nadmiernego bicia; ta sama tolerancja otworu z luzem daje tylko dodatkową kontrolę. Taki kompromis należy wyceniać osobno dla każdej cechy, a zbyt restrykcyjny rysunek techniczny to kosztowny błąd w zapytaniach ofertowych, ponieważ wymaga czasu na szlifowanie i kontrolę wymiarów pozbawionych znaczenia funkcjonalnego. Precyzyjna obróbka CNC, szlifowanie we własnym zakładzie i kontrola wymiarowa służą cechom wskazanym na rysunku technicznym, a nie każdemu podanemu na nim wymiarowi.
Gdzie znaleźć pozostałe informacje o tolerancjach
Zasady tolerowania geometrycznego, stan powierzchni oraz standardowe czasy realizacji dla poszczególnych klas opisano szczegółowo na stronie usługi obróbki CNC.
Sposób ustalania cen, czasy realizacji i warunki handlowe
Automatyczny system natychmiastowej wyceny wycenia kształt. Część ciśnieniową z 42CrMo wycenia inżynier po zapoznaniu się z rysunkiem technicznym, a odpowiedź przesyłamy w ciągu 24-48 godzin w dni robocze. Nie ma stałego cennika części wykonywanych według rysunków technicznych.
-
CzynnikWpływ na kosztJak go ograniczyć
-
Gatunek i stan materiałuStopy niklu i stale ulepszone cieplnie obrabia się skrawaniem wolniej, a narzędzia zużywają się szybciej niż przy półfabrykatach łatwych w obróbce skrawaniemNależy podać warunki pracy, a nie tylko gatunek, abyśmy mogli zaproponować najtańszy gatunek, który nadal je spełnia
-
Zakres tolerancjiKażda cecha o tolerancji węższej niż ogólna klasa wymaga dodatkowej operacji skrawania, kontroli lub obu tych czynnościNależy zawęzić tolerancje tylko cech pełniących określoną funkcję; dla pozostałych pozostawić ogólną klasę
-
Liczba zamocowańKażde ponowne zamocowanie wydłuża obsługę części i wymaga przeniesienia bazy odniesieniaNależy przewidzieć jedną powierzchnię bazową wystarczająco dużą do zamocowania i unikać cech wymuszających czwarte zamocowanie
-
Obróbka wykończeniowa i obróbka cieplnaProcesy zlecane na zewnątrz wydłużają realizację o kolejne dni i wymagają dodatkowego transportuPrzy napiętym terminie należy zapytać, które etapy wykonujemy we własnym zakładzie
-
Wielkość partiiKoszt ustawienia maszyn rozkłada się na całą serię; przy pojedynczej sztuce przypada na nią w całościWarto zapytać o próg niższej ceny przy ilości, którą można realistycznie zamówić ponownie
-
Etap zamówieniaCzas realizacjiCo obejmuje
-
Prototyp lub pierwsza sztuka3-10 dni roboczychObróbka skrawaniem po zatwierdzeniu rysunku technicznego, przed ewentualną obróbką wykończeniową zlecaną na zewnątrz
-
Mała partia5-20 dni roboczychObróbka skrawaniem po zatwierdzeniu rysunku technicznego, łącznie z pierwszą sztuką
-
Seria produkcyjna3-10 tygodniTermin ustalany w wycenie i potwierdzany według dostępności materiału
Czas realizacji liczy się od zatwierdzenia rysunku technicznego i nie obejmuje obróbki wykończeniowej zlecanej na zewnątrz ani transportu międzynarodowego. Priorytetowe zaplanowanie produkcji jest dostępne na życzenie i wyceniane w ofercie; możliwość jego zastosowania potwierdzamy podczas analizy rysunku technicznego.
Pełny opis sposobu wyceny, w tym planowania każdej linii procesowej, znajduje się na stronie usługi obróbki CNC.
Warunki płatności i handlowe
Płatność przelewem bankowym obejmuje zaliczkę w wysokości 30-50% oraz dopłatę pozostałej kwoty przed wysyłką. Dostarczamy na warunkach EXW, FOB lub DDP; inne warunki Incoterms są dostępne na życzenie i potwierdzane w wycenie.
Całkowity koszt dostawy zamiast samej ceny jednostkowej
Podana w wycenie cena części obrabianej skrawaniem to tylko jedna pozycja jej ostatecznego kosztu. Dochodzą do niej fracht, opłaty w kraju nadania i przeznaczenia, cło i obsługa celna, wybrana przez nabywcę płatna kontrola oraz kapitał obrotowy zamrożony w towarze podczas transportu. Warto zapytać każdego dostawcę, które z tych kosztów uwzględnia jego cena, a które nie, i porównywać oferty na tej samej podstawie.
Skąd rzeczywiście bierze się konkurencyjna cena
Konkurencyjna cena części wykonywanych według rysunków technicznych wynika ze sprawnego ustawiania maszyn i efektywnego wykorzystania materiału, a nie z tabeli rabatów. Najbardziej opłacalnym wyborem jest zwykle najszersza tolerancja, przy której część spełnia swoją funkcję, ponieważ każdy zakres węższy od ogólnej klasy wymaga dodatkowej operacji skrawania i kontroli. Wysoka jakość oznacza tutaj coś mierzalnego: część odpowiada rysunkowi technicznemu, według którego została odebrana, albo nie.
Kontrola jakości i dokumenty wysyłkowe
Kryteria odbioru ustalamy na piśmie przed uruchomieniem maszyn, a przed wysyłką sprawdzamy części według tych samych ustaleń. Poniższą sekwencję stosujemy przy każdym zamówieniu realizowanym według rysunku technicznego.
-
Analiza rysunku technicznego
gatunek i stan materiału, ogólną klasę tolerancji, wskazane cechy, bazy odniesienia i zakres obróbki wykończeniowej analizujemy i potwierdzamy z klientem przed wystawieniem wyceny. -
Pierwsza sztuka
pierwszą część wykonaną po ustawieniu maszyny mierzymy względem rysunku technicznego i zatwierdzamy przed obróbką pozostałej części partii. -
Kontrole w trakcie produkcji
cechy wskazane na rysunku technicznym kontrolujemy podczas produkcji względem określonych na nim baz odniesienia. -
Kontrola końcowa przed pakowaniem
wymiary weryfikujemy względem zatwierdzonej pierwszej sztuki oraz rewizji rysunku technicznego podanej w zamówieniu. -
Dokumenty
dokumenty uzgodnione na etapie zamówienia są dołączane do towaru.
Do każdego zamówienia eksportowego dołączamy fakturę handlową i listę pakową, a także certyfikaty materiałowe, jeśli są wymagane w zamówieniu zakupu.
CERT_DATA
Czym właściwie jest certyfikat materiałowy dla części obrabianej skrawaniem
W przypadku części obrabianych skrawaniem istotny jest certyfikat hutniczy półfabrykatu, z którego wykonano części, a nie certyfikat sporządzony przez zakład obróbki po ich wykonaniu. Zgodnie z EN 10204 certyfikat typu 3.1 wystawia producent materiału, a zatwierdza go jego upoważniony przedstawiciel ds. kontroli, niezależny od działu produkcji; dokument zawiera wyniki badań faktycznie dostarczonej partii. Dokument typu 2.2 podaje ogólne dane produkcyjne producenta zamiast danych konkretnej partii, natomiast dokument 3.2 zawiera dodatkowo podpis przedstawiciela klienta lub urzędowego inspektora.
O co warto zapytać
Dlatego każdego dostawcę warto zapytać nie tylko o to, czy prześle certyfikat. Trzeba ustalić jego typ, wystawcę oraz możliwość powiązania go z półfabrykatem, z którego wykonano części. Wymagany typ należy wskazać w zamówieniu zakupu; zostanie wtedy wyceniony i dostarczony wraz z towarem.
QA_CHECK_MATRIX
5 kwestii, które warto sprawdzić u każdego dostawcy z Chin, także u nas
- Sprawdź licencję przedsiębiorstwa i jednolity kod identyfikacji społecznej w publicznym rejestrze przedsiębiorstw oraz potwierdź tożsamość podmiotu prawnego, z którym zawierasz umowę.
- Zapytaj, które procesy odbywają się w zakładzie, a które na zewnątrz, oraz o ile dni każdy etap zewnętrzny wydłuża realizację.
- Przed złożeniem zamówienia zapytaj o typ certyfikatu hutniczego dla zamawianego półfabrykatu, a nie dopiero po zamówieniu.
- Zapytaj, co będzie zawierał raport z kontroli pierwszej sztuki i której rewizji rysunku technicznego będzie dotyczył.
- Poproś o nagranie wideo pokazujące przejście przez obszar produkcyjny w godzinach pracy, zamiast o zestaw zdjęć.
Od rysunku technicznego do dostarczonej części
Prześlij pliki
Model 3D i zwymiarowany rysunek techniczny 2D wraz z ilością i oczekiwanym terminem.
Analiza rysunku i uwagi dotyczące możliwości wykonania
Inżynier procesu analizuje rysunek i przekazuje uwagi dotyczące możliwości wykonania (DFM) w kwestiach niejasnych lub wpływających na koszt.
Pisemna oferta
Cena, czas realizacji, reguły Incoterms, zakres obróbki wykończeniowej i dokumenty dołączane do wysyłki — wszystko w jednym dokumencie.
Obróbka skrawaniem
Obróbka przebiega zgodnie z procesem wybranym podczas analizy, a produkcja partii jest kontynuowana po zatwierdzeniu pierwszej sztuki.
Kryteria odbioru
Stosujemy uzgodnione kryteria. Części są mierzone według tych samych pisemnych kryteriów, które obowiązywały przy zatwierdzaniu pierwszej sztuki, oraz zgodnie z rewizją rysunku wskazaną w zamówieniu.
Pakowanie i wysyłka
Pakowanie odpowiednie do reguły Incoterms wskazanej w ofercie, z uzgodnionymi dokumentami dołączonymi do towaru.
Sześć informacji, które decydują o cenie
Branżowe publikacje o przygotowywaniu ofert zgodnie wskazują, gdzie pojawiają się problemy przy zamówieniach międzynarodowych: w niekompletnych rysunkach, odręcznych adnotacjach i nieaktualnych rewizjach; na koszt wpływają przy tym specyfikacje, gwinty, procesy, materiały i oznaczenia wymagań geometrycznych. Sześć poniższych informacji pozwala zmienić zapytanie w ofertę przygotowaną w ciągu 24-48 godzin zamiast w wymianę kolejnych wiadomości.
| Potrzebna informacja | Dlaczego wpływa na cenę | Jeśli jej zabraknie |
|---|---|---|
| Gatunek i stan materiału | Stan materiału wpływa zarówno na przebieg skrawania, jak i koszt półfabrykatu; znaczenie ma nie tylko gatunek | Przyjmujemy szerszą interpretację i wyceniamy droższy wariant |
| Ogólna klasa tolerancji | Określa tolerancję każdego wymiaru bez indywidualnego oznaczenia | Stosujemy ISO 2768-m i zaznaczamy to w ofercie |
| Wskazane cechy i bazy odniesienia | Decydują o sposobie mocowania, czasie kontroli i cechach podlegających pomiarowi | Pytamy przed przygotowaniem oferty, co wydłuża proces o dzień |
| Zakres obróbki wykończeniowej | Operacje wykonywane poza zakładem wydłużają realizację o kilka dni i wymagają dodatkowego transportu | Oferta zakłada stan po obróbce skrawaniem |
| Ilość i plan ponownych zamówień | Koszt przygotowania produkcji rozkłada się na całą serię | Cena pojedynczej sztuki obejmuje pełny koszt przygotowania produkcji |
| Wymagane dokumenty | Rodzaj certyfikatu i zakres raportu są wyceniane osobno | Do przesyłki dołączane są tylko faktura handlowa i lista pakunkowa |
SYS.ROUTING
Nie wiesz, jaki proces będzie odpowiedni dla Twojej części?
Dobierz właściwy proces do części
i dołącz wynik do zapytania.
Rodziny części i warunki pracy
Zakres części tworzących granicę ciśnieniową
Najczęściej obrabiamy skrawaniem komponenty znajdujące się na granicy ciśnieniowej lub w jej pobliżu: kołnierze, korpusy zaworów, korki, elementy giętych rur, rolki oraz części obrabiane skrawaniem do kompletnych zespołów maszyn. Ich warunki pracy obejmują utrzymywanie ciśnienia, separację ropy i gazu oraz regulację przepływu płynów.
Dlaczego tak dokładnie określamy zakres
Obróbka powierzchni uszczelniających, powierzchni czołowych kołnierzy i otworów, które muszą zachować okrągłość pod obciążeniem, różni się od obróbki obudowy o wymaganiach wyłącznie estetycznych. Różnice dotyczą mocowania części, zakresu pomiarów oraz doboru gatunków materiału do wyceny.
Uwagi dotyczące obróbki skrawaniem według gatunku materiału
- Stan półfabrykatu i kontrola wiórów podczas obróbki skrawaniem stali węglowej — stali, z których najczęściej wykonuje się kołnierze i korki.
- Obróbka skrawaniem 42CrMo z uwzględnieniem twardości i geometrii — jak stan dostawy wpływa na sposób obróbki.
- Kolejność operacji obróbki skrawaniem stali narzędziowej względem obróbki cieplnej — co obrobić zgrubnie, a co pozostawić na później.
Każda strona branżowa prowadzi do materiałów i procesów zwykle potrzebnych w danym sektorze. Stanowią one katalog tematyczny, a nie wykaz wcześniej zrealizowanych projektów.
Przeglądaj według branży
Kiedy nie jesteśmy odpowiednim dostawcą
Zlecenie obróbki skrawaniem w Chinach często oznacza niższą cenę części. Całkowity koszt dostarczonego zamówienia nie zawsze jest jednak niższy, a sytuacje, w których takie rozwiązanie przestaje się opłacać, są na tyle przewidywalne, że można je wskazać.
UWAGA O ZAKRESIE USŁUG
Uzyskaj natychmiastową wycenę →
Uwaga dotycząca zakresu usług. Ta strona dotyczy komponentów obrabianych skrawaniem według dostarczonego rysunku. Wykonanie kompletnych zbiorników ciśnieniowych stanowi odrębny zakres usług i nie jest wyceniane na podstawie tej strony.
Narzędzia do oceny precyzyjnej obróbki CNC
01
Porównanie ogólnych klas tolerancji
Porównaj międzynarodowe normy tolerancji stosowane w precyzyjnej produkcji. Sprawdź, czy Twoje projekty odpowiadają standardowym możliwościom obróbki CNC.
OTWÓRZ NARZĘDZIE
02
Tabela odpowiedników gatunków według różnych norm
Łatwo porównaj gatunki materiałów według norm ISO, ASTM i DIN. Wybierz metal o najlepszych właściwościach zastępczych dla swojego projektu.
OTWÓRZ NARZĘDZIE
03
Ocena możliwości szybkiej wyceny
Oceń, czy realizacja zapytania ofertowego jest możliwa i ile potrwa przygotowanie odpowiedzi. Uzupełnij dokumentację techniczną, aby szybciej otrzymać odpowiedź od dostawcy.
OTWÓRZ NARZĘDZIE
04
Całkowity koszt dostarczenia jednej części
Oblicz całkowity koszt posiadania z uwzględnieniem transportu i ceł. Podejmuj świadome decyzje zakupowe przy zlecaniu produkcji za granicą.
OTWÓRZ NARZĘDZIE
Prześlij rysunek, aby otrzymać wycenę
Na początek wystarczą model 3D, zwymiarowany rysunek techniczny, ilość i oczekiwany termin. Inżynier procesu analizuje dokumentację i odpowiada w ciągu 24-48 godzin w dni robocze.
Rysunki są traktowane jako poufne, a przed przesłaniem plików można zawrzeć dwustronną umowę NDA. Nie ma minimalnej wielkości zamówienia na części obrabiane skrawaniem, więc zapytanie o jedną pierwszą sztukę jest czymś zwyczajnym.
Prześlij rysunek, aby otrzymać wycenę
Pliki do przesłania
-
01Model 3D w formacie STEP, IGES, Parasolid lub SolidWorks
-
02Zwymiarowany rysunek techniczny 2D w formacie PDF, DWG lub DXF
-
03Gatunek i stan materiału oraz ogólna klasa tolerancji
-
04Aktualnie potrzebna ilość oraz ilość, którą rzeczywiście planujesz zamawiać ponownie
-
05Zakres obróbki wykończeniowej i dokumenty wymagane w zamówieniu
-
06Oczekiwany termin
Jakie części obrabia skrawaniem Zhenling?
Niestandardowe części metalowe wykonywane według dostarczonego rysunku: kołnierze, korpusy zaworów, korki, elementy giętych rur, rolki oraz komponenty obrabiane skrawaniem do kompletnych zespołów maszyn. Najczęstsze warunki pracy tych części obejmują utrzymywanie ciśnienia, separację ropy i gazu oraz regulację przepływu płynów.
Jakie materiały obrabiacie skrawaniem?
Stal łożyskową, stal węglową i stopową, stal nierdzewną, stopy na bazie niklu, w tym C276 i 904L, oraz stopy aluminium. Obróbka tworzyw konstrukcyjnych stanowi odrębną linię usługową opisaną na osobnych stronach.
Jaki gatunek według ASTM lub EN odpowiada gatunkowi GB podanemu w moim zapytaniu?
Powyższa tabela odpowiedników obejmuje gatunki, które najczęściej mamy jako półfabrykaty: Q345D w zestawieniu z A572 Gr. 50 i S355J2, 42CrMo z 4140 i 42CrMo4, GCr15 z 52100 i 100Cr6 oraz 20# i 45# z 1020 i 1045. Należy traktować je jako najbliższe znane odpowiedniki, a nie gatunki równoważne, ponieważ dopuszczalne zakresy składu chemicznego mogą różnić się między normami; na rysunku trzeba więc wskazać wymagany gatunek, który następnie kupimy.
Jaką ogólną tolerancję stosujecie?
Dla wymiarów liniowych i kątowych stosujemy klasę m według ISO 2768-1, chyba że rysunek stanowi inaczej. W tej klasie tolerancja wymiaru 100 mm wynosi plus lub minus 0,3 mm, a wymiaru 300 mm — plus lub minus 0,5 mm. Cechy wymagające ściślejszej kontroli są oznaczane na rysunku i potwierdzane podczas analizy przed wysłaniem oferty.
Jak zapewniacie precyzję części tworzącej granicę ciśnieniową?
Ustalamy kryteria odbioru przed rozpoczęciem obróbki skrawaniem, a nie po jej zakończeniu. Podczas analizy rysunku ustalamy bazy odniesienia, wskazane cechy i zakres obróbki wykończeniowej; pierwsza sztuka jest mierzona według tego rysunku i zatwierdzana przed kontynuowaniem produkcji partii; w trakcie produkcji kontrolę prowadzimy względem tych samych baz. Mocowanie i kolejność operacji dla powierzchni uszczelniających oraz otworów, które muszą zachować okrągłość, dobieramy do tych wymagań, zamiast traktować je jak zwykłą obróbkę konturów.
Jakie rodzaje wykończenia powierzchni oferujecie i które wykonujecie u siebie?
Obróbka cieplna, polerowanie, szczotkowanie i obróbka strumieniowo-ścierna odbywają się w naszym warsztacie lub u współpracujących zakładów; pasywację, galwanizację, anodowanie i nakładanie powłok wykonują kwalifikowani podwykonawcy. W ofercie wskazujemy operacje zlecane na zewnątrz oraz liczbę dni, o którą każda z nich wydłuża realizację.
Ile kosztuje obróbka CNC w Chinach i co wpływa na cenę?
Usługi obróbki CNC w Chinach nie mają stałego cennika; prace według rysunku wycenia się dla każdej części osobno, dlatego rzetelna odpowiedź zaczyna się od czynników wpływających na cenę: gatunku i stanu materiału, zakresu tolerancji, liczby mocowań, zakresu obróbki wykończeniowej i wielkości partii. Dwie oferty dotyczące tej samej części mogą znacznie różnić się ceną tylko dlatego, że jedna zakłada ogólną klasę tolerancji, a druga traktuje każdy wymiar jako krytyczny. Oferty należy porównywać według całkowitego kosztu dostarczenia, a nie ceny jednostkowej, ponieważ transport, należności celne, obsługa celna, kontrola i zapas potrzebny na czas transportu wykraczają poza cenę części.
Ile trwa przygotowanie oferty i czy mogę otrzymać wycenę od razu?
Oferta po analizie przez inżyniera jest przygotowywana w ciągu 24-48 godzin w dni robocze. Platformy handlowe umożliwiają natychmiastowe uzyskanie wyceny z algorytmu cenowego i pod względem czasu będą szybsze; tutaj wraz z ceną przekazujemy uwagi dotyczące możliwości wykonania, ponieważ rysunek analizuje człowiek, a nie maszyna odczytująca kształt. Kompletna dokumentacja do zapytania pozwala utrzymać odpowiedź w tym terminie.
Jakie są terminy realizacji prototypów, małych partii i produkcji seryjnej?
Prototypy wysyłamy w ciągu 3-10 dni roboczych po zatwierdzeniu rysunku, małe partie w ciągu 5-20 dni roboczych, a produkcję seryjną planujemy na 3-10 tygodni i potwierdzamy termin w ofercie. Czas realizacji liczy się od zatwierdzenia rysunku i nie obejmuje obróbki wykończeniowej zlecanej na zewnątrz ani transportu międzynarodowego.
Czy obowiązuje minimalna wielkość zamówienia?
Przy obróbce skrawaniem nie ma minimalnej wielkości zamówienia; przyjmujemy także zamówienia na pojedyncze sztuki. Koszt przygotowania produkcji rozkłada się na całą serię, więc cena jednej sztuki obejmuje go w całości. Warto poprosić o cenę dla ilości, którą rzeczywiście planujesz zamawiać ponownie.
Jakie są warunki płatności i reguły Incoterms?
Zaliczka wynosi 30-50%, a pozostałą kwotę należy zapłacić przelewem przed wysyłką. Wysyłamy na warunkach EXW, FOB lub DDP; inne reguły Incoterms są dostępne na życzenie i potwierdzane w ofercie.
Czy podpiszecie umowę NDA przed zapoznaniem się z moimi rysunkami?
Rysunki traktujemy jako poufne; przed ich analizą podpisujemy dwustronną umowę NDA na formularzu dowolnej ze stron. Można przesłać używany już formularz, a my będziemy pracować na nim, bez wymagania przyjęcia naszego.
Jakie formaty plików przyjmujecie?
Pliki 3D w formatach STEP, IGES, Parasolid lub SolidWorks wraz z rysunkami technicznymi 2D w formatach PDF, DWG lub DXF. Sam model 3D wystarczy do przygotowania wyceny, ale bez zwymiarowanego rysunku nie ma dokumentu określającego klasę tolerancji, bazy odniesienia ani wykończenie.
Jakie dokumenty są dołączane do zamówienia?
Do zamówienia dołączamy fakturę handlową i listę pakunkową, a także certyfikaty materiałowe, jeśli wymaga ich zamówienie. Produkcja partii rozpoczyna się dopiero po zatwierdzeniu pierwszej sztuki, a zapis tego zatwierdzenia stanowi podstawę końcowej kontroli.
Co porównać, zestawiając dwie oferty na obróbkę skrawaniem?
Sześć kwestii rozstrzyga większość porównań.
- Jaką ogólną klasę tolerancji przyjęto w cenie
- Czy obróbka wykończeniowa jest wliczona w cenę, czy doliczana później
- Według której reguły Incoterms podano cenę
- Jakie dokumenty i jakiego rodzaju są wliczone
- Kto faktycznie obrabia część skrawaniem
- Kto ustala cenę
Przy wyborze firm oferujących obróbkę CNC w Chinach większość odpowie na pierwsze cztery pytania; dwa ostatnie pozwalają odróżnić zakład przyjmujący zlecenie bezpośrednio od oferty na platformie handlowej, ponieważ na platformie cena widoczna dla kupującego i kwota otrzymywana przez zakład to dwie różne wartości, a wysokość różnicy nie jest publikowana. Odległość już sama w sobie utrudnia rozwiązywanie problemów, a pośrednik między klientem a zakładem dodaje kolejny etap komunikacji. Dlatego warto wiedzieć, który chiński zakład CNC ma Twój rysunek, a nie tylko przez którą platformę złożono zamówienie.






