Skontaktuj się z firmą Zhenling

Produkcja seryjna | Jiashan, Zhejiang, Chiny
Usługi wielkoseryjnej obróbki CNC
Przy zamówieniach na seryjną obróbkę CNC ilość, stan materiału, przebieg procesu technologicznego, plan kontroli, pakowanie i harmonogram dostaw są weryfikowane na podstawie rysunku technicznego. Dokumentacja dotycząca zastosowań ciśnieniowych lub eksportu zależy od zamówienia i jest potwierdzana w pisemnej ofercie. Zapytanie dotyczące wielkoseryjnej obróbki CNC powinno zawierać zatwierdzoną ilość, materiał, przebieg procesu technologicznego, plan kontroli, wymagania dotyczące pakowania, harmonogram dostaw i dokumentacji. Przed przyjęciem ceny, terminu lub możliwości wykonania dla danego zamówienia należy sprawdzić proponowany przebieg procesu technologicznego, nierozstrzygnięte ograniczenia i wymagane zapisy oraz odróżnić potwierdzone dane od nieustalonych założeń handlowych lub dotyczących kontroli.
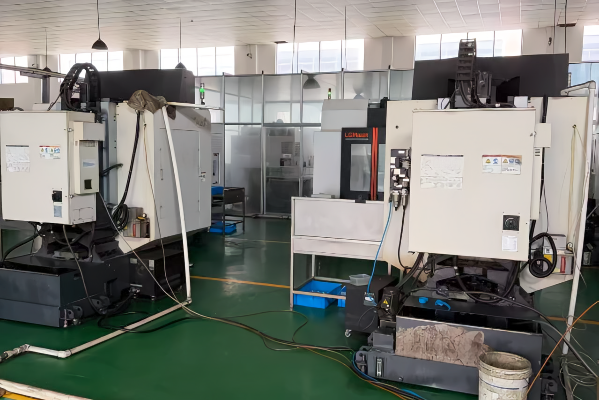
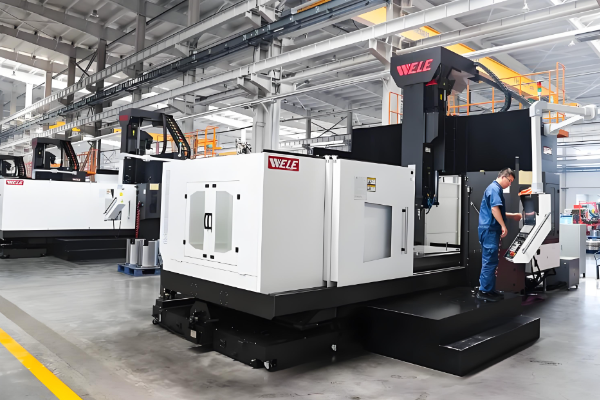
Niewielki dryft procesu może przy wzroście ilości doprowadzić do powstania dużej partii niezgodnych części. Przed uruchomieniem produkcji należy określić częstotliwość monitorowania, progi reakcji, sposób wyodrębniania niezgodnych części i osobę odpowiedzialną za zapisy.
Inżynieria procesu
Od serii prototypowej do produkcji wielkoseryjnej: co naprawdę się zmienia
To wyliczenie pokazuje, dlaczego produkcja wielkoseryjna wymaga pracy inżynierskiej, a nie samego nadzoru. Przy obróbce ręcznej niewielkie odchylenia można skorygować, bo doświadczony operator dostosowuje proces dla każdej części. W produkcji seryjnej problem wygląda inaczej: powolny, niedostrzegalny dryft ujawnia się dopiero wtedy, gdy obrobiono już kilkaset sztuk.
Miller bez ogródek opisuje pułapkę wiedzy istniejącej tylko w głowach pracowników. Jeśli odpowiedź na pytanie „jak w tej pracy utrzymuje się wymiar” brzmi, że wie to jeden operator, proces nie jest gotowy do produkcji wielkoseryjnej.
W produkcji seryjnej nieudokumentowane decyzje dotyczące ustawienia maszyn i reakcji na wyniki kontroli mogą sprawić, że stopniowy dryft doprowadzi do powstania dużej partii niezgodnych części. Plan nadzoru powinien przed uruchomieniem produkcji określać zatwierdzone ustawienia, kontrole, progi reakcji i osobę odpowiedzialną za zapisy.
Uczciwa odpowiedź na pytanie „co robicie inaczej przy dużych seriach” nie jest więc listą maszyn. Chodzi o to, że ustawienia, badania i punkty weryfikacji są opisane przed rozpoczęciem pierwszej serii, a ta sama karta towarzyszy każdemu ponownemu zamówieniu.
Co się zmienia między serią 10 sztuk a serią produkcyjną 10 000 sztuk
| Obszar | Prototyp lub produkcja małoseryjna | Produkcja wielkoseryjna |
|---|---|---|
| Gdzie znajduje się wiedza o procesie | Wiedzę posiada operator | Wiedza jest zapisana w karcie ustawień; operator realizuje jej zapisy |
| Strategia doboru oprzyrządowania | Standardowe narzędzia skrawające, dostrajane do danego zlecenia | Narzędzia kształtowe oraz osobne narzędzia do obróbki zgrubnej i wykończeniowej, aby ograniczyć kumulację odchyłek |
| Ustawianie narzędzi | Na maszynie, między kolejnymi częściami | Na zewnętrznym przyrządzie do wstępnego ustawiania narzędzi, dzięki czemu wrzeciono może dalej pracować |
| Weryfikacja | Kontrola pierwszej sztuki, następnie kontrole wyrywkowe | Cztery etapy: przed obróbką skrawaniem, przy rozpoczęciu procesu, w trakcie procesu i po jego zakończeniu |
| Kontrola wymiarowa | Wspólne wyposażenie pomiarowe | Dedykowany zestaw sprawdzianów sztywnych oraz część wzorcowa z protokołem kontroli |
| Koszt błędu | Jedna część | Wszystkie części obrobione od ostatniej potwierdzonej kontroli |
Uwaga inżynierska: cztery etapy weryfikacji
ETAP 1
przed obróbką skrawaniem
wstępne ustawienie narzędzi poza maszyną, sprawdzenie ustawień według karty, potwierdzenie wersji programu.
ETAP 2
przy rozpoczęciu procesu
pomiar sondą, sprawdzenie orientacji części, wykrywanie nieprawidłowego załadunku.
ETAP 3
w trakcie procesu
kontrola uszkodzenia narzędzia, monitorowanie obciążenia, weryfikacja w trakcie cyklu.
ETAP 4
po zakończeniu procesu
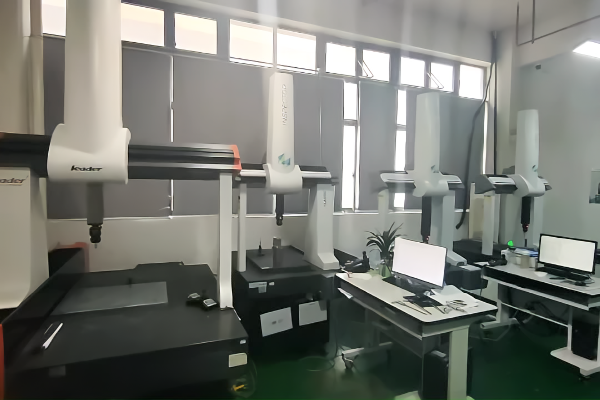
sprawdziany sztywne, pomiary wyrywkowe na współrzędnościowej maszynie pomiarowej, porównanie z częścią wzorcową, kontrola wizualna.
Prosimy przesłać rysunek techniczny i docelową roczną ilość, a wskażemy, w których miejscach Państwa część może najpierw zacząć wykazywać odchylenia.
Cztery kwestie do wyjaśnienia przed zapytaniem o wycenę produkcji wielkoseryjnej
01
Roczna ilość i sposób podziału dostaw.
Roczne zapotrzebowanie na 20 000 sztuk podzielone na dwanaście dostaw wymaga innej decyzji dotyczącej oprzyrządowania niż dostawa 20 000 sztuk jednorazowo, ponieważ koszt przyrządów mocujących i sprawdzianów rozkłada się na wielkość pojedynczej dostawy, a nie na roczną ilość.
02
Które cechy części rzeczywiście mają określone tolerancje.
Większość rysunków zawiera tabelę tolerancji ogólnych oraz dwie lub trzy cechy o wąskich tolerancjach, które rzeczywiście mają znaczenie. Wskazanie tych cech decyduje o przebiegu procesu technologicznego, konstrukcji narzędzi, a przy dużych seriach także o metodzie kontroli. Jeśli dostępny jest model 3D, prosimy go przesłać, ponieważ nasze oprogramowanie do programowania i komputerowo wspomaganego wytwarzania korzysta z modelu bryłowego, a nie ze skanu rysunku.
03
Jakie dokumenty potwierdzające odbiór są potrzebne przy każdej dostawie.
Kontrola wyrywkowa według uzgodnionego planu, kontrola 100%, raport ze współrzędnościowej maszyny pomiarowej, certyfikat materiałowy albo połączenie tych rozwiązań. To czynnik wpływający na koszt, którego nie należy odkładać na później.
04
Zastosowanie końcowe i związane z nim wymagania prawne.
Korpus układu regulacji przepływu znajdujący się w obszarze ciśnieniowym podlega innym wymaganiom niż zwykły wspornik obrabiany skrawaniem, a wymóg identyfikowalności materiału wynika z zastosowania, nie z kształtu części.
Uwaga dotycząca metody: model planowania procesu obróbki skrawaniem opracowany przez NIST opisuje możliwości maszyny jako rozkład zmienności wymiarowej wytwarzanej cechy, a nie jako pojedynczą wartość tolerancji (NISTIR 5808). Dlatego w drugiej kwestii prosimy o wskazanie cech części, a nie o przytoczenie tabeli tolerancji.
Wskazówka dla kupującego: granica opłacalności procesu nie zawsze wynika z rysunku technicznego
Działy zakupów często przesyłają rysunek części, którą łatwo obrabiać skrawaniem, choć przy zamawianej ilości znacznie tańsze byłoby jej odlewanie lub tłoczenie; na rysunku nic na to nie wskazuje. Prosimy przesłać roczną ilość wraz z rysunkiem i poprosić dostawcę o zwrócenie uwagi na taką możliwość. Dostawca, który nigdy nie porusza tej kwestii, jedynie wycenia, zamiast analizować rozwiązanie techniczne.
Przebieg obróbki skrawaniem, materiały i grupy części do oceny zamówienia
Według danych profilowych przekazanych przez firmę działa ona od 2006 roku i dysponuje terenem o powierzchni 8 000 m², w tym halą produkcyjną o powierzchni 6 000 m²; te informacje o zakładzie nie potwierdzają zdolności do wielkoseryjnej obróbki CNC dla danego zamówienia.
GRUPY CZĘŚCI I PRZEBIEG PROCESU OBRÓBKI SKRAWANIEM
| Grupa części | Główne procesy obróbki skrawaniem | Rola w produkcji wielkoseryjnej |
|---|---|---|
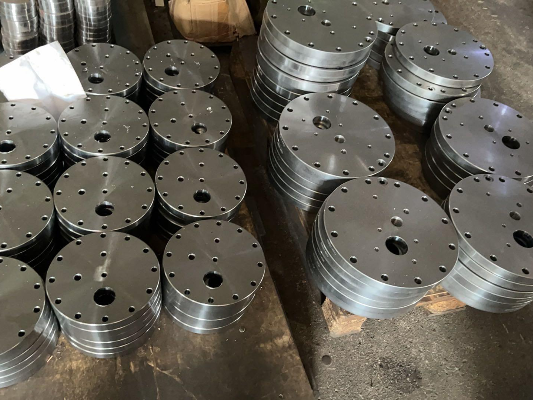
| Kołnierze | Toczenie CNC, wytaczanie CNC, frezowanie CNC | Powtarzalne serie produkcyjne, duże korzyści z rozłożenia kosztów przygotowania produkcji |
| Korpusy zaworów | Wieloosiowa obróbka skrawaniem, frezowanie CNC, wytaczanie CNC | Złożona geometria; konstrukcja przyrządu mocującego decyduje o koszcie jednostkowym |
| Rolki i wały | Toczenie CNC, szlifowanie CNC | Długie serie produkcyjne, w których wykończenie powierzchni i okrągłość decydują o odbiorze |
| Korki i korpusy obrabiane skrawaniem | Toczenie CNC, elektroerozyjna obróbka drutowa | Duże ilości części wytwarzanych z prętów lub kutych półfabrykatów |
| Gięte rury i walcowane profile | Walcowanie blach CNC, nożyce CNC, prasy CNC, spawanie | Spawane zespoły do produkcji zbiorników ciśnieniowych |
| Kompletne zespoły maszyn | Wszystkie powyższe procesy oraz spawanie łukiem krytym i w osłonie gazowej | Zamówienia, w których jeden dostawca odpowiada za cały zestaw komponentów |
NAJEDŹ KURSOREM, ABY ZOBACZYĆ DANE
MOŻLIWOŚCI TECHNOLOGICZNE
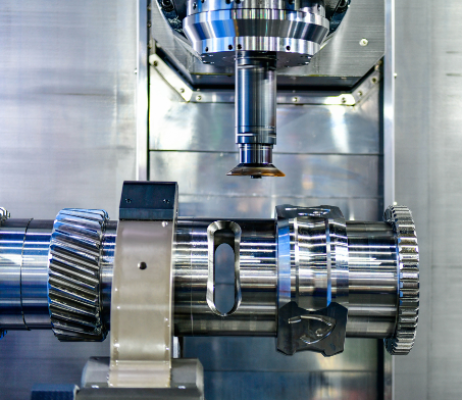
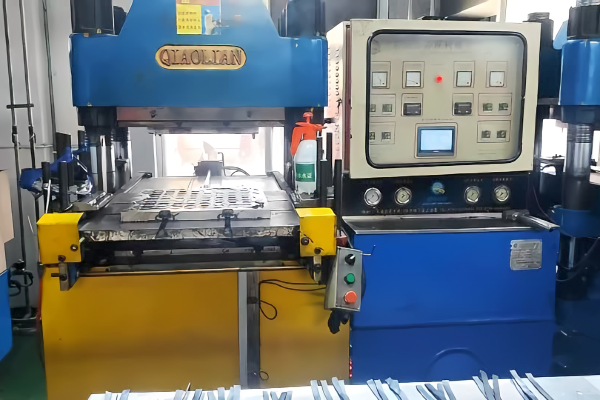
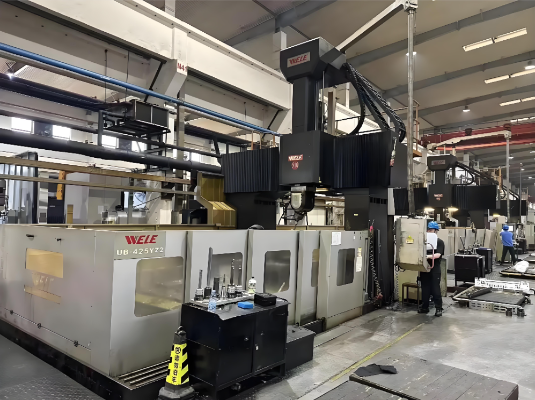
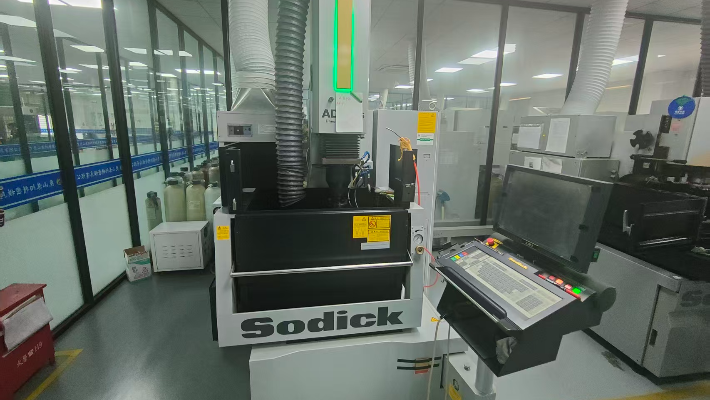
Proponowany przebieg wielkoseryjnej obróbki może obejmować toczenie, frezowanie, szlifowanie, wytaczanie, wiercenie, elektroerozyjną obróbkę drutową lub obróbkę wieloosiową. Dla zatwierdzonego rysunku technicznego i ilości trzeba potwierdzić kategorię dostępnych maszyn, liczbę ustawień, ryzyko ograniczonego dostępu narzędzia, metodę kontroli i dostępne moce produkcyjne.
ELEKTROEROZYJNA OBRÓBKA DRUTOWA
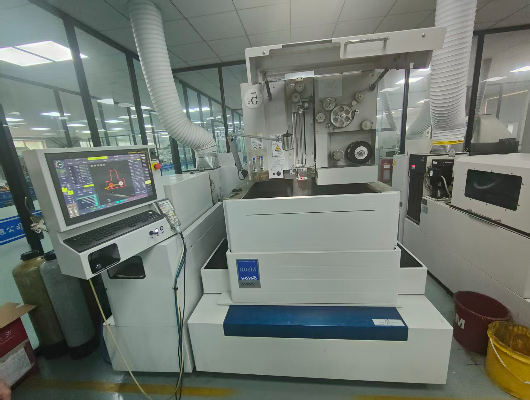
Jeżeli frezowany promień nie spełnia wymagań rysunku technicznego, należy potwierdzić dostępność urządzenia do elektroerozyjnej obróbki drutowej, średnicę drutu, stan naroża, stan materiału i przebieg kontroli.
SZLIFOWANIE
Każdy proces szlifowania po obróbce cieplnej należy dla danego zamówienia potwierdzić pod kątem stanu materiału, geometrii cechy, naddatku, wykończenia, metody kontroli i dostępnych maszyn.
KSZTAŁTOWANIE
Jeśli wymagane jest kształtowanie lub spawanie, oferta musi określać proponowany sposób wykonania u podwykonawcy lub we własnym zakładzie, kategorię maszyn, procedurę, dokumenty potwierdzające kwalifikacje i odpowiedzialność za kontrolę.
METROLOGIA
W pisemnej ofercie należy potwierdzić wyposażenie do kontroli, zakres pomiarowy, wzorcowanie, niepewność pomiaru, metodę kontroli wyrywkowej lub pełnej oraz geometrię części, dla której metoda jest odpowiednia.
Zaawansowane maszyny CNC, wieloosiowy przebieg obróbki CNC i nowoczesne metody obróbki skrawaniem są tu dobierane z powodów produkcyjnych, a nie marketingowych. Technologia obróbki skrawaniem zwraca się tylko wtedy, gdy eliminuje ustawienie, skraca cykl lub zapewnia powtarzalność precyzyjnych komponentów w dużych seriach produkcyjnych; tę samą logikę przedstawiają opublikowane prace dotyczące sterowania adaptacyjnego przy frezowaniu z dużą prędkością (ASME Open Engineering). Precyzja wykonania jest cechą procesu, a nie wykazu maszyn.
Właśnie tutaj wiele zamówień napotyka trudności, ponieważ kupujący zakłada, że zmiana stopu oznacza zmianę ceny. Niekoniecznie tak jest, gdyż o cenie sztuki zwykle decyduje czas cyklu, a nie gatunek materiału.
Gatunki materiałów do rozważenia
- Stal łożyskowa GCr15
- Stale węglowe 20# i 45#
- Stale stopowe Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo
- Stale nierdzewne 303, 304, 304L, 316, 316L, 321
- Gatunki odporne na korozję C276 i 904L
- Materiały specjalne Stopy na bazie niklu i aluminium
Powyższe gatunki należy traktować jako możliwe materiały do zapytania ofertowego, a nie jako potwierdzone dostępne półfabrykaty lub historię produkcji. Na stronach materiałowych można porównać wymagania, po czym należy pisemnie potwierdzić dokładną normę, postać wyrobu, stan materiału, identyfikowalność i dostępność.
Pierwszą współpracę warto rozpocząć od partii prototypowej wykonanej zgodnie z rzeczywistym przebiegiem procesu produkcyjnego, a nie od próbki wykonanej ręcznie. Najpierw należy wykonać partię prototypową przed podjęciem decyzji o serii produkcyjnej, a następnie zastosować ten sam przyrząd mocujący i kartę ustawień w produkcji wielkoseryjnej.
Potrzebują Państwo grupy części wymagających toczenia i frezowania?
Porozmawiaj z inżynierem procesu o planowanej ilości →
EKONOMIKA OBRÓBKI SKRAWANIEM
Produkcja wielkoseryjna a małoseryjna: gdzie zmienia się krzywa kosztów
Projekt przyrządu mocującego, przygotowanie maszyny i programowanie wykonuje się raz, a powtarza się tylko obróbka skrawaniem. Przy dużej serii produkcyjnej oszczędność wynika zatem z rozłożenia tego jednorazowego kosztu na partię, a nie z niższej stawki.
Krzywa rozkładania kosztów przygotowania produkcji
01
Od 1 do około 100 sztuk krzywa jest najbardziej stroma. Każda kolejna sztuka wyraźnie zmniejsza udział kosztów przygotowania i programowania w cenie jednostkowej.
02
Od około 100 do 1 000 sztuk krzywa się wypłaszcza. Przyrządy mocujące i narzędzia kształtowe dopasowane do konkretnego przedmiotu obrabianego zaczynają się zwracać, a głównym sposobem obniżenia kosztów staje się skrócenie czasu cyklu.
03
Powyżej mniej więcej 500 do 1 000 sztuk obróbka skrawaniem zaczyna konkurować z odlewaniem, kuciem, tłoczeniem i formowaniem tego samego komponentu. Uczciwa odpowiedź może brzmieć: obróbka CNC nie jest już właściwym procesem.
Patent ze Stanów Zjednoczonych dotyczący komputerowo zautomatyzowanej wyceny komponentów obrabianych skrawaniem wyraźnie opisuje warunek graniczny: przy średnich i dużych seriach uzasadnione może być zaprojektowanie i wykonanie specjalnych przyrządów mocujących, co — zależnie od kształtu komponentu — ponownie czyni obróbkę skrawaniem opłacalną. W tym samym dokumencie zauważono, że obróbkę CNC rzadko stosuje się przy małych seriach części o złożonych kształtach, ponieważ kosztu wykonania przyrządów mocujących nie ma na czym rozłożyć.
| Składnik kosztu | Produkcja małoseryjna | Produkcja wielkoseryjna | Skąd bierze się zmiana |
|---|---|---|---|
| Programowanie i przygotowanie maszyny | Koszt przypada na zaledwie kilka części | Koszt rozkłada się na ilość w danej dostawie | Jednorazowa praca inżynierska, powtarzalna obróbka skrawaniem |
| Mocowanie przedmiotu obrabianego | Standardowe imadła i miękkie szczęki | Dedykowane przyrządy mocujące, narzędzia kształtowe, wstępne ustawianie narzędzi poza maszyną | Koszt przyrządu mocującego jest uzasadniony dopiero wtedy, gdy rozłoży się go na dużą serię |
| Dobór maszyny | Dowolna dostępna maszyna o odpowiednich możliwościach | Maszyna zapewniająca najkrótszy stabilny cykl | Wydajność mierzy się tu sekundami cyklu, a nie liczbą maszyn |
| Kontrola | Szczegółowa kontrola każdej sztuki | Uzgodniona kontrola wyrywkowa lub selekcja 100%, jeśli pozwala na to dana cecha | Nakład pracy przy kontroli staje się kosztem jednostkowym, a nie kosztem pośrednim |
| Materiał | Obróbka skrawaniem z półfabrykatu | Zakup według harmonogramu dostaw | Gatunek rzadko decyduje o cenie; zwykle decyduje czas cyklu |
Kiedy wielkoseryjna obróbka skrawaniem nie jest właściwym procesem
Obróbka skrawaniem jest procesem ubytkowym, więc jej koszt liczy się według czasu pracy. Gdy tylko kształt części i wymagana ilość zaczynają przemawiać za procesem kształtowania, różnica kosztów staje się znaczna.
[PROCES: KSZTAŁTOWANIE]
Przy stabilnym projekcie i serii przekraczającej kilka tysięcy sztuk odlewanie, kucie lub tłoczenie zyskuje przewagę, ponieważ rozłożenie kosztu oprzyrządowania do produkcji masowej daje większą korzyść niż skracanie czasu cyklu. Cechy łatwe do wykonania metodą obróbki skrawaniem nie zawsze są łatwe do wytłoczenia, odlania lub uformowania, dlatego możliwość przeprojektowania trzeba sprawdzić, a nie zakładać.
[PROCES: FORMOWANIE]
Przy większych seriach części z polimerów przewagę zyskuje formowanie wtryskowe, gdzie o opłacalności decyduje koszt formy, a CNC służy jako proces przejściowy w czasie jej wykonywania.
[PROCES: WYTWARZANIE PRZYROSTOWE]
Wytwarzanie przyrostowe i druk 3D nadają się do wytwarzania złożonych cech przy małych ilościach lub geometrii kanałów dopasowanych do kształtu części, do której nie dotrze żadne narzędzie skrawające.
[PROCES: AUTOMATYZACJA]
Przy bardzo dużej liczbie sztuk można wykorzystać poziome centra obróbkowe, systemy paletowe, podajniki prętów, załadunek robotyczny lub inne rozwiązania automatyczne. Oferta dla danego zamówienia musi określać proponowane maszyny, sposób obsady stanowisk, nadzór nad ustawieniami, plan uzupełniania materiału i punkty weryfikacji.
Chcą Państwo sprawdzić, gdzie na krzywej kosztów znajduje się Państwa część?
Wystarczy przesłać nam rysunek techniczny, roczną ilość i harmonogram dostaw. Wskażemy, po której stronie progu opłacalności znajduje się Państwa część, także wtedy, gdy okaże się, że obróbka skrawaniem jest niewłaściwym procesem.
Poproś o wycenęPlanowanie dostaw wielkoseryjnie obrabianych części CNC
Planowanie produkcji opiera się na zatwierdzonej części, ilości, materiale, planie kontroli, wymaganiach dotyczących pakowania i uzgodnionym harmonogramie dostaw. Dokumenty wymagane w kraju docelowym i zapisy potwierdzające odbiór są uzgadniane dla danego zamówienia, a nie wywodzone z ogólnego stwierdzenia o wielkości produkcji.
Całkowity koszt posiadania, a nie cena jednostkowa
Początkowa cena zakupu to widoczna liczba. Trudniej dostrzec koszty, które przesądzają o tym, czy zamówienie zagraniczne rzeczywiście jest tańsze: nakład pracy na zapewnienie jakości, czas poświęcony na zarządzanie dostawcą, dokumenty potwierdzające zgodność, utrudnienia logistyczne i koszty komunikacji. Właśnie dlatego badania naukowe nad całkowitym kosztem posiadania ujmują wybór dostawcy jako analizę wszystkich kosztów (Penn State Smeal College of Business).
Możemy wpływać na drugą z tych kategorii. Dostawca, który przy każdej dostawie przekazuje tę samą kartę ustawień, te same sprawdziany i te same dokumenty potwierdzające odbiór, eliminuje powtarzające się koszty kontroli i rozwiązywania nagłych problemów, przez które niska cena jednostkowa bywa myląca.
Kategorie kosztów pochodzą z opublikowanej literatury dotyczącej zaopatrzenia. Zhenling nie publikuje procentowego wskaźnika zwrotu z inwestycji dla komponentów obrabianych skrawaniem, ponieważ wiarygodna wartość zależy od Państwa części, wielkości zamówienia i własnego sposobu kontroli dostaw.
Wymagania branżowe do sprawdzenia przy częściach produkowanych wielkoseryjnie
Wymagania dla produkcji wielkoseryjnej zależą od branży i konkretnego zamówienia. Tabela pomaga ustalić pytania dotyczące materiału, identyfikowalności, kontroli, wymaganych dokumentów i systemu jakości; nie potwierdza historii produkcji ani kwalifikacji Zhenling w żadnej z wymienionych branż.
| Branża | Co kształtuje wymagania dotyczące obróbki skrawaniem | Stanowisko Zhenling |
|---|---|---|
| Zbiorniki ciśnieniowe i komponenty utrzymujące ciśnienie | Identyfikowalność materiału, integralność spoin, kontrola wymiarowa powierzchni uszczelniających | Ocena możliwości wykonania i warunków dostaw dla konkretnego zamówienia |
| Urządzenia do separacji ropy naftowej i gazu | Gatunki odporne na korozję, elementy o dużym przekroju, zespoły spawane | Ocena możliwa dopiero po potwierdzeniu dostępności stopu, grupy części, zatwierdzonej ilości i wymaganych zapisów |
| Regulacja przepływu płynów | Korpusy zaworów, korki, powierzchnie czołowe kołnierzy, geometria potencjalnych dróg przecieku | Ocena części, materiału, kontroli i warunków dostaw dla konkretnego zamówienia |
| Przemysł motoryzacyjny i dostawy dla poddostawców przemysłu lotniczego | Systemy IATF 16949 lub AS9100, dokumentacja PPAP i pakiety kontroli pierwszej sztuki | Na tej stronie nie deklaruje się posiadania kwalifikacji; należy sprawdzić wymaganą osobę prawną, zakład, certyfikat, pakiet dokumentów i zakres zamówienia |
| Wyroby medyczne | Zarządzanie jakością według ISO 13485, procesy poddane walidacji | Nie deklaruje się posiadania kwalifikacji; należy sprawdzić wymagania dotyczące systemu jakości, walidacji i dopuszczenia do wysyłki |
Doświadczenie w produkcji części utrzymujących ciśnienie i służących do regulacji przepływu musi zostać zweryfikowane na podstawie aktualnych dokumentów odnoszących się do zamówienia; nie deklaruje się tu istnienia wcześniejszych zapisów ustawień. Przydatność dostawcy potwierdza się na podstawie zatwierdzonej części, materiału, ilości, planu kontroli i pisemnej oferty.
Działają Państwo w jednej z wymienionych głównych branż?
Porozmawiaj z inżynierem procesu o planowanej ilości →
Dokumenty potwierdzające kwalifikacje do sprawdzenia przed dopuszczeniem dostaw
Przed wykorzystaniem certyfikatu do kwalifikacji dostawcy należy ustalić jego prawnego posiadacza, zakład, numer, zakres i termin ważności. Wymagania dotyczące części CNC i dostarczanych dokumentów nadal określają rysunek techniczny i pisemna oferta.
DOSTAWA DO UE
Wymagania dotyczące produktu i dokumentacji określone przez kupującego
ZAKRES WSKAZANEJ NORMY
Sprawdzić posiadacza, zakład, upoważnienie i zastosowanie do danego zamówienia
EN 10204 3.1
Wystawca i rodzaj wymaganego dokumentu materiałowego oraz powiązanie z partią potwierdzane dla każdego zamówienia
ZAKRES KONTROLI
Metoda kontroli wyrywkowej lub pełnej potwierdzana dla geometrii części
01
Co sprawdzić: posiadacza certyfikatu, objęty nim zakład, numer upoważnienia, zakres i termin ważności. Program certyfikacji i akredytacji ASME odnosi się do konkretnych produktów i zakresów; upoważnienie wynikające z normy dla urządzeń ciśnieniowych nie potwierdza bezwarunkowo możliwości utrzymania wymiarów części CNC.
02
Zakres potwierdzonych kwalifikacji: na tej stronie nie deklaruje się, że Zhenling posiada certyfikację ISO 9001, ISO 13485, AS9100, IATF 16949 ani status ITAR. Każdy wymagany status należy zweryfikować na podstawie aktualnych dokumentów dotyczących wskazanej osoby prawnej i zakładu.
03
Decyzja dotycząca zamówienia: jeżeli określony status systemu jakości lub dokument jest warunkiem dopuszczenia dostawcy, należy wymagać aktualnych dowodów i pisemnego potwierdzenia. Dokumentacja PPAP, kontroli pierwszej sztuki i zdolności procesu jest uwzględniana tylko wtedy, gdy oferta określa wymagany format, metodę, zakres i osobę odpowiedzialną.
Dyrektywa w sprawie urządzeń ciśnieniowych 2014/68/EU dotyczy projektowania, wytwarzania i oceny zgodności stacjonarnych urządzeń ciśnieniowych o maksymalnym dopuszczalnym ciśnieniu powyżej 0,5 bar i weszła w życie 20 lipca 2016. Oznakowanie CE uzyskane na podstawie tej dyrektywy przekazuje konkretną informację o urządzeniu ciśnieniowym. Nie mówi natomiast nic o tolerancji wymiarowej, wykończeniu powierzchni ani jakości zwykłego komponentu obrabianego skrawaniem.
NAJEDŹ KURSOREM, ABY POZNAĆ ODPOWIEDZI NA ZASTRZEŻENIA DOTYCZĄCE JAKOŚCI
ODPOWIEDZI NA ZASTRZEŻENIA DOTYCZĄCE JAKOŚCI
To zastrzeżenie słyszymy najczęściej, więc przedstawmy je wprost. Problemy z jakością przy zamówieniach zagranicznych rzadko zaczynają się przy wrzecionie; ich źródłem bywają dokumentacja i nadzór nad zmianami, na długo przed rozpoczęciem pracy maszyny.
Ryzyko związane z zamówieniem rośnie, gdy dokumentacja jakościowa jest niekompletna, wymagania dotyczące pierwszej sztuki pozostają nieustalone albo zmienia się rewizja rysunku bez kontrolowanego zatwierdzenia. Przed rozpoczęciem produkcji należy określić zestaw dokumentów, osobę zatwierdzającą i tryb wprowadzania zmian.
Jak ocenić zagranicznego dostawcę obróbki skrawaniem przed wysyłką pierwszej partii
Przed złożeniem zamówienia produkcyjnego należy porównać proponowany przebieg procesu technologicznego, próbki do zatwierdzenia, zapisy kontroli, nadzór nad zmianami, plan komunikacji i odpowiedzialność za działania korygujące.
Zabezpieczeniem nie jest zaufanie. Jest nim zestaw dokumentów, których można zażądać i które można sprawdzić zdalnie, zanim zostaną przekazane pieniądze. Nazywamy go wykazem weryfikacji partii w 6 punktach, a każdy dokument odpowiada określonemu elementowi jednego z czterech etapów weryfikacji, które powinien obejmować proces produkcyjny.
NAJEDŹ KURSOREM, ABY PRZEJRZEĆ WSKAZÓWKI DLA KUPUJĄCEGO
Wskazówka dla kupującego: pozytywny wynik kontroli pierwszej sztuki nie potwierdza zgodności całej serii
To najczęstsze błędne założenie, które musimy prostować. Kontrola pierwszej sztuki stanowi pierwszą z czterech warstw weryfikacji, a opublikowane wytyczne dla przemysłu lotniczego wskazują, że zamknięcie dokumentacji pierwszej sztuki zwykle wymaga kilku rund. Proszę traktować ją jako punkt wyjścia, a następnie zapytać, co zapewnia utrzymanie wymiarów między częścią 1 a częścią 10,000.
01
Karta ustawienia maszyny i rewizja programu. Należy poprosić o dokument określający, jak operator ustawia maszynę i obrabia każdą część, oraz zapytać, co dzieje się z partią, gdy rewizja zmienia się w trakcie produkcji. Brak udokumentowanej reakcji na zmianę rewizji oznacza w praktyce, że proces nadal zależy od operatora.
02
Lista sprawdzianów i część wzorcowa. Należy ustalić, które cechy są kontrolowane sprawdzianami, a które na współrzędnościowej maszynie pomiarowej, oraz kto odpowiada za część wzorcową, względem której mierzy się pozostałe. Posługiwanie się pojęciem Gauge R&R to dobry sygnał, nawet jeśli nie przeprowadzono formalnego badania.
03
Punkty kontroli w trakcie procesu. Po ilu sztukach ponownie weryfikuje się proces i jakie konkretnie zdarzenie powoduje jego zatrzymanie? „Kontrolujemy każdą część” to słabsza odpowiedź niż „zgodnie z pisemną procedurą sprawdzamy co 50 sztuk, a jeśli którykolwiek wynik pomiaru przekroczy tolerancję, wstrzymujemy partię i wzywamy brygadzistę”. Pisemnie określony odstęp między kontrolami ma znaczenie, ponieważ błędy narastają na kolejnych stanowiskach, a nie pojawiają się dopiero na końcu (ASME Journal of Manufacturing Science and Engineering, 125(2):255).
04
Dokumentacja potwierdzająca odbiór każdej dostawy. Przed pierwszą partią należy pisemnie uzgodnić plan pobierania próbek, kontrolę 100% sztuk, raport wymiarowy i wymagany poziom certyfikatu materiałowego. O pusty formularz warto poprosić już teraz, zamiast czekać na wypełniony dokument.
05
Przebieg postępowania z niezgodnościami. Należy zapytać, jak problem wykryty przy odbiorze trafia z powrotem do procesu dostawcy. Uporządkowane metody działań korygujących, takie jak 8D, są powszechne w produkcji; istotne jest to, czy dostawca potrafi opisać własną procedurę bez improwizowania.
06
Pierwsza partia produkcyjna, nie próbka. Należy zamówić rzeczywistą partię z przyrządu mocującego używanego w produkcji. Ręcznie wykonana próbka dowodzi, że zakład potrafi wykonać jedną część; nie mówi nic o części 5,000.
Czas realizacji, minimalna ilość zamówienia i koszt jednostkowy: co naprawdę na nie wpływa
Nie publikujemy cennika, standardowego czasu realizacji ani minimalnej ilości zamówienia dla produkcji wielkoseryjnej, ponieważ kwota podana bez rysunku technicznego byłaby jedynie szacunkiem udającym zobowiązanie. Możemy natomiast przedstawić czynniki wpływające na wszystkie trzy wielkości.
| Czynnik | Wpływ na koszt | Wpływ na czas realizacji | Co należy nam przesłać |
|---|---|---|---|
| Ilość i harmonogram dostaw | Określa, na ile sztuk rozkłada się koszt przygotowania produkcji i oprzyrządowania mocującego | Stały harmonogram partii pozwala z wyprzedzeniem zaplanować materiał, moce produkcyjne i zapasy | Roczną ilość, harmonogram partii oraz zapotrzebowanie produkcyjne w poszczególnych kwartałach |
| Cechy objęte tolerancjami | Wpływają na przebieg procesu technologicznego i konstrukcję sprawdzianów | Cechy o wąskich tolerancjach mogą wymagać dodatkowej operacji wykończeniowej | Rysunek techniczny z oznaczonymi cechami krytycznymi |
| Gatunek i postać materiału | Sam gatunek rzadko ma decydujący wpływ; postać i dostępność półfabrykatu mogą go mieć | Gatunki niedostępne od ręki wydłużają czas zakupu | Gatunek lub właściwość, która jest faktycznie potrzebna |
| Geometria części i ustawienia maszyny | Każde dodatkowe mocowanie wydłuża czas cyklu i zwiększa ryzyko odchyłek | Obróbka wieloosiowa może wyeliminować całą operację | Model 3D, jeśli jest dostępny |
| Wykończenie powierzchni i obróbka po skrawaniu | Szlifowanie, obróbka cieplna i nakładanie powłok to osobne operacje | Zlecenie operacji na zewnątrz wydłuża łańcuch produkcyjny | Wymagania dotyczące wykończenia i ewentualną specyfikację powłoki |
| Dokumentacja potwierdzająca odbiór | Kontrola 100% sztuk kosztuje więcej w przeliczeniu na część niż uzgodniony plan pobierania próbek | Sporządzenie raportów wydłuża końcowy etap o kilka dni | Wymagania dotyczące kontroli przy odbiorze |
| Certyfikaty i identyfikowalność | Poziom certyfikatu i zakres badań wiążą się z rzeczywistymi kosztami | Udział przedstawiciela strony trzeciej wymaga dodatkowych uzgodnień terminów | Wymagany poziom certyfikatu |
Dwa z tych wierszy wskazują obszary, w których zagraniczne programy często przekraczają planowane koszty. Wymagania dotyczące dokumentacji odbiorowej i certyfikatów uzgadnia się dopiero późno, po ustaleniu ceny jednostkowej, a następnie zgłasza jako zmianę.
Wskazówka dla kupujących: małe części a uwaga dostawcy
Mniejsi nabywcy często skarżą się, że żaden zakład nie poświęca należytej uwagi małej części. Wynika to z faktu, że przygotowanie wyceny wymaga mniej więcej tyle samo pracy niezależnie od wielkości części, więc zapytania o niskiej wartości giną wśród tych o wysokiej wartości. Właśnie ten stały nakład pracy ma wyeliminować patent na komputerowo zautomatyzowaną wycenę: cena jest w nim wyznaczana na podstawie geometrii, ilości i oprzyrządowania mocującego, a nie czasu pracy osoby sporządzającej wycenę (US7840443B2).
Kompletne założenia zamówienia, takie jak opisane wcześniej na tej stronie, pomagają przesunąć małą część na początek kolejki. Warto również sprawdzić dostępne opcje wykończenia powierzchni części obrabianych skrawaniem, aby tę kwestię rozstrzygnąć z góry. Jeśli część jest miniaturowa, a nie tylko mała, głównym ograniczeniem stają się mocowanie przedmiotu obrabianego i pomiary w tej skali; omawiamy to na stronie poświęconej mikroobróbce CNC.
Uzyskaj wycenę opartą na rzeczywistych danych produkcyjnych
Prosimy przesłać rysunek techniczny, roczną wielkość produkcji, harmonogram partii oraz wymagania dotyczące dokumentacji odbiorowej. Otrzymają Państwo ofertę wyszczególniającą czynniki wpływające na koszt, a nie samą kwotę bez uzasadnienia.
ASSESSMENT_MODULES
Narzędzia do oceny technicznej
Wielkoseryjna obróbka CNC — często zadawane pytania
01
Co oznacza wielkoseryjna obróbka CNC?
Nie ma standardowego progu. Opublikowane definicje dostawców na tym rynku wskazują około 1 000 sztuk i więcej, choć niektórzy zaliczają do produkcji wielkoseryjnej ilości liczone w setkach i tysiącach. Wycenę obróbki skrawaniem dla produkcji wielkoseryjnej opiera się na wielkości pojedynczej partii, a nie na ilości rocznej, ponieważ to na tę partię rozkładają się koszty przygotowania produkcji i oprzyrządowania mocującego.
02
Czy chiński dostawca stanowi ryzyko dla jakości produkcji wielkoseryjnej?
Ta obawa jest uzasadniona i warto odpowiedzieć na nią wprost, zamiast uchylać się od odpowiedzi. Ryzyko dotyczące partii często wynika z braku dyscypliny procesowej i weryfikacji, a nie tylko z pytania, czy zakład potrafi wykonać część.
Przed złożeniem zamówienia należy poprosić o kartę ustawienia maszyny, listę sprawdzianów, odstępy między kontrolami w trakcie procesu oraz format dokumentacji odbiorowej. Te cztery dokumenty mówią więcej o powtarzalności partii niż jakikolwiek certyfikat; dlatego przedstawiona wyżej 6-punktowa lista kontroli partii ma formę listy dokumentów, o które należy poprosić, a nie deklaracji sprzedażowej.
03
Czy posiadają Państwo certyfikat ISO 9001?
Na tej stronie nie deklarujemy, że Zhenling posiada certyfikat ISO 9001, unijne oznakowanie CE ani amerykański certyfikat ASME. Jeśli certyfikat jest warunkiem dopuszczenia dostawcy, przed uruchomieniem zamówienia należy sprawdzić wskazaną osobę prawną, zakład, numer, zakres i ważność dokumentu.
04
Czy mogą Państwo dostarczyć PPAP lub formalną dokumentację kontroli pierwszej sztuki?
Na tej stronie nie deklarujemy ani tego, że Zhenling dostarcza, ani tego, że nie dostarcza pakietów PPAP, formalnej dokumentacji kontroli pierwszej sztuki, analizy zdolności procesu, pomiarów współrzędnościowych lub certyfikatów materiałowych. Jeśli którykolwiek z tych dokumentów jest wymagany, oferta musi określać jego format, metodę sporządzenia, zakres, wystawcę i podmiot odpowiedzialny.
05
Jaka jest Państwa minimalna ilość zamówienia?
Ustala się ją dla każdej części, a nie dla całej firmy. Decyduje to, czy wielkość pojedynczej partii pokrywa koszty przygotowania produkcji i przyrządu mocującego. Prosimy przesłać rysunek techniczny i roczną ilość, a wskażemy próg opłacalności.
06
Jakie gatunki stopów Państwo obrabiają?
Dostępność materiału sprawdza się na podstawie dokładnego gatunku, normy, postaci wyrobu, stanu materiału, zasad dopuszczania zamienników i wymagań dotyczących identyfikowalności. Pisemna oferta potwierdza proponowany półfabrykat oraz wszelkie zamienniki dopuszczone dla danego zamówienia.
07
Jak utrzymują Państwo stałą jakość części podczas długiej serii produkcyjnej?
Poprzez zapisanie procesu w dokumentach zamiast polegania na pamięci operatora oraz weryfikację w czterech punktach: przed rozpoczęciem skrawania, na początku procesu, w jego trakcie i po jego zakończeniu. Precyzja i powtarzalność w produkcji wielkoseryjnej wynikają z tej dyscypliny, a nie z samej technologii CNC.
Kontrola po zakończeniu procesu ma znaczenie dzięki dedykowanym sprawdzianom oraz części wzorcowej wraz z protokołem jej kontroli. Gdy wymagana jest pełna kontrola, oferta musi określać objętą nią geometrię, sprzęt lub metodę, kryteria odbioru i przechowywany zapis; nie deklarujemy uniwersalnej możliwości kontroli wszystkich sztuk.
08
Czy prowadzą Państwo produkcję bezobsługową lub zautomatyzowaną?
Dla konkretnego zamówienia należy potwierdzić proponowany poziom automatyzacji, przebieg procesu technologicznego, sposób obsady stanowisk, zasady kontroli ustawień, sposób zarządzania narzędziami i punkty weryfikacji; ta strona nie stwierdza, jakie wyposażenie jest dostępne.
09
Kiedy należy zrezygnować z obróbki skrawaniem i zmienić proces produkcyjny?
Gdy roczna ilość części o niezmienionej konstrukcji przekracza około tysiąc sztuk, odlewanie, kucie, tłoczenie lub formowanie często zapewnia niższy koszt jednostkowy niż obróbka skrawaniem. Nie jest to jednak automatyczna decyzja: cechy łatwe do wykonania skrawaniem nie zawsze łatwo uzyskać przez formowanie, dlatego zmianę konstrukcji trzeba ocenić, a nie zakładać jej opłacalność. Wolimy zwrócić na to uwagę podczas wyceny niż po trzech latach realizacji programu.
10
Jak rozpocząć współpracę?
Prosimy przesłać rysunek techniczny, roczną ilość, harmonogram partii i wymagania odbiorowe. Jeśli którekolwiek z tych czterech ustaleń pozostaje otwarte, prosimy mimo to się z nami skontaktować, a wspólnie przejdziemy przez formularz 4 odpowiedzi dotyczących produkcji wielkoseryjnej.