Entre em contato com a Zhenling

Produção em grande volume | Jiashan, Zhejiang, China
Serviços de usinagem CNC em grande volume
Para pedidos de produção por usinagem CNC, a quantidade, a condição do material, a sequência de operações, o plano de inspeção, a embalagem e o cronograma de liberação são avaliados com base no desenho técnico. Qualquer documentação para aplicações sob pressão ou exportação é específica do pedido e confirmada na cotação por escrito. As consultas sobre usinagem CNC em grande volume devem incluir a quantidade liberada, o material, a sequência de operações, o plano de inspeção, a embalagem, o cronograma de liberação e a documentação. Antes de considerar preço, prazo ou capacidade para o pedido concreto, avalie a sequência de operações proposta, os limites ainda indefinidos e os registros exigidos, distinguindo os dados confirmados das premissas comerciais ou de inspeção ainda pendentes.
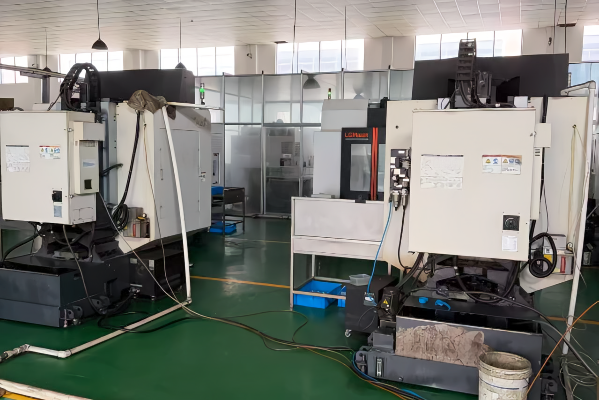
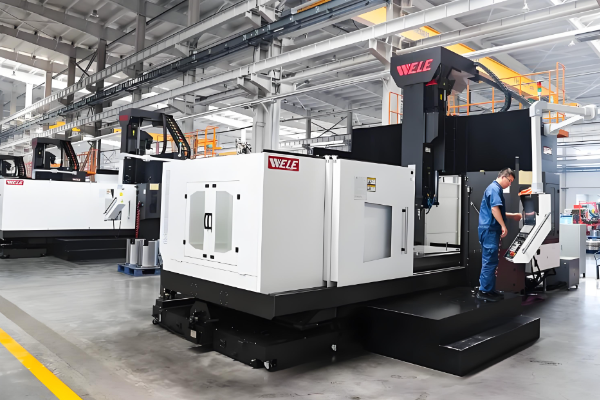
Um pequeno desvio no processo pode gerar um lote grande de peças não conformes à medida que a quantidade aumenta. Defina a frequência de monitoramento, os limites de reação, as medidas de contenção e a responsabilidade pelos registros antes da liberação da produção.
Engenharia de processos
Dos lotes de protótipos à produção em grande volume: o que realmente muda
Essa conta explica por que a produção em grande volume exige engenharia, e não apenas supervisão. Na usinagem manual, pequenos desvios podem ser corrigidos peça a peça por um operador experiente. Em grande volume, a falha ocorre de outra forma: um desvio lento e imperceptível só aparece depois que algumas centenas de peças já foram usinadas.
Miller é direto ao descrever o risco de depender de conhecimento informal. Se a resposta à pergunta “como este processo mantém a medida” é que um único operador sabe fazer isso, o processo ainda não está pronto para grandes volumes.
Em escala de produção, decisões de preparação da máquina e respostas à inspeção que não foram documentadas podem transformar um desvio gradual em um lote grande de peças não conformes. Antes da liberação, o plano de controle deve definir a preparação aprovada, as verificações, os limites de reação e o responsável pelos registros.
Portanto, a resposta honesta à pergunta “o que vocês fazem de diferente em grande volume” não é uma lista de máquinas. É documentar por escrito a preparação, os testes e os pontos de verificação antes do primeiro lote, usando a mesma ficha em todos os pedidos recorrentes.
O que muda entre um lote de 10 peças e uma produção de 10.000 peças
| Aspecto | Protótipo ou produção em baixo volume | Produção em grande volume |
|---|---|---|
| Quem detém o conhecimento do processo | O conhecimento fica com o operador | O conhecimento está na ficha de preparação; o operador a segue |
| Estratégia de ferramental | Ferramentas de corte padrão, ajustadas para cada trabalho | Ferramentas de perfil e ferramentas separadas para desbaste e acabamento, para eliminar o acúmulo de desvios |
| Ajuste das ferramentas | Na máquina, entre uma peça e outra | Pré-ajuste fora da máquina, para que o spindle continue cortando |
| Verificação | Primeira peça produzida, seguida de verificações pontuais | Quatro etapas: antes do corte, no início do processo, durante o processo e após o processo |
| Medição com instrumentos | Equipamentos de medição compartilhados | Conjunto dedicado de calibres fixos e peça padrão com seu registro de inspeção |
| Custo de um erro | Uma peça | Todas as peças usinadas desde a última verificação confirmada |
Nota de engenharia: as quatro etapas de verificação
ETAPA 1
antes do corte
pré-ajuste das ferramentas fora da máquina, conferência da preparação com a ficha e confirmação da versão do programa.
ETAPA 2
no início do processo
medição por apalpador, orientação da peça e detecção de posicionamento incorreto.
ETAPA 3
durante o processo
verificações de quebra de ferramenta, monitoramento da carga e verificação durante o ciclo.
ETAPA 4
após o processo
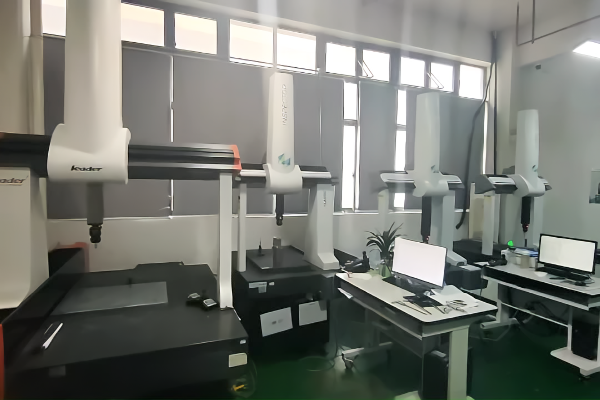
calibres fixos, amostragem com máquina de medição por coordenadas, comparação com a peça padrão e inspeção visual.
Envie um desenho técnico e a quantidade anual pretendida, e indicaremos onde é mais provável que sua peça comece a apresentar desvios.
Quatro perguntas a responder antes de solicitar uma cotação para grande volume
01
Quantidade anual e como ela é liberada.
Uma demanda anual de 20.000 peças distribuída em doze liberações exige uma decisão de ferramental diferente de 20.000 peças em um único envio, pois o investimento em dispositivos de fixação e calibres é amortizado pelo tamanho de cada liberação, e não pelo total anual.
02
Quais características geométricas realmente exigem tolerâncias restritas.
A maioria dos desenhos técnicos traz um quadro de tolerâncias gerais e duas ou três características geométricas com tolerâncias restritas que realmente importam. Identificar essas características determina a sequência de operações, o projeto das ferramentas e, em grande volume, o método de inspeção. Se houver um modelo 3D, envie-o, pois nossos softwares de programação e fabricação assistida por computador trabalham a partir do modelo sólido, e não de uma cópia digitalizada do desenho.
03
Quais evidências de aceitação você precisa por envio.
Amostragem conforme um plano acordado, inspeção de 100% das peças, relatório de máquina de medição por coordenadas, certificado de material ou alguma combinação desses itens. Isso influencia o custo e precisa ser definido desde o início.
04
Aplicação final e requisitos regulatórios correspondentes.
Um corpo para controle de fluidos que integra uma parte que contém a pressão está sujeito a requisitos diferentes dos aplicáveis a um suporte usinado comum, e a rastreabilidade do material depende da aplicação, não do formato da peça.
Nota metodológica: O modelo de planejamento de processos de usinagem do NIST descreve a capacidade da máquina como uma distribuição da variação dimensional na característica geométrica produzida, e não como um único valor de tolerância (NISTIR 5808). Por isso, a segunda pergunta pede que você identifique as características geométricas, em vez de apenas citar o quadro de tolerâncias.
Orientação ao comprador: o limite de aplicação do processo nem sempre é evidente no desenho técnico
Os departamentos de compras frequentemente enviam um desenho técnico de uma peça que pode ser usinada sem dificuldade, mas que, na quantidade necessária, sairia muito mais barata por fundição ou estampagem; nada no desenho indica isso. Envie a quantidade anual junto com o desenho técnico e peça ao fornecedor que sinalize essa possibilidade. Um fornecedor que nunca levanta essa questão está apenas cotando, não fazendo engenharia.
Sequências de operações, materiais e famílias de peças para análise do pedido
Segundo os dados de perfil fornecidos pela empresa, ela opera desde 2006 e tem uma unidade fabril de 8.000 m², com uma oficina de 6.000 m²; esses dados sobre as instalações não comprovam a capacidade de usinagem CNC em grande volume para um pedido.
FAMÍLIAS DE PEÇAS E SEQUÊNCIAS DE OPERAÇÕES DE USINAGEM
| Família de peças | Principais processos de usinagem | Papel na produção em grande volume |
|---|---|---|
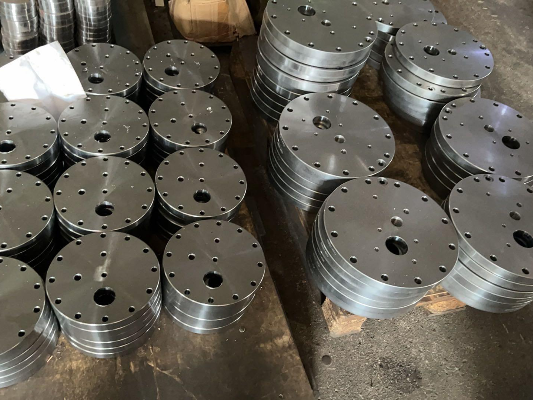
| Flanges | Torneamento CNC, mandrilamento CNC, fresamento CNC | Lotes recorrentes de produção, com grande benefício da amortização da preparação |
| Corpos de válvula | Usinagem multieixos, fresamento CNC, mandrilamento CNC | Geometrias complexas; o projeto do dispositivo de fixação determina o custo unitário |
| Rolos e eixos | Torneamento CNC, retificação CNC | Lotes longos de produção em que o acabamento superficial e a circularidade determinam a aceitação |
| Obturadores e corpos usinados | Torneamento CNC, eletroerosão a fio | Grandes quantidades de peças produzidas a partir de barras ou peças brutas forjadas |
| Tubos curvados e perfis calandrados | Calandragem CNC de chapas, cisalhamento CNC, prensas CNC, soldagem | Conjuntos fabricados para a produção de vasos de pressão |
| Conjuntos completos de máquinas | Todos os processos acima, além de soldagem por arco submerso e soldagem com proteção gasosa | Programas em que um fornecedor responde pelo conjunto completo de componentes |
PASSE O CURSOR PARA VER OS DADOS
CAPACIDADES DE PROCESSO
Uma sequência de operações proposta para grande volume pode incluir torneamento, fresamento, retificação, mandrilamento, furação, eletroerosão a fio ou usinagem multieixos. A categoria real dos equipamentos, o número de preparações, o risco de acesso, o método de inspeção e a capacidade disponível precisam ser confirmados para o desenho técnico liberado e a quantidade solicitada.
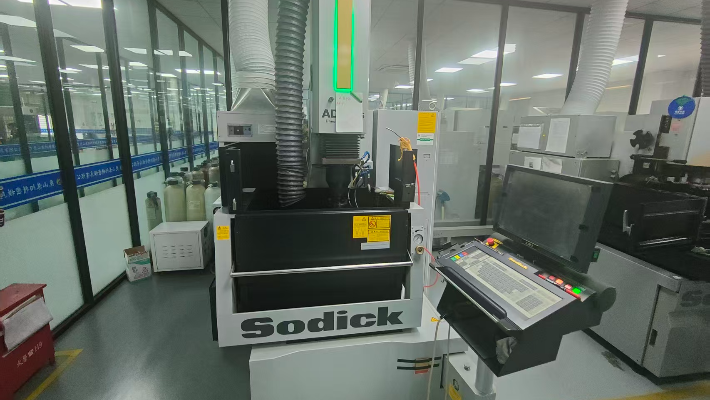
ELETROEROSÃO A FIO
Quando um raio produzido por fresamento não atende ao desenho técnico, é preciso confirmar o equipamento de eletroerosão a fio, a espessura do fio, a condição dos cantos, o estado do material e a sequência de inspeção.
RETIFICAÇÃO
Qualquer sequência de retificação após tratamento térmico precisa ser confirmada em relação à condição do material, à geometria da característica, ao sobremetal, ao acabamento, ao método de inspeção e aos equipamentos disponíveis para o pedido.
CONFORMAÇÃO
Para qualquer exigência de conformação ou soldagem, a cotação deve identificar a sequência de operações proposta, interna ou terceirizada, a categoria dos equipamentos, o procedimento, as evidências de qualificação e a responsabilidade pela inspeção.
METROLOGIA
Os equipamentos de inspeção, sua faixa de medição, calibração e incerteza de medição, o método de inspeção por amostragem ou de todas as peças e a geometria aplicável da peça precisam ser confirmados na cotação por escrito.
Equipamentos CNC sofisticados, sequências de operações CNC multieixos e métodos avançados de usinagem são escolhidos aqui por razões de produção, não de marketing. A tecnologia de usinagem só compensa quando elimina uma preparação, reduz o tempo de ciclo ou permite produzir componentes de precisão de forma repetível em grandes lotes, a mesma lógica presente em estudos publicados sobre controle adaptativo no fresamento de alta velocidade (ASME Open Engineering). A precisão de fabricação é uma propriedade do processo, não da lista de máquinas.
É nesse ponto que muitos programas tropeçam, pois o comprador acredita que mudar de liga metálica significa apenas mudar o preço. Isso não é necessariamente verdade, já que, em geral, é o tempo de ciclo, e não o grau do material, que determina o preço por peça.
Graus de material a considerar na análise
- Aço para rolamentos GCr15
- Aços carbono 20# e 45#
- Aços-liga Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo
- Aços inoxidáveis 303, 304, 304L, 316, 316L, 321
- Ligas resistentes à corrosão C276 e 904L
- Ligas especiais à base de níquel e ligas de alumínio
Considere os graus de material acima como opções para a solicitação de cotação, e não como material bruto disponível ou histórico de produção confirmados. Consulte as páginas de materiais para comparar os requisitos e depois confirme por escrito a norma exata, a forma do produto, a condição, a rastreabilidade e a disponibilidade.
Para iniciar a relação com o fornecedor, o caminho não é uma amostra feita manualmente, mas um lote de protótipos produzido na sequência real de operações de produção. Comece com um lote de protótipos antes de assumir o compromisso com um lote de produção e depois use o mesmo dispositivo de fixação e a mesma ficha de preparação na produção em grande volume.
Tem uma família de peças que exige torneamento e fresamento?
Converse com um engenheiro de processos sobre o volume necessário →
CUSTOS DA USINAGEM
Produção em grande e em baixo volume: onde a curva de custos muda
O projeto do dispositivo de fixação, a preparação da máquina e a programação são feitos uma vez; apenas o corte se repete. Em um lote grande, a economia vem, portanto, da distribuição desse custo inicial entre as peças, e não de uma tarifa menor.
A curva de amortização da preparação
01
De 1 a cerca de 100 peças, você está no trecho mais inclinado da curva. Cada peça adicional reduz uma parcela significativa do custo de preparação e programação incluída no preço unitário.
02
De cerca de 100 a 1.000 peças, a curva se achata. Dispositivos de fixação e ferramentas de perfil feitos para os contornos de uma peça específica começam a compensar o investimento, e a redução do tempo de ciclo passa a ser o principal fator de economia.
03
Acima de aproximadamente 500 a 1.000 peças, a usinagem começa a competir com fundição, forjamento, estampagem e moldagem para produzir o mesmo componente. A resposta honesta pode ser que a usinagem CNC deixou de ser o processo adequado.
Uma patente dos Estados Unidos sobre a cotação automatizada por computador de componentes usinados descreve explicitamente essa condição: para peças produzidas em lotes médios ou grandes, pode valer a pena projetar e fabricar dispositivos de fixação sob medida, tornando a usinagem viável novamente, dependendo do formato do componente. O mesmo documento observa que a usinagem CNC raramente é usada em pequenas quantidades de peças com formatos complexos, pois não há volume suficiente para amortizar o tempo gasto nos dispositivos de fixação.
| Componente de custo | Produção em baixo volume | Produção em grande volume | Por que o custo muda |
|---|---|---|---|
| Programação e preparação da máquina | Custo distribuído entre poucas peças | Custo distribuído pela quantidade liberada | Engenharia feita uma vez, corte repetido |
| Dispositivos de fixação | Morsas padrão e castanhas macias | Dispositivos de fixação dedicados, ferramentas de perfil e pré-ajuste fora da máquina | O custo do dispositivo de fixação só se justifica quando é distribuído pelo volume |
| Escolha da máquina | Qualquer máquina disponível e capaz de executar o trabalho | A máquina com o menor tempo de ciclo estável | Aqui, a eficiência é medida em segundos de ciclo, não pelo número de máquinas |
| Inspeção | Verificação detalhada de cada peça | Amostragem acordada ou triagem de 100% das peças quando a característica geométrica permitir | A mão de obra de inspeção passa a ser um custo por peça, não uma despesa indireta |
| Material | Peças cortadas de material bruto | Material comprado conforme o cronograma de liberação | O grau do material raramente determina o preço; o tempo de ciclo geralmente determina |
Quando a usinagem em grande volume não é o processo adequado
A usinagem é um processo subtrativo, por isso seu custo é calculado por segundo. Assim que o formato da peça e a quantidade necessária favorecem um processo de conformação, a diferença de custos deixa de ser pequena.
[PROCESSO: CONFORMAÇÃO]
Fundição, forjamento ou estampagem ganham vantagem acima de alguns milhares de peças com projeto estável, quando a amortização do ferramental de produção em massa supera o custo do tempo de ciclo. Características geométricas fáceis de usinar nem sempre são fáceis de estampar, fundir ou moldar; por isso, a possibilidade de reprojetar a peça precisa ser verificada, e não presumida.
[PROCESSO: MOLDAGEM]
A moldagem por injeção passa a prevalecer para peças de polímero em lotes maiores, quando o custo do molde é o fator decisivo e a usinagem CNC serve como processo de transição enquanto o molde é fabricado.
[PROCESSO: FABRICAÇÃO ADITIVA]
A fabricação aditiva e a impressão 3D são adequadas para características geométricas complexas em pequenas quantidades ou para geometrias conformadas que nenhuma ferramenta de corte consegue alcançar.
[PROCESSO: AUTOMAÇÃO]
Quantidades muito grandes podem exigir centros de usinagem horizontais, sistemas de paletes, alimentadores de barras, carregamento robótico ou outras formas de automação. A cotação deve identificar os equipamentos propostos, o modelo de alocação de pessoal, os controles de preparação da máquina, o plano de reposição e os pontos de verificação para o pedido concreto.
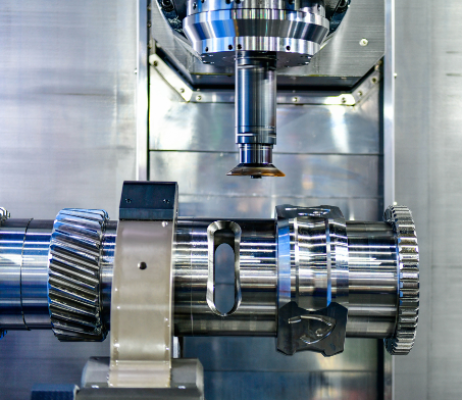
Quer saber onde sua peça se encaixa na curva?
Basta nos enviar o desenho técnico, a quantidade anual e o cronograma de liberação. Diremos de que lado do ponto de amortização sua peça está, inclusive se a conclusão for que a usinagem é o processo errado.
Solicite uma cotaçãoPlanejamento da liberação da produção de peças CNC em grande volume
O planejamento da produção se baseia na peça liberada, na quantidade, no material, no plano de inspeção, na embalagem e no cronograma de entrega acordado. Os documentos específicos do destino e os registros de aceitação são confirmados para o pedido, sem serem presumidos a partir de uma alegação geral de capacidade de produção em grande volume.
Custo total de propriedade, não apenas preço unitário
O preço inicial de compra é o número visível. Os custos que determinam se um programa de fornecimento internacional é realmente mais barato são menos evidentes: esforço de garantia da qualidade, tempo de gestão do fornecedor, evidências de atendimento aos requisitos, dificuldades logísticas e trabalho adicional de comunicação. Estudos acadêmicos sobre custo total de propriedade tratam a escolha do fornecedor como uma análise de todos os custos justamente por esse motivo (Penn State Smeal College of Business).
Um fator que podemos controlar é essa segunda categoria. Um fornecedor que envia a mesma ficha de preparação, os mesmos calibres e as mesmas evidências de aceitação em cada liberação elimina custos recorrentes de inspeção e resolução de problemas urgentes, que tornam enganosos os preços unitários baixos.
Categorias de custo extraídas de estudos publicados sobre compras. A Zhenling não divulga um percentual de retorno sobre o investimento para componentes usinados, pois um número confiável depende da sua peça, do seu volume e do seu próprio procedimento de inspeção no recebimento.
Requisitos setoriais a avaliar para peças produzidas em grande volume
Os requisitos para grandes volumes variam conforme o setor e o programa. Use a matriz para identificar questões relativas a material, rastreabilidade, inspeção, documentação a apresentar e sistema da qualidade; ela não comprova histórico de produção nem qualificação da Zhenling em nenhum dos setores listados.
| Setor | O que determina os requisitos de usinagem | Posição da Zhenling |
|---|---|---|
| Vasos de pressão e componentes que contêm a pressão | Rastreabilidade do material, integridade das soldas e controle dimensional das faces de vedação | Análise da capacidade e da liberação específica para o pedido |
| Equipamentos de separação para petróleo e gás | Graus de material resistentes à corrosão, seções espessas e conjuntos fabricados | A análise só é possível após confirmar a disponibilidade da liga metálica, a família de peças, a quantidade liberada e os registros exigidos |
| Controle de fluidos | Corpos de válvula, obturadores, faces de vedação de flanges e geometria dos caminhos de vazamento | Análise da peça, do material, da inspeção e da liberação específica para o pedido |
| Indústria automotiva e fornecimento para a cadeia aeroespacial | Sistemas IATF 16949 ou AS9100, PPAP e conjuntos de documentos de inspeção da primeira peça produzida | Esta página não declara qualificação; verifique a pessoa jurídica exigida, a unidade fabril, a certificação, o conjunto de documentos a apresentar e o escopo do pedido |
| Dispositivos médicos | Gestão da qualidade ISO 13485 e processos validados | Não há declaração de qualificação; verifique os requisitos de sistema da qualidade, validação e liberação |
A experiência com peças que contêm a pressão e peças para controle de fluidos precisa ser verificada por meio de evidências atuais e pertinentes ao pedido; nenhum registro histórico de preparação da máquina é declarado aqui. A adequação do fornecedor é confirmada com base na peça liberada, no material, na quantidade, no plano de inspeção e na cotação por escrito.
Você atua em um dos principais setores acima?
Converse com um engenheiro de processos sobre o volume necessário →
Evidências de qualificação a verificar antes da liberação
Antes de ser usado na qualificação do fornecedor, um certificado deve identificar o titular legal, a unidade fabril, o número, o escopo e a validade. Os requisitos e documentos de entrega das peças CNC continuam sendo definidos pelo desenho técnico e pela cotação por escrito.
DESTINO NA UE
Requisitos de produto e documentação especificados pelo comprador
ESCOPO DA NORMA INDICADA
Verifique o titular, a unidade fabril, a autorização e a aplicabilidade ao pedido
EN 10204 3.1
Emissor exigido, tipo do documento de material e vínculo com o lote confirmados por pedido
ABRANGÊNCIA DA INSPEÇÃO
Método de inspeção por amostragem ou de todas as peças confirmado para a geometria da peça
01
O que verificar: o titular do certificado, a unidade fabril abrangida, o número da autorização, o escopo e a validade. O programa de certificação e acreditação da ASME é específico para o produto e o escopo; uma autorização conforme uma norma para equipamentos sob pressão não comprova capacidade dimensional CNC irrestrita.
02
Limite da qualificação: esta página não declara que a Zhenling possui certificação ISO 9001, ISO 13485, AS9100 ou IATF 16949, nem status ITAR. Verifique qualquer condição exigida com base em evidências atuais da pessoa jurídica e da unidade fabril indicadas.
03
Decisão sobre o pedido: se o status do sistema da qualidade ou um documento de entrega for um critério para aprovar o fornecedor, exija evidências atuais e confirmação por escrito. Registros de PPAP, da primeira peça produzida e da capacidade do processo só estão incluídos quando a cotação identifica o formato, o método, a abrangência e a parte responsável exigidos.
A Diretiva de Equipamentos sob Pressão 2014/68/EU aplica-se ao projeto, à fabricação e à avaliação da conformidade de equipamentos sob pressão estacionários com pressão máxima admissível superior a 0,5 bar e entrou em vigor em 20 de julho de 2016. Uma marca CE obtida sob essa diretiva informa algo específico sobre equipamentos sob pressão. Ela não diz absolutamente nada sobre tolerâncias de engenharia, acabamento superficial ou qualidade de uma peça usinada comum.
PASSE O CURSOR PARA ENTENDER AS DÚVIDAS SOBRE QUALIDADE
RESPOSTAS ÀS DÚVIDAS SOBRE QUALIDADE
Essa é a dúvida que mais ouvimos, então vamos respondê-la com franqueza. Em programas de fornecimento internacional, os problemas de qualidade raramente começam no spindle; começam na documentação e no controle de alterações, muito antes de qualquer peça chegar à máquina.
O risco do programa aumenta quando os documentos da qualidade estão incompletos, os requisitos para a primeira peça produzida continuam pendentes ou a revisão do desenho técnico muda sem uma liberação controlada. Defina o conjunto de documentos, o responsável pela aprovação e o processo de alteração antes da produção.
Como qualificar um parceiro de usinagem no exterior antes do envio do primeiro lote
Antes de fazer um pedido de produção, compare a sequência de operações proposta, as amostras para aprovação, os registros de inspeção, o controle de alterações, o plano de comunicação e a responsabilidade pelas ações corretivas.
O que protege você não é a confiança. É um conjunto de documentos que você pode exigir e verificar à distância antes de pagar qualquer valor. Chamamos esse conjunto de Manifesto de verificação de lote em 6 pontos, e cada documento corresponde claramente a uma das quatro etapas de verificação que um processo de produção deve ter.
PASSE O CURSOR PARA LER A ORIENTAÇÃO AO COMPRADOR
Orientação ao comprador: a aprovação da primeira peça produzida não valida o lote
Essa é a suposição mais comum que precisamos corrigir. A inspeção da primeira peça produzida é apenas a primeira de 4 etapas, e orientações publicadas do setor aeroespacial observam que a conclusão da documentação dessa inspeção costuma exigir várias rodadas. Considere-a o ponto de partida e pergunte como as dimensões se mantêm entre a peça 1 e a peça 10,000.
01
Ficha de preparação da máquina e revisão do programa. Peça o documento que define como o operador prepara a máquina e usina cada peça, e pergunte o que acontece com o lote quando a revisão muda durante a produção. A ausência de um procedimento documentado para essa mudança significa, na prática, que o processo continua dependendo do operador.
02
Lista de instrumentos de medição e peça padrão. Identifique quais características geométricas são verificadas com calibres e quais são medidas em uma máquina de medição por coordenadas, e defina quem é responsável pela peça padrão usada como referência para todas as outras. A menção a estudos de repetibilidade e reprodutibilidade dos instrumentos de medição (R&R) é um bom sinal, mesmo quando não há um estudo formal.
03
Pontos de verificação durante o processo. A cada quantas peças o processo é verificado novamente, e qual evento específico exige uma parada? “Todas as peças são inspecionadas” é uma resposta menos convincente do que “verificamos a cada 50 peças conforme o procedimento escrito e, se alguma medição exceder a tolerância, retemos o lote e chamamos o encarregado.” Vale definir o intervalo por escrito porque os erros se acumulam entre as etapas, em vez de aparecerem apenas no final (ASME Journal of Manufacturing Science and Engineering, 125(2):255).
04
Comprovação de aceitação para cada remessa. Defina por escrito, antes do primeiro lote, o plano de amostragem, a inspeção de 100% das peças, o relatório dimensional e o nível do certificado do material. Peça agora o formulário em branco, em vez de esperar pelo documento preenchido.
05
Procedimento para não conformidades. Pergunte como um problema identificado no recebimento é comunicado ao fornecedor e tratado em seu processo. Métodos estruturados de ação corretiva, como a metodologia 8D, são comuns na fabricação; o que importa é se o fornecedor consegue descrever seu procedimento sem improvisar.
06
Primeiro lote de produção, não a amostra. Compre uma quantidade real de produção feita com o dispositivo de fixação previsto para o processo. Uma amostra feita manualmente demonstra que a fábrica consegue produzir uma peça; não demonstra nada sobre a peça 5,000.
Prazo de entrega, quantidade mínima e custo unitário: o que realmente os determina
Não temos uma tabela de preços publicada, um prazo de entrega padrão divulgado nem uma quantidade mínima de pedido publicada para usinagem em volume, porque qualquer número informado sem o seu desenho técnico seria um palpite apresentado como compromisso. O que podemos apresentar são os fatores que determinam os 3.
| Fator | Como afeta o custo | Como afeta o prazo de entrega | O que nos enviar |
|---|---|---|---|
| Quantidade e cronograma de liberação | Determina em quantas peças se dilui o custo de preparação da máquina e dos dispositivos de fixação | Entregas programadas permitem reservar material, capacidade produtiva e estoque com antecedência | Quantidade anual, programação das entregas e suas necessidades de produção por trimestre |
| Características geométricas com tolerâncias especificadas | Determinam a sequência de operações nas máquinas e o projeto dos calibres | Características geométricas com tolerâncias estreitas podem exigir uma operação adicional de acabamento | Desenho técnico com as características geométricas críticas identificadas |
| Grau e forma do material | O grau do material raramente é o fator predominante; a forma e a disponibilidade do material bruto podem ser | Graus de material não disponíveis em estoque aumentam o prazo de aquisição | O grau do material ou a propriedade de que você realmente precisa |
| Geometria da peça e preparações da máquina | Cada fixação adicional aumenta o tempo de ciclo e o risco de desvio dimensional | A usinagem em múltiplos eixos pode eliminar uma operação inteira | Modelo 3D, se disponível |
| Acabamento superficial e operações posteriores | Retificação, tratamento térmico e revestimento são operações separadas | Operações realizadas por terceiros prolongam a sequência de produção | Requisito de acabamento e eventual especificação de revestimento |
| Comprovação de aceitação | A inspeção de 100% das peças custa mais por peça do que um plano de amostragem acordado | A elaboração dos relatórios acrescenta dias à etapa final | Seu requisito de inspeção no recebimento |
| Certificados e rastreabilidade | O nível do certificado e a abrangência dos ensaios têm custos reais | O acompanhamento por terceiros exige agendamento adicional | Nível do certificado exigido |
Em projetos internacionais, 2 desses fatores costumam causar problemas de custo. A comprovação de aceitação e os certificados só são acordados tardiamente, depois que o preço unitário já foi fixado, e então surgem como uma alteração.
Orientação ao comprador: peças pequenas e atenção do fornecedor
Uma reclamação comum entre compradores menores é que nenhuma fábrica dá a devida atenção a uma peça pequena. A razão estrutural é que o esforço para preparar uma cotação permanece aproximadamente o mesmo, independentemente do tamanho da peça; por isso, consultas de baixo valor acabam preteridas pelas de alto valor. É exatamente esse esforço constante que a patente de cotação automatizada por computador busca eliminar, ao calcular o preço com base na geometria, na quantidade e na fixação da peça, em vez do tempo gasto por quem prepara o orçamento (US7840443B2).
Enviar informações completas, como as descritas acima nesta página, é o que coloca uma peça pequena à frente na fila. Você também pode consultar as opções de acabamento superficial disponíveis para componentes usinados, para definir esse requisito desde o início. Se a peça for miniaturizada, e não apenas pequena, a principal limitação passa a ser a fixação da peça e a metrologia nessa escala, temas abordados em nossa página sobre microusinagem CNC.
Receba uma cotação baseada nos seus volumes reais de produção
Envie o desenho técnico, o volume anual, a programação das entregas e a comprovação de aceitação exigida. Você receberá uma cotação que detalha os fatores de custo, em vez de um valor isolado sem explicação.
MÓDULOS_DE_AVALIAÇÃO
Ferramentas de avaliação de engenharia
Perguntas frequentes sobre usinagem CNC em alto volume
01
O que é considerado usinagem CNC em alto volume?
Não há um limite padrão. As definições publicadas por fornecedores desse mercado giram em torno de 1.000 peças ou mais, embora alguns descrevam alto volume como quantidades na casa das centenas e dos milhares. A cotação da usinagem para produção em alto volume se baseia na quantidade de cada entrega, e não no total anual, porque é nessa quantidade que se diluem os custos de preparação da máquina e dos dispositivos de fixação.
02
Um fornecedor chinês representa um risco para a qualidade da produção em volume?
A preocupação é legítima e merece uma resposta direta, sem evasivas. O risco de um lote costuma estar mais ligado à disciplina do processo e à verificação do que à simples capacidade de usinar.
Antes de fazer o pedido, solicite a ficha de preparação da máquina, a lista de instrumentos de medição, o intervalo das verificações durante o processo e o formato da comprovação de aceitação. Esses 4 documentos revelam mais sobre a consistência dos lotes do que qualquer certificado; por isso, a lista de verificação de lotes em 6 pontos acima foi escrita como uma lista de solicitações, e não como uma promessa comercial.
03
Vocês possuem ISO 9001?
Esta página não afirma que a Zhenling possui certificação ISO 9001, CE da União Europeia ou ASME dos Estados Unidos. Se um certificado for um requisito para aprovar o fornecedor, verifique a pessoa jurídica indicada, a unidade fabril, o número, o escopo e a validade antes de liberar o pedido.
04
Vocês podem fornecer PPAP ou um pacote formal de inspeção da primeira peça produzida?
Esta página não afirma que a Zhenling fornece ou deixa de fornecer pacotes de PPAP, inspeção formal da primeira peça produzida, capacidade do processo, medição por coordenadas ou certificados de material. Se algum desses documentos for exigido, a cotação deve identificar seu formato, método, abrangência, emissor e responsável.
05
Qual é a quantidade mínima de pedido?
Ela é definida para cada peça, não para a empresa como um todo. O fator determinante é se a quantidade de cada entrega cobre os custos de preparação da máquina e do dispositivo de fixação. Envie o desenho técnico e a quantidade anual para que possamos informar o ponto a partir do qual esses custos se diluem.
06
Quais graus de ligas metálicas vocês usinam?
A disponibilidade do material é avaliada conforme o grau exato, a norma, a forma do produto, a condição, as regras de substituição e os requisitos de rastreabilidade. A cotação por escrito confirma o material bruto proposto e qualquer alternativa permitida para o pedido.
07
Como vocês mantêm a qualidade das peças consistente ao longo de uma produção extensa?
Documentando o processo, em vez de depender da memória do operador, e verificando-o em 4 momentos: antes da usinagem, no início do processo, durante o processo e após o processo. A precisão e a consistência em grandes volumes resultam dessa disciplina, não apenas da tecnologia CNC.
Calibradores dedicados e uma peça de referência com seu registro de inspeção dão sentido à verificação após o processo. Quando é exigida a inspeção de todas as peças, a cotação deve identificar a geometria aplicável, o equipamento ou método, o critério de aceitação e o registro mantido; não se alega capacidade universal de triagem.
08
Vocês fazem produção automatizada ou sem operadores presentes?
Para o pedido concreto, confirme o nível de automação proposto, a sequência de operações nos equipamentos, a equipe prevista, os controles de preparação da máquina, o método de gestão das ferramentas e os pontos de verificação; esta página não afirma quais recursos estão disponíveis.
09
Quando devemos deixar de usinar e adotar outro processo?
Quando a quantidade anual de um projeto estável ultrapassa aproximadamente mil peças, fundição, forjamento, estampagem ou moldagem muitas vezes oferecem custo unitário menor que a usinagem. Essa avaliação não é automática: características geométricas fáceis de usinar nem sempre são fáceis de formar, por isso a reformulação do projeto precisa ser avaliada, não presumida. Preferimos apontar essa possibilidade na etapa de cotação a fazê-lo 3 anos depois do início do projeto.
10
Como começamos?
Envie um desenho técnico, a quantidade anual, a programação das entregas e seus requisitos de aceitação. Se algum desses 4 pontos ainda estiver em aberto, entre em contato mesmo assim e preencheremos com você o formulário de 4 respostas sobre o volume de produção.






