
Entre em contato com a Zhenling

Atualizado em agosto de 2026
A usinagem CNC de magnésio é viável, mas “magnésio” não é uma receita de processo. Qualquer plano que possa ser aplicado a outros casos precisa identificar a liga e a têmpera, a condição do material bruto, a operação, a ferramenta e o estado da aresta, a forma dos cavacos, a fixação da peça, o meio de usinagem, o estado da superfície e o método de inspeção. Se um desses campos mudar, um resultado publicado talvez já não responda à questão real da peça.
Resposta direta: Usine a liga de magnésio especificada somente dentro de um envelope documentado de material, corte, estado dos cavacos, segurança no local de trabalho e inspeção. Parâmetros publicados só se tornam evidências para o projeto quando a liga, a ferramenta, a operação, o meio, o método de ensaio e os limites de aplicabilidade continuam correspondendo.
Pontos principais
- Material bruto sólido, cavacos grossos, finos e poeira representam estados diferentes para fins de avaliação.
- Uma força de corte baixa não comprova baixo risco do processo nem estabilidade da geometria após a liberação da peça.
- Temperaturas e valores de desgaste de estudos devem sempre ser associados aos respectivos métodos de ensaio.
- Campos de transferência ausentes geram uma questão de validação, não um parâmetro genérico.
Este guia explica os mecanismos por trás desses campos. Ele apresenta duas ferramentas práticas: O Envelope de Risco do Magnésio em 9 Estados diferencia material bruto sólido, cavacos, finos e poeira antes da aplicação de qualquer afirmação de segurança, enquanto A Faixa de Evidências da Liga à Aceitação em 6 Campos avalia se um estudo pode embasar uma decisão sobre desenho técnico ou inspeção. O contexto mais amplo de aplicação está no hub de aplicações industriais de usinagem CNC. Este artigo não afirma capacidades, parâmetros fixos, tolerâncias, acabamentos, preços ou prazos de fabricação ou entrega da Zhenling.
Magnésio é uma família de materiais, não um parâmetro de usinagem
A identificação como magnésio designa uma família de materiais, não uma condição de corte completa. A designação da liga, a têmpera, a forma do produto, a rota de produção do material bruto, a condição de fornecimento, a especificação aplicável e o certificado do material são campos de identificação distintos. Até que esses campos sejam conhecidos, não é possível transferir de forma responsável uma velocidade, um avanço, um resultado de vida útil da ferramenta ou uma observação sobre a superfície.
| Campo de identificação | O que pode estabelecer | O que não pode estabelecer |
|---|---|---|
| Designação da liga | Família química especificada, como AZ31B ou AZ91D | Têmpera, histórico do material bruto, ferramenta ou parâmetro de corte |
| Têmpera e condição de fornecimento | Estado declarado do material no recebimento | Comportamento após outro histórico térmico ou de usinagem |
| Forma e rota de produção | Fundido, trabalhado mecanicamente, chapa, placa, barra ou outra forma controlada | Equivalência entre rotas de produção distintas para o material bruto |
| Especificação e registro | Documento, revisão e evidências do lote a verificar | Uma receita universal de usinagem CNC |
A distinção fica evidente até no diretório de normas ASTM para materiais não ferrosos. A ASTM lista documentos separados por forma e finalidade dos produtos de magnésio, incluindo B951-11(2025) e B296-20. Esses identificadores ajudam o responsável pelo material a localizar o escopo controlado; o diretório público não transforma nenhum desses documentos em uma tabela de corte. Use o referencial mais amplo para seleção de materiais para usinagem CNC para organizar a questão da aplicação, mas a especificação aplicável e o registro de fornecimento ainda devem ser consultados em conjunto.
AZ31B e AZ91D também não devem ser agrupados só porque ambos começam com “AZ”. Uma observação de torneamento a seco de AZ31B, uma observação de fresamento de desbaste de AZ91D e um resultado de tratamento superficial para outro estado do material respondem a perguntas diferentes. A identidade da liga restringe a busca. É a completude dos campos do envelope de evidências que determina se o resultado se aplica ao projeto.
Magnésio puro, material bruto trabalhado mecanicamente e uma liga fundida sob pressão também não devem ser tratados como uma única condição de fornecimento. Textos de busca podem chamar o magnésio de metal estrutural mais leve, mas “mais leve”, “metal estrutural” e “material leve” são termos de aplicação, não campos do certificado. As características do magnésio devem ser específicas da liga. A comparação entre magnésio e alumínio tem a mesma limitação: resultados de ligas de alumínio não se tornam evidências de processo para magnésio.
Por que o magnésio pode ser fácil de cortar sem que o processo deva ser tratado com descuido
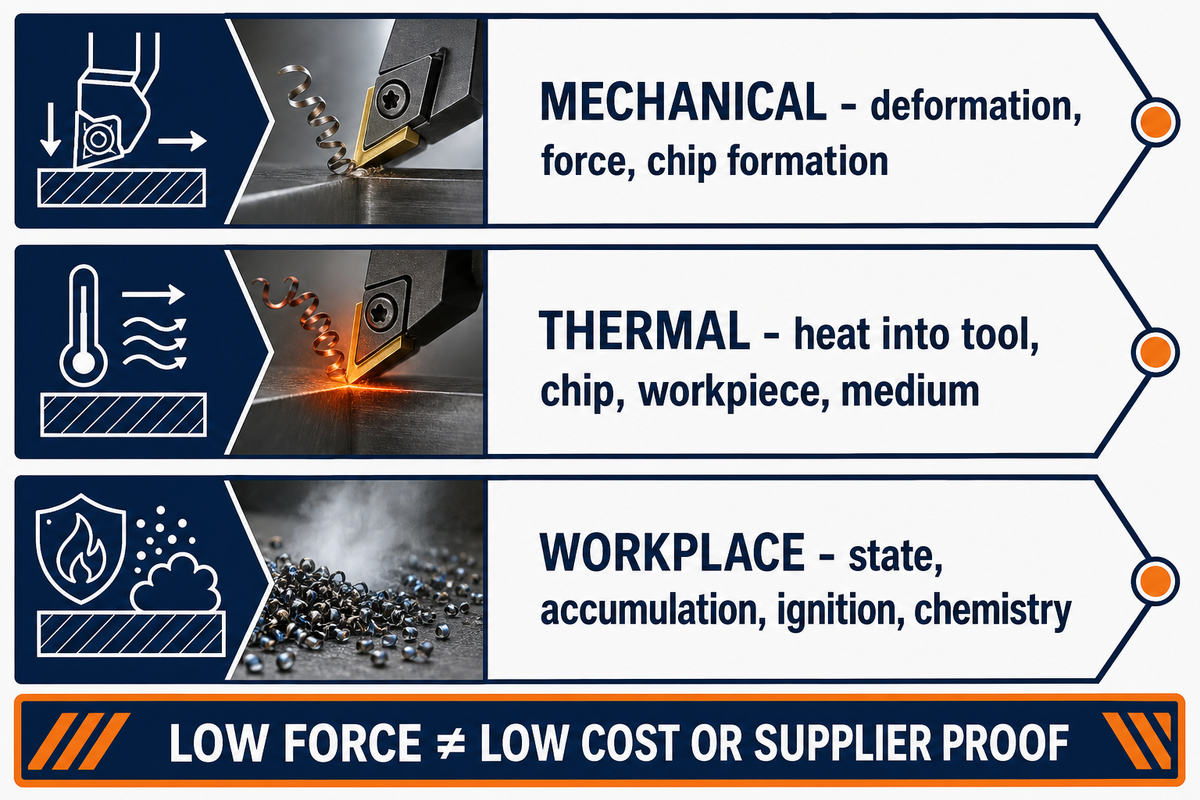
“Fácil de usinar” costuma descrever apenas parte da resposta mecânica ao corte. Isso não comprova que o calor, o acúmulo de cavacos, a condição da ferramenta, as alterações na superfície, a fixação da peça ou os riscos no local de trabalho estejam controlados. A usinabilidade e a segurança do processo se cruzam durante o corte, mas uma não substitui a outra.
A usinabilidade pode ajudar a perguntar
- Como a liga especificada forma cavacos?
- Para onde vai o calor de corte ao sair da zona de contato?
- Quais sinais na superfície e na aresta mudam primeiro?
- Qual observação deve ser mantida constante?
A usinabilidade não pode comprovar
- Que todas as ligas de magnésio usam uma única tabela de parâmetros
- Que cavacos, finos e material bruto sólido compartilham o mesmo estado de risco
- Que uma força baixa garante uma parede fina estável
- Que um estudo libera um processo de produção
A resposta mecânica envolve deformação, força, formação de cavacos e a maneira como uma aresta afiada cisalha a peça. A resposta térmica envolve a geração de calor e os caminhos que ele percorre pela ferramenta, pelos cavacos, pela peça e pelo processo ao redor. A resposta química e no local de trabalho envolve o estado do material, o acúmulo, as possibilidades de ignição, a química do meio de usinagem e os controles do local que regem a operação. Uma análise útil mantém as três frentes em vista.
O magnésio também é considerado por sua alta resistência em relação à massa, relação resistência-peso, amortecimento de vibrações, estruturas automotivas e aeroespaciais e carcaças de dispositivos eletrônicos. Esses são possíveis contextos de projeto, não provas de que uma liga seja adequada a determinada aplicação. Uma força de corte menor pode reduzir uma carga mecânica, mas não valida a integridade da superfície, a segurança contra incêndio ou o tempo total de usinagem.
Essa distinção também evita um atalho comercial. Uma força de corte baixa não comprova baixo custo do projeto, prazo de fabricação ou entrega curto nem adequação do fornecedor. Para responder a essas questões, são necessários o desenho técnico, a quantidade, a rota do material, o plano de inspeção e evidências atuais do fornecedor. Em um guia informativo, a afirmação defensável é mais restrita: o magnésio pode ser usinado, mas todo resultado relevante continua sujeito a condições.
Da zona de cisalhamento aos cavacos: para onde vão o calor e a energia
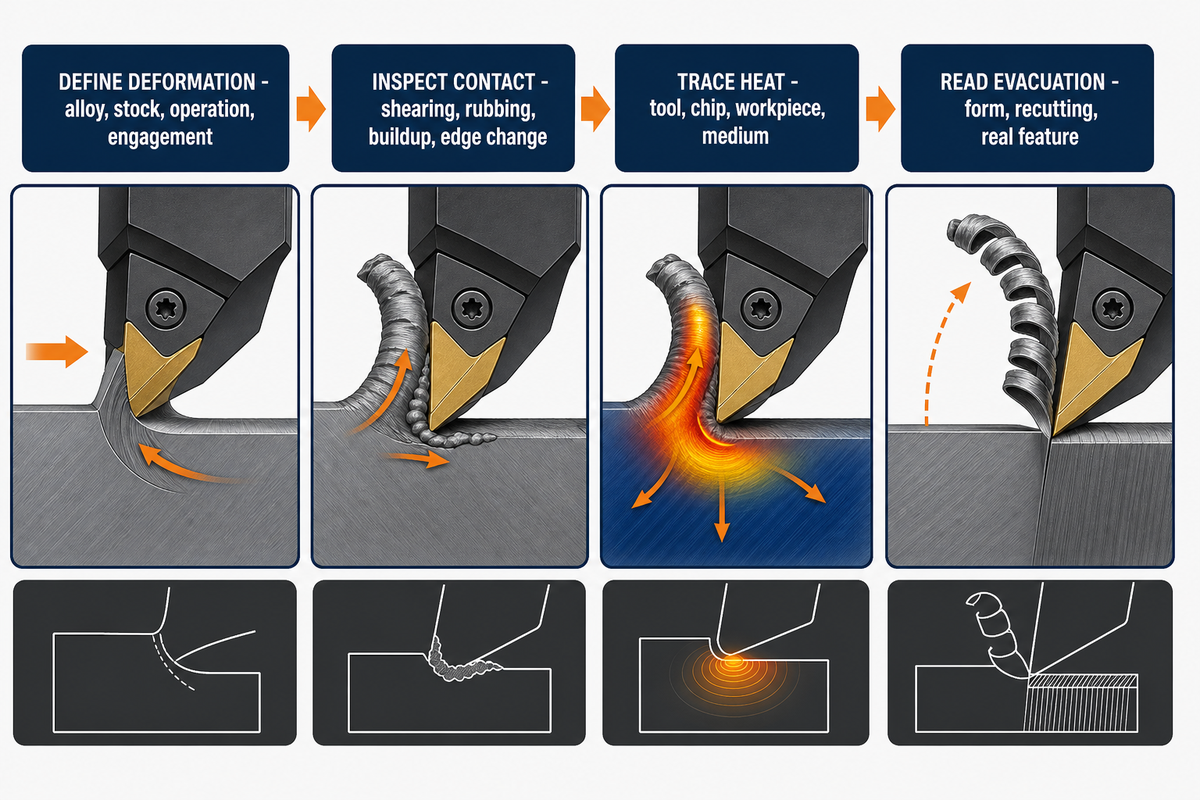
A energia de corte percorre uma cadeia: o material da peça se deforma, os cavacos deslizam sobre a ferramenta, o flanco pode atritar a superfície recém-usinada e os cavacos precisam sair da área de corte. A geometria da aresta, o desgaste, o contato, a espessura dos cavacos, a evacuação e o meio de usinagem podem alterar vários elos ao mesmo tempo.
- Defina a deformação: registre a liga, a condição do material bruto, a operação e o contato efetivo que geram os cavacos.
- Inspecione o contato: diferencie o cisalhamento efetivo do atrito, da formação de aresta postiça ou da alteração da aresta de corte.
- Rastreie os caminhos do calor: considere a ferramenta, os cavacos, a peça e o meio, em vez de atribuir o problema a um único valor programado.
- Avalie a evacuação: relacione a forma dos cavacos e o recorte à cavidade, ao furo, à parede ou ao corte aberto reais.
Um estudo de fresamento de desbaste a seco de AZ91D de 2025 mostra por que o envelope é importante. Os ensaios usaram fresas de topo de metal duro com ângulos de hélice de 20° e 50°, velocidades de corte de 400–1.200 m/min, avanço por dente de 0,05–0,30 mm/tooth, profundidade axial de 6 mm e contato radial de 14 mm. Essas são condições do estudo, não parâmetros recomendados.
O artigo relatou 507,1 °C de média e 515,1 °C de máximo para cavacos produzidos com avanço de 0,15 mm/tooth e profundidade axial de 6 mm em um ensaio de ignição em placa aquecedora fora da máquina. Esses valores não eram temperaturas da zona de corte. Omitir o método de ensaio inverteria o significado das evidências e transformaria um experimento de ignição com escopo delimitado em um falso limite de usinagem.
Quando surgir uma marca na superfície, uma alteração nos cavacos ou uma preocupação com a temperatura, não mude velocidade, avanço, ferramenta e meio ao mesmo tempo. Registre o estado da aresta e dos cavacos e, em seguida, escolha uma observação que ajude a distinguir as causas. O diagnóstico deve manter a próxima verificação interpretável, em vez de tentar adivinhar a causa raiz pela aparência.
Quando se fala em usinagem CNC de magnésio, a escolha das palavras importa. Usinagem de magnésio descreve o sistema controlado completo, enquanto fresamento de magnésio designa apenas uma operação. Todo resultado obtido por usinagem CNC ainda precisa especificar o estado do material e da medição; o nome do programa, por si só, não fornece nenhum dos dois.
O Envelope de Risco do Magnésio em 9 Estados
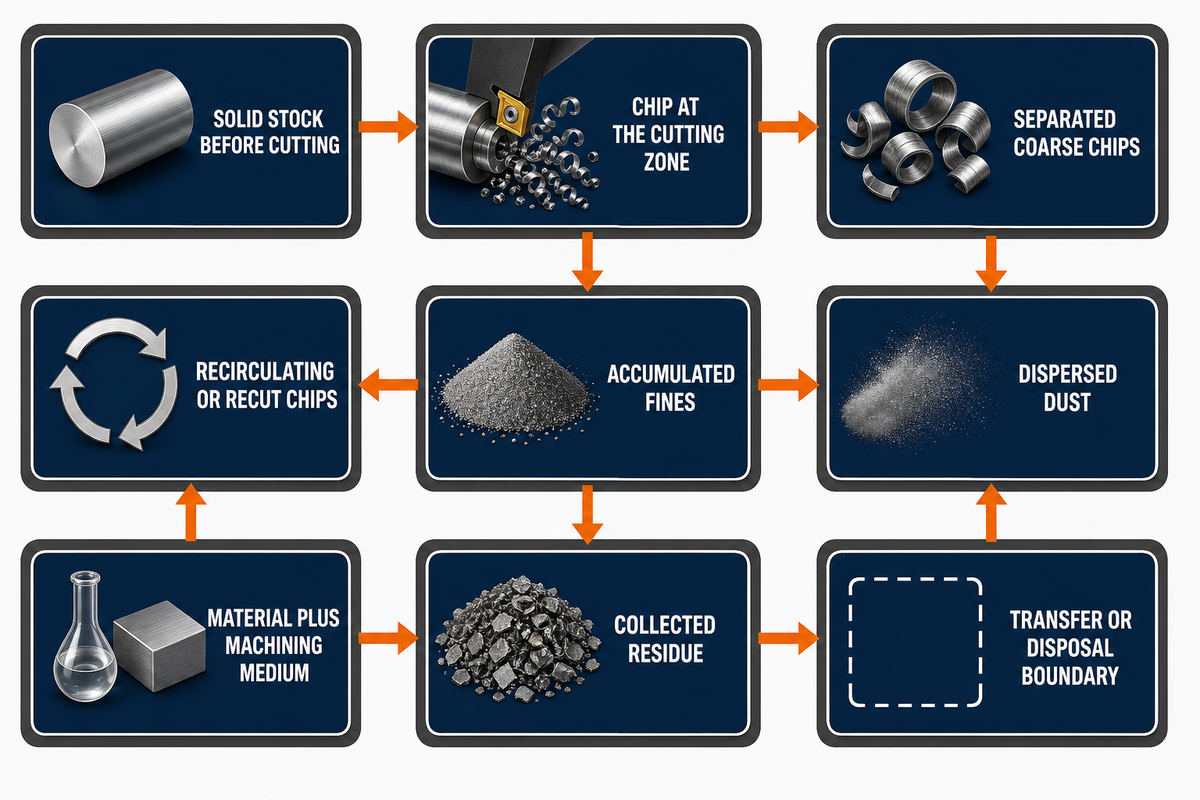
O Envelope de Risco do Magnésio em 9 Estados classifica o estado do material antes da aplicação de qualquer afirmação de segurança. Material bruto sólido, cavacos grossos, finos acumulados, poeira em suspensão e resíduos contaminados podem suscitar questões diferentes. Este mapa registra o caminho da energia, o acúmulo, as condições incompatíveis, o responsável e o documento aplicável do local de trabalho, sem prescrever um procedimento universal.
“Qualquer material combustível pode queimar rapidamente quando está em partículas finas.” Administração de Segurança e Saúde Ocupacional dos Estados Unidos, Poeira combustível: risco de explosão
| Material ou transição | Caminho da energia a definir | Questão sobre acúmulo ou incompatibilidade | Responsável pela decisão e evidências |
|---|---|---|---|
| Material bruto sólido antes do corte | Manuseio, impacto e condição no recebimento | Que operação controlada cria o próximo estado? | Responsáveis pelo material e pelo processo; registro de identificação |
| Cavacos na zona de corte | Cisalhamento, atrito, aquecimento localizado | Como os cavacos saem da área de corte? | Responsável pelo processo; análise da operação e do percurso dos cavacos |
| Cavacos grossos separados | Calor residual e fontes de energia próximas | Por onde os cavacos passam, esfriam e se acumulam? | Responsáveis pela produção e segurança; avaliação da condição de coleta |
| Cavacos recirculados ou recortados | Contato repetido com a ferramenta e com a superfície | A característica real da peça pode reter ou redirecionar os cavacos? | Responsável pelo processo; observação da evacuação |
| Finos acumulados | Fontes de ignição e perturbação localizada | Onde o material em partículas finas pode se acumular? | Responsável pela segurança no local; avaliação de riscos atual |
| Poeira dispersa | Ignição, dispersão e confinamento | O material pode ficar suspenso no ar em uma área confinada? | Responsável pela segurança no local; documento aplicável do local de trabalho |
| Material e meio de usinagem | Contato térmico e interação química | Qual é o meio exato, sua condição e a base para avaliar sua compatibilidade? | Responsáveis pelo processo e pela segurança; evidências atuais do produto e do local |
| Resíduos coletados | Manuseio, transferência e fontes de energia próximas | Como os estados são identificados e segregados? | Responsável pelo local; procedimento aprovado de limpeza e armazenamento |
| Limite de transferência ou descarte | Movimentação entre pessoas, áreas ou recipientes | A responsabilidade ou a condição do material muda? | Responsável pelo local; procedimentos aprovados de transferência, descarte e emergência |
A química do meio de usinagem merece uma linha própria. Um resumo da JSME de 2003 analisou a geração de hidrogênio durante a usinagem de uma liga de magnésio em vários meios de usinagem, tratando a química do meio como uma variável independente. O estudo não sustenta uma regra universal de usinagem “a úmido” ou “a seco”. Da mesma forma, as orientações públicas da OSHA apresentam exemplos específicos para metais em partículas finas, e seu apêndice de proteção contra incêndio inclui tanto limitações gerais quanto informações sobre instalações projetadas para magnésio. Retirar uma frase do contexto e usá-la como procedimento de oficina eliminaria o escopo.
As páginas públicas de desenvolvimento da NFPA mostram que a NFPA 484 foi consolidada na edição de 2025 da NFPA 660. Isso atualiza a identificação do documento, mas não comprova que uma instalação cumpra seus requisitos. Os responsáveis qualificados pelo local devem determinar a norma atualmente aplicável, os requisitos locais, a avaliação de riscos, o treinamento, a limpeza, o armazenamento, o descarte e o plano de emergência. Este artigo intencionalmente não fornece instruções sobre fluido de corte, extinção, limpeza ou emergência.
Limites da linguagem de segurança: Os resultados de busca podem conter expressões como “inflamável”, “faísca”, “incêndio de magnésio”, “incêndio Classe D”, “extintor para incêndio Classe D”, “incêndio Tipo D”, “à base de água”, “cavacos úmidos”, “sistema de remoção de cavacos”, “evite ângulos de folga pequenos” e “produção segura”. Nenhuma dessas expressões constitui um procedimento neste guia.
O trabalho com magnésio exige que cada oficina de usinagem diferencie cavacos e poeira de magnésio do material bruto sólido. Não se deve presumir que um estado seja difícil de inflamar porque outro pareceu estável em um ensaio. A segurança contra incêndio, a seleção de extintores, a compatibilidade do meio, a limpeza e a resposta a emergências devem ser definidas pela avaliação atual do local e pelo responsável qualificado.
A geometria da ferramenta e a condição da aresta alteram o caminho do calor
Uma aresta afiada, a geometria positiva, a folga, o material da ferramenta, o revestimento, o batimento e o estado de desgaste influenciam como o magnésio é cisalhado e quanto do contato se transforma em atrito. Nenhum deles é uma solução isolada. Um diagnóstico útil associa cada sinal visível a possíveis causas concorrentes e a uma observação que as diferencie.
| Sinal | Possíveis causas | Observação que diferencia as causas |
|---|---|---|
| Desgaste do flanco em evolução | Carga na aresta, atrito, batimento, contato, estado do material | Acompanhe a tendência do desgaste em um intervalo de corte definido |
| Risco ou mancha na superfície | Aresta postiça, recorte de cavacos, dano na aresta, apoio | Compare a condição da aresta e dos cavacos antes de alterar a trajetória |
| Mudança na forma dos cavacos | Velocidade, avanço, desgaste da aresta, operação, acesso do meio | Mantenha constante o estado da ferramenta e inspecione o percurso real de evacuação |
| Rebarba ou dano na saída | Estado da aresta, apoio na saída, trajetória da ferramenta, geometria local | Compare a mesma característica de saída mantendo o apoio constante |
Um estudo de torneamento a seco de AZ31B usou uma pastilha de metal duro revestida a 65–115 m/min, 0,1–0,2 mm/rev e profundidade de corte de 0,5–1,0 mm. O desgaste de flanco relatado variou de 89.56 a 299,34 µm nas condições de ensaio. Como o registro público consultado não especificava a condição do material fornecido, até mesmo um valor preciso em micrômetros continua sendo uma evidência incompleta.
Em vez de destacar o menor valor de desgaste relatado no artigo do estudo, mantenha o envelope completo de evidências. Ele inclui liga, condição de fornecimento, ferramenta, operação, contato, intervalo, medida de desgaste e método de medição. Se qualquer campo for diferente, trate o artigo publicado como fonte de perguntas, não como uma ficha de preparação para produção.
“Evite ângulos de folga pequenos” aparece em orientações públicas de usinagem, mas a expressão não especifica uma ferramenta. Folga, ângulo de saída, preparação da aresta, material, revestimento, batimento, contato e estado de desgaste devem ser registrados em conjunto antes de transferir uma afirmação sobre geometria.
Fresamento, torneamento e furação revelam sinais diferentes de falha
O fresamento interrompe o contato, o torneamento pode gerar cavacos mais contínuos e a furação confina a aresta e o percurso de evacuação. Esses mecanismos alteram as observações mais úteis. Um resultado de uma operação não deve ser transferido para outra, a menos que a ferramenta, o contato, o apoio, o percurso dos cavacos e o resultado medido continuem comparáveis.
| Operação ou estado | Mecanismo a preservar | Sinal útil | Limite de transferência |
|---|---|---|---|
| Fresamento de face | Entrada e saída interrompidas, contato variável entre dentes | Desgaste dente a dente e padrão da superfície | Mudança de trajetória, pastilha ou contato |
| Fresamento periférico | Contato radial e axial ao longo da trajetória da ferramenta | Carga na entrada, na saída e nos cantos | Mudança no apoio da parede ou no contato |
| Fresamento de rasgo ou cavidade | Percurso confinado dos cavacos e possibilidade de recorte | Evacuação, retorno dos cavacos e marcas na parede | Mudança de profundidade, acesso ou forma da cavidade |
| Torneamento | Contato contínuo, quebra de cavacos, diâmetro e apoio | Local do desgaste, forma dos cavacos e tendência do acabamento | Mudança de pastilha, diâmetro ou condição do material |
| Entrada da broca | Centralização inicial, apoio e contato da aresta | Marca de entrada, tendência da força e evidências de batimento | Mudança da geometria de entrada ou do apoio |
| Furação profunda | Empuxo, evacuação pelos canais e acesso conforme a profundidade | Acúmulo de cavacos, método de temperatura e diâmetro | Mudança de profundidade, geometria da broca ou acesso |
| Saída da broca | Apoio restante e geometria de ruptura | Aresta de saída, rebarba e acabamento local | Mudança da espessura da parede ou do apoio na saída |
| Fresamento helicoidal de furos | Trajetória orbital e evacuação interrompida | Força, método de temperatura, tamanho dos cavacos, diâmetro e acabamento | Mudança da ferramenta, órbita, característica da peça ou envelope do estudo |
| Liberação após o corte | Remoção da restrição do dispositivo de fixação após a operação | Característica geométrica e referência nos estados com apoio e após a liberação | Mudança na fixação da peça ou no estado de medição |
Uma comparação de usinagem a seco de AZ31 de 2021 usou uma broca de duas arestas de 11,5 mm para furação convencional e uma fresa de topo de metal duro integral de 8 mm para fresamento helicoidal de furos. O resumo relata diferenças direcionais na força, na temperatura, na precisão do diâmetro, no acabamento superficial e na evacuação dos cavacos. Não estabelece uma regra universal de superioridade, pois as ferramentas e os mecanismos eram diferentes e o resumo público não apresenta todos os valores dos resultados. Uma comparação entre fresamento, torneamento e inspeção do desenho técnico explica a distinção mais ampla entre rotas sem transformar este estudo de AZ31 em um parâmetro de oficina.
Como usinar magnésio com segurança?
Comece definindo a liga exata e a condição de fornecimento e, em seguida, mapeie cada transição entre material bruto sólido, cavacos, finos, poeira e resíduos coletados. Registre a operação, a ferramenta e a aresta, o meio de usinagem, o confinamento, o percurso de evacuação, os pontos de acúmulo e as possíveis fontes de energia. Uma avaliação de riscos atual do local deve determinar os controles, a limpeza, o armazenamento, o descarte, o treinamento e a resposta a emergências conforme os requisitos aplicáveis.
Estudos de usinagem publicados só explicam mecanismos dentro dos envelopes de seus ensaios. Eles não aprovam procedimentos para uma instalação. Antes de alterar um parâmetro, confirme que o estado do material e o responsável pela decisão são conhecidos e que o procedimento do local de trabalho abrange a operação real.
Paredes finas podem se mover depois que a ferramenta sai
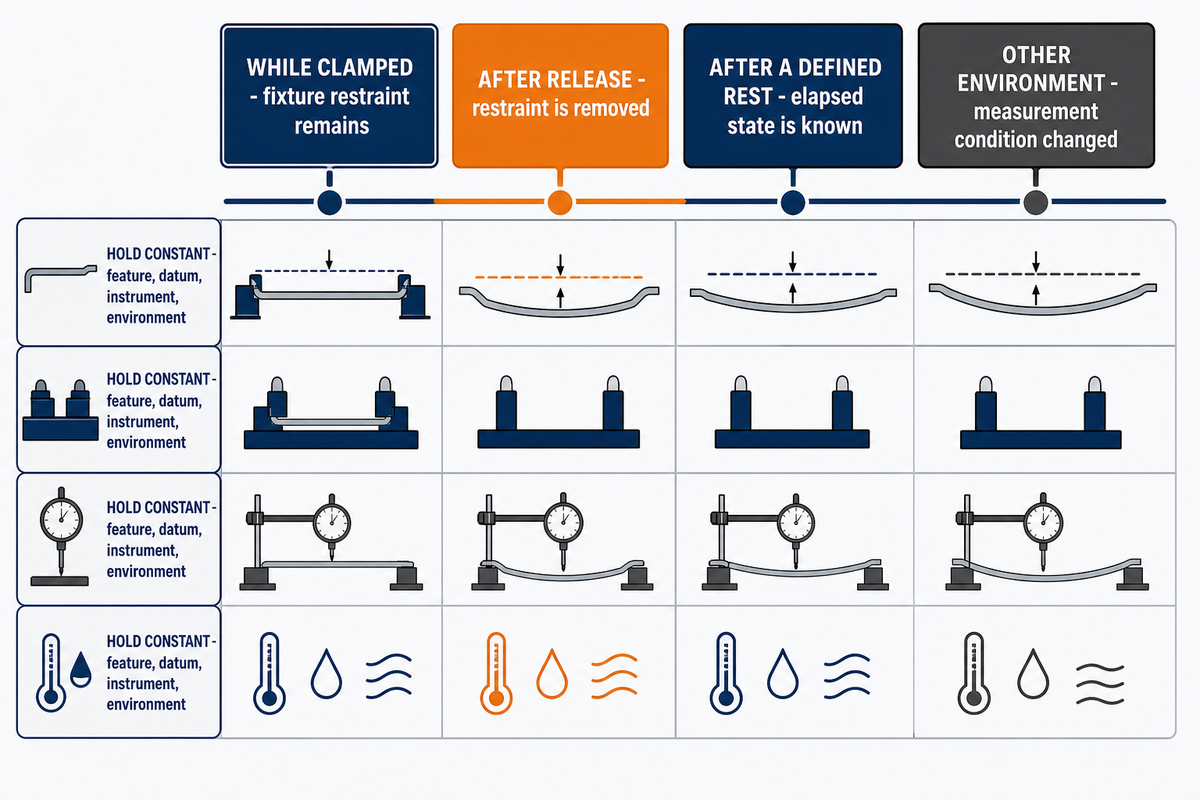
Uma característica da peça de magnésio pode apresentar medições diferentes enquanto está fixada, logo após a liberação, depois de um período de repouso definido ou sob outra condição de medição. As observações sobre a operação, a ferramenta e o estado dos cavacos influenciam a sequência de medição. A carga de corte, o calor localizado, a restrição do dispositivo de fixação, o equilíbrio de remoção de material e as tensões residuais após a liberação são fatores concorrentes. A precisão da máquina, por si só, não explica a sequência.
Em um estudo de fresamento e tratamento posterior de AZ31B de 2023, 14 corpos de prova apresentaram variações medidas de tensão residual superficial entre 19.31 e 50,52 MPa após as condições selecionadas de recozimento para alívio de tensões, relatadas como reduções de 56,14–67,29%. Esses valores mostram que a usinagem e a condição após o tratamento podem afetar a superfície medida. Eles não preveem o movimento da parede, não autorizam um ciclo de recozimento nem estabelecem uma tolerância.
- Corte com a peça fixada: registre o padrão de remoção de material, o apoio, a ferramenta e o estado da característica durante a usinagem.
- Peça liberada: meça novamente a característica especificada e a referência após remover a restrição do dispositivo de fixação.
- Repouso ou ambiente definido: registre o tempo decorrido e as condições de medição sem inventar um período de espera universal.
- Condição de aceitação: relacione o resultado ao desenho técnico, ao método, à regra de amostragem e ao critério aprovado.
Mantenha constantes a característica, a referência, o instrumento e o ambiente ao comparar estados especificados para fins de diagnóstico. Se a ferramenta mudou ao mesmo tempo que a estratégia de fixação, não é possível atribuir a causa a nenhum dos dois. Se o artigo estudou tensão residual, mas a questão do projeto é o movimento dimensional, a falta de uma ligação causal deve permanecer explícita. A disciplina orientada pelo desenho técnico também aparece em um guia de manufaturabilidade para usinagem CNC, no qual as premissas de geometria e inspeção são definidas antes da liberação.
Superfícies recém-usinadas mudam a questão do pós-processamento
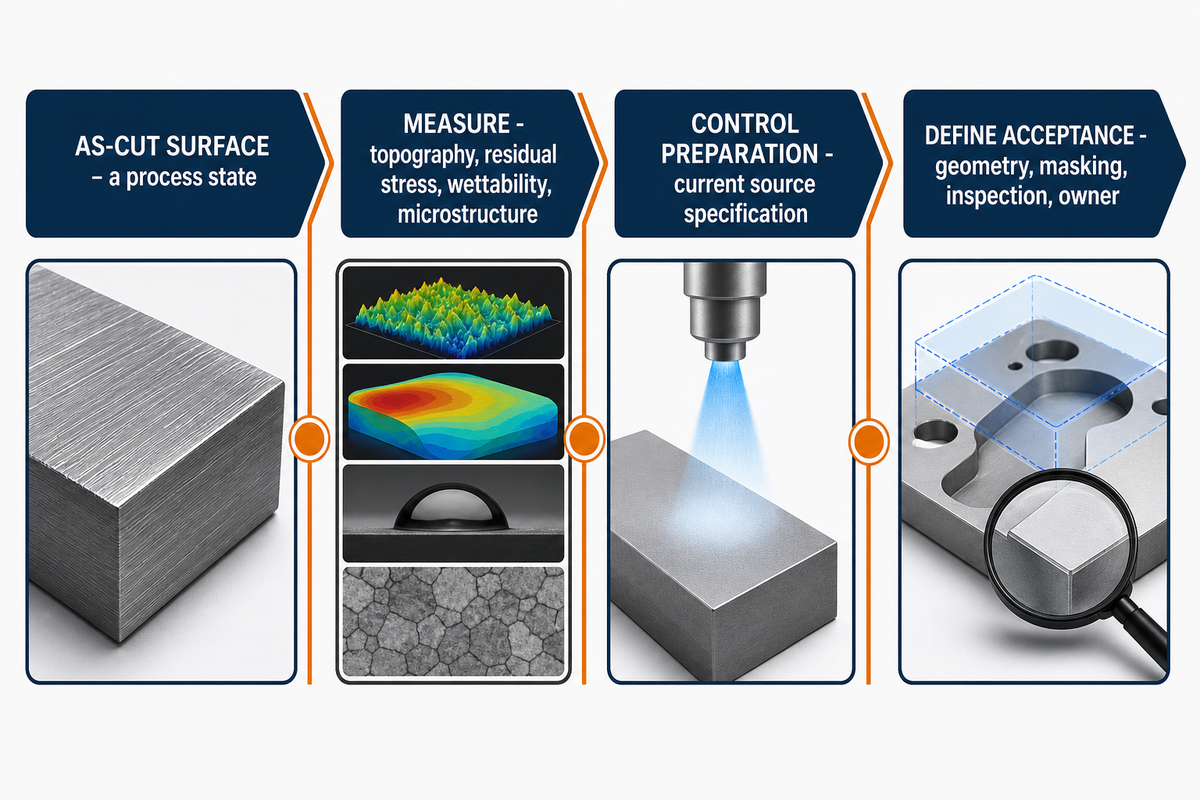
Uma superfície de magnésio recém-usinada representa um estado do processo, não apenas uma meta de cor ou rugosidade. A liga, o meio de usinagem, a topografia, as tensões residuais, as camadas transformadas, a contaminação, o tempo decorrido, a geometria, o ambiente de serviço e a especificação de acabamento podem fazer parte das evidências exigidas nas etapas seguintes.
Um registro do ORNL sobre um estudo da CIRP com AZ31 descreve medições de topografia superficial, tensões residuais, molhabilidade, microestrutura e profundidade da camada transformada após a usinagem. O estudo de corrosão usou um ambiente in vitro semelhante ao humano e incluiu uma condição criogênica com baixo avanço. Esse escopo é valioso porque identifica variáveis mensuráveis da superfície; não é uma recomendação geral de resistência à corrosão industrial nem uma regra para escolher o acabamento.
A ASTM lista publicamente a norma D1732-03(2023) como práticas para preparar superfícies de ligas de magnésio para pintura. O catálogo confirma a identificação e a revisão do documento, mas não apresenta todas as instruções controladas nem comprova que a pintura seja adequada para uma peça. Um plano para as etapas seguintes ainda precisa considerar a liga exata, as condições de serviço, a especificação de acabamento vigente, o estado de limpeza e manuseio, a geometria, o mascaramento, a inspeção e o responsável pelo processo.
É aqui que a recomendação “aplique um revestimento depois” falha. Ela omite o estado do material antes do tratamento, a sequência controlada de preparação, o requisito funcional e o ensaio de aceitação. Um guia pode identificar essas interfaces. Os acabamentos disponíveis e os compromissos de desempenho continuam sendo questões comerciais específicas do desenho técnico.
A pintura a pó e outros acabamentos superficiais podem constar da especificação de um projeto, mas nenhum deles é uma etapa universal após a usinagem. A preparação definida pela fonte, a química, a geometria, o mascaramento, o ambiente de serviço e o ensaio de aceitação devem permanecer associados à sequência escolhida.
Quadro de evidências em 6 campos: da liga à aceitação
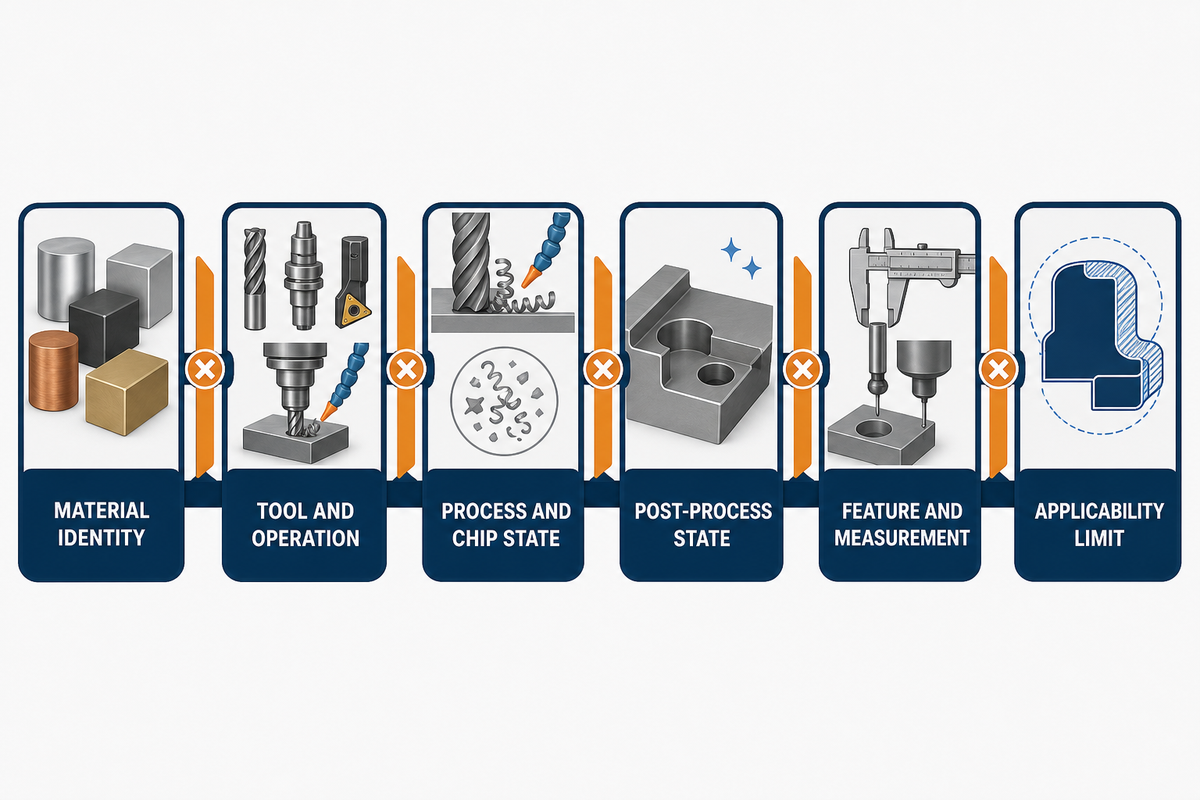
O quadro de evidências em 6 campos: da liga à aceitação verifica se seis campos permanecem completos ao transferir dados de uma fonte para um projeto. Um valor acompanhado de unidades não é uma evidência sólida se faltarem a liga, a ferramenta, o processo, o estado após o processo, a grandeza medida ou o limite de aplicabilidade. Qualquer campo em branco interrompe a transferência automática.
| Campo | Registro da fonte | Comparação com o projeto | Condição que interrompe a transferência |
|---|---|---|---|
| 1. Identificação do material | Liga, têmpera, forma do produto, condição do material bruto | Certificado e substituição aprovada | “Magnésio” genérico ou sequência diferente |
| 2. Ferramenta e operação | Material, geometria e condição da ferramenta; fresamento, torneamento ou execução de furos | Ferramenta, característica geométrica, trajetória e acesso reais | A operação ou a condição da aresta é diferente |
| 3. Processo e condição dos cavacos | Velocidade, base de avanço, engajamento, meio, forma dos cavacos | Preparação da máquina e sequência de evacuação definidas | Há unidades, mas faltam a base ou a condição |
| 4. Estado após o processo | No estado usinado, tratado, preparado, revestido ou em outro estado declarado | Sequência real e especificação controlada | O resultado do tratamento é aplicado a uma peça ainda no estado usinado |
| 5. Característica geométrica e medição | Característica geométrica, referência, método, ambiente, tempo decorrido | Grandeza a medir indicada no desenho técnico e plano de inspeção | Ponto final diferente ou estado de medição indefinido |
| 6. Limite de aplicabilidade | Exclusões do estudo, incertezas e variáveis não resolvidas | O que o projeto ainda precisa validar | A limitação da fonte foi omitida |
Aplique o quadro ao exemplo de AZ91D. Os valores 507,1 °C e 515,1 °C só mantêm seu significado quando associados ao método de ensaio em placa aquecida fora da máquina, aos cavacos da condição de fresamento identificada e ao escopo de ensaio do artigo. Eles não podem ser convertidos em limites da zona de corte. Aplique-o também ao resultado de AZ31B: 19,31–50,52 MPa e 56,14–67,29% continuam associados a 14 corpos de prova, aos estados de fresamento e tratamento escolhidos e à medição das tensões residuais superficiais. Esses valores não podem ser convertidos em uma margem para paredes finas.
Uma verificação compacta da transferência preserva os valores separados: a fonte sobre AZ91D iniciou a faixa de velocidade de corte testada em 400 m/min e comparou ferramentas com ângulos de hélice de 20° e 50° e engajamento radial de 14 mm; a fonte sobre AZ31B delimitou o desgaste relatado entre 89,56 µm e 299,34 µm. Esses números melhoram a rastreabilidade, mas não conferem autoridade para definir parâmetros.
20°ângulo de hélice estudado
50°ângulo de hélice estudado
507,1 °Cmédia do ensaio em placa fora da máquina
515,1 °Cmáximo do ensaio em placa fora da máquina
O quadro é útil para as equipes de qualidade, produção e compras, além dos responsáveis pelo projeto, porque evidencia lacunas diferentes. A qualidade identifica uma grandeza medida indefinida. A produção vê uma ferramenta ou trajetória de cavacos diferente. Compras nota um registro incompleto do material. O responsável pelo projeto vê onde termina a literatura e onde deve começar uma validação controlada. Um campo em branco não é uma falha; é uma questão de aceitação que precisa ser respondida com transparência.
A mesma regra separa as evidências sobre metais das orientações de usinagem de plásticos e distingue peças de magnésio acabadas de corpos de prova no estado usinado. Se uma fonte estudou outra família de materiais, outro estado após o processo ou uma característica geométrica diferente, a semelhança não preenche o campo de evidência ausente.
Conclusão principal
Um valor de usinagem de magnésio só pode ser transferido quando permanecem associados a ele o material, a ferramenta, a operação, a condição dos cavacos e do meio, o estado após o processo, a característica geométrica, a medição e os limites da fonte.
Onde termina a orientação geral e começa a análise do projeto
A orientação geral deixa de ser suficiente quando a resposta depende de um desenho técnico, de uma liga e têmpera específicas, da sequência de fornecimento do material bruto, de uma característica geométrica, da quantidade, dos documentos de inspeção, das condições de serviço ou dos procedimentos da unidade fabril. Esses limites de material e medição definem o que precisa ser esclarecido antes de qualquer compromisso específico sobre o desenho. Este guia pode organizar essas dúvidas, mas não pode prometer um processo, tolerância, acabamento, prazo, preço ou liberação da produção.
Registre a lacuna de evidência em vez de copiar um parâmetro: revisão do desenho, registro do material, característica geométrica crítica e referência, operação, condição da ferramenta e dos cavacos, fixação da peça, estado após o processo, método de medição e limite de aplicabilidade ainda não resolvido. A busca informativa “como usinar magnésio” se encaixa aqui, enquanto buscas literais como “Usinagem CNC de magnésio perto de mim”, “Máquina de usinagem CNC de magnésio” e “Custo da usinagem CNC de magnésio” indicam interesse em fornecedores, equipamentos ou preços. Para encaminhar uma demanda comercial, analise os requisitos específicos do projeto de usinagem de magnésio. Essa página atende à intenção relacionada ao serviço e à cotação de magnésio; o conteúdo geral sobre serviços de usinagem CNC abrange as demais demandas comerciais. Este artigo continua sendo um guia informativo sobre evidências.
Solicite uma análise específica do desenho técnico
Perguntas frequentes
O limite entre orientação geral e análise específica do projeto também explica por que cada resposta depende das condições do material, do processo e das evidências disponíveis.
Se o magnésio pode ser perigoso, por que usiná-lo?
O magnésio é usinado quando a liga e a aplicação definidas justificam uma sequência controlada, com avaliação conjunta da condição dos cavacos, do fluxo de calor, dos riscos no local de trabalho e das evidências de inspeção.
Projetistas podem valorizar a baixa densidade, a possibilidade de obter alta rigidez em relação ao peso, o comportamento de amortecimento ou outra propriedade específica da liga. Esses benefícios dependem do material e da aplicação exatos; não eliminam a questão do processo. Material bruto sólido, cavacos quentes, finos acumulados e poeira não são evidências intercambiáveis. Portanto, a seleção requer tanto uma justificativa funcional para o material quanto uma análise documentada dos riscos do processo. A descrição genérica “metal leve” não comprova nenhuma das duas, e um artigo informativo não pode aprovar os controles do local de trabalho.
Por que o magnésio é perigoso?
O perigo relevante varia conforme a forma do material, o caminho da energia, o acúmulo, as condições ao redor e os controles da unidade fabril que regem cada transição do material bruto sólido para o material fragmentado.
Uma peça sólida acabada exige uma análise diferente da aplicada aos materiais de processo finamente divididos. A liga, a área superficial, o tamanho dos cavacos ou da poeira, a temperatura, a quantidade, a dispersão, o confinamento, as possibilidades de ignição e a interação com o meio de usinagem podem mudar a análise necessária. A análise deve determinar qual condição existe, como a operação gera a condição seguinte, onde o material pode se acumular, quais incompatibilidades precisam ser avaliadas e quais procedimentos vigentes da unidade fabril e requisitos aplicáveis regem o trabalho. Ela não deve substituir essa avaliação por uma dica genérica de extinção ou armazenamento.
É possível ligar o magnésio a outros metais para usinagem CNC?
Sim. Os materiais comerciais de magnésio são sistemas de ligas, mas a formação de ligas não cria uma única receita de usinagem aplicável a todas; designação, têmpera, sequência de fornecimento do material bruto, operação e medição continuam sendo campos de evidência separados.
A adição de elementos de liga permite obter diferentes propriedades mecânicas, de fundição, conformação, corrosão e desempenho em serviço. Para aplicar um resultado de usinagem, ainda são necessárias a designação exata, a têmpera, a forma do produto, a sequência de fornecimento do material bruto e a condição em que foi fornecido. Dados de torneamento de AZ31B não devem virar orientação de fresamento para AZ91D só porque ambas são ligas de magnésio. Associe o certificado, a especificação da fonte, a ferramenta, a operação, o meio e o método de medição a cada resultado e, em seguida, valide as lacunas específicas do projeto.
Que cuidados especiais de armazenamento as peças de magnésio exigem?
O armazenamento deve seguir os procedimentos aprovados da instalação e considerar a forma exata do material, pois peças acabadas, cavacos, finos, poeira e resíduos contaminados não compartilham as mesmas condições de manuseio.
Peças acabadas, material bruto sólido e limpo, cavacos quentes, úmidos ou secos, finos, poeira e resíduos contaminados não devem ser tratados como se exigissem a mesma instrução. Identifique a condição, a quantidade, a contaminação, o recipiente ou a área, as fontes de energia próximas e as mudanças de condição decorrentes do manuseio. Os responsáveis qualificados pela unidade fabril devem aplicar a avaliação de riscos vigente, os requisitos aplicáveis e os procedimentos aprovados de organização, segregação, armazenamento, descarte e emergência. Este guia não especifica uma configuração de armazenamento universal.
Por que os dados de usinagem de uma liga de magnésio podem não se aplicar a outra?
A transferência deixa de ser válida quando mudam as condições do material, do processo ou da medição, incluindo liga, têmpera, sequência de fornecimento do material bruto, ferramenta, engajamento, meio, estado após o processo, característica geométrica, referência e método de aceitação.
A composição da liga, a têmpera, a sequência de fornecimento do material bruto, as inclusões, o processamento anterior e a condição superficial podem mudar o comportamento de corte. A transferência também deixa de ser válida quando são diferentes a ferramenta, a condição da aresta, a operação, o engajamento, o meio de usinagem, a trajetória dos cavacos, a fixação da peça, o estado após o processo, a característica geométrica, a referência ou o método de medição. Um número preciso não é universal só porque vem acompanhado de unidades. Use o quadro de evidências em 6 campos: da liga à aceitação para identificar lacunas e tratar cada uma como uma questão a validar. Preserve também o ponto final medido pela fonte: força, temperatura, desgaste, tensão residual, rugosidade, resposta à corrosão e variação dimensional são grandezas diferentes. Se o projeto exige uma grandeza e o artigo mediu outra, a semelhança entre os nomes das ligas não preenche essa lacuna. Registre a evidência que falta e planeje uma verificação controlada com base na característica geométrica, na referência e no critério de aceitação reais.
Referências e fontes
- ASTM International: catálogo de normas para metais não ferrosos
- ASTM D1732-03(2023): preparação de superfícies de ligas de magnésio para pintura
- Estudo revisado por pares sobre fresamento de desbaste a seco e ignição de cavacos de AZ91D
- Estudo revisado por pares sobre torneamento de AZ31B, desgaste da ferramenta e morfologia dos cavacos
- Estudo revisado por pares sobre fresamento de AZ31B e tensões residuais
- Comparação entre furação convencional e fresamento helicoidal de furos em AZ31
- Oak Ridge National Laboratory: transformações superficiais do AZ31 induzidas pela usinagem
- Registro da JSME: geração de hidrogênio durante a usinagem de ligas de magnésio em diferentes meios
- U.S. Occupational Safety and Health Administration: poeira combustível
- U.S. Occupational Safety and Health Administration: orientações sobre comunicação de perigos
- U.S. Occupational Safety and Health Administration: apêndice sobre proteção contra incêndios
- NFPA 660: poeiras combustíveis e sólidos particulados
Transparência das evidências: Este guia baseado em dados públicos complementa, com informações, a página comercial sobre serviços de usinagem de magnésio. Não foram fornecidos registros privados de produção de magnésio da Zhenling, resultados de clientes, séries de vida útil de ferramentas, estudos de tolerância nem tabelas universais de parâmetros. As afirmações foram verificadas com diretórios públicos de normas vigentes, páginas oficiais de segurança e pesquisas cujos resultados dependem das condições de ensaio; cada estudo permanece limitado à liga, ferramenta, operação e método de ensaio identificados. Consulte o histórico da empresa Zhenling para conhecer o contexto da organização, distinto dessas fontes públicas sobre magnésio.






