
Entre em contato com a Zhenling

Atualizado em agosto de 2026
A usinagem CNC de Inconel raramente se resume a uma única velocidade, um único inserto ou um único método de refrigeração. Um trabalho bem-sucedido começa com a seleção cuidadosa da liga metálica, da sequência de operações, da forma do produto, do estado de tratamento térmico, da geometria da peça, do engajamento de corte e dos requisitos de aceitação — não apenas com um parâmetro de uma tabela ou de um histórico de casos.
Este guia explica quais propriedades mecânicas importam durante o corte, por que as superligas à base de níquel concentram calor, como o encruamento e a formação de cavacos interagem, quais são as diferenças entre torneamento, fresamento CNC, furação e retificação de Inconel e como identificar desgaste e variação dimensional. É um material informativo, não uma página de orçamento, uma declaração de capacidade ou uma aprovação de desenho técnico.
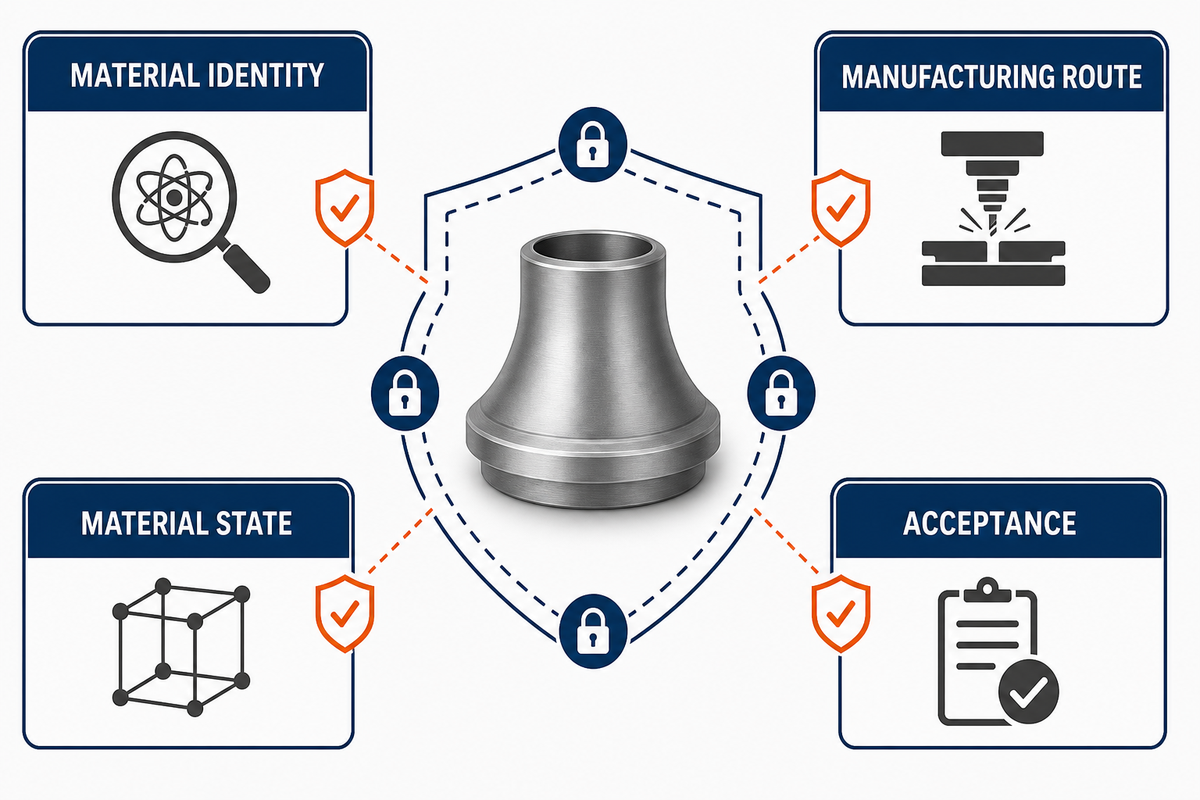
A usinagem CNC de Inconel é bem-sucedida quando todo o sistema de corte permanece dentro de uma faixa de evidências verificada. Combine a sequência de fabricação e a condição do material, mantenha a ação de corte, controle o calor e a saída dos cavacos, observe mais de um sinal e verifique a característica geométrica acabada no estado exigido.
Pontos principais antes do primeiro corte
- Um teste de furação interrompida em Inconel 718 reduziu a temperatura medida na aresta e aumentou a força de avanço; portanto, a interrupção envolve uma troca, não é simplesmente uma desvantagem.
- O Alloy 718 conformado e o fabricado por manufatura aditiva podem ter comportamentos diferentes, mesmo quando a designação nominal da liga é a mesma.
- Cavacos segmentados podem reduzir a força em um regime e aumentar a variação de força, o desgaste ou o risco para a superfície em outro.
- Um parâmetro publicado só pode ser usado quando se conhecem a liga, a condição, a operação, a ferramenta, o engajamento, a refrigeração, o contexto da máquina e o resultado medido.
- A usinagem e a inspeção dimensional, por si só, não comprovam a conformidade com códigos de pressão nem a adequação da peça.
| Definir antes do teste | Registrar | Não substituir por |
|---|---|---|
| Identidade do material | Designação da liga e especificação aplicável | A palavra “Inconel” isoladamente |
| Sequência de fabricação | Material conformado, fundido, obtido por rota de pó ou por manufatura aditiva | Uma composição química nominal correspondente |
| Estado do material | Forma do produto, tratamento térmico, evidências de dureza, microestrutura inicial | Um lote anterior sem documentação |
| Característica geométrica | Parede, alcance, interrupção, aresta de saída, referência, sobremetal do material bruto | Número de eixos da máquina |
| Sistema de corte | Substrato, revestimento, geometria da aresta, porta-ferramenta, batimento, limite para substituição | O nome de um revestimento |
| Corte | Velocidade, avanço, profundidade de corte, engajamento radial, entrada, saída | Um número isolado |
| Refrigeração e cavacos | Ponto de aplicação, condição do fluxo, saída dos cavacos, filtragem, controle de névoa | “Refrigeração abundante” sem observação |
| Aceitação | Estado da peça, referência, instrumento, cobertura da inspeção, requisito de superfície | Um valor de tolerância sem método de medição |
1. Por que é tão difícil usinar Inconel?
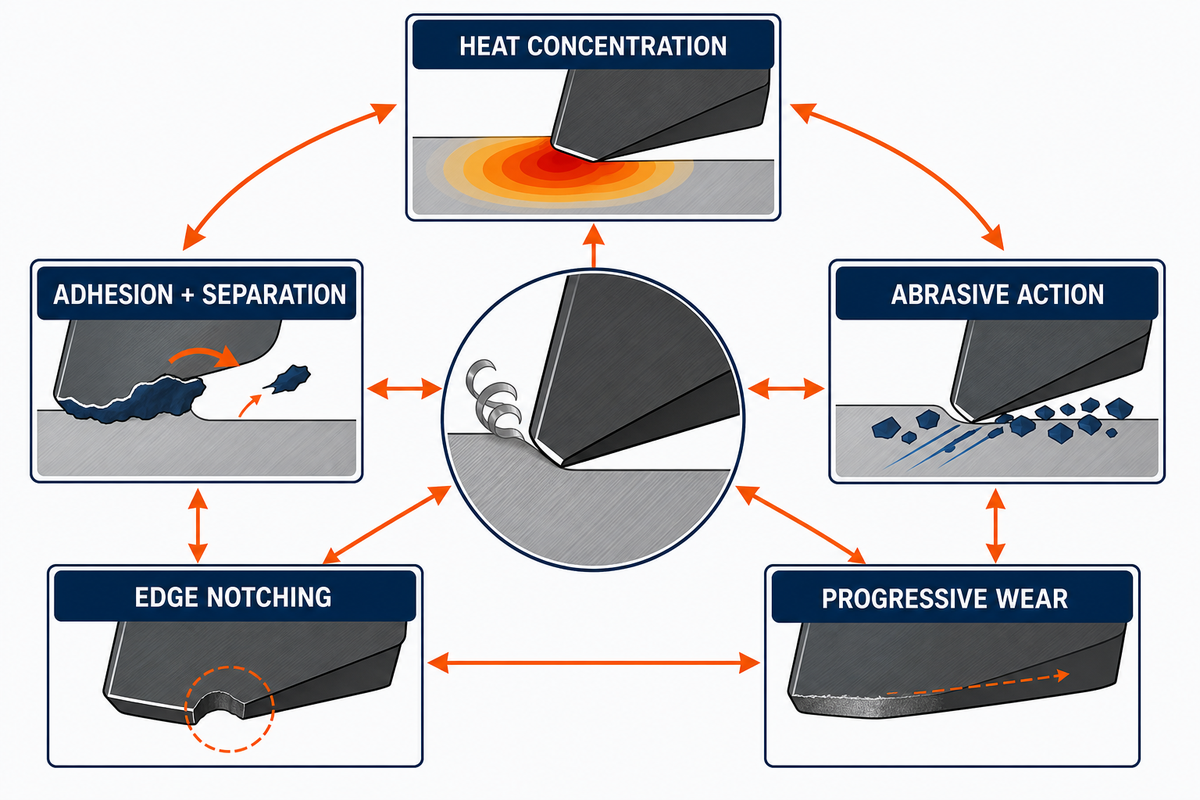
A usinagem de Inconel é difícil porque a resistência mantida, a baixa dissipação de calor, o encruamento, a adesão, as fases abrasivas e as altas cargas de corte atuam em conjunto na aresta; a importância relativa de cada mecanismo muda conforme o grau do material, a condição, a operação, o engajamento, o sistema de ferramentas e a rigidez da peça. Por isso, “material duro” é um diagnóstico incompleto.
Revisões científicas sobre a usinagem de superligas de níquel descrevem a concentração de calor perto da ferramenta, ciclos repetidos de adesão e separação, ação abrasiva, entalhe na aresta e desgaste progressivo. A resistência em altas temperaturas ajuda a liga a funcionar em condições exigentes, mas, durante a usinagem, também significa que a peça não perde resistência tão rapidamente quanto muitos aços comuns. Dependendo da preparação, a alta resistência no corte pode coincidir com forças de corte elevadas, encruamento rápido ou desgaste acelerado da ferramenta; assim, a aresta precisa suportar a carga mecânica enquanto o calor permanece concentrado.
O encruamento também cria um problema de localização. O atrito, o contato repetido ou uma aresta danificada podem fazer com que o passe seguinte corte um material cuja condição próxima à superfície difere da condição do material em massa. Isso não significa que toda marca brilhante de atrito prove encruamento, nem que um avanço maior seja sempre mais seguro. Significa que, antes de escolher uma correção, é preciso considerar as evidências da carga, dos cavacos, da aresta e da superfície. Tanto a revisão de 2022 sobre desgaste de ferramentas quanto uma revisão mais ampla de 2023 sobre a usinabilidade do Inconel corroboram esses mecanismos interligados.
Uma regra derivada da usinagem de aço pode, portanto, falhar mesmo com a mesma máquina e o mesmo tipo de ferramenta de corte. O guia de usinagem de aço para ferramentas da Zhenling explica uma lógica diferente, baseada no grau do material, na condição e na geometria; serve para comparação, não para transferir velocidades ou avanços a uma superliga de níquel. Nenhuma classificação única de usinabilidade do Inconel ou índice de usinabilidade AISI substitui as evidências da liga, da condição e da operação necessárias neste caso.
Primeira verificação: Separe o sintoma da causa. Registre o cavaco, a aresta de corte, a tendência da carga, o ruído, o padrão da superfície e a variação dimensional antes de atribuir o problema à dureza.
2. Combine o grau do material, a sequência de fabricação e o estado do Inconel com o corte
Uma especificação de usinagem válida para materiais de Inconel identifica o grau do material, a especificação, a sequência de fabricação, a forma do produto, o estado do tratamento térmico, as evidências da microestrutura inicial, a dureza quando exigida, a geometria da peça e o plano de aceitação. Essa especificação evita que Inconel 625 e 718, material bruto conformado, material bruto fundido e material bruto fabricado por manufatura aditiva compartilhem a mesma janela de processo apenas por pertencerem à família Inconel.
Os registros oficiais mostram por que é importante especificar a condição do material. A ASTM lista a B637-26 como ativa desde 16 de abril de 2026, com escopo relacionado a barras, tarugos, forjados e material bruto para forjamento de ligas de níquel endurecíveis por precipitação especificadas. Os painéis atuais da SAE identificam a AMS5662P como referente a formas de produto de Alloy 718 tratado por solubilização e a AMS5663P como referente a formas tratadas por solubilização e precipitação. Esses registros — assim como os teores nominais de cromo ou cobalto — não autorizam substituições nem aprovam um componente acabado.
Considere duas peças brutas identificadas como Alloy 718. Uma é conformada e fornecida em uma condição especificada, obtida por tratamento de solubilização; a outra é feita por fusão em leito de pó e passa por uma sequência pós-fabricação. Um estudo de 2026 comparou material no estado de fabricação, material prensado isostaticamente a quente, material tratado termicamente e material conformado, identificando microestruturas e respostas de usinagem distintas. Nesse teste, o metal duro foi mais sensível à condição do material, enquanto o nitreto cúbico de boro sem ligante apresentou comportamento mais consistente entre as condições de manufatura aditiva. As amostras eram pequenas e os comprimentos de corte, curtos; portanto, a conclusão prática é incluir a sequência de fabricação e a microestrutura na lista de verificação para transferência, e não declarar uma ferramenta universalmente melhor.
Além disso, a comparação completa das sequências de fabricação do Alloy 718 relatou diferenças de rugosidade, penetração das tensões residuais, deformação subsuperficial e desgaste da ferramenta. Uma revisão anterior sobre tratamento térmico também relaciona composição, sequência de fabricação, microestrutura e tratamento térmico à usinabilidade.
Os rótulos de aplicação dão contexto, mas não aprovação. Aplicações de Inconel descritas como aplicações aeroespaciais, componentes de motores de turbina a gás ou aplicações de processamento químico podem enfatizar diferentes requisitos de serviço em alta temperatura ou em ambientes corrosivos. Porém, expressões como excelente resistência à corrosão ou à oxidação não selecionam um grau do material, comprovam a adequação ao serviço, definem o corte nem estabelecem a aceitação da montagem final. Usinar Inconel em um centro de 5 eixos pode resolver problemas de acesso ou transferência de referências; o número de eixos ainda não define a ferramenta, o dispositivo de fixação, a janela de processo ou o resultado da inspeção.
Use as opções de materiais para usinagem da unidade fabril para comparar a família Inconel, a Hastelloy e outras famílias de materiais, mas deixe que o desenho técnico aplicável e os documentos do material determinem o grau e a condição finais.
3. Use o mapa de interação entre atrito, encruamento, calor e desgaste
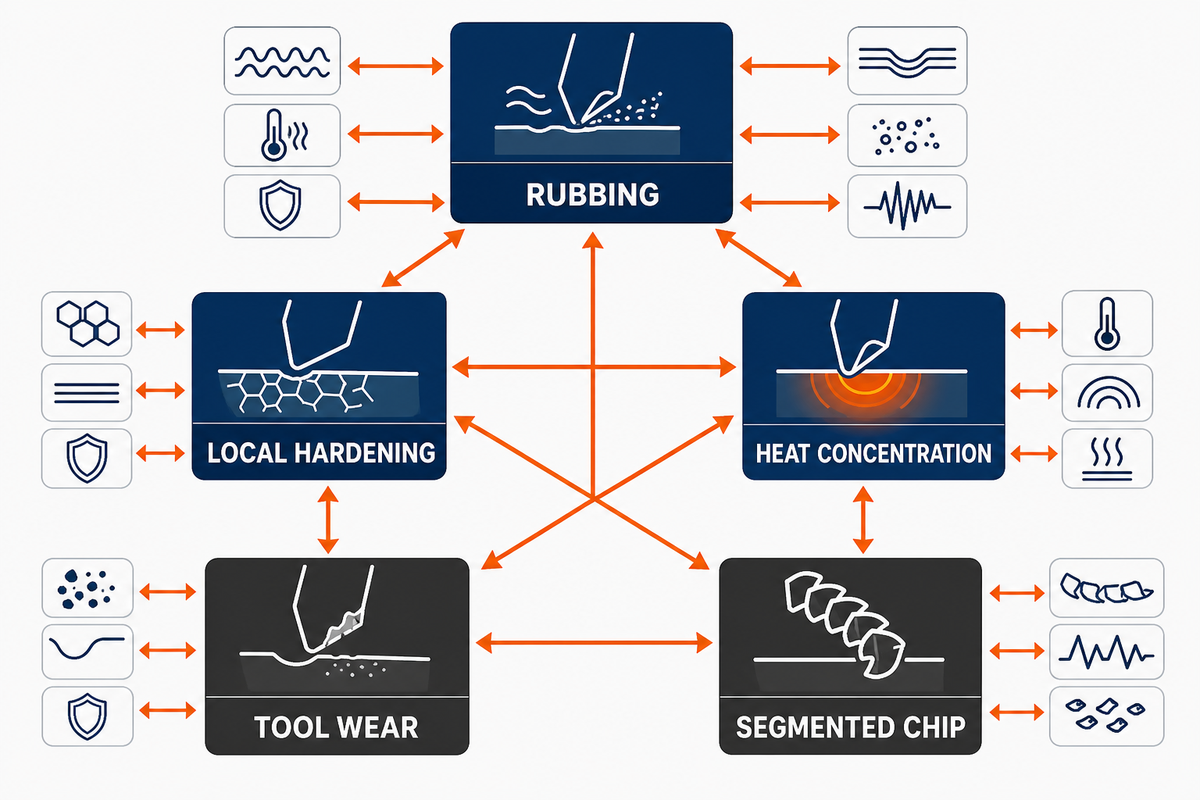
O mapa de interação entre atrito, encruamento, calor e desgaste trata o atrito, o encruamento local, o calor, o desgaste da ferramenta, a segmentação dos cavacos e a fratura como fenômenos interligados, não como uma sequência fixa de 4 etapas. Com o grau do material, a sequência de fabricação e a condição definidos, cada mecanismo pode aumentar a carga e os danos, ou um mecanismo concorrente pode reduzir a força de corte e, ao mesmo tempo, gerar outro prejuízo à superfície, à estabilidade ou ao desgaste.
A ação de corte pode piorar quando a aresta perde o fio, a ferramenta sofre deflexão ou o engajamento fica abaixo do necessário para formar cavacos de maneira eficaz. Mais atrito pode aumentar o calor e alterar a camada seguinte. O desgaste crescente pode então modificar a geometria, o comprimento de contato, o fluxo dos cavacos e a carga. Essa sequência, porém, não é inevitável: o amolecimento térmico localizado ou a fratura podem alterar a força e produzir cavacos serrilhados antes que a etapa seguinte prevista apareça.
| Mecanismo | Pode aumentar | Pode ser contrabalançado por | O que observar | Limite |
|---|---|---|---|---|
| Atrito | Calor de contato, espalhamento do material, alteração próxima à superfície | Recuperação da condição da aresta ou formação eficaz de cavacos | Espessura do cavaco, marca de arraste na superfície, imagem da aresta | Uma marca brilhante, por si só, não comprova encruamento |
| Encruamento local | Carga no passe seguinte e risco de entalhe | Alteração da sequência para evitar cortar novamente a camada afetada | Carga na reentrada, posição da aresta, histórico de profundidade | A dureza do material em massa não indica onde está a camada alterada |
| Concentração de calor | Adesão, difusão, amolecimento da aresta | Remoção de cavacos e acesso qualificado do fluido de corte | Indicador indireto da temperatura da aresta, descoloração, localização do desgaste | Uma temperatura mais baixa não é automaticamente mais segura do ponto de vista mecânico |
| Desgaste da ferramenta | Área de contato, variação da força, variação dimensional | Um limite definido para substituição | Desgaste de flanco, entalhe, lascamento, tendência dimensional | Em um caso de produção, uma vida útil curta e previsível pode ser melhor que uma falha aleatória |
| Amolecimento térmico | Localização do cisalhamento | Encruamento por deformação e taxa de deformação | Segmentação dos cavacos e forma de onda da força | Uma força menor pode coexistir com prejuízos à superfície ou ao desgaste |
| Fratura | Separação dos cavacos e variação da força | Escoamento dúctil sob outra condição | Trajetória da trinca, raiz do cavaco, danos à superfície | Um cavaco quebrado não comprova que a superfície seja aceitável |
| Cavaco segmentado | Evacuação e carregamento periódico | Um cavaco contínuo e estável em outro regime | Espaçamento dos segmentos, evacuação, vibração | A segmentação nem sempre melhora a precisão |
| Material aderido à aresta | Alteração da geometria e rasgamento | Uma aresta estável e uma condição de corte verificada | Depósito na aresta e material transferido | Falha do depósito e falha do revestimento exigem evidências diferentes |
| Variação dimensional | Necessidade de compensação | Isolamento da fonte do erro | Correção da ferramenta, condição térmica, referência, medição independente | Compensar a causa errada pode ocultar o defeito |
“O fenômeno dos cavacos serrilhados ou segmentados é desejável para reduzir o nível da força de corte.”
Mas essa afirmação pode representar apenas um resultado desejável, não o resultado total. O trabalho também aborda flutuações dinâmicas da força, variações no acabamento e na precisão e aumento do desgaste da ferramenta. O desgaste acelerado da ferramenta continua sendo um possível resultado a verificar, não uma consequência garantida dos cavacos segmentados. Portanto, uma ferramenta de análise geral ou um gráfico como este deve levar à investigação de causas ou efeitos potenciais, não prescrever resultados.
Para comparar, um guia separado de usinagem de aço-carbono pode ajudar os leitores a entender como o comportamento dos cavacos e do calor muda entre famílias de materiais, mas sua janela de processo não deve ser aplicada a uma preparação para Inconel.
4. Escolha torneamento, fresamento, furação ou retificação conforme a continuidade do corte e a carga
A escolha da operação — torneamento contínuo ou corte interrompido — depende de uma troca entre carga térmica e carga mecânica na reentrada, na saída e no impacto, além de força, alcance e estabilidade. Este mapa de interação transforma a comparação entre processos de usinagem de Inconel: sai dos slogans e vai para as evidências. Avalie as estratégias de usinagem pelo tempo de contato, não apenas pelo tempo de ciclo; nem o rótulo de alta velocidade nem uma carga nominal constante de cavacos substituem sinais observados nos cavacos e na carga. O torneamento contínuo pode manter o calor na aresta, enquanto o fresamento ou a furação interrompida acrescenta carga de reentrada e tempo sem corte. Nenhuma condição é automaticamente melhor: a geometria da peça e os sinais observados determinam a sequência mais segura.
Uma comparação de furação documentada em uma fonte deixa clara essa troca. Após um percurso de furação relatado de 8.800 mm em Inconel 718, a furação convencional registrou 399 °C na aresta de corte e a furação descontínua, 361 °C. A estratégia interrompida melhorou o acesso do fluido de corte, mas a força de avanço aumentou; após 10.480 mm, a área de contato da aresta transversal era 55% maior. A diferença medida foi de 38 °C, cerca de 9,5% em relação a 399 °C, dentro de um único experimento. Isso não é um parâmetro de oficina nem uma promessa de que a interrupção prolongará a vida útil da ferramenta.
399 °Ctemperatura da aresta na furação convencional
361 °Ctemperatura da aresta na furação descontínua
8.800 mmpercurso da comparação de temperatura
55%aumento do contato da aresta transversal após 10.480 mm
O estudo de furação de acesso aberto fornece a comparação medida; a diferença de 38 °C é específica daquele teste. O NIST acrescenta outra ressalva: quando o tempo de corte se torna curto em relação ao tempo sem corte, a usinagem altamente interrompida pode violar as premissas dos modelos convencionais de estabilidade regenerativa. Diagramas de estabilidade para um padrão de continuidade podem não se aplicar a outro.
| Classe de corte | Exposição térmica | Carga mecânica ou de reentrada | Primeira variável de controle | Sinais para confirmação | Limitações / situações inadequadas |
|---|---|---|---|---|---|
| Torneamento externo contínuo | Contato contínuo | Carga radial e tangencial constante | Condição da aresta e controle dos cavacos | Cavaco, desgaste de flanco, tendência dimensional | Não é um modelo para furos transversais ou superfície interrompida |
| Faceamento em direção ao centro | Velocidade de corte variável | Formação de cavacos variável | Trajetória e comportamento no centro | Mudança nos cavacos, acabamento no centro | Um único diâmetro não representa o passe inteiro |
| Fresamento periférico leve | Períodos de refrigeração intermitente | Entrada repetida | Engajamento radial e batimento | Desgaste dente a dente, ruído | Não equivale ao fresamento de canal em cheio |
| Fresamento de canal em cheio | Acesso restrito dos cavacos e do fluido de corte | Engajamento elevado | Evacuação dos cavacos | Novo corte dos cavacos, carga, acúmulo nos canais | Dados de fresamento periférico não podem ser copiados diretamente |
| Fresamento interrompido de cavidades | Resfriamento durante os intervalos sem contato | Impacto e reentrada | Preparação da aresta e trajetória da ferramenta | Lascamento, localização do entalhe, vibração | Uma patente ou um teste de fornecedor não classifica todas as ferramentas |
| Torneamento com furos transversais | Contato repetido entre quente e frio | Choque na aresta durante a interrupção | Geometria de entrada e resistência da aresta | Lascamento na interrupção, rebarba | A vida útil no torneamento contínuo não é preditiva |
| Furação rasa | Calor próximo às guias e à aresta transversal | Risco de força axial e atrito | Condição das guias e acesso do fluido de corte | Força axial, formato do cavaco, tamanho do furo | Não representa o deslocamento dos cavacos em furos profundos |
| Furação profunda | Evacuação e fornecimento restritos | Cargas da barra, da guia e do alinhamento | Saída dos cavacos e alinhamento | Torque, força axial, retilineidade, cavacos | Parâmetros de furos rasos não são evidência suficiente |
| Retificação após o tratamento | Aquecimento localizado da superfície | Contato abrasivo e condição do rebolo | Condição do rebolo e verificação de danos térmicos | Queima, tensão residual, dimensão, controle de poeira | Não substitui um plano de integridade superficial |
5. Selecione o material da ferramenta, a geometria da aresta e o revestimento como um sistema
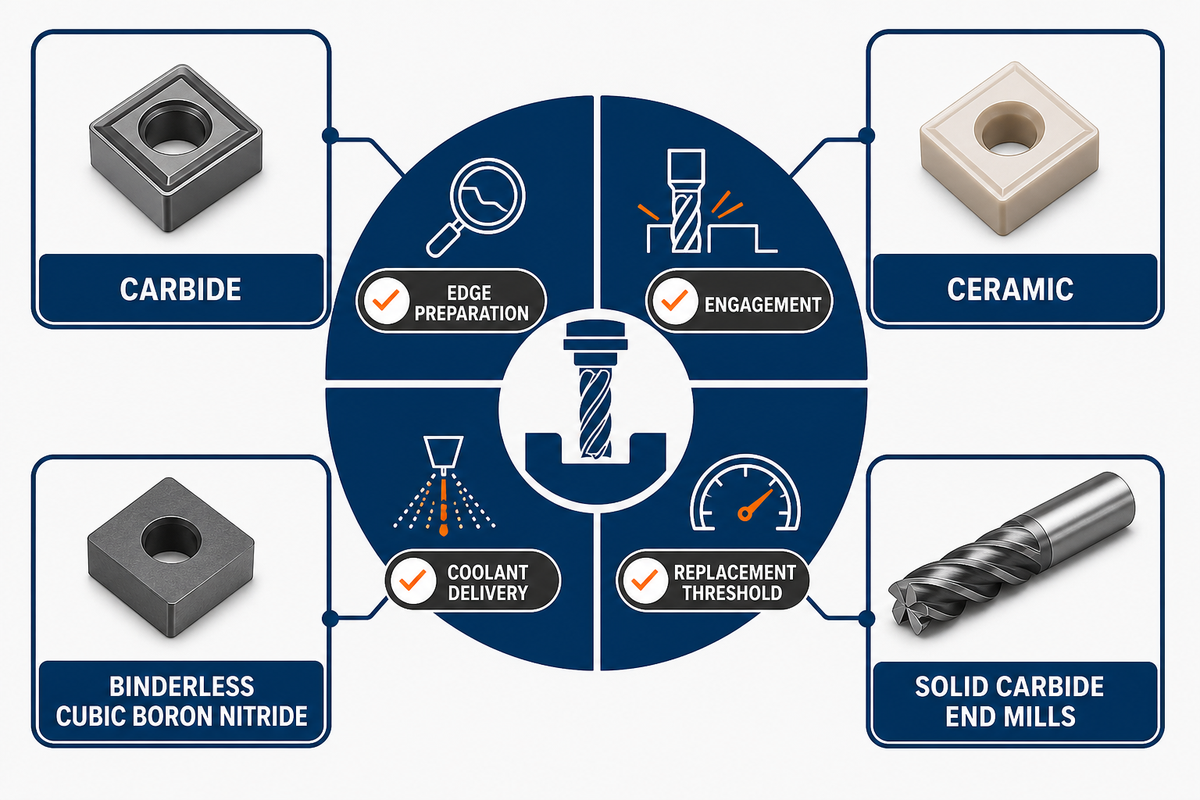
Uma ferramenta de corte para Inconel é um sistema composto por substrato, preparação da aresta, geometria de saída e folga, revestimento, porta-ferramenta, batimento, engajamento, fornecimento de fluido de corte e limite para substituição. O rótulo de metal duro, cerâmica, nitreto cúbico de boro ou revestimento de nitreto de alumínio e titânio não prevê o sucesso sem considerar a operação, o estado do material, a continuidade e o modo de falha.
Arestas de corte mais afiadas podem reduzir o atrito e a força, mas a resistência insuficiente da aresta pode aumentar o risco de lascamento em cortes interrompidos. Arestas arredondadas ou preparadas podem durar mais, mas também alteram o contato, o calor e a superfície final. O índice da literatura revisada sobre Inconel 718 registra essa troca: o projeto da aresta pode aumentar a vida útil da ferramenta e, em outra condição, prejudicar a integridade superficial.
As patentes exigem a mesma disciplina na avaliação das evidências. O registro público da US11389879B2 identifica Maryam Aramesh como inventora e McMaster University como cessionária atual e original do conceito de revestimento ultramacio. A configuração do teste especifica 50 m/min, 0,1 mm/rev, profundidade de corte de 0,15 mm, desgaste de flanco de 0,3 mm como limite de falha e raio de ponta de 0,4 mm; esses valores descrevem o teste da patente, não são uma recomendação. O registro comprova a atribuição e uma configuração de teste reivindicada, mas não o desempenho universal, a liberdade de operação ou uma classificação entre torneamento, fresamento, furação e retificação; até mesmo os 50 m/min especificados se aplicam somente ao teste da patente.
- Metal duro: especifique o grau, a geometria, o revestimento e a preparação da aresta, além do engajamento que a ferramenta deverá suportar.
- Cerâmica: avalie a estratégia térmica, a continuidade, a preparação da aresta e um critério previsível de substituição; não trate “cerâmica” como se tivesse um único comportamento.
- Nitreto cúbico de boro sem ligante: considere o estudo de 2026 sobre as sequências de fabricação como uma comparação limitada, não como uma recomendação para toda a família de materiais.
- Fresas de topo de metal duro integral: verifique o espaço dos canais, o engajamento radial, o alcance, o batimento e a saída dos cavacos antes de aumentar os parâmetros de corte.
Critério de substituição: defina a condição da aresta que encerra o teste antes que a variação dimensional, os danos à superfície ou uma fratura aleatória o encerrem por você.
6. Defina uma faixa de parâmetros e de refrigeração com base nas fontes
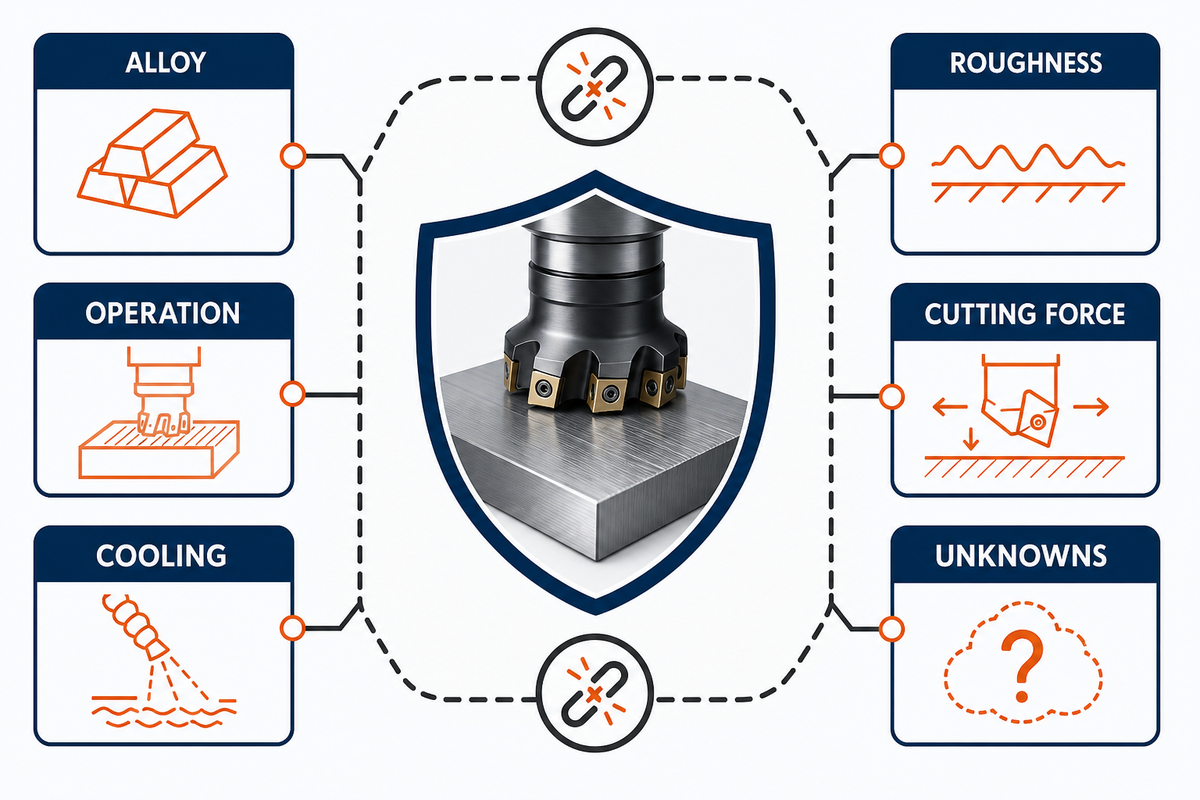
As velocidades e os avanços publicados só se tornam uma faixa inicial candidata quando a fonte informa a liga, a sequência de fabricação, a condição, a operação, a ferramenta, a aresta, o engajamento, o fluido de corte, a rigidez, o resultado medido e o sinal de falha. Os campos ausentes permanecem desconhecidos. Um valor bem-sucedido em um teste de fresamento de face não é uma recomendação geral para Inconel 718 ou Inconel 625.
Um estudo revisado por pares sobre fresamento de face oferece um exemplo útil justamente porque seus valores permanecem vinculados às condições do teste. Com 100 m/min e 0,15 mm/tooth, nos parâmetros relatados, sob a condição de lubrificação em quantidade mínima refrigerada do estudo, o artigo relatou rugosidade de 0,221 µm e força de corte de 163 N. Os valores de vida útil da ferramenta divergem entre o resumo ou a conclusão e a seção de resultados; por isso, este guia não inclui um valor de vida útil em vez de transformar um relato internamente inconsistente em parâmetro de oficina.
| Campo de evidência | Registro do teste publicado | Questão para transferência | Decisão |
|---|---|---|---|
| Liga metálica | Inconel 718 | O material bruto pretendido é do mesmo grau? | Não transferir para Inconel 625 com base apenas no nome da família |
| Operação | Fresamento de face | O corte pretendido tem o mesmo engajamento? | Não transferir diretamente para torneamento ou furação |
| Velocidade | 100 m/min | A ferramenta, a aresta, o contato e a refrigeração são equivalentes? | Só considerar como candidato depois de todas as verificações |
| Avanço | 0,15 mm/tooth | O batimento e a carga real de cavaco são equivalentes? | Não separar da ferramenta de corte |
| Refrigeração | Lubrificação em quantidade mínima refrigerada | É possível reproduzir o fornecimento, a temperatura e os controles de névoa? | Não substituir apenas com base no rótulo |
| Relato da vida útil da ferramenta | Excluído | Os resultados e a conclusão usam a mesma métrica de fim de vida útil? | As seções do artigo divergem; não foi usado nenhum valor para transferência |
| Rugosidade | 0,221 µm | O instrumento, o local, o comprimento de amostragem e a função da superfície são equivalentes? | Não é uma declaração de tolerância ou integridade superficial |
| Força de corte | 163 N | O dinamômetro e o engajamento são equivalentes? | Não usar como garantia de carga da máquina |
| Desconhecidos | Qualquer campo não reproduzido | Um teste controlado pode eliminar a lacuna? | Manter como desconhecido até medir |
Uma decisão de transferência fundamentada não ajusta 100 m/min ou 0,15 mm/tooth por um percentual universal. Ela registra lado a lado a fonte e a aplicação pretendida, assinala as diferenças e, em seguida, planeja um teste controlado e conservador, com os sinais para interrompê-lo definidos antes do corte. O teste registra o formato dos cavacos, o desgaste da aresta, a carga, a rugosidade e as dimensões; altera uma entrada por vez e preserva o resultado rejeitado como evidência.
O fornecimento do fluido de corte e o controle de aerossóis no local de trabalho são obrigações distintas. Uma avaliação do NIOSH em um setor de usinagem CNC observou névoa de fluido de corte no ar, contenção inadequada em uma máquina e uso irregular do coletor de névoa. Essa observação em campo estabelece um limite claro: reproduza a condição do fluido de corte somente sob os controles qualificados de manutenção e higiene ocupacional da unidade fabril. Ela não fornece uma estimativa universal de exposição.
7. Proteja paredes finas, arestas de saída e a superfície final
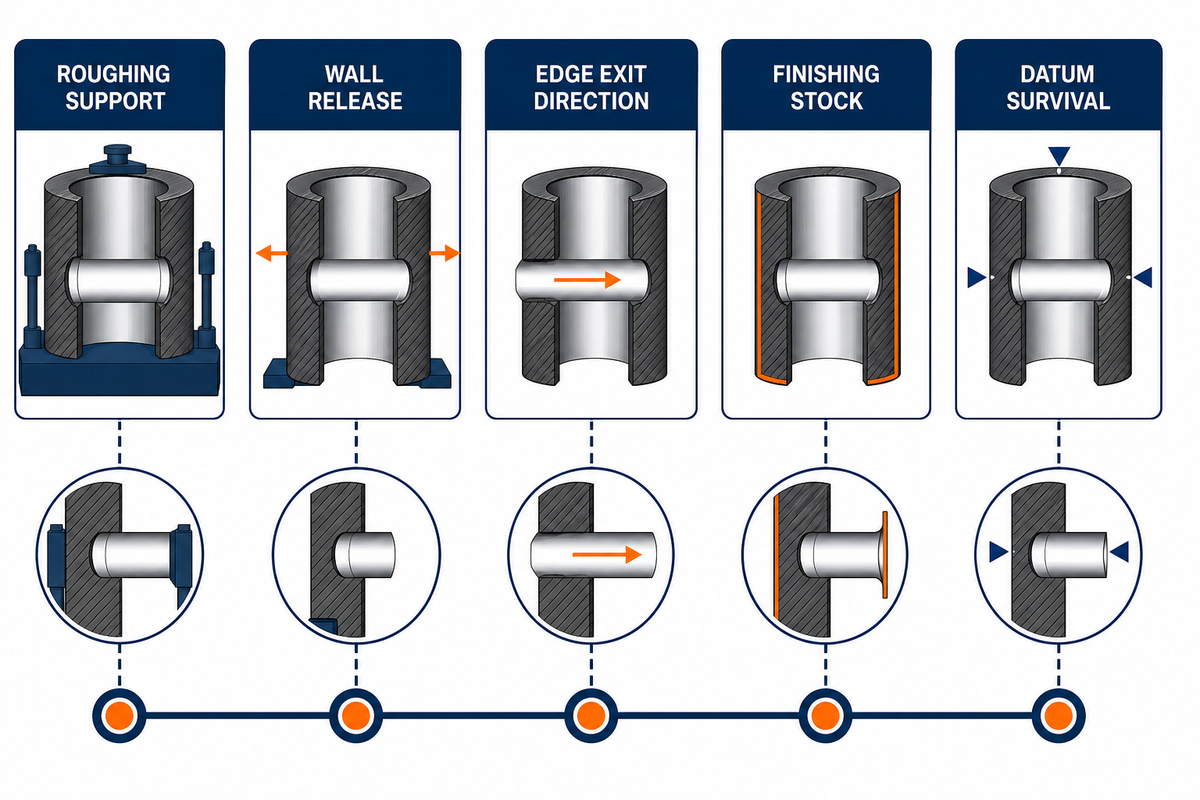
Paredes finas, grande alcance da ferramenta, arestas de saída, interseções sensíveis a rebarbas e superfícies críticas à fadiga alteram a sequência de operações, pois rigidez, liberação, direção de corte e condição subsuperficial passam a ser critérios de aceitação. Esse conjunto de parâmetros também significa que valores baixos de rugosidade não comprovam que a tensão residual, as camadas endurecidas por deformação, a deformação, a condição das rebarbas ou a geometria final da peça sejam aceitáveis.
Comece pela característica acabada e planeje o processo de trás para frente. Defina onde haverá apoio durante o desbaste, em que etapa a parede ficará livre, em que direção a aresta de corte sairá da peça, quanto material bruto restará para o acabamento e se a referência geométrica será preservada após a troca do dispositivo de fixação. O grande alcance da ferramenta e o apoio insuficiente podem transformar uma profundidade de corte aparentemente modesta em um problema de deflexão ou vibração.
Imagine uma parede anular fina com um furo transversal próximo à aresta final. O torneamento contínuo mantém o contato estável até a ferramenta alcançar a interrupção; então, entrada, saída, formação de rebarbas e flexibilidade local da parede passam a fazer parte do problema. Na prática, é preciso identificar qual característica será usinada primeiro, como a parede será apoiada em cada etapa, por onde a aresta sairá e qual condição será usada na inspeção. Alterar apenas a velocidade não resolve um erro na sequência de operações ou na fixação.
O acabamento superficial exige critérios próprios de aceitação. Especifique o parâmetro de rugosidade, a direção, o local de medição e as condições do instrumento; inclua verificações de rebarbas, arestas, tensão residual ou subsuperfície somente quando exigidas pela função, pelo desenho técnico ou pelo planejamento da qualidade. O estudo de sequência de operações de 2026 encontrou diferentes profundidades de penetração da tensão residual e deformações plásticas nas condições testadas para a liga 718, o que mostra que a rugosidade não deve ser tratada como o registro completo da superfície.
Quando não buscar um valor menor de rugosidade: Pare se a alteração piorar o movimento da parede, a condição da aresta, o dano térmico ou o risco subsuperficial. A função e o desenho técnico determinam se um valor aritmético mais baixo de rugosidade é realmente melhor.
8. Diagnóstico de desgaste, rebarbas, vibração e variação dimensional
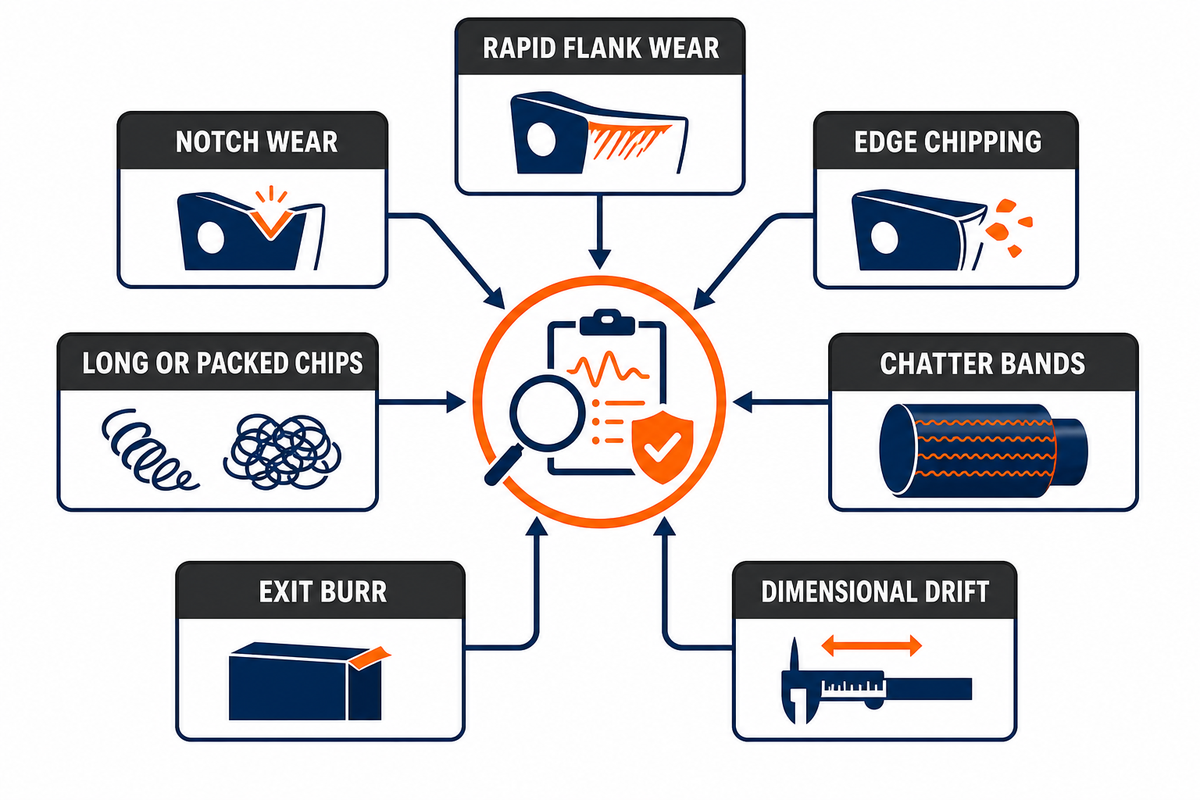
O diagnóstico de falhas na usinagem de Inconel deve partir de um sintoma, considerar vários mecanismos plausíveis e então buscar pelo menos 2 observações que os diferenciem, fazer uma alteração controlada e confirmar o resultado de forma independente. Essas observações incluem desgaste de flanco, desgaste de entalhe, lascamento, rebarbas, vibração, alterações nos cavacos e variação dimensional. Nenhuma delas, isoladamente, identifica uma causa.
O estudo de fusão de sensores do NIST constatou que nenhum sensor individual respondeu a todos os fenômenos de usinagem monitorados, enquanto um conjunto de sensores cobriu a segmentação e a quebra dos cavacos, além de eventos relacionados à vibração. Outro relatório do NIST sobre inspeção intermitente distingue erros de processo, visíveis na inspeção pré-acabamento feita na máquina, de erros na geometria da máquina, que exigem medição independente.
| Sintoma | Mecanismos plausíveis | Observação 1 | Observação 2 | Uma alteração controlada | Verificação independente | Limitações / situações inadequadas |
|---|---|---|---|---|---|---|
| Desgaste rápido de flanco | Calor, abrasão, condição inadequada da aresta | Imagem do desgaste em intervalos fixos | Tendência de carga e cavacos | Alterar um parâmetro de refrigeração ou de engajamento | Repetir a inspeção da aresta | Não presumir falha do revestimento |
| Desgaste de entalhe | Limite de profundidade, camada endurecida, oxidação, contato com cavacos | Localização do entalhe | Histórico da profundidade e do material bruto | Deslocar um limite de engajamento | Comparar a localização do entalhe | Não há uma alteração universal de profundidade |
| Lascamento da aresta | Impacto, batimento, aresta frágil, vibração | Danos dente a dente | Registro da entrada e da vibração | Alterar a trajetória de entrada ou a preparação da aresta | Inspecionar todos os dentes | Não mascarar o batimento com uma aresta mais robusta |
| Material aderido à aresta | Aderência, condição instável de corte, dano à aresta | Microscopia da aresta | Rasgamento da superfície e cavaco | Alterar um parâmetro da aresta ou da condição de corte | Verificação da transferência de material | Um depósito não indica automaticamente perda do revestimento |
| Cavacos longos ou compactados | Falha na quebra do cavaco, canal obstruído, perda de fluido | Forma e cor dos cavacos | Inspeção do canal ou do furo | Alterar um parâmetro de controle dos cavacos | Confirmar a evacuação dos cavacos | Um cavaco mais curto não comprova bom acabamento |
| Segmentação inesperada | Localização do cisalhamento, fratura, mudança de condição | Passo dos segmentos | Forma de onda da força ou da vibração | Alterar um parâmetro de engajamento | Inspecionar a superfície e a aresta | Pode facilitar a evacuação, mas prejudicar a precisão |
| Marcas de vibração | Modo do sistema, estabilidade intermitente, alcance, batimento | Frequência ou som | Resposta da ferramenta e do dispositivo de fixação | Alterar um parâmetro dinâmico | Verificação independente da superfície | Um diagrama convencional de lóbulos de estabilidade pode não se aplicar à interrupção |
| Rebarba de saída | Direção de saída, desgaste da aresta, parede frágil, condição do material bruto | Localização e orientação da rebarba | Condição da aresta e do apoio | Alterar a trajetória de saída ou o apoio | Medir a rebarba e a característica geométrica | A remoção de rebarbas não corrige danos subsuperficiais |
| Variação dimensional | Desgaste, deflexão, condição térmica, referência geométrica, geometria da máquina | Tendência observada na máquina | Medição independente | Alterar uma fonte de erro verificada | Verificar novamente a referência geométrica e a geometria | Não compensar antes de isolar a causa |
A tabela serve para diagnóstico, não como guia de correção. Cada item inclui 2 observações, pois há vários mecanismos possíveis para explicar um mesmo sintoma.
Faça
- Fotografe ou meça a aresta em intervalos fixos.
- Registre juntos os cavacos, a carga, o som, a superfície e as dimensões.
- Altere uma variável de forma controlada.
- Verifique com uma medição independente.
Não faça
- Atribua uma causa a partir de um único sintoma.
- Altere ao mesmo tempo o avanço, a velocidade, o fluido de corte, a ferramenta e o dispositivo de fixação.
- Compense a variação antes de isolar a fonte do erro.
- Transforme uma correção bem-sucedida em regra para toda a família de peças.
9. O conjunto de evidências dos parâmetros: o que pode ser transferido entre preparações da máquina?
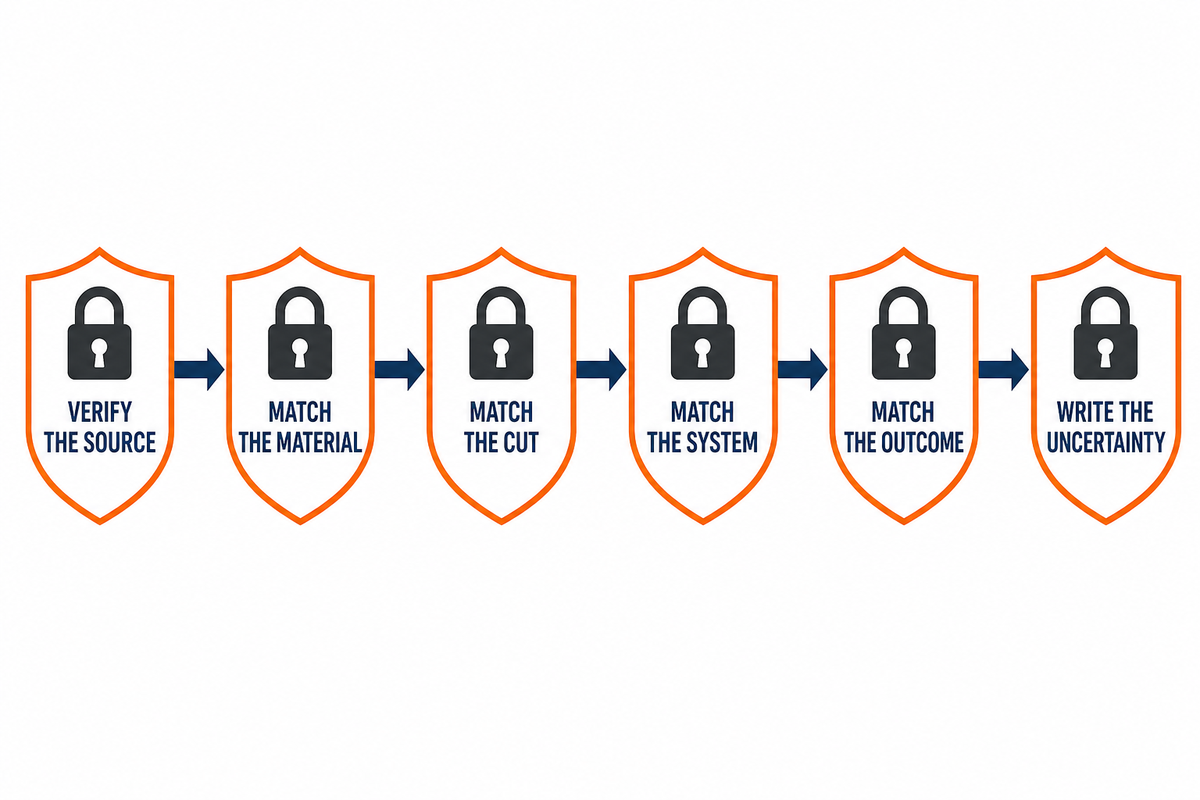
Um resultado de usinagem só pode ser transferido até onde as evidências correspondem à próxima preparação. O método de relacionar sintomas e evidências define a comparação mínima: qualidade da fonte, liga metálica, sequência de fabricação, microestrutura inicial, condição, forma do produto, operação, ferramenta, engajamento, fluido de corte, contexto da máquina e do dispositivo de fixação, resultado medido, incerteza e revisão atual de qualquer especificação citada.
Classifique cada campo como correspondente, diferente ou desconhecido. Uma diferença não invalida automaticamente a comparação, mas deve virar uma pergunta a ser testada. Um dado desconhecido não é um valor seguro e não deve ser substituído silenciosamente por uma suposição de semelhança. Para uma consulta estável e de baixo volume, essa abordagem é mais útil do que uma previsão de mercado, pois permite tomar uma decisão de engenharia agora.
- Verifique a fonte: identifique se é um registro oficial, estudo revisado por pares, caso do setor, observação em fórum ou reivindicação de patente.
- Compare o material: avalie o grau, a sequência de fabricação, a forma do produto, o tratamento térmico, a microestrutura inicial e as evidências de dureza.
- Compare o corte: avalie a operação, o sistema de ferramentas, a profundidade de corte, o engajamento radial, a entrada, a saída e o percurso dos cavacos.
- Compare o sistema: avalie o suporte da ferramenta, o batimento, a máquina, o dispositivo de fixação, o alcance, a refrigeração, a filtragem e o método de medição.
- Compare o resultado: avalie o critério de vida útil da ferramenta, o canal de força, o método de medição da rugosidade, a condição dimensional e o requisito de integridade da superfície.
- Registre as incertezas: marque todos os campos não informados, planeje um teste controlado e preserve os resultados bem-sucedidos e os rejeitados.
A vigência da especificação também faz parte desse conjunto de evidências. B637-26 substituiu a premissa inicial de que B637-23 estava vigente, enquanto AMS5662P e AMS5663P mantêm redações diferentes para as condições do material. Copiar uma designação sem edição, escopo e requisitos especificados pode dar ao resumo do material uma aparência de precisão sem esclarecer a condição real.
Mantenha separados os exemplos medidos: o registro de furação inclui 399 °C, 361 °C, 38 °C, 9,5%, um percurso de comparação de temperatura de 8.800 mm e contato da aresta transversal 55% maior após 10.480 mm; o registro de fresamento de face mantém 100 m/min, 0,15 mm/dente, 0,221 µm e 163 N, mas exclui o valor de vida útil da ferramenta internamente inconsistente do artigo. Combiná-los em uma única janela de processo apagaria as diferenças entre duas ferramentas, operações, formas de refrigeração e resultados medidos.
Conclusão principal
Um valor separado da sequência de fabricação do material, do sistema de corte, do resultado medido e da incerteza não é uma regra inicial transferível.
10. Quando as orientações gerais terminam: análise específica do desenho técnico
As orientações gerais deixam de ser suficientes quando a decisão depende da geometria da peça, da autorização para substituir o material, de serviço em alta temperatura ou corrosivo, do escopo de códigos de pressão, de superfícies críticas, da qualificação de processos especiais, da abrangência da inspeção ou dos critérios de aceitação. Essas questões exigem a análise dos responsáveis pelo desenho técnico, material, projeto, qualidade, normas e fabricação, e não de um artigo genérico sobre usinagem.
Um guia oficial de avaliação da conformidade da ASME e do National Board mostra esse limite. A conformidade pode abranger material, projeto, fabricação, exame, inspeção, marcação, não conformidade e relatórios de dados. Uma peça usinada com dimensões corretas não atende automaticamente a esses controles separados.
A segurança na oficina também não está contemplada na tabela de parâmetros. Os controles de poeira de retífica, aerossóis da usinagem, fluidos, proteções de máquinas e equipamentos de proteção individual devem ser definidos pelo programa qualificado de segurança e higiene ocupacional da unidade, após avaliar a tarefa real. Este guia de usinagem não estima a exposição nem prescreve medidas médicas, limites de exposição ou equipamentos de proteção.
Se a consulta passou das evidências gerais para peças personalizadas de Inconel, cotação de usinagem CNC de precisão, um desenho técnico específico, condição do material, sequência de operações, plano de inspeção ou solicitação comercial, acesse a página sobre fabricação personalizada de peças de Inconel. Essa página trata da capacidade de produção, cotação, prazo de fabricação ou entrega e análise do desenho técnico; este guia não duplica esses módulos.
Perguntas frequentes
Como usinar Inconel?
Resposta curta
Para usinar Inconel, primeiro defina a liga metálica, a sequência de fabricação, a forma do produto, a condição, a microestrutura inicial, a característica geométrica, o sistema de ferramentas, o engajamento, a refrigeração e os critérios de aceitação. Escolha a operação considerando continuidade, alcance, saída e percurso dos cavacos. Mantenha uma ação comprovada de formação de cavacos e observe em conjunto a aresta de corte, os cavacos, a carga, o som, a superfície e as dimensões. Altere uma variável de forma controlada, estabeleça por escrito um critério de parada e confirme a característica geométrica com uma medição independente. Uma tabela geral de velocidade e avanço não substitui esse teste controlado.
Quais são os acabamentos padrão para peças de Inconel usinadas?
Resposta curta
Não há um único acabamento padrão para todas as peças de Inconel usinadas. O desenho técnico e a função devem especificar o parâmetro de rugosidade, a direção e o local de medição, a condição das arestas e rebarbas, o estado do revestimento ou do pós-processamento e qualquer requisito de tensão residual ou subsuperfície. Um valor baixo de rugosidade, por si só, não comprova a integridade da superfície, o desempenho em fadiga, o comportamento de vedação ou a aceitação no estado montado.
É difícil usinar Inconel 718?
Resposta curta
O Inconel 718 é comumente considerado difícil de usinar porque mantém sua resistência, concentra calor, endurece por deformação e pode favorecer aderência, desgaste de entalhe e danos à aresta. A dificuldade também depende da sequência de fabricação, do estado do tratamento térmico, da forma do produto, da característica geométrica e da operação. Não se deve presumir que materiais conformados, produzidos por fusão em leito de pó, no estado como fabricado, prensados isostaticamente a quente, solubilizados e endurecidos por precipitação sejam equivalentes. Mesmo quando a composição química corresponde, a microestrutura inicial pode alterar a dureza, a formação de cavacos, o desgaste da ferramenta, a rugosidade, a tensão residual e a deformação subsuperficial. Compare exatamente as evidências disponíveis antes de adotar uma janela de processo.
Inconel é mais difícil de usinar do que titânio?
Resposta curta
Uma classificação geral por família não é confiável. Compare as ligas, condições, características geométricas, operações, sistemas de ferramentas e requisitos de aceitação específicos, em vez de transferir uma pontuação genérica de usinabilidade.
É possível imprimir Inconel em 3D?
Resposta curta
Algumas ligas de Inconel podem ser produzidas por fabricação aditiva, mas a sequência de fabricação, a orientação de construção, a porosidade, a prensagem isostática a quente, o tratamento térmico, a sobremedida para usinagem e a microestrutura inicial afetam o acabamento. A comparação de 2026 da liga 718 encontrou diferentes respostas de usinagem e integridade superficial nas condições como fabricada, pós-processada e conformada. As amostras pequenas e os percursos de corte curtos limitam a transferência dos resultados. Por isso, este guia trata a fabricação aditiva como um parâmetro do conjunto de evidências, e não como uma especificação completa do processo aditivo ou uma recomendação universal de ferramentas.
Quais parâmetros de corte devo usar para Inconel 718?
Resposta curta
Não é possível escolher um valor apenas pelo nome do grau do material. Use uma fonte documentada cuja sequência de fabricação, condição, operação, ferramenta, engajamento, refrigeração e critério de falha correspondam ao seu caso; depois, faça um teste controlado com sinais de parada definidos por escrito.
Como definimos os limites das evidências
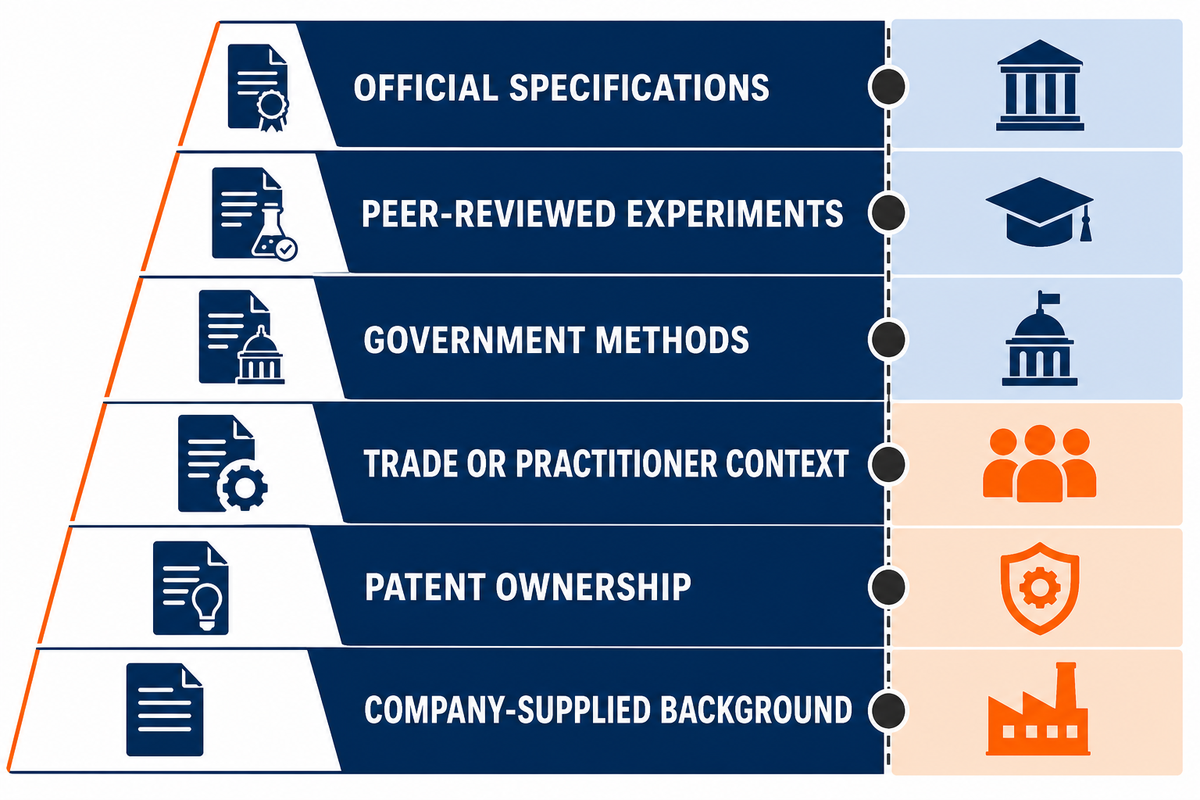
O método de avaliação das evidências sobre usinagem CNC de Inconel diferencia especificações oficiais, experimentos revisados por pares, métodos governamentais, informações do setor ou de profissionais, propriedade de patentes e informações fornecidas pela empresa. Segundo informações fornecidas pela empresa, Shanghai Zhenling Hardware Co., Ltd. fabrica componentes metálicos não padronizados desde 2006; esse perfil não comprova grau de Inconel, tolerância, escopo de certificação, janela de processo ou resultado de projeto. Saiba mais sobre Zhenling.
Referências e fontes
- Desgaste da ferramenta na usinagem de superligas à base de níquel Processes, MDPI
- Revisão da usinabilidade do Inconel Metals, MDPI
- Registro de catálogo ASTM B637-26 ASTM International
- Registro da liga 718 SAE AMS5662 SAE International
- Registro da liga 718 SAE AMS5663 SAE International
- Usinabilidade e integridade superficial da liga 718 produzida por fabricação aditiva The International Journal of Advanced Manufacturing Technology
- Efeito do tratamento térmico na usinabilidade do Inconel 718 Journal of Physics: Conference Series
- Mecanismo de formação de cavacos do Inconel 718 Chinese Journal of Mechanical Engineering
- Furação interrompida do Inconel 718 Production Engineering
- Teoria da estabilidade da usinagem interrompida National Institute of Standards and Technology
- Visão geral das pesquisas sobre Inconel 718 ScienceDirect Topics
- Registro da patente US11389879B2 Registro de patente dos Estados Unidos hospedado pelo Google Patents
- Fresamento de face do Inconel 718 com MQL resfriada Jurnal Tribologi
- Relatório de avaliação de riscos à saúde 2014-0050-3234 National Institute for Occupational Safety and Health
- Detecção de fenômenos de corte usando fusão de sensores National Institute of Standards and Technology
- Compensação de erros detectados por inspeção intermitente do processo National Institute of Standards and Technology
- Guia de avaliação da conformidade da ASME American Society of Mechanical Engineers and National Board






