Entre em contato com a Zhenling

Análise de pedidos de cotação para peças eletrônicas usinadas por CNC conforme desenho técnico
A usinagem CNC para eletrônicos começa pelas interfaces que permitem que um gabinete, distribuidor de calor, dispositivo de fixação ou componente de equipamento funcione na montagem. A Zhenling avalia as peças metálicas especificadas no desenho técnico conforme os processos CNC e materiais que fazem parte de sua oferta padrão e identifica as informações necessárias para elaborar uma estimativa de preço por escrito em bases equivalentes. Os pedidos de cotação de usinagem CNC para eletrônicos devem incluir as interfaces mecânicas definidas no desenho técnico, o material, o acabamento, o método de ensaio de blindagem, se exigido, e os registros de aceitação. Considere apenas o escopo confirmado na cotação por escrito para a peça, incluindo a sequência de operações, os limites ainda não definidos, os registros, a base de preço, os prazos, a responsabilidade pela inspeção e qualquer exclusão declarada do pedido.
Processo
Fresamento CNC e torneamento
Capacidade
Usinagem de 3 eixos, 4 eixos e 5 eixos em equipamento importado
Materiais
Famílias de aços, aços inoxidáveis, ligas de níquel e alumínio
Procedimento
Análise dos requisitos com base na revisão
Visão geral do desenho técnico e do escopo do pedido de cotação
Um modelo 3D, por si só, pode mostrar a forma sem indicar as prioridades do projeto, as tolerâncias funcionais, as áreas condutoras, as superfícies térmicas, os critérios estéticos ou a documentação exigida. Um pedido de cotação útil destaca essas decisões para que os fornecedores as considerem ao avaliar alternativas de fabricação e preços. Por exemplo, o pedido de cotação de um gabinete deve informar o código IP aplicável segundo a IEC 60529, em vez de deixar que ele seja deduzido da geometria.1
- Dados da peça Modelo controlado, desenho técnico cotado e hierarquia das revisões
- Escopo dos processos Eletroerosão a fio CNC, torneamento, fresamento, retificação, mandrilamento e furação
- Escopo multieixos Centros de usinagem de 3 eixos, 4 eixos e 5 eixos importados
- Escopo dos materiais Aços carbono e aços de liga, aços inoxidáveis, ligas à base de níquel e ligas de alumínio
- Dados para aceitação Referências geométricas, interfaces, zonas de acabamento, características a inspecionar e registros solicitados
- Resultado comercial Escopo cotado e confirmado por escrito após a análise do desenho técnico
Um pacote para 3 equipes: a engenharia define a função, a qualidade define a aceitação e compras compara as mesmas inclusões.
Prepare esse pacoteRequisitos de peças eletrônicas para usinagem CNC
O escopo de serviços padrão da Zhenling inclui ou permite acessar eletroerosão a fio, torneamento, fresamento, retificação, mandrilamento, furação e sequências de operações multieixos. A escolha da sequência de operações depende do acesso às características geométricas, da fixação da peça, da continuidade das referências geométricas, do comportamento do material e da ordem de criação das faces essenciais para a montagem; a cotação confirma as responsabilidades sem afirmar a propriedade dos equipamentos nem a unidade fabril onde o trabalho será executado.
01 //
Carcaças e características geométricas de gabinetes
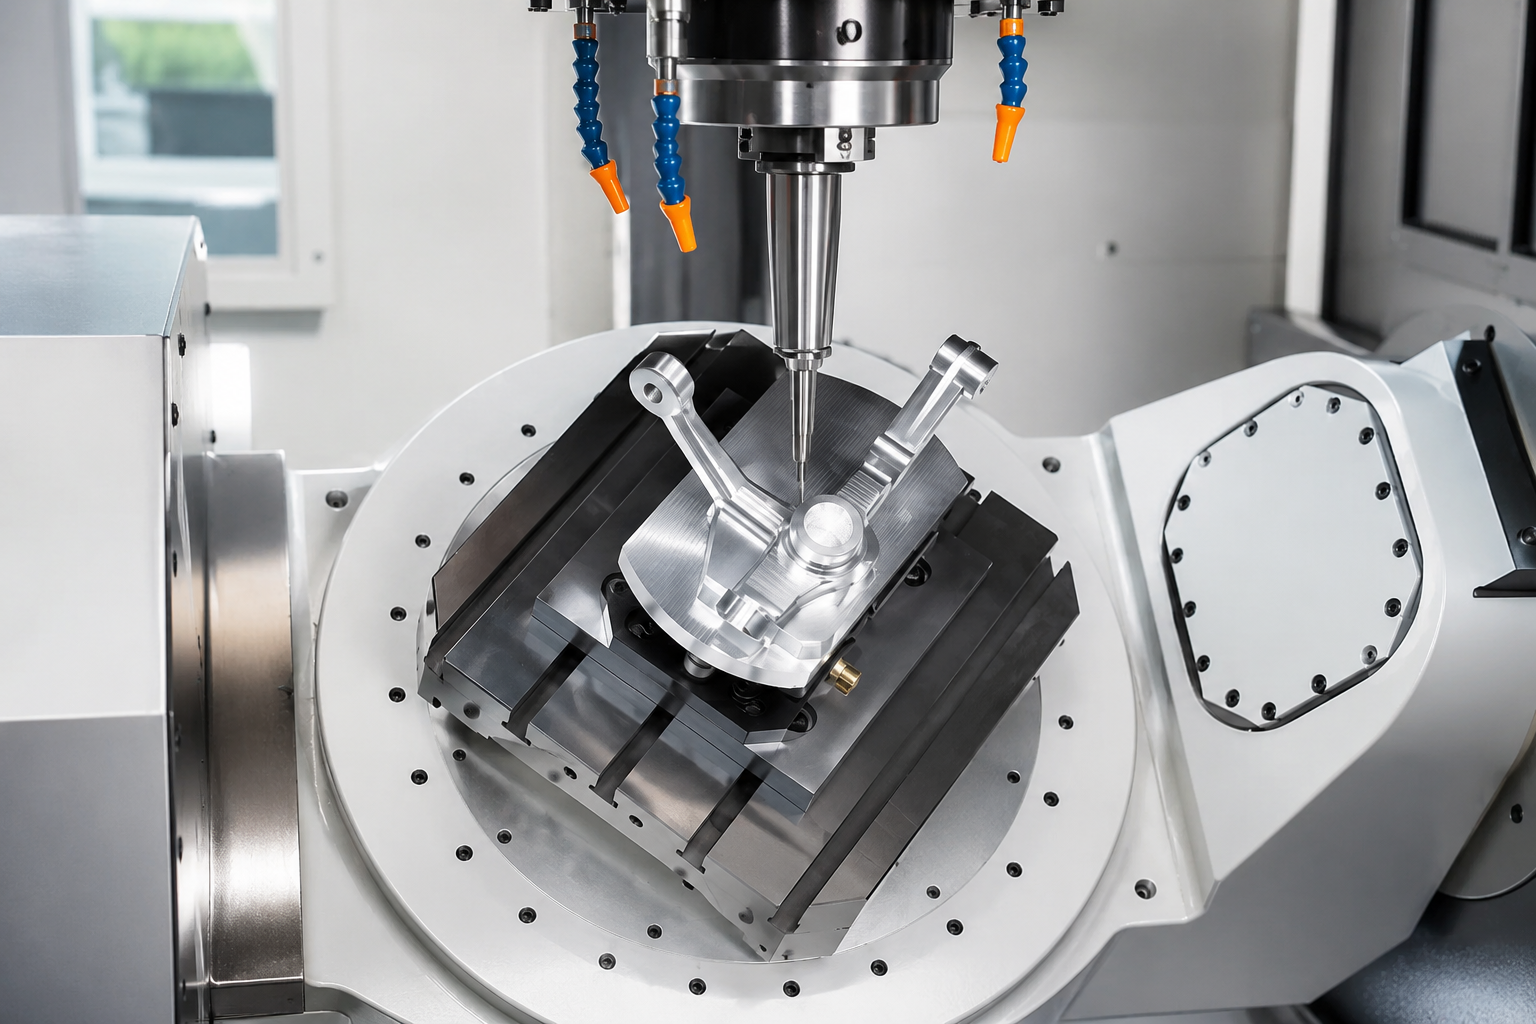
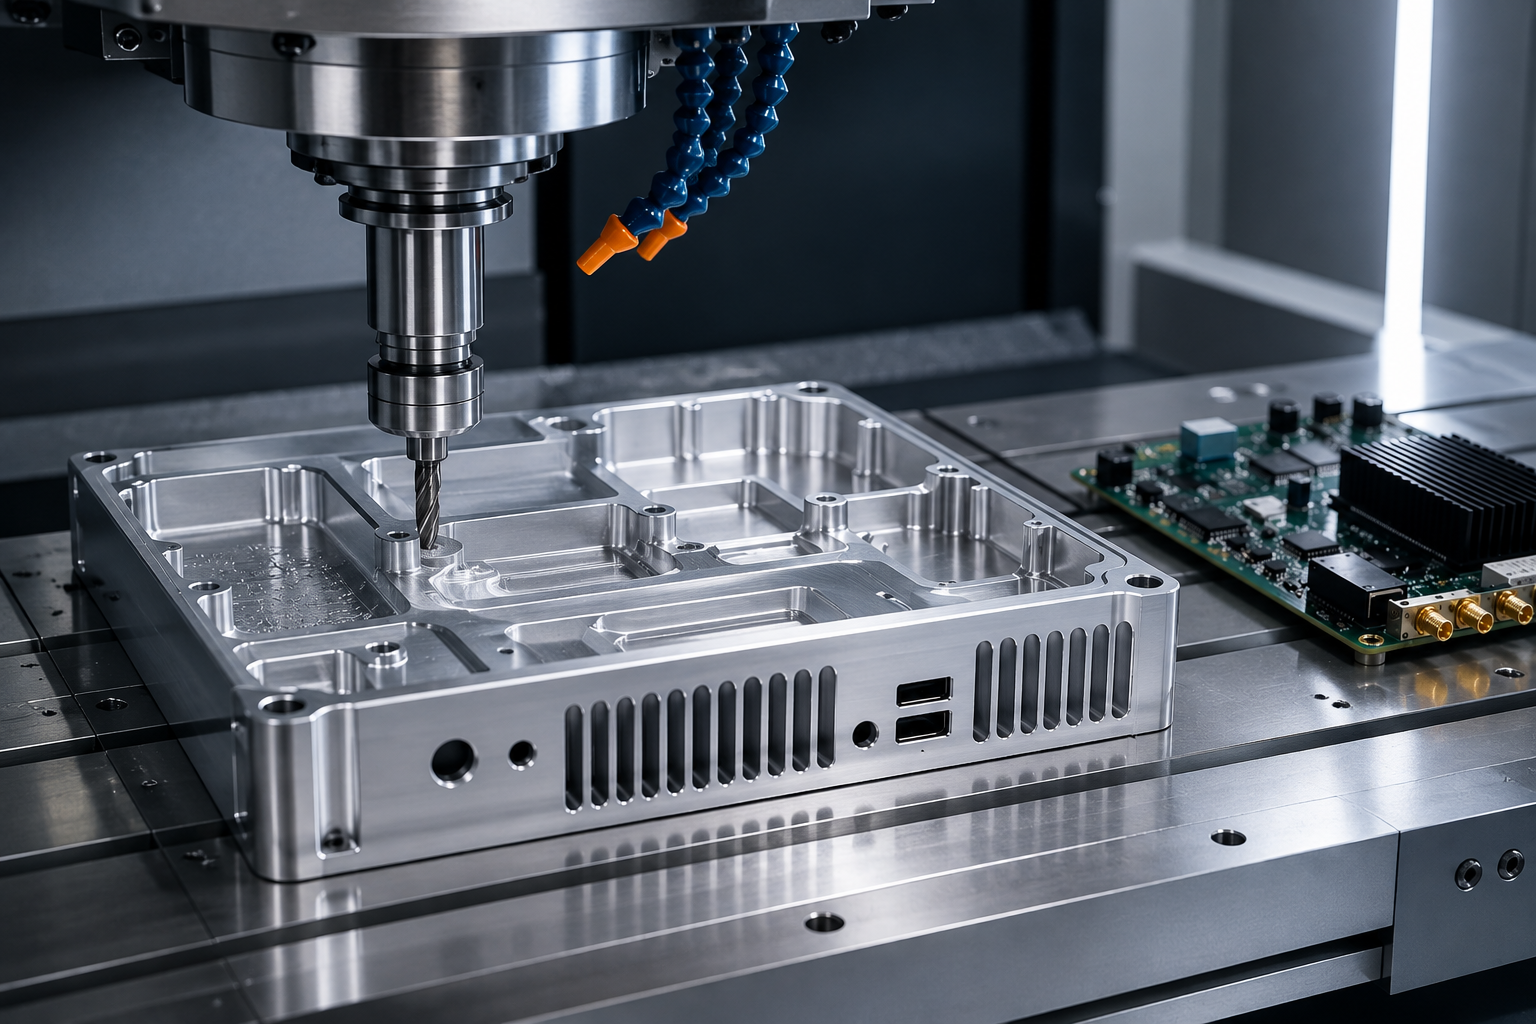
O fresamento pode ser adequado para cavidades, aberturas de conectores, superfícies de apoio de juntas, padrões de montagem, nervuras, ressaltos e interfaces em várias faces. Como um gabinete pode reunir funções estruturais, térmicas, elétricas e estéticas, o desenho técnico deve indicar qual superfície desempenha cada função, e a cotação deve confirmar a sequência de operações proposta.
02 //
Peças de revolução e peças próximas a conectores
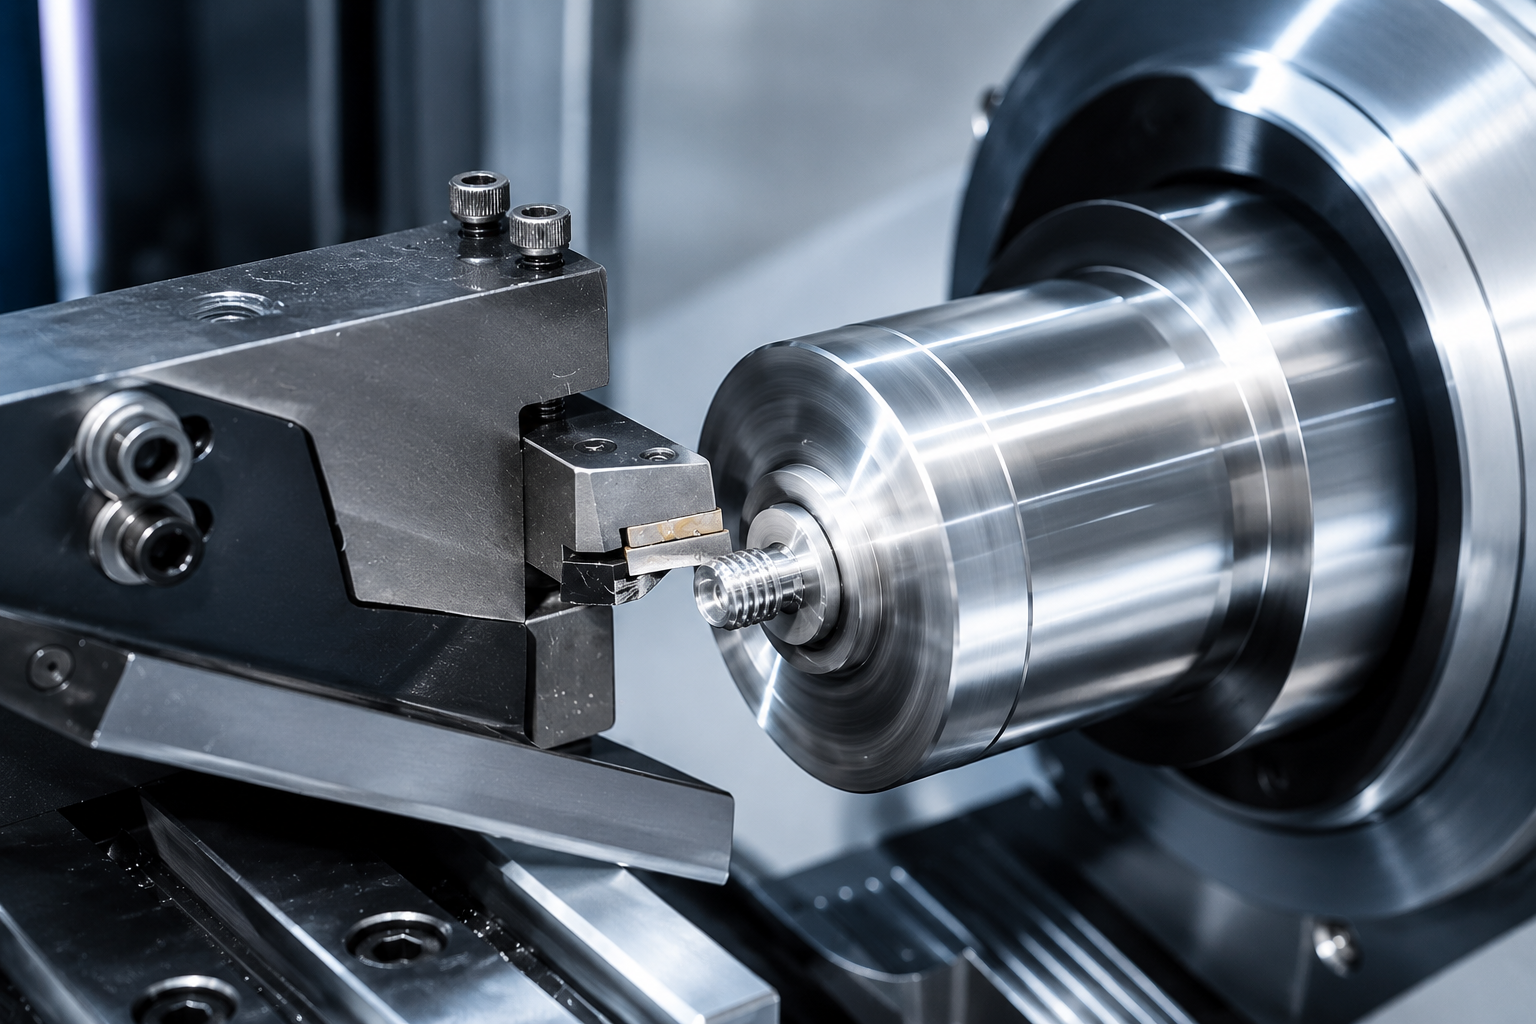
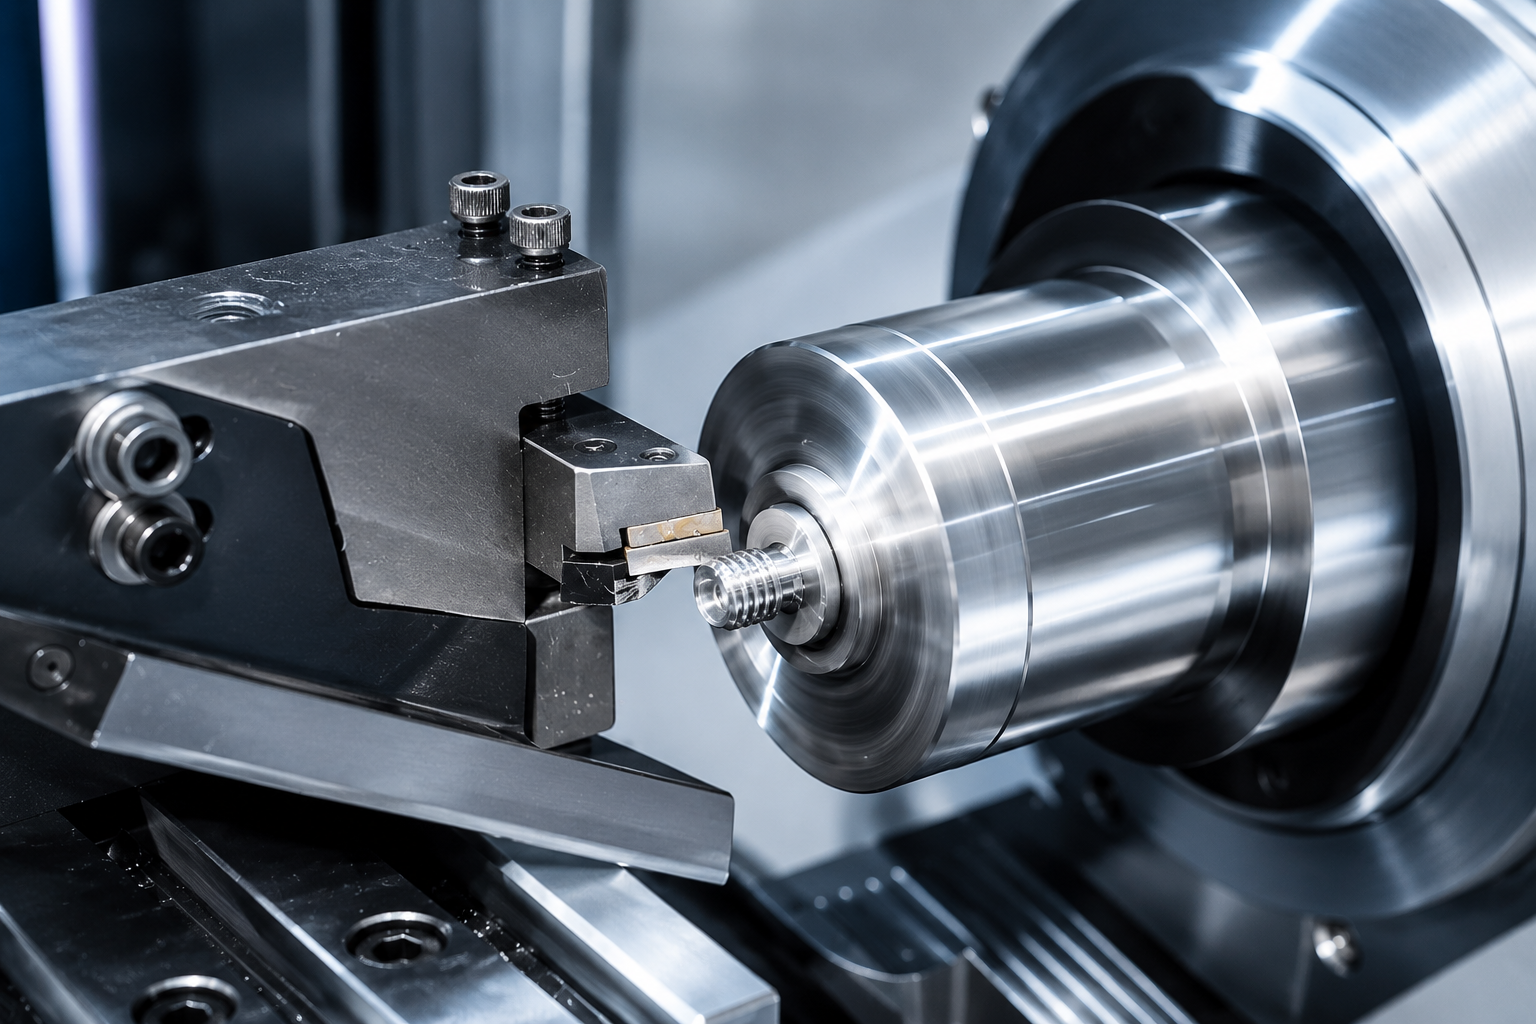
O torneamento pode ser adequado para buchas, espaçadores, colares, geometrias roscadas e características concêntricas. Furos transversais, faces planas ou interfaces fora do eixo podem exigir uma operação de fresamento associada ou uma análise multieixos; o equipamento efetivamente utilizado é confirmado para cada pedido.
03 //
Acesso complexo e operações secundárias de precisão
Geometrias de várias faces definidas no desenho técnico podem exigir usinagem de 3 eixos, 4 eixos ou 5 eixos, enquanto retificação, mandrilamento ou eletroerosão a fio podem atender a outras necessidades de acesso ou acabamento. A cotação por escrito deve identificar o equipamento efetivamente utilizado, a unidade fabril onde o trabalho será executado e o procedimento de inspeção.
APLICAÇÕES
Famílias de peças adequadas à análise do desenho técnico
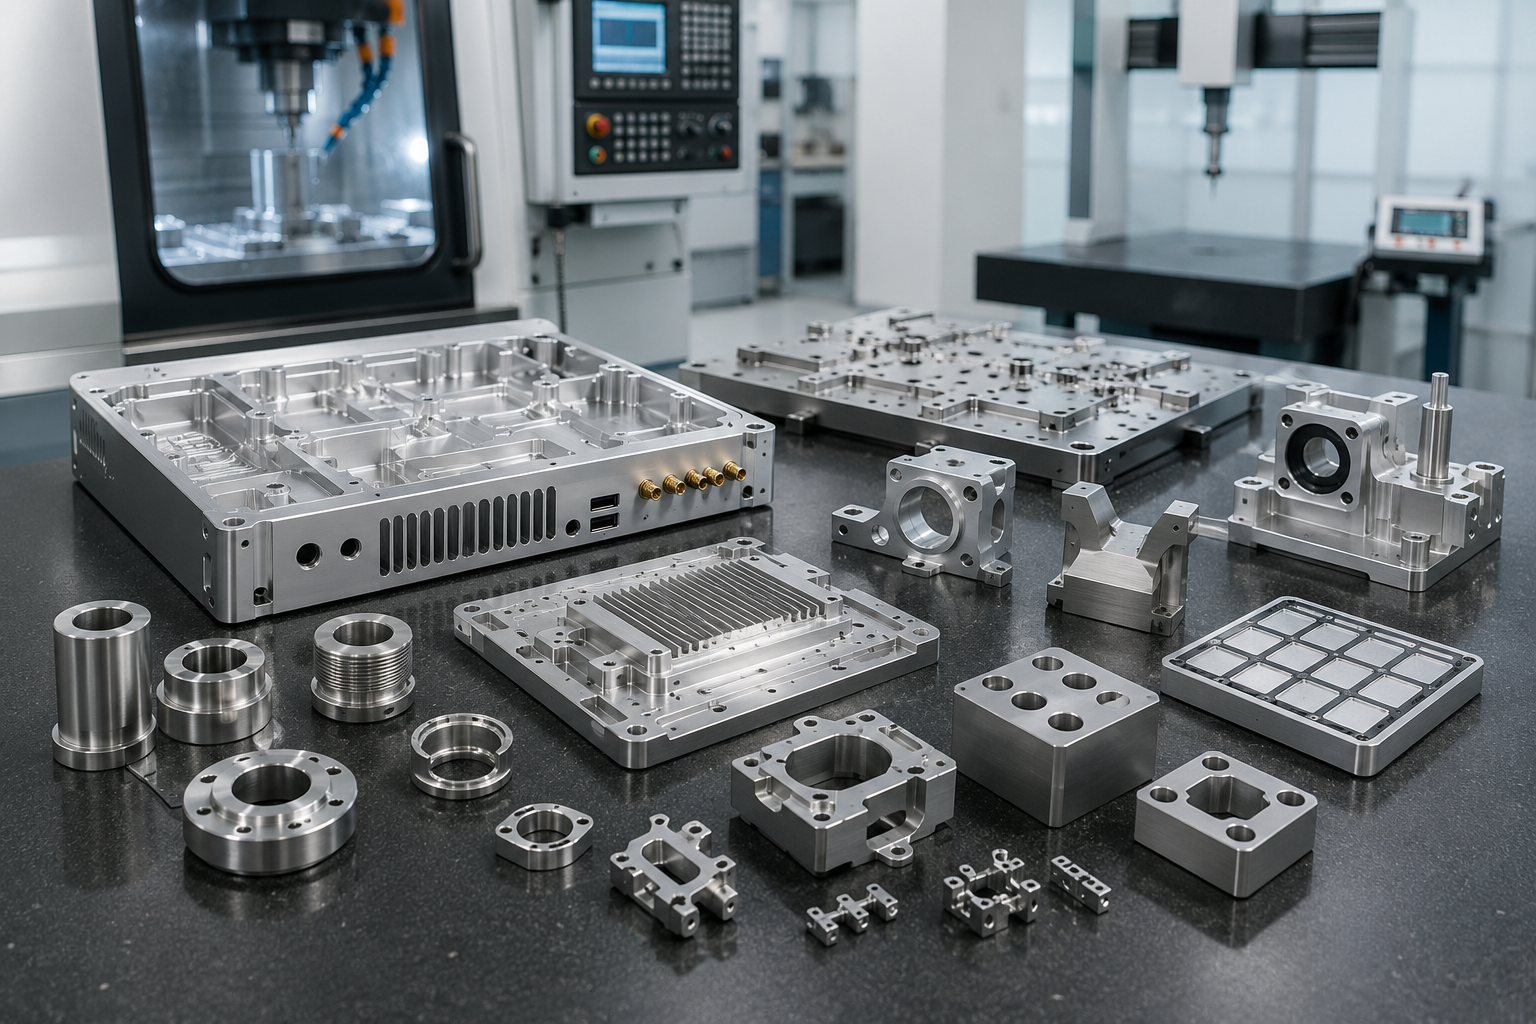
- Carcaças e gabinetes de equipamentos usinados, com interfaces para conectores, montagem e vedação
- Placas distribuidoras de calor, corpos de placas de refrigeração e bases de dissipadores com faces térmicas definidas pelo comprador
- Suportes de sensores, sistemas ópticos e sistemas de controle com referências geométricas relacionadas e características de alinhamento
- Dispositivos de fixação, berços de posicionamento, suportes de transporte e ferramental de precisão usados na fabricação de eletrônicos
- Espaçadores, colares, buchas, adaptadores e anéis de interface
- Peças mecânicas para equipamentos de semicondutores cujo material, requisitos de limpeza e critérios de aceitação sejam informados explicitamente
FIG.01 // FRESAMENTO
Delimitação das aplicações no setor eletrônico
A usinagem para eletrônicos pode envolver carcaças, gabinetes, suportes de conectores, suportes de placas de circuito ou dispositivos de fixação usados na fabricação de placas de circuito impresso e outros componentes eletrônicos. Um gabinete usinado por CNC é uma peça produzida por usinagem; já “gabinetes de máquinas CNC” pode se referir às proteções instaladas ao redor de uma máquina-ferramenta. Esta página trata de peças metálicas definidas por desenho técnico para produtos eletrônicos, e não de proteções de máquinas CNC, carcaças plásticas ou equipamentos de climatização como categorias amplas de produtos.
A geometria CAD, os acabamentos superficiais, as tolerâncias restritas e a alta precisão são úteis quando o desenho técnico liberado indica onde se aplicam.
O processo de fabricação e o plano de controle da qualidade decorrem dessas decisões específicas da peça.
CONTINUIDADE DAS
REFERÊNCIAS GEOMÉTRICAS
REFERÊNCIAS GEOMÉTRICAS
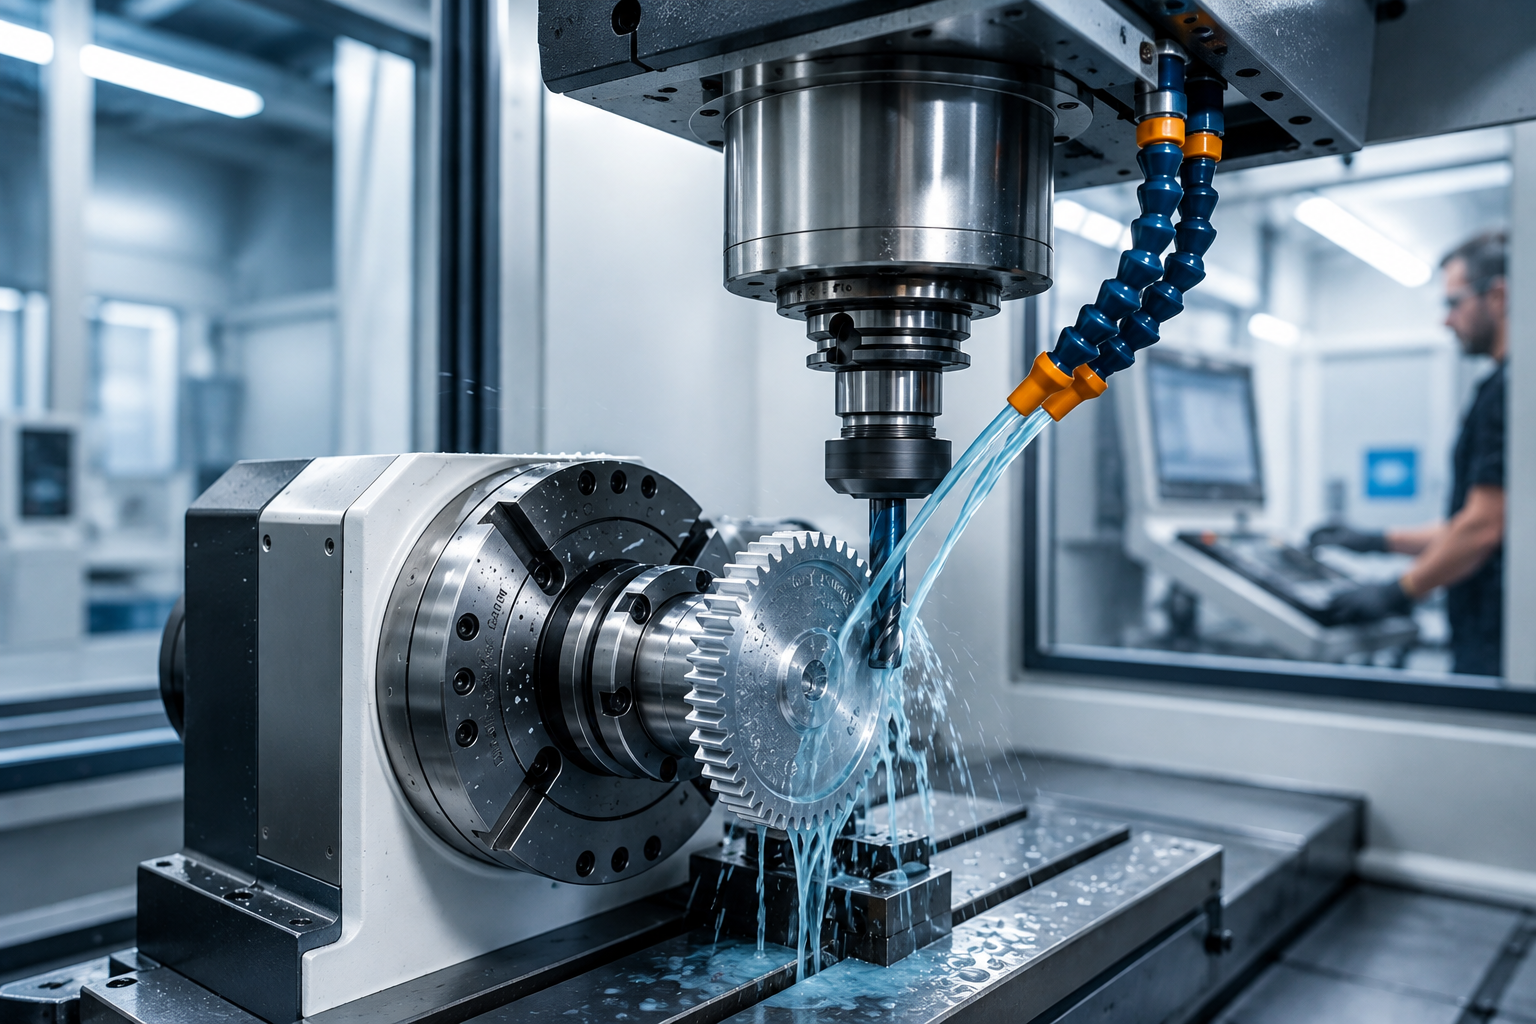
SYS.02 // FIXAÇÃO DA PEÇA NA USINAGEM CNC // EIXO Z
Limites da aplicação em equipamentos de semicondutores
Usinagem CNC para semicondutores é uma expressão que indica o contexto do equipamento, não uma especificação completa da peça. Uma peça para semicondutores pode ficar próxima de uma pastilha, de um eixo-árvore, de um sistema de vácuo ou de uma câmara de processo, mas cada aplicação tem seus próprios requisitos de material, limpeza, partículas, acabamento e aceitação.
- Não existe um escopo universal de usinagem que abranja toda a indústria de semicondutores.
- Equipamentos de fabricação de semicondutores podem combinar interfaces mecânicas de alta precisão com regras de controle de contaminação definidas pelo comprador.
- Um pedido de cotação para semicondutores identifica a aplicação exata, o responsável técnico e os registros exigidos.
- A Zhenling avalia a peça mecânica liberada conforme seu escopo geral de processos, enquanto o comprador fornece os requisitos de limpeza, ambiente de processo e qualificação para a aplicação em semicondutores.
- A aquisição de peças para a indústria de semicondutores funciona melhor quando esses requisitos do projeto são documentados antes de os fornecedores compararem as sequências de operações.
Quando há requisitos de proteção contra ingresso, a IEC 60529 exige que o código IP escolhido e o escopo de proteção da montagem sejam especificados explicitamente, em vez de presumidos como uma capacidade da usinagem CNC.1
Analise a geometria liberada e as interfaces das quais a montagem depende; o rótulo de peça eletrônica, por si só, não constitui uma especificação de fabricação.
Solicitar análise →
Materiais para requisitos térmicos, elétricos e estruturais
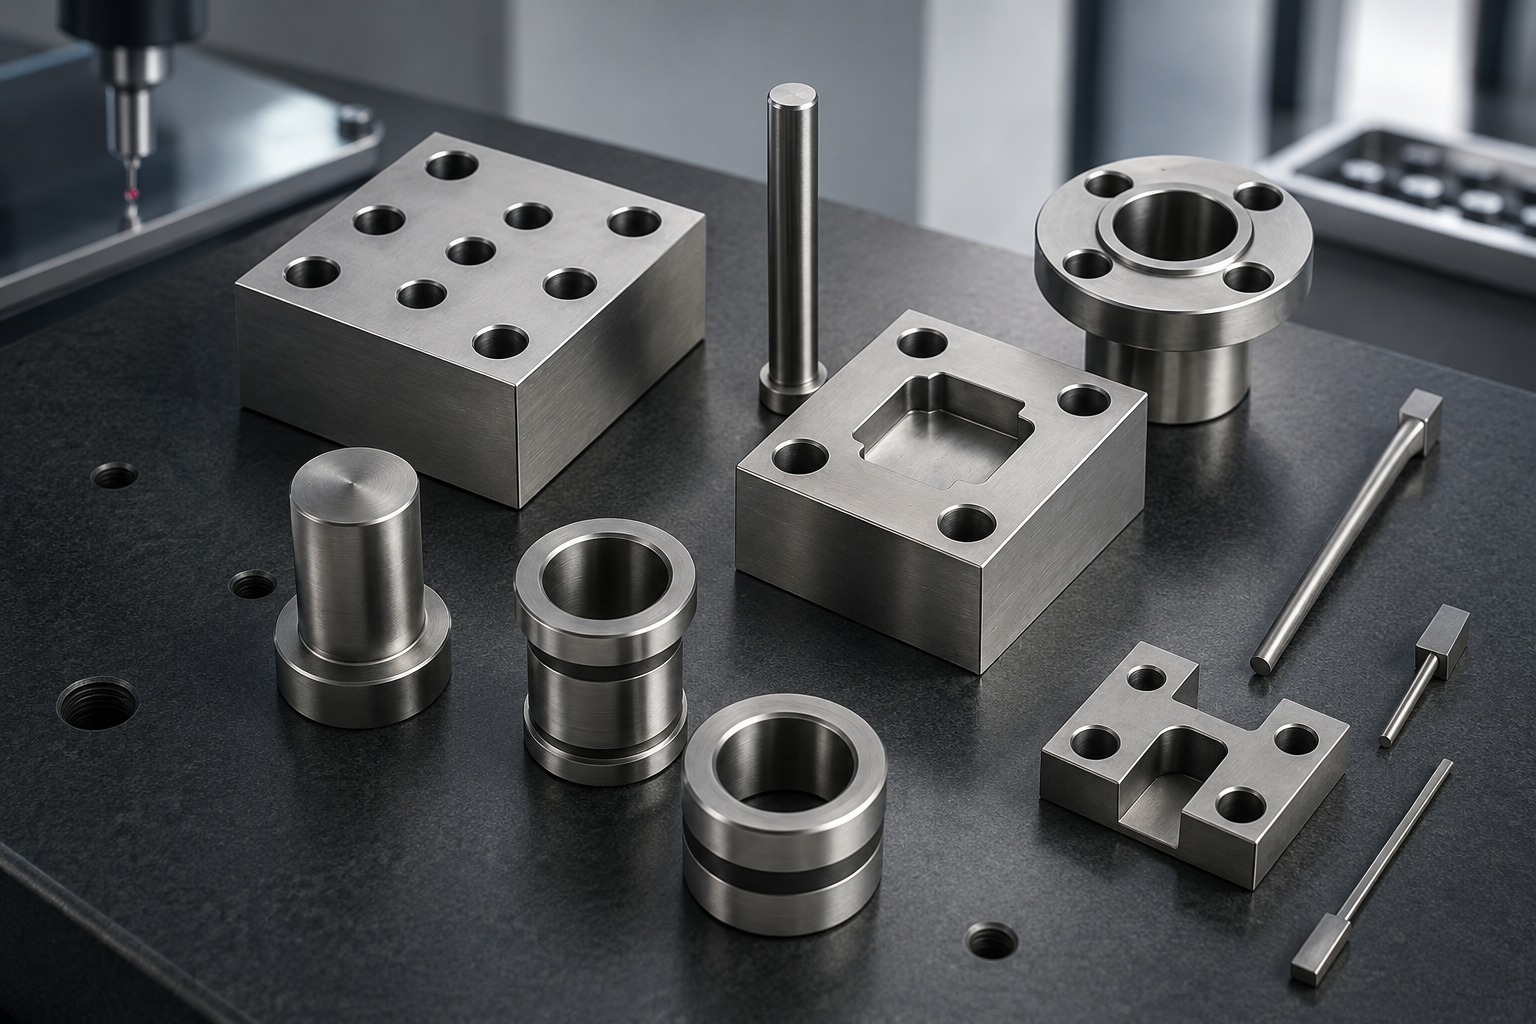
A experiência de processamento da Zhenling em toda a empresa abrange famílias identificadas de aços, aços inoxidáveis, ligas de níquel e ligas de alumínio. Cabe ao comprador definir o grau e a condição exatos do material de acordo com os requisitos elétricos, térmicos, de corrosão, massa, limpeza e uso.
ESPECIFICAÇÃO
As designações dos materiais devem ser precisas. “Alumínio”, por exemplo, não define a condutividade elétrica, o comportamento diante da corrosão, a resistência mecânica, a resposta à temperatura, a suscetibilidade magnética nem a interação com o acabamento. Especifique a norma de material aplicável e a condição exigida, em vez de esperar que o fornecedor deduza essa escolha de projeto; uma liga metálica ou um acabamento, isoladamente, não estabelece o código IP de um gabinete segundo a IEC 60529.
SEQUÊNCIA DE OPERAÇÕES
Opção relacionada ao material: consulte a página de usinagem CNC de aço inoxidável da Zhenling quando o desenho técnico liberado especificar um grau de aço inoxidável. Trata-se de uma análise adicional do escopo de materiais, não de um substituto para o desenho técnico e os requisitos de interface da peça eletrônica.
LIMITES DE SEGURANÇA
Limites de segurança dos materiais: informe a designação exata da liga metálica, sua composição e os dados de segurança quando houver possibilidade de constituintes perigosos para a saúde ocupacional. Materiais que contêm berílio exigem uma decisão separada sobre segurança e viabilidade do processo e não são apresentados aqui como uma capacidade já existente da Zhenling.
Zonas de acabamento superficial e processamento secundário
Uma única peça eletrônica pode exigir várias indicações sobre a condição das superfícies. O exterior estético, a interface condutora, as características roscadas, a superfície de apoio da junta e a interface térmica podem ter funções diferentes e não devem ser regidos por uma única especificação genérica de acabamento.
- 01
- 02
- 03
- 04
- 05
- 06
Exterior estético
Informação no desenho técnico
Sistema de acabamento, referência de cor, brilho ou textura, faces visíveis e iluminação para aceitação
Risco a resolver na transferência entre etapas
A cor e a textura podem variar entre lotes se o método aprovado de comparação não estiver explícito.
Contato condutor ou de aterramento
Informação no desenho técnico
Limite da área sem revestimento ou do mascaramento, condição superficial permitida e responsável pelo teste de continuidade
Risco a resolver na transferência entre etapas
Uma indicação genérica de revestimento pode cobrir justamente a face destinada a fazer contato elétrico.
Interface térmica
Informação no desenho técnico
Planeza, parâmetro de textura superficial, regra para película protetora e método de medição
Risco a resolver na transferência entre etapas
A aparência estética não comprova o contato térmico nem o desempenho da montagem.
Roscas e ajustes de precisão
Informação no desenho técnico
Requisito de mascaramento, uso de tampão ou dimensão após o acabamento, além de aceitação por calibrador ou verificação do ajuste
Risco a resolver na transferência entre etapas
O acúmulo de revestimento pode alterar o ajuste quando o requisito para a peça acabada não está claro.
Superfície de apoio da junta ou canal de vedação
Informação no desenho técnico
Condição superficial, estado das bordas, geometria do canal e requisito de vedação escolhido pelo comprador
Risco a resolver na transferência entre etapas
O desempenho contra ingresso de água ou partículas depende do projeto montado e do escopo dos ensaios, não apenas da usinagem.1
Faces internas sem exigência estética
Informação no desenho técnico
Condição após usinagem ou tratamento, limpeza e marcas de ferramenta aceitáveis
Risco a resolver na transferência entre etapas
Trabalho estético desnecessário acrescenta manuseio e custo sem contribuir para a função.
Requisitos de tolerâncias e interfaces definidos no desenho técnico
Aplicar tolerâncias restritas a todas as características geométricas prejudica a eficiência da preparação da máquina, o controle das ferramentas e os ensaios, mas muitas vezes não melhora o ajuste especificado para a interface principal da montagem.
Conjunto de evidências do pedido de cotação
Informações mínimas para decisão
01
Identificação
Número da peça, revisão do modelo, revisão do desenho técnico e hierarquia documental que prevalece em caso de divergência
02
Material
Liga metálica exata, condição de têmpera ou tratamento térmico, restrição do material bruto e declaração exigida
03
Geometria
Referências geométricas, dimensões críticas, controles geométricos, normas de rosca e referências das peças acopladas
04
Zonas de superfície
Limites entre zonas estéticas, condutoras, térmicas, de vedação e de ajuste de precisão, com critérios para a peça acabada
05
Inspeção
Características, método, critério de amostragem, etapa, responsável e identificação do registro solicitado
06
Controle de configuração
Revisão aprovada, autoridade para aprovar desvios, comunicação de alterações e tratamento de arquivos substituídos
07
Escopo comercial
Perfil de quantidades, embalagem, destino, data solicitada e lista de inclusões e exclusões por escrito
08
Encerramento
Tratamento de não conformidades, responsável pela aprovação e vínculo entre as decisões e o pedido liberado
ANÁLISE
Analisar as interfaces →
Análise das interfaces do gabinete para eletrônicos
Verifique 10 dados mecânicos, térmicos, elétricos, de vedação, estéticos e de aceitação antes da cotação.
Preços, prazo dos protótipos e planejamento dos pedidos
Não há como justificar um preço unitário público para uma peça eletrônica personalizada cujo escopo ainda não foi definido. O custo depende da geometria, quantidade, distribuição das tolerâncias, custo do material, inspeção, forma do material bruto, tratamento superficial, transporte e configuração da montagem. A tecnologia de fabricação oferece versatilidade, mas os prazos de fabricação ainda dependem do escopo definido, e oficinas de usinagem não conseguem precificar uma peça indefinida.
Uma cotação com preço competitivo apresenta uma lista clara do que está incluído. Defina e compare, característica por característica, o método de usinagem, o tratamento superficial, os procedimentos de inspeção, a documentação necessária, a proteção da peça e o destino da entrega. Comparar custos e itens incluídos não substitui uma análise detalhada do escopo.
RISCO RELACIONADO AOS REQUISITOS: Um requisito ausente pode reaparecer depois como necessidade de nova cotação, atraso na aprovação ou peça que precisa de retrabalho durante a montagem.
FASE 01
Planejamento dos protótipos
Use o primeiro pedido para esclarecer as interfaces e as evidências de aceitação, não apenas para obter uma forma física. Informe se é necessária a análise da primeira peça produzida ou a aprovação do comprador antes de fabricar a quantidade restante.
FASE 02
Planejamento de pedidos recorrentes
Inclua no pacote de repetição a revisão liberada, as zonas de acabamento, as indicações de ajuste e o método de comparação aceito. Se a demanda se estabilizar, compare a usinagem CNC com a fabricação em chapa metálica, a extrusão ou a fundição sob pressão segundo os mesmos requisitos da peça acabada.
Comparador de processos para gabinetes de eletrônicos
Compare usinagem CNC, fabricação em chapa metálica, extrusão e fundição sob pressão sem presumir um limite universal de volume ou economia.
Evidências de inspeção nas transferências críticas entre etapas
O setor de compras deve solicitar os relatórios detalhados e os requisitos de inspeção, em vez de esperar que sejam fornecidos automaticamente. Se o comprador precisar de dados dimensionais, evidências da primeira peça produzida ou certificados de material para uma peça usinada, esses requisitos devem constar no pedido de cotação e no escopo definido do pedido.
Evidências mecânicas
As dimensões e relações geométricas devem ser avaliadas conforme a estrutura de referências geométricas liberada. O método precisa ser adequado à característica geométrica, à condição superficial e à incerteza exigida pelo plano de aceitação do comprador.
Evidências do sistema
Os resultados de proteção contra ingresso, compatibilidade eletromagnética, desempenho térmico e ajuste da montagem dependem de uma configuração que vai além de um único componente usinado. O pedido de cotação deve separar as evidências de usinagem do fornecedor dos ensaios de sistema realizados pelo comprador ou por um laboratório.
A página da IEEE P299.1 descreve um projeto em andamento sobre a medição da eficácia de blindagem de gabinetes pequenos, de 0,1 m a 2 m.2 Ela serve aqui apenas como evidência de que a configuração do ensaio do gabinete importa; não afirma que a Zhenling realiza esse ensaio nem que o projeto já é uma norma vigente publicada.
ESCOPO DOS REQUISITOS
SYS-01
- Identifique as características para liberação marcando as dimensões, os controles geométricos, as roscas, as superfícies e as interfaces que determinam a aceitação.
- Indique a etapa de inspeção, distinguindo verificações durante o processo, aprovação da primeira peça produzida, aceitação final e eventuais pontos de acompanhamento pelo comprador.
- Defina o método e a amostragem, em vez de solicitar “inspeção completa” sem identificar as características, a população ou o formato do relatório.
- Vincule o registro ao número da peça, à revisão, ao lote ou à corrida do material quando o plano da qualidade exigir essa cadeia.
- Controle o tratamento dos desvios indicando quem pode aprová-los, como são registrados e qual revisão orienta a retomada da produção.
Análise do desenho técnico e registro de evidências do pedido de cotação da peça eletrônica
O registro de evidências do pedido de cotação da peça eletrônica é um sistema para acompanhar decisões tomadas entre os departamentos de engenharia, compras e qualidade. Ele não é um Passaporte Digital de Produto da UE e não comprova que a Zhenling implementou um sistema de gestão de registros ou um processo de qualidade controlado. Quando houver requisitos de proteção contra ingresso, o registro deve conter o código IP escolhido pelo comprador segundo a IEC 60529, a configuração da montagem e o responsável designado pelo ensaio.1
Como o registro ajuda a engenharia
A intenção do projeto aparece junto da superfície ou característica geométrica que ela controla. Isso facilita perceber quando uma zona condutora entra em conflito com o revestimento, uma face térmica não tem método de aceitação ou a abertura de um conector não está relacionada a uma referência geométrica.
Como o registro ajuda o setor de compras
Os fornecedores respondem a um mesmo escopo, em vez de preencher as lacunas de maneiras diferentes. Fica mais fácil explicar as diferenças entre cotações porque as premissas sobre usinagem, acabamento, inspeção, registros e entrega estão visíveis.
Prepare o registro de evidências do pedido de cotação da peça eletrônica
Crie no navegador um resumo pronto para copiar. Nada do que for inserido no formulário será enviado ou armazenado pela ferramenta.
Abrir a ferramenta de criação do registro →
SISTEMA DE REGISTRO DE EVIDÊNCIAS
SYS-02
- Defina a identificação e o acesso informando a peça, a revisão e o meio autorizado de transferência antes de compartilhar arquivos não públicos.
- Defina a função relacionando a geometria às interfaces térmicas, condutoras, de vedação, estéticas e de montagem.
- Analise a viabilidade de fabricação considerando o acesso, a fixação da peça, a continuidade das referências geométricas, as características finas, os raios internos e as transferências entre etapas de acabamento.
- Resolva as lacunas do pedido de cotação relativas à condição do material, quantidade, inspeção, registros, embalagem e destino.
- Emita um escopo por escrito que identifique o trabalho de fabricação incluído, o preço, o cronograma e os termos aplicáveis.
- Controle as alterações e o encerramento vinculando aprovações, desvios e decisões sobre não conformidades à revisão aplicável.
Unidade fabril e escopo geral de usinagem CNC
Segundo as informações de perfil fornecidas pela empresa, a Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e possui uma unidade fabril de 8.000 metros quadrados em Jiashan, com uma oficina de 6.000 metros quadrados. Nenhum índice de participação das exportações é usado para caracterizar a capacidade de atendimento ao setor de eletrônicos.
Grupos de processos CNC
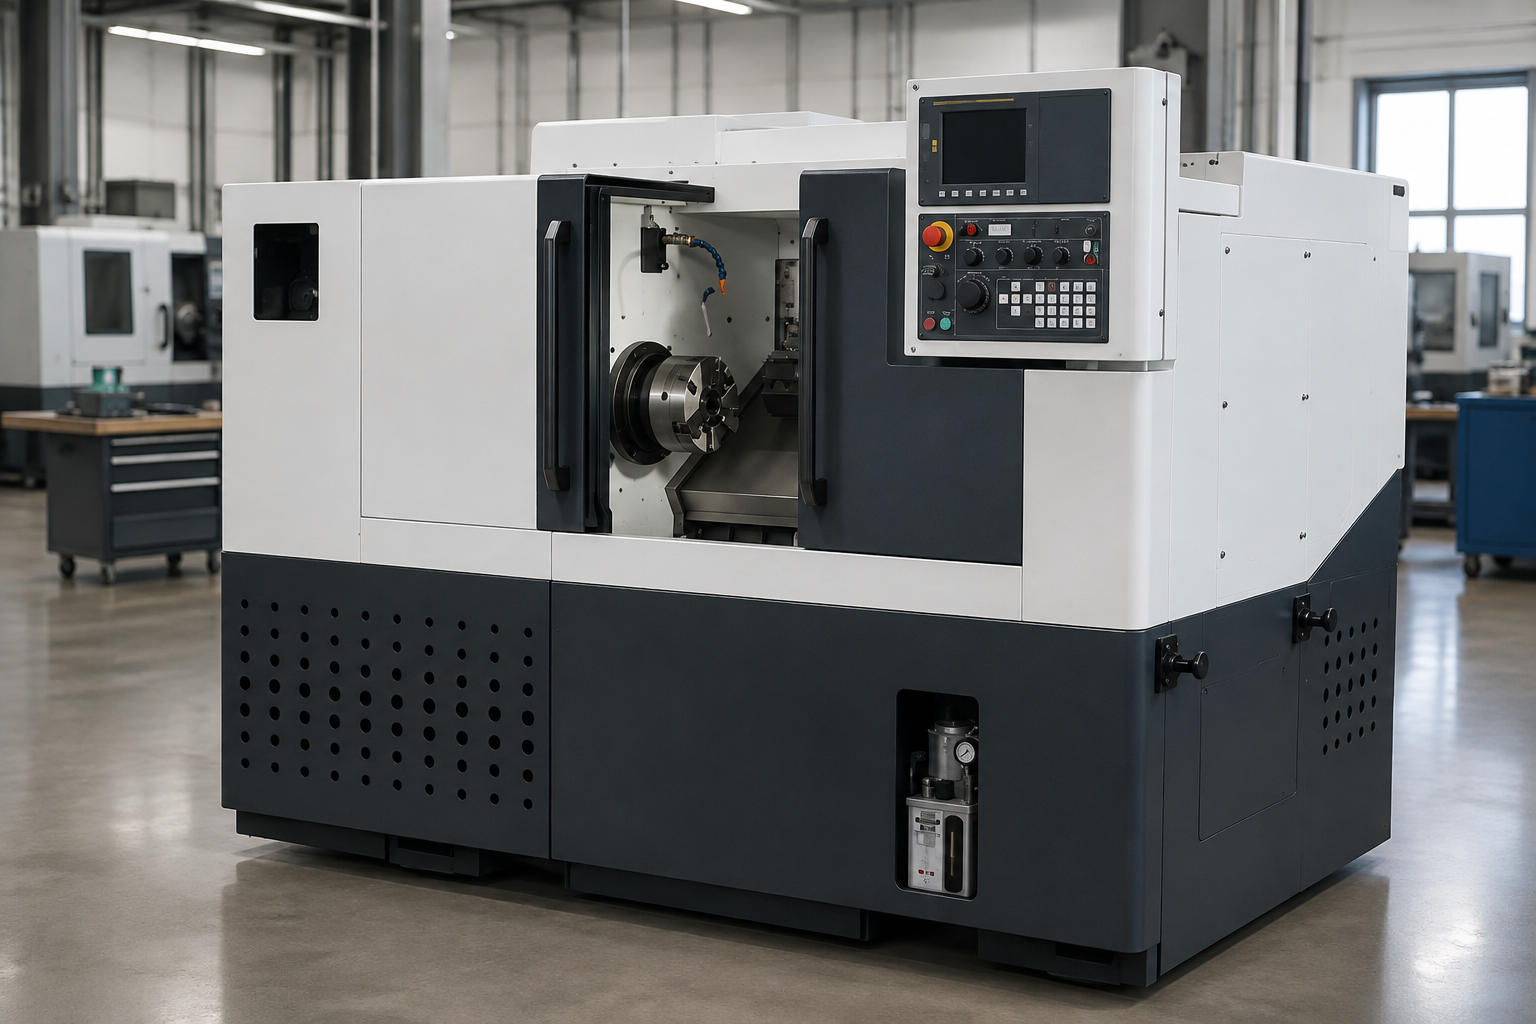
As informações de perfil fornecidas pela empresa relacionam categorias de eletroerosão a fio, torneamento, fresamento, retificação, mandrilamento e furação radial. Os equipamentos efetivamente utilizados, a unidade fabril e a disponibilidade devem ser confirmados para cada pedido.
- Sequência de operações de eletroerosão a fio e disponibilidade do equipamento confirmadas para cada pedido.
- Sequência de operações de torneamento e disponibilidade do equipamento confirmadas para cada pedido.
- Sequência de operações de fresamento e disponibilidade do equipamento confirmadas para cada pedido.
- Sequência de operações de retificação e disponibilidade do equipamento confirmadas para cada pedido.
- Sequência de operações de mandrilamento e disponibilidade do equipamento confirmadas para cada pedido.
- Sequência de operações de furação e disponibilidade do equipamento confirmadas para cada pedido.
Recursos multieixos
As informações de perfil fornecidas pela empresa relacionam categorias de equipamentos de 3 eixos, 4 eixos e 5 eixos importados. Os equipamentos efetivamente utilizados, a unidade fabril, a preparação da máquina e o escopo de aceitação devem ser confirmados para cada pedido.
- Sequência de operações proposta com 3 eixos, confirmada para cada pedido.
- Sequência de operações proposta com 4 eixos, confirmada para cada pedido.
- Sequência de operações proposta com 5 eixos e respectivo equipamento, confirmados para cada pedido.
Famílias de materiais
Usinamos aços carbono e aços de liga, aços inoxidáveis, ligas à base de níquel e famílias de ligas de alumínio. O grau exato do material, sua condição, a análise de segurança ocupacional e os requisitos de declaração do comprador são definidos para cada peça.
- O escopo de aços inoxidáveis inclui 303, 304, 304L, 316, 316L e 321.
- O escopo de ligas de alta liga resistentes à corrosão relaciona separadamente a liga à base de níquel C276 e o aço inoxidável austenítico 904L.
- O escopo de materiais também inclui famílias de aços carbono, aços de liga e ligas de alumínio.
O porte da unidade fabril, as categorias de equipamentos e a experiência geral com materiais estabelecem a base de fabricação. A qualificação para cada projeto depende então dos requisitos efetivamente documentados para a peça quanto a material, limpeza, compatibilidade eletromagnética, proteção contra ingresso, inspeção e liberação. Os recursos gerais de usinagem não comprovam o desempenho de compatibilidade eletromagnética da unidade completa; a IEC 61000-5-7:2001 distingue os ensaios aplicáveis à unidade montada da avaliação do gabinete vazio.3
Use essa base corretamente: envie o desenho técnico da peça, os requisitos de interface e os critérios de aceitação para uma análise específica do projeto.
Comece pela peça.Ferramentas de engenharia para usinagem CNC de peças eletrônicas
Use nossos modelos interativos de avaliação para padronizar o escopo do pedido de cotação, validar as interfaces do gabinete e comparar objetivamente os processos de fabricação.
FERRAMENTA 01
Registro de evidências do pedido de cotação para eletrônicos
Prepare um pacote de pedido de cotação completo e padronizado para obter preços precisos e validar a fabricação.
FERRAMENTA 02
Análise das interfaces do gabinete
Avalie as interfaces do gabinete e do dissipador de calor conforme os parâmetros padrão de processos CNC e materiais disponíveis.
FERRAMENTA 03
Comparador de sequências de operações para gabinetes
Compare usinagem CNC, fabricação em chapa metálica, extrusão e fundição sob pressão sem adotar limites de volume universais.
Perguntas frequentes de compradores de peças usinadas por CNC para eletrônicos
Inclua o modelo controlado e o desenho técnico 2D, a hierarquia das revisões, o material e sua condição exatos, o perfil de quantidades, as interfaces funcionais, as áreas de acabamento, as características geométricas a inspecionar, os registros solicitados, o destino e a data desejada. Use o Registro de Evidências para Cotação de 8 blocos para deixar claras as responsabilidades.
Não, se o desenho técnico contiver referências geométricas, tolerâncias, roscas, textura superficial, áreas de acabamento, notas de inspeção ou requisitos de documentação. Indique qual arquivo prevalece se houver divergência entre o modelo 3D e o desenho técnico 2D.
Sim. Contatos elétricos, roscas, encaixes de precisão, superfícies de contato térmico ou interfaces de vedação podem exigir uma condição diferente após o acabamento. Defina a área, seus limites, a condição superficial permitida e o método de aceitação, em vez de depender de uma nota genérica de acabamento.
Informe o requisito do Código IP conforme a IEC 60529 escolhido pelo comprador, a configuração montada, o responsável pelo projeto e o responsável pelo ensaio.1 A usinagem do gabinete é apenas uma parte do sistema de proteção contra a entrada de agentes externos.
Não. A IEC 61000-5-7:2001 trata da blindagem de gabinetes vazios de 10 kHz a 40 GHz e, ainda assim, distingue esse desempenho do desempenho da unidade completa montada.3 Especifique no desenho técnico a geometria do componente e os requisitos de contato e atribua separadamente a responsabilidade pelo ensaio do sistema.
Informe a quantidade atual, as faixas de demanda previstas, a data desejada, o acabamento, a inspeção, os registros, a embalagem e o destino. A Zhenling analisa esses dados e confirma o preço e o prazo aplicáveis na cotação por escrito; esta página não estabelece um prazo fixo de entrega.
O escopo confirmado inclui aços carbono e aços de liga metálica; aços inoxidáveis 303, 304, 304L, 316, 316L e 321; liga metálica à base de níquel C276; aço inoxidável austenítico 904L; e ligas de alumínio. A viabilidade depende do grau do material e da condição exatos, das informações de segurança e do desenho técnico.
Defina a característica geométrica, o método, o critério de amostragem, a etapa e a identificação do registro exigido antes da cotação. Uma declaração geral sobre os equipamentos não comprova o resultado de uma medição nem sua vinculação à revisão liberada da peça.
Tanto um fornecedor que coordene as operações quanto especialistas separados podem atender. Compare quem assume a responsabilidade pelo mascaramento, pela proteção no transporte, pela inspeção após o acabamento, pela aceitação da cor e pela resolução de não conformidades; conversas com compradores mostram que tanto a coordenação quanto a especialização independente podem ser relevantes.
Compare a fabricação em chapa metálica, a extrusão ou a fundição sob pressão quando a geometria e a demanda recorrente se estabilizarem. Mantenha o mesmo desenho técnico da peça acabada, os requisitos das interfaces, o escopo da inspeção e a definição da entrega para que a comparação entre as sequências de operações seja útil.