Skontaktuj się z firmą Zhenling

Analiza zapytania ofertowego na obróbkę CNC części dla elektroniki według rysunków technicznych
Obróbka CNC części dla elektroniki zaczyna się od powierzchni współpracujących, dzięki którym obudowa, element rozpraszający ciepło, przyrząd mocujący lub część urządzenia może działać w zespole. Zhenling analizuje części metalowe określone na rysunkach technicznych pod kątem standardowego zakresu procesów CNC i materiałów oraz ustala, jakie dane są potrzebne do sporządzenia porównywalnej pisemnej wyceny. Zapytania o obróbkę CNC części dla elektroniki powinny zawierać określone na rysunku połączenia mechaniczne, materiał, wykończenie, metodę badania ekranowania, jeśli jest wymagana, oraz dokumenty odbiorowe. Należy opierać się wyłącznie na zakresie potwierdzonym w pisemnej ofercie dotyczącej części, obejmującym przebieg procesu technologicznego, nierozstrzygnięte ograniczenia, dokumentację, podstawę wyceny, terminy, odpowiedzialność za kontrolę oraz wszelkie wskazane wyłączenia z zamówienia.
Proces
Frezowanie CNC i toczenie
Możliwości produkcyjne
Obróbka 3-osiowa, 4-osiowa i 5-osiowa na importowanych maszynach
Materiały
Stale, stale nierdzewne oraz stopy niklu i aluminium
Procedura
Analiza wymagań według rewizji
Rysunek techniczny i zakres zapytania ofertowego w skrócie
Sam model 3D może przedstawiać kształt, ale nie określać priorytetów projektowych, tolerancji funkcjonalnych, powierzchni przewodzących, powierzchni odprowadzających ciepło, wymagań estetycznych ani wymaganej dokumentacji. Przydatne zapytanie ofertowe wskazuje te kwestie, aby dostawcy mogli je uwzględnić przy ocenie alternatywnych rozwiązań i cen. Na przykład zapytanie dotyczące obudowy powinno podawać właściwy kod IP według IEC 60529, zamiast zakładać, że wynika on z geometrii.1
- Dane części Obowiązujący model, zwymiarowany rysunek techniczny i hierarchia rewizji
- Zakres procesów Wycinanie elektroerozyjne drutowe CNC, toczenie, frezowanie, szlifowanie, wytaczanie i wiercenie
- Zakres obróbki wieloosiowej Centra obróbkowe 3-osiowe, 4-osiowe i importowane 5-osiowe
- Zakres materiałów Stale węglowe i stopowe, stale nierdzewne, stopy na bazie niklu oraz stopy aluminium
- Wymagania odbiorowe Bazy odniesienia, powierzchnie współpracujące, strefy wykończenia, cechy podlegające kontroli i wymagane dokumenty
- Wynik handlowy Zakres oferty potwierdzony pisemnie po analizie rysunku technicznego
Jeden zestaw dokumentów dla 3 zespołów: dział konstrukcyjny określa funkcję, dział jakości — kryteria odbioru, a dział zakupów porównuje oferty o tym samym zakresie.
Przygotuj ten zestawWymagania dotyczące części dla elektroniki obrabianych CNC
Standardowy zakres usług Zhenling obejmuje wycinanie elektroerozyjne drutowe, toczenie, frezowanie, szlifowanie, wytaczanie i wiercenie oraz obróbkę wieloosiową albo zapewnia dostęp do tych procesów. Wybór przebiegu procesu technologicznego zależy od dostępu do cech detalu, mocowania przedmiotu obrabianego, zachowania baz odniesienia, reakcji materiału oraz kolejności wykonywania powierzchni istotnych dla montażu; oferta potwierdza zakres odpowiedzialności bez deklarowania własności urządzeń ani miejsca realizacji.
01 //
Cechy korpusów i obudów
Frezowanie może być odpowiednie do wykonywania kieszeni, wycięć pod złącza, powierzchni pod uszczelki, układów otworów montażowych, żeber, występów i powierzchni współpracujących na wielu ściankach. Ponieważ obudowa może pełnić funkcje konstrukcyjne, cieplne, elektryczne i estetyczne, rysunek techniczny musi wskazywać funkcję każdej powierzchni, a oferta musi potwierdzać proponowany przebieg procesu technologicznego.
02 //
Części obrotowe i elementy sąsiadujące ze złączami
Toczenie może być odpowiednie do tulei, przekładek, pierścieni, elementów gwintowanych i cech współosiowych. Otwory poprzeczne, spłaszczenia lub powierzchnie współpracujące poza osią mogą wymagać dodatkowego frezowania albo analizy obróbki wieloosiowej; konkretne wyposażenie jest potwierdzane dla każdego zamówienia.
03 //
Utrudniony dostęp i dodatkowa obróbka precyzyjna
Geometria obejmująca wiele powierzchni, określona na rysunku technicznym, może wymagać obróbki 3-osiowej, 4-osiowej lub 5-osiowej, a szlifowanie, wytaczanie lub wycinanie elektroerozyjne drutowe mogą odpowiadać innym wymaganiom dotyczącym dostępu lub obróbki wykończeniowej. Pisemna oferta musi wskazywać konkretne urządzenia, miejsce realizacji i przebieg kontroli.
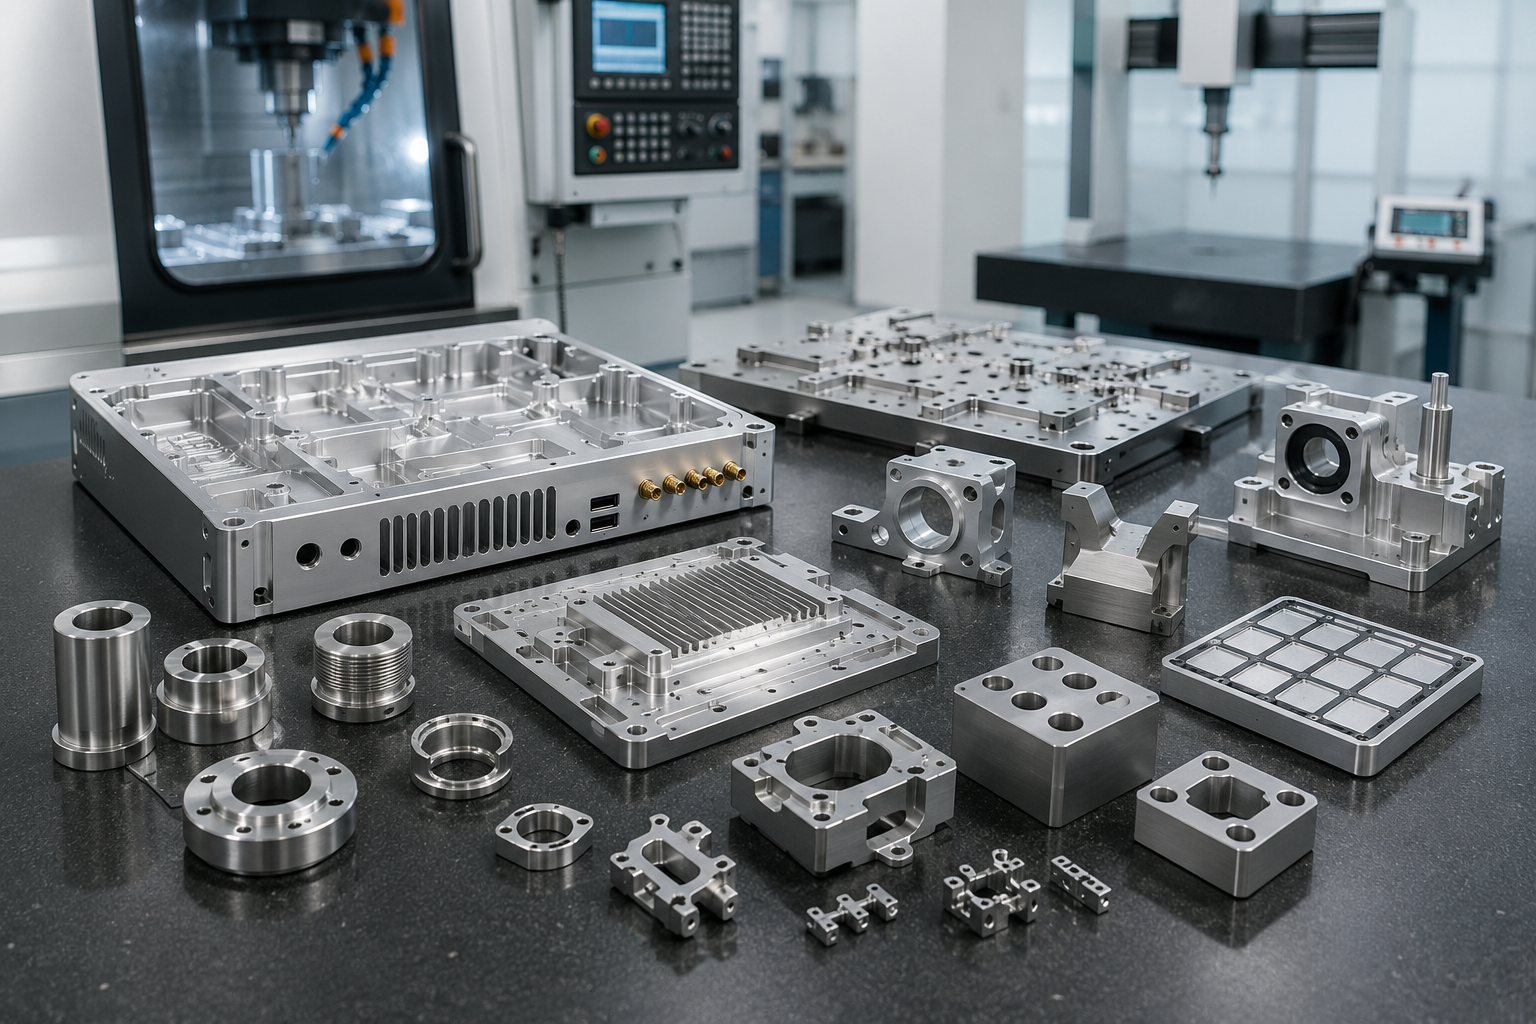
ZASTOSOWANIA
Rodziny części odpowiednich do analizy rysunku technicznego
- Korpusy obrabiane skrawaniem i obudowy urządzeń z powierzchniami współpracującymi ze złączami, mocowaniami i uszczelnieniami
- Płyty rozpraszające ciepło, korpusy płyt chłodzących i podstawy radiatorów z powierzchniami przewodzenia ciepła określonymi przez nabywcę
- Wsporniki czujników, układów optycznych i systemów sterowania z powiązanymi bazami odniesienia oraz cechami ustalającymi położenie
- Przyrządy mocujące, gniazda ustalające, nośniki i precyzyjne oprzyrządowanie stosowane w produkcji elektroniki
- Przekładki, pierścienie, tuleje, adaptery i pierścienie łączące
- Części mechaniczne urządzeń do produkcji półprzewodników, dla których wyraźnie określono materiał, wymagania dotyczące czystości i kryteria odbioru
RYS.01 // FREZOWANIE
Zakres zastosowań w branży elektronicznej
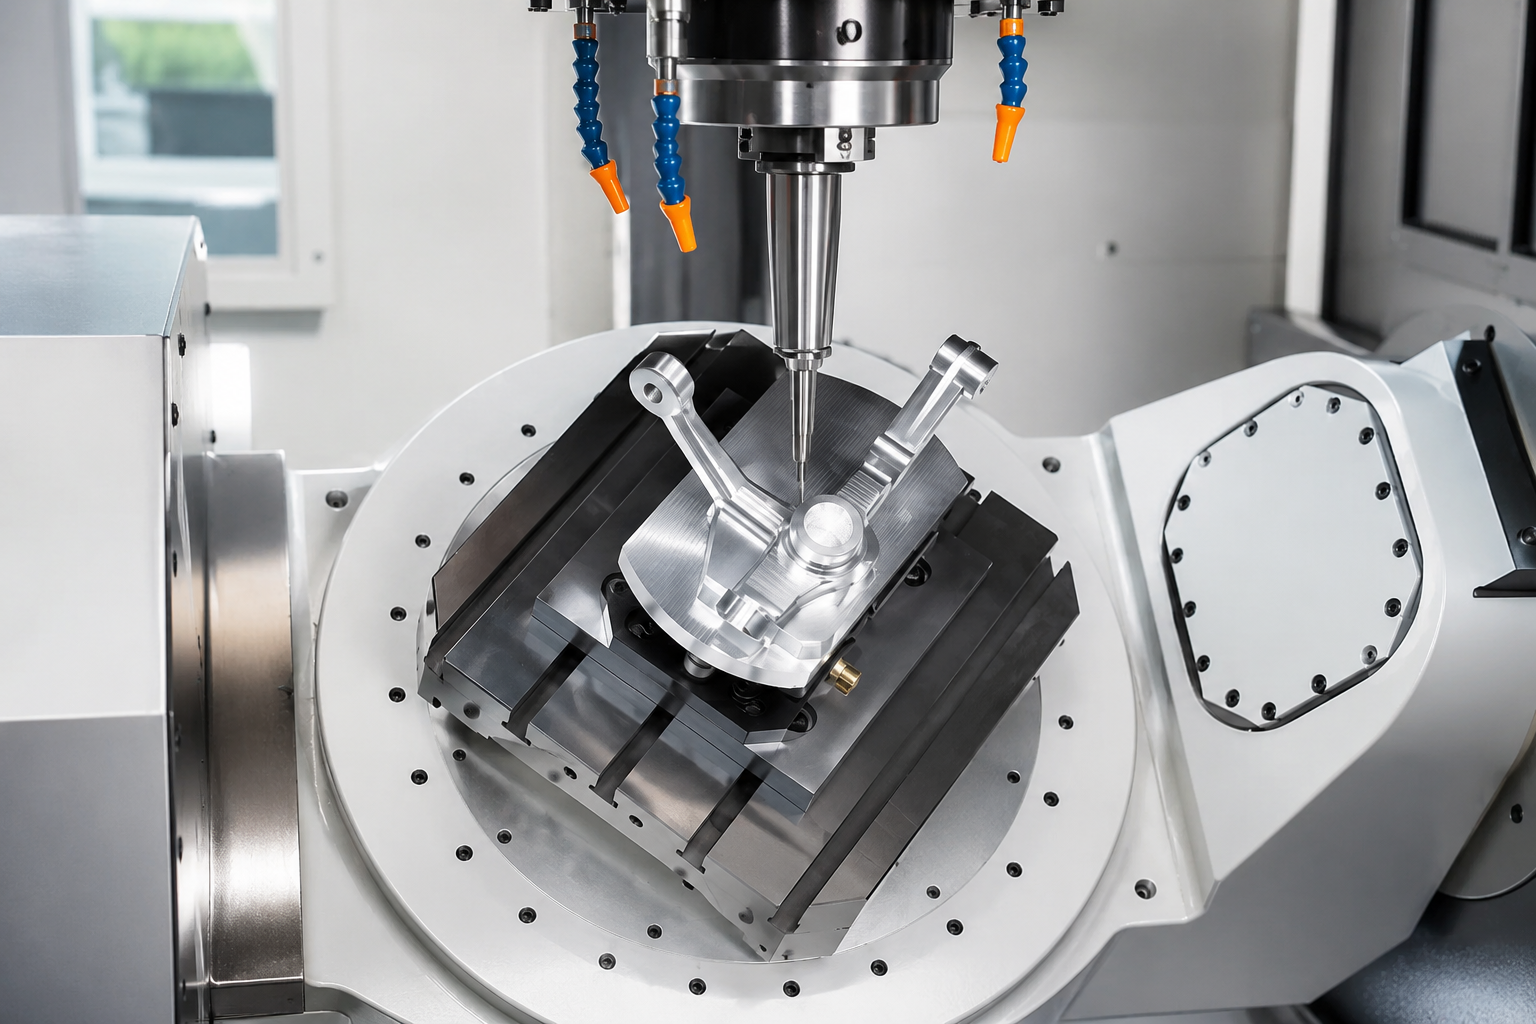
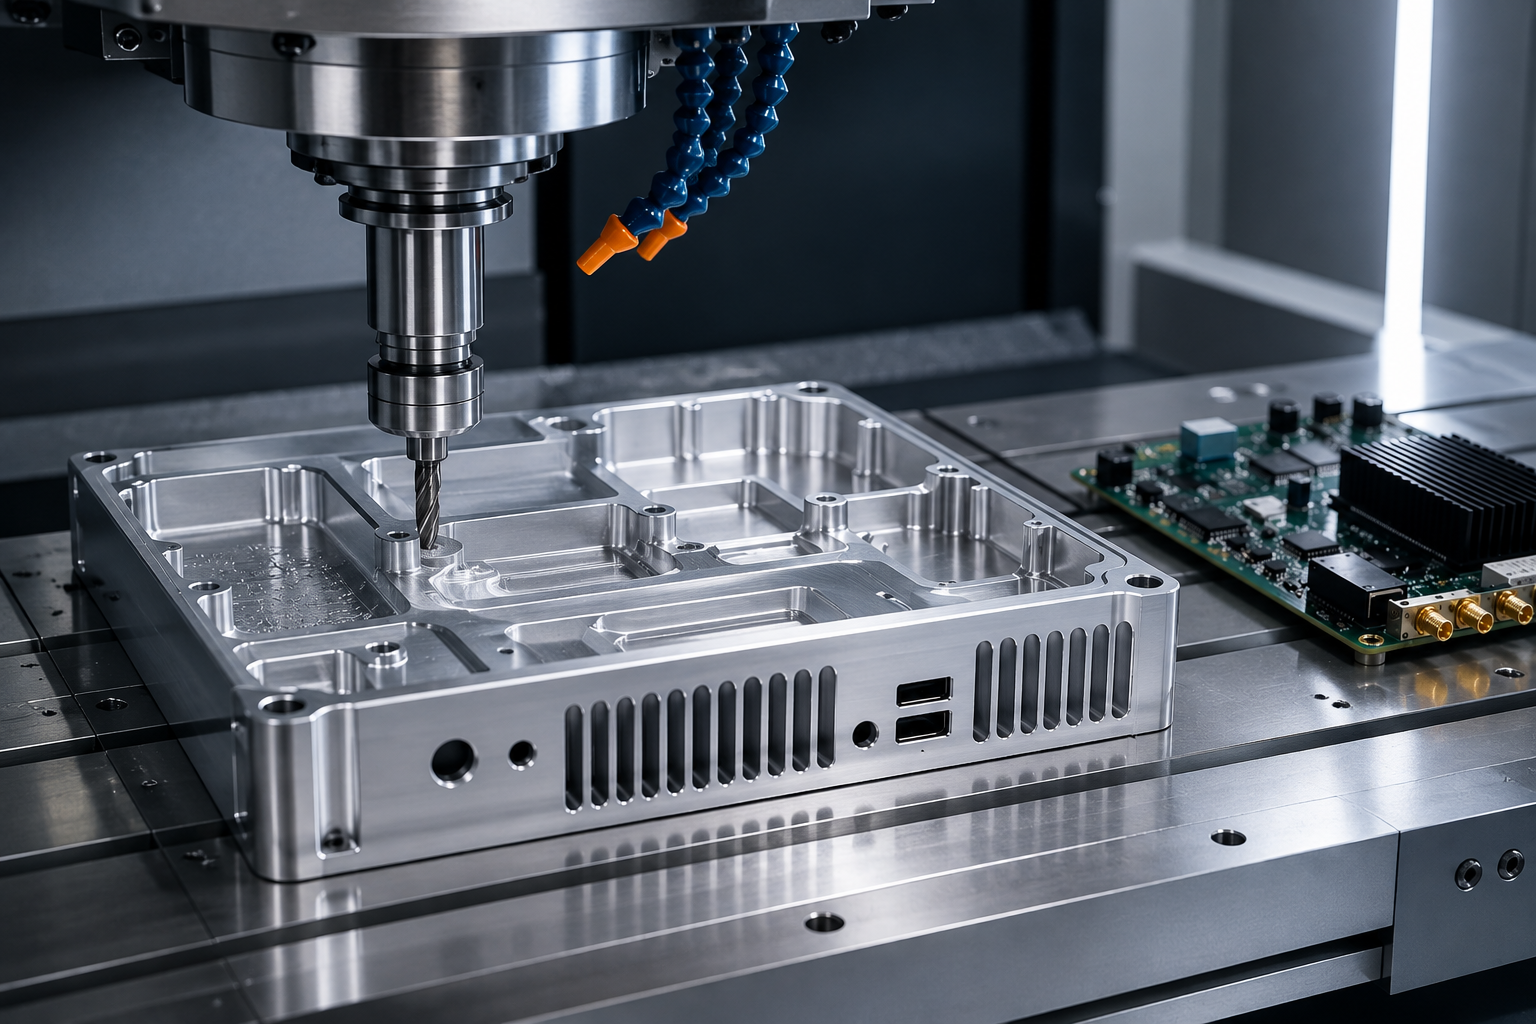
Obróbka skrawaniem części dla elektroniki może dotyczyć korpusu, obudowy, wspornika złącza, nośnika płytki drukowanej lub przyrządu mocującego używanego przy płytkach drukowanych i innych komponentach elektronicznych. Obudowa wykonywana na obrabiarce CNC oznacza część ukształtowaną przez obróbkę skrawaniem; wyrażenie „obudowy obrabiarek CNC” może natomiast oznaczać osłony obrabiarki. Ta strona dotyczy metalowych części do produktów elektronicznych wykonywanych według rysunków technicznych, a nie ogólnych kategorii osłon obrabiarek CNC, obudów z tworzyw sztucznych czy urządzeń HVAC.
Geometria CAD, wykończenie powierzchni, wąskie tolerancje i wysoka precyzja mają znaczenie wtedy, gdy zatwierdzony rysunek techniczny wskazuje, gdzie obowiązują.
Proces produkcyjny i plan kontroli jakości wynikają z tych ustaleń dotyczących konkretnej części.
CIĄGŁOŚĆ
BAZ ODNIESIENIA
BAZ ODNIESIENIA
SYS.02 // MOCOWANIE PRZEDMIOTU OBRABIANEGO CNC // OŚ Z
Zakres zastosowań w urządzeniach do produkcji półprzewodników
Obróbka CNC dla branży półprzewodnikowej określa kontekst zastosowania w urządzeniu, a nie kompletną specyfikację części. Część stosowana w tej branży może znajdować się blisko płytki półprzewodnikowej, wrzeciona, układu próżniowego lub komory procesowej, lecz każde zastosowanie ma własne wymagania dotyczące materiału, czystości, cząstek, wykończenia i odbioru.
- Nie istnieje uniwersalny zakres obróbki skrawaniem obejmujący całą branżę półprzewodnikową.
- Urządzenia do produkcji półprzewodników mogą łączyć precyzyjne mechaniczne powierzchnie współpracujące z zasadami kontroli zanieczyszczeń określonymi przez nabywcę.
- Zapytanie ofertowe dotyczące części dla branży półprzewodnikowej wskazuje dokładne zastosowanie, osobę odpowiedzialną za projekt techniczny oraz wymagane dokumenty.
- Zhenling ocenia zatwierdzoną część mechaniczną w ramach swojego ogólnego zakresu procesów, a nabywca dostarcza wymagania dotyczące czystości, środowiska procesowego i kwalifikacji dla zastosowania w branży półprzewodnikowej.
- Pozyskiwanie dostawców dla branży półprzewodnikowej przebiega najsprawniej, gdy wymagania projektu zostaną spisane przed porównaniem przebiegu procesów technologicznych przez dostawców.
W przypadku ochrony przed wnikaniem norma IEC 60529 wymaga wyraźnego określenia wybranego kodu IP oraz zakresu ochrony zmontowanego zespołu, zamiast domniemywania tych wymagań na podstawie możliwości obróbki CNC.1
Należy przeanalizować zatwierdzoną geometrię i powierzchnie współpracujące, od których zależy działanie zespołu; samo określenie „dla elektroniki” nie jest specyfikacją produkcyjną.
Poproś o analizę →
Materiały do zastosowań cieplnych, elektrycznych i konstrukcyjnych
Doświadczenie Zhenling w obróbce skrawaniem w skali całej firmy obejmuje określone rodziny stali, stali nierdzewnych, stopów niklu i stopów aluminium. Nabywca odpowiada za określenie dokładnego gatunku i stanu materiału odpowiednio do wymagań elektrycznych, cieplnych, odporności na korozję, masy, czystości i warunków eksploatacji.
SPECYFIKACJA
Oznaczenia materiałów muszą być precyzyjne. Na przykład „aluminium” nie określa przewodności elektrycznej, odporności na korozję, wytrzymałości, zachowania w określonej temperaturze, podatności magnetycznej ani wpływu wykończenia. Należy podać obowiązującą specyfikację materiału i jego stan, zamiast oczekiwać, że dostawca sam odgadnie ten wybór projektowy; sam stop lub wykończenie nie określa kodu IP obudowy według IEC 60529.
PRZEBIEG PROCESU TECHNOLOGICZNEGO
Powiązana ścieżka materiałowa: jeśli zatwierdzony rysunek techniczny wymaga określonego gatunku stali nierdzewnej, należy skorzystać ze strony Zhenling poświęconej obróbce CNC stali nierdzewnej. Jest to analiza powiązanego zakresu materiałowego, która nie zastępuje rysunku technicznego części dla elektroniki ani wymagań dotyczących powierzchni współpracujących.
GRANICE BEZPIECZEŃSTWA
Granice bezpieczeństwa materiałowego: gdy materiał może zawierać składniki stanowiące zagrożenie zawodowe, należy podać dokładne oznaczenie stopu, skład i dane dotyczące bezpieczeństwa. Materiał zawierający beryl wymaga odrębnej decyzji dotyczącej bezpieczeństwa i wykonalności procesu; nie jest tu przedstawiany jako obecna możliwość produkcyjna Zhenling.
Strefy wykończenia powierzchni i obróbka dodatkowa
Jedna część do zastosowań elektronicznych może wymagać kilku uwag dotyczących stanu powierzchni. Widoczna powierzchnia zewnętrzna, powierzchnia styku elektrycznego, elementy gwintowane, powierzchnia pod uszczelkę i powierzchnia przewodzenia ciepła mogą pełnić różne funkcje, dlatego nie powinno się obejmować ich jednym ogólnym wymaganiem dotyczącym wykończenia.
- 01
- 02
- 03
- 04
- 05
- 06
Widoczna powierzchnia zewnętrzna
Dane na rysunku technicznym
System wykończenia, wzorzec koloru, połysk lub faktura, widoczne powierzchnie i oświetlenie podczas odbioru
Ryzyko na etapie przekazania do wyjaśnienia
Kolor i faktura mogą różnić się między partiami, jeśli zatwierdzona metoda porównania nie została wyraźnie określona.
Styk przewodzący prąd lub uziemiający
Dane na rysunku technicznym
Granica strefy wyłączonej z obróbki lub maskowania, dopuszczalny stan powierzchni oraz osoba odpowiedzialna za badanie ciągłości
Ryzyko na etapie przekazania do wyjaśnienia
Ogólne wymaganie dotyczące nakładania powłok może objąć właśnie tę powierzchnię, która ma zapewniać styk elektryczny.
Powierzchnia przewodzenia ciepła
Dane na rysunku technicznym
Płaskość, parametr struktury powierzchni, zasady stosowania folii ochronnej i metoda pomiaru
Ryzyko na etapie przekazania do wyjaśnienia
Wygląd powierzchni nie potwierdza styku cieplnego ani działania zmontowanego zespołu.
Gwinty i pasowania precyzyjne
Dane na rysunku technicznym
Wymagania dotyczące maskowania, stosowania zaślepek lub wymiarów po wykończeniu oraz odbioru sprawdzianem bądź oceny pasowania
Ryzyko na etapie przekazania do wyjaśnienia
Narastająca grubość powłoki może zmienić pasowanie, jeśli wymagania dla stanu po wykończeniu są niejasne.
Powierzchnia pod uszczelkę lub rowek uszczelnienia
Dane na rysunku technicznym
Stan powierzchni, stan krawędzi, geometria rowka i wymaganie dotyczące uszczelnienia wybrane przez nabywcę
Ryzyko na etapie przekazania do wyjaśnienia
Skuteczność ochrony przed wnikaniem zależy od konstrukcji zmontowanego zespołu i zakresu badań, a nie od samej obróbki skrawaniem.1
Wewnętrzne powierzchnie bez wymagań estetycznych
Dane na rysunku technicznym
Stan po obróbce skrawaniem lub innej obróbce, czyszczenie i dopuszczalne ślady narzędzi
Ryzyko na etapie przekazania do wyjaśnienia
Zbędna obróbka powierzchni pod kątem estetyki zwiększa liczbę czynności i koszty bez poprawy funkcjonalności.
Wymagania dotyczące tolerancji i powierzchni współpracujących określone na rysunku technicznym
Narzucenie wąskich tolerancji dla każdej cechy utrudnia sprawne ustawianie maszyn, nadzór nad narzędziami i badania, a często nie poprawia określonego pasowania kluczowej powierzchni współpracującej w zespole.
Zestaw danych potwierdzających do zapytania ofertowego
Minimalny zakres informacji potrzebnych do podjęcia decyzji
01
Identyfikacja
Numer części, rewizja modelu, rewizja rysunku technicznego i hierarchia dokumentów rozstrzygająca sprzeczności
02
Materiał
Dokładny stop, stan utwardzenia lub po obróbce cieplnej, ograniczenia dotyczące półfabrykatu i wymagana deklaracja
03
Geometria
Bazy odniesienia, wymiary krytyczne, wymagania geometryczne, normy gwintów i odniesienia do części współpracujących
04
Strefy powierzchni
Granice stref estetycznych, przewodzących prąd i ciepło, uszczelniających oraz precyzyjnie pasowanych wraz z kryteriami dla stanu po wykończeniu
05
Kontrola
Kontrolowane cechy, metoda, zasady pobierania próbek, etap, strona odpowiedzialna i sposób identyfikacji wymaganej dokumentacji
06
Konfiguracja
Zatwierdzona rewizja, uprawnienia do akceptowania odstępstw, powiadamianie o zmianach i postępowanie z zastąpionymi plikami
07
Zakres handlowy
Planowane ilości, pakowanie, miejsce dostawy, wymagany termin oraz pisemna lista elementów objętych i nieobjętych ofertą
08
Zamknięcie sprawy
Decyzja dotycząca niezgodności, osoba uprawniona do zatwierdzenia oraz powiązanie decyzji z zatwierdzonym zamówieniem
ANALIZA
Przeprowadź analizę powierzchni współpracujących →
Analiza powierzchni współpracujących obudowy do elektroniki
Przed wyceną sprawdź 10 danych wejściowych dotyczących mechaniki, odprowadzania ciepła, elektryki, uszczelnienia, wyglądu i odbioru.
Wycena, termin wykonania prototypu i planowanie zamówienia
Publicznie podana cena jednostkowa niestandardowej części do zastosowań elektronicznych o nieokreślonym zakresie jest niemożliwa do uzasadnienia. Koszt zależy od geometrii, ilości, rozkładu tolerancji, kosztu materiału, kontroli, postaci półfabrykatu, obróbki powierzchni, wysyłki i konfiguracji zespołu. Technologie produkcyjne dają różne możliwości, lecz czas realizacji nadal zależy od określonego zakresu, a zakłady obróbki skrawaniem nie mogą wycenić niezdefiniowanej części.
Oferta z konkurencyjną ceną zawiera jasną listę tego, co obejmuje. Należy określić i porównać metodę obróbki skrawaniem, obróbkę powierzchni, procedury kontroli, wymagania dotyczące dokumentacji, zabezpieczenie części oraz miejsce dostawy, cecha po cesze. Porównanie kosztów i zakresów nie zastępuje szczegółowej analizy zakresu.
RYZYKO ZWIĄZANE Z WYMAGANIAMI: Pominięte wymaganie może później skutkować koniecznością ponownej wyceny, opóźnieniem zatwierdzenia lub potrzebą poprawy części podczas montażu.
ETAP 01
Planowanie prototypu
Pierwsze zamówienie należy wykorzystać do wyjaśnienia wymagań dotyczących powierzchni współpracujących i dokumentacji odbiorowej, a nie tylko do uzyskania fizycznego kształtu. Trzeba określić, czy przed wykonaniem pozostałej ilości wymagana jest kontrola pierwszej sztuki lub zatwierdzenie przez nabywcę.
ETAP 02
Planowanie kolejnych zamówień
Do dokumentacji kolejnego zamówienia należy przenieść zatwierdzoną rewizję, strefy wykończenia, uwagi dotyczące pasowania i przyjętą metodę porównania. Jeśli popyt się ustabilizuje, należy porównać obróbkę CNC z produkcją z blachy, wytłaczaniem lub odlewaniem ciśnieniowym według tych samych wymagań dla gotowej części.
Porównanie metod produkcji obudów do elektroniki
Porównaj obróbkę CNC, produkcję z blachy, wytłaczanie i odlewanie ciśnieniowe bez zakładania uniwersalnego progu wielkości produkcji ani oszczędności.
PDokumentacja kontroli na kluczowych etapach przekazania
Dział zakupów powinien wymagać szczegółowych raportów i określić wymagania dotyczące kontroli, zamiast oczekiwać ich automatycznego dostarczenia. Jeśli nabywca potrzebuje danych wymiarowych, dokumentacji pierwszej sztuki lub certyfikatów materiałowych dla części obrabianej skrawaniem, wymagania te powinny znaleźć się w zapytaniu ofertowym i określonym zakresie zamówienia.
Dokumentacja pomiarów mechanicznych
Wymiary i zależności geometryczne należy oceniać względem układu baz odniesienia z zatwierdzonego rysunku technicznego. Metoda musi być odpowiednia do cechy, stanu powierzchni i niepewności wymaganej w planie odbioru nabywcy.
Wyniki badań całego systemu
Wyniki badań ochrony przed wnikaniem, kompatybilności elektromagnetycznej, parametrów cieplnych i pasowania zmontowanego zespołu zależą od konfiguracji wykraczającej poza pojedynczy komponent obrabiany skrawaniem. Zapytanie ofertowe powinno oddzielać dokumentację obróbki skrawaniem dostawcy od badań całego systemu prowadzonych przez nabywcę lub laboratorium.
Strona IEEE P299.1 opisuje aktywny projekt dotyczący pomiaru skuteczności ekranowania małych obudów o wymiarach od 0,1 m do 2 m.2 Przywołano ją tutaj wyłącznie jako potwierdzenie znaczenia konfiguracji badanej obudowy; nie oznacza to, że Zhenling przeprowadza takie badanie ani że projekt jest już opublikowaną, obowiązującą normą.
ZAKRES WYMAGAŃ
SYS-01
- Należy wskazać cechy decydujące o odbiorze, oznaczając wymiary, wymagania geometryczne, gwinty, powierzchnie i połączenia.
- Należy określić etap kontroli, rozróżniając sprawdzenia w trakcie procesu, zatwierdzenie pierwszej sztuki, odbiór końcowy i ewentualną kontrolę w obecności nabywcy.
- Należy określić metodę i zasady pobierania próbek, zamiast żądać „pełnej kontroli” bez wskazania cech, liczby części objętych kontrolą i formatu raportu.
- Jeśli wymaga tego plan jakości, zapis należy powiązać z numerem części, rewizją, partią lub wytopem materiału.
- Postępowanie z odstępstwami należy nadzorować przez wskazanie osoby uprawnionej do ich akceptacji, sposobu dokumentowania oraz rewizji, według której zostanie wznowiona produkcja.
Analiza rysunku technicznego i dokumentacja ustaleń do zapytania ofertowego na część dla elektroniki
Dokumentacja ustaleń do zapytania ofertowego na część dla elektroniki służy do śledzenia decyzji podejmowanych przez działy konstrukcyjny, zakupów i jakości. Nie jest unijnym cyfrowym paszportem produktu i nie potwierdza, że Zhenling wdrożyło zarządzany system dokumentacji ani nadzorowany proces jakości. Gdy wymagana jest ochrona przed wnikaniem, dokumentacja powinna zawierać kod IP wybrany przez nabywcę według IEC 60529, konfigurację zmontowanego zespołu oraz wskazanie podmiotu odpowiedzialnego za badanie.1
Dlaczego dokumentacja pomaga działowi konstrukcyjnemu
Założenie projektowe znajduje się przy powierzchni lub cesze, której dotyczy. Dzięki temu łatwiej zauważyć, że strefa przewodząca koliduje z powłoką, dla powierzchni przewodzenia ciepła nie określono metody odbioru albo wycięcie pod złącze nie jest powiązane z bazą odniesienia.
Dlaczego dokumentacja pomaga działowi zakupów
Dostawcy odpowiadają na zapytanie o jednakowym zakresie, zamiast każdy na swój sposób uzupełniać luki. Różnice między ofertami łatwiej wyjaśnić, ponieważ widać założenia dotyczące obróbki skrawaniem, obróbki wykończeniowej, kontroli, dokumentacji i dostawy.
Przygotuj dokumentację ustaleń do zapytania ofertowego na część dla elektroniki
Utwórz w przeglądarce podsumowanie gotowe do skopiowania. Narzędzie nie przesyła ani nie zapisuje danych wprowadzonych do arkusza.
Otwórz kreator dokumentacji →
SYSTEM DOKUMENTOWANIA USTALEŃ
SYS-02
- Przed udostępnieniem niepublicznych plików należy określić identyfikację i dostęp przez wskazanie części, rewizji oraz dozwolonego sposobu przekazania.
- Należy określić funkcję, powiązując geometrię z powierzchniami przewodzenia ciepła i prądu, uszczelnienia, wyglądu oraz montażu.
- Możliwość wykonania należy ocenić pod kątem dostępu, mocowania przedmiotu obrabianego, zachowania baz odniesienia, cienkich elementów, promieni wewnętrznych i przekazania części do obróbki wykończeniowej.
- Należy uzupełnić braki w zapytaniu ofertowym dotyczące stanu materiału, ilości, kontroli, dokumentacji, pakowania i miejsca dostawy.
- Należy wystawić pisemne potwierdzenie zakresu, wskazujące objęte nim prace produkcyjne, cenę, harmonogram i obowiązujące warunki.
- Zmiany i zamknięcie sprawy należy nadzorować przez powiązanie zatwierdzeń, odstępstw i decyzji dotyczących niezgodności z obowiązującą rewizją.
Zakład i ogólny zakres obróbki CNC
Według informacji profilowych przekazanych przez firmę Shanghai Zhenling Hardware Co., Ltd. została założona w 2006 roku i dysponuje zakładem o powierzchni 8 000 metrów kwadratowych w Jiashan, w tym halą produkcyjną o powierzchni 6 000 metrów kwadratowych. Wielkość udziału eksportu nie jest tu wykorzystywana do określenia możliwości świadczenia usług dla elektroniki.
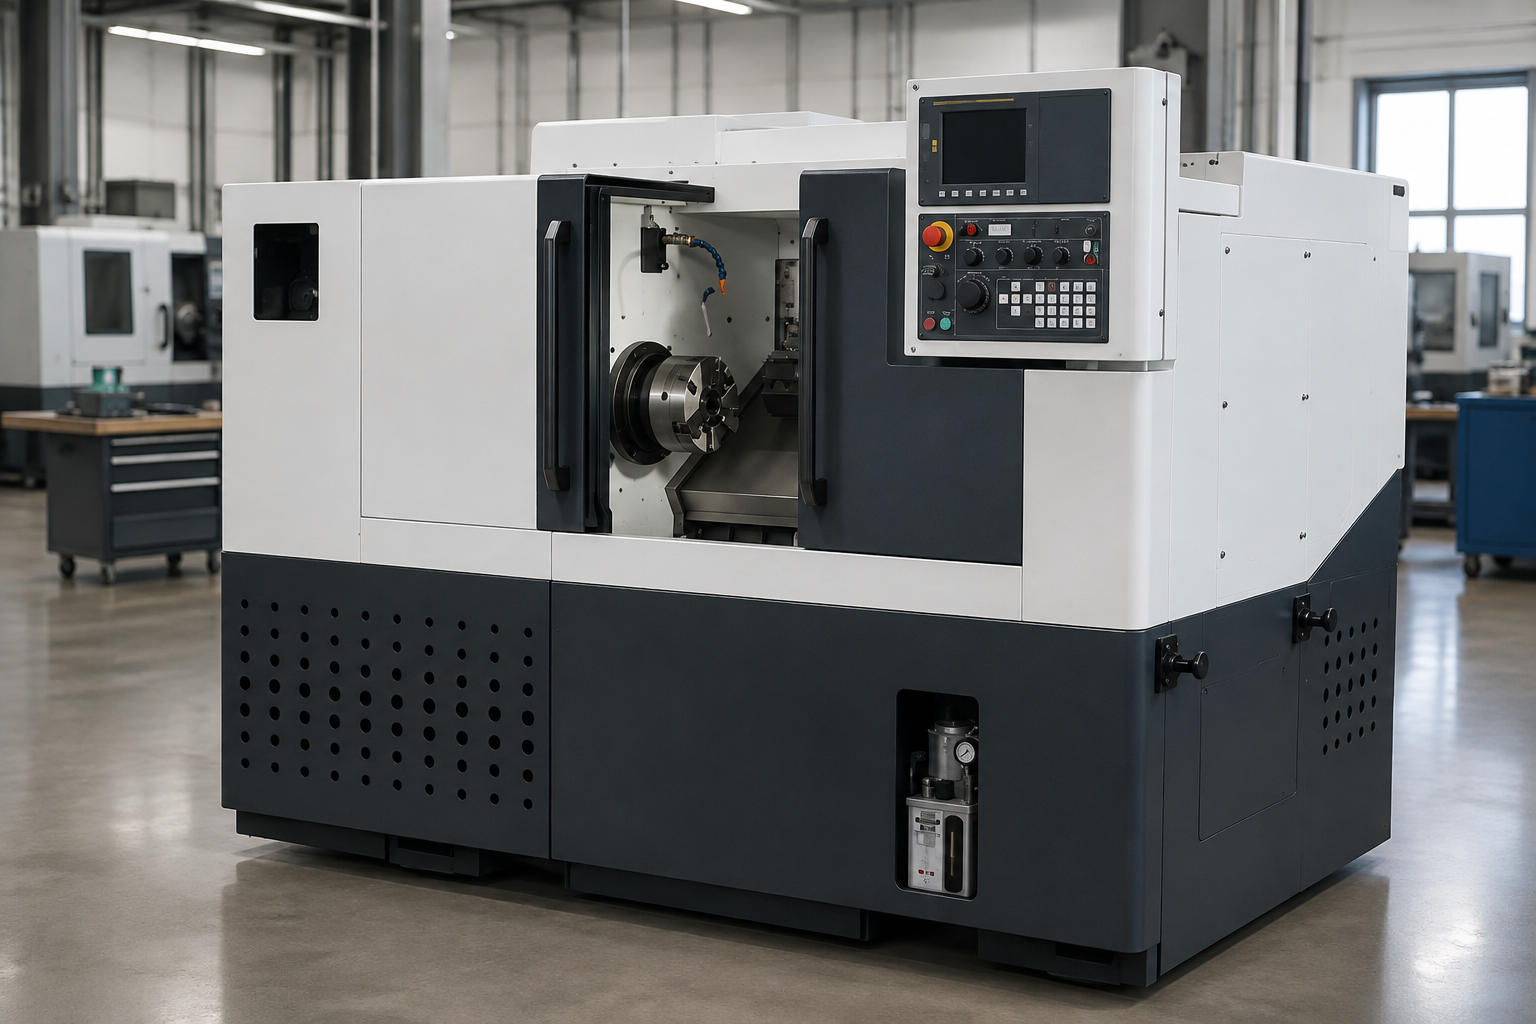
Grupy procesów CNC
Informacje profilowe przekazane przez firmę wymieniają wycinanie elektroerozyjne drutowe, toczenie, frezowanie, szlifowanie, wytaczanie i wiercenie promieniowe. Konkretne wyposażenie, miejsce produkcji i dostępność muszą zostać potwierdzone dla danego zamówienia.
- Przebieg procesu wycinania elektroerozyjnego drutowego i dostępność urządzeń potwierdzane dla każdego zamówienia.
- Przebieg procesu toczenia i dostępność urządzeń potwierdzane dla każdego zamówienia.
- Przebieg procesu frezowania i dostępność urządzeń potwierdzane dla każdego zamówienia.
- Przebieg procesu szlifowania i dostępność urządzeń potwierdzane dla każdego zamówienia.
- Przebieg procesu wytaczania i dostępność urządzeń potwierdzane dla każdego zamówienia.
- Przebieg procesu wiercenia i dostępność urządzeń potwierdzane dla każdego zamówienia.
Zasoby do obróbki wieloosiowej
Informacje profilowe przekazane przez firmę wymieniają kategorie urządzeń 3-osiowych, 4-osiowych i importowanych urządzeń 5-osiowych. Konkretne urządzenia, miejsce produkcji, sposób ustawienia i zakres odbioru muszą zostać potwierdzone dla danego zamówienia.
- Proponowany przebieg obróbki 3-osiowej potwierdzany dla każdego zamówienia.
- Proponowany przebieg obróbki 4-osiowej potwierdzany dla każdego zamówienia.
- Proponowany przebieg obróbki 5-osiowej i wyposażenie potwierdzane dla każdego zamówienia.
Rodziny materiałów
Obrabiamy skrawaniem stale węglowe i stopowe, stale nierdzewne oraz stopy na bazie niklu i stopy aluminium. Dokładny gatunek, stan, ocena bezpieczeństwa pracy i wymagania nabywcy dotyczące deklaracji zależą od konkretnej części.
- Zakres dotyczący stali nierdzewnej obejmuje gatunki 303, 304, 304L, 316, 316L i 321.
- Zakres materiałów wysokostopowych odpornych na korozję osobno wymienia stop na bazie niklu C276 i austenityczną stal nierdzewną 904L.
- Zakres materiałów obejmuje także stale węglowe, stale stopowe i stopy aluminium.
Wielkość zakładu, kategorie urządzeń i ogólne doświadczenie w obróbce materiałów określają podstawowe możliwości produkcyjne. Kwalifikacja do projektu zależy następnie od rzeczywistych wymagań zapisanych dla części: materiału, czystości, kompatybilności elektromagnetycznej, ochrony przed wnikaniem, kontroli i dopuszczenia do produkcji. Ogólne zasoby do obróbki skrawaniem nie potwierdzają parametrów kompatybilności elektromagnetycznej kompletnego urządzenia; norma IEC 61000-5-7:2001 rozróżnia wymagane badania zmontowanego urządzenia od oceny pustej obudowy.3
Aby właściwie wykorzystać informacje o podstawowych możliwościach, należy przesłać rzeczywisty rysunek techniczny, wymagania dotyczące powierzchni współpracujących i zakres odbioru do analizy konkretnego projektu.
Zacznij od części.Narzędzia inżynierskie do obróbki CNC części dla elektroniki
Skorzystaj z interaktywnych modeli oceny, aby ujednolicić zakres zapytania ofertowego, zweryfikować powierzchnie współpracujące obudowy i obiektywnie porównać metody produkcji.
NARZĘDZIE 01
Dokumentacja ustaleń do zapytania ofertowego na część dla elektroniki
Przygotuj kompletny, ujednolicony zestaw dokumentów do zapytania ofertowego, aby uzyskać dokładną wycenę i potwierdzenie możliwości produkcyjnych.
NARZĘDZIE 02
Analiza powierzchni współpracujących obudowy
Oceń powierzchnie styku obudowy i elementu rozpraszającego ciepło pod kątem standardowych możliwości obróbki CNC i dostępnych materiałów.
NARZĘDZIE 03
Porównanie przebiegów procesów technologicznych wykonania obudowy
Porównaj obróbkę CNC, obróbkę blach, wyciskanie i odlewanie ciśnieniowe bez zakładania uniwersalnych progów wielkości produkcji.
Pytania kupujących o obróbkę CNC części elektronicznych
Dołącz obowiązujący model i rysunek techniczny 2D, hierarchię rewizji, dokładny gatunek i stan materiału, planowane wielkości zamówień, powierzchnie funkcjonalne, strefy wykończenia, cechy podlegające kontroli, wymagane zapisy, miejsce dostawy i oczekiwany termin. Skorzystaj z 8-częściowego rejestru danych do zapytania ofertowego, aby jasno określić zakres odpowiedzialności.
Nie, jeśli rysunek techniczny określa bazy odniesienia, tolerancje, gwinty, strukturę powierzchni, strefy wykończenia, uwagi dotyczące kontroli lub wymagania dokumentacyjne. Jeśli model 3D i rysunek techniczny 2D są rozbieżne, wskaż, który plik jest nadrzędny.
Tak. Styki przewodzące, gwinty, pasowania precyzyjne, powierzchnie odprowadzające ciepło lub powierzchnie styku uszczelnień mogą wymagać innego stanu po obróbce wykończeniowej. Zamiast polegać na ogólnej uwadze dotyczącej wykończenia, określ strefę, jej granice, dopuszczalny stan powierzchni i sposób odbioru.
Podaj wybrany przez kupującego stopień ochrony IP według IEC 60529, konfigurację po montażu oraz osoby odpowiedzialne za projekt i badania.1 Obróbka skrawaniem obudowy to tylko jeden z elementów systemu zapewniającego ochronę przed wnikaniem ciał obcych i wody.
IEC 61000-5-7:2001 dotyczy ekranowania pustej obudowy w zakresie od 10 kHz do 40 GHz, a zarazem odróżnia je od właściwości kompletnego urządzenia po montażu.3 Określ geometrię komponentu i wymagania dotyczące styków na rysunku technicznym, a odpowiedzialność za badania całego systemu przypisz oddzielnie.
Podaj aktualnie potrzebną liczbę sztuk, prognozowane przedziały wielkości zamówień, oczekiwany termin, wykończenie, zakres kontroli, wymagane zapisy, sposób pakowania i miejsce dostawy. Zhenling analizuje te dane i potwierdza odpowiednią cenę oraz termin w pisemnej ofercie; na tej stronie nie podano stałej obietnicy dotyczącej czasu realizacji.
Potwierdzony zakres obejmuje stale węglowe i stopowe; stale nierdzewne 303, 304, 304L, 316, 316L i 321; stop na bazie niklu C276; austenityczną stal nierdzewną 904L; oraz stopy aluminium. Możliwość wykonania zależy od dokładnego gatunku i stanu materiału, informacji dotyczących bezpieczeństwa oraz rysunku technicznego.
Przed przygotowaniem oferty określ cechę, metodę, podstawę doboru próbek, etap kontroli oraz sposób identyfikacji wymaganego zapisu. Ogólna informacja o wyposażeniu nie potwierdza wyniku pomiaru ani jego powiązania z zatwierdzoną rewizją części.
Można skorzystać zarówno z usług jednego dostawcy koordynującego prace, jak i oddzielnych specjalistów. Porównaj, kto odpowiada za maskowanie, ochronę podczas transportu, kontrolę po obróbce wykończeniowej, akceptację koloru i zamknięcie spraw związanych z niezgodnościami; rozmowy z kupującymi wskazują, że znaczenie mogą mieć zarówno koordynacja, jak i niezależna specjalizacja.
Porównaj obróbkę blach, wyciskanie lub odlewanie ciśnieniowe, gdy geometria i powtarzalne zapotrzebowanie się ustabilizują. Przy porównywaniu przebiegów procesów technologicznych przyjmij ten sam rysunek techniczny gotowej części, wymagania dotyczące powierzchni styku, zakres kontroli i warunki dostawy.






