Skontaktuj się z firmą Zhenling

Usługi anodowania twardego części aluminiowych na zamówienie
Aby anodowanie twarde spełniało swoją funkcję, należy wcześnie określić wymagania użytkowe. Warto przekazać gatunek stopu, aktualny rysunek techniczny, krytyczne pasowania, obszary do maskowania, stan powłoki, kryteria wyglądu i wymagania dotyczące kontroli, aby można było ocenić wycenę jako jeden spójny zakres. Zapytanie o usługi anodowania twardego powinno określać stop, obowiązującą specyfikację, grubość powłoki, przyrost wymiarów, sposób uszczelniania i metodę kontroli. W wycenie dotyczącej zatwierdzonej części należy zapisać proponowany przebieg procesu technologicznego, metodę pomiaru, dokumenty i inne wymagane rezultaty, wyłączenia, podstawę ceny oraz harmonogram, a także wszystkie nierozstrzygnięte założenia dotyczące produkcji lub odbioru.
- Na podstawie rysunku technicznego Wspólna analiza rewizji, wymiarów i uwag dotyczących wykończenia
- Z uwzględnieniem funkcji Osobna ocena zużycia, korozji, tarcia i wyglądu
- Z uwzględnieniem pasowań Wczesne wskazanie gwintów, otworów, powierzchni uszczelniających i obszarów współpracujących
- Z gotowym planem weryfikacji Określenie metody badania, pobierania próbek i dokumentów przed złożeniem zamówienia
Anodowanie twarde części aluminiowych narażonych na zużycie
Zużyta powierzchnia łożyskowa lub inne miejsce styku może zawieść wcześniej niż pozostałe komponenty zespołu lub podzespołu. W przypadku anodowania twardego aluminium jest to bardziej prawdopodobne, gdy wymaganie oparte na wyglądzie nie łączy stanu powłoki anodowej, geometrii, stopu, sposobu uszczelniania i badania odbiorczego z warunkami pracy komponentu.
Ocena inżynierska
Rzetelny opis zaczyna się od rodzaju uszkodzenia: „Ochronić ten współpracujący ślizgowo otwór przed zużyciem ściernym, zachowując pasowanie z częścią współpracującą”. Zhenling Metal nie będzie traktować wyglądu jako zamiennika grubości określonej w zamówieniu ani wymaganego badania funkcjonalnego.
Sprawdź zgodność stopu i wykończenia →Ustal kryteria odbioru na początku
Wybór najbardziej intensywnej obróbki wykończeniowej nie zawsze jest właściwy. Rzetelna analiza określa warunki pracy, wskazuje informacje wymagane przez ISO 10074, oznacza krytyczne punkty kontroli i definiuje wymagane dowody przed porównaniem zakresów ofert.
Poproś o analizę zgodności stopu i wykończeniaOkreśl rodzaj kontaktu
Należy wskazać, czy część przesuwa się, obraca, ma kontakt z cząstkami, pracuje na sucho czy ze środkiem smarnym. Taki opis pracy daje inżynierowi lepszą podstawę niż ogólne żądanie maksymalnej twardości powierzchni.
Rozróżnij wpływ środowiska i ścierania
Odporność na zużycie, odporność na korozję, zachowanie przy ścieraniu i właściwości dielektryczne to różne efekty. Plan uszczelniania i badań powinien wynikać z priorytetu, a nie z uniwersalnego oznaczenia wykończenia.
Zadbaj o możliwość montażu
W przypadku części anodowanych twardo nadal trzeba uwzględnić wpływ powłoki na wymiary otworów, gwintów, krawędzi i powierzchni współpracujących. Pokrycie nieodpowiedniej powierzchni bez uwzględnienia naddatku może sprawić, że poprawa właściwości powierzchni utrudni montaż.
Potwierdzenie właściwości zależy od metody
Sama twardość nie określa właściwości części podczas użytkowania. Zasada dla kupującego przy tworzeniu specyfikacji: zamiast ogólnego wymagania twardości należy wskazać wymaganą właściwość, metodę badania oraz kryterium zaliczenia lub odrzucenia.
- Należy podać rodzaj kontaktu, środowisko pracy, kierunek obciążenia i częstotliwość konserwacji.
- Należy zaznaczyć wszystkie powierzchnie, na których przyrost grubości powłoki mógłby utrudnić montaż lub przewodzenie prądu.
- Warto zapytać, czy wybrany sposób uszczelniania zmienia istotną dla zamawiającego właściwość.
- Dokumentację z kontroli należy powiązać z ISO 10074:2021 lub innym określonym i zatwierdzonym wymaganiem.
- Kryteria wyglądu należy zapisać osobno od badań grubości, odporności na zużycie i odporności na korozję wymaganych w zamówieniu.
Określ wymagania dla typu III przed wysłaniem zapytania ofertowego
Brak danych w zapytaniu ofertowym dotyczącym anodowania typu III prowadzi do różnych założeń: dział techniczny może oczekiwać ochrony powierzchni współpracujących, dział jakości może wymagać konkretnego raportu, a dział zakupów może porównywać cenę, która nie obejmuje żadnego z tych elementów. Nieformalne określenie wykończenia nie zastąpi informacji o specyfikacji, kontroli i warunkach zakupu przekazywanych między klientem a dostawcą za pomocą oznaczenia zgodnego z ISO 10074:2021.
Tabela przygotowania zapytania ofertowego dla typu III
Nazwy specyfikacji nie potwierdzają kwalifikacji dostawcy
Rysunek techniczny może wskazywać MIL-PRF-8625 Type III, ISO 10074 lub konkretny dokument firmowy. Takie oznaczenie określa, co należy sprawdzić; nie jest równoznaczne z potwierdzeniem kwalifikacji dostawcy ani z wynikiem dostarczonego badania.
Osobno ustal kryteria odbioru wyglądu
Wygląd po anodowaniu zależy od stopu lub serii stopu; na stronie „Specifying Anodized Aluminum” organizacja Aluminum Anodizers Council podaje przykłady dla poszczególnych serii, nawet gdy materiały poddaje się identycznym procesom anodowania. Jeśli kupujący stosuje określenie takie jak ciemnoszary, powinien wskazać wzorzec i warunki oceny. Zasada dla kupującego przy tworzeniu specyfikacji: wygląd, grubość powłoki i badania funkcjonalne należy ująć jako osobne wymagania na rysunku technicznym.
- Określono stop i stan umocnienia
- Potwierdzono rewizję rysunku technicznego
- Dołączono specyfikację wraz z rewizją
- Określono stan wykończenia
- Zaznaczono obszary maskowania
- Określono ograniczenia dotyczące punktów styku z zawieszką
- Wskazano wymiary krytyczne
- Wskazano wymaganą metodę badania
- Określono wymagany raport lub certyfikat
- Opisano ilość i pakowanie
Chroń gwinty, pasowania i miejsca styku zgodnie z planem maskowania
Przyrost grubości powłoki w otworze może zmniejszyć luz, a na powierzchni zewnętrznej może zużyć naddatek przewidziany dla części współpracującej. Ryzyko wynika z tego, że małe otwory mogą reagować na nakładanie powłoki inaczej niż odsłonięte powierzchnie zewnętrzne, dlatego rysunek techniczny musi wskazywać obszary o krytycznej wrażliwości, zamiast pozostawiać zakładowi wykonującemu wykończenie odgadywanie zamysłu projektowego.
Arkusz decyzji dotyczących naddatku na powłokę i maskowania
01
Geometria krytyczna dla pasowania
Zakreślić na rysunku technicznym
- Gwinty wewnętrzne i zewnętrzne
- Otwory pod łożyska i kołki ustalające
- Średnice wałów, tłoków i powierzchni ślizgowych
- Powierzchnie uszczelniające i rowki
02
Powierzchnie krytyczne dla działania
Oznaczyć ramką na rysunku technicznym
- Punkty styku elektrycznego
- Obszary uziemienia i połączeń wyrównawczych
- Powierzchnie klejone lub łączone na wcisk
- Obszary o innym wykończeniu powierzchni
03
Szczegóły wrażliwe na przebieg procesu
Oznaczyć do sprawdzenia
- Ostre krawędzie i małe promienie
- Otwory ślepe lub wąskie
- Geometria sprzyjająca zatrzymywaniu roztworu
- Dopuszczalne miejsca styku z zawieszką
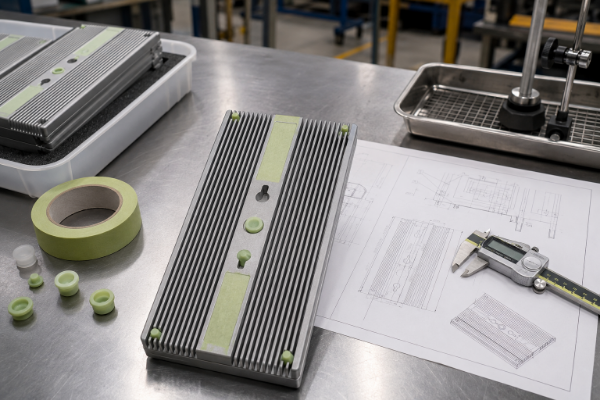
„Rysunek techniczny powinien wskazywać osobie oceniającej, które powierzchnie mogą zmienić wymiary, a które nadal muszą umożliwiać montaż. Maskowanie, naddatek na obróbkę skrawaniem i kontrola stają się wtedy jedną decyzją zamiast trzema spóźnionymi korektami.”
Sprawdzenie pasowań przed zatwierdzeniem maskowania
Kompromis nie zawsze wynika z uwagi o wykończeniu. W przypadku cech obrabianych skrawaniem z dużą precyzją Zhenling Metal analizuje informacje o wymiarach, kryteria odbioru, cechy krytyczne, punkty kontroli i obszary chronione przed potwierdzeniem podstawy planowania.
Poproś o sprawdzenie maskowania i pasowań →Traktuj wskazówki dotyczące przyrostu wymiarów jako punkt wyjścia
Zgodnie ze standardową zasadą planowania podaną przez Aluminum Anodizers Council oraz w wytycznych NASA/JSC, powłoka wnika w materiał mniej więcej w połowie swojej grubości, a w połowie narasta na zewnątrz. NASA-PRC-5006 przyjmuje w określonym zakresie domyślną grubość 0.0020 ± 0.0004 in, gdy nie podano jej na rysunku technicznym, lecz ani ta wartość NASA/JSC, ani przykładowe obliczenia planistyczne dla 0.001 in nie stanowią opublikowanej gwarancji wymiarów gotowej części ani deklaracji możliwości Zhenling Metal.
- Jeśli specyfikacja nadrzędna określa wymagania dotyczące kształtu, należy przedstawić zarówno docelowy wymiar po obróbce skrawaniem przed nałożeniem powłoki, jak i zamierzony kształt końcowy.
- Jeśli sposób postępowania z gwintami, cechami otworów lub częściami współpracującymi wymaga decyzji działu technicznego, należy określić ich obróbkę (pokrycie powłoką, zaślepienie, maskowanie, poprawienie gwintu lub inne rozwiązanie).
- Należy wyraźnie wskazać bazę odniesienia i przyrządy do pomiarów wymiarowych, aby dostawca i kupujący mogli spójnie ocenić ten sam wymiar cechy.
- Przed zaakceptowaniem wymagań dotyczących wyglądu lub uszczelnienia należy sprawdzić dopuszczalne ślady po zawieszkach i fizyczne punkty styku w obrębie danej cechy.
Nie usuwaj niejasności przez zacieśnianie tolerancji
Samo zmniejszenie wartości tolerancji na rysunku technicznym może nie przynieść poprawy, jeśli mechanizm powstawania powłoki (w tym jej narastanie, wnikanie w materiał, sposób pomiaru i wymiary przed nałożeniem powłoki) nie jest zrozumiały i starannie oceniony na podstawie danych dotyczących maskowania, obróbki skrawaniem i kontroli.
Sprawdź moje obszary maskowania i pasowań →Anodowanie twarde a anodowanie typu II: wybieraj według funkcji, nie koloru
Źródło wymagań: wpis Defense Logistics Agency dotyczący MIL-PRF-8625.
Kupujący może niepotrzebnie przewidzieć typ III dla dekoracyjnej obudowy zewnętrznej, a jednocześnie zbyt słabo określić wykończenie ślizgu przenoszącego obciążenia. Dzieje się tak, ponieważ cechy dekoracyjne różnią się od właściwości funkcjonalnych; znaczenie mają stan powłoki, plan wymiarowy i dokumentacja odbiorcza określone przez ISO 10074 lub dokumenty nadrzędne dla zamówienia.
| Kryterium wyboru | Kierunek wyboru anodowania typu II | Kierunek wyboru anodowania twardego typu III | Pytanie do rozstrzygnięcia |
|---|---|---|---|
| Główny cel | Często wybierane ze względu na ochronę przed korozją, wygląd lub podatność na barwienie | Wybierane, gdy specyfikacja kładzie nacisk na twardą powłokę anodową o funkcji użytkowej | Jaki rodzaj uszkodzenia lub jaka właściwość odbiorcza decyduje o wykończeniu? |
| Planowanie wymiarów | Przy pasowaniach, gwintach i stykach nadal ważna jest analiza rysunku technicznego | Naddatek i maskowanie zyskują na znaczeniu wraz ze wzrostem wymagań funkcjonalnych wobec powłoki | Które wymiary są miarodajne po obróbce wykończeniowej? |
| Wygląd | Kolor może być określonym celem projektowym | Naturalny odcień może zależeć od stopu; wymagania estetyczne i funkcjonalne należy określić osobno | Czy wygląd ma znaczenie funkcjonalne, estetyczne czy wyłącznie identyfikacyjne? |
| Decyzja o uszczelnianiu | Określana na podstawie wymagań dotyczących korozji, barwienia i wykończenia | Wymaga uzgodnienia z wymaganiami dotyczącymi zużycia, korozji oraz ewentualnego smarowania lub obróbki następczej | Które badanie potwierdzi zamierzony wynik? |
| Dokumentacja zamówienia | Określić wymagane wykończenie, kontrolę i dokumenty | Określić stan powłoki, wymiary krytyczne, metodę badania i zakres dokumentacji potwierdzającej | Na jakiej podstawie partia zostanie przyjęta? |
Ujednolicenie terminologii
Anodowanie twarde, anodowanie typu III, anodowanie twarde typu 3 i aluminium anodowane twardo to powiązane frazy wyszukiwania, a nie zamienne dokumenty odbiorcze. Rzeczywiste wymagania dotyczące powłoki i badań muszą wynikać z rysunku technicznego oraz specyfikacji nadrzędnej.
Rodzina procesów i powstawanie tlenku
Podczas anodowania powierzchnia części aluminiowej przekształca się w warstwę tlenku aluminium, zamiast otrzymywać osobną powłokę galwaniczną. Typ II i typ III należą do rodziny procesów anodowania w kwasie siarkowym, lecz warunki procesu i wymagany efekt rozróżniają wybraną specyfikację anodowania aluminium.
Kolor pozostaje kwestią kryteriów odbioru
Na stronie AAC „Specifying Anodized Aluminum” opisano zależność wyglądu od stopu i podano przykłady różnych kolorów dla poszczególnych serii stopów. Zasada dla kupującego przy tworzeniu specyfikacji: wymagania dotyczące wyglądu należy wymienić oddzielnie od wymaganej grubości i badań funkcjonalnych.
Dlaczego sama wartość twardości nie wystarcza
Twardość, odporność na zużycie, odporność na ścieranie, stan powłoki, sposób kontaktu i wskazane badanie to odrębne elementy przydatnego planu odbioru. W zapytaniu ofertowym należy określić warunki pracy i wymaganą dokumentację, zamiast zakładać, że sama nazwa procesu przesądza o wszystkich wynikach.
Przed zmianą oznaczenia wykończenia zastosuj 3 kryteria
- Funkcja: wymagania dotyczące ścierania, korozji, tarcia, przewodności, wyglądu lub klejenia
- Geometria: pasowania, krawędzie, otwory, styki i dopuszczalne miejsca styku z zawieszką
- Dokumentacja: rysunek techniczny, specyfikacja, metoda badania, pobieranie próbek i dokumenty zamówienia
Punkt kontroli wyboru
Błędem kupujących jest traktowanie „grubszej powłoki twardej” jako automatycznej poprawy. Zhenling Metal nie twierdzi, że jedno wykończenie jest odpowiednie dla każdego stopu i zastosowania; wybór należy potwierdzić na podstawie funkcji, geometrii i dokumentacji.
Oprzyj wycenę i przygotowanie produkcji na rysunku technicznym
Wymagane wykończenie może się zmienić po wycenie wskutek rewizji, zmian w maskowaniu lub nowych wymagań dotyczących kontroli. Kontrolowane przekazanie zlecenia zakładowi wykonującemu wykończenie pozwala jasno przedstawić założenia i dostosować zakres dokumentacji do ryzyka związanego z komponentem, zapobiegając rozbieżnościom między projektem a wyceną.
Przed wyceną
Wyjaśnij braki w specyfikacji
Nierozstrzygnięte kwestie należy wymienić jako założenia lub decyzje do podjęcia. Dzięki temu niska cena początkowa nie ukryje późniejszych zmian w maskowaniu, kontroli lub dokumentacji.
Przed zwolnieniem do produkcji
Zatwierdź rewizję
Należy potwierdzić rysunek techniczny i wymagania dotyczące wykończenia obowiązujące w produkcji. Jeśli projekt się zmieni, przed ponownym wykorzystaniem ustaleń trzeba ocenić wpływ zmiany na maskowanie, wymiary i odbiór.
Przed wysyłką
Sprawdź obiecaną dokumentację
Należy korzystać z uzgodnionych kryteriów odbioru i wykazu dokumentów. Nie należy zakładać, że certyfikat firmy automatycznie zawiera wszystkie wyniki wymagane dla danego zamówienia.
Nadzoruj przekazanie zlecenia, nie liczbę dokumentów
Zamiast automatycznie kompletować pakiet dokumentów, należy dobrać zakres nadzoru do ryzyka związanego z częścią i warunków zamówienia. Kompromis jest jasny: przy rutynowym komponencie komercyjnym może wystarczyć mniej zapisów, natomiast część krytyczna dla pasowania lub bezpieczeństwa może uzasadniać ściślejszy nadzór nad rewizjami, kontrolą i decyzjami dotyczącymi niezgodności.
Przekaż
Rysunek techniczny, stop, ilość, wymagane wykończenie i najważniejszy warunek pracy
Sprawdź
Wymiary krytyczne, maskowanie, miejsca styku z zawieszką i braki w dokumentacji
Uzgodnij
Specyfikację, wygląd, kontrolę, dokumenty i pakowanie
Zwolnij do realizacji
Zatwierdzony zakres, rewizja i pisemne rozstrzygnięcie otwartych kwestii
Odbierz
Uzgodniona kontrola i dokumentacja zastosowane do gotowej partii
Dostosuj poziom nadzoru do zamówienia
Rządowe ramy jakości i ramy stosowane w przemyśle lotniczym wyraźnie określają nadzór nad danymi projektowymi, dostawcami, procesami, kontrolą i zapisami, lecz zamówienia komercyjne mogą nie wymagać ich pełnego zastosowania. Racjonalne podejście polega na ustaleniu rzeczywistych wymagań wynikających z rysunku technicznego, umowy i ryzyka związanego z częścią oraz zaoferowaniu wyłącznie tego zakresu, bez sugerowania ogólnego pakietu certyfikatów.
Przygotuj weryfikowalny plan jakości anodowania twardego
Źródło informacji o akredytacji: NIST Accreditation.
Określenie „certyfikowana jakość” jest zbyt nieprecyzyjne, by na jego podstawie odebrać część anodowaną twardo. Kupujący musi wiedzieć, który dokument obowiązuje dla zamówienia, co skontrolowano lub zbadano oraz czy przywołana akredytacja organizacji lub laboratorium obejmuje tę konkretną działalność.
Warstwowy plan dokumentowania jakości
Poziom 1
Zgodność z zamówieniem
Rysunek techniczny, specyfikacja, rewizja, stan powłoki, wygląd i wymagane dokumenty
Poziom 2
Wyniki wskazanych badań
Metoda badania, pobieranie próbek, wynik, przyrząd lub laboratorium, powiązanie z partią i granica akceptacji
Poziom 3
Akredytacja lub zatwierdzenie
Jednostka wydająca, certyfikat, aktualny status i dokładny rodzaj działalności objętej zakresem
| Pytanie dotyczące jakości | Dokumenty, o które warto poprosić | Nie zastępować nimi |
|---|---|---|
| Czy zastosowano właściwe wymaganie? | Zatwierdzony rysunek techniczny i rewizja specyfikacji wskazane w zamówieniu | Ogólna strona opisująca możliwości firmy |
| Czy powłoka spełniła uzgodnione wymagania dotyczące właściwości? | Wynik wskazanej kontroli lub badania powiązany z partią, jeśli jest wymagany | Logo systemu zarządzania |
| Czy prawidłowo zabezpieczono obszary chronione? | Weryfikacja maskowania i kontrola wymiarów krytycznych według zatwierdzonego planu | Zdjęcie bez danych wymiarowych |
| Czy akredytacja laboratorium lub kwalifikacja wykonawcy procesu ma znaczenie? | Aktualny certyfikat wraz z zakresem obejmującym konkretną działalność | Sam tytuł certyfikatu bez zakresu |
| Co się dzieje, jeśli wynik nie spełnia kryteriów odbioru? | Określony proces zgłaszania niezgodności, analizy, uzyskiwania odstępstwa i podejmowania decyzji o dalszym postępowaniu | Nieformalne zapewnienie, że „wszystko zostanie naprawione” |
Akredytacja ma określony zakres
NIST wskazuje, że akredytacja laboratorium dotyczy kompetencji w zakresie konkretnych badań lub wzorcowań; nie gwarantuje każdego wyniku laboratorium ani nie stanowi certyfikatu produktu. Wytyczne ISO dotyczące zgodności również rozróżniają deklaracje dostawcy, dokumentację potwierdzającą, certyfikację produktu i certyfikację systemu zarządzania.
Zakres dokumentacji powinien wynikać z ryzyka
W przypadku prostej części komercyjnej może wystarczyć zwięzła dokumentacja zamówienia, natomiast komponent krytyczny dla bezpieczeństwa lub pasowania może wymagać większej identyfikowalności i dokumentacji badań. Każdy wymagany element powinien odpowiadać rzeczywistemu ryzyku uszkodzenia, a nie deklaracji jakości opartej na logo.
QC_DIAGNOSTICS // AKREDYTOWANE
Porównuj oferty anodowania twardego według zakresu, ryzyka i dokumentacji
Niższa cena jednostkowa może nie obejmować złożonego maskowania, kontroli wymiarów krytycznych, wymaganych raportów, pakowania lub odpowiedzialności za niezgodności. Jeśli tych kwestii nie uzgodni się przed porównaniem ofert, pozorna oszczędność może oznaczać później poprawki, odrzucone zespoły lub ponowne koszty transportu, nawet jeśli pierwotna wycena była prawidłowa dla swojego węższego zakresu.
Arkusz ujednolicania zakresów ofert
Pozycja zakresu
Oferta A i oferta B
Decyzja kupującego
Rysunek techniczny i rewizja
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Obie oferty muszą wyceniać ten sam zatwierdzony projekt
Powłoka, uszczelnianie i wygląd
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Uzgodnić stan i kryteria odbioru, a nie tylko nazwę wykończenia
Maskowanie, zaślepki i ograniczenia dotyczące zawieszek
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Sprawdzić, czy uwzględniono pracę, materiały eksploatacyjne i dopuszczalne ślady styku
Kontrola wymiarów krytycznych
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Uzgodnić cechy, metodę, pobieranie próbek i raportowanie
Dokumenty i identyfikowalność
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Wymienić rzeczywiście wymagane certyfikaty, raporty i powiązanie z partią
Podstawa wyceny pakowania i logistyki
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Zapobiec zniekształceniu ceny jednostkowej przez różnice w sposobie postępowania z częściami i kosztach transportu
Podstawa określenia czasu realizacji i zakres odpowiedzialności za niezgodności
A: POTWIERDZIĆ
B: POTWIERDZIĆ
Porównać na piśmie założenia, odpowiedzialność i skutki zmian
Brązowa karta dowodowa — ryzyko przed zwrotem
Nie podano danych dotyczących braków produkcyjnych, przestojów, transportu ani kosztów w całym okresie użytkowania dla konkretnego projektu, dlatego na tej stronie nie przedstawiono procentowych oszczędności ani deklaracji okresu zwrotu. Aby ocenić, czy pełniejszy zakres zmniejsza całkowite ryzyko projektu, należy uwzględnić własne ryzyko odrzucenia partii, opóźnienia montażu i ponownej wysyłki.
Narzędzia inżynierskie do anodowania twardego
Wybierz specjalistyczne narzędzie inżynierskie do szacowania naddatków i maskowania, tworzenia weryfikowalnych planów dokumentowania jakości lub porównywania zakresów ofert.
ZAKRES PROCESU
Zamień nazwę wykończenia w zamówienie możliwe do oceny
W jednym zapytaniu należy uwzględnić rysunek techniczny, stop, powierzchnie krytyczne, stan powłoki i plan odbioru. Zhenling Metal przeanalizuje ten zakres na potrzeby wyceny i potwierdzi na piśmie dla konkretnej części, kto odpowiada za proces typu III, jakie możliwości i kontrole mają zastosowanie oraz jakie warunki dostawy obowiązują.
PRZEBIEG PROCESU
Uzgodnij wykończenie z wcześniejszymi etapami produkcji części
Aby przeanalizować szersze możliwości wyboru wykończenia, warto zapoznać się z usługami anodowania aluminium firmy Zhenling Metal. Jeśli rysunek techniczny wymaga również wykonania cech krytycznych przed nałożeniem powłoki, plan wykończenia należy powiązać z analizą odpowiedniej usługi frezowania CNC na zamówienie.
Anodowanie twarde
Często zadawane pytania
Q.01
Jakie informacje są potrzebne do wyceny anodowania twardego?
Należy przekazać stop aluminium i stan umocnienia, rysunek techniczny wraz z rewizją, ilość, nadrzędne wymaganie dotyczące wykończenia, stan powłoki lub sposób uszczelniania, kryteria wyglądu, ograniczenia dotyczące maskowania i zawieszek, wymiary krytyczne, metodę kontroli, dokumenty, sposób pakowania oraz podstawę określenia docelowego terminu dostawy. Nieznane kwestie należy oznaczyć do potwierdzenia technicznego, zamiast pozostawiać je jako milczące założenia.
Q.02
Jak oznaczyć na rysunku technicznym krytyczne pasowania, otwory i gwinty?
Każdą cechę mającą krytyczne znaczenie dla pasowania należy oznaczyć i określić jej stan końcowy, bazę odniesienia oraz sposób kontroli.
Q.03
Czy każdy stop aluminium można anodować twardo w taki sam sposób?
Nie. Składniki stopowe, stan obróbki cieplnej, stan odlewu, geometria i przygotowanie powierzchni mogą wpływać na reakcję materiału na anodowanie, możliwy do uzyskania wygląd oraz interpretację wyników badań. Należy podać dokładne oznaczenie materiału, wskazać każdy zespół wykonany z różnych stopów i nie przenosić wyników kwalifikacji na inny stop lub inną geometrię. Jeśli reakcja materiału jest niepewna, przed ustaleniem wymagań dotyczących wyglądu lub wymiarów należy poprosić o ocenę techniczną albo plan wykonania reprezentatywnej próbki.
Q.04
Czy anodowanie twarde zmienia końcowe wymiary części?
Tak, powłoka anodowa powstaje przez wnikanie w materiał i narastanie na zewnątrz. Podział po połowie między wnikanie a narastanie jest przydatną zasadą przy planowaniu, ale rzeczywisty naddatek trzeba ustalić z uwzględnieniem stopu, geometrii, procesu i wymaganej powłoki.
Q.05
Kiedy zamawiający powinien wybrać anodowanie typu III zamiast typu II?
Wybór powinien wynikać z wymaganej funkcji, geometrii i kryteriów odbioru, a nie tylko z koloru.
Q.06
Jak wymagania dotyczące powłoki uszczelnianej lub nieuszczelnianej wpływają na specyfikację?
Uszczelnianie powłoki może zmienić kompromis między odpornością na korozję, odpornością na zużycie, trwałością barwnika, przyczepnością połączenia, tarciem i innymi priorytetami. Najpierw należy określić warunki użytkowania i właściwość podlegającą odbiorowi, a następnie wskazać stan powłoki i podstawę badań. Jeśli przewidziano środek smarny, klej, barwnik lub obróbkę końcową, należy uwzględnić je w ocenie, ponieważ sposób uszczelnienia korzystny dla jednej właściwości może pogorszyć inną.
Q.07
Czy można uzyskać jednakowy kolor części anodowanych twardo, wykonanych z różnych stopów i partii?
Nie należy zakładać idealnej zgodności kolorów. Jeśli wygląd ma znaczenie, należy określić wzorzec, sposób oceny wizualnej i zasady zatwierdzania partii.
Q.08
Jakie wymagania dotyczące kontroli i certyfikatów należy uwzględnić?
Najpierw należy wskazać wiążące zamówienie, rysunek techniczny i specyfikację wykończenia. Następnie należy wymienić wszystkie wymagane w zamówieniu kontrole wymiarów krytycznych, wskazane badania powłoki lub jej uszczelnienia, wymagania dotyczące pobierania próbek, pola umożliwiające powiązanie dokumentów z partią, certyfikaty zgodności i raporty z badań. Jeśli znaczenie ma zatwierdzenie wykonawcy procesu lub akredytacja laboratorium, należy poprosić o aktualny certyfikat wraz z jego zakresem; samo logo systemu jakości nie dowodzi, że certyfikat obejmuje konkretną metodę, część lub wynik, a zamówienie powinno określać sposób oceny odstępstw i wyników niezgodnych z wymaganiami przed wysyłką.
Q.09
Jak zamawiający mogą rzetelnie porównać dwie oferty anodowania twardego?
Należy ujednolicić zakres porównania pod względem rysunku technicznego, stanu powłoki, maskowania, kontroli, dokumentów, pakowania, warunków dostawy i odpowiedzialności za niezgodności. Następnie można porównać cenę i terminy.






