Skontaktuj się z firmą Zhenling

Obróbka CNC części urządzeń półprzewodnikowych na zamówienie
Zhenling analizuje zapytania ofertowe dotyczące metalowych komponentów wykonywanych według rysunku technicznego, które mogą być stosowane w urządzeniach do produkcji półprzewodników; ta strona nie potwierdza doświadczenia w projektach półprzewodnikowych ani kwalifikacji do ich realizacji. Zakres nie obejmuje płytek półprzewodnikowych, krzemu, materiałów półprzewodników złożonych ani urządzeń mikroelektronicznych. Zapytania o obróbkę CNC części urządzeń półprzewodnikowych powinny zawierać rysunek techniczny części mechanicznej, wymagania materiałowe, dotyczące czystości lub pakowania, informację o podmiocie odpowiedzialnym za badania oraz wymagane zapisy odbiorowe. Przed przyjęciem ceny, terminu lub możliwości wykonania za podstawę konkretnego zamówienia należy przeanalizować proponowany przebieg procesu technologicznego, nierozstrzygnięte ograniczenia i wymagane zapisy oraz oddzielić potwierdzone dane od nierozstrzygniętych założeń handlowych lub dotyczących kontroli.
Prześlij rysunki techniczne, aby uzyskać wycenę techniczną
Rozpocznij analizę 7 punktów dotyczących interfejsów
Kontrolowany przekaz danych technicznych
Przed przesłaniem niepublicznych danych technicznych objętych ograniczeniami należy sprawdzić wymagane upoważnienie, zasady przekazywania danych obowiązujące w organizacji oraz zatwierdzony kanał przesyłania.
MATERIAŁ: POD KONTROLĄ
TOLERANCJA: ULTRAPRECYZYJNA
WARIANT 01
Podstawa wykonania
Rysunek techniczny klienta lub fizyczna próbka
WARIANT 02
Klasy interfejsów
4 ścieżki zależne od wymagań dotyczących zanieczyszczeń i walidacji
WARIANT 03
Punkty kontrolne analizy
7 powiązanych danych technicznych i zakupowych
WARIANT 04
Wyniki analizy
3 jasno określone dalsze statusy zapytania ofertowego
WARIANT 05
Dostępne centra obróbcze
Centra 3-osiowe, 4-osiowe i importowane centra 5-osiowe
WARIANT 06
Zakres obrabianych metali
Stale, gatunki stali nierdzewnej, stopy niklu i grupy stopów aluminium
Części urządzeń półprzewodnikowych poddawane analizie
Zapytania ofertowe dotyczące niestandardowych komponentów mechanicznych do urządzeń półprzewodnikowych wymagają analizy przebiegu procesu technologicznego i kwalifikacji na podstawie konkretnego rysunku technicznego. Możliwe procesy to toczenie, frezowanie, szlifowanie, wytaczanie, wiercenie, elektroerozja drutowa lub obróbka wieloosiowa; rzeczywiste wyposażenie, miejsce realizacji, środki kontroli czystości i dokumenty potwierdzające odbiór wymagają pisemnego potwierdzenia.
Frezowanie CNC i dostęp narzędzia w obróbce wieloosiowej
Płyty, obudowy, wsporniki, korpusy przyrządów mocujących i złożone geometrie mogą wymagać obróbki 3-osiowej, 4-osiowej lub 5-osiowej. Dla danego zamówienia należy potwierdzić rzeczywiste wyposażenie, miejsce produkcji, układ baz odniesienia, mocowanie przedmiotu obrabianego i dostęp narzędzia do obrabianych cech.
Toczenie CNC i geometria obrotowa
Toczenie CNC umożliwia obróbkę wałów, korków, tulei, pierścieni, cech korpusów zaworów i innych części o geometrii obrotowej. Frezowanie, wiercenie, wytaczanie lub szlifowanie można łączyć z toczeniem, gdy część ma również kanały przepływowe, układy otworów, stopnie lub powierzchnie współpracujące o określonych wymaganiach.
Elektroerozja drutowa i szlifowanie precyzyjne
Elektroerozja drutowa pozwala wykonać profile i cechy, dla których dostęp drutu elektrodowego jest praktycznym rozwiązaniem, a szlifowanie CNC umożliwia uzyskanie geometrii wymagającej tej operacji. Przebieg procesu technologicznego określają ponadto tolerancja, wykończenie powierzchni i metoda kontroli wskazane na rysunku technicznym części.
Planowanie procesu na podstawie rysunku technicznego
Nasz proces produkcyjny zaczyna się od ustalenia funkcji, materiału, cech krytycznych i podstawy dopuszczenia części. W zastosowaniach półprzewodnikowych takie podejście określa zakres precyzyjnej obróbki części urządzeń, zanim zostaną wycenione półfabrykat, oprzyrządowanie, procesy dodatkowe, pakowanie lub kontrola. Analiza obróbki części urządzeń półprzewodnikowych nie zakłada, że każda część styka się bezpośrednio z procesem produkcji półprzewodników; obróbka komponentu pozostaje powiązana z konkretną częścią i jej interfejsem.
Grupy części mechanicznych do analizy rysunków technicznych
- Płyty konstrukcyjne, ramy, wsporniki, podstawy i obudowy urządzeń
- Interfejsy ruchu i pozycjonowania, nośniki, stoliki, komponenty przyrządów mocujących oraz elementy ustalające
- Kołnierze, kanały przepływowe, rowki, kolektory i geometria rozdziału płynów określone przez kupującego
- Płyty stykowe, podpory, pokrywy, osłony i geometria interfejsów termicznych
- Przyrządy, oprzyrządowanie, części wymienne, korki, rolki i komponenty maszyn wykonywane na zamówienie
- Części modułów do fotolitografii, osadzania, trawienia, metrologii lub obsługi płytek półprzewodnikowych, gdy kupujący podaje kontekst zastosowania i wymagania odbiorowe
Zakres ważniejszy niż etykieta branżowa
Określenie rysunku mianem „części półprzewodnikowej” nie mówi zakładowi obróbczemu, która powierzchnia jest skierowana ku procesowi, który interfejs zapewnia uszczelnienie ani która cecha decyduje o ustawieniu. Przynależność do branży półprzewodnikowej nie zastępuje opisu funkcji części i jej interfejsu; obie informacje należy podać w zapytaniu ofertowym, aby przebieg procesu technologicznego i plan kontroli jakości uwzględniały rzeczywisty mechanizm awarii.
Analiza interfejsów części do urządzeń półprzewodnikowych
Analiza interfejsów części do urządzeń półprzewodnikowych pozwala określić zakres wyceny na podstawie pakietu rysunków technicznych objętych kontrolą. Łączy kontekst urządzenia, geometrię, materiał, czystość, kryteria odbioru wymiarowego i geometrycznego, termin dopuszczenia, dokumentację oraz dostawę. Każda przekazana informacja zostaje przypisana do zaakceptowanego zakresu odpowiedzialności, otwartej kwestii lub warunku dopuszczenia.
Najpierw podstawa pomiaru, potem etykiety
W przypadku komponentów komór wrażliwych na zanieczyszczenia wytyczne SEMI wskazują na wspólne metody pomiarowe i wymianę informacji między dostawcą a użytkownikiem zamiast polegania na ogólnym określeniu „czysty”.[1]
Rewizja i gotowość do wyceny
Rysunek techniczny bez kontrolowanej rewizji pozostawia niepewność co do geometrii i zakresu wyceny. Na rysunku technicznym, w modelu, zapisie wyjaśnień, ofercie i podstawie kontroli należy stosować jedną oznaczoną rewizję.
MACIERZ DANYCH // 7 PUNKTÓW KONTROLNYCH
Punkt kontrolny
Dane od kupującego
Przedmiot analizy
Wynik
1. Kontekst urządzenia
Urządzenie lub moduł oraz funkcja części
Miejsce pracy komponentu oraz to, co ma chronić, ustalać, przenosić, uszczelniać lub podtrzymywać
Potwierdzony kontekst
2. Interfejs funkcjonalny
Funkcja montażowa, ruchowa, uszczelniająca, związana z przepływem płynów, termiczna lub procesowa
Interfejs decydujący o funkcji i wymaganiach dotyczących zanieczyszczeń
Mapa interfejsów
3. Środowisko pracy materiału
Gatunek lub specyfikacja oraz temperatura, korozja, ciśnienie i narażenie na substancje chemiczne
Zgodność materiału, środowiska, geometrii i procesów dodatkowych
Kwestie dotyczące materiału
4. Cechy krytyczne
Bazy odniesienia, pasowania, tolerancje geometryczne, powierzchnie uszczelniające, układy otworów i gwinty
Cechy decydujące o montażu lub pracy urządzenia
Rejestr cech krytycznych
5. Powierzchnia i czystość
Wykończenie powierzchni, obszary wyłączone z obróbki, metoda, limit, sposób postępowania i pakowanie
Wpływ klasy interfejsu na kryteria odbioru
Braki w wymaganiach
6. Tryb dopuszczenia
Prototyp, pierwsza sztuka, egzemplarz kwalifikacyjny lub zamiar ponawiania zamówień
Sposób analizy dokumentów potwierdzających przed dopuszczeniem pełnego wolumenu produkcji
Ścieżka dopuszczenia
7. Dokumentacja i dostawa
Rewizja, powiązanie z wytopem lub partią, zapisy procesów dodatkowych, protokoły kontroli, certyfikaty, pakowanie i miejsce dostawy
Dokumenty potwierdzające, które muszą pozostać powiązane z dostarczoną częścią
Podsumowanie zakresu
Cztery klasy interfejsów
ZAKRES SPECYFIKACJI //
Te miejsca wymagają najdokładniejszego określenia wymagań, ponieważ limity dotyczące materiału, powierzchni, pozostałości, cząstek, odgazowania i pakowania mogą wpływać na środowisko procesu. Kupujący wskazuje obowiązującą metodę, wartość graniczną i stronę odpowiedzialną.
ZAKRES SPECYFIKACJI //
Połączenia płynowe, gazowe, chłodzące, elektryczne i serwisowe analizuje się pod kątem zgodności z medium, geometrii uszczelnienia, stanu czystości, wymagań ciśnieniowych lub badawczych oraz zabezpieczenia kanałów przepływowych. Dokumentami nadrzędnymi pozostają rysunek techniczny i specyfikacja urządzenia.
ZAKRES SPECYFIKACJI //
W przypadku ram, podstaw, mocowań i podpór uwaga skupia się na bazach odniesienia, przenoszeniu obciążeń, ustawieniu, płaskości, układach otworów, powierzchniach stykowych, podnoszeniu i zabezpieczeniu podczas transportu. Środki kontroli zanieczyszczeń dodaje się tam, gdzie wymaga ich specyfikacja urządzenia.
ZAKRES SPECYFIKACJI //
W przypadku zewnętrznych osłon i widocznych komponentów maszyny należy określić wymagania dotyczące wyglądu, powłoki, oznaczeń, miejsc dotykanych podczas użytkowania, obszarów chronionych i stanu opakowania. Zaklasyfikowanie części jako zewnętrznej nie znosi wymagań dotyczących jej krytycznych cech montażowych lub uziemiających.
Trzy wyniki kwalifikacji
- Gotowe do wyceny — rewizja, materiał, ilość, cechy krytyczne i kryteria odbioru są dostatecznie spójne, aby określić zakres na piśmie.
- Wymaga wyjaśnienia — brakujące lub sprzeczne wymaganie trzeba rozstrzygnąć, zanim wycena będzie wiarygodna.
- Wymagane zaplanowanie próbki lub pierwszej sztuki — ryzyko związane z interfejsem lub pomiarem wymaga uzgodnionego etapu dopuszczenia przed produkcją powtarzalną.
OPERACJA_SYSTEMOWA // WYNIK
Rozpocznij analizę zapytania ofertowego
Ustal ostateczną specyfikację i przenieś wymagania do zakresu wyceny.
Prześlij dane dotyczące interfejsów →
Dobór materiału według rysunku technicznego i środowiska pracy
Zhenling obrabia materiały z kilku grup, lecz dobór do zastosowania w urządzeniu półprzewodnikowym zaczyna się od normy materiałowej i warunków pracy określonych przez kupującego. Semiconductor Engineering opisuje dobór materiału i urządzenia jako zagadnienie wymagające łącznego rozpatrzenia, ponieważ na wybór mogą wpływać właściwości użytkowe, reakcje uboczne, zachowanie cieplne, zanieczyszczenia i zwiększanie skali produkcji.[4]
Dane do analizy materiału
- Oznaczenie materiału, norma, stan i zasady dopuszczalnego zastąpienia
- Temperatura, ciśnienie oraz środowisko chemiczne, korozyjne i próżniowe
- Wymagania dotyczące twardości, obróbki cieplnej, struktury ziaren lub postaci wyrobu, jeśli mają zastosowanie
- Wymagania dotyczące powierzchni, nakładania powłok, czystości, sposobu postępowania i pakowania
- Wymagane do dopuszczenia powiązania z wytopem, partią i certyfikatem oraz ciągłość zapisów procesów dodatkowych
KONTEKST ZAKUPOWY
Dodatkowe informacje zakupowe dotyczące poszczególnych materiałów znajdują się na stronach o obróbce CNC stali nierdzewnej i obróbce CNC tytanu. Te planowane materiały tej samej marki wspierają analizę poszczególnych materiałów; nie stanowią zgody na zastąpienie gatunku lub stopu wymaganego na rysunku technicznym.
Wymagania dotyczące powierzchni, czystości i pakowania
Oznaczenie wykończenia powierzchni służy innemu celowi niż kryterium czystości. Rysunek techniczny może określać Ra 16 w celu kontrolowania uzyskanej struktury powierzchni, natomiast czystość wymaga metody pomiarowej właściwej dla danego interfejsu, limitu odbiorowego, sposobu postępowania z częścią i warunków pakowania. Sam wygląd powierzchni nie jest równoznaczny z pomiarem limitu zanieczyszczeń cząstkami, metalami lub substancjami organicznymi.
W przypadku interfejsu wrażliwego na zanieczyszczenia określenie „czysty” nie jest oceną wyglądu. W kontrolowanych wymaganiach odbiorowych należy określić metodę, wartość graniczną, chronione powierzchnie, kolejność czynności i stan opakowania.
Planowanie tolerancji i kontroli na podstawie rysunku technicznego
Cecha o wąskiej tolerancji bez uzgodnionej metody pomiaru nie stanowi jeszcze wymagania odbiorowego. Cechę, układ baz odniesienia, metodę pomiaru, stan części i udokumentowane kryterium odbioru trzeba określić łącznie. Węższa tolerancja liczbowa nie musi poprawiać działania komponentu, dlatego Zhenling analizuje osiągalną tolerancję osobno dla każdej cechy przed zaplanowaniem obróbki CNC i kontroli.
8 danych tworzących podstawę kontroli
01
Rysunek techniczny
Wymaganie objęte kontrolą
Aktualny rysunek techniczny 2D i oznaczenie rewizji
Wynik zapytania ofertowego
❮ POPRZEDNIA STRONA
Jedna geometria i rewizja stanowią podstawę wyceny oraz kontroli
02
Model
Wymaganie objęte kontrolą
Zgodny model 3D lub wzorcowa geometria potwierdzona przez obie strony
Wynik zapytania ofertowego
NASTĘPNA STRONA ❯Rozbieżności między modelem a rysunkiem technicznym można rozstrzygnąć przed programowaniem
(Kliknij stronę)
03
Materiał
Wymaganie objęte kontrolą
Gatunek, stan, postać wyrobu, twardość i zasady zastąpienia
Wynik zapytania ofertowego
❮ POPRZEDNIA STRONAPrzebieg procesu technologicznego wycenia się na podstawie przewidzianego półfabrykatu i jego stanu
(Kliknij stronę)
04
Układ baz odniesienia
Wymaganie objęte kontrolą
Bazy funkcjonalne, pasowania, tolerancje geometryczne i zależności montażowe
Wynik zapytania ofertowego
NASTĘPNA STRONA ❯
Mocowanie przedmiotu obrabianego i pomiar opierają się na tych samych bazach funkcjonalnych
05
Cechy krytyczne
Wymaganie objęte kontrolą
Klasyfikacja cech i wyjaśnienie, dlaczego każda z nich decyduje o funkcji
Wynik zapytania ofertowego
❮ POPRZEDNIA STRONA
Programowanie, kontrole w trakcie procesu i kontrola końcowa koncentrują się na ryzyku związanym z dopuszczeniem
06
Pomiar
Wymaganie objęte kontrolą
Metoda, klasa przyrządu, jeśli jest określona, stan części, próbkowanie i format raportu
Wynik zapytania ofertowego
NASTĘPNA STRONA ❯
Dostawca i kupujący interpretują każdy wynik pomiaru wymiarów w ten sam sposób
07
Dopuszczenie
Wymaganie objęte kontrolą
Decyzja dotycząca prototypu, próbki, pierwszej sztuki lub dopuszczenia partii
Wynik zapytania ofertowego
❮ POPRZEDNIA STRONA
Wolumen produkcji zostaje uruchomiony po uzgodnionym etapie oceny dokumentów potwierdzających
08
Ciągłość dokumentacji
Wymaganie objęte kontrolą
Powiązania rewizji, wytopu lub partii, procesów dodatkowych, kontroli, certyfikatów i pakowania
Wynik zapytania ofertowego
KONIEC PODRĘCZNIKA
Przy ponownych zamówieniach wymagane dokumenty są przenoszone dalej bez polegania na pamięci
Planowanie na poziomie cech
Bazy odniesienia i powierzchnie montażowe
Pytanie o funkcję
Które powierzchnie ustalają położenie części w maszynie lub zespole?
Pytanie o podstawę kontroli
Jak unieruchomić część i wyznaczyć bazy odniesienia, nie maskując odchyłek istotnych dla jej funkcji?
Układy otworów i pasowania
Pytanie o funkcję
Czy otwory służą do ustalania, mocowania, wyrównywania lub osadzania precyzyjnej wkładki?
Pytanie o podstawę kontroli
Czy położenie, wymiary, orientację i pasowanie ocenia się względem funkcjonalnego układu baz odniesienia?
Płaskość i równoległość
Pytanie o funkcję
Czy powierzchnia zapewnia ustawienie, uszczelnienie, ruch lub kontakt termiczny?
Pytanie o podstawę kontroli
Jakie warunki podparcia i metoda pomiaru decydują o odbiorze?
Rowki i powierzchnie uszczelniające
Pytanie o funkcję
Które cechy geometrii i wzajemne położenie powierzchni decydują o działaniu uszczelnienia?
Pytanie o podstawę kontroli
Kto odpowiada za badanie końcowe i jaki stan przygotowania jest wymagany?
Cienkie ścianki i głębokie kieszenie
Pytanie o funkcję
Czy siła skrawania, ciepło, uwolnienie naprężeń lub zwolnienie mocowania mogą zmienić geometrię?
Pytanie o podstawę kontroli
Na którym etapie procesu dana cecha jest mierzona i dopuszczana?
Wykończenie powierzchni
Pytanie o funkcję
Czy wykończenie ma znaczenie funkcjonalne, estetyczne, związane z możliwością czyszczenia, czy jest wymagane przed nałożeniem powłoki?
Pytanie o podstawę kontroli
Które parametry, kierunek, miejsce i metodę wskazuje rysunek techniczny?
Cena, czas realizacji i planowanie zamówienia
Wycena obróbki części urządzeń półprzewodnikowych na zamówienie powstaje na podstawie zaakceptowanego zakresu technicznego, a nie opublikowanego cennika. Zakres musi uwzględniać materiał i postać półfabrykatu, geometrię, ustawienia, przebieg obróbki, ilość, procesy dodatkowe, kontrolę, pakowanie, dokumentację, logistykę i miejsce dostawy.
Najpierw podstawa pomiaru, potem etykiety
W przypadku komponentów komór wrażliwych na zanieczyszczenia wytyczne SEMI wskazują na wspólne metody pomiarowe i wymianę informacji między dostawcą a użytkownikiem zamiast polegania na ogólnym określeniu „czysty”.[1]
Rewizja i gotowość do wyceny
Rysunek techniczny bez kontrolowanej rewizji pozostawia niepewność co do geometrii i zakresu wyceny. Na rysunku technicznym, w modelu, zapisie wyjaśnień, ofercie i podstawie kontroli należy stosować jedną oznaczoną rewizję.
Czynniki wpływające na koszt i termin
OPERACJA_SYSTEMOWA // PANEL_STEROWANIA
CO SIĘ ZMIENIA
Zakres wyjaśnień, założenia programistyczne, zakres kontroli i ryzyko ponownej wyceny
DZIAŁANIE KUPUJĄCEGO
Prześlij razem aktualną rewizję, model, cechy krytyczne i uwagi dotyczące odbioru
CO SIĘ ZMIENIA
Dostępność, uzysk, zachowanie podczas skrawania, oprzyrządowanie, obróbka cieplna i wymagania dotyczące certyfikatów
DZIAŁANIE KUPUJĄCEGO
Przed porównaniem cen podaj dokładną normę i dopuszczalny materiał zamienny
CO SIĘ ZMIENIA
Ustawienia, przyrządy mocujące, zasięg narzędzia, dostęp drutu elektrodowego, czas pracy wrzeciona i ryzyko odkształcenia
DZIAŁANIE KUPUJĄCEGO
Oznacz powierzchnie funkcjonalne i poproś o ocenę możliwości wykonania
CO SIĘ ZMIENIA
Kontrola procesu, przebieg obróbki, czas kontroli, wyposażenie i zawartość raportu
DZIAŁANIE KUPUJĄCEGO
Określaj wąskie tolerancje tylko dla cech, które ich wymagają
CO SIĘ ZMIENIA
Udział kosztów ustawienia, strategia mocowania, planowanie pierwszej sztuki, kontrole partii i zakup materiału
DZIAŁANIE KUPUJĄCEGO
Podaj ilość początkową, przewidywane ponowne zamówienia i planowany sposób dopuszczenia
CO SIĘ ZMIENIA
Przekazanie do zewnętrznego wykonawcy, maskowanie, naddatek wymiarowy, sposób postępowania i ciągłość dokumentów potwierdzających
DZIAŁANIE KUPUJĄCEGO
Uwzględnij każde wykończenie i obszar wyłączony z obróbki w dokumentacji objętej kontrolą
CO SIĘ ZMIENIA
Przygotowanie, chroniony sposób postępowania, odpowiedzialność za badania, pakowanie w worki, zaślepki i zabezpieczenie podczas transportu
DZIAŁANIE KUPUJĄCEGO
Określ metodę, limit, punkt przekazania i wymagany stan przy odbiorze dostawy
CO SIĘ ZMIENIA
Sposób transportu, dokumentacja, granice harmonogramu i porównanie całkowitych kosztów dostawy
DZIAŁANIE KUPUJĄCEGO
Wraz z zapytaniem ofertowym podaj miejsce dostawy i wymagane dokumenty handlowe
Porównuj oferty o tym samym pełnym zakresie
Wygodna realizacja małego zamówienia nie dowodzi gotowości do produkcji na większą skalę. Najniższa cena jednostkowa w ofercie nie musi oznaczać najniższego całkowitego kosztu zakupu, jeśli rewizja, kontrola, poprawki, procesy dodatkowe, pakowanie lub dostawa wykraczają poza zakres wyceny. Pełny zakres daje porównywalną podstawę do oceny każdego dostawcy.
Wygoda nie potwierdza kwalifikacji
Wygodny we współpracy dostawca może okazać się nieodpowiedni, gdy bardziej wymagająca część zmienia wymagania jakościowe lub dotyczące specjalizacji. Jeśli dostawca nie może zapewnić kontroli i dopuszczenia wymaganych na rysunku technicznym, jest niewłaściwym wyborem dla tej części.
Warunki sporządzenia pisemnej wyceny
REALIZACJA // LISTA KONTROLNA-
Bieg terminu przygotowania wyceny rozpoczyna się po skompletowaniu pakietu rysunków technicznych i wymaganych wyjaśnień.
-
Terminy odpowiedzi i harmonogram produkcji są potwierdzane dla rzeczywistego materiału, geometrii, ilości, operacji i trybu dopuszczenia.
-
Ilość prototypowa lub produkcyjna, uzgodniony sposób przekazania plików cyfrowych, płatność, warunki handlowe, przyspieszony harmonogram i pakiet dokumentów są ustalane w wycenie projektu.
-
Wpływ każdej późniejszej rewizji rysunku technicznego na oprzyrządowanie, programowanie, kontrolę, czas cyklu, pakowanie i cenę jest analizowany przed dopuszczeniem.
-
Aktualna rewizja, dokładny materiał, wymiary krytyczne, operacje dodatkowe, kontrola, dokumentacja, ilość, pakowanie i dostawa powinny znaleźć się w jednym pakiecie danych wejściowych.
OPERACJA_SYSTEMOWA // ROZPOCZNIJ
Poproś o wycenę na podstawie zakresu
→
Zapewnienie jakości i ciągłość identyfikowalności
Kontrola jakości zaczyna się wtedy, gdy wycena i podstawa kontroli odwołują się do tej samej kontrolowanej rewizji rysunku technicznego. Zapisy mogą następnie powiązać materiał, obróbkę skrawaniem, operacje zlecone na zewnątrz, dopuszczenie, pakowanie i ponowne zamówienia.
PROCES
Łańcuch ciągłości
01
Kontrola rewizji
Wskaż rewizję rysunku technicznego i modelu obowiązującą dla zamówienia.
02
Identyfikacja materiału
Określ gatunek, stan, powiązanie z wytopem lub partią oraz wymagane dokumenty.
03
Rejestr cech krytycznych
Wskaż bazy odniesienia, pasowania, wymagania geometryczne, powierzchnie i interfejsy decydujące o dopuszczeniu.
04
Podstawa pomiaru
Uzgodnij metodę, stan części, próbkowanie i zawartość raportu dla istotnych cech.
05
Przekazanie do procesu dodatkowego
Zachowaj informacje o rewizji, materiale, obszarach maskowanych, naddatku wymiarowym i odpowiedzialności za zapisy.
06
Decyzja o dopuszczeniu
Przed zatwierdzeniem kolejnej ilości określ wymagane dokumenty potwierdzające dla prototypu, pierwszej wykonanej sztuki, pierwszej sztuki do odbioru lub partii.
07
Powiązanie z pakowaniem
Powiąż chronione powierzchnie, etykiety, zaślepki, przekładki i instrukcje postępowania ze stanem, w jakim część została dopuszczona.
08
Kontrola ponownego zamówienia
Przed ponownym wykorzystaniem potwierdź rewizję, materiał, operacje zlecone na zewnątrz, kontrolę, certyfikaty i pakowanie.
ZAKRES DOKUMENTÓW POTWIERDZAJĄCYCH
Zakres dokumentów trzeba określić, nie wywodzić z samego znaku jakości
W zapytaniu ofertowym należy określić potrzebne zapisy materiałowe, zakres kontroli wymiarowej, sposób odbioru pierwszej sztuki, zapisy procesów dodatkowych, ciągłość certyfikatów i dokumenty potwierdzające sposób pakowania. Pisemna oferta może wtedy wskazać, które pozycje są wliczone, zapewniane przez partnera, dostarczane przez kupującego lub nadal wymagają wyjaśnienia. Dzięki tej metodzie dział techniczny, dział jakości dostawców i dział zakupów korzystają z jednego dokumentu odniesienia, gdy prototyp przechodzi do etapu części obrabianej CNC w produkcji powtarzalnej.
Od analizy rysunku technicznego do ponownych zamówień
W procesie Zhenling decyzje dotyczące programowania maszyn zapadają wcześnie. Każdy etap usuwa kolejne niejasności, zanim zostanie podjęte następne zobowiązanie handlowe lub produkcyjne.
01
Sprawdź przed przesłaniem
Państwa zespół sprawdza, czy przekazanie niepublicznych danych technicznych jest zgodne z obowiązującym upoważnieniem, zasadami wewnętrznymi i zatwierdzonym kanałem.
02
Prześlij dokumentację objętą kontrolą
Przekaż aktualny rysunek techniczny lub próbkę, oznaczenie rewizji, materiał, ilość, miejsce dostawy i kontekst zastosowania w formacie uzgodnionym przez obie strony.
03
Zidentyfikuj interfejsy
Określ wymagania właściwe dla kontaktu z procesem, próżnią lub bezpośredniego widoku na płytkę, a także dla interfejsów instalacyjnych, konstrukcyjnych lub zewnętrznych, oraz wskaż cechy decydujące o funkcji.
04
Uzgodnij dane techniczne
Uzgodnij wymagania dotyczące materiału, baz odniesienia, tolerancji, powierzchni, czystości, pakowania, kontroli i identyfikowalności.
05
Zatwierdź pisemny zakres
Przed uruchomieniem prac rozstrzygnij wyłączenia, odpowiedzialność, harmonogram, warunki handlowe i wymagane dokumenty potwierdzające.
06
Wybierz właściwą ścieżkę dopuszczenia
Uwzględnij etap próbki lub pierwszej sztuki, gdy uzasadnia to ryzyko związane z interfejsem lub pomiarem.
07
Kontroluj ponowne zamówienia
Przed ponownym zastosowaniem wcześniejszego przebiegu procesu technologicznego należy potwierdzić rewizję rysunku, materiał, operacje dodatkowe, kontrolę i pakowanie.
Przekazywanie danych technicznych
Zgodnie z definicjami amerykańskiego Biura Przemysłu i Bezpieczeństwa formami technologii mogą być między innymi plany, rysunki techniczne, specyfikacje techniczne i pliki CAD.[2] To, które przepisy mają zastosowanie, zależy od danych, stron, końcowego zastosowania, zezwoleń i innych okoliczności, dlatego przed przekazaniem danych decyzję powinien podjąć Państwa zespół ds. zgodności.
Uwagi projektowe ograniczające potrzebę wyjaśnień i poprawek
CECHA 01
Głębokie kieszenie
Co uwzględnić w dokumentacji
Głębokość funkcjonalna, kształt naroży, wymagania dotyczące powierzchni i dopuszczalne zmiany ułatwiające dostęp narzędzia
Dlaczego to pomaga
Można zaplanować zasięg i dostęp narzędzia bez zgadywania, które elementy geometrii można zmienić
CECHA 02
Cienkie ścianki
Co uwzględnić w dokumentacji
Powierzchnie funkcjonalne, kryteria odbioru detalu swobodnego, ograniczenia dotyczące podparcia i warunki pomiaru
Dlaczego to pomaga
Mocowanie przedmiotu obrabianego, kolejność obróbki skrawaniem i kontrolę można dobrać z uwzględnieniem odkształceń po zwolnieniu mocowania
CECHA 03
Geometria wielostronna
Co uwzględnić w dokumentacji
Hierarchia baz odniesienia, zależności między powierzchniami po różnych stronach detalu i cechy wymagające obróbki w jednym zamocowaniu
Dlaczego to pomaga
Planista procesu może porównać tradycyjne sposoby mocowania z dostępem narzędzia na maszynie 4-osiowej lub 5-osiowej
CECHA 04
Rowki pod uszczelnienia
Co uwzględnić w dokumentacji
Geometria rowka, współpracujący komponent, wymagania dotyczące powierzchni i podmiot odpowiedzialny za badanie
Dlaczego to pomaga
Obróbka skrawaniem i kryteria odbioru pozostają powiązane z funkcją uszczelnienia, a nie z ogólną uwagą o wykończeniu
CECHA 05
Krytyczne układy otworów
Co uwzględnić w dokumentacji
Pasowanie, tolerancja położenia, bazy odniesienia, wkładki i konsekwencje dla montażu
Dlaczego to pomaga
Dobór przyrządu mocującego, narzędzi i metod pomiaru koncentruje się na współosiowości i powtarzalności
CECHA 06
Obszary powierzchni wymagające ochrony
Co uwzględnić w dokumentacji
Obszary maskowane, chronione krawędzie, granice nakładania powłok, etykiety i miejsca, których nie wolno dotykać
Dlaczego to pomaga
Podczas obróbki skrawaniem, prac zlecanych na zewnątrz, czyszczenia i pakowania korzysta się z tej samej mapy chronionych obszarów
Części poddawane ocenie i informacje o wyposażeniu zakładu
Shanghai Zhenling Hardware Co., Ltd. powstała w 2006 roku i prowadzi działalność w powiecie Jiashan w prowincji Zhejiang. Teren zakładu zajmuje 8 000 m², w tym hala produkcyjna 6 000 m², a firma wytwarza niestandardowe części metalowe na zamówienie według rysunków technicznych lub próbek klienta. Przy wstępnej selekcji dostawców ryzyko pojawia się wtedy, gdy nabywcy uznają te informacje o firmie za dowód dotyczący konkretnej części, ponieważ historia zakładu i dostępność maszyn nie potwierdzają tolerancji, czystości ani parametrów próżniowych dla danego zamówienia.
Wyposażenie do obróbki skrawaniem
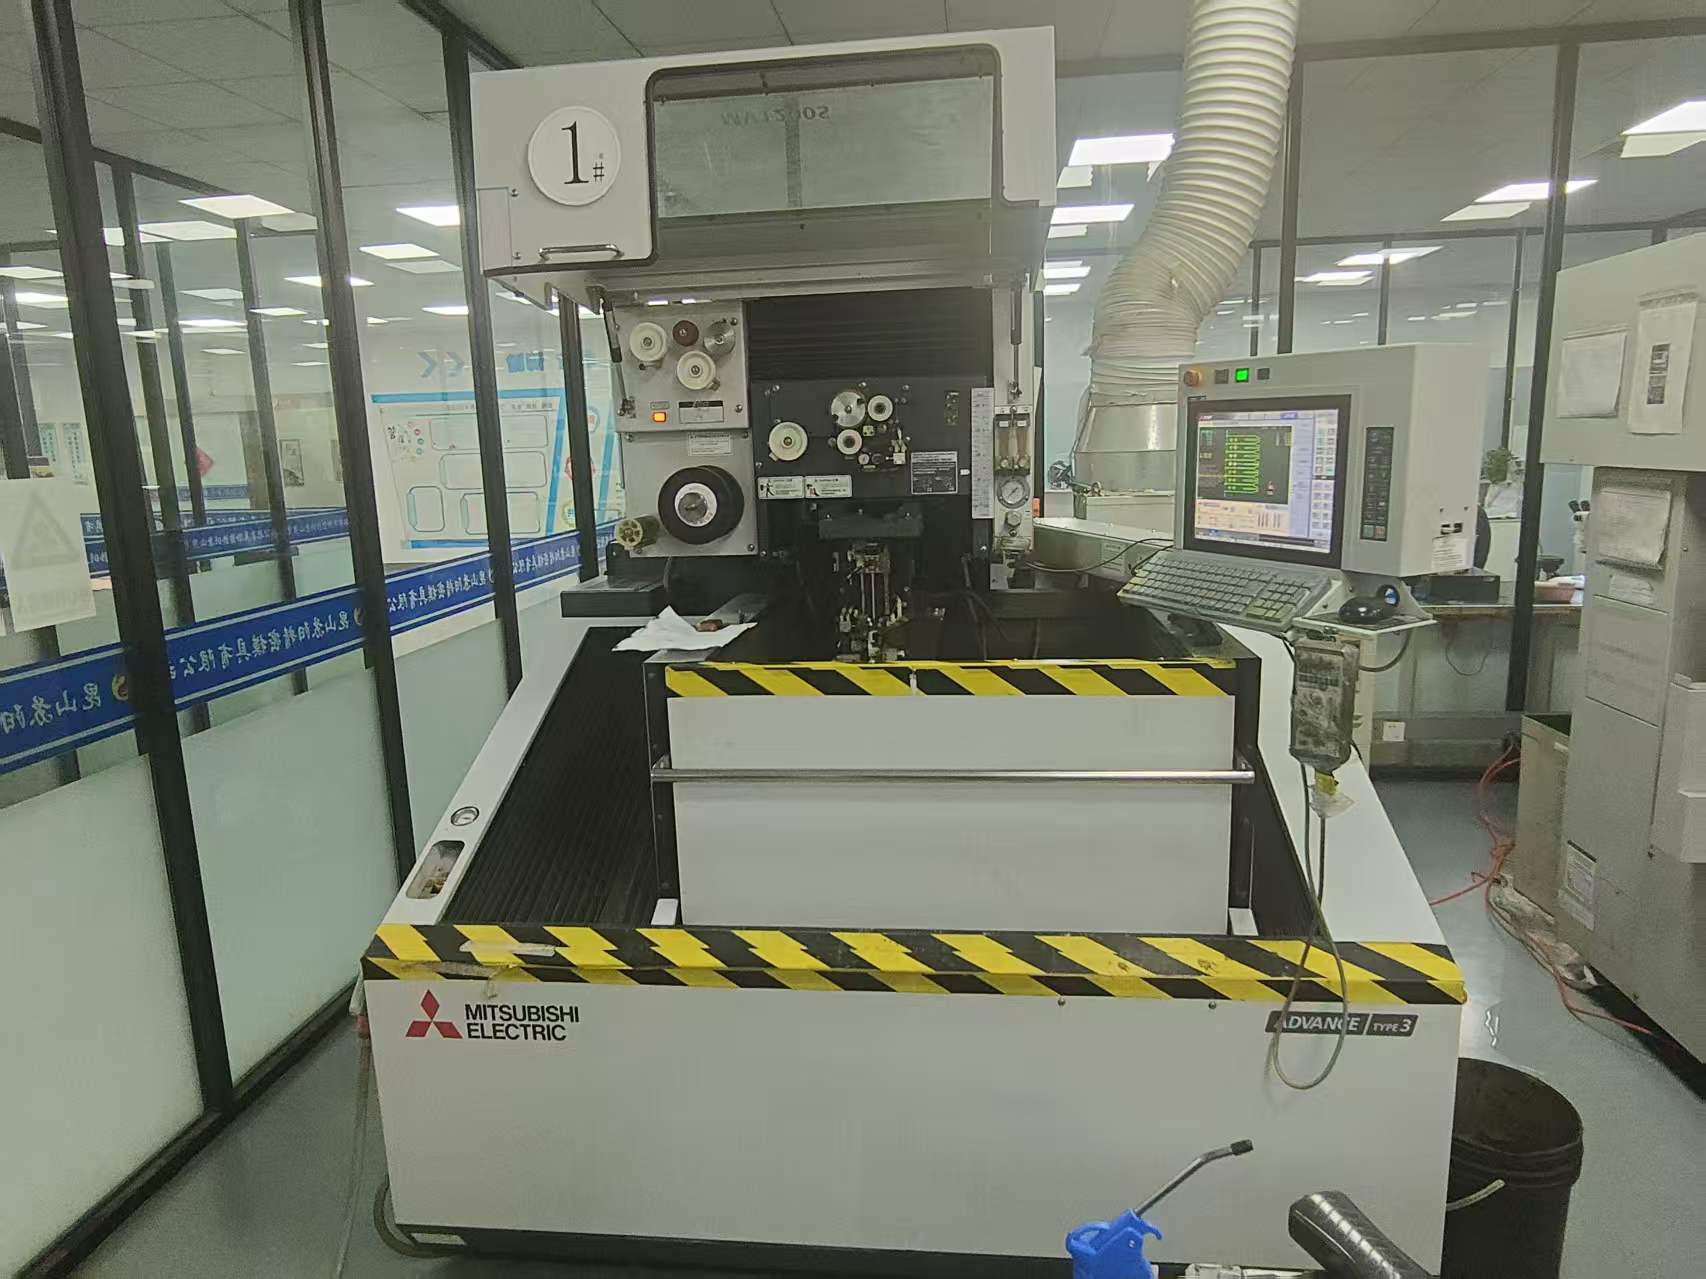
- Elektrodrążarki drutowe CNC
- Tokarki i frezarki CNC
- Szlifierki CNC
- Wytaczarki CNC
- Wiertarki promieniowe CNC
Centra obróbkowe
- 3-osiowe centra obróbkowe
- 4-osiowe centra obróbkowe
- Importowane 5-osiowe centra obróbkowe
Różne przebiegi procesu technologicznego dla detali obrotowych, pryzmatycznych, profilowych i szlifowanych
Zaplecze produkcyjne
- Części na zamówienie według rysunków technicznych lub próbek
- Stale, gatunki stali nierdzewnej, stopy niklu i grupy stopów aluminium
- Miejsce przeznaczenia oraz wymagania dotyczące pakowania i dokumentów eksportowych potwierdzane dla każdego zamówienia
- Bez deklaracji udziału eksportu; miejsce przeznaczenia i zakres dostawy należy potwierdzić w pisemnej ofercie
Zdjęcia poglądowe przebiegów procesu technologicznego
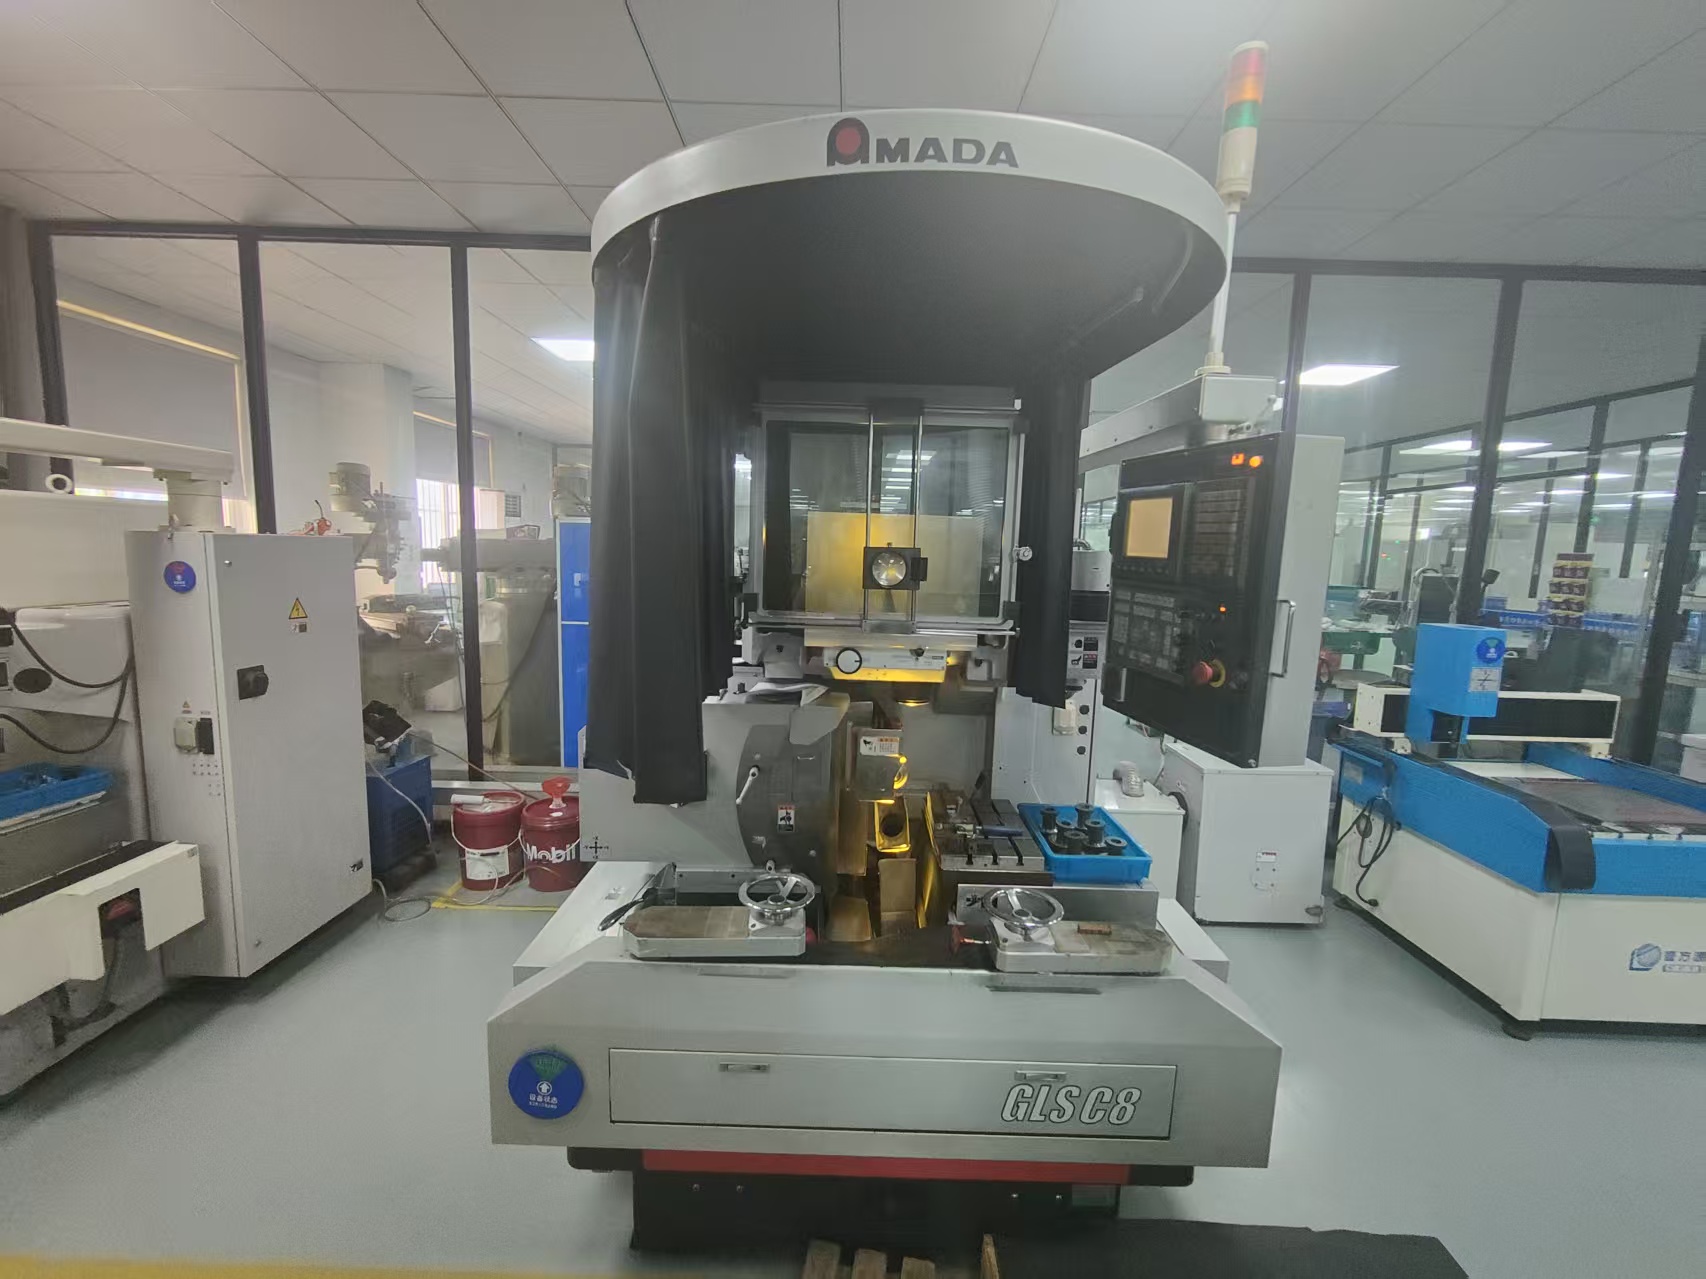
Możliwość zastosowania elektrodrążenia drutowego i dostępność urządzeń wymagają potwierdzenia dla konkretnego zamówienia.
Możliwość zastosowania szlifowania profilowego i dostępność urządzeń wymagają potwierdzenia dla konkretnego zamówienia.
Jak pracujemy: przygotowanie zapytania ofertowego przed przesłaniem rysunków technicznych
Te trzy narzędzia dla nabywców pomagają uporządkować informacje określające zakres wyceny. Na podstawie wprowadzonych danych tworzą listy kontrolne; nie obliczają możliwości wykonania konkretnej części, ceny, tolerancji ani czasu realizacji.
SYS_01
LISTA KONTROLNA
Lista kontrolna kompletności zapytania ofertowego
Sprawdź, czy informacje o rewizji rysunku, materiale, ilości, powierzchniach współpracujących, cechach krytycznych, kontroli, pakowaniu i dopuszczeniu części są gotowe do oceny.
SYS_02
PORÓWNANIE
Porównanie powierzchni współpracujących z urządzeniem
Przed określeniem kontekstu zastosowania części porównaj wymagania dotyczące oceny jej połączeń procesowych i instalacyjnych, konstrukcji oraz powierzchni zewnętrznych.
SYS_03
KREATOR ZAKRESU
Zakres kontroli i identyfikowalności
Zestaw dokumentację i etapy weryfikacji przed dopuszczeniem części, które Państwa zespół chce uwzględnić w pisemnej ofercie.
Pytania nabywców dotyczące części do urządzeń półprzewodnikowych
Oznacza obróbkę CNC części urządzeń stosowanych w produkcji półprzewodników: płyt mechanicznych, obudów, przyrządów mocujących, wsporników montażowych, elementów współpracujących z mechanizmami ruchu, kołnierzy, rowków, podpór i innych komponentów określonych na rysunkach technicznych. Nie oznacza obróbki materiału samych płytek półprzewodnikowych ani układów scalonych.
Nie. Zakres obejmuje metalowe części urządzeń wykonywane na zamówienie według rysunku technicznego lub próbki nabywcy, oceniane w ramach 4 klas powierzchni współpracujących i 7-punktowego procesu przekazywania wymagań.
Na aktualnym rysunku technicznym należy oznaczyć funkcjonalne bazy odniesienia, pasowania, tolerancje geometryczne, powierzchnie uszczelniające, układy otworów, gwinty i wymagania dotyczące powierzchni. Następnie dla każdej cechy osobno potwierdza się osiągalną tolerancję, przebieg procesu technologicznego, metodę pomiaru, zasady pobierania próbek i zawartość raportu, bez opierania się na ogólnych możliwościach maszyny.
Należy uwzględnić obowiązującą rewizję rysunku, model lub próbkę, dokładnie określony materiał, początkową i przewidywaną wielkość produkcji, kontekst zastosowania w urządzeniu, przypisanie do 4 klas powierzchni współpracujących, cechy krytyczne, operacje dodatkowe, kontrolę, wymagania dotyczące czystości, pakowanie, dokumenty, miejsce przeznaczenia i plan dopuszczenia części. Kompletny pakiet ogranicza potrzebę ponownych wyjaśnień i ułatwia porównywanie ofert różnych firm zajmujących się obróbką CNC części do urządzeń półprzewodnikowych.
Należy wskazać powierzchnię współpracującą, rodzaj zanieczyszczenia lub obawę dotyczącą działania, stan przygotowania, metodę, wartość graniczną, miejsce pobrania próbki, podmiot odpowiedzialny za badanie, sposób postępowania z częścią, warunki pakowania i dokument potwierdzający dopuszczenie części. Same określenia „pomieszczenie czyste”, „próżnia” i „odgazowanie” nie zastępują tak określonych kryteriów odbioru.
Doświadczenie materiałowe Zhenling obejmuje 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, stale nierdzewne 303/304/304L/316/316L/321, stopy na bazie niklu, C276, 904L oraz grupy stopów aluminium. Dla konkretnego komponentu ocenia się dokładny gatunek i stan materiału, środowisko pracy, twardość, wykończenie oraz wymagania dotyczące identyfikowalności.
Na pisemną ofertę wpływają materiał i półfabrykat, geometria, dostęp narzędzia, liczba zamocowań, ilość, cechy wymagające wąskich tolerancji, kontrola, operacje dodatkowe, wymagania dotyczące czystości, pakowanie, dokumentacja i miejsce przeznaczenia. Po uzupełnieniu tych danych i wyjaśnieniu wątpliwości oferta dla projektu potwierdza harmonogram i warunki handlowe.
W zapytaniu ofertowym należy podać początkową ilość, przewidywane zamówienia powtórne, planowany sposób dopuszczenia części oraz wymagany termin. Te 3 możliwe wyniki kwalifikacji zapytania – gotowość do wyceny, potrzeba wyjaśnień lub konieczność zaplanowania próbki albo pierwszej sztuki – wskazują, czy można potwierdzić harmonogram, czy najpierw trzeba zweryfikować wymagane dowody.
Rewizję należy umieścić w dokumentacji zakupowej i wymagać, by odwoływały się do niej oferta, podstawa kontroli, instrukcje operacji dodatkowych, etykiety oraz kontrola zamówienia powtórnego. Jeśli rewizja ulegnie zmianie, przed dopuszczeniem części należy ponownie sprawdzić materiał, oprzyrządowanie, kontrolę, pakowanie, cenę i harmonogram.
Najpierw należy ustalić wymagania zawarte w specyfikacji klienta, urządzenia lub jakości, a następnie sprawdzić nazwę certyfikatu, jednostkę wydającą, numer, ważność, podmiot, zakład i zakres. Samo logo nie zastępuje 8-elementowej podstawy kontroli ani dokumentacji wymaganej do dopuszczenia części w danym zamówieniu.
Przed przesłaniem dostawcy w Chinach niepublicznych rysunków technicznych, plików CAD lub specyfikacji technicznych Państwa zespół powinien potwierdzić wymagane zezwolenia, wewnętrzne zasady, końcowe zastosowanie, strony transakcji i zatwierdzony kanał przekazania danych. Część 772 przepisów BIS opisuje możliwe formy technologii, natomiast Państwa zespół ds. zgodności ustala, jak przepisy odnoszą się do konkretnego przekazania danych.






