Skontaktuj się z firmą Zhenling

Usługi obróbki CNC poliwęglanu
Obróbkę CNC poliwęglanu warto zacząć od praktycznego pytania: co gotowa część musi wykazać po obróbce skrawaniem, kontroli i wysyłce? Zhenling analizuje model CAD, aktualny rysunek techniczny, gatunek materiału, powierzchnie krytyczne i dokumenty potwierdzające odbiór jako całość planu zamówienia. Zapytanie o obróbkę CNC poliwęglanu powinno określać gatunek materiału, grubość, wymagania dotyczące powierzchni optycznych, stan krawędzi, cechy wrażliwe na naprężenia oraz zakres kontroli. Przebieg procesu technologicznego dla danego zamówienia i zakres pomiarów należy potwierdzić na piśmie. Niewyjaśnione założenia dotyczące dokumentacji lub harmonogramu powinny pozostać wyraźnie oznaczone.
- Termin odpowiedzi na zapytanie potwierdzany po jego analizie
- Harmonogram wykonania prototypu potwierdzany w ofercie
- Minimalna ilość potwierdzana w ofercie
- Pliki STEP i IGES oraz zwymiarowane rysunki techniczne 2D
Państwa pliki traktujemy jako poufne, a przed ich analizą możemy na życzenie zawrzeć umowę o zachowaniu poufności.
SYS_01 // RES
Odpowiedź na zapytanie ofertowe
Zgodnie z ofertą
SYS_02 // PRT
Harmonogram wykonania prototypu
Zgodnie z ofertą
SYS_03 // VOL
Minimalna wielkość zamówienia
Zgodnie z ofertą
SYS_04 // CAD
Dokumentacja źródłowa
STEP · IGES · 2D
SYS_05 // LOG
Opcja dostawy
Reguła Incoterm potwierdzana dla każdego zamówienia
Możliwości obróbki CNC poliwęglanu
Potwierdzenie, że obrabiarka CNC może skrawać tworzywo sztuczne, to dopiero punkt wyjścia przy usługach obróbki tworzyw. Niezgodność między rysunkiem a stanem części przy odbiorze stanowi ryzyko, ponieważ historia półfabrykatu, podparcie w przyrządzie mocującym, wykończenie powierzchni i warunki kontroli wzajemnie na siebie wpływają. Czynniki te należy przeanalizować przed wystawieniem pisemnej oferty; sama nazwa materiału nie oznacza zatwierdzenia procesu obróbki skrawaniem części.
MILLING_01
Frezowanie CNC z płyty lub bloku
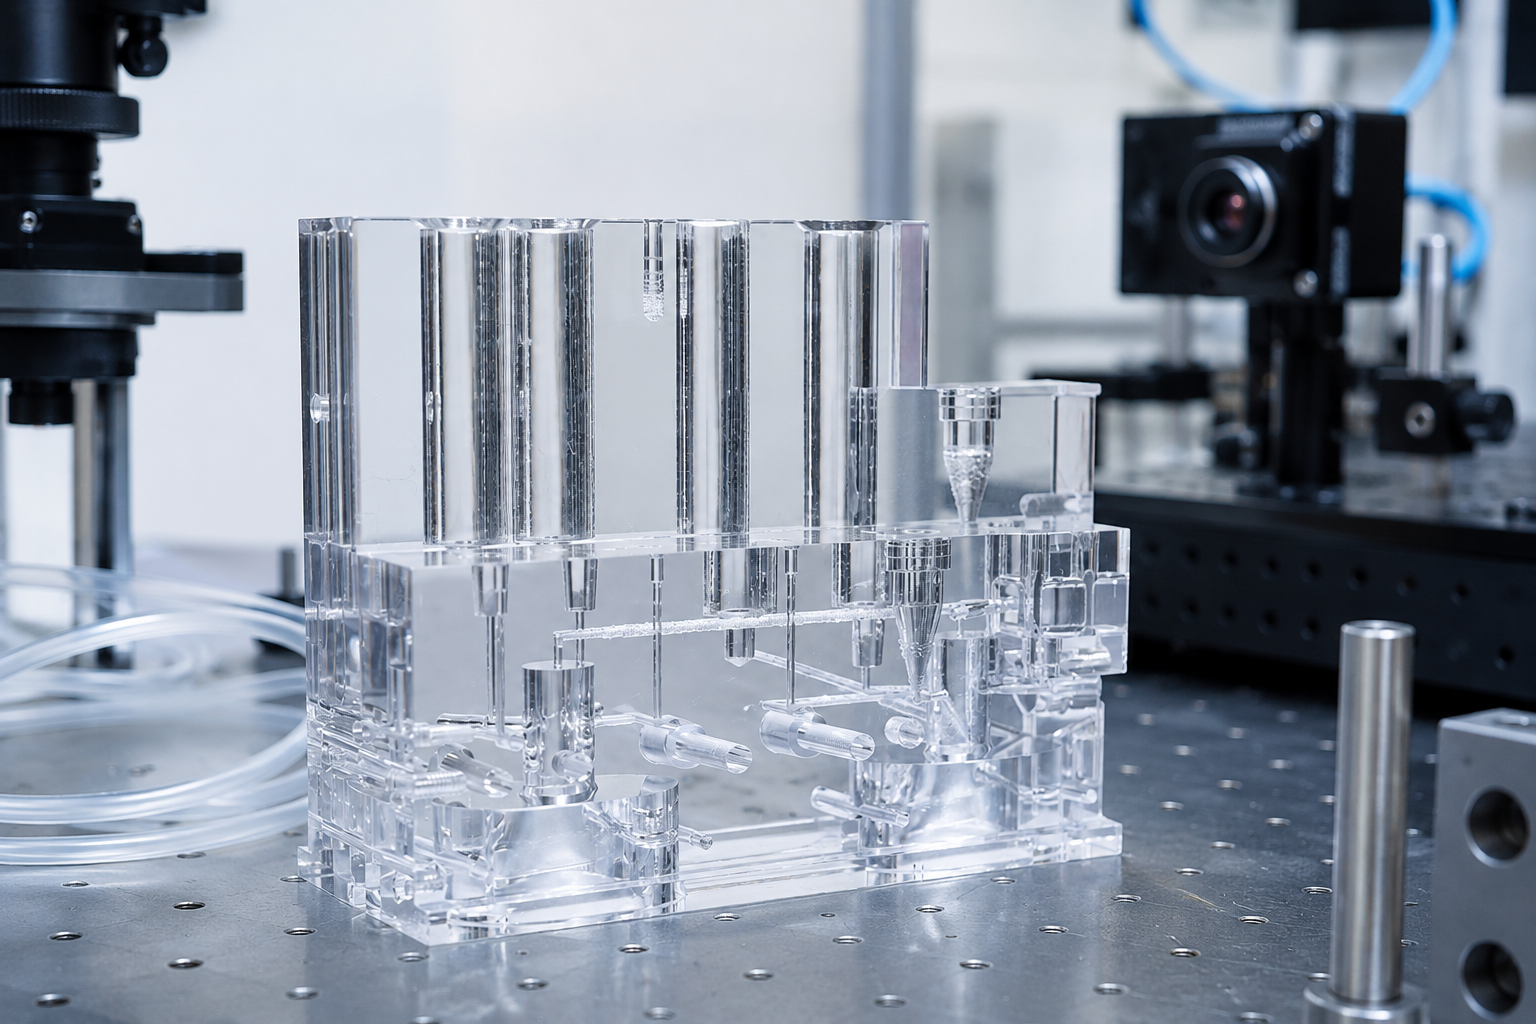
Przed wyborem sposobu zamocowania analiza frezowania obejmuje kieszenie, występy, rowki, otwory pod śruby, stępienia krawędzi, cienkie ścianki, szerokie powierzchnie i dostęp do baz odniesienia. W przypadku złożonych części celem nie jest najwyższa prędkość wrzeciona ani uniwersalny posuw, lecz stabilne podparcie, kontrolowane usuwanie wiórów i stan części przy odbiorze zgodny z rysunkiem technicznym.
TURNING_02
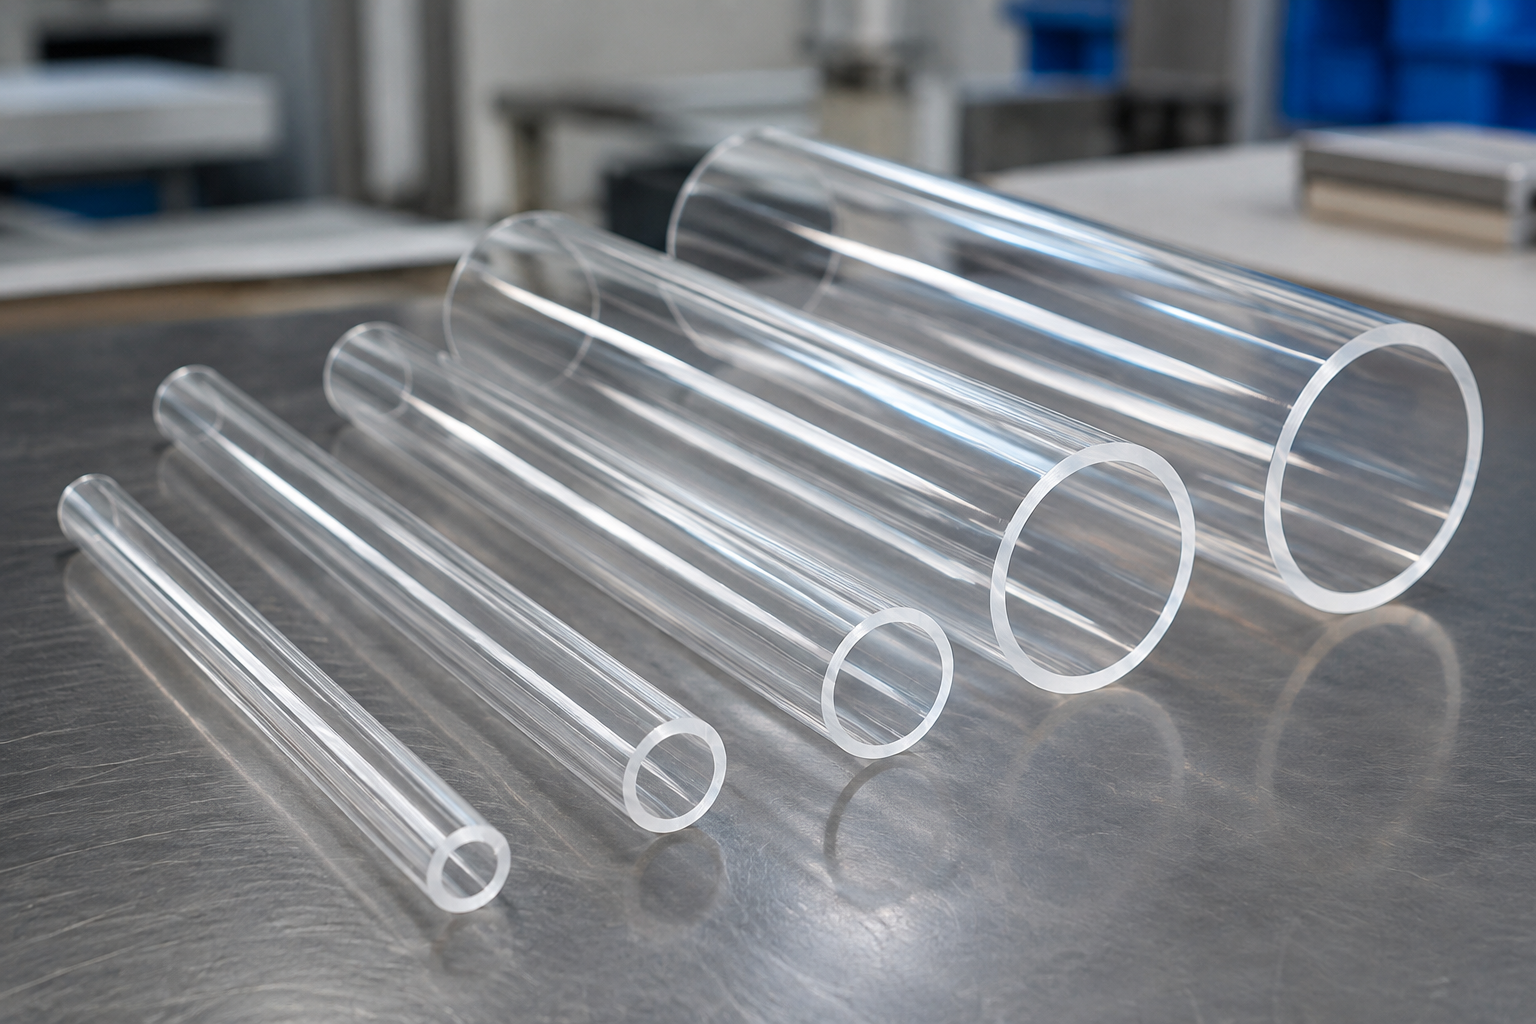
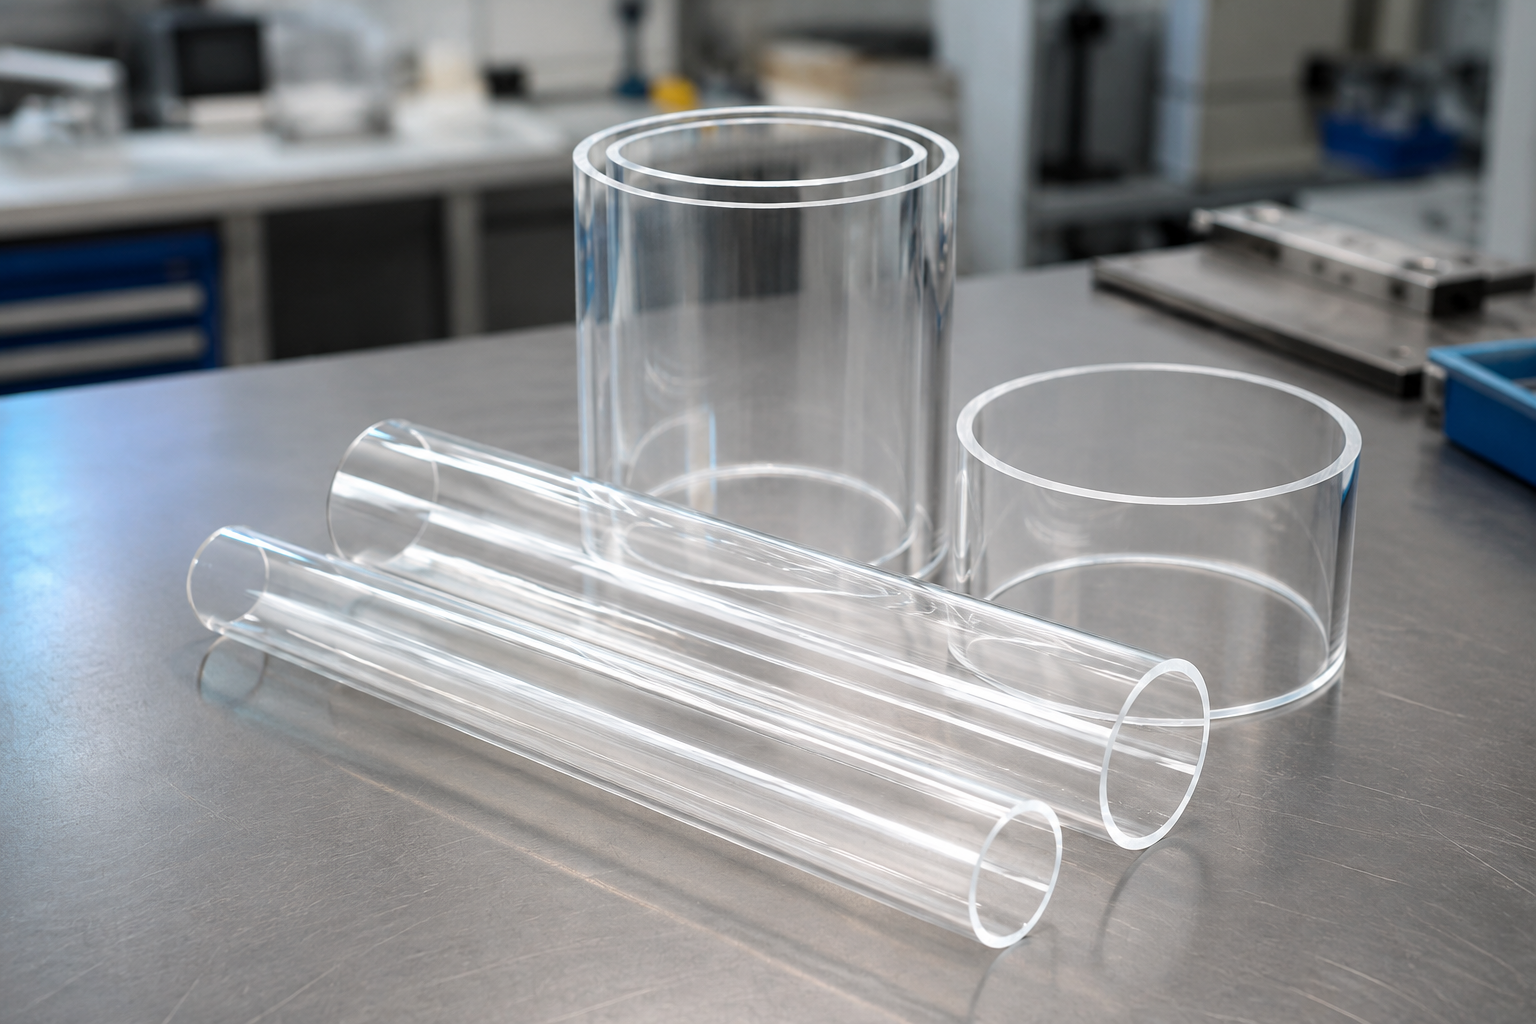
Toczenie CNC z pręta lub rury
Analiza toczenia obejmuje grubość ścianek, nacisk uchwytu, cechy współosiowe, średnice otworów, gwinty i krawędzie po odcięciu. Ostre narzędzie skrawające i skuteczne odprowadzanie wiórów są ważne, ponieważ ciepło, ponowne skrawanie wiórów i nacisk przyrządu mocującego mogą zmienić stan krawędzi lub spowodować odkształcenie cienkiego elementu.
Grupy części wymagające analizy rysunku technicznego
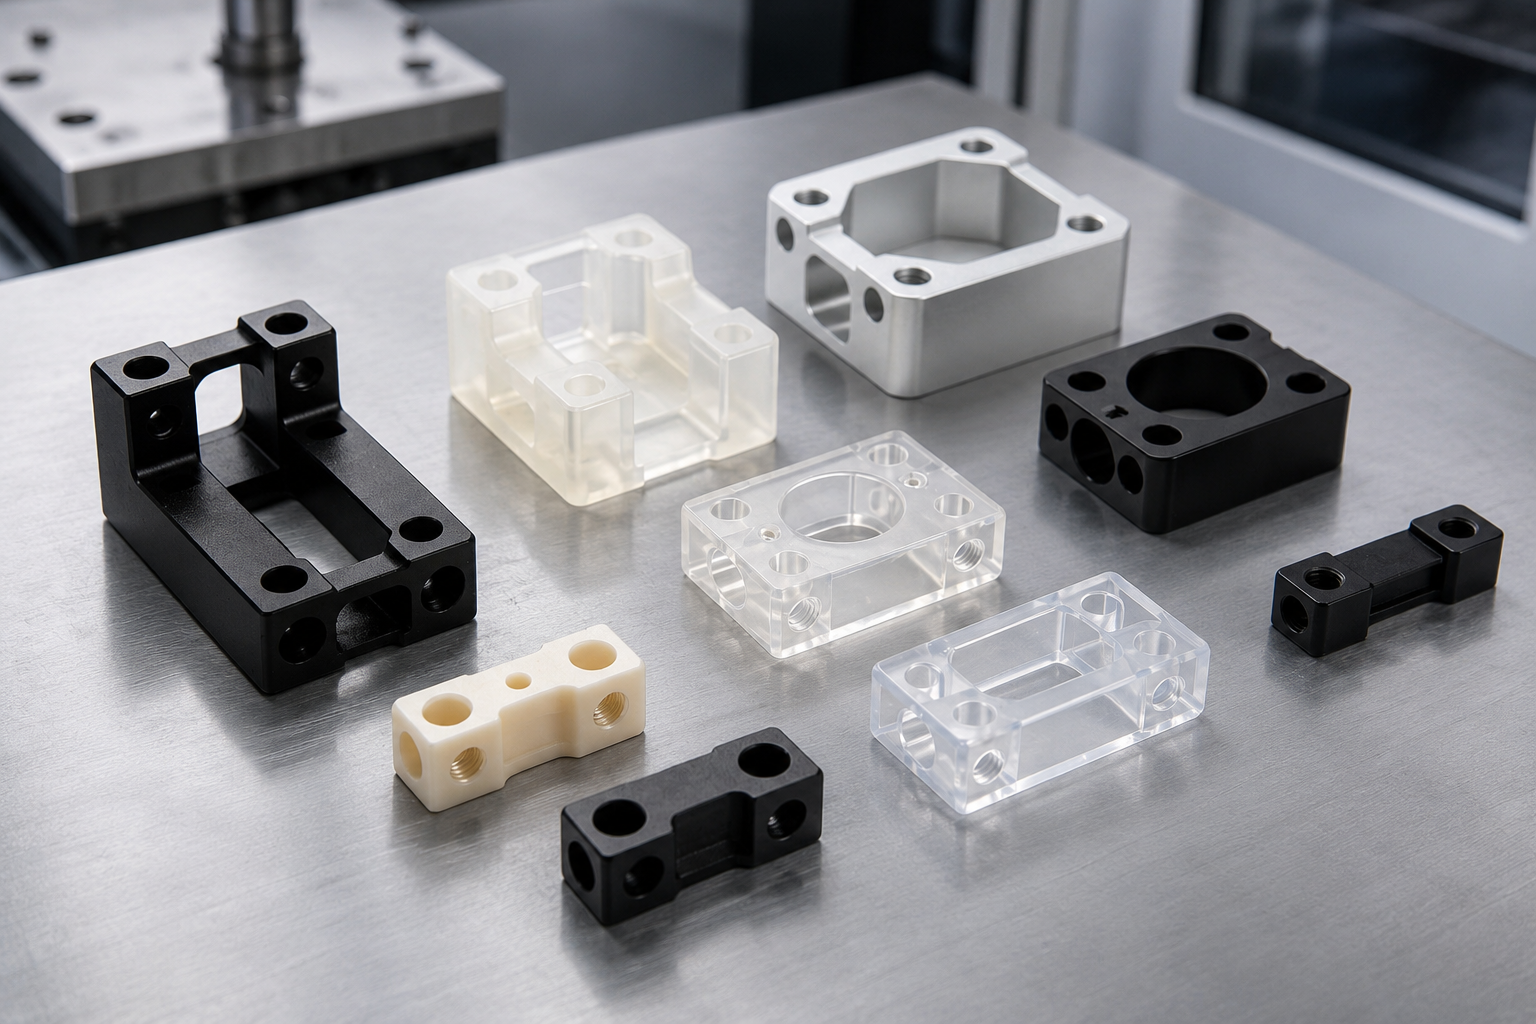
Osłony ochronne, osłony maszyn, okna i przezroczyste elementy obudów z wyraźnie oznaczonymi strefami widzenia.
Obudowy urządzeń elektrycznych, aparatury laboratoryjnej lub przyrządów, z gatunkiem materiału i ograniczeniami odbiorowymi określonymi przez użytkownika.
Elementy dystansowe, mocowania, kolektory, wsporniki, panele, prowadnice lub wykonywane na zamówienie części z tworzyw sztucznych.
Prototypowe części z poliwęglanu służące do sprawdzenia odpowiedniego kształtu, dopasowania i możliwości wprowadzenia oraz do prac rozwojowych przed podjęciem zobowiązania do produkcji.
Części z akrylu i poliwęglanu oceniane pod kątem podobnej stylistyki, otoczenia zastosowania i wymagań dotyczących wyglądu.
Skrawanie płyt poliwęglanowych, przy którym o akceptacji decydują stan po zwolnieniu z przyrządu mocującego, chronione powierzchnie oraz minimalna głębokość.
Części precyzyjne, w których wąskie tolerancje dotyczą tylko wskazanych obszarów krytycznych, a nie każdej powierzchni.
0xEVAL
Możliwości wykonania zależą od rysunku technicznego
Analizy rysunku technicznego nie zastąpi uniwersalny zakres wymiarów i tolerancji ani ogólna tolerancja dla PC. Należy przesłać model części i zwymiarowany rysunek techniczny; w odpowiedzi ofertowej zostaną wskazane dostępne cechy, ryzyka związane z mocowaniem, plan kontroli i ewentualne proponowane zmiany rysunku.
Dwie oferty usług obróbki skrawaniem można porównać tylko wtedy, gdy obejmują ten sam wskazany materiał, cechy części, ilość, pakowanie, zakres dostawy i założenia dotyczące zmian. Niższa cena za sztukę może oznaczać istotnie inny zakres.
Sprawdź cztery dane wejściowe, które wpływają na plan obróbki skrawaniem i odbioru.
Określenie gatunku PC i półfabrykatu
Dokument zakupowy, w którym podano jedynie „PC”, „Lexan” lub „przezroczysty poliwęglan”, jest niekompletny. Należy podać dokładny gatunek tworzywa, kolor, dodatki, postać i stan półfabrykatu, wymiary, środowisko pracy oraz wymagania odbiorowe. Nazwa rodziny materiałów nie zastępuje konkretnego materiału i przebiegu procesu technologicznego przeanalizowanych dla danego zamówienia.
SEQ.01
Ścieżka dla gatunków konstrukcyjnych
ASTM D6098-25 klasyfikuje wytłaczane i prasowane płyty, pręty oraz rury z gatunków konstrukcyjnych. Norma wyraźnie wyłącza przeszklenia i oznakowanie, więc może określać wymagania dotyczące postaci półfabrykatu, lecz nie rozstrzyga o zastosowaniu optycznym ani jako przeszklenie.1
SEQ.02
Ścieżka dla zastosowań optycznych lub przeszkleń
Należy podać zatwierdzony gatunek materiału, wymagania dotyczące przepuszczalności światła lub obrazu, strefę widzenia, dopuszczalne ślady narzędzi, stan po polerowaniu, potrzebę nakładania powłok i badanie naprężeń szczątkowych. „Przejrzystość optyczna” opisuje wynik wymagający pomiaru, a nie nazwę wykończenia, którą zakład obróbki może samodzielnie zinterpretować.
SEQ.03
Ścieżka dla zastosowań regulowanych
ASTM F997-18 wyjaśnia, że formowanie, wytłaczanie, obróbka skrawaniem, montaż i sterylizacja mogą zmieniać właściwości materiału. Dokumentacja surowego tworzywa lub półfabrykatu nie zastępuje oceny gotowej postaci pod kątem konkretnego zastosowania.2
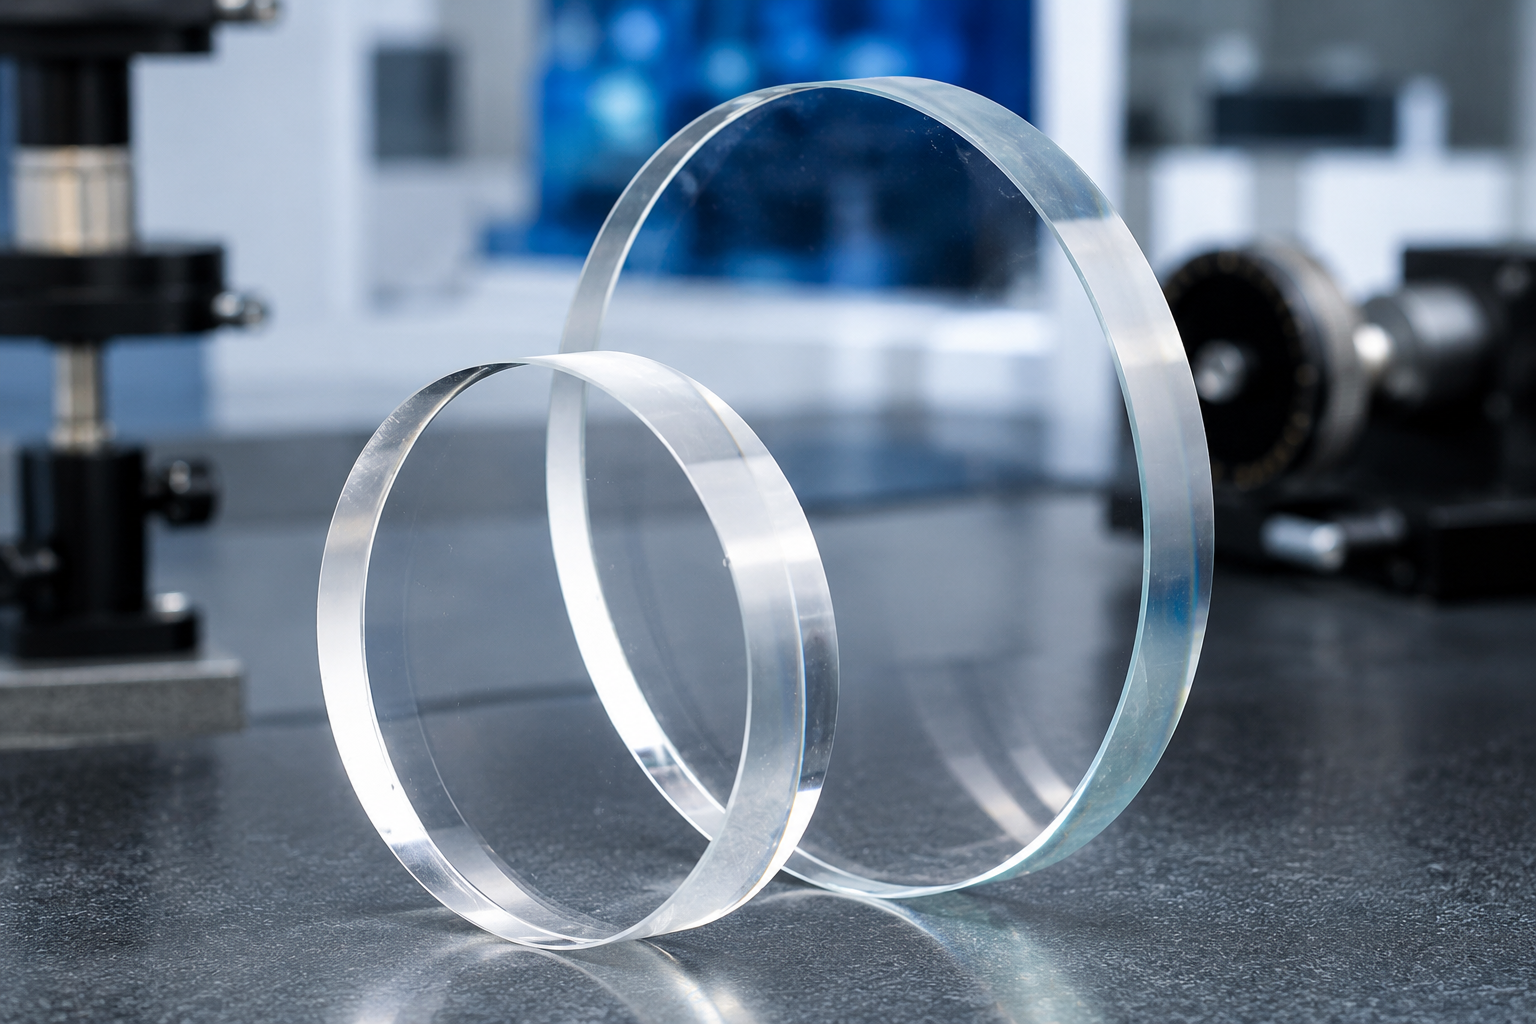
PARAMETRY
Sześć danych materiałowych, które należy podać w zapytaniu
-
Rodzaj zastosowania: konstrukcyjne, optyczne/przeszklenie lub zastosowanie regulowane
-
Marka tworzywa, konkretny gatunek, kolor lub zasada określająca dopuszczalne równoważne komponenty
-
Wymiary początkowe elementów okrągłych, długich i płaskich lub bloków oraz informacja, czy półfabrykat dostarcza klient
-
Wymagania odbiorcy dotyczące zatwierdzenia, w tym: odporność na UV, klasy palności, kwalifikacje do zastosowań medycznych, lotniczych lub według innych norm oraz wymagane normy elektryczne
-
Możliwy kontakt z ciepłem, wilgocią, wszelkiego rodzaju środkami czyszczącymi, gazem, olejem, wszelkiego rodzaju uszczelniaczami lub powłokami oraz obciążenia występujące podczas montażu.
-
Identyfikacja partii, certyfikat materiałowy, zgoda na zamiennik i wymagania dotyczące przechowywania dokumentacji
Dlaczego historia półfabrykatu ma znaczenie dla odbioru
Mitsubishi Chemical Advanced Materials wskazuje wilgoć, temperaturę i naprężenia wewnętrzne jako odrębne przyczyny zmian stabilności wymiarowej oraz zauważa, że obróbka skrawaniem może wprowadzać naprężenia do gotowej części z tworzywa sztucznego.4 Dlatego zapytanie ofertowe powinno określać warunki pracy komponentu i sposób jego pomiaru, a nie tylko nazwę polimeru w zamówieniu zakupu.
POLIWĘGLAN // CNC
Mapa kryteriów odbioru części z PC
Nie należy stosować jednego limitu tolerancji bez rozróżnienia do każdej cechy części. Rysunek techniczny powinien wskazywać wymiary kontrolne, bazy odniesienia, metodę odbioru i powierzchnie funkcjonalne, a właściwości materiału, geometria i zastosowanie końcowe określają, jakie środki kontroli procesu i jakości należy uwzględnić w planie zamówienia.
Nie należy określać przezroczystej części jako optycznej, jeśli rysunek techniczny nie wskazuje pomiaru optycznego i metody odbioru. Raporty wymiarowe i kontrole wizualne odpowiadają na różne pytania.
Rejestr ustaleń
INDEKS PARAMETRÓW //
- 01 Rodzaj zastosowania
- 02 Dokumentacja źródłowa
- 03 Identyfikacja materiału
- 04 Ryzyko związane z geometrią
- 05 Klasa powierzchni
- 06 Dokumenty potwierdzające odbiór
- 07 Odpowiedź na zapytanie ofertowe
- 08 Harmonogram wykonania prototypu
Trzy wyniki analizy
Oznaczenia na rysunku technicznym
Jednoznacznie określa się materiał, bazy odniesienia, wymiary krytyczne, strefy powierzchni, stan krawędzi, metodę badania i sposób pobierania próbek.
Kontrola obróbki skrawaniem
Określamy orientację półfabrykatu, sposób podparcia, kolejność skrawania, odprowadzanie wiórów, kontrolę temperatury, chronione powierzchnie i punkty kontroli po zwolnieniu części z przyrządu mocującego.
Dokumenty potwierdzające odbiór
Wskazujemy rewizję, dokumentację materiałową, wyniki pomiarów wymiarów, zatwierdzenie wyglądu oraz wszelkie kwalifikacje optyczne lub regulowane, za które odpowiada nabywca.
Przed wysłaniem zapytania przygotuj listę odnoszącą się do konkretnego rysunku technicznego.
Uruchom interaktywną kontrolę wymagań odbiorowychWymagania dotyczące powierzchni i krawędzi
Zapis „przezroczyste wykończenie” może oznaczać kilka różnych wyników. Przejrzystość wizualna, ochrona powierzchni i wymagania dotyczące odporności na uderzenia wymagają osobnych kryteriów odbioru. Gładkość powierzchni lub brak śladów narzędzi nie zastępują wymagania dotyczącego naprężeń szczątkowych w rzeczywistej części.
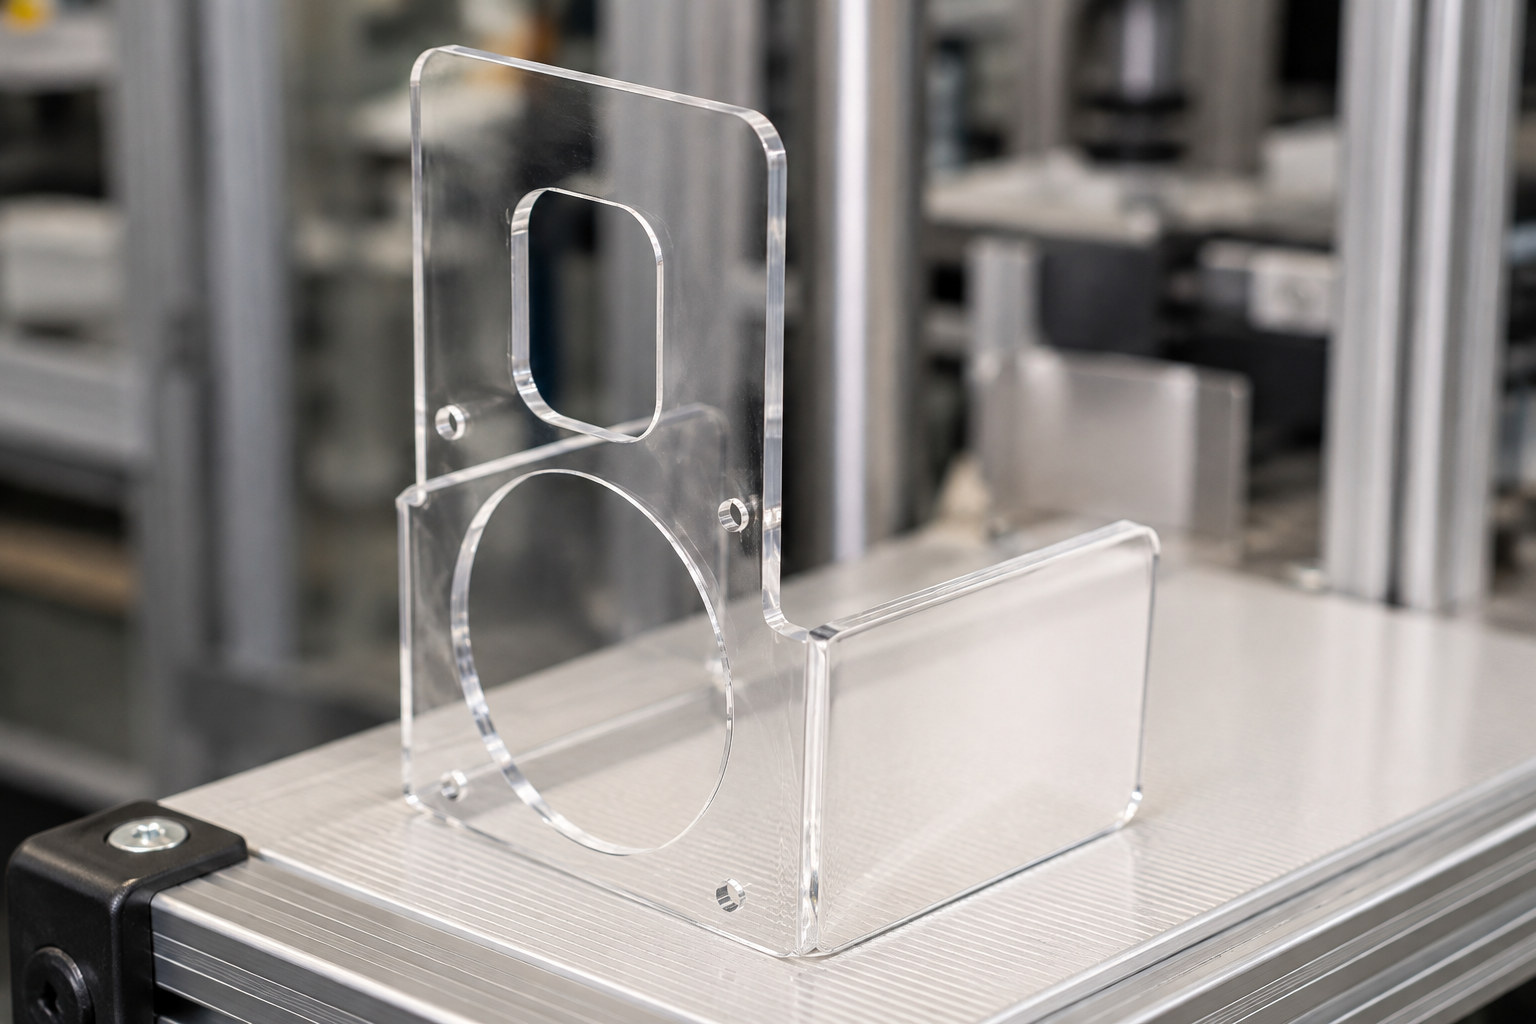
Dane z rysunku technicznego
Wymagania dotyczące bazy odniesienia, pasowania, zadziorów i stępienia krawędzi
Pytanie odbiorowe
Czy po zwolnieniu z mocowania powierzchnia zapewnia właściwe pasowanie i działanie?
Dane z rysunku technicznego
Powierzchnia oglądana, oświetlenie, odległość, próbka graniczna i dopuszczalne ślady po obróbce
Pytanie odbiorowe
Czy wygląd ocenia się według uzgodnionej metody wizualnej?
Dane z rysunku technicznego
Długość fali, wartość przepuszczalności światła, zamglenie lub wymagania dotyczące obrazu
Pytanie odbiorowe
Jakie urządzenie i plan pobierania próbek decydują o odbiorze?
Dane z rysunku technicznego
Kryterium naprężeń optycznych lub dwójłomności oraz metoda pomiaru
Pytanie odbiorowe
Czy naprężenia optyczne są mierzone, a nie wnioskowane na podstawie wyglądu?
Dane z rysunku technicznego
Instrukcja dotycząca folii, maskowania, obchodzenia się z częścią i pakowania
Pytanie odbiorowe
Czy zabezpieczenie pozostaje na miejscu podczas wysyłki i odbioru?
Dane z rysunku technicznego
Strefa polerowania, nakładania powłok, klejenia lub nadruku
Pytanie odbiorowe
Czy sprawdzono zgodność z dokładnie wskazanym gatunkiem materiału?
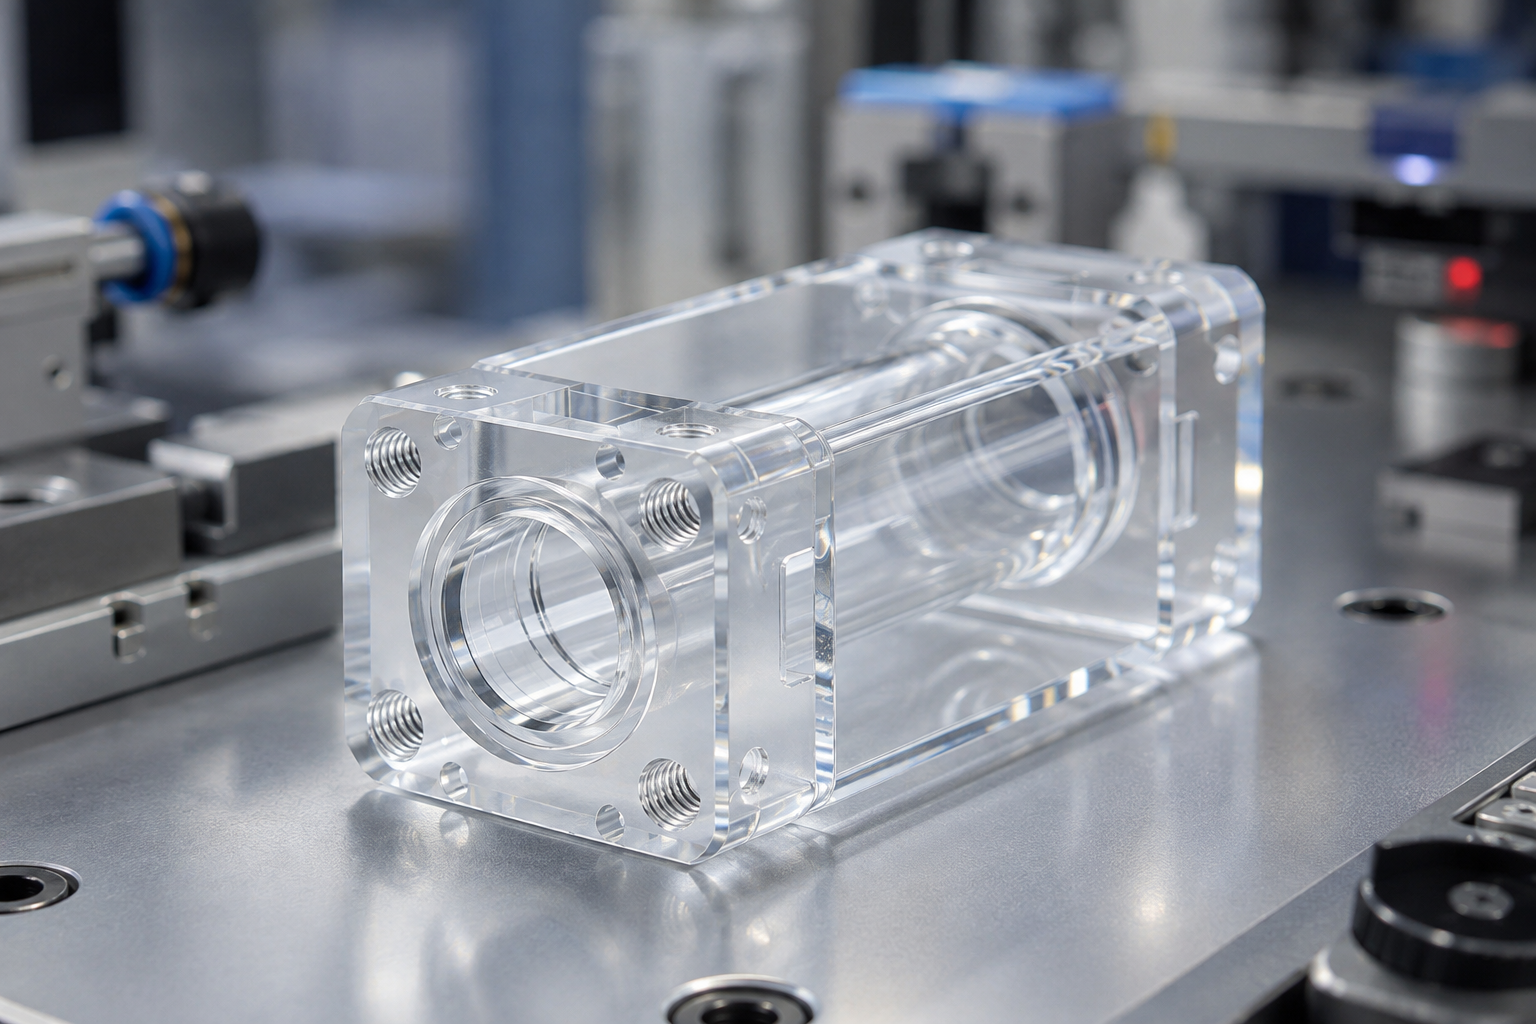
Cena części z poliwęglanu zależy od gatunku i wymiarów półfabrykatu, ilości usuwanego materiału, dostępu narzędzia, wymagań dotyczących ustawienia i mocowania, liczby wąskich tolerancji, wymaganych powierzchni, metody kontroli, ilości oraz zakresu dostawy. Pisemna oferta uwzględnia te dane dla przesłanej rewizji zamiast stosować ogólny wzór cenowy.
Ustalenia ofertowe
Dla przedstawionego zakresu pisemna oferta potwierdza termin odpowiedzi, minimalną ilość i możliwość analizy pojedynczej części.
SYS_01
Ustalenia dotyczące prototypu
Harmonogram wykonania prototypu, moment rozpoczęcia liczony od zatwierdzenia rysunku technicznego, obróbka wykończeniowa, transport, reguła Incoterm i odpowiedzialność za dostawę do miejsca przeznaczenia są potwierdzane w pisemnej ofercie.
SYS_02
Sprawdzenie kompletności przed przesłaniem plików
Najprostszym sposobem na ograniczenie zmian wyceny jest przesłanie wraz z pierwszym zestawem plików gatunku materiału, ilości, wymiarów krytycznych, stref powierzchni, wymaganych dokumentów kontroli, docelowego terminu i zakresu dostawy.
Sprawdź, które z ośmiu podstawowych danych do zapytania są już przygotowane.
Otwórz listę kontrolną zapytania ofertowego dotyczącego PC →
Kontrola i dokumenty potwierdzające odbiór
Przed przedstawieniem deklaracji jakości należy przeanalizować aktualny rysunek techniczny i metodę odbioru przesłanej części z tworzywa sztucznego. Zapytanie ofertowe powinno określać bazy odniesienia, wymiary krytyczne, lokalizację powierzchni, sposób pobierania próbek, identyfikację materiału i wymagane dokumenty. Należy przesłać rysunek techniczny, wymagany raport i metodę odbioru, aby w pisemnej ofercie można było określić zakres kontroli.
Zakład produkcyjny Zhenling
Firma Zhenling powstała w 2006 roku. Działalność prowadzona jest w zakładzie o powierzchni 8 000 m² w powiecie Jiashan, obejmującym halę produkcyjną o powierzchni 6 000 m².
W przypadku kontroli wymiarowej oferta musi określać proponowaną kategorię urządzeń, zakres sprawdzanych cech, użyteczny zakres pomiarowy, status wzorcowania, niepewność i zakres raportu. Same nazwy urządzeń nie potwierdzają spełnienia wymagań optycznych, dotyczących naprężeń ani zastosowania końcowego.
Przebieg prac od rysunku technicznego do odbioru
Aby rozpocząć obróbkę skrawaniem poliwęglanu, należy przesłać pliki STEP i IGES oraz zwymiarowane rysunki techniczne 2D wraz z ilością i statusem rewizji. Analiza prowadzona przez naszych inżynierów pozwala ocenić możliwość wykonania przed podjęciem decyzji o konkretnych gatunkach poliwęglanu lub metodzie odbioru, a jej wynikiem jest pisemna oferta określająca cenę, termin, dokumentację i kwestie techniczne.
01
Przesłanie aktualnych plików. Geometria w pliku STEP lub IGES oraz zwymiarowany rysunek techniczny 2D.
02
Wyjaśnienie wątpliwości. Analizujemy zamierzone zastosowanie przed podjęciem decyzji o materiale lub akceptowanych gatunkach.
03
Ocena możliwości wykonania. Przed wyborem techniki inżynier sprawdza potencjalne trudności.
04
Przekazanie oferty. Określa cenę, termin dostawy, wymaganą dokumentację i kwestie techniczne.
05
Optymalizacja kolejności. Planowanie obróbki zgrubnej i wykończeniowej oraz ochrony powierzchni zgodnie z rysunkiem technicznym.
06
Odbiór i zamknięcie dokumentacji. Przekazanie pakietu dokumentów i danych logistycznych po wysyłce.
Uwagi projektowe ograniczające konieczność ponownej obróbki
| Cecha | Korzyść dla nabywcy | Przedmiot analizy |
|---|---|---|
| Cienka, szeroka ścianka | Mniej niejasności co do stanu części podczas pomiaru płaskości | Podparcie powierzchni, siła zacisku, naddatek półfabrykatu i zakres kontroli po zwolnieniu części z mocowania. |
| Głęboka kieszeń | Mniej możliwych do uniknięcia śladów narzędzi i mniej ciepła zatrzymanego w obszarze obróbki | Analiza dostępu narzędzia, odprowadzania wiórów, promienia naroża i zakresu przejścia wykończeniowego. |
| Wkładka gwintowana | Mniej możliwych do uniknięcia śladów narzędzi i jaśniejsze kryteria odbioru montażu | Analiza głębokości osadzenia, odległości od krawędzi, obciążenia podczas montażu i przejść wrażliwych na pękanie. |
| Przezroczysta powierzchnia czołowa | Wykończenie jest wyceniane i kontrolowane według właściwego wymagania | Dane potrzebne do klasyfikacji powierzchni jako funkcjonalnej, estetycznej lub optycznej. |
Kompromisy w doborze procesu i materiału
Obróbka skrawaniem poliwęglanu może być praktycznym rozwiązaniem, gdy znaczenie mają geometria półfabrykatu, rewizje rysunku technicznego i możliwość zmiany oprzyrządowania. Wybór materiału lub procesu może przenieść ryzyko na wygląd, montaż lub walidację, dlatego każdą normę właściwą dla zastosowania należy wskazać i przeanalizować dla danego zamówienia. Sama węższa tolerancja nie określa pełnego ryzyka, nie gwarantuje największej przejrzystości ani nie sprawia, że CNC staje się najtańszym rozwiązaniem.
WARUNKI PROJEKTU
NARZĘDZIA DLA NABYWCY
Narzędzia do planowania obróbki CNC poliwęglanu
Tak. Podczas obróbki CNC poliwęglanu można uniknąć nadtopienia krawędzi, jeśli ustawienia procesu ograniczają nagrzewanie, a wióry są usuwane, zanim ponownie trafią pod narzędzie. Ostry frez o odpowiedniej geometrii, stabilne mocowanie, prędkość obrotowa wrzeciona, posuw, głębokość skrawania oraz sposób chłodzenia lub przedmuchiwania powietrzem muszą być dobrane jako całość.
Cienka, szeroka lub długa część może wymagać dodatkowego podparcia, więcej pracy przy ustawianiu, starannie kontrolowanych przejść wykończeniowych oraz kontroli po zwolnieniu z przyrządu mocującego. Na cenę wpływają też wielkość półfabrykatu, objętość usuwanego materiału, tolerancje wymiarów krytycznych, strefy o określonych wymaganiach dotyczących wyglądu, polerowanie, nakładanie powłok, liczba sztuk, raporty i czas realizacji. Warto przesłać komplet plików, aby wszystkie te czynniki uwzględnić w jednej wycenie.
Nie. Gładka powierzchnia może wyglądać na przejrzystą, choć w materiale nadal mogą występować naprężenia resztkowe lub dwójłomność, które wymagają osobnej oceny optycznej. Należy określić przepuszczalność światła, zamglenie, jakość obrazu, obszar obserwacji oraz pomiar optyczny stanowiący kryterium odbioru. Nie zastępujemy tego badania zwykłą kontrolą wymiarową ani oceną wizualną.
Nie. ASTM D6098-25 obejmuje poliwęglanowe półfabrykaty gatunku technicznego, z wyłączeniem zastosowań w przeszkleniach i oznakowaniu. W przypadku zastosowań w przeszkleniach, optyce, medycynie, lotnictwie, zastosowań wymagających określonej klasy palności lub innych zastosowań regulowanych należy podać na rysunku technicznym właściwy gatunek i wymagania kwalifikacyjne, a ostateczne dopuszczenie do danego zastosowania pozostawić osobie odpowiedzialnej za walidację.
Poliwęglan i akryl to popularne tworzywa konstrukcyjne, ale wybór materiału powinien wynikać z określonego rodzaju możliwego uszkodzenia, wymagań dotyczących wyglądu, środowiska pracy, odporności na uderzenia, sztywności, narażenia na substancje chemiczne i możliwości obróbki wykończeniowej. Nie należy wybierać PC wyłącznie dlatego, że opisuje się go jako materiał o wysokiej odporności na uderzenia, ani akrylu wyłącznie ze względu na jego kojarzenie z przejrzystością optyczną; trzeba zbadać konkretny gatunek i geometrię detalu.
Należy przesłać plik STEP lub IGES, rysunek techniczny 2D z wymiarami, dokładny gatunek PC, liczbę sztuk, wymiary krytyczne, układ baz odniesienia, wymagania dotyczące poszczególnych stref powierzchni, wymagany zakres kontroli, oczekiwany termin i miejsce dostawy. Po analizie tych danych termin odpowiedzi zostanie potwierdzony w pisemnej ofercie.
Harmonogram wykonania prototypu, moment rozpoczęcia prac po zatwierdzeniu rysunku technicznego, obróbka wykończeniowa, czas transportu, minimalna liczba sztuk oraz warunki odbioru pojedynczej części są potwierdzane dla danej rewizji w pisemnej ofercie.
Tak. Na życzenie raporty z kontroli wymiarowej i certyfikaty materiałowe mogą zostać dołączone do dostawy. Na etapie wyceny należy określić wymagany raport, sposób pobierania próbek, identyfikację materiału oraz wszelkie badania specjalne, aby dokumentacja towarzysząca dostawie odpowiadała procedurze przyjęcia i zatwierdzenia części.
Może, zależnie od konkretnego gatunku materiału, substancji chemicznej, jej stężenia, stanu naprężeń, geometrii, temperatury i czasu narażenia. Pęknięcia naprężeniowe poliwęglanu mogą pojawić się już po zakończeniu obróbki skrawaniem, dlatego przed zatwierdzeniem materiału i stanu krawędzi należy wskazać środki czyszczące, kleje, narażenie na węglowodory, powłoki oraz substancje chemiczne występujące podczas użytkowania.
Warto rozważyć formowanie wtryskowe, gdy projekt jest ostatecznie zatwierdzony, powtarzalne zapotrzebowanie jest stabilne, a geometria zyskuje dzięki cechom możliwym do uzyskania w formie lub przemawia za tym ekonomika oprzyrządowania. Frezowanie CNC lub toczenie CNC warto nadal brać pod uwagę, gdy potrzebny jest prototyp, rewizje ulegają zmianom, istotne są właściwości mechaniczne półfabrykatu lub ważna jest możliwość wycofania się z podjętej decyzji. Nie istnieje jedna uniwersalna, wiarygodna liczba sztuk wyznaczająca próg opłacalności.