Skontaktuj się z firmą Zhenling

Obróbka CNC ABS: przewodnik decyzyjny dotyczący części na zamówienie

Praktyczne wskazówki oparte na procesie dla inżynierów, zespołów prototypowych i kupców
Obróbka CNC ABS jest najbardziej przydatna, gdy definicję części, stan półfabrykatu, zachowanie materiału podczas skrawania i stan kontroli jakości traktuje się jako elementy jednej decyzji, a nie jako uniwersalny przepis na obróbkę tworzywa. Akrylonitryl-butadien-styren to rodzina tworzyw termoplastycznych, ale samo oznaczenie „ABS” nie określa uniwersalnej prędkości posuwu, tolerancji, wykończenia powierzchni ani trwałości użytkowej każdego przedmiotu.W skrócie
Zakres przewodnika: To przewodnik po obróbce skrawaniem z uwzględnieniem jakości części. Nie obejmuje oceny cząstek unoszących się w powietrzu, pyłów palnych, wentylacji, źródeł zapłonu, narażenia ani zabezpieczeń zakładu. Kwestie te wymagają przeglądu ze strony służb BHP i ochrony środowiska. Przewodnik nie określa też odporności na pękanie naprężeniowe ani zgodności chemicznej. Decyzje te wymagają walidacji materiału dla wskazanego gatunku, stanu naprężeń, medium kontaktowego, temperatury, czasu i kryteriów akceptacji. Należy określić gatunek i postać półfabrykatu, przeprowadzić kontrolowaną próbę, oceniać jednocześnie wiór i część, zdefiniować warunki kontroli jakości oraz przekazać kompletny pakiet informacji przed wysłaniem zapytania ofertowego do dostawcy. W tym przewodniku opisano proces podejmowania decyzji; nie zastępuje on przeglądu bezpieczeństwa zakładu ani walidacji materiału pod kątem warunków eksploatacji.
Kiedy obróbka CNC ABS jest właściwym procesem?
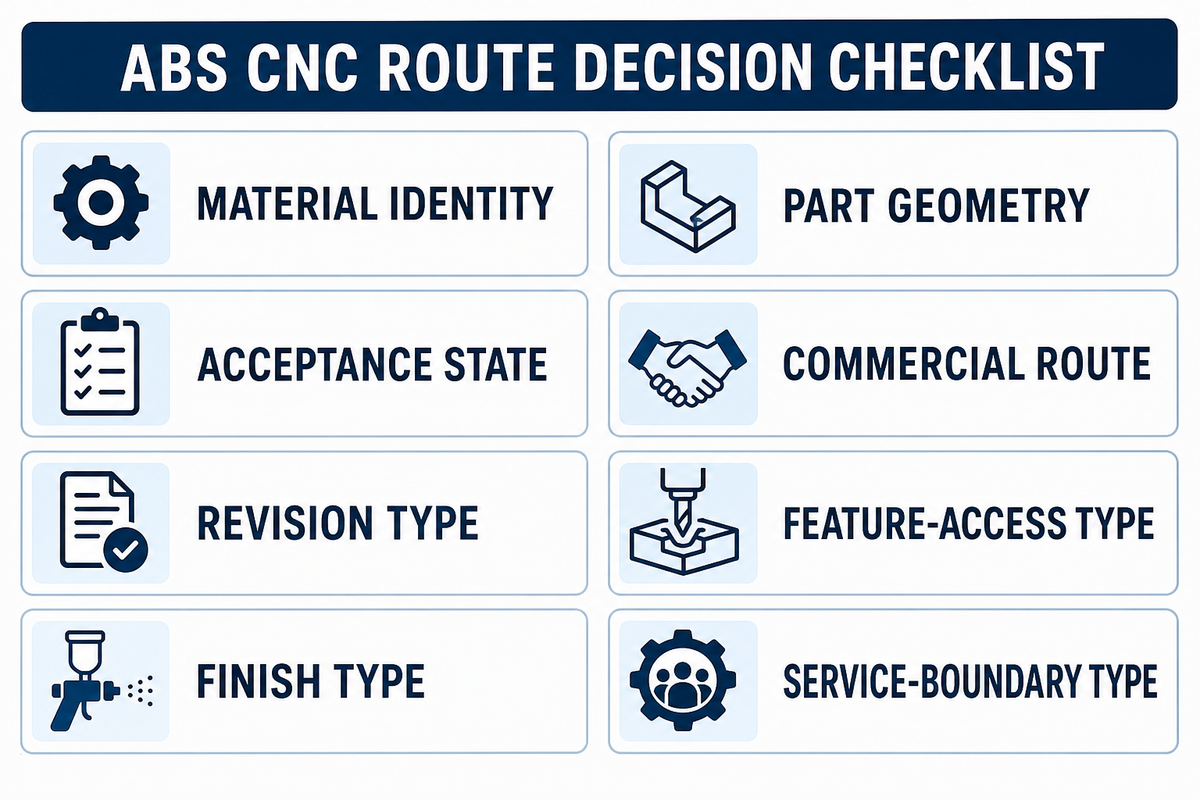
| Rodzaj decyzji | Co należy określić | Dlaczego wpływa to na przebieg procesu |
|---|---|---|
| Identyfikacja materiału | Wskazany gatunek, postać półfabrykatu, wymagania dotyczące dostawcy, kolor lub dodatki, jeśli mają znaczenie | Rodzina materiałów ABS nie zapewnia jednej uniwersalnej gwarancji skrawalności ani tolerancji. |
| Geometria części | Ścianki, kieszenie, żebra, naroża, otwory, powierzchnie widoczne | Dostęp narzędzia i mocowanie przedmiotu obrabianego mogą mieć większe znaczenie niż nominalne oznaczenie obrabiarki. |
| Stan podlegający akceptacji | Wymiary krytyczne, wykończenie, warunki pomiaru, dokumentacja | Nie można określić części jako precyzyjnej, dopóki nie zostaną zdefiniowane istotne warunki pomiaru. |
| Sposób realizacji zamówienia | Ilość, częstotliwość iteracji, zakres oprzyrządowania, warunki dostawy | Frezowanie CNC, toczenie CNC, druk 3D i formowanie wtryskowe odpowiadają na różne ograniczenia. |
| Rodzaj rewizji | Kontrolowany model i rysunek oraz jednoznaczne wskazanie dokumentu nadrzędnego | Nieaktualny plik geometrii może unieważnić nawet prawidłowo opracowany plan obróbki. |
| Dostęp do cech | Wejście narzędzia, jego zasięg, prześwit oprawki i warunki wyjścia | Ograniczony dostęp może utrudnić obróbkę lub kontrolę jakości nominalnej cechy. |
| Rodzaj wykończenia | Powierzchnie widoczne, dopuszczalne ślady narzędzia, stan krawędzi i wskazane wykończenia powierzchni | Obróbka wykończeniowa może zmienić zarówno przebieg procesu, jak i moment kontroli gotowej części. |
| Warunki eksploatacji | Kontakt chemiczny, temperatura, naprężenia, czas i warunki akceptacji | Te parametry należą do walidacji materiału, a nie do uniwersalnych korekt obróbki skrawaniem. |
Czy ABS można obrabiać na obrabiarkach CNC?
Tak — ABS można obrabiać na obrabiarkach CNC, ale odpowiedź zależy od konkretnych warunków. Zespół nadal musi zweryfikować półfabrykat, geometrię cech, sposób podparcia, zachowanie materiału podczas skrawania i wymagania dotyczące kontroli jakości dla danej części. „Łatwa obróbka” nie jest kryterium akceptacji precyzyjnych części obrabianych skrawaniem.Indeks ryzyka topienia ABS: ciepło, odprowadzanie wiórów i podparcie części
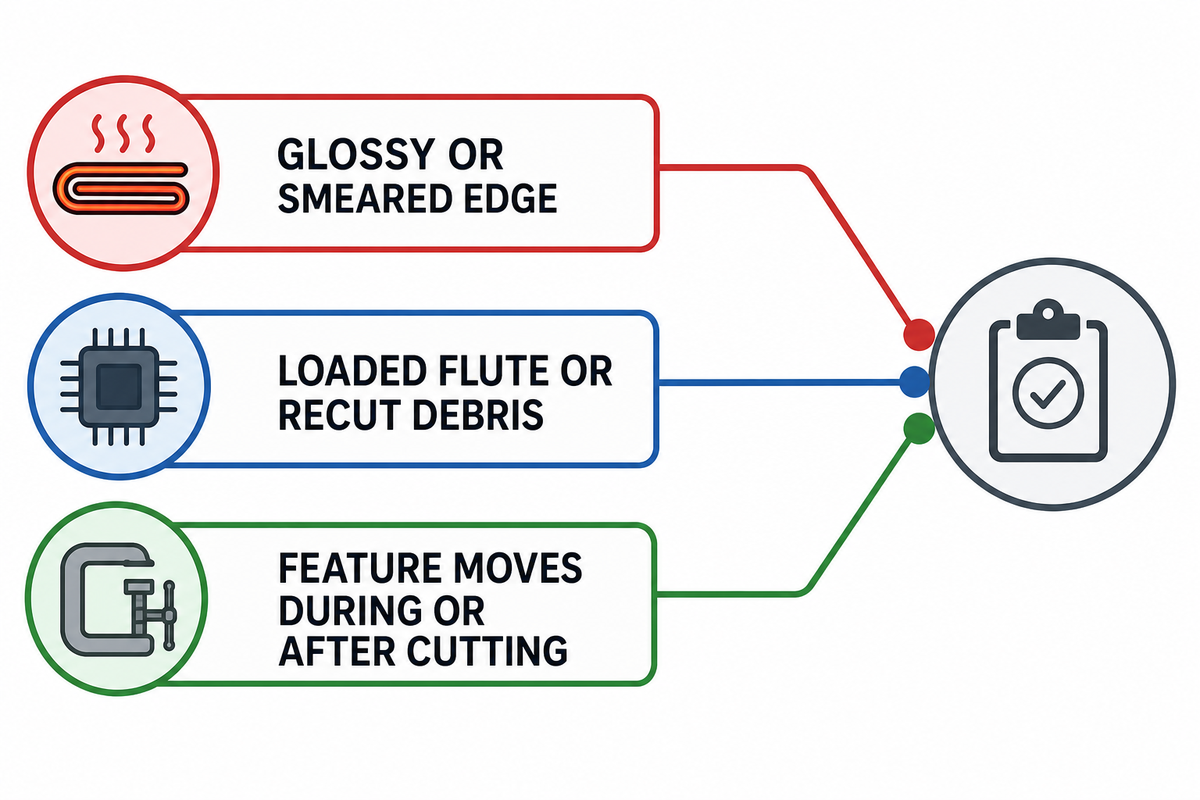
| Zaobserwowany objaw | Pytanie diagnostyczne | Kolejna kontrolowana próba |
|---|---|---|
| Błyszcząca lub rozmazana krawędź | Czy skrawanie usuwa materiał, czy narzędzie zaczęło trzeć? | Sprawdzić stan narzędzia, postać wióra, zaangażowanie ostrza i zmieniać jeden parametr naraz. |
| Zapełniony rowek wiórowy lub ponownie skrawane wióry | Czy wiór może opuścić cechę przed kolejnym przejściem? | Sprawdzić wyjście ze ścieżki narzędzia, dostęp do kieszeni, układ nadmuchu lub odciągu oraz obserwować wióry. |
| Przemieszczanie się cechy podczas obróbki lub po niej | Czy przedmiot obrabiany jest odpowiednio podparty przez cały proces skrawania i po zwolnieniu mocowania? | Sprawdzić rozmieszczenie zacisków, pozostały naddatek, kolejność obróbki i pomiar po zwolnieniu mocowania. |
Zasada kontrolowanej próby: widoczny objaw jest sygnałem do sprawdzenia kolejnej zmiennej, a nie dowodem na istnienie uniwersalnego ustawienia procesu obróbki ABS.
Geometria narzędzia i ścieżka obróbki ograniczające tarcie
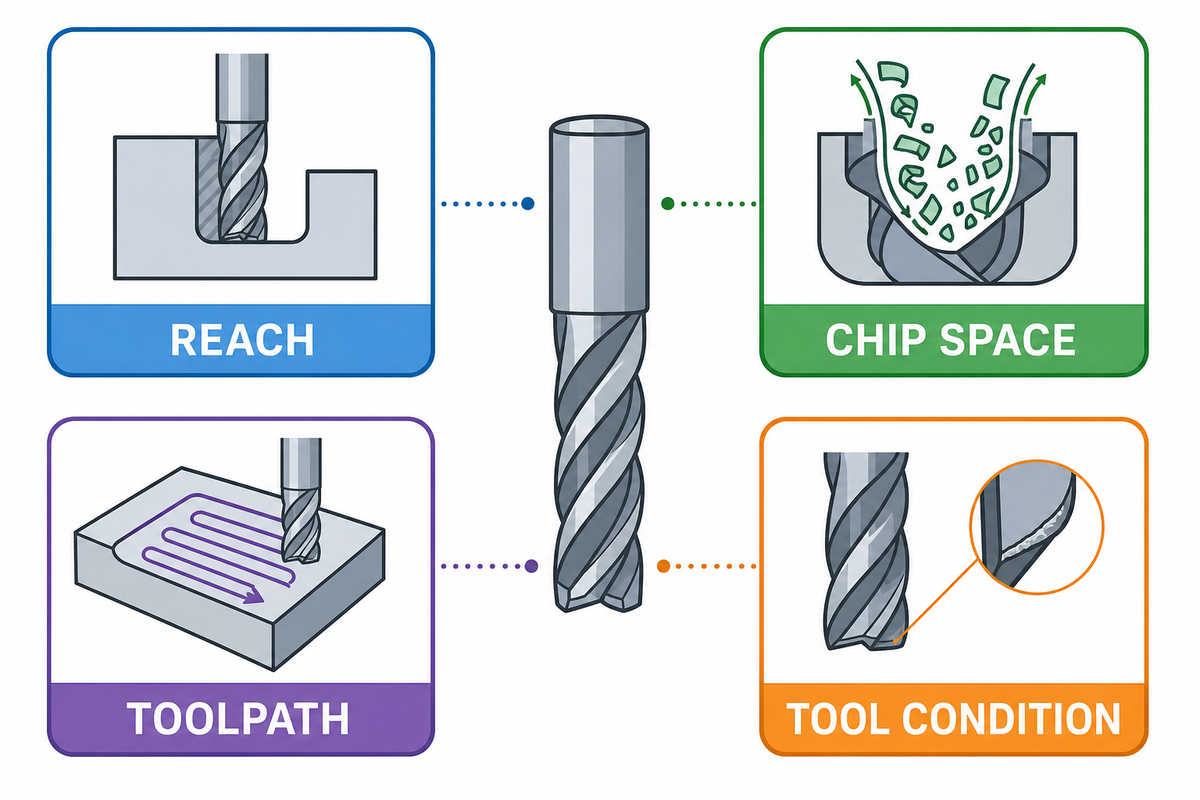
- Zasięg: należy sprawdzić, czy frez i oprawka mogą dosięgnąć ścianki lub kieszeni bez nadmiernego ograniczenia praktycznej sztywności.
- Przestrzeń na wióry: należy sprawdzić, czy powstające wióry mogą swobodnie wydostać się z danej cechy.
- Ścieżka obróbki: należy dobrać wejście, wyjście, szerokość skrawania i obróbkę wykańczającą tak, by można je było ocenić pod kątem jakości powierzchni, zamiast opierać założenia wyłącznie na nazwie materiału.
- Stan narzędzia: jeśli po zmianie narzędzia objaw ulegnie zmianie, należy zapisać to jako obserwację procesu, a nie uznawać za dowód istnienia uniwersalnego ustawienia dla ABS.
Dobór parametrów na podstawie wióra i części zamiast uniwersalnej tabeli
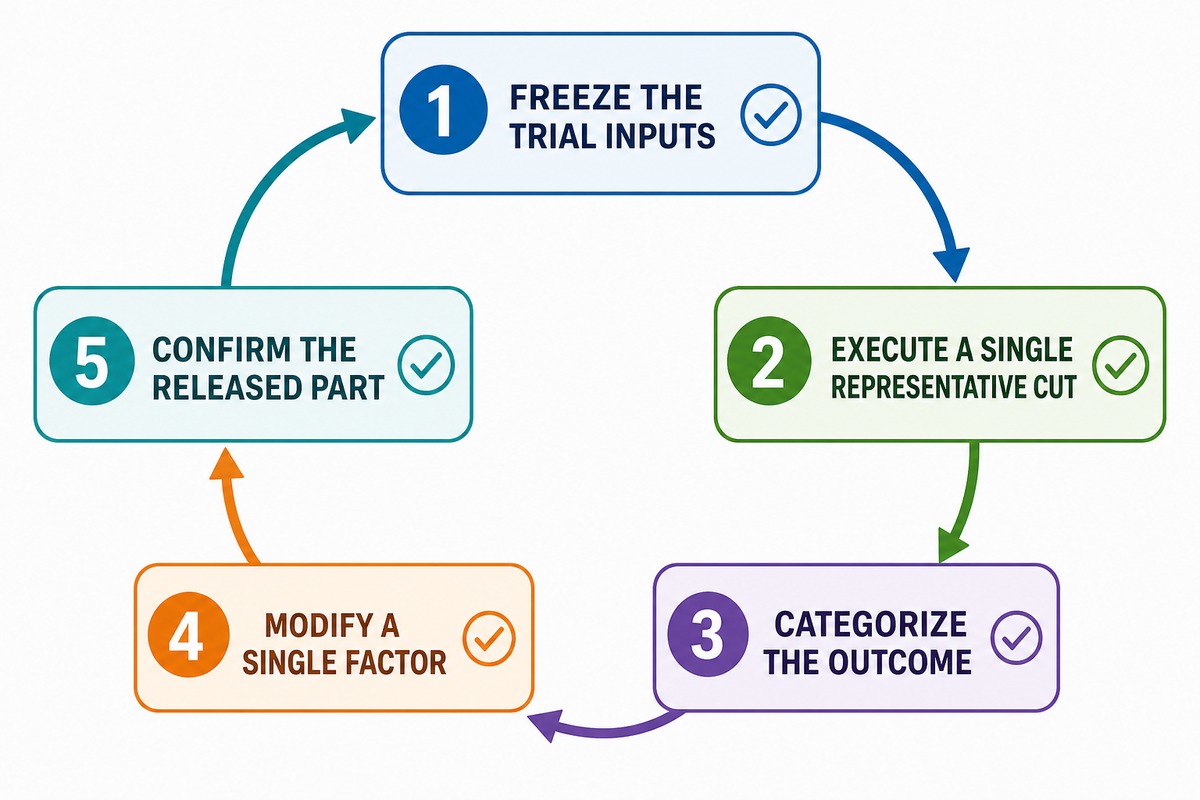
- Ustalić parametry próby. Zapisać gatunek, postać półfabrykatu, frez, stan narzędzia, mocowanie przedmiotu obrabianego i cechę.
- Wykonać pojedyncze reprezentatywne przejście. Uwzględnić powierzchnię, ściankę lub kieszeń, które pozwolą sprawdzić dane założenie.
- Sklasyfikować wynik. Zapisać zachowanie wióra, stan krawędzi, zadziory, jakość powierzchni i stan pomiaru.
- Zmienić jeden czynnik. Rejestrować i wprowadzać jedną zmianę naraz zamiast znacznie zmieniać prędkość obrotową wrzeciona, posuw, głębokość skrawania lub podparcie przedmiotu.
- Potwierdzić stan zwolnionej części. Wykonać pomiar w uzgodnionym stanie części, a nie tylko wtedy, gdy przedmiot obrabiany jest zamocowany.
Mocowanie przedmiotu obrabianego i projektowanie cech: jak uniknąć odcisków przyrządu na części
Należy uzyskać informacje o
- Bazach i położeniu zacisków przed pierwszym skrawaniem.
- Planie obróbki cienkich lub widocznych cech.
- Kontroli krytycznej geometrii po zwolnieniu mocowania.
- Jasnych kryteriach akceptacji krawędzi i wykończenia powierzchni.
Nie należy zakładać, że
- Same szczęki miękkie zapewniają stabilność części.
- Usunięcie przyrządu nie zmienia wyniku.
- Ogólna tolerancja określa wzajemne położenie cech i stan części.
- Jeden udany prototyp automatycznie potwierdza powtarzalność produkcji.
Dekoder diagnostyczny 5 stanów części
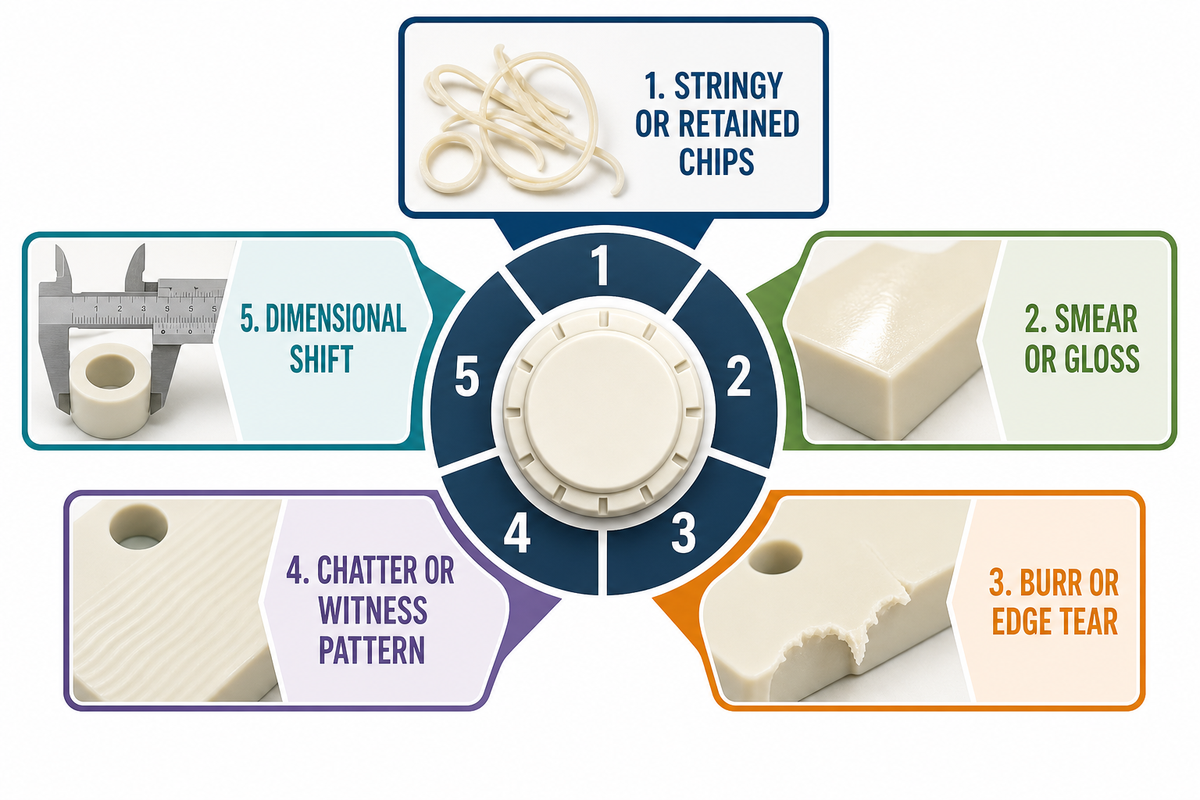
| Stan części | Co zapisać | Pierwsza kontrolowana próba | Czego nie należy stwierdzać |
|---|---|---|---|
| 1. Ciągnące się lub zalegające wióry | Sposób odprowadzania wiórów, stan rowków wiórowych, dostęp do cechy | Przed zmianą wszystkich parametrów skrawania sprawdzić odprowadzanie wiórów i ścieżkę narzędzia | Że materiał jest wadliwy na podstawie samej postaci wióra |
| 2. Rozmazanie lub połysk | Stan narzędzia, ślady kontaktu, oznaki dotyczące wióra | Sprawdzić, czy występuje tarcie, wprowadzając jedną kontrolowaną korektę | Że jedna wartość obrotów na minutę zapobiegnie topieniu materiału we wszystkich zadaniach |
| 3. Zadziory lub wyrwanie krawędzi | Wyjście z cechy, wymagania dotyczące krawędzi, ślady narzędzia | Sprawdzić kierunek wyjścia przy krawędzi, przejście wykańczające i kryteria akceptacji gratowania | Że wizualne usunięcie wad nie może wpłynąć na krawędź krytyczną |
| 4. Ślady drgań lub powtarzalny wzór na powierzchni | Zasięg narzędzia, podparcie, stan zamocowania, ścieżka | Przed przypisaniem przyczyny wyłącznie materiałowi sprawdzić sztywność i podparcie | Że sama obrabiarka i narzędzia decydują o jakości powierzchni |
| 5. Zmiana wymiarów | Pomiary po zamocowaniu i zwolnieniu, czas pomiaru, metoda bazowania | Porównać uzgodniony stan kontroli ze stanem części po zwolnieniu mocowania | Że pierwszy pomiar przy zamocowanej części jest jej ostatecznym wynikiem |
ABS a PC, druk 3D i formowanie wtryskowe
| Proces | Przydatne pytanie | Granica, której należy przestrzegać |
|---|---|---|
| Obróbka CNC ABS | Czy półfabrykat do obróbki ubytkowej zapewnia wymaganą geometrię, dostęp do powierzchni i możliwość przeprowadzenia prób? | Nadal trzeba potwierdzić wskazany gatunek i półfabrykat. |
| Obróbka CNC PC | Czy wymagania eksploatacyjne i zachowanie materiału podczas wytwarzania lepiej odpowiadają wybranemu gatunkowi PC? | Nie należy deklarować zgodności ani właściwości bez walidacji materiału. |
| Druk 3D | Czy geometria lub cykl iteracji przemawiają za drukowanym prototypem? | Wniosków dotyczących drukowanego ABS nie można automatycznie przenosić na obrabiany skrawaniem półfabrykat ABS. |
| Formowanie wtryskowe | Czy stabilność projektu uzasadnia opracowanie oprzyrządowania i jego walidację? | Nie należy stosować niezweryfikowanego progu ilości jako zasady. |
Co lepiej sprawdzi się w części obrabianej CNC: ABS czy PC?
Żaden z tych materiałów nie jest automatycznie lepszy. Należy porównać wskazany gatunek, warunki eksploatacji, wymaganą udarność lub sztywność, wygląd, geometrię, zachowanie podczas obróbki skrawaniem i plan akceptacji. Kontakt chemiczny i warunki związane z naprężeniami szczątkowymi należą do walidacji materiału, a nie do ustawień obróbki skrawaniem. Proces należy dobrać na podstawie założeń dotyczących konkretnej części, a nie ogólnego progu ilościowego. Określenia „obróbka CNC poliwęglanu” i „obróbka CNC akrylu” oznaczają pokrewne procesy dla innych materiałów, ale nie zastępują oceny konkretnego gatunku.Przed określeniem tolerancji należy zdefiniować stan kontroli jakości
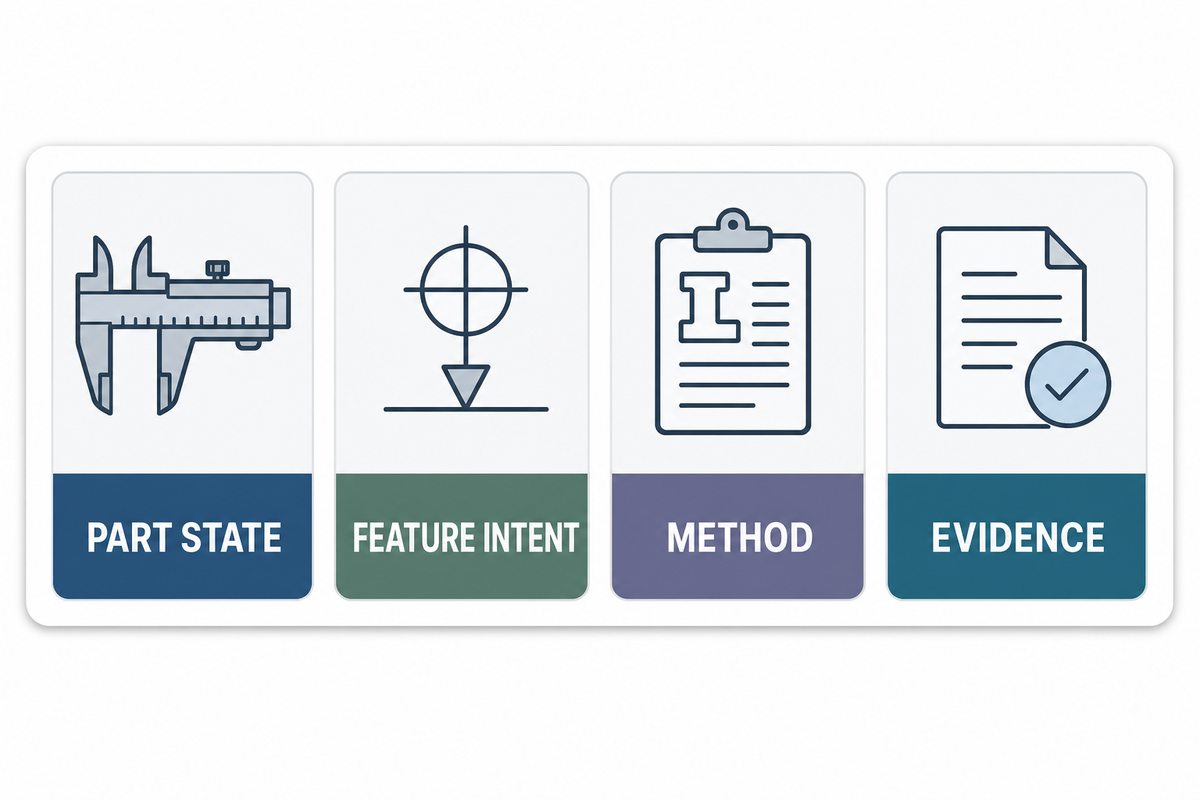
| Element planu kontroli jakości | Pytanie, na które należy odpowiedzieć |
|---|---|
| Stan części | Stan po zamocowaniu, po zwolnieniu, kondycjonowaniu, wykończeniu czy inny wskazany stan? |
| Funkcja cechy | Która relacja między cechami ma znaczenie funkcjonalne, a które wymiary są wyłącznie informacyjne? |
| Metoda | Jaki układ baz i metoda pomiaru umożliwią podjęcie decyzji? |
| Dokumentacja | Jaki raport, próbka lub zapis jest wymagany dla tego zamówienia? |
Lepsze zapytanie ofertowe dotyczące obróbki CNC ABS: przekazanie 6 kluczowych informacji
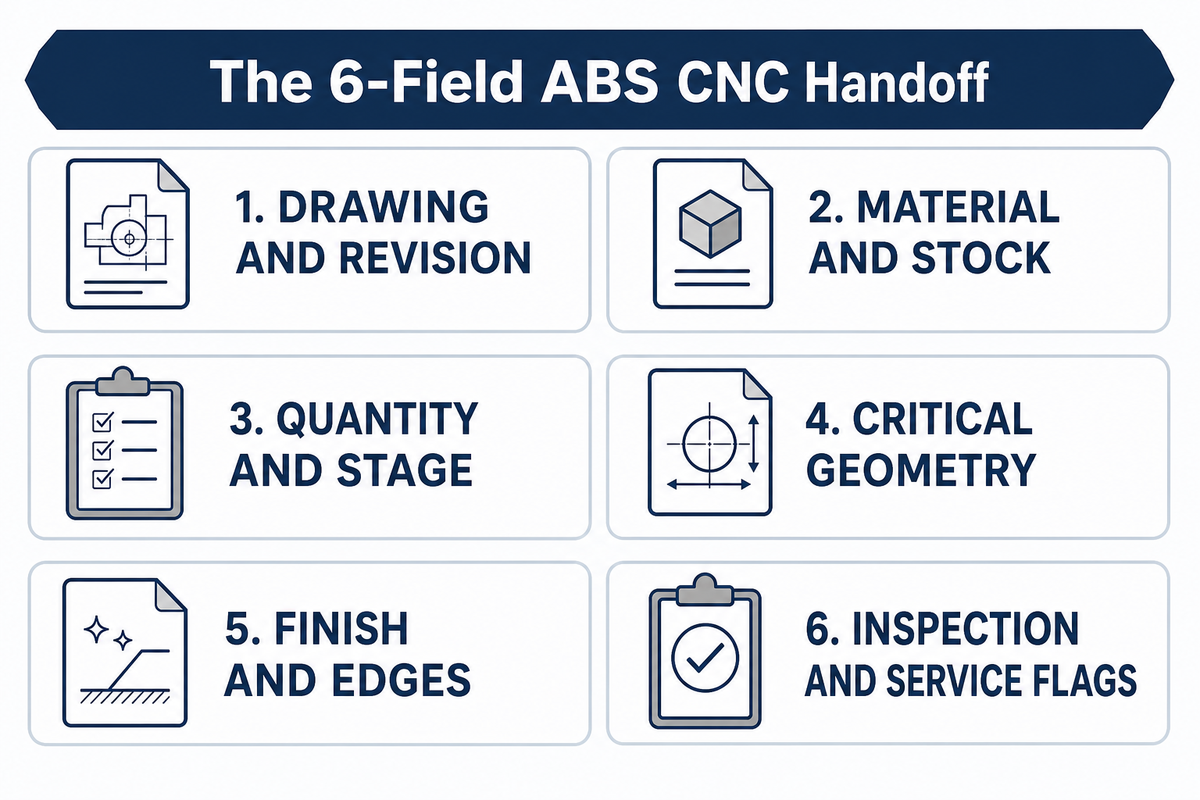
| Pole | Minimalny zakres przekazywanych informacji |
|---|---|
| 1. Rysunek i rewizja | Kontrolowany pakiet 2D/3D, rewizja, bazy, cechy krytyczne i nierozstrzygnięte pytania. |
| 2. Materiał i półfabrykat | Wskazany gatunek ABS, postać, np. płyty ABS, wymagany kolor lub stan oraz dopuszczalne zamienniki. |
| 3. Ilość i etap | Prototyp, partia walidacyjna lub produkcja; w miarę dostępności także przewidywana częstotliwość zamówień. |
| 4. Geometria krytyczna | Ścianki, kieszenie, gwinty, otwory, powierzchnie widoczne, wąskie tolerancje, wzajemne położenie baz. |
| 5. Wykończenie i krawędzie | Stan po obróbce skrawaniem lub wskazane wykończenie, dopuszczalne ślady narzędzia, wymagania dotyczące złamania krawędzi i zadziorów. |
| 6. Kontrola jakości i warunki eksploatacji | Stan pomiaru, raporty, pakowanie oraz wszelkie warunki kontaktu chemicznego lub środowiskowe wymagające walidacji materiału. |
Co wynika z dostępnych danych, a czego nie można na ich podstawie stwierdzić
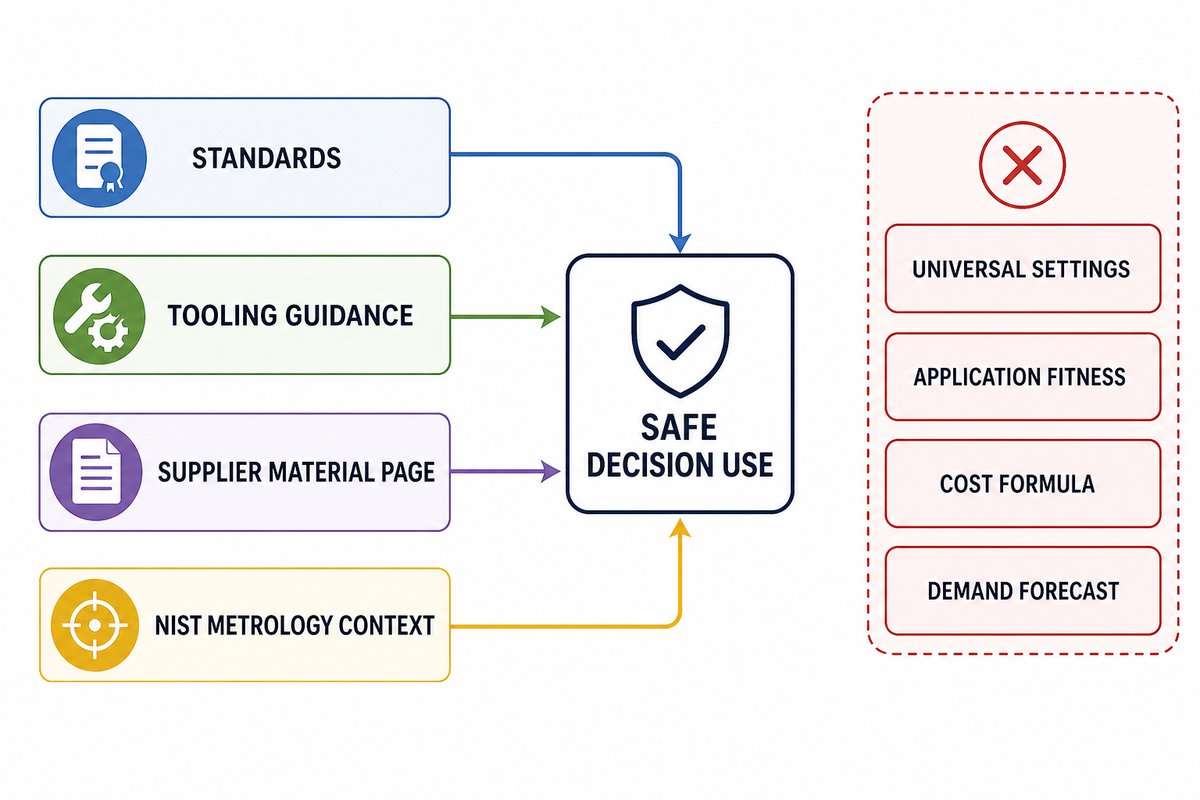
| Kontekst źródła | Bezpieczne wykorzystanie przy podejmowaniu decyzji | Czego źródło nie potwierdza |
|---|---|---|
| ASTM D4673-16 | Sprawdź wymagania dotyczące klasyfikacji lub oznaczenia na rysunku technicznym. | Jeden zestaw parametrów obróbki skrawaniem dla każdej postaci półfabrykatu ABS. |
| ISO 19062-1 | Zachowaj wskazane oznaczenie materiału w dokumentacji przeglądu. | Brak uniwersalnego zestawu właściwości dla wszystkich gatunków materiału oferowanych przez dostawców. |
| Strona dostawcy z informacjami o materiale | Podaj gatunek, postać półfabrykatu i kontekst tolerancji. | Właściwości użytkowe konkretnej części. |
| Wytyczne Bantam Tools | Podczas ograniczonej próby zapisuj obserwacje dotyczące wiórów i narzędzia. | Brak ustawień posuwu i prędkości skrawania właściwych dla ABS. |
| Branżowe źródło dotyczące obróbki skrawaniem | Przy widocznych objawach stosuj diagnostykę polegającą na sprawdzaniu jednej zmiennej naraz. | Brak uniwersalnych limitów dotyczących mocowania, chłodziwa ani temperatury. |
| Porównanie przebiegów procesu według Hubs | Porównuj założenia dotyczące konkretnej części i kolejnych iteracji. | Brak reguły określającej dla ABS próg ilościowy zmiany procesu. |
| ISO 291 | Określ warunki kondycjonowania i kontekst kontroli. | Brak gwarancji tolerancji obróbki skrawaniem. |
| Kontekst metrologiczny według NIST | Określ bazę odniesienia, metodę i wymagania dotyczące identyfikowalności. | Przydatność do konkretnego zastosowania. |
| Strona usługowa Zhenling | Przekaż określony zakres informacji do przeglądu handlowego. | Deklaracja możliwości firmy zawarta w tym przewodniku edukacyjnym. |
Jak podchodzić do ogólnych określeń związanych z obróbką skrawaniem?
Określenia „ABS obrabiany CNC”, „obróbka skrawaniem tworzywa ABS” i „wskazówki dotyczące obróbki” to etykiety wyjściowe, a nie instrukcje procesu. Określenia takie jak „węglik”, „5-osiowy”, „frezowanie współbieżne” i „obróbka na sucho” nadal wymagają weryfikacji narzędzia, geometrii, półfabrykatu, ustawienia i kontroli procesu w zakładzie. Same te operacje skrawania nie określają parametrów dla konkretnej części, a nieprawidłowych parametrów skrawania nie da się zdiagnozować na podstawie samej etykiety. Podobnie określenia „opłacalny ABS” czy „prototypy i części do zastosowań końcowych” opisują kontekst projektu, a nie właściwości materiału. W przypadku wymagań dotyczących doskonałej jakości powierzchni lub dokładności wymiarowej należy określić sposób kontroli i kryteria akceptacji. Rozszerzalność cieplna, doskonała udarność, zakres temperatury ugięcia i niska przewodność cieplna muszą wynikać z danych dotyczących wskazanego gatunku i planu walidacji materiału.Jakie są wady tworzywa ABS w przypadku części obrabianych skrawaniem?
Wady ABS przy obróbce skrawaniem zależą od wskazanego półfabrykatu, geometrii części i warunków eksploatacji; należy ocenić reakcję na temperaturę, zachowanie wiórów, podparcie ścianek, jakość powierzchni, stan krawędzi i stan podczas kontroli.
W przypadku obróbki skrawaniem należy ocenić reakcję na temperaturę, zachowanie wiórów, podparcie ścianek, jakość powierzchni, stan krawędzi, stan podczas kontroli oraz konkretny gatunek lub postać półfabrykatu. Nawet część z ABS obrobiona skrawaniem może wyglądać na akceptowalną, choć nadal wymagają dopracowania pomiary po zwolnieniu z mocowania, powierzchnia kosmetyczna lub wymagania dotyczące zadziorów. W przypadku eksploatacji należy osobno zweryfikować rzeczywiste warunki chemiczne, temperaturę, obciążenie, czas i naprężenia szczątkowe. Ogólne stwierdzenie „ABS jest odpowiedni” nie pozwala podjąć tych decyzji ani potwierdzić zgodności chemicznej.Czy obróbka skrawaniem ABS jest opłacalna?
Opłacalność obróbki skrawaniem ABS należy oceniać przez porównanie ofert dla tej samej, kontrolowanej definicji części, półfabrykatu, ilości, wykończenia, stanu kontroli i harmonogramu; każda oferta powinna określać przyjęte założenia.
Opłacalność obróbki skrawaniem ABS należy traktować jako kwestię wymagającą porównania, a nie uniwersalnego wzoru. Należy poprosić każdego oferenta o podanie, jakie założenia dotyczące definicji części, postaci półfabrykatu, geometrii, ustawienia, kontroli, obróbki wykończeniowej, ilości, pakowania i dostawy uwzględniono w ofercie. Oferty można porównywać tylko wtedy, gdy każdy oferent otrzyma tę samą kontrolowaną rewizję rysunku, wskazany gatunek, wymagania dotyczące powierzchni, ilość, wymagania dotyczące pakowania i plan akceptacji. Deklaracja niskiego kosztu bez tych wspólnych danych nie stanowi podstawy do porównania przy zakupie.Co uwzględnić w zapytaniu ofertowym dotyczącym obróbki CNC ABS?
Zapytanie ofertowe dotyczące obróbki CNC ABS powinno obejmować pakiet 6 informacji: kontrolowany rysunek techniczny, wskazany gatunek i postać półfabrykatu, ilość, cechy krytyczne, wykończenie, stan kontroli oraz istotne warunki eksploatacji przed przeglądem oferty.
Należy dołączyć kontrolowany model i rysunek techniczny, rewizję, wskazany gatunek ABS i postać półfabrykatu, ilość i etap rozwoju, krytyczną geometrię i zależności między bazami odniesienia, wymagane wykończenie powierzchni i stan krawędzi, a także stan kontroli lub raport wymagany do akceptacji. Należy wskazać, które wymaganie jest nadrzędne, jeśli rysunek i model wydają się sprzeczne. Trzeba określić, czy dopuszcza się zatwierdzony zamiennik, czy kolor lub wygląd mają znaczenie funkcjonalne oraz czy wynik dotyczący prototypu posłuży do zatwierdzenia późniejszego przebiegu procesu produkcyjnego. Należy dodać informacje o warunkach eksploatacji, jeśli część może mieć kontakt z chemikaliami, temperaturą, długotrwałym obciążeniem, promieniowaniem UV, środkami czyszczącymi lub innymi czynnikami mogącymi wpływać na zachowanie materiału. Informacje te nie mają skłaniać zakładu obróbki skrawaniem do zgadywania zgodności chemicznej; pozwalają przekazać to zagadnienie do walidacji materiału, zanim w ofercie pojawi się myląca obietnica dotycząca produkcji. Przydatna odpowiedź ofertowa powinna następnie określać założenia, nierozstrzygnięte kwestie i dowody potrzebne do potwierdzenia finalnej części.Materiały źródłowe
- ASTM D4673-16 — dokument dotyczący klasyfikacji i specyfikacji tworzywa ABS.
- ISO 19062-1:2015 — pola oznaczenia i specyfikacji ABS.
- ISO 291:2008 — standardowe warunki atmosferyczne do kondycjonowania i badania tworzyw sztucznych.
- NIST: identyfikowalność metrologiczna — kontekst pomiarów i identyfikowalności.
- Curbell Plastics: ABS — informacje dostawcy dotyczące kwalifikacji gatunku i tolerancji, wykorzystane w zakresie określonym przez dostawcę.
- Bantam Tools: przegląd prędkości i posuwów — ogólne uwagi o obciążeniu wiórem i tarciu; nie jest to tabela parametrów dla ABS.
- Hubs: druk 3D a obróbka CNC — słownictwo dotyczące porównania procesów; nie przyjęto liczbowego progu, który nie dotyczy ABS.
- OSHA: pyły palne — wyłącznie odesłanie do oceny zagrożeń w zakładzie; nie stanowi wniosku dotyczącego bezpieczeństwa w tym artykule.
Przejrzystość źródeł: W tym przewodniku wykorzystano normy, kontekst metrologiczny oraz ograniczone zakresowo źródła dostawców i narzędzi. Na ich podstawie nie wyciąga się wniosków dotyczących możliwości Zhenling, bezpieczeństwa środowiskowego, zgodności chemicznej ani uniwersalnych parametrów obróbki skrawaniem.

ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


