Skontaktuj się z firmą Zhenling

Usługi obróbki CNC magnezu: części na zamówienie według rysunku technicznego
Prosimy przesłać aktualny rysunek techniczny lub model, wskazać stop magnezu, wymiary krytyczne, wymagania dotyczące powierzchni, liczbę sztuk i miejsce dostawy. Zhenling przeanalizuje przebieg procesu technologicznego i określi, co można potwierdzić, co wymaga wyjaśnienia, a co przed wyceną wymaga dokumentacji dotyczącej konkretnego projektu. Zapytania o obróbkę CNC magnezu powinny obejmować dostępność stopu, rysunek techniczny, tolerancje, chłodziwo, dokumentację dotyczącą kontroli wiórów, obróbkę wykończeniową oraz udokumentowany przebieg procesu z uwzględnieniem bezpieczeństwa. Kwestie nierozstrzygnięte należy wyraźnie wskazać. Możliwości wykonania, dokumentacja i terminy stają się wiążące dla danego zamówienia dopiero wtedy, gdy pisemna oferta rozstrzyga te kwestie.
Granice możliwości wykonania: dostępność stopu magnezu, tolerancje, oprzyrządowanie, chłodziwo, kontrolę wiórów, postępowanie w razie pożaru, obróbkę wykończeniową, dokumentację i czas realizacji potwierdza się dla każdego projektu. Informacje na tej stronie nie oznaczają, że samo posiadanie standardowych obrabiarek CNC potwierdza zdolność do obróbki magnezu.
Od 2006 roku
Okres działalności firmy
8 000 m²
Zakład w Jiashan; hala produkcyjna o powierzchni 6 000 m²
3-, 4- i 5-osiowe
Centra obróbcze ogólnego zastosowania deklarowane przez Zhenling
Analiza projektu
Zakres obróbki magnezu potwierdzany przed wyceną
Od założeń dotyczących masy do zweryfikowanego przebiegu procesu obróbki magnezu
Zmniejszenie masy to dopiero pierwszy punkt wyjścia. Dobór procesu zależy także od sztywności, drgań, obciążeń, temperatury, styków narażonych na korozję, postaci półfabrykatu, obróbki wykończeniowej, kontroli, warunków eksploatacji i dokumentacji potrzebnej do odbioru gotowych części z magnezu. Recenzowany przegląd zastosowań magnezu opisuje etapowy proces projektowania, analizy, wytwarzania i badań; ta sekwencja stanowi tło branżowe, a nie dowód możliwości Zhenling.
Krok 01: Cel
Określ cel zastosowania magnezu
Należy określić docelową masę, funkcję części w montażu, środowisko pracy oraz istotny rodzaj uszkodzenia lub parametr użytkowy. Stwierdzenie „ma być lżejsza” nie mówi dostawcy, czy część musi być odporna na odkształcenia, chronić elektronikę, tłumić drgania czy wytrzymać kontakt z innym metalem.
Punkt decyzyjny
Niedopasowanie ryzyka do kosztów staje się widoczne, ponieważ przywołane porównanie sił skrawania 280 N/mm² i 640 N/mm² nie dowodzi możliwości precyzyjnej obróbki CNC części samochodowej lub lotniczej. Mniejsza siła skrawania nie zawsze oznacza niższą łączną cenę. Zamiast ogólnej prezentacji materiału można poprosić o analizę konkretnego rysunku technicznego; Zhenling nie będzie twierdzić, że dane branżowe potwierdzają możliwości jej maszyny, narzędzia lub procesu.
Krok 02: Materiał
Określ stan materiału
Należy podać stop, stan utwardzenia lub inny stan materiału, postać wyrobu, obowiązującą specyfikację oraz dopuszczalny sposób zatwierdzenia zamiennika. AZ31B i AZ91D mogą pojawiać się w wyszukiwarkach, ale stop przerabiany plastycznie i stop odlewany ciśnieniowo nie są zamiennymi oznaczeniami zakupowymi.
Krok 03: Weryfikacja
Zweryfikuj cały przebieg procesu
Trzeba powiązać przedmiot obrabiany, maszynę, narzędzie, mocowanie przedmiotu obrabianego, gospodarkę wiórami, wykończenie powierzchni, kontrolę, pakowanie i procesy podwykonawców. Przydatna oferta wyraźnie wskazuje każde nierozstrzygnięte założenie, które może wpłynąć na koszt lub odbiór.
Mniejsza siła skrawania nie oznacza zawsze niższych kosztów
Luxfer MEL Technologies podaje średnią właściwą siłę skrawania magnezu wynoszącą 280 N/mm² wobec około 640 N/mm² dla aluminium i wskazuje, że obróbka magnezu może wymagać około 55% mocy potrzebnej do obróbki aluminium.1 Liczby te należy traktować jako reprezentatywne dane źródłowe, a nie obietnicę dotyczącą każdego stopu, frezu, maszyny czy geometrii.
- Mniejsza siła skrawania może zmniejszyć obciążenie krawędzi skrawającej.
- Stabilność części nadal może ograniczać intensywność obróbki.
- Na czas obróbki nadal wpływają dokładność i ostrość narzędzia, odprowadzanie wiórów, prześwity oraz ograniczenia maszyny.
- Koszty kontroli, zabezpieczeń przeciwpożarowych, obróbki wykończeniowej i logistyki mogą w wycenie przeważyć nad różnicą w mocy skrawania.
55%
Branżowy szacunek mocy potrzebnej do skrawania magnezu względem aluminium w przywołanych warunkach.1
7 danych wejściowych
O porównywalności wycen nadal decydują rewizja rysunku technicznego, materiał, liczba sztuk, geometria, wykończenie, kontrola i zakres dostawy.
Jak korzystać z porównania
Wniosek: dane o mocy mogą posłużyć do sformułowania pytania, ale nie do obliczania uniwersalnych oszczędności. Zhenling musi wycenić część po jej przeanalizowaniu.
Masa i sztywność
Jaką masę docelową i dopuszczalne ugięcie musi spełniać część?
Określenie magnezu jako najlżejszego metalu konstrukcyjnego nie zastępuje analizy obciążeń i sztywności.
Identyfikacja materiału
Czy wymagany jest czysty magnez, określony stop magnezu, czy materiał dobrany na podstawie parametrów użytkowych?
Skład chemiczny, stan i postać wyrobu wpływają na zakup materiału, obróbkę skrawaniem, obróbkę wykończeniową i weryfikację.
Środowisko pracy
Jakie wymagania dotyczą temperatury, wilgoci, substancji chemicznych, kontaktów elektrycznych i styków z innymi metalami?
Odporność na korozję i sposób ochrony muszą odpowiadać warunkom pracy w zespole, a nie ogólnemu opisowi materiału.
Charakter produkcji
Czy chodzi o prototyp, serię pomostową czy powtarzalną produkcję przy stabilnych rewizjach?
Przygotowanie produkcji, kontrola, zobowiązania dotyczące materiału i ryzyko zmian zależą od sposobu uruchamiania kolejnych partii.
Sprawdź wybór materiału przed złożeniem wniosku o wiążącą wycenę
Prosimy przesłać informacje o jednej krytycznej cesze części, docelowej masie oraz wskazanym stopie albo nierozstrzygniętej kwestii doboru materiału. Taka wstępna analiza, wymagająca niewielu danych, pozwala ustalić, czy zapytanie ofertowe jest gotowe do przygotowania pełnej propozycji obróbki skrawaniem.
Ocena stopu, geometrii i przydatności procesu do produkcji części magnezowych na zamówienie
Obróbka CNC magnezu zaczyna się od jednoznacznego oznaczenia materiału i analizy geometrii. Zewnętrzny przegląd zastosowań przemawia za etapowym procesem opracowania wyrobu, ale nie wskazuje stopu ani nie zatwierdza procesu dla tego zamówienia.
Dostawcy nie mogą odpowiedzialnie zaoferować części z magnezu obrabianych CNC wyłącznie na podstawie słowa kluczowego, ponieważ stop, postać półfabrykatu, powierzchnia mocowania, dostęp do cech geometrycznych, stan krawędzi i baza odniesienia do kontroli wpływają na proces obróbki skrawaniem. Każdy dostawca proszony o ofertę obróbki magnezu potrzebuje tych danych, zanim oceni możliwość wykonania.
Pakiet danych materiałowych
- Stop oraz stan utwardzenia lub inny stan materiału
- Płyta, pręt, profil wyciskany, odlew, odkuwka lub półfabrykat dostarczony przez nabywcę
- Specyfikacja materiału i wymagany certyfikat
- Zatwierdzone zamienniki i osoba odpowiedzialna za zatwierdzenie
- Wymagania dotyczące identyfikowalności partii i znakowania
PUNKT DECYZYJNY
Niedopasowanie materiału powoduje ryzyko i opóźnienia, ponieważ AZ31B, AZ91D i różne postacie wyrobu nie są zamienne. Zewnętrzne porównanie 280 N/mm² z 640 N/mm² nie dowodzi możliwości precyzyjnej obróbki części do zastosowań samochodowych lub lotniczych. W odróżnieniu od tabeli półfabrykatów prośba o analizę konkretnego rysunku technicznego pozwala ocenić kompromisy związane z wyborem materiału.
Pakiet danych geometrycznych
- Nadzorowany rysunek techniczny i model trójwymiarowy
- Bazy odniesienia i zależności między krytycznymi tolerancjami
- Cienkie ścianki, głębokie kieszenie, żebra, gwinty i małe promienie
- Powierzchnie mocowania i cechy podatne na odkształcenia
- Wymagania dotyczące zadziorów, stępienia krawędzi i wyglądu powierzchni
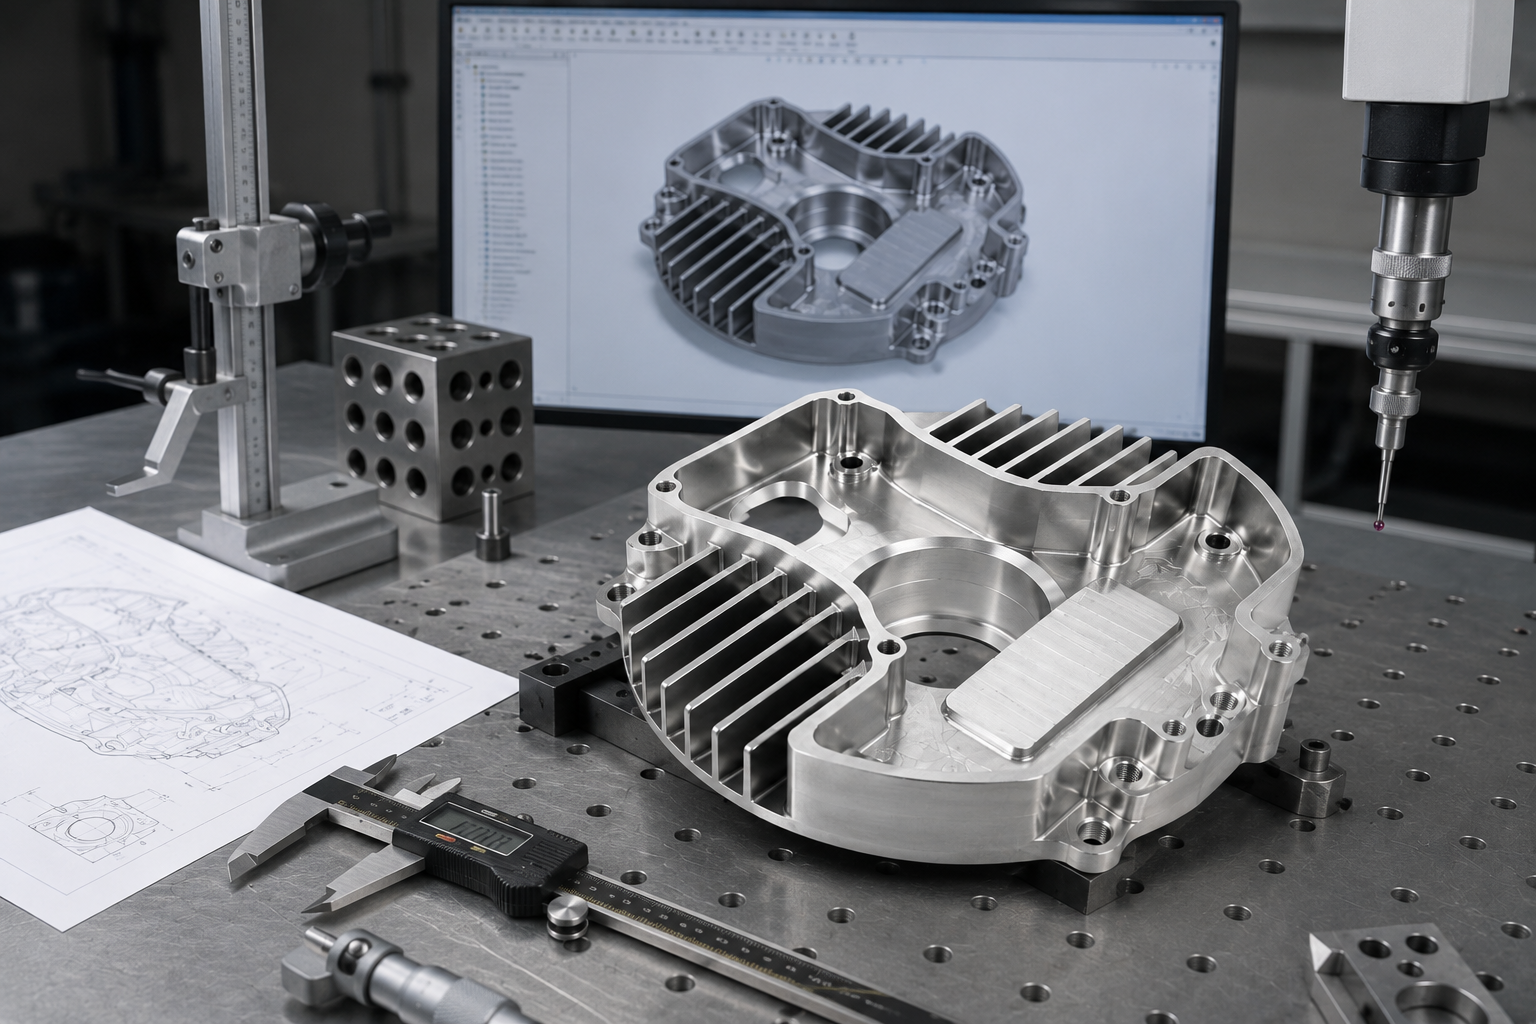 DANE GEOMETRYCZNE ZABEZPIECZONE
Pakiet danych produkcyjnych
- Liczba prototypów i sztuk w kolejnych partiach
- Przewidywane roczne zapotrzebowanie i stabilność rewizji
- Wymagany termin i miejsce dostawy
- Zakres kontroli i dokumentacji
- Zatwierdzenia dotyczące wykończenia, pakowania i podwykonawców
ZAKRES ZAPYTANIA
AZ31B, AZ91D, płyta magnezowa, kęs magnezowy i magnez odlewany to przydatne punkty wyjścia do rozmowy o materiale. Nie stanowią wykazu półfabrykatów dostępnych w Zhenling ani dowodu, że wskazany gatunek został już dopuszczony do obróbki na konkretnej maszynie.
Dopasuj przebieg procesu do geometrii, a nie do wykazu maszyn
| Sygnał z rysunku technicznego | Pytanie o przebieg procesu | Wymagane potwierdzenie |
|---|---|---|
| Wiele powierzchni wymagających indeksowania | Czy dostęp zapewniany przez obróbkę 4-osiową lub 5-osiową może ograniczyć liczbę ponownych mocowań bez pogorszenia mocowania przedmiotu obrabianego? | Koncepcja ustawienia, przeniesienie baz odniesienia, chronione powierzchnie i kolejność kontroli |
| Cechy obrotowe lub średnice współśrodkowe | Czy toczenie pozwoli wyznaczyć bazę funkcjonalną przed frezowaniem? | Przebieg procesu na maszynach, sposób przenoszenia części między operacjami, definicja bicia i metoda pomiaru |
| Cienkie ścianki lub podatne żebra | Jak podeprzeć przedmiot obrabiany, aby uniknąć odkształceń wywołanych mocowaniem? | Naddatek w półfabrykacie, powierzchnie styku z przyrządem mocującym, kolejność operacji i pomiar po zwolnieniu z mocowania |
| Głęboka wnęka lub mały promień wewnętrzny | Czy narzędzie dosięgnie obrabianego miejsca bez nadmiernego wysięgu lub ponownego skrawania wiórów? | Średnica narzędzia, zasięg, podcięcie naroża, droga odprowadzania wiórów i oczekiwane wykończenie |
| Wskazanie obróbki elektroerozyjnej lub niedostępna cecha geometryczna | Czy proponowana operacja jest zgodna ze wskazanym materiałem i planem kontroli ryzyka? | Pisemne potwierdzenie kwalifikacji procesu i odpowiedzialności; nie należy wywodzić przydatności z ogólnych możliwości obróbki elektroerozyjnej |
Analiza narzędzia i przedmiotu obrabianego
Wytyczne branżowe wiążą wyjątkowo dobrą skrawalność z wysokimi prędkościami skrawania i mniejszą siłą skrawania, ale ostrzegają też, że czynnikiem ograniczającym może być niestabilne mocowanie przedmiotu obrabianego.1 Praktyczna analiza obejmuje geometrię ostrza, założenia dotyczące trwałości narzędzia, stan krawędzi, obciążenie przyrządu mocującego, tworzenie wiórów oraz stan powierzchni pozostawionej do kontroli lub obróbki wykończeniowej.
Analiza prześwitów i wykończenia
Nie należy bez kontekstu przenosić do zamówienia ogólnej wskazówki, takiej jak „unikać małych kątów przyłożenia”. Warto poprosić dostawcę o wyjaśnienie doboru geometrii narzędzia, przewidywanego powstawania zadziorów, docelowego doskonałego wykończenia powierzchni oraz sposobu ochrony końcowej bazy odniesienia i powierzchni o wymaganym wyglądzie.
ZALEŻNOŚCI MIĘDZY TOLERANCJĄ A BICIEM
Skrawalność magnezu może sprawiać, że sama obróbka wygląda na prostą. Weryfikacja pozostaje trudna, ponieważ stan materiału, przyrząd mocujący, wióry, zabezpieczenia przeciwpożarowe, kontrola i obróbka wykończeniowa muszą tworzyć spójny system.
Sprawdź dokumentację potwierdzającą kwalifikacje i bezpieczeństwo obróbki magnezu
Drobne wióry i pył magnezowy stwarzają zagrożenie pożarem metalu palnego. Odpowiedzialny nabywca pyta, czy proponowana obróbka magnezu odbywa się według udokumentowanego przebiegu procesu kontroli ryzyka, odpowiedniego dla zamówienia i obejmującego wióry, źródła zapłonu, dobór cieczy, utrzymanie porządku, postępowanie w razie pożaru, personel i odpady, a nie tylko o to, czy dostawca ma frezarkę CNC.
Podstawa prawna
Dokładny zakres amerykańskiego przepisu OSHA
Przepis OSHA 1910.157(d)(6) wymaga rozmieszczenia przenośnych gaśnic lub innych pojemników ze środkiem gaśniczym klasy D tak, aby odległość dojścia z obszaru pracy z metalami palnymi wynosiła 75 stóp (22,9 m) lub mniej. Obejmuje on obszary, w których co najmniej raz na dwa tygodnie powstają proszki, płatki, wióry lub produkty metalowe palne o podobnej wielkości.2
Czego ten przepis nie potwierdza
Z przytoczonego przepisu nie wynika, że Zhenling ma gaśnicę klasy D, system gaśniczy typu D ani konkretną konfigurację zakładu. W odniesieniu do proponowanego zamówienia należy poprosić o dokumentację dotyczącą właściwego zakładu i analizę wymagań obowiązujących w danej jurysdykcji.
Problem opisany na forum: kilka zakładów odmówiło obróbki magnezu, zanim nabywca znalazł dostawcę gotowego podjąć się pracy.6 Nie chodzi wyłącznie o porównanie mocy produkcyjnych z ceną; oferent musi wykazać wiarygodność proponowanego przebiegu procesu i zabezpieczeń.
Zewnętrzny wymóg zweryfikowany
Dostępność środka gaśniczego
Należy potwierdzić właściwy środek gaśniczy klasy D, jego rozmieszczenie, stan kontroli, szkolenia i plan reagowania. W przypadku palnego magnezu gaśnica ABC nie zastępuje postępowania przewidzianego dla pożaru klasy D.
Punkt decyzyjny: brak dokumentacji dotyczącej postępowania w razie pożaru stanowi problem bezpieczeństwa, ponieważ OSHA określa dla objętych przepisem obszarów maksymalną odległość dojścia wynoszącą 75 stóp (22,9 m).2 Zhenling nie będzie twierdzić bez dokumentacji, że jej zakład produkcyjny CNC spełnia ten wymóg dotyczący magnezu. Zamiast ogólnego stwierdzenia o posiadaniu gaśnic prośba o analizę konkretnych dowodów bezpieczeństwa pozwala ocenić rzeczywiste kompromisy.
Wymagane potwierdzenie dla projektu
Kontrola wiórów i pyłu
Należy zapytać, jak wióry magnezowe są oddzielane, odprowadzane, zbierane, przechowywane i usuwane z hali obróbki. Pełna odpowiedź obejmuje regularne czyszczenie, drobne frakcje, zanieczyszczenie innymi materiałami, gorące cząstki i odpowiedzialność za utylizację.
Wymagane potwierdzenie dla projektu
Ryzyko związane z cieczami i wodorem
Przegląd bezpieczeństwa z 2025 roku ostrzega, że ciecze na bazie wody lub emulsje mogą reagować z magnezem i wytwarzać palny wodór.3 Należy poprosić o opis zatwierdzonego sposobu obróbki z chłodziwem lub na sucho, zasad wentylacji, monitorowania i postępowania w sytuacjach wyjątkowych dla danego stopu i operacji.
Wymagane potwierdzenie dla projektu
Zapobieganie zapłonowi
Należy zapytać, jak w ramach procesu kontroluje się ciepło, tarcie, iskry, uszkodzenie narzędzia, ponowne skrawanie wiórów, źródła elektryczności statycznej i nagromadzone drobiny, które mogą się zapalić. Stwierdzenie „magnez w postaci gotowego, litego wyrobu trudno zapalić” nie oznacza, że małe wióry i pył są bezpieczne.
Wymagane potwierdzenie dla projektu
Personel i procedury
Należy poprosić o instrukcje dotyczące konkretnych zadań, zakres szkoleń, podział ról w sytuacjach awaryjnych, częstotliwość sprzątania i zasady zgłaszania incydentów. Deklaracja bezpiecznej produkcji wymaga aktualnej dokumentacji i przypisania odpowiedzialności, a nie ogólnego zdania o bezpieczeństwie.
Zabezpieczenia Zhenling dotyczące magnezu
Dostępne dokumenty własne firmy nie potwierdzają stosowania zabezpieczeń przeciwpożarowych i odciągów przeznaczonych do magnezu, kwalifikacji chłodziwa, przeszkolenia operatorów, zgody ubezpieczyciela ani procedur usuwania odpadów. Kwestie te trzeba potwierdzić, zanim ofertę będzie można uznać za opartą na zweryfikowanym przebiegu procesu.
Weryfikacja dokumentacji bezpieczeństwa dostawcy
| O co zapytać | Przydatne dowody | Niewystarczająca odpowiedź wymagająca wyjaśnienia |
|---|---|---|
| Porównywalne prace z magnezem | Zanonimizowana karta przebiegu procesu technologicznego, zakres materiału i geometrii, data, wynik oraz wyciągnięte wnioski | „Obrabiamy każdy metal” |
| Sposób kontroli wiórów | Opis wyposażenia, plan rozdzielenia stanowisk, częstotliwość czyszczenia, sposób przechowywania i wskazanie osoby odpowiedzialnej | „Maszyna ma odciąg” |
| Postępowanie w razie pożaru | Właściwy środek gaśniczy klasy D, dostęp do niego, kontrole, szkolenia, zapis ćwiczeń lub działań ratowniczych oraz wymagania lokalne | „Mamy gaśnice” |
| Decyzja dotycząca cieczy | Zatwierdzony proces, podstawa oceny zgodności cieczy z materiałem, wentylacja, monitorowanie i kontrola odstępstw | „Używamy zwykłego chłodziwa” |
| Sposób postępowania z odpadami | Zbieranie, oznakowanie, tymczasowe przechowywanie, odpowiedzialność przewoźnika lub podmiotu zajmującego się recyklingiem oraz niedozwolone praktyki | „Wióry trafiają do recyklingu” |
Z tej listy należy skorzystać przed zatwierdzeniem dostawcy. Podczas rozmowy technicznej warto otworzyć listę na stronie i odnotować przy każdej odpowiedzi, czy została zweryfikowana, oczekuje na potwierdzenie, nie ma zastosowania, czy nie jest poparta dowodami. Lista ujawnia luki; nie stanowi certyfikatu dostawcy.
Potwierdź tolerancje, kontrolę, obróbkę wykończeniową i dokumentację na podstawie rysunku technicznego
Precyzyjna obróbka magnezu nie sprowadza się do jednej wartości tolerancji. Wielkość cechy geometrycznej, układ baz odniesienia, podatność ścianek, postać materiału, mocowanie przedmiotu obrabianego, dostęp narzędzia, kolejność operacji, temperatura, naddatek na wykończenie i metoda pomiaru mogą zmienić zarówno to, co jest wykonalne, jak i rodzaj dokumentacji pozwalającej potwierdzić zgodność. Przeanalizowany opis procesu opracowania wyrobu umieszcza badania po projektowaniu oraz analizie odkształcalności i procesu; nie definiuje uniwersalnej tolerancji ani metody kontroli.
Potwierdzenie tolerancji dla poszczególnych cech
Należy zaznaczyć wymiary i wymagania geometryczne wpływające na pasowanie, uszczelnienie, ruch, ustawienie lub zatwierdzenie. Zamiast przypisywać całemu rysunkowi technicznemu uniwersalną tolerancję obróbki skrawaniem, warto poprosić Zhenling o potwierdzenie proponowanego procesu i metody kontroli tych cech.
- Nadzorowany układ baz odniesienia
- Wymiar krytyczny i jego znaczenie funkcjonalne
- Metoda pomiaru i dostęp do mierzonej cechy
- Wymagania dotyczące kontroli próbek lub kontroli wszystkich sztuk
- Format raportu i osoba odpowiedzialna za odbiór
Punkt decyzyjny: niejednoznaczne tolerancje stwarzają ryzyko błędów kontroli i konieczności poprawek, ponieważ wartość bez kontekstu bazy odniesienia, stanu swobodnego i metody może prowadzić do błędnej oceny zgodności. Zhenling nie będzie twierdzić, że ogólne odniesienie do ISO lub ASME potwierdza możliwość wykonania konkretnej cechy metodą CNC. W odróżnieniu od tabeli tolerancji prośba o analizę konkretnego rysunku technicznego ujawnia kompromisy związane z pomiarem; współrzędnościowa maszyna pomiarowa nie musi być właściwą metodą dla każdej cechy.
Analiza obróbki wykończeniowej oparta na wymaganiach użytkowych
Punktem wyjścia powinny być wymagania dotyczące korozji, zużycia, wyglądu, kontaktu elektrycznego, maskowania, grubości powłoki, koloru, przyczepności i badań. Anodowanie, nakładanie powłok konwersyjnych, lakierowanie, galwanizacja lub nakładanie powłok proszkowych mogą być rozważane jako sposoby wykończenia powierzchni, ale ta strona nie deklaruje własnej linii ani zatwierdzonego przebiegu procesu.
- Obowiązująca specyfikacja wykończenia i jej rewizja
- Wymóg zatwierdzonego wykonawcy procesu lub uzyskania zgody
- Obszary maskowania i kontaktu elektrycznego
- Ograniczenia dotyczące przygotowania powierzchni i obchodzenia się z częściami
- Kryteria dotyczące certyfikatu, badań i wyglądu
Stan po obróbce skrawaniem
Należy określić dopuszczalność śladów narzędzia, stan zadziorów i krawędzi, chronione powierzchnie, czyszczenie oraz zabezpieczenie przed korozją podczas przechowywania. „Doskonała powierzchnia” ani „doskonałe wykończenie powierzchni” nie są kryteriami kontroli.
Obróbka wykończeniowa u podwykonawcy
Należy wskazać, kto wybiera i zatwierdza wykonawcę procesu, jak części są chronione w transporcie, które wymiary mierzy się przed obróbką wykończeniową i po niej oraz kto odpowiada za niezgodności. Każda oferta powinna ujawniać operację wykonywaną przez podwykonawcę, zamiast ją ukrywać.
Odbiór gotowych części
Należy uzgodnić dokumentację materiałową, wyniki pomiarów wymiarów, certyfikaty wykończenia, kryteria wizualne, oznakowanie, zabezpieczenie i identyfikowalność. Zakres dokumentacji dla gotowych części z magnezu powinien być określany osobno dla każdego zamówienia.
KONTROLA_TOLERANCJI
BAZA_A
Matryca analizy rysunku technicznego i odbioru
| Krytyczna pozycja | Wymaganie na rysunku technicznym | Proponowany dowód | Stan przed wyceną |
|---|---|---|---|
| Identyfikacja materiału | Stop, stan, postać wyrobu i specyfikacja | Certyfikat materiałowy i powiązanie z partią wymagane przez nabywcę | Potwierdzić zakres i dostępność |
| Relacja między bazami odniesienia | Funkcjonalne wymaganie geometryczne | Metoda, ustawienie, dobór próbek i pole w raporcie | Potwierdzić możliwość pomiaru |
| Cienka lub podatna cecha | Wymagania dotyczące wymiarów, kształtu i stanu swobodnego | Sposób mocowania i pomiar po zwolnieniu z mocowania | Ocenić ryzyko odkształceń |
| Chropowatość powierzchni | Wskazana powierzchnia, wartość, kierunek i zasada oceny | Przyrząd pomiarowy i zapis, jeśli są wymagane | Potwierdzić wpływ obróbki skrawaniem i wykończenia na siebie |
| Wykończenie ochronne | Specyfikacja, maskowanie, grubość, kolor i badanie | Odpowiedzialność wykonawcy procesu oraz certyfikat lub raport | Potwierdzić przebieg procesu u podwykonawcy |
| Wysyłka końcowa | Pakowanie, etykiety, zabezpieczenie i miejsce dostawy | Sposób pakowania i lista dokumentów | Potwierdzić odpowiedzialność za logistykę |
Dlaczego to ważne: obróbka części do wymaganego wymiaru i wykazanie zgodności tego wymiaru to różne zadania. Do różnych cech mogą nadawać się współrzędnościowa maszyna pomiarowa, ręczny przyrząd pomiarowy, metoda optyczna, przyrząd do pomiaru powierzchni lub sprawdzian funkcjonalny; nabywca i dostawca powinni uzgodnić metodę przed rozpoczęciem produkcji.
Poproś o analizę kryteriów odbioru dla konkretnych cech
Prosimy przesłać oznaczenie wymagania z rysunku technicznego, układ baz odniesienia, postać materiału, wymagania dotyczące wykończenia i oczekiwany raport. W odróżnieniu od ogólnej tabeli tolerancji odpowiedź powinna powiązać konkretną cechę z przebiegiem obróbki skrawaniem i metodą pomiaru; Zhenling nie będzie deklarować uniwersalnej tolerancji.
Zaplecze produkcyjne Zhenling i kwestie wymagające potwierdzenia w zapytaniu ofertowym
Nabywca powinien móc odróżnić potwierdzony fakt dotyczący firmy od deklaracji związanej z konkretnym zamówieniem na obróbkę magnezu.
Ta matryca wyraźnie pokazuje granicę między nimi, dzięki czemu dział zakupów może porównywać dowody bez zakładania, że ogólny opis zakładu obróbki skrawaniem potwierdza wszystkie możliwości obróbki metali reaktywnych. Ogólne informacje o zakładzie nie potwierdzają spełnienia przywołanego wymogu OSHA dotyczącego metali palnych ani żadnego zabezpieczenia przeznaczonego do obróbki magnezu.
Matryca porównania dowodów
1 / 3
Historia firmy
Podano: założona w 2006 roku
To ogólna informacja o okresie działalności firmy; nie wskazuje daty rozpoczęcia obróbki magnezu.
Zakład produkcyjny
Podano: 8 000 m²
To ogólna informacja o zakładzie; należy poprosić o wskazanie dokładnego obszaru planowanej produkcji i stosowanych zabezpieczeń.
Wyposażenie do obróbki skrawaniem
Podano: centra 3-, 4- i 5-osiowe
To punkt wyjścia do rozmowy o geometrii; należy zapytać o konkretną maszynę, jej przestrzeń roboczą, ustawienie i kwalifikację do obróbki magnezu.
Procesy obróbki skrawaniem
Podano: frezowanie, toczenie
Informacja pomaga skierować rysunek techniczny do analizy; nie oznacza, że każdy z tych procesów jest zatwierdzony do obróbki magnezu.
Zakres stopów magnezu
Niepotwierdzony
Do analizy możliwości zakupu materiału należy podać stop, stan, postać wyrobu, specyfikację, liczbę sztuk i wymagania dotyczące certyfikatu.
Historia projektów związanych z magnezem
Niepotwierdzona
Należy poprosić o przykład porównywalnego projektu z usuniętymi danymi poufnymi, odpowiadającego stopem, geometrią, sposobem kontroli ryzyka i datą.
Zabezpieczenia przeciwpożarowe i kontrola wiórów
Niepotwierdzone
Należy poprosić o dokumentację dotyczącą wyposażenia, procedur, szkoleń, kontroli, ubezpieczyciela, odpadów i sytuacji awaryjnych w danym zakładzie.
Tolerancje i kontrola
Analiza rysunku technicznego
Przed zatwierdzeniem zamówienia należy oznaczyć cechy krytyczne i uzgodnić metodę, dobór próbek, raporty i kryteria odbioru.
Obróbka wykończeniowa powierzchni
Analiza projektu
Należy określić wymagane właściwości użytkowe i specyfikację, a następnie potwierdzić wykonawcę procesu, maskowanie, badania, certyfikaty i logistykę.
01
Dział techniczny powinien poprosić o
Rysunek techniczny z naniesionymi oznaczeniami, proponowany przebieg procesu technologicznego, interpretację wymagań dotyczących stopu, analizę trudnych cech geometrycznych, koncepcję mocowania przedmiotu obrabianego i wykaz nierozstrzygniętych kwestii technicznych.
02
Dział jakości powinien poprosić o
Identyfikowalność materiału, metody kontroli cech krytycznych, zasady doboru próbek, przykładowe raporty, dokumentację wykończenia, sposób postępowania z niezgodnościami i zakres przechowywania dokumentacji.
03
Dział zakupów powinien poprosić o
Wykaz operacji objętych ofertą i wyłączonych z niej, podział odpowiedzialności za podwykonawców, założenia dotyczące liczby sztuk, warunki dostawy, sposób pakowania, zasady informowania o zmianach i wskazanie osoby odpowiedzialnej za każdą nierozstrzygniętą kwestię.
Kontroluj przejście od prototypu do produkcji powtarzalnej
Udany prototyp potwierdza wykonanie jednej partii w kontrolowanych warunkach, ale nie gwarantuje automatycznie powtarzalności. Przy każdym kolejnym uruchomieniu produkcji należy zachować identyfikację materiału, zasady doboru maszyny i przyrządu mocującego, stan narzędzi, sposób postępowania z wiórami, wyniki kontroli, wykończenie, pakowanie oraz zatwierdzone zmiany. Przeanalizowana sekwencja od projektu do testów stanowi branżowy kontekst dla etapowej weryfikacji; nie dowodzi zdolności Zhenling do produkcji powtarzalnej.
01 // Dokumentacja wyjściowa
Ustal obowiązującą rewizję rysunku technicznego i modelu, układ jednostek, zasady rozstrzygania rozbieżności, cechy krytyczne oraz zatwierdzone wyjaśnienia. Odnotuj, które kwestie bez odpowiedzi uniemożliwiły przygotowanie wiążącej wyceny.
Rozbieżność rewizji zwiększa ryzyko opóźnień i odrzucenia, ponieważ nawet prawidłowo wykonana część magnezowa jest nieprawidłowa, jeśli powstała według nieaktualnego pliku. Opisany w zewnętrznym źródle przypadek z 2003 roku i odnotowane w nim dwa pożary pokazują, dlaczego sam program obróbki skrawaniem nie stanowi kompletnej dokumentacji wyjściowej. Zamiast zakładać, że kolejne zamówienie przebiegnie tak samo, można poprosić o przegląd konkretnych zasad nadzoru nad produkcją; Zhenling nie twierdzi, że przejście od prototypu do produkcji CNC następuje automatycznie.
02 // Dokumentacja pierwszej sztuki
Uzgodnij dokumentację materiałową, wyniki kontroli cech, ocenę wizualną, potwierdzenie wykończenia, odstępstwa oraz osobę odpowiedzialną za zatwierdzenie. Pierwsza sztuka powinna służyć weryfikacji planu odbioru, a nie tylko potwierdzać, że część została wykonana.
03 // Nadzór nad produkcją powtarzalną
Określ identyfikację partii, weryfikację ustawienia maszyny, kryteria wymiany narzędzi, kontrole międzyoperacyjne, zasady pobierania próbek, identyfikowalność, postępowanie z wiórami i utrzymanie porządku oraz sposób eskalacji niezgodności.
04 // Zmiany wymagające zatwierdzenia
Wymagaj zatwierdzenia zmian stopu, postaci materiału, dostawcy, przebiegu procesu technologicznego, przyrządu mocującego, programu, narzędzia o krytycznym znaczeniu, sposobu użycia chłodziwa, wykonawcy obróbki wykończeniowej, metody kontroli, pakowania lub miejsca produkcji.
Etapy dopuszczenia od prototypu do produkcji
| Etap dopuszczenia | Decyzja | Dokumentacja, którą należy zachować |
|---|---|---|
| Ocena wykonalności | Czy można odpowiedzialnie wycenić wskazaną część wraz z wymaganym pakietem dokumentacji? | Lista otwartych kwestii, założenia, wyłączenia, czynniki ryzyka i proponowany przebieg procesu technologicznego |
| Prototyp | Czy kontrolowany proces pozwolił uzyskać część spełniającą wymagania? | Powiązanie części z materiałem, rewizja przebiegu procesu technologicznego, wyniki kontroli, stan wykończenia, zapis odstępstw i zatwierdzenie przez nabywcę |
| Seria pilotażowa lub przejściowa | Czy proces zapewnia powtarzalność, gdy projekt lub zapotrzebowanie wciąż się zmienia? | Kontrole ustawienia maszyny, zapisy dotyczące partii, dane o wadach i poprawkach, tendencje w wynikach kontroli oraz nadzorowane zmiany |
| Produkcja powtarzalna | Czy uzgodniony proces, dokumentacja i zakres dostawy mogą pozostać stabilne? | Zatwierdzona dokumentacja wyjściowa, powiadamianie o zmianach, okresowa weryfikacja, sposób postępowania z niezgodnościami i dokumentacja wysyłek |
Kontekst kontroli ryzyka
Profil specjalistycznego zakładu opublikowany w 2003 roku przez Modern Machine Shop opisuje, jak po dwóch pożarach zakład wyciągnął wnioski i położył nacisk na czystość oraz wytwarzanie większych wiórów. Nie są to wyniki Zhenling; przykład pokazuje, dlaczego dokumentacja wyjściowa produkcji powtarzalnej musi obejmować zarówno środki kontroli ryzyka, jak i program CNC.
Co nie uzasadnia krótkiego czasu realizacji
Wyjątkowo łatwa obróbka skrawaniem i krótki czas skrawania nie eliminują czasu potrzebnego na pozyskanie materiału, ocenę bezpieczeństwa, zaprojektowanie przyrządu mocującego, przygotowanie narzędzi, zaprogramowanie kontroli, obróbkę wykończeniową ani logistykę. Poproś o wyodrębnienie w ofercie czasu na ocenę zlecenia, pozyskanie materiału, obróbkę skrawaniem, prace podwykonawców i dostawę.
Co zabezpiecza kolejne zamówienia
Jednoznacznie określona dokumentacja wyjściowa chroni obie strony: obejmuje aktualne pliki, materiał, przebieg procesu technologicznego, krytyczne punkty nadzoru, dokumentację odbiorową, wykończenie, pakowanie i zatwierdzone zmiany. Jeśli którykolwiek z tych elementów się zmieni, dostawca powinien wyjaśnić skutki przed dopuszczeniem kolejnej partii do produkcji.
Prototyp może się udać, mimo że zasady nadzoru nad produkcją powtarzalną pozostają niejasne. Trzeba uczciwie uwzględnić kompromis: określenie zmian wymagających zatwierdzenia wymaga pracy przed uruchomieniem produkcji, natomiast pozostawienie tych zasad w domyśle może później spowodować opóźnienia, rozbieżności lub konieczność ponownej kwalifikacji. Poproś o mapę zasad nadzoru przy przejściu od prototypu do produkcji.
Przygotuj zapytanie ofertowe dotyczące obróbki CNC magnezu
Koszt obróbki CNC magnezu zależy od danych wejściowych. Złożoność części, stop i postać materiału, tolerancja cech krytycznych, liczba sztuk, liczba ustawień maszyny, kontrola, wykończenie powierzchni, środki kontroli ryzyka, prace podwykonawców, pakowanie i miejsce dostawy mogą zmieniać zakres zlecenia; uniwersalna cena ukrywałaby te zmienne. Przeanalizowane dane dotyczące zagrożeń związanych z magnezem wyjaśniają, dlaczego założenia dotyczące wiórów, cieczy obróbkowej, odciągu, wentylacji i sprzątania powinny znaleźć się w zakresie wyceny, a nie poza nim.
Pliki i zasady rozstrzygania rozbieżności
- Aktualna rewizja rysunku technicznego i modelu
- Jednostki i skala
- Dokument nadrzędny w razie rozbieżności między plikami
- Osoba odpowiedzialna za zatwierdzenie po stronie nabywcy
- Wymóg poufności
Brakujące pliki zwiększają ryzyko opóźnień i błędnej wyceny, ponieważ programowanie, kontrola i odbiór mogą opierać się na różnych rewizjach. Najtańsza oferta nie zawsze obejmuje najwłaściwszy zakres, gdy założenia pozostają ukryte. W przeciwieństwie do formularza podającego cenę od razu, zapytanie o wycenę na podstawie konkretnego rysunku technicznego ujawnia kompromis między szybkością a kompletnością oferty; Zhenling nie deklaruje wiążącego zakresu obróbki CNC na podstawie modelu bez nadzoru nad rewizjami.
Materiał i geometria
- Stop, stan materiału, postać i specyfikacja
- Dopuszczalne zamienniki
- Krytyczne bazy odniesienia i cechy
- Gwinty, wkładki, stan krawędzi i chropowatość
- Ograniczenia związane z montażem i użytkowaniem
Zakres handlowy i jakościowy
- Liczba prototypów, wielkość serii przy uruchomieniu produkcji i roczne zapotrzebowanie
- Wymagany termin i miejsce dostawy
- Kontrola i dokumentacja
- Wykończenie, maskowanie, badania i certyfikaty
- Pakowanie, reguła Incoterm i etykietowanie
Macierz gotowości zapytania ofertowego na części magnezowe
| Dane wejściowe | Gotowe | Wymaga wyjaśnienia | Dlaczego wpływa na wycenę |
|---|---|---|---|
| Rysunek techniczny i model | Ta sama rewizja, określone jednostki i dokument nadrzędny | Sprzeczne lub brakujące pliki | Określa geometrię, programowanie, ustawienie maszyny i kryteria odbioru |
| Materiał | Stop, stan materiału, postać, specyfikacja i zasady stosowania zamienników | Tylko „magnez” | Określa zaopatrzenie, przebieg procesu technologicznego, wymaganą dokumentację i zgodność z wykończeniem |
| Cechy krytyczne | Oznaczone wymiary funkcjonalne i bazy odniesienia | Wszystkie wymiary traktowane jednakowo | Określa ryzyko procesowe oraz zakres pomiarów i kontroli |
| Struktura zamówień | Prototyp, wielkość serii przy uruchomieniu produkcji, prognoza i stabilność rewizji | Jedna liczba sztuk bez informacji o kolejnych zamówieniach | Określa ustawienie maszyny, zobowiązania dotyczące materiału i planowanie zwiększenia skali produkcji |
| Ocena bezpieczeństwa | Określona wymagana dokumentacja i osoba odpowiedzialna za ocenę | Przyjęta na podstawie ogólnego doświadczenia w obróbce CNC | Określa, czy proponowany proces obróbki magnezu może zostać zaakceptowany |
| Wykończenie | Wymagania użytkowe, specyfikacja, maskowanie, wygląd, badania i zasady wyboru wykonawcy | Tylko kolor lub nazwa procesu | Określa przebieg prac podwykonawcy, naddatek, kontrolę i czas realizacji |
| Kontrola | Określone cechy, metoda, zasady pobierania próbek, raport i zapisy | „Pełna kontrola” bez określenia zakresu | Określa dokumentację odbiorową i nakład pracy związany z pomiarami |
| Dostawa | Miejsce dostawy, wymagany termin, reguła Incoterm, pakowanie, etykiety i dokumenty | Tylko data wysyłki | Określa zabezpieczenie części, logistykę i odpowiedzialność za dostawę do miejsca przeznaczenia |
Prosty punkt wyjścia
Ustal minimum brakujących informacji potrzebnych do dalszych działań.
Kliknij, aby rozwinąć szczegóły
Prosty punkt wyjścia
Jeśli pełna dokumentacja nie jest jeszcze gotowa, prześlij jedną cechę z rysunku technicznego wraz z jej funkcją, oznaczeniem materiału, tolerancją, oczekiwanym zakresem kontroli i liczbą sztuk. Przydatna odpowiedź wskaże minimum brakujących informacji potrzebnych do dalszych działań.
Zasada porównywania dostawców
Przed porównaniem ceny za sztukę porównaj oferty o tym samym zakresie.
Kliknij, aby rozwinąć szczegóły
Zasada porównywania dostawców
Przekaż każdemu oferentowi te same dane wejściowe objęte nadzorem i poproś o wyszczególnienie założeń, wyłączeń, operacji zlecanych podwykonawcom, ograniczeń dotyczących dokumentacji oraz otwartych kwestii. Przed porównaniem ceny za sztukę porównaj oferty o tym samym zakresie.
Wykorzystaj macierz do oceny projektu
Dołącz rysunek techniczny i wypełnij jak najwięcej pól. Zhenling będzie wtedy mogło przesłać listę kwestii do wyjaśnienia, ocenę możliwości realizacji konkretnego projektu i zakres wyceny zamiast ogólnej deklaracji dotyczącej obróbki skrawaniem magnezu.
Narzędzia do planowania obróbki CNC magnezu
MODUŁ // 01
Narzędzie do sprawdzania gotowości zapytania ofertowego na części magnezowe
Otwórz narzędzie do sprawdzania gotowościMODUŁ // 03
Narzędzie do planowania kontroli cech części magnezowych
Otwórz narzędzie do planowania kontroliCzęsto zadawane pytania: obróbka CNC magnezu
Czy magnez można obrabiać CNC?
Tak. Zakwalifikowany przebieg procesu technologicznego nadal zależy od stopu, geometrii, mocowania przedmiotu obrabianego, wiórów, cieczy obróbkowej, kontroli, obróbki wykończeniowej i środków nadzoru w zakładzie.
Czy Zhenling rutynowo obrabia skrawaniem stopy AZ31B lub AZ91D?
Nie deklaruje się tutaj takich rutynowych możliwości. Prześlij dokładne oznaczenie materiału i rysunek techniczny do potwierdzenia.
Dlaczego warto zastosować magnez zamiast aluminium?
Magnez jest najlżejszym metalem konstrukcyjnym i w niektórych projektach dla motoryzacji, przemysłu lotniczego, elektroniki lub robotyki może zapewniać korzystny stosunek wytrzymałości do masy, tłumienie drgań i właściwości podczas obróbki skrawaniem. Stopy aluminium mogą pozostać lepszym wyborem, jeśli przemawiają za nimi dostępność materiału, sztywność, sposób ochrony przed korozją, wykończenie powierzchni, wcześniejsze doświadczenia z konstrukcją, koszt lub wymagania kwalifikacyjne. Porównaj cały montaż i plan walidacji, zamiast wybierać lekki materiał wyłącznie na podstawie gęstości.
Jak obróbka skrawaniem magnezu wypada w porównaniu z obróbką aluminium?
W przywołanym porównaniu Luxfer MEL Technologies podaje, że podczas obróbki skrawaniem stopów magnezu siła skrawania jest mniejsza, a wymagane zapotrzebowanie na moc skrawania wynosi około 55% zapotrzebowania dla aluminium.1 To źródło nie potwierdza uniwersalnego czasu cyklu, tempa zużycia narzędzi ani obniżki kosztów. Na wynik mogą wpływać stabilność mocowania przedmiotu obrabianego, wióry magnezowe, stan narzędzi, środki ochrony przeciwpożarowej, kontrola, wykończenie, pozyskanie materiału i logistyka, dlatego warto wykorzystać tę wartość do zadania trafniejszych pytań, a nie do obliczenia obiecywanych oszczędności.
Czy ze względu na łatwopalność magnezu jego obróbka skrawaniem jest bezpieczna?
Tak, pod warunkiem stosowania zakwalifikowanego planu kontroli ryzyka. Drobne wióry i pył mogą się zapalić, dlatego należy zweryfikować ich oddzielne gromadzenie, utrzymanie porządku, procedury reagowania na pożary klasy D, szkolenia i odpowiedzialność za odpady.
Czy przy obróbce magnezu można stosować chłodziwo na bazie wody?
Nie zakładaj, że standardowe chłodziwo na bazie wody jest odpowiednie. Przeanalizowana literatura dotycząca bezpieczeństwa ostrzega, że kontakt magnezu z cieczami zawierającymi wodę może powodować wydzielanie wodoru.3 Wiarygodny dostawca powinien wskazać konkretną ciecz lub proces na sucho, zakres stosowania w odniesieniu do stopu i operacji, podstawę doboru wentylacji, zasady monitorowania i konserwacji, sposób reagowania na odstępstwa oraz osobę odpowiedzialną za zatwierdzenie; stwierdzenie „używamy zwykłego chłodziwa” należy uznać za kwestię niewyjaśnioną.
Jak zwykle postępuje się z wiórami magnezowymi?
Praktycy pytają o to, ponieważ zbieranie wiórów jest tylko jednym z etapów. Wymagaj pisemnej procedury dotyczącej ich oddzielnego gromadzenia, odpowiednich pojemników, etykietowania, tymczasowego przechowywania, kontroli wilgoci i źródeł zapłonu, transportu, recyklingu lub utylizacji, postępowania awaryjnego oraz odpowiedzialności za przestrzeganie lokalnych przepisów. Zapytaj, kto odpowiada za każde przekazanie odpadów i jak postępuje się z wiórami zmieszanymi lub zanieczyszczonymi; nigdy nie improwizuj z przechowywaniem w cieczy ani neutralizacją chemiczną na podstawie porad z forów, ponieważ pozornie wygodna metoda może zwiększyć ryzyko wydzielania ciepła lub wodoru.
Jaką tolerancję może uzyskać Zhenling przy części magnezowej?
Nie ma jednej uniwersalnej wartości. Prześlij informacje o cesze krytycznej i układzie baz odniesienia, aby uzyskać odpowiedź dotyczącą konkretnej części.
Jakie rodzaje wykończenia powierzchni są dostępne dla części magnezowych?
Możliwe rozwiązania obejmują dostawę po obróbce skrawaniem, nakładanie powłok konwersyjnych, anodowanie, lakierowanie, nakładanie powłok galwanicznych lub malowanie proszkowe. Wybór zależy od stopu, środowiska pracy, wymagań dotyczących korozji, wyglądu, kontaktu elektrycznego, maskowania, grubości, przyczepności, badań i zatwierdzenia wykonawcy. Zhenling musi potwierdzić rzeczywisty sposób realizacji i dokumentację dla danego zamówienia; nie deklaruje się własnej linii do obróbki wykończeniowej.






