Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Obróbka CNC Inconelu rzadko sprowadza się do jednej prędkości, jednej płytki lub jednego sposobu chłodzenia. Skuteczne działania zaczynają się od starannego doboru stopu, przebiegu procesu technologicznego, postaci wyrobu, stanu po obróbce cieplnej, geometrii cechy, zaangażowania narzędzia i wymagań odbiorczych, a nie tylko od parametru z tabeli lub opisu przypadku.
W tym przewodniku wyjaśniono, które właściwości mechaniczne mają znaczenie w strefie skrawania, dlaczego nadstopy na bazie niklu kumulują ciepło, jak umocnienie przez zgniot oddziałuje na powstawanie wiórów, czym różnią się toczenie Inconelu, frezowanie CNC, wiercenie i szlifowanie oraz jak rozpoznawać zużycie i odchyłki wymiarowe. To materiał informacyjny, a nie strona z wyceną, deklaracja możliwości ani zatwierdzenie rysunku.
Obróbka CNC Inconelu przebiega pomyślnie, gdy cały układ skrawania działa w granicach potwierdzonych wynikami. Należy dopasować przebieg procesu technologicznego i stan materiału, utrzymać skuteczne skrawanie, kontrolować ciepło i odprowadzanie wiórów, obserwować więcej niż jeden sygnał oraz zweryfikować gotową cechę w wymaganym stanie.
Najważniejsze informacje przed pierwszym skrawaniem
- W teście wiercenia Inconelu 718 z przerwami zmierzona temperatura krawędzi skrawającej spadła, a siła posuwowa wzrosła. Przerwanie skrawania wiąże się więc z kompromisem, a nie tylko z wadą.
- Inconel 718 w postaci przerobionej plastycznie i wytworzonej metodami przyrostowymi może zachowywać się odmiennie, nawet jeśli nominalne oznaczenie stopu jest takie samo.
- Wióry segmentowe mogą w jednym zakresie zmniejszać siłę, a w innym zwiększać jej wahania, zużycie narzędzia lub ryzyko uszkodzenia powierzchni.
- Opublikowany parametr można zastosować tylko wtedy, gdy znane są stop, stan materiału, operacja, narzędzie, zaangażowanie, chłodzenie, kontekst obrabiarki i zmierzony wynik.
- Sama obróbka skrawaniem i kontrola wymiarów nie potwierdzają zgodności z wymaganiami dla urządzeń ciśnieniowych ani przydatności części do zastosowania.
| Ustalić przed próbą | Zapisać | Nie zastępować |
|---|---|---|
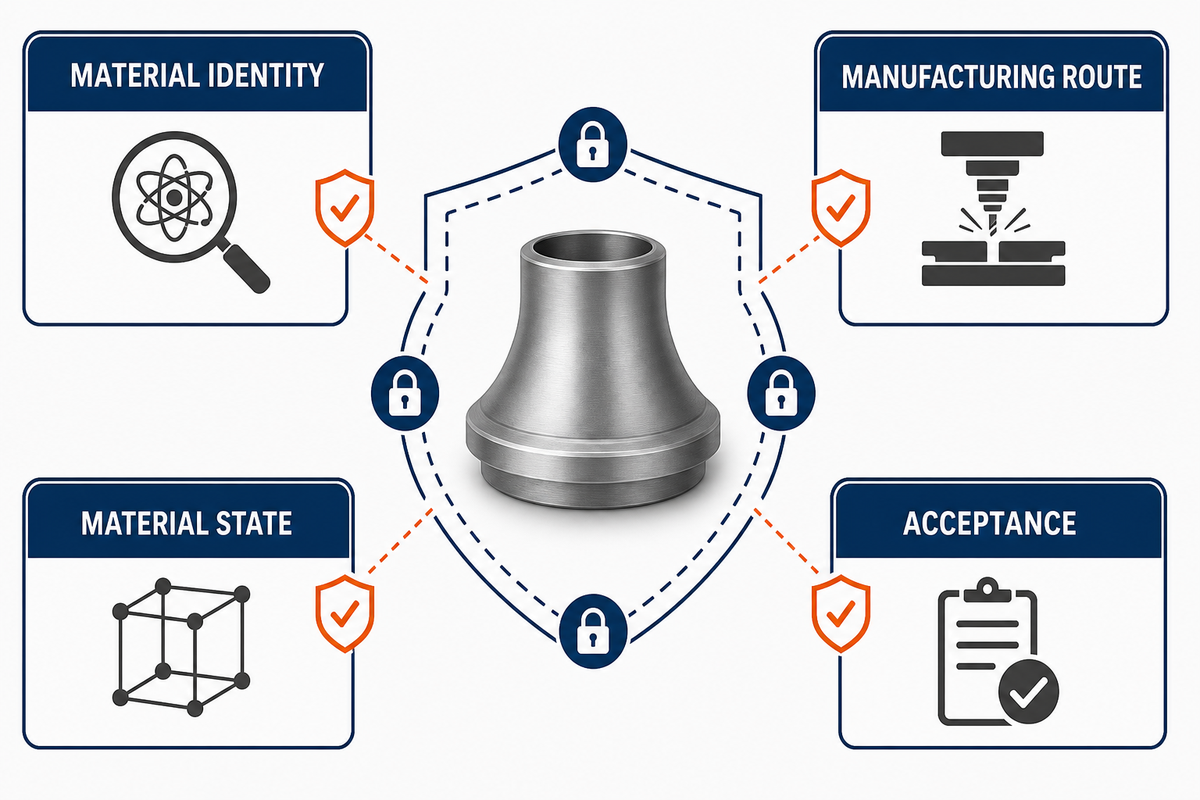
| Identyfikacja materiału | Oznaczenie stopu i obowiązująca specyfikacja | Samo słowo „Inconel” |
| Przebieg procesu technologicznego | Materiał przerobiony plastycznie, odlew, materiał wytwarzany metodą proszkową lub przyrostową | Zgodny skład chemiczny nominalny |
| Stan materiału | Postać wyrobu, obróbka cieplna, dane dotyczące twardości, mikrostruktura wyjściowa | Poprzednia, nieudokumentowana partia |
| Cecha | Ścianka, zasięg, przerwanie skrawania, krawędź wyjściowa, baza odniesienia, naddatek materiału | Liczba osi obrabiarki |
| Układ skrawania | Materiał podłoża, powłoka, geometria krawędzi, oprawka, bicie, próg wymiany | Sama nazwa powłoki |
| Skrawanie | Prędkość, posuw, głębokość skrawania, zaangażowanie promieniowe, wejście i wyjście z materiału | Pojedyncza, wyrwana z kontekstu liczba |
| Chłodzenie i wióry | Miejsce podawania chłodziwa, stan przepływu, odprowadzanie wiórów, filtracja, kontrola mgły | Samo określenie „zalewowe” bez obserwacji |
| Odbiór | Stan części, baza odniesienia, przyrząd pomiarowy, zakres kontroli, wymagania dotyczące powierzchni | Wartość tolerancji bez określenia metody |
1. Dlaczego obróbka Inconelu jest tak trudna?
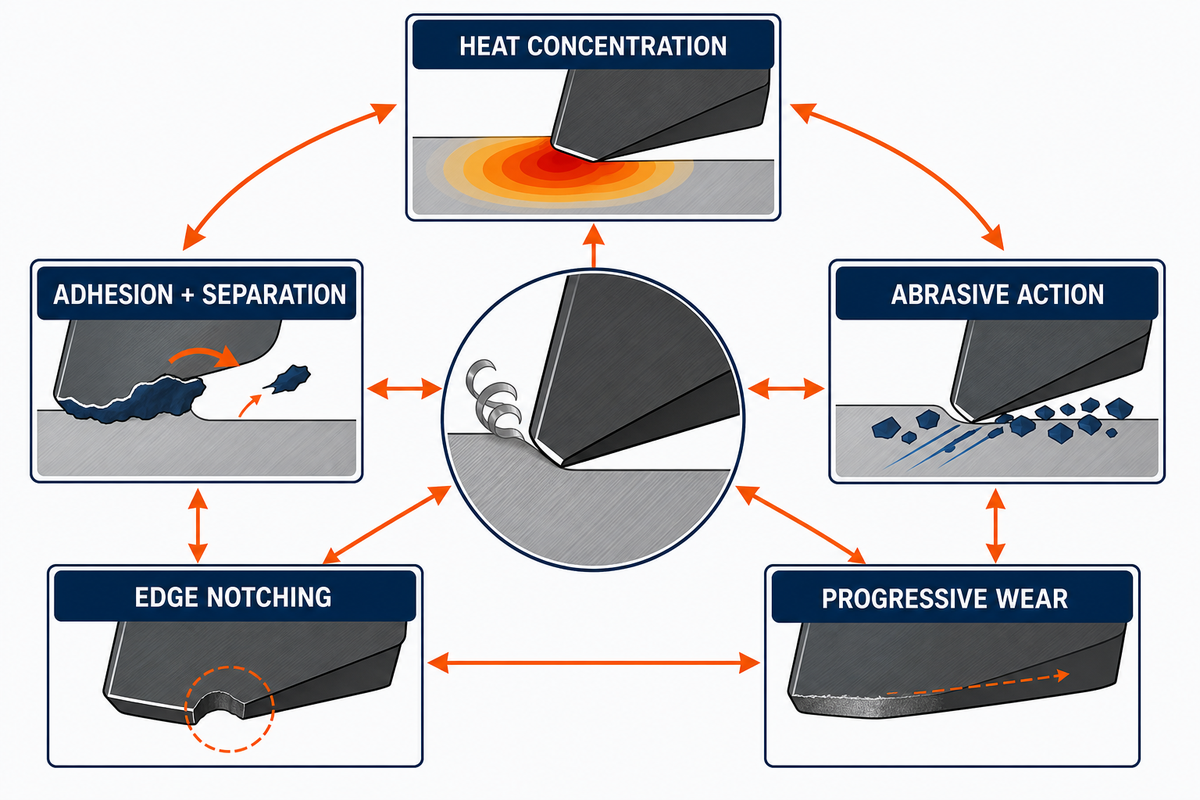
Obróbka Inconelu jest trudna, ponieważ przy krawędzi skrawającej jednocześnie występują wysoka wytrzymałość materiału, słabe odprowadzanie ciepła, umocnienie przez zgniot, adhezja, fazy ścierne i duże obciążenia skrawaniem. Względne znaczenie każdego z tych zjawisk zależy od gatunku, stanu materiału, operacji, zaangażowania, układu narzędziowego i sztywności cechy, dlatego określenie „twardy materiał” nie wystarcza do postawienia diagnozy.
Przeglądy literatury recenzowanej dotyczącej obróbki nadstopów niklu opisują koncentrację ciepła przy narzędziu, powtarzającą się adhezję i odrywanie materiału, działanie ścierne, powstawanie karbu na krawędzi oraz postępujące zużycie. Wytrzymałość w wysokiej temperaturze sprawia, że stop sprawdza się w wymagających warunkach eksploatacji. Podczas obróbki oznacza jednak również, że opór obrabianego materiału nie maleje tak szybko jak w przypadku wielu popularnych stali. Zależnie od ustawienia duża wytrzymałość w strefie skrawania może wiązać się z wysokimi siłami skrawania, szybkim umocnieniem przez zgniot lub przyspieszonym zużyciem narzędzia, przez co krawędź skrawająca musi przenosić obciążenia mechaniczne, a ciepło pozostaje skupione w ograniczonym obszarze.
Umocnienie przez zgniot stwarza dodatkowy problem związany z lokalizacją. Tarcie, powtarzający się kontakt lub uszkodzona krawędź mogą sprawić, że w kolejnym przejściu skrawany będzie materiał o stanie warstwy przypowierzchniowej innym niż stan materiału w głębi. Nie oznacza to, że każdy jasny ślad tarcia dowodzi umocnienia ani że większy posuw zawsze jest bezpieczniejszy. Oznacza to, że przed wyborem korekty należy połączyć obserwację z danymi o obciążeniu, wiórach, krawędzi i powierzchni. Zarówno przegląd zużycia narzędzi z 2022, jak i szerszy przegląd skrawalności Inconelu z 2023 potwierdzają współzależność tych mechanizmów.
Zasada opracowana dla stali może więc zawieść, nawet jeśli używa się tej samej obrabiarki i podobnego rodzaju frezu. Przewodnik Zhenling po obróbce stali narzędziowej opisuje inną logikę doboru gatunku, stanu i geometrii. Może służyć do porównania, ale nie do przenoszenia prędkości ani posuwów na nadstop niklu. Żadna pojedyncza ocena skrawalności Inconelu ani indeks skrawalności AISI nie zastąpi danych o gatunku, stanie materiału i operacji, które są tu niezbędne.
Najpierw sprawdzić: Oddzielić objaw od przyczyny. Przed określeniem problemu jako twardości materiału należy zapisać informacje o wiórach, krawędzi skrawającej, trendzie obciążenia, dźwięku, wzorze na powierzchni i zmianach wymiarowych.
2. Dopasowanie gatunku, przebiegu procesu i stanu materiału Inconelu do skrawania
Prawidłowy opis procesu obróbki materiałów Inconel określa gatunek, specyfikację, przebieg procesu technologicznego, postać wyrobu, stan po obróbce cieplnej, dane dotyczące mikrostruktury wyjściowej, wymaganą twardość, geometrię cechy i plan odbioru. Dzięki temu Inconel 625 i 718, półfabrykaty z materiału przerobionego plastycznie, odlewy i półfabrykaty wytworzone metodami przyrostowymi nie są obrabiane w tym samym oknie procesu wyłącznie dlatego, że należą do rodziny Inconel.
Oficjalne dokumenty pokazują, dlaczego określenie stanu materiału ma znaczenie. ASTM wymienia B637-26 jako aktywną specyfikację od 16 kwietnia 2026, której zakres obejmuje określone pręty, pręty o przekroju kołowym, odkuwki i półfabrykaty do kucia ze stopów niklu utwardzanych wydzieleniowo. Aktualne wykazy SAE określają AMS5662P jako specyfikację postaci wyrobów ze stopu 718 po przesycaniu, a AMS5663P jako specyfikację postaci wyrobów po przesycaniu i utwardzaniu wydzieleniowym. Dokumenty te, podobnie jak nominalna zawartość chromu lub kobaltu, nie uprawniają do zamiany materiału ani nie zatwierdzają gotowego komponentu.
Rozważmy dwa półfabrykaty oznaczone jako stop 718. Jeden został przerobiony plastycznie i dostarczony w określonym stanie po przesycaniu; drugi wytworzono metodą stapiania proszku w złożu, a następnie poddano obróbce po zakończeniu budowy. W badaniu z 2026 porównano materiał po wytworzeniu, po prasowaniu izostatycznym na gorąco, po obróbce cieplnej i materiał przerobiony plastycznie. Stwierdzono różnice w mikrostrukturze i zachowaniu podczas obróbki. W tym teście węglik spiekany był bardziej wrażliwy na stan materiału, natomiast bezspoiwowy regularny azotek boru zachowywał się bardziej powtarzalnie w różnych stanach materiału przyrostowego. Próbki były małe, a długości skrawania krótkie, więc praktyczny wniosek to uzupełnienie listy kontrolnej przy przenoszeniu wyników o przebieg procesu i mikrostrukturę, a nie uznanie jednego narzędzia za uniwersalnie najlepsze.
Ponadto pełne porównanie przebiegów procesu dla stopu 718 wykazało różnice w chropowatości, głębokości zalegania naprężeń własnych, odkształceniu podpowierzchniowym i zużyciu narzędzia. Wcześniejszy przegląd obróbki cieplnej również wskazuje na związek składu, metody produkcji, mikrostruktury i obróbki cieplnej ze skrawalnością.
Określenia zastosowania wyznaczają kontekst, ale nie stanowią zatwierdzenia. Zastosowania Inconelu w przemyśle lotniczym, komponentach turbin gazowych czy urządzeniach do obróbki chemicznej mogą wiązać się z różnymi wymaganiami dotyczącymi pracy w wysokiej temperaturze lub odporności na korozję. Określenia takie jak „doskonała odporność na korozję” lub „odporność na utlenianie” nie pozwalają jednak dobrać gatunku, potwierdzić przydatności do eksploatacji, zdefiniować skrawania ani zatwierdzić gotowego zespołu. Obróbka Inconelu na centrum 5-osiowym może rozwiązać problemy z dostępem lub przenoszeniem baz. Sama liczba osi nie określa jednak narzędzia, przyrządu mocującego, okna procesu ani wyniku kontroli.
Aby porównać rodzinę Inconel, Hastelloy i inne grupy materiałów, skorzystaj z dostępnych na stronie materiałów do obróbki skrawaniem. Ostateczny gatunek i stan materiału muszą jednak wynikać z obowiązującego rysunku i dokumentacji materiałowej.
3. Zastosowanie mapy zależności: tarcie – umocnienie – ciepło – zużycie
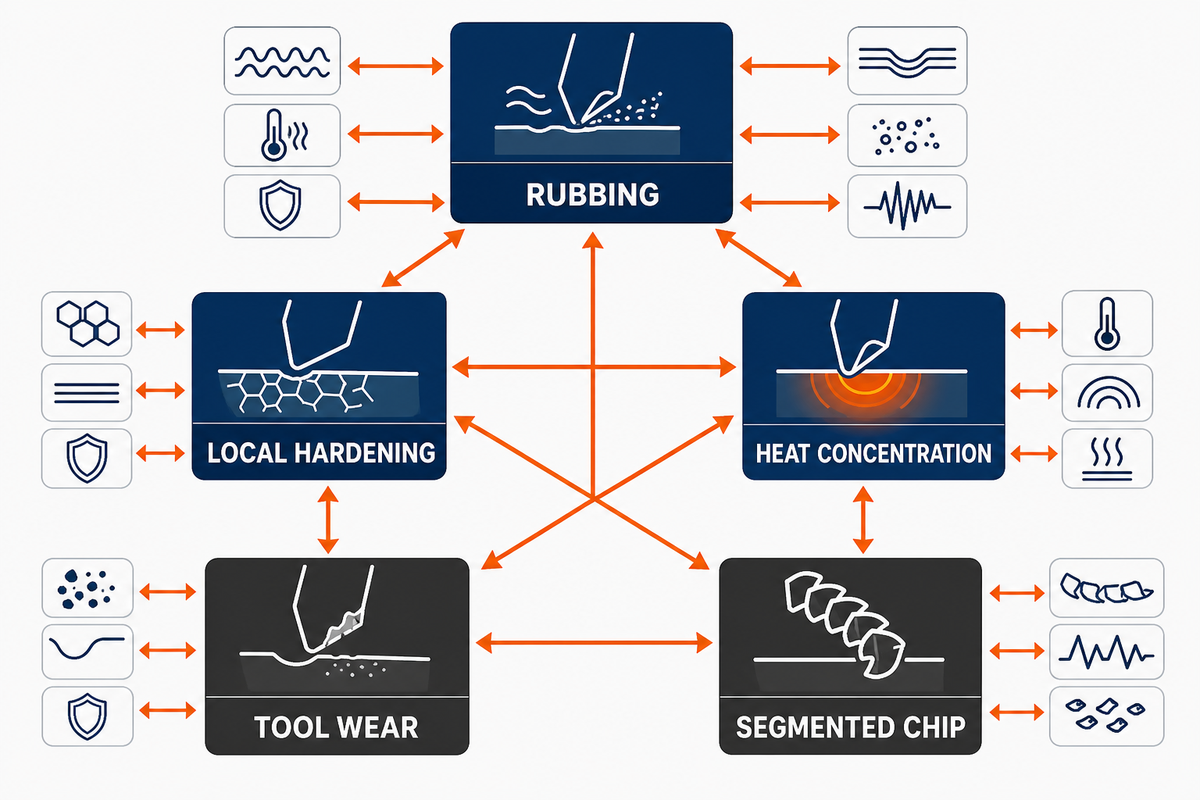
Mapa zależności między tarciem, umocnieniem, ciepłem i zużyciem przedstawia tarcie, lokalne umocnienie, ciepło, zużycie narzędzia, segmentację wiórów i pękanie jako powiązane zjawiska, a nie ustaloną sekwencję czterech etapów. Po określeniu gatunku, przebiegu procesu i stanu materiału poszczególne zjawiska mogą nasilać obciążenie i uszkodzenia albo konkurencyjny mechanizm może zmniejszać siłę skrawania, zwiększając jednocześnie ryzyko związane z powierzchnią, stabilnością lub zużyciem.
Prawidłowe skrawanie może ulec pogorszeniu, gdy krawędź stępi się, narzędzie ugnie lub zaangażowanie spadnie poniżej wartości zapewniającej skuteczne tworzenie wióra. Większe tarcie może zwiększyć ilość ciepła i zmienić właściwości kolejnej warstwy. Postępujące zużycie może następnie zmienić geometrię, długość kontaktu, przepływ wióra i obciążenie. Taka sekwencja nie jest jednak nieunikniona: lokalne zmiękczenie cieplne lub pękanie może zmienić siłę i doprowadzić do powstania wiórów ząbkowanych, zanim wystąpi zakładany kolejny etap.
| Zjawisko | Może nasilać | Możliwe środki zaradcze | Obserwować | Ograniczenie |
|---|---|---|---|---|
| Tarcie | Ciepło w strefie kontaktu, rozmazywanie materiału, zmiany przy powierzchni | Przywrócenie prawidłowego stanu krawędzi lub skutecznego tworzenia wióra | Grubość wióra, ślady na powierzchni, obraz krawędzi | Sam błyszczący ślad nie dowodzi umocnienia |
| Lokalne umocnienie | Obciążenie przy kolejnym przejściu i ryzyko powstania karbu | Zmiana przebiegu procesu, by uniknąć ponownego skrawania zmienionej warstwy | Obciążenie przy ponownym wejściu, położenie krawędzi, historia głębokości | Twardość materiału w głębi nie wskazuje położenia zmienionej warstwy |
| Koncentracja ciepła | Adhezja, dyfuzja, zmiękczenie krawędzi | Usuwanie wiórów i zapewnienie odpowiedniego dostępu chłodziwa | Wskaźnik temperatury krawędzi, przebarwienia, miejsce zużycia | Niższa temperatura nie zawsze oznacza mniejsze obciążenie mechaniczne |
| Zużycie narzędzia | Powierzchnia kontaktu, wahania siły, odchyłki wymiarowe | Ustalony próg wymiany | Zużycie powierzchni przyłożenia, karb, wykruszenia, trend wymiarów | W jednym przypadku produkcyjnym przewidywalnie krótka trwałość może być korzystniejsza niż losowa awaria |
| Zmiękczenie cieplne | Lokalizacja ścinania | Umocnienie odkształceniowe i umocnienie zależne od szybkości odkształcenia | Segmentacja wióra i przebieg siły w czasie | Mniejsza siła może współwystępować z niekorzystnym wpływem na powierzchnię lub zużycie |
| Pękanie | Oddzielanie wióra i wahania siły | Odkształcenie plastyczne w innych warunkach | Droga pęknięcia, nasada wióra, uszkodzenia powierzchni | Połamany wiór nie dowodzi, że powierzchnia spełnia wymagania |
| Wiór segmentowy | Odprowadzanie wiórów i okresowe obciążenie | Stabilny, ciągły wiór w innym zakresie pracy | Podziałka segmentów, odprowadzanie wiórów, drgania | Segmentacja nie zawsze poprawia dokładność |
| Nawarstwiony materiał | Zmiana geometrii i rozrywanie | Stabilna krawędź i potwierdzony stan skrawania | Nawarstwienie materiału na krawędzi i przeniesiony materiał | Nawarstwienie materiału i uszkodzenie powłoki wymagają odmiennych dowodów |
| Odchyłki wymiarowe | Presja związana z kompensacją | Izolowanie źródła błędu | Korekta położenia narzędzia, stan cieplny, baza odniesienia, niezależny pomiar | Kompensowanie niewłaściwej przyczyny może ukryć wadę |
„Ząbkowany lub segmentowy wiór jest pożądany, ponieważ zmniejsza poziom siły skrawania”.
To stwierdzenie może jednak opisywać tylko jeden korzystny wynik, a nie całość rezultatów. W pracy omówiono również dynamiczne wahania siły, zmiany wykończenia i dokładności oraz wzrost zużycia narzędzia. Przyspieszone zużycie narzędzia jest możliwym wynikiem, który należy zweryfikować, a nie nieuniknionym skutkiem powstawania wiórów segmentowych. Dlatego ogólne narzędzie analityczne lub grafika taka jak ta pomagają zbadać możliwe przyczyny i skutki, ale nie przesądzają wyników.
Dla porównania osobny przewodnik po obróbce stali węglowej może pomóc zrozumieć, jak zachowanie wiórów i ciepła zmienia się między grupami materiałów. Opisane tam okno procesu należy jednak trzymać poza ustawieniami dla Inconelu.
4. Dobór toczenia, frezowania, wiercenia lub szlifowania pod kątem ciągłości skrawania i obciążenia
Wybór operacji — toczenia ciągłego lub skrawania przerywanego — zależy od kompromisu między obciążeniem cieplnym a mechanicznym przy ponownym wejściu narzędzia, wyjściu z materiału, uderzeniu, obciążeniu, zasięgu i stabilności. Ta mapa zależności pozwala porównywać procesy obróbki Inconelu na podstawie danych, a nie haseł: strategie obróbki należy oceniać według czasu kontaktu, a nie tylko czasu cyklu. Określenie „wysoka prędkość” ani nominalnie stałe obciążenie wiórem nie zastępują obserwacji wiórów i sygnałów obciążenia. Podczas toczenia ciągłego ciepło może utrzymywać się przy krawędzi, natomiast frezowanie lub wiercenie przerywane powoduje ponowne obciążenie przy wejściu narzędzia i czas bez skrawania. Żaden z tych warunków nie jest automatycznie lepszy; bezpieczniejszy przebieg procesu zależy od geometrii cechy i obserwowanych sygnałów.
Porównanie wiercenia opisane w jednym ze źródeł obrazuje ten kompromis. Po zgłoszonej drodze wiercenia 8 800 mm w Inconelu 718 w konwencjonalnym wierceniu zmierzono 399 °C przy krawędzi skrawającej, a w wierceniu przerywanym 361 °C. Strategia przerywana poprawiła dostęp chłodziwa, ale siła posuwowa wzrosła; po 10 480 mm powierzchnia kontaktu krawędzi poprzecznej była większa o 55%. Zmierzona różnica wyniosła 38 °C, czyli około 9,5% w odniesieniu do 399 °C, w ramach jednego eksperymentu. Nie jest to ustawienie dla warsztatu ani obietnica wydłużenia trwałości narzędzia dzięki skrawaniu przerywanemu.
399 °Ctemperatura krawędzi przy wierceniu konwencjonalnym
361 °Ctemperatura krawędzi przy wierceniu przerywanym
8 800 mmdroga wykorzystana do porównania temperatury
55%większa powierzchnia kontaktu krawędzi poprzecznej po 10 480 mm
Badanie wiercenia z otwartym dostępem podaje zmierzone wyniki porównania; różnica 38 °C dotyczy wyłącznie tego testu. NIST wskazuje dodatkowe ograniczenie: gdy czas skrawania jest krótki w porównaniu z czasem bezczynności, obróbka z częstym przerywaniem może naruszać założenia konwencjonalnych modeli stabilności dynamicznej. Wykresy stabilności opracowane dla jednego schematu ciągłości skrawania mogą nie pasować do innego.
| Rodzaj skrawania | Narażenie cieplne | Obciążenie mechaniczne lub przy ponownym wejściu | Pierwsza zmienna do kontroli | Sygnały do potwierdzenia | Ograniczenia / nie nadaje się do |
|---|---|---|---|---|---|
| Ciągłe toczenie zewnętrzne | Stały kontakt | Stałe obciążenie promieniowe i styczne | Stan krawędzi i kontrola wiórów | Wiór, zużycie powierzchni przyłożenia, trend wymiarów | Nie jest modelem dla otworów poprzecznych ani przerywanej warstwy powierzchniowej |
| Planowanie czoła w kierunku środka | Zmienna prędkość skrawania | Zmienne tworzenie wióra | Przebieg narzędzia i zachowanie w pobliżu środka | Zmiana wióra, wykończenie w pobliżu środka | Jedna średnica nie odzwierciedla całego przejścia |
| Lekkie frezowanie obwodowe | Okresowe przerwy w chłodzeniu | Powtarzające się wejście narzędzia | Zaangażowanie promieniowe i bicie | Zużycie poszczególnych zębów, dźwięk | Nie odpowiada frezowaniu pełnym rowkiem |
| Frezowanie pełnym rowkiem | Ograniczony dostęp wiórów i chłodziwa | Duże zaangażowanie | Odprowadzanie wiórów | Ponowne skrawanie, obciążenie, zapełnianie rowków wiórowych | Danych dla obróbki obwodowej nie można przenosić bezpośrednio |
| Przerywane frezowanie kieszeni | Chłodzenie podczas przerw między kontaktami | Uderzenie i ponowne wejście narzędzia | Przygotowanie krawędzi i tor narzędzia | Wykruszenia, położenie karbu, drgania | Patent ani test dostawcy nie klasyfikują wszystkich narzędzi |
| Toczenie z otworami poprzecznymi | Powtarzający się kontakt w zmiennej temperaturze | Uderzenie w krawędź przy przerwaniu skrawania | Geometria wejścia i wytrzymałość krawędzi | Wykruszenia krawędzi przy przerwaniu skrawania, zadzior | Trwałość przy toczeniu ciągłym nie pozwala przewidzieć trwałości w tym przypadku |
| Wiercenie płytkich otworów | Ciepło przy krawędziach prowadzących i krawędzi poprzecznej | Ryzyko dużej siły osiowej i tarcia | Stan prowadzenia wiertła i dostęp chłodziwa | Siła osiowa, postać wióra, średnica otworu | Nie opisuje przemieszczania wiórów w głębokim otworze |
| Wiercenie głębokich otworów | Ograniczone odprowadzanie wiórów i podawanie chłodziwa | Obciążenia pręta, prowadnicy i osiowania | Wyjście wiórów i osiowanie | Moment obrotowy, siła osiowa, prostoliniowość, wióry | Ustawienia dla płytkich otworów nie stanowią wystarczających danych |
| Szlifowanie po obróbce cieplnej | Lokalne nagrzewanie powierzchni | Kontakt ścierny i stan ściernicy | Stan ściernicy i kontrola uszkodzeń cieplnych | Przypalenia, naprężenia własne, wymiary, kontrola pyłu | Nie zastępuje planu zapewnienia integralności powierzchni |
5. Dobór materiału narzędzia, geometrii krawędzi i powłoki jako układu
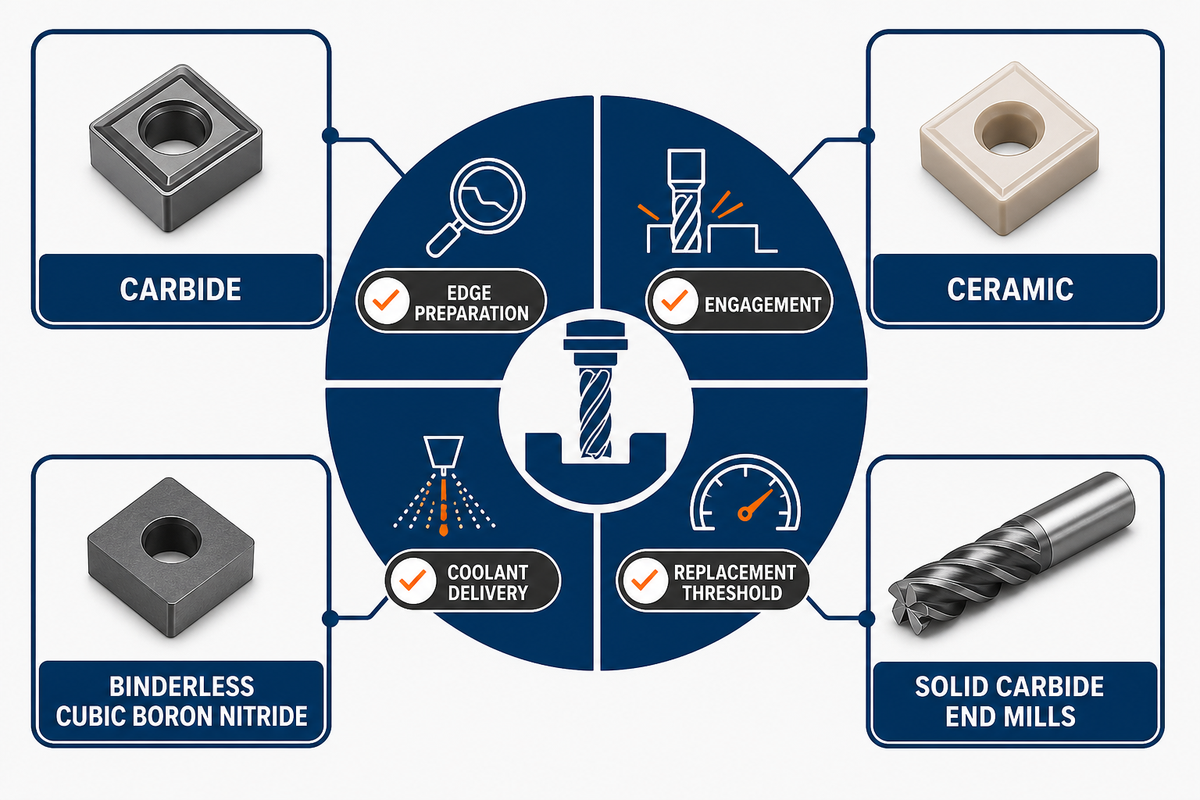
Narzędzie do obróbki Inconelu tworzą razem: materiał podłoża, przygotowanie krawędzi, geometria natarcia i przyłożenia, powłoka, oprawka, bicie, zaangażowanie, podawanie chłodziwa oraz próg wymiany. Oznaczenie węglika spiekanego, ceramiki, regularnego azotku boru lub powłoki z azotku tytanu i aluminium nie pozwala przewidzieć powodzenia bez danych o operacji, stanie materiału, ciągłości skrawania i mechanizmie awarii.
Ostrzejsze krawędzie skrawające mogą ograniczyć tarcie i siłę, ale niewystarczająca wytrzymałość krawędzi może zwiększyć ryzyko wykruszeń przy przerywanym skrawaniu. Zaokrąglone lub odpowiednio przygotowane krawędzie mogą dłużej wytrzymać, a zarazem zmienić kontakt, ciepło i wykończenie powierzchni. Przegląd literatury dotyczącej Inconelu 718 pokazuje ten kompromis: konstrukcja krawędzi może wydłużyć trwałość narzędzia, pogarszając jednocześnie integralność powierzchni w innych warunkach.
W przypadku patentów należy zachować taką samą dyscyplinę weryfikacji danych. Publiczny wpis dotyczący US11389879B2 wymienia Maryam Aramesh jako wynalazczynię oraz McMaster University jako aktualnego i pierwotnego właściciela praw do koncepcji ultramiękkiej powłoki. W opisie testu podano 50 m/min, 0,1 mm/obr, głębokość skrawania 0,15 mm, próg zużycia powierzchni przyłożenia wynoszący 0,3 mm i promień naroża 0,4 mm. Wartości te dotyczą testu opisanego w patencie i nie stanowią zaleceń. Dokument potwierdza autorstwo i deklarowane warunki testu, ale nie uniwersalną skuteczność, swobodę działania ani pozycję w rankingu toczenia, frezowania, wiercenia i szlifowania. Nawet podane 50 m/min dotyczy wyłącznie testu patentowego.
- Węglik spiekany: określić gatunek, geometrię, powłokę i przygotowanie krawędzi oraz zaangażowanie, które narzędzie musi wytrzymać.
- Ceramika: ocenić strategię cieplną, ciągłość skrawania, przygotowanie krawędzi i przewidywalność wymiany; nie traktować „ceramiki” jako materiału o jednym rodzaju zachowania.
- Bezspoiwowy regularny azotek boru: traktować badanie różnych przebiegów procesu z 2026 jako ograniczone porównanie, a nie zalecenie dotyczące całej grupy materiałów.
- Frezy trzpieniowe z węglika spiekanego: przed zwiększeniem parametrów skrawania sprawdzić przestrzeń w rowkach wiórowych, zaangażowanie promieniowe, zasięg, bicie i odprowadzanie wiórów.
Zasada wymiany: określić stan krawędzi kończący próbę, zanim wymuszą to odchyłki wymiarowe, uszkodzenia powierzchni lub losowe pęknięcie.
6. Określenie zakresu parametrów i chłodzenia na podstawie źródeł
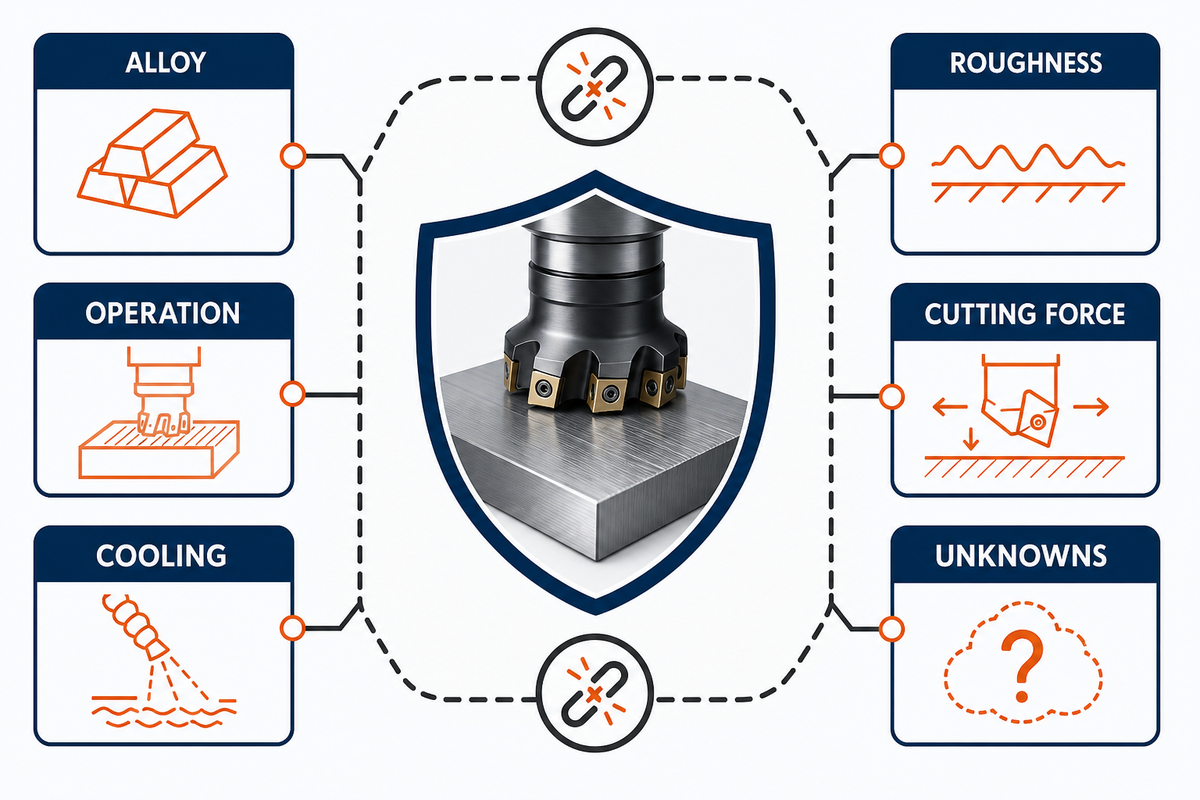
Opublikowane prędkości i posuwy mogą stanowić wstępny zakres do rozważenia tylko wtedy, gdy źródło podaje stop, przebieg procesu, stan materiału, operację, narzędzie, krawędź, zaangażowanie, chłodzenie, sztywność układu, zmierzony wynik i sygnał awarii. Brakujące informacje pozostają nieznane. Wartości uzyskanej w jednym teście frezowania czołowego nie można uznać za ogólne zalecenie dla Inconelu 718 ani Inconelu 625.
Recenzowane badanie frezowania czołowego stanowi użyteczny przykład, ponieważ podane w nim liczby pozostają powiązane z warunkami testu. Przy zgłoszonych parametrach 100 m/min i 0,15 mm/ząb oraz chłodzonym smarowaniu minimalną ilością środka smarnego w badaniu odnotowano chropowatość 0,221 µm i siłę skrawania 163 N. Dane dotyczące trwałości narzędzia różnią się między streszczeniem lub wnioskami a sekcją wyników. Dlatego ten przewodnik pomija wartość trwałości zamiast zamieniać niespójny wewnętrznie raport w ustawienia warsztatowe.
| Pole danych | Opublikowane wyniki testu | Pytanie dotyczące przeniesienia wyników | Decyzja |
|---|---|---|---|
| Stop | Inconel 718 | Czy planowany półfabrykat jest z tego samego gatunku? | Nie przenosić wyników na Inconel 625 tylko na podstawie przynależności do tej samej rodziny |
| Operacja | Frezowanie czołowe | Czy planowane skrawanie wiąże się z takim samym zaangażowaniem? | Nie przenosić bezpośrednio na toczenie ani wiercenie |
| Prędkość | 100 m/min | Czy narzędzie, krawędź, kontakt i chłodzenie są takie same? | Możliwe do rozważenia dopiero po wszystkich kontrolach |
| Posuw | 0,15 mm/ząb | Czy bicie i rzeczywiste obciążenie wiórem są takie same? | Nie odrywać wartości od frezu |
| Chłodzenie | Chłodzone smarowanie minimalną ilością środka smarnego | Czy można odtworzyć sposób podawania, temperaturę i kontrolę mgły? | Nie zastępować wyłącznie na podstawie nazwy |
| Dane o trwałości narzędzia | Pominięte | Czy w wynikach i wnioskach zastosowano tę samą miarę końca trwałości? | Sekcje artykułu są niespójne; nie przeniesiono wartości |
| Chropowatość | 0,221 µm | Czy przyrząd, miejsce pomiaru, odcinek pomiarowy i funkcja powierzchni są takie same? | Nie jest to deklaracja tolerancji ani integralności powierzchni |
| Siła skrawania | 163 N | Czy dynamometr i zaangażowanie są takie same? | Nie traktować jako gwarancji obciążenia obrabiarki |
| Niewiadome | Każde nieodtworzone pole | Czy kontrolowana próba pozwoli uzupełnić brakujące dane? | Pozostawić jako nieznane do czasu pomiaru |
Rzetelna decyzja o przeniesieniu wyników nie polega na przeskalowaniu 100 m/min ani 0,15 mm/ząb o uniwersalną wartość procentową. Należy zestawić dane źródłowe z planowanymi, zaznaczyć rozbieżności, a następnie zaprojektować ostrożną, kontrolowaną próbę i z góry ustalić sygnały przerwania. Podczas próby rejestruje się postać wióra, zużycie krawędzi, obciążenie, chropowatość i wymiary; zmienia się jeden parametr, a odrzucony wynik zachowuje jako dane.
Podawanie chłodziwa i ograniczanie aerozoli w miejscu pracy to odrębne obowiązki. W ramach jednej oceny działu CNC przeprowadzonej przez NIOSH stwierdzono obecność unoszącej się w powietrzu mgły chłodziwa do obróbki metali, niewystarczające ograniczenie jej rozprzestrzeniania przy jednej obrabiarce i nieregularne używanie odciągów mgły. Ta obserwacja z zakładu wyznacza proste ograniczenie: warunki stosowania chłodziwa podczas skrawania należy odtwarzać tylko w ramach zakładowych procedur konserwacji i higieny pracy. Nie dostarcza ona uniwersalnej wartości narażenia.
7. Ochrona cienkich ścianek, krawędzi wyjściowych i gotowej powierzchni
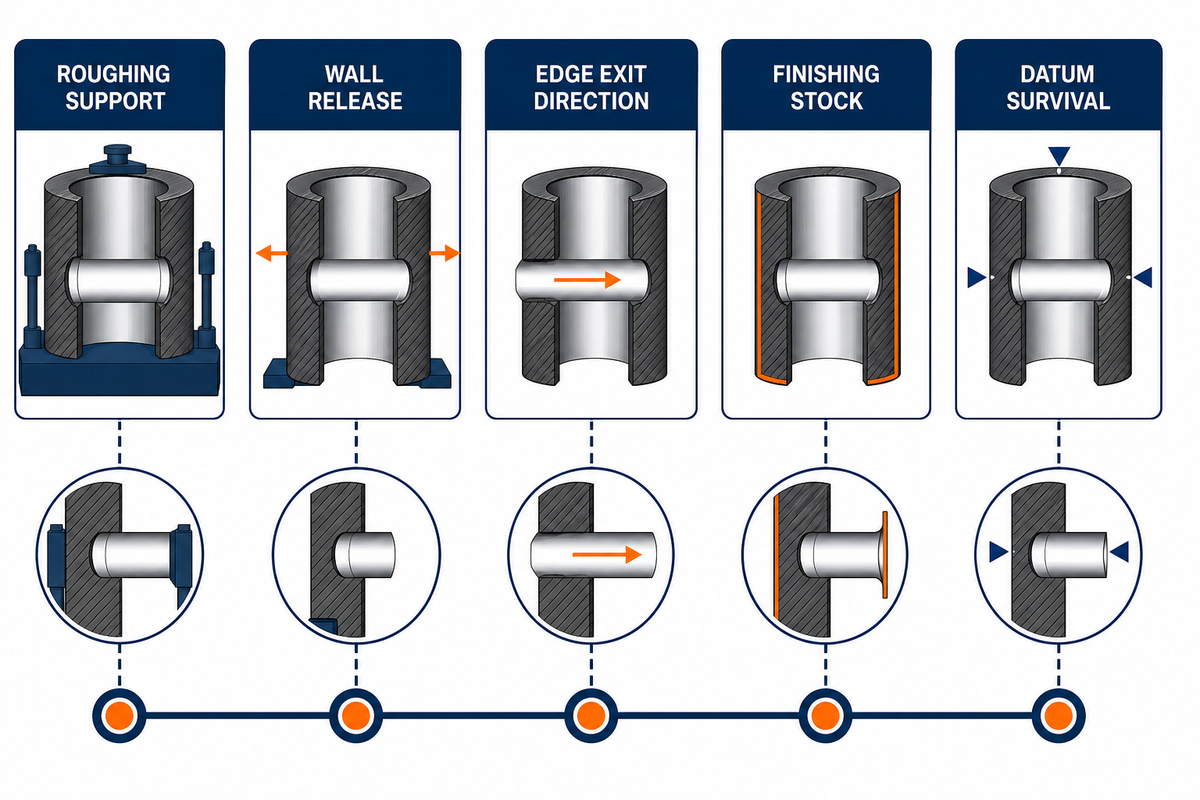
Cienkie ścianki, duży wysięg narzędzia, krawędzie wyjściowe, miejsca wrażliwe na powstawanie zadziorów oraz powierzchnie krytyczne ze względu na zmęczenie zmieniają przebieg procesu technologicznego, ponieważ sztywność, uwalnianie naprężeń, kierunek skrawania i stan warstwy podpowierzchniowej stają się kryteriami akceptacji. Oznacza to również, że niska wartość chropowatości nie dowodzi, iż naprężenia własne, warstwa umocniona zgniotem, odkształcenia, zadziory lub końcowa geometria detalu są dopuszczalne.
Należy zacząć od gotowej cechy i zaplanować proces wstecz. Trzeba określić, gdzie można podeprzeć detal podczas obróbki zgrubnej, kiedy ścianka zostanie uwolniona, w jakim kierunku ostrze opuszcza materiał, ile naddatku pozostanie na wykończenie oraz czy baza odniesienia zostanie zachowana po zmianie przyrządu mocującego. Duży wysięg i słabe podparcie mogą sprawić, że pozornie niewielka głębokość skrawania doprowadzi do ugięcia lub drgań.
Rozważmy cienkościenny pierścień z otworem poprzecznym blisko końcowej krawędzi. Toczenie ciągłe zapewnia stabilny kontakt do chwili, gdy narzędzie natrafi na przerwę; wtedy do problemu dochodzą wejście i wyjście ostrza, powstawanie zadziorów oraz lokalna podatność ścianki. W praktyce należy ustalić, którą cechę obrabia się jako pierwszą, jak ścianka jest podparta na każdym etapie, gdzie ostrze opuszcza materiał oraz który stan detalu podlega kontroli. Sama zmiana prędkości nie rozwiąże błędów kolejności operacji ani mocowania.
Wymagania dotyczące wykończenia powierzchni należy określić osobno. Trzeba podać parametr chropowatości, kierunek i miejsce pomiaru oraz warunki użycia przyrządu; kontrolę zadziorów, krawędzi, naprężeń własnych lub warstwy podpowierzchniowej należy dodać tylko wtedy, gdy wymagają tego funkcja, rysunek techniczny lub plan jakości. W badaniu przebiegu procesu z 2026 r. stwierdzono różną głębokość występowania naprężeń własnych i odkształceń plastycznych dla badanych stanów Alloy 718, co dowodzi, że chropowatość nie jest pełnym opisem stanu powierzchni.
Kiedy nie należy dążyć do niższej wartości chropowatości: Należy przerwać, jeśli zmiana pogarsza stabilność ścianki, stan krawędzi, powoduje uszkodzenia cieplne lub zwiększa ryzyko uszkodzeń warstwy podpowierzchniowej. O tym, czy niższa wartość parametru chropowatości jest rzeczywiście korzystniejsza, decydują funkcja detalu i rysunek techniczny.
8. Diagnostyka zużycia, zadziorów, drgań i zmian wymiarów
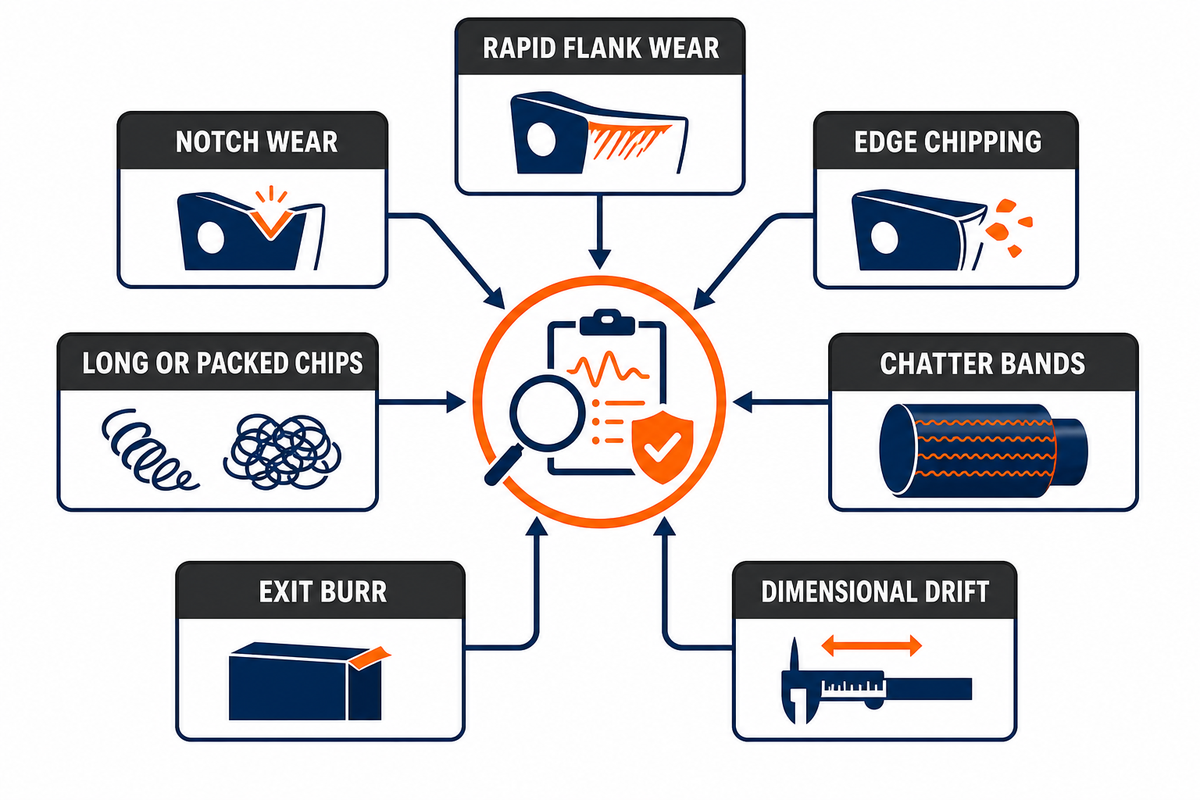
Diagnostykę problemów przy obróbce Inconelu należy prowadzić od pojedynczego objawu przez kilka prawdopodobnych mechanizmów aż do co najmniej 2 obserwacji pozwalających je rozróżnić, jednej ograniczonej zmiany i niezależnej weryfikacji. Ślady zużycia powierzchni przyłożenia, zużycie karbu, wykruszenia, zadziory, drgania, zmiany postaci wióra i odchyłki wymiarów stanowią źródła informacji; żaden z tych objawów sam w sobie nie wskazuje jednoznacznie przyczyny.
Badanie fuzji danych z czujników przeprowadzone przez NIST wykazało, że żaden pojedynczy czujnik nie reagował na wszystkie monitorowane zjawiska obróbkowe, natomiast zestaw czujników obejmował segmentację i łamanie wiórów oraz zdarzenia związane z drganiami. Inny raport NIST dotyczący kontroli okresowej rozróżnia błędy procesu wykrywane podczas kontroli przed wykończeniem na maszynie od błędów geometrii obrabiarki, które wymagają niezależnego pomiaru.
| Objaw | Prawdopodobne mechanizmy | Obserwacja 1 | Obserwacja 2 | Jedna ograniczona zmiana | Niezależna weryfikacja | Ograniczenia / nie nadaje się do |
|---|---|---|---|---|---|---|
| Szybkie zużycie powierzchni przyłożenia | Ciepło, ścieranie, nieodpowiedni stan ostrza | Zdjęcie zużycia wykonane w stałych odstępach czasu | Trend obciążenia i wiórów | Zmiana jednego parametru chłodzenia lub zazębienia | Ponowna kontrola ostrza | Nie zakładać uszkodzenia powłoki |
| Zużycie karbu | Granica głębokości, warstwa umocniona, utlenianie, kontakt z wiórem | Położenie karbu | Głębokość i historia naddatku | Przesunięcie jednej granicy zazębienia | Porównanie położenia karbu | Nie ma uniwersalnej zmiany głębokości |
| Wykruszenia ostrza | Uderzenie, bicie, słabe ostrze, drgania | Uszkodzenia poszczególnych zębów | Zapis wejścia narzędzia i drgań | Zmiana toru wejścia lub przygotowania ostrza | Kontrola wszystkich zębów | Nie maskować bicia przez wzmocnienie ostrza |
| Nawarstwiony materiał | Adhezja, niestabilne warunki skrawania, uszkodzenie ostrza | Badanie mikroskopowe ostrza | Rozdarcia powierzchni i wiór | Zmiana jednego parametru ostrza lub warunków skrawania | Kontrola przenoszenia materiału | Osad nie oznacza automatycznie utraty powłoki |
| Długie lub zbite wióry | Nieprawidłowe łamanie wióra, zatkana rowek wiórowy, utrata doprowadzania | Kształt i barwa wióra | Kontrola rowka wiórowego lub otworu | Zmiana jednego parametru kontroli wióra | Potwierdzenie odprowadzania wiórów | Krótszy wiór nie dowodzi dobrego wykończenia powierzchni |
| Nieoczekiwana segmentacja wióra | Lokalizacja odkształceń ścinających, pękanie, zmiana stanu | Podziałka segmentów | Przebieg siły lub drgań | Zmiana jednego parametru zazębienia | Kontrola powierzchni i ostrza | Może ułatwić odprowadzanie wiórów, ale pogorszyć dokładność |
| Ślady drgań na powierzchni | Postać drgań układu, okresowa stabilność, wysięg, bicie | Częstotliwość lub dźwięk | Reakcja narzędzia i przyrządu mocującego | Zmiana jednego parametru dynamicznego | Niezależna kontrola powierzchni | Klasyczny wykres płatów stabilności może nie uwzględniać przerw w skrawaniu |
| Zadzior przy wyjściu | Kierunek wyjścia, zużycie ostrza, słaba ścianka, stan naddatku | Położenie i orientacja zadzioru | Stan ostrza i podparcia | Zmiana toru wyjścia lub podparcia | Pomiar zadzioru i cechy | Usuwanie zadziorów nie naprawi uszkodzeń warstwy podpowierzchniowej |
| Odchyłki wymiarowe | Zużycie, ugięcie, stan cieplny, baza odniesienia, geometria obrabiarki | Trend z obrabiarki | Niezależny pomiar | Zmiana jednego potwierdzonego źródła błędu | Ponowna kontrola bazy odniesienia i geometrii | Nie kompensować przed ustaleniem źródła błędu |
Tabela służy do diagnostyki, a nie jest instrukcją naprawy. Przy każdym objawie podano 2 obserwacje, ponieważ pojedynczy objaw może wynikać z kilku mechanizmów.
Należy
- Fotografować lub mierzyć ostrze w stałych odstępach czasu.
- Rejestrować jednocześnie wiór, obciążenie, dźwięk, powierzchnię i wymiary.
- Zmieniać jedną ograniczoną zmienną.
- Weryfikować wynik niezależnym pomiarem.
Nie należy
- Wskazywać jednej przyczyny na podstawie jednego objawu.
- Jednocześnie zmieniać posuwu, prędkości, chłodziwa, narzędzia i przyrządu mocującego.
- Kompensować odchyłki przed ustaleniem źródła błędu.
- Uogólniać skutecznej korekty na całą rodzinę detali.
9. Zakres stosowalności danych o parametrach: co można przenieść między konfiguracjami?
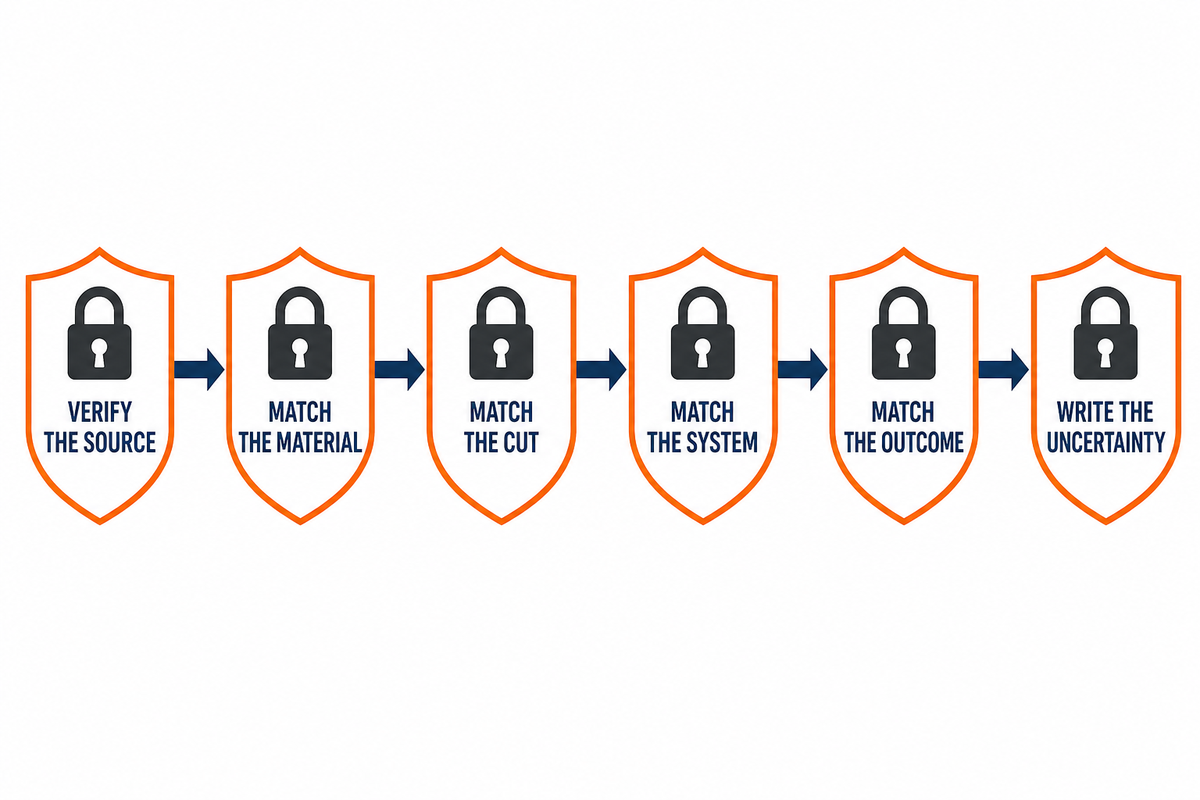
Wynik obróbki można przenieść tylko w takim zakresie, w jakim jego podstawa dowodowa odpowiada warunkom kolejnej konfiguracji. Metoda diagnozowania objawów na podstawie danych wyznacza minimalny zakres porównania: jakość źródła, stop, przebieg procesu produkcyjnego, początkowa mikrostruktura, stan materiału, postać wyrobu, operacja, narzędzie, zazębienie, chłodziwo, warunki obrabiarki i przyrządu mocującego, zmierzony wynik, niepewność oraz aktualna rewizja każdej przywołanej specyfikacji.
Każde pole należy oznaczyć jako zgodne, różne lub nieznane. Różnica nie wyklucza automatycznie zastosowania danych, ale musi stać się przedmiotem próby. Nieznanej wartości nie można uznać za bezpieczną ani po cichu zastąpić jej podobną wartością. Takie podejście jest bardziej użyteczne niż prognoza rynkowa w przypadku stabilnego zapytania o małym wolumenie, ponieważ pozwala podjąć decyzję inżynierską już dziś.
- Zweryfikuj źródło: ustal, czy jest to oficjalny wpis, recenzowane badanie, przykład branżowy, obserwacja z forum czy twierdzenie zawarte w patencie.
- Dopasuj materiał: porównaj gatunek, przebieg procesu technologicznego, postać produktu, obróbkę cieplną, mikrostrukturę wyjściową i dane dotyczące twardości.
- Dopasować skrawanie: porównać operację, system narzędziowy, głębokość skrawania, zazębienie promieniowe, wejście, wyjście i tor wióra.
- Dopasować układ: porównać oprawkę, bicie, obrabiarkę, przyrząd mocujący, wysięg, chłodzenie, filtrację i metodę pomiaru.
- Dopasować wynik: porównać kryterium trwałości narzędzia, kanał pomiaru siły, metodę pomiaru chropowatości, stan wymiarowy i wymagania dotyczące integralności powierzchni.
- Opisać niepewność: zaznaczyć każde niepodane pole, zaplanować jedną kontrolowaną próbę i zachować wyniki zarówno udane, jak i odrzucone.
Aktualność specyfikacji również należy uwzględnić w zakresie stosowalności danych. B637-26 zastąpiła początkowe założenie, że aktualna była B637-23, natomiast AMS5662P i AMS5663P nadal różnią się opisem stanu materiału. Oznaczenie przepisane bez wydania, zakresu i wymagań zamówienia może sprawić, że opis materiału będzie wyglądał na precyzyjny, choć jego rzeczywisty stan pozostanie nieustalony.
Oddzielić zmierzone przykłady: zapis wiercenia zawiera wartości 399 °C, 361 °C, 38 °C, 9,5%, 8 800 mm dla ścieżki porównania temperatury oraz o 55% większy kontakt krawędzi poprzecznej po 10 480 mm; zapis frezowania czołowego zawiera 100 m/min, 0,15 mm/ząb, 0,221 µm i 163 N, przy czym wykluczono wewnętrznie niespójną wartość trwałości narzędzia z publikacji. Połączenie ich w jedno okno parametrów zatarłoby różnice między dwoma narzędziami, operacjami, metodami chłodzenia i zmierzonymi wynikami.
Najważniejszy wniosek
Wartość oderwana od przebiegu procesu produkcyjnego materiału, układu skrawania, zmierzonego wyniku i niepewności nie jest uniwersalną wartością wyjściową.
10. Granice ogólnych zaleceń: przegląd rysunku konkretnego detalu
Ogólne zalecenia przestają wystarczać, gdy decyzja zależy od geometrii detalu, uprawnień do zamiany materiału, pracy w wysokiej temperaturze lub środowisku korozyjnym, zakresu norm dotyczących urządzeń ciśnieniowych, powierzchni krytycznych, kwalifikacji procesów specjalnych, zakresu kontroli lub kryteriów akceptacji. W takich kwestiach należy zwrócić się do osób odpowiedzialnych za rysunek techniczny, materiał, projekt, jakość, wymagania kodeksowe i produkcję, a nie opierać się na ogólnym artykule o obróbce.
Oficjalny przewodnik ASME i National Board dotyczący oceny zgodności pokazuje zakres tych wymagań. Ocena zgodności może obejmować materiał, projekt, wykonanie, badanie, kontrolę, znakowanie, niezgodności i raporty z danymi. Samo wykonanie detalu zgodnie z wymiarami nie oznacza automatycznego spełnienia tych odrębnych wymagań.
Bezpieczeństwo w zakładzie również wykracza poza zakres tabeli parametrów. Zasady dotyczące pyłu ze szlifowania, aerozolu powstającego podczas obróbki, płynów, osłon i środków ochrony indywidualnej powinny wynikać z zatwierdzonego programu BHP i higieny pracy, opracowanego po ocenie konkretnego zadania. Niniejszy przewodnik po obróbce nie szacuje narażenia ani nie określa postępowania medycznego, limitów narażenia czy środków ochrony.
Jeśli zapytanie dotyczy już ogólnych danych, lecz odnosi się do niestandardowych części z Inconelu, wyceny precyzyjnej obróbki CNC, konkretnego rysunku, stanu materiału, przebiegu operacji, planu kontroli lub zapytania handlowego, należy skorzystać ze strony produkcji niestandardowych części z Inconelu. Strona ta opisuje zakres usług, wycenę, czas realizacji i przegląd rysunków; niniejszy przewodnik nie powiela tych informacji.
Najczęściej zadawane pytania
Jak obrabiać Inconel?
Krótka odpowiedź
Obróbkę Inconelu należy rozpocząć od jednoznacznego określenia stopu, przebiegu procesu produkcyjnego, postaci wyrobu, stanu materiału, początkowej mikrostruktury, cechy, systemu narzędziowego, zazębienia, chłodzenia i kryteriów akceptacji. Operację należy dobrać do ciągłości skrawania, wysięgu, kierunku wyjścia i toru wióra. Trzeba utrzymywać potwierdzone warunki tworzenia wióra, a następnie równocześnie obserwować ostrze, wiór, obciążenie, dźwięk, powierzchnię i wymiary. Należy zmieniać jedną ograniczoną zmienną, ustalić pisemne kryterium przerwania próby i potwierdzić cechę niezależnym pomiarem. Tabela prędkości i posuwów dla całej rodziny materiałów nie zastępuje takiej kontrolowanej próby.
Jakie są standardowe wykończenia części z Inconelu po obróbce?
Krótka odpowiedź
Nie ma jednego standardowego wykończenia dla wszystkich części z Inconelu po obróbce. Rysunek techniczny i funkcja detalu powinny określać parametr chropowatości, kierunek i miejsce pomiaru, stan krawędzi i zadziorów, powłokę lub stan po obróbce oraz wszelkie wymagania dotyczące naprężeń własnych lub warstwy podpowierzchniowej. Sama niska wartość chropowatości nie dowodzi integralności powierzchni, odporności zmęczeniowej, szczelności ani akceptowalności detalu po montażu.
Czy Inconel 718 jest trudny w obróbce?
Krótka odpowiedź
Inconel 718 jest powszechnie uznawany za materiał trudny w obróbce, ponieważ zachowuje wysoką wytrzymałość, kumuluje ciepło, umacnia się zgniotem i może powodować adhezję, zużycie karbu oraz uszkodzenia ostrza. Stopień trudności zależy jednak od przebiegu procesu produkcyjnego, stanu po obróbce cieplnej, postaci wyrobu, cechy i operacji. Nie należy zakładać, że materiał po przeróbce plastycznej, wytwarzany metodą przyrostową ze złoża proszku, w stanie po wytworzeniu, po prasowaniu izostatycznym na gorąco, po przesycaniu lub po starzeniu wydzieleniowym zachowuje się tak samo. Nawet przy tym samym składzie chemicznym początkowa mikrostruktura może wpływać na twardość, tworzenie wióra, zużycie narzędzia, chropowatość, naprężenia własne i odkształcenia warstwy podpowierzchniowej. Przed przyjęciem okna parametrów należy porównać dokładny zakres dostępnych danych.
Czy obróbka Inconelu jest trudniejsza niż obróbka tytanu?
Krótka odpowiedź
Ogólne porównanie całych rodzin materiałów nie jest wiarygodne. Zamiast przenosić uniwersalną ocenę skrawalności, należy porównać dokładne gatunki i stany materiału, cechę, operację, system narzędziowy oraz wymagania akceptacji.
Czy można drukować 3D z Inconelu?
Krótka odpowiedź
Niektóre stopy Inconelu można wytwarzać metodami przyrostowymi, ale na wykończenie wpływają metoda wytwarzania, orientacja budowy, porowatość, prasowanie izostatyczne na gorąco, obróbka cieplna, naddatek i początkowa mikrostruktura. Porównanie Alloy 718 z 2026 r. wykazało różne reakcje podczas obróbki i różny stan integralności powierzchni materiału w stanie po wytworzeniu, po obróbce końcowej i po przeróbce plastycznej. Małe próbki i krótkie drogi skrawania ograniczają możliwość przeniesienia tych wyników na inne warunki. Dlatego w niniejszym przewodniku metodę przyrostową traktuje się jako jeden z elementów zakresu stosowalności danych, a nie pełną specyfikację procesu przyrostowego czy uniwersalne zalecenie dotyczące narzędzi.
Jakich parametrów skrawania użyć do obróbki Inconelu 718?
Krótka odpowiedź
Nie można dobrać wartości wyłącznie na podstawie nazwy gatunku. Należy skorzystać z udokumentowanego źródła, którego przebieg procesu produkcyjnego, stan materiału, operacja, narzędzie, zazębienie, chłodzenie i kryterium uszkodzenia odpowiadają planowanym warunkom, a następnie przeprowadzić kontrolowaną próbę z ustalonymi na piśmie sygnałami do jej przerwania.
Jak wyznaczamy granice dostępnych danych
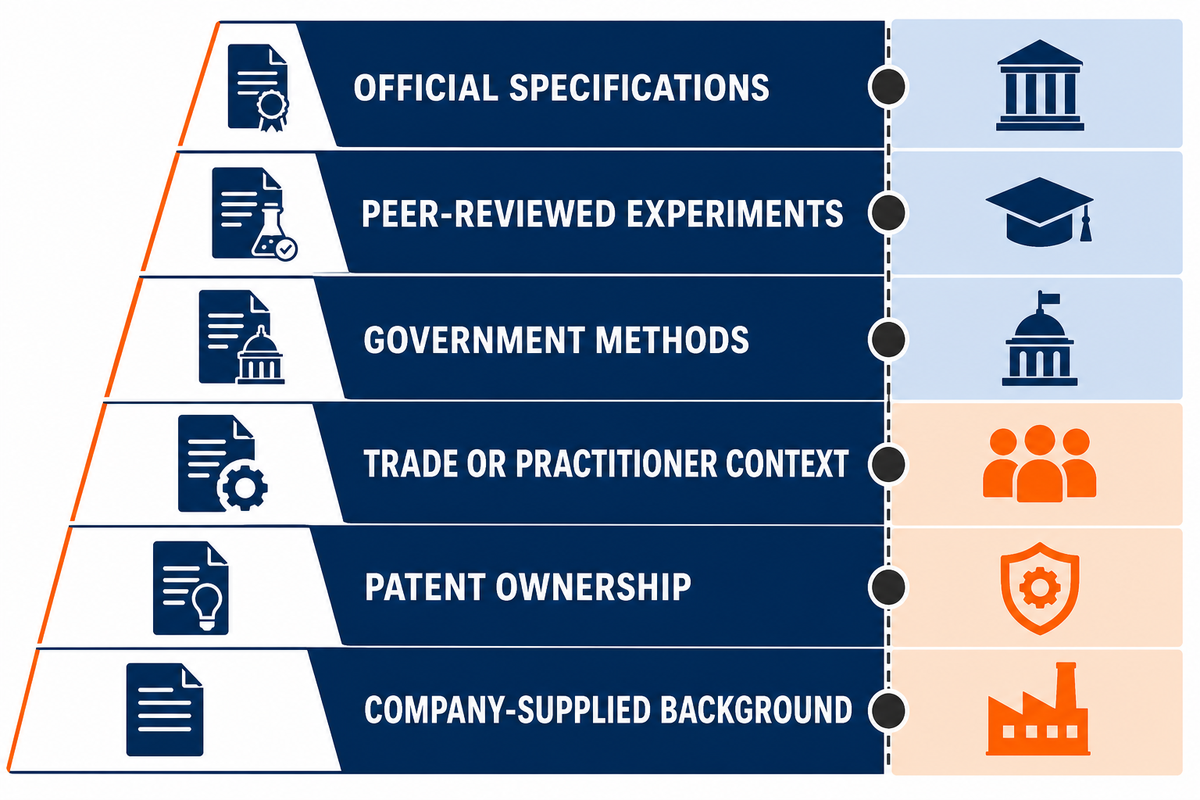
Metoda oceny danych dotyczących obróbki CNC Inconelu rozróżnia oficjalne specyfikacje, recenzowane eksperymenty, metody rządowe, informacje branżowe lub praktyczne, prawa patentowe oraz informacje przekazane przez firmę. Według informacji przekazanych przez firmę Shanghai Zhenling Hardware Co., Ltd. produkuje niestandardowe komponenty metalowe od 2006 r.; ten profil nie dowodzi gatunku Inconelu, tolerancji, zakresu certyfikacji, okna parametrów ani wyniku projektu. Więcej informacji o Zhenling.
Piśmiennictwo i źródła
- Zużycie narzędzia w procesach obróbki nadstopów na bazie niklu MDPI
- Przegląd skrawalności Inconelu Metals, MDPI
- Katalogowy wpis ASTM B637-26 ASTM International
- Karta stopu 718 SAE AMS5662 SAE International
- Wpis SAE AMS5663 dla stopu Alloy 718 SAE International
- Skrawalność i integralność powierzchni addytywnie wytwarzanego stopu Alloy 718 The International Journal of Advanced Manufacturing Technology
- Wpływ obróbki cieplnej na skrawalność Inconelu 718 Journal of Physics: Conference Series
- Mechanizm tworzenia wióra podczas obróbki Inconelu 718 Chinese Journal of Mechanical Engineering
- Przerywane wiercenie Inconelu 718 Production Engineering
- Teoria stabilności obróbki przerywanej National Institute of Standards and Technology
- Przegląd badań nad Inconelem 718 ScienceDirect Topics
- Wpis patentowy US11389879B2 wpis patentowy Stanów Zjednoczonych udostępniony w Google Patents
- Frezowanie czołowe Inconelu 718 metodą chłodzonego smarowania minimalną ilością środka smarnego Jurnal Tribologi
- Raport z oceny zagrożeń zdrowotnych 2014-0050-3234 National Institute for Occupational Safety and Health
- Wykrywanie zjawisk skrawania za pomocą fuzji danych z czujników National Institute of Standards and Technology
- Kompensacja błędów wykrywanych podczas okresowej kontroli procesu National Institute of Standards and Technology
- Przewodnik ASME dotyczący oceny zgodności American Society of Mechanical Engineers and National Board