Skontaktuj się z firmą Zhenling

Analiza rysunku technicznego · proponowany przebieg procesu technologicznego · plan kontroli dla danego zamówienia
Mikroobróbka CNC metali hartowanych i odpornych na korozję
Mikroobróbka CNC obejmuje części i cechy tak małe, że o możliwościach decyduje metoda pomiaru, a nie narzędzie skrawające. Zhenling Metal wykonuje małe i mikroskopijne cechy w hartowanych stalach narzędziowych, gatunkach stali nierdzewnej i stopach niklu według dostarczonego rysunku technicznego, uzgadniając sposób kontroli przed rozpoczęciem obróbki. Zapytanie o mikroobróbkę CNC powinno określać mikrocechy, materiał, układ baz odniesienia, metodę pomiaru, liczbę próbek i granice akceptacji. Podstawą ustaleń jest wyłącznie zakres potwierdzony w pisemnej ofercie dla danej części, w tym przebieg procesu technologicznego, kwestie pozostawione do uzgodnienia, dokumentacja, podstawa wyceny, termin, odpowiedzialność za kontrolę oraz wszelkie wskazane wyłączenia z zamówienia.
01.
Prześlij
Rysunek techniczny lub próbkę, materiał i jego stan oraz wymiary istotne dla działania części.
02.
Dobór procesu
Elektrodrążenie drutowe, frezowanie 5-osiowe, toczenie lub szlifowanie — dobrane do geometrii, a nie z przyzwyczajenia.
03.
Weryfikacja
Przed wyceną należy wskazać każdy wymiar krytyczny oraz wymaganą metodę pomiaru, odniesienie i zapis wyniku.
04.
Odmowa
Odmawiamy wykonania prac, których nie możemy zmierzyć lub do których nie mamy dostępu, wskazując właściwy sposób ich realizacji.
Zakres mikrocech: co obrabiamy, a czego się nie podejmujemy
Zakres możliwości ma swoje granice; sama lista maszyn ich nie określa. Mikroobróbka — na niektórych rysunkach nazywana też obróbką mikro — dotyczy skali, w której część może być typowa, lecz jej cecha już nie, a dokładność mierzona w mikrometrach musi zostać utrzymana podczas mocowania przedmiotu obrabianego, przy zmianach temperatury i podczas kontroli. Rzetelny opis procesu produkcji o wysokiej precyzji wskazuje więc, co mieści się w tym zakresie, a co pozostaje poza nim.
Nasz zakres możliwości wyznacza przede wszystkim to, co potrafimy zmierzyć, ponieważ w tej skali głównym ograniczeniem jest pomiar, a nie skrawanie. National Institute of Standards and Technology ujmuje ten problem wprost w przeglądzie metrologii wymiarowej dla produkcji w mikro- i mezoskali: małe rozmiary i niskie bezwzględne tolerancje stwarzają szczególne trudności, a wybór procesu pomiarowego niemal zawsze wymaga kompromisu. Jeśli mikrokomponentu nie można zmierzyć na maszynie, której odbiór przeprowadzono zgodnie z ISO 10360-2, nie deklarujemy tutaj takiej możliwości.
Lista prac, których się nie podejmujemy, nie jest wyrazem skromności. To część opisu możliwości, z której nabywca może nas później rozliczyć — dlatego publikuje ją tak niewielu dostawców. Opublikowane zakresy możliwości mogą odbiegać od rzeczywistych doświadczeń produkcyjnych, dlatego na zapytanie o niestandardową mikroobróbkę wykraczającą poza ten zakres odpowiadamy propozycją innego przebiegu procesu technologicznego zamiast zbyt optymistyczną wyceną.
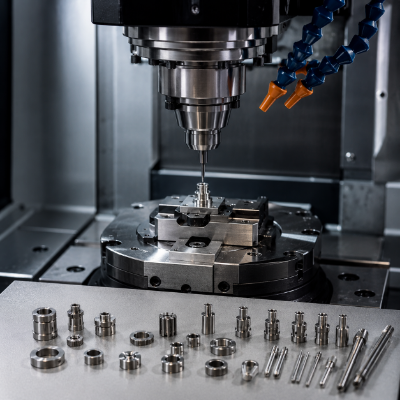
Zakres możliwości według procesu
| Proces dostępny na miejscu | Odpowiedni rodzaj cech | Typowe mikroczęści | Grupa materiałów | Dostępne potwierdzenie |
|---|---|---|---|---|
| Elektrodrążenie drutowe drutem wolnobieżnym | Wąskie szczeliny, cienkie ścianki, ostre naroża wewnętrzne, profilowane otwory przelotowe | Płytki z otworami i kryzami, stemple, matryce, małe dźwignie | Hartowana stal narzędziowa i łożyskowa, stal nierdzewna, stopy niklu | Proponowane urządzenie do elektrodrążenia drutowego, jego użyteczny zakres i ograniczenia dotyczące cech — potwierdzane dla każdego zamówienia |
| 5-osiowe centrum obróbkowe | Złożone geometrie, kąty złożone, małe kieszenie przestrzenne | Miniaturowe obudowy, bloki rozdzielaczy, korpusy dysz | Stal stopowa, stal nierdzewna, stopy aluminium | Proponowany wieloosiowy przebieg procesu technologicznego, zakres przesuwów, dostęp i sposób zamocowania — potwierdzane dla każdego zamówienia |
| Toczenie CNC i tokarki CNC | Małe średnice, powierzchnie czołowe, rowki i gwinty na toczonych korpusach | Korki, gniazda zaworów, małe elementy zaworów | Gatunki stali węglowej, stopowej i nierdzewnej | Proponowana tokarka, sposób obróbki z pręta lub w uchwycie oraz użyteczny zakres — potwierdzane dla każdego zamówienia |
| Szlifowanie CNC, w tym szlifowanie powierzchni krzywoliniowych | Płaskość, równoległość i dokładne wykończenie powierzchni po hartowaniu | Powierzchnie ścierne, detale podobne do wzorców pomiarowych, powierzchnie uszczelniające | Stale hartowane | Proponowane urządzenie do szlifowania i jego użyteczny zakres — potwierdzane dla każdego zamówienia |
| Pomiary współrzędnościowe | Weryfikacja wymiarów i kształtu części poddanych mikroobróbce | Dotyczy wszystkich powyższych procesów | Wszystkie gatunki materiałów | Proponowana metoda pomiaru, zakres, wzorcowanie i niepewność — potwierdzane dla każdego zamówienia |
Czego się nie podejmujemy i gdzie należy to skierować
Seryjna produkcja części toczonych na automatach typu szwajcarskiego
Długie, smukłe trzpienie i wałki toczone w produkcji ciągłej mogą wymagać obróbki na automacie typu szwajcarskiego z tuleją prowadzącą. Oferta musi potwierdzać dostępność urządzenia, średnicę półfabrykatu, stosunek długości do średnicy, sposób podparcia, dostęp do cech, liczbę sztuk i metodę kontroli. Zobacz informacje o obróbce na automatach typu szwajcarskiego.
Wszystko, czego nie możemy zmierzyć
Jeśli dla danej cechy proponowany zakres pomiarowy, metoda, wzorcowanie i niepewność nie pozwalają potwierdzić wyniku, tolerancja pozostaje kwestią otwartą do czasu wskazania odpowiedniego sposobu weryfikacji w pisemnej ofercie.
Zlecenia dla regulowanych branż medycznej i obronnej
Mikrokomponenty mogą być stosowane w branżach regulowanych, w których wymagania dotyczące dokumentacji materiałowej, walidacji i systemu jakości zależą od konkretnego programu. Na tej stronie nie deklarujemy, że Zhenling posiada ISO 13485, IATF 16949 ani status ITAR; przed zatwierdzeniem dostawcy należy sprawdzić wszelkie wymagane statusy dla wskazanego podmiotu prawnego, zakładu i zamówienia.
Trzy pojęcia mylone z mikroobróbką
Mikroobróbka powierzchniowa i MEMS
Mikroobróbka powierzchniowa stosowana w układach mikroelektromechanicznych opiera się na osadzaniu i trawieniu, a nie na konwencjonalnej obróbce skrawaniem obrabiarkami. Wymagania dotyczące litografii lub procesów na płytkach należy traktować jako osobny zakres dostawcy i nie zakładać ich dostępności na podstawie tej strony.
Komputerowe sterowanie numeryczne
Komputerowe sterowanie numeryczne określa sposób sterowania, a nie wielkość części. Ten sam łańcuch projektowania i wytwarzania wspomaganego komputerowo służy do wykonania części o wymiarze 500 mm i cechy o wymiarze 0,5 mm. W mikroskali zmieniają się narzędzie skrawające, wrzeciono i sposób pomiaru.
Tolerancja techniczna
Tolerancja techniczna określa dopuszczalny zakres, a nie parametry maszyny. Rozdzielczość maszyny wynosząca jeden mikrometr nie oznacza, że dla danej cechy można osiągnąć tolerancję jednego mikrometra.
Jak dobrać proces mikroobróbki do geometrii części
Usługi mikroobróbki najczęściej opisuje się listą maszyn. Przydatniejsze jest pytanie, na jaki proces pozwala geometria części, ponieważ w tej skali najsłabszym ogniwem układu jest narzędzie. Badania nad mikrofrezowaniem metali trudnych w obróbce mówią o tym ryzyku wprost.
Przegląd z 2022 opublikowany w serwisie National Center for Biotechnology Information wskazuje, że przedwczesne zużycie i całkowite złamanie dostępnych na rynku rowkowanych mikrofrezów są dobrze znanym problemem w przemyśle i stanowią istotną przeszkodę w mikrofrezowaniu twardych materiałów. Większy frez może wybaczyć źle dobrany proces; mikronarzędzie nie. Dlatego przy doborze procesu kierujemy się kruchością narzędzia, a nie samym posiadaniem maszyny; najczęściej widzimy geometrię kierowaną do frezowania, choć można by ją wykonać drutem bez siły skrawania.
Obróbka konwencjonalna i mikroobróbka to różne dziedziny
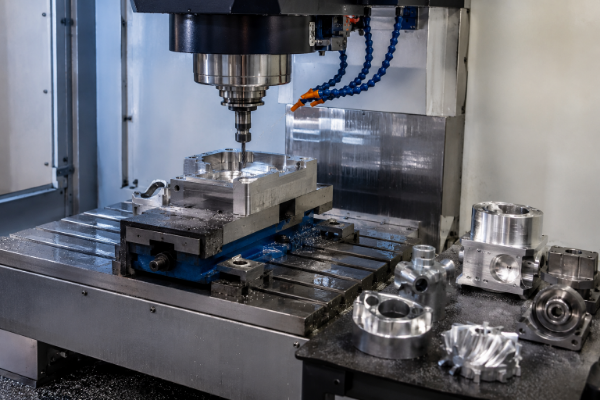
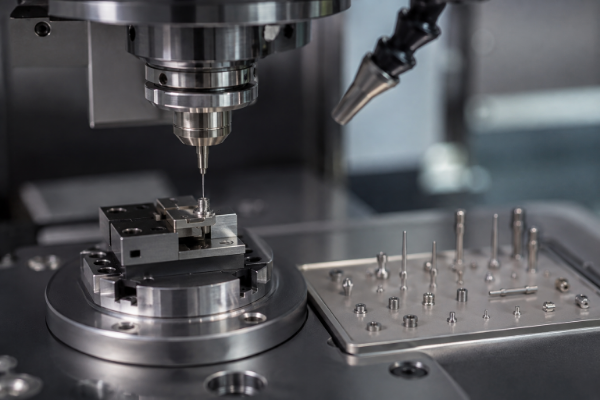
Standardową obróbkę skrawaniem i mikroobróbkę CNC łączy sterownik — i niewiele więcej. Wytwarzanie maleńkich komponentów przypomina raczej problem metrologiczny przebrany za obróbkę skrawaniem, dlatego nasze możliwości mikroobróbki opisujemy przez zakres i potwierdzenia, a nie liczbę maszyn.
Wynikają z tego trzy praktyczne różnice. Prędkości i posuwy nie zmniejszają się proporcjonalnie, ponieważ mikroostrze musi utrzymać grubość wióra powyżej progu ugniatania, podczas gdy wrzeciono obraca się znacznie szybciej. Drgania, które frez o średnicy 20 mm zniesie bez uszkodzenia, złamią frez 0,5 mm, dlatego tłumienie drgań i wysięg narzędzia liczą się bardziej niż nominalna moc maszyny.
Trzecia różnica ma charakter handlowy, a nie fizyczny. Tokarka do metalu z ciągłym podawaniem pręta działa w innym modelu produkcji niż jednostkowe mocowanie wymagane przy większości mikroczęści, dlatego liczba sztuk wpływa na dobór procesu równie mocno jak geometria.
Zasada, którą można zastosować do własnego rysunku technicznego
Jeśli cechą jest
Zalecany proces
Dlaczego ten proces
Co sprawdzić u każdego dostawcy
Wąska szczelina przelotowa z ostrym narożem wewnętrznym
Elektrodrążenie drutowe
Bez promienia wynikającego ze średnicy frezu i bez siły skrawania uginającej ściankę
Zapytaj, jaka średnica drutu wyznacza możliwy promień naroża
Mała kieszeń nieprzelotowa z dnem i pochyleniem ścian
Frezowanie 5-osiowe
Cechy nieprzelotowe wymagają frezu, więc proces obróbki skrawaniem zależy od zasięgu i sztywności narzędzia
Zapytaj o wysięg narzędzia i sposób ograniczania jego ugięcia
Mała, okrągła cecha współosiowa na toczonym korpusie
Toczenie CNC, a po hartowaniu także szlifowanie
Utrzymanie współosiowości jest najtańsze przy jednym zamocowaniu do toczenia
Zapytaj, ile razy część będzie mocowana
Płaszczyzna lub powierzchnia czołowa po obróbce cieplnej
Szlifowanie
Twardość, której nie pokona frez, nie stanowi przeszkody dla ściernicy
Zapytaj, co dzieje się z tolerancją po obróbce cieplnej
Otwór zbyt mały, by wiertło utrzymało wymaganą dokładność
Elektrodrążenie
Brak siły osiowej oznacza brak zbaczania z osi i złamanego wiertła wewnątrz części
Zapytaj, czy odbiór współrzędnościowej maszyny pomiarowej przeprowadzono zgodnie z ISO 10360-2
Tradycyjna obróbka skrawaniem zakłada, że narzędzie jest mocniejsze od przedmiotu obrabianego. Poniżej około 1 mm to założenie się odwraca, a wybór procesu przestaje być kwestią upodobań. Prześlij nam geometrię, a wskażemy odpowiedni wiersz tabeli — również wtedy, gdy właściwy proces nie jest u nas dostępny.
Plan kontroli mikroczęści dla danego zamówienia
W zapytaniu ofertowym dotyczącym mikroczęści należy wskazać każdą cechę krytyczną, bazę odniesienia, tolerancję, stan powierzchni i wymagany raport. Proponowany przyrząd, użyteczny zakres, status wzorcowania, niepewność pomiaru, plan próbkowania i przekazywane dokumenty muszą zostać potwierdzone dla konkretnego zamówienia.
Współrzędnościowe maszyny pomiarowe lub systemy optyczne nadają się do tego zadania tylko wtedy, gdy zakres, metoda sondowania lub obrazowania, wzorcowanie i niepewność pozwalają zmierzyć daną cechę i podjąć decyzję o jej akceptacji. Samo powołanie się na ISO 10360-2 nie dowodzi, że konkretna maszyna, sonda lub program są odpowiednie; oferta musi wskazywać właściwe urządzenie i zakres dokumentowanych wyników.
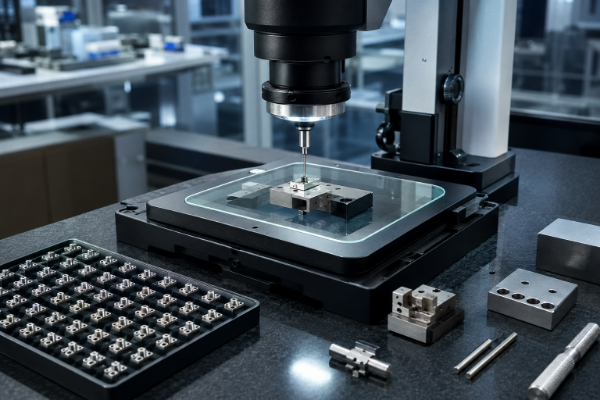
Obróbka skrawaniem z tolerancją mikrometrową to przede wszystkim problem pomiarowy
Granice zwykłego pomiaru stykowego są opisane w publikacjach, a nie ukrywane. W pracach nad pomiarami wymiarów i kształtu mikrocech National Institute of Standards and Technology bada otwory o średnicy do 500 µm sondą konwencjonalną, a sonda światłowodowa pozwala zejść poniżej 100 µm. Wymienione tam obiekty należą do tej samej rodziny co komercyjne mikroczęści: ferrule światłowodowe, otwory dysz wtryskiwaczy paliwa, apertury o ostrej krawędzi i cylindryczne, kulki rubinowe, płytki wzorcowe i mikrokoła zębate.
| Rodzaj wymiaru | Metoda pomiaru | Odniesienie | Co określić w zamówieniu |
|---|---|---|---|
| Długość, położenie, środek otworu | Współrzędnościowa maszyna pomiarowa | Maszyna odebrana i ponownie zweryfikowana zgodnie z ISO 10360-2 | Wymagane pola protokołu pomiarów wymiarowych i zakres objętych nim cech |
| Kształt: płaskość, równoległość, profil | Współrzędnościowa maszyna pomiarowa, pomiar skanujący | Układ baz odniesienia z rysunku technicznego powiązany z oznaczeniami tolerancji geometrycznych | Wymagana baza odniesienia, plan skanowania lub punktów pomiarowych oraz format raportu |
| Małe cechy przelotowe i profile | Pomiar optyczny lub wizyjny | Wzorcowany artefakt z identyfikowalnością pomiarową do wzorców krajowych | Wymagana metoda, rozdzielczość, niepewność i raportowana wartość |
| Wykończenie powierzchni | Pomiar chropowatości powierzchni | Parametr i długość odcięcia podane w raporcie | Określony parametr, długość odcięcia, miejsce pobrania próbki i reguła akceptacji |
| Identyfikacja materiału | Dokumentacja huty dla dostarczonego gatunku materiału | Certyfikat dostawcy dla danego wytopu | Wymagany wystawca dokumentu materiałowego, jego zakres i powiązanie z partią |
Rysunki z ponumerowanymi cechami, bo każda liczba musi mieć przypisane miejsce
Raporty z kontroli powinny przypisywać każdą podaną wartość do cechy na rysunku technicznym. Jeśli pisemna oferta przewiduje rysunek z ponumerowanymi cechami oraz raport z osobnym wierszem dla każdej cechy, odrzuconą wartość można powiązać z odpowiednim wymaganiem.
Tolerancję należy przyjąć tylko wtedy, gdy oferta wskazuje odpowiednią metodę pomiaru i sposób zapisu wyniku. Każda cecha, której nie można zweryfikować w proponowanym zakresie, przy danym wzorcowaniu i niepewności, musi pozostać otwartą pozycją oferty.
Przegląd planu kontroli mikroczęści dla danego zamówienia
01
Etap 01
Przed rozpoczęciem obróbki skrawaniem
Proponowane cechy krytyczne, przyrząd i odniesienie są analizowane i zapisywane jako dane wejściowe do wyceny.
02
Etap 02
Pierwsza sztuka
Raport z pierwszej sztuki i punkt wstrzymania produkcji do zatwierdzenia uwzględnia się tylko wtedy, gdy uzgodniono je w pisemnym zamówieniu.
03
Etap 03
Wraz z częściami
Wymagane protokoły wymiarowe i dokumenty materiałowe są wymienione w pisemnej ofercie oraz powiązane z rewizją rysunku.
Podstawowa zasada
Kontrola jakości precyzyjnych komponentów to kontrola procesu i odpowiednie urządzenia pomiarowe, a nie samo określenie „wysoka precyzja”. Jeżeli bardzo wąskie tolerancje dotyczą na rysunku technicznym tylko dwóch lub trzech krytycznych komponentów, mierzymy je z największą precyzją, na jaką pozwala nasz łańcuch pomiarowy, a dla pozostałych stosujemy domyślne wymagania rysunku. Precyzja i dokładność pozostają tu odrębnymi kwestiami, a nawet bardzo precyzyjny odczyt z niezweryfikowanego przyrządu nie rozstrzyga żadnej z nich.
Mikroelektrodrążenie: kiedy drut sprawdza się lepiej niż frez
Mikroelektrodrążenie można rozważyć, gdy dostęp frezu, siły działające na narzędzie lub twardość materiału stwarzają ryzyko. Dostępność urządzeń, ograniczenia drutu lub elektrody, geometria cechy, wykończenie i metoda kontroli muszą zostać potwierdzone dla danego zamówienia; na tej stronie nie deklarujemy posiadania rozbudowanego parku takich maszyn.
Obróbka cienkim drutem w tym przypadku wykorzystuje tę różnicę, a jej mechanizm opisano w US10259062B2 — patencie dotyczącym sterowania impulsami i szczeliną w urządzeniu do elektrodrążenia, udzielonym przez USPTO w 2019 i przypisanym ANCA Pty Ltd. Elektrodę i przedmiot obrabiany oddziela szczelina o szerokości zwykle od 0,001 mm do 0,02 mm, a wyładowanie powstaje dzięki kontrolowanym impulsom napięcia w tej szczelinie. W odróżnieniu od frezu narzędzie nigdy nie dotyka części.
DOKUMENT PATENTOWY
US10259062B2
SZEROKOŚĆ SZCZELINY
0,001 – 0,02 mm
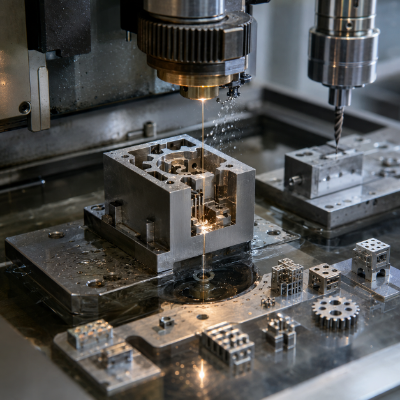
Co daje ta szczelina
- Brak siły skrawania. Ścianka o grubości 0,15 mm nie ugina się pod wpływem iskry, więc cienkie przekroje wytrzymują obróbkę, podczas której frez odpychałby je na bok.
- Twardość przestaje mieć znaczenie, ponieważ hartowana stal narzędziowa jest obrabiana po obróbce cieplnej, a kształt wycina się tylko raz.
- Promień naroża wynika ze średnicy drutu, a nie frezu, dlatego mikroelektrodrążenie drutowe pozwala uzyskać profile niedostępne przy frezowaniu.
- Kolejne przejścia wykańczające poprawiają wykończenie powierzchni bez ponownego mocowania części.
Wykonywanie mikrootworów bez wiertła
Konwencjonalne wiercenie zawodzi najpierw przy małych otworach, ponieważ siła osiowa odchyla smukłe wiertło, zanim zacznie ono skrawać. Elektrodrążenie nie wywiera siły osiowej, więc otwór zaczyna się w miejscu ustawienia elektrody i zachowuje to położenie. To standardowy proces wykonywania otworów w kryzach i dyszach ze stopów żaroodpornych.
Osiągalną średnicę otworu, stosunek głębokości do średnicy i dokładność położenia podaje się przy wycenie dla konkretnego materiału i grubości, z uwzględnieniem opisanego wyżej sposobu kontroli. Nie publikujemy jednej minimalnej średnicy, ponieważ liczba podana bez materiału, głębokości i metody pomiaru nie opisuje rzeczywistych możliwości. Rezygnujemy przez to z efektownego hasła, a Państwo unikają późniejszego sporu.
Ślepe mikrowgłębienia mogą wymagać elektrodrążenia wgłębnego lub innego specjalistycznego procesu. Jeśli rysunek techniczny wymaga takiego procesu, przed przyjęciem zamówienia oferta musi potwierdzać dostępność urządzenia, sposób doboru elektrody, ograniczenia dotyczące cech, wykończenie i metodę kontroli.
Mikroobróbka gatunków hartowanych i odpornych na korozję
Zhenling deklaruje doświadczenie w obróbce stali łożyskowej, stali węglowych 20# i 45#, stali stopowych, w tym Q345D, 12CrMoV, GCr15, 25CrMo i 42CrMo, stali nierdzewnych 303, 304, 304L, 316, 316L i 321, stopów na bazie niklu, w tym C276 i 904L, oraz stopów aluminium. Przy typowych wymiarach części ta lista wygląda zwyczajnie. W mikroskali dzieli się jednak na dwie bardzo różne grupy.
Dobór procesu do gatunku materiału opieramy na tym podziale, ponieważ wraz z twardością zmienia się mechanizm powstawania wad. Ten sam przegląd z 2022 jasno opisuje twardszą grupę: materiały trudne w obróbce łączą bardzo wysoką twardość z odpornością na zużycie, co prowadzi do dużych sił skrawania, nadmiernego zużycia narzędzia, niekorzystnej chropowatości powierzchni, powstawania zadziorów i wysokich temperatur skrawania, a brak chłodziwa nasila powstawanie zadziorów wskutek wzrostu temperatury. Gatunki materiałów określamy w zamówieniu według oznaczeń ISO lub krajowych, a nie nazw handlowych.
Jak zachowują się gatunki materiałów przy małych cechach
Grupa gatunków materiałów
Co zmienia się w mikroskali
Preferowany proces
Jakich informacji potrzebujemy
Hartowana stal łożyskowa GCr15
Trwałość narzędzia kończy się przed wykonaniem całej geometrii
Elektrodrążenie drutowe po hartowaniu
Twardość w stanie dostawy oraz informacja, czy materiał można obrabiać w stanie miękkim
Stal stopowa 42CrMo, 25CrMo
Naprężenia własne odkształcają cienkie przekroje po usunięciu materiału
Obróbka zgrubna, odprężanie, następnie obróbka wykończeniowa
Stan po obróbce cieplnej w chwili dostawy
Stal nierdzewna 316L, 321
Umocnienie zgniotowe i narost na ostrzu pogarszają wykończenie powierzchni
Frezowanie z kontrolowanym kontaktem ostrza z materiałem lub elektrodrążenie
Czy powierzchnia pełni funkcję uszczelniającą, ślizgową czy estetyczną
Stopy niklu C276, 904L
Ciepło skupia się przy końcówce narzędzia i znacznie skraca jego trwałość
Elektrodrążenie cech przelotowych
W jakim środowisku korozyjnym część musi pracować
Stopy aluminium
Dominują zadziory i rozmazywanie materiału, a nie zużycie narzędzia
Wrzeciona wysokoobrotowe, ostre narzędzia i uzgodniony sposób usuwania zadziorów
Czy krawędzie pełnią funkcję użytkową czy estetyczną
W tabeli celowo pominięto dwa materiały. Stopy tytanu i laminat G-10 wykraczają poza deklarowane doświadczenie materiałowe Zhenling, dlatego odmawiamy wykonania części z tych materiałów zamiast eksperymentować przy Państwa zamówieniu. Obróbka stali nierdzewnej koncentruje się na gatunkach 316L i 321, w których ograniczeniem jest umocnienie zgniotowe, a nie twardość.
Wartość, której nikt nie publikuje
Według opublikowanych badań nad mikrofrezowaniem minimalna grubość wióra wynosi w przybliżeniu od 15 do 50 procent promienia ostrza narzędzia, zależnie od materiału; przy promieniu ostrza od 0,8 µm do 5 µm najmniejszy wiór, jaki rzeczywiste mikronarzędzie może usunąć, ma więc grubość od ułamka mikrometra do kilku mikrometrów. Przy mniejszej wartości narzędzie trze materiał zamiast go skrawać, co powoduje zadziory, rozmazaną powierzchnię i wymiar, którego nie da się powtarzalnie uzyskać. Niektóre z tych zakresów oznaczają tolerancje mniejsze od grubości ludzkiego włosa; utrzymuje się je dzięki kontroli procesu, a nie optymizmowi.
Wynikają z tego dwie praktyczne uwagi. Mikronarzędzia pracują przy prędkościach obrotowych wrzeciona znacznie wyższych niż w obróbce konwencjonalnej, więc wrzeciono odpowiednie dla frezów 20 mm nie musi nadawać się do frezu 0,5 mm. Z kolei odporność na korozję jest właściwością istotną w eksploatacji, a nie w obróbce skrawaniem: spośród wielu materiałów bardzo odpornych na korozję większość umacnia się podczas pracy pod kruchym narzędziem skrawającym.
Pułapka polega na tym, że tolerancja nie staje się osiągalna tylko dlatego, że rozdzielczość maszyny ma mniejszą wartość. Wybór gatunku materiału do pracy w wysokiej temperaturze, środowisku korozyjnym lub pod ciśnieniem wymaga innej oceny, gdy cecha jest mała; dlatego pytamy o warunki pracy, a nie tylko o gatunek. W przypadku większych odpowiedników tej samej części warto porównać procesy opisane na stronach o obróbce 5-osiowej i frezowaniu CNC.
Co powinno zawierać zapytanie ofertowe dotyczące mikroczęści
Nabywcy regularnie zgłaszają, że ofert na mikrod detale od różnych dostawców nie da się porównać. Rzadko wynika to z nieuczciwości; każdy zakład inaczej uzupełnia luki w tej samej niekompletnej dokumentacji, a opóźnienie obciąża nabywcę. Rozwiązanie leży po stronie zamawiającego i prawie nic nie kosztuje.
Właśnie temu służy wymiarowanie i tolerowanie geometryczne. Norma ASME Y14.5-2018 liczy 344 strony, a ASME opisuje ją jako autorytatywne wytyczne dotyczące języka projektowego wymiarowania i tolerowania geometrycznego, które ograniczają domysły podczas produkcji. Poniższa lista do zapytania ofertowego opiera się na tej normie, dzięki czemu rysunek techniczny sporządzony według konwencji ISO lub ASME pozwala uzyskać porównywalne odpowiedzi od każdego partnera produkcyjnego, także od nas.
Prosimy przesłać siedem rzeczy
01
Model i rysunek techniczny
Geometria CAD oraz zwymiarowany rysunek techniczny z zatwierdzoną rewizją. W razie rozbieżności rozstrzyga rysunek.
02
Układ baz odniesienia
Powierzchnie, względem których mierzy się detal. Bez ich wskazania każdy dostawca przyjmie inne bazy i wyceni inny detal.
03
Wymiary istotne dla działania
Należy je oznaczyć. Pozostałe tolerancje można rozszerzyć i w ten sposób obniżyć koszty.
04
Materiał i jego stan
Gatunek materiału, twardość w stanie dostawy oraz informacja, czy dopuszczalna jest obróbka skrawaniem przed obróbką cieplną czy po niej.
05
Wymagania dotyczące powierzchni
Parametr chropowatości i powierzchnie, których dotyczy, oraz ewentualne późniejsze nakładanie powłok. Powłoka ma przy tej skali większe znaczenie niż w przypadku dużego detalu, ponieważ warstwa anodowa lub galwaniczna narasta na pokrywanej powierzchni, zmniejszając wymiar wewnętrzny mikrorowka lub małego otworu. Należy wskazać, czy tolerancja obowiązuje przed anodowaniem lub galwanizacją, czy po nich; odpowiednio dobierzemy wymiar po obróbce skrawaniem.
06
Zakres kontroli
Wymiary wymagające raportu oraz informacja, czy przed rozpoczęciem produkcji pozostałych sztuk konieczne jest zatwierdzenie pierwszej sztuki.
07
Ilość i perspektywa produkcji
Prototyp, seria pomostowa czy zamówienia powtarzalne. Duże serie i pojedyncze detale na zamówienie wymagają zupełnie innych przygotowań.
Pomagają też dwa dodatkowe elementy: neutralny model CAD do oceny geometrii oraz jasne wskazanie wymaganych dowodów dotyczących systemu jakości. Na tej stronie nie stwierdzamy, czy Zhenling ma taki status; przed zatwierdzeniem dostawcy należy sprawdzić nazwę podmiotu prawnego, zakład, certyfikat, jego zakres i ważność.
Węższa tolerancja nie zawsze jest lepsza
Nadmiernie zawężony zakres tolerancji nie poprawia działania detalu. Powoduje za to konieczność stosowania mniejszych posuwów, dodatkowych przejść wykończeniowych, częstszej wymiany narzędzi i dłuższej kontroli, a za wszystko to trzeba zapłacić. Wskażemy, które wymiary na rysunku nie wymagają obecnie przypisanych im tolerancji; taka rozmowa często daje więcej niż sama wycena.
Po złożeniu zamówienia
Zdarzenie
Co się dzieje
Co otrzymuje zamawiający
Pierwsza sztuka
Pomiar pierwszej sztuki według rysunku z oznaczonymi wymiarami przed uruchomieniem produkcji pozostałych sztuk
Protokół kontroli pierwszej sztuki do pisemnego zatwierdzenia
Zmiana rewizji rysunku w trakcie realizacji zamówienia
Prace przy objętej zmianą operacji zostają wstrzymane, a zmiana jest wyceniana względem zatwierdzonej rewizji
Zmienione potwierdzenie przed wznowieniem prac; żadnych zmian bez powiadomienia
Ponowne zamówienie
Ponowne wykorzystanie zatwierdzonych ustawień, przyrządów mocujących i przebiegu kontroli
Odniesienie do zatwierdzonej pierwszej sztuki zamiast ponownego uzgadniania wymagań
Czasy realizacji, czasy cykli i koszty produkcji wyceniamy na podstawie tej dokumentacji, zamiast podawać je w formie chwytliwych haseł, ponieważ krótszy czas realizacji przy niekompletnym rysunku zwykle oznacza, że ktoś przyjął założenia na własną rękę. Czas realizacji uzgadniamy dla każdego zamówienia, a jeśli zmiana przebiegu procesu technologicznego mogłaby go skrócić, informujemy o tym podczas wyceny, nie później. Usługi mikroobróbki skrawaniem od różnych dostawców, w tym od nas, można porównać dopiero wtedy, gdy te siedem danych jest takie samo.
Przy pojedynczych detalach i prototypach wymagane jest tych samych siedem danych, lecz proces przebiega szybciej. Jeśli chodzi o jednorazowe wykonanie, warto zapoznać się z usługą szybkiego prototypowania CNC, a jeśli detal jest zasadniczo korpusem toczonym z mikroszczegółami — z usługą toczenia CNC.
Współpraca z dostawcą z Jiashan produkującym według rysunku technicznego
Według informacji przekazanych przez firmę prowadzi ona działalność od 2006 roku w zakładzie w Jiashan o powierzchni 8 000 m², z halą produkcyjną o powierzchni 6 000 m². Przydatność dostawcy mikrodetali nadal zależy od rysunku technicznego, materiału, przebiegu procesu technologicznego i wyposażenia, metody pomiaru, dokumentów potwierdzających kwalifikacje oraz pisemnie określonego zakresu zamówienia; nie przedstawiamy tu żadnych danych o udziale eksportu.
Żaden nabywca nie musi sam opracowywać procesu weryfikacji dostawcy. Manufacturing Extension Partnership działający przy NIST publikuje dziesięciopunktowy schemat przygotowania zapytania ofertowego i weryfikacji dostawców, obejmujący między innymi minimalne i maksymalne wymiary detalu, procentowy udział prac wykonywanych we własnym zakładzie oraz co najmniej trzy referencje biznesowe. Obsługę zamówień opieramy na tych samych kwestiach, ponieważ nabywca, który je sprawdza, nie powinien musieć wierzyć w same przymiotniki.
Co faktycznie obejmuje nasza produkcja mikrodetali
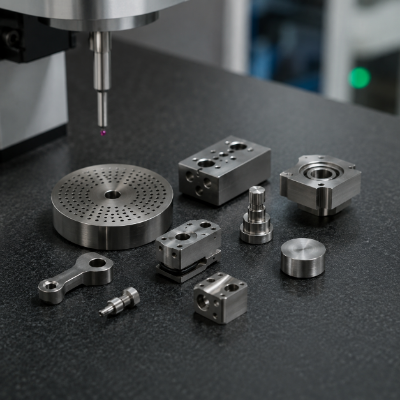
RODZINY CZĘŚCI
Rodziny części
Części mechaniczne i części precyzyjne z mikroszczegółami: płytki z otworami i kryzami, stemple, matryce, małe dźwignie, gniazda zaworów, korki i miniaturowe obudowy.
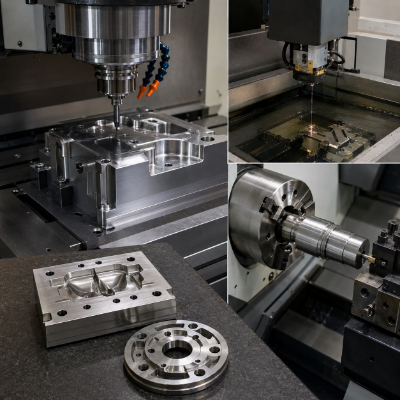
KOMBINACJA PRZEBIEGÓW PROCESU TECHNOLOGICZNEGO
Kombinacja przebiegów procesu technologicznego
Frezowanie i toczenie tam, gdzie dociera narzędzie skrawające, obróbka elektroerozyjna drutowa tam, gdzie nie dociera, szlifowanie tam, gdzie decyduje twardość, oraz mikrofrezowanie CNC płytkich detali trójwymiarowych.
GRANICE ZAKRESU
Granice zakresu
Zlecenia na złożone komponenty i części przyjmujemy po ocenie rysunku technicznego. Jeśli potrzebne jest specjalistyczne wyposażenie, którego nie posiadamy, wskazujemy to wprost, zamiast improwizować.
Doświadczenie w mikroobróbce skrawaniem widać po zleceniach, których zakład odmawia, a nie po długości listy oferowanych procesów i technik obróbki skrawaniem. W precyzyjnej mikroobróbce CNC koncentrujemy się na gatunkach utwardzanych i odpornych na korozję, przy których o wyniku decydują obróbka elektroerozyjna drutowa i kontrola, a pozostałe prace kierujemy odpowiednią ścieżką. Deklaracje precyzyjnej produkcji dla każdego materiału i każdej geometrii zwykle oznaczają, że nikt tego nie sprawdził, dlatego określamy granice naszych możliwości w mikroobróbce skrawaniem.
Detale wytwarzane w ten sposób zwykle mają jeden lub dwa elementy geometrii decydujące o ich działaniu, podczas gdy reszta podlega domyślnym wymaganiom z rysunku technicznego; sukces w takiej precyzyjnej mikroobróbce skrawaniem zależy więc od użycia specjalistycznych narzędzi dla niewielkiej liczby gatunków materiału, a nie od posiadania każdej technologii.
Dostawcy reklamujący rozwiązania w zakresie obróbki skrawaniem i produkcji dla każdej branży rzadko wyjaśniają, jaka technologia kryje się za tym hasłem, dlatego świadomie ograniczamy zakres naszych usług precyzyjnej obróbki skrawaniem: oferujemy precyzyjną obróbkę CNC i obróbkę elektroerozyjną drutową gatunków utwardzanych i odpornych na korozję, a pozostałe prace wskazujemy i kierujemy odpowiednią ścieżką.
Zlecenia na mikroobróbkę skrawaniem poza tym zakresem, w tym mikroobróbkę części medycznych, odrzucamy zamiast przyjmować je bez zastrzeżeń; precyzja mikrodetali jest więc najpierw kwestią zakresu usług, a dopiero potem wyboru maszyny.
Cztery pytania, które rzeczywiście padają
Co powstaje we własnym zakładzie?
Oferta musi wskazywać proponowane etapy obróbki skrawaniem, obróbki elektroerozyjnej, szlifowania, kontroli, obróbki cieplnej i nakładania powłok, miejsce wykonania każdego etapu oraz podmiot odpowiedzialny za jego kwalifikację i dokumentację.
Jakie dokumenty potwierdzające kwalifikacje należy sprawdzić?
Ta strona nie przedstawia uprawnień związanych z CE ani ASME jako dowodu jakości obróbki skrawaniem. Każde uprawnienie wymagane do kwalifikacji dostawcy należy zweryfikować pod kątem właściciela prawnego, zakładu, numeru, zakresu i ważności w odniesieniu do zamówienia.
Jak obsługiwane są rewizje?
Punktem odniesienia jest zatwierdzona rewizja odnotowana w zamówieniu. Zmieniony rysunek techniczny powoduje wstrzymanie objętej zmianą operacji, a przed wznowieniem prac wymaga ponownego pisemnego potwierdzenia.
Dlaczego nie wybrać lokalnego zakładu?
Czasami warto to zrobić. W przypadku pojedynczego pilnego prototypu bliskość ma przewagę. Przy pracach na materiałach utwardzanych i odpornych na korozję, z udokumentowanym przebiegiem kontroli, różnica może być mniejsza, niż sugerują koszty transportu.
Niska wycena nie eliminuje ryzyka związanego z dostawcą. Należy porównać proponowany przebieg procesu technologicznego, metodę pomiaru, zakres raportowania, plan komunikacji oraz aktualne dokumenty potwierdzające kwalifikacje wskazanego podmiotu prawnego i zakładu.
Mikrokomponenty mogą być stosowane w montażu urządzeń lotniczych, aparatury pomiarowej, elektroniki i wyrobów medycznych, ale sam kontekst zastosowania nie potwierdza historii projektów ani kwalifikacji Zhenling. Należy sprawdzić wymagane dokumenty dotyczące systemu jakości i zakres zamówienia, a następnie skorzystać z przeglądu usług obróbki CNC, aby porównać kwestie związane z procesami.
Narzędzia do analizy mikroobróbki skrawaniem
Narzędzia do systematycznej oceny przebiegu procesu technologicznego, mechaniki skrawania, weryfikacji wymiarów i porównywalności zapytań ofertowych.
PROCES / 01
Który przebieg procesu technologicznego w mikroobróbce skrawaniem odpowiada danej cesze detalu?
SPECYFIKACJE / 02
Minimalna grubość wióra: czy narzędzie będzie skrawać, czy ugniatać materiał?
SYSTEM / 03
Jak potwierdzić ten wymiar mikronowy?
ZASOBY / 04
Czy zapytanie ofertowe dotyczące mikrodetalu pozwala porównać oferty?
Prześlij rysunek techniczny. Otrzymasz propozycję przebiegu procesu technologicznego i metody pomiaru albo informację, że nie podejmiemy się zlecenia.
Decyzje dotyczące precyzyjnej obróbki skrawaniem w tej skali taniej podjąć przed pierwszym skrawaniem niż po pierwszym odrzuceniu detalu. Poproś o wycenę, a dla każdego krytycznego wymiaru wskażemy proces, przyrząd pomiarowy i normę odniesienia.
Poproś o wycenę ->Pytania konstruktorów dotyczące mikroobróbki CNC
To obróbka skrawaniem, w której ograniczeniem jest wielkość elementów geometrii, a nie całego detalu. Elementy te mierzy się w mikronach, narzędzia są delikatne w stosunku do przedmiotu obrabianego, a metodę pomiaru trzeba ustalić przed wyborem procesu.
Odpowiadamy na podstawie konkretnego rysunku technicznego, materiału i metody pomiaru, a nie jednej liczby podawanej w nagłówku. Fizyczne ograniczenie frezowania wynika z narzędzia: dostępne na rynku mikronarzędzie węglikowe ma promień krawędzi skrawającej od 0,8 µm do 5 µm, a minimalna grubość wióra stanowi ułamek tego promienia. Poniżej tej wartości narzędzie ugniata materiał zamiast go skrawać.
Tak, choć po obróbce cieplnej stosujemy obróbkę elektroerozyjną drutową zamiast skrawania. Ponieważ elektroda pracuje przez szczelinę iskrową wynoszącą około 1 do 20 mikronów i nigdy nie dotyka detalu, twardość przestaje decydować o wykonalności.
Należy wymagać, aby oferta określała metodę pomiaru, kategorię wyposażenia, użyteczny zakres pomiarowy, stan wzorcowania, niepewność, zakres kontrolowanych elementów geometrii i format raportu. Samo wskazanie ISO 10360-2 nie dowodzi, że konkretna maszyna lub program nadaje się do realizacji zamówienia.
Typowe zastosowania mikroobróbki skrawaniem obejmują elementy układów sterowania przepływem, aparatury pomiarowej i oprzyrządowania, takie jak kryzy, wąskie rowki i cienkie ścianki. Zastosowania lotnicze lub medyczne stanowią jedynie kontekst; nie potwierdzają historii projektów Zhenling, jej kwalifikacji ani zdolności do produkcji zgłoszonego detalu.
Długie, smukłe detale toczone produkowane seryjnie mogą wymagać obróbki na automacie typu szwajcarskiego. Przed przyjęciem zlecenia pisemna oferta musi potwierdzać dostępność wyposażenia, sposób zastosowania tulei prowadzącej, wymiary półfabrykatu, dostęp do obrabianych elementów geometrii i metodę kontroli.
Od prototypów po małe i średnie serie, zwykle od jednej do kilku tysięcy sztuk detali wykonywanych na zamówienie. Ciągłe mikrotoczenie wielkoseryjne wymaga innego modelu produkcji i, mówiąc wprost, innego dostawcy.






