Skontaktuj się z firmą Zhenling

Precyzyjna obróbka CNC: jak odczytywać tolerancje i dane z kontroli

Precyzyjną obróbkę CNC ocenia się na podstawie określonej cechy, tolerancji, bazy odniesienia lub punktu odniesienia, stanu detalu, metody pomiaru, podstawy decyzji i badanej populacji — nie na podstawie samej liczby miejsc po przecinku, oznaczenia maszyny czy przejrzystego raportu z kontroli. Rzetelne deklaracje wskazują te elementy. W tym przewodniku wyjaśniono, jak przejść od terminologii do wielkości mierzonej, metody, decyzji o zgodności, zakresu badania i dowodów dotyczących procesu, nie oczekując, że jedna liczba potwierdzi więcej, niż może.
„Dokładność obróbki”, „dokładność obróbki CNC” oraz „dokładność i powtarzalność obrabiarki CNC” to frazy wyszukiwane w internecie, a nie wnioski z pomiarów. Zapytania o firmy oferujące precyzyjną obróbkę CNC, precyzyjną obróbkę CNC w pobliżu lub koszt precyzyjnej obróbki CNC dotyczą wyboru usługi; ten przewodnik nie służy do porównywania dostawców.
Dlaczego precyzyjnej obróbki CNC nie definiuje jedna cyfra po przecinku?
Nie istnieje uniwersalna liczba miejsc po przecinku ani wartość tolerancji plus-minus, która definiowałaby precyzję dla każdej obrabianej cechy. Wymagania określa rysunek techniczny; system kontroli ocenia zdefiniowane cechy; dostępne dowody przesądzają o tym, jaki wniosek można uzasadnić. Większa liczba wyświetlanych cyfr może poprawić czytelność, ale nie zapewnia dokładności, identyfikowalności ani zgodności.
ISO 2768-1:1989 stanowi przydatny przykład przeciwny. W publicznym zakresie normy opisano tolerancje ogólne w czterech klasach dla wybranych wymiarów liniowych i kątowych, które nie mają indywidualnych oznaczeń tolerancji; dotyczy to między innymi przedmiotów obrabianych przez usuwanie metalu lub formowanie blachy. To konwencja rysunkowa o określonym zakresie, a nie uniwersalny próg zdolności CNC.
Tolerancje ogólne informują, jakie wymaganie obowiązuje domyślnie, gdy wymiar nie ma indywidualnej tolerancji. Nie potwierdzają, że zmierzono daną cechę, że metoda była odpowiednia ani że proces pozostanie stabilny w czasie. Podobnie możliwość obróbki na maszynie pięcioosiowej nie zastępuje dowodów z kontroli poszczególnych cech; porównanie tych pojęć wyjaśnia, dlaczego obróbka pięcioosiowa nie zastępuje dowodów z kontroli.
Wyniki wyszukiwania często mieszają terminologię produkcyjną z terminologią kontroli. Precyzyjne obrabiarki, centra frezarskie CNC, frezarki, tokarki czy systemy wieloosiowe mogą być wykorzystywane w procesie obróbki; sama nazwa żadnego z nich nie potwierdza zgodności. Frazy „precyzja CNC” i „precyzyjna obróbka CNC” są równie niepełne. CAD definiuje geometrię, CAM steruje ruchem, a narzędzie skrawające usuwa materiał. Proces kontroli jakości można zautomatyzować, ale oznaczenie lotnicze na rysunku ani wymaganie dotyczące wykończenia powierzchni nie zwalniają z określenia metody pomiaru i dowodów.
Zasada interpretacji: każde stwierdzenie o precyzji traktuj jako niepełne, dopóki nie wskazuje cechy, wymagania, metody i zakresu dowodów.
Czym różnią się tolerancja, dokładność, powtarzalność, rozdzielczość, niepewność i zdolność procesu?
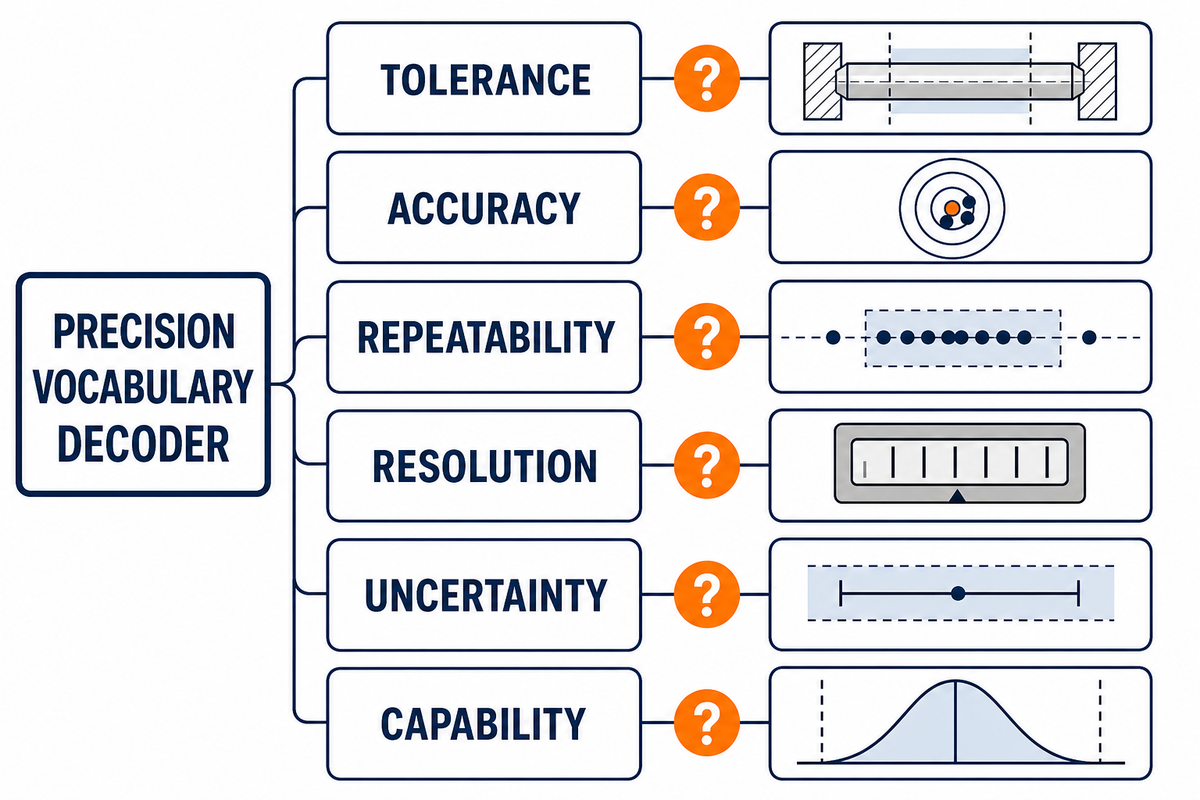
Tolerancja, dokładność, powtarzalność, rozdzielczość, niepewność i zdolność procesu odpowiadają na różne pytania. Tolerancja określa wymaganie dla produktu; dokładność i powtarzalność opisują różne aspekty działania; rozdzielczość dotyczy wykrywalnych lub wyświetlanych przyrostów; niepewność określa niepewność wyniku pomiaru; a zdolność procesu porównuje stabilny przebieg procesu z granicami specyfikacji. Zastępowanie jednego terminu innym daje fałszywe poczucie pewności.
Schemat objaśniający 6 podstawowych terminów dotyczących precyzji
| Termin | Pytanie, na które odpowiada | Wymagane dowody | Czego nie potwierdza |
|---|---|---|---|
| Tolerancja | Jaki zakres odchyłek jest dopuszczalny? | Nadzorowany rysunek techniczny, specyfikacja i rewizja | Rzeczywisty wynik lub stabilność procesu |
| Dokładność | Jak bliski wartości docelowej jest wynik? | Odniesienie, kontekst wzorcowania, metoda i wynik | Powtarzalność wyników w odniesieniu do części lub czasu |
| Powtarzalność | Jak blisko siebie skupiają się powtarzane wyniki? | Powtarzane obserwacje w określonych warunkach | Brak systematycznego przesunięcia |
| Rozdzielczość | Jaki przyrost można wyświetlić lub wykryć? | Specyfikacja przyrządu i konfiguracja | Poprawność lub przydatność do podjęcia decyzji |
| Niepewność | Jak duża niepewność towarzyszy wynikowi? | Zdefiniowana wielkość mierzona, metoda, składowe i sposób oceny | Automatyczna akceptacja lub odrzucenie |
| Zdolność procesu | Jak wyniki stabilnego procesu wypadają na tle limitów? | Dane uporządkowane w czasie i niezależne; założenia dotyczące stabilności i rozkładu | Zgodność niezmierzonego pojedynczego detalu |
Rozważmy hipotetyczny otwór Ø20.000 mm z tolerancją ±0,010 mm. Wskazanie przyrządu z rozdzielczością 0,001 mm ma określoną rozdzielczość, ale samo w sobie nie mówi nic o błędzie systematycznym ani niepewności. Dziesięć wskazań skupionych blisko 20,008 mm może być powtarzalnych, a jednocześnie przesuniętych względem wymiaru nominalnego. Pojedynczy wynik bliski nominalnemu może być dokładny, ale nie dowodzi stabilności ani zdolności procesu. Terminologia określa, na jakie pytanie mogą odpowiedzieć dane.
Co dokładnie ma mierzyć kontrola?
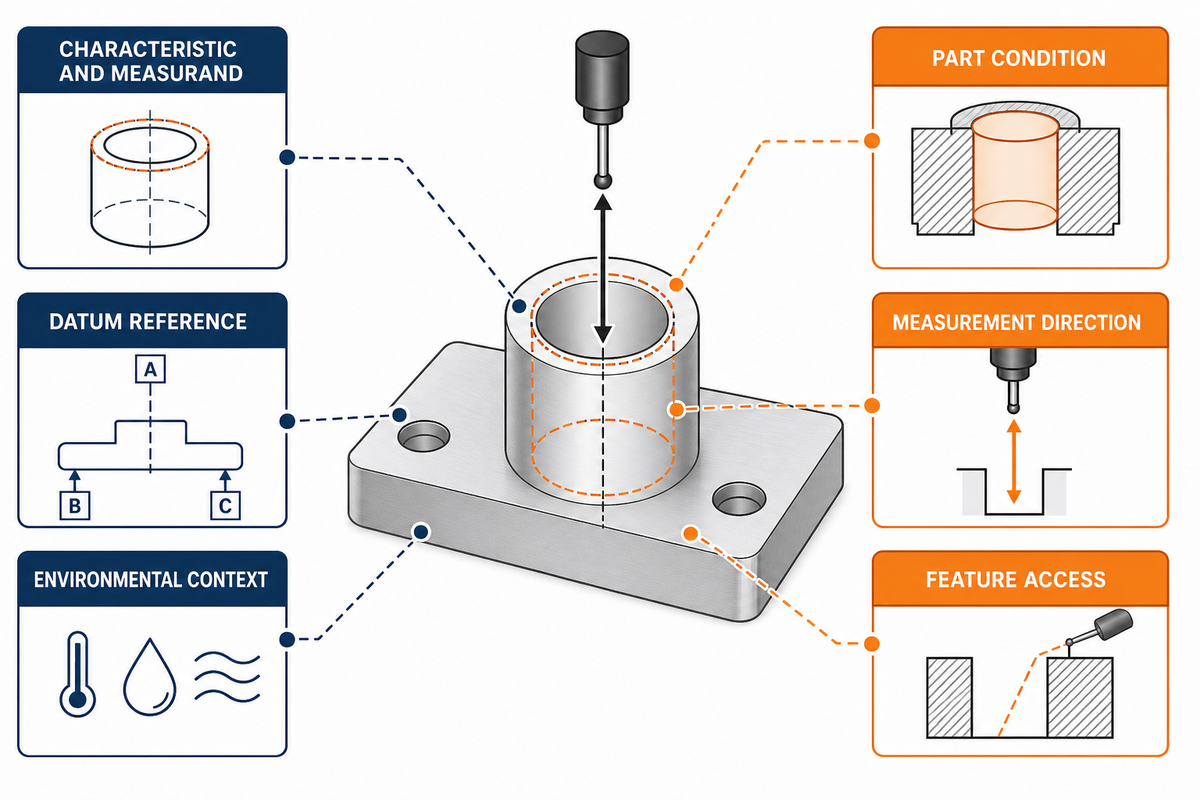
Przed wyborem przyrządu należy zdefiniować wielkość mierzoną, czyli konkretną wielkość, której pomiar jest zamierzony. Wymiar, kształt, orientacja, położenie, bicie i struktura geometryczna powierzchni to różne cechy. Baza, kierunek, końcowy stan detalu, warunki otoczenia, filtrowanie i dostęp do cechy mogą zmieniać zarówno procedurę, jak i znaczenie podanej wartości.
Średnica otworu odpowiada na inne pytanie niż jego położenie względem układu baz. Płaskość nie wymaga bazy, a równoległość jej wymaga. Wynik dotyczący struktury geometrycznej powierzchni jest niepełny, jeśli nie podano parametru, długości oceny, filtrowania lub odcięcia, kierunku pomiaru i stanu detalu. Badania NIST dotyczące powierzchni inżynierskich przestrzegają również przed uznawaniem mniejszej wartości chropowatości za lepszą funkcjonalność w każdym zastosowaniu.
Na przykład hipotetyczne wymaganie Ra 1,6µm i podany wynik 1,4µm pozostają niepełne, jeśli nie określono odcięcia, kierunku i stanu powierzchni.
Tabela uściślania niejednoznaczności na rysunku
| Niejednoznaczny element | Dlaczego wynik może się zmienić | Uściślenie | Dowód w raporcie |
|---|---|---|---|
| Rewizja rysunku | Wymaganie mogło ulec zmianie | Wskazać obowiązującą rewizję | Identyfikator rewizji |
| Granice tolerancji cechy | Tolerancje ogólne i indywidualne różnią się | Ustalić właściwe wymaganie | Wymiar nominalny i granice tolerancji |
| Baza odniesienia | Sposób ustawienia zmienia wyniki położenia | Określić kolejność baz i sposób ich symulacji | Ustawienie baz |
| Stan detalu | Zadziory, powłoka lub obróbka cieplna wpływają na geometrię | Określić etap kontroli | Stan w chwili pomiaru |
| Kierunek pomiaru | Kształt i układ śladów obróbki mogą zależeć od kierunku | Określić orientację lub tor skanowania | Schemat lub uwaga dotycząca kierunku |
| Konfiguracja pomiaru struktury geometrycznej powierzchni | Filtr i odcięcie wpływają na wartość | Podać parametr i ustawienia oceny | Parametr, odcięcie, długość |
| Warunki temperaturowe | Detal i przyrząd mogą rozszerzać się w różnym stopniu | Określić warunki stabilizacji, na przykład odniesienie do temperatury 20°C, oraz warunki otoczenia | Zapis warunków, jeśli jest wymagany |
| Dostęp do cechy | Dostęp sondy lub linia widzenia mogą być ograniczone | Uzgodnić dostępną metodę | Metoda i konfiguracja |
Ten arkusz zamienia ogólne wątpliwości w konkretne decyzje przypisane do odpowiednich osób. Stan materiału należy uwzględnić w tym samym kontekście: reakcja termiczna, powłoka i obróbka wykończeniowa mogą wpływać na sposób i moment oceny geometrii. Szersze omówienie projektowe zawiera materiał stan materiału a kontekst pomiaru.
Jak dobrać metodę pomiaru do cechy?
Odpowiednia metoda umożliwia dostęp do zdefiniowanej cechy, ocenę wymaganej geometrii, kontrolę istotnych źródeł błędów i podjęcie zamierzonej decyzji. Renoma przyrządu nie jest kryterium wyboru. Przydatność zależy między innymi od wrażliwości na styk, ustawienia, warunków otoczenia, niepewności, wydajności, techniki operatora i możliwości raportowania.
Aktualna strona zasad NIST opisuje identyfikowalność metrologiczną jako właściwość wyniku pomiaru ustalaną na podstawie udokumentowanego, nieprzerwanego łańcucha wzorcowań, przy czym każde ogniwo wnosi wkład do niepewności.
„Sama identyfikowalność nie oznacza ani nie gwarantuje przydatności do zamierzonego celu”.
— Zasady NIST dotyczące identyfikowalności metrologicznej
| Rodzaj metody | Przydatne zastosowanie | Kluczowe ograniczenie do uwzględnienia |
|---|---|---|
| Suwmiarka | Ogólne pomiary dostępnych wymiarów | Ustawienie szczęk, siła i geometria |
| Mikrometr | Kontrolowane porównanie wymiaru zewnętrznego | Miejsce styku i odkształcenie detalu |
| Średnicówka | Porównawcze pomiary wymiarów wewnętrznych | Ustawianie na wzorcu i ruch wahadłowy lub wyrównanie |
| Wysokościomierz | Pomiary wysokości i prace traserskie na płycie pomiarowej | Powierzchnia odniesienia i ustawienie |
| Sprawdzian atrybutowy | Szybka decyzja: przechodzi/nie przechodzi | Nie podaje wyniku liczbowego |
| Współrzędnościowa maszyna pomiarowa | Ocena geometrii wielu cech | Program, mocowanie, sondowanie i strategia bazowania |
| System wizyjny lub optyczny | Bezkontaktowy pomiar krawędzi i małych cech | Ostrość, kontrast, algorytm wykrywania krawędzi, linia widzenia |
| Profilometr powierzchni | Określone parametry struktury geometrycznej powierzchni | Dostęp rylca, kierunek, filtr i odcięcie |
| Sprawdzian pneumatyczny | Szybka, porównawcza ocena wymiaru | Ustawienie na wzorcu, warunki przepływu powietrza, geometria i zakres |
Nazwa metody powinna rozpoczynać rozmowę techniczną, a nie ją kończyć. Należy ustalić, jaka definicja cechy, konfiguracja, kontekst wzorcowania, niepewność i pola raportu sprawiają, że metoda nadaje się do zamierzonej decyzji o akceptacji.
Jak niepewność pomiaru wpływa na decyzję o akceptacji lub odrzuceniu?
Niepewność pomiaru wyraża wątpliwości związane z wynikiem; ma szczególne znaczenie, gdy wynik znajduje się blisko granicy specyfikacji. Wartość wydrukowana w granicach tolerancji może nie przesądzać o zgodności, jeśli niepewność jest istotna i obowiązuje reguła decyzyjna. Strony powinny uzgodnić sposób uwzględniania tego ryzyka, zanim pojawi się wynik graniczny.
Publiczny zakres normy ISO 14253-1:2017 obejmuje zasady orzekania o zgodności lub niezgodności ze specyfikacją z uwzględnieniem niepewności pomiaru. Istnienie tej normy jest tu kluczową wskazówką: granice tolerancji, wyniki, niepewność i uzgodnione zasady podejmowania decyzji są ze sobą powiązane, ale publiczne streszczenie nie zastępuje nadzorowanej normy ani uzgodnień dotyczących konkretnego zamówienia.
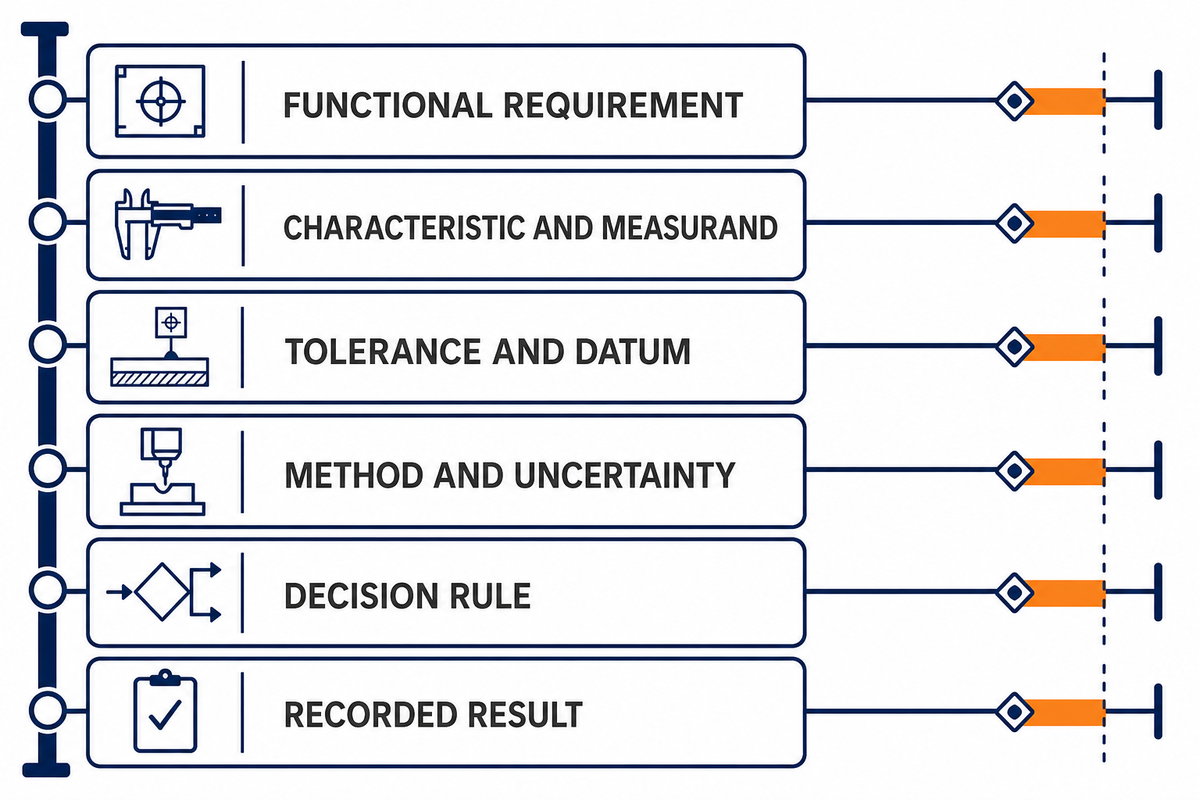
Schemat podejmowania decyzji: od tolerancji do dowodów
- Wymaganie funkcjonalne: określić, dlaczego dana cecha ma znaczenie.
- Cecha i wielkość mierzona: precyzyjnie określić, co będzie oceniane.
- Tolerancja i baza: wskazać wymaganie i układ odniesienia.
- Metoda i niepewność: dobrać odpowiednią metodę i określić niepewność wyniku.
- Reguła decyzyjna: uzgodnić sposób podziału ryzyka związanego ze zgodnością.
- Zapisany wynik: zachować wartość, jednostki, metodę, decyzję i zakres.
Przykład edukacyjny: otwór Ø20.000 mm ma podane granice 19,990–20,010 mm. Wynik 20,008 mm mieści się w tych granicach, natomiast oceniona niepewność ±0,004 mm wykracza poza górną granicę. Przykład ten nie przesądza, czy detal należy zaakceptować, czy odrzucić. Pokazuje, dlaczego interpretacji wyniku bliskiego granicy powinna towarzyszyć obowiązująca reguła decyzyjna i podstawa oceny niepewności.
Ta sama zasada dotyczy fikcyjnej tolerancji położenia 0,20 mm, wyniku 0,16 mm i niepewności ±0,03 mm: samo odejmowanie nie stanowi pełnej polityki oceny zgodności. Zamiast wymyślać regułę po zapoznaniu się z danymi, należy udokumentować metodę, realizację baz, informację o niepewności i uzgodnioną decyzję.
Co naprawdę potwierdzają pierwsza sztuka, próbkowanie, kontrola 100% i zdolność procesu?
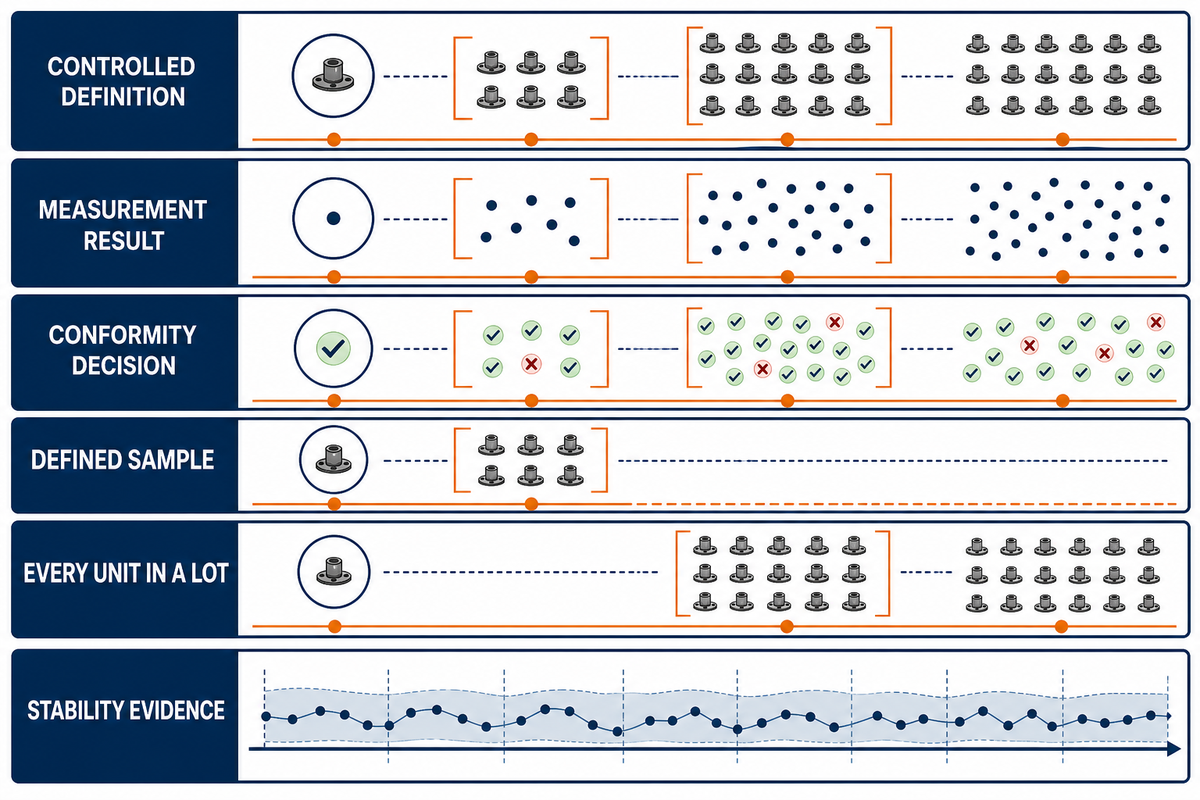
Pierwsza sztuka, próbkowanie, kontrola 100% i zdolność procesu dotyczą różnych populacji i decyzji. Kontrola pierwszej sztuki ocenia początkową lub zmienioną konfigurację; próbkowanie wspiera decyzję dotyczącą określonej partii; kontrola 100% obejmuje każdą uwzględnioną sztukę zgodnie z podaną metodą; a ocena zdolności procesu porównuje dane procesowe dotyczące jego stabilnego przebiegu z granicami specyfikacji. Żadna z tych metod nie zastępuje automatycznie pozostałych.
Wytyczne NIST dotyczące próbkowania odbiorczego rozróżniają decyzję o partii od szacowania jej jakości czy nadzorowania procesu w czasie. Wytyczne NIST dotyczące zdolności procesu zakładają stabilny, pozostający pod kontrolą proces i omawiają wykorzystanie około 50 niezależnych wartości danych jako ogólną wskazówkę podręcznikową, zależną od założeń dotyczących rozkładu i innych warunków, a nie jako uniwersalną regułę dotyczącą liczebności próby.
Na przykład pomiar 5 części z partii liczącej 500 sztuk można określić jako kontrolę próbkową dopiero po ustaleniu partii, planu pobierania próbek, kryterium akceptacji i kontrolowanych cech. Określenie tego jako „kontrola 100%” byłoby błędne. Pomiar wszystkich 500 części pod kątem jednej średnicy oznacza 100% pokrycia tej cechy daną metodą, ale nie potwierdza tożsamości materiału, pozostałych cech ani przyszłej stabilności procesu.
Pięciowarstwowy model dowodów dotyczących precyzji
| Warstwa | Pytanie dotyczące dowodów | Typowy zapis |
|---|---|---|
| 1. Nadzorowana definicja | Jakie wymaganie i stan detalu są obowiązujące? | Rewizja, cecha, baza, stan końcowy |
| 2. Wynik pomiaru | Co i w jaki sposób zaobserwowano? | Wartość, jednostka, metoda, identyfikowalność, niepewność, jeśli wymagana |
| 3. Decyzja o zgodności | Na jakiej podstawie oceniono wynik? | Tolerancja, reguła decyzyjna, status wyjątku lub odstępstwa |
| 4. Zakres badania | Jaką populację reprezentuje zapis? | Pierwsza sztuka, określona próbka lub każda sztuka w partii |
| 5. Dowody stabilności | Czy stabilny proces uzasadnia wniosek dotyczący dłuższego okresu? | Dane uporządkowane w czasie, dowody kontroli, podane założenia |
Kontrola pierwszej sztuki zależy również od kontekstu. IAQG 9102 dotyczy jakości w przemyśle lotniczym, kosmicznym i obronnym; nie należy przedstawiać tej normy jako obowiązkowego pakietu dla wszystkich zamówień CNC. Właściwy zestaw zapisów określają obowiązujące wymagania klienta, przepisy, normy branżowe i rysunek techniczny.
Jak czytać raport z kontroli CNC?
Raport należy czytać jako ciąg stwierdzeń, a nie uznawać go za dokument „dobry” albo „zły”. Należy sprawdzić obowiązującą rewizję, zdefiniowaną cechę, bazę lub punkt odniesienia, końcowy stan detalu, metodę, wynik, podstawę decyzji i zakres badania. Następnie warto ustalić, na jakie istotne pytania dokument nie odpowiada.
Należy zacząć od 6 kontroli: właściwej rewizji rysunku; właściwej cechy i bazy; końcowego stanu detalu; określonej metody wraz z odpowiednim kontekstem wzorcowania lub identyfikowalności; wartości wraz z niepewnością i regułą decyzyjną, jeśli są potrzebne; oraz wyraźnie określonego zakresu badanej populacji i decyzji. Publiczny przegląd norm Y14 ASME pokazuje szeroki zakres zasad definiowania wyrobów technicznych, ale ogólny przegląd nie rozstrzyga interpretacji dotyczącej konkretnego zlecenia.
Załóżmy, że fikcyjny raport podaje położenie otworu 0,16 mm przy tolerancji 0,20 mm. Przed zaakceptowaniem wyniku należy sprawdzić układ baz odniesienia, modyfikatory warunku materiału, strategię sondowania, stan detalu, zasady uwzględniania niepewności oraz to, czy wartość dotyczy jednego detalu, czy określonej populacji. To przykład edukacyjny, a nie dane produkcyjne klienta ani Zhenling.
| Stwierdzenie w raporcie | Co może potwierdzać | Co pozostaje nieznane |
|---|---|---|
| „Wynik: 20,008 mm” | Zarejestrowana wartość, jeśli zapis można powiązać z cechą | Przydatność metody, niepewność i reguła decyzyjna |
| „Zaliczone” | Wystawca zastosował określoną lub domyślną regułę | Czy reguła odpowiada wymaganiom zamówienia |
| „Raport z maszyny CMM” | Zadeklarowano metodę współrzędnościową | Program, bazowanie, sondowanie, niepewność, zakres badania |
| „Próbka: 5” | Zbadano 5 uwzględnionych sztuk | Plan doboru próby, wielkość partii, reguła akceptacji |
| „Wszystkie wymiary są zgodne” | Wymienione cechy spełniły zastosowane wymagania | Tożsamość materiału, niewymienione cechy, przyszła stabilność |
Raport o schludnym wyglądzie nadal może być niewystarczający do podjęcia danej decyzji. Warto poprosić o wyjaśnienie konkretnego stwierdzenia, zamiast odrzucać cały dokument lub zakładać, że jego forma potwierdza więcej, niż wynika z zawartych w nim pól.
O co powinien zapytać nabywca, gdy wynik kontroli jest bliski granicy tolerancji?
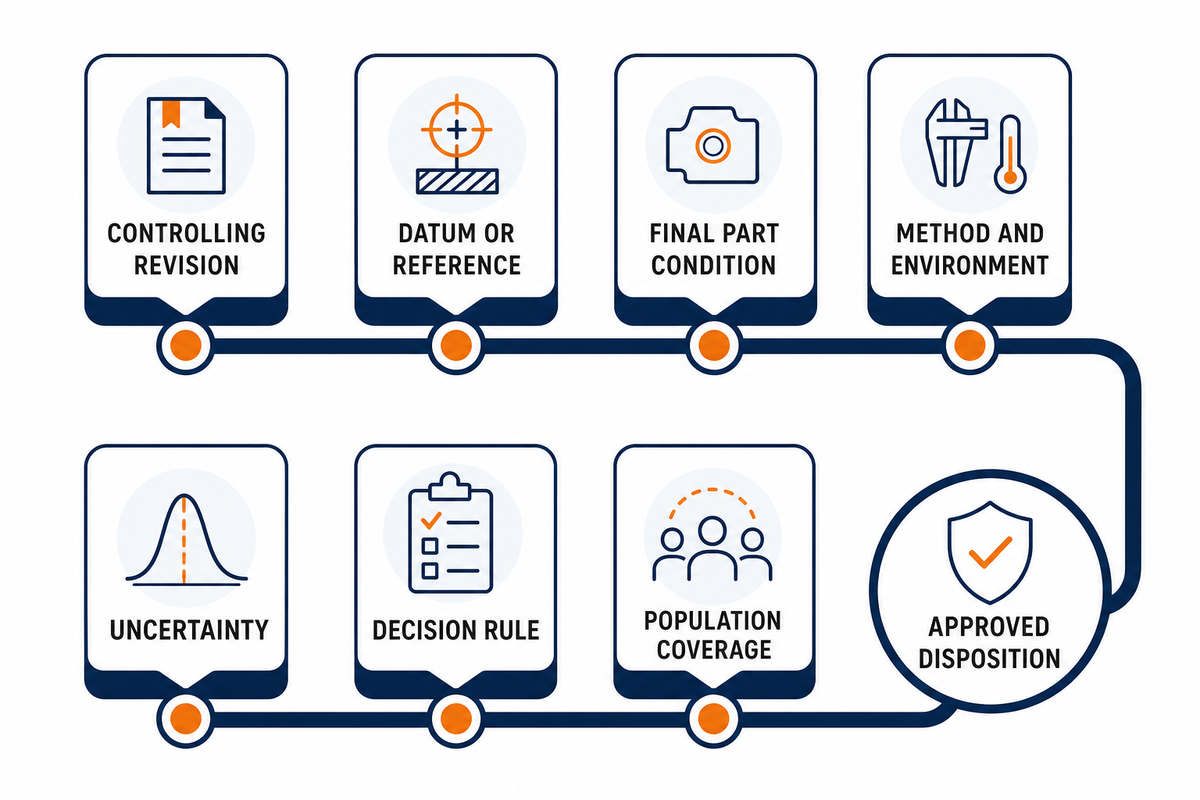
Wynik bliski granicy tolerancji powinien skłonić do uporządkowanej analizy, a nie do doraźnego rankingu dostawców. Celem jest ustalenie obowiązującej definicji, kontekstu pomiaru, niepewności i reguły decyzyjnej, zakresu badanej populacji oraz zatwierdzonej decyzji. 8 zwięzłych pytań pozwala wykryć większość braków, bez przekształcania analizy w nową listę kontrolną do wyceny.
- Który rysunek, rewizja, specyfikacja i cecha dotyczą tego wyniku?
- Jaki układ baz lub odniesienia zrealizowano?
- Czy detal zmierzono w wymaganym stanie końcowym?
- Jakiej metody i konfiguracji użyto oraz jakie warunki otoczenia kontrolowano?
- Czy niepewność pomiaru ma znaczenie dla tej decyzji i jak ją oceniono?
- Jaka reguła decyzyjna obowiązuje przy ocenie zgodności blisko granicy tolerancji?
- Czy wynik dotyczy jednego detalu, określonej próbki czy każdej sztuki w partii?
- Jeśli występuje wyjątek, kto zatwierdził udokumentowaną decyzję?
Osoby, które potrzebują przeglądu rysunku dla konkretnego zamówienia, informacji o przebiegu procesu technologicznego, wykazie dokumentów z kontroli i koordynacji wyceny, mogą przejść do strony usługi precyzyjnej obróbki CNC. Ten przewodnik koncentruje się na interpretacji dowodów pomiarowych, a nie na zastępowaniu procesu handlowego.
Omów rysunek i kontekst kontroli
Często zadawane pytania
Poniższe odpowiedzi wyjaśniają częste błędy w interpretacji dowodów, ale nie ustanawiają uniwersalnego pakietu kontroli. Każdy wniosek zależy od nadzorowanego rysunku, właściwych norm, wymagań klienta, definicji cechy, metody i zamierzonej decyzji. Odpowiedzi pomogą zadać trafniejsze pytania, a szczegóły dotyczące konkretnego zamówienia należy ustalić w obowiązujących dokumentach technicznych.
Czy raport ze współrzędnościowej maszyny pomiarowej potwierdza zgodność detalu?
Nie automatycznie. Może stanowić istotny dowód wymiarowy, jeśli raport określa obowiązującą rewizję, cechę, bazę lub punkt odniesienia, końcowy stan detalu, kontekst programu lub metody, wynik i podstawę decyzji. Sam raport nie potwierdza tożsamości materiału, objęcia kontrolą wszystkich sztuk w partii ani długoterminowej stabilności procesu. Przydatność zależy również od wielkości mierzonej, niepewności, strategii sondowania i bazowania oraz reguły oceny wyniku bliskiego granicy tolerancji.
Czym różnią się dokładność i powtarzalność w obróbce CNC?
Dokładność określa bliskość wartości docelowej lub odniesienia; powtarzalność oznacza stopień skupienia powtarzanych wyników w określonych warunkach. Proces może dawać skupione wyniki wokół wartości przesuniętej względem celu, a pojedynczy wynik może być bliski wymiarowi nominalnemu bez potwierdzenia powtarzalności. O tym, jaki wniosek uzasadniają dane, decydują metoda kontroli, plan próbkowania, stabilność procesu i nadzorowana cecha. Żaden z tych terminów sam w sobie nie potwierdza zgodności każdego detalu ani statystycznej zdolności procesu.
Czy mniejsza tolerancja zawsze wymaga dokładniejszej metody pomiaru?
Metoda musi być odpowiednia do decyzji o akceptacji, ale „dokładniejsza” nie stanowi pełnej specyfikacji. Znaczenie mają geometria cechy, dostęp, wrażliwość na styk, stan powierzchni, warunki otoczenia, wzorcowanie, niepewność, wydajność i ryzyko błędnej akceptacji. Zespoły inżynierii i jakości powinny uzgodnić cechę, wielkość mierzoną, metodę i regułę decyzyjną, zamiast wybierać przyrząd wyłącznie na podstawie marki, kosztu czy renomy.
Co potwierdza kontrola pierwszej sztuki?
Kontrola pierwszej sztuki ocenia początkową lub zmienioną konfigurację produkcyjną pod kątem określonego zestawu wymagań. Jej dokładny zakres wynika z obowiązujących wymagań branżowych, klienta i zamówienia. Kompletny zapis może wskazać, które cechy oceniono dla zidentyfikowanej konfiguracji i jak rozstrzygnięto wyniki. Nie potwierdza automatycznie, że każda sztuka w partii produkcyjnej jest zgodna, że sprawdzono niewymienione cechy ani że proces pozostanie stabilny w kolejnych seriach. Zakres badania wymaga odrębnych dowodów.
Czy kontrola 100% oznacza, że proces jest zdolny?
Nie. Kontrola każdej sztuki może wspierać decyzję dotyczącą określonej partii w odniesieniu do kontrolowanych cech, zastosowanej metody i reguł decyzyjnych. Zdolność procesu to stwierdzenie statystyczne dotyczące stabilnego procesu w odniesieniu do granic specyfikacji; wymaga odpowiednich, niezależnych danych oraz określonych założeń dotyczących rozkładu i kontroli.
Dlaczego dwie metody kontroli mogą dawać różne wyniki?
Dwie metody kontroli mogą różnić się warunkami styku, strategią próbkowania, filtrami, bazowaniem, symulacją baz, rozmiarem sondy, warunkami otoczenia lub algorytmami. Należy uzgodnić wielkość mierzoną i metodę, a następnie ocenić przydatność do zamierzonej decyzji; sama nazwa przyrządu nie przesądza, która metoda jest właściwa.
Powiązane materiały
Dowody z pomiarów stanowią tylko część szerszej decyzji produkcyjnej. Poniższe przewodniki omawiają powiązane zagadnienia, nie zmieniając informacyjnego zakresu tego artykułu: geometrię procesów, zachowanie materiałów oraz handlowe skutki tolerancji i zakresu kontroli. Warto skorzystać z nich po jasnym określeniu ocenianego wyniku pomiaru i populacji, której dotyczą dowody.
- Przewodnik po kontroli rysunku dla frezowania i toczenia
- Przewodnik po doborze materiałów do obróbki CNC
- Jak tolerancje i zakres kontroli wpływają na koszt obróbki CNC
Źródła i literatura
W tym przewodniku publicznie dostępne zakresy norm i źródła metrologiczne służą do objaśnienia pojęć, a nie do odtwarzania norm objętych kontrolą ani ustalania kryteriów odbioru dla konkretnego zamówienia. Gdy zgodność ma znaczenie, należy zawsze sprawdzić aktualną, licencjonowaną normę oraz obowiązujące dokumenty klienta. Materiały dostawców i wpisy na forach przejrzane podczas badań nie stanowią podstawy dla poniższych wniosków.
- Polityka NIST dotycząca identyfikowalności metrologicznej
- NIST/SEMATECH: zdolność procesu
- NIST/SEMATECH: kontrola odbiorcza
- NIST: badania pomiarów powierzchni w inżynierii
- Publiczny zakres ISO 2768-1:1989
- Publiczny zakres ISO 14253-1:2017
- Przegląd norm ASME Y14
- Kontekst kontroli pierwszej sztuki według IAQG 9102
Zanim zaufasz liczbie, sprawdź, co oznacza deklaracja
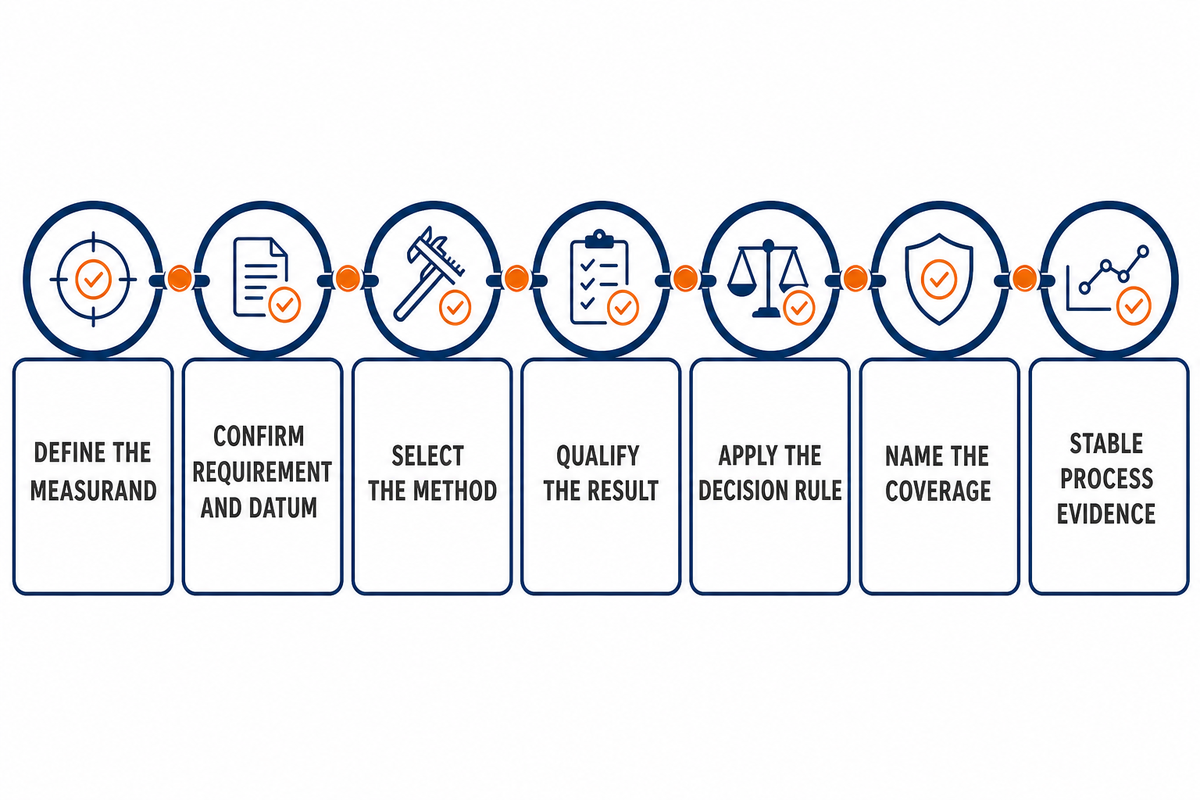
Przydatna deklaracja precyzji łączy daną charakterystykę z odpowiednią metodą, uzgodnioną decyzją o zgodności, jasno określoną populacją, a w przypadku deklaracji dotyczącej dłuższego okresu — także z dowodami stabilności procesu. Przejrzysty raport z kontroli ma wartość tylko wtedy, gdy jego odbiorca wie, jakiego wymagania i jakiej populacji dotyczy, co pozostaje niewiadome i kto odpowiada za decyzję w przypadku wyniku bliskiego granicy.
W języku używanym w wyszukiwarkach i sprzedaży często łączy się nazwę procesu, urządzenia, wyniku oraz obietnicę jego parametrów. Poniższa tabela to redakcyjna pomoc w tłumaczeniu: zanim którekolwiek z tych sformułowań stanie się podstawą deklaracji precyzji, należy określić charakterystykę, metodę, wynik i zakres kontroli.
| Zaobserwowane grupy sformułowań | Pytanie pomocne przy ocenie dowodów |
|---|---|
| usługi precyzyjnej obróbki CNC; usługi precyzyjnej obróbki CNC; partner w zakresie obróbki skrawaniem; rozwiązania w zakresie obróbki skrawaniem; możliwości obróbki skrawaniem; zaangażowanie w jakość; terminowa dostawa | Jakie dowody dotyczące konkretnego zamówienia potwierdzają deklaracje o dostawcy lub dostawie? |
| frezarki CNC; tokarka CNC; tokarki; obróbka CNC w 5 osiach; 5 osi; maszyny CNC; urządzenia CNC; urządzenia do obróbki skrawaniem; zaawansowane CNC; zaawansowana technologia | Jakie cechy, konfiguracja, warunki pracy i zweryfikowane wyniki mają znaczenie poza samą nazwą maszyny? |
| z użyciem CNC; z użyciem obróbki CNC; z użyciem komputerowego sterowania numerycznego; komputerowe sterowanie numeryczne; zautomatyzowane sterowanie narzędziami do obróbki skrawaniem; systemy CNC; programy CNC; programy obróbki skrawaniem; programy komputerowe; programowanie CNC; technologia CNC | Który zatwierdzony program, rewizja, korekty i zapis kontroli dotyczą danego wyniku? |
| precyzyjna produkcja; precyzja produkcji; proces produkcyjny; proces wytwarzania; proces precyzyjnej obróbki skrawaniem; z użyciem precyzji; z użyciem precyzyjnej obróbki skrawaniem; tradycyjna obróbka skrawaniem; tradycyjne metody obróbki skrawaniem | Czy to sformułowanie określa przebieg procesu technologicznego, wymaganie czy zmierzony wynik? |
| części CNC; części obrabiane CNC; części obrabiane skrawaniem; precyzyjnie obrabiane części; prototyp; złożone części; skomplikowane kształty; skomplikowane detale | Jakie charakterystyki i jaką populację faktycznie obejmuje raport? |
| wysoka precyzja; wysoka precyzja; obróbka skrawaniem z wysoką precyzją; precyzyjna obróbka CNC; precyzja obróbki skrawaniem; precyzja i dokładność; precyzja i jakość; dokładność wymiarowa; dokładne specyfikacje; wymagania dotyczące precyzji | Jakie tolerancja, mierzona wielkość, niepewność i reguła decyzyjna zastępują ten przymiotnik? |
| narzędzia do obróbki skrawaniem; narzędzie skrawające; obróbka elektroerozyjna; toczenie CNC; rodzaje CNC | Czy chodzi o wybór procesu, czy o dowód zgodności cechy? |
| obróbka skrawaniem w sektorach regulowanych; obróbka tworzyw sztucznych CNC; różnorodne materiały; rozszerzalność cieplna; odpady materiałowe | Jaki materiał, temperatura, stan i wymagania branżowe decydują o ocenie? |
| zastosowania obróbki skrawaniem; produkty obróbki skrawaniem; wymagania obróbki skrawaniem; potrzeby związane z obróbką skrawaniem; projekt obróbki skrawaniem | Jaka dokładnie deklaracja jest składana i jaki zapis może ją potwierdzić? |
Żadne z tych sformułowań nie potwierdza hipotetycznej tolerancji ±0,010 mm, niepewności 0,005 mm, granicznej wartości pozycji 0,20 mm, warunków 20°C ani zakresu obejmującego 500 części. Wartości te jedynie powtarzają zastosowany wyżej zapis dydaktyczny; nie są celami produkcyjnymi Zhenling.
Należy kolejno przeanalizować dowody: określić mierzoną wielkość, potwierdzić wymaganie i bazę odniesienia, wybrać metodę, zakwalifikować wynik, zastosować regułę decyzyjną, określić zakres kontroli i oddzielić decyzję o partii od oceny stabilności. Dzięki takiej kolejności „precyzja” przestaje być promocyjnym przymiotnikiem, a staje się deklaracją inżynierską, którą można zweryfikować.
Popularne




ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


