Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026 · Przewodnik techniczny i zakupowy
Toczenie szwajcarskie to układ obróbki, w którym pręt przesuwa się przez przesuwny wrzeciennik i może być podparty blisko strefy skrawania za pomocą tulei prowadzącej. Ograniczenie długości niepodpartego odcinka może pomóc kontrolować ugięcie smukłego przedmiotu. Samo w sobie nie potwierdza jednak tolerancji, wykończenia powierzchni, czasu cyklu ani możliwości dostawcy.
To rozróżnienie stanowi główny temat tego przewodnika. Przy wyborze dostawcy warto zapytać nie tylko: „Czy to część do toczenia szwajcarskiego?”, lecz także, czy udokumentowana konfiguracja maszyny, stan półfabrykatu, kolejność operacji, stan cieplny i plan kontroli pozwolą wykonać część zgodnie z rysunkiem. Przewodnik pomaga inżynierom i kupującym przygotować taką dokumentację, bez traktowania nazwy procesu jako obietnicy dokładności.
Skorzystaj z niego przed podjęciem decyzji o produkcji: najpierw określ wymagane dokumenty dotyczące części, potem porównaj proponowane przebiegi procesu, a dopiero następnie oceń możliwości konkretnego dostawcy i jego ofertę.
Praktyczna definicja
Toczenie szwajcarskie zmienia sposób podparcia przedmiotu obrabianego i przesuwania półfabrykatu przez strefę skrawania. Przydatność procesu nadal zależy od geometrii, cech detalu, postaci materiału, stanu pręta, konfiguracji maszyny, oprzyrządowania, kontroli i założeń produkcyjnych.
Co zmienia toczenie szwajcarskie w strefie skrawania
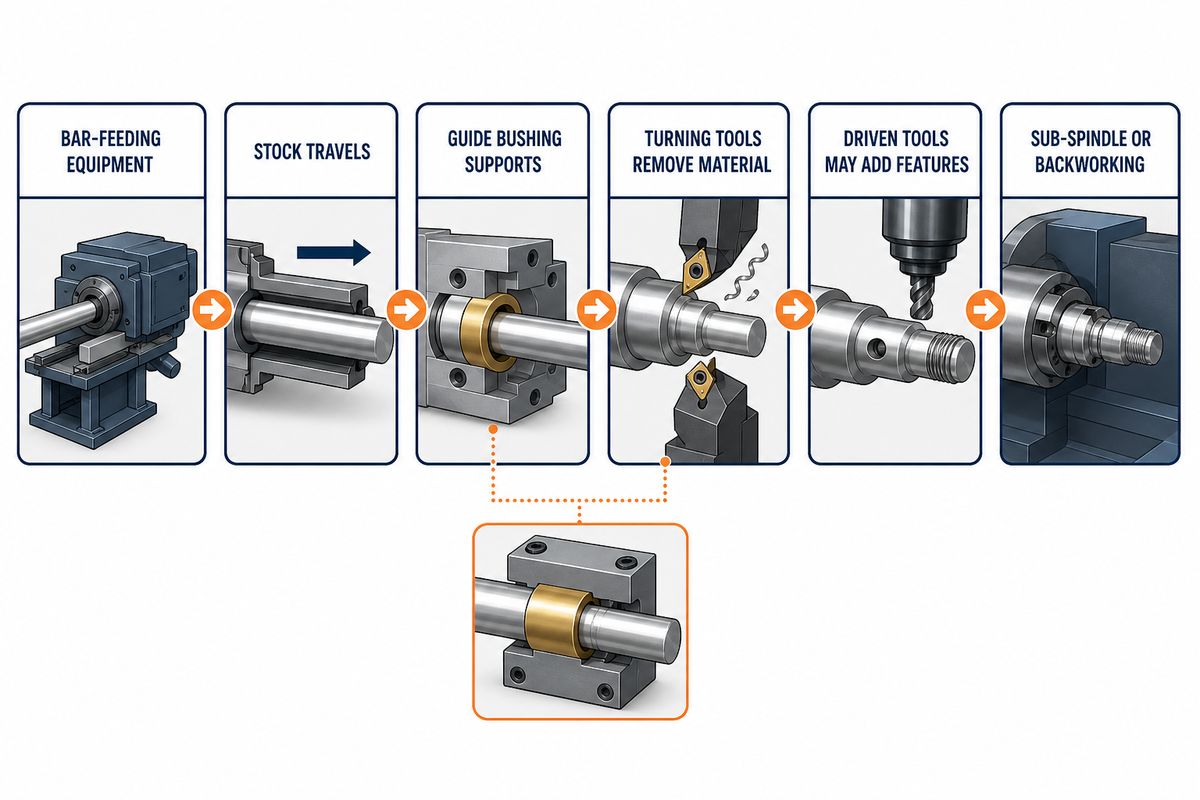
Podstawową ideą mechaniczną jest miejscowe podparcie: pręt przesuwa się przez wrzeciennik, a tuleja prowadząca może podpierać go blisko narzędzia. W konwencjonalnym toczeniu ze stałym wrzeciennikiem półfabrykat jest mocowany w uchwycie lub tulei zaciskowej i wysunięty w stronę narzędzia. W tradycyjnym układzie tokarki typu szwajcarskiego wrzeciennik przesuwa pręt osiowo, a tuleja prowadząca tworzy punkt podparcia blisko miejsca skrawania.
Podstawowa sekwencja wygląda następująco:
- Podajnik prętów dostarcza półfabrykat do wrzeciona głównego i tulei zaciskowej.
- Podczas ruchu przesuwnego wrzeciennika półfabrykat przemieszcza się wzdłuż osi maszyny.
- Jeśli jest używana, tuleja prowadząca podpiera półfabrykat blisko aktywnego narzędzia.
- Narzędzia tokarskie usuwają materiał, a ruch wrzeciennika zapewnia posuw osiowy.
- Narzędzia napędzane mogą wykonywać otwory poprzeczne, powierzchnie płaskie, rowki i inne cechy, jeśli pozwalają na to maszyna i konfiguracja.
- Wrzeciono przechwytujące lub stacja obróbki tylnej mogą przejąć część, aby wykonać cechy na odciętym końcu.
Podparcie przez tuleję prowadzącą ogranicza jedno ze źródeł niestabilności: nadmierną długość niepodpartego odcinka przedmiotu przy skrawaniu. Historyczne rysunki patentowe tulei prowadzącej pomagają udokumentować tę zależność mechaniczną, lecz nie potwierdzają aktualnej konfiguracji maszyny ani możliwości dostawcy. Podparcie nie eliminuje błędu wrzeciona ani osi, ugięcia narzędzia, niewspółosiowości narzędzia napędzanego, błędu korekcji, zmian cieplnych, błędu przejęcia części ani niepewności pomiaru. Wszystkie te czynniki nadal należą do systemu procesu. Dlatego stwierdzenie „wykonano na tokarce szwajcarskiej” nie stanowi kompletnego kryterium odbioru.
Pojęć, których nie należy sprowadzać do jednego twierdzenia
Przesuwny wrzeciennik opisuje sposób przesuwania wrzeciona głównego i półfabrykatu. Tuleja prowadząca to element podpierający blisko miejsca skrawania. Tuleja zaciskowa mocuje półfabrykat we wrzecionie. Wrzeciono przechwytujące może przejąć komponent do obróbki odciętego końca. Narzędzia napędzane umożliwiają operacje narzędziami obrotowymi na maszynach odpowiednio wyposażonych i skonfigurowanych. Te elementy mogą występować w różnych kombinacjach.
To nazewnictwo ma znaczenie przy zapytaniu ofertowym. Jeśli rysunek wymaga otworu poprzecznego i cechy na tylnej powierzchni czołowej, określenie „tokarka szwajcarska” nie dowodzi, że obie zostaną wykonane przy jednym zamocowaniu. Dostawca powinien wskazać proponowane stacje, sposób przejęcia części i stan, w którym będzie ona kontrolowana. Podobnie określenia „jeden cykl” nie należy rozumieć jako „bez manipulowania częścią ani obróbki zewnętrznej”, chyba że przebieg procesu dostawcy wyraźnie to potwierdza.
Należy też odróżniać potencjał procesu od udokumentowanych dowodów jego działania. Krótka odległość podparcia może uzasadniać prawdopodobieństwo powodzenia procesu. Dopiero dokumentacja pierwszej sztuki, opis systemu pomiarowego i stabilne wyniki produkcji pozwalają to sprawdzić. Rozdzielenie tych dwóch poziomów zapobiega przekształcaniu zalety mechanicznej w bezwarunkową gwarancję jakości.
Tokarka typu szwajcarskiego a konwencjonalna tokarka CNC
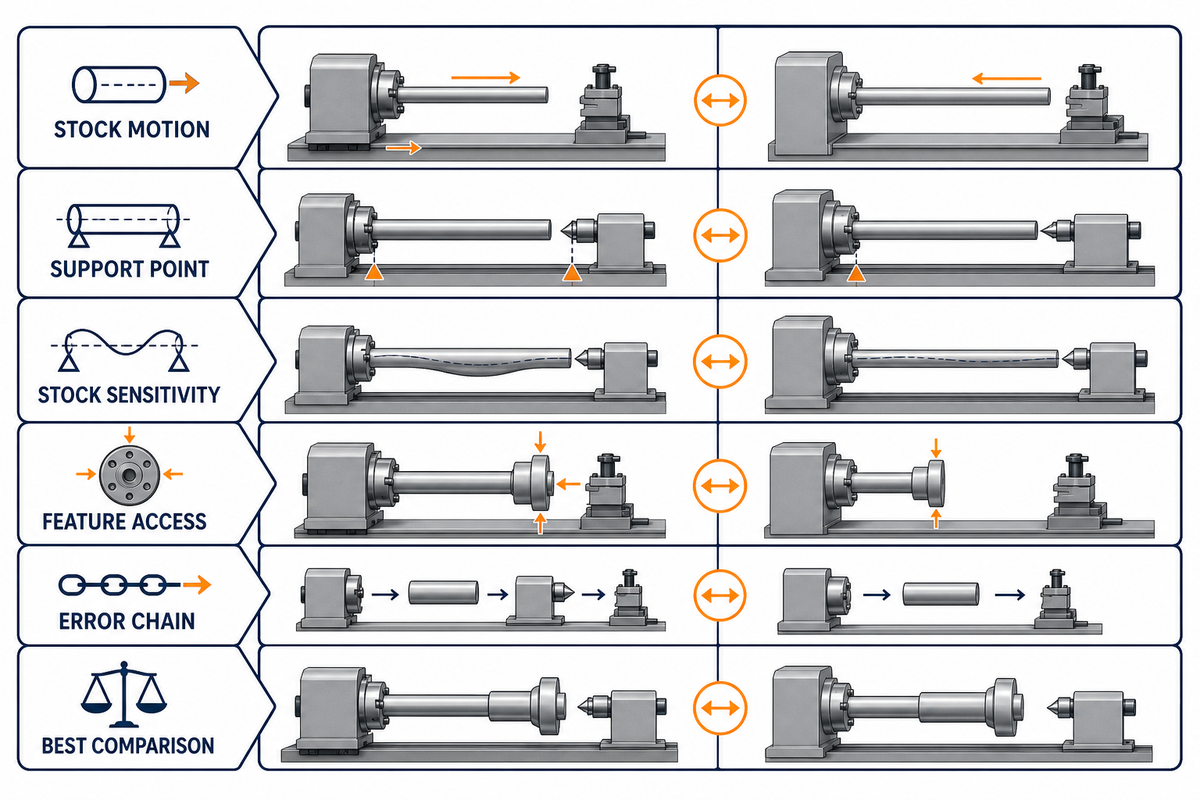
Główna różnica polega na sposobie przesuwania półfabrykatu i miejscu jego podparcia. W konwencjonalnej tokarce CNC półfabrykat jest zwykle mocowany we wrzecionie, a narzędzia poruszają się wzdłuż zaprogramowanych osi. Ta różnica w strefie podparcia nie oznacza, że jeden układ jest zawsze dokładniejszy. Należy wybrać przebieg procesu, w którym mocowanie, dostęp narzędzi, źródła błędów i plan kontroli odpowiadają wymaganiom części.
| Aspekt decyzji | Układ tokarki typu szwajcarskiego | Układ konwencjonalnego toczenia | Dlaczego to ważne |
|---|---|---|---|
| Ruch półfabrykatu | Przesuwny wrzeciennik przesuwa pręt. | Półfabrykat jest zwykle unieruchomiony osiowo, a narzędzie wykonuje ruch. | Wpływa na programowanie, podparcie i kolejność wykonywania cech. |
| Punkt podparcia | Tuleja prowadząca może podpierać półfabrykat blisko miejsca skrawania. | Uchwyt lub tuleja zaciskowa podpiera przedmiot od strony wrzeciona. | Wpływa na ryzyko ugięcia przy długiej, smukłej geometrii. |
| Wrażliwość na stan półfabrykatu | Pasowanie w tulei może sprawić, że istotne będą stałość średnicy i prostoliniowość. | Brak styku z tuleją prowadzącą, ale mocowanie nadal wymaga odpowiedniego półfabrykatu. | Wpływa na przygotowanie pręta i dokumentację konfiguracji. |
| Dostęp do cech | Narzędzia napędzane i obróbka tylnej strony mogą łączyć operacje, zależnie od maszyny. | Wiele konfiguracji oferuje także narzędzia napędzane i wrzeciona przechwytujące. | Znaczenie mają rzeczywiste osie i stacje, a nie nazwa kategorii. |
| Łańcuch źródeł błędów | Obejmuje tuleję, przesuwny wrzeciennik, wrzeciono, osie, narzędzia, korekcje i stan przejęcia części. | Obejmuje mocowanie, wrzeciono, osie, narzędzia, korekcje i stan przejęcia części. | Miejscowe podparcie nie potwierdza całkowitych możliwości żadnego z tych układów. |
| Najlepsza metoda porównania | Udokumentowana konfiguracja oceniona na podstawie kompletnego rysunku. | Udokumentowana konfiguracja oceniona na podstawie kompletnego rysunku. | Porównuj dokumentację, a nie etykiety maszyn. |
Jak rozumieć typowe określenia związane z toczeniem szwajcarskim
Na stronach dostawców proces obróbki może być nazywany toczeniem szwajcarskim, obróbką na tokarce szwajcarskiej lub pracą na tokarce CNC typu szwajcarskiego. Spotyka się też określenie tokarki CNC typu szwajcarskiego. Nazwy te mogą wskazywać rodzinę maszyn, ale żadna nie określa sposobu użycia tulei, planu osi i stacji, mocowania, stanu półfabrykatu ani przebiegu kontroli. Dla porównania ramy pomiarów na maszynie NIST są przydatne, ponieważ rozdzielają informacje o urządzeniu, układzie współrzędnych, otoczeniu i zapisanym wyniku, których brakuje w samej nazwie procesu.
Gdy kupujący wyszukują usług toczenia szwajcarskiego, strony usługodawców często podkreślają mniejsze ugięcie podczas obróbki i krótszy czas obróbki. Są to możliwe efekty procesu, a nie gwarantowane wyniki. Zalety toczenia szwajcarskiego należy ocenić w odniesieniu do konkretnej obróbki, zwłaszcza długości niepodpartego odcinka przy każdym skrawaniu i następujących po nim operacji.
Stwierdzenie, że część nadaje się do toczenia szwajcarskiego, nadal wymaga określenia przebiegu procesu dla każdej cechy. Złożona obróbka może łączyć toczenie, operacje narzędziami napędzanymi, przejęcie części i obróbkę tylnej strony, ale hasło „toczenie szwajcarskie umożliwia łączenie operacji” nie pokazuje, które z nich obejmuje wyceniona konfiguracja. Tokarki szwajcarskie mają różne konfiguracje, dlatego kupujący powinni wskazać także ewentualną obróbkę dodatkową i stan baz po jej wykonaniu.
Informacja o wyposażeniu szwajcarskim jest niepełna, jeśli nie wskazuje, jakiego narzędzia, wrzeciona lub sposobu podparcia używa tokarka szwajcarska. Podobnie stwierdzenie „toczenie szwajcarskie pozwala uzyskać precyzyjne części” opisuje rezultat, który wymaga dowodów powiązanych z rysunkiem. Możliwości obróbki CNC w wielu osiach mogą zwiększać dostęp do cech, a systemy szwajcarskie są używane do różnych komponentów, lecz ważniejsza od branży zastosowania jest kontrolowana konfiguracja. Toczenie szwajcarskie można uznać za uzasadniony przebieg procesu dopiero po udokumentowaniu przez dostawcę odpowiedniej konfiguracji.
Toczenie szwajcarskie często omawia się przez pryzmat jego zastosowań, ale sama nazwa zastosowania nie rozstrzyga o kontroli procesu. Obróbka w wielu osiach może ograniczyć manipulowanie częścią, jednak jeden cykl obróbki może nadal obejmować przejęcia, odcinanie, gratowanie lub inne operacje dodatkowe. Ważniejszy od liczby operacji wymienionych w broszurze jest sposób pracy tokarki szwajcarskiej w proponowanym trybie.
Dostawca może opisać operacje wykonywane przy jednym zamocowaniu, ale musi określić, co ono obejmuje. Wiele tokarek szwajcarskich pozwala łączyć operacje i często rozmieszcza kilka narzędzi blisko strefy skrawania, lecz może wykonać tylko te operacje, na które pozwalają rzeczywiste stacje i konfiguracja. Obróbka złożonych części zależy też od oprzyrządowania przeznaczonego do zastosowań szwajcarskich, a hasło „toczenie szwajcarskie oznacza precyzję” pozostaje językiem marketingowym, dopóki nie zostanie określony łańcuch dowodów.
Jakość toczenia szwajcarskiego należy więc porównywać równie rygorystycznie jak tradycyjną obróbkę CNC i konwencjonalne metody obróbki. Choć technologia szwajcarska ma historyczne związki z szwajcarskim przemysłem zegarmistrzowskim, współczesna maszyna nadal jest tokarką z przesuwnym wrzeciennikiem, mocowaniem, korekcjami, narzędziami i określonymi metodami pomiaru. Obróbka małych części nie eliminuje tych źródeł błędów.
Określenia takie jak „jakość obrabiarek do śrub”, „rozwiązania obróbkowe”, „automat szwajcarski”, „platforma szwajcarska” i „obróbka wielooperacyjna” należą do słownictwa dostawców, a nie do kryteriów odbioru. Korzyści z toczenia szwajcarskiego należy oddzielić od wycenionego przebiegu procesu. Mikroskrawanie i obróbka bez tulei prowadzącej wiążą się z innymi kwestiami podparcia, a centra obróbkowe i wieloosiowe tokarki CNC dają dodatkowe możliwości. Porównaj sposób mocowania przedmiotu na konwencjonalnej tokarce, deklarowane etapy obróbki oraz miejsca, w których obróbka często zmienia bazę, stan części lub zakres odpowiedzialności za kontrolę.
Tuleja prowadząca, tryb bez tulei i rzeczywista kwestia podparcia
Tuleja prowadząca przydaje się, gdy część wymaga podparcia blisko aktywnego miejsca skrawania. Tryb bez tulei może być lepszym rozwiązaniem, gdy podparcie nie jest potrzebne albo gdy stan półfabrykatu i warunki procesu sprawiają, że tuleja staje się niekorzystna. To decyzja zależna od warunków, a nie stały ranking obu trybów.
Branżowe omówienia tokarek typu szwajcarskiego z możliwością zmiany konfiguracji pokazują, dlaczego decyzji nie można sprowadzić do jednej zasady dotyczącej stosunku długości do średnicy. Usunięcie obudowy tulei prowadzącej może umożliwić stosowanie innych postaci półfabrykatu, zmniejszyć wrażliwość na wzajemne dopasowanie tulei i pręta oraz zmienić sposób postępowania z resztką pręta lub przy obróbce wieloprzejściowej. Podparcie tuleją prowadzącą nadal może być istotne, gdy smukły odcinek wymaga podparcia blisko miejsca skrawania. Historyczny mechanizm tulei prowadzącej wyjaśnia sposób działania tego podparcia, ale nie dowodzi jego obecnego zastosowania. Praktyczne granice wyznaczają konfiguracja maszyny, mocowanie, materiał, kolejność cech i wymagany rezultat.
Pokrętło decyzji dotyczącej strefy podparcia
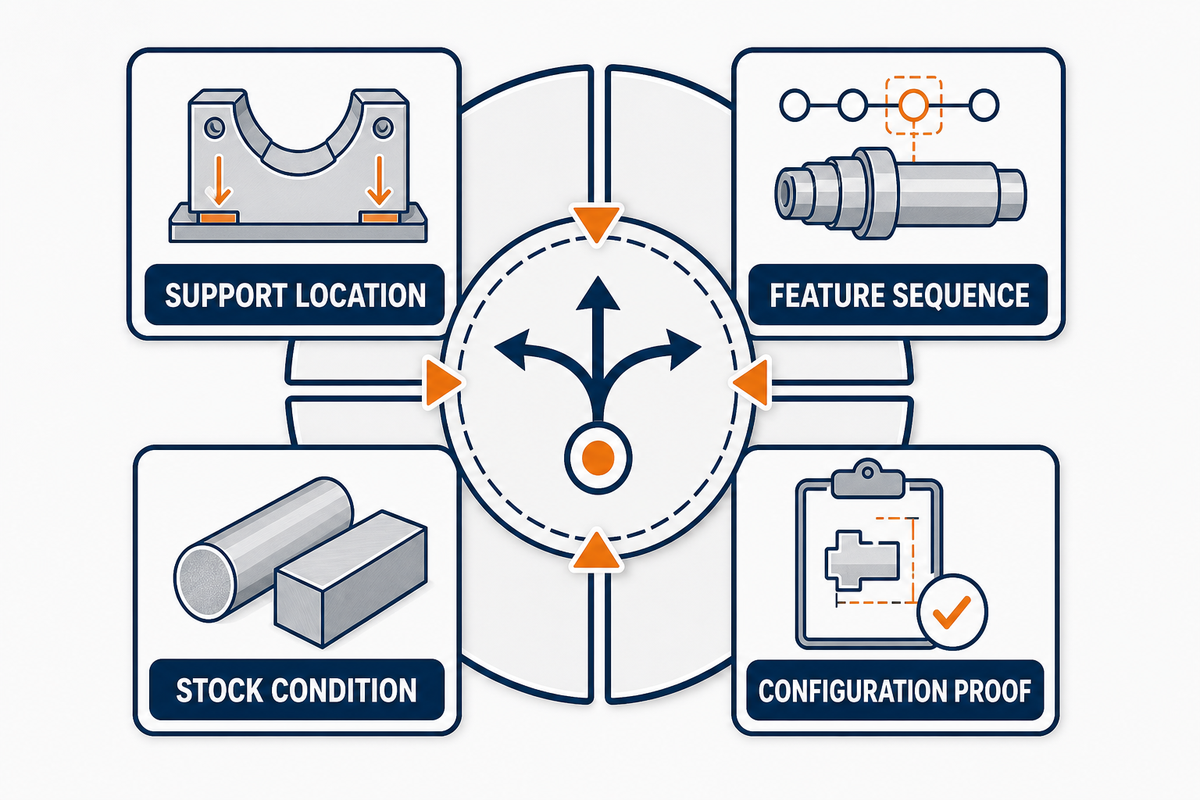
Pokrętło decyzji dotyczącej strefy podparcia, opracowane na potrzeby tego przewodnika, jest narzędziem do omówienia czterech możliwych sytuacji. Nie oblicza ustawień maszyny ani nie potwierdza wykonalności procesu. Przed przypisaniem przebiegu procesu przeanalizuj kolejno następujące kwestie:
| Pozycja pokrętła | Wymagane dowody | Konsekwencja dla decyzji |
|---|---|---|
| 1. Położenie podparcia | Gdzie znajduje się aktywne miejsce skrawania względem tulei zaciskowej lub prowadzącej i jaki odcinek pozostaje niepodparty? | Jeśli nie wiadomo, przebieg procesu pozostaje „do zbadania”. |
| 2. Kolejność wykonywania cech | Które średnice są toczone przed obróbką poprzeczną, obróbką tylnej strony, wycofaniem lub odcięciem? | Kolejność może zmienić skuteczność podparcia. |
| 3. Stan półfabrykatu | Gatunek, stan, postać, zmienność średnicy, prostoliniowość, okrągłość i stan powierzchni. | Pasowanie tulei i przygotowanie pręta stają się jawnymi parametrami konfiguracji. |
| 4. Potwierdzenie konfiguracji | Rzeczywisty tryb pracy maszyny, mocowanie, plan osi i stacji, oprzyrządowanie, stan cieplny i przebieg kontroli. | Ostateczną decyzję o przebiegu procesu może uzasadniać wyłącznie udokumentowana konfiguracja. |
Długie części mogą być obrabiane stabilnie, jeśli każda krytyczna cecha pozostaje dobrze podparta. Krótsze części mogą sprawiać trudności, gdy cechy poprzeczne, zmienność półfabrykatu lub sekwencja wycofywania kolidują z planowanym trybem pracy tulei. Proporcje traktuj jako dane dotyczące konkretnej konfiguracji, jeśli dostawca je podaje, a nie jako uniwersalną zasadę.
Które części nadają się do toczenia szwajcarskiego, a które nie?
Dobrymi kandydatami są zwykle części z półfabrykatu prętowego, z odcinkiem wrażliwym na podparcie i kolejnością cech możliwą do zrealizowania na udokumentowanej konfiguracji maszyny. Sama średnica niewiele mówi o przydatności. Oceniaj rysunek łącznie z długością niepodpartego odcinka przy każdym skrawaniu, obróbką poprzeczną, dostępem do tylnej strony, postacią materiału, stanem półfabrykatu, zakresem kontroli i zakładaną wielkością produkcji. Centrum standardów ASME Y14 dostarcza kontekstu dotyczącego języka rysunków, ale nie zatwierdza przebiegu procesu.
Język wyszukiwania może zaciemniać ocenę. Określenia takie jak tokarka szwajcarska, konwencjonalna tokarka, tokarka CNC typu szwajcarskiego i tokarka CNC typu szwajcarskiego wskazują szerokie rodziny procesów, a nie udokumentowane możliwości wykonania gotowej części. Podobnie opisy takie jak części złożone, części o skomplikowanej geometrii, części smukłe, części precyzyjne, obróbka precyzyjna i precyzyjna produkcja nie określają geometrii ani metody odbioru. Rysunki branżowe mogą wymagać wąskich tolerancji i identyfikowalności, ale oznaczenie branży nie zastępuje kontrolowanego wymagania ani oceny konkretnego projektu.
| Wynik wstępnej oceny | Typowe przesłanki | Następne działanie |
|---|---|---|
| Uzasadniony kandydat | Postać prętowa; smukłe lub wrażliwe na podparcie cechy; dostępne operacje toczenia, obróbki poprzecznej i tylnej; kontrolowany półfabrykat; powtarzalne zapotrzebowanie. | Poproś o konfigurację i plan kontroli. |
| Do zbadania | Zmienna postać półfabrykatu; niejasne przeniesienie bazy; dominują głębokie lub przecinające się cechy; niepewny dostęp do zadziorów; nieokreślony stan cieplny lub pomiarowy. | Uzupełnij brakujące informacje przed porównaniem ofert. |
| Porównaj inny przebieg procesu | Część nie jest naturalnie przeznaczona do podawania z pręta; dominuje frezowanie; mocowanie lub dostęp do cech nie pasują do dostępnych stacji; inny przebieg ogranicza liczbę przejęć lub ryzyko braku dowodów. | Skorzystaj z porównania przebiegu procesu frezowania i toczenia i poproś o oba plany obróbki. |
Mała liczba prototypów nie wyklucza automatycznie tego procesu, a duża produkcja nie uzasadnia go automatycznie. Przy małych seriach dominować mogą koszty konfiguracji, przygotowania pręta, specjalnego oprzyrządowania, opracowania kontroli i operacji dodatkowych. Przy większej serii tę samą inwestycję można rozłożyć na większą liczbę części. Zamiast ogólnego minimum zamówienia porównuj podane przedziały wielkości produkcji i szczegóły przebiegu procesu.
Trzy przykłady rysunków, które zmieniają wynik wstępnej oceny
Przykład pierwszy: długi toczony trzpień o kilku sąsiadujących średnicach. Kluczowe jest położenie podparcia, ale rysunek nadal wymaga określenia kolejności wykonywania poszczególnych cech. Przebieg procesu może być uzasadniony, jeśli krytyczna średnica jest wykańczana przy dobrym podparciu i można ją skontrolować w stanie końcowym. Jeśli późniejsza operacja zmienia bazę lub powierzchnię, wcześniejsza korzyść z podparcia nie rozstrzyga o odbiorze gotowej części.
Przykład drugi: krótki komponent, w którym dominuje obróbka poprzeczna. Długość nominalna może sugerować, że tuleja prowadząca jest zbędna, lecz efektywny przebieg procesu zależy od dostępu narzędzi napędzanych i możliwości obróbki tylnej strony. Kupujący powinni porównać proponowany plan osi i stacji z obróbką na konwencjonalnej tokarce z narzędziami napędzanymi lub frezowaniem. To porównanie konfiguracji, a nie rywalizacja nazw procesów.
Przykład trzeci: prosty profil toczony z półfabrykatu o niepewnym stanie. Geometria może wyglądać idealnie, ale prostoliniowość pręta, zmienność średnicy, stan powierzchni lub postać materiału mogą utrudnić współpracę z tuleją prowadzącą. Uzasadniona oferta określa założenia dotyczące półfabrykatu wejściowego, odpowiedzialność za jego przygotowanie i miejsce kontroli. Bez tych szczegółów niska cena jednostkowa może opierać się na innych założeniach materiałowych.
Decyzje projektowe wpływające na stabilność i strategię cyklu
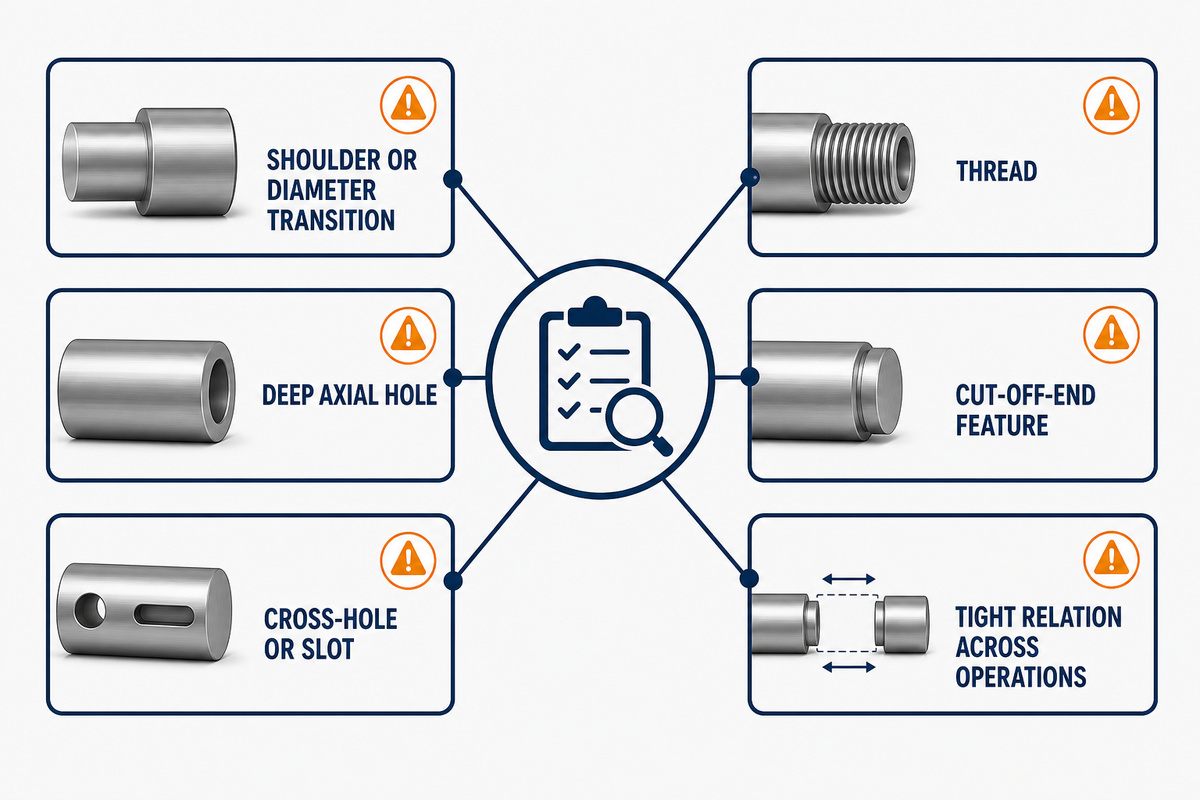
Geometria cech wpływa nie tylko na czas ścieżki narzędzia, lecz także na podparcie, dostęp narzędzi, odprowadzanie wiórów, kontrolę zadziorów, przeniesienie bazy i kolejność obróbki części. Ponieważ wcześniejsza ocena przydatności zależy od półfabrykatu i jego dopasowania do tulei, ogólne wytyczne rzadko pozwalają ustalić uniwersalne minimalne wymiary cech dla różnych materiałów, maszyn, narzędzi i metod odbioru. Zdefiniuj wymaganie zgodnie z właściwym językiem rysunków ASME Y14, a poniższe punkty potraktuj jako pytania do oceny przebiegu procesu, a nie ograniczenia projektowe.
| Cecha | Możliwe ryzyko w przebiegu procesu | Kwestia do rozstrzygnięcia |
|---|---|---|
| Stopień lub przejście średnicy | Zmienia podparty odcinek i może ograniczyć wycofanie przez tuleję prowadzącą. | Które średnice zostaną obrobione przed zmianą warunków podparcia? |
| Głęboki otwór osiowy | O planie mogą decydować zasięg narzędzia, odprowadzanie wiórów, bicie i obciążenie cieplne. | Jaką kolejność wiercenia i metodę weryfikacji się proponuje? |
| Otwór poprzeczny lub rowek | Istotne są dostęp narzędzi napędzanych, położenie zadziorów, indeksowanie i wzajemne położenie cech. | Czy cechę i jej zadziory można wykonać oraz skontrolować na zaplanowanej stacji? |
| Gwint | Bicie, wybieg, dostęp narzędzia i stan pomiaru sprawdzianem mogą wpływać na odbiór. | Jaka norma, klasa, metoda kontroli sprawdzianem i stan po wykończeniu mają zastosowanie? |
| Cecha na odciętym końcu | Może wymagać przejęcia przez wrzeciono pomocnicze lub dodatkowego zamocowania. | Która baza zostaje zachowana podczas przejęcia i gdzie jest ustalana ponownie? |
| Wąska tolerancja międzyoperacyjna | Błędy osi, korekcji, cieplne, przejęcia i pomiaru mogą się kumulować. | Jakie dowody pozwalają odróżnić miejscowe podparcie od całkowitych możliwości procesu? |
Rozgrzewanie maszyny, zmienne obciążenie wrzeciona lub narzędzi napędzanych, przerwy w pracy maszyny, zmiany temperatury otoczenia i aktualizacje korekcji należy uwzględnić w ocenie, jeśli mogą wpływać na krytyczne cechy. Nawet stabilne podparcie w tulei prowadzącej nie unieruchamia pozostałych elementów maszyny. Zapytaj, jak zatwierdza się pierwszą sztukę, wznowienie produkcji i kontrole w toku dla tych zmieniających się warunków.
Podczas oceny przebiegu procesu prześledź jedną krytyczną cechę od pręta wejściowego przez podparte skrawanie, ewentualną obróbkę narzędziem napędzanym, odcięcie, przejęcie przez wrzeciono pomocnicze, gratowanie, wykończenie, kondycjonowanie, pomiar, sporządzenie raportu i ostateczną decyzję o odbiorze, ponieważ proces może wyglądać stabilnie przy tulei prowadzącej, a mimo to utracić porównywalność po zmianie korekcji, ponownym ustaleniu bazy, usunięciu zadzioru, obróbce powierzchni, użyciu innego przyrządu pomiarowego lub zastosowaniu innej zasady odbioru w pobliżu granicy specyfikacji.
Materiał i stan pręta jako parametry procesu
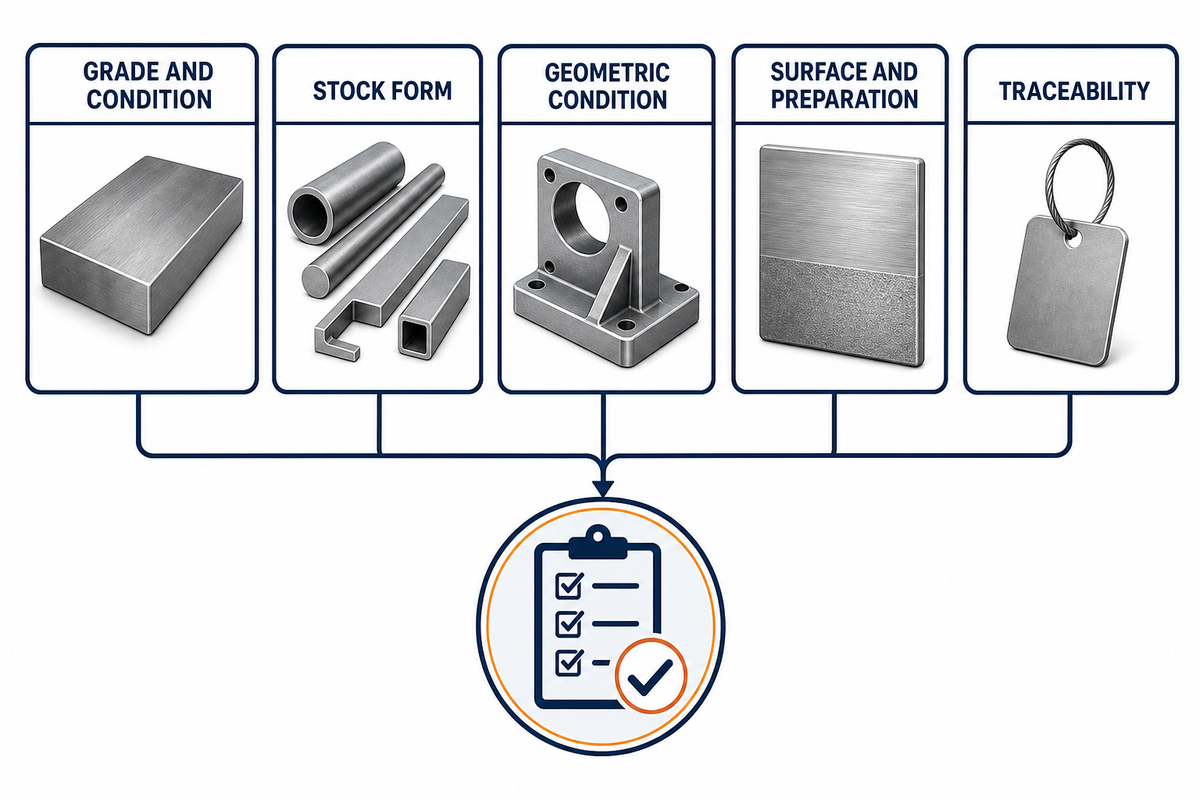
Sama nazwa rodziny materiałów nie wystarcza do określenia konfiguracji toczenia szwajcarskiego. Wymagania powinny wskazywać gatunek, stan, dopuszczalne zamienniki, postać półfabrykatu, wymagane certyfikaty oraz znane ograniczenia dotyczące prostoliniowości, okrągłości, średnicy lub powierzchni. Szczegóły te wpływają na współpracę z tuleją prowadzącą, przebieg skrawania, oprzyrządowanie, kontrolę wiórów i pomiary.
Na przykład określenie „stal nierdzewna” może ukrywać różnice w gatunku, stanie dostawy, skrawalności, wymaganiach korozyjnych i obróbce po skrawaniu. Podobne różnice dotyczą stali węglowych, stali stopowych, stopów aluminium, materiałów na bazie niklu i tworzyw sztucznych. Skorzystaj z szerszego przewodnika po doborze materiałów do obróbki CNC, aby uzyskać informacje o doborze stopów; dokumentację dotyczącą toczenia szwajcarskiego skup na wymaganiach konfiguracji względem pręta wejściowego.
Praca z tuleją prowadzącą może wymagać kontrolowanego dopasowania pręta do tulei. Nie oznacza to, że każde zlecenie wymaga pręta szlifowanego bezkłowo ani że tryb bez tulei dopuszcza każdy półfabrykat. Dostawca powinien podać przyjęty stan półfabrykatu i wymagane przygotowanie w planie procesu oraz ofercie. Raport NIST dotyczący zastosowań pomiarowych osobno wskazuje materiał i warunki otoczenia jako informacje warte rejestrowania. Jeśli specyfikacja zakupu dopuszcza zamienniki, określ, kto może je zatwierdzić i które dowody funkcjonalne lub kontrolne muszą pozostać niezmienione.
| Parametr wejściowy | Co należy podać | Dlaczego wpływa na ocenę |
|---|---|---|
| Gatunek i stan | Specyfikacja, stan umocnienia lub obróbki oraz zasady stosowania zamienników. | Wpływa na zachowanie podczas skrawania, oprzyrządowanie, dalszą obróbkę i dowody funkcjonalne. |
| Postać półfabrykatu | Pręt okrągły, sześciokątny, wytłoczka, rura lub inna dostarczana postać. | Może zmienić możliwości mocowania i użycia tulei prowadzącej. |
| Stan geometryczny | Dostępne dane dotyczące średnicy, prostoliniowości i okrągłości. | Określa zakładane dopasowanie półfabrykatu do układu podparcia. |
| Powierzchnia i przygotowanie | W stanie po ciągnieniu, szlifowany, łuszczony, powlekany lub przygotowany przez dostawcę. | Wpływa na tarcie, pasowanie, uzysk, koszt i zakres odpowiedzialności. |
| Identyfikowalność | Certyfikat, powiązanie z wytopem i partią, segregacja oraz wymagania dotyczące przechowywania dokumentacji. | Określa, czy dokumentację dostawy można powiązać z zaakceptowanym materiałem. |
Tolerancja, wykończenie powierzchni i kontrola muszą dotyczyć tego samego stanu
Tolerancję można zweryfikować dopiero wtedy, gdy łącznie określono cechę, układ baz odniesienia, stan detalu, metodę pomiaru i kryterium akceptacji. Taka wspólna definicja materiału i półfabrykatu musi obowiązywać również podczas kontroli: ścisłe wartości na rysunku nie gwarantują, że każdy dostawca zmierzy tę samą cechę w ten sam sposób i podejmie taką samą decyzję o zgodności.
Prace NIST nad pomiarami na maszynie uwzględniają wzorce wzorcowane, identyfikację sondy, przesunięcia układu współrzędnych, powtarzalność, kontrolowane urządzenia pomiarowe, warunki materiałowe i środowiskowe oraz zarejestrowane wyniki. To cenna wskazówka dla działów zakupów: „kontrola w cenie” nie określa pełnego zakresu. Obie strony muszą również uzgodnić sposób interpretacji wyników, zwłaszcza gdy niepewność pomiaru lub pasmo ochronne mogą wpływać na akceptację wyniku bliskiego granicy specyfikacji.
| Kategoria dowodów | Co należy zapisać | Ryzyko pominięcia |
|---|---|---|
| Cecha i baza odniesienia | Rewizja rysunku, identyfikator cechy, bazy odniesienia. | Różne interpretacje mierzonej wielkości. |
| Stan detalu | Na maszynie, po pierwszej sztuce, po odcięciu, po wykończeniu lub w stanie końcowym. | Wyniki z różnych etapów procesu traktuje się jako równoważne. |
| Stan termiczny i kondycjonowanie | Wymagane kondycjonowanie, rozgrzewanie, warunki środowiskowe i czas pomiaru. | Historię termiczną myli się ze stabilną zdolnością procesu. |
| Wyposażenie i identyfikowalność | Typ i identyfikator przyrządu, podstawa wzorcowania lub odniesienia, przyrząd mocujący, program. | Pozorna zgodność nie daje się prześledzić ani odtworzyć. |
| Próbkowanie i zapis | Częstotliwość, miejsce pobrania próbki, format wyniku, okres przechowywania. | Deklaracja pozytywnego wyniku nie określa populacji ani ścieżki dowodowej. |
| Kryterium akceptacji | Granica specyfikacji wraz z uzgodnioną regułą decyzyjną uwzględniającą niepewność lub zdolność procesu oraz osobą odpowiedzialną za decyzję. | Dwa prawidłowe pomiary mogą prowadzić do różnych decyzji o akceptacji lub odrzuceniu. |
| Stan powierzchni | Po obróbce skrawaniem, gratowaniu, czyszczeniu, obróbce, nałożeniu powłoki lub w stanie końcowym. | Zmiany wykończenia i krawędzi porównuje się między różnymi stanami. |
| Identyfikacja raportu | Detal lub partia, rewizja, data, program, operator lub system oraz powiązanie z wynikiem. | Nie można powiązać zapisu z zaakceptowanym produktem. |
| Zdarzenie wymagające ponownej walidacji | Zdarzenia wymagające ponownej walidacji, ponownego zatwierdzenia lub zmiany planu pomiarów. | Zmiana oprzyrządowania, półfabrykatu, przesunięć lub przebiegu procesu technologicznego może sprawić, że dowody stracą aktualność. |
Normy ASME Y14 dostarczają kontekstu dla języka rysunków, ale sam tytuł lub wydanie normy nie dowodzi, że konkretne ustawienie pozwala spełnić wymaganie. Więcej informacji o przenoszeniu baz i planowaniu pomiarów zawiera przewodnik po projektowaniu i kontroli detali toczonych. Dowody dostawcy nadal muszą odnosić się do zatwierdzonego rysunku i uzgodnionego stanu kontroli.
Koszt i czas realizacji zależą od przebiegu procesu technologicznego, a nie od nazwy procesu
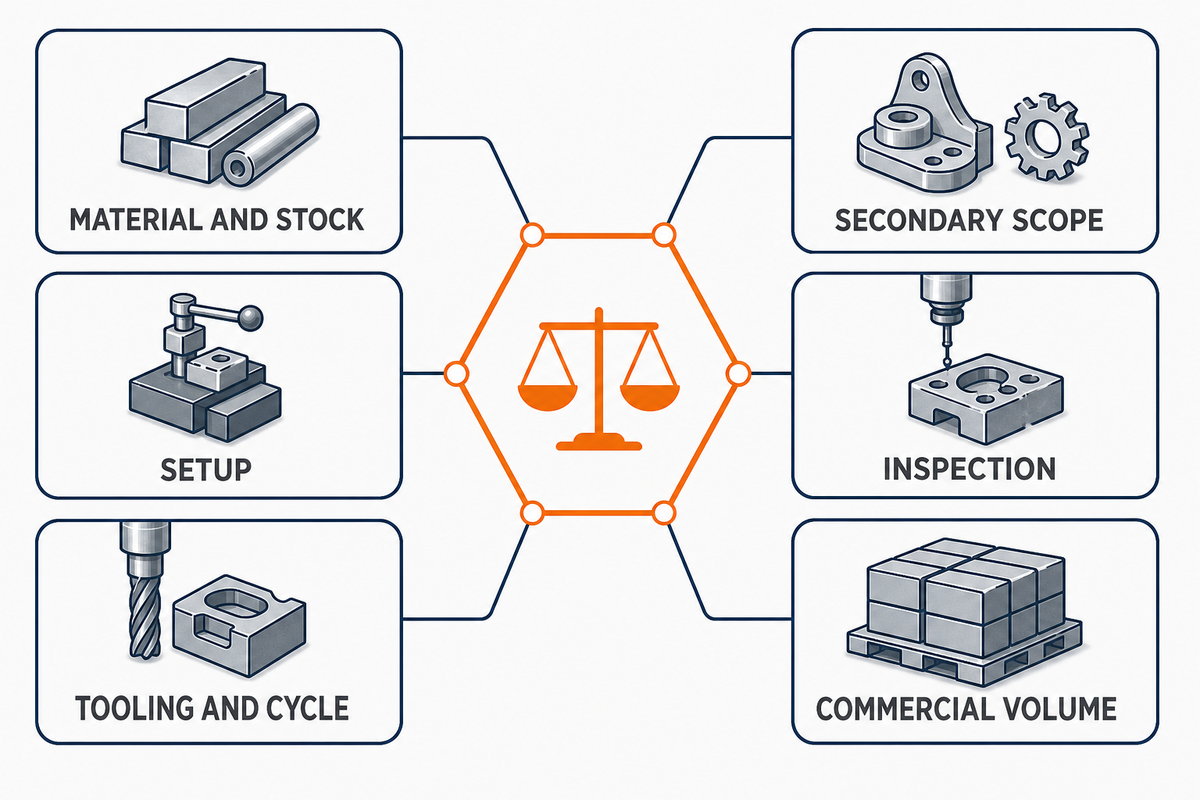
Rodzina procesów wpływa na dostępne przebiegi procesu technologicznego, ale samo określenie „obróbka typu szwajcarskiego” nie pozwala ustalić porównywalnej ceny ani czasu realizacji. Założenia do wyceny mogą się różnić pod względem przygotowania pręta, ustawienia, opracowania narzędzi, strategii cyklu, pracy bez nadzoru, kontroli, operacji dodatkowych, obróbki wykończeniowej, ryzyka braków, pakowania i wielkości produkcji. Jeśli te założenia nie są jawne, dwie ceny całkowite mogą obejmować różne zakresy.
- Materiał i półfabrykat: gatunek, stan, postać, certyfikat, przygotowanie i uzysk.
- Ustawienie: mocowanie przedmiotu obrabianego, tryb pracy z tuleją prowadzącą, podajnik pręta, przesunięcia, zatwierdzenie pierwszej sztuki i kontrola ponownego uruchomienia.
- Oprzyrządowanie i cykl: narzędzia standardowe lub specjalne, założenia dotyczące trwałości narzędzi, nakładanie się operacji i operacja stanowiąca wąskie gardło.
- Zakres operacji dodatkowych: gratowanie, czyszczenie, obróbka cieplna, nakładanie powłok, szlifowanie lub oddzielna obróbka skrawaniem.
- Kontrola: lista cech, wyposażenie, próbkowanie, raporty, dowody zdolności procesu i identyfikowalność.
- Wielkość produkcji: liczba prototypów, wielkość partii zwalnianych do produkcji, szacunek roczny i wiarygodność prognozy.
W ramach tego opracowania nie ustalono uniwersalnej stawki godzinowej, procentowej oszczędności, czasu realizacji ani minimalnej wielkości zamówienia. Szacunki praktyków mogą pokazywać, że maszyny, robocizna, media i materiały eksploatacyjne generują koszty, ale nie są opublikowanymi stawkami rynkowymi i nie wykorzystano ich w tym przewodniku. Szersze planowanie kosztów opisuje przygotowany przez Zhenling przewodnik po kosztach obróbki CNC; ten przewodnik przedstawia założenia specyficzne dla obróbki typu szwajcarskiego.
Jak przygotować pakiet danych porównywalny dla dostawców
Odpowiedzi dostawców można porównać, jeśli każdy otrzyma taki sam zatwierdzony zapis dotyczący detalu i poda swoje założenia w odniesieniu do tych samych siedmiu kategorii danych. Ponieważ porównanie kosztów i czasu realizacji zależy od jawnie określonych założeń, poniższy format jest redakcyjną pomocą dla działu zakupów, a nie normą branżową, zatwierdzeniem wykonalności ani zamiennikiem przeglądu rysunku. Kategorie pomiarowe oparto na NIST AMS 400-1, natomiast sam siedmiopolowy zestaw danych opracowano na potrzeby tego przewodnika.
Zestaw 7 danych o detalu
- Zatwierdzona definicja: rewizja rysunku i modelu, jednostki, zasada rozstrzygania rozbieżności i osoba odpowiedzialna za zmiany.
- Materiał i półfabrykat: dokładny gatunek i stan, postać, certyfikat, ograniczenia dotyczące zamienników oraz ewentualne wymagania dotyczące stanu pręta.
- Zapis cech krytycznych: cechy krytyczne dla funkcji, relacje między bazami, obróbka poprzeczna, obróbka tylnej strony, miejsca podatne na powstawanie zadziorów i granice wymagań kosmetycznych.
- Dane o wielkości produkcji: liczba prototypów, przedziały wielkości partii, szacunek roczny i niepewność popytu, zamiast jednej zawyżonej liczby.
- Założenia dotyczące stanu procesu: proponowany tryb pracy maszyny, kolejność operacji, operacje dodatkowe, stan po obróbce wykończeniowej, kontrola temperatury i rozgrzewania oraz sposób postępowania przy ponownym uruchomieniu.
- Kontrola i reguła decyzyjna: stan pomiaru, wyposażenie, próbkowanie, identyfikowalność, format raportu, reguła decyzyjna uwzględniająca niepewność lub zdolność procesu oraz osoba odpowiedzialna za niezgodności.
- Zatwierdzenia i zapis zmian: wymagania dotyczące próbki lub pierwszej sztuki, procedura odstępstw, pakowanie, przechowywanie dokumentów i warunki wymagające ponownego zatwierdzenia.
Należy poprosić każdego dostawcę o wskazanie wyłączeń i założeń przy tych pozycjach. „Kompletna” odpowiedź nie dowodzi zdolności procesu, ale pokazuje, czy cena, termin i zakres kontroli dotyczą tego samego zadania. Ułatwia też rozważenie konwencjonalnego toczenia, gdy ten przebieg procesu jest lepiej uzasadniony.
Ujednolicenie odpowiedzi przed porównaniem cen całkowitych
Należy zacząć od zakresu, a nie od ceny. Trzeba zaznaczyć, czy każda oferta obejmuje to samo źródło i stan materiału, przygotowanie pręta, oprzyrządowanie specjalne, zatwierdzenie próbki, kontrolę produkcyjną, operacje dodatkowe, obróbkę wykończeniową, pakowanie i dokumentację. Nierozstrzygnięte kwestie należy wpisać do kolumny „otwarte”, zamiast po cichu przyjmować korzystne założenie.
Następnie należy porównać proponowany przebieg procesu technologicznego. Jeden dostawca może połączyć toczenie, obróbkę poprzeczną i obróbkę tylnej strony w proponowanej konfiguracji. Inny może zastosować oddzielną operację, aby ułatwić dostęp lub kontrolę. Mniejsza liczba operacji nie zawsze oznacza lepsze rozwiązanie, jeśli łączony proces powoduje niekontrolowane przeniesienie baz, powstawanie zadziorów lub problemy pomiarowe. Należy ustalić, która odpowiedź najczytelniej opisuje przebieg procesu i jego kontrolę w odniesieniu do wymagań funkcjonalnych.
Na koniec należy porównać terminy dostarczenia dowodów. Trzeba ustalić, co jest wymagane przed zatwierdzeniem produkcji, co towarzyszy każdej wysyłce lub partii, a co jest dostępne tylko na żądanie. Zapis dotyczący pierwszej sztuki, kontrola międzyoperacyjna i raport końcowy odpowiadają na różne pytania. Jeśli dla cechy krytycznej nie wskazano punktu kontroli ani osoby odpowiedzialnej za decyzję, oferta pozostaje technicznie niekompletna, nawet gdy podano pełną cenę.
Dla działów zakupów najbardziej wymowne bywa porównanie sposobu postępowania w wyjątkowych sytuacjach: warto zapytać, co się stanie, gdy dostarczony półfabrykat będzie różnić się od przyjętego w wycenie, zmiana narzędzia przesunie cechę krytyczną, kontrola pierwszej sztuki i kontrola końcowa dadzą rozbieżne wyniki, wykończenie zmieni mierzoną powierzchnię albo zmieni się wielkość partii; należy też zażądać wskazania, kto oceni zdarzenie, który zapis będzie podstawą decyzji i czy produkcja może być kontynuowana.
Po ustaleniu zestawu danych można przekazać go do dalszych uzgodnień handlowych. Zhenling Metal może przeanalizować zatwierdzone wymagania w ramach przeglądu rysunku i produkcji detali obrabianych metodą szwajcarską. W tym artykule nie stwierdzono, że Zhenling posiada konkretną tokarkę typu szwajcarskiego, system z tuleją prowadzącą ani określoną konfigurację maszyny; te informacje należy potwierdzić podczas analizy konkretnego projektu.
„Należy porównywać zatwierdzony przebieg procesu i dowody, a nie samą nazwę procesu”.
Co właściwie się zmienia w obróbce typu szwajcarskiego?
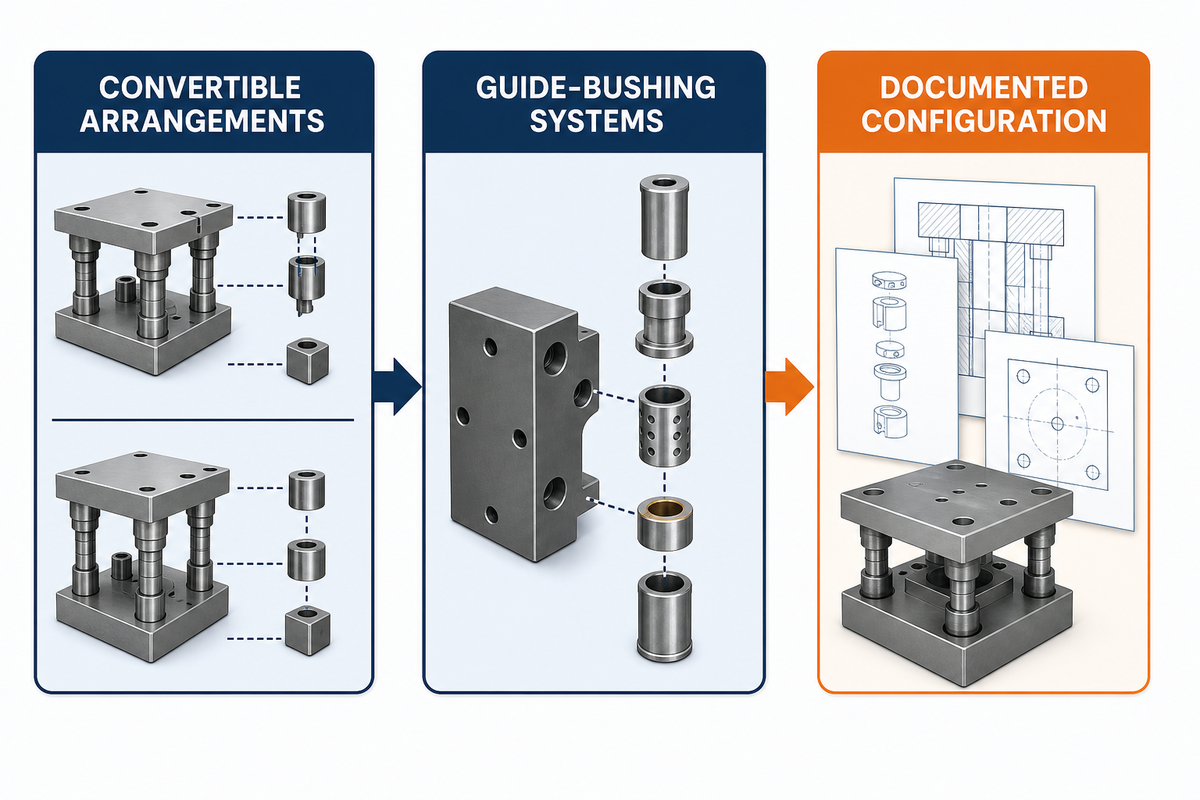
Uzasadniona opowieść o obecnej sytuacji dotyczy zmian konfiguracji technicznych, a nie potwierdzonego tempa wzrostu rynku. Gdy pakiet danych określa proponowaną konfigurację, publikacje branżowe mogą przedstawić kontekst alternatyw, takich jak przełączane układy z tuleją prowadzącą i bez niej oraz systemy z tuleją prowadzącą, których ciśnienie lub sposób działania można dostosować do konkretnych zastosowań. Dokument patentowy dotyczący tulei prowadzącej może potwierdzić opisany mechanizm, ale nie obecny poziom jego wykorzystania na rynku. Te rozwiązania mogą zmieniać sposób ustawienia maszyny i pytania, które powinien zadać kupujący.
Wniosek dla kupującego jest prosty, ale przydatny: nie należy zakładać, że określenie „typu szwajcarskiego” oznacza jedną stałą konstrukcję. Warto zapytać, jaki tryb i układ podparcia proponuje dostawca, jaki stan półfabrykatu przyjmuje oraz które cechy powstaną przed przeniesieniem detalu, a które po nim. Nowsze rozwiązanie nie musi być lepsze; poszerza zakres możliwych konfiguracji, które trzeba udokumentować.
Historia wyszukiwań dokładnej frazy w ramach tego opracowania nie pozwoliła wiarygodnie określić trendu popytu, a żadne zatwierdzone źródło nie potwierdziło tempa wzrostu rynku. Dawne patenty na tuleje prowadzące mogą dokumentować historyczne mechanizmy lub ich właścicieli, ale nie potwierdzają obecnego poziomu wykorzystania. Dlatego artykuł nie zawiera prognozy i nie przypisuje firmie Zhenling wynalezienia rozwiązania specyficznego dla obróbki typu szwajcarskiego ani posiadania takiego urządzenia.
Najważniejszy wniosek
Wiarygodna decyzja o zastosowaniu obróbki typu szwajcarskiego łączy mechanikę podparcia ze specyficzną kolejnością wykonywania cech, stanem półfabrykatu, stanem maszyny i regułą decyzyjną dotyczącą kontroli. Jeśli którykolwiek z tych elementów pozostaje nieznany, przebieg procesu należy oznaczyć jako „do analizy”.
FAQ: obróbka typu szwajcarskiego
Na czym polega obróbka typu szwajcarskiego?
Obróbka typu szwajcarskiego to metoda toczenia CNC, w której ruchomy wrzeciennik przesuwa pręt przez strefę skrawania. W tradycyjnej konfiguracji tuleja prowadząca podpiera pręt blisko narzędzia. Nowoczesne tokarki typu szwajcarskiego mogą również umożliwiać pracę bez tulei prowadzącej, użycie narzędzi napędzanych i obróbkę tylnej strony, jeśli pozwalają na to konkretny model i ustawienie. Warto określić proponowaną konfigurację zamiast polegać na nazwie kategorii, aby ustalić, które operacje i zależności związane z podparciem dotyczą rysunku.
Skąd wzięła się nazwa obróbki typu szwajcarskiego?
Nazwa pochodzi od metody toczenia opracowanej dla małych, smukłych komponentów w szwajcarskim przemyśle zegarmistrzowskim. Obecnie określenie „typu szwajcarskiego” opisuje konstrukcję maszyny i rodzinę procesów, a nie kraj, w którym wyprodukowano maszynę lub detal. Historyczne materiały patentowe dotyczące tulei prowadzących dokumentują mechanizm i jego przypisanie, a nie dokładność ani pochodzenie współczesnego dostawcy.
Czy obróbka typu szwajcarskiego i toczenie śrubowe typu szwajcarskiego oznaczają to samo?
W praktyce handlowej terminy te często stosuje się zamiennie. Określenie „toczenie śrubowe typu szwajcarskiego” odnosi się do zautomatyzowanej produkcji małych komponentów toczonych; „obróbka CNC typu szwajcarskiego” podkreśla sterowanie komputerowe oraz możliwość zastosowania narzędzi napędzanych, wrzecion pomocniczych lub operacji łączonych. Zamiast polegać na którejkolwiek z tych nazw, należy potwierdzić konfigurację proponowaną dla danego rysunku.
Jakie wymiary detali nadają się do obróbki typu szwajcarskiego?
Nie istnieje uniwersalna granica wymiarów, która przesądza o przydatności detalu. Należy przeanalizować udokumentowane możliwości pracy z prętem, długość niepodpartą przy każdym cięciu, tryb pracy z tuleją prowadzącą, kolejność wykonywania cech, dostęp narzędzia, postać półfabrykatu i kontrolę. Średnica określa tylko obwiednię wymiarową. Krótki komponent wymagający głównie obróbki poprzecznej może być trudniejszy do zaplanowania niż dłuższy toczony trzpień zaworu, natomiast smukła cecha może być wykonalna, jeśli podczas jej krytycznej obróbki pozostaje podparta. Stan półfabrykatu może jeszcze bardziej ograniczyć wybór.
Jakie są wady lub ograniczenia obróbki typu szwajcarskiego?
Do potencjalnych ograniczeń należą wrażliwość na stan półfabrykatu, nakład pracy związany z ustawieniem i oprzyrządowaniem, pozostałość materiału, ograniczony dostęp do cech, kontrola temperatury i przesunięć oraz złożoność pomiarów. Inny przebieg toczenia lub frezowania może być łatwiejszy do kontrolowania, gdy przygotowanie materiału lub przenoszenie detalu przeważa nad korzyściami z bliskiego podparcia konkretnej części.
Czy obróbka typu szwajcarskiego sprawdza się przy prototypach?
Obróbka typu szwajcarskiego może być odpowiednia dla prototypów, zwłaszcza gdy ich geometria wymaga takiego samego podparcia lub strategii łączenia operacji jak w produkcji seryjnej. Może być nieopłacalna przy bardzo małej liczbie sztuk, jeśli dominują koszty ustawienia, przygotowania pręta, oprzyrządowania specjalnego lub opracowania kontroli. Prototyp może też ujawnić problemy z przenoszeniem detalu, zadziorami, półfabrykatem i pomiarem, zanim wzrośnie wielkość partii. Zamiast oceniać wyłącznie liczbę sztuk, należy porównać udokumentowany przebieg procesu dla prototypu z konwencjonalnym toczeniem lub frezowaniem i wskazać, jakie dowody trzeba przenieść do produkcji.
Bibliografia i źródła
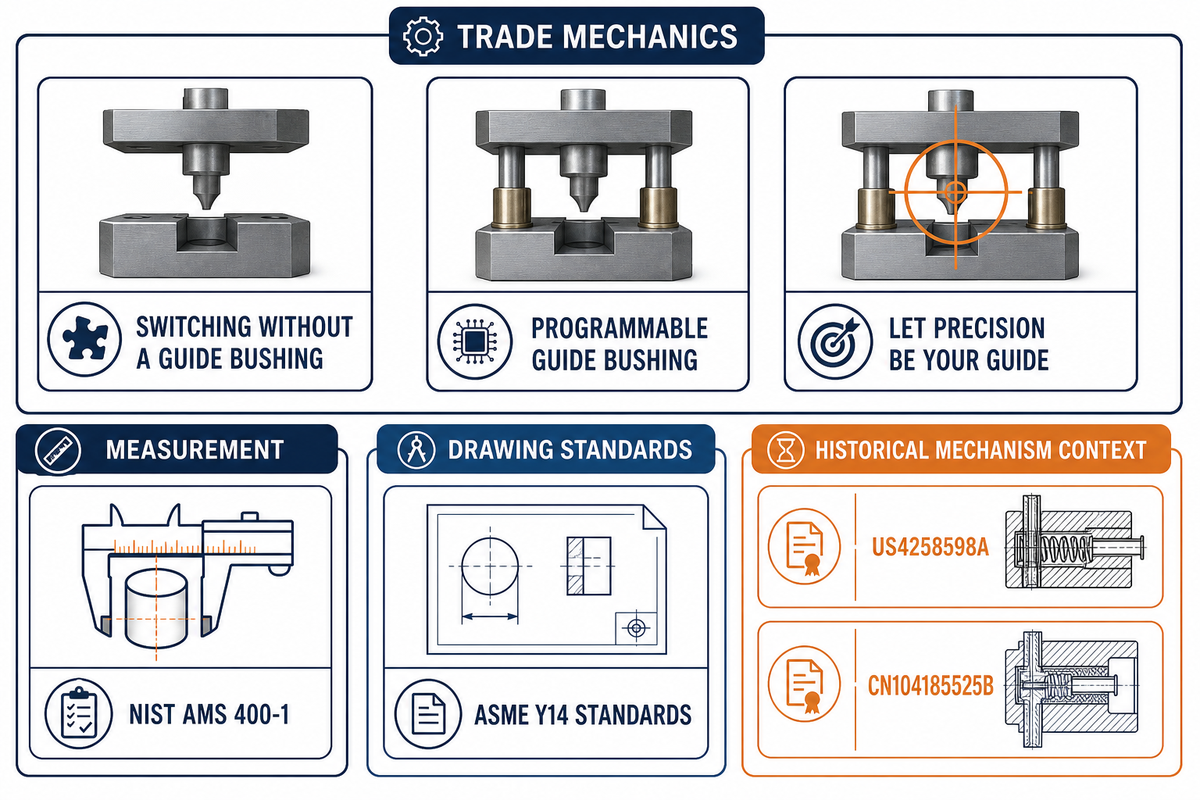
- Production Machining, Switching to Swiss Without a Guide Bushing: omówienie zależnych od konfiguracji zagadnień podparcia, półfabrykatu, pozostałości materiału i sekwencji przejść.
- Production Machining, Consider a Programmable Guide Bushing: opracowanie konfiguracji tulei prowadzącej.
- Cutting Tool Engineering, Let Precision Be Your Guide: mechanika tulei prowadzącej i warunki zastosowania.
- NIST AMS 400-1, On-Machine Measurement Use Cases and Information for Machining Operations: informacje o wyposażeniu pomiarowym, wzorcowaniu, współrzędnych, powtarzalności, identyfikowalności i kompensacji termicznej.
- ASME Y14 Standards Hub: tytuły i wydania norm dotyczących języka rysunków; nie jest to dowód zdolności dostawcy.
- US4258598A, Guide Bushing Patent Record: wyłącznie kontekst historycznego mechanizmu i przypisania.
- CN104185525B, Guide-Bushing Patent Record: kontekst przypisanego mechanizmu; nie jest to dowód obecnego wykorzystania ani własności Zhenling.
Przygotowano jako materiał edukacyjny dla Zhenling Metal. Nie zastępuje przeglądu rysunku, analizy wykonalności dla konkretnej maszyny, uzgodnienia dotyczącego kontroli ani wyceny projektu.