
Kontaktieren Sie Zhenling

Aktualisiert August 2026 · Leitfaden für Engineering und Beschaffung
Beim Swiss-Drehen wird das Stangenmaterial über einen verschiebbaren Spindelstock vorgeschoben und kann nahe am Schneidbereich durch eine Führungsbuchse abgestützt werden. Ein kurzer, nicht abgestützter Abschnitt kann die Durchbiegung schlanker Werkstücke begrenzen. Für sich allein belegt das weder eine Toleranz noch eine Oberflächenbeschaffenheit, Taktzeit oder Lieferantenfähigkeit.
Darum geht es in diesem Leitfaden. Bei der Beschaffung lautet die entscheidende Frage nicht einfach: „Ist das ein Swiss-Drehteil?“ Entscheidend ist, ob eine dokumentierte Maschinenkonfiguration, ein definierter Halbzeugzustand, eine festgelegte Bearbeitungsreihenfolge, ein kontrollierter thermischer Zustand und ein Prüfplan die Fertigung und Prüfung gemäß Zeichnung ermöglichen. Dieser Leitfaden hilft Ingenieuren und Einkäufern, die nötigen Nachweise zusammenzustellen, ohne aus einer Prozessbezeichnung ein Genauigkeitsversprechen abzuleiten.
Nutzen Sie den Leitfaden, bevor Sie eine Fertigungsentscheidung treffen: Legen Sie zunächst die Bauteilnachweise fest, vergleichen Sie anschließend die vorgeschlagenen Fertigungsabläufe und prüfen Sie erst danach die lieferantenspezifischen Fähigkeiten und Angebote.
Die praktische Definition
Beim Swiss-Drehen ändern sich die Abstützung des Werkstücks und der Vorschub des Halbzeugs durch den Schneidbereich. Ob ein Bauteil geeignet ist, hängt weiterhin von Geometrie, Geometrieelementen, Werkstoffform, Stangenzustand, Maschinenkonfiguration, Werkzeugen, Prüfung und Fertigungsannahmen ab.
Was sich beim Swiss-Drehen im Schneidbereich ändert
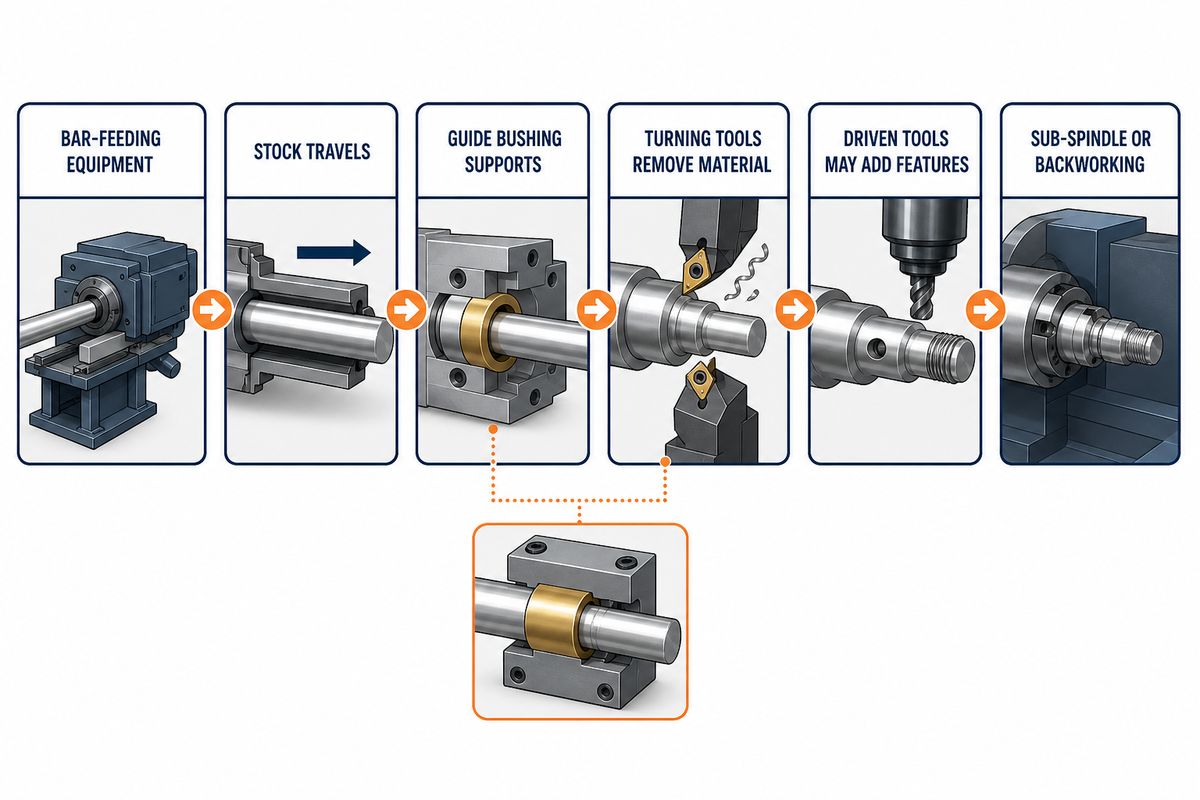
Das mechanische Grundprinzip ist die lokale Abstützung: Die Stange wird durch den Spindelstock vorgeschoben, während eine Führungsbuchse sie nahe am Werkzeug abstützen kann. Beim konventionellen Drehen mit festem Spindelstock wird das Halbzeug in einem Spannfutter oder einer Spannzange gehalten und ragt in Richtung des Schneidwerkzeugs. Bei einer traditionellen Swiss-Type-Anordnung bewegt der Spindelstock die Stange axial; die Führungsbuchse bildet einen Abstützpunkt nahe der Schnittstelle.
Ein grundlegender Ablauf sieht so aus:
- Die Stangenlademaschine führt das Halbzeug der Hauptspindel und der Spannzange zu.
- Das Halbzeug bewegt sich entlang der Maschinenlängsachse, während sich der verschiebbare Spindelstock bewegt.
- Wenn eine Führungsbuchse verwendet wird, stützt sie das Halbzeug nahe am aktiven Werkzeug ab.
- Drehwerkzeuge tragen Werkstoff ab; die Bewegung des Spindelstocks trägt zum axialen Vorschub bei.
- Angetriebene Werkzeuge können Querbohrungen, Flächen, Nuten oder andere Geometrieelemente erzeugen, sofern Maschine und Aufspannung dafür ausgelegt sind.
- Eine Gegenspindel oder Rückseitenbearbeitungsstation kann das Bauteil für Geometrieelemente am abgetrennten Ende übernehmen.
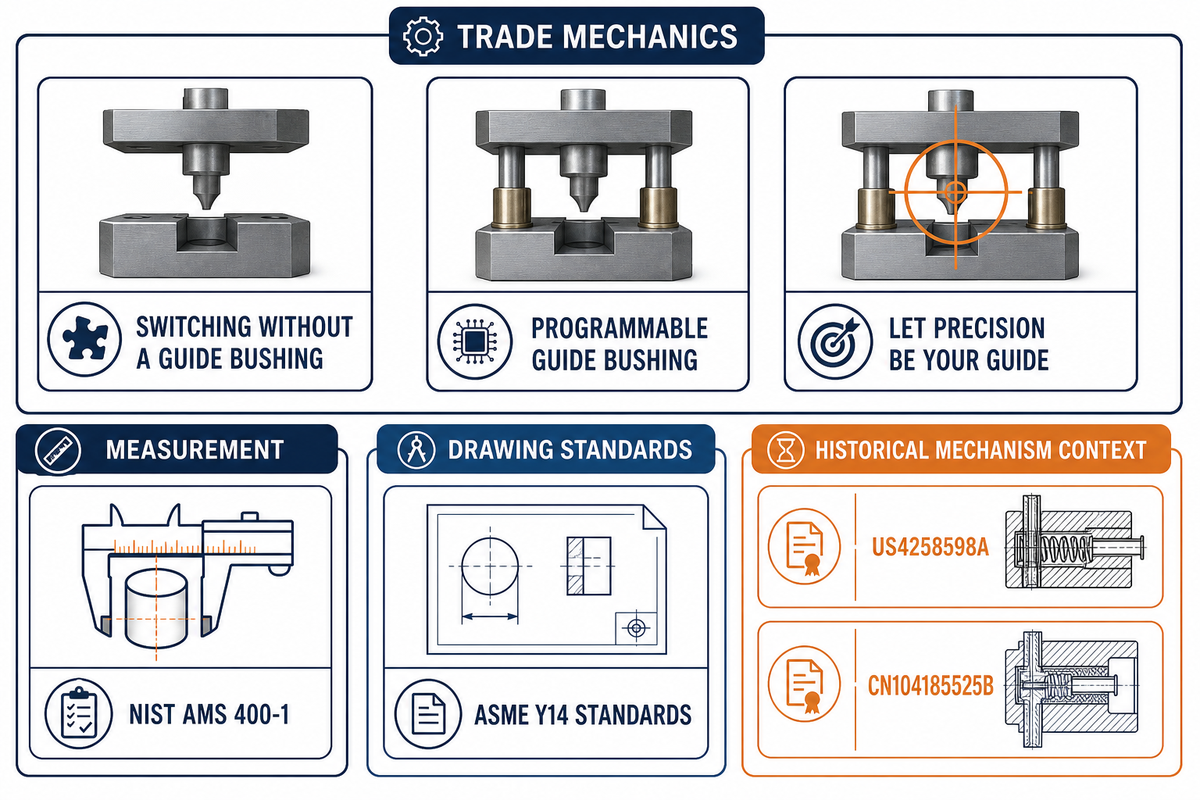
Die lokale Abstützung durch die Führungsbuchse verringert eine mögliche Instabilitätsursache: eine zu große freie Werkstücklänge an der Schnittstelle. Historische Patentzeichnungen von Führungsbuchsen veranschaulichen diesen mechanischen Zusammenhang, belegen aber weder die aktuelle Maschinenkonfiguration noch die Lieferantenfähigkeit. Die Abstützung beseitigt weder Spindel- und Achsfehler noch Werkzeugdurchbiegung, Ausrichtungsfehler an angetriebenen Werkzeugen, Offsetfehler, thermische Verlagerungen, Übergabefehler oder Messunsicherheit. All das gehört weiterhin zum Prozesssystem. Deshalb reicht „auf einer Swiss-Maschine gefertigt“ als Abnahmekriterium nicht aus.
Begriffe, die nicht zu einer einzigen Aussage zusammengefasst werden sollten
Verschiebbarer Spindelstock beschreibt, wie Hauptspindel und Halbzeug vorgeschoben werden. Führungsbuchse bezeichnet eine Abstützung nahe der Schnittstelle. Spannzange spannt das Halbzeug in der Spindel. Gegenspindel kann das Bauteil für die Bearbeitung des abgetrennten Endes übernehmen. Angetriebene Werkzeuge ermöglichen Drehwerkzeugoperationen auf entsprechend ausgestatteten und konfigurierten Maschinen. Diese Elemente können in unterschiedlichen Kombinationen vorkommen.
Diese Begriffe sind bei einer Angebotsanfrage wichtig. Benötigt die Zeichnung eine Querbohrung und ein Geometrieelement an der rückseitigen Dichtfläche, belegt die Bezeichnung „Swiss-Maschine“ nicht, dass beides in einer Aufspannung gefertigt wird. Der Lieferant sollte die vorgesehenen Stationen, die Übergabe und den Prüfzustand benennen. Ebenso darf „Einzelzyklus“ nicht als „ohne Handhabung oder externe Bearbeitung“ verstanden werden, sofern der Lieferant dies nicht ausdrücklich im Fertigungsablauf angibt.
Auch zwischen Prozesspotenzial und nachgewiesener Prozessfähigkeit muss unterschieden werden. Ein kurzer Abstützabstand kann erklären, warum ein Fertigungsablauf plausibel ist. Erst Erstmusterprotokolle, eine Beschreibung des Messsystems und stabile Fertigungsergebnisse machen die Aussage überprüfbar. Werden diese Nachweisebenen getrennt betrachtet, lässt sich ein mechanischer Vorteil nicht zu einer pauschalen Qualitätsgarantie ausweiten.
Swiss-Type-Drehmaschine oder konventionelle CNC-Drehmaschine
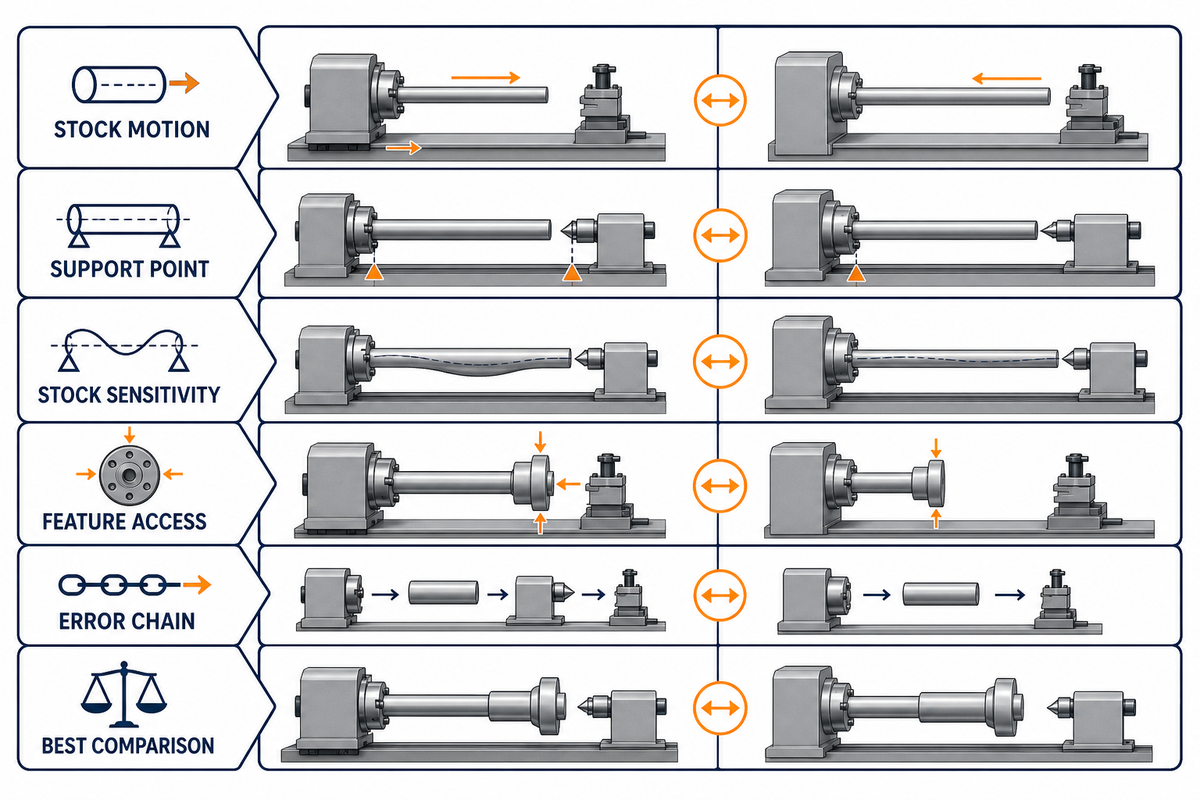
Eine Swiss-Type-Drehmaschine unterscheidet sich vor allem dadurch, wie das Halbzeug bewegt und abgestützt werden kann. Bei einer konventionellen CNC-Drehmaschine wird das Halbzeug in der Regel an der Spindel gehalten, während sich die Werkzeuge entlang der programmierten Achsen bewegen. Dieser Unterschied bei der Abstützung macht keine der beiden Bauarten grundsätzlich genauer. Wählen Sie den Fertigungsablauf, dessen Werkstückspannung, Werkzeugzugang, Fehlerquellen und Prüfplan zum Bauteil passen.
| Entscheidungspunkt | Swiss-Type-Anordnung | Konventionelle Drehanordnung | Warum es wichtig ist |
|---|---|---|---|
| Bewegung des Halbzeugs | Der verschiebbare Spindelstock schiebt die Stange vor. | Das Halbzeug bleibt üblicherweise axial fixiert, während sich das Werkzeug bewegt. | Beeinflusst Programmierung, Abstützung und Reihenfolge der Geometrieelemente. |
| Abstützpunkt | Die Führungsbuchse kann nahe an der Schnittstelle abstützen. | Spannfutter oder Spannzange stützen das Werkstück am Spindelende. | Beeinflusst das Durchbiegungsrisiko bei langen, schlanken Bauteilen. |
| Empfindlichkeit des Halbzeugs | Der Sitz in der Führungsbuchse kann Maßhaltigkeit und Geradheit des Durchmessers wichtig machen. | Keine Schnittstelle zur Führungsbuchse, doch die Werkstückspannung erfordert weiterhin geeignetes Halbzeug. | Beeinflusst die Vorbereitung der Stange und die Nachweise zur Aufspannung. |
| Zugang zu den Geometrieelementen | Je nach Maschine können angetriebene Werkzeuge und Rückseitenbearbeitung Arbeitsgänge kombinieren. | Angetriebene Werkzeuge und Gegenspindeln gibt es auch bei vielen konventionellen Konfigurationen. | Die tatsächlichen Achsen und Stationen sind aussagekräftiger als die Bezeichnung der Maschinenklasse. |
| Fehlerkette | Umfasst Führungsbuchse, verschiebbaren Spindelstock, Spindel, Achsen, Werkzeuge, Offsets und Übergabezustand. | Umfasst Werkstückspannung, Spindel, Achsen, Werkzeuge, Offsets und Übergabezustand. | Lokale Abstützung belegt nicht die Gesamtfähigkeit des jeweiligen Systems. |
| Bester Vergleich | Dokumentierte Aufspannung anhand der vollständigen technischen Zeichnung. | Dokumentierte Aufspannung anhand der vollständigen technischen Zeichnung. | Vergleichen Sie Nachweise, nicht Maschinenbezeichnungen. |
Gängige Begriffe rund ums Swiss-Drehen richtig einordnen
Auf ihren Webseiten bezeichnen Lieferanten den Prozess beispielsweise als Swiss-Drehen, Drehen auf einer Swiss-Type-Drehmaschine oder Bearbeitung auf einer CNC-Swiss-Maschine. Auch der Begriff Swiss-Type-CNC-Drehmaschinen ist gebräuchlich. Diese Bezeichnungen können eine Maschinenfamilie beschreiben. Sie verraten jedoch nichts über den geplanten Betrieb mit oder ohne Führungsbuchse, die Achs- und Stationsplanung, die Werkstückspannung, den Halbzeugzustand oder den Prüfablauf. Das NIST-Rahmenwerk für Messungen direkt auf der Maschine bietet einen nützlichen Vergleich: Es unterscheidet Gerät, Koordinatensystem, Umgebungsbedingungen und erfasste Ergebnisse – Angaben, die eine Prozessbezeichnung offenlässt.
Wenn Einkäufer nach Swiss-Drehen suchen, heben Webseiten zu Zerspanungsdienstleistungen oft die verringerte Durchbiegung während der Bearbeitung und kürzere Bearbeitungszeiten hervor. Das sind mögliche Auswirkungen des Prozesses, keine garantierten Ergebnisse. Die Vorteile des Swiss-Drehens müssen am konkreten Bearbeitungsauftrag geprüft werden, insbesondere anhand der freien Länge an jedem Schnitt und der nachfolgenden Arbeitsgänge.
Auch die Aussage, ein Bauteil eigne sich für Swiss-Drehen, erfordert einen Fertigungsablauf, der jedes Geometrieelement berücksichtigt. Bei einer komplexen Bearbeitung können Drehen, Arbeiten mit angetriebenen Werkzeugen, Übergabe und Rückseitenbearbeitung kombiniert werden. Die Aussage „Swiss-Drehen ermöglicht kombinierte Arbeitsgänge“ zeigt jedoch nicht, welche davon im angebotenen Fertigungsablauf enthalten sind. Da Swiss-Maschinen unterschiedlich konfiguriert sind, sollten Einkäufer außerdem nach sekundären Bearbeitungsschritten und dem anschließenden Bezugszustand fragen.
Eine Aussage zu Swiss-Maschinen ist unvollständig, solange sie nicht angibt, welches Werkzeug, welche Spindel oder welche Abstützungsart die Drehmaschine verwendet. Auch „Swiss-Drehen fertigt Präzisionsteile“ ist eine Ergebnisaussage, die Nachweise mit Bezug zur technischen Zeichnung erfordert. Mehrachsige CNC-Fähigkeiten können den Werkzeugzugang erweitern, und verschiedene Branchen setzen Swiss-Systeme für unterschiedliche Bauteile ein. Wichtiger als die Branche ist jedoch die kontrollierte Aufspannung. Erst wenn der Lieferant die passende Konfiguration dokumentiert, ist Swiss-Drehen als Fertigungsablauf belastbar begründet.
Swiss-Drehen wird häufig anhand der Anwendungsbereiche des Verfahrens beschrieben. Anwendungsbezeichnungen allein belegen jedoch keine Prozesskontrolle. Mehrachsige Bearbeitung kann den Handhabungsaufwand verringern, doch ein einzelner Bearbeitungszyklus kann weiterhin Übergaben, Abtrennen, Entgraten oder weitere sekundäre Bearbeitungsschritte enthalten. Für die Beurteilung zählt, wie die Swiss-Drehmaschine im vorgesehenen Modus arbeitet – mehr als die Zahl der in einer Broschüre genannten Arbeitsgänge.
Ein Lieferant kann angeben, dass die Bearbeitung in einer einzigen Aufspannung erfolgt. Dafür muss jedoch klar definiert sein, was diese Aufspannung umfasst. Viele Swiss-Konfigurationen können Arbeitsgänge kombinieren und haben mehrere Werkzeuge nahe am Schneidbereich. Ausführen lassen sich jedoch nur Arbeitsgänge, die von den tatsächlich vorhandenen Stationen und der Aufspannung unterstützt werden. Die Bearbeitung komplexer Bauteile hängt außerdem von den für Swiss-Anwendungen vorgesehenen Werkzeugen ab. Die Aussage „Swiss-Drehen steht für Präzision“ bleibt Marketing, solange die Nachweiskette nicht festgelegt ist.
Die Qualität beim Swiss-Drehen sollte genauso sorgfältig bewertet werden wie bei konventioneller CNC-Bearbeitung und traditionellen Zerspanungsverfahren. Obwohl die Swiss-Technik historische Verbindungen zur Schweizer Uhrenindustrie hat, ist eine moderne Maschine weiterhin eine Drehmaschine mit verschiebbarem Spindelstock, Werkstückspannung, Offsets, Werkzeugen und Messentscheidungen. Auch bei der Bearbeitung kleiner Teile bleiben diese Fehlerquellen bestehen.
Begriffe wie „Schraubendreherqualität“, „Zerspanungslösungen“, „Swiss-Automat“, „Swiss-Plattform“ und „Mehrfachbearbeitung“ gehören ebenfalls zum Lieferantenvokabular und sind keine Abnahmekriterien. Die Vorteile des Swiss-Drehens müssen vom angebotenen Fertigungsablauf getrennt bewertet werden. Mikrozerspanung und Bearbeitung ohne Führungsbuchse werfen andere Fragen zur Abstützung auf; Bearbeitungszentren und mehrachsige CNC-Drehmaschinen bieten weitere Fertigungsalternativen. Vergleichen Sie, wie eine konventionelle Drehmaschine das Werkstück spannt, welche Bearbeitungsschritte vorgesehen sind und an welchen Stellen sich Bezug, Bauteilzustand oder Prüfverantwortung ändern.
Führungsbuchse, Betrieb ohne Führungsbuchse und die entscheidende Frage der Abstützung
Eine Führungsbuchse ist sinnvoll, wenn das Bauteil nahe an der aktiven Schnittstelle abgestützt werden muss. Der Betrieb ohne Führungsbuchse kann die bessere Konfiguration sein, wenn diese Abstützung nicht erforderlich ist oder Halbzeug und Prozessbedingungen die Führungsbuchse zum Nachteil machen. Das ist eine bedingte Entscheidung und keine allgemeingültige Rangfolge der beiden Betriebsarten.
Berichte über umstellbare Swiss-Type-Maschinen zeigen, warum sich diese Entscheidung nicht auf eine einzige Längen-Durchmesser-Regel reduzieren lässt. Der Ausbau des Führungsbuchsengehäuses kann andere Halbzeugformen ermöglichen, die Abhängigkeit vom Verhältnis zwischen Führungsbuchse und Stange verringern und das Verhalten bei Reststücken oder mehreren Durchgängen verändern. Bei schlanken Abschnitten kann die Abstützung durch eine Führungsbuchse weiterhin nahe an der Schnittstelle wichtig sein. Ein historischer Führungsbuchsenmechanismus veranschaulicht die Abstützungsschnittstelle, belegt jedoch keine heutige Verbreitung. Maschinenkonfiguration, Werkstückspannung, Werkstoff, Reihenfolge der Geometrieelemente und gefordertes Ergebnis bestimmen die praktische Grenze.
Entscheidungsrad für die Abstützungszone
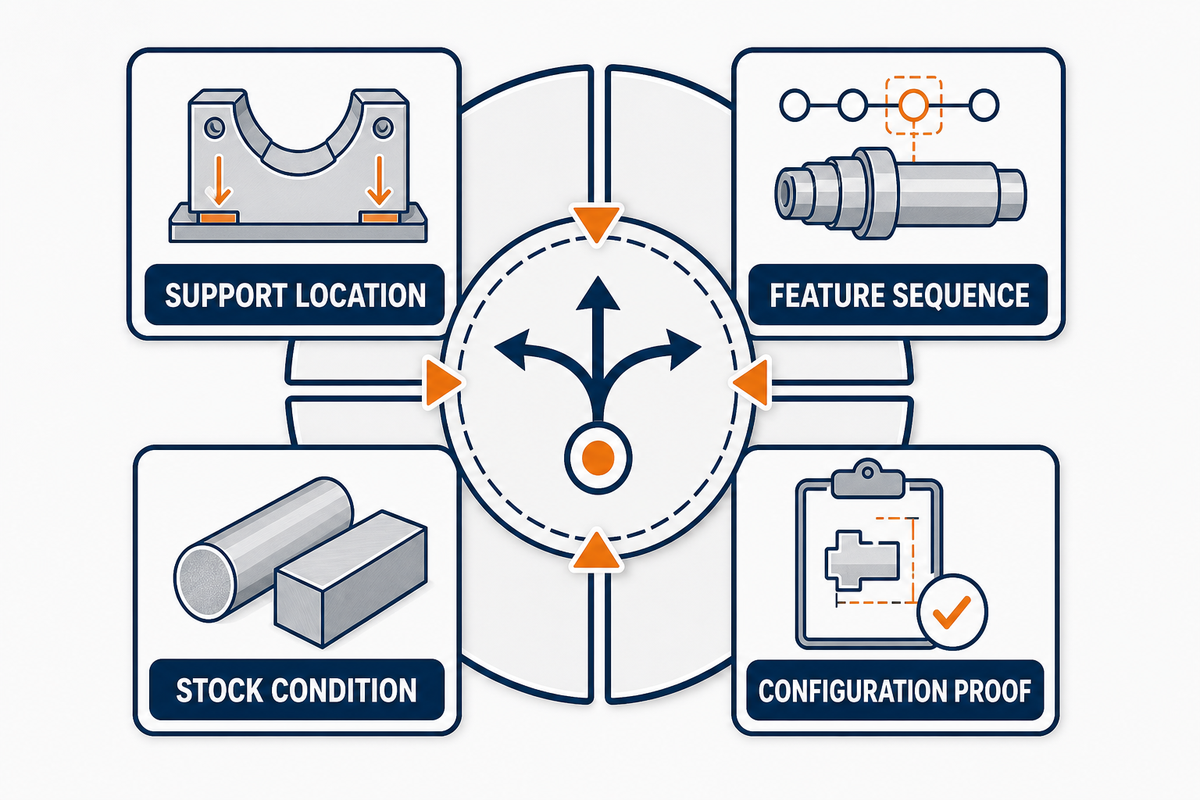
Das eigens für diesen Leitfaden entwickelte Entscheidungsrad für die Abstützungszone bietet vier Positionen als Gesprächsgrundlage. Es berechnet weder Maschineneinstellungen noch bestätigt es die Machbarkeit des Prozesses. Prüfen Sie die Positionen, bevor Sie den Fertigungsablauf festlegen:
| Position des Entscheidungsrads | Zu prüfende Nachweise | Auswirkung auf die Entscheidung |
|---|---|---|
| 1. Abstützposition | Wo liegt die aktive Schnittstelle im Verhältnis zur Spannzange oder Führungsbuchse, und welcher Abschnitt bleibt unabgestützt? | Ist das unbekannt, bleibt die Einstufung „untersuchen“. |
| 2. Reihenfolge der Geometrieelemente | Welche Durchmesser werden gedreht, bevor Querbearbeitung, Rückseitenbearbeitung, Zurückziehen oder Abtrennen erfolgt? | Die Reihenfolge kann beeinflussen, ob die Abstützung wirksam bleibt. |
| 3. Zustand des Halbzeugs | Werkstoffsorte, Zustand, Form, Durchmesserabweichung, Geradheit, Rundheit und Oberflächenzustand. | Der Sitz in der Führungsbuchse und die Vorbereitung der Stange werden zu konkreten Aufspannungsparametern. |
| 4. Nachweis der Konfiguration | Tatsächlicher Maschinenmodus, Werkstückspannung, Achsen- und Stationsplanung, Werkzeuge, thermischer Zustand und Prüfablauf. | Nur eine dokumentierte Konfiguration kann die abschließende Entscheidung zum Fertigungsablauf stützen. |
Lange Bauteile können stabile Schnittbedingungen bieten, wenn jedes kritische Geometrieelement ausreichend abgestützt bleibt. Kürzere Bauteile können trotzdem schwierig zu bearbeiten sein, wenn Querbearbeitung, Halbzeugabweichungen oder eine Rückzugssequenz nicht zur geplanten Betriebsart mit Führungsbuchse passen. Verwenden Sie Längenverhältnisse als aufspannungsspezifische Nachweise, wenn der Lieferant sie bereitstellt, nicht als allgemeingültige Regel.
Welche Bauteile eignen sich für Swiss-Drehen und welche nicht?
Geeignete Bauteile lassen sich meist aus Stangenmaterial zuführen, haben abstützungsempfindliche Abschnitte und verfügen über eine Abfolge von Geometrieelementen, die mit einer dokumentierten Maschinenkonfiguration gefertigt werden können. Der Durchmesser allein ist ein schwaches Auswahlkriterium. Bewerten Sie die technische Zeichnung zusammen mit der unabgestützten Länge an jeder Schnittstelle, Querbearbeitung, Zugang zur Rückseite, Werkstoffform, Halbzeugzustand, Prüfumfang und Mengenannahmen. Das ASME-Y14-Normenportal bietet Kontext zur Sprache technischer Zeichnungen, genehmigt aber keinen Fertigungsablauf.
Suchbegriffe können diese Prüfung verwischen. Begriffe wie Swiss-Drehmaschine, konventionelle Drehmaschine, CNC-Swiss und Swiss-Type-CNC bezeichnen breite Prozessfamilien, keine belegten Fertigungsfähigkeiten. Auch Beschreibungen wie komplexe Bauteile, komplizierte Bauteile, schlanke Bauteile, Präzisionsteile, Präzisionsbearbeitung und Präzisionsfertigung definieren weder die Geometrie noch das Abnahmeverfahren. Zeichnungen für bestimmte Branchen können enge Toleranzen und Rückverfolgbarkeit verlangen. Die Branchenbezeichnung ersetzt jedoch weder die kontrollierte Anforderung noch die projektspezifische Prüfung.
| Ergebnis der Vorauswahl | Typische Nachweislage | Nächster Schritt |
|---|---|---|
| Plausibel geeignet | Für Stangenzuführung geeignet; schlanke oder abstützungsempfindliche Geometrieelemente; zugängliche Dreh-, Quer- und Rückseitenbearbeitung; kontrolliertes Halbzeug; wiederkehrender Bedarf. | Fordern Sie Angaben zur Konfiguration und einen Prüfplan an. |
| Weiter untersuchen | Halbzeugform variiert; Bezugsübergabe unklar; tiefe oder sich überschneidende Geometrieelemente sind maßgeblich; Entgratzugang unsicher; thermischer Zustand oder Messzustand nicht angegeben. | Klären Sie die fehlenden Nachweise, bevor Sie Angebote vergleichen. |
| Andere Fertigungsabläufe vergleichen | Das Bauteil eignet sich nicht ohne Weiteres für Stangenzuführung; Fräsen ist maßgeblich; Werkstückspannung oder Zugang zu den Geometrieelementen passt nicht zu den vorhandenen Stationen; ein anderer Fertigungsablauf verringert Übergaben oder Nachweisrisiken. | Nutzen Sie einen Vergleich von Fräs- und Drehbearbeitung und fordern Sie beide Prozesspläne an. |
Eine Prototypenmenge schließt das Verfahren nicht automatisch aus, und eine große Stückzahl rechtfertigt es nicht automatisch. Bei kleinen Mengen können Aufspannung, Vorbereitung der Stangen, Sonderwerkzeuge, Prüfplanung und sekundäre Arbeitsgänge die Kosten dominieren. Bei größeren Mengen lassen sich dieselben Investitionen auf mehr Teile verteilen. Vergleichen Sie die angefragten Mengenstaffeln und Fertigungsabläufe, statt eine pauschale Mindestbestellmenge anzusetzen.
Drei Zeichnungsbeispiele, die das Ergebnis der Vorauswahl verändern
Szenario 1: eine lange Drehachse mit mehreren nah beieinanderliegenden Durchmessern. Die Abstützung ist entscheidend, doch auch hier muss die Zeichnung für jedes Geometrieelement eine Bearbeitungsreihenfolge vorgeben. Wird der kritische Durchmesser bei guter Abstützung fertigbearbeitet und lässt er sich im Endzustand prüfen, kann der Fertigungsablauf geeignet sein. Ändert ein späterer Arbeitsgang den Bezug oder die Oberfläche, reicht der frühere Abstützungsvorteil nicht aus, um die Endabnahme sicherzustellen.
Szenario 2: ein kurzes Bauteil, bei dem die Querbearbeitung im Vordergrund steht. Die Nennlänge kann darauf hindeuten, dass keine Führungsbuchse erforderlich ist. Entscheidend für einen effizienten Fertigungsablauf sind jedoch der Zugang mit angetriebenen Werkzeugen und die Rückseitenbearbeitung. Einkäufer sollten die vorgesehene Achs- und Stationsplanung mit einer konventionellen Drehmaschine mit angetriebenen Werkzeugen oder einem Fräsablauf vergleichen. Verglichen werden Konfigurationen, nicht Verfahrensbezeichnungen.
Szenario 3: ein einfaches Drehprofil aus Halbzeug mit unklarem Zustand. Die Geometrie kann ideal aussehen, doch Geradheit, Durchmesserabweichung, Oberflächenzustand oder Form der Stange können die Abstützung in der Führungsbuchse erschweren. Eine aussagekräftige Antwort nennt die Annahmen zum angelieferten Halbzeug, die Zuständigkeit für die Vorbereitung und den Prüfpunkt. Fehlen diese Angaben, kann ein niedriger Stückpreis auf einer anderen Werkstoffgrundlage beruhen.
Konstruktionsentscheidungen, die Stabilität und Taktzeit beeinflussen
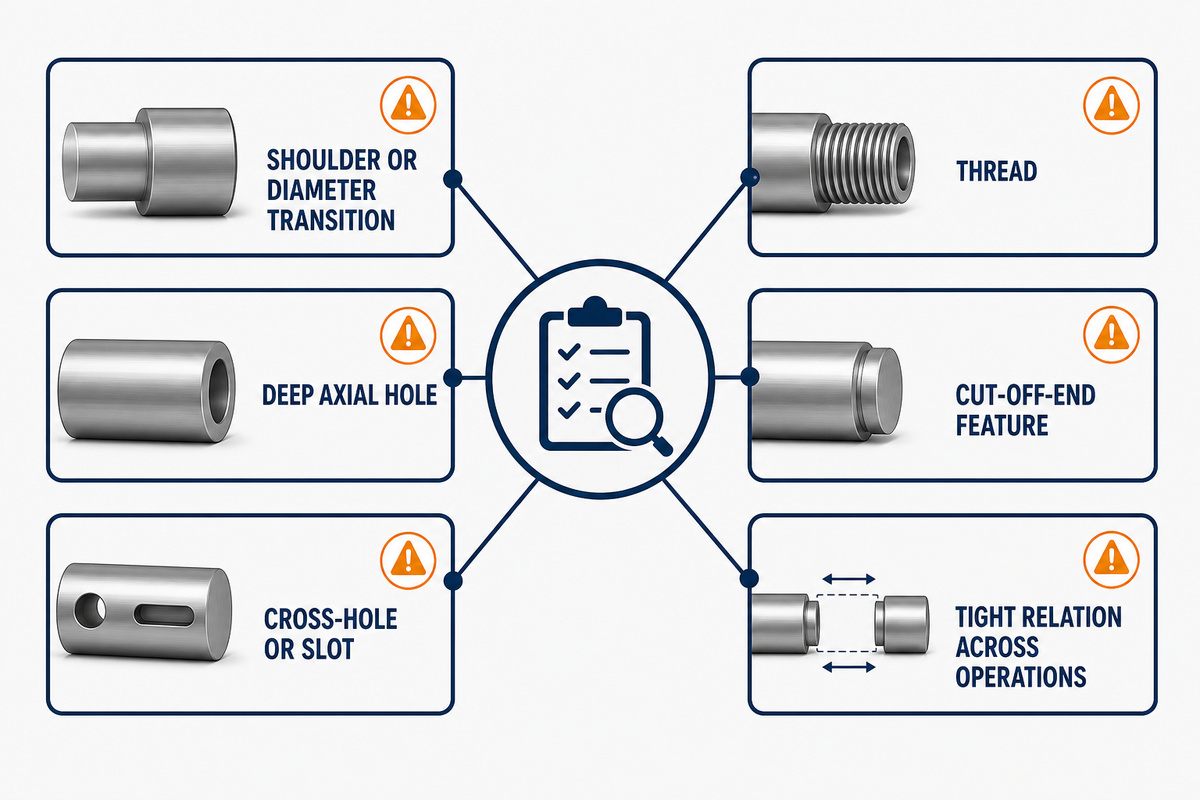
Die Geometrie eines Bauteils beeinflusst mehr als nur die Werkzeugwegzeit: Sie kann Abstützung, Werkzeugzugang, Spanabfuhr, Entgratung, Bezugsübergabe und die erforderliche Bearbeitungsreihenfolge verändern. Da die vorangegangene Eignungsprüfung vom Verhältnis zwischen Halbzeug und Führungsbuchse abhängt, lassen sich aus öffentlich zugänglichen Angaben selten allgemeingültige Mindestmaße für Geometrieelemente ableiten, die für alle Werkstoffe, Maschinen, Werkzeuge und Abnahmeverfahren gelten. Legen Sie die Anforderungen anhand der zutreffenden ASME-Y14-Zeichnungsnormen fest. Verwenden Sie die folgenden Punkte als Fragen für die Prüfung des Fertigungsablaufs, nicht als Konstruktionsgrenzwerte.
| Geometrieelement | Mögliches Risiko im Fertigungsablauf | Zu klärende Frage |
|---|---|---|
| Absatz oder Durchmesserübergang | Verändert den abgestützten Abschnitt und kann das Zurückziehen durch eine Führungsbuchse einschränken. | Welche Durchmesser werden bearbeitet, bevor sich die Abstützung ändert? |
| Tiefe axiale Bohrung | Werkzeugreichweite, Spanabfuhr, Rundlaufabweichung und Wärmebelastung können den Fertigungsplan bestimmen. | Welche Bohrreihenfolge und welches Prüfverfahren sind vorgesehen? |
| Querbohrung oder Nut | Zugang mit angetriebenen Werkzeugen, Lage des Grats, Positionierung und Lagebezug des Geometrieelements sind entscheidend. | Lässt sich das Geometrieelement samt Grat an der geplanten Station fertigbearbeiten und prüfen? |
| Gewinde | Rundlaufabweichung, Freistiche, Werkzeugzugang und Zustand der Lehre können die Abnahme beeinflussen. | Welche Norm, Toleranzklasse, Prüfweise und welcher Zustand nach der Oberflächenbearbeitung gelten? |
| Geometrieelement am abgetrennten Ende | Kann die Übergabe an eine Gegenspindel oder eine zweite Aufspannung erfordern. | Welcher Bezug bleibt nach der Übergabe erhalten und wo wird er neu festgelegt? |
| Enge Lagebeziehung zwischen Arbeitsgängen | Achs-, Offset-, Wärme-, Übergabe- und Messfehler können sich summieren. | Welche Nachweise unterscheiden lokale Abstützung von der Gesamtfähigkeit des Prozesses? |
Aufwärmphase, wechselnde Spindel- oder Werkzeuglasten, Maschinenunterbrechungen, Änderungen der Umgebung und Offsetkorrekturen gehören in die Prüfung, wenn sie kritische Geometrieelemente beeinflussen können. Auch eine stabile Abstützung durch die Führungsbuchse hält den Rest der Maschine nicht unverändert. Fragen Sie, wie diese Zustandsänderungen bei Erstmusterfreigabe, Freigabe nach einem Neustart und laufenden Prüfungen berücksichtigt werden.
Verfolgen Sie bei der Prüfung des Fertigungsablaufs ein kritisches Merkmal vom angelieferten Stangenmaterial über den abgestützten Schnitt, alle Arbeitsgänge mit angetriebenen Werkzeugen, das Abtrennen, die Übergabe an die Gegenspindel, das Entgraten, die Oberflächenbearbeitung und Konditionierung bis hin zu Messung, Prüfbericht und abschließender Entscheidung. So lässt sich erkennen, ob die Vergleichbarkeit verloren geht, wenn ein Offset geändert, ein Bezug neu festgelegt, ein Grat entfernt, eine Oberfläche behandelt, ein anderes Messgerät eingesetzt oder nahe an der Toleranzgrenze nach einer anderen Regel entschieden wird – selbst wenn die Abstützung in der Führungsbuchse stabil erscheint.
Werkstoff- und Stangenzustand sind Prozessparameter
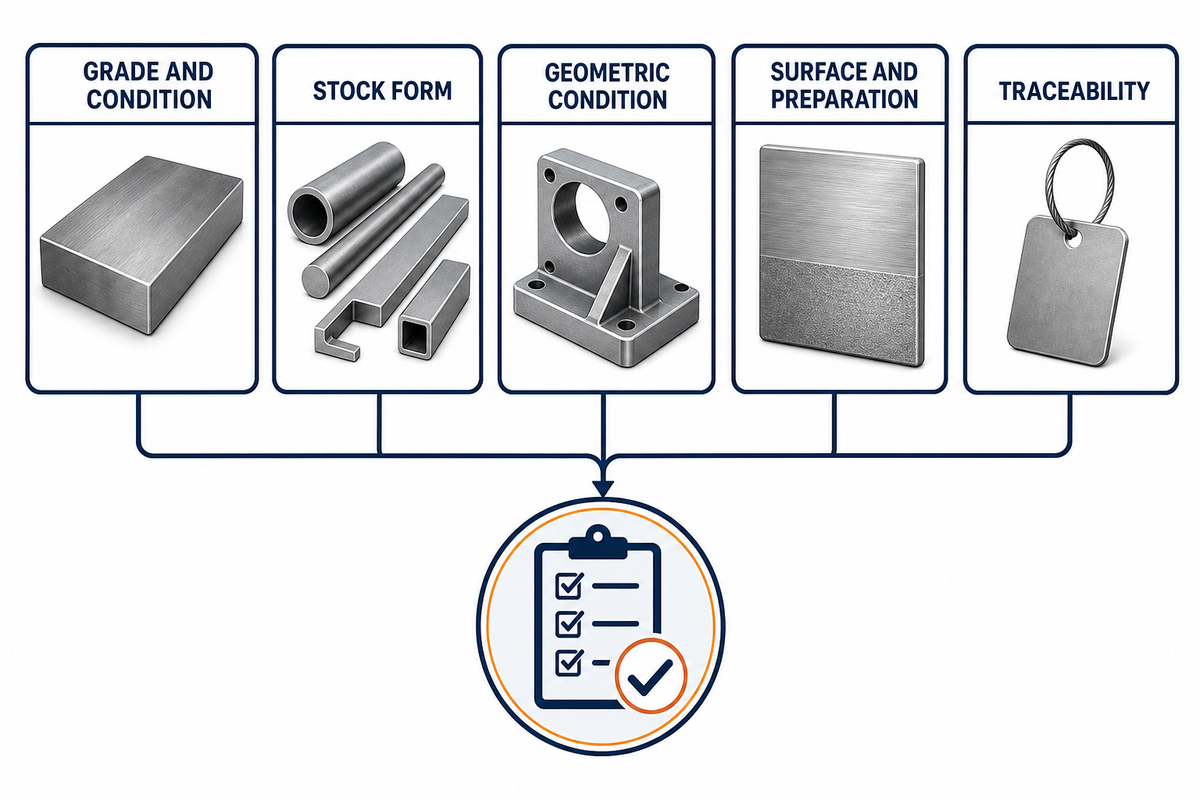
Die Bezeichnung einer Werkstofffamilie reicht nicht aus, um eine Aufspannung fürs Swiss-Drehen festzulegen. Anforderungen sollten Werkstoffsorte und Zustand, zulässige Ersatzwerkstoffe, Halbzeugform, Zertifikatsbedarf sowie bekannte Vorgaben zu Geradheit, Rundheit, Durchmesser oder Oberfläche nennen. Diese Angaben beeinflussen die Schnittstelle zur Führungsbuchse, das Zerspanungsverhalten, die Werkzeuge, die Spansteuerung und die Prüfung.
„Edelstahl“ kann beispielsweise Unterschiede bei Werkstoffsorte, Lieferzustand, Zerspanbarkeit, Korrosionsanforderungen und Nachbearbeitung verbergen. Ähnliche Unterschiede gibt es bei unlegierten und legierten Stählen, Aluminiumlegierungen, nickelbasierten Werkstoffen und Kunststoffen. Der umfassendere Leitfaden zur Auswahl von Werkstoffen für die CNC-Bearbeitung bietet Kontext zur Legierungsauswahl. In diesem Leitfaden zum Swiss-Drehen sollte es darum gehen, welche Angaben zur angelieferten Stange die Aufspannung erfordert.
Beim Arbeiten mit Führungsbuchse kann ein kontrolliertes Verhältnis zwischen Stange und Buchse erforderlich sein. Das bedeutet weder, dass jeder Auftrag geschliffenes Stangenmaterial braucht, noch dass beim Betrieb ohne Führungsbuchse jedes Halbzeug geeignet ist. Der Lieferant sollte den angenommenen Halbzeugzustand und alle Vorbereitungsschritte im Prozessplan und Angebot offenlegen. Der NIST-Bericht zu Anwendungsfällen für Messungen führt Werkstoff- und Umgebungsbedingungen ebenfalls als Angaben auf, die dokumentiert werden sollten. Erlaubt die Einkaufsspezifikation Ersatzwerkstoffe, legen Sie fest, wer sie genehmigen darf und welche Funktions- oder Prüfnachweise unverändert bleiben müssen.
| Eingangsgröße | Anzugebende Informationen | Bedeutung für die Prüfung |
|---|---|---|
| Werkstoffsorte und Zustand | Spezifikation, Anlassen oder Verarbeitungszustand und Regeln für Ersatzwerkstoffe. | Beeinflusst Zerspanungsverhalten, Werkzeuge, nachgelagerte Prozesse und Funktionsnachweise. |
| Halbzeugform | Rundmaterial, Sechskant, Strangpressprofil, Rohr oder eine andere Lieferform. | Kann die Werkstückspannung und die Eignung für eine Führungsbuchse verändern. |
| Geometrischer Zustand | Relevante Nachweise zu Durchmesser, Geradheit und Rundheit. | Legt das angenommene Verhältnis zwischen Halbzeug und Abstützungssystem fest. |
| Oberfläche und Vorbereitung | Gezogen, geschliffen, geschält, beschichtet oder vom Lieferanten vorbereitet. | Beeinflusst Reibung, Passung, Ausbeute, Kosten und Zuständigkeit. |
| Rückverfolgbarkeit | Zertifikat, Zuordnung zu Schmelze oder Los, Trennung und Aufbewahrungsvorgaben. | Entscheidet, ob sich die gelieferten Unterlagen dem abgenommenen Werkstoff zuordnen lassen. |
Toleranz, Oberflächenbeschaffenheit und Prüfung müssen sich auf denselben Zustand beziehen
Eine Toleranz lässt sich erst prüfen, wenn Geometrieelement, Bezugssystem, Bauteilzustand, Messverfahren und Abnahmeregel gemeinsam festgelegt sind. Diese gemeinsame Definition von Werkstoff und Halbzeug muss auch für die Prüfung gelten: Enge Toleranzwerte in einer technischen Zeichnung belegen nicht, dass jeder Lieferant dasselbe Geometrieelement auf dieselbe Weise misst oder zum selben Konformitätsurteil gelangt.
Die Arbeiten des NIST zur Messung direkt an der Maschine unterscheiden zwischen kalibrierten Prüfkörpern, Tasteridentität, Koordinatenversätzen, Wiederholbarkeit, kontrollierten Messgeräten, Werkstoff- und Umgebungsbedingungen sowie dokumentierten Ergebnissen. Für den Einkauf ist das ein wichtiger Hinweis: „Prüfung inklusive“ ist keine vollständige Leistungsbeschreibung. Beide Parteien müssen außerdem vereinbaren, wie Ergebnisse interpretiert werden, insbesondere wenn Messunsicherheit oder Schutzabstände die Abnahme nahe einer Spezifikationsgrenze beeinflussen können.
| Nachweiskategorie | Zu dokumentieren als | Risiko bei fehlender Angabe |
|---|---|---|
| Geometrieelement und Bezug | Zeichnungsstand, Kennung des Prüfmerkmals, Bezugsangaben. | Unterschiedliche Interpretationen der Messgröße. |
| Bauteilzustand | In der Maschine, beim Erstteil, nach dem Abstechen, nach der Oberflächenbearbeitung oder im Endzustand. | Ergebnisse aus verschiedenen Prozesszuständen werden als gleichwertig verglichen. |
| Temperatur- und Konditionierungszustand | Anwendbare Konditionierung, Aufwärmzeit, Umgebung und Zeitpunkt. | Die thermische Vorgeschichte wird mit stabiler Prozessfähigkeit verwechselt. |
| Prüfmittel und Rückverfolgbarkeit | Gerätetyp und -kennung, Kalibrierungs- oder Referenzgrundlage, Spannvorrichtung, Programm. | Eine scheinbare Übereinstimmung lässt sich weder zurückverfolgen noch reproduzieren. |
| Stichprobe und Aufzeichnung | Prüfhäufigkeit, Entnahmestelle, Ergebnisformat, Aufbewahrung. | Für die Aussage „bestanden“ sind weder Grundgesamtheit noch Nachweiskette definiert. |
| Abnahmeregel | Spezifikationsgrenze sowie vereinbarte Messunsicherheits- oder Prozessfähigkeitsregel und Zuständigkeit für die Entscheidung. | Zwei gültige Messungen können zu unterschiedlichen Annahme- oder Ablehnungsentscheidungen führen. |
| Oberflächenzustand | Im bearbeiteten Zustand, entgratet, gereinigt, behandelt, beschichtet oder im Endzustand. | Oberflächenbeschaffenheit und Kantenänderungen werden in unterschiedlichen Zuständen verglichen. |
| Kennzeichnung des Prüfberichts | Bauteil/Los, Änderungsstand, Datum, Programm, Bediener oder System und Zuordnung der Ergebnisse. | Der Prüfbericht lässt sich dem abgenommenen Produkt nicht zuordnen. |
| Änderungsauslöser | Ereignisse, die eine erneute Validierung, erneute Freigabe oder einen überarbeiteten Messplan erfordern. | Geänderte Werkzeuge, Halbzeuge, Versätze oder Fertigungsabläufe können dazu führen, dass veraltete Nachweise weiterverwendet werden. |
Die ASME-Y14-Normen geben den sprachlichen Rahmen für technische Zeichnungen vor. Ein Normtitel oder eine Ausgabe belegt jedoch nicht, dass eine bestimmte Aufspannung eine Anforderung einhalten kann. Weitere Informationen zur Übertragung von Bezügen und zur Messplanung finden Sie im Leitfaden zu Drehen und Prüfung. Lieferantennachweise müssen sich weiterhin auf die freigegebene technische Zeichnung und den vereinbarten Prüfzustand beziehen.
Kosten und Lieferzeit hängen vom Fertigungsablauf des Bauteils ab, nicht von der Prozessbezeichnung
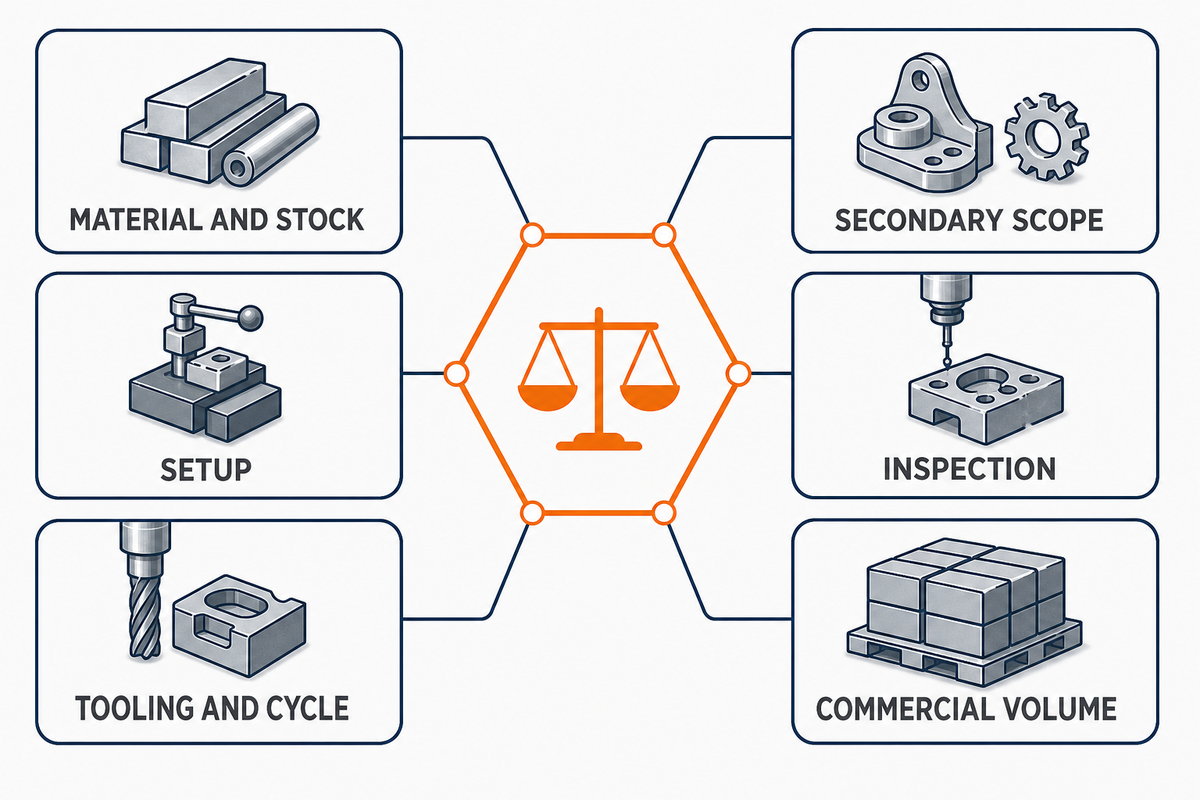
Die Prozessfamilie beeinflusst die möglichen Fertigungsabläufe, doch die Bezeichnung „Swiss-Bearbeitung“ allein ermöglicht keinen aussagekräftigen Preis- oder Lieferzeitvergleich. Die Angebotsgrundlagen können sich hinsichtlich Stangenvorbereitung, Aufspannung, Werkzeugentwicklung, Zyklusstrategie, mannlosem Betrieb, Prüfung, Nachbearbeitung, Oberflächenbearbeitung, Ausschussrisiko, Verpackung und Stückzahl unterscheiden. Sind diese Annahmen nicht offengelegt, können zwei Gesamtpreise unterschiedliche Leistungsumfänge beschreiben.
- Werkstoff und Halbzeug: Werkstoffsorte, Zustand, Form, Zertifizierung, Vorbereitung und Materialausbeute.
- Aufspannung: Werkstückspannung, Betrieb mit Führungsbuchse, Stangenlader, Versätze, Erstteilfreigabe und Wiederanlaufkontrollen.
- Werkzeuge und Zyklus: Standard- oder Sonderwerkzeuge, Annahmen zur Werkzeugstandzeit, Überlappung von Arbeitsgängen und Engpassarbeitsgang.
- Nachbearbeitung: Entgraten, Reinigen, Wärmebehandlung, Beschichtung, Schleifen oder separate Zerspanung.
- Prüfung: Liste der Prüfmerkmale, Prüfmittel, Stichprobenumfang, Berichte, Nachweise zur Prozessfähigkeit und Rückverfolgbarkeit.
- Auftragsvolumen: Prototypenmenge, Losgrößen, Jahresbedarf und Prognosesicherheit.
Diese Recherche hat weder einen allgemeingültigen Stundensatz noch eine Einsparungsquote, Lieferzeit oder Mindestbestellmenge belegt. Schätzungen aus der Praxis können veranschaulichen, dass Maschinen, Arbeit, Energieversorgung und Verbrauchsmaterialien Kosten verursachen. Sie sind jedoch keine veröffentlichten Marktpreise und werden hier nicht verwendet. Der ausführliche Leitfaden von Zhenling zu den Kosten der CNC-Bearbeitung behandelt die allgemeine Kostenplanung; dieser Leitfaden legt die Swiss-spezifischen Annahmen offen.
So erstellen Sie ein vergleichbares Nachweispaket für Lieferanten
Lieferantenangebote lassen sich vergleichen, wenn alle Lieferanten dieselben freigegebenen Bauteildaten erhalten und ihre Annahmen anhand derselben 7 Nachweisfelder angeben. Da Kosten- und Lieferzeitvergleiche von offengelegten Annahmen abhängen, ist das folgende Format eine redaktionelle Einkaufshilfe, keine Industrienorm, Machbarkeitsfreigabe oder Ersatz für die Prüfung der technischen Zeichnung. Die Messfelder orientieren sich an den Kategorien in NIST AMS 400-1. Das 7-Felder-Dossier selbst wurde eigens für diesen Leitfaden erstellt.
Das Bauteil-Nachweisdossier mit 7 Eingaben
- Freigegebene Definition: Zeichnungs- und Modellstand, Einheiten, Regel zur Konfliktlösung und Zuständigkeit für Änderungen.
- Werkstoff und Halbzeug: genaue Werkstoffsorte und Zustand, Form, Zertifizierung, Grenzen für Ersatzwerkstoffe und gegebenenfalls Anforderungen an den Zustand des Stangenmaterials.
- Dokumentation der Bedeutung von Geometrieelementen: funktionskritische Merkmale, Bezugsbeziehungen, Querbearbeitung, Rückseitenbearbeitung, gratempfindliche Stellen und Grenzen für das Erscheinungsbild.
- Angaben zum Volumen: Prototypenmenge, Losgrößen, Jahresbedarf und Unsicherheit der Nachfrage; kein überhöhtes pauschales Gesamtvolumen.
- Annahmen zum Prozesszustand: vorgesehener Maschinenmodus, Arbeitsfolge, Nachbearbeitung, Zustand nach der Oberflächenbearbeitung, Temperatur- und Aufwärmkontrollen sowie Vorgehen beim Wiederanlauf.
- Prüfung und Entscheidungsregel: Messzustand, Prüfmittel, Stichprobenumfang, Rückverfolgbarkeit, Berichtsformat, Regel zu Messunsicherheit oder Prozessfähigkeit und Zuständigkeit bei Abweichungen.
- Freigabe- und Änderungsdokumentation: Erwartungen an Muster oder Erstmuster, Vorgehen bei Abweichungen, Verpackung, Aufbewahrung von Dokumenten und Bedingungen, die eine erneute Freigabe erfordern.
Bitten Sie jeden Lieferanten, Ausschlüsse und Annahmen neben diesen Feldern anzugeben. Eine „vollständige“ Antwort belegt keine Prozessfähigkeit, zeigt aber, ob sich Preis, Termin und Prüfumfang auf dieselbe Aufgabe beziehen. Sie macht auch eine konventionelle Drehbearbeitung als Alternative sichtbar, wenn sich dieser Fertigungsablauf besser begründen lässt.
Vereinheitlichen Sie die Antworten, bevor Sie die Gesamtpreise vergleichen
Beginnen Sie mit dem Leistungsumfang, nicht mit dem Preis. Prüfen Sie, ob alle Angebote dieselbe Werkstoffquelle und denselben Werkstoffzustand, die Stangenvorbereitung, Sonderwerkzeuge, Musterfreigabe, Fertigungsprüfung, Nachbearbeitung, Oberflächenbearbeitung, Verpackung und Dokumentation umfassen. Führen Sie ungeklärte Punkte unter „Offen“ auf, statt stillschweigend eine günstige Annahme zugrunde zu legen.
Vergleichen Sie als Nächstes den vorgeschlagenen Fertigungsablauf. Ein Lieferant kann Drehen, Querbearbeitung und Rückseitenbearbeitung in der vorgeschlagenen Konfiguration kombinieren. Ein anderer setzt möglicherweise einen separaten Arbeitsgang ein, um den Zugang oder die Prüfung zu verbessern. Weniger Arbeitsgänge sind nicht automatisch besser, wenn der kombinierte Ablauf zu einer unkontrollierten Übertragung von Bezügen, Gratbildung oder Messproblemen führt. Entscheidend ist, welches Angebot den Fertigungsablauf und seine Kontrollen im Hinblick auf die funktionalen Anforderungen am klarsten beschreibt.
Vergleichen Sie zuletzt den Zeitpunkt der Nachweise. Halten Sie fest, was vor der Produktionsfreigabe fällig ist, was jeder Lieferung oder jedem Los beiliegt und was nur auf Anfrage verfügbar ist. Ein Erstmusterprüfbericht, eine Prüfung während der Fertigung und ein Abschlussbericht beantworten unterschiedliche Fragen. Ist für ein kritisches Merkmal weder ein konkreter Nachweiszeitpunkt noch eine zuständige Stelle für die Entscheidung benannt, bleibt das Angebot technisch offen, auch wenn der Gesamtpreis vollständig angegeben ist.
Für Einkaufsteams ist der Umgang mit Ausnahmen oft besonders aufschlussreich: Fragen Sie, was geschieht, wenn das angelieferte Halbzeug von der Angebotsannahme abweicht, ein Werkzeugwechsel ein kritisches Geometrieelement verschiebt, Erstteil- und Endprüfung voneinander abweichen, eine Oberflächenbehandlung die gemessene Oberfläche verändert oder sich die Losgröße ändert. Lassen Sie dann angeben, wer den Vorgang prüft, welcher Datensatz für die Entscheidung maßgeblich ist und ob die Fertigung fortgesetzt werden kann.
Sobald das Dossier feststeht, kann es als Grundlage für die kaufmännische Übergabe dienen. Zhenling Metal kann die freigegebenen Anforderungen im Rahmen seiner Prüfung von Zeichnung und Fertigung für Swiss-Bearbeitung durchgehen. Dieser Artikel behauptet nicht, dass Zhenling über eine bestimmte Swiss-Maschine, ein Führungsbuchsensystem oder eine bestimmte Maschinenkonfiguration verfügt. Diese Angaben sollten im Rahmen der projektspezifischen Prüfung bestätigt werden.
„Vergleichen Sie den freigegebenen Fertigungsablauf und seine Nachweise, nicht allein die Prozessbezeichnung.“
Was ändert sich bei der Swiss-Bearbeitung tatsächlich?
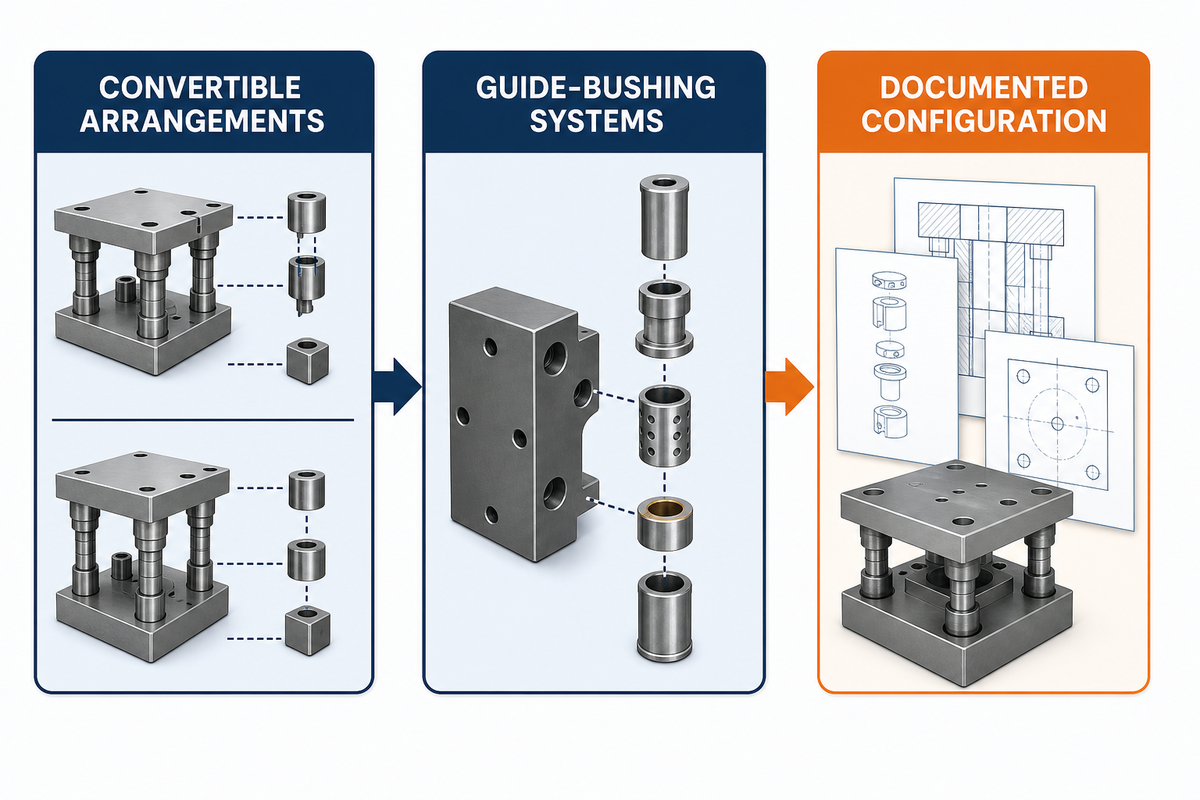
Die belastbare aktuelle Entwicklung betrifft Änderungen der technischen Konfiguration, nicht eine nachgewiesene Marktwachstumsrate. Sobald das Nachweispaket die vorgeschlagene Konfiguration benennt, liefern Fachpublikationen Kontext zu Alternativen wie umstellbaren Lösungen mit oder ohne Führungsbuchse sowie zu Führungsbuchsensystemen, deren Druck oder Betriebsverhalten sich an bestimmte Anwendungen anpassen lässt. Ein Patent zur Führungsbuchse kann einen zugeschriebenen Mechanismus dokumentieren, aber keine aktuelle Marktdurchdringung belegen. Diese Entwicklungen können die Wahl der Aufspannung und die Fragen beeinflussen, die Käufer stellen sollten.
Die praktische Bedeutung für Käufer ist begrenzt, aber hilfreich: Gehen Sie nicht davon aus, dass „Swiss-Bauart“ für eine einzige feste Maschinenarchitektur steht. Fragen Sie, welchen Modus und welches Abstützsystem der Lieferant vorschlägt, welchen Halbzeugzustand er voraussetzt und welche Geometrieelemente vor und nach der Übergabe gefertigt werden. Eine neuere Option ist nicht automatisch besser; sie erweitert die Zahl der Konfigurationen, die dokumentiert werden müssen.
Die Recherche zu diesem exakten Suchbegriff ergab keinen verlässlichen Nachfragetrend, und keine freigegebene Quelle belegte eine Marktwachstumsrate. Ältere Patente zu Führungsbuchsen können historische Mechanismen oder deren Inhaberschaft dokumentieren, belegen aber keine aktuelle Verbreitung. Der Artikel enthält deshalb weder eine Prognose noch eine Behauptung, Zhenling habe eine Swiss-spezifische Erfindung entwickelt oder besitze bestimmte Ausrüstung.
Kernaussage
Eine fundierte Entscheidung zur Swiss-Bearbeitung berücksichtigt die Mechanik der Abstützzone, die tatsächliche Reihenfolge der Geometrieelemente, den Halbzeugzustand, den Maschinenzustand und die Entscheidungsregel für die Prüfung. Ist ein Glied davon unbekannt, sollte der Fertigungsablauf als „zu untersuchen“ eingestuft bleiben.
Häufige Fragen zur Swiss-Bearbeitung
Was ist Swiss-Bearbeitung?
Swiss-Bearbeitung ist ein Drehverfahren, bei dem ein verschiebbarer Spindelstock Stangenmaterial durch die Zerspanungszone führt. Bei der traditionellen Konfiguration stützt eine Führungsbuchse das Stangenmaterial nahe am Werkzeug ab. Moderne Swiss-Maschinen können je nach Modell und Aufspannung auch einen Betrieb ohne Führungsbuchse, angetriebene Werkzeuge und Rückseitenbearbeitung ermöglichen. Aus der vorgeschlagenen Konfiguration sollte hervorgehen, welche Arbeitsgänge und Abstützverhältnisse für die technische Zeichnung relevant sind, nicht allein aus der Verfahrensbezeichnung.
Warum heißt es Swiss-Bearbeitung?
Der Name geht auf ein Drehverfahren zurück, das für kleine, schlanke Bauteile in der Schweizer Uhrenindustrie entwickelt wurde. Heute bezeichnet „Swiss-Bauart“ eine Maschinenarchitektur und Prozessfamilie, nicht das Land, in dem die Maschine oder das Bauteil hergestellt wird. Historische Patentunterlagen zu Führungsbuchsen dokumentieren einen Mechanismus und dessen Zuschreibung, nicht die Genauigkeit oder Herkunft eines heutigen Lieferanten.
Ist Swiss-Bearbeitung dasselbe wie automatisches Swiss-Drehen?
Im gewerblichen Sprachgebrauch überschneiden sich die Begriffe häufig. „Swiss-Drehautomatenbearbeitung“ bezeichnet die automatische Fertigung kleiner Drehteile; „Swiss-CNC-Bearbeitung“ hebt die CNC-Steuerung und mögliche angetriebene Werkzeuge, Gegenspindeln oder kombinierte Arbeitsgänge hervor. Lassen Sie sich die vorgeschlagene Konfiguration für die technische Zeichnung bestätigen, statt sich auf eine der beiden Bezeichnungen zu verlassen.
Für welche Bauteilgrößen eignet sich Swiss-Bearbeitung?
Es gibt keine allgemeingültige Größengrenze, anhand derer sich die Eignung eines Bauteils bestimmen lässt. Prüfen Sie die dokumentierte Stangenkapazität zusammen mit der ungestützten Länge bei jedem Schnitt, dem Führungsbuchsenmodus, der Reihenfolge der Geometrieelemente, dem Werkzeugzugang, der Halbzeugform und der Prüfung. Der Durchmesser ist nur eine Frage des verfügbaren Arbeitsraums. Ein kurzes Bauteil mit überwiegender Querbearbeitung kann schwieriger zu fertigen sein als ein längerer Drehzapfen. Ein schlankes Geometrieelement kann sich dagegen zuverlässig bearbeiten lassen, wenn es während des kritischen Schnitts abgestützt bleibt. Der Halbzeugzustand kann die Auswahl zusätzlich einschränken.
Welche Nachteile oder Grenzen hat die Swiss-Bearbeitung?
Mögliche Einschränkungen sind die Empfindlichkeit gegenüber dem Halbzeugzustand, der Aufwand für Aufspannung und Werkzeuge, der Restabschnitt, Einschränkungen beim Zugang zu Geometrieelementen, die Kontrolle von Temperatur und Versätzen sowie die Komplexität der Prüfung. Ein anderes Dreh- oder Fräsverfahren lässt sich möglicherweise leichter kontrollieren, wenn der Aufwand für die Vorbereitung oder die Übergaben den Vorteil einer nahen Abstützung bei einem bestimmten Bauteil überwiegt.
Eignet sich Swiss-Bearbeitung für Prototypen?
Swiss-Bearbeitung kann sich für Prototypen eignen, insbesondere wenn die Prototypengeometrie dieselbe Abstützung oder Strategie mit kombinierten Arbeitsgängen erfordert wie die geplante Fertigung. Bei sehr kleinen Stückzahlen kann sie unwirtschaftlich sein, wenn Aufspannung, Stangenvorbereitung, Sonderwerkzeuge oder die Entwicklung der Prüfung einen großen Teil des Aufwands ausmachen. Ein Prototyp kann außerdem Probleme mit Übergaben, Gratbildung, Halbzeug und Messung aufdecken, bevor die Losgrößen steigen. Vergleichen Sie einen dokumentierten Prototypenablauf mit konventionellem Drehen oder Fräsen und legen Sie fest, welche Nachweise in die Fertigung übernommen werden müssen, statt allein die Stückzahl heranzuziehen.
Referenzen und Quellen
- Production Machining, Umstieg auf Swiss-Bearbeitung ohne Führungsbuchse: Diskussion zu konfigurationsabhängiger Abstützung, Halbzeug, Restabschnitt und Schnittfolge.
- Production Machining, Eine programmierbare Führungsbuchse in Betracht ziehen: Entwicklung von Führungsbuchsenkonfigurationen.
- Cutting Tool Engineering, Präzision als Leitfaden: Mechanik der Führungsbuchse und Anwendungsbedingungen.
- NIST AMS 400-1, Anwendungsfälle und Informationen zur Messung an der Maschine für Zerspanungsprozesse: Informationen zu Messgeräten, Kalibrierung, Koordinaten, Wiederholbarkeit, Rückverfolgbarkeit und Temperaturkompensation.
- ASME-Y14-Normenportal: Titel und Ausgaben von Normen zur Sprache technischer Zeichnungen; kein Nachweis der Prozessfähigkeit eines Lieferanten.
- US4258598A, Patentunterlage zur Führungsbuchse: ausschließlich Kontext zu historischem Mechanismus und Zuschreibung.
- CN104185525B, Patentunterlage zur Führungsbuchse: Kontext zum zugeschriebenen Mechanismus; kein Nachweis seiner heutigen Verbreitung oder einer Inhaberschaft durch Zhenling.
Als informativer Leitfaden für Zhenling Metal erstellt. Er ersetzt weder die Prüfung der technischen Zeichnung noch die Machbarkeitsanalyse für eine bestimmte Maschine, eine Prüfvereinbarung oder ein projektbezogenes Angebot.










