Kontaktieren Sie Zhenling

Harteloxieren kundenspezifischer Aluminiumteile
Für ein optimales Ergebnis beim Harteloxieren sollten Sie die funktionalen Anforderungen frühzeitig klären. Geben Sie Legierung, aktuellen Zeichnungsstand, kritische Passungen, Maskierungsbereiche, Zustand der Beschichtung, Anforderungen an das Erscheinungsbild und Prüfbedarf an, damit das Angebot auf einer einheitlichen Grundlage geprüft werden kann. Anfragen zum Harteloxieren sollten Legierung, geltende Spezifikation, Schichtdicke, Maßzuwachs, Versiegelung und Prüfmethode enthalten. Halten Sie im Angebot für das freigegebene Bauteil den vorgesehenen Fertigungsablauf, die Messmethode, Liefergegenstände, Ausschlüsse, Preisgrundlage und den Zeitplan sowie alle noch offenen Annahmen zur Fertigung oder Abnahme fest.
- Nach technischer Zeichnung Zeichnungsstand, Maße und Angaben zur Oberflächenbeschaffenheit gemeinsam geprüft
- Auf die Funktion abgestimmt Verschleiß, Korrosion, Reibung und Erscheinungsbild getrennt betrachtet
- Passungen berücksichtigt Gewinde, Bohrungen, Dichtflächen und Fügebereiche frühzeitig identifiziert
- Prüfnachweise vorbereitet Prüfmethode, Stichprobenumfang und Dokumente vor der Bestellung festgelegt
Harteloxieren für Aluminiumteile, die Verschleiß standhalten müssen
Eine verschlissene Lagerfläche oder andere Kontaktfläche kann vor allen anderen Bauteilen einer Baugruppe oder Unterbaugruppe versagen. Beim Harteloxieren von Aluminium ist das wahrscheinlicher, wenn eine allein auf das Erscheinungsbild ausgerichtete Zeichnungsangabe den Zustand der anodischen Beschichtung, die Geometrie, die Legierung, den Versiegelungszustand und die Abnahmeprüfung nicht mit der Beanspruchung des Bauteils verknüpft.
Technische Beurteilung
Eine ehrliche Beschreibung beginnt beim möglichen Versagen: „Diese Gleitbohrung vor abrasivem Verschleiß schützen und dabei die Passung zum Gegenstück erhalten.“ Zhenling Metal wird das Erscheinungsbild nicht als Ersatz für die in der Bestellung festgelegte Schichtdicke oder Funktionsprüfung heranziehen.
Eignung von Legierung und Oberflächenbeschaffenheit prüfen →Abnahmebedingungen frühzeitig festlegen
Die aufwendigste Oberflächenbeschaffenheit ist nicht immer die richtige Wahl. Eine ehrliche Prüfung benennt die Beanspruchung, ermittelt die nach ISO 10074 erforderlichen Angaben, kennzeichnet kritische Prüfpunkte und legt die gewünschten Nachweise fest, bevor Leistungsumfänge verglichen werden.
Prüfung der Eignung von Legierung und Oberflächenbeschaffenheit anfordernKontaktbedingungen festlegen
Geben Sie an, ob das Bauteil gleitet oder rotiert, Partikeln ausgesetzt ist, trocken läuft oder mit einem Schmierstoff arbeitet. Diese Beschreibung der Betriebsbedingungen bietet Ingenieuren eine bessere Grundlage als eine pauschale Forderung nach maximaler Oberflächenhärte.
Umgebungseinflüsse und Abrieb getrennt betrachten
Verschleißfestigkeit, Korrosionsbeständigkeit, Abriebverhalten und dielektrisches Verhalten sind unterschiedliche Eigenschaften. Die Planung von Versiegelung und Prüfungen sollte sich nach der vorrangigen Anforderung richten und nicht nach einer pauschalen Vorgabe zur Oberflächenbeschaffenheit.
Montage sicherstellen
Auch bei harteloxierten Teilen müssen die Maße an Bohrungen, Gewinden, Kanten und Fügedichtflächen berücksichtigt werden. Wird eine ungeeignete Kontaktfläche ohne Maßzugabe beschichtet, kann aus einer Verbesserung der Oberfläche ein Montageproblem werden.
Der Leistungsnachweis hängt von der Prüfmethode ab
Die Härte allein bestimmt nicht die Leistung im Einsatz. Regel für die Spezifikation auf Käuferseite: Legen Sie die geforderte Eigenschaft, die Prüfmethode und das Bestehenskriterium fest, statt sich auf eine pauschale Härteanforderung zu verlassen.
- Geben Sie Kontaktart, Umgebung, Belastungsrichtung und Wartungshäufigkeit an.
- Kennzeichnen Sie alle Dichtflächen, an denen der Schichtaufbau die Montage oder elektrische Leitfähigkeit beeinträchtigen könnte.
- Fragen Sie, ob der gewählte Versiegelungszustand die für Sie wichtige Leistungseigenschaft verändert.
- Verknüpfen Sie die Prüfnachweise mit ISO 10074:2021 oder der angegebenen, alternativ freigegebenen Anforderung.
- Halten Sie Anforderungen an das Erscheinungsbild getrennt von den in der Bestellung geforderten Prüfungen der Schichtdicke, des Verschleißes und der Korrosion fest.
Anforderungen für Typ III vor der Angebotsanfrage festlegen
Fehlen in einer Angebotsanfrage für das Eloxieren nach Typ III wichtige Angaben, entstehen unterschiedliche Annahmen: Die Konstruktion rechnet möglicherweise mit geschützten Fügeflächen, die Qualitätssicherung verlangt einen bestimmten Bericht, und der Einkauf vergleicht einen Preis, der beides ausschließt. Eine informelle Angabe zum Namen der Oberflächenbeschaffenheit kann die Abwägungen zu Spezifikation, Prüfung und Einkauf nicht vermitteln, die eine Angabe nach ISO 10074:2021 beim Informationsaustausch zwischen Kunde und Lieferant ermöglicht.
Prüfmatrix für Angebotsanfragen nach Typ III
Spezifikationsnamen sind keine Lieferantennachweise
Eine technische Zeichnung kann MIL-PRF-8625 Typ III, ISO 10074 oder ein bestimmtes Unternehmensdokument vorgeben. Die Angabe legt fest, was geprüft werden muss; sie ist weder mit einem Lieferantennachweis noch mit einem vorliegenden Prüfergebnis gleichzusetzen.
Abnahme des Erscheinungsbilds gesondert festlegen
Das Erscheinungsbild eloxierter Teile variiert je nach Legierung oder Legierungsreihe; die Seite Specifying Anodized Aluminum des Aluminum Anodizers Council zeigt Beispiele für einzelne Legierungsreihen, selbst wenn die Werkstoffe mit identischen Eloxierverfahren behandelt werden. Verwendet ein Käufer eine Bezeichnung wie Dunkelgrau, sollte er ein Referenzmuster und die Betrachtungsbedingungen festlegen. Regel für die Spezifikation auf Käuferseite: Führen Sie Erscheinungsbild, Schichtdicke und Funktionsprüfungen als getrennte Anforderungen in der technischen Zeichnung auf.
- Legierung und Wärmebehandlungszustand angegeben
- Zeichnungsstand bestätigt
- Spezifikation und Änderungsstand beigefügt
- Zustand der Oberflächenbeschaffenheit angegeben
- Maskierungszonen gekennzeichnet
- Grenzen für Kontaktstellen am Gestell angegeben
- Kritische Maße gekennzeichnet
- Prüfmethode angefordert
- Bericht oder Zertifikat festgelegt
- Menge und Verpackung beschrieben
Gewinde, Passungen und Kontaktflächen mit einem Maskierungsplan schützen
Der Schichtzuwachs an einem Innendurchmesser kann das Spiel verringern, während er außen die Passungszugabe aufbrauchen kann. Das Risiko liegt darin, dass kleine Bohrungen anders auf die Beschichtung reagieren können als frei zugängliche Außenflächen; deshalb muss die technische Zeichnung besonders empfindliche Bereiche ausweisen, statt den Oberflächenbearbeiter die Konstruktionsabsicht erraten zu lassen.
Arbeitsblatt für Schichtzugabe und Maskierungsentscheidung
01
Passungskritische Geometrie
In der technischen Zeichnung einkreisen
- Innen- und Außengewinde
- Lager- und Passstiftbohrungen
- Wellen-, Kolben- und Gleitdurchmesser
- Dichtflächen und Nuten
02
Funktionskritische Oberflächen
In der technischen Zeichnung einrahmen
- Elektrische Kontaktstellen
- Erdungs- und Potentialausgleichsflächen
- Klebe- oder Presspassungsflächen
- Bereiche mit einer anderen Oberflächenbeschaffenheit
03
Prozessempfindliche Details
Zur Prüfung kennzeichnen
- Scharfe Kanten und kleine Radien
- Sacklöcher oder enge Bohrungen
- Geometrie mit Gefahr eingeschlossener Prozesslösung
- Zulässige Stellen für Gestell- und Werkstückkontakt
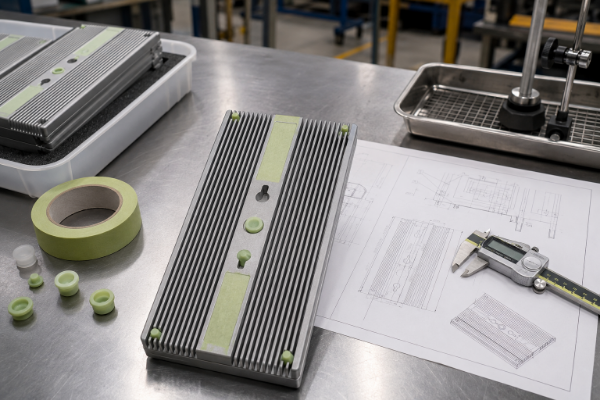
„Aus der technischen Zeichnung sollte hervorgehen, welche Oberflächen sich verändern dürfen und welche weiterhin die Montage ermöglichen müssen. Maskierung, Bearbeitungszugabe und Prüfung werden so zu einer gemeinsamen Entscheidung statt zu drei späten Korrekturen.“
Passungsprüfung vor der Freigabe der Maskierung
Der Zielkonflikt ist aus der Angabe zur Oberflächenbeschaffenheit nicht immer ersichtlich. Bei präzise zerspanten Geometrieelementen prüft Zhenling Metal Maßangaben, Abnahmekriterien, kritische Geometrieelemente, Prüfpunkte und zu schützende Bereiche, bevor die Planungsgrundlage bestätigt wird.
Prüfung von Maskierung und Passungen anfordern →Richtwerte zum Schichtwachstum als Ausgangspunkt nutzen
Etwa zur Hälfte Eindringen und zur Hälfte Wachstum nach außen ist eine übliche Planungsregel, die der Aluminum Anodizers Council ebenso wie die Leitlinien von NASA/JSC nennen. NASA-PRC-5006 verwendet für den dort geregelten Fall 0.0020 ± 0.0004 in als Standardwert, wenn die Schichtdicke in einer technischen Zeichnung fehlt; weder dieser konkrete Wert von NASA/JSC noch die beispielhaften Planungswerte von 0.001 in sind veröffentlichte Garantien für Fertigmaße oder Aussagen über die Fähigkeiten von Zhenling Metal.
- Wenn die maßgebliche Spezifikation die Formanforderung festlegt, stellen Sie sowohl das Bearbeitungsziel vor der Beschichtung als auch die gewünschte Endform dar.
- Wenn die technische Beurteilung über den Umgang mit Gewinden, Bohrungsgeometrieelementen oder Gegenstücken entscheidet, legen Sie deren Behandlung fest (Beschichten, Verschließen, Maskieren, Nachschneiden oder eine andere Vorgehensweise).
- Benennen Sie Bezug und Messmittel für die Maßprüfung eindeutig, damit Lieferant und Käufer dasselbe Maß eines Geometrieelements einheitlich beurteilen können.
- Prüfen Sie vor der Abnahme der Anforderungen an Erscheinungsbild oder Dichtheit, welche Gestellspuren und physischen Kontaktstellen am Geometrieelement zulässig sind.
Unklarheiten nicht durch engere Toleranzen beheben
Einfach die numerische Toleranz in der technischen Zeichnung zu verringern, ist möglicherweise keine Verbesserung, wenn der zugrunde liegende Mechanismus der Beschichtung (einschließlich Schichtaufbau, Eindringen, Messung und Maße vor der Beschichtung) nicht verstanden und anhand der zugehörigen Daten zu Maskierung, Zerspanung und Prüfung sorgfältig beurteilt wird.
Meine Maskierungs- und Passungsbereiche prüfen lassen →Harteloxieren oder Eloxieren nach Typ II: Nach Funktion entscheiden, nicht nach Farbe
Referenz zur Anforderung: Eintrag der Defense Logistics Agency zu MIL-PRF-8625.
Ein Käufer kann Typ III für eine dekorative Außenhülle unnötig aufwendig auslegen und zugleich die Oberflächenbeschaffenheit einer belasteten Gleitführung unzureichend spezifizieren. Das liegt daran, dass sich dekorative Eigenschaften von funktionalen Merkmalen unterscheiden; entscheidend sind der Zustand der Beschichtung, die Maßplanung und die Abnahmenachweise gemäß ISO 10074 oder den maßgeblichen Bestelldokumenten.
| Entscheidungskriterium | Ausrichtung beim Eloxieren nach Typ II | Ausrichtung beim Harteloxieren nach Typ III | Zu klärende Frage |
|---|---|---|---|
| Hauptzweck | Wird häufig wegen Korrosionsschutz, Erscheinungsbild oder Färbbarkeit gewählt | Wird gewählt, wenn die Spezifikation eine harte, funktionale anodische Beschichtung in den Vordergrund stellt | Welcher Versagensfall oder welches Abnahmemerkmal bestimmt die Oberflächenbeschaffenheit? |
| Maßplanung | Die Prüfung der technischen Zeichnung bleibt bei Passungen, Gewinden und Kontaktstellen wichtig | Maßzugaben und Maskierung gewinnen mit steigenden funktionalen Anforderungen an die Beschichtung an Bedeutung | Welche Maße sind nach der Oberflächenbearbeitung maßgeblich? |
| Erscheinungsbild | Die Farbe kann ein festgelegtes Gestaltungsziel sein | Der natürliche Farbton kann je nach Legierung variieren; optische und funktionale Anforderungen getrennt festlegen | Dient das Erscheinungsbild einer Funktion, der Optik oder nur der Kennzeichnung? |
| Entscheidung zur Versiegelung | Anhand der Anforderungen an Korrosionsschutz, Färbung und Oberflächenbeschaffenheit festgelegt | Muss mit den Anforderungen an Verschleiß, Korrosion sowie einer vorgesehenen Schmierung oder Nachbehandlung abgestimmt werden | Welche Prüfung weist das gewünschte Ergebnis nach? |
| Nachweise zur Bestellung | Geforderte Oberflächenbeschaffenheit, Prüfung und Dokumente festlegen | Zustand der Beschichtung, kritische Maße, Prüfmethode und Umfang der Nachweise festlegen | Woran wird die Abnahme des Loses festgemacht? |
Begriffe prüfen
Harteloxieren, Eloxieren nach Typ III, Harteloxieren nach Typ 3 und harteloxiertes Aluminium sind verwandte Suchbegriffe, aber keine austauschbaren Abnahmedokumente. Die technische Zeichnung und die maßgebliche Spezifikation müssen die tatsächlichen Anforderungen an Beschichtung und Prüfung klären.
Verfahrensgruppe und Oxidbildung
Beim Eloxieren wird die Oberfläche des Aluminiumteils in eine Aluminiumoxidschicht umgewandelt, statt einen gesonderten galvanisch abgeschiedenen Film aufzubringen. Typ II und Typ III gehören zu den Eloxierverfahren mit Schwefelsäure, doch die Prozessbedingungen und das geforderte Ergebnis unterscheiden die jeweils gewählte Spezifikation für das Eloxieren von Aluminium.
Die Farbe bleibt ein Abnahmekriterium
Die Seite Specifying Anodized Aluminum des AAC beschreibt, wie das Erscheinungsbild von der Legierung abhängt, und zeigt unterschiedliche Farbbeispiele für verschiedene Legierungsreihen. Als Regel für die Spezifikation auf Käuferseite gilt: Führen Sie das optische Erscheinungsbild getrennt von der geforderten Schichtdicke und den Funktionsprüfungen auf.
Warum ein einzelner Härtewert nicht ausreicht
Härte, Verschleißfestigkeit, Abriebfestigkeit, Zustand der Beschichtung, Kontaktbedingungen und die benannte Prüfung sind getrennte Angaben für einen brauchbaren Abnahmeplan. Beschreiben Sie in der Angebotsanfrage die Einsatzbedingungen und die geforderten Nachweise, statt anzunehmen, dass eine Verfahrensbezeichnung jedes Ergebnis festlegt.
Vor einer Änderung der Oberflächenangabe 3 Kriterien prüfen
- Funktion: Anforderungen an Abrieb, Korrosion, Reibung, Leitfähigkeit, optisches Erscheinungsbild oder Klebeverbindungen
- Geometrie: Passungen, Kanten, Bohrungen, Kontaktstellen und zulässige Gestellkontaktstellen
- Nachweise: technische Zeichnung, Spezifikation, Prüfmethode, Stichprobenumfang und Bestelldokumente
Entscheidungspunkt
Käufer liegen falsch, wenn sie „mehr Harteloxal“ automatisch für eine Verbesserung halten. Zhenling Metal wird nicht behaupten, dass eine Oberflächenbeschaffenheit für jede Legierung und Beanspruchung richtig ist; prüfen Sie die Wahl anhand von Funktion, Geometrie und Nachweisen.
Mit einem Workflow nach technischer Zeichnung Angebot und Fertigung vorbereiten
Die gewünschte Oberflächenbeschaffenheit kann sich nach der Angebotserstellung durch geänderte Zeichnungsstände, Maskierungen oder neue Prüfanforderungen verschieben. Eine geregelte Übergabe an den Oberflächenbearbeiter macht Annahmen sichtbar und hilft, den Nachweisumfang an das Bauteilrisiko anzupassen, sodass Konstruktion und Angebot aufeinander abgestimmt bleiben.
Vor dem Angebot
Lücken in der Spezifikation schließen
Führen Sie offene Fragen als Annahmen oder Entscheidungspunkte auf. So kann ein niedriger Anfangspreis spätere Änderungen bei Maskierung, Prüfung oder Dokumenten nicht verdecken.
Vor der Freigabe
Änderungsstand festlegen
Bestätigen Sie die technische Zeichnung und die Anforderungen an die Oberflächenbeschaffenheit, die für die Fertigung maßgeblich sind. Ändert sich die Konstruktion, prüfen Sie vor der erneuten Verwendung die Folgen für Maskierung, Maße und Abnahme.
Vor dem Versand
Zugesagte Nachweise prüfen
Richten Sie sich nach den vereinbarten Abnahmekriterien und der Dokumentenliste. Gehen Sie nicht davon aus, dass ein Unternehmenszertifikat automatisch alle Ergebnisse für die konkrete Bestellung liefert.
Die Übergabe steuern, nicht die Zahl der Dokumente
Statt eines automatischen Dokumentenpakets richtet sich der passende Kontrollumfang nach dem Bauteilrisiko und den Bestellbedingungen. Der Zielkonflikt ist klar: Für ein gewöhnliches kommerzielles Bauteil können weniger Aufzeichnungen ausreichen, während ein passungs- oder sicherheitskritisches Teil strengere Kontrollen von Änderungsstand, Prüfung und weiterer Behandlung rechtfertigen kann.
Einreichen
Technische Zeichnung, Legierung, Menge, gewünschte Oberflächenbeschaffenheit und vorrangige Betriebsanforderung
Prüfen
Kritische Maße, Maskierung, Gestellkontaktstellen und fehlende Nachweise
Abstimmen
Spezifikation, Erscheinungsbild, Prüfung, Dokumente und Verpackung
Freigeben
Freigegebener Leistungsumfang und Änderungsstand sowie schriftlich geklärte offene Entscheidungen
Abnehmen
Vereinbarte Prüfung und Dokumentation für das fertig bearbeitete Los heranziehen
Kontrollumfang an die Bestellung anpassen
Qualitätsrahmen für staatliche Aufträge und die Luft- und Raumfahrt zeigen deutlich, wie Konstruktionsdaten, Lieferanten, Prozesse, Prüfungen und Aufzeichnungen kontrolliert werden; bei kommerziellen Bestellungen müssen diese Anforderungen jedoch möglicherweise nicht vollständig erfüllt werden. Sinnvoll ist es, die tatsächlichen Anforderungen aus Ihrer technischen Zeichnung, Ihrem Vertrag und dem Bauteilrisiko abzuleiten und nur diesen Umfang anzubieten, ohne dabei ein pauschales Zertifizierungspaket anzudeuten.
Einen überprüfbaren Qualitätsplan für Harteloxal erstellen
Referenz zur Akkreditierung: NIST Accreditation.
Die Formulierung „zertifizierte Qualität“ ist zu ungenau, um ein harteloxiertes Teil abzunehmen. Ein Käufer muss weiterhin wissen, welches Dokument für die Bestellung maßgeblich ist, was geprüft oder getestet wurde und ob der angeführte Nachweis einer Organisation oder eines Labors die konkrete Tätigkeit abdeckt.
Qualitätsplan nach Nachweisebenen
Ebene 1
Übereinstimmung mit der Bestellung
Technische Zeichnung, Spezifikation, Änderungsstand, Zustand der Beschichtung, Erscheinungsbild und geforderte Dokumente
Ebene 2
Nachweise benannter Prüfungen
Prüfmethode, Stichprobenumfang, Ergebnis, Messmittel oder Labor, Zuordnung zum Los und Abnahmegrenze
Ebene 3
Akkreditierung oder Zulassung
Ausstellende Stelle, Zertifikat, aktueller Status und die im Geltungsbereich genau benannte Tätigkeit
| Qualitätsfrage | Anzufordernder geeigneter Nachweis | Kein Ersatz dafür |
|---|---|---|
| Wurde die richtige Anforderung angewendet? | In der Bestellung benannte freigegebene technische Zeichnung und Änderungsstände der Spezifikation | Eine allgemeine Seite über Fertigungsmöglichkeiten |
| Erfüllte die Beschichtung die vereinbarte Eigenschaft? | Bei Bedarf ein benanntes, dem Los zugeordnetes Prüf- oder Testergebnis | Das Logo eines Managementsystems |
| Wurden die geschützten Bereiche richtig behandelt? | Überprüfung der Maskierung und Maßprüfung kritischer Maße nach dem freigegebenen Plan | Ein Foto ohne Angaben zu den Maßen |
| Ist ein Nachweis für das Labor oder den Oberflächenbearbeiter relevant? | Aktuelles Zertifikat mit einem Geltungsbereich, der die konkrete Tätigkeit abdeckt | Ein Zertifikatstitel ohne Geltungsbereich |
| Was geschieht, wenn ein Ergebnis die Abnahmekriterien nicht erfüllt? | Festgelegter Ablauf für Nichtkonformität, Prüfung, Sonderfreigabe und weitere Behandlung | Ein informelles Versprechen, „es in Ordnung zu bringen“ |
Eine Akkreditierung hat einen Geltungsbereich
NIST weist darauf hin, dass die Akkreditierung eines Labors dessen Kompetenz für bestimmte Prüfungen oder Kalibrierungen betrifft; sie garantiert weder jedes Laborergebnis noch ersetzt sie eine Produktzertifizierung. Auch die ISO-Leitlinien zur Konformität unterscheiden zwischen Lieferantenerklärungen, unterstützenden Nachweisen, Produktzertifizierung und Zertifizierung von Managementsystemen.
Nachweise am Risiko ausrichten
Für ein einfaches kommerzielles Bauteil kann ein knappes Bestellprotokoll ausreichen, während für ein sicherheits- oder passungskritisches Bauteil möglicherweise umfassendere Rückverfolgbarkeit und Prüfnachweise erforderlich sind. Jede geforderte Angabe sollte einem tatsächlichen Ausfallrisiko zugeordnet sein, statt einer Qualitätsbehauptung auf Grundlage eines Logos.
QC_DIAGNOSTICS // AKKREDITIERT
Angebote für Harteloxieren nach Umfang, Risiko und Nachweisen vergleichen
Ein niedrigerer Stückpreis kann aufwendige Maskierung, Prüfung kritischer Maße, geforderte Berichte, Verpackung oder die Verantwortung bei Nichtkonformität ausschließen. Sind diese Punkte vor dem Angebotsvergleich nicht abgestimmt, kann die scheinbare Ersparnis durch Nacharbeit, zurückgewiesene Baugruppen oder erneute Frachtkosten verloren gehen, selbst wenn das ursprüngliche Angebot für seinen engeren Leistungsumfang korrekt war.
Vorlage für vergleichbare Angebotsumfänge
Position des Leistungsumfangs
Angebot A und Angebot B
Entscheidung des Käufers
Technische Zeichnung und Änderungsstand
A: BESTÄTIGEN
B: BESTÄTIGEN
Beide Angebote müssen dieselbe freigegebene Konstruktion zugrunde legen
Beschichtung, Versiegelung und Erscheinungsbild
A: BESTÄTIGEN
B: BESTÄTIGEN
Zustand und Abnahme klären, nicht nur die Bezeichnung der Oberflächenbeschaffenheit
Maskierung, Verschlussstopfen und Vorgaben zur Gestellbefestigung
A: BESTÄTIGEN
B: BESTÄTIGEN
Enthaltene Arbeitszeit, Verbrauchsmaterialien und zulässige Kontaktspuren prüfen
Prüfung kritischer Maße
A: BESTÄTIGEN
B: BESTÄTIGEN
Geometrieelemente, Methode, Stichprobenumfang und Berichterstattung abstimmen
Dokumente und Rückverfolgbarkeit
A: BESTÄTIGEN
B: BESTÄTIGEN
Tatsächlich benötigte Zertifikate, Berichte und Loszuordnungen auflisten
Grundlage für Verpackung und Logistik
A: BESTÄTIGEN
B: BESTÄTIGEN
Verhindern, dass Unterschiede bei Handhabung und Fracht den Stückpreisvergleich verzerren
Grundlage der Lieferzeit und Umfang der Verantwortung bei Nichtkonformität
A: BESTÄTIGEN
B: BESTÄTIGEN
Annahmen, Verantwortung und Folgen von Änderungen schriftlich vergleichen
Bronzefarbene Nachweiskarte — Risiko vor Rendite
Für Ausschuss, Stillstand, Fracht oder Nutzung über die Lebensdauer wurden keine projektspezifischen Zahlen bereitgestellt; deshalb nennt diese Seite weder eine prozentuale Ersparnis noch eine Amortisationsbehauptung. Bewerten Sie anhand Ihrer eigenen Risiken durch zurückgewiesene Lose, Montageverzögerungen und erneute Transporte, ob ein vollständigerer Leistungsumfang das Gesamtrisiko des Projekts senkt.
Technische Hilfsmittel zum Harteloxieren
Wählen Sie ein spezialisiertes technisches Hilfsmittel, um Maskierungszugaben abzuschätzen, überprüfbare Qualitätsnachweise zu planen oder Angebotsumfänge zu vergleichen.
PROZESSUMFANG
Aus der Bezeichnung der Oberflächenbeschaffenheit eine prüfbare Bestellung machen
Fassen Sie technische Zeichnung, Legierung, kritische Oberflächen, Zustand der Beschichtung und Abnahmeplan in einer Anfrage zusammen. Zhenling Metal wird diesen Umfang für ein Angebot prüfen und für das konkrete Bauteil schriftlich bestätigen, wer für den Prozess nach Typ III verantwortlich ist, welche Fertigungsmöglichkeiten und Prüfungen gelten und welche Lieferbedingungen maßgeblich sind.
FERTIGUNGSABLAUF
Oberflächenbearbeitung mit dem vorgelagerten Fertigungsablauf des Bauteils abstimmen
Einen umfassenderen Weg zur Auswahl der Oberflächenbeschaffenheit finden Sie bei den Dienstleistungen von Zhenling Metal zum Eloxieren von Aluminium. Wenn laut technischer Zeichnung vor der Beschichtung auch kritische Geometrieelemente gefertigt werden müssen, stimmen Sie den Plan für die Oberflächenbearbeitung mit der Prüfung der passenden Dienstleistungen für kundenspezifisches CNC-Fräsen ab.
FAQ zum Harteloxieren
Q.01
Welche Angaben werden für ein Angebot zum Harteloxieren benötigt?
Reichen Sie Aluminiumlegierung und Wärmebehandlungszustand, technische Zeichnung und Änderungsstand, Menge, maßgebliche Anforderung an die Oberflächenbeschaffenheit, Zustand der Beschichtung oder Versiegelung, Anforderungen an das Erscheinungsbild, Vorgaben für Maskierung und Gestellbefestigung, kritische Maße, Prüfmethode, Dokumente, Verpackung und gewünschte Lieferbedingungen ein. Kennzeichnen Sie unbekannte Punkte zur technischen Klärung, statt stillschweigende Annahmen zuzulassen.
Q.02
Wie sollten kritische Passungen, Bohrungen und Gewinde in der technischen Zeichnung dargestellt werden?
Kennzeichnen Sie jedes passungsrelevante Geometrieelement und geben Sie dessen Endzustand, Bezug und Prüfgrundlage an.
Frage 03
Lässt sich jede Aluminiumlegierung auf die gleiche Weise harteloxieren?
Nein. Legierungsbestandteile, Werkstoffzustand, Gusszustand, Geometrie und Oberflächenvorbereitung können das Beschichtungsverhalten, das erreichbare Erscheinungsbild und die Auslegung eines Prüfergebnisses beeinflussen. Geben Sie die genaue Werkstoffbezeichnung an, kennzeichnen Sie Baugruppen aus unterschiedlichen Legierungen und übertragen Sie ein qualifiziertes Ergebnis nicht einfach auf eine andere Legierung oder Geometrie. Ist das Beschichtungsverhalten ungewiss, lassen Sie die technische Machbarkeit prüfen oder einen Plan für repräsentative Proben erstellen, bevor Sie Anforderungen an das Erscheinungsbild oder die Maße festlegen.
Frage 04
Verändert Harteloxieren die Endmaße?
Ja, die anodische Beschichtung entsteht durch Eindringen in den Werkstoff und Wachstum nach außen. Die Faustregel, dass die Schicht zur Hälfte eindringt und zur Hälfte nach außen wächst, hilft bei der Planung; das tatsächliche Aufmaß muss jedoch anhand von Legierung, Geometrie, Verfahren und vorgegebener Beschichtung geprüft werden.
Frage 05
Wann sollten Käufer eine Anodisierung nach Typ III statt nach Typ II wählen?
Richten Sie die Wahl nach der geforderten Funktion, der Geometrie und der Abnahmegrundlage aus, nicht allein nach der Farbe.
Frage 06
Wie wirken sich Anforderungen an verdichtete und unverdichtete Schichten auf die Spezifikation aus?
Eine Verdichtung kann das Verhältnis zwischen Korrosionsschutz, Verschleißbeständigkeit, Farbstoffbindung, Haftung, Reibung und anderen Anforderungen verändern. Gehen Sie von den Einsatzbedingungen und der Eigenschaft aus, die für die Abnahme maßgeblich ist, und legen Sie dann den Zustand der Beschichtung und die Prüfgrundlage fest. Falls Schmierstoff, Klebstoff, Farbstoff oder eine Nachbehandlung vorgesehen sind, beziehen Sie diese in die Prüfung ein, denn eine Verdichtung, die eine Eigenschaft begünstigt, kann eine andere beeinträchtigen.
Frage 07
Lassen sich harteloxierte Teile aus verschiedenen Legierungen und Chargen farblich aufeinander abstimmen?
Eine exakte Übereinstimmung ist nicht selbstverständlich. Wenn das Erscheinungsbild wichtig ist, legen Sie eine Referenz, die Betrachtungsbedingungen und die Regeln für die Chargenfreigabe fest.
Frage 08
Welche Anforderungen an Prüfungen und Zertifikate sollten angegeben werden?
Benennen Sie zuerst die maßgebliche Bestellung, technische Zeichnung und Spezifikation der Oberflächenbeschaffenheit. Führen Sie dann alle tatsächlich für die Bestellung erforderlichen Prüfungen kritischer Maße, festgelegten Beschichtungs- oder Verdichtungsprüfungen, Stichprobenanforderungen, Angaben zur Chargenzuordnung, Konformitätsbescheinigungen und Prüfberichte auf. Wenn die Zulassung des Beschichtungsbetriebs oder die Akkreditierung eines Labors wichtig ist, fordern Sie das aktuelle Zertifikat samt Geltungsbereich an; das Logo eines Qualitätsmanagementsystems belegt nicht, dass ein bestimmtes Verfahren, Bauteil oder Ergebnis abgedeckt ist, und die Bestellung sollte festlegen, wie Abweichungen oder nicht konforme Ergebnisse vor dem Versand geprüft werden.
Frage 09
Wie können Käufer zwei Angebote für das Harteloxieren fair vergleichen?
Gleichen Sie die Vorgaben für die technische Zeichnung, den Beschichtungszustand, das Abdecken, die Prüfung, die Dokumente, die Verpackung, die Lieferbedingungen und die Zuständigkeit bei Nichtkonformität ab. Vergleichen Sie anschließend Preis und Lieferzeit.