Póngase en contacto con Zhenling

Servicios de anodizado duro para piezas de aluminio a medida
Para lograr el desempeño deseado del anodizado duro, defina desde el principio la necesidad funcional. Proporcione la aleación, el plano vigente, los ajustes críticos, las zonas de enmascarado, la condición del recubrimiento, los criterios de apariencia y los requisitos de inspección para que la cotización se evalúe como un alcance único y controlado. Las consultas sobre servicios de anodizado duro deben incluir la aleación, la especificación aplicable, el espesor del recubrimiento, el crecimiento dimensional, el sellado y el método de inspección. Registre en la cotización de la pieza aprobada para producción la secuencia de fabricación propuesta, el método de medición, los entregables, las exclusiones, la base del precio y el plazo, junto con todos los supuestos de fabricación o aceptación pendientes de resolver.
- Basado en el plano La revisión, las dimensiones y las notas de acabado se evalúan en conjunto
- Basado en la función El desgaste, la corrosión, la fricción y la apariencia se evalúan por separado
- Atención a los ajustes Las roscas, los orificios, las caras de sellado y las zonas de acoplamiento se identifican desde el principio
- Evidencia prevista El método de ensayo, el muestreo y los documentos se especifican antes del pedido
Anodizado duro para piezas de aluminio que deben resistir el desgaste
Una superficie de apoyo desgastada u otra interfaz puede fallar antes que cualquier otro componente de un ensamble o subensamble. Con el anodizado duro del aluminio, esto es más probable si una indicación basada en la apariencia no relaciona la condición del recubrimiento anódico, la geometría, la aleación, la condición del sellado y la prueba de aceptación con la función de la pieza.
Criterio de ingeniería
La descripción franca empieza por el modo de falla: “Proteja este orificio deslizante contra el desgaste abrasivo sin alterar el ajuste con la pieza acoplada”. Zhenling Metal no utilizará la apariencia como sustituto del espesor especificado en el pedido ni de una prueba funcional.
Verifique la compatibilidad de la aleación y el acabado →Defina la aceptación desde el principio
Elegir el acabado más agresivo no siempre es lo adecuado. Una evaluación franca identifica la función de la pieza, la información necesaria según ISO 10074, los puntos críticos de inspección y la evidencia solicitada antes de comparar los alcances.
Solicite una evaluación de compatibilidad de la aleación y el acabadoDefina el tipo de contacto
Indique si la pieza se desliza, gira, está expuesta a partículas, funciona en seco o utiliza lubricante. Esa descripción de funcionamiento ofrece al ingeniero una base mejor que una solicitud genérica de máxima dureza superficial.
Distinga la exposición de la abrasión
La resistencia al desgaste, la resistencia a la corrosión, el comportamiento frente a la abrasión y el comportamiento dieléctrico son resultados distintos. La planificación del sellado y de las pruebas debe responder a la prioridad establecida, en lugar de basarse en una indicación de acabado igual para todos los casos.
Proteja el ensamble
Las piezas con anodizado duro también requieren una planificación dimensional para orificios, roscas, bordes y superficies de acoplamiento. Recubrir una interfaz inadecuada sin prever holgura puede convertir una mejora superficial en un problema de ensamble.
La demostración del desempeño depende del método
La dureza por sí sola no define el desempeño en servicio. Regla para la especificación del comprador: identifique la propiedad requerida, el método de ensayo y el criterio de aprobación o rechazo, en lugar de limitarse a pedir una dureza genérica.
- Indique el modo de contacto, el entorno, la dirección de la carga y la frecuencia del mantenimiento.
- Marque todas las caras donde el crecimiento del recubrimiento podría interferir con el ensamble o la conductividad eléctrica.
- Pregunte si la condición de sellado elegida modifica la propiedad de desempeño que le interesa.
- Vincule la evidencia de inspección con ISO 10074:2021 o con el requisito alternativo aprobado que se haya especificado.
- Registre los criterios de apariencia por separado de las pruebas de espesor, desgaste y corrosión exigidas por el pedido.
Defina el requisito del tipo III antes de solicitar una cotización
Una solicitud de cotización para anodizado tipo III con datos faltantes da lugar a supuestos distintos: ingeniería puede esperar que se protejan las superficies de acoplamiento, calidad puede exigir un informe específico y compras puede comparar un precio que no incluye ninguno de los dos. Una indicación informal del nombre del acabado no puede expresar las decisiones sobre especificación, inspección y compras que comunica una indicación conforme a ISO 10074:2021 en el intercambio de información entre cliente y proveedor.
Matriz de preparación de la solicitud de cotización para tipo III
El nombre de una especificación no acredita al proveedor
Un plano puede especificar MIL-PRF-8625 tipo III, ISO 10074 o un documento corporativo concreto. Esa indicación define lo que debe evaluarse; no equivale a una acreditación del proveedor ni a un resultado de ensayo entregado.
Defina por separado la aceptación de la apariencia
La apariencia del anodizado varía según la aleación o serie de aleación; la página Specifying Anodized Aluminum de Aluminum Anodizers Council ofrece ejemplos específicos por serie incluso cuando los materiales reciben procesos de anodizado idénticos. Si un comprador usa una denominación como gris oscuro, defina una referencia y las condiciones de observación. Regla para la especificación del comprador: establezca la apariencia, el espesor del recubrimiento y las pruebas funcionales como requisitos separados en el plano.
- Aleación y tratamiento de temple identificados
- Revisión del plano confirmada
- Especificación y revisión adjuntas
- Condición del acabado indicada
- Zonas de enmascarado marcadas
- Límites de contacto con el bastidor indicados
- Dimensiones críticas señaladas
- Método de ensayo solicitado
- Informe o certificado definido
- Cantidad y embalaje descritos
Proteja las roscas, los ajustes y las zonas de contacto con un plan de enmascarado
El crecimiento del recubrimiento en un diámetro interior puede reducir la holgura, mientras que el crecimiento exterior puede consumir la holgura prevista para el acoplamiento. El riesgo es evidente porque los orificios pequeños pueden responder al recubrimiento de manera distinta que las superficies exteriores abiertas; por eso, el plano debe especificar las zonas críticas en vez de obligar a quien aplica el acabado a adivinar la intención del diseño.
Hoja de decisiones sobre holgura para el recubrimiento y enmascarado
01
Geometría crítica para el ajuste
Encierre en un círculo en el plano
- Roscas interiores y exteriores
- Orificios para rodamientos y pasadores de posicionamiento
- Diámetros de ejes, pistones y elementos deslizantes
- Caras y ranuras de sellado
02
Superficies críticas para la función
Marque con un recuadro en el plano
- Puntos de contacto eléctrico
- Zonas de puesta a tierra y conexión equipotencial
- Superficies para adhesivo o ajuste a presión
- Zonas con un acabado superficial distinto
03
Detalles sensibles al proceso
Señale para evaluación
- Bordes afilados y radios pequeños
- Orificios ciegos o estrechos
- Geometrías que pueden retener solución
- Ubicaciones permitidas de sujeción y contacto con el bastidor
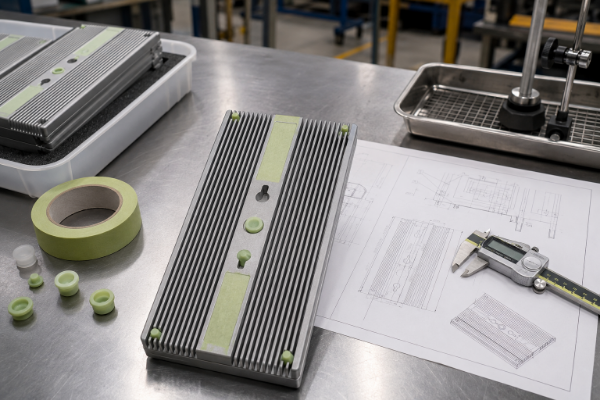
“El plano debe indicar al evaluador qué superficies pueden cambiar y cuáles deben permitir que la pieza siga ensamblándose. Así, el enmascarado, la holgura de mecanizado y la inspección se convierten en una sola decisión, en vez de tres correcciones tardías”.
Evaluación del ajuste antes de aprobar el enmascarado
La decisión entre estas opciones no siempre queda clara en la nota de acabado. Para las características geométricas mecanizadas con precisión, Zhenling Metal evalúa la información dimensional, los criterios de aceptación, las características geométricas críticas, los puntos de inspección y las zonas protegidas antes de confirmar la base de planificación.
Solicite una evaluación del enmascarado y los ajustes →Use las pautas de crecimiento como punto de partida
Como regla general de planificación, aproximadamente la mitad del recubrimiento penetra y la otra mitad crece hacia afuera, según indican Aluminum Anodizers Council y las pautas de NASA/JSC. NASA-PRC-5006 utiliza 0.0020 ± 0.0004 in como valor predeterminado dentro de su alcance cuando el espesor no figura en el plano, pero ni esa cifra específica de NASA/JSC ni sus ejemplos ilustrativos de planificación de 0.001 in constituyen garantías publicadas de las dimensiones finales ni declaraciones de capacidad de Zhenling Metal.
- Cuando la especificación aplicable defina el requisito de forma, muestre tanto la dimensión objetivo de mecanizado antes del recubrimiento como la forma final prevista.
- Cuando la decisión sobre roscas, características geométricas de los orificios o piezas acopladas corresponda a ingeniería, especifique cómo se tratarán (recubrimiento, colocación de tapones, enmascarado, repaso de roscas u otra disposición).
- Identifique claramente la referencia y los instrumentos para las mediciones dimensionales, de modo que el proveedor y el comprador puedan evaluar de forma consistente la misma dimensión de la característica geométrica.
- Antes de aceptar los requisitos estéticos o de sellado, verifique qué marcas del bastidor y puntos de contacto físico son aceptables para la característica geométrica.
No resuelva una ambigüedad estrechando la tolerancia
Reducir simplemente el valor numérico de la tolerancia en el plano quizá no suponga una mejora si no se comprende el mecanismo subyacente del recubrimiento (incluidos el crecimiento, la penetración, la medición y las dimensiones previas al recubrimiento) ni se evalúa cuidadosamente con los datos de enmascarado, mecanizado e inspección correspondientes.
Evalúe mis zonas de enmascarado y ajuste →Anodizado duro frente a anodizado tipo II: elija según la función, no el color
Referencia del requisito: registro de Defense Logistics Agency para MIL-PRF-8625.
Un comprador puede sobredimensionar indebidamente el requisito de tipo III para una carcasa exterior decorativa y especificar un acabado insuficiente para una corredera que soporta carga. Esto ocurre porque las cualidades decorativas difieren de las propiedades funcionales; lo relevante es la condición del recubrimiento, el plan dimensional y la evidencia de aceptación definidos por ISO 10074 o por los documentos que rigen el pedido.
| Aspecto de decisión | Opción de anodizado tipo II | Opción de anodizado duro tipo III | Pregunta por resolver |
|---|---|---|---|
| Objetivo principal | Suele elegirse para proteger contra la corrosión, lograr cierta apariencia o responder al teñido | Se elige cuando la especificación prioriza un recubrimiento anódico duro y funcional | ¿Qué modo de falla o propiedad de aceptación determina el acabado? |
| Planificación dimensional | La revisión del plano sigue siendo importante para ajustes, roscas y contactos | La holgura prevista y el enmascarado adquieren más importancia a medida que aumenta el requisito funcional del recubrimiento | ¿Qué dimensiones deben controlarse después del acabado? |
| Apariencia | El color puede ser un objetivo de diseño definido | El tono natural puede variar según la aleación; especifique por separado los requisitos estéticos y funcionales | ¿La apariencia cumple una función, es estética o sirve solo para identificar la pieza? |
| Decisión sobre el sellado | Se define según los requisitos de corrosión, teñido y acabado | Debe conciliarse con los requisitos de desgaste y corrosión, y con cualquier intención de usar lubricante o aplicar un tratamiento posterior | ¿Qué prueba demuestra el resultado previsto? |
| Evidencia para el pedido | Especifique el acabado, la inspección y los documentos requeridos | Especifique la condición del recubrimiento, las dimensiones críticas, el método de ensayo y el alcance de la evidencia | ¿Qué criterios harán aceptable el lote? |
Aclaración de términos
Anodizado de capa dura, anodizado tipo III, anodizado de capa dura tipo 3 y aluminio anodizado duro son términos de búsqueda relacionados, no documentos de aceptación intercambiables. El plano y la especificación aplicable deben definir el recubrimiento y las pruebas que realmente se requieren.
Familia de procesos y formación del óxido
Durante el anodizado, la superficie de la pieza de aluminio se transforma para formar una capa de óxido de aluminio, en lugar de recibir una película depositada por separado. Los tipos II y III pertenecen a la familia del anodizado con ácido sulfúrico, pero las condiciones del proceso y el resultado exigido distinguen la especificación de anodizado de aluminio seleccionada.
El color sigue siendo un criterio de aceptación
La página Specifying Anodized Aluminum de AAC describe cómo la apariencia depende de la aleación y ofrece ejemplos de colores distintos entre series de aleaciones. Como regla para la especificación del comprador, indique la apariencia estética por separado del espesor requerido y las pruebas funcionales.
Por qué un solo valor de dureza no basta
La dureza, la resistencia al desgaste, la resistencia a la abrasión, la condición del recubrimiento, el contacto y la prueba especificada son datos distintos para elaborar un plan de aceptación útil. Utilice la solicitud de cotización para indicar las condiciones de servicio y la evidencia requerida, en vez de suponer que el nombre de un proceso determina todos los resultados.
Use 3 criterios antes de cambiar la indicación del acabado
- Función: requisitos de abrasión, corrosión, fricción, conductividad, apariencia estética o adhesión
- Geometría: ajustes, bordes, orificios, contactos y ubicaciones permitidas de contacto con el bastidor
- Evidencia: plano, especificación, método de ensayo, muestreo y documentos del pedido
Punto de decisión
El error de los compradores es considerar que “más anodizado duro” representa automáticamente una mejora. Zhenling Metal no afirmará que un acabado es adecuado para todas las aleaciones y condiciones de servicio; confírmelo según la función, la geometría y la evidencia.
Parta del plano para preparar la cotización y la producción
El acabado solicitado puede cambiar después de la cotización debido a revisiones, cambios en el enmascarado o nuevas exigencias de inspección. Una transferencia controlada a quien aplica el acabado permite dejar visibles los supuestos y ajustar la cantidad de evidencia al riesgo de la pieza, lo que ayuda a evitar diferencias entre el diseño y la cotización.
Antes de cotizar
Resuelva las lagunas de la especificación
Enumere las decisiones pendientes como supuestos o puntos por definir. Así evitará que un precio inicial bajo oculte un cambio posterior en el enmascarado, la inspección o los documentos.
Antes de liberar para producción
Fije la revisión
Confirme el plano y el requisito de acabado que rigen la producción. Si cambia el diseño, evalúe el efecto sobre el enmascarado, las dimensiones y la aceptación antes de volver a utilizar lo previsto.
Antes del envío
Verifique la evidencia comprometida
Utilice los criterios de aceptación y la lista de documentos acordados. No suponga que un certificado de la empresa aporta automáticamente todos los resultados exigidos para el pedido.
Controle la transferencia, no la cantidad de documentos
En vez de entregar automáticamente un paquete de documentos, el conjunto adecuado de controles debe responder al riesgo de la pieza y a las condiciones del pedido. La decisión es explícita: un componente comercial rutinario puede necesitar menos registros, mientras que una pieza crítica para el ajuste o la seguridad puede justificar controles más estrictos de revisión, inspección y disposición.
Envíe
Plano, aleación, cantidad, acabado solicitado y prioridad de funcionamiento
Evalúe
Dimensiones críticas, enmascarado, ubicaciones de sujeción en bastidor y evidencia faltante
Alinee
Especificación, apariencia, inspección, documentos y embalaje
Libere
Alcance y revisión aprobados, con las decisiones pendientes resueltas por escrito
Acepte
Inspección y documentación acordadas utilizadas para el lote terminado
Ajuste el nivel de control al pedido
Los marcos de calidad gubernamentales y aeroespaciales muestran claramente los controles de datos de diseño, proveedores, procesos, inspección y registros, pero quizá no se exijan íntegramente para pedidos comerciales. Lo razonable es establecer lo que realmente requieren su plano, su contrato y el riesgo de la pieza, y ofrecer únicamente ese alcance sin dar a entender que se incluye un paquete genérico de certificaciones.
Elabore un plan de calidad verificable para el anodizado duro
Referencia sobre acreditación: NIST Accreditation.
La expresión “calidad certificada” es demasiado vaga para aceptar una pieza con anodizado duro. El comprador aún necesita saber qué documento rige el pedido, qué se inspeccionó o ensayó y si la acreditación citada de una organización o laboratorio cubre esa actividad específica.
Plan de calidad por niveles de evidencia
Nivel 1
Conformidad con el pedido
Plano, especificación, revisión, condición del recubrimiento, apariencia y documentos requeridos
Nivel 2
Evidencia de las pruebas especificadas
Método de ensayo, muestreo, resultado, instrumento o laboratorio, vinculación con el lote y límite de aceptación
Nivel 3
Acreditación o aprobación
Entidad emisora, certificado, vigencia y actividad exacta incluida en el alcance
| Pregunta de calidad | Evidencia aceptable que debe solicitar | No la sustituya por |
|---|---|---|
| ¿Se aplicó el requisito correcto? | Plano aprobado y revisión de la especificación identificados en el pedido | Una página genérica de capacidades |
| ¿El recubrimiento cumplió la propiedad acordada? | Resultado de inspección o ensayo especificado y vinculado al lote, cuando se requiera | Un logotipo de un sistema de gestión |
| ¿Se trataron correctamente las zonas protegidas? | Verificación del enmascarado e inspección de dimensiones críticas conforme al plan aprobado | Una fotografía sin contexto dimensional |
| ¿Es pertinente la acreditación de un laboratorio o procesador? | Certificado vigente y alcance que cubra la actividad específica | El título de un certificado sin su alcance |
| ¿Qué ocurre si un resultado queda fuera de los criterios de aceptación? | Proceso definido de no conformidad, evaluación, concesión y disposición | Una promesa informal de “resolverlo” |
La acreditación tiene un alcance
NIST señala que la acreditación de laboratorios se refiere a su competencia para ensayos o calibraciones específicos; no garantiza todos los resultados del laboratorio ni equivale a una certificación del producto. Las orientaciones de ISO sobre conformidad también distinguen entre declaraciones del proveedor, evidencia de respaldo, certificación del producto y certificación del sistema de gestión.
La evidencia debe corresponder al riesgo
Para una pieza comercial sencilla puede bastar un registro conciso del pedido, mientras que un componente crítico para la seguridad o el ajuste puede requerir mayor trazabilidad y evidencia de ensayos. Cada elemento exigido debe corresponder a un riesgo de falla real, no a una afirmación de calidad basada en un logotipo.
QC_DIAGNOSTICS // ACREDITADO
Compare cotizaciones de anodizado duro por alcance, riesgo y evidencia
Un precio unitario menor puede excluir el enmascarado complejo, la inspección de dimensiones críticas, los informes requeridos, el embalaje o la responsabilidad por no conformidades. Si esos elementos no se alinean antes de comparar las cotizaciones, el ahorro aparente puede convertirse en retrabajos, ensambles rechazados o nuevos gastos de transporte, aunque la cotización original fuera correcta para su alcance más limitado.
Cuadro para igualar el alcance de las cotizaciones
Elemento del alcance
Cotización A y cotización B
Decisión del comprador
Plano y revisión
A: CONFIRMAR
B: CONFIRMAR
Ambas ofertas deben cotizar el mismo diseño controlado
Recubrimiento, sellado y apariencia
A: CONFIRMAR
B: CONFIRMAR
Defina la condición y los criterios de aceptación, no solo el nombre del acabado
Enmascarado, tapones y restricciones de sujeción en bastidor
A: CONFIRMAR
B: CONFIRMAR
Verifique la mano de obra y los consumibles incluidos, así como las marcas de contacto permitidas
Inspección de dimensiones críticas
A: CONFIRMAR
B: CONFIRMAR
Alinee las características geométricas, el método, el muestreo y los informes
Documentos y trazabilidad
A: CONFIRMAR
B: CONFIRMAR
Enumere los certificados, informes y vínculos con el lote que realmente se requieren
Embalaje y condiciones logísticas
A: CONFIRMAR
B: CONFIRMAR
Evite que las diferencias de manipulación y transporte distorsionen el precio unitario
Base del plazo de entrega y alcance de las no conformidades
A: CONFIRMAR
B: CONFIRMAR
Compare por escrito los supuestos, las responsabilidades y el efecto de los cambios
Ficha de evidencia bronce — el riesgo antes que el rendimiento
No se proporcionaron cifras específicas del proyecto sobre desperdicio, tiempo de inactividad, transporte o uso durante la vida útil, por lo que esta página no publica un porcentaje de ahorro ni una estimación de recuperación de la inversión. Utilice su propia exposición a lotes rechazados, retrasos en el ensamble y envíos repetidos para evaluar si un alcance más completo reduce el riesgo total del proyecto.
Herramientas de ingeniería para anodizado duro
Seleccione una herramienta de ingeniería especializada para estimar holguras de enmascarado, elaborar planes verificables de evidencia de calidad o comparar el alcance de las cotizaciones.
ALCANCE DEL PROCESO
Convierta el nombre del acabado en un pedido que pueda evaluarse
Reúna el plano, la aleación, las superficies críticas, la condición del recubrimiento y el plan de aceptación en una sola solicitud. Zhenling Metal evaluará ese alcance para preparar la cotización y confirmará por escrito, para la pieza específica, quién es responsable del proceso tipo III, qué capacidades e inspecciones corresponden y cuáles son las condiciones de entrega.
SECUENCIA DE FABRICACIÓN
Coordine el acabado con la secuencia previa de fabricación de la pieza
Para conocer una ruta más amplia de selección de acabados, consulte los servicios de anodizado de aluminio de Zhenling Metal. Cuando el plano también exija producir características geométricas críticas antes del recubrimiento, coordine el plan de acabado con la evaluación correspondiente del servicio de fresado CNC a medida.
Preguntas frecuentes sobre los servicios
de anodizado duro
Q.01
¿Qué información se necesita para cotizar el anodizado duro?
Envíe la aleación de aluminio y su tratamiento de temple, el plano y su revisión, la cantidad, el requisito de acabado aplicable, la condición del recubrimiento o sellado, los criterios de apariencia, las restricciones de enmascarado y sujeción en bastidor, las dimensiones críticas, el método de inspección, los documentos, el embalaje y las condiciones de la fecha de entrega prevista. Marque los datos desconocidos para confirmación técnica en vez de permitir que se hagan supuestos sin indicarlos.
Q.02
¿Cómo deben indicarse en el plano los ajustes, orificios y roscas críticos?
Señale cada característica geométrica crítica para el ajuste e indique su estado final, referencia y criterio de inspección.
Q.03
¿Se pueden anodizar en duro todas las aleaciones de aluminio de la misma manera?
No. Los elementos de aleación, el estado metalúrgico, la condición de fundición, la geometría y la preparación de la superficie pueden cambiar la respuesta al recubrimiento, el aspecto que puede lograrse y la interpretación de los resultados de las pruebas. Indique la designación exacta del material, identifique cualquier ensamble con distintas aleaciones y evite aplicar a otra aleación o geometría un resultado validado. Si la respuesta es incierta, solicite una evaluación de ingeniería o un plan de muestras representativas antes de fijar expectativas estéticas o dimensionales.
Q.04
¿El anodizado de capa dura cambia las dimensiones finales?
Sí, la capa anódica se forma al penetrar en el material y crecer hacia el exterior. La regla de que la mitad penetra y la otra mitad crece hacia el exterior sirve para planificar, pero el margen dimensional real debe evaluarse según la aleación, la geometría, el proceso y el recubrimiento especificado.
Q.05
¿Cuándo debería un comprador elegir el anodizado tipo III en lugar del tipo II?
Elija según la función requerida, la geometría y los criterios de aceptación, no solo por el color.
Q.06
¿Cómo cambian la especificación los requisitos de sellado y sin sellar?
El sellado puede alterar el equilibrio entre la resistencia a la corrosión, el desgaste, la retención del colorante, la adhesión, la fricción y otras prioridades. Parta de las condiciones de servicio y de la propiedad que debe cumplir los criterios de aceptación; después, indique la condición del recubrimiento y los criterios de prueba. Si se utiliza un lubricante, adhesivo, colorante o tratamiento posterior, inclúyalo en la evaluación, porque un sellado que favorece un resultado puede perjudicar otro.
Q.07
¿Se puede igualar el color de las piezas anodizadas en duro entre distintas aleaciones y lotes?
No dé por hecho que el color coincidirá exactamente. Si el aspecto es importante, defina una muestra de referencia, un método de observación y una regla de aprobación de lotes.
Q.08
¿Qué requisitos de inspección o certificación deben incluirse?
Primero identifique el pedido, el plano y la especificación de acabado que rigen el trabajo. Después, enumere las inspecciones de dimensiones críticas, las pruebas específicas del recubrimiento o del sellado, los requisitos de muestreo, los campos de vinculación con el lote, los certificados de conformidad y los informes de prueba que realmente exige el pedido. Cuando sea importante la aprobación del proveedor del proceso o la acreditación del laboratorio, solicite el certificado vigente y su alcance; el logotipo de un sistema de calidad no demuestra que estén cubiertos un método, una pieza o un resultado específicos, y el pedido debe indicar cómo se evaluarán las desviaciones o los resultados no conformes antes del envío.
Q.09
¿Cómo pueden los compradores comparar de manera justa dos cotizaciones de anodizado duro?
Asegúrese de que ambas cotizaciones contemplen el mismo plano, la misma condición del recubrimiento y los mismos requisitos de enmascarado, inspección, documentación, empaque, entrega y responsabilidad por no conformidades. Después, compare el precio y los plazos.