Póngase en contacto con Zhenling

Fabricación basada en planos desde 2006
Servicio de fresado CNC para piezas mecanizadas de precisión
Proporcione a Zhenling el plano que rige el pedido, la condición del material, la cantidad y los requisitos de aceptación. Revisamos la geometría y la secuencia de fabricación antes de cotizar piezas a medida de acero, acero inoxidable, aleaciones especiales y aluminio. Las consultas sobre el servicio de fresado CNC deben incluir la secuencia de operaciones por ejes, la condición del material en bruto, la geometría sensible al montaje, las referencias geométricas, el plan de inspección y la revisión del plano. Registre en la cotización de la pieza aprobada para producción la secuencia propuesta, el método de medición, los entregables, las exclusiones, la base del precio y el plazo, junto con todos los supuestos de fabricación o aceptación aún sin resolver.
Este servicio de fresado CNC es la opción para piezas prismáticas dentro de los servicios de mecanizado CNC a medida de Zhenling, destinados a piezas CNC de precisión y otras piezas metálicas. La precisión consiste en la relación verificada entre las características geométricas funcionales, los límites acordados y la decisión de inspección, en lugar de una cifra absoluta aplicada a todos los conjuntos de piezas CNC a medida.
Solicite una cotización para piezas a medida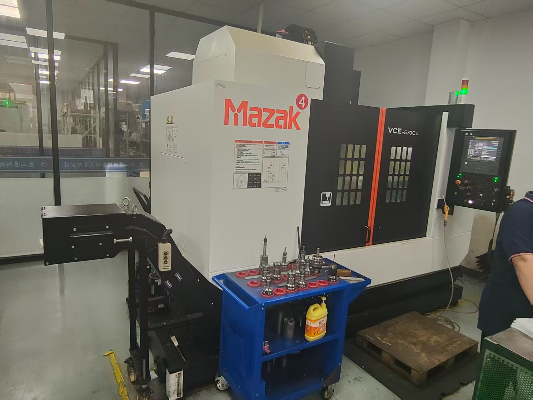
Reduzca los riesgos de montaje y tolerancias antes de comenzar el fresado
El fallo costoso en el mecanizado CNC de precisión rara vez es que «la máquina no pudo cortar el metal». Suele deberse a una interferencia no detectada que impide el acceso de la herramienta, un límite estricto innecesario, una referencia trasladada entre montajes o un requisito de inspección que apareció después de fabricar las piezas mecanizadas por CNC.
Contexto de definición del producto: ASME Y14.5 proporciona un lenguaje para expresar dimensiones, tolerancias y relaciones entre referencias geométricas. No demuestra la capacidad de tolerancia de un proveedor ni autoriza un límite predeterminado.
- Riesgo en la definición del producto: el plano 2D, el modelo 3D, la muestra y la especificación de compra no indican cuál de ellos prevalece.
- Riesgo de acceso: no es posible alcanzar una cavidad, un puerto, un escalón o un ángulo compuesto con una herramienta de corte estable y suficiente espacio de seguridad para el portaherramientas.
- Riesgo de montaje: las características geométricas críticas pasan de un dispositivo de sujeción a otro, lo que aumenta la posibilidad de errores al trasladar las referencias geométricas.
- Riesgo del material: la dureza, el estado del tratamiento térmico, el endurecimiento por deformación o el comportamiento de las paredes delgadas modifican el proceso de mecanizado.
- Riesgo de aceptación: el pedido solicita «inspección» sin definir características geométricas, método, frecuencia ni criterios de aceptación o rechazo.
A los compradores les importan más los planos, los plazos y una inspección verificable que la antigüedad de las máquinas. Un trabajo CNC de calidad mantiene un equilibrio práctico: el alcance de la inspección debe cubrir los riesgos funcionales sin añadir trabajo que una característica geométrica sencilla y con límites amplios no necesita.
¿Detecta algún riesgo de montaje o dimensional?
Solicite una revisión de riesgos específica para su plano
Empiece por las características geométricas funcionales de la pieza
En nuestra revisión de diseño para mecanizado CNC distinguimos las características funcionales de los valores predeterminados por conveniencia. Una cara de sellado, un asiento de rodamiento, la relación entre puertos o un patrón de montaje merece más atención que una superficie no crítica a la que solo se aplica un cuadro de tolerancias generales.
Bridas
Revise la condición de la cara, las relaciones del círculo de pernos, la alineación del orificio, el espesor y cualquier requisito de sellado o de barrera de contención de presión antes de elegir una secuencia solo de fresado o una combinada.
Cuerpos de válvula
Identifique los puertos, las transiciones internas, las caras de sellado y las relaciones entre referencias geométricas en las distintas orientaciones para que el mecanizado de varias caras no genere riesgos evitables al trasladar las referencias.
Tapones y conexiones
Revise conjuntamente las roscas, los escalones, la geometría de sellado y la condición del material; una pieza en bruto de geometría rotacional puede requerir caras planas fresadas, ranuras u orificios transversales.
Piezas no estándar
Use la geometría predominante y los requisitos de aceptación para decidir si conviene fresado, torneado, mandrinado, rectificado o un proceso de fabricación combinado.
¿No sabe si la geometría se puede fabricar?
Envíe el plano de la pieza para evaluar su viabilidad
Elija fresado, torneado o mecanizado multieje según la geometría predominante
Use fresado CNC cuando predominan las caras, cavidades, ranuras, orificios o contornos de la pieza. El fresado CNC y el torneado pueden formar parte de la misma secuencia de fabricación cuando la geometría crítica combina características prismáticas y rotacionales, mientras que el torneado CNC con herramientas motorizadas puede ser adecuado para determinados orificios transversales, caras planas o ranuras.
Contexto para revisar la secuencia de fabricación: el trabajo de NIST sobre fabricación digital vincula la información de diseño, fabricación y medición. Respalda un flujo de datos controlado, pero no una recomendación universal sobre la cantidad de ejes o el tipo de máquina.
| Geometría predominante | Secuencia inicial de fabricación | Preguntas que determinan la secuencia |
|---|---|---|
| Caras, cavidades, ranuras, orificios y contornos poligonales | Mecanizado de 3 ejes o fresado con posicionamiento indexado | ¿Puede la herramienta de corte alcanzar la característica geométrica con suficiente rigidez, evacuación de virutas y espacio libre para el portaherramientas? |
| Diámetros, escalones, orificios y características geométricas concéntricas | Torneado CNC | ¿Qué características geométricas deben mantenerse coaxiales y se requieren también orificios transversales, caras planas o chaveteros? |
| Características geométricas rotacionales y prismáticas combinadas | Fresado y torneado, fresado y torneado combinados, o traslado controlado | ¿Qué referencia geométrica debe conservarse al cambiar de máquina o dispositivo de sujeción? |
| Caras compuestas, orificios inclinados y características geométricas de difícil acceso | Mecanizado CNC de 4 ejes, procesos de fresado indexado de 5 ejes o mecanizado simultáneo de 5 ejes | ¿La geometría requiere orientación continua de la herramienta o basta con reducir los montajes mediante posicionamiento indexado? |
El riesgo está en elegir una categoría de máquina antes de comprender el problema de referencias geométricas y acceso. Dado que ASME Y14.5 trata las dimensiones y los requisitos geométricos como un lenguaje para expresar la intención de diseño, Zhenling utiliza el plano que rige el pedido como base para revisar la secuencia de fabricación, en vez de considerar que la cantidad de ejes constituye una prueba por sí sola.
¿Está comparando secuencias de fresado, torneado y mecanizado multieje? Solicite una revisión de la secuencia de fabricación de su plano
Límite técnico
Una mayor cantidad de ejes no equivale a un grado de calidad. Las piezas sencillas pueden ofrecer resultados más previsibles en una máquina CNC convencional, mientras que las geometrías complejas pueden justificar el acceso multieje si reduce los traslados o permite usar herramental más corto y rígido.
Por qué «5 ejes» no es toda la respuesta
La programación, la simulación, los dispositivos de sujeción y la inspección también se vuelven más exigentes a medida que el movimiento y el acceso se complican. Lo cierto es que el acceso a varias caras puede ayudar, pero las ventajas en tiempo de ciclo y costo dependen de la pieza, no solo de la categoría de máquina.
-
01
Elija la secuencia más sencilla que conserve las relaciones requeridas entre referencias geométricas.
-
02
Recurra al movimiento indexado o simultáneo cuando el acceso, la orientación o la reducción de montajes aporte un valor técnico medible.
-
03
Remita los componentes principalmente rotacionales a una revisión de servicio de torneado CNC basado en planos.
-
04
Remita los ángulos compuestos y los problemas de acceso a varias caras a una revisión de mecanizado CNC de 5 ejes cuando reducir los traslados pueda proteger las relaciones entre referencias geométricas.
Seleccione los materiales para mecanizado CNC según las condiciones de servicio
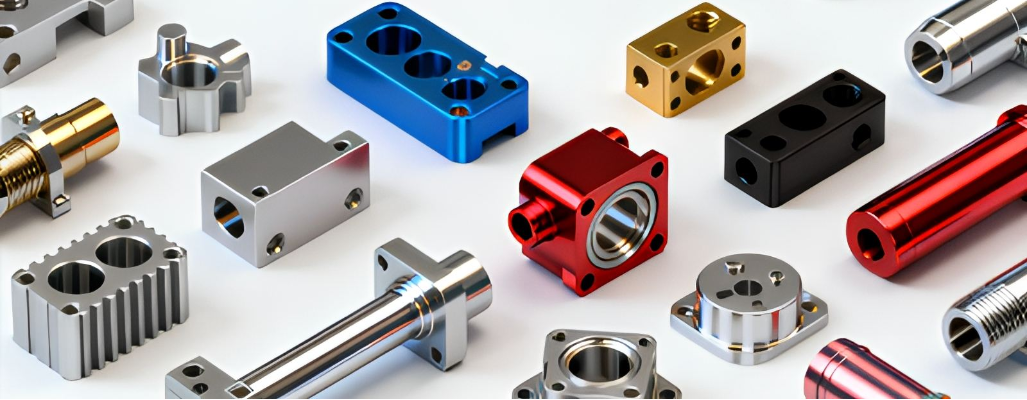
Los materiales para mecanizado CNC deben seleccionarse según las condiciones de servicio, no a partir de una lista de materiales que un taller CNC ya haya mecanizado. La corrosión, la temperatura, la exposición a presión, la dureza, el desgaste, la soldadura posterior y el acabado superficial pueden modificar la selección del material en bruto y la planificación del proceso.
Contexto de datos de materiales: el trabajo de NIST sobre fabricación digital respalda la continuidad de los datos de definición del producto y producción. No establece la idoneidad del material, la disponibilidad de material en bruto ni la capacidad del proveedor para un pedido específico.
| Familia de materiales | Grados representativos indicados por Zhenling | Preguntas para la solicitud de cotización del proceso |
|---|---|---|
| Acero al carbono y acero aleado | 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo | Indique la condición de suministro y de tratamiento térmico, el requisito de dureza, la protección contra la corrosión, la preocupación por deformaciones y el nivel de trazabilidad. |
| Acero inoxidable | 303, 304, 304L, 316, 316L, 321 | Identifique el medio corrosivo, la pasivación u otro acabado, la condición superficial, la exposición a soldadura y las características geométricas susceptibles al endurecimiento por deformación. |
| Aleaciones de alto desempeño y resistentes a la corrosión | C276, 904L y aleaciones a base de níquel para servicio químico | Confirme la especificación exacta, la forma del producto, la necesidad de certificación, la dureza, el comportamiento térmico y si se prohíben las sustituciones. |
| Aleación de aluminio | Varias familias de aleaciones de aluminio; el grado exacto depende del plano | Defina el temple, las consideraciones sobre la dirección del grano, la superficie estética, el margen para anodizado y el riesgo de deformación de paredes delgadas. |
Regla para la sustitución de materiales
No acepte que la «equivalencia» se decida informalmente en el taller cuando importan la composición química, las propiedades mecánicas, la corrosión o las obligaciones normativas. Incluya en la especificación de compra las alternativas permitidas y el procedimiento de aprobación.
Distinga la facilidad de mecanizado de la idoneidad para la aplicación
Un grado puede ser mecanizable y, aun así, inadecuado para el entorno de servicio, o ser técnicamente adecuado pero costoso de procesar por su comportamiento frente al calor, el desgaste o el control de virutas. Cada superficie mecanizada por CNC que selle, se deslice o reciba un recubrimiento necesita requisitos de acabado propios; la especificación funcional del cliente sigue siendo la base de la aprobación.
01
Indique el grado, la norma aplicable, la forma del producto y la condición del material.
02
Identifique los requisitos de dureza, tratamiento térmico, corrosión y temperatura.
03
Indique los requisitos de certificados de material y trazabilidad por lote antes de solicitar la cotización.
04
Defina los márgenes de acabado cuando el anodizado, el recubrimiento, el revestimiento metálico o la pasivación afecten las dimensiones finales.
¿Está comparando aleaciones para una condición de servicio exigente?
Solicite una revisión de material y tolerancias
Pase de una definición controlada del producto a piezas de producción inspeccionadas
Una discrepancia entre las revisiones del plano y del modelo puede llegar a la primera pieza de producción o al ensamble porque el proceso de mecanizado CNC ya no cuenta con una única definición que lo rija. El trabajo de NIST sobre fabricación digital vincula el CAD, la fabricación CNC y la medición, mientras que ISO 14253-1 muestra por qué la decisión posterior de aceptación también necesita una base definida. Ninguna de las dos fuentes demuestra un resultado específico del proyecto.
01
Reciba. Presente el plano 2D, el modelo 3D o la muestra, junto con la revisión, las unidades, la cantidad y los requisitos de compra.
02
Establezca qué prevalece. Identifique qué archivo rige cuando hay discrepancias entre el plano, el modelo, la muestra o una nota.
03
Revise. Compruebe la geometría, las referencias geométricas, los requisitos geométricos, la condición del material, los requisitos superficiales y el alcance de la inspección.
04
Defina la secuencia de fabricación. Seleccione las máquinas, los montajes, los dispositivos de sujeción y el herramental, y registre las preguntas que deben resolverse antes de la liberación.
05
Verifique el primer resultado. Inspeccione la primera pieza o el lote inicial según las características acordadas y los criterios de decisión.
06
Controle los cambios. Mantenga alineados la revisión aprobada, las instrucciones del proceso y el plan de inspección para la producción repetida.
07
Entregue la documentación de respaldo. Acompañe las piezas de producción con los documentos acordados de material, inspección, identificación y trazabilidad.
Los prototipos y la producción repetida requieren controles distintos
Los prototipos y las piezas de producción requieren controles distintos: un prototipo revela problemas de diseño y acceso, mientras que un pedido repetido necesita un dispositivo de sujeción estable, un registro de revisiones y una frecuencia de inspección definida. A diferencia de las piezas compradas con plazos acelerados solo por rapidez, la producción repetida debe conservar la secuencia aprobada y la base de aceptación.
Fresado de prototipos
Dé prioridad a las preguntas de diseño, el acceso a las características geométricas, el comportamiento del material y un registro claro de las desviaciones o los cambios en el plano.
Mecanizado CNC de bajo volumen
Equilibre la sujeción de la pieza reutilizable y el alcance de la inspección con la cantidad requerida, sin suponer que un dispositivo de sujeción dedicado para producción siempre resulta económico.
Producción repetida
Fije la revisión que rige el pedido, la secuencia aprobada, las características geométricas críticas y el conjunto de documentos de respaldo antes de considerar que una pieza anterior representa el requisito actual.
Compare el costo total del fresado CNC sin hacer suposiciones
Los costos del mecanizado CNC dependen de la secuencia completa, no solo del tiempo de máquina. Los estudios académicos distinguen el corte de metal del tiempo improductivo, la manipulación y el montaje, pero el equilibrio entre rapidez e incertidumbre hace que este marco sirva para comparar, no para calcular con precisión el precio del mecanizado.
Contexto del modelo de costos: los estudios publicados sobre tiempos de mecanizado distinguen el tiempo productivo del improductivo, mientras que el trabajo de NIST sobre continuidad de datos respalda el uso de datos de entrada controlados. Ninguna de las dos fuentes proporciona el precio ni el plazo de entrega de Zhenling.
| Factor de costo | Por qué modifica la secuencia de fabricación | Qué permite comparar las cotizaciones |
|---|---|---|
| Material y condición | El precio del material en bruto, la dureza, el desgaste de herramientas, el calor y la deformación varían según el grado y el estado. | Grado, forma y condición exactos, regla de sustitución y requisito de certificado |
| Geometría y montaje | El acceso, los traslados, la complejidad de los dispositivos de sujeción y las herramientas de gran alcance añaden trabajo sin corte y riesgos. | Modelo y plano vigentes, esquema de referencias geométricas y características geométricas funcionales identificadas |
| Tolerancia y acabado superficial | Los límites críticos pueden requerir secuencias, etapas de acabado y métodos de medición distintos. | Tolerancias funcionales separadas de los requisitos predeterminados o estéticos |
| Cantidad y etapa de producción | Los costos de programación y montaje se distribuyen de forma distinta entre un prototipo, un primer lote y un pedido repetido. | Cantidad de prototipos, cantidad del primer pedido y demanda repetida realista |
| Inspección y documentos | La inspección al 100%, el muestreo, los informes de materiales y los registros especiales consumen recursos distintos. | Características identificadas, frecuencia, criterio de decisión y formato del informe |
| Procesos externos | El tratamiento térmico, el recubrimiento, el revestimiento metálico o los ensayos especializados añaden traspasos y dependencias dimensionales. | Especificaciones aplicables, enmascaramiento, márgenes y restricciones sobre proveedores aprobados |
Por qué un precio publicado o un plazo fijo resultarían engañosos
El retrabajo puede anular la ventaja de una cotización aunque la pieza de reemplazo sea gratuita, porque el calendario y la logística no vuelven atrás. Una cotización inmediata o en línea puede ser rápida, pero una cotización comparable de servicios CNC sigue necesitando la definición del producto que rige el pedido.
-
01
Pregunte si la cotización incluye la inspección de la primera pieza de producción, el herramental especial y la documentación de inspección.
-
02
Confirme si el material, el tratamiento térmico, el recubrimiento, el embalaje y el flete están incluidos en el alcance cotizado.
-
03
Compare las exclusiones y los supuestos, no solo el precio total.
-
04
Solicite una estimación del plazo de entrega solo después de aclarar las cuestiones técnicas y los procesos externos.
Verifique la documentación de respaldo de sus piezas fresadas por CNC
Los compradores que evalúan servicios de mecanizado de precisión prefieren proveedores que aborden desde el principio las características geométricas críticas, los métodos de medición y las desviaciones. Los servicios de mecanizado CNC de precisión siguen necesitando criterios de decisión acordados; ISO 14253-1 trata la conformidad cerca de los límites y la incertidumbre de medición, pero un informe general no demuestra la eficacia de un sistema completo.
Contexto de aceptación: ISO 14253-1 aborda las decisiones de conformidad cerca de los límites de especificación, y el manual NIST/SEMATECH explica el contexto del muestreo de aceptación. El pedido aún debe definir las características, el método y el criterio de decisión.
| Documento de respaldo | Qué puede respaldar | Qué queda por acordar |
|---|---|---|
| Certificado de material | Identidad del material y propiedades declaradas dentro del alcance del certificado | Norma requerida, vinculación con el lote, responsabilidad de revisión y cualquier ensayo independiente |
| Informe de inspección dimensional | Resultados registrados para las características identificadas | Método de medición, frecuencia, idoneidad del equipo y criterio de decisión |
| Registro de la primera pieza de producción | Verificación inicial frente a un conjunto acordado de características | Si autoriza la producción y cómo se gestionan los cambios posteriores del proceso |
| Registro de muestreo | Decisión sobre el lote según un plan de muestreo establecido | Definición del lote, tamaño de la muestra, número de aceptación y norma aplicable |
| Registro de inspección al 100% | Resultados para cada característica definida o cada pieza dentro del alcance acordado | Qué características reciben inspección completa y cómo se tratan los resultados cercanos a los límites |
| Registro de revisión y trazabilidad | Vínculo entre el pedido, el material, el proceso y la revisión de la definición del producto | Período de conservación, formato de identificación y acceso del cliente |
Defina la documentación de respaldo antes de producir.
Solicite una revisión del alcance de inspección específica para su pieza
El muestreo es una elección, no un sinónimo de calidad
NIST describe el muestreo de aceptación como una opción intermedia entre no inspeccionar y realizar una inspección al 100%, especialmente cuando las pruebas completas son destructivas, costosas o lentas. Por ello, su orden de compra debe indicar si las características críticas se someten a inspección al 100% o a un plan de muestreo documentado.
Estado de la documentación de respaldo de esta página
Distinguimos los hechos verificados, las declaraciones de capacidad proporcionadas por la empresa y los resultados que dependen del plano. Así evitamos que una fotografía de la fábrica o una declaración general sobre certificados se considere prueba de una capacidad de proceso o un resultado de aceptación específicos.
| Afirmación | Estado | Cómo utilizarla |
|---|---|---|
| Shanghai Zhenling Hardware Co., Ltd. se fundó en 2006 | Verificado | Respaldado por el registro de licencia comercial revisado |
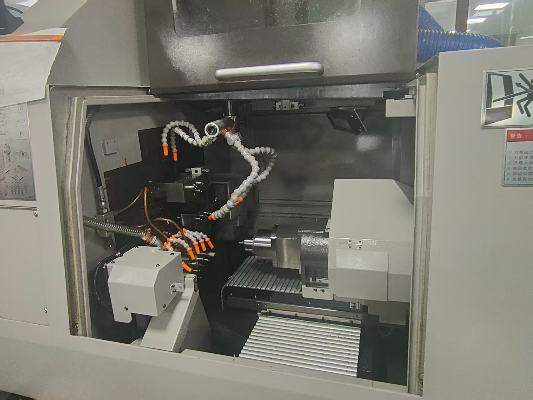
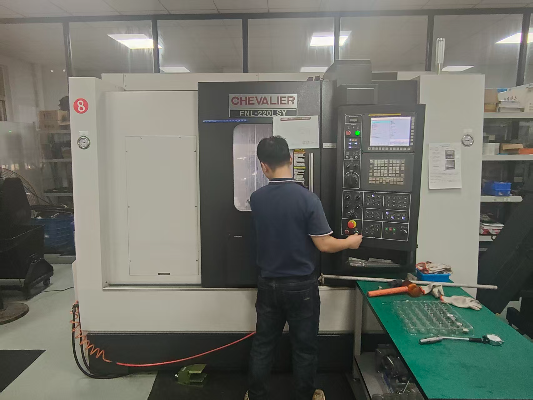
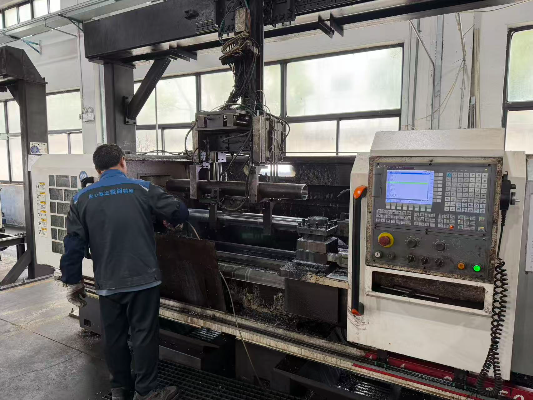
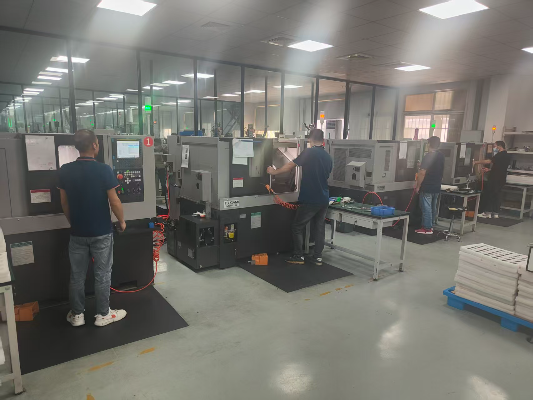
| Fábrica de Jiashan y categorías de equipos CNC indicadas | Fuente de la empresa | Respaldado por información de la empresa y fotografías revisadas de los equipos; no se infiere ninguna cifra de desempeño universal |
| Grados de material indicados en esta página | Fuente de la empresa | Úselos como gama para revisión, sujetos a la especificación del proyecto y a la confirmación del material en bruto |
| Límites dimensionales, rugosidad, capacidad, plazo de entrega y documentación de inspección | Depende del plano | Confírmelo mediante la cotización y la revisión del pedido |
| Alcance de CE o ASME para una pieza fresada específica | Depende de la documentación | Solicite el certificado vigente pertinente y su alcance antes de basarse en él |
Fundada en 2006
Registro de licencia comercial revisado
Fábrica directa
Planta de fabricación en Jiashan descrita por la empresa
3 / 4 / 5 ejes
Categorías de equipos, no una afirmación de capacidad universal
Alcance de la cotización
Los resultados del proyecto dependen del plano y del alcance de aceptación
Revise ejemplos realistas de aplicación antes de liberar el pedido
Las siguientes aplicaciones de mecanizado CNC son ejemplos para revisión técnica basados en familias de piezas que Zhenling afirma fabricar, no casos de clientes publicados. Muestran cómo los servicios de fabricación a medida deben resolver las cuestiones técnicas sin atribuirse un resultado medido de un proyecto no identificado.
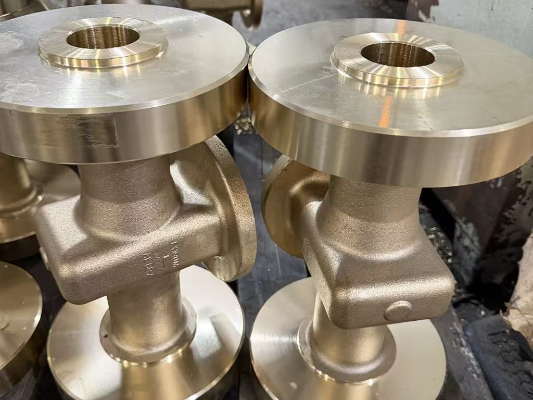
Cuerpo de válvula de varias caras
Cuerpo de válvula de varias caras
El comprador necesita preservar las relaciones entre puertos, las caras de sellado y la disposición de las referencias geométricas en varias orientaciones. La revisión debe comparar el acceso multieje indexado con el uso repetido de dispositivos de sujeción y, después, definir la inspección de las relaciones que afectan el ensamble o el sellado.
- Riesgo principalTraslado de referencias geométricas
- Documentación para decidirMapa de acceso a las características geométricas y plan de inspección
- Equilibrio a evaluarDispositivos de sujeción más sencillos frente a menos montajes
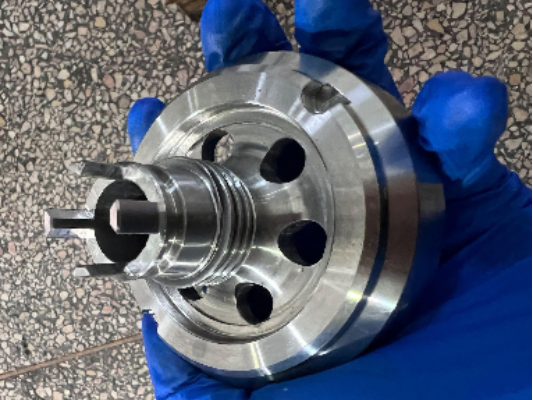
Brida con características geométricas secundarias
Brida con características geométricas secundarias
La pieza combina geometría rotacional con un patrón de pernos, una ranura, una cara plana o una característica geométrica inclinada. Una secuencia combinada de torneado y fresado puede proteger mejor las características geométricas coaxiales que obligar a realizar todas las operaciones en un solo tipo de máquina.
- Riesgo principalRelación entre la cara, el orificio y el patrón
- Documentación para decidirReferencias geométricas que rigen la pieza y secuencia del proceso
- Equilibrio a evaluarControl del traslado frente a una secuencia compleja en una sola máquina
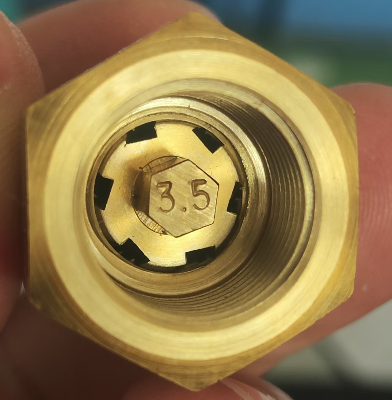
Tapón de aleación / pieza de control de flujo
Tapón de aleación / pieza de control de flujo
La condición del material, la superficie de sellado, la rosca, el orificio y el entorno corrosivo interactúan entre sí. Por ello, la solicitud de cotización debe vincular la especificación del material y el margen para el acabado con la medición final y la documentación de trazabilidad.
- Riesgo principalIncompatibilidad entre el material y la superficie
- Documentación para decidirAlcance del material y características de aceptación
- Equilibrio a evaluarAlcance de la inspección frente a importancia funcional
Prepare una solicitud de cotización de mecanizado CNC a medida que los ingenieros puedan presupuestar
Una solicitud de cotización lista para tomar decisiones reduce el riesgo de que los proveedores partan de supuestos distintos. Dado que los criterios de aceptación, la revisión del plano y el alcance del material pueden cambiar la secuencia de fabricación, Zhenling necesita estos datos para cotizar con honestidad sus servicios de mecanizado CNC de precisión.
Contexto de la solicitud de cotización: ASME Y14.5 ayuda a definir el producto sin ambigüedades. En cuanto a los datos técnicos sujetos a restricciones, U.S. EAR Part 734 ofrece contexto sobre su alcance, pero no constituye asesoría legal ni determina automáticamente si se requiere una licencia.
| Información del comprador | Revisión de ingeniería | Resultado esperado |
|---|---|---|
| Archivo rector, plano 2D, modelo 3D, revisión y unidades | Resolver discrepancias y aclarar dimensiones faltantes, geometría y esquema de referencias | Lista de preguntas pendientes y secuencia de fabricación condicionada a las respuestas |
| Grado del material, presentación, condición y trazabilidad | Evaluar la maquinabilidad, la deformación, las sustituciones y la documentación necesaria | Alcance confirmado del material y de los certificados |
| Requisitos geométricos, notas dimensionales generales y acabado superficial | Relacionar los límites funcionales con el montaje, el corte y la medición | Plan de características geométricas críticas e inspección |
| Cantidad de prototipos, del primer pedido y de los pedidos recurrentes | Evaluar cómo se distribuyen la programación, los dispositivos de sujeción, los lotes y la inspección | Supuestos de producción y cotización para cada etapa |
| Criterio de aceptación y frecuencia de inspección | Evaluar la inspección del 100%, el muestreo, las decisiones sobre resultados cercanos a los límites y el formato del informe | Declaración de lo que la evidencia puede demostrar y de lo que no puede demostrar |
| Tratamiento térmico, recubrimiento, electrodeposición o pasivación | Verificar el margen dimensional, el enmascaramiento, la manipulación y la secuencia de procesos externos | Criterios de aceptación antes y después del proceso |
| Requisitos de identificación, embalaje y envío | Evaluar las necesidades de trazabilidad y protección superficial | Lista de verificación de entrega y documentación |
El registro de cotización del plano a la inspección
Al contratar a un fabricante de piezas fresadas por CNC, use el registro de cotización del plano a la inspección en lugar de un formulario genérico. Así podrá ver el equilibrio entre la velocidad de la máquina y la claridad técnica antes de liberar el pedido.
01
Archivo CAD y plano vigentes, con una revisión rectora claramente identificada
02
Unidades, estructura de referencias geométricas, requisitos geométricos, notas dimensionales generales y requisitos de acabado superficial
03
Grado y condición del material, tratamiento térmico y sustituciones permitidas
04
Cantidades de prototipos y de producción, incluida una previsión realista de pedidos recurrentes
05
Características geométricas críticas y su importancia funcional
06
Frecuencia de inspección, criterio de decisión, documentación del material y expectativas de trazabilidad
07
Especificaciones de procesos externos, enmascaramiento, límites estéticos y márgenes dimensionales
08
Embalaje, etiquetado, destino y plazo de entrega previsto
Alcance del servicio
El fresado es un proceso de fabricación sustractiva basado en la remoción controlada de metal, pero esa definición no basta para determinar si el proceso es adecuado. Esta página no es un sistema general de cotización en línea para servicios de mecanizado CNC, fabricación de lámina metálica o impresión 3D de piezas de plástico y metal. Aquí se aborda una revisión basada en planos.
Herramientas de decisión de ingeniería para mecanizado CNC
Acceda a nuestros marcos de decisión estructurados para evaluar los riesgos del montaje, comparar secuencias de fabricación y definir el alcance de la inspección antes de cotizar y liberar la producción.
01
Guía de riesgos de montaje para fresado
Pase el cursor para explorar
Guía de riesgos de montaje para fresado
Evalúe el acceso a las características geométricas, la cantidad de montajes, la rigidez de la pieza y el comportamiento del material para determinar la secuencia óptima de fresado de 3, 4 o 5 ejes.
Abrir herramienta02
Comparador de secuencias de fresado y torneado
Pase el cursor para explorar
Comparador de secuencias de fresado y torneado
Compare las variables productivas e improductivas de las secuencias de mecanizado de piezas prismáticas y de revolución para entender el costo total del mecanizado CNC.
Abrir herramienta03
Planificador del alcance de la inspección
Pase el cursor para explorar
Planificador del alcance de la inspección
Defina las características geométricas críticas, los métodos de medición y la evidencia necesaria para la aceptación antes de liberar la producción.
Abrir herramientaConvierta su plano en una cotización que pueda evaluar
Zhenling utilizará los archivos rectores, la condición y especificación del material, la cantidad y los criterios de aceptación que usted proporcione para determinar qué preguntas deben resolverse antes de fabricar las piezas fresadas a medida.
Proporcione el plano 2D rector y el modelo CAD disponible, junto con la revisión, las unidades, el material y su condición, la cantidad, los requisitos superficiales, las características geométricas críticas, el alcance de la inspección y los procesos externos. Indique qué fuente prevalece si hay discrepancias entre el plano, el modelo, la muestra o la especificación de compra.
Elija el fresado CNC de 3, 4 o 5 ejes según el acceso a las características geométricas, la cantidad de montajes, las relaciones entre referencias geométricas, la rigidez y la etapa de fabricación. El mecanizado de 3 ejes es adecuado para características geométricas accesibles; el movimiento indexado de 4 ejes deja expuestas otras caras, y la orientación continua de 5 ejes se justifica cuando el acceso o la orientación impiden obtener la geometría requerida.
No existe una tolerancia universal que pueda prometerse responsablemente para todas las piezas, materiales, tamaños y características geométricas. Antes de aprobar una tolerancia de mecanizado, Zhenling considera el plano, el esquema de referencias geométricas, la condición del material, el plan de montaje, el método de medición y el intervalo de inspección.
La empresa tiene experiencia con aceros al carbono y aceros aleados, aceros inoxidables como 303, 304, 304L, 316, 316L, 321 y 904L, C276 y aleaciones a base de níquel para servicios químicos, así como aleaciones de aluminio. El grado específico, la condición, la dureza, la exposición a la corrosión y los requisitos de certificados deben evaluarse para cada proyecto.
La geometría, el material, la cantidad y los requisitos de inspección influyen en el costo del material en bruto, la programación, el montaje, el tiempo de corte, el desgaste de las herramientas, el trabajo necesario para los dispositivos de sujeción, la inspección y el alcance de los procesos externos. Las cotizaciones son más fáciles de comparar cuando todos los proveedores reciben la misma revisión, condición del material, cantidad y criterios de aceptación.
Zhenling puede recibir planos o muestras para revisar la fabricación a medida. El resultado útil es una lista de preguntas pendientes y decisiones condicionadas sobre la secuencia de fabricación; la fabricabilidad final, el precio y el plazo de entrega dependen de la definición real del producto y del alcance del pedido.
El fresado CNC puede servir para prototipos, producción de bajo volumen y pedidos recurrentes, pero cada etapa requiere controles distintos. Un prototipo pone a prueba los supuestos sobre el diseño y el acceso, mientras que la producción recurrente exige estabilidad de los dispositivos de sujeción, gestión de revisiones, frecuencia de inspección y un paquete de evidencia definido.
El alcance de los documentos disponibles se acuerda para cada proyecto y se indica en la cotización y la orden de compra. Solicite el certificado de material preciso, el informe dimensional, el registro de la primera pieza de producción, el alcance del muestreo o de la inspección del 100%, el informe de trazabilidad y los resultados de las pruebas específicas que requiera el pedido.
El torneado puede ser una opción rápida cuando importan las relaciones coaxiales, como las de diámetros y orificios, mientras que el fresado cobra importancia para piezas con contornos y caras complicados. Luego es posible combinar ambos procesos para crear perfiles más complejos.
Pregunte cómo controla Zhenling las características geométricas críticas, los montajes, las especificaciones de materiales, los esquemas de acotación, los criterios de aceptación y las excepciones durante la fabricación de piezas. Esta evidencia ayuda a determinar la profundidad de la revisión y el grado de confianza que un comprador puede depositar en los datos de producción e inspección de la empresa. La antigüedad de las máquinas o una lista general de equipos no demuestra la capacidad de un proveedor para fabricar piezas de producción.






