Póngase en contacto con Zhenling

Mecanizado CNC de acrílico (PMMA): guía de ingeniería

Actualizado en agosto de 2026
Cómo planificar el mecanizado CNC de acrílico (PMMA)
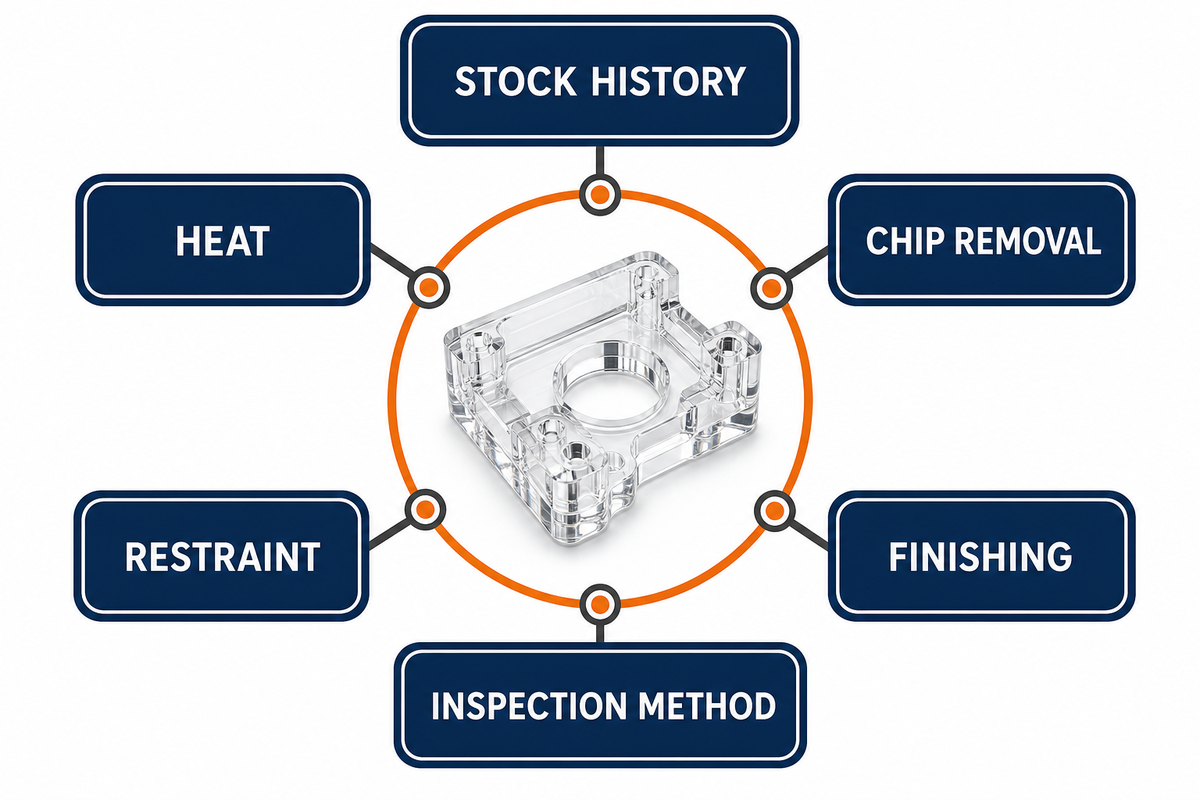
El acrílico transparente puede salir de la máquina CNC con una apariencia aceptable y aun así fallar después del pulido, el ensamble, la limpieza o la inspección óptica. El mecanizado CNC de acrílico (PMMA) consiste en fresar o tornear de forma controlada material en bruto de polimetilmetacrilato para obtener una pieza y una condición de entrega definidas. El historial del material, el calor, la evacuación de virutas, la sujeción, el acabado, el contacto posterior con fluidos y el método de inspección influyen en esa condición.
Respuesta rápida
Planifique el mecanizado CNC de acrílico (PMMA) como un conjunto de condiciones vinculadas, no como una búsqueda de una sola velocidad del husillo. Identifique el material en bruto de PMMA y su orientación exactos, establezca un intervalo pequeño de pruebas para evaluar el calor y el comportamiento de las virutas, adapte el soporte a cada característica geométrica, defina la condición posterior al acabado e inspeccione la pieza a una temperatura acordada con métodos relacionados con su función. Cuando aparezca un defecto, siga una secuencia de causas y comprobaciones antes de modificar cualquier ajuste.
¿Qué cambia realmente el mecanizado CNC de acrílico (PMMA)?
El PMMA, conocido comúnmente como acrílico o vidrio acrílico, es un termoplástico transparente. El fresado CNC y el torneado CNC permiten obtener una geometría precisa sin herramental de moldeo, pero el corte también modifica el material cerca de la nueva superficie. Esta distinción determina todas las decisiones posteriores sobre la evidencia.
La transparencia por sí sola no establece un grado ni una condición de cumplimiento. Etiquetas como «dispositivos médicos» describen un contexto de aplicación, no un grado de material verificado ni un resultado de cumplimiento. La selección del material debe basarse en la función, la exposición y los requisitos de evidencia reales, no solo en la transparencia.
Aclare los términos de búsqueda antes de comparar procesos
Nota terminológica: «Acrylic CNC machining», «CNC acrylic machining», «PMMA CNC», «acrylic machining» y «machining PMMA» son variantes de búsqueda. En esta guía para comprender el mecanizado de PMMA, describen el proceso sustractivo de mecanizado de plástico acrílico para producir acrílico mecanizado o piezas mecanizadas por CNC. PMMA también se conoce como acrílico, mientras que acrílico se usa además como nombre genérico para láminas comercializadas con varios nombres comerciales.
En las búsquedas, este tema también aparece junto con acabado superficial, señalización, policarbonato, resistencia al impacto, resistencia química y las expresiones «amplio campo de aplicaciones» y «amplia variedad de aplicaciones». Estas expresiones sirven para orientar la investigación; no demuestran que el grado seleccionado cumpla una propiedad o un requisito reglamentario. Del mismo modo, acrílico colado y acrílico extruido son términos de búsqueda sobre la forma de suministro; no sustituyen la documentación del material ni una prueba controlada. Otros términos de búsqueda —«aplicaciones del mecanizado CNC», «servicios de mecanizado de acrílico», «piezas de plástico», «señalización y exhibición», «variedad de aplicaciones», «mecanizado de plástico», «aplicaciones en exteriores», «guardas para máquinas», «luz UV» y «resistente a la luz UV»— sirven para navegar, pero no demuestran idoneidad, rendimiento ni cumplimiento.
Quienes quieran informarse sobre el mecanizado CNC de acrílico deben distinguir la operación del requisito: cortar acrílico o cortar PMMA significa retirar material, pero el corte del acrílico no define el acabado de su superficie. Las piezas a medida pueden requerir estabilidad dimensional, dureza superficial, datos ópticos o control de grietas durante el mecanizado; por eso, el plano debe especificar qué condición importa.
Esta guía no considera que una etiqueta de aplicación demuestre resistencia a los rayos UV; el comportamiento frente a la radiación UV sigue siendo un requisito independiente del material y de las condiciones de servicio.
Del mismo modo, expresiones de marketing como «opción popular para el mecanizado CNC», «el PMMA ofrece varias ventajas», «varias ventajas» o «relativamente fácil de mecanizar» no constituyen evidencia del proceso. Incluso si una herramienta se describe como diseñada específicamente para acrílico o se afirma que un plástico se usa en el mecanizado CNC, hace falta una prueba vinculada con el material en bruto, la geometría, la evacuación de virutas y los criterios de aceptación.
Esa capa modificada importa. El corte genera calor y fuerza, deja polímero nuevo al descubierto, produce una textura siguiendo la trayectoria de la herramienta y puede alterar las tensiones alrededor de un borde o un barreno. En el estudio revisado por pares sobre PMMA, el fresado modificó la tensión a la que comenzaba el agrietamiento por tensión bajo sus condiciones específicas de material en bruto convencional y orientado. La exposición al alcohol volvió a modificar el resultado. Los umbrales exactos informados no se pueden trasladar a otro grado o proceso, pero el mecanismo sirve como advertencia: el mecanizado y el contacto químico posterior son decisiones relacionadas, no sucesos aislados. Consulte el estudio completo sobre agrietamiento del PMMA.
Por eso, que «las dimensiones eran correctas al salir de la máquina» es solo uno de los puntos de control. El producto final también puede requerir una pared estable, un borde pulido, opacidad controlada, una operación de unión adhesiva o resistencia a un líquido de limpieza especificado. Cada requisito cambia la evidencia que debe recopilarse.
Empiece por la condición del material en bruto de PMMA, no por la trayectoria de la herramienta
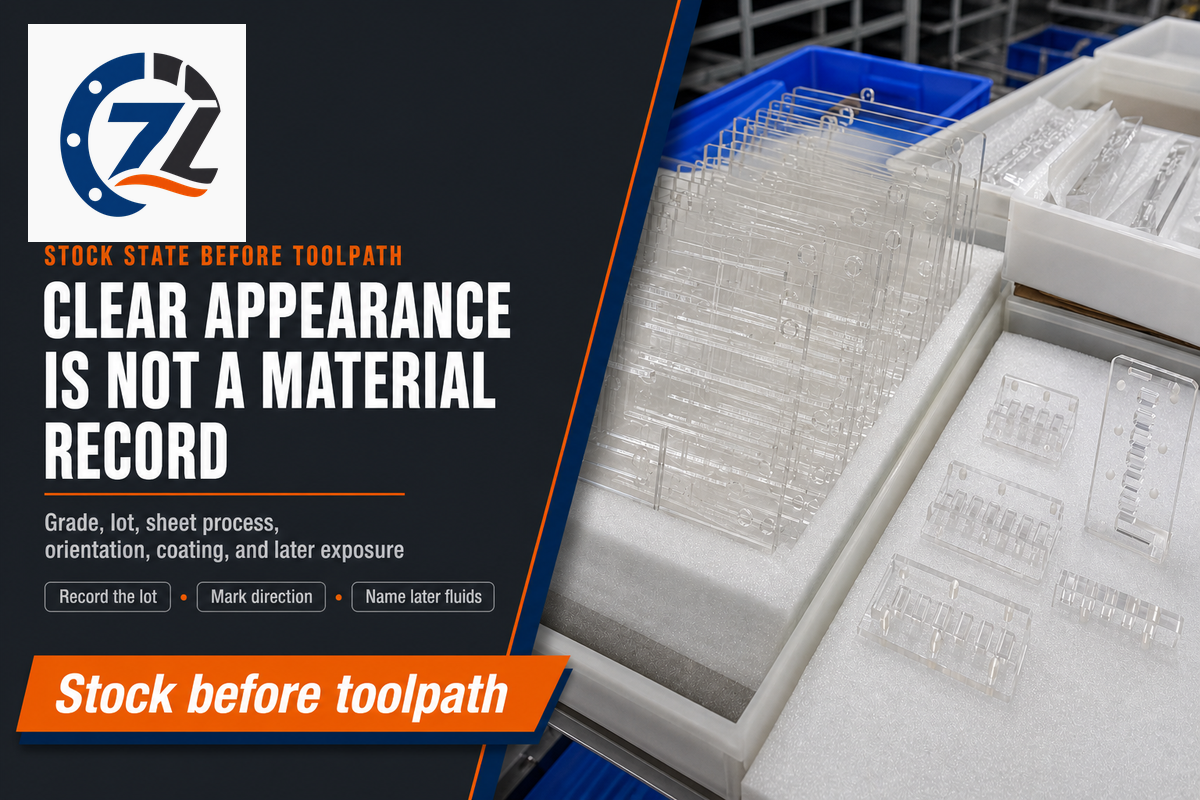
Estas preguntas de aceptación posteriores hacen que la identidad del material en bruto sea el siguiente punto de control. «Acrílico» en un plano no es una definición completa del material. Que sea colado o extruido es un dato sobre la identidad del material en bruto, no un veredicto completo sobre su mecanizado. Cuando corresponda, el PMMA convencional y el orientado por estiramiento agregan otra consideración: la dirección puede importar. La forma de suministro, la orientación y el historial térmico previo definen la condición del material en bruto que se registra para la prueba.
ASTM D4802-16(2024) abarca oficialmente las láminas monolíticas de metacrilato para aplicaciones de uso general. Puede ayudar a identificar la documentación de una lámina, pero no establece el proceso de mecanizado CNC ni los criterios de aceptación óptica de la pieza terminada.
Registro mínimo del material en bruto para una prueba significativa
- grado, fabricante, lote y documento aplicable del material;
- forma de suministro colada o extruida, además de la condición convencional u orientada por estiramiento, cuando corresponda;
- espesor nominal y medido antes del mecanizado;
- dirección de la lámina marcada en el bloque, cuando la orientación pueda importar;
- estado de la película protectora, el recubrimiento, el color y la formulación UV;
- acondicionamiento, almacenamiento y cualquier tratamiento térmico previo;
- limpiadores, refrigerantes, adhesivos y fluidos de servicio que se usarán posteriormente.
Si llega un lote de reemplazo, considérelo un cambio de condición. Un programa que funciona aporta evidencia para la combinación registrada de material y proceso, pero no demuestra que todos los bloques de acrílico reaccionen igual.
Identificar el material en bruto también evita un error común de comunicación: usar «PMMA transparente» tanto para especificar el material como para definir un requisito de apariencia. En el primer caso, describe una familia de polímeros y una forma de suministro; en el segundo, puede requerir una muestra visual, un valor de opacidad, un método de transmitancia o límites para las marcas de herramienta. Mantenga esos registros separados para que una sustitución de compra no cambie silenciosamente un requisito funcional.
Controle el calor mediante la viruta, la herramienta y la trayectoria
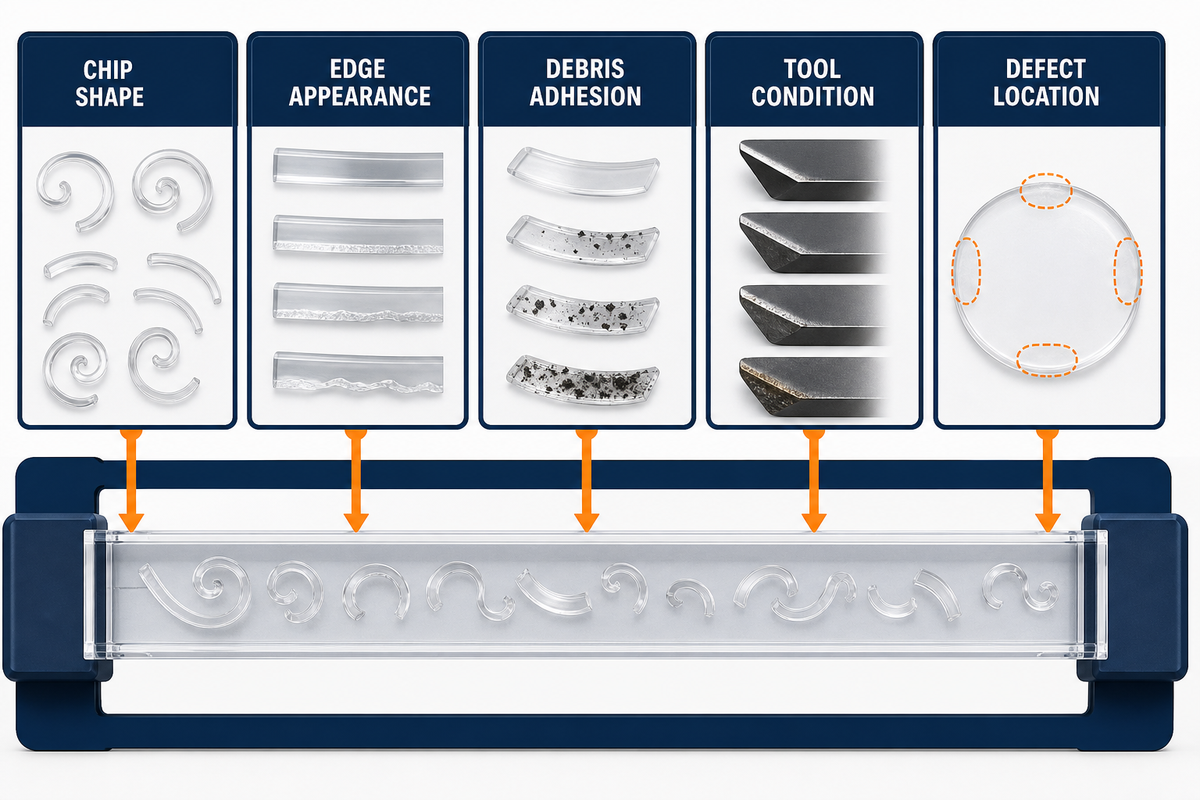
En el mecanizado de PMMA, una viruta limpia se lleva el material y el calor. El frotamiento deja más energía cerca del borde y puede causar embadurnamiento, una superficie brillante por un nuevo corte, residuos adheridos o cambios en el sonido. El astillado puede apuntar a otras causas: carga frágil en el borde, soporte deficiente, una entrada inadecuada, desgaste de la herramienta o una incompatibilidad con la condición del material en bruto.
En un experimento de micromecanizado de alta velocidad, la superficie y la morfología de las virutas de PMMA cambiaron significativamente con la temperatura en esa configuración de prueba. En las condiciones de laboratorio se informaron valores aproximados de 45 nm cerca de 70 °C y de 180 nm cerca de 120 °C. Esos valores de rugosidad y temperaturas no son parámetros de ajuste para el taller. Lo que sí puede aplicarse es la relación observada: la temperatura, la formación de virutas y el resultado superficial cambiaron conjuntamente. Consulte las condiciones indicadas en el experimento revisado por pares.
La geometría de la herramienta, la condición del filo, el contacto con la pieza, el avance por diente, la velocidad del husillo, la profundidad, la estrategia de refrigeración o aire y la evacuación deben considerarse en conjunto. Aunque una herramienta de corte afilada deje de frotar, eso no necesariamente evita que las virutas vuelvan a cortarse. Un mayor flujo de aire puede mover las virutas, pero no confirma que un refrigerante, sellador o adhesivo sea químicamente compatible con la pieza terminada.
Observe antes de cambiar
Registre la forma de las virutas, el aspecto del borde, la adhesión de residuos, el sonido, la condición de la herramienta y la ubicación del defecto. Luego cambie un factor controlado dentro de una prueba acotada. Modificar cinco variables ocultas puede mejorar la apariencia de la siguiente pieza, pero destruye la evidencia necesaria para repetir el resultado.
Adapte la geometría de las características a la sujeción y la dirección de corte
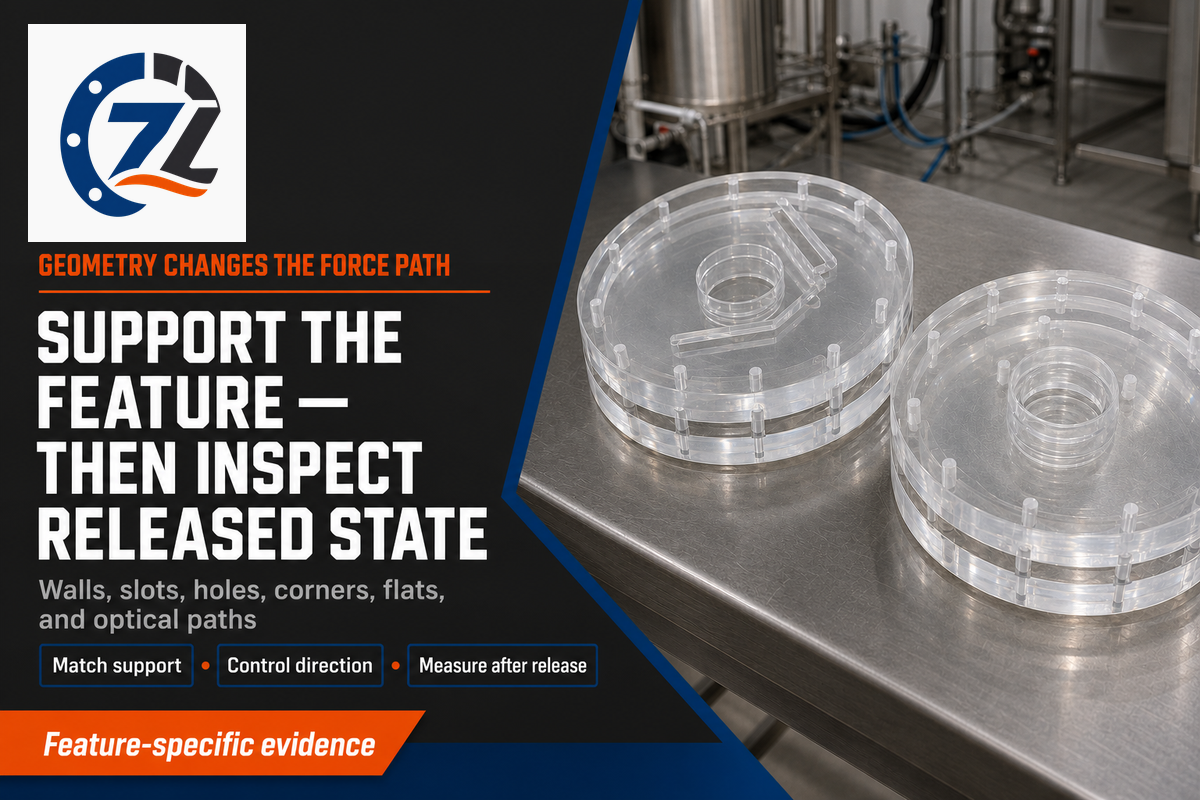
Una vez observado el comportamiento de las virutas, la geometría determina cómo llega la fuerza de corte a la pieza de trabajo. Las placas gruesas, las láminas delgadas y las paredes microfluídicas no se comportan igual. La altura de cada característica geométrica, la rigidez local, la longitud sin soporte, los radios de esquina, la posición de sujeción, la cobertura del vacío y el orden de mecanizado determinan cómo se transmite la fuerza durante el corte. Al retirar el material circundante, una preparación de desbaste que antes era estable puede volverse inestable.
En 2025, un estudio de micromecanizado comparó paredes de PMMA de 50 μm (0.05 mm), 100 μm (0.10 mm) y 150 μm (0.15 mm) en dispositivos microfluídicos y encontró que la desviación de la pared dependía tanto del espesor como de la estrategia de fresado. El estudio aporta evidencia valiosa de que la estrategia y el soporte importan. No establece una regla universal de espesor mínimo de pared de 0.15 mm para piezas de acrílico mecanizadas por CNC. La escala del dispositivo, las herramientas, el material y el método de aceptación delimitan su aplicabilidad. Consulte el estudio completo sobre paredes delgadas.
¿Qué detalles de diseño conviene probar desde el principio?
- paredes delgadas que pierden soporte durante la pasada final;
- ranuras profundas donde las virutas pueden volver a cortarse o acumularse;
- barrenos pequeños cerca de un borde o una unión adherida;
- esquinas internas agudas que concentran tensiones;
- áreas planas grandes afectadas por la deformación causada por el vacío o las abrazaderas;
- superficies cuyas marcas de herramienta quedan en una trayectoria óptica;
- características geométricas inspeccionadas después del pulido, la limpieza o el ensamble.
Por eso, los consejos de diseño deben relacionarse con la función. Aumentar un radio cambia el acceso de la herramienta de corte y la geometría de la esquina, pero el plano debe especificar qué borde, superficie o pared es crítico y cómo se aceptará.
Si ya se seleccionó una secuencia de fabricación de 5 ejes, consulte la guía de mecanizado CNC de 5 ejes para separar la evidencia de la máquina, el posprocesador, el programa y la pieza durante la validación.
Establezca una ventana de proceso sin copiar velocidades y avances universales
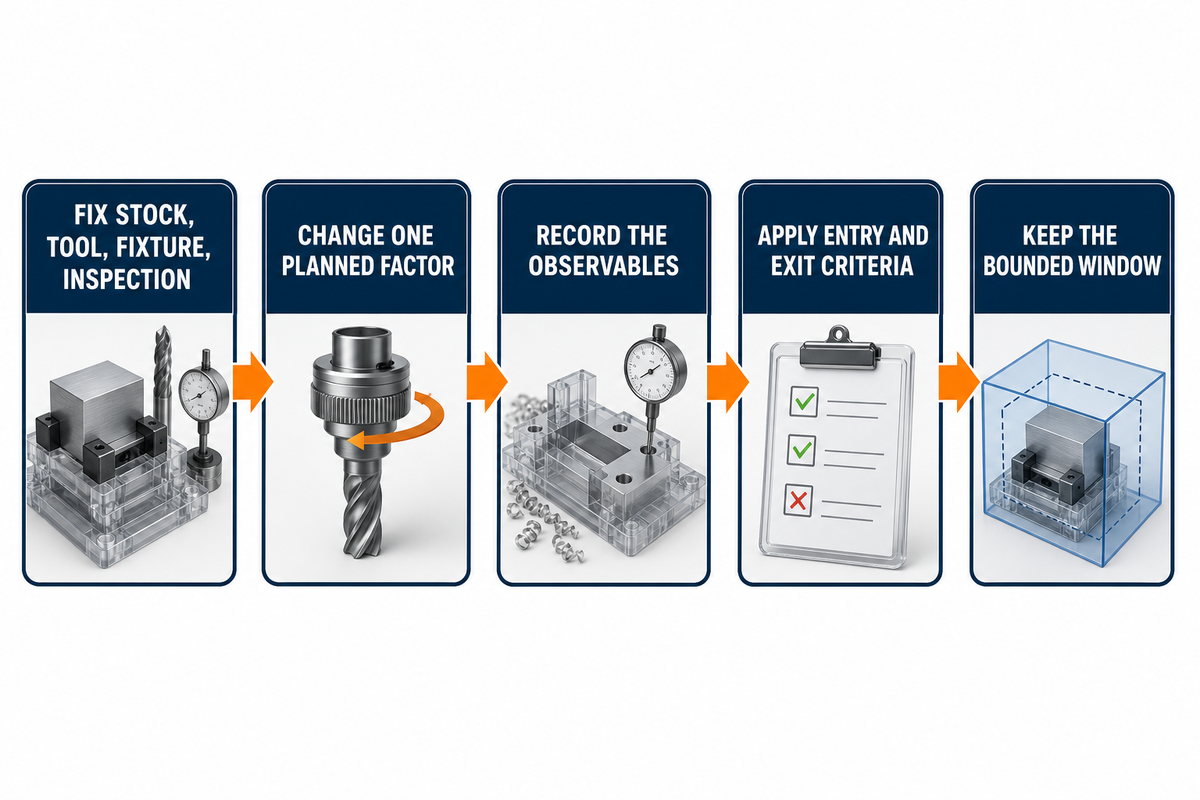
Estos riesgos específicos de cada característica también explican por qué una velocidad del husillo o un avance publicados no constituyen una ventana de proceso. Esos valores no consideran el diámetro de la herramienta, el número de filos, la geometría del filo, el descentramiento, el contacto, la forma de suministro del material en bruto, la sujeción, la dinámica de la máquina, la evacuación de virutas ni la definición de una pasada. Incluso las velocidades de corte calculadas a partir del diámetro y las revoluciones no indican cuánto material retira cada diente.
Un registro de investigación de Northumbria University describe un estudio de fresado de PMMA con 12 pruebas que variaron la velocidad del husillo entre 1,000–4,000 rpm, la profundidad entre 0.2–1.1 mm y el avance entre 25–100 mm/min, mientras medían la rugosidad, las respuestas térmicas y la morfología de las virutas. Este registro público respalda un enfoque de prueba con varios factores; esos intervalos corresponden a ese artículo y a esa máquina. No son una receta de producción lista para usar.
| Etapa de prueba | Mantener constante | Cambiar deliberadamente | Registrar |
|---|---|---|---|
| Material | grado, lote, espesor, orientación | ninguno durante la comparación de parámetros | identidad y acondicionamiento del bloque |
| Corte | herramienta y trayectoria programada | un factor acotado de avance, velocidad o contacto | virutas, sonido, borde, residuos, etapa del ciclo |
| Característica geométrica | soporte y configuración de medición | estrategia u orden de pasadas | forma, posición, desviación de pared, superficie |
| Herramienta | geometría, condición del filo, descentramiento | un factor identificado de la herramienta | identidad de la herramienta, desgaste y condición observada del filo |
| Sujeción | referencia, mapa de sujeción con abrazaderas o vacío | una condición de soporte o liberación | mediciones con la pieza sujeta y liberada |
| Evacuación | configuración del recinto y del sistema de recolección | una condición de aire, refrigerante o trayectoria | nuevo corte de virutas, acumulación y residuos |
| Acabado | sobrematerial mecanizado e identidad de la superficie | una etapa de acabado definida | geometría, textura, apariencia y defectos |
| Exposición | limpiador, adhesivo, carga, tiempo | una condición aprobada de contacto posterior | agrietamiento por tensión, grietas y cambio funcional |
| Condición posterior | acabado, tiempo de reposo, temperatura de inspección | solo la variable posterior al proceso planificada | dimensiones, opacidad o transmitancia si se requieren, defectos |
Establezca los criterios de entrada y salida antes de fabricar la primera muestra de prueba. Una ventana útil indica qué combinación se probó, qué evidencia cumplió los criterios, qué falló y qué sigue sin conocerse. Ese registro tiene un alcance más acotado y es mucho más fácil de transferir que «estos ajustes funcionaron una vez».
Ejemplo de una decisión basada en una prueba acotada
Supongamos que la primera muestra presenta residuos adheridos en una ranura profunda, pero los bordes exteriores son aceptables. Registre la ubicación de la ranura, la forma de las virutas, la condición de la herramienta, el contacto y la secuencia de evacuación. Mantenga constantes el material en bruto, la herramienta, el dispositivo de sujeción y la condición de inspección; pruebe un solo cambio planificado en la evacuación o el contacto. La conclusión no es «funcionó más rápido», sino «bajo esta condición registrada, el factor modificado eliminó el síntoma en la ranura sin incumplir los criterios dimensionales y de borde especificados».
Conserve la cronología de fallas superficiales del PMMA antes de retrabajar
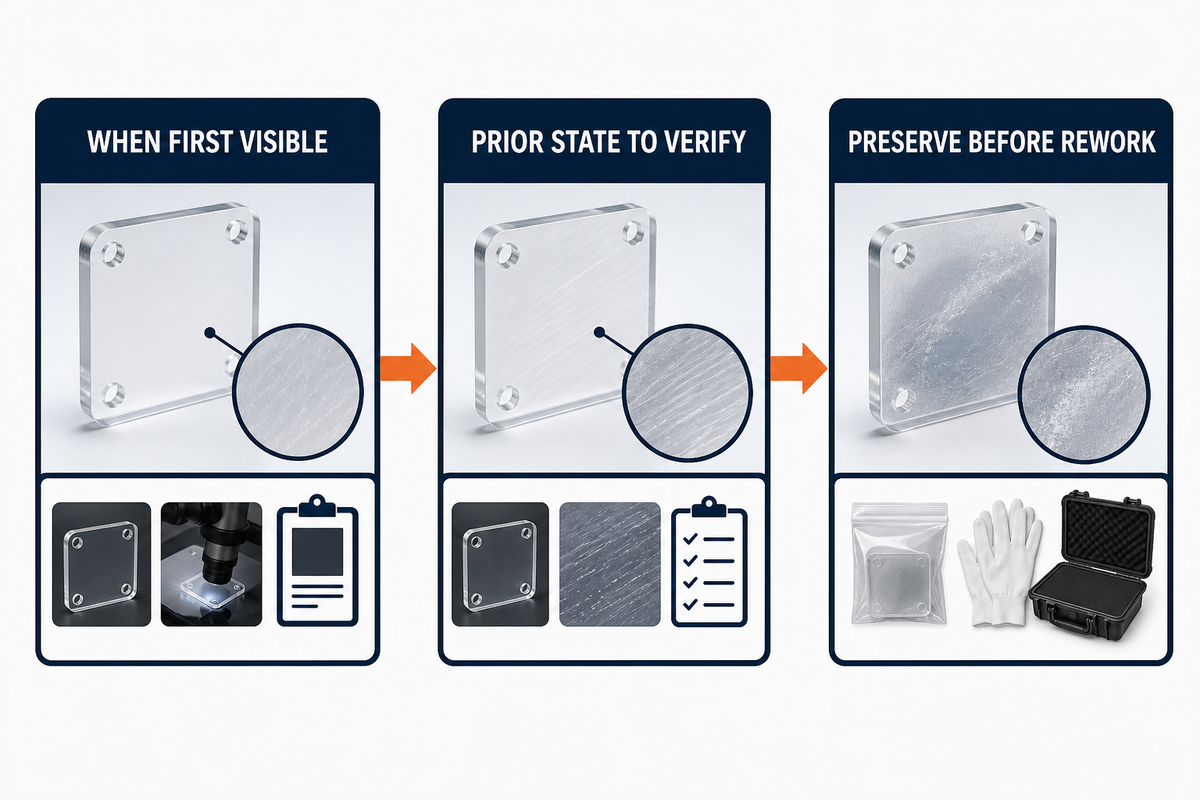
Las fallas del PMMA a menudo solo se hacen visibles cuando cambia la condición de la superficie, la carga, el fluido o la inspección. Un borde opaco puede deberse al calor de corte, a un nuevo corte de virutas, a residuos del acabado, a la exposición durante la limpieza o a las condiciones de inspección. La cronología de fallas superficiales del PMMA registra cuándo apareció el cambio por primera vez, qué condición anterior se debe verificar y qué evidencia física debe conservarse antes de limpiar o retrabajar la pieza.
| Tipo de síntoma | Cambio observado; causas posibles aún sin confirmar | Qué revisar después y qué evidencia conservar |
|---|---|---|
| Borde fundido o embadurnado | Se observa por primera vez al salir de la máquina; condición anterior candidata para verificar: material en bruto intacto o característica geométrica anterior | imagen ampliada del borde, virutas, filo de la herramienta e imagen de la zona de contacto antes de limpiar |
| Esquina astillada | Se observa por primera vez en la entrada o la salida; condición anterior candidata para verificar: esquina intacta antes de ese movimiento de la herramienta | fragmento, posición de la esquina, dirección del bloque, mapa de sujeción y registro de la trayectoria de la herramienta |
| Pared deformada tras liberar la pieza | Se observa por primera vez después de soltar las abrazaderas o dejar reposar la pieza; condición anterior candidata para verificar: geometría con la pieza sujeta | datos comparativos con la pieza sujeta y liberada, imagen de la pared, tiempo de reposo y temperatura |
| Agrietamiento por tensión tras la limpieza o la unión | Se observa por primera vez después de la limpieza o la unión especificadas; condición anterior candidata para verificar: superficie antes de la exposición | imagen anterior a la exposición, lote, superficie, identificación del fluido, tiempo de exposición y carga |
| Parece transparente a simple vista, pero no pasa la comprobación óptica | Se observa por primera vez durante la comprobación óptica; condición anterior candidata para verificar: condición visual o de limpieza previa declarada | registro de limpieza, método del instrumento, área de muestreo y datos comparativos de forma y superficie |
| Franja opaca cerca de un borde | Se observa por primera vez después del corte, la limpieza o el pulido; condición anterior candidata para verificar: imagen de la superficie anterior | ubicación de la franja, recorrido de las virutas, registro de residuos e imágenes antes y después del acabado |
| Grietas finas tras el ensamble | Se observan por primera vez después del ajuste, el apriete o el contacto con fluidos; condición anterior candidata para verificar: pieza liberada antes del ensamble | par de apriete, ajuste, imagen del borde del barreno, identificación del fluido y cronología de exposición |
| Rotura o rebaba en un barreno | Se observa por primera vez en la salida del barreno; condición anterior candidata para verificar: cara de entrada o punto de control de profundidad anterior | imagen de la cara de salida, soporte posterior, recorrido de las virutas, filo de la herramienta y registro de la profundidad anterior |
| Cambios dimensionales después del pulido | Se observan por primera vez después del pulido; condición anterior candidata para verificar: medición antes del acabado | mediciones comparativas, método, sobrematerial de acabado, tiempo de reposo, temperatura y preparación de medición |
La cronología no determina quién tiene la culpa. Protege la superficie defectuosa y su historial de exposición para evitar que la limpieza, el pulido, el desensamble o una nueva pasada de CNC los borren. Conserve la pieza, registre dónde y cuándo apareció el cambio y compárelo con la condición anterior candidata. Solo los registros contemporáneos permiten establecer si esa condición anterior realmente cumplía los criterios.
Trate el pulido y la inspección como nuevas condiciones del proceso
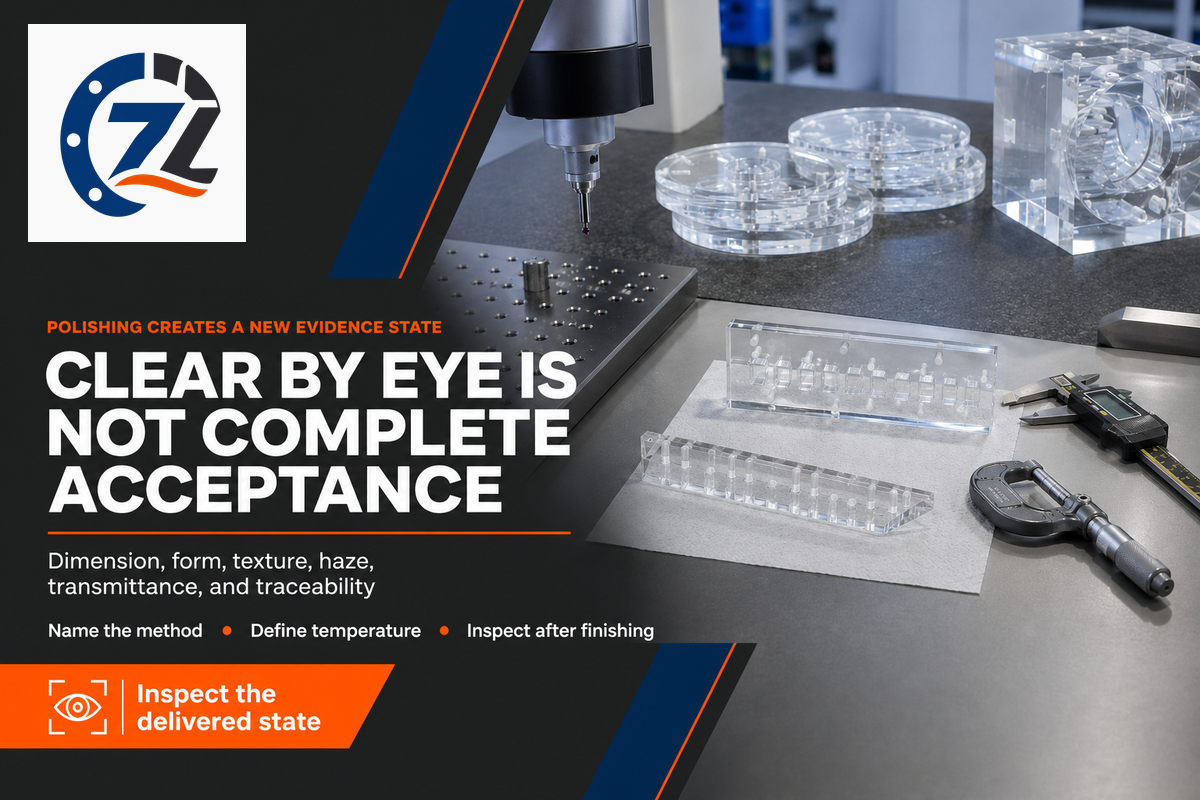
Una vez que se identifica la etapa del proceso vinculada con un síntoma, el acabado final entregado aún necesita su propia condición definida. Una superficie fresada, un borde pulido mecánicamente y un borde con acabado térmico son condiciones de entrega distintas. El acabado puede cambiar la geometría, la textura, la apariencia y la evidencia disponible para la aceptación. Que un acabado parezca ópticamente transparente a simple vista no demuestra automáticamente la planitud, el perfil, la opacidad, la transmisión de luz ni la ausencia de daños bajo la superficie.
La revisión de ASME sobre corte de ultraprecisión considera la topografía superficial, la forma geométrica y los daños bajo la superficie como cuestiones distintas. También clasifica el torneado y el fresado con diamante como procesos especializados. Esto no garantiza un resultado óptico con el fresado CNC convencional; explica por qué un solo valor de rugosidad o una fotografía pueden ser evidencia incompleta.
Si la pieza tiene un requisito óptico, especifique la propiedad y el método. ASTM D1003-21 describe procedimientos instrumentales para medir la opacidad y la transmitancia luminosa de plásticos transparentes. El método no determina el límite del proyecto. Ese límite debe definirse en los planos, las especificaciones o las muestras aprobadas del proyecto.
¿Qué debe incluir la condición de inspección?
- la condición tal como se mecanizó, pulida, limpiada, recubierta o ensamblada;
- la temperatura de inspección, el tiempo de estabilización y la condición de sujeción;
- el sistema de referencias y las características geométricas medidas tras liberar la pieza del dispositivo;
- el instrumento, el área de muestreo, la dirección y la limpieza de la superficie;
- criterios de aceptación independientes para las dimensiones, la forma, la textura y las propiedades ópticas;
- el criterio acordado para los defectos visuales y las muestras de referencia.
Las directrices de metrología dimensional de NIST explican que la temperatura, la corrección por expansión, los gradientes y la incertidumbre influyen en el resultado dimensional. La monografía de NIST trata sobre metrología general, no sobre parámetros de corte de PMMA. En este caso, su enseñanza es que resulta difícil comparar entre distintas ubicaciones una dimensión sin condiciones de medición definidas. La guía relacionada de mecanizado CNC de precisión explica cómo interpretar tolerancias y registros de inspección sin considerar una sola medición como prueba completa.
Para piezas con varias funciones, use un mapa de aceptación. Una cara de sellado puede requerir comprobaciones de forma y defectos; un área de visualización puede necesitar datos de opacidad o transmitancia; un borde adherido puede requerir condiciones definidas de limpieza y preparación superficial. Una nota general como «pulir todas las superficies» puede ocultar esas obligaciones distintas y dificultar el diagnóstico de una falla posterior.
Mantenga el control del polvo de PMMA dentro de una evaluación de seguridad específica para el sitio
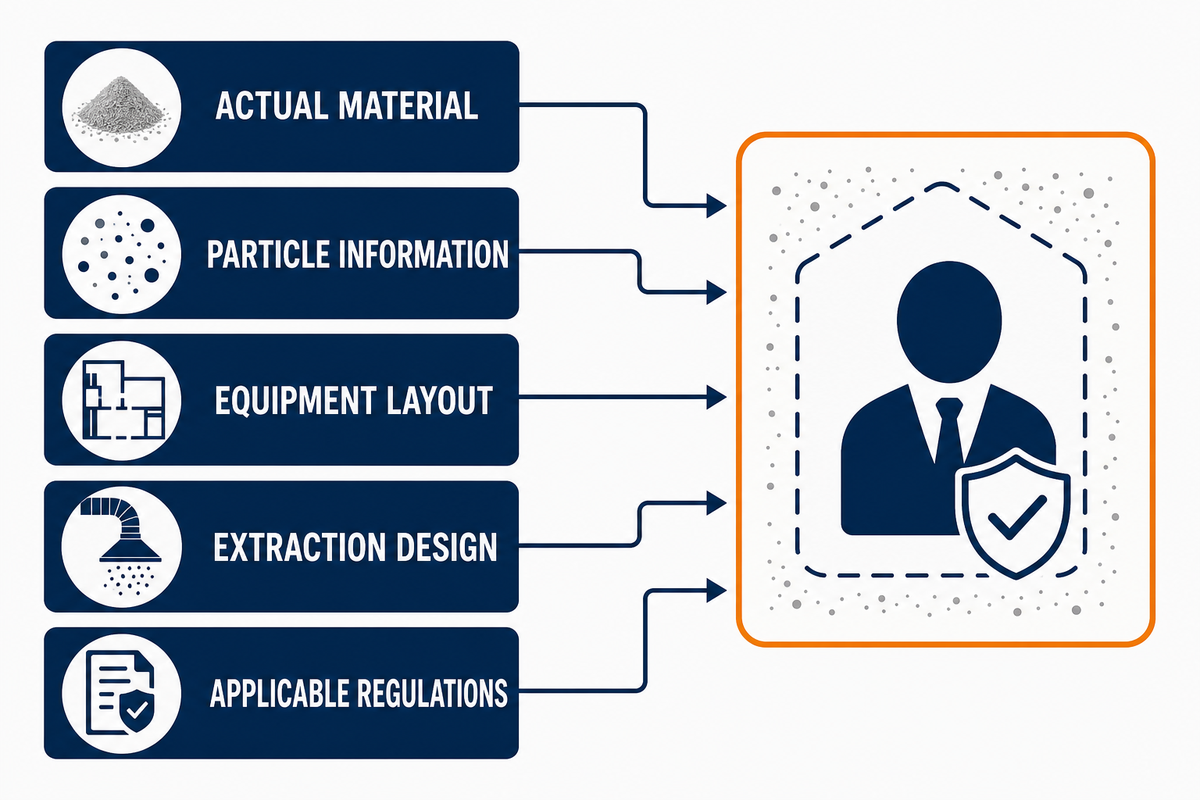
El fresado, el ruteado, el desbarbado y el pulido pueden generar virutas y partículas finas en distintas proporciones. El recinto de la máquina, el sistema de extracción, el método de limpieza, las fuentes de ignición, la acumulación de polvo y las normas locales influyen en el riesgo en el lugar de trabajo. Un artículo no puede determinar si una instalación específica alcanza una concentración peligrosa de polvo ni prescribir el sistema de control.
«Cualquier material combustible puede arder rápidamente cuando está finamente dividido».
Directrices de OSHA sobre polvo combustible
OSHA incluye los plásticos entre los materiales que pueden explotar en forma de polvo bajo las condiciones requeridas. Por otra parte, un estudio revisado por pares publicado en el Journal of Hazardous Materials probó nubes de polvo de PMMA expuestas a puntos calientes y chispas eléctricas. El experimento respalda una evaluación específica del material; sus valores de laboratorio no son límites aplicables al lugar de trabajo.
Proporcione a un profesional de seguridad calificado información sobre el material real, las partículas, la disposición del equipo, el diseño de extracción y las normas aplicables. No suponga que el proceso es seguro porque produce principalmente virutas visibles.
Elabore el pasaporte de aceptación de superficie y exposición del PMMA
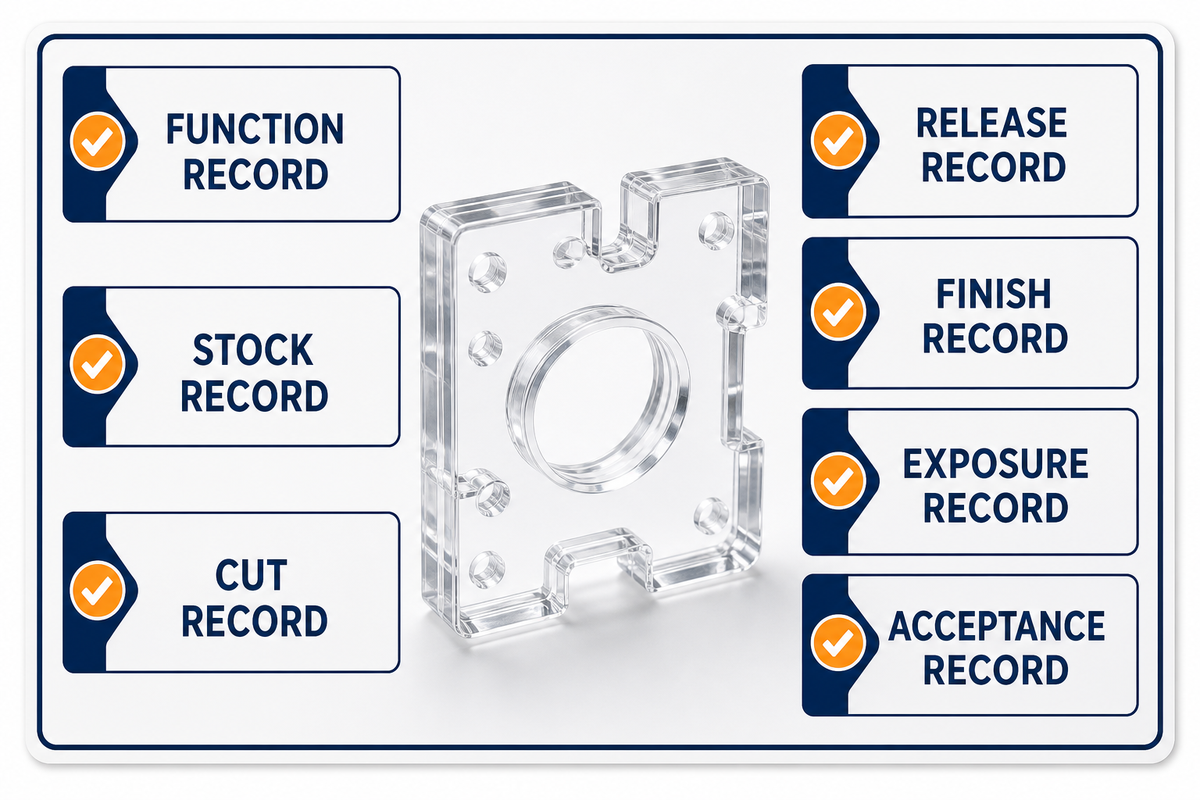
El expediente de aceptación de superficies y exposición del PMMA documenta la condición de una pieza entregada. Reúne el historial de la superficie, el contacto posterior con fluidos, la geometría liberada y el método de aceptación, para que una pieza de apariencia transparente no quede separada de las evidencias que la califican.
- Registro de función: función, características geométricas críticas, apariencia, propiedades ópticas, fluidos posteriores y métodos de aceptación.
- Registro del material en bruto: grado, lote, proceso de fabricación de la lámina, espesor, orientación, recubrimiento, acondicionamiento y dirección de la pieza en bruto.
- Registro de corte: identificación y desgaste de la herramienta, descentramiento, dispositivo de sujeción, trayectoria, contacto de corte, velocidad, avance, evacuación de virutas e indicadores de calor observados.
- Registro de liberación: geometría y superficie después de retirar la pieza del dispositivo de sujeción y cuando alcanza la condición de medición acordada.
- Registro de acabado: pulido, limpieza, recubrimiento, preparación para unión y cualquier cambio en la geometría o apariencia.
- Registro de exposición: carga de ensamble, limpiador, adhesivo, residuos de refrigerante, alcohol o fluido de servicio, con el tiempo y la temperatura correspondientes.
- Registro de aceptación: registros dimensionales, geométricos, de superficie, ópticos, visuales y de trazabilidad vinculados a la condición real de entrega.
Un defecto que aparece tiempo después debe rastrearse en el expediente sin borrar las evidencias anteriores. Por ejemplo, la formación de microfisuras después de la limpieza puede requerir consultar el registro de exposición, el registro de acabado, las imágenes de la superficie mecanizada y la orientación del material en bruto, no solo reducir el avance.
Cuando los registros estén completos, revise con Zhenling el estado de la superficie del PMMA, la exposición posterior y los métodos de aceptación. Esa página de servicio está destinada a definir la configuración y solicitar una cotización; esta guía se centra en las decisiones de ingeniería y su verificación.
Para información general sobre proyectos CNC, la guía de costos del mecanizado CNC explica cómo el montaje y la inspección afectan el costo. No reemplaza la página del servicio de PMMA como vía para definir la configuración y solicitar una cotización.
Conclusiones clave
En conjunto, los registros del expediente dan lugar a estas reglas prácticas.
- Defina la presentación, el lote y la orientación del material en bruto de PMMA, así como la exposición química posterior, antes de considerar que los resultados de una prueba pueden aplicarse a otros casos.
- Considere las virutas, el estado del borde, los residuos y la respuesta de las características geométricas como evidencias relacionadas del calor y el corte.
- Vincule las recomendaciones para paredes delgadas con la geometría, el soporte, la estrategia y la aceptación; no convierta la escala de un estudio en una regla universal.
- Establezca un rango de prueba controlado en lugar de copiar velocidades y avances aislados.
- Distinga entre apariencia visual, dimensiones, forma geométrica, textura superficial, turbidez y transmitancia cuando la función lo requiera.
- Considere el acabado, la liberación del dispositivo de sujeción, la limpieza y el ensamble como cambios de estado que pueden requerir una nueva inspección.
- Base las decisiones sobre el polvo en la evaluación de seguridad específica del sitio.
Preguntas frecuentes
Las preguntas siguientes aplican estas reglas a decisiones comunes en el taller.
¿Se puede mecanizar acrílico con CNC sin que se derrita?
Sí. Un corte estable forma y evacua virutas de manera constante en vez de rozar el material, mientras la prueba mantiene bajo control el material en bruto, el estado de la herramienta, el contacto de corte, la evacuación y la condición de la pieza durante la inspección.
La combinación adecuada depende del material en bruto, la herramienta, el contacto de corte, el avance por diente, la velocidad del husillo, el descentramiento, la trayectoria y la evacuación. Comience con una pieza en bruto trazable y una herramienta afilada, observe las virutas y el borde, y mantenga fijos el dispositivo de sujeción y la condición de inspección. Confirme el resultado con una prueba acotada, en lugar de transferir los parámetros de una máquina desconocida.
¿Qué cambia entre el PMMA colado y el extruido en una prueba controlada?
La selección entre PMMA colado y extruido cambia el campo de la presentación del material que debe mantenerse constante y documentarse; por sí sola, no determina la calidad del mecanizado ni reemplaza una prueba con el grado y el lote reales.
La distinción entre colado y extruido es un campo de la identidad del material en bruto y no determina por sí sola la calidad del mecanizado; el material orientado por estiramiento agrega direccionalidad cuando corresponde. Compare el grado, el lote, el espesor, la dirección de la pieza en bruto, el estado posterior al acabado y la exposición posterior a fluidos reales. Que una prueba con material colado haya sido satisfactoria no descarta automáticamente el material extruido, y la etiqueta del material por sí sola no demuestra que la pieza terminada cumpla los requisitos.
¿Cómo se deben definir e inspeccionar las superficies acabadas de PMMA?
La respuesta debe especificar el estado del proceso en el momento de la entrega y el método de medición: apariencia visual, dimensiones, forma geométrica, rugosidad, turbidez, transmitancia o una combinación acordada después del acabado y la limpieza.
Una cara tal como sale del mecanizado, un borde pulido y una superficie de corte de ultraprecisión no son equivalentes. Especifique si la aceptación se basa en inspección visual, dimensiones, rugosidad, turbidez, transmitancia o una combinación. Defina también el área de muestreo, el estado de limpieza, la temperatura de inspección y la muestra de referencia, si se utiliza. Inspeccione después de los pasos de acabado especificados, porque el estado anterior de la pieza en la máquina puede no representar la superficie entregada.
¿Cómo se deben diseñar las paredes delgadas de PMMA para el fresado?
Diseñe cada pared delgada considerando su soporte, el material en bruto circundante, el orden de mecanizado, la dirección de corte, el comportamiento al liberar la pieza y el método de inspección; luego pruebe una geometría representativa en vez de copiar un mínimo universal.
La altura, la longitud y el espesor de la pared, el material en bruto circundante, el contacto de corte, la trayectoria de la herramienta y el comportamiento al liberar la pieza del dispositivo de sujeción son factores relevantes. Pruebe la geometría crítica a una escala representativa; no aplique como mínimo general de taller una dimensión de un estudio sobre microfluídica.
¿Qué evidencias sobre la condición de inspección debe conservar una prueba de PMMA?
Conserve la identidad, el lote y la orientación del material en bruto; el cambio controlado; el estado de la herramienta y el dispositivo de sujeción; las observaciones antes y después del acabado; las condiciones de inspección; los resultados medidos y la decisión de aceptación.
Registre la identidad del material en bruto y la dirección de la pieza en bruto, la característica geométrica de la probeta, el estado de la herramienta y el dispositivo de sujeción, imágenes de las virutas y los bordes, un cambio controlado, las mediciones con la pieza sujeta y una vez liberada, el estado de acabado y limpieza, la temperatura y el tiempo de reposo, el método de inspección, el resultado y el criterio de aprobación o rechazo. Si el acabado, la limpieza o el ensamble cambian el estado, repita las verificaciones afectadas en las condiciones acordadas para la entrega y conserve ambos registros, antes y después. Vincule todos los registros al mismo identificador de prueba para rastrear defectos posteriores sin tener que reconstruir la secuencia de memoria.
¿Necesita coordinar los requisitos del plano de PMMA y su aceptación?
Reúna la información sobre el estado del material en bruto, la geometría crítica, el acabado, la exposición posterior y las necesidades de inspección antes de conversar sobre el proyecto. Una conversación productiva distingue los requisitos fijos del plano de las cuestiones que deben probarse e identifica las evidencias del estado de entrega necesarias para la aceptación. Para las evidencias dimensionales, especifique claramente el estado de medición. Defina cada método de aceptación de forma explícita y medible, y vincúlelo con la función prevista.
Analice los requisitos del planoReferencias y fuentes
- Yan et al., estudio sobre temperatura y superficie en el micromecanizado de PMMA a alta velocidad, Polymers (2020).
- Yan et al., efectos del mecanizado y el alcohol en la formación de microfisuras en PMMA normal y orientado, texto completo (2023).
- Sucularli y Simsek, desviación de paredes de PMMA micromecanizadas según la estrategia, texto completo (2025).
- ASTM D4802-16(2024), alcance para láminas acrílicas de uso general.
- ASTM D1003-21, alcance del método de ensayo de turbidez y transmitancia luminosa.
- Doiron y Beers, monografía del NIST sobre metrología dimensional.
- Guía de OSHA sobre polvo combustible.
- Lucca et al., revisión de ASME sobre corte de ultraprecisión.
- Bu et al., experimento sobre ignición del polvo de PMMA y propagación de la llama, Journal of Hazardous Materials (2019).
Trending now




ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


