
Póngase en contacto con Zhenling

El mecanizado CNC de alto volumen se basa en un proceso controlado para fabricar cantidades repetidas de piezas en distintas series de producción. Escalar el proceso implica gestionar el costo de la producción aceptada, el tiempo de producción disponible y los cambios durante la vida útil de las herramientas. El tiempo de ciclo de un prototipo corto es un punto de partida; los pedidos recurrentes requieren un proceso integrado que abarque inspección, acabado y envío.
Por CYH · Actualizado en octubre de 2026
Antes de aumentar la cantidad liberada
Separe la demanda anual de cada lote de producción. Compare las cotizaciones con la misma cantidad aceptada y el mismo estado de acabado. Calcule la producción de la máquina contando cada pérdida una sola vez y luego revise las operaciones posteriores. Use resultados de producción ordenados cronológicamente para definir el plan de monitoreo y liberación.
En la industria del mecanizado, las distintas perspectivas se articulan cuando se pone el énfasis en la ruta de producción. Un ingeniero de producción considera los registros del ciclo y la vida útil de las herramientas; un comprador necesita un alcance de costos uniforme; y el equipo de calidad se centra en la medición. Integrar estas perspectivas facilita programar grandes cantidades de piezas sin ocultar rechazos, esperas ni tareas recurrentes de preparación. Los beneficios del mecanizado CNC se hacen efectivos cuando la ruta planificada puede ejecutarse al costo y la velocidad requeridos; eso determina el valor que aporta el mecanizado.
Qué significa en la práctica el mecanizado CNC de alto volumen
El mecanizado CNC de alto volumen consiste en una producción repetida y confiable. Se organiza en torno a una familia conocida de tipos de piezas, un calendario de liberaciones planificado y controles de proceso reutilizables. Considere la cantidad, el tiempo de ciclo, la estabilidad del diseño y el trabajo necesario después del corte. Las necesidades de mecanizado se definen según la demanda anual, el tamaño del lote y la frecuencia de entrega.
Las dimensiones físicas plantean otro conjunto de consideraciones. Los servicios de mecanizado CNC de piezas grandes se centran en el tamaño de la pieza de trabajo, su manipulación y el recorrido de la máquina; el mecanizado de piezas grandes debe atender esas limitaciones físicas. Un programa para fabricar miles de pasadores pequeños puede requerir muy poco espacio en comparación con el mecanizado de piezas grandes, que puede implicar una serie corta de carcasas pesadas y voluminosas. Incluso con un pedido pequeño, mover piezas grandes de gran diámetro puede requerir un manejo especial. En la manufactura moderna, indique por separado las dimensiones y las cantidades: producir grandes cantidades no necesariamente requiere piezas de trabajo grandes.
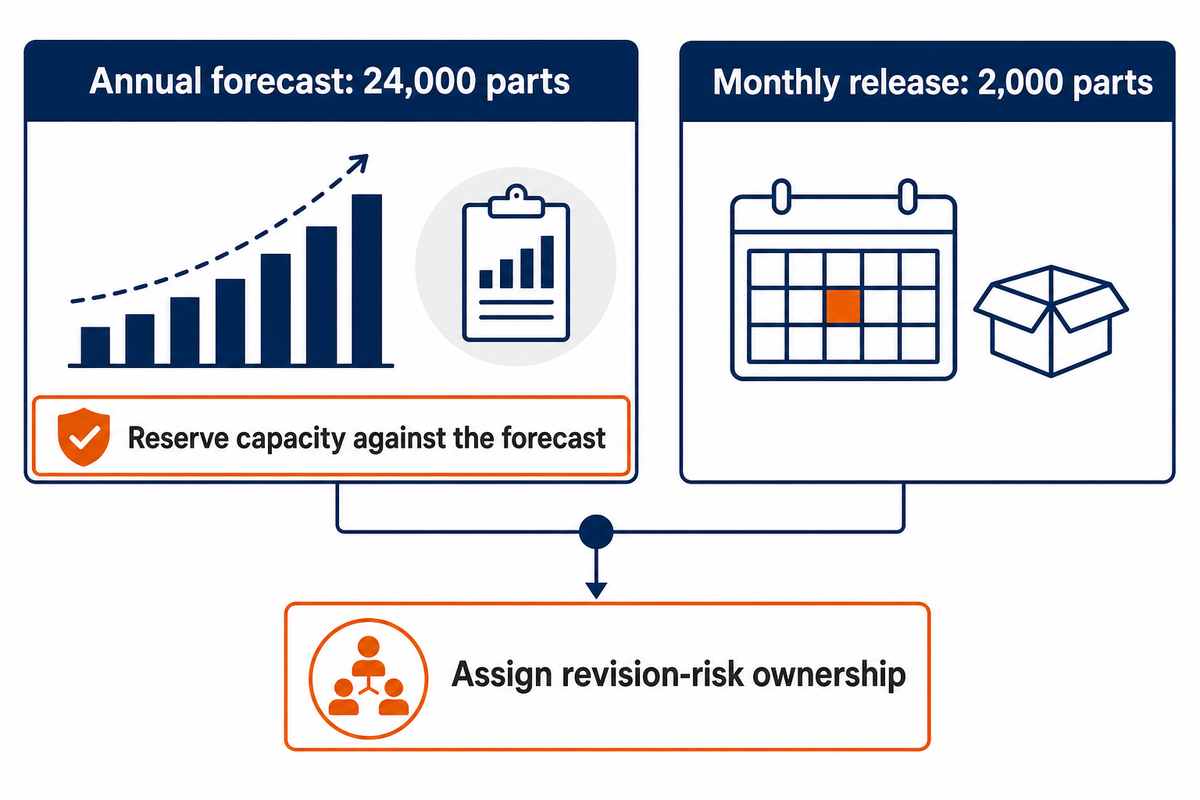
Ejemplo: un comprador pronostica 24,000 piezas al año, pero quiere recibir 2,000 piezas al mes. Producir las 24,000 piezas en una sola campaña reduciría la cantidad de preparaciones, pero también pondría en riesgo más inventario si cambia el plano. La preparación e inspección de las primeras piezas siguen siendo necesarias cuando la producción se planifica y programa. El acuerdo de producción debe incluir el tamaño de cada liberación, el horizonte del pronóstico y una regla para los cambios de ingeniería. Un taller que planifique sus equipos CNC según la producción anual total puede reservar capacidad equivocada o comprar material de más. El alto volumen se define por la carga de trabajo recurrente que debe soportar la ruta completa.
En el análisis de Miller sobre el mecanizado de producción, se destaca la importancia de planificar el desgaste de las herramientas y sus compensaciones, así como de estandarizar los procesos. Estas prácticas se convierten en tareas recurrentes cuando la producción continúa después de la primera preparación. Si el diseño es inestable, el mecanizado de bajo volumen puede permitir definir una ruta antes de realizar liberaciones mayores.
Un pronóstico de 24,000 piezas y una liberación de 2,000 piezas describen compromisos distintos. Elabore un plan de preparación recurrente para cada liberación, reserve capacidad según el pronóstico y asigne quién se hará cargo del inventario expuesto a una revisión. Reunir todo bajo la etiqueta «alto volumen» no ofrece orientación para la producción recurrente. Gestionar pedidos de gran volumen comienza con un calendario de liberaciones acordado.
Fresado CNC, torneado y mecanizado suizo: elija según la pieza
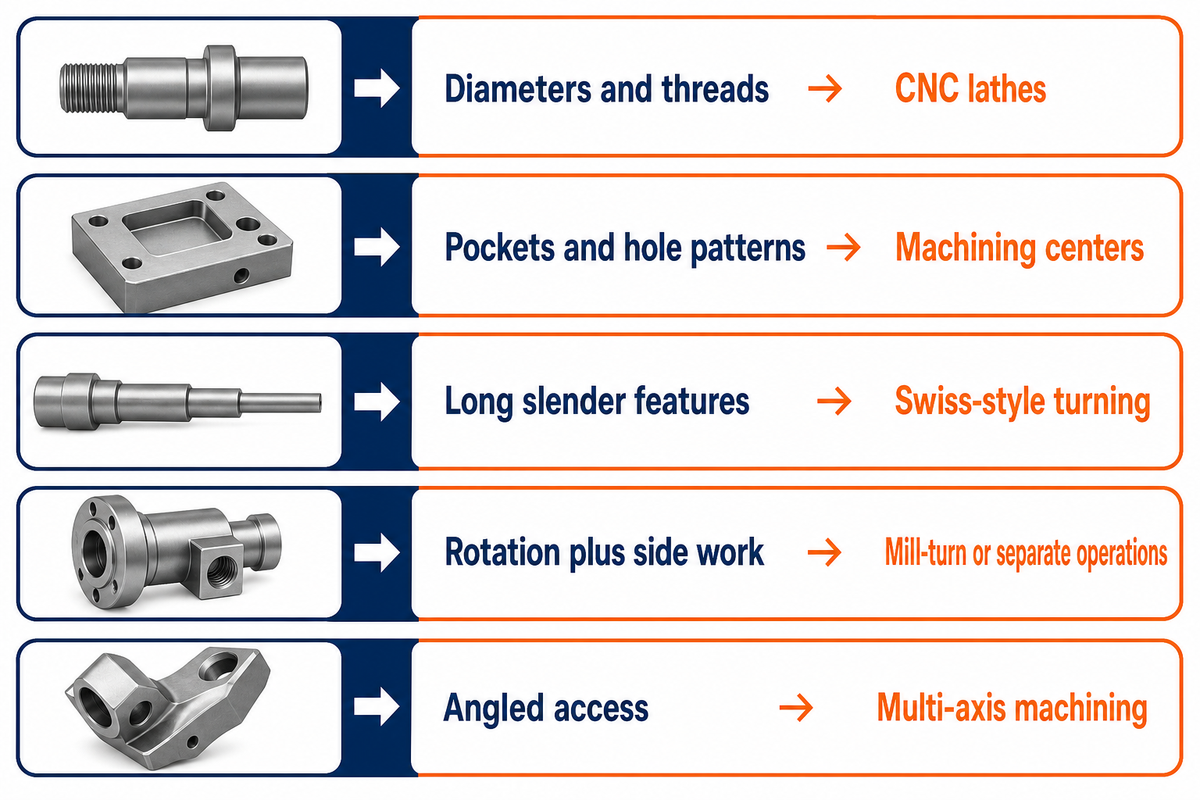
Elija el tipo de mecanizado según las superficies que deban acabarse y la forma en que se pueda sujetar la pieza de trabajo. El torneado CNC es adecuado para características de revolución. El fresado CNC permite mecanizar superficies planas, cavidades y otras características fuera del eje. Las características combinadas pueden mecanizarse en máquinas separadas o en una plataforma multitarea adecuada. El tamaño del lote puede influir en el diseño de los dispositivos de sujeción, la carga de piezas y la programación.
En la investigación de Behandish y sus colegas sobre planificación de procesos, las superficies torneables y las características no torneables reciben operaciones de mecanizado diferentes. Es una forma útil de revisar piezas complejas: un eje con orificios transversales puede requerir tanto un torno como una fresadora. La pregunta es: ¿cómo se puede mecanizar cada característica sin alterar su relación con las demás?
| Característica de la pieza | Ruta posible | Pregunta de producción |
|---|---|---|
| Diámetros, caras y roscas axiales | Tornos CNC | ¿La alimentación de barras y la transferencia de piezas pueden mantener la ubicación? |
| Cavidades, caras planas y patrones de orificios | Centros de mecanizado | ¿Qué caras sirven de referencia en cada preparación recurrente? |
| Características torneadas largas y delgadas | Torneado tipo suizo con soporte adecuado | ¿Pueden trabajar en conjunto la barra, el buje guía y la zona de corte? |
| Características de revolución y mecanizado lateral | Torneado-fresado o torneado seguido de fresado | ¿El mecanizado combinado reduce una transferencia problemática? |
| Varios ángulos de acceso | Mecanizado multieje | ¿El acceso adicional elimina preparaciones sin reducir el soporte? |
La tabla es un método para evaluar rutas, no una especificación de máquina. Que la preparación funcione también depende del estado del material, la forma de retirar las virutas y el acceso de la herramienta. Al comparar servicios de torneado CNC y fresado, considere qué operaciones incluyen, como el fresado vertical CNC o el mandrinado CNC. La guía de diseño e inspección para fresado CNC aborda en detalle la preparación del plano y de las referencias.
¿El mecanizado suizo es la opción adecuada para su proyecto?
El mecanizado suizo es una opción que conviene considerar para piezas torneadas largas y delgadas que requieren un soporte cercano al corte. Un buje guía reduce la longitud sin soporte a medida que avanza la pieza. Según la secuencia de operaciones que permita la máquina, otras características pueden completarse con herramientas motorizadas o con un husillo secundario.
«La cercanía de las herramientas al buje guía contribuye a la rigidez».
Algunas máquinas suizas también realizan trabajos de fresado. De igual modo, las máquinas CNC de 5 ejes pueden reducir las transferencias en piezas adecuadas, pero los ejes adicionales no eliminan el tiempo de carga, los cambios de herramienta ni las inspecciones. Compare las máquinas CNC multieje según el conjunto completo de características de la pieza, no por la cantidad de ejes. Las capacidades de mecanizado útiles son las operaciones y direcciones de acceso que ofrece la máquina y que realmente requiere este plano.
Decisiones de diseño que funcionan en la producción de alto volumen
Un diseño listo para producción da a las características funcionales el control que necesitan y deja trayectorias accesibles para el corte y la medición. Las tolerancias estrechas, las secciones delgadas y las esquinas internas difíciles pueden añadir trabajo en cada ciclo. Resuelva estos detalles con la persona responsable del diseño antes de comprometerse con los dispositivos de sujeción, porque un pequeño retraso recurrente se acumula durante las series de producción de alto volumen.
Marque las características que afectan el ajuste, el sellado o el movimiento. Cada función exige evaluar aspectos distintos de un orificio. Las lecturas del diámetro por sí solas no brindan información sobre los demás aspectos del orificio. Especifique en el plano los requisitos de rebabas y textura superficial si afectan el ensamble. De lo contrario, un ciclo de corte rápido puede convertirse en un trabajo lento de desbarbado o clasificación. Indique los requisitos de las piezas o componentes en el estado en que se entregarán, incluidos los procesos posteriores.
Ejemplo: un detalle no funcional añade 30 segundos de manipulación a cada una de 2,000 piezas. Eso suma 60,000 segundos, o 16.7 horas, sin contar las interrupciones. Eliminar la característica es una decisión de diseño, no un atajo del operador. Si el detalle es necesario, habrá que recuperar el tiempo por otro medio sin dejar de cumplir el requisito. La poca cantidad total de un prototipo único oculta el trabajo repetido.
La sujeción de la pieza influye en el resultado final. Una pared delgada puede deformarse por la fuerza de sujeción y recuperar su forma al liberarla. Una pieza que mide correctamente mientras está sujeta puede cambiar al soltarla. Los operadores de mecanizado que conversan sobre orificios de producción con tolerancias estrechas señalan el soporte, la limpieza y la sujeción como aspectos prácticos que deben revisarse. Defina las condiciones de medición en vez de tomar como garantía la tolerancia que informa otro taller.
Para los componentes con tolerancias estrechas, el paquete de producción debe vincular cada característica crítica con su etapa de mecanizado y método de medición para controlar la precisión y la calidad. Resuelva ambos aspectos antes de fijar el proceso repetitivo.
Costo del mecanizado CNC: compare el costo por pieza aceptada
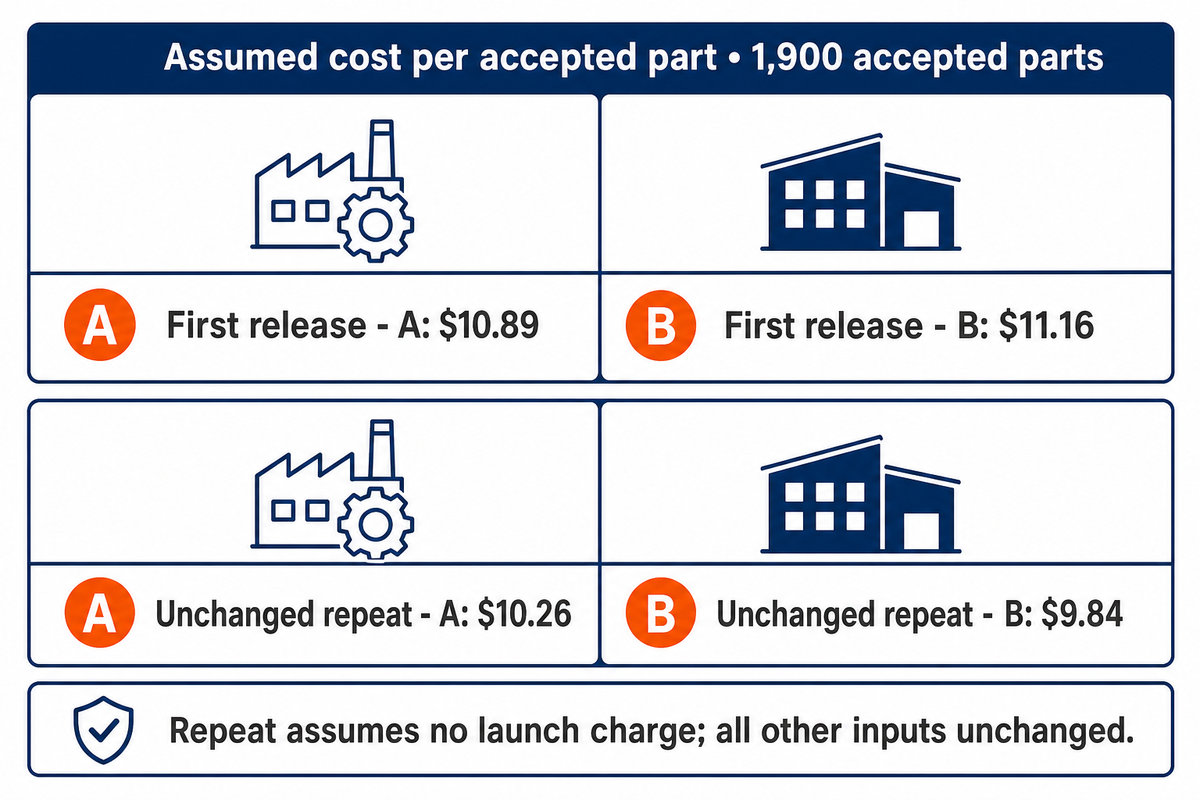
Para comparar los costos del mecanizado de alto volumen, tome el costo acordado del lote y divídalo entre la cantidad liberada mediante el método de aceptación acordado. Separe los costos de lanzamiento de los recurrentes y determine qué ocurre con las piezas rechazadas o retrabajadas. Para comparar costos según la estructura de la ruta, use el mismo denominador. Aplique el mismo alcance al comparar servicios de mecanizado CNC para producción de alto volumen.
¿Cómo se calcula el costo del mecanizado en máquinas CNC?
Sume al costo del material y del corte los cargos de preparación, herramientas, inspección y operaciones secundarias, y divida el total entre la cantidad aceptada. Mantenga aparte los costos que no están incluidos en la cotización de fabricación (flete de compra, aranceles e inventario). Inclúyalos una sola vez al comparar el costo total de compra.
Desglose del costo por pieza aceptada
Datos estimados: se supone que dos talleres iniciaron 2,000 piezas según el mismo plano y liberaron 1,900 piezas cada uno. Cada taller completó 1,850 piezas en el primer intento; se aceptaron 50 piezas después del retrabajo y se desecharon 100. Ambos talleres cotizan el mismo alcance de acabado e inspección. Aunque el proveedor B tenía una tarifa menor de corte y material, el costo estimado del primer pedido aumentó debido a un cargo de lanzamiento más alto.
| Concepto de costo o cantidad | Proveedor A | Proveedor B |
|---|---|---|
| Cantidad iniciada | 2,000 piezas | 2,000 piezas |
| Producción en el primer intento | 1,850 piezas | 1,850 piezas |
| Retrabajadas y aceptadas | 50 piezas | 50 piezas |
| Cantidad aceptada | 1,900 piezas | 1,900 piezas |
| Cargo único de lanzamiento | $1,200 | $2,500 |
| Material y corte por pieza iniciada | $8.00 | $7.50 |
| Material y corte, total | $16,000 | $15,000 |
| Acabado, solo piezas aceptadas | $2,850 | $2,850 |
| Cargo por inspección | $300 | $500 |
| Cargo por empaque | $150 | $150 |
| Cargo adicional por retrabajo | $200 | $200 |
| Total de la primera liberación | $20,700 | $21,200 |
| Costo por pieza aceptada | $10.89 | $11.16 |
Cálculo: para A, ($1,200 + $16,000 + $2,850 + $300 + $150 + $200) ÷ 1,900 = $10.89 por pieza aceptada, redondeado. Para B, $21,200 ÷ 1,900 = $11.16. A cuesta menos en esta liberación, pese a que la tarifa de corte y material de B es $0.50 menor. El cargo por retrabajo cubre únicamente el trabajo adicional; el costo de corte original ya está incluido.
En un pedido recurrente idéntico, sin cargo de lanzamiento y con todos los demás datos sin cambios, A cuesta $19,500 ÷ 1,900 = $10.26 por pieza; B cuesta $18,700 ÷ 1,900 = $9.84. Ese cambio en el resultado muestra por qué los cargos recurrentes y la propiedad de los dispositivos de sujeción deben incluirse en el acuerdo comercial. Pagar un concepto por herramientas no transfiere automáticamente su propiedad.
La cantidad aceptada representa las piezas liberadas según el plan de inspección acordado, que puede incluir inspección por muestreo. No equivale a contar piezas individuales verificadas como libres de defectos. El ejemplo no considera el flete, los aranceles de importación ni el costo del capital inmovilizado en inventario. Para eso, use por separado la calculadora de costo en destino. La guía de manufactura celular de EPA muestra cómo los lotes largos pueden reducir el costo marginal de producción y, al mismo tiempo, generar inventario en espera y costos de mantenimiento.
Capacidad de producción: siga el cuello de botella, no el husillo
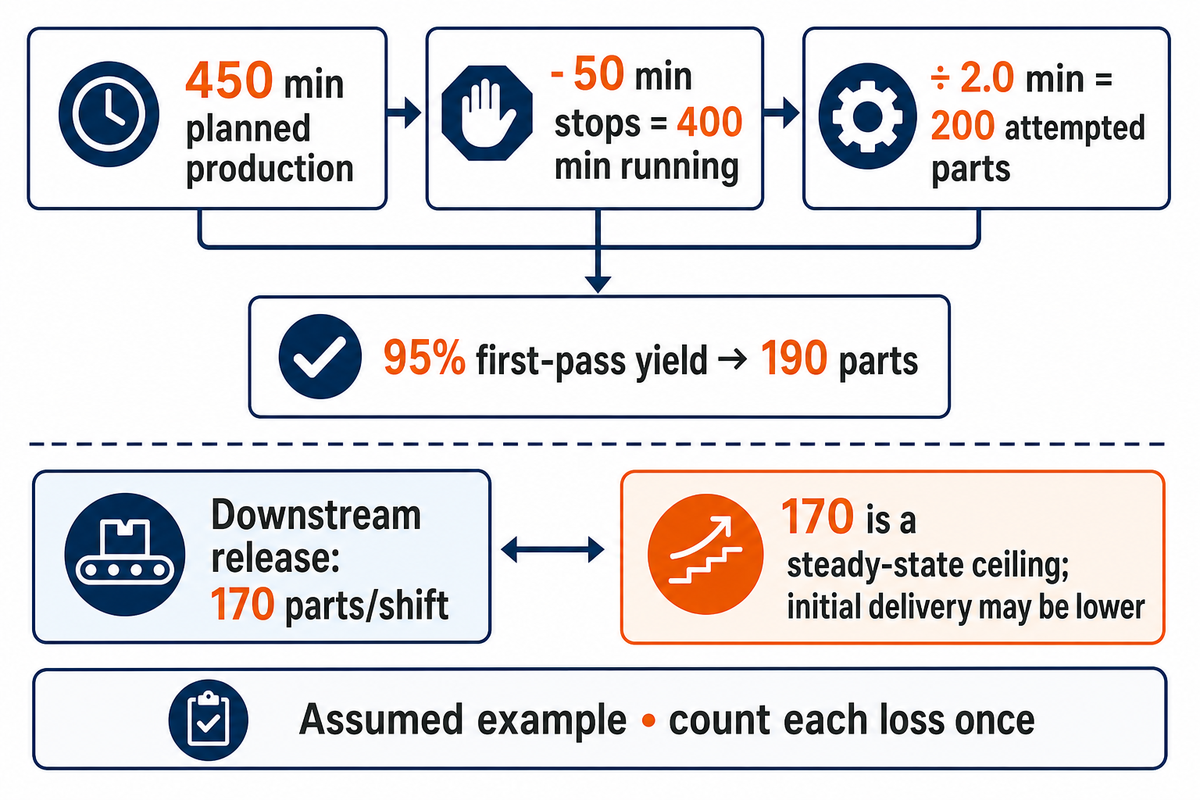
Estime la capacidad de producción teniendo en cuenta el tiempo disponible y el ciclo recurrente completo antes de comprometerse con una tasa de producción alta. También considere la producción real de piezas y la capacidad de las operaciones posteriores antes de fijar un objetivo de envío. La producción de la máquina y la producción de la ruta difieren cuando se acumulan esperas para inspección, tratamiento térmico o acabado; una tasa de producción promedio por sí sola no permite establecer un plazo de entrega confiable.
¿Cómo se calcula el tiempo de mecanizado CNC?
Tome el tiempo que requiere un ciclo recurrente completo, incluidas la carga y la descarga si estas actividades mantienen la máquina inactiva. Registre por separado las preparaciones y las paradas prolongadas. Dividir el tiempo real de funcionamiento entre el tiempo de un ciclo da la producción intentada durante ese período; al aplicar el rendimiento en el primer intento se obtiene la cantidad completada sin retrabajo.
Ejemplo: un turno de 8 horas contiene 480 minutos. Reste 30 minutos de descansos programados para obtener 450 minutos de tiempo de producción planificado. La preparación y otras paradas registradas consumen 50 minutos, por lo que quedan 400 minutos. Un ciclo observado de 2.0 minutos, que incluye la carga y descarga que detienen la máquina y las demoras menores del ciclo, produce 200 piezas intentadas. Con un rendimiento de 95% en el primer intento, el resultado es de 190 piezas completadas en el primer intento. Cualquier retrabajo recuperado después debe registrarse por separado, tanto en la producción como en el tiempo.
El método de Vorne para medir la eficacia de los equipos presenta resultados similares mediante el tiempo de ciclo ideal, la disponibilidad, el rendimiento y la calidad. Si se supone un tiempo de ciclo ideal de 1.8 minutos, la disponibilidad es 400 ÷ 450, el rendimiento es 1.8 ÷ 2.0 y la calidad es 0.95. El producto es 0.76, por lo que 450 ÷ 1.8 × 0.76 = 190 piezas. Multiplicar las 190 piezas ya ajustadas por 0.76 una segunda vez descontaría las mismas pérdidas dos veces.
Mapa de cuellos de botella ocultos en pedidos recurrentes
| Categoría de pérdida | Qué registrar | Responsable de actuar | Decisión |
|---|---|---|---|
| Disponibilidad del material | Inventario utilizable y fecha de liberación | Planificación | Programe solo el material liberado |
| Cambio de referencia | Tiempo entre la última pieza buena y la primera pieza buena siguiente | Producción | Separe la preparación del ciclo recurrente |
| Carga y transferencia | Tiempo de manipulación que detiene la máquina en cada ciclo | Ingeniería de manufactura | Compare los métodos de sujeción y transferencia |
| Corte y paradas breves | Distribución del ciclo observado | Producción | Conserve las demoras incluidas en la tasa |
| Mantenimiento de herramientas | Cambios de herramienta, compensaciones y tiempo perdido | Herramientas | Defina los puntos de intervención a partir de los datos de producción |
| Desbarbado y lavado | Piezas completadas por hora disponible | Responsable de la celda | Equilibre el trabajo con la producción de mecanizado |
| Inspección y retrabajo | Cantidades del primer intento, retenidas y recuperadas | Calidad | Mantenga separadas las colas de liberación y recuperación |
| Procesamiento externo | Ventanas de procesamiento por lote y cantidades devueltas | Compras | Reserve el espacio para el proceso externo |
| Empaque y despacho | Cantidad liberada y empacada para la hora límite | Logística | Base los compromisos de envío en los productos listos |
El mapa muestra una hoja de trabajo para la planificación editorial. En el caso de Kinetic Company publicado por Modern Machine Shop, la programación de los hornos de tratamiento térmico determina la planificación de la producción.
Si el desbarbado y la inspección juntos liberan solo 170 piezas por turno, mecanizar 190 piezas en el primer intento genera una posible cola de 20 piezas. En condiciones estables comparables, 170 piezas es el límite de producción de la ruta; el arranque, las transferencias y la variación pueden reducir las entregas del primer turno. La investigación de Glasserman y Wang sobre redes también distingue la utilización de las limitaciones para satisfacer la demanda dentro de un plazo de entrega fijo. Programe una ruta probada y su variabilidad, no solo el promedio del husillo.
Control de calidad: demuestre la estabilidad en todo el lote
El control de calidad de producción vincula un sistema de medición adecuado con lecturas del proceso ordenadas cronológicamente y una decisión definida para liberar el lote. Cada elemento responde una pregunta diferente: si una característica puede medirse de manera uniforme, cómo se comporta el proceso a lo largo del tiempo y si el lote presentado cumple el plan de aceptación. Cada uno aporta información a una parte distinta del proceso y de la decisión de liberación del lote. Mantener estas preguntas separadas ayuda a preservar la calidad en los pedidos recurrentes.
Para mejorar la producción y mantener la calidad, necesitamos saber qué acción corresponde a cada lectura. Afirmar que hay «calidad y precisión» no indica un método de medición ni una regla de liberación. Para comprobar la estabilidad durante el proceso de mecanizado, necesitamos evidencia de las condiciones de operación utilizadas en una serie, incluidos los reinicios y los cambios de herramienta.
La guía de NIST sobre estudios de sistemas de medición aborda la repetibilidad, la reproducibilidad y otros efectos que influyen en las mediciones. Busque estos factores en el instrumento, el método y el estado de las piezas. Por ejemplo, un orificio estrecho se mide caliente en la máquina y se vuelve a medir más tarde, después de enfriarse. En ese caso, es necesario comparar ambas lecturas de forma controlada antes de usar cualquiera de ellas como señal para corregir el proceso.
Para los índices habituales de capacidad, NIST compara un proceso bajo control con los límites de especificación. Las lecturas cronológicas revelan tendencias que puede ocultar un histograma con los datos agrupados. Los cambios de herramienta, los reinicios y los ajustes de compensación deben asociarse a esas lecturas. La dependencia serial también importa: el artículo de NIST sobre autocorrelación aborda los casos en que las observaciones sucesivas no son estadísticamente independientes.
Datos estimados: diámetro de 10.000 ± 0.020 mm, proceso normal estable con una media de 10.006 mm y desviación estándar de la población de 0.003 mm. El ancho de tolerancia es 0.040 mm. Cp = 0.040 ÷ (6 × 0.003) = 2.22, mientras que Cpk = min(10.020 − 10.006, 10.006 − 9.980) ÷ (3 × 0.003) = 1.56. En este caso, el valor más bajo de Cpk indica que la media se desplazó hacia el límite superior. Las estimaciones de producción también están sujetas a incertidumbre de muestreo; estos valores de ejemplo no son umbrales de aceptación universales.
Los límites de control del comportamiento del proceso y los límites de especificación son distintos. Sustituir unos por otros puede convertir una variación normal en ajustes innecesarios y repetidos. La norma ISO 7870-2:2023 ofrece orientación sobre las cartas de control de Shewhart. Elija una carta de control y un método de muestreo adecuados para el proceso y los datos, en vez de decidir arbitrariamente cuántas piezas consecutivas medir y trazar los límites.
Sí haga
- Conserve el orden cronológico y registre los eventos de intervención.
- Adapte el método de medición a la característica.
- Aplique la regla acordada para liberar el lote.
No haga
- Agrupar preparaciones distintas en un índice sin explicación.
- Suponer que más lecturas son automáticamente datos independientes.
- Equiparar la aceptación de un lote muestreado con una inspección completa.
El muestreo de aceptación permite concluir si un lote es aceptable. Las definiciones de los planes de muestreo de NIST describen el riesgo de aceptar un lote no aceptable. Determine el plan de muestreo con el cliente según los requisitos de uso. La primera pieza, el estudio de capacidad y la liberación del envío deben tener registros diferenciados.
Desgaste de herramientas, virutas y retrabajo: controle las pérdidas recurrentes
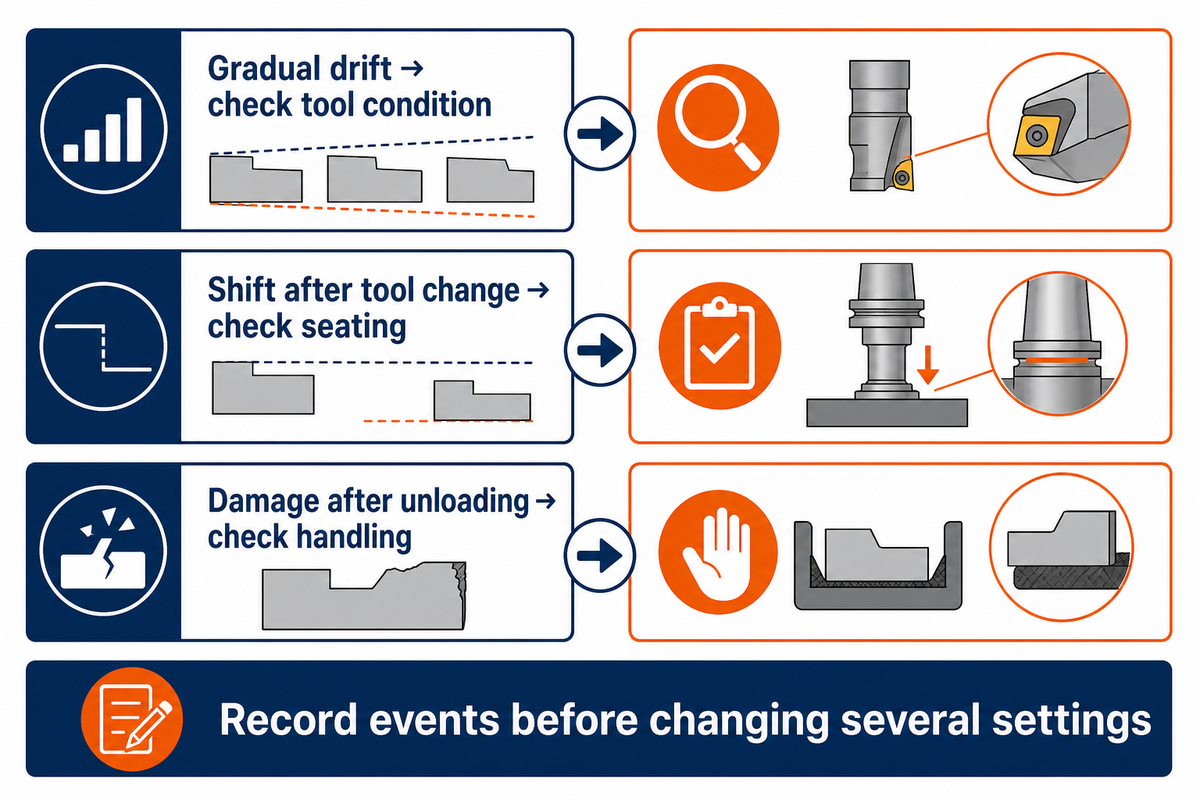
Analice los defectos de mecanizado recurrentes relacionando el síntoma con el momento y el evento del proceso. La deriva dimensional gradual, los cambios repentinos después de sustituir una herramienta y los daños que se producen al descargar las piezas requieren verificaciones distintas. Antes de ajustar varias cosas a la vez y perder la posibilidad de comparar, registre el estado de la herramienta, la compensación y el dispositivo de sujeción, así como la cantidad de piezas afectadas.
El desgaste modifica el filo de corte y su contacto con la pieza de trabajo. El astillado puede provocar una falla repentina; el material adherido puede alterar el corte; las virutas atrapadas cerca de una superficie de posicionamiento pueden afectar la siguiente configuración. El material técnico de Sandvik distingue los mecanismos de desgaste y falla de las herramientas de corte. Una revisión crítica de 2026 sobre el monitoreo del desgaste de herramientas de fresado identifica y correlaciona los modos de desgaste con las tecnologías de medición y sensores.
El tiempo de máquina cuesta dinero. Ejemplo: las primeras piezas después de un cambio de herramienta presentan una variación en el diámetro, mientras que las mediciones anteriores mostraban una deriva gradual. Las mediciones también podrían estar fuera de especificación debido al desgaste gradual; registre el momento del cambio de herramienta y revise el montaje de la herramienta según el plan de control del trabajo. Tomar una nueva medición con el método establecido ayudaría a identificar la causa. Hay muchas sugerencias para identificar el área del problema. Una de ellas es verificar si, después de cambiar una herramienta, hay virutas en el cono del husillo. Esto ayuda a detectar problemas relacionados con el montaje de la herramienta. Las sugerencias ayudan a identificar los problemas; sin embargo, el intervalo de retención y la autoridad para realizar correcciones deben definirse en el plan de control del trabajo.
Se requiere la misma disciplina en la automatización. Por ejemplo, producir piezas con una intervención humana mínima requiere una respuesta ante una falla de herramienta, la acumulación de virutas, la falta de material en bruto o una medición fallida. Una herramienta gemela puede prolongar el tiempo de operación solo cuando sus compensaciones y su comportamiento durante el cambio están controlados. A veces, el ciclo que limita las paradas puede ser preferible al método más rápido para retirar la mayor cantidad de material. Para gestionar trabajos de gran volumen, registre el tiempo de ciclo normal y la respuesta ante interrupciones; produzca grandes cantidades según los controles acordados sin comprometer la precisión.
En el ejemplo del lanzamiento de 2,000 piezas, cada 15 segundos adicionales de manipulación rutinaria suman 8.3 horas. Distinga esa pérdida recurrente de una parada para mantenimiento de la herramienta. La primera requiere un cambio en el ciclo; la segunda, una estrategia de intervención documentada. Agrupar ambas bajo «mecanizado lento» oculta lo que se debe hacer para recuperar capacidad.
Mecanizado CNC frente a fundición o forja para pedidos recurrentes
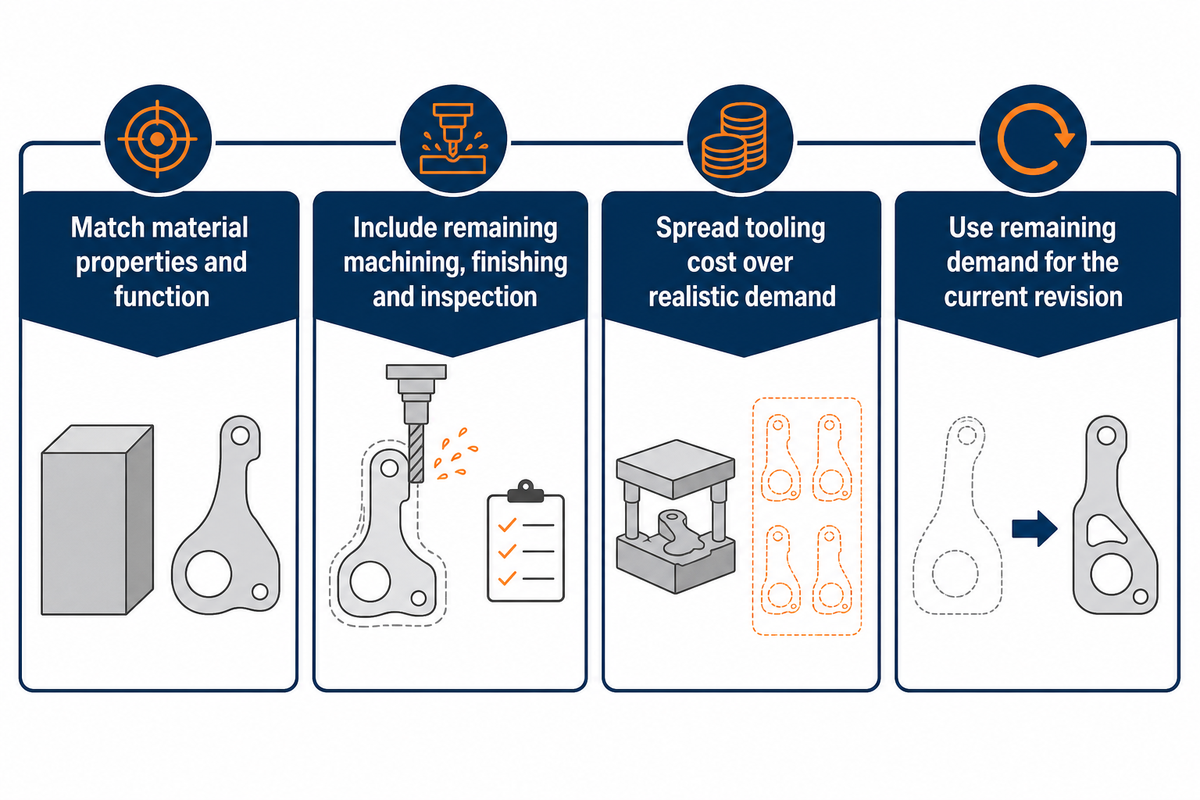
Compare el mecanizado a partir de material en bruto con un proceso de forma casi final, tras igualar las propiedades del material y las características necesarias. Los costos de preparación y recurrentes varían según el proceso de fabricación. La fundición y la forja podrían reducir la necesidad de retirar material posteriormente, pero los costos de herramientas y calificación deben distribuirse entre una demanda realista del diseño liberado. Considere el mecanizado, el acabado y la inspección que aún se requieren después de la operación inicial de conformado.
El caso didáctico de Open University sobre la producción de engranajes muestra el orden de las decisiones: se descartó la fundición a presión de zinc, pese a ser la opción de menor costo para la producción en masa, debido a la resistencia. Una opción más barata que no cumple la función no equivale a la pieza especificada. Los ejemplos de precios históricos normalizados del caso no deben interpretarse como cotizaciones actuales de proveedores.
En el caso de una carcasa recurrente, considere el costo de las herramientas, el estado del material, las superficies que aún requieren mecanizado y la probabilidad de que cambie el plano. Una pieza en bruto de forma casi final que elimine operaciones de desbaste puede ser una opción atractiva para varios lanzamientos sin cambios. Una revisión futura podría dejar herramientas sin uso antes de que se materialice ese ahorro. El caso del adaptador de válvula publicado por la Forging Industry Association también muestra que se realizan operaciones de mecanizado después del conformado y la forja.
Use la demanda restante para la revisión actual como horizonte de comparación. La producción en masa de componentes puede justificar una preparación que un diseño de corta duración no alcanzaría a amortizar, pero los millones de piezas no son un umbral universal. Evalúe por separado los procesos aditivos cuando la geometría interna o la consolidación modifican el diseño; la guía sobre mecanizado frente a impresión 3D lo explica en detalle. Ninguna cantidad de pedido por sí sola resuelve todas las comparaciones entre procesos.
Panorama de la industria: mejores datos para la producción recurrente
En la producción recurrente, una mejor conexión entre las mediciones del proceso y las decisiones de liberación permite tomar decisiones más fundamentadas. La revisión vigente de una norma de la industria ofrece a los compradores la oportunidad de reevaluar cómo se calcula la capacidad, mientras que la investigación sobre monitoreo apunta a una detección más temprana del desgaste. La decisión de compra sigue siendo práctica: ¿qué cambio medido activa una intervención y quién decide la respuesta?
Publicada en febrero de 2026, la norma ISO 22514-2:2026 aborda la capacidad y el desempeño de los modelos de procesos dependientes del tiempo, en particular los procesos que no permanecen bajo control estadístico. El énfasis en los procesos dependientes del tiempo corrige la regla demasiado general de que todos los métodos de análisis de capacidad requieren procesos estables. Seleccione el modelo estadístico con el equipo de calidad; un valor Cpk agrupado no debe sustituir silenciosamente un análisis dependiente del tiempo.
La revisión sobre desgaste de herramientas de julio de 2026 identificó desafíos relacionados con la confiabilidad en tiempo real, la transferencia entre condiciones operativas y la incertidumbre de las predicciones; una prueba de producción con herramientas en estados conocidos debe evaluar las falsas alarmas y los eventos no detectados. Comprar monitoreo CNC avanzado sin vincular la señal con una decisión deja intacta la pérdida recurrente.
Libere el pedido recurrente con responsables designados
Use un único registro de liberación para ingeniería, producción, calidad y compras. Los campos a continuación conectan el prototipo con la ruta de producción prevista, sin sustituir el plano por una tolerancia genérica o un porcentaje de muestreo. En los proyectos de mecanizado recurrentes, se deben mantener juntos la revisión, las herramientas y las responsabilidades de liberación.
| Responsable | Registrar antes de la liberación | Decisión que controla |
|---|---|---|
| Ingeniería de diseño | Número de pieza, revisión, estado del material y características críticas | Qué definición debe cumplir el lote recurrente |
| Ingeniería de producción | Dispositivo de sujeción, programa, lista de herramientas y método de reinicio | Cómo reproducir la ruta aprobada |
| Calidad | Método de medición, datos de prueba ordenados por tiempo y plan de liberación | Cuándo ajustar, retener, retrabajar o liberar |
| Compras y planificación | Cantidad de liberación, espacios para procesos externos y cargos recurrentes | Qué se compra y cuándo estará disponible |
Asegúrese de completar los campos antes de aumentar la cantidad de liberación, incluida la autoridad para aprobar cambios y la responsabilidad sobre los dispositivos de sujeción dedicados. Para una revisión específica de la ruta de una pieza, consulte la página de servicios de mecanizado CNC de alto volumen de Zhenling. Al comparar soluciones de mecanizado con el paquete mencionado, conviene limitar la conversación al calendario de liberación, los registros de inspección requeridos y el plano.
Preguntas frecuentes
¿Qué cantidad se considera mecanizado CNC de alto volumen?
Defina el mecanizado CNC de alto volumen según la carga de trabajo recurrente y el calendario de liberación; luego, especifique las cantidades.
La demanda anual, las piezas por liberación y el tiempo de ciclo deben considerarse en conjunto. Un pedido de 2,000 piezas entregadas cada mes requiere una configuración y un plan de inventario distintos de los de una única campaña anual. La complejidad de la pieza también modifica las horas de máquina necesarias para producir la misma cantidad. Especifique estos campos en el plan de producción en lugar de confiar en la etiqueta de volumen que use el proveedor para comunicar la carga de trabajo.
¿Cuál es el plazo de entrega habitual para la fabricación de alto volumen?
El plazo de entrega es la duración programada de toda la ruta, incluidos el material, la preparación, la producción, los procesos externos y la liberación.
Un pedido recurrente con material en existencia y herramientas aprobadas puede partir de una situación distinta a la de un diseño nuevo. Divida el calendario en hitos con fechas, incluidas las primeras piezas de producción aceptadas y cualquier espacio reservado para el acabado. Una estimación de mecanizado de 400 minutos cubre únicamente el trabajo de máquina indicado; el tiempo en cola, los procesos posteriores y la preparación del envío deben programarse por separado.
¿Qué industrias se benefician más de la fabricación de alto volumen?
Las industrias con demanda recurrente de diseños de piezas estables se benefician de rutas repetibles y preparaciones reutilizables.
Los componentes automotrices, los equipos industriales y ciertas piezas médicas o aeroespaciales pueden ajustarse a ese patrón, aunque sus requisitos de calificación varían. El beneficio para el negocio proviene de distribuir el costo de preparación entre las unidades aceptadas y controlar el trabajo recurrente. La categoría de la industria por sí sola dice poco sobre el tamaño de lote adecuado: una pieza de desarrollo cuyo diseño cambia con frecuencia y un componente de repuesto ya establecido requieren planes de liberación distintos, incluso dentro del mismo sector.
¿El mecanizado CNC garantiza piezas idénticas?
No. El control numérico por computadora repite las instrucciones programadas, pero el proceso físico sigue presentando variaciones.
El desgaste de la herramienta, la temperatura, el material en bruto y la sujeción de la pieza influyen en el resultado. Controle las variaciones de las características requeridas con mediciones adecuadas, monitoreo del proceso y un plan de liberación. El trabajo de precisión CNC sigue necesitando esos controles durante toda la producción.
¿Un taller de mecanizado puede gestionar servicios previos y posteriores al mecanizado?
Sí, un taller puede coordinar una ruta más amplia mediante sus propias operaciones o procesadores externos calificados.
El acuerdo de compra debe indicar quién controla la preparación del material, el tratamiento térmico, el recubrimiento, la inspección y el envío. Los procesos externos agregan sus propios plazos por lote y etapas de transporte. Aunque un proveedor coordine el trabajo, se necesita una entrega clara de la identificación de las piezas, su estado y los registros de aceptación. Incluya esas etapas en las comparaciones de precio y capacidad, especialmente cuando una operación de acabado determine la primera fecha posible de envío. La responsabilidad de coordinación y la propiedad física del equipo de procesamiento son asuntos distintos.
¿Vale la pena el mecanizado CNC de alto volumen si el diseño podría cambiar?
Conviene hacer liberaciones más pequeñas cuando una revisión probable dejaría una cantidad considerable de inventario terminado o herramientas dedicadas sin uso.
Compare el ahorro en preparación con el riesgo asociado a la revisión actual. Primero, congele los requisitos funcionales; después, aumente las liberaciones a medida que la demanda y el diseño sean más predecibles. La demanda anual por sí sola no determina el lote más económico.
¿Qué evidencia demuestra que un taller ha gestionado un trabajo de producción similar?
Los registros de rutas pertinentes y los resultados medidos muestran cómo gestionó un taller características, materiales y requisitos de liberación comparables.
Entre los registros útiles se incluyen un resumen de la ruta, el método de medición, los resultados ordenados por tiempo, los controles de cambio de herramienta y el tratamiento de las piezas no conformes. El taller puede explicar su método sin revelar la identidad de sus clientes. Compare la característica más difícil y el estado de producción, no solo el modelo nominal de la máquina. Luego, una prueba breve de la ruta propuesta puede establecer datos específicos del proyecto para el tiempo de ciclo, la medición y la planificación de las liberaciones antes de comprometer un pedido mayor. Para el mecanizado CNC de alta precisión, incluya cómo se sujetaron y midieron las piezas mecanizadas y si esas condiciones coinciden con la ruta de producción propuesta.
Conclusión clave
La producción de alto volumen funciona cuando la ruta recurrente, el denominador de costos y la decisión de liberación describen el mismo trabajo. Comience con una definición controlada de la pieza, cuente cada pérdida de producción una sola vez y programe las operaciones que convierten las piezas mecanizadas en envíos aceptados.
Acerca de esta guía
Este informe fue preparado para Zhenling Metal a partir de referencias de ingeniería y casos de fabricación publicados. Las hojas de cálculo numéricas utilizan datos de entrada supuestos e indicados explícitamente. La capacidad, los precios y los requisitos de aceptación específicos de la empresa se establecerán durante la revisión del proyecto.
Referencias y fuentes
- Debate sobre el mecanizado de producción
- Investigación de Behandish y sus colegas sobre planificación de procesos
- Cutting Tool Engineering
- Guía sobre fabricación celular
- Caso de Kinetic Company publicado en Modern Machine Shop
- Investigación de Glasserman y Wang sobre redes
- Guía de NIST sobre estudios de sistemas de medición
- NIST compara un proceso bajo control con los límites de especificación
- Artículo de NIST sobre autocorrelación
- ISO 7870-2:2023
- Muestreo de aceptación
- Definiciones de NIST sobre planes de muestreo
- Revisión crítica de 2026 sobre el monitoreo del desgaste de herramientas de fresado
- Caso didáctico sobre producción de engranajes
- Caso del adaptador de válvula de Forging Industry Association
- ISO 22514-2:2026
Estos enlaces identifican las publicaciones utilizadas en las explicaciones relacionadas. Los relatos de profesionales describen su propia experiencia; las hojas de cálculo numéricas utilizan datos de entrada supuestos e indicados explícitamente.






