
Póngase en contacto con Zhenling

El mecanizado CNC de bajo volumen produce cantidades limitadas de piezas mediante el corte de material de una pieza de partida con herramientas controladas por computadora. Es adecuado para prototipos funcionales, lotes piloto y pedidos pequeños recurrentes. Cuando ingeniería aún está probando una característica y compras necesita una fecha de instalación, la pregunta útil no es solo cuántas piezas necesita, sino qué nivel de compromiso de diseño y compra debería implicar el siguiente lote.
Respuesta breve: Elija el mecanizado en lotes pequeños cuando el material, la geometría y la demanda favorezcan un proceso de corte flexible. Compare el costo total de la pieza terminada y, antes de aumentar el pedido, distinga entre la aprobación de la primera pieza, la aceptación del lote y la evidencia de repetibilidad del proceso.
- El tamaño del lote describe una corrida; la demanda anual corresponde a una decisión distinta.
- Un precio unitario más bajo puede exigir un mayor compromiso de efectivo.
- La impresión, el moldeo y la fundición deben compararse como procesos de fabricación completos.
- Mantenga juntos los registros de revisión aprobada, preparación e inspección para los pedidos recurrentes.
Qué significa el mecanizado CNC de bajo volumen
La producción CNC en lotes pequeños utiliza operaciones de corte programadas para fabricar una cantidad limitada de piezas, a menudo con trabajos de preparación para todo el lote. Una máquina CNC puede fresar una carcasa, tornear un eje o realizar ambas operaciones. Distinguir entre un prototipo de desarrollo y un lote destinado a la instalación no siempre depende de la cantidad.
Por lo general, el proceso de mecanizado CNC pasa del CAD al plano, luego a la programación y, después, a la preparación de la pieza de partida, la creación del sistema de sujeción, el corte, la eliminación de rebabas y la inspección. El fresado CNC utiliza herramientas giratorias para retirar material, mientras que el torneado CNC hace girar una pieza de trabajo para cortar sus características. Una pieza CNC con ambos tipos de geometría puede requerir varias operaciones o un centro de mecanizado combinado.
¿Qué se considera bajo volumen en la fabricación?
Un pedido de pocas piezas puede implicar un compromiso de producción reducido en relación con la pieza, el proceso y el mercado. No existe una cantidad única que defina todos los trabajos. Un lote de 20 carcasas complejas exige una preparación, tiempo de máquina y compromiso de inspección distintos a los de un lote de 200 separadores simples. Especifique la cantidad del pedido, la demanda recurrente prevista y el propósito.
Un prototipo responde una pregunta sobre el desarrollo de un producto. En cambio, la producción de bajo volumen puede abastecer equipos terminados o repuestos año tras año. La investigación de NIST sobre mecanizado de alta velocidad para prototipos respalda la creación de prototipos metálicos funcionales, pero no establece un límite universal para el volumen de producción.
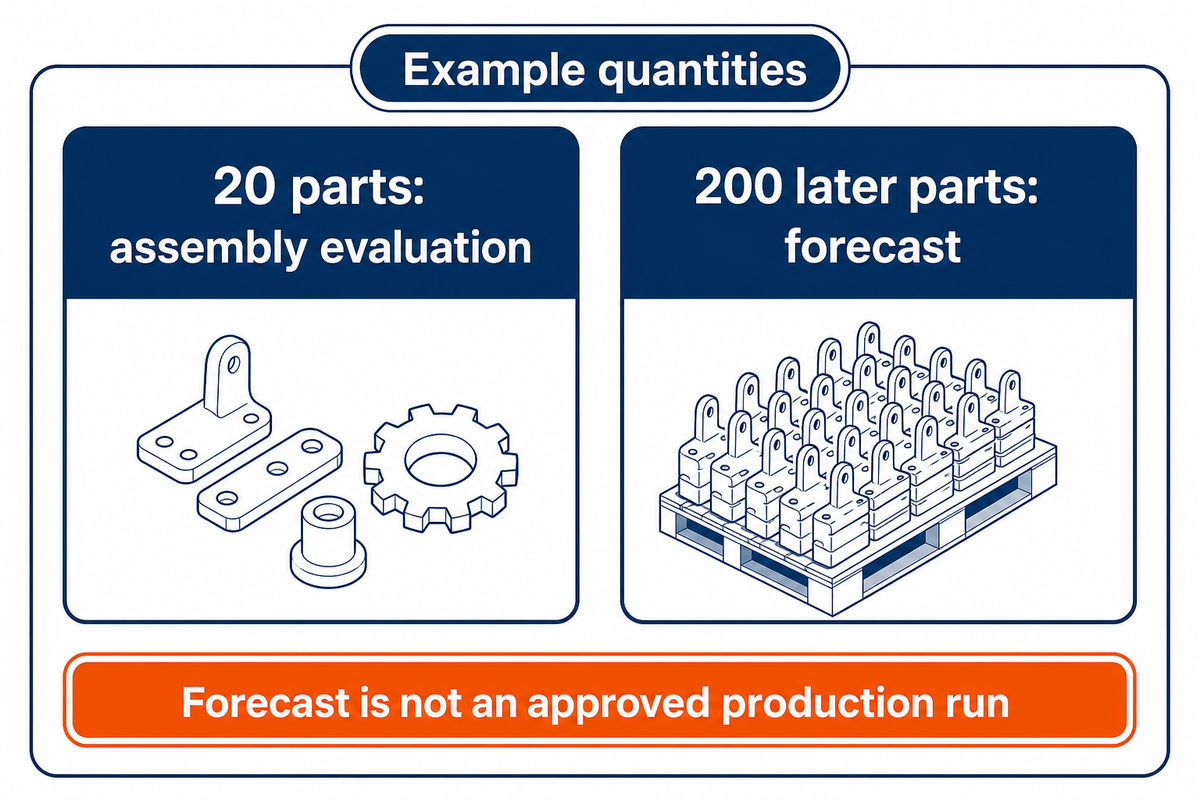
Para una corrida de bajo volumen, indique «20 piezas para evaluar el ensamble» si esa es la necesidad real. Un pronóstico de 200 piezas posteriores aporta información valiosa para la planificación anticipada, pero no significa que las 200 piezas sean una corrida de producción aprobada. Separar las cantidades facilita la cotización y el control de la producción de bajo volumen.
Ventajas y límites del mecanizado CNC en lotes pequeños
El mecanizado CNC en lotes pequeños permite al comprador pedir piezas antes de comprometerse con un inventario grande o herramientas de producción dedicadas. La flexibilidad de diseño y el uso de material apto para el mecanizado permiten obtener piezas funcionales. La contrapartida es que los costos de programación, utillaje y verificación se distribuyen entre un número limitado de piezas terminadas.
En cantidades bajas, las aplicaciones de mecanizado incluyen carcasas de desarrollo, adaptadores para equipos, variantes de piezas a medida y repuestos. La producción puente cubre una interrupción temporal del suministro de piezas mientras se prepara otro proceso de producción. Los pedidos recurrentes de productos de nicho permiten que la fabricación de bajo volumen siga siendo su modelo habitual, en vez de una etapa hacia la producción en masa.
Considere el caso hipotético de un fabricante de equipos que necesita 20 soportes de aluminio para sensores destinados a una evaluación en campo. Mientras espera los resultados de las pruebas sobre la posición del conector, compras tiene la oportunidad de adquirir 100 soportes para sensores a un precio atractivo. Ingeniería prevé tomar una decisión de diseño después de la primera instalación. Pedir 20 deja margen para cambiar la siguiente revisión del diseño, mientras que pedir 100 compromete 80 piezas más antes de tomar esa decisión. Un pedido pequeño solo ayuda si la evaluación puede terminar antes de que se necesiten más soportes. Una prueba retrasada puede obligar a hacer un segundo pedido urgente. El equipo acompaña el primer pedido con una fecha de revisión realista y un plazo de entrega para la reposición, en vez de suponer que el pedido más pequeño siempre es la mejor opción.
Estas son las principales ventajas del trabajo CNC de bajo volumen: el comprador puede ajustar el compromiso a lo que ya se sabe. Sin embargo, no eliminan los costos de preparación, los mínimos de compra de material ni los cargos de acabado. La explicación de la EPA sobre la fabricación por lotes y en cola muestra por qué el trabajo que espera entre operaciones ocupa espacio y recursos. Ese principio respalda la revisión del inventario y las colas; no prescribe el flujo de una pieza para todos los talleres de mecanizado.
Si el diseño y la demanda ya son estables, repetir corridas de producción de bajo volumen quizá solo implique repetir trabajos de preparación evitables. Compare el proceso futuro con la guía de mecanizado CNC de alto volumen para determinar si el costo adicional se justifica.
Elija entre mecanizado CNC, impresión 3D y utillaje
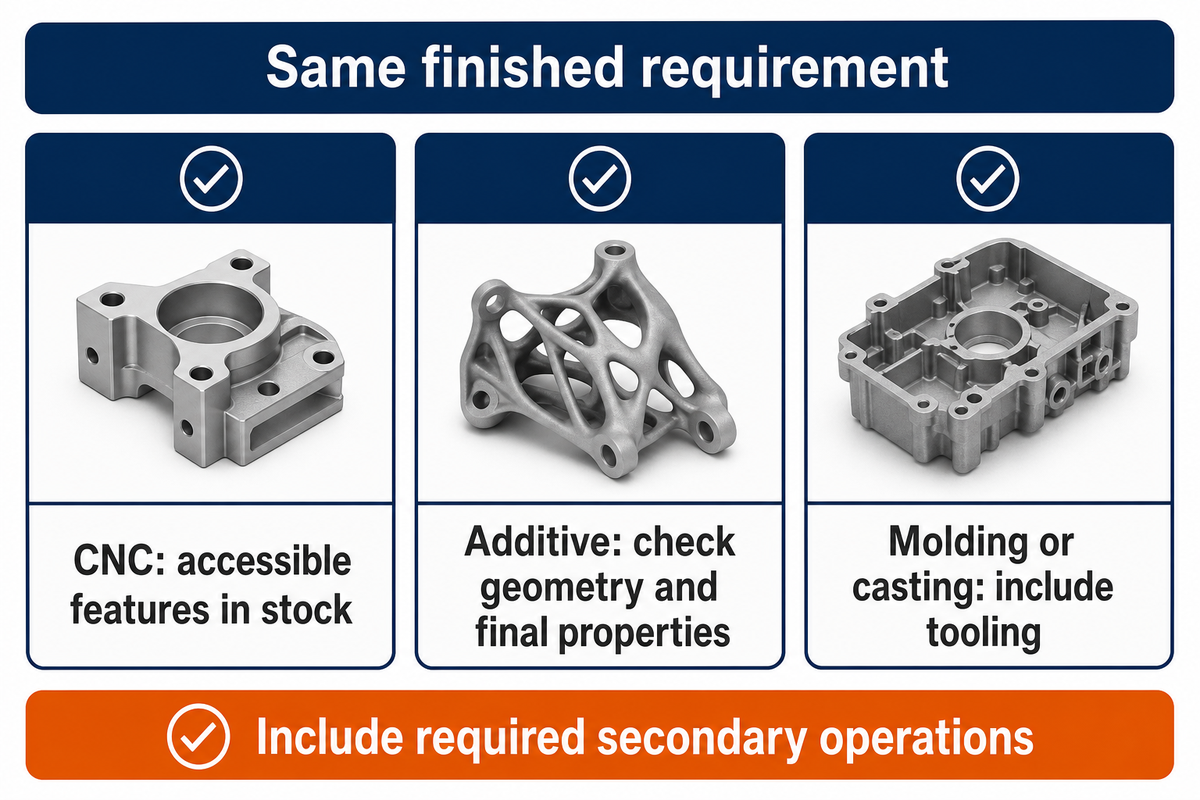
Antes de comparar precios, se deben revisar la función y la geometría. El mecanizado CNC funciona bien con características accesibles en material de partida. La fabricación aditiva permite producir formas inaccesibles para las herramientas de corte. El moldeo o la fundición pueden resultar atractivos cuando su utillaje y sus operaciones secundarias son adecuados para un diseño estable y una demanda suficiente.
La comparación debe considerar requisitos equivalentes para las piezas terminadas. Un modelo impreso para verificar el ajuste no equivale a un componente mecanizado para uso final solo porque ambos se basen en el mismo archivo CAD. Del mismo modo, si una pieza fundida aún requiere mecanizado, debe cotizarse como un proceso combinado. El ejemplo de fabricación de engranajes de Open University ilustra el orden de las decisiones: se descartó una opción económica de fundición a presión de zinc porque su resistencia no era adecuada.
| Decisión | Proceso CNC | Proceso alternativo por evaluar |
|---|---|---|
| Material funcional | Revise el grado y el estado del material de partida. | Revise las propiedades del material impreso, moldeado o fundido en su estado real. |
| Acceso de la herramienta | Las herramientas de corte deben alcanzar cada característica mecanizada. | La fabricación aditiva puede permitir características curvas o cerradas. |
| Esquinas internas | Considere radios para la herramienta de corte o una operación secundaria. | Revise las restricciones geométricas propias del proceso alternativo. |
| Ajustes críticos | Planifique el corte y la medición de las características de acoplamiento. | Incluya el mecanizado de acabado cuando el proceso inicial no permita cumplir con el ajuste. |
| Requisitos de superficie | Especifique las superficies importantes y los pasos de acabado. | Incluya la eliminación de soportes, el pulido u otros trabajos secundarios. |
| Cambios de diseño | Revise los cambios de programa, material en bruto y dispositivo de sujeción. | Cotice los cambios o la fabricación de herramientas nuevas, no solo la primera herramienta. |
| Compromiso inicial | La programación y la sujeción de la pieza siguen siendo costos reales. | Incluya los costos de preparación del molde, troquel, patrón o proceso de fabricación. |
| Demanda recurrente | Revise qué trabajos de preparación pueden reutilizarse realmente. | Distribuya el costo de las herramientas solo entre la demanda que razonablemente espera pedir. |
| Proceso de entrega | Incluya el material, el acabado, la inspección y el despacho. | Incluya la preparación de las herramientas y todas las operaciones secundarias requeridas. |
A veces, especificar los ejes de máquina para una sola carcasa con un conducto interior inaccesible no hará que ese conducto sea accesible. Puede ser más pertinente dividir la carcasa, modificar el conducto o elegir otra alternativa que cambiar la cantidad especificada. Compare esta geometría en la guía de mecanizado CNC frente a impresión 3D.
No existe un proceso que sea claramente superior para el mecanizado de bajo volumen. Solicite un proceso completo para la cantidad actual y otro para la demanda recurrente prevista. El proveedor de mecanizado debe definir en qué se diferencian, incluidos los elementos de sujeción que se conservan, los procesos secundarios y la inspección.
Materiales para mecanizado CNC y acabado superficial
Elija los materiales para mecanizado CNC según la función del componente y luego verifique el grado, la condición, la disponibilidad y el acabado requerido. El comportamiento del material durante el mecanizado y su desempeño en el uso final pueden determinar la elección. Un prototipo fabricado con material en bruto disponible no debe tomarse como prueba de que otro material de producción tendrá un comportamiento similar.
El aluminio es una buena opción para carcasas ligeras; el acero inoxidable puede ser adecuado para requisitos relacionados con la corrosión; los plásticos de ingeniería pueden cumplir funciones de aislamiento, deslizamiento o reducción de peso. Estas descripciones son un punto de partida para seleccionar materiales para piezas mecanizadas por CNC. No especifican el grado, el polímero, la aleación ni los límites de temperatura o exposición a sustancias químicas. La guía de selección de materiales para CNC le ayudará a resolver estos aspectos.
Si un plano solo indica «acero inoxidable», el proveedor tendrá que consultar el grado y la condición. «Acabado negro» no define la textura de la superficie ni la dimensión. Las superficies funcionales, los requisitos de apariencia y las dimensiones en condición final deben indicarse en una misma especificación controlada por revisión.
El acabado superficial abarca más que la apariencia. Indique si los requisitos se refieren a la textura, el recubrimiento, la condición de los bordes o la uniformidad visual. ISO 21920-2:2021 define términos y parámetros para la textura superficial de perfil; su catálogo público indica que la edición publicada fue corregida en 2022 y está en revisión. No proporciona un único valor de rugosidad adecuado para todas las piezas mecanizadas.
Es posible que la eliminación de rebabas u otros tratamientos superficiales sean pertinentes para ciertos materiales y funciones. Acuerde el proceso concreto y las superficies a las que se aplicará. Si un recubrimiento afecta una dimensión de acoplamiento, deberá garantizarse el ajuste final antes de mecanizar el primer lote. Conviene especificar la superficie y la condición requerida, e indicar cuándo se realizará la inspección, en lugar de aplicar un tratamiento superficial costoso en toda la pieza.
Diseñe lotes pequeños teniendo en cuenta el acceso de la herramienta
Al diseñar lotes pequeños, tenga en cuenta la herramienta de corte, la pieza sujeta y el método de medición. Simplificar las características con radios prácticos en las esquinas puede facilitar el mecanizado sin afectar la función de la pieza. Las tolerancias estrictas deben responder a los requisitos del ensamble; aplicarlas a todas las superficies genera trabajo adicional sin necesariamente mejorar el producto.
El material didáctico de MIT sobre mecanizado ofrece una breve descripción del corte y los conceptos básicos de las máquinas. Al comprador le interesará saber si la herramienta puede acceder a la característica, si la pieza tiene un soporte adecuado y si las superficies importantes se miden después del corte.
Aunque una máquina CNC de 5 ejes puede mejorar el acceso y reducir algunos reposicionamientos, la designación de la máquina no confirma la precisión de una pieza terminada. El mecanizado multieje sigue dependiendo de herramientas adecuadas, una sujeción correcta y una verificación suficiente. Utilice las capacidades CNC para resolver un problema geométrico definido; una preparación más sencilla en una máquina CNC estándar puede bastar para una pieza accesible.
«Establece símbolos, reglas, definiciones, requisitos, valores predeterminados y prácticas recomendadas para especificar e interpretar GD&T»
ASME Y14.5-2018 fue ratificada de nuevo en 2024. El lenguaje del plano comunica requisitos; no garantiza que todos los proveedores puedan cumplirlos. Indique los datums y las características de acoplamiento que determinan la función, y resuelva las notas contradictorias antes de programar.
Considere una cubierta hipotética con un alojamiento profundo, esquinas cuadradas y dos caras de montaje. El diseñador requiere espacio libre para un componente, pero el componente ni siquiera toca las esquinas. La primera cotización incluye trabajo adicional para lograr las esquinas especificadas. Después de revisar el ensamble, el diseñador acepta radios internos e indica que solo las caras de montaje son críticas. Ahora el proveedor puede proponer un proceso de corte menos restrictivo. Si un componente cuadrado de acoplamiento realmente ocupa esas esquinas, cambiar a radios internos sería incorrecto. La estrategia de mecanizado debe basarse en el contacto y el espacio libre en el ensamble, no en una instrucción general de flexibilizar el plano.
En proyectos CNC similares, revise las características profundas, las paredes delgadas, el alcance de la herramienta, el acceso para eliminar rebabas y la continuidad de los datums con la guía DFM para mecanizado CNC. Los requisitos de precisión de las piezas CNC de bajo volumen parten de características medibles, no del equipo más grande posible. El mecanizado CNC de alta precisión también requiere una metodología de inspección clara.
Compare los costos de mecanizado CNC y el compromiso por lote
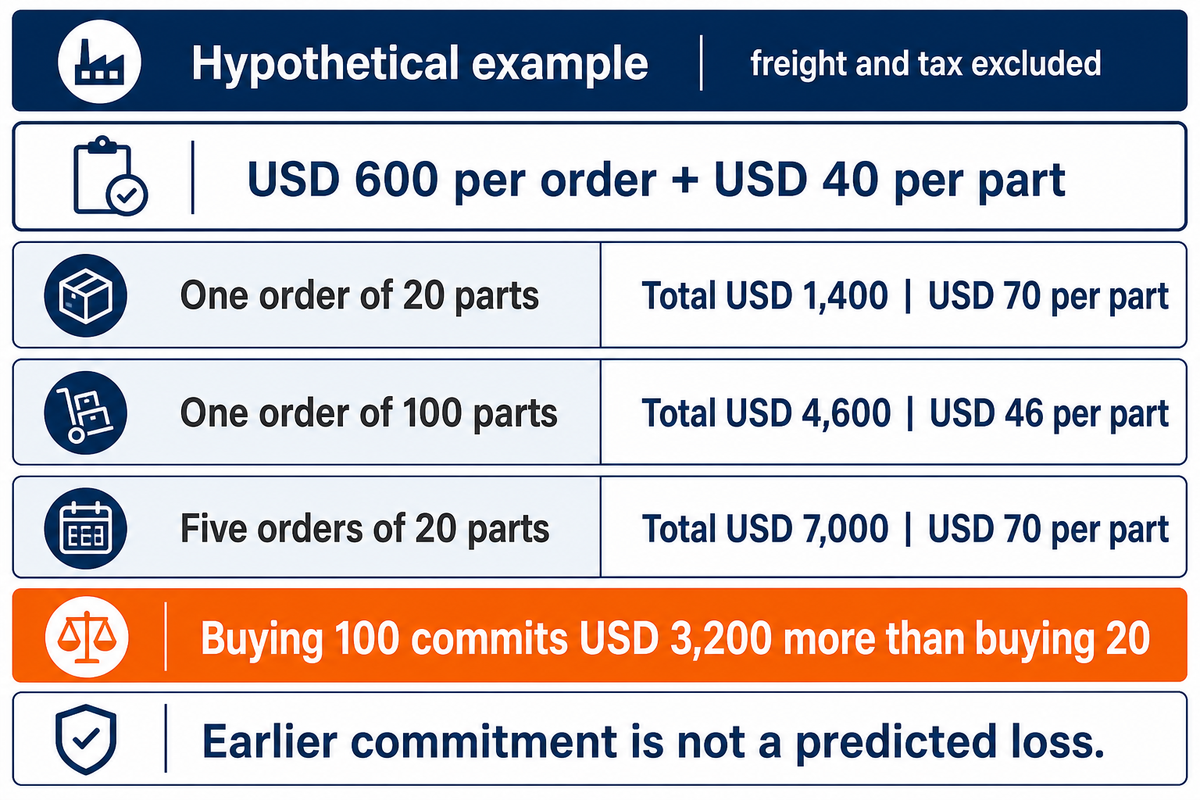
Compare el costo total de mecanizado CNC de cada pedido con el costo por pieza terminada. El costo fijo de preparación por pieza es menor en un pedido más grande, pero también aumenta el compromiso total del lote. Si la demanda es estable, los pedidos pequeños y recurrentes pueden elevar el costo total.
Un buen ejemplo es costo del lote = costo fijo del lote + cantidad × costo variable por pieza terminada. Incluya la programación, los dispositivos de sujeción específicos del trabajo y las preparaciones en el costo fijo solo cuando la cotización los trate de ese modo. Incluya de manera uniforme el material, el corte, el acabado y la inspección en el costo variable. Para más detalles, consulte la guía de costos de mecanizado CNC.
Primer pedido con incertidumbre: compare el desembolso comprometido antes de la siguiente decisión de diseño.
Demanda recurrente estable: compare el costo total de suministrar la misma cantidad requerida en todos los pedidos.
Considere una cotización hipotética con un costo fijo de USD 600 por pedido y un costo de USD 40 por cada pieza terminada que cumple los requisitos. Los USD 40 incluyen el material, el mecanizado, el acabado y la inspección asumidos; se excluyen el flete y los impuestos. Un pedido de 20 piezas cuesta USD 600 + 20 × USD 40 = USD 1,400, o USD 70 por pieza. Un pedido de 100 cuesta USD 4,600, o USD 46 por pieza. Si solo se necesitan 20 piezas antes de una decisión de diseño, comprar 100 compromete USD 3,200 más. Esto supone una exposición a un compromiso anticipado, no una pérdida prevista: quizá se utilicen las otras 80 piezas.
| Modalidad de pedido | Cantidad total | Cargos de preparación | Costo total | Costo por pieza |
|---|---|---|---|---|
| Un pedido de 20 piezas | 20 piezas | USD 600 | USD 1,400 | USD 70 |
| Un pedido de 100 piezas | 100 piezas | USD 600 | USD 4,600 | USD 46 |
| Cinco pedidos de 20 piezas | 100 piezas | USD 3,000 | USD 7,000 | USD 70 |
Si la demanda confirmada es de 100 piezas idénticas, cinco pedidos separados de 20 piezas cuestan USD 7,000 si cada uno implica el cargo completo de preparación de USD 600. Un pedido de 100 piezas cuesta USD 4,600 según los mismos supuestos. La diferencia es de USD 2,400. La reutilización de programas o dispositivos de sujeción podría reducir los cargos de preparación posteriores; por eso, solicite la base real para los pedidos recurrentes en lugar de asumir que la preparación se repetirá por completo o será gratuita.
El tutorial de EOQ de NC State analiza el equilibrio entre los costos de pedido y de almacenamiento, afectados por varios supuestos, entre ellos una demanda conocida y uniforme. La demanda de prototipos suele ser inestable. Considere los costos de almacenamiento, cambios, faltantes y pedidos urgentes cuando sean aplicables y pertinentes, usando los parámetros de su proyecto. El ejemplo no determina un tamaño de lote óptimo.
¿Cómo reducir los costos del mecanizado CNC de bajo volumen?
Es posible reducir los costos del mecanizado CNC de bajo volumen eliminando operaciones innecesarias del proceso completo. Simplifique la geometría accesible, reserve las tolerancias estrictas para las características funcionales y aclare el acabado requerido. Luego, evalúe la reutilización de la preparación y la frecuencia de los pedidos. Aumentar la cantidad solo reduce el gasto total cuando las piezas adicionales y el compromiso anticipado responden a una demanda real.
Solicite cotizaciones de mecanizado CNC que distingan entre el primer pedido y los pedidos recurrentes. Un dispositivo de sujeción reutilizable puede facilitar proyectos de mecanizado posteriores, pero la programación, la ubicación de la pieza y la validación de la preparación siguen requiriendo trabajo. Acuerde cómo se conservarán e identificarán los dispositivos y los programas aprobados. Las ventajas del mecanizado CNC de bajo volumen desaparecen rápidamente cuando una revisión poco clara obliga a preparar el trabajo por segunda vez.
Del prototipo a la producción recurrente: mapa de compromiso en 3 etapas
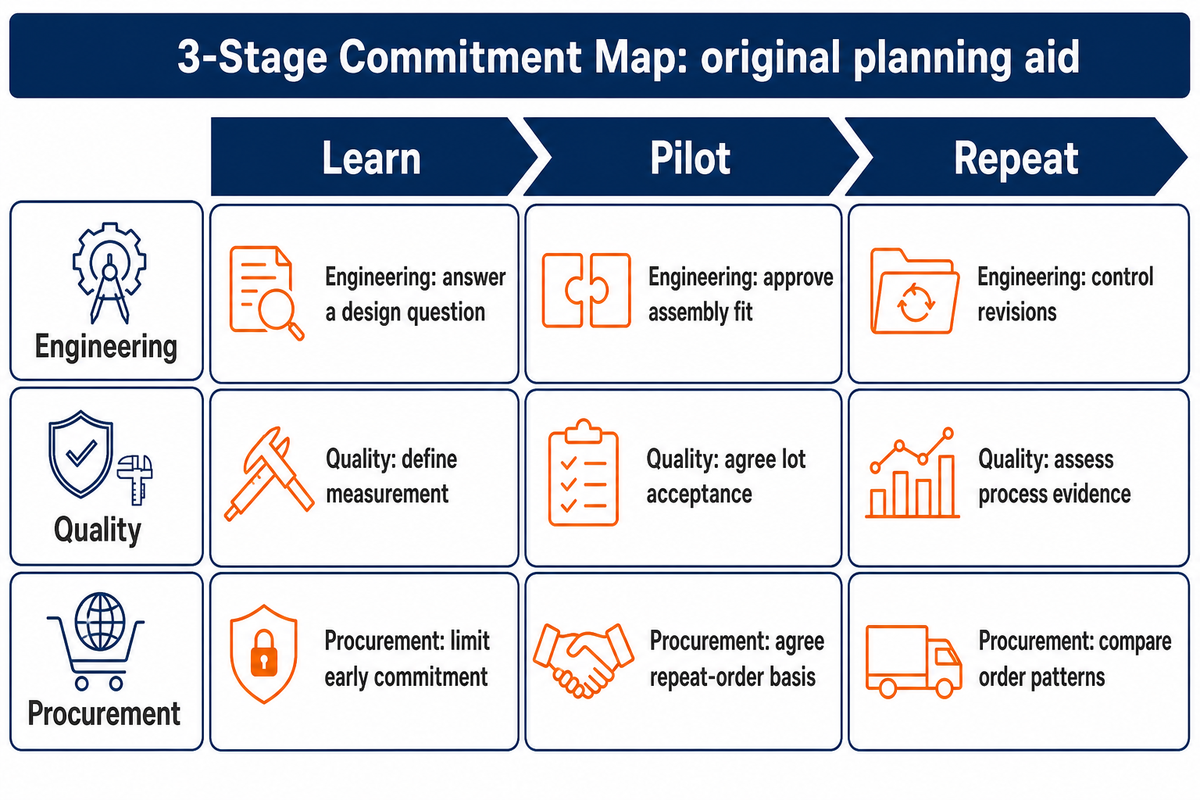
El mapa de compromiso en 3 etapas separa el aprendizaje, la producción piloto y el suministro recurrente para que cada pedido responda una pregunta concreta. Las revisiones de ingeniería, calidad y compras ayudan a resolver la incertidumbre. Avance cuando se haya resuelto; una cantidad mayor, por sí sola, no convierte un prototipo en un proceso recurrente controlado.
Este marco de planificación es original. No se basa en una norma publicada. Úselo para mostrar qué demuestra el lote actual y qué da por sentado el siguiente pedido. Un prototipo puede determinar el ajuste, pero quizá no resuelva la uniformidad del acabado. Un lote piloto puede revelar problemas de manipulación, pero quizá no demuestre la capacidad del proceso a largo plazo.
| Etapa y responsable | Pregunta | Evidencia que debe conservarse | Siguiente compromiso |
|---|---|---|---|
| Aprendizaje — Ingeniería | ¿La pieza resuelve la pregunta prevista sobre ajuste o función? | Observaciones de las pruebas vinculadas a la revisión y características sin resolver | Modifique el diseño o libere un plano piloto. |
| Aprendizaje — Calidad | ¿Se midieron las características críticas en la condición pertinente? | Pieza identificada, condición del material y resultados de las mediciones | Cierre las brechas de medición antes de sacar conclusiones generales a partir de la pieza. |
| Aprendizaje — Compras | ¿Cuántas piezas se necesitan antes de la siguiente decisión? | Cantidad inmediata, fecha de evaluación y necesidad de reposición | Separe el pedido del pronóstico. |
| Piloto — Ingeniería | ¿Se puede fabricar y ensamblar el diseño mediante el proceso previsto? | Revisión aprobada y problemas observados de ensamble o acabado | Resuelva los cambios del proceso antes del suministro recurrente. |
| Piloto — Calidad | ¿Qué requisitos cumple el lote entregado? | Criterios de aceptación acordados, resultados y disposición | Acepte el lote o resuelva los problemas sin afirmar que existe capacidad a largo plazo. |
| Piloto — Compras | ¿Qué costos y demoras se repiten? | Proceso real, base de preparación y calendario de procesos externos | Acuerde las condiciones comerciales para los pedidos recurrentes. |
| Recurrente — Ingeniería | ¿Qué cambios requieren una nueva aprobación? | Registro controlado de cambios del plano, el material y el proceso | Revise los cambios pertinentes antes de liberar el pedido. |
| Recurrente — Calidad | ¿La evidencia del proceso es adecuada a lo largo del tiempo? | Mediciones comparables y análisis de estabilidad adecuado | Aumente la confianza en la evidencia de los pedidos recurrentes solo cuando esté justificado. |
| Recurrente — Compras | ¿La demanda está lo bastante confirmada como para cambiar la modalidad de los lotes? | Demanda confirmada, exposición por inventario y calendario de suministro | Compare las modalidades de pedido para la misma demanda. |
En un lote piloto hipotético de 30 piezas, ingeniería puede aprobar el ajuste del ensamble, pero calidad aún necesita verificar una medición difícil. Compras quizá no describa el piloto como totalmente validado, aunque se hayan cortado las 30 piezas. La cantidad no resuelve la duda sobre la medición. Esa duda sigue determinando el siguiente paso.
¿Puede la producción CNC de bajo volumen escalar a la producción en masa?
La producción CNC de bajo volumen puede repetirse o pasar a una producción de alto volumen, pero esto debe reevaluarse a medida que cambie la demanda. Puede ser conveniente invertir más en sujeción de piezas y corte, o considerar otro proceso de fabricación. Mantenga constantes los requisitos aprobados de la pieza y evalúe cómo cada alternativa cumple esos mismos requisitos.
Las capacidades avanzadas de mecanizado de un proveedor pueden ayudar a fabricar geometrías complejas, pero la producción a gran escala también requiere programación, control de herramientas e inspecciones repetibles. Si se prevé que el diseño siga cambiando, el mecanizado de lotes pequeños puede ser una opción más conveniente. Si el diseño es estable, compare las opciones de producción por volumen según la confiabilidad real del pronóstico y la demanda total prevista.
Planifique el plazo de entrega y la calidad de los lotes repetidos
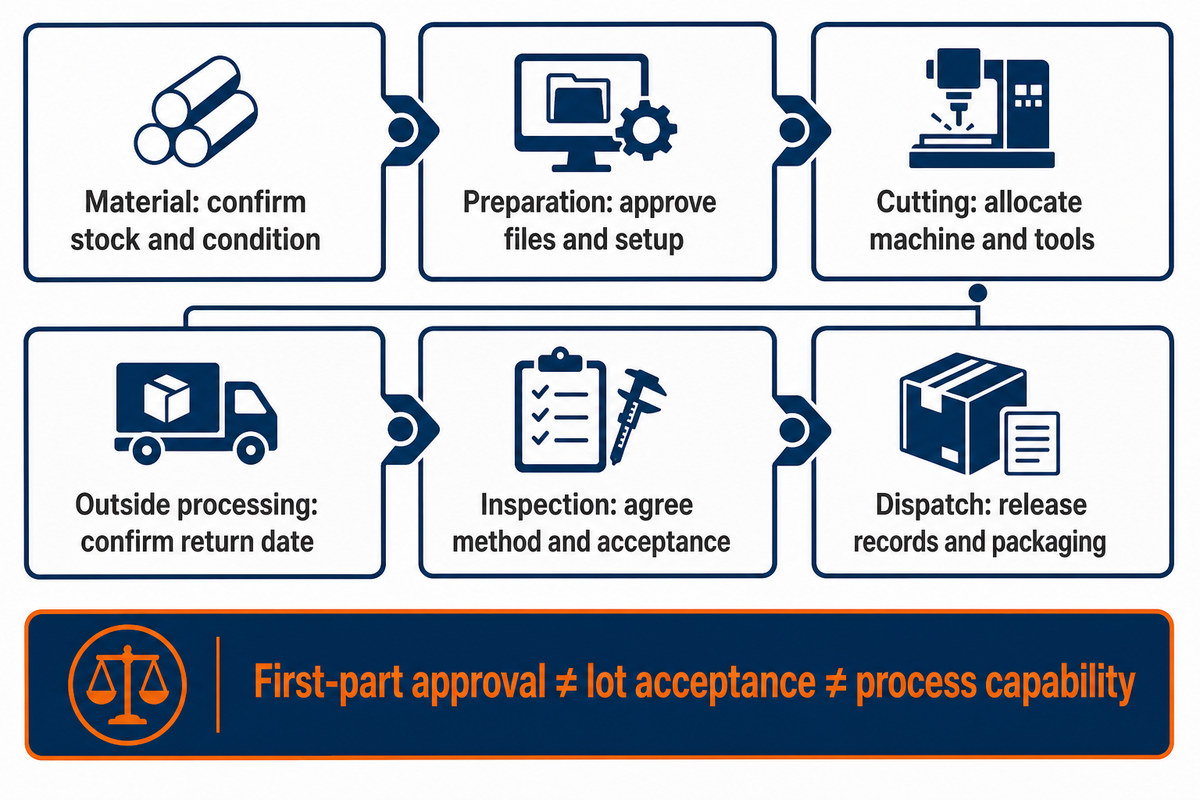
Planifique el plazo de entrega de todo el proceso de fabricación y la calidad en torno a tres preguntas distintas: aprobación de la primera pieza, aceptación del lote entregado y comportamiento del proceso. Un ciclo de corte breve no responde por sí solo a ninguna de ellas. Las condiciones reales determinan cuándo estarán disponibles las piezas utilizables.
El artículo de Modern Machine Shop sobre The Kinetic Company analiza la programación en función de la capacidad de los hornos de vacío y menciona los envíos. La lección es que hay que mirar más allá del tiempo de máquina. El sistema de programación de una empresa no garantiza la fecha de entrega de otro taller.
| Etapa del proceso | Qué puede retrasar el lote | Datos útiles para la programación |
|---|---|---|
| Material | El grado o estado especificado no está disponible. | Existencias confirmadas y fecha de llegada del material |
| Programación y dispositivo de sujeción | La revisión del modelo o el método de posicionamiento aún no están definidos. | Archivos aprobados y fecha de preparación para el montaje |
| Corte | La máquina o herramienta adecuada está ocupada. | Turno de producción asignado y disponibilidad de la herramienta |
| Procesos externos | El acabado o tratamiento térmico debe esperar a que haya otro lote. | Aceptación del procesador y fecha de retorno |
| Inspección | No se ha acordado un método de medición para una característica crítica. | Método y capacidad de inspección, y criterios de aceptación |
| Despacho | Faltan los registros de liberación o el empaque adecuado. | Responsable de la liberación y fecha en que el envío estará listo |
Si 20 piezas terminadas están esperando que se midan, acortar el siguiente ciclo de corte no libera esas 20 piezas. ¿Quién está en mejor posición para eliminar la restricción y para cuándo? Distinga en el programa de compra la fecha de finalización del mecanizado de la fecha en que el envío estará listo.
La aprobación de la primera pieza comprueba que la configuración inicial y la pieza cumplan los requisitos acordados para la primera pieza. La aceptación del lote se refiere al lote entregado. La guía de NIST sobre muestreo de aceptación distingue entre decidir si un lote es aceptable, estimar su calidad y gestionar el control del proceso a largo plazo. Acuerde el alcance de la inspección y las reglas de disposición para las características reales; no existe un número de muestras universal para todos los pedidos pequeños.
La capacidad del proceso plantea otra pregunta. La guía de NIST sobre capacidad compara un proceso bajo control con los límites de especificación. Un piloto exitoso por sí solo no demuestra la capacidad a largo plazo. Conserve registros de medición comparables y evalúe las condiciones pertinentes del proceso antes de hacer esa afirmación.
Una máquina de medición por coordenadas es un equipo, no un plan de inspección completo. La política de trazabilidad de NIST señala que la trazabilidad por sí sola no garantiza que algo sea apto para su propósito: la incertidumbre debe ser adecuada para la necesidad de medición. El mecanizado de precisión requiere un método apropiado para la característica, la tolerancia y el estado que se verifican.
Perspectiva del sector: reduzca el trabajo de preparación repetido
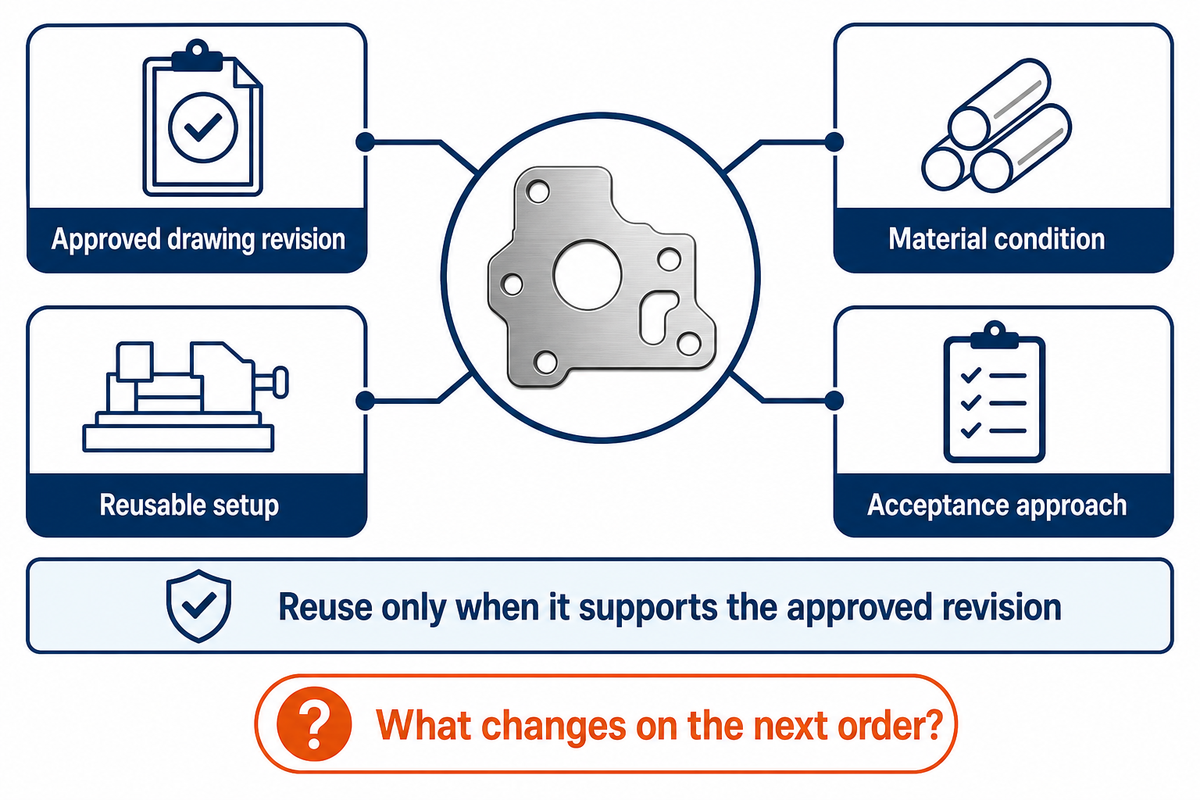
Para lotes pequeños recurrentes, una pregunta de compra más útil que centrarse solo en la automatización es cómo se reutiliza la preparación. Pregunte cómo conserva y recupera el proveedor los programas aprobados, la información de las herramientas y las configuraciones de sujeción. La automatización flexible puede reducir la manipulación repetida, pero aun así requiere una descripción estable de la pieza y una respuesta controlada ante los cambios.
La vista previa de AMT de agosto de 2025 sobre innovaciones en sujeción de piezas para IMTS 2026 destacó avances como los sistemas modulares y paletizados, así como los relacionados con sensores. Esa publicación da cuenta de las tecnologías que se están analizando, pero no demuestra que una instalación específica genere un ahorro determinado. Si está planificando un pedido para después del evento de 2026, pregunte qué funciones están instaladas y son pertinentes para su familia de piezas.
Un dispositivo de sujeción flexible puede facilitar la repetición de trabajos de mecanizado CNC de bajo volumen solo si los insertos de sujeción reutilizados, las superficies de posicionamiento y los datos de preparación corresponden a la revisión aprobada. Obtener las primeras piezas rápidamente y realizar corridas repetidas a bajo costo no elimina esta responsabilidad. Lo mismo se aplica al mecanizado CNC para prototipos: la primera pieza puede requerir una preparación y una corrida repetida, otra distinta.
Imagine un pedido repetido de 20 variantes de cuerpos de válvula. Si la misma estrategia de posicionamiento sirve para toda la familia, la sujeción reutilizable puede reducir el trabajo de preparación repetido. Si cada revisión modifica las superficies de sujeción, hay que reevaluar si realmente se puede reutilizar la preparación. El proveedor debe explicarlo en la cotización del pedido repetido. La evidencia de que se puede reutilizar es la preparación documentada, no la presencia de un robot en la máquina.
Para quienes compran un servicio de mecanizado CNC de bajo volumen, esta información permite orientar la siguiente conversación: qué preparación se conserva, qué cambios requieren un trabajo nuevo y qué operaciones se realizan fuera de la celda. Los desafíos del suministro de bajo volumen suelen surgir entre una operación y otra, sobre todo cuando un pedido pequeño comparte capacidad con uno grande.
Conserve el proceso aprobado, no solo el número de pieza. Vincule el pedido repetido con la revisión del plano, el estado del material, la preparación reutilizable y el método de aceptación.
Cuando tenga definidas la pieza y la cantidad, el servicio de mecanizado CNC de bajo volumen de Zhenling Metal será el siguiente paso para conversar sobre el proceso de fabricación. Lleve el modelo CAD, el plano, la cantidad y el estado de entrega requerido para centrarse en su componente.
Preguntas frecuentes sobre el mecanizado CNC de bajo volumen
¿Cuánto tiempo lleva completar un trabajo de mecanizado CNC de bajo volumen? El programa de entrega incluye el material, la preparación, el corte, el acabado, la inspección y el despacho.
Un ciclo de corte breve no garantiza una fecha de entrega próxima. Pregunte si el plazo de la cotización comienza después de aprobar el plano y si incluye los procesos externos y el envío. Para lotes repetidos, identifique qué programas, dispositivos de sujeción y métodos de inspección pueden reutilizarse realmente antes de confiar en el programa anterior. Solicite una fecha en que el envío estará listo, vinculada con la revisión del plano y el estado del material acordados.
¿Cuáles son los mejores materiales para el mecanizado CNC de bajo volumen? Elija el grado y el estado que cumplan los requisitos funcionales de la pieza.
El aluminio puede ser adecuado para carcasas ligeras, mientras que el acero inoxidable puede cumplir requisitos relacionados con la corrosión. Los plásticos de ingeniería responden a otras necesidades mecánicas y ambientales. Compare el grado exacto, el temple o tratamiento térmico, la disponibilidad del material en bruto y el acabado. Un material de prototipo más económico no permite determinar el desempeño del material final. Si cambia el material, revise las pruebas funcionales pertinentes y el proceso de fabricación.
¿Es más económico el mecanizado CNC de bajo volumen que el moldeo por inyección? El mecanizado puede costar menos en una producción limitada cuando el costo de un molde específico supera el ahorro por pieza que este permite.
Compare materiales plásticos, geometría, requisitos de superficie y demanda total prevista equivalentes. Incluya los cambios del molde, la preparación del mecanizado, la inspección y las operaciones secundarias en ambas cotizaciones. Si la demanda se vuelve predecible y el diseño se estabiliza, el moldeo puede justificar la inversión inicial en herramientas. La comparación útil es el costo total de cumplir el mismo requisito para la pieza terminada, no un umbral de cantidad genérico tomado de otra pieza.
¿Qué opciones de acabado hay para los componentes mecanizados? Entre las opciones se incluyen la eliminación de rebabas, el granallado, el pulido y los tratamientos superficiales específicos para cada material.
El anodizado, el recubrimiento o la pasivación pueden ser adecuados según el material y la función. Especifique qué dimensiones y superficies deben cumplir los requisitos después del tratamiento.
¿Por qué algunos talleres no responden a mi solicitud de cotización de piezas de bajo volumen? Un pedido pequeño puede no ajustarse al equipo, la carga de trabajo o el modelo comercial de un taller.
Una solicitud incompleta también puede dificultar la evaluación del trabajo de ingeniería necesario. Eso no permite saber por qué un proveedor específico no respondió. Mejore la solicitud con el plano y el modelo CAD vigentes, el estado del material, la cantidad, el requisito de entrega y las dimensiones o superficies importantes. Indique si el pedido corresponde a un prototipo, un lote piloto o un suministro repetido. Separe las cantidades futuras confirmadas de las pronosticadas. Contacte talleres de mecanizado cuyas capacidades declaradas sean adecuadas para el tamaño de la pieza y el proceso, y pregunte si sus fechas coinciden con la capacidad disponible. Una solicitud clara ayuda a ambas partes a decidir si vale la pena avanzar con la cotización.
¿El proveedor puede encargarse tanto de los prototipos como de la producción repetida? Algunos pueden hacerlo, pero un prototipo exitoso no demuestra el desempeño en lotes repetidos.
Pregunte cómo conserva el proveedor la revisión aprobada, la preparación y el método de medición. Revise la evidencia pertinente para la pieza y analice cómo se gestionan los cambios del proceso y la programación de los pedidos repetidos. NIST explica la capacidad del proceso comparando un proceso bajo control con los límites de especificación.
Referencias y metodología
Esta guía sintetiza información técnica y materiales educativos de acceso público. Las cifras de costos son ejemplos hipotéticos desarrollados, no cotizaciones de Zhenling Metal. El Mapa de compromiso de 3 etapas es una herramienta original de planificación. El alcance de las fuentes publicadas se indica junto a las afirmaciones pertinentes; las cantidades y decisiones de aceptación deben definirse según el plano, el material y el proceso de fabricación reales. No se divulgan datos privados de producción.
Referencias y fuentes
- Aplicación del mecanizado CNC de alta velocidad a la producción de prototipos — National Institute of Standards and Technology
- Manufactura celular — U.S. Environmental Protection Agency
- Selección del proceso de fabricación: ejemplo de un engranaje — The Open University
- Alcance público de ISO 21920-2:2021 — International Organization for Standardization
- Material didáctico sobre mecanizado — Massachusetts Institute of Technology
- Y14.5 Acotación y tolerancias — American Society of Mechanical Engineers
- Tutorial sobre cantidad económica de pedido — North Carolina State University
- Claves para combinar la producción de alto y bajo volumen — Modern Machine Shop
- Muestreo de aceptación — National Institute of Standards and Technology
- Capacidad del proceso — National Institute of Standards and Technology
- Política de trazabilidad metrológica — National Institute of Standards and Technology
- Vista previa de innovaciones en sujeción de piezas — AMT — The Association For Manufacturing Technology
Redactado por CYH. Conozca la empresa de mecanizado de Zhenling Metal.






