
Póngase en contacto con Zhenling

Los servicios de anodizado transforman la superficie del aluminio en un recubrimiento de óxido controlado. La pregunta es qué función debe cumplir: resistir la corrosión, conservar el color, resistir el desgaste o facilitar otros procesos de acabado. Los distintos requisitos del recubrimiento pueden dar lugar a diversos acabados.
Por CYH · Actualizado en octubre de 2026 · Guía técnica basada en normas publicadas, orientación de asociaciones e investigaciones
El anodizado hace crecer una capa de óxido a partir del aluminio. El tipo II se usa comúnmente con fines decorativos y de protección; el tipo III se destina a aplicaciones exigentes de resistencia al desgaste. La aleación, la preparación, el color y el sellado determinan si la pieza terminada cumple con el uso previsto.
- Defina la propiedad requerida antes de elegir la denominación del proceso.
- Distinga la aprobación inicial del color de la evidencia de su conservación en exteriores.
- Especifique la norma y su sistema de clases; la palabra «clase» por sí sola es ambigua.
- Compare las cotizaciones con el mismo alcance de preparación, enmascarado, inspección y aceptación.
| Concepto | Qué indica | Qué registrar |
|---|---|---|
| Tipo de proceso | Ruta de anodizado | Norma, edición y tipo |
| Clase militar 1 / Clase 2 | Sin teñir / teñido | Requisito de color y muestra aprobada |
| Clase arquitectónica I / Clase II | Una clasificación arquitectónica diferente | Norma arquitectónica y requisito del recubrimiento |
Qué hace el anodizado al aluminio
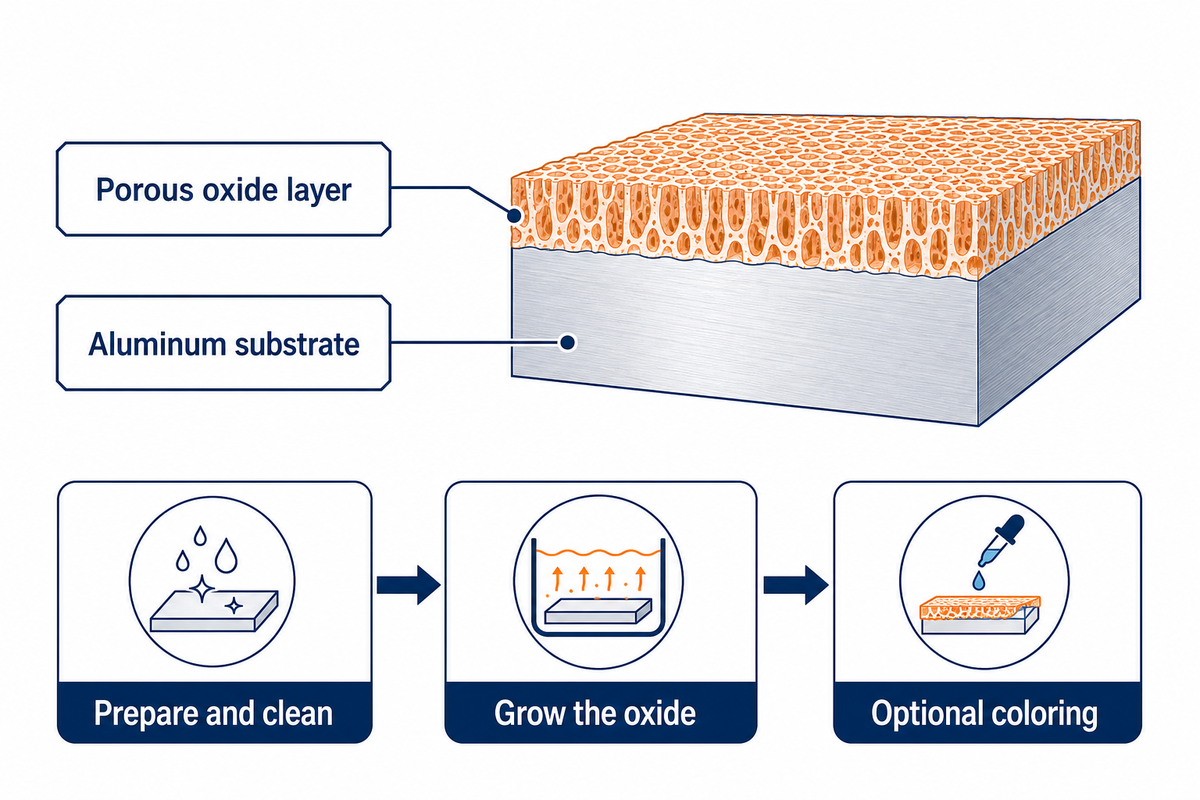
El anodizado de aluminio emplea un proceso electrolítico para generar un recubrimiento útil a partir del óxido metálico natural. La capa crece desde el sustrato en lugar de aplicarse como pintura pulverizada. La estructura porosa del recubrimiento permite tratamientos posteriores y también puede contribuir a las propiedades finales del acabado.
¿Qué es el anodizado del aluminio?
El anodizado del aluminio es un proceso electroquímico controlado que convierte la superficie del metal en óxido de aluminio. La pieza actúa como ánodo en una solución electrolítica. Antes del anodizado, hay que preparar y limpiar la pieza. El recubrimiento también puede teñirse, según el acabado deseado. El anodizado cambia el comportamiento de la superficie sin convertir el aluminio subyacente en otra aleación estructural.
La descripción del proceso del Aluminum Anodizers Council explica por qué el anodizado con ácido sulfúrico se usa ampliamente tanto con fines decorativos como de protección. Los poros pueden recibir tintes, mientras que la coloración electrolítica utiliza otro mecanismo. En el lenguaje habitual de compra, el anodizado transparente significa que no se añadió tinte; no garantiza que todas las aleaciones de aluminio tengan el mismo aspecto.
En los acabados de aluminio se aprecian los efectos de la preparación. El grano, las marcas de mecanizado y las soldaduras pueden quedar visibles en el acabado final. Las piezas pulidas y las grabadas pueden tener el mismo color nominal, pero no reflejan la luz de la misma manera. Decida si busca una superficie brillante, satinada o mate antes de considerar que la muestra de color define por completo la apariencia.
En una carcasa visible, apruebe juntos el color y la textura. En un soporte oculto, priorice la protección y la función durante el ensamble. Si aún está eligiendo el sustrato, consulte nuestra guía de selección de materiales para mecanizado CNC; un recubrimiento no compensa un material base inadecuado.
Tipos de anodizado y sus ventajas y desventajas
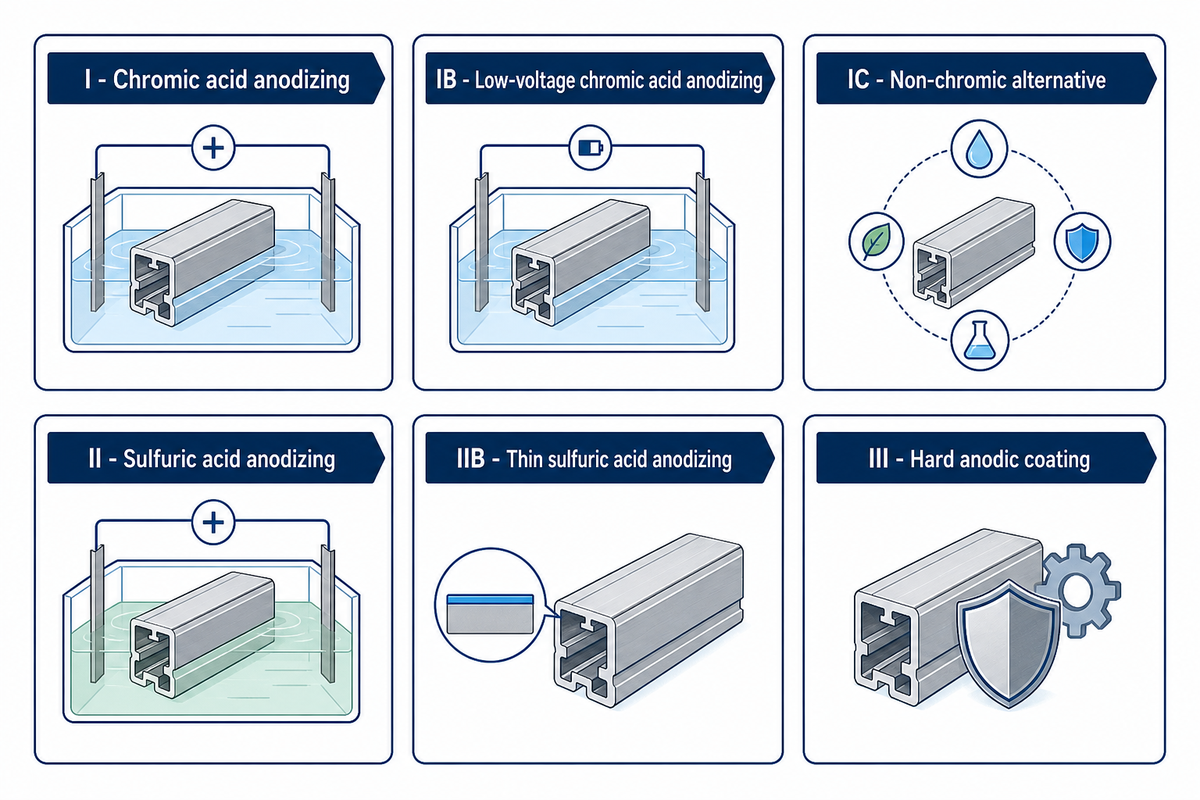
El anodizado tipo II es adecuado para piezas de aluminio coloreadas; el anodizado duro debe considerarse cuando la aplicación exige resistencia al desgaste. Ninguna de estas denominaciones constituye una especificación completa. También deben indicarse propiedades como la aleación, el color y el sellado.
La ficha vigente en la DLA para MIL-PRF-8625 corresponde a la revisión F, enmienda 2, con fecha del 23 de noviembre de 2020. Una fecha de revisión o un número de proyecto nuevo, por sí solos, no significan que una especificación haya sido reemplazada. Sus seis tipos incluyen varias alternativas además de los tipos II y III habituales.
| Tipo | Descripción del proceso | Criterio de selección |
|---|---|---|
| I | Anodizado con ácido crómico | Use la ruta especificada |
| IB | Anodizado con ácido crómico de bajo voltaje | No son intercambiables solo porque ambos usan ácido crómico |
| IC | Alternativa sin cromo | Verifique los requisitos de aprobación |
| II | Anodizado con ácido sulfúrico | Ruta habitual para fines decorativos y de protección |
| IIB | Anodizado fino con ácido sulfúrico | Ruta alternativa sujeta a condiciones de especificación |
| III | Recubrimiento anódico duro | Defina las prioridades de desgaste, corrosión y sellado |
En esa especificación militar, la clase 1 no lleva tinte y la clase 2 sí. Las clases arquitectónicas I y II significan algo distinto. La guía de especificación del AAC describe la clase arquitectónica I como 0.7 mil o más, y la clase II como 0.4–0.7 mil. Estas equivalen aproximadamente a 17.8 µm o más y a 10.2–17.8 µm. No transcriba una clase arquitectónica como si fuera una clase militar sin identificar el documento aplicable.
La especificación militar publicada, secciones 3.7.2.1 y 3.8.2, establece un espesor nominal predeterminado de 0.002 inch para el tipo III, o 50.8 µm, salvo que se especifique otra cosa. También distingue las aplicaciones sin sellar de desgaste máximo de las aplicaciones exteriores selladas para resistir la corrosión, que admiten menor resistencia a la abrasión. Por eso, en algunos trabajos, un mayor sellado no es una mejora.
Considere primero la función y luego defina los requisitos del plano. Para un componente descrito como «anodizado duro negro», deben especificarse el tipo aplicable, la clase, el sellado y los criterios de aceptación. Los requisitos de ajuste y desgaste deben indicarse en la especificación del servicio de anodizado duro, en lugar de deducirse de una superficie oscura.
Por qué importan la aleación y la preparación de la superficie
Las diferencias de aleación y preparación producen distintos aspectos en el aluminio anodizado, aunque el color nominal sea el mismo. Las muestras de aluminio anodizado de distintas aleaciones o formas de producto quizá no representen el resultado final. Asegúrese de que las muestras correspondan a la pieza que se suministrará.
¿El aluminio 5052 es adecuado para anodizar?
El Aluminum Anodizers Council señala que el 5052 puede adquirir un tono amarillento con recubrimientos más gruesos. Por lo tanto, una muestra de acabado transparente de otra aleación no es una referencia de color adecuada. Antes de aprobar un ensamble en su estado visible, evalúe una pieza representativa de 5052 con la preparación y el acabado propuestos.
La guía del AAC sobre aleaciones y preparación también distingue el 6061 del 6063 y explica cómo el grabado produce una superficie mate. Aunque las instrucciones de acabado puedan ser las mismas, los materiales son distintos. Por ejemplo, analice el mecanizado del aluminio junto con la ubicación y apariencia de las soldaduras antes de enviar las piezas a un taller de acabados.
Considere el ejemplo de una carcasa para instrumento con una cubierta de chapa metálica 5052 y un marco mecanizado de 6061. El diseñador solicita un acabado transparente para ambas piezas porque estarán una junto a la otra. Aprobar una pequeña probeta de 6061 deja sin probar la cubierta de chapa. Un mejor conjunto de muestras incluye ambos materiales reales, la dirección prevista del grano y la misma preparación planificada para producción. Después, el cliente determina qué diferencia de apariencia es aceptable al inspeccionar las piezas ensambladas bajo las condiciones de iluminación acordadas. Si la diferencia no es aceptable, el equipo define otra alternativa (es decir, material, textura o recubrimiento opaco) antes de liberar el lote. Repetir «transparente» en la orden de compra no resuelve las decisiones sobre apariencia.
También conviene considerar el muestreo de ensambles soldados. El material de aporte y las zonas afectadas por el calor pueden responder de manera distinta, mientras que el pulido o el granallado cambian la textura que recibe el proceso de recubrimiento. Compare el pulido y el granallado con microesferas, y apruebe la superficie anodizada resultante. Aprobar la textura del metal sin recubrir forma parte de la decisión, pero no es el único factor.
En estructuras que soportan carga, la elección de la aleación puede afectar la vida a fatiga. Un estudio de 2005 de Rateick y sus colegas informó distintas vidas a fatiga en materiales de aluminio-cobre con secciones grandes y pequeñas después del anodizado. El resumen público respalda la necesidad de verificar la pertinencia de la forma del producto; no justifica tomar datos de fatiga de otro material.
Color, sellado y durabilidad en exteriores
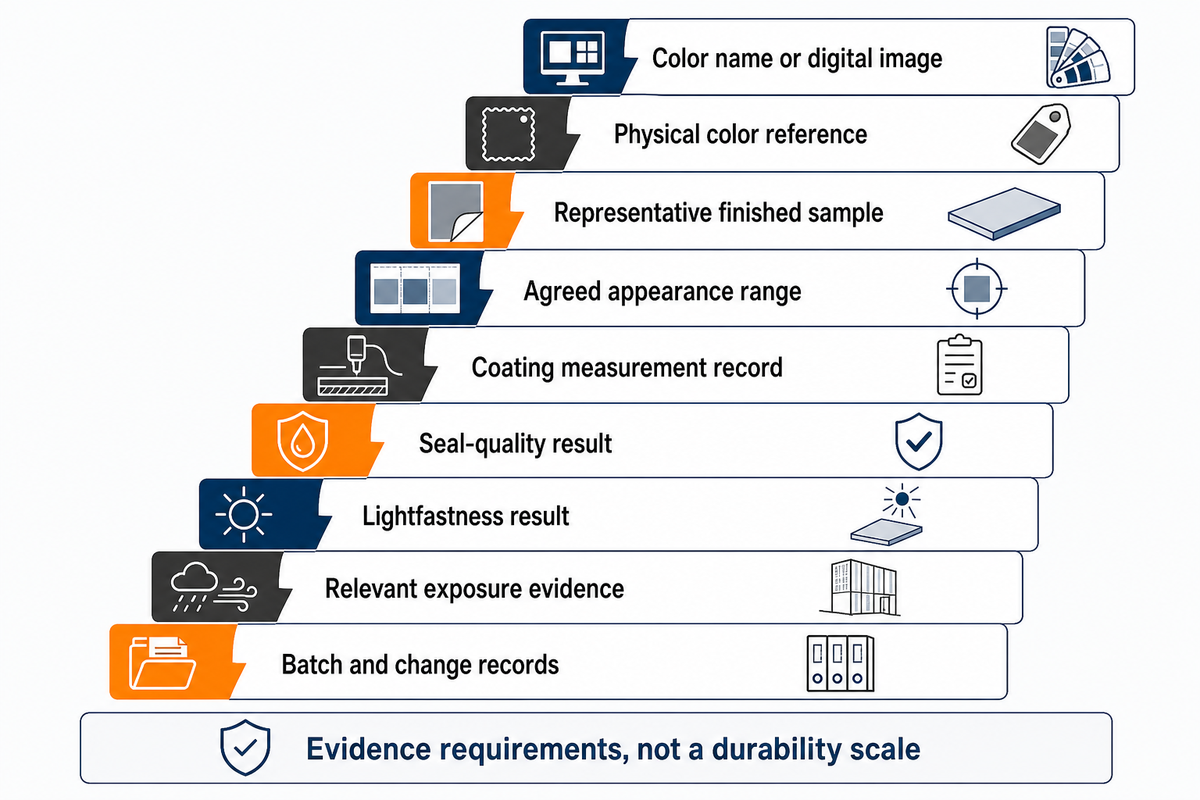
La aprobación del color establece una apariencia inicial, pero para demostrar la durabilidad en exteriores hay que evaluar cómo cambia esa apariencia con el tiempo y durante el uso. Influyen muchos factores, desde la selección de tintes y la formación de óxidos hasta el sellado y la exposición. El proveedor puede ofrecer una gran variedad de colores, pero eso no garantiza que todos tengan la misma resistencia a la luz.
En 2016, Larry Chesterfield habló sobre la resistencia a la luz de los tintes negros en una respuesta técnica y mencionó la función del sellado. La diferencia es relevante: la clasificación de un tinte describe un sistema de prueba, no una cantidad garantizada de años de durabilidad en exteriores para cada componente.
«La calidad del sellado es esencial para maximizar la resistencia a las condiciones de uso».
Si una prueba de sellado falla, también corresponde investigar las etapas anteriores. En su estudio de 2019, George N. Oh y Nathan Sheffield mencionaron la influencia de las condiciones de anodizado en el resultado final y explicaron que los ajustes en el tanque final podrían no detectar la causa. Lo útil es solicitar evidencia del sistema de recubrimiento, no una lista de productos químicos.
Escala de evidencia del color y la vida útil
Esta tabla presenta un método para evaluar qué respalda realmente cada registro. Cada fila representa un requisito de evidencia distinto; no es una escala relativa de durabilidad. El área de compras debe solicitar la evidencia, mientras que los equipos de calidad y diseño deben definir las condiciones y los límites de aceptación.
| Evidencia | Pregunta que responde | Qué falta establecer |
|---|---|---|
| Nombre del color o imagen digital | ¿Qué familia de apariencia se busca? | Apariencia física bajo la iluminación acordada |
| Referencia física de color | ¿Qué tono inicial es aceptable? | Aleación y textura de producción |
| Muestra terminada representativa | ¿Qué aspecto tiene el material real? | Variación de producción aceptable |
| Rango de apariencia acordado | ¿Qué variaciones se pueden aceptar? | Método de inspección y condiciones de observación |
| Registro de medición del recubrimiento | ¿Se cumplió el requisito especificado para el recubrimiento? | Desempeño del sellado y ante la exposición |
| Resultado de calidad del sellado | ¿El sellado cumple con la prueba especificada? | Conservación del color bajo la exposición prevista |
| Resultado de resistencia a la luz | ¿Cómo respondió a la luz el acabado evaluado? | Pertinencia para el entorno real |
| Evidencia de exposición pertinente | ¿Cómo se comportó el acabado en esas condiciones? | Supuestos sobre mantenimiento y vida útil |
| Registros de lotes y cambios | ¿Se pueden vincular entregas posteriores con el proceso aprobado? | Nueva aprobación después de un cambio pertinente |
Imagine que un equipo de compras elige molduras anodizadas en negro para un sensor exterior. Se presentan varias muestras y se colocan sobre la mesa de reunión. Una muestra viene acompañada de un código de color. La otra describe la aleación de producción y el sistema de acabado, e incluye una prueba de exposición a la luz. La segunda muestra aporta evidencia para respaldar su propuesta; sin embargo, el equipo debe cotejar las condiciones de la prueba con el entorno al que estará expuesto el sensor (ubicación de montaje, clima, etc.) para tomar una decisión final. El equipo acuerda un rango de apariencia y solicita una muestra de producción antes de dar la aprobación definitiva. El proveedor no puede sustituir la aleación ni el tinte sin que el equipo vuelva a evaluar la propuesta. El equipo se basa en evidencia para respaldar su decisión, en lugar de confiar en una promesa sin fundamento de un acabado permanente.
Límites, daños y cuidado de piezas anodizadas
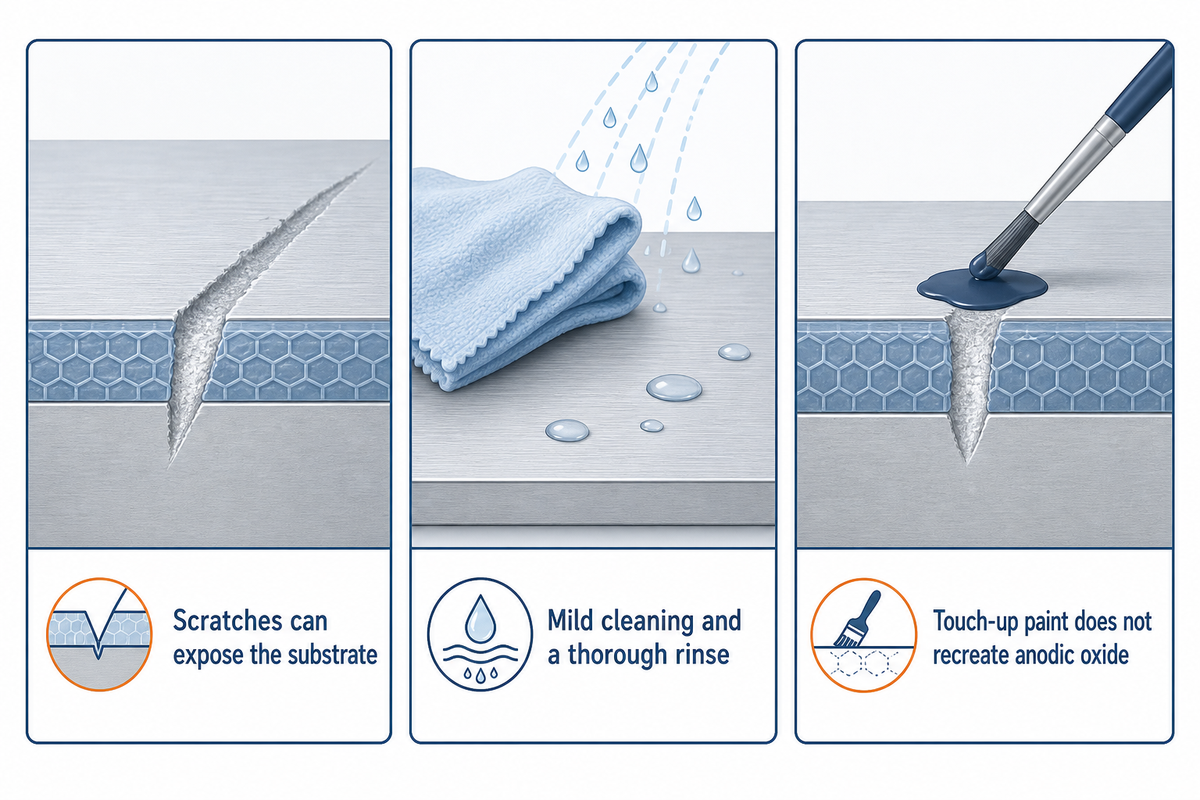
Una superficie anodizada es una forma sencilla de proteger una pieza contra ciertos tipos de daño. Sin embargo, la capa anodizada aún puede rayarse, grabarse o eliminarse de otra manera, dejando expuesto el sustrato. Además, el anodizado no siempre refuerza la pieza ni demuestra su desempeño estructural. La inspección y la limpieza deben tener en cuenta el entorno real, incluidas las funciones mecánicas y eléctricas de las piezas.
En el estudio de Su y sus colegas de 2023 sobre AA7075-T6, se examinó una capa anodizada dura de 30 µm mediante pruebas de fatiga por flexión rotativa a 33.3 Hz. Bajo esas condiciones de prueba, las probetas anodizadas mostraron un desempeño a fatiga inferior al de la referencia sin tratamiento. El estudio también examinó el granallado con microesferas. Sus resultados corresponden a esas probetas, tratamientos y condiciones de prueba, y no establecen una reducción universal de la fatiga para todas las piezas de aluminio anodizado.
En componentes aeroespaciales y automotrices críticos para la fatiga, es fundamental prestar atención a la aleación, la forma del producto, la geometría y el procesamiento. Es inaceptable tratar una muestra decorativa como si fuera una calificación estructural. El plano debe definir los requisitos críticos del proceso.
Para el mantenimiento habitual, siga las indicaciones del proveedor de acabados: una limpieza suave con un paño blando y un enjuague abundante son un punto de partida razonable para muchas superficies anodizadas. Evite rasparlas y usar ácidos o álcalis agresivos. Antes de usar ampliamente un producto de limpieza, pruebe su compatibilidad en una zona pequeña y poco visible. Los requisitos de limpieza industrial deben evaluarse caso por caso. Que una superficie se describa como fácil de limpiar no demuestra su resistencia química.
La pintura de retoque puede ocultar un rayón, pero no reproduce el óxido anódico original ni demuestra una resistencia equivalente a la corrosión. El decapado y el reanodizado son una alternativa de procesamiento que puede afectar tanto las dimensiones como la apariencia. Antes de autorizar el retrabajo, obtenga una disposición para las piezas de precisión dañadas. Inspeccione las piezas en su condición final.
Anodizado, recubrimiento en polvo y recubrimientos de conversión
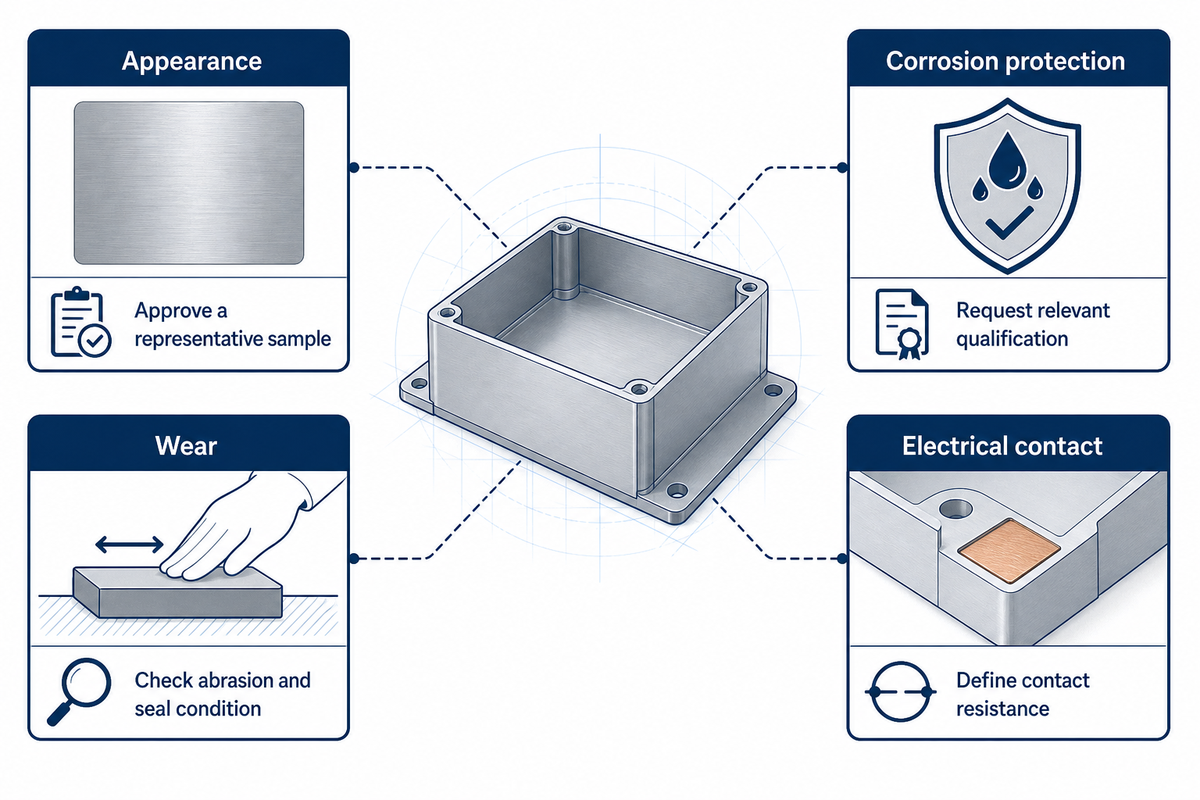
Elija entre anodizado, recubrimiento en polvo y recubrimientos de conversión según la apariencia, la protección contra la corrosión, el desgaste y el contacto eléctrico. Cada proceso ofrece un equilibrio distinto entre estos factores. Por eso, un recubrimiento ideal para una cubierta visible puede ser totalmente inaceptable para una interfaz de conexión a tierra, y un mismo ensamble puede requerir más de un tratamiento.
Mapa de acabados según 4 propiedades
El siguiente mapa ofrece un método cualitativo para elegir entre las distintas opciones. Convierte las cuatro propiedades en preguntas para los equipos de diseño, compras e inspección. Cuando los requisitos entran en conflicto, especifique distintas superficies o pida al procesador que proponga una combinación calificada, en lugar de suponer que un solo tratamiento cumplirá con todos los requisitos.
| Requisito de la pieza | Propiedad que determina la elección | Alternativa por analizar | Evidencia que se debe solicitar |
|---|---|---|---|
| Carcasa metálica visible | Apariencia | Anodizado decorativo | Aleación real, textura y muestra de color |
| Cubierta opaca con marca | Apariencia | Recubrimiento en polvo | Color, brillo y sistema de recubrimiento aprobados |
| Moldura arquitectónica para exteriores | Corrosión y apariencia | Anodizado arquitectónico o sistema de pintura calificado | Especificación arquitectónica aplicable y evidencia de exposición |
| Superficie sometida a fricción repetida | Desgaste | Anodizado duro | Prueba de abrasión pertinente y condición de sellado |
| Contacto para conexión eléctrica a tierra | Contacto eléctrico | Recubrimiento de conversión especificado o área de contacto controlada | Requisito y prueba de resistencia de contacto |
| Soporte expuesto a la corrosión | Corrosión | Anodizado sellado u otro sistema de protección calificado | Calificación pertinente de resistencia a la corrosión |
| Componente adherido o pintado | Protección y adherencia | Pretratamiento especificado | Compatibilidad con el sistema completo de recubrimiento o adhesivo |
| Ensamble visible de aleaciones mixtas | Apariencia | Muestras representativas de anodizado o recubrimiento opaco | Aprobación de apariencia del ensamble completo |
| Carcasa eléctrica aislante | Aislamiento eléctrico | Sistema de recubrimiento aislante calificado | Prueba dieléctrica requerida, incluida la geometría y los defectos |
En la guía de aplicación de recubrimientos duros del AAC, las pruebas de abrasión, corrosión y ruptura eléctrica se consideran por separado. La dureza no sustituye a la resistencia al desgaste. Un recubrimiento de alta calidad para una propiedad quizá no cumpla los requisitos de otra.
MIL-DTL-5002F, sección 3.7.2.3.2, identifica los recubrimientos de conversión MIL-DTL-5541 Clase 3 para lograr baja resistencia de contacto eléctrico. Una capa anódica aislante cumple una función distinta de la de lograr una baja resistencia de contacto eléctrico. El anodizado y los recubrimientos de conversión con cromato no deben intercambiarse solo porque ambos se describan como recubrimientos para aluminio.
Este ejemplo de carcasa de control tiene un panel frontal y una conexión a tierra en la parte posterior. El diseñador prefiere el aspecto de una superficie metálica anodizada y el ingeniero eléctrico necesita una trayectoria de contacto confiable. Si no se gestiona esa trayectoria, se genera un problema. El equipo marca el área de contacto en el plano, define los criterios de aceptación eléctrica y acuerda el tratamiento con el procesador. La superficie estética restante de la pieza tiene sus propios criterios de apariencia. El área de calidad inspecciona cada función por separado para asegurar que el ensamble cumpla los criterios de aceptación, en lugar de aceptar la pieza por su apariencia. Esta decisión consiste en asignar un tratamiento a cada superficie. Elegir una clase superior de anodizado no resolvería el problema de conexión a tierra.
Si un color opaco resulta más conveniente que una textura metálica visible, revise las opciones de recubrimiento en polvo. Para una comparación más amplia de los sistemas de pintura y la preparación, consulte la guía de servicios de pintura.
Factores que determinan el costo del anodizado y la elección del proveedor
El costo del anodizado refleja el trabajo de acabado de metales necesario para producir una pieza aceptada e incluye la preparación, manipulación, el enmascarado, el coloreado y la inspección. La cantidad influye en la asignación del trabajo por lotes y la geometría afecta el esfuerzo de procesamiento. Compare a los proveedores con los mismos requisitos antes de decidir cuál es la mejor oferta.
Averigüe si la cotización contempla piezas suministradas por el cliente o si el proveedor también se encarga del mecanizado y el acabado. Identifique las superficies de contacto y las áreas que requieren enmascarado. Algunos colores pueden requerir una igualación especial. Pregunte qué registros e inspecciones se necesitan. Un plazo de entrega corto aporta poco si no incluye el tiempo de aprobación, inspección o prueba de muestras. La guía de costos de mecanizado CNC sirve para estimar los costos de fabricación.
El programa de supervisión QUALANOD ofrece un ejemplo de sistema de calificación definido: sus licenciatarios reciben entre 2–5 inspecciones de producto al año y se someten a inspecciones de planta cada 2 años. El alcance de este programa no debe confundirse con una afirmación general de calidad. Aquí no se afirma que Zhenling cuente con una calificación QUALANOD.
Asimismo, al evaluar a un proveedor, verifique el alcance, las instalaciones y la vigencia de cualquier certificado ISO o afirmación sobre Nadcap. Un excelente servicio al cliente ayuda a aclarar un pedido; no constituye evidencia de pruebas. Para identificar quién realiza el trabajo y quién resuelve las no conformidades, pregunte a los proveedores especializados en el proceso requerido. Acuerde cómo los cambios de aleación o fabricación afectarán la necesidad de revisar muestras, de acuerdo con las recomendaciones de aprobación inicial de la guía del AAC.
Una vez definidos los requisitos de acabado, comuníquese con Zhenling a través de la página «Servicios de anodizado» para hablar del alcance del trabajo. La página indica que ofrece o coordina los servicios de acabado; contacte a la empresa para definir los acuerdos de procesamiento de su pedido. Esta guía explica los criterios de selección y la página de servicios aborda los requisitos comerciales.
Panorama de la industria: pregunte por el proceso, no por la promesa
Las distintas fórmulas químicas de sellado y materias primas de aluminio hacen que sea importante presentar evidencia específica del proceso. Un acabado más nuevo debe evaluarse con los mismos requisitos de apariencia y desempeño que el acabado al que reemplaza. Para que sean útiles al decidir una compra, las afirmaciones ambientales o de eficiencia deben definirse con claridad.
Un artículo de Products Finishing publicado el October 15, 2025 por el Dr. Can Akyil y la Dra. Pinar Afsin, de MacDermid Enthone, analiza el sellado sin níquel, los tratamientos híbridos y los desafíos del aluminio reciclado. Los autores trabajan para un proveedor de productos químicos, por lo que su análisis ofrece contexto técnico útil y también responde a un interés comercial. Su artículo no demuestra que todos los sellados sin níquel sean equivalentes ni que Zhenling use una fórmula química específica.
Si se propone cambiar la fórmula química, pregunte qué propiedad se ha demostrado, en qué aleación, con qué preparación y mediante qué método de aceptación. Demostrar un ahorro de energía no prueba el desempeño frente a la corrosión. Lograr el desempeño requerido frente a la corrosión no garantiza la retención del color. Compare el proceso de producción completo, teniendo en cuenta las superficies y las inspecciones que interesan al área de producción.
Las especificaciones arquitectónicas también siguen cambiando. El catálogo de FGIA ahora incluye AAMA 611-26 para aluminio arquitectónico anodizado. Esto identifica la edición vigente en el catálogo; la ficha pública no ofrece un resumen completo de los cambios. Si una especificación arquitectónica hace referencia a una edición anterior, determine con el responsable de la especificación cuál corresponde y ajuste la orden de compra según sea necesario.
Para un proyecto de 2026, haga que los cambios sean trazables: identifique el material y la ruta de acabado aprobados, registre la base de ensayo pertinente y acuerde cuándo un cambio de fórmula química o de materia prima requiere nuevas muestras. La trazabilidad permite que el equipo de compras evalúe una mejora real. Un pronóstico de crecimiento del mercado no garantiza que un componente determinado mantenga su color ni que brinde la protección exigida por la especificación.
Puntos clave para la selección
Defina la función de la superficie, apruebe un acabado representativo y solicite evidencia de la propiedad que importa. La durabilidad adicional solo es útil cuando corresponde a la aplicación.
Preguntas frecuentes
¿Cuáles son las desventajas del aluminio anodizado?
El aluminio anodizado sigue teniendo limitaciones en el contacto eléctrico, la igualación de la apariencia, la resistencia química y la reparación.
La capa de óxido puede interferir con los contactos de puesta a tierra, mientras que el sustrato y la preparación siguen siendo visibles a través de muchos acabados. Los rayones pueden dejar el metal expuesto, y la pintura de retoque no reproduce el recubrimiento original. Los productos de limpieza agresivos pueden dañar la superficie. En las piezas estructurales, la dureza superficial tampoco dice mucho sobre el desempeño frente a la fatiga. Especifique las condiciones de operación y las pruebas de aceptación pertinentes, en lugar de tratar el anodizado como un tratamiento de refuerzo general.
¿Cuánto cuesta anodizar una pieza?
Para obtener un precio útil, hay que definir la pieza, la cantidad y el alcance del acabado.
La preparación del lote, la manipulación, el enmascarado y la inspección pueden influir tanto como el color visible. Solicite cotizaciones que incluyan las mismas operaciones e indiquen cualquier cargo mínimo. Si una oferta incluye mecanizado o aprobación de muestras y otra solo cubre el acabado, los totales no son comparables. Envíe el plano y los requisitos de aceptación juntos para que quien realice el proceso pueda identificar los trabajos que una fotografía no mostraría.
¿Puedo anodizar mi propio aluminio?
Es posible anodizar fuera de una planta industrial, pero para realizar un proceso repetible conforme a las especificaciones se necesitan controles y verificaciones.
La tarea implica manipular productos químicos y equipos eléctricos, controlar el baño y gestionar las soluciones agotadas. Obtener una muestra de color es solo un resultado posible; lograr propiedades uniformes del recubrimiento en todo un lote es otro. Para piezas con requisitos especificados de apariencia, corrosión, desgaste o desempeño eléctrico, recurra a un procesador que pueda documentar los resultados requeridos. Esta guía explica cómo seleccionar y aceptar el proceso, pero no ofrece instrucciones para hacerlo en casa.
¿Qué metal se utiliza en el proceso de anodizado?
Esta guía trata sobre el aluminio y sus aleaciones.
Otros metales, como el titanio y el magnesio, también pueden recibir tratamientos anódicos, pero sus procesos y propiedades resultantes son distintos. No aplique directamente a otro metal una especificación para aluminio.
¿Dónde puedo encontrar un servicio de anodizado por contrato adecuado?
Empiece por definir el proceso requerido y el alcance de la aprobación; después compare las instalaciones adecuadas según su ubicación y logística.
Un especialista en acabados metálicos puede aceptar componentes que suministre el cliente, mientras que una empresa de mecanizado puede coordinar el acabado como parte de una orden de fabricación. Confirme qué modalidad se ofrece e identifique la instalación responsable del proceso. Solicite muestras representativas y los registros que requiera su aplicación. La cercanía puede simplificar el transporte o la revisión del color, pero la distancia por sí sola no demuestra la capacidad. Para trabajos controlados, la lista de procesadores aprobados por el cliente puede reducir las opciones antes de hablar del precio. Deje clara la responsabilidad por los cambios y las piezas rechazadas. La comunicación clara y un servicio de calidad son fundamentales cuando respaldan un proceso de aceptación definido. Antes de hablar de una orden, puede consultar la trayectoria de Zhenling y el alcance de los servicios que declara.
Guías relacionadas
- Diseño para la manufacturabilidad en el mecanizado CNC: resuelva la geometría antes del acabado superficial.
- Guía sobre el servicio de fresado CNC: conozca las decisiones de mecanizado previas al acabado.
Referencias y fuentes
- Aluminum Anodizers Council: procesos actuales de anodizado.
- Aluminum Anodizers Council: especificación del aluminio anodizado.
- DLA: estado del documento MIL-PRF-8625; texto de la especificación gubernamental, revisión F, enmienda 2.
- AAC: guía de aplicación de óxido anódico duro. La guía incluye referencias históricas a normas.
- Rateick et al.: pérdida de microestructura y resistencia a la fatiga, 2005; resumen público.
- Su et al.: investigación sobre anodizado duro y microgranallado de AA7075, Materials, 2023.
- Chesterfield: piezas teñidas de negro y resistencia a la luz, 2016.
- Oh y Sheffield: el problema no siempre está en el tanque de sellado, 2019.
- MIL-DTL-5002F, 2022, sección 3.7.2.3.2.
- QUALANOD: seguimiento del desempeño.
- Akyil y Afsin: avances en el tratamiento superficial de aleaciones de aluminio recicladas y nuevas, 2025.
- FGIA: ficha del catálogo AAMA 611-26.






