Póngase en contacto con Zhenling

Por CYH · Actualizado en octubre de 2026
Los servicios de anodizado duro convierten la superficie del aluminio en un recubrimiento de óxido anódico duro para aplicaciones que requieren resistencia al desgaste. Los componentes de precisión necesitan especificaciones que van más allá del acabado superficial. El crecimiento del recubrimiento afecta el ajuste, el sellado influye en el desempeño y la composición de la aleación afecta el resultado. Una pieza estéticamente atractiva aún puede atascarse durante el ensamble.
Comience por la superficie que cumple la función. Un orificio deslizante, una carcasa expuesta y un diámetro de posicionamiento pueden fabricarse con la misma aleación de aluminio, pero tienen prioridades distintas. Al fabricar componentes de aluminio a medida, proporcione a las empresas de anodizado los requisitos dimensionales finales, además del nombre del proceso. Las siguientes preguntas técnicas ayudan a orientar las decisiones de inspección y retrabajo.
Anodizado de capa dura: ¿qué cambia en el aluminio?
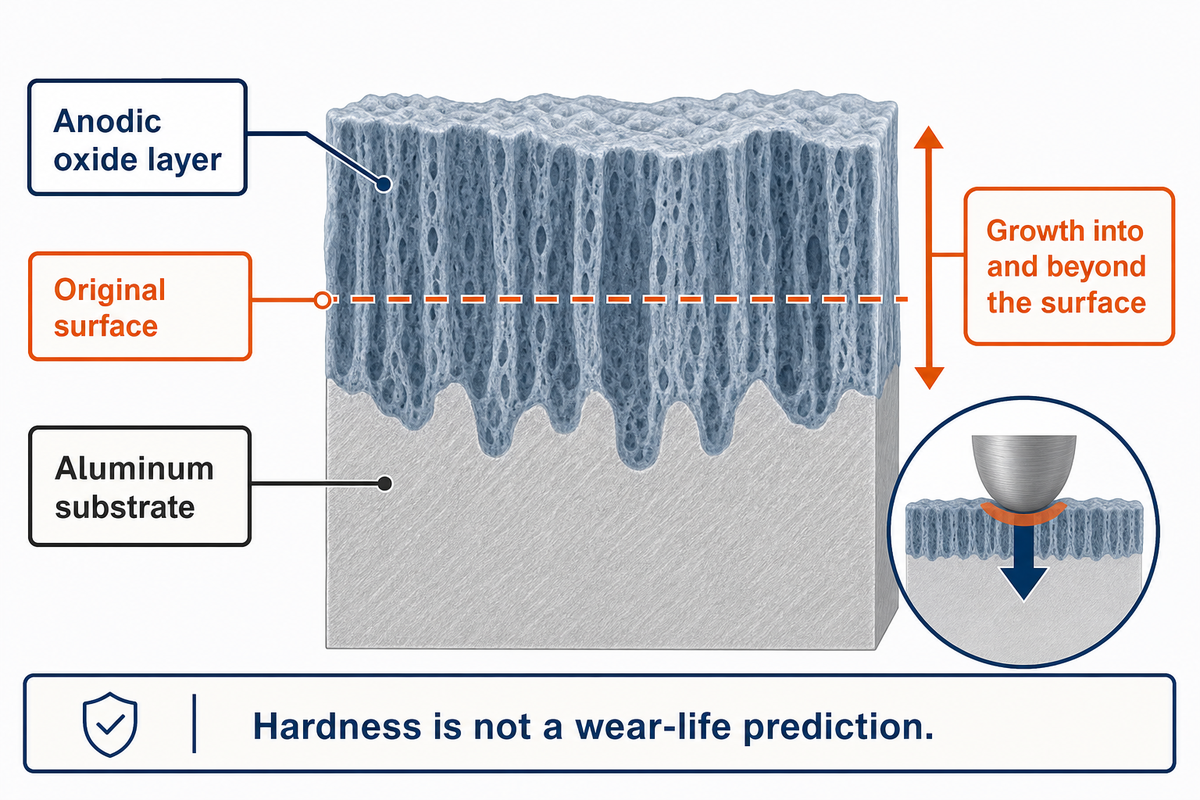
En el anodizado de capa dura, la corriente eléctrica convierte parte de la superficie de aluminio en una capa de óxido mediante un proceso electrolítico. El anodizado Tipo III favorece la resistencia al desgaste, mientras que la aleación sigue soportando la carga. El recubrimiento crece tanto hacia el interior como más allá de la superficie original.
Durante el anodizado con ácido sulfúrico, la formación y disolución del óxido de aluminio ocurren en un baño conductor de electricidad a temperatura controlada. El equilibrio depende de la densidad de corriente y de la respuesta de la aleación. La capa de óxido de aluminio está unida integralmente al sustrato; no es una lámina aplicada mediante recubrimiento. Su dureza implica una ductilidad limitada; por eso, un sustrato blando o un borde afilado sometido a carga pueden permitir daños en la superficie.
«La dureza solo puede compararse con la resistencia al desgaste en condiciones similares».
Esta distinción es importante cuando un plano exige anodizado duro, pero la falla ocurre bajo una carga de contacto concentrada. Una lectura de dureza describe una prueba específica. No predice cómo se comportaría un borde recubierto ante impactos repetidos. Para aplicaciones exigentes, defina la geometría de contacto y el mecanismo de desgaste; luego, elija una prueba de aceptación. Un anodizado confiable comienza por definir la superficie de trabajo. El acabado de metales de calidad requiere criterios de inspección para esa misma superficie.
Una película de 50 µm ocupa solo 0.05 mm de espesor. Modifica la superficie de trabajo, pero deja intacto el aluminio que soporta la carga debajo. Elija la aleación según la carga estructural y, luego, el anodizado de capa dura según la función de la superficie; tratar el acabado como sustituto de un material base más resistente no resuelve el problema de carga original.
Aleaciones de aluminio: ¿por qué el mismo acabado se comporta de forma diferente?
Los distintos elementos de aleación y los cambios resultantes en la microestructura hacen que las aleaciones de aluminio reaccionen de forma diferente a la oxidación, lo que explica las diferencias en los resultados del anodizado de capa dura. Otros factores también pueden influir en la uniformidad y la apariencia del recubrimiento, como la presencia de zonas ricas en cobre, partículas de silicio o porosidad de fundición. Por lo tanto, para determinar si dos materiales cumplen una especificación nominal de acabado, hay que evaluar tanto la aleación de aluminio como su apariencia.
Las diferencias prácticas entre materiales se analizan en las preguntas frecuentes del Aluminum Anodizers Council. No debe suponerse que una pieza de 6061 forjado y una pieza fundida rica en silicio tendrán el mismo resultado estético al comparar aleaciones de aluminio para piezas mecanizadas. Incluso cuando se trata de material de aluminio de alta calidad, es necesario especificar la aleación y su condición. Describir piezas de distintos metales solo por la apariencia que comparten no aclara sus diferencias.
¿Por qué es tan difícil lograr la uniformidad del color en el anodizado, sobre todo entre lotes distintos?
Debido a las características de la aleación, la textura superficial y el espesor de la capa de óxido, el color de las piezas recubiertas puede variar. Agregar tinte no necesariamente elimina estas variaciones. Por eso, puede haber diferencias de color entre lotes de producción, aunque todos cumplan la misma designación nominal de color y especificación del recubrimiento.
Para igualar el color, proporcione muestras representativas de la aleación y el proceso de fabricación previstos. Incluya el mismo pretratamiento: el granallado con microesferas modifica la textura superficial y la luz reflejada. La capa dura gruesa puede tener un tono gris o marrón natural que limita el atractivo estético de algunos tintes. El anodizado de color y los acabados decorativos requieren una gama de muestras, especialmente si se verán juntos componentes de aluminio adyacentes. Separe los criterios funcionales de los estéticos para estas piezas de aluminio. Las piezas industriales con una superficie de desgaste oculta pueden necesitar un límite de apariencia distinto al de una carcasa visible.
Dos elementos de un diseño especificados a 50 µm pueden resultar en colores de anodizado distintos, especialmente si no se mantienen constantes la aleación y el pretratamiento. Acuerde con el cliente el nivel de contraste aceptable cuando se ensamblen materiales fundidos y forjados en la misma pieza.
Espesor del recubrimiento: ¿cuánto cambiarán las dimensiones?
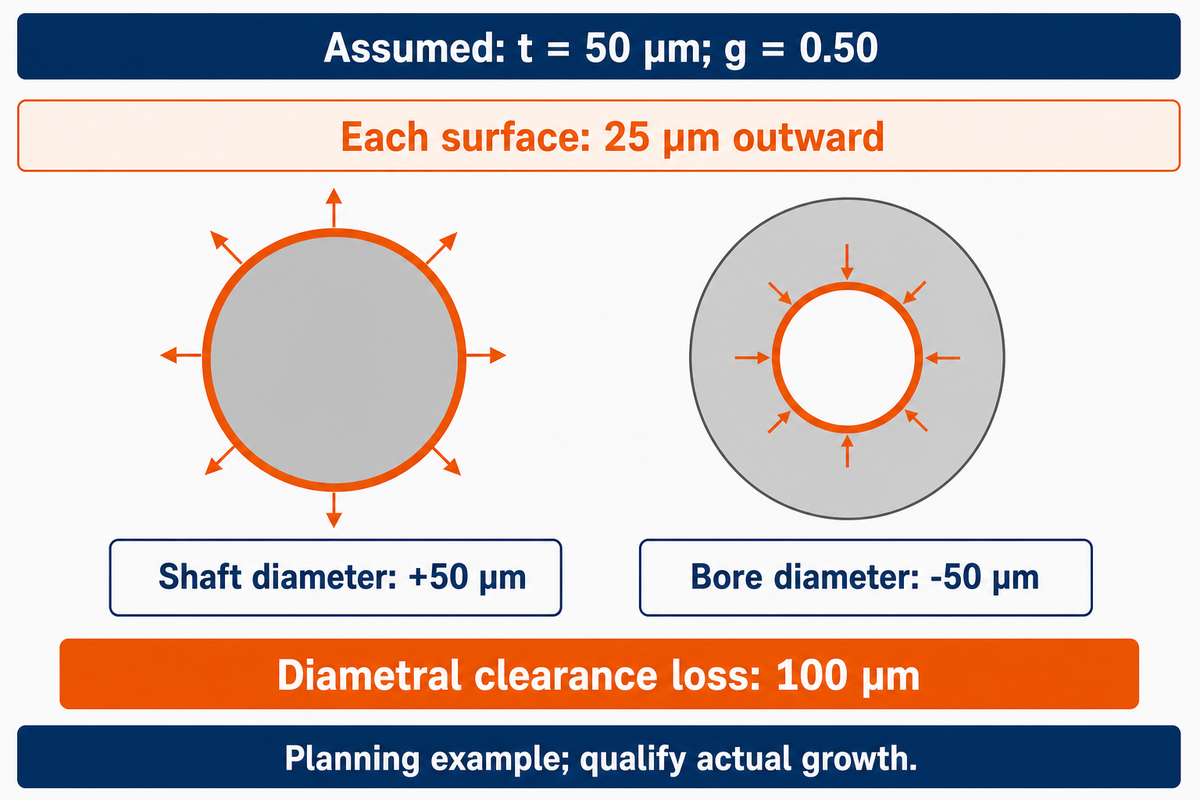
El espesor del recubrimiento y el crecimiento dimensional son cantidades distintas. Si se usa como ejemplo una fracción de crecimiento hacia el exterior de 0.50, una capa dura de 50 µm desplaza cada superficie recubierta 25 µm hacia afuera. El diámetro de un eje aumenta 50 µm, el de un orificio disminuye 50 µm y recubrir ambas piezas de acoplamiento reduce la holgura diametral en 100 µm.
La especificación de proceso PRC-5006 Rev D de la NASA describe como supuestos típicos de planificación una penetración de aproximadamente la mitad y una acumulación de la otra mitad. El documento también señala que los espesores del recubrimiento interior y exterior no tienen que ser iguales, y que un orificio profundo puede recibir menos recubrimiento cuanto más lejos esté de la abertura. Para compensar la producción, se debe usar el comportamiento medido del proceso.
¿Cómo afecta el anodizado las dimensiones de mi pieza y cómo puedo compensarlo?
El anodizado aumenta las dimensiones externas y reduce las aberturas donde el recubrimiento crece por encima de la superficie original. Considere cada cara recubierta que controla la medición y sume los efectos del cambio dimensional de ambas piezas de acoplamiento. Indique las dimensiones posteriores al acabado. Así, la tolerancia de mecanizado y la inspección del recubrimiento se refieren al mismo tamaño geométrico.
Sea t el espesor total de la película y g la fracción de crecimiento hacia el exterior. Una cara se desplaza g × t. El diámetro de un eje aumenta 2 × g × t. El diámetro de un orificio disminuye esa misma cantidad. La pérdida de holgura diametral entre un eje y un orificio recubiertos es (2gsts) + (2gbtb). La pérdida de holgura radial equivale a la mitad de este valor.
Registro de crecimiento en 2 superficies
Las primeras ocho filas usan t = 50 µm y g = 0.50 en todas las superficies recubiertas. La fila de películas desiguales utiliza valores separados. Estos son algunos ejemplos geométricos, antes de cualquier pérdida por grabado, bruñido final, rugosidad o conicidad.
| Característica o ensamble | Cálculo del crecimiento hacia el exterior | Efecto dimensional |
|---|---|---|
| Una cara plana recubierta | 0.50 × 50 µm | La superficie se desplaza 25 µm hacia afuera |
| Placa recubierta por ambas caras | 2 × 25 µm | El espesor aumenta 50 µm |
| Diámetro del eje recubierto | 2 × 25 µm | El diámetro aumenta 50 µm |
| Diámetro del orificio recubierto | 2 × 25 µm hacia el interior | El diámetro disminuye 50 µm |
| Ranura con ambas paredes recubiertas | 25 µm + 25 µm hacia el interior | El ancho disminuye 50 µm |
| Eje recubierto, orificio sin recubrir | 50 µm + 0 µm | La holgura diametral disminuye 50 µm |
| Eje sin recubrir, orificio recubierto | 0 µm + 50 µm | La holgura diametral disminuye 50 µm |
| Ambas piezas de acoplamiento recubiertas por igual | 50 µm + 50 µm | La holgura diametral disminuye 100 µm |
| Ambas recubiertas: t = 40 µm para el eje; t = 30 µm para el orificio; g = 0.50 para cada una | 2 × 0.50 × 40 µm + 2 × 0.50 × 30 µm | La holgura diametral disminuye 70 µm |
Considere un ensamble guía hipotético con un eje de 20.000 mm y un orificio de 20.120 mm antes del acabado. La holgura diametral inicial es de 0.120 mm. El ingeniero especifica 50 µm de recubrimiento en ambas piezas y usa g = 0.50 para este ejercicio de planificación. El eje queda en 20.050 mm y el orificio, en 20.070 mm. La holgura diametral restante es de solo 0.020 mm, o 20 µm. Si el diseño requiere al menos 40 µm, el acabado supuesto consume 20 µm más de holgura de la permitida. La siguiente decisión es revisar las dimensiones previas al acabado o las superficies recubiertas y, luego, calificar el proceso real. Aumentar la tolerancia de mecanizado sin controlar el crecimiento dejaría el mismo riesgo de ensamble.
La aproximación de crecimiento a la mitad tiene sus límites. Una tesis de 1955 archivada por el New Jersey Institute of Technology informó una fracción promedio de 0.41 en sus experimentos con Martin Hard Coat. Aplicar 0.41 a dos películas de 50 µm da una pérdida de holgura diametral de 82 µm, frente a 100 µm con 0.50. Ese resultado histórico demuestra la sensibilidad; no sustituye un valor de ajuste para la producción actual.
En piezas con tolerancias estrechas, coordine la sobremedida para el acabado con el mecanizado de precisión antes de cortar el metal. Una holgura prevista de 20 µm en un ensamble de alta precisión deja muy poco margen para la variación del recubrimiento y la conicidad del orificio. Las roscas requieren un tratamiento especial: este cálculo de dos caras no contempla la compensación del diámetro de paso de la rosca.
Sellado: ¿cuándo compite la protección contra la corrosión con la resistencia al desgaste?
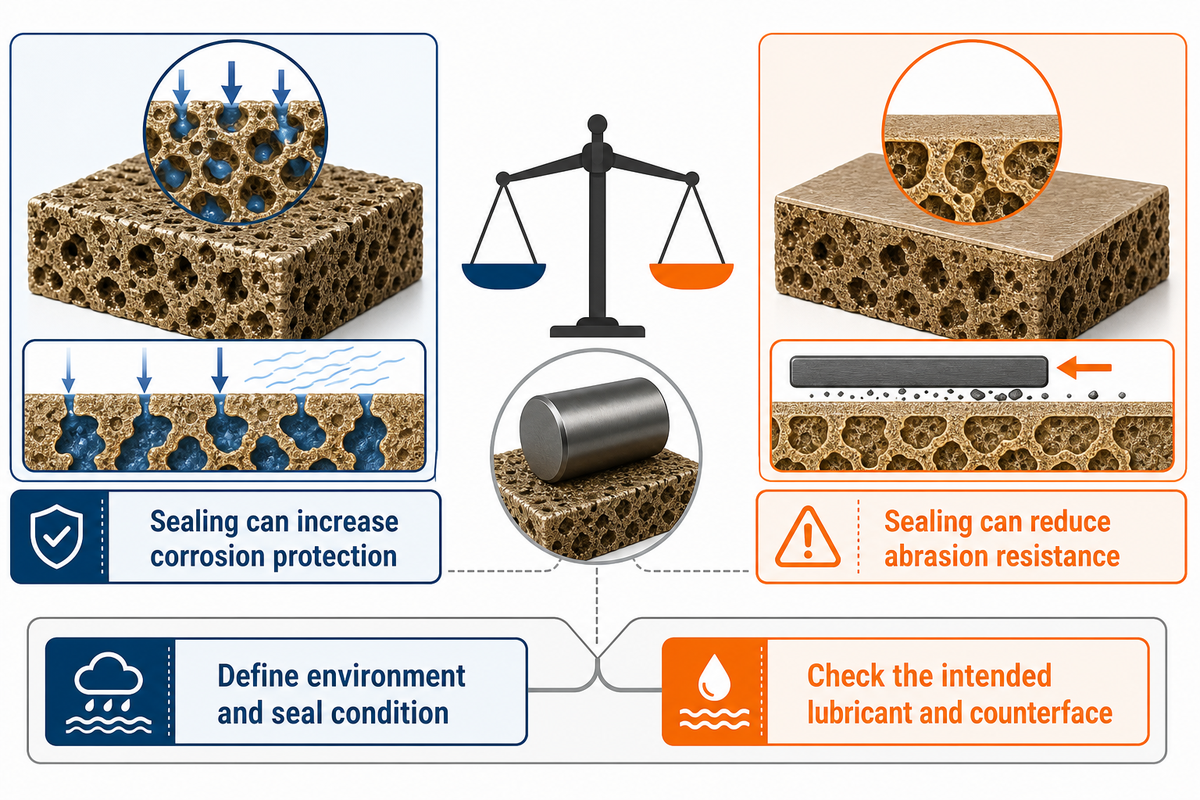
El sellado puede cerrar los poros del recubrimiento anódico, lo que puede aumentar la protección contra la corrosión, pero también reducir la resistencia a la abrasión. Elija la condición de sellado según la superficie de trabajo: si se sella una carcasa expuesta, se prioriza la protección ambiental. Para una superficie de fricción, se deben considerar un requisito de desgaste definido y una superficie de contacto adecuada.
La guía de referencia del Aluminum Anodizers Council distingue entre el servicio con abrasión extrema y las aplicaciones con sellado. Recomendar el sellado de todas las piezas pasa por alto ese equilibrio. Por otro lado, dejar sin sellar todas las capas duras puede llevar a subestimar las condiciones ambientales que debe soportar el ensamble terminado. Determine qué condiciones ambientales exigen un acabado resistente a la corrosión antes de especificar el sellado.
Los tratamientos con PTFE ofrecen otra opción para la función superficial. Al analizar las soluciones de anodizado, la lubricación, el sellado y la retención del tinte se consideran requisitos distintos. El nombre de un tratamiento no necesariamente indica qué rugosidad encontrará un sello deslizante ni qué prueba de desgaste debe superar un componente de aluminio anodizado.
En un ejemplo hipotético, un diseñador está creando un orificio de cilindro de aluminio de 25 mm para un sello de polímero alternativo en una máquina húmeda. En esta primera iteración, considera una capa dura de 50 µm porque el orificio estará sometido a deslizamientos repetidos. La exposición al agua favorece la resistencia a la corrosión. En cualquier caso, elegir el recubrimiento más grueso disponible no resolverá el problema, ya que el sellado puede influir en la abrasión. El diseñador proporciona el tamaño final del orificio y la textura de la superficie de contacto, elige una condición de sellado según la exposición y verifica la combinación con el lubricante y el sello previstos. Cualquier sobremedida para bruñido se incluirá en las dimensiones originales para que la operación de acabado no elimine el recubrimiento de la superficie de trabajo.
Un recubrimiento de 50 µm en un orificio de 25 mm plantea dos decisiones relacionadas: el ajuste final y la superficie que toca el sello. Tenerlas presentes ayudará a orientar la decisión sobre el sellado. Si la prueba de desgaste supone una capa dura sin sellar, los cambios de sellado no deben considerarse automáticamente cosméticos.
Tipo II, Tipo III o recubrimiento metálico: ¿qué función se prioriza?
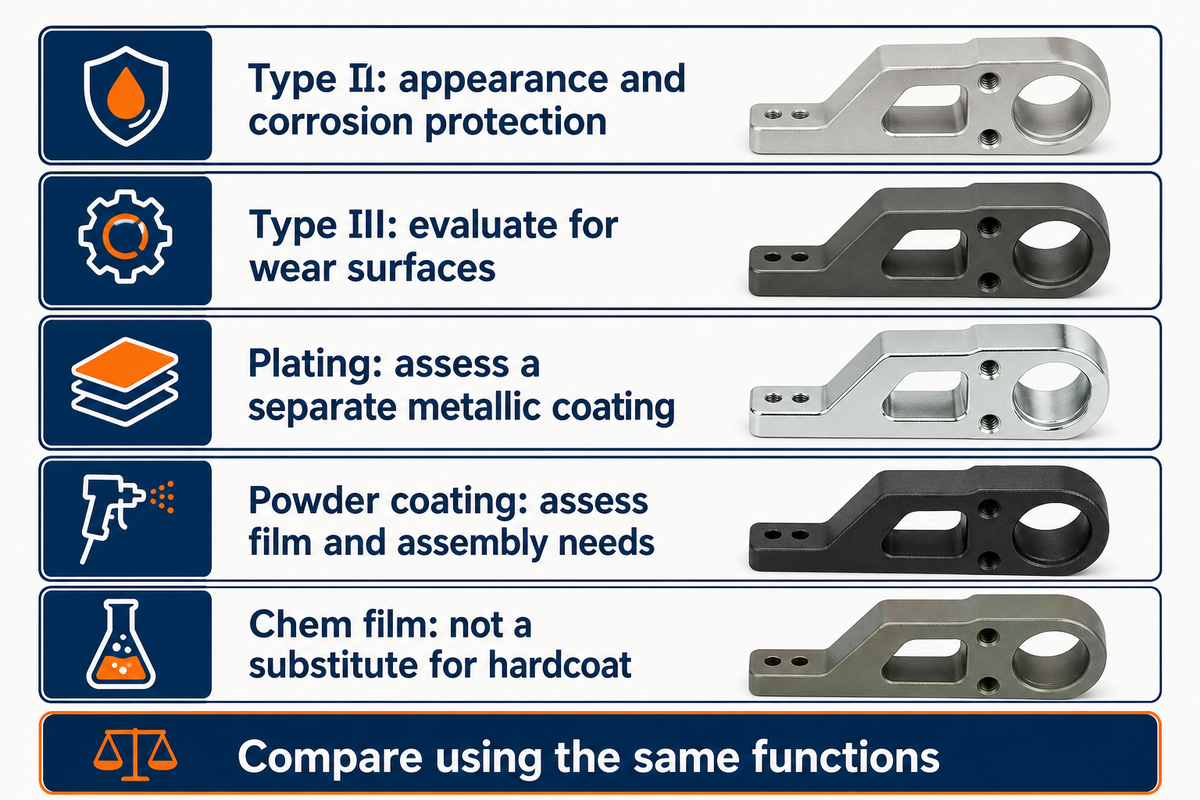
Cuando la apariencia y la protección contra la corrosión son lo más importante, elija el anodizado Tipo II. Para las superficies expuestas al desgaste, evalúe el anodizado de capa dura Tipo III. El recubrimiento metálico deposita una capa metálica independiente, por lo que requiere una evaluación propia. La elección debe priorizar la función, en lugar de afirmar que un acabado es el mejor para todos los componentes.
El anodizado convencional ofrece más flexibilidad decorativa. La familia más amplia del proceso de anodizado de aluminio incluye el anodizado transparente y los acabados teñidos. Cuando decimos transparente, describimos la apariencia. No significa que no haya acumulación de material.
- El contacto deslizante o abrasivo exige evaluar el anodizado de capa dura teniendo en cuenta el sistema de aleación, la condición de sellado y la prueba de desgaste.
- Los requisitos de color visible requieren comparar las muestras de anodizado Tipo II con el tono y la textura especificados.
- Las superficies metálicas deben analizarse por separado para el niquelado químico o una especificación relacionada de recubrimiento electrolítico, incluida la preparación del sustrato y las dimensiones finales.
- Considere los requisitos de película y ensamble del recubrimiento en polvo para los acabados orgánicos decorativos.
- La película química, o recubrimiento de conversión química, es un caso aparte. No se puede cumplir un requisito de capa dura cambiando el nombre del acabado.
Los recubrimientos para aluminio deben compararse según las mismas funciones. Considere las soluciones de acabado de metales como opciones de proceso distintas hasta comparar sus pruebas y efectos dimensionales.
En un estudio de 2018 de Kwolek y colegas, la dureza de sección transversal y el desempeño en abrasión Taber no se correlacionaron en los recubrimientos 6061-T6 analizados. Los resultados de la prueba de rayado con carga constante sí se correlacionaron con el comportamiento ante la abrasión. Los valores de dureza, si se miden sin especificar el método de prueba, pueden ocultar diferencias entre recubrimientos.
El estudio examinó recubrimientos en el rango de 19–43 µm; esos resultados de laboratorio no predicen la vida útil de un ensamble determinado. Para hacer comparaciones, mantenga constantes el método de prueba y la aleación. No se puede establecer una clasificación directa entre un resultado de pérdida por desgaste medido con un método de contacto y otro medido con un método diferente.
Defectos de la capa dura: ¿qué indica realmente el síntoma?
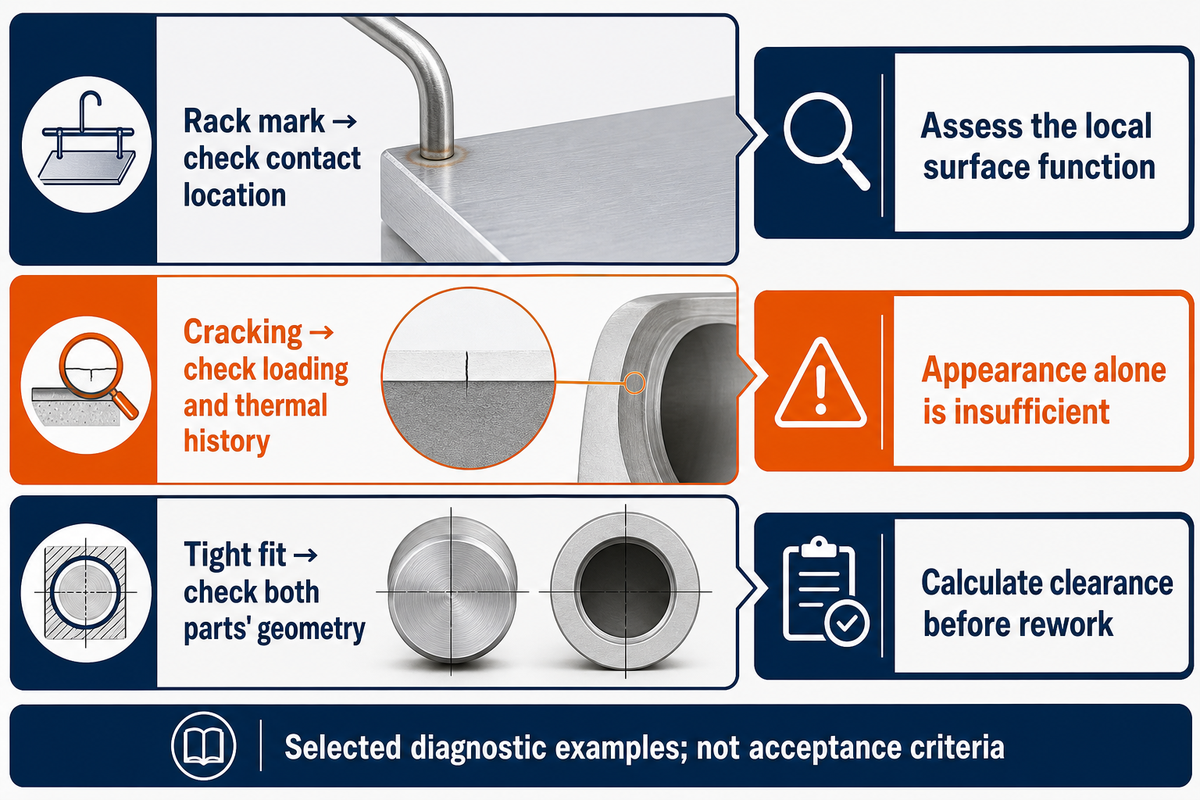
Los defectos de la capa dura requieren verificaciones distintas porque las marcas de contacto con el soporte, las quemaduras, las grietas y los ajustes apretados se originan por mecanismos diferentes. Comience por el síntoma, su ubicación y su función. Considere las dimensiones finales y la condición del recubrimiento para determinar si la pieza requiere una revisión adicional o puede aceptarse.
¿Qué son las «marcas de soporte» y cómo afectan mis piezas anodizadas?
Las marcas del soporte son las zonas de contacto donde la pieza se sujeta al dispositivo y donde se suministra corriente eléctrica durante el anodizado. Los puntos de contacto pueden quedar sin recubrir. Las consecuencias de una marca de contacto del soporte en una zona oculta acordada son distintas a las de una marca en una zona de sellado, posicionamiento o exposición.
La guía de proceso de la NASA indica que las ubicaciones de contacto deben definirse según la función de la pieza. Defina claramente las ubicaciones aceptables del soporte antes de iniciar el proceso, sobre todo si el plano exige un recubrimiento continuo. Si se solicita enmascarar una cara crítica, también debe especificarse la ubicación del límite. Ninguno de estos aspectos debe quedar a interpretación cuando las piezas mecanizadas lleguen a la línea de acabado.
Guía de diagnóstico inicial de fallas de la capa dura
Esta guía de diagnóstico integra la guía de proceso de la NASA, el catálogo de defectos de anodizado de QUALANOD y diversas publicaciones técnicas. QUALANOD aborda el anodizado arquitectónico; sus mecanismos orientan las preguntas, pero sus recetas de baño no se transfieren al procesamiento Tipo III.
| Tipo de defecto o síntoma | Mecanismo posible | Primera verificación | Consecuencia para la decisión |
|---|---|---|---|
| Marca aislada del soporte | Contacto eléctrico con el dispositivo de sujeción | Ubicación de contacto y límite del recubrimiento acordados | Evaluar la función local de la superficie |
| Quemadura cerca de un borde o contacto | Concentración localizada de corriente o calor | Contacto con el soporte, agitación y registro del proceso | Investigar los daños en el recubrimiento antes de aceptarlo |
| Grietas finas o cuarteado | Desajuste térmico o esfuerzo mecánico | Ubicación, historial térmico y carga aplicada | Evaluar la función; la apariencia por sí sola no basta |
| Superficie deslizante áspera | Textura inicial o topografía del recubrimiento | Textura final medida y requisitos de la superficie de contacto | Revisar la sobremedida de acabado y el comportamiento del contacto |
| Diferencia de tono entre lotes | Variación de aleación, pretratamiento, espesor o tinte | Registros del material y gama de muestras aprobadas | Separar los límites estéticos de los criterios de desgaste |
| Recubrimiento irregular o delgado | Gas atrapado o procesamiento local irregular | Orientación, geometría y ubicaciones de medición del espesor | Inspeccionar la zona afectada, no solo la cara plana |
| Desgaste del recubrimiento durante el servicio | La carga de contacto supera el desempeño local del recubrimiento | Carga, lubricante, superficie de contacto y película real | Reevaluar la interfaz de trabajo |
| Picaduras por corrosión | Debilidad local del recubrimiento o ataque ambiental | Exposición, condición de sellado y distribución de las picaduras | Rastrear la causa antes de repetir el acabado |
| Ajuste apretado después del acabado | Sobremedida de crecimiento o falta de uniformidad en el recubrimiento interior | Geometría previa al acabado y final de ambas piezas | Calcular la holgura restante antes del retrabajo |
También se deben evaluar las grietas superficiales en componentes sometidos a cargas cíclicas. En el resumen de la investigación de Sadeler de 2006, se señaló que aproximadamente 10 µm de capa dura sobre 2014-T6 redujeron la vida a fatiga en la región de alta tensión, pero la aumentaron en la región de baja tensión en comparación con el material T6. Este resultado respalda una evaluación específica para cada carga, no una penalización general por fatiga.
Una aparente falla de sellado puede originarse en otra etapa del proceso. Los malos resultados de abrasión en el experimento de anodizado arquitectónico de Sheffield y Oh de 2019 se atribuyeron a las condiciones de anodizado. Esto indica que se debe evaluar todo el historial del proceso antes de modificar el tanque de sellado. Los procedimientos de control de calidad deben conservar la ubicación afectada y el historial del proceso para que la evaluación pueda distinguir los efectos de cada etapa.
Un ajuste que reduce la holgura de 120 µm a 20 µm requiere una investigación distinta a la de una marca visible del soporte. Primero, mida la dimensión y la ubicación; luego, considere las opciones de acabado superficial pertinentes. Cambiar el acabado sin identificar el mecanismo de falla puede mantener el problema original.
Costo de los servicios de anodizado duro: ¿dónde está el riesgo del lote?
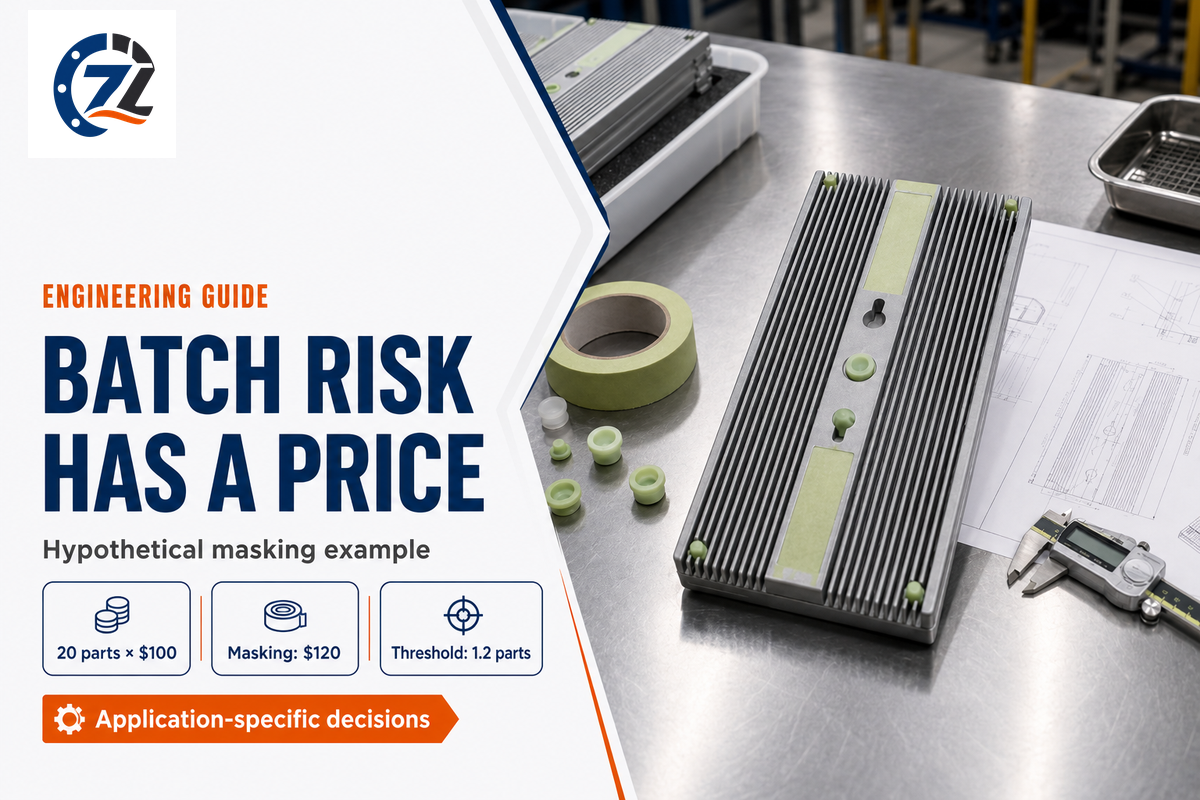
El costo de los servicios de anodizado duro incluye más que el acabado cuando un lote contiene piezas mecanizadas de alto valor. El enmascarado y los puntos de contacto acordados pueden reducir el riesgo de obtener un límite de acabado inaceptable. Evalúe ese trabajo frente al valor en riesgo, usando cotizaciones y costos reales de las piezas en lugar de un precio genérico por pieza.
Para un lote hipotético de 20 piezas, suponga que cada pieza mecanizada cuesta $100 antes del acabado. Una operación adicional de enmascarado cuesta $120 por lote. Si dos piezas quedan inutilizables porque se recubrió incorrectamente una superficie crítica, su valor previo al acabado es de $200. El costo del enmascarado equivale a 1.2 piezas de $100 cada una. Esta comparación muestra el umbral financiero; no pronostica la tasa de rechazo ni demuestra que el enmascarado se justifique económicamente. El equipo de compras puede sustituir las cifras supuestas por su propia cotización y el nivel de exposición previsto. Para series cortas de producción, considere los plazos de inspección y reemplazo al decidir qué superficies requieren una planificación adicional del proceso.
Compare los servicios de acabado superficial según el alcance acordado de enmascarado e inspección. Tanto un pedido de gran volumen como una serie corta requieren la misma claridad sobre qué superficies pueden recubrirse.
El decapado no es una solución sin costo. En su guía de 2016 sobre la eliminación de recubrimientos Tipo III, Chesterfield explica el problema dimensional. El aluminio convertido en óxido no se recupera cuando el decapado elimina el óxido. Incluso un método de decapado que no graba la superficie puede dejar material insuficiente para el ajuste previsto.
De los requisitos técnicos a los servicios de acabado
Considere los cálculos de la guía como punto de partida para hablar del acabado e identifique la aleación, las superficies funcionales y las dimensiones después del recubrimiento. Distinga entre la especificación del proceso y la evidencia de inspección específica de la pieza. Determine qué requisitos de una norma se aplican a una pieza según el alcance de fabricación acordado.
El registro de la Agencia de Logística de Defensa enumera MIL-PRF-8625F con la Enmienda 2, fechada el 23 de noviembre de 2020. ISO 10074:2021 aborda los recubrimientos de oxidación anódica dura; su alcance público excluye la oxidación electrolítica por plasma. Estas referencias no son certificados intercambiables.
Los clientes industriales y comerciales pueden realizar una entrega similar: un plano que muestre las superficies funcionales definidas y las dimensiones finales. En los acabados personalizados, identifique qué requisito cambia respecto del alcance habitual del proceso.
Para servicios de acabado de metales específicos para un proyecto, lleve el plano y las funciones superficiales elegidas a la página de servicios de anodizado duro de Zhenling. Analice el margen restante para el ajuste y la inspección requerida antes de liberar el lote.
Preguntas frecuentes sobre anodizado duro
¿Qué es el anodizado y por qué es importante?
El anodizado convierte la superficie exterior del aluminio en un recubrimiento de óxido para cumplir una función superficial determinada.
El beneficio puede ser estético, de protección contra la corrosión o de resistencia a una forma específica de desgaste. En un componente mecanizado, el proceso también modifica las dimensiones y la textura superficial. Elija el acabado teniendo en cuenta la aleación y el ajuste del ensamble, incluidas las zonas que deben quedar sin recubrimiento. Así, el tratamiento superficial responde al uso real de la pieza, en lugar de considerarse la última operación estética.
¿Qué tipos de anodizado ofrecen?
El Tipo II y el Tipo III son opciones de proceso distintas que deben evaluarse según los requisitos del componente.
El Tipo II suele responder a necesidades estéticas y de protección contra la corrosión, mientras que el anodizado duro se destina a superficies sometidas al desgaste. La opción adecuada depende de la aleación, el espesor del recubrimiento y las dimensiones finales. La página de servicios de Zhenling permite conversar sobre el acabado y la geometría solicitados para el proyecto. Acuerde el alcance de fabricación del plano antes de hacer el pedido; la comparación de esta guía no garantiza que todas las variantes del proceso sean adecuadas para cada pieza.
¿Qué industrias se benefician de los servicios de anodizado?
Las aplicaciones de maquinaria, automotrices y aeroespaciales emplean el anodizado para distintas funciones superficiales del aluminio.
El requisito pertinente depende de cada pieza. En una carcasa visible puede priorizarse la apariencia, mientras que un componente deslizante requiere una contracara definida y un criterio de desgaste. Los servicios de anodizado de aluminio para dispositivos médicos también requieren una evaluación específica para cada aplicación, en lugar de basarse en suposiciones por el nombre de la industria. En todos los sectores comerciales, especifique la función prevista de los productos metálicos que se van a acabar. Indique las condiciones de operación y los requisitos aplicables del plano para que el plan de inspección contemple el ensamble previsto.
¿Se pueden colorear las piezas anodizadas?
Sí, muchos acabados anodizados admiten tinte, aunque el tono natural del anodizado duro puede limitar el resultado.
Acuerde muestras representativas para la aleación y el pretratamiento elegidos. El nombre de un color por sí solo no define la variación aceptable entre lotes.
¿Un recubrimiento duro más grueso siempre dura más?
No. El espesor es solo uno de los factores que afectan el desempeño de la superficie funcional.
El desgaste también depende de la aleación, la carga y la contracara. Un recubrimiento más grueso consume más margen dimensional y puede afectar la textura. En un contacto deslizante, seleccione el espesor de la película según la geometría final y el método de ensayo aplicable; después, evalúe el contacto acabado con el lubricante previsto. Aumentar el espesor sin resolver un borde con soporte insuficiente o una superficie de acoplamiento inadecuada puede dejar intacto el mecanismo de falla original.
¿El anodizado duro hace que el aluminio sea más resistente?
El anodizado duro aumenta la dureza superficial; la resistencia estructural sigue dependiendo de la aleación base y la geometría.
Al evaluar las cargas del componente, considere por separado la dureza superficial y el comportamiento ante la fatiga.
¿Se puede decapar y volver a recubrir una pieza con anodizado duro fuera de tolerancia?
A veces, si queda suficiente margen dimensional para completar todo el proceso de retrabajo.
Mida la pieza antes de autorizar otro ciclo. La formación del recubrimiento ha consumido parte del aluminio, y el decapado o la preparación posterior pueden retirar más material. Es posible que un agujero o un diámetro de posicionamiento cercano a su límite ya no tenga margen útil. Revise la geometría restante y el espesor previsto del recubrimiento con el equipo de ingeniería responsable. Volver a recubrir puede recuperar la apariencia superficial sin restablecer el ajuste original, por lo que la inspección final también debe evaluar las dimensiones funcionales.
Escrito por CYH para Zhenling. Los ejemplos calculados se identifican en el texto; la investigación citada corresponde a los autores y organizaciones mencionados.
Referencias y fuentes
- Dureza típica de los recubrimientos anodizados Tipo III (anodizado duro) Larry Chesterfield, Products Finishing, 2015.
- Preguntas frecuentes sobre el aluminio anodizado Aluminum Anodizers Council.
- Especificación del proceso de anodizado de aleaciones de aluminio, PRC-5006 Rev D NASA Johnson Space Center, 2020.
- Variación del espesor de las películas anódicas duras Alphons Raymond O’Konski, 1955; archivo del New Jersey Institute of Technology.
- Guía de referencia sobre anodizado Aluminum Anodizers Council.
- Propiedades tribológicas de los recubrimientos de óxido producidos en una aleación de aluminio 6061-T6 mediante anodizado duro Kwolek y colegas, 2018.
- Catálogo de defectos de anodizado QUALANOD.
- Efecto del anodizado duro comercial en las propiedades de fatiga de una aleación de aluminio 2014-T6 R. Sadeler, 2006; resumen público.
- No siempre es el tanque de sellado Nathan Sheffield y George Oh, Products Finishing, 2019.
- Decapado de recubrimientos anódicos duros Tipo III Larry Chesterfield, Products Finishing, 2016.
- Detalles del documento MIL-PRF-8625 Defense Logistics Agency.
- ISO 10074:2021 International Organization for Standardization.