Contacter Zhenling Company

Par CYH · Mis à jour en octobre 2026
Les services d’anodisation dure transforment la surface de l’aluminium en une couche d’oxyde anodique dure destinée aux applications soumises à l’usure. Pour les composants de précision, les exigences dépassent celles d’un simple état de surface. La croissance du revêtement influe sur l’ajustement, le colmatage sur les performances et la composition de l’alliage sur le résultat. Une pièce d’aspect séduisant peut tout de même coincer lors de l’assemblage.
Commencez par la surface qui remplit la fonction. Un alésage coulissant, un carter exposé et un diamètre de centrage peuvent être réalisés dans le même alliage d’aluminium, mais leurs priorités diffèrent. Pour fabriquer des composants en aluminium sur mesure, indiquez aux entreprises d’anodisation les dimensions finales requises ainsi que le nom du procédé. Les questions techniques suivantes aident à orienter les décisions de contrôle et de reprise.
Anodisation à couche dure : qu’est-ce qui change dans l’aluminium ?
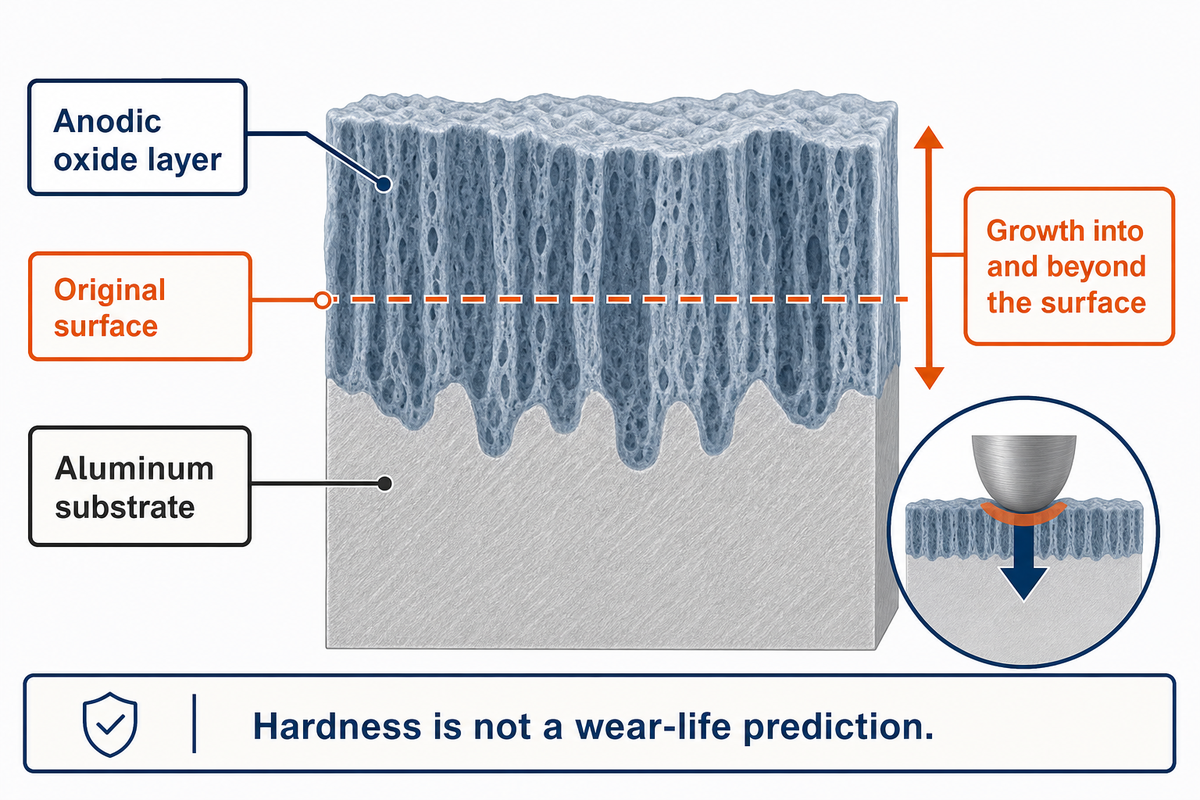
Lors de l’anodisation à couche dure, un courant électrique transforme une partie de la surface de l’aluminium en couche d’oxyde par électrolyse. L’anodisation de type III privilégie la résistance à l’usure, tandis que l’alliage continue de supporter la charge. Le revêtement se développe à la fois dans et au-delà de la surface d’origine.
Lors de l’anodisation à l’acide sulfurique, l’oxyde d’aluminium se forme et se dissout dans un bain conducteur maintenu à température contrôlée. L’équilibre dépend de la densité de courant et de la réaction de l’alliage. La couche d’oxyde d’aluminium est liée au substrat et ne constitue pas un dépôt plaqué. Sa dureté s’accompagne d’une ductilité limitée ; un substrat tendre ou une arête vive soumise à une charge peut donc subir des dommages en surface.
« La dureté ne peut être comparée à la résistance à l’usure que dans des conditions identiques. »
Cette distinction compte lorsqu’un plan exige une anodisation dure, mais que la défaillance se produit sous une charge de contact concentrée. Une mesure de dureté décrit un essai donné. Elle ne permet pas de prévoir le comportement d’une arête revêtue soumise à des impacts répétés. Pour les applications exigeantes, définissez la géométrie de contact et le mécanisme d’usure, puis choisissez un critère d’acceptation. Une anodisation fiable commence par la définition de la surface fonctionnelle. Une finition métallique de qualité exige des critères de contrôle portant sur cette même surface.
Un film de 50 µm ne représente que 0,05 mm d’épaisseur. Il modifie la surface fonctionnelle tout en laissant intact l’aluminium porteur sous-jacent. Choisissez l’alliage en fonction des charges structurelles, puis la couche dure en fonction de la fonction de surface ; considérer la finition comme un substitut à un matériau de base plus résistant ne résout pas le problème de charge initial.
Alliages d’aluminium : pourquoi une même finition se comporte-t-elle différemment ?
Les différences entre les éléments d’alliage et la microstructure qui en résulte entraînent des réactions différentes à l’oxydation, ce qui explique les variations de résultat avec une couche dure. L’uniformité et l’aspect du revêtement peuvent aussi être influencés par la présence de zones riches en cuivre, de particules de silicium ou de porosités de fonderie. Il faut donc examiner l’alliage d’aluminium et son aspect pour déterminer si deux matériaux répondent à une même spécification nominale de finition.
Les différences concrètes entre matériaux sont abordées dans la FAQ de l’Aluminum Anodizers Council. Il ne faut pas présumer d’un résultat esthétique identique pour une pièce 6061 corroyée et une pièce moulée riche en silicium lorsqu’on compare des alliages d’aluminium pour pièces usinées. Même pour un aluminium de haute qualité, il faut préciser l’alliage et l’état métallurgique. Décrire des pièces en métaux différents uniquement par leur aspect commun ne permet pas de rendre compte de leurs différences.
Pourquoi est-il si difficile d’obtenir une couleur uniforme par anodisation, en particulier d’un lot à l’autre ?
En raison de la nature de l’alliage, de la texture de surface et de l’épaisseur de la couche d’oxyde, la couleur des pièces revêtues peut varier. L’ajout d’un colorant ne supprime pas nécessairement ces variations. Des différences de couleur peuvent donc apparaître entre les lots de production, même s’ils respectent tous la même désignation de couleur nominale et la même spécification de revêtement.
Pour harmoniser les couleurs, fournissez des échantillons représentatifs de l’alliage et du procédé de fabrication prévus. Reprenez le même prétraitement : le grenaillage à billes modifie la texture de surface et la lumière réfléchie. Une couche dure épaisse peut présenter une teinte grise ou brune naturelle qui limite l’attrait esthétique de certains colorants. Pour l’anodisation colorée et les finitions décoratives, prévoyez une gamme d’échantillons, surtout si des composants en aluminium adjacents sont visibles ensemble. Distinguez les critères fonctionnels et esthétiques pour ces pièces en aluminium. Une pièce industrielle dont la surface d’usure est cachée peut avoir une limite d’aspect différente de celle d’un carter visible.
Deux éléments de conception spécifiés à 50 µm peuvent présenter des couleurs d’anodisation différentes, surtout si la constance de l’alliage et du prétraitement n’est pas assurée. Convenez du niveau de contraste acceptable pour le client lorsque des pièces moulées et corroyées doivent être assemblées dans un même ensemble.
Épaisseur du revêtement : de combien les dimensions vont-elles évoluer ?
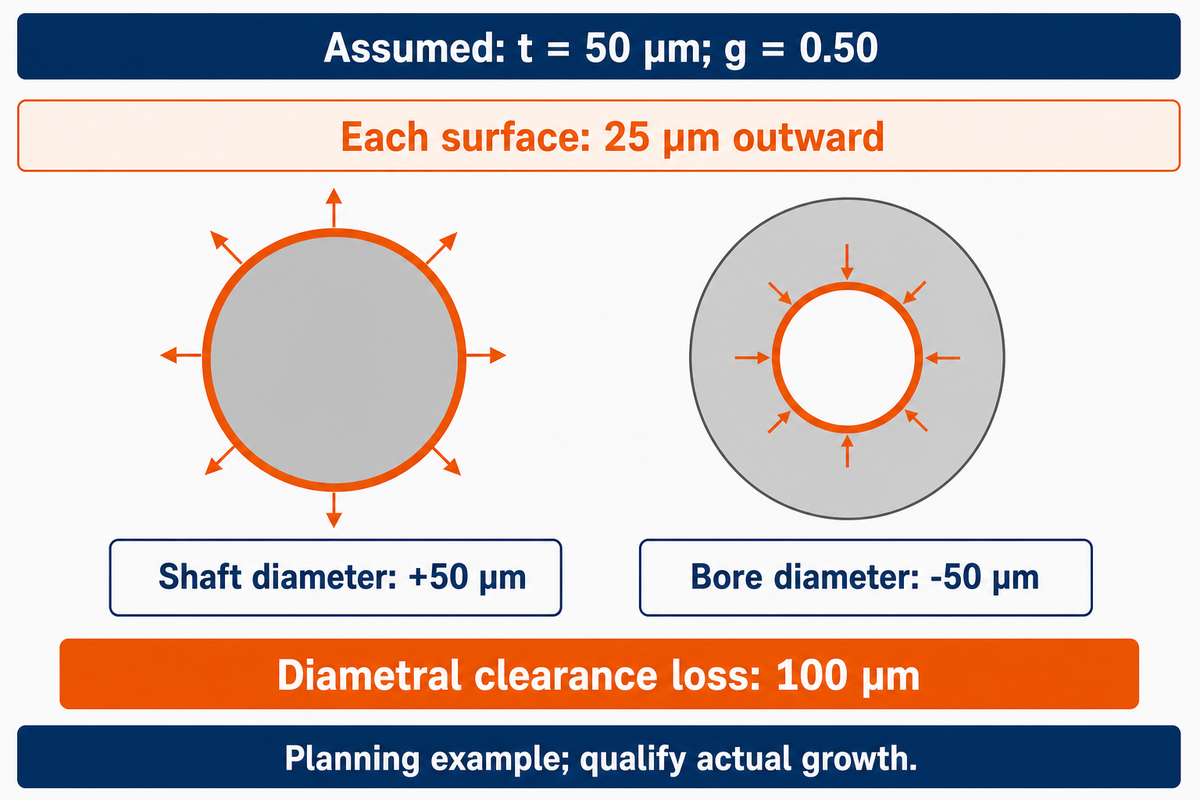
L’épaisseur du revêtement et la croissance dimensionnelle sont deux grandeurs différentes. En prenant une fraction de croissance vers l’extérieur illustrative de 0.50, une couche dure de 50 µm augmente chaque surface revêtue de 25 µm vers l’extérieur. Le diamètre d’un arbre augmente de 50 µm, celui d’un alésage diminue de 50 µm, et le revêtement des deux pièces en contact consomme 100 µm de jeu diamétral.
Une pénétration et une croissance vers l’extérieur d’environ moitié chacune sont des hypothèses de planification courantes décrites dans la spécification de procédé PRC-5006 Rev D de la NASA. Le document précise également que les épaisseurs de revêtement intérieur et extérieur ne sont pas nécessairement identiques et qu’un trou profond peut recevoir moins de revêtement à mesure qu’on s’éloigne de l’ouverture. Pour compenser en production, il faut se fonder sur le comportement mesuré du procédé.
Comment l’anodisation modifie-t-elle les dimensions de ma pièce et comment en tenir compte ?
L’anodisation augmente les dimensions extérieures et réduit les ouvertures là où le revêtement dépasse de la surface d’origine. Tenez compte de chaque face revêtue qui détermine la mesure et additionnez les variations dimensionnelles des deux pièces en contact. Indiquez les dimensions après finition. Ainsi, la surépaisseur d’usinage et le contrôle du revêtement se rapportent à la même dimension géométrique.
Soit t l’épaisseur totale du film et g la fraction de croissance vers l’extérieur. Une face se déplace de g × t. Le diamètre d’un arbre augmente de 2 × g × t. Le diamètre d’un alésage diminue de cette valeur. La perte de jeu diamétral d’un arbre revêtu dans un alésage revêtu est de (2gsts) + (2gbtb). La perte de jeu radial correspond à la moitié de cette valeur.
Tableau de croissance sur 2 surfaces
Les huit premières lignes utilisent t = 50 µm et g = 0.50 sur toutes les surfaces revêtues. La ligne à films d’épaisseurs inégales utilise des valeurs distinctes. Voici quelques exemples géométriques, avant toute perte due à la gravure, au rodage final, à la rugosité ou à la conicité.
| Élément ou assemblage | Calcul de la croissance vers l’extérieur | Effet dimensionnel |
|---|---|---|
| Une face plane revêtue | 0,50 × 50 µm | La surface se déplace de 25 µm vers l’extérieur |
| Plaque revêtue sur les deux faces | 2 × 25 µm | L’épaisseur augmente de 50 µm |
| Diamètre d’un arbre revêtu | 2 × 25 µm | Le diamètre augmente de 50 µm |
| Diamètre d’un alésage revêtu | 2 × 25 µm vers l’intérieur | Le diamètre diminue de 50 µm |
| Rainure dont les deux parois sont revêtues | 25 µm + 25 µm vers l’intérieur | La largeur diminue de 50 µm |
| Arbre revêtu, alésage nu | 50 µm + 0 µm | Le jeu diamétral diminue de 50 µm |
| Arbre nu, alésage revêtu | 0 µm + 50 µm | Le jeu diamétral diminue de 50 µm |
| Les deux pièces en contact revêtues à parts égales | 50 µm + 50 µm | Le jeu diamétral diminue de 100 µm |
| Les deux pièces revêtues : arbre t = 40 µm ; alésage t = 30 µm ; chacun g = 0.50 | 2 × 0,50 × 40 µm + 2 × 0,50 × 30 µm | Le jeu diamétral diminue de 70 µm |
Considérons un assemblage de guidage hypothétique comportant un arbre de 20,000 mm et un alésage de 20,120 mm avant finition. Le jeu diamétral initial est de 0,120 mm. L’ingénieur spécifie un revêtement de 50 µm sur les deux pièces et utilise g = 0.50 pour cet exercice de planification. L’arbre passe à 20,050 mm et l’alésage à 20,070 mm. Le jeu diamétral restant n’est que de 0,020 mm, soit 20 µm. Si la conception exige au moins 40 µm, la finition prévue consomme 20 µm de jeu en trop. Il faut alors revoir les dimensions avant finition ou les surfaces à revêtir, puis qualifier le procédé réel. Augmenter la tolérance d’usinage sans maîtriser la croissance laisserait subsister le même risque pour l’assemblage.
L’approximation d’une croissance de moitié a ses limites. Une thèse de 1955 archivée par le New Jersey Institute of Technology a indiqué une fraction moyenne de 0.41 pour ses essais de revêtement dur Martin. Appliquer 0.41 à deux films de 50 µm donne une perte de jeu diamétral de 82 µm, contre 100 µm avec 0.50. Ce résultat historique illustre la sensibilité ; il ne remplace pas un réglage pour la production moderne.
Pour les pièces à tolérances serrées, associez la surépaisseur de finition à l’usinage de précision avant la coupe du métal. Un jeu prévu de 20 µm dans un assemblage de haute précision laisse très peu de marge pour les variations du revêtement et la conicité de l’alésage. Les filetages nécessitent un traitement particulier : ce calcul à deux faces ne tient pas compte de la compensation du diamètre sur flancs.
Colmatage : quand la protection contre la corrosion entre-t-elle en conflit avec la résistance à l’usure ?
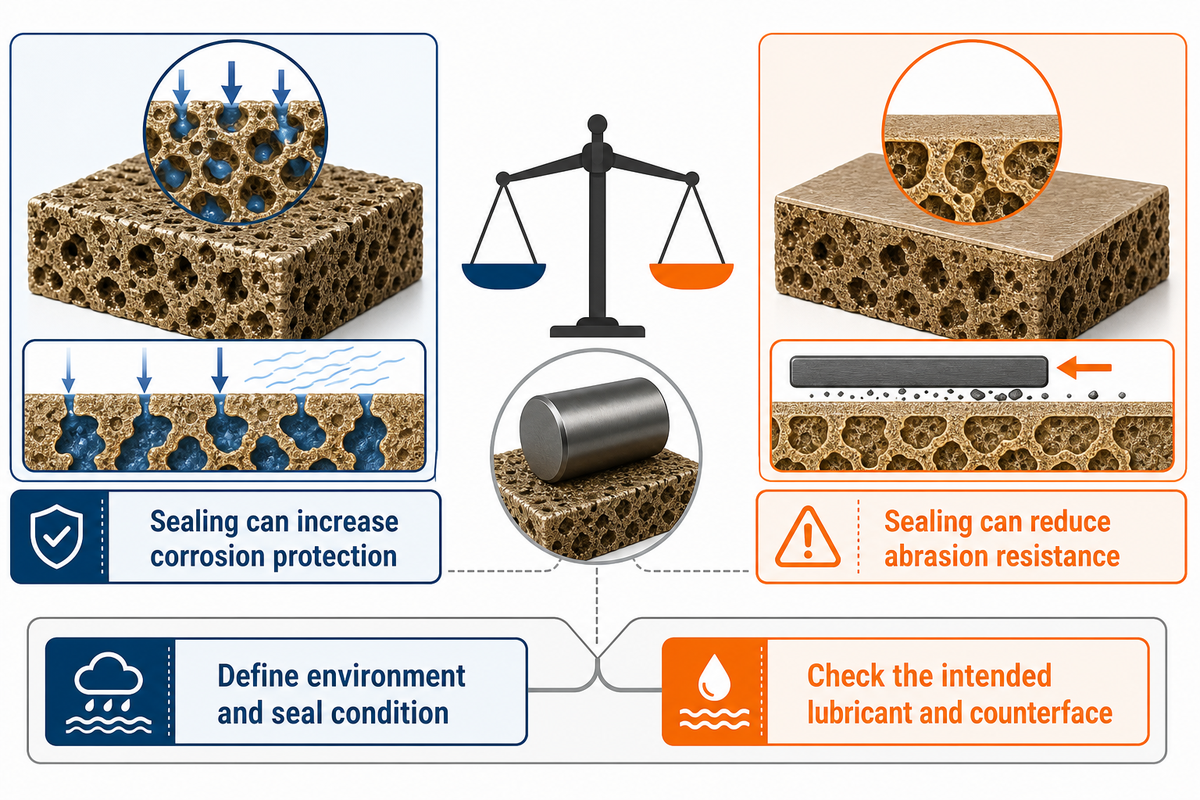
Le colmatage peut fermer les pores du revêtement anodique et ainsi améliorer la protection contre la corrosion, mais il peut également réduire la résistance à l’abrasion. Choisissez le niveau de colmatage en fonction de la surface fonctionnelle : le colmatage d’un carter exposé privilégie la protection contre l’environnement. Pour une surface de frottement, il faut tenir compte d’une exigence d’usure définie et d’une surface antagoniste adaptée.
Le guide de référence de l’Aluminum Anodizers Council distingue les applications soumises à une abrasion extrême des applications nécessitant un colmatage. Recommander le colmatage de toutes les pièces ne tient pas compte de cet arbitrage. À l’inverse, ne colmater aucune couche dure peut conduire à sous-estimer l’environnement auquel l’assemblage fini doit résister. Déterminez l’environnement qui impose une finition résistante à la corrosion avant de spécifier le niveau de colmatage.
Les traitements au PTFE offrent une autre option fonctionnelle pour la surface. Dans l’étude des solutions d’anodisation, la lubrification, le colmatage et la rétention du colorant sont considérés comme des exigences distinctes. Le nom d’un traitement n’indique pas nécessairement la rugosité rencontrée par un joint coulissant ni le type d’essai d’usure qu’un composant en aluminium anodisé doit réussir.
Dans un exemple hypothétique, un concepteur crée un alésage de cylindre en aluminium de 25 mm destiné à un joint en polymère à mouvement alternatif dans une machine fonctionnant en milieu humide. Lors de cette première itération, il envisage une couche dure de 50 µm, car l’alésage sera soumis à des frottements répétés. L’exposition à l’eau favorise la résistance à la corrosion. Dans les deux cas, choisir le revêtement le plus épais disponible ne résoudra pas le problème, car le colmatage peut influer sur l’abrasion. Le concepteur indique la dimension finale de l’alésage et la texture de la surface antagoniste, choisit un niveau de colmatage adapté à l’exposition, puis vérifie l’ensemble avec le lubrifiant et le joint prévus. Les éventuelles surépaisseurs de rodage sont intégrées aux dimensions initiales afin que l’opération de finition ne retire pas le revêtement de la surface fonctionnelle.
Un revêtement de 50 µm dans un alésage de 25 mm implique deux choix liés : l’ajustement final et la surface en contact avec le joint. Les prendre en compte vous aidera à choisir le niveau de colmatage. Si l’essai d’usure porte sur une couche dure non colmatée, les changements de colmatage ne doivent pas être considérés automatiquement comme de simples changements esthétiques.
Type II, type III ou placage : quelle fonction privilégier ?
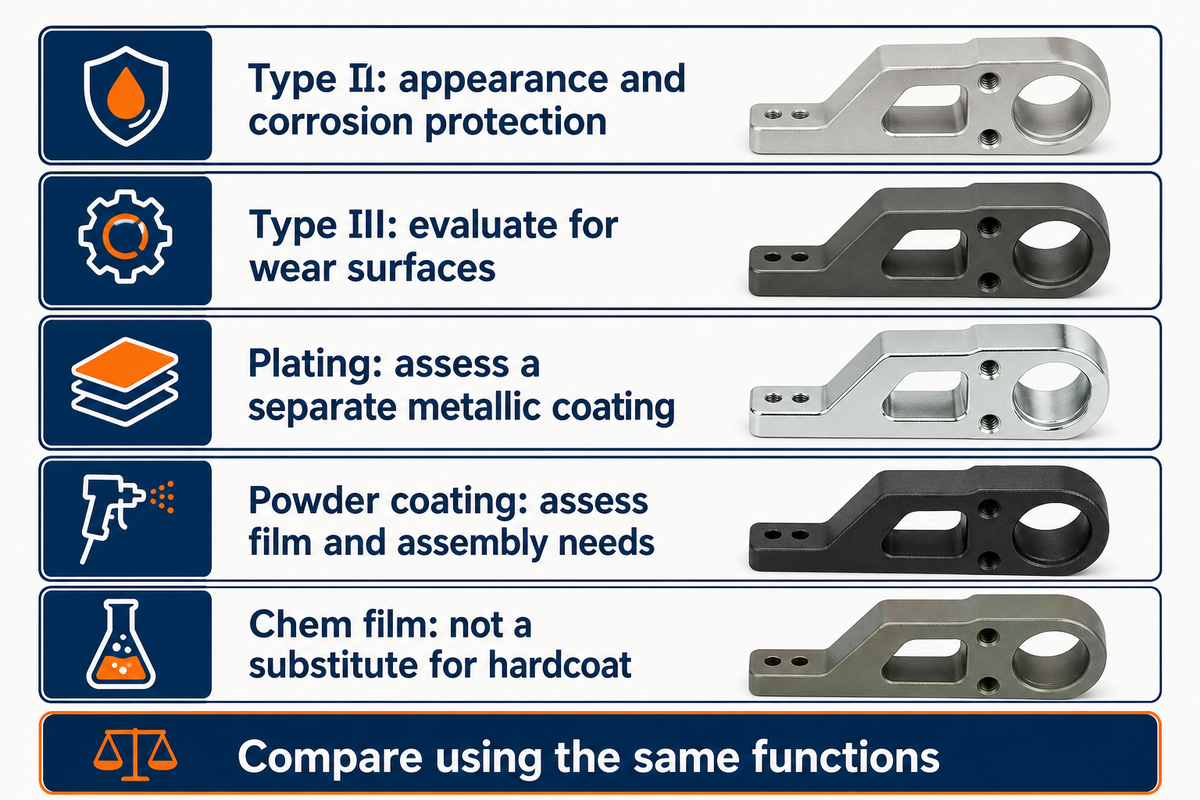
Lorsque l’aspect et la protection contre la corrosion sont prioritaires, choisissez l’anodisation de type II. Pour les surfaces soumises à l’usure, évaluez l’anodisation à couche dure de type III. Le placage métallique dépose une couche métallique distincte et nécessite donc une évaluation spécifique. Le choix doit privilégier la fonction, plutôt que de prétendre qu’une finition convient le mieux à tous les composants.
L’anodisation conventionnelle offre davantage de possibilités décoratives. La famille étendue des procédés d’anodisation de l’aluminium comprend l’anodisation incolore et les finitions teintées. Le terme « incolore » décrit l’aspect ; il ne signifie pas que la croissance du revêtement est nulle.
- Les contacts coulissants ou abrasifs nécessitent d’évaluer l’anodisation à couche dure en tenant compte de l’alliage envisagé, du niveau de colmatage et de l’essai d’usure.
- Les exigences de couleur visible invitent à comparer les échantillons anodisés de type II à la teinte et à la texture requises.
- Une surface métallique doit être évaluée séparément pour un dépôt autocatalytique de nickel ou une spécification connexe de dépôt électrolytique, en tenant compte de la préparation du substrat et des dimensions finales.
- Pour les finitions organiques décoratives, tenez compte de l’épaisseur du revêtement en poudre et des exigences d’assemblage.
- Le revêtement de conversion chimique, ou chem film, constitue un cas distinct. Une exigence de couche dure ne peut pas être satisfaite en changeant simplement le nom de la finition.
Les revêtements pour l’aluminium doivent être comparés selon les mêmes fonctions. Traitez les solutions de finition métallique comme des choix de procédés distincts jusqu’à ce que leurs essais et leurs effets dimensionnels aient été comparés.
Dans une étude de 2018 menée par Kwolek et ses collègues, la dureté en coupe transversale et les résultats d’abrasion Taber n’étaient pas corrélés pour les revêtements testés sur du 6061-T6. En revanche, leurs résultats à l’essai de rayure sous charge constante étaient corrélés au comportement à l’abrasion. Des valeurs de dureté sans indication de la méthode d’essai peuvent masquer des différences entre les revêtements.
L’étude portait sur des revêtements de 19–43 µm ; ces résultats de laboratoire ne prédisent pas la durée de vie d’un assemblage particulier. Pour établir une comparaison, gardez constants la méthode d’essai et l’alliage. Une perte par usure mesurée selon une méthode de contact ne peut pas être directement classée par rapport à un résultat obtenu avec une autre méthode de contact.
Défauts de couche dure : que révèle réellement le symptôme ?
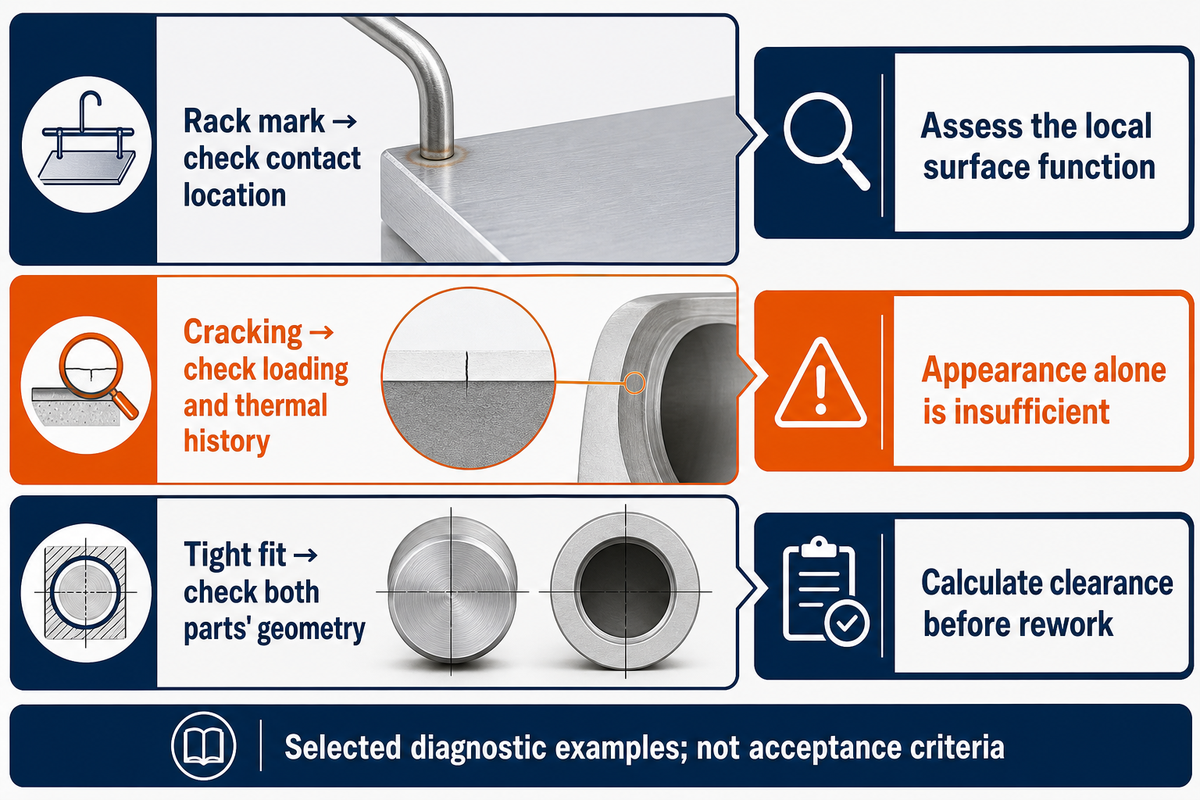
Les défauts de couche dure nécessitent des contrôles différents, car une marque de contact sur le montage, une brûlure, une fissure et un ajustement serré résultent de mécanismes distincts. Commencez par examiner le symptôme, son emplacement et sa fonction. Vérifiez les dimensions finales et l’état du revêtement pour déterminer si la pièce nécessite un examen complémentaire ou peut être acceptée.
Que sont les « marques de montage » et quel est leur effet sur mes pièces anodisées ?
Les marques de montage correspondent aux zones de contact où le montage maintient la pièce et où le courant électrique est appliqué pendant l’anodisation. Ces points de contact peuvent rester sans revêtement. Les conséquences diffèrent selon qu’une marque de contact laissée sur une zone cachée convenue se trouve sur une zone d’étanchéité ou de centrage, ou sur une zone exposée.
Les recommandations de procédé de la NASA précisent que les emplacements de contact doivent être définis en fonction de la fonction de la pièce. Définissez clairement les emplacements de montage acceptables avant le lancement du procédé, en particulier si un plan exige un revêtement continu. Une demande de masquage d’une face critique nécessite également de définir la position de la limite. Aucun de ces points ne doit être laissé à l’interprétation lorsque les pièces usinées arrivent à l’atelier de finition.
Arbre de décision pour le diagnostic des défaillances de couche dure
Cet arbre de diagnostic réunit les recommandations de procédé de la NASA, le catalogue des défauts d’anodisation de QUALANOD et diverses publications techniques. QUALANOD traite de l’anodisation architecturale ; les mécanismes éclairent les questions à poser, mais les recettes de bain ne sont pas transposées au traitement de type III.
| Type de défaut ou symptôme | Mécanisme possible | Premier contrôle | Conséquence pour la décision |
|---|---|---|---|
| Marque de montage isolée | Contact électrique avec le montage | Emplacement du contact convenu et limite du revêtement | Évaluer la fonction locale de la surface |
| Brûlure près d’une arête ou d’un point de contact | Concentration locale du courant ou de la chaleur | Contact avec le montage, agitation et enregistrement du procédé | Examiner les dommages au revêtement avant acceptation |
| Fissures fines ou faïençage | Écart thermique ou contrainte mécanique | Emplacement, historique thermique et charge appliquée | Évaluer la fonction ; l’aspect seul ne suffit pas |
| Surface de glissement rugueuse | Texture initiale ou topographie du revêtement | Texture finale mesurée et exigences de la surface antagoniste | Examiner la surépaisseur de finition et le comportement au contact |
| Différence de teinte d’un lot à l’autre | Variation de l’alliage, du prétraitement, de l’épaisseur ou du colorant | Dossiers matière et gamme d’échantillons approuvée | Distinguer les limites esthétiques des critères d’usure |
| Revêtement discontinu ou trop mince | Gaz piégé ou traitement local irrégulier | Orientation, géométrie et emplacements de mesure de l’épaisseur | Contrôler la zone touchée, pas seulement la face plane |
| Usure traversante en service | Les sollicitations de contact dépassent les performances locales du revêtement | Charge, lubrifiant, surface antagoniste et épaisseur réelle du film | Réévaluer l’interface fonctionnelle |
| Piqûres de corrosion | Faiblesse locale du revêtement ou attaque environnementale | Exposition, niveau de colmatage et répartition des piqûres | Rechercher la cause avant de répéter la finition |
| Ajustement serré après finition | Surépaisseur de croissance ou couverture intérieure insuffisante | Géométrie des deux pièces avant et après finition | Calculer le jeu restant avant toute reprise |
La fissuration de surface sur des composants soumis à des charges cycliques doit également être évaluée. Dans le résumé de recherche de Sadeler paru en 2006, il est indiqué qu’environ 10 µm de couche dure sur du 2014-T6 réduisaient la durée de vie en fatigue dans la zone fortement sollicitée, mais l’amélioraient dans la zone faiblement sollicitée par rapport au matériau T6. Ce résultat plaide pour une évaluation adaptée à la charge, et non pour une pénalité générale en fatigue.
Une défaillance apparente du colmatage peut trouver son origine ailleurs dans le procédé. Les mauvais résultats d’abrasion obtenus lors de l’essai d’anodisation architecturale de Sheffield et Oh en 2019 ont été attribués aux conditions d’anodisation. Cela montre qu’il faut évaluer l’historique complet du procédé avant de modifier la cuve de colmatage. Les procédures de contrôle qualité doivent conserver l’emplacement affecté et l’historique du procédé afin que l’évaluation puisse distinguer ces effets.
Un jeu qui passe de 120 µm à 20 µm appelle une enquête différente de celle d’une marque de montage visible. Mesurez d’abord la dimension et l’emplacement, puis examinez les options de finition de surface pertinentes. Modifier la finition sans identifier le mécanisme de défaillance peut laisser subsister le problème initial.
Coût des services d’anodisation dure : où se situe le risque lié au lot ?
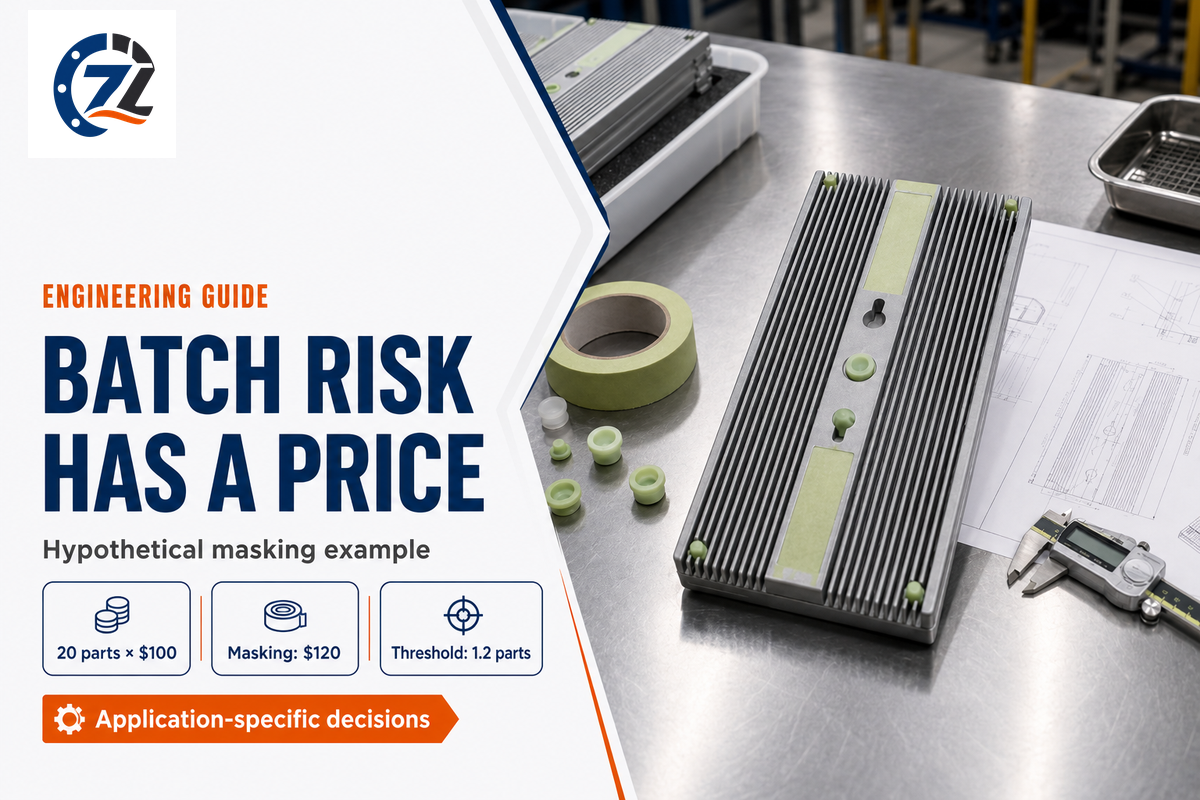
Le coût des services d’anodisation dure ne se limite pas à celui du traitement lorsqu’un lot comprend des pièces usinées de grande valeur. Le masquage et la définition convenue des zones de contact peuvent réduire le risque d’une limite de traitement inacceptable. Évaluez ce travail au regard de la valeur exposée, à partir de devis et du coût réel des pièces, plutôt que d’un prix générique par pièce.
Pour un lot hypothétique de 20 pièces, supposons que chaque pièce usinée coûte 100 $ avant traitement. Une opération de masquage supplémentaire coûte 120 $ pour le lot. Si deux pièces deviennent inutilisables parce qu’une surface critique a été recouverte par erreur, leur seule valeur avant traitement s’élève à 200 $. Le coût du masquage équivaut à 1,2 pièce à 100 $ l’unité. Cette comparaison indique le seuil financier ; elle ne prévoit pas le taux de rebut et ne démontre pas que le masquage sera financièrement justifié. Une équipe achats peut remplacer ces chiffres hypothétiques par son propre devis et son estimation du risque. Pour les petites séries de production, tenez compte des délais d’inspection et de remplacement lorsque vous déterminez quelles surfaces nécessitent une planification supplémentaire du procédé.
Comparez les services de traitement de surface en vous fondant sur le périmètre convenu du masquage et de l’inspection. Une commande en grande série comme une série courte exige la même clarté sur les surfaces susceptibles d’être traitées.
Le décapage ne remet pas les compteurs à zéro gratuitement. Dans ses recommandations de 2016 sur l’élimination des revêtements de type III, Chesterfield détaille le problème dimensionnel. L’aluminium transformé en oxyde n’est pas reconstitué lorsque le décapage élimine cet oxyde. Même un procédé de décapage sans attaque chimique peut laisser une quantité de matière insuffisante pour obtenir l’ajustement prévu.
Des exigences techniques aux services de traitement de surface
Considérez les calculs du guide comme un point de départ pour discuter du traitement de surface, et précisez l’alliage, les surfaces fonctionnelles et les dimensions après traitement. Distinguez la spécification du procédé des preuves d’inspection propres à la pièce. Déterminez quelles exigences d’une norme s’appliquent à la pièce en fonction du périmètre de fabrication convenu.
La fiche de la Defense Logistics Agency répertorie la norme MIL-PRF-8625F avec l’amendement 2, daté du 23 novembre 2020. La norme ISO 10074:2021 traite des revêtements obtenus par oxydation anodique dure ; son champ d’application public exclut l’oxydation électrolytique par plasma. Ces références ne sont pas des certificats interchangeables.
Les clients industriels et commerciaux peuvent transmettre des éléments de la même manière : un plan indiquant les surfaces fonctionnelles et les dimensions après traitement. Pour les traitements sur mesure, précisez quelle exigence diffère du périmètre normal du procédé.
Pour un projet spécifique de traitement de surface des métaux, transmettez le plan et les fonctions prévues pour les surfaces sur la page Services d’anodisation dure de Zhenling. Discutez de la réserve dimensionnelle restante pour l’ajustement et des inspections requises avant de lancer le lot.
FAQ sur l’anodisation dure
Qu’est-ce que l’anodisation et pourquoi est-elle importante ?
L’anodisation transforme la surface extérieure de l’aluminium en une couche d’oxyde conçue pour une fonction de surface donnée.
Le traitement peut viser l’aspect, la protection contre la corrosion ou la résistance à une forme d’usure particulière. Sur une pièce usinée, le procédé modifie également les dimensions et l’état de surface. Choisissez le traitement en fonction de l’alliage et de l’ajustement de l’assemblage, en tenant compte des zones qui doivent rester non traitées. Cette planification relie le traitement de surface à l’usage réel de la pièce, au lieu de le considérer comme une simple opération esthétique finale.
Quels types d’anodisation proposez-vous ?
L’anodisation de type II et celle de type III sont deux procédés distincts à envisager en fonction des exigences de la pièce.
Le type II vise généralement l’aspect et la protection contre la corrosion, tandis que l’anodisation dure répond aux exigences liées à l’usure. Le choix approprié dépend de l’alliage, de l’épaisseur du revêtement et des dimensions finales. La page de services de Zhenling permet de discuter du traitement et de la géométrie souhaités pour le projet. Convenez du périmètre de fabrication applicable au plan avant de commander ; la comparaison présentée dans ce guide ne garantit pas que chaque variante de procédé convient à toutes les pièces.
Quels secteurs tirent parti des services d’anodisation ?
Les secteurs des machines, de l’automobile et de l’aéronautique utilisent l’anodisation pour répondre à différents besoins fonctionnels des surfaces en aluminium.
Les exigences pertinentes dépendent de chaque pièce. Un boîtier visible peut privilégier l’aspect, tandis qu’une pièce coulissante nécessite de définir la surface antagoniste et le critère d’usure. Les services d’anodisation de l’aluminium pour les dispositifs médicaux exigent également une évaluation propre à l’application, plutôt qu’une hypothèse fondée sur le seul nom du secteur. Dans tous les secteurs commerciaux, précisez la fonction attendue des produits métalliques à traiter. Indiquez les conditions de fonctionnement et les exigences applicables du plan afin que le plan d’inspection prenne en compte l’assemblage prévu.
Peut-on colorer les pièces anodisées ?
Oui, de nombreux traitements d’anodisation peuvent être teints, même si la teinte naturelle de l’anodisation dure peut limiter le résultat.
Convenez d’échantillons représentatifs pour l’alliage et le prétraitement choisis. Le seul nom d’une couleur ne suffit pas à définir la variation acceptable entre les lots.
Une couche dure plus épaisse dure-t-elle toujours plus longtemps ?
Non. L’épaisseur n’est qu’un des facteurs qui influent sur les performances de la surface fonctionnelle.
L’usure dépend également de l’alliage, de la charge et de la surface antagoniste. Un revêtement plus épais consomme davantage de réserve dimensionnelle et peut modifier l’état de surface. Pour un contact glissant, choisissez l’épaisseur du film en fonction de la géométrie finale et de la méthode d’essai applicable, puis évaluez le contact après traitement avec le lubrifiant prévu. Augmenter l’épaisseur sans corriger un bord insuffisamment soutenu ou une surface d’accouplement inadaptée peut laisser intact le mécanisme de défaillance initial.
L’anodisation dure renforce-t-elle l’aluminium ?
L’anodisation dure augmente la dureté de surface ; la résistance structurelle dépend toujours de l’alliage de base et de la géométrie.
Pour évaluer les charges appliquées à la pièce, distinguez la dureté de surface du comportement en fatigue.
Peut-on décaper et retraiter une pièce anodisée dure hors tolérance ?
Parfois, si la réserve dimensionnelle restante suffit pour l’ensemble des opérations de reprise.
Mesurez la pièce avant d’autoriser un nouveau cycle. La formation du revêtement a consommé une partie de l’aluminium, et le décapage ou la préparation ultérieure peut enlever davantage de matière. Un alésage ou un diamètre de positionnement proche de sa limite peut ne plus disposer d’une réserve utile. Examinez la géométrie restante et l’épaisseur de revêtement prévue avec l’équipe d’ingénierie responsable. Un nouveau traitement peut rétablir l’aspect de surface sans rétablir l’ajustement initial ; l’inspection finale doit donc aussi contrôler les dimensions fonctionnelles.
Rédigé par CYH pour Zhenling. Les exemples de calcul sont signalés dans le texte ; les recherches citées sont attribuées aux auteurs et organisations mentionnés.
Références et sources
- Dureté typique des revêtements anodisés de type III (couche dure) Larry Chesterfield, Products Finishing, 2015.
- FAQ sur l’aluminium anodisé Aluminum Anodizers Council.
- Spécification de procédé pour l’anodisation des alliages d’aluminium, PRC-5006 Rev D NASA Johnson Space Center, 2020.
- Variation de l’épaisseur des films anodiques durs Alphons Raymond O’Konski, 1955 ; archives du New Jersey Institute of Technology.
- Guide de référence sur l’anodisation Aluminum Anodizers Council.
- Propriétés tribologiques des revêtements d’oxyde obtenus par anodisation dure de l’alliage d’aluminium 6061-T6 Kwolek et ses collaborateurs, 2018.
- Catalogue des défauts d’anodisation QUALANOD.
- Effet d’une anodisation dure industrielle sur les propriétés de fatigue d’un alliage d’aluminium 2014-T6 R. Sadeler, 2006 ; résumé public.
- La cuve de colmatage n’est pas toujours en cause Nathan Sheffield et George Oh, Products Finishing, 2019.
- Décapage des revêtements anodiques durs de type III Larry Chesterfield, Products Finishing, 2016.
- Détails du document MIL-PRF-8625 Defense Logistics Agency.
- ISO 10074:2021 Organisation internationale de normalisation.