
Entre em contato com a Zhenling

Por CYH · Atualizado em outubro de 2026
Os serviços de anodização dura transformam a superfície do alumínio em uma camada de óxido anódico duro para aplicações com resistência ao desgaste. Componentes de precisão exigem especificações que vão além do acabamento superficial. O crescimento da camada afeta o encaixe, a selagem influencia o desempenho e a composição da liga afeta o resultado. Uma peça visualmente atraente ainda pode travar durante a montagem.
Comece pela superfície que desempenha a função. Um furo deslizante, uma carcaça exposta e um diâmetro de localização podem ser feitos da mesma liga de alumínio, mas têm prioridades diferentes. Ao fabricar componentes de alumínio personalizados, informe às empresas de anodização os requisitos dimensionais finais, além do nome do processo. As questões técnicas a seguir ajudam a orientar as decisões de inspeção e retrabalho.
Anodização de camada dura: o que muda no alumínio?
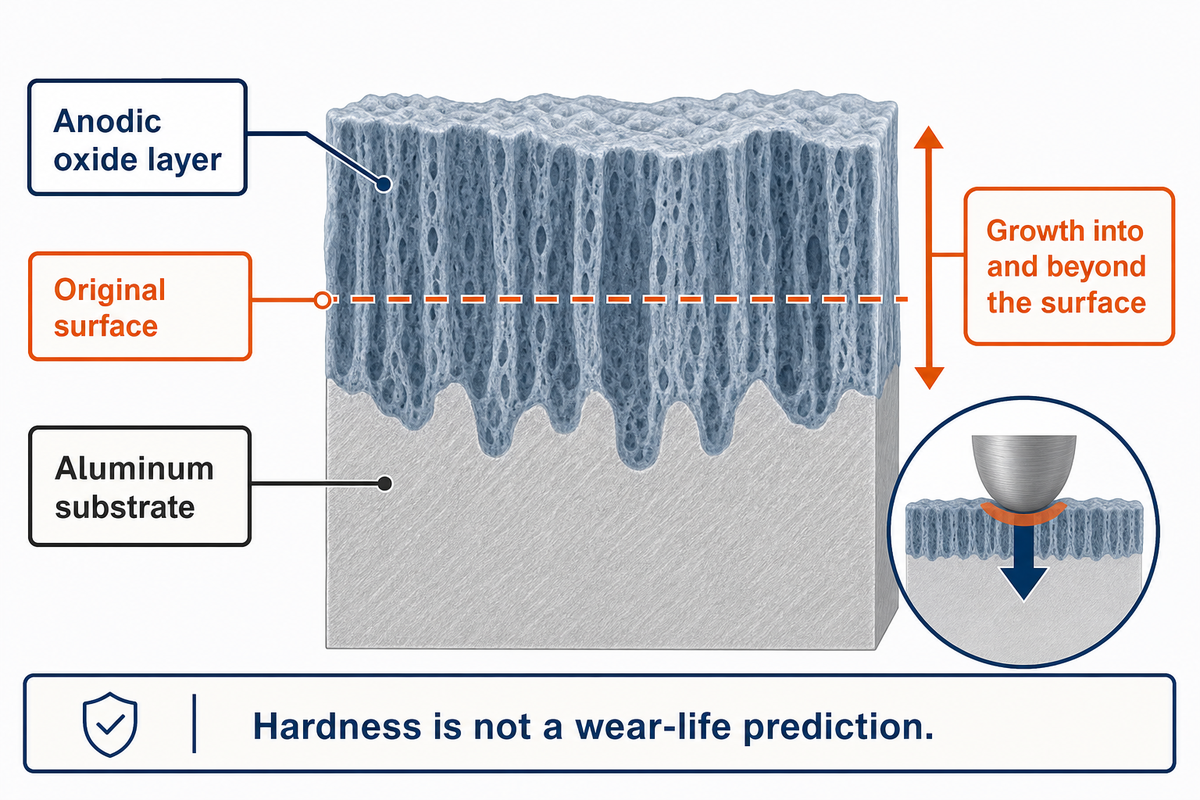
Na anodização de camada dura, a corrente elétrica transforma uma parte da superfície do alumínio em uma camada de óxido por meio de um processo eletrolítico. A anodização Tipo III prioriza a resistência ao desgaste, enquanto a liga continua suportando a carga. A camada cresce tanto para dentro quanto para além da superfície original.
Durante a anodização em ácido sulfúrico, a formação e a dissolução do óxido de alumínio ocorrem em um banho eletricamente condutivo, com temperatura controlada. O equilíbrio é afetado pela densidade de corrente e pela resposta da liga. A camada de óxido de alumínio fica integrada ao substrato; não é uma lâmina aplicada por galvanoplastia. Sua dureza vem acompanhada de ductilidade limitada; por isso, um substrato macio ou uma aresta afiada sob carga pode sofrer danos superficiais.
“A dureza só pode ser comparada à resistência ao desgaste quando as condições são equivalentes.”
Essa distinção é importante quando o desenho exige anodização dura, mas a falha ocorre sob uma carga de contato concentrada. Uma medição de dureza descreve um ensaio específico. Ela não prevê como uma aresta revestida se comportaria sob impactos repetidos. Para aplicações exigentes, defina a geometria de contato e o mecanismo de desgaste e, em seguida, escolha um ensaio de aceitação. Uma anodização confiável começa com a definição da superfície funcional. O acabamento de metais de qualidade exige critérios de inspeção para essa mesma superfície.
Uma camada de 50 µm ocupa apenas 0,05 mm em sua espessura. Ela altera a superfície funcional, mantendo intacto o alumínio que suporta a carga por baixo. Escolha a liga de acordo com a carga estrutural e, depois, selecione a camada dura conforme a função da superfície; tratar o acabamento como substituto de um material-base mais resistente não resolve o problema de carga original.
Ligas de alumínio: por que o mesmo acabamento tem comportamentos diferentes?
Os diferentes elementos de liga e as variações resultantes na microestrutura fazem com que as ligas de alumínio reajam de formas distintas à oxidação, o que explica as diferenças nos resultados da anodização dura. A uniformidade e a aparência da camada também podem ser influenciadas por outros fatores, como áreas ricas em cobre, partículas de silício ou porosidade de fundição. Portanto, para determinar se dois materiais atendem a uma especificação nominal de acabamento, é preciso considerar tanto a liga de alumínio quanto a aparência.
As diferenças práticas entre materiais são discutidas nas perguntas frequentes do Aluminum Anodizers Council. Não se deve presumir o mesmo resultado estético para uma peça de 6061 conformada e uma peça fundida rica em silício ao comparar ligas de alumínio para peças usinadas. Mesmo no caso de material de alumínio de alta qualidade, é preciso especificar a liga e a condição. Descrever peças de metais diferentes apenas pela aparência em comum não esclarece suas diferenças.
Por que é tão difícil manter a consistência da cor na anodização, especialmente entre lotes diferentes?
Devido à natureza da liga, à textura da superfície e à espessura da camada de óxido, as cores das peças anodizadas podem variar. A adição de corante não elimina necessariamente essas variações. Por isso, podem ocorrer diferenças de cor entre lotes de produção, mesmo que todos sigam a mesma designação nominal de cor e a mesma especificação de revestimento.
Para igualar cores, forneça amostras representativas da liga e do processo de fabricação pretendidos. Inclua o mesmo pré-tratamento: o jateamento com microesferas altera a textura da superfície e a luz refletida. Uma camada dura espessa pode apresentar um tom natural cinza ou marrom, limitando o apelo estético de alguns corantes. A anodização colorida e os acabamentos decorativos exigem uma gama de amostras, especialmente quando componentes de alumínio adjacentes serão vistos juntos. Separe os critérios funcionais dos estéticos para essas peças de alumínio. Peças industriais com uma superfície de desgaste oculta podem exigir um limite de aparência diferente daquele de uma carcaça visível.
Dois elementos de projeto especificados em 50 µm podem apresentar cores de anodização diferentes, especialmente quando a liga e o pré-tratamento não são mantidos iguais. Defina com o cliente o nível de contraste aceitável quando peças fundidas e conformadas forem montadas no mesmo conjunto.
Espessura do revestimento: quanto as dimensões vão mudar?
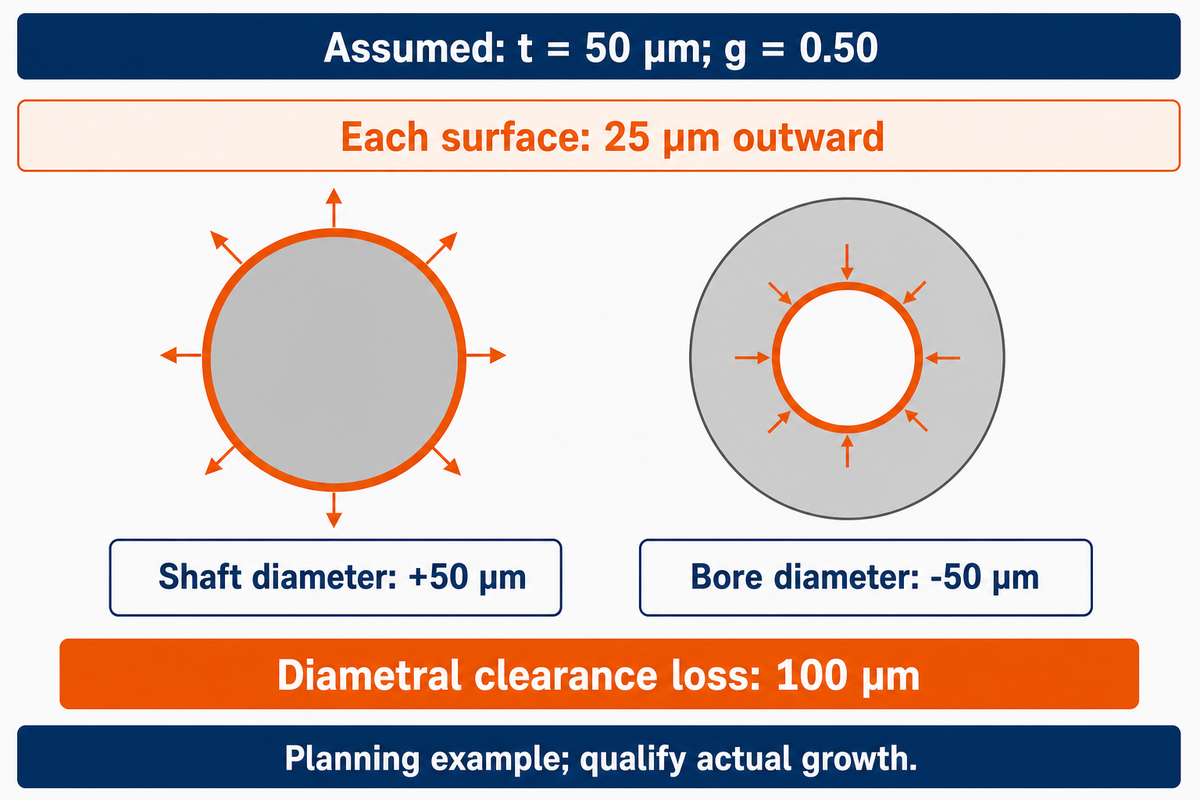
A espessura do revestimento e o crescimento dimensional são grandezas diferentes. Considerando uma fração ilustrativa de crescimento para fora de 0.50, uma camada dura de 50 µm desloca cada superfície revestida 25 µm para fora. O diâmetro de um eixo aumenta 50 µm, o de um furo diminui 50 µm e o revestimento de ambas as peças correspondentes consome 100 µm de folga diametral.
A especificação de processo PRC-5006 Rev D da NASA descreve metade de penetração e metade de crescimento para fora como premissas usuais de planejamento. O documento também observa que as espessuras do revestimento interno e externo não precisam ser iguais e que um furo profundo pode receber menos revestimento à medida que se afasta da abertura. Para compensar as dimensões na produção, use o comportamento medido do processo.
Como a anodização afeta as dimensões da minha peça e como posso compensar essa alteração?
A anodização aumenta as dimensões externas e reduz as aberturas onde a camada cresce para além da superfície original. Considere cada face revestida que controla a medição e some os efeitos da mudança dimensional de ambas as peças correspondentes. Indique as dimensões após o acabamento. Assim, a sobremedida de usinagem e a inspeção do revestimento se referem ao mesmo tamanho geométrico.
Considere t como a espessura total da camada e g como a fração de crescimento para fora. Uma face se desloca g × t. O diâmetro de um eixo aumenta 2 × g × t. O diâmetro de um furo diminui esse mesmo valor. A perda de folga diametral entre um eixo revestido e um furo revestido é (2gsts) + (2gbtb). A perda de folga radial corresponde à metade desse valor.
Planilha de crescimento em 2 superfícies
As primeiras oito linhas usam t = 50 µm e g = 0.50 em todas as superfícies revestidas. A linha de camadas desiguais usa entradas separadas. Estes são alguns exemplos geométricos, antes de qualquer perda por ataque químico, brunimento final, rugosidade ou conicidade.
| Característica ou conjunto | Cálculo do crescimento para fora | Efeito dimensional |
|---|---|---|
| Uma face plana revestida | 0,50 × 50 µm | A superfície se desloca 25 µm para fora |
| Placa revestida nas duas faces | 2 × 25 µm | A espessura aumenta 50 µm |
| Diâmetro do eixo revestido | 2 × 25 µm | O diâmetro aumenta 50 µm |
| Diâmetro do furo revestido | 2 × 25 µm para dentro | O diâmetro diminui 50 µm |
| Rasgo com as duas paredes revestidas | 25 µm + 25 µm para dentro | A largura diminui 50 µm |
| Eixo revestido, furo sem revestimento | 50 µm + 0 µm | A folga diametral diminui 50 µm |
| Eixo sem revestimento, furo revestido | 0 µm + 50 µm | A folga diametral diminui 50 µm |
| As duas peças correspondentes revestidas igualmente | 50 µm + 50 µm | A folga diametral diminui 100 µm |
| Ambos revestidos: t do eixo = 40 µm; t do furo = 30 µm; g = 0.50 para cada um | 2 × 0,50 × 40 µm + 2 × 0,50 × 30 µm | A folga diametral diminui 70 µm |
Considere um conjunto-guia hipotético com um eixo de 20,000 mm e um furo de 20,120 mm antes do acabamento. A folga diametral inicial é 0,120 mm. O engenheiro especifica uma camada de 50 µm nas duas peças e usa g = 0.50 para este exercício de planejamento. O eixo passa a medir 20,050 mm; o furo, 20,070 mm. A folga diametral restante é de apenas 0,020 mm, ou 20 µm. Se o projeto exigir pelo menos 40 µm, o acabamento considerado consome 20 µm a mais de folga. A próxima decisão é revisar as dimensões antes do acabamento ou as superfícies revestidas e, em seguida, qualificar o processo real. Aumentar a tolerância de usinagem sem controlar o crescimento mantém o mesmo risco de montagem.
A aproximação de metade do crescimento tem limites. Uma dissertação de 1955 arquivada pelo New Jersey Institute of Technology relatou uma fração média de 0.41 em seus experimentos com Martin Hard Coat. Aplicar 0.41 a duas camadas de 50 µm resulta em uma perda de 82 µm de folga diametral, em comparação com 100 µm usando 0.50. Esse resultado histórico demonstra a sensibilidade; não substitui um ajuste para a produção moderna.
Para peças com tolerâncias apertadas, associe a sobremedida de acabamento à usinagem de precisão antes de cortar o metal. Uma folga prevista de 20 µm no conjunto de alta precisão deixa pouca margem para a variação do revestimento e a conicidade do furo. Roscas exigem tratamento especial: esse cálculo de duas faces não considera a compensação do diâmetro primitivo da rosca.
Selagem: quando a proteção contra corrosão compete com a resistência ao desgaste?
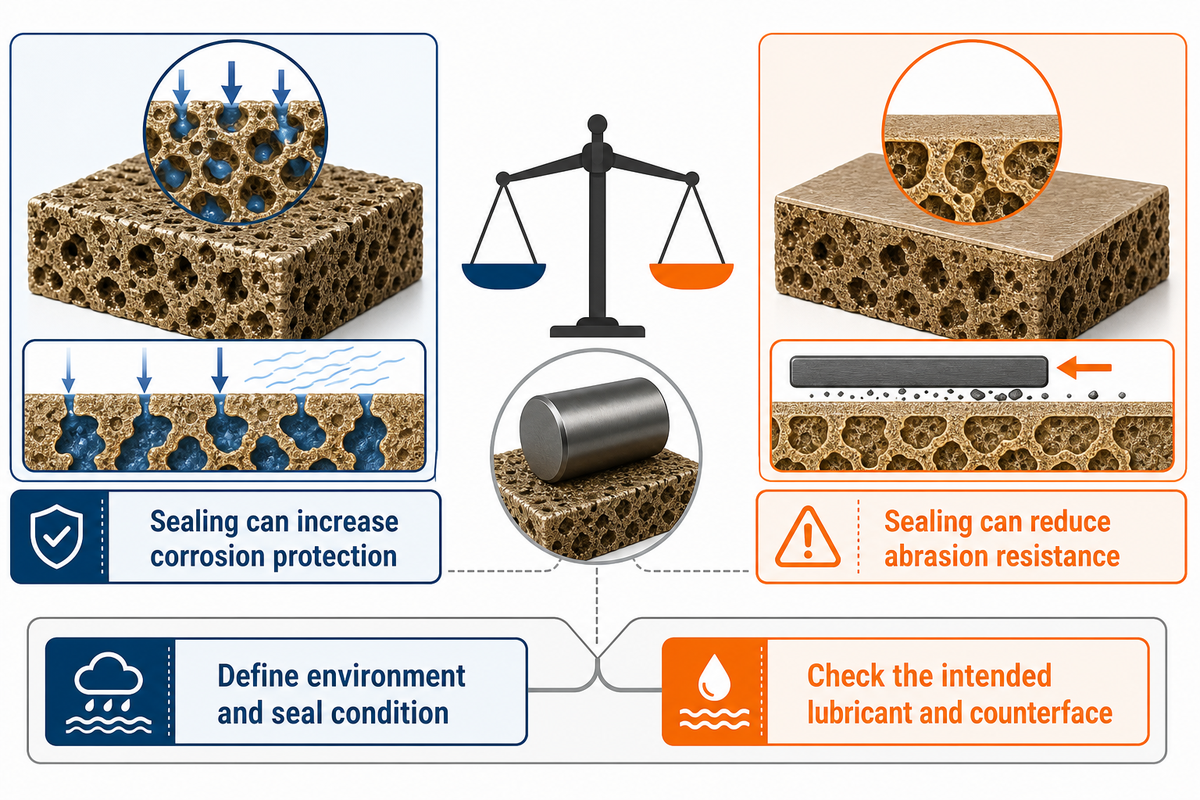
A selagem pode fechar os poros do revestimento anódico, aumentando a proteção contra corrosão, mas também pode reduzir a resistência à abrasão. Escolha a condição de selagem de acordo com a superfície funcional: se uma carcaça exposta for selada, a prioridade será a proteção ambiental. Para uma superfície sujeita a atrito, é preciso considerar um requisito de desgaste definido e uma contrapeça adequada.
O guia de referência do Aluminum Anodizers Council diferencia aplicações de abrasão extrema das aplicações que exigem selagem. Recomendar a selagem de todas as peças ignora essa troca. Por outro lado, deixar todas as camadas duras sem selagem pode subestimar as condições ambientais que o conjunto acabado precisa suportar. Determine qual condição ambiental exige um acabamento resistente à corrosão antes de especificar a condição de selagem.
Os tratamentos com PTFE oferecem outra opção de função superficial. Ao discutir soluções de anodização, lubrificação, selagem e retenção de corante são tratadas como requisitos diferentes. O nome de um tratamento não indica necessariamente a rugosidade que uma vedação deslizante encontrará nem o tipo de ensaio de desgaste que um componente de alumínio anodizado precisa passar.
Em um exemplo hipotético, um projetista está criando um furo de cilindro de alumínio de 25 mm para uma vedação de polímero com movimento alternado em uma máquina exposta à umidade. Nesta primeira iteração, o projetista considera uma camada dura de 50 µm, pois o furo estará sujeito a deslizamentos repetidos. A exposição à água favorece a resistência à corrosão. Em ambos os casos, escolher o revestimento mais espesso disponível não resolve a questão, pois a selagem pode influenciar a abrasão. O projetista informa a dimensão final do furo acabado e a textura da contrapeça, seleciona uma condição de selagem adequada à exposição e verifica a combinação com o lubrificante e a vedação previstos. Se houver sobremedida para brunimento, ela será incluída nas dimensões originais, para que a operação de acabamento não remova o revestimento da superfície funcional.
Um revestimento de 50 µm em um furo de 25 mm envolve duas escolhas relacionadas: o encaixe final e a superfície que toca a vedação. Considerá-las ajuda a orientar sua decisão sobre a selagem. Se o ensaio de desgaste pressupõe uma camada dura sem selagem, mudanças na selagem não devem ser tratadas automaticamente como cosméticas.
Tipo II, Tipo III ou galvanoplastia: qual função vem primeiro?
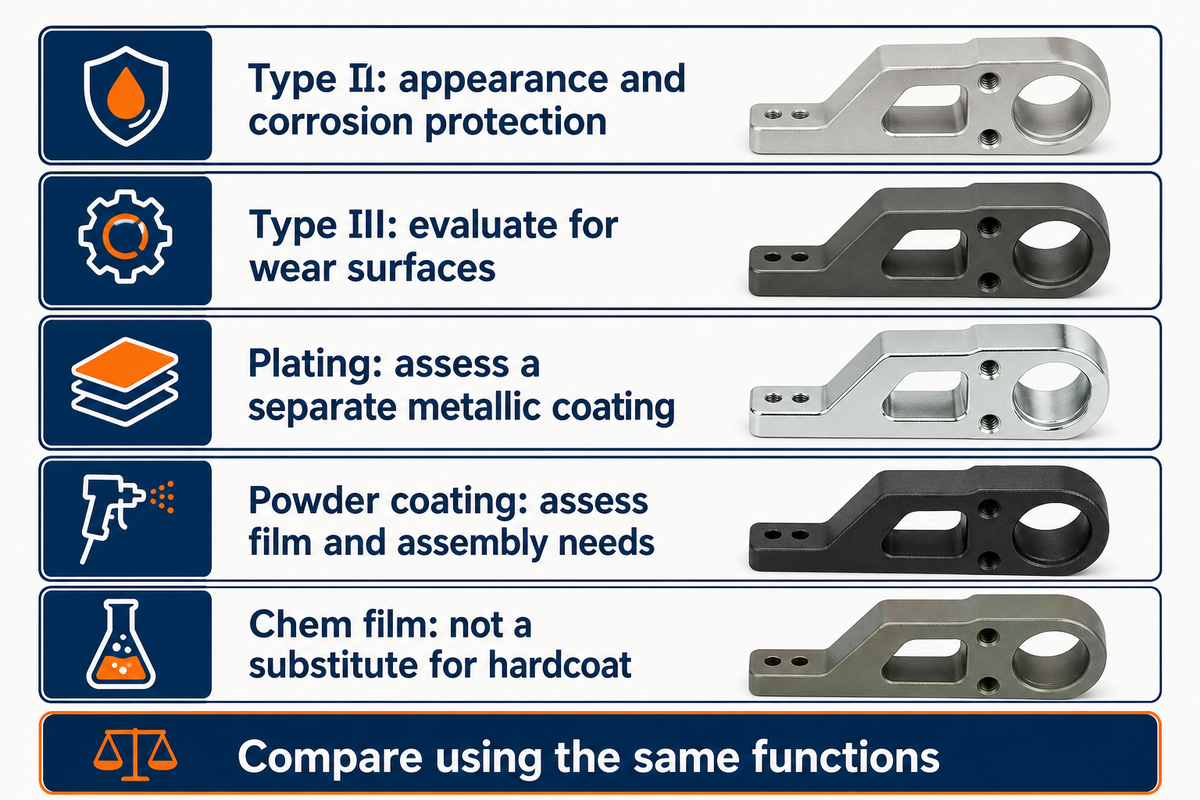
Quando a aparência e a proteção contra corrosão são as prioridades, escolha a anodização Tipo II. Para superfícies de desgaste, avalie a anodização de camada dura Tipo III. A galvanoplastia deposita um revestimento metálico separado e, por isso, precisa ser avaliada individualmente. A escolha deve priorizar a função, sem afirmar que um acabamento seja o melhor para todos os componentes.
A anodização convencional oferece mais opções decorativas. A família mais ampla do processo de anodização de alumínio inclui a anodização incolor e acabamentos tingidos. Quando dizemos incolor, estamos descrevendo a aparência. Isso não significa que não haverá crescimento dimensional.
- O contato deslizante ou abrasivo exige avaliar a anodização de camada dura considerando a liga em questão, a condição de selagem e o ensaio de desgaste.
- Requisitos de cor visível pedem a comparação de amostras anodizadas Tipo II com a tonalidade e a textura exigidas.
- Uma superfície metálica precisa ser avaliada separadamente para galvanização com níquel químico ou uma especificação relacionada de galvanoplastia, incluindo a preparação do substrato e as dimensões finais.
- Considere a espessura da película do revestimento a pó e os requisitos de montagem para acabamentos orgânicos decorativos.
- A conversão química, ou revestimento de conversão química, é um caso separado. Não é possível atender a um requisito de camada dura apenas mudando o nome do acabamento.
Os revestimentos de alumínio devem ser comparados pelas mesmas funções. Trate as soluções de acabamento de metais como opções de processo distintas até comparar seus ensaios e efeitos dimensionais.
Em um estudo de 2018 de Kwolek e colegas, a dureza da seção transversal e o desempenho no ensaio de abrasão Taber não apresentaram correlação para os revestimentos de 6061-T6 testados. Os resultados do ensaio de riscamento sob carga constante apresentaram correlação com o comportamento à abrasão. Números de dureza medidos sem especificar o método de ensaio podem ocultar diferenças entre revestimentos.
O estudo examinou revestimentos na faixa de 19–43 µm; esses resultados de laboratório não preveem a vida útil de um conjunto específico. Para comparar, mantenha constantes o método de ensaio e a liga. Não é possível classificar diretamente um resultado de perda por desgaste medido com um método de contato em relação a um resultado obtido por outro método de contato.
Defeitos na camada dura: o que o sintoma realmente indica?
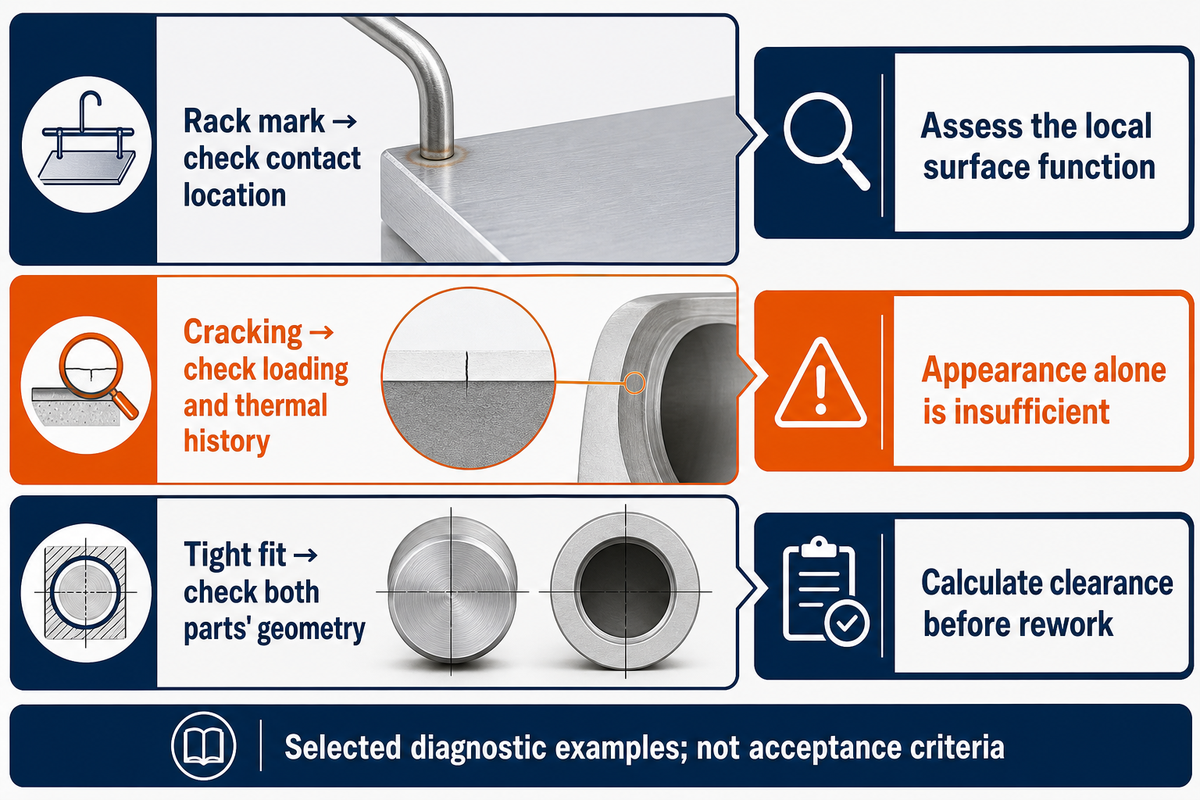
Defeitos na camada dura exigem verificações diferentes, pois marcas de contato do suporte, queimaduras, trincas e encaixes apertados têm mecanismos distintos. Comece pelo sintoma, pela localização e pela função. Considere as dimensões finais e a condição do revestimento para determinar se a peça precisa de uma análise adicional ou se pode ser aceita.
O que são “marcas de suporte” e como elas afetam minhas peças anodizadas?
As marcas de suporte são áreas de contato onde a peça é mantida pelo dispositivo de fixação e por onde a corrente elétrica é fornecida durante a anodização. Os pontos de contato podem permanecer sem revestimento. O impacto de uma marca de contato deixada pelo suporte em uma área oculta acordada é diferente daquele de uma marca em uma área de vedação, de localização ou exposta.
As orientações de processo da NASA determinam que os locais de contato sejam definidos conforme a função da peça. Defina claramente os locais aceitáveis para o suporte antes do processamento, sobretudo quando o desenho exigir revestimento contínuo. Solicitar o mascaramento de uma face crítica também exige definir a localização do limite. Nenhum desses pontos deve ficar sujeito a interpretação quando as peças usinadas chegarem à linha de acabamento.
Mapa de triagem de falhas na camada dura
Este mapa diagnóstico combina orientações de processo da NASA, o catálogo de defeitos de anodização da QUALANOD e referências técnicas diversas. A QUALANOD trata da anodização arquitetônica; seus mecanismos ajudam a orientar as perguntas, mas as receitas de banho não devem ser aplicadas ao processo Tipo III.
| Tipo de defeito ou sintoma | Mecanismo possível | Primeira verificação | Consequência para a decisão |
|---|---|---|---|
| Marca isolada do suporte | Contato elétrico com o dispositivo de fixação | Local de contato acordado e limite do revestimento | Avalie a função local da superfície |
| Queimadura próxima a uma aresta ou contato | Concentração localizada de corrente ou calor | Contato com o suporte, agitação e registro do processo | Investigue os danos no revestimento antes de aceitar a peça |
| Trincas finas ou fissuração em rede | Incompatibilidade térmica ou deformação mecânica | Localização, histórico térmico e carga aplicada | Avalie a função; a aparência, por si só, não basta |
| Superfície deslizante áspera | Textura inicial ou topografia do revestimento | Textura final medida e requisitos da contrapeça | Revise a sobremedida de acabamento e o comportamento de contato |
| Diferença de tonalidade entre lotes | Variação da liga, do pré-tratamento, da espessura ou do corante | Registros do material e gama de amostras aprovadas | Separe os limites estéticos dos critérios de desgaste |
| Revestimento irregular ou fino | Gás retido ou processamento local irregular | Orientação, geometria e locais de medição da espessura | Inspecione a zona afetada, não apenas a face plana |
| Desgaste total do revestimento durante o uso | A função de contato excede o desempenho local do revestimento | Carga, lubrificante, contrapeça e camada real | Reavalie a interface funcional |
| Pites de corrosão | Fragilidade local do revestimento ou ataque ambiental | Exposição, condição de selagem e distribuição dos pites | Investigue a causa antes de repetir o acabamento |
| Encaixe apertado após o acabamento | Sobremedida de crescimento ou diferença de cobertura interna | Geometria antes do acabamento e geometria final das duas peças | Calcule a folga restante antes do retrabalho |
Trincas superficiais em componentes submetidos a cargas cíclicas também devem ser avaliadas. No resumo da pesquisa de Sadeler de 2006, observou-se que uma camada dura de aproximadamente 10 µm em 2014-T6 reduziu a vida à fadiga na região de alta tensão, mas a aumentou na região de baixa tensão em comparação com o material T6. Esse resultado sustenta uma avaliação específica para cada carga, não uma penalização geral à fadiga.
Uma aparente falha de selagem pode ter ocorrido em outra etapa do processo. Os resultados ruins de abrasão no experimento de anodização arquitetônica de Sheffield e Oh, de 2019 foram atribuídos às condições de anodização. Isso indica a necessidade de avaliar todo o histórico do processo antes de modificar o tanque de selagem. Os procedimentos de controle de qualidade devem manter registrados o local afetado e o histórico do processo para que a avaliação diferencie esses efeitos.
Uma folga que passa de 120 µm para 20 µm sugere uma investigação diferente daquela de uma marca de suporte visível. Primeiro, meça a dimensão e a localização; depois, considere as opções de acabamento superficial relevantes. Mudar o acabamento sem identificar o mecanismo da falha pode manter o problema original.
Custo dos serviços de anodização dura: onde está o risco do lote?
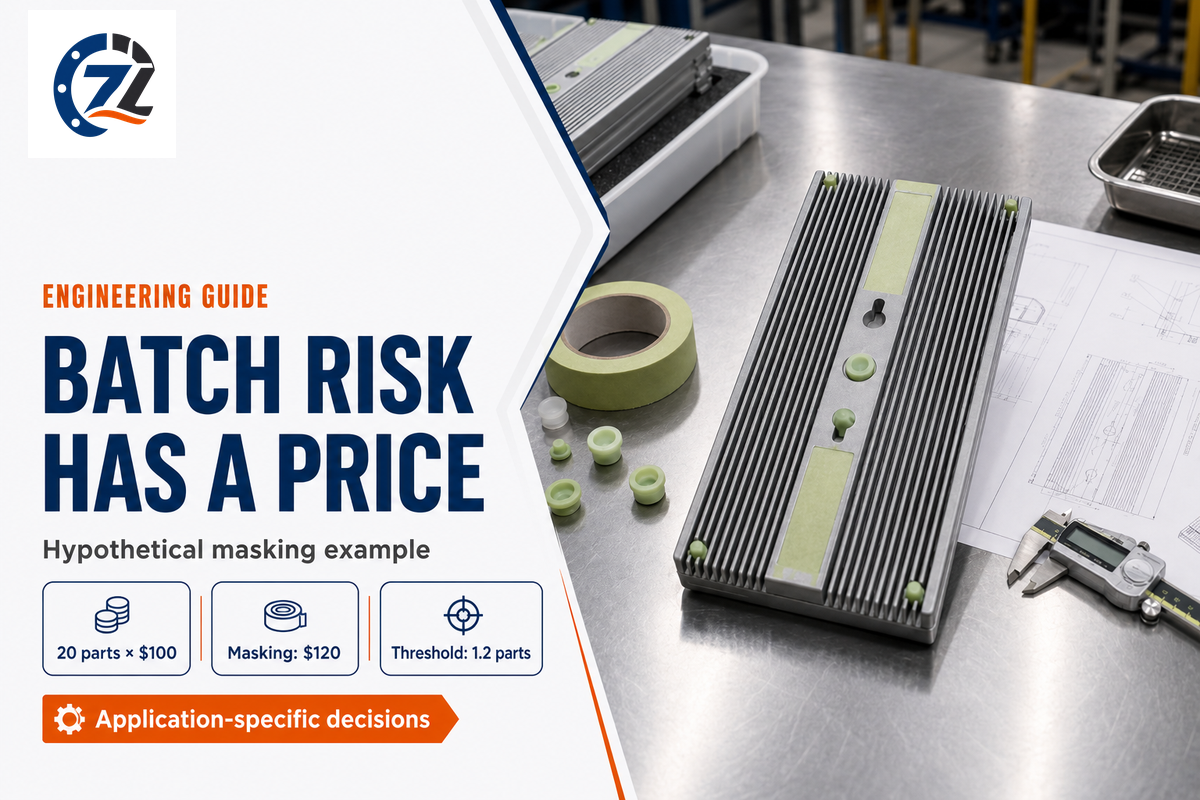
O custo dos serviços de anodização dura inclui mais do que o custo do acabamento quando um lote contém peças usinadas de alto valor. A mascaragem e os pontos de contato acordados podem reduzir o risco de uma região de transição do acabamento inaceitável. Avalie esse trabalho em relação ao valor em risco, usando cotações e custos reais das peças em vez de um preço genérico por peça.
Considere um lote hipotético de 20 peças e suponha que cada peça usinada custe $100 antes do acabamento. Uma operação adicional de mascaragem custa $120 para o lote. Se duas peças se tornarem inutilizáveis porque uma superfície crítica recebeu o revestimento incorretamente, o valor delas antes do acabamento será de $200. O custo da mascaragem equivale a 1.2 peças de $100 cada. Essa comparação mostra o limite financeiro; ela não prevê a taxa de rejeição nem demonstra que a mascaragem terá justificativa financeira. A equipe de compras pode substituir os valores presumidos pela própria cotação e pela exposição esperada. Para pequenas séries de produção, considere os prazos de inspeção e reposição ao decidir quais superfícies precisam de planejamento adicional do processo.
Compare os serviços de acabamento superficial considerando o escopo acordado de mascaragem e inspeção. Um pedido de grande volume e uma série curta exigem a mesma clareza sobre quais superfícies podem receber o revestimento.
A remoção do revestimento não é uma reinicialização gratuita. Em sua orientação de 2016 sobre a remoção de revestimentos Tipo III, Chesterfield detalha o problema dimensional. O alumínio convertido em óxido não é restaurado quando a remoção elimina o óxido. Mesmo um método de remoção sem ataque químico pode deixar material insuficiente para o encaixe pretendido.
Dos requisitos técnicos aos serviços de acabamento
Considere os cálculos do guia como base para discutir o acabamento e identificar a liga, as superfícies funcionais e as dimensões após o revestimento. Diferencie a especificação do processo das evidências de inspeção específicas da peça. Avalie quais requisitos de uma norma se aplicam a determinada peça com base no escopo de fabricação acordado.
O registro da Defense Logistics Agency lista a MIL-PRF-8625F com a Emenda 2, datada de 23 de novembro de 2020. A ISO 10074:2021 trata de revestimentos de oxidação anódica dura; seu escopo público exclui a oxidação eletrolítica por plasma. Essas referências não são certificados intercambiáveis.
Clientes industriais e comerciais podem fazer uma transferência de informações semelhante: um desenho que indique as superfícies funcionais definidas e as dimensões finais. Para acabamentos personalizados, identifique quais requisitos diferem do escopo normal do processo.
Para serviços de acabamento de metais específicos do projeto, envie o desenho e as funções superficiais escolhidas à página de serviços de anodização dura da Zhenling. Discuta o restante da tolerância de encaixe e a inspeção necessária antes de liberar o lote.
Perguntas frequentes sobre anodização dura
O que é anodização e por que ela é importante?
A anodização converte a superfície externa do alumínio em um revestimento de óxido para uma função superficial específica.
O benefício pode ser estético, de proteção contra corrosão ou de resistência a uma forma específica de desgaste. Em um componente usinado, o processo também altera as dimensões e a textura superficial. Escolha o acabamento considerando a liga e o encaixe da montagem, incluindo as áreas que devem permanecer sem revestimento. Esse planejamento relaciona o tratamento superficial à função real da peça, em vez de tratá-lo como a última operação estética.
Quais tipos de anodização vocês oferecem?
Os Tipos II e III são opções de processo distintas a considerar conforme os requisitos do componente.
O Tipo II costuma atender a requisitos estéticos e de proteção contra corrosão, enquanto a anodização dura é voltada a superfícies sujeitas ao desgaste. A escolha adequada depende da liga, da espessura do revestimento e das dimensões finais. A página de serviços da Zhenling apresenta o canal para discutir o acabamento e a geometria solicitados para o projeto. Defina o escopo de fabricação do desenho antes de fazer o pedido; a comparação deste guia não garante que todas as variantes do processo sejam adequadas a todas as peças.
Quais setores se beneficiam dos serviços de anodização?
Aplicações em máquinas, no setor automotivo e na indústria aeroespacial usam a anodização para atender a diferentes funções superficiais do alumínio.
O requisito relevante depende de cada peça. Um alojamento visível pode priorizar a aparência, enquanto um componente deslizante precisa de uma superfície oposta definida e de um critério de desgaste. Os serviços de anodização de alumínio para dispositivos médicos também exigem uma avaliação específica da aplicação, em vez de suposições baseadas no nome do setor. Em diferentes setores comerciais, especifique a função dos produtos metálicos que receberão o acabamento. Indique as condições de operação e os requisitos aplicáveis do desenho para que o plano de inspeção considere a montagem pretendida.
É possível colorir peças anodizadas?
Sim, muitos acabamentos anodizados aceitam corantes, embora a tonalidade natural da anodização dura possa limitar o resultado.
Defina amostras representativas para a liga e o pré-tratamento escolhidos. Apenas o nome da cor não define a variação aceitável entre lotes.
Uma camada dura mais espessa sempre dura mais?
Não. A espessura é apenas um dos fatores que determinam o desempenho da superfície funcional.
O desgaste também depende da liga, da carga e da superfície oposta. Um revestimento mais espesso consome mais tolerância dimensional e pode afetar a textura. Em um contato deslizante, escolha a camada considerando a geometria final e o método de ensaio aplicável; depois, avalie o contato acabado com o lubrificante previsto. Aumentar a espessura sem resolver um bordo com apoio insuficiente ou uma superfície de acoplamento inadequada pode manter o mecanismo de falha original.
A anodização dura torna o alumínio mais resistente?
A anodização dura aumenta a dureza superficial; a resistência estrutural ainda depende da liga base e da geometria.
Ao avaliar as cargas do componente, considere separadamente a dureza superficial e o comportamento à fadiga.
É possível remover o revestimento duro de uma peça fora de tolerância e aplicar outro?
Às vezes, se ainda houver tolerância dimensional suficiente para todo o processo de retrabalho.
Meça a peça antes de autorizar outro ciclo. A formação do revestimento consumiu parte do alumínio, e a remoção ou a preparação subsequente pode retirar mais material. Um furo usinado ou diâmetro de posicionamento próximo ao limite pode não ter mais tolerância útil. Analise a geometria restante e a espessura de revestimento pretendida com a equipe de engenharia responsável. A reaplicação pode restaurar a aparência da superfície sem restaurar o encaixe original; por isso, a inspeção final também deve avaliar as dimensões funcionais.
Texto escrito por CYH para a Zhenling. Os exemplos calculados estão identificados no texto; as pesquisas citadas são de autoria dos autores e das organizações mencionados.
Referências e fontes
- Dureza típica de revestimentos anodizados Tipo III (anodização dura) Larry Chesterfield, Products Finishing, 2015.
- Perguntas frequentes sobre alumínio anodizado Aluminum Anodizers Council.
- Especificação do processo de anodização de ligas de alumínio, PRC-5006 Rev D NASA Johnson Space Center, 2020.
- Variação da espessura de películas anódicas duras Alphons Raymond O’Konski, 1955; arquivo do New Jersey Institute of Technology.
- Guia de referência sobre anodização Aluminum Anodizers Council.
- Propriedades tribológicas dos revestimentos de óxido produzidos na liga de alumínio 6061-T6 pelo processo de anodização dura Kwolek e colaboradores, 2018.
- Catálogo de defeitos de anodização QUALANOD.
- Efeito da anodização dura comercial na propriedade de fadiga de uma liga de alumínio 2014-T6 R. Sadeler, 2006; resumo público.
- Nem sempre a causa está no tanque de selagem Nathan Sheffield e George Oh, Products Finishing, 2019.
- Remoção de revestimentos anódicos duros Tipo III Larry Chesterfield, Products Finishing, 2016.
- Detalhes do documento MIL-PRF-8625 Defense Logistics Agency.
- ISO 10074:2021 International Organization for Standardization.






