Entre em contato com a Zhenling

Usinagem CNC de polipropileno (PP)
Serviços de usinagem CNC de polipropileno (PP)
A usinagem do polipropileno é avaliada considerando o grau de PP especificado, a condição do material bruto, a geometria, a sensibilidade térmica, as referências para tolerâncias e o plano de inspeção. A sequência de operações, as tolerâncias alcançáveis, a adequação à aplicação, a documentação e as condições de entrega são confirmadas com base no desenho técnico da peça e na cotação por escrito. As consultas sobre usinagem CNC de polipropileno devem informar o grau de PP, a condição do material bruto, a exposição à temperatura ou a produtos químicos, a geometria e os critérios de aceitação dimensional. A cotação da peça aprovada deve registrar a sequência de operações proposta, o método de medição, os itens a entregar, as exclusões, a base de preço e o cronograma, além de todas as premissas de fabricação ou aceitação ainda não resolvidas.
- CONFORME O DESENHO TÉCNICO Tolerância avaliada na cotação
- CONFORME A GEOMETRIA Condição da parede
- 3/4/5 eixos Fresadoras e tornos
- ESPECÍFICA PARA CADA PEDIDO DOCUMENTAÇÃO
- 0,89–0,92 g/cm³ Densidade do PP
- ESPECÍFICOS PARA CADA PEDIDO Documentos exigidos no destino
- 20 anos Usinagem CNC (desde 2006)
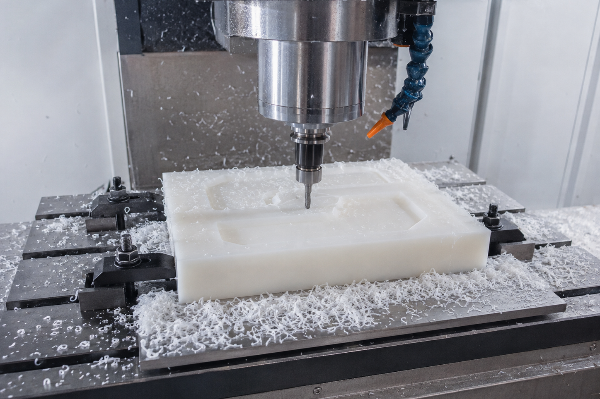
Desafios da usinagem CNC de PP e como os resolvemos
Usinar polipropileno por CNC significa tornear ou fresar um termoplástico semicristalino, homopolímero ou copolímero da família das poliolefinas, para produzir peças acabadas de polipropileno, em vez de fabricá-las por impressão 3D ou moldagem por injeção. O corte do polipropileno apresenta desafios de usinabilidade muito diferentes dos encontrados no aço, no alumínio e até em vários outros plásticos; por isso, muitos profissionais acostumados à usinagem em geral têm dificuldade para produzir peças conforme as especificações dos setores químico, de aplicações relacionadas à área médica e de semicondutores.
Perfil térmico do PP
Uma das principais propriedades do polipropileno é seu ponto de fusão relativamente baixo: cerca de 160 – 170 C. Essa temperatura fica bem abaixo daquela em que o calor gerado pelo corte passa a ser problemático para o metal — nele, isso não causa problema, mas, no PP, pode provocar fusão e aderência ao ferramental se a rotação do eixo-árvore, a geometria da ferramenta e o fluxo de fluido de refrigeração não forem ajustados para essas temperaturas baixas.
Expandir comparação de materiais
Em comparação com a maioria dos metais, o PP também é macio e tem baixa rigidez. Se a ferramenta de corte operar em velocidades adequadas para metal, o calor excessivo na interface de corte provoca aderência do material, empenamento, cavacos longos e filamentosos, acabamento superficial ruim ou rebarbas inaceitáveis nas bordas, em vez de um corte limpo. Arestas de corte afiadas e com o ângulo de saída correto evitam esses problemas.
Referência técnica do setor: parâmetros de usinagem de PP por operação
| Operação | Rotação do eixo-árvore | Avanço / profundidade de corte | Geometria da ferramenta |
|---|---|---|---|
| Torneamento (torno) | 600–1.200 RPM | 0,067–0,5 mm/rev, profundidade de 1,5–2mm | Ângulo de saída de 0–5°, ângulo da ponta de 45–60° |
| Fresamento / corte com fresa | 2.000–6.000 RPM | Carga de cavaco leve e constante | Ângulo de saída positivo elevado, aresta afiada |
As condições de corte do polipropileno dependem do grau do material, da forma do material bruto, da geometria da ferramenta, do calor gerado, do apoio no dispositivo de fixação e da geometria das características da peça. As faixas de parâmetros propostas e as tolerâncias são específicas de cada pedido.
Nota sobre limpeza da área de trabalho
A poeira fina e os cavacos de PP também exigem atenção à limpeza da área de trabalho, além da qualidade da peça: a OSHA identifica poeiras plásticas, inclusive as de poliolefinas como o PP, como capazes de formar uma concentração explosiva quando o tamanho das partículas, sua dispersão e uma fonte de ignição coincidem; remover regularmente a poeira acumulada é prática padrão em qualquer oficina que a gere. Esse detalhe do chão de fábrica passa facilmente despercebido quando o PP é incorporado a um processo que, até então, usinava apenas metais, em vez de ser um material para o qual a oficina já mantém procedimentos de limpeza.
Parâmetros de referência
Os parâmetros de torneamento e fresamento diferem em aproximadamente uma ordem de grandeza na rotação do eixo-árvore — resultado direto da geometria da ferramenta e da peça, e não de uma única velocidade válida para o PP. Os valores acima são referências para PP homopolímero ou copolímero padrão; nos graus com carga de fibra de vidro ou outros aditivos, os parâmetros são ajustados para cada material durante a preparação da máquina.
Relação entre velocidade e avanço
Mesmo assim, a maioria das empresas de usinagem interpreta um aspecto dessa relação ao contrário. A tendência é tratar o avanço e a rotação do eixo-árvore da mesma maneira, mas, no PP, seus efeitos sobre a resistência ao corte são opostos: aumentar o avanço eleva a resistência, enquanto aumentar a rotação do eixo-árvore — o ajuste que mais vale a pena fazer — a reduz. Com ferramentas afiadas, ângulos de saída positivos elevados (+9°) e um jato fino de ar para resfriamento (suficiente em quase todos os casos), é possível manter tolerâncias estreitas no polipropileno sem distorção ou deformação, desde que o avanço e a rotação sejam ajustados especificamente para o material.
Manutenção de tolerâncias estreitas
Durante a usinagem, o polipropileno pode se deformar, aquecer e recuperar sua forma de modo diferente dos metais. Para a peça enviada, avalie o grau de PP, a condição do material bruto, a geometria das paredes, a ferramenta de corte, o apoio, o controle térmico, o plano de referências geométricas e o método de medição. Nenhuma faixa geral de tolerâncias ou resultado de usinagem sem identificação serve como prova da capacidade para um pedido; os requisitos aceitos são definidos pelo desenho técnico e pela cotação por escrito.
Capacidade de usinagem de PP da Zhenling: equipamentos, tolerâncias e seleção
A sequência de operações aplicável, a tolerância alcançável, a condição das paredes e o método de inspeção são avaliados para o grau de PP e a geometria informados e confirmados somente na cotação por escrito.
Resumo da capacidade
Material
Graus de PP homopolímero e copolímero, com opções reforçadas com fibra de vidro disponíveis.
Processos
Fresamento CNC de 3/4/5 eixos e torneamento CNC, além de soldagem e acabamento superficial secundários.
Fixação da peça
Castanhas macias para geometrias simples, embora regiões de parede fina frequentemente se beneficiem de dispositivos de fixação personalizados — a vácuo ou com grampos mecânicos — para evitar deformações causadas pelo aperto.
| Tipo de peça | Processo recomendado | Tolerância típica | Mais indicado para |
|---|---|---|---|
| Invólucros / bandejas de parede fina | Fresamento de 3 eixos + características geométricas de encaixe por pressão | Conforme o desenho técnico e a cotação | Acessórios para tanques, bandejas de laboratório |
| Peças com simetria de revolução (conexões, peças de válvulas) | Torneamento CNC | Conforme o desenho técnico e a avaliação da geometria e da medição | Componentes de válvulas e conexões para tanques de produtos químicos |
| Geometria complexa com múltiplas faces | Fresamento de 4/5 eixos | Conforme o desenho técnico e a cotação | Gabaritos e suportes para o setor de semicondutores |
A precisão dimensional do PP é verificada na inspeção da primeira peça produzida e novamente no encerramento do lote — a tendência do PP a sofrer pequenas deformações por fluência sob tensão é um modo de falha conhecido que consideramos na fixação da peça durante o processo, não algo que percebemos apenas na inspeção final. A boa estabilidade dimensional do PP depende de rigor na fixação da peça e no uso do ferramental, não de sorte — o mesmo rigor de usinagem de precisão que aplicamos às peças metálicas.
Polipropileno, nylon, Delrin, HDPE e PTFE: como escolher o plástico de engenharia certo
O PP nem sempre é a escolha ideal, e selecioná-lo com base em uma tabela de “melhor plástico para fresamento CNC”, sem considerar sua aplicação real, pode nos levar a encomendar novamente o material errado. Suas baixas forças de corte realmente facilitam a usinagem depois que os parâmetros são definidos — essa facilidade explica sua popularidade. Veja como ele se compara aos 4 outros plásticos usináveis que os clientes mais nos pedem para avaliar, com dados físicos publicados em vez de classificações como “alta/média/baixa”.
| Material | Densidade (g/cm³) | Resistência à tração (MPa) | Resistência ao impacto Izod (J/m) | Resistência química |
|---|---|---|---|---|
| Polipropileno (PP) | 0.89–0.92 | 25–40 | 20–100 | Excelente resistência a ácidos, álcalis e à maioria dos solventes |
| Nylon (PA 6,6) | ~1.14 | 82 | 40–110 | Boa, mas absorve umidade — as dimensões podem variar em ambientes úmidos |
| Acetal / Delrin (POM) | ~1.41 | 70 | 75–130 | Boa resistência a solventes; baixo atrito e boa manutenção de tolerâncias estreitas |
| HDPE | ~0.95 | 15–40 | 20–210 | Resistência de referência a ácidos, álcalis e fluidos de processos industriais |
| PTFE | ~2.15–2.2 | 10–40 | 160 | Excepcional — resiste a quase todos os produtos químicos |
Resistência à tração e ao impacto Izod obtidas de uma única referência publicada e consistente sobre propriedades mecânicas; densidade obtida de dados padronizados dos materiais. As fontes completas estão nas Referências abaixo.
PP, HDPE, POM, nylon e PTFE oferecem diferentes combinações de resistência química, rigidez, resposta à umidade, resistência ao desgaste e custo. Compare os graus exatos considerando o fluido de serviço, a temperatura, a carga, a estabilidade dimensional e os requisitos de inspeção; nenhuma alternativa deve ser tratada como o único material viável sem evidências específicas da aplicação.
Não sabe qual material é adequado para sua aplicação?
Baixe a ficha de capacidade e tolerâncias para PP (PDF)Aplicações: tanques químicos, peças para semicondutores e componentes relacionados à área médica
O PP pode ser considerado quando a resistência química, a baixa densidade ou o comportamento à fadiga são relevantes. Os 3 grupos de aplicações abaixo são contextos para pedidos de cotação, não alegações sobre o histórico de clientes ou as qualificações da Zhenling.
01
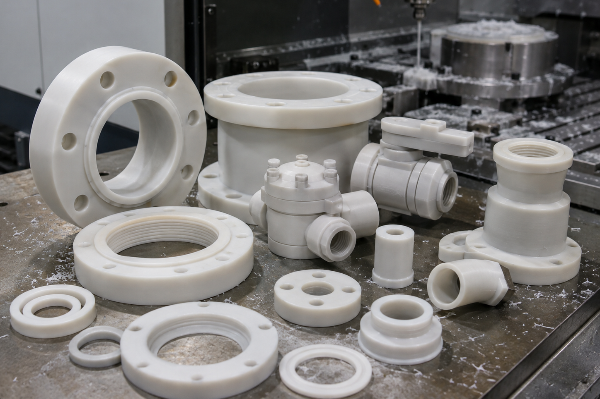
Componentes para tanques químicos e equipamentos de processo
Conexões de válvulas, componentes de revestimento interno de tanques e peças próximas a juntas ou vedações (quando a peça está em contato direto ou quase direto com ácidos, álcalis ou fluidos de processo). A literatura de ciência dos materiais apresenta amplos dados sobre a resistência química do polipropileno a diversos ácidos, álcalis e solventes; por isso, o PP é encontrado em equipamentos de tratamento de água e processamento químico em geral.
02
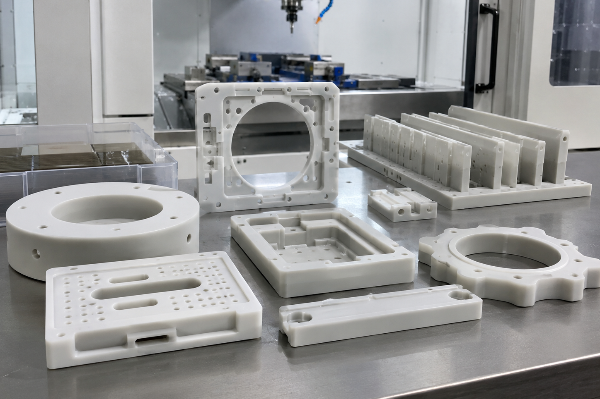
Avaliação de peças para ambientes controlados
Para gabaritos, suportes ou peças de dispositivos de fixação usados em ambientes controlados, o comprador deve definir as responsabilidades referentes ao material, às partículas, à limpeza, à embalagem e à montagem final. Esta página não afirma que a Zhenling possui qualificação para salas limpas nem histórico de produção nesse contexto.
03
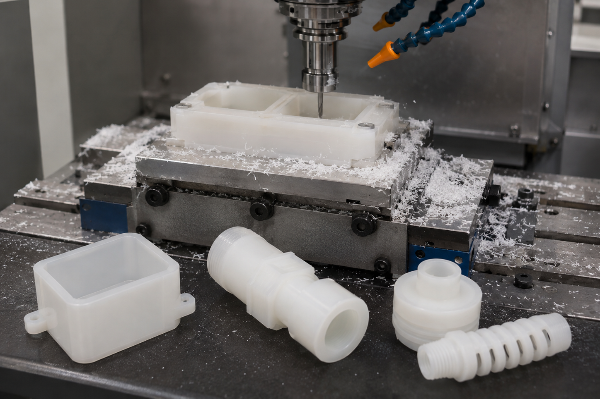
Componentes para aplicações relacionadas à área médica
Esta página não afirma que a Zhenling possui qualificação para dispositivos médicos. Para qualquer aplicação regulamentada, o comprador deve definir o escopo do componente, as evidências do material, os requisitos do sistema de qualidade, o responsável pela validação e os critérios de liberação antes de aprovar um fornecedor.
Qualificação e documentação do pedido
As normas citadas em um desenho técnico ou pedido de compra definem requisitos técnicos; por si só, elas não comprovam uma certificação da Zhenling. Qualquer certificado usado para qualificar o fornecedor deve identificar seu titular legal, a unidade, o escopo, o número e a validade, enquanto a documentação do pedido de PP é confirmada na cotação por escrito.
ESPECIFICADO PELO COMPRADOR
Requisitos do local de destinoREQUISITOS DO PEDIDO
Escopo do desenho técnico e do pedidoFUNDADA EM 2006
20 anos de usinagem CNCPrecisa de documentos de qualificação específicos para este pedido para a avaliação de compras?
Fale com nossa equipe de engenharia pelo WhatsApp
Guia de compras: cotação, prazo de entrega e processo de qualidade
Antes de enviar um desenho técnico, os clientes costumam fazer 2 perguntas: o que influencia o custo e como funciona, na prática, o processo entre a cotação e a entrega.
Fatores que determinam o preço
O custo da usinagem de polipropileno por peça varia conforme a geometria, o volume do pedido, o grau de PP (padrão ou reforçado com fibra de vidro), o rigor das tolerâncias e a necessidade de soldagem ou acabamento posterior. A Zhenling não publica uma tabela de preços padrão porque essas variáveis interagem de forma significativa ao longo do nosso processo interno de usinagem CNC, tornando pouco útil um preço fixo — um valor genérico de catálogo nem sempre é adequado quando a espessura da parede e as tolerâncias variam tanto entre desenhos técnicos; por isso, cada cotação é feita para o desenho enviado.
Até 8× mais leve
que o aço, considerando a densidade — uma redução real no peso transportado em cada remessa de exportação, além do menor custo do PP por kg de material
Evite a causa mais comum de atraso na cotação
A cotação de peças de PP pode atrasar quando faltam informações sobre o grau do material, a condição das paredes, as referências geométricas para tolerâncias, as faixas de quantidade ou o método de inspeção. Envie esses dados com o desenho técnico; a cotação por escrito confirmará os limites e prazos de cada característica geométrica, sem aplicar uma tolerância, uma espessura de parede ou uma estimativa de atraso universal.
O prazo de fabricação das peças usinadas de polipropileno depende da complexidade da peça e do volume do pedido e é definido na cotação, não como um prazo genérico. Veja como funciona:
- [01] Envie o desenho técnico — mande por e-mail seu modelo CAD ou desenho técnico, mesmo que ainda seja preliminar.
- [02] Análise de fabricabilidade e cotação — identificamos problemas de fabricação relacionados à geometria da peça antes de apresentar a cotação.
- [03] Amostra / primeira peça produzida — uma primeira peça produzida é enviada ou validada antes da fabricação do lote.
- [04] Fabricação do lote — produção do pedido completo de peças acabadas, usando os mesmos dispositivos de fixação e parâmetros validados na etapa de amostra.
Ferramentas para usinagem CNC de polipropileno (PP)
01
Seletor de materiais
Compare propriedades e identifique o grau de PP mais adequado aos requisitos específicos da sua aplicação.
Acessar ferramenta
02
Calculadora de peso para transporte
Estime o peso de transporte de componentes usinados de PP para planejar melhor a logística e os custos de frete.
Acessar ferramenta
03
Verificador de tolerâncias
Verifique as tolerâncias alcançáveis na usinagem CNC de peças de polipropileno com base nas diretrizes da norma ISO 2768.
Acessar ferramenta
04
Lista de verificação para solicitar uma cotação
Confira se todos os desenhos técnicos e as especificações estão completos antes de enviar um pedido de cotação para usinagem de PP.
Acessar ferramenta
05
Parâmetros de torneamento e fresamento
Consulte avanços e rotações do eixo-árvore recomendados para operações eficientes de fresamento CNC e torneamento CNC de PP.
Acessar ferramenta
O polipropileno pode ser usinado?
Sim — o PP pode ser fresado e torneado por CNC de maneira convencional, embora exija rotação do eixo-árvore, ferramental e estratégia de refrigeração ou lubrificação diferentes dos usados para metais ou Delrin.
O polipropileno é fácil de usinar ou dá trabalho?
O material dá trabalho se a máquina não estiver preparada com uma ferramenta adequada. Usiná-lo como se fosse metal não traz nenhum bom resultado. Com uma ferramenta sem corte e baixo ângulo de saída, o PP adere à aresta de corte, derrete localmente ao longo do percurso da ferramenta e produz cavacos longos e filamentosos que emperram na saída, em vez de se desprenderem do corte como os cavacos metálicos curvados. Ajuste especificamente para o PP a velocidade de corte, o avanço e o uso de ferramentas afiadas, com aresta fina e ângulo de saída positivo, e o material será cortado com limpeza, sem dar trabalho o dia inteiro.
Quais tolerâncias podem ser alcançadas em peças de PP usinadas por CNC?
As tolerâncias alcançáveis em PP dependem do grau do material, da condição do material bruto, da geometria, da seção das paredes, do apoio no dispositivo de fixação, do plano de referências geométricas e do método de medição. A cotação por escrito confirma as tolerâncias de cada característica geométrica e o escopo da inspeção para o desenho técnico enviado.
Qual é a diferença entre a usinagem CNC de plásticos e a de metais?
A menor rigidez exige um plano de fixação da peça que controle a deformação causada pelo aperto, enquanto a menor temperatura de fusão altera o controle do calor e dos cavacos. O ferramental, a sequência de operações nos equipamentos, a fixação da peça e os parâmetros do processo devem ser avaliados para o grau, a geometria e a quantidade especificados, em vez de serem deduzidos de uma preparação da máquina para usinagem de aço.
Quanto custa usinar peças de PP?
Calculamos os preços com base no tamanho, na complexidade da forma, na quantidade, nas tolerâncias e no acabamento — envie um desenho técnico para receber uma
cotação personalizada
Por que terceirizar a usinagem de plásticos se você pode produzir internamente?
A usinagem de polipropileno exige ferramental específico para o material, apoio adequado no dispositivo de fixação e controle do calor e dos cavacos. Compare os fornecedores pela sequência de operações proposta, pela disponibilidade de equipamentos, pela fixação da peça, pelos parâmetros do processo, pelo método de inspeção e pelas evidências relativas ao grau do material e ao desenho técnico em questão; a indicação do número de eixos de uma máquina não comprova capacidade de usinar diferentes materiais.






