Entre em contato com a Zhenling

Serviços de galvanoplastia industrial para peças usinadas de precisão
Os serviços de galvanoplastia falham com muito mais frequência na etapa de usinagem do que no banho. Usinamos a peça, conferimos a indicação do revestimento com a especificação indicada pelo seu cliente e entregamos o componente revestido como um único item. As consultas sobre serviços de galvanoplastia devem informar o material base, a edição aplicável da especificação, a espessura, o mascaramento, o acabamento e os requisitos de aceitação do comprador. O prazo depende das informações liberadas. Confira a sequência de operações, os limites, os registros de inspeção e as exclusões antes de considerar qualquer data definitiva.
-
ASTM B633
Classes de condição de serviço SC1–SC4 consultadas na norma, e não na página de um fornecedor
-
5–25 µm
Faixa de espessura do zinco exigida pelas quatro condições de serviço
-
8,0 µm
Limite prático para peças roscadas antes de comprometer o diâmetro de passo
-
¼ da folga de tolerância
Regra da ASME B1.1 para a parcela da folga de tolerância da rosca que um revestimento pode consumir
-
Escopo por escrito
A cotação identifica as responsabilidades pela usinagem, pelo acabamento, pela aprovação do desenho técnico, pelos registros e pela entrega
-
Específico para cada pedido
Destino, embalagem, documentos de exportação e condições de entrega confirmados por escrito
A maioria das rejeições do revestimento é determinada antes de a peça chegar ao banho
A falha sobre a qual todos discutem depois que acontece
O revestimento pode inutilizar uma peça mesmo quando a usinagem parecia aceitável antes do acabamento. Por isso, a condição do material base, a responsabilidade pela limpeza, as superfícies críticas e os registros de aceitação devem ser acordados antes do início do processo externo.
As peças refugadas chegam, a empresa de galvanoplastia culpa o material base, a usinagem culpa o banho, e o comprador está a 10.000 km de distância, sem como decidir quem tem razão. Essa discussão sai cara porque só começa depois que o dinheiro foi gasto.
Aplique a edição da ASTM B633 indicada pelo cliente. A responsabilidade pelos defeitos do material base e pela contratação principal depende dessa edição, do pedido de compra e da cotação por escrito; ela não deve ser deduzida de um resumo genérico da cláusula.
O que a cláusula 6.2 significa para o seu pedido de compra
Em termos simples, a norma atribui os defeitos do material base a quem usinou a peça, a menos que a empresa de galvanoplastia seja a contratada principal. No modelo de subcontratação gerenciada, a empresa de usinagem é a contratada principal; portanto, a responsabilidade não muda de mãos, continua conosco, e é justamente por isso que esse modelo funciona para o comprador.
Condição da superfície antes da galvanoplastia
A galvanoplastia forma uma fina camada de metal sobre um cátodo a partir de um eletrólito, e essa camada ressalta os defeitos em vez de preenchê-los. Uma camada de zinco de 8 µm não cobre uma marca de ferramenta de 30 µm; ela apenas a realça. Cada defeito abaixo surge na etapa de usinagem, mas só fica visível depois da aplicação do acabamento.
Modo de falha → causa raiz → ponto de controle que de fato resolve o problema. Causas raiz compiladas de um guia prático de defeitos de galvanoplastia e conferidas com as cláusulas 6.2 e 6.4 da ASTM B633.
O que o comprador vê
Causa raiz
Ponto de controle
Revestimento com bolhas ou descascamento
Óleo, composto de trefilação ou película de óxido deixados em uma cavidade cega; a aderência não se formou
Desengraxe e decapagem previstos no roteiro de usinagem, sem deixar a decisão por conta da empresa de galvanoplastia
Cobertura fosca ou irregular em um rebaixo
Baixo poder de penetração de um banho ácido em geometrias profundas — a densidade de corrente cai dentro da característica geométrica
Escolha da composição química do banho conforme a geometria da peça na análise do desenho técnico; banho alcalino quando for necessária cobertura total dentro dos rebaixos
Revestimento mais fino que o especificado em um canto interno
A corrente elétrica se concentra nas arestas e chega menos aos cantos; a deposição segue o campo elétrico, não o desenho técnico
Superfícies significativas identificadas no desenho técnico para que a empresa de galvanoplastia saiba onde medir a espessura mínima
Trincas surgem dias após a entrega em uma peça endurecida
Hidrogênio absorvido durante a limpeza e a galvanoplastia, sem passar pelo tratamento de desidrogenação dentro do prazo previsto
Resistência à tração e dureza indicadas no desenho técnico para que o requisito de alívio da fragilização seja aplicado antes, e não depois
Marcas do suporte ou de contato em uma face de vedação
Toda peça precisa ser presa em algum ponto; nesse ponto de fixação, não há revestimento
Área de contato definida pela empresa de usinagem em um ponto que não seja uma superfície funcional
As indicações completas de acabamento devem definir o material base e os limites do processo antes de a peça chegar à empresa de galvanoplastia: Um desenho técnico incompleto que diz apenas ‘zincar’ deixa indefinidos a química do banho, a espessura, as superfícies significativas, o tratamento posterior e os critérios de aceitação. Essa lacuna no escopo é o motivo da lista de requisitos para cotação nesta página.
“
Esta página não afirma que a Zhenling tenha ou não uma linha própria de galvanoplastia. Antes da liberação, a cotação deve identificar a especificação aplicável, o tipo, a condição de serviço, as superfícies significativas, a responsabilidade pelo processo externo e os registros de aceitação.
Seu desenho técnico diz apenas “zincar”?
Envie um desenho técnico para análise da especificação de acabamento →
uma conferência da especificação, sem cotação anexada.
Acabamentos galvanoplásticos disponíveis para peças usinadas pela Zhenling
Seis famílias de depósitos abrangem quase todas as indicações recebidas para componentes usinados de aço ou aço inoxidável. Para cada uma, apresentamos a faixa de composição, os materiais base adequados e a aplicação específica para a qual é escolhida, nessa ordem, porque é assim que um engenheiro toma essa decisão.
Como ler esta seção
A cotação identifica se cada etapa de acabamento é executada internamente ou por um prestador externo nomeado, além da especificação, das responsabilidades, dos registros e do escopo de entrega. Os valores publicados nas normas não comprovam a capacidade de processo da Zhenling.
O que um depósito acrescenta às propriedades físicas de uma peça
A galvanoplastia é versátil porque o depósito confere ao metal base propriedades físicas que ele não possui. A resistência à corrosão é o motivo mais comum para sua indicação nos desenhos técnicos, e um depósito resistente à corrosão sobre um material base de baixo custo costuma ser uma solução de engenharia melhor do que usar uma liga metálica resistente à corrosão em toda a peça.
Corrosão e desgaste: um depósito de sacrifício retarda a corrosão, enquanto um revestimento duro de barreira reduz a abrasão, e um único revestimento resistente raramente cumpre bem as duas funções
Manchas e oxidação: estanho e níquel mantêm uma superfície de contato soldável ao retardar a oxidação que, de outro modo, a deixaria fosca
Lubricidade: um depósito altera o atrito em uma rosca ou face deslizante, razão pela qual as tabelas de torque são elaboradas para um acabamento especificado
Resistência ao calor: uma barreira de difusão impede que dois metais distintos formem uma liga metálica durante o tratamento térmico
Aparência: o acabamento externo é um requisito duradouro de aspecto visual e é avaliado de forma diferente de um acabamento funcional
Observações sobre os materiais base: aço inoxidável, alumínio e aço ligado
Nos aços inoxidáveis 303, 304, 304L, 316, 316L e 321, é preciso primeiro ativar a película passiva de óxido, geralmente com uma camada inicial de níquel; caso contrário, a aderência falha, por melhor que seja o banho
As ligas de alumínio, identificadas como aluminum em desenhos técnicos dos Estados Unidos, passam por uma etapa de imersão em zincato antes da galvanoplastia; para muitas peças de alumínio, a anodização dura é a melhor sequência de operações, como indicaremos na análise do desenho técnico
Aços ligados de alta resistência acima de 1000 MPa estão sujeitos à cláusula 6.4 da ASTM B633, que exige alívio de tensões antes da galvanoplastia em peças usinadas, retificadas, conformadas a frio ou endireitadas a frio com essa resistência ou superior
Aços acima de 1700 MPa estão expressamente excluídos: a cláusula 1.3 da norma determina que não sejam submetidos à galvanoplastia
Para as ligas metálicas à base de níquel, C276 e 904L, que usinamos para aplicações químicas, na maioria dos casos a resposta correta é não aplicar revestimento
Onde esses depósitos se aplicam e onde não se aplicam
Os metais mais usados na galvanoplastia industrial são zinco, níquel, cobre, estanho e cromo, depositados a partir de diversos sais metálicos. Trabalhos com metais preciosos e aplicações especializadas seguem outras cadeias de fornecimento e outros processos de qualificação: ligas metálicas de ouro, platina e paládio, a galvanoplastia usada em joias, os acabamentos aplicados a peças produzidas por impressão 3D, os revestimentos de implantes cirúrgicos sujeitos a requisitos de biocompatibilidade e os depósitos usados em semicondutores e conectores. Peças de titânio e alumínio, e qualquer peça escolhida por sua alta relação entre resistência e peso, geralmente seguem para processos anódicos ou de conversão.
01
02
03
04
05
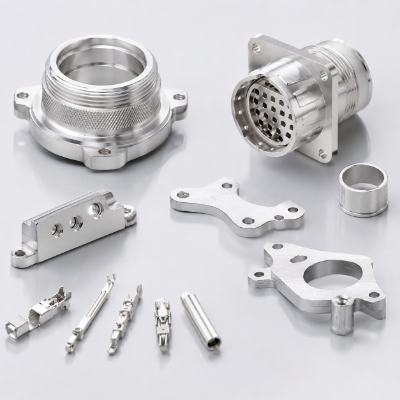
Os quatro componentes que determinam cada depósito
Cada indicação no desenho técnico orienta quatro componentes; saber sobre qual deles incide o seu requisito facilita a especificação. Um processo de galvanoplastia precisa de uma fonte de alimentação elétrica, um ânodo, um cátodo e uma solução eletrolítica. A deposição ocorre quando íons metálicos se deslocam entre eles sob a ação de uma corrente elétrica.
Componente
O que faz
O que você controla pelo desenho técnico
Fonte de alimentação elétrica
Fornece a corrente elétrica que reduz os íons positivos sobre a peça
Nada diretamente, mas a densidade de corrente explica por que o revestimento fica mais fino em um rebaixo do que em uma aresta
Ânodo
Fornece íons metálicos à solução ao se dissolver ou conduz a corrente sem reagir
O metal depositado: zinco, níquel, cobre, estanho
Cátodo
A peça que recebe o revestimento. Toda superfície precisa conduzir eletricidade para que o depósito adira a ela
Metal base, condição da superfície, pontos de contato
Solução eletrolítica
Contém um ou mais sais metálicos para que os íons do metal possam aderir ao metal base
Química alcalina ou ácida, escolhida conforme a geometria e o material base
A escala das condições de serviço
A escala das condições de serviço — Gatto e outras páginas baseadas em especificações publicam separadamente as duas tabelas da ASTM B633. Reunidas em uma sequência de decisão, elas respondem à dúvida real do comprador: não “o que é SC3”, mas “o que devo escrever no desenho técnico para uma peça exposta ao tempo perto da maresia”.
Condição de serviço
Classe
Espessura mín.
Ambiente
Tipo de acabamento
Névoa salina mín.
SC4 — muito severa
Fe/Zn25
25 µm
Exposição a vapores corrosivos, umidade prolongada e respingos de água do mar
Tipo VI, passivação colorida
120 h
SC3 — severa
Fe/Zn12
12 µm
Ambiente externo, condensação e umidade ocasional
Tipo II, cromato colorido
96 h
SC2 — moderada
Fe/Zn8
8 µm
Ambiente predominantemente seco, com condensação ocasional
Tipo V, passivação incolor
72 h
SC1 — branda
Fe/Zn5
5 µm
Ambiente interno, seco e quente
Tipo III, cromato incolor
12 h
Taxa de corrosão atmosférica do zinco, Apêndice X1 da ASTM B633: industrial 5,6 µm/ano · urbana e marinha 1,5 µm/ano · suburbana 1,3 µm/ano · rural 0,8 µm/ano · em ambientes internos, abaixo de 0,5 µm/ano
Camadas de conversão de cromato e passivações
A camada de cromato não é a proteção contra a corrosão; quem protege é o zinco sob ela. A camada de conversão retarda o aparecimento da corrosão branca no zinco, para que a camada de sacrifício não se desgaste antes de a peça entrar em serviço. Essa é a indicação mais mal interpretada nos desenhos técnicos de revestimento que analisamos.
Tipo
Acabamento
Névoa salina mín., horas
Quando escolher
I
Como depositado, sem tratamento complementar
sem requisito
A peça recebe pintura ou outro revestimento imediatamente
II
Cromato colorido
96
Uso externo geral e exposição à condensação
III
Cromato incolor
12
Uso estético ou interno, quando se exige aparência transparente
IV
Conversão por fosfato
sem requisito
Base para aderência da tinta
V
Passivação incolor
72
Acabamento transparente sem cromo hexavalente
VI
Passivação colorida
120
Os limites mais altos da norma, sem cromo hexavalente
Tambor ou gancheira: qual é adequado para sua peça
A escolha depende da geometria e da superfície que precisa permanecer intacta, e não apenas do preço.
Fator
Galvanoplastia em tambor
Galvanoplastia em gancheira
Tamanho e volume das peças
Peças pequenas, muitas unidades por carga
Peças maiores, mais pesadas ou de formato difícil, fixadas individualmente
Uniformidade da espessura
O movimento no tambor distribui o depósito em média; a variação entre as peças da carga é maior
Posição fixa e percurso da corrente controlado; menor variação
Risco para a superfície
O choque entre peças pode marcar uma face acabada
Os pontos de contato deixam marcas onde a gancheira segura a peça
Peças usinadas mais adequadas
Bujões, elementos de fixação pequenos, buchas
Flanges, corpos de válvula, roletes, tubos curvados, conjuntos usinados
Processos alternativos de acabamento de metais e quando superam a galvanoplastia
A galvanoplastia é uma das opções de acabamento de metais, e a análise do desenho técnico também deve apontar quando outra opção é mais adequada. Ao comparar processos de galvanoplastia com outras técnicas de revestimento, os compradores geralmente perguntam qual custa menos. Uma pergunta mais útil é qual deles a geometria da peça permite.
Processo
Como se diferencia da galvanoplastia
Quando é mais adequado
Niquelação química
É autocatalítico, em vez de acionado por corrente elétrica; por isso, não precisa de ânodo nem de fonte de alimentação elétrica
Furos profundos e geometrias internas em que chega pouca corrente aos cantos
Pintura a pó
Forma uma película orgânica, não um depósito metálico
Revestimentos protetores espessos e cor externa quando a alteração dimensional é aceitável
Pintura por eletrodeposição
Forma uma película orgânica depositada eletricamente, que segue o percurso da corrente como na galvanoplastia
Conjuntos fabricados de geometria complexa que exigem cobertura uniforme antes da pintura final
Anodização
Converte a superfície do material base em vez de acrescentar uma camada metálica
Peças de alumínio que exigem dureza e resistência ao desgaste sem o acúmulo de um revestimento depositado
Passivação
Remove o ferro livre e restaura a película passiva, sem acrescentar material
Peças de aço inoxidável para as quais a escolha correta é não aplicar revestimento
Não sabe a qual das seis famílias corresponde a indicação no desenho técnico do seu cliente?
Envie um desenho técnico para análise da especificação de acabamento →
Zinco, zinco-níquel, níquel químico ou cromo duro
A escolha entre depósitos depende do modo de falha, e não de qual é “melhor”. Revestimentos de sacrifício falham gradualmente e toleram danos; revestimentos de barreira falham em pontos localizados e são menos tolerantes a eles. Abaixo, mantemos os números extraídos de uma norma publicada e deixamos de fora aqueles que não têm essa base.
Comparação dos quatro depósitos que predominam nas indicações para peças usinadas. As células marcadas com “confirmar com a especificação indicada” não apresentam números de propósito: não publicamos aqui um valor que não tenhamos consultado em uma norma, a mesma regra que aplicamos ao seu desenho técnico.
| Propriedade | Zinco | Zinco-níquel | Níquel químico | Cromo duro |
|---|---|---|---|---|
| Mecanismo de proteção | De sacrifício | De sacrifício, em liga metálica | De barreira | De barreira |
| Especificação aplicável | ASTM B633 / ISO 2081 | ASTM B841 | Especificação de níquel-fósforo autocatalítico indicada pelo cliente | Especificação de cromo para engenharia indicada pelo cliente |
| Espessura estabelecida pela especificação | 5 / 8 / 12 / 25 µm conforme a condição de serviço | Definida pela classe da ASTM B841; confirmar com a especificação indicada | Confirmar com a especificação indicada | Confirmar com a especificação indicada |
| Tempo mínimo de névoa salina na especificação | 12–120 h conforme o tipo de acabamento | Fornecedores citam cerca de 5–6× a proteção do zinco na mesma espessura; não é condição contratual | Não expresso como limite de névoa salina na especificação do depósito | Não expresso como limite de névoa salina na especificação do depósito |
| Dureza do depósito | Macio, dúctil | 350–450 kg/mm² Vickers | Aumenta acentuadamente após o tratamento térmico; confirmar com a especificação indicada | O mais duro dos quatro; confirmar com a especificação indicada |
| Cobertura em rebaixos profundos | O poder de penetração depende do banho; o alcalino é melhor que o ácido | A química alcalina cobre bem os rebaixos | Uniforme independentemente do percurso da corrente — por isso é melhor para geometrias complexas | Ruim; a corrente se concentra nas arestas |
| Comportamento das roscas e dos encaixes | O acúmulo consome diretamente a folga de tolerância | O mesmo problema de acúmulo, além de exigir mais torque para uma determinada pré-carga | O acúmulo uniforme é mais fácil de prever em uma rosca | Geralmente é retificado após a galvanoplastia, em vez de receber o revestimento até a dimensão final |
| Exposição à fragilização por hidrogênio | Alta em aço endurecido; exige tratamento térmico de desidrogenação | Alta; o depósito poroso é projetado para liberar hidrogênio durante o tratamento térmico de desidrogenação | Menor — o processo é autocatalítico, e não acionado por corrente elétrica | Alta em aço endurecido; exige tratamento térmico de desidrogenação |
| Onde é mais adequado para uma peça usinada | Peças de aço produzidas em volume para aplicações industriais gerais | Peças de aço ligado para aplicações marítimas, automotivas e de defesa | Corpos de válvula e furos internos em que a uniformidade importa mais que a dureza | Superfícies sujeitas a desgaste, hastes hidráulicas, eixos |
Sequência de decisão 1: a peça fica exposta ao tempo e a danos por impacto
Escolha um depósito sacrificial e defina a classe conforme o ambiente de exposição, não com base em uma meta de ensaio de névoa salina. Um revestimento sacrificial continua protegendo mesmo após um risco; em um revestimento de barreira, o risco dá início à corrosão por pites.
Caminho de decisão 2: a peça tem furos profundos, furos cegos ou roscas internas
A uniformidade importa mais que a dureza. Compare com a niquelação química antes de optar por qualquer processo eletrolítico, pois a densidade de corrente é o que deixa os cantos internos com pouco depósito.
Caminho de decisão 3: a peça é um elemento de fixação ou tem uma rosca de ajuste
A espessura do depósito é uma decisão dimensional antes de ser uma decisão sobre corrosão. É disso que trata a próxima seção, e é aí que ocorre a maior parte das perdas financeiras.
Zinco-níquel como substituto do cádmio
A eletrodeposição de liga de zinco-níquel tornou-se a alternativa padrão à deposição de cádmio porque o uso de cádmio é restrito por sua toxicidade, mas a necessidade que ele atendia continua existindo. Um revestimento de zinco-níquel, formado pelos dois metais, oferece resistência à corrosão superior à do zinco puro na mesma espessura. É esse desempenho superior contra a corrosão que justifica seu uso em ambientes agressivos.
O que o revestimento de liga altera e o que permanece igual
A deposição da liga altera o potencial de corrosão do próprio depósito; portanto, a alta resistência à corrosão é uma propriedade da liga, e não resultado de uma espessura adicional. Os revestimentos eletrodepositados de Zn-Ni continuam consumindo a mesma folga da rosca que o zinco puro e exigindo o mesmo tratamento para alívio da fragilização em aço endurecido. Qualquer alegação de que esse acabamento é uma alternativa ecológica se refere à passivação trivalente aplicada por cima, não ao depósito subjacente.
As horas de ensaio de névoa salina costumam ser citadas sem a preparação das amostras, o método de ensaio, o responsável por definir a duração, o critério de avaliação ou o valor de aceitação necessários para interpretá-las.
Como especificar o requisito de ensaio de névoa salina
Trate os resultados do ensaio de névoa salina como evidência válida para as condições de ensaio e o critério de aceitação especificados, não como uma previsão universal da vida útil.
As normas concordam pelo que deixam de definir. ASTM B117 e ISO 9227 descrevem o equipamento e o método, mas não estabelecem a duração do ensaio; o número de horas deve ser acordado entre cliente e fabricante.
A suposição comum que não resiste às evidências
Mais horas de ensaio não significam uma vida útil proporcionalmente maior. A galvanização a quente dura décadas ao ar livre, mas se deteriora rapidamente em uma câmara de névoa salina, porque a umidade constante impede a formação de produtos de corrosão estáveis à base de carbonato. Assim, um acabamento pode ter um resultado ruim no ensaio e uma longa vida em serviço.
Faixa de tolerância do revestimento: como especificar dimensões usinadas que continuem válidas após a deposição
Todas as páginas concorrentes desta categoria apresentam uma faixa de espessura. Nenhuma explica o que fazer com ela no desenho técnico. A faixa de tolerância do revestimento é o encadeamento entre a dimensão nominal usinada, o depósito em uma face e o acúmulo nas duas faces; é o cálculo que um fornecedor de usinagem tem melhores condições de fazer do que uma empresa de galvanoplastia.
O acúmulo de tolerâncias, explicado de uma vez
Um revestimento especificado com espessura mínima de 8 µm se deposita nas duas paredes de um furo e nos dois flancos de uma rosca. Em um diâmetro, isso representa um aumento de 16 µm antes mesmo de considerar a tolerância do próprio depósito. Usinar no centro de uma tolerância de ajuste de 25 µm e depois aplicar um revestimento SC3 não resulta em um ajuste preciso, mas em uma interferência.
Acúmulo de espessura e depósito nas duas faces
Efeito sobre o diâmetro das quatro classes de condição de serviço da ASTM B633. Os valores correspondem ao dobro aritmético do mínimo de cada classe; a faixa de tolerância do depósito adotada pela empresa de galvanoplastia se soma a esses valores.
| Classe | Depósito mín., em uma superfície | Aumento do diâmetro | Efeito em um ajuste ISO h7 a 20 mm |
|---|---|---|---|
| Fe/Zn5 (SC1) | 5 µm | 10 µm | Consome aproximadamente metade de uma faixa h7 de 21 µm |
| Fe/Zn8 (SC2) | 8 µm | 16 µm | Consome a maior parte da faixa; a dimensão antes da deposição precisa ser alterada |
| Fe/Zn12 (SC3) | 12 µm | 24 µm | Excede a faixa; o ajuste precisa ser reusinado antes da deposição |
| Fe/Zn25 (SC4) | 25 µm | 50 µm | É necessária outra classe de ajuste ou o mascaramento da superfície |
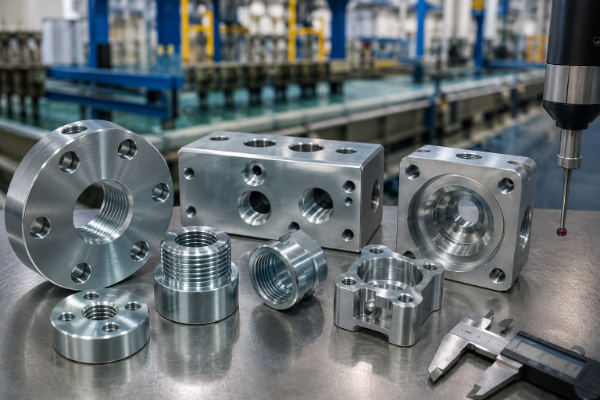
Superfícies significativas, roscas e furos cegos
A cláusula 7.1.2 da ASTM B633 traz uma regra que surpreende muitos compradores: roscas, furos, rebaixos profundos e bases de ângulos normalmente ficam isentos do requisito de espessura mínima, a menos que o desenho técnico os designe. Se o inspetor do seu cliente medir na raiz de uma rosca e rejeitar a peça, foi o desenho técnico, não a empresa de galvanoplastia, que deu origem à divergência.
- A Nota 4 da mesma norma alerta que a tolerância dimensional da maioria das peças roscadas não permite muito mais que 8,0 µm de revestimento e que revestimentos mais espessos exigem que o acúmulo seja considerado durante a fabricação
- A classe 2A da ASME B1.1 aplica seus limites dimensionais a uma rosca externa padrão antes do revestimento, e a folga só pode absorver o revestimento se a espessura máxima deste não superar um quarto dessa folga
- A API 20E estabelece que, para elementos de fixação usados nas indústrias de petróleo e gás natural, “não é permitido aumentar o diâmetro das roscas das porcas nem reduzir o diâmetro das roscas dos parafusos”
- Furos cegos e rebaixos profundos devem ser indicados no desenho técnico como isentos ou como superfícies significativas, pois, na ausência de indicação, aplica-se por padrão a isenção da cláusula 7.1.2, o que raramente corresponde à intenção do projetista
Um conflito dentro do seu próprio conjunto de especificações
Lidas em conjunto, essas três regras entram em conflito. Os autores do estudo que as reuniu afirmam isso diretamente: “Embora a norma ASME seja aceita, ela contradiz diretamente a especificação API e as diretrizes da BSEE.” Um fornecedor que identifica a contradição na análise do desenho técnico evita uma rejeição; um fornecedor que apenas reveste conforme o desenho e despacha as peças não evita.
A ISO 4042:2022 é a norma correspondente para elementos de fixação, e sua revisão de 2022 estabelece que seus requisitos prevalecem sobre os de outros documentos relativos à eletrodeposição. Essa revisão também eliminou todas as referências à ISO 2081:2018 e à ISO 19598:2016 com o objetivo expresso de remover contradições entre elas. Quando um cliente europeu especifica a ISO 4042 e um cliente dos Estados Unidos especifica a ASTM B633 para a mesma montagem, essa regra de precedência resolve o conflito.
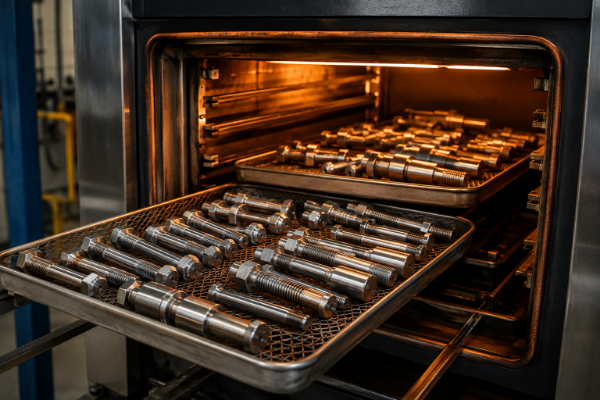
Tratamento para alívio da fragilização por hidrogênio em aço de alta resistência
A fragilização por hidrogênio pode se manifestar após a entrega; por isso, a resistência do material, a sequência de limpeza e deposição, os requisitos e o prazo do tratamento para alívio, bem como as evidências de aceitação, precisam ser definidos antes da liberação.
Informações necessárias para analisar o tratamento para alívio da fragilização
Informe o material de base, a resistência à tração ou dureza, o processo de deposição, a sequência de limpeza, a temperatura e a duração do tratamento para alívio, além do intervalo máximo após a deposição.
A cotação por escrito deve identificar cada processador responsável e os registros necessários para comprovar a sequência de operações acordada.
O que aciona o requisito e o que o rege. Quem o rege é a norma, não o costume da fábrica — e não se trata do mesmo documento.
| Condição que aciona o requisito | Requisito | Fonte da regra |
|---|---|---|
| Peça usinada, retificada, conformada a frio ou endireitada a frio com resistência igual ou superior a 1000 MPa (31 HRC) | Alívio de tensões antes da deposição | Cláusula 6.4 da ASTM B633 |
| Aço acima de 1700 MPa (247 ksi, 46 HRC) | Não deve receber revestimento eletrolítico | Cláusula 1.3 da ASTM B633 |
| Aço endurecido após a deposição | Tratamento térmico para alívio da fragilização antes de qualquer tratamento complementar, iniciado em até 4 horas após a retirada da última etapa do processo | Cláusula 6.5 da ASTM B633 |
| O próprio ciclo de tratamento térmico | Temperatura e duração definidas pela resistência à tração — a B633 remete a definição do ciclo a outra norma, em vez de fixar um valor | Tabela 1 da ASTM B850, referenciada pela B633 |
| Prática comercial comum descrita em páginas de empresas de galvanoplastia | 375°F ± 25°F por no mínimo 8 horas acima de aproximadamente 36 HRC | Prática da empresa de galvanoplastia, não da norma aplicável — e 8 horas não são 3 |
É a última linha que importa. Aquele tratamento de três horas na especificação do engenheiro dura menos do que o ciclo geralmente adotado pelas empresas de galvanoplastia, e a norma remete a um ciclo definido pela resistência do material, sem validar nenhum dos dois valores. É exatamente esse tipo de lacuna que a análise do desenho técnico detecta e que um pedido de compra deixa passar.
O que a eletrodeposição não consegue fazer: limitações a conhecer antes de especificá-la
Nenhuma das cinco páginas concorrentes mais bem posicionadas nesta categoria menciona sequer uma limitação do processo que vende. Aproveitamos essa omissão para nos diferenciar, porque um comprador que descobre uma limitação após emitir o pedido de compra a trata como defeito, não como característica do processo.
Seis limitações da eletrodeposição como processo, cada uma acompanhada do custo indireto que gera.
Propriedade
Zinco
Zinco-níquel
Níquel químico
Cromo duro
Mecanismo de proteção
De sacrifício
De sacrifício, em liga metálica
De barreira
De barreira
Especificação aplicável
ASTM B633 / ISO 2081
ASTM B841
Especificação de níquel-fósforo autocatalítico indicada pelo cliente
Especificação de cromo para engenharia indicada pelo cliente
Espessura estabelecida pela especificação
5 / 8 / 12 / 25 µm conforme a condição de serviço
Definida pela classe da ASTM B841; confirmar com a especificação indicada
Confirmar com a especificação indicada
Confirmar com a especificação indicada
Mínimo de ensaio de névoa salina previsto na especificação
12–120 h conforme o tipo de acabamento
Fornecedores citam cerca de 5–6× a proteção do zinco na mesma espessura; não é condição contratual
Não expresso como limite de névoa salina na especificação do depósito
Não expresso como limite de névoa salina na especificação do depósito
Dureza do depósito
Macio, dúctil
350–450 kg/mm² Vickers
Aumenta acentuadamente após o tratamento térmico; confirmar com a especificação indicada
O mais duro dos quatro; confirmar com a especificação indicada
Cobertura em rebaixos profundos
O poder de penetração depende do banho; o alcalino é melhor que o ácido
A química alcalina cobre bem os rebaixos
Uniforme independentemente do percurso da corrente — por isso é melhor para geometrias complexas
Ruim; a corrente se concentra nas arestas
Comportamento em roscas e ajustes
O acúmulo consome diretamente a folga de tolerância
O mesmo problema de acúmulo, além de exigir mais torque para uma determinada pré-carga
O acúmulo uniforme é mais fácil de prever em uma rosca
Geralmente é retificado após a galvanoplastia, em vez de receber o revestimento até a dimensão final
Exposição à fragilização por hidrogênio
Alta em aço endurecido; exige tratamento térmico de desidrogenação
Alta; o depósito poroso é projetado para liberar hidrogênio durante o tratamento térmico de desidrogenação
Menor — o processo é autocatalítico, e não acionado por corrente elétrica
Alta em aço endurecido; exige tratamento térmico de desidrogenação
Onde oferece vantagem em uma peça usinada
Peças de aço produzidas em volume para aplicações industriais gerais
Peças de aço ligado para aplicações marítimas, automotivas e de defesa
Corpos de válvula e furos internos em que a uniformidade importa mais que a dureza
Superfícies sujeitas a desgaste, hastes hidráulicas, eixos
O resultado menos intuitivo
O zinco-níquel convencional depositado por corrente contínua é intencionalmente poroso para que o hidrogênio possa escapar durante o tratamento térmico de alívio. Essa mesma porosidade aumenta a possibilidade de o hidrogênio voltar a penetrar no material de base durante a corrosão em serviço, a menos que se aplique uma camada final de polímero; além disso, a superfície mais rugosa exige maior torque para atingir uma determinada pré-carga. A solução para um mecanismo de falha criou as condições para outro, algo que um fornecedor nem sempre descreve dessa forma.
Sobre os números muito altos de horas em névoa salina que você talvez tenha visto
Um estudo publicado sobre um processo de zinco-níquel nanoestruturado depositado por pulsos relata ausência de ferrugem vermelha até aproximadamente 7.200 horas em painéis e 8.000 horas em parafusos. Esses resultados dizem respeito a um processo proprietário específico, ensaiado por um método ASTM B117 modificado; não podem ser generalizados para toda a família de revestimentos de zinco-níquel, e esse não é um acabamento fornecido pela Zhenling Metal. Repetimos essas ressalvas porque, quando elas são omitidas, um resultado de pesquisa vira uma alegação falsa de capacidade.
ESPECIFICAÇÕES
Registros a especificar e confirmar para o pedido
Para um pedido internacional, a transferência das especificações, a responsabilidade de cada processador, o local de medição, o escopo dos registros, a embalagem e os pontos de contato devem ser confirmados na cotação por escrito antes da liberação.
Registros a incluir quando especificados na cotação por escrito [Passe o cursor para ver a lista]
- Revisão aprovada do desenho técnico e especificação do revestimento, incluindo as superfícies significativas, quando a entrega dessa cópia controlada estiver especificada
- Documento do material emitido pelo responsável identificado, com vinculação acordada à corrida ou ao lote, quando especificado para o pedido
- Especificação de acabamento aplicada, edição, condição de serviço e tipo de acabamento, quando a cotação incluir um registro do processo
- Resultados da espessura do revestimento, método de medição e pontos de medição, quando estiver especificado um relatório de inspeção
- Registro do tratamento para alívio da fragilização e de seu momento em relação à deposição, quando exigido e incluído na cotação por escrito
- Relatório dimensional antes ou depois da deposição para as características geométricas críticas acordadas, quando incluído no pedido
O ponto de medição determina se o lote é aprovado
O local é definido antes do valor, pois a ASTM B633 exige a medição da espessura mínima nas superfícies significativas e isenta raízes de roscas, furos cegos e rebaixos profundos, a menos que o desenho técnico os designe. Uma medição na face de vedação do flange de um corpo de válvula e outra a 0,5 mm de profundidade em seu furo podem diferir mais que a espessura total da classe de 12 µm. Ao contrário de uma verificação geral da aparência, essa é uma divergência que ninguém consegue resolver depois que as peças são despachadas.
Definido pelo desenho técnico, não pela fatura
Quando a cotação por escrito inclui um conjunto de registros, ela deve identificar a revisão do desenho técnico aplicável, os pontos de medição acordados, o emissor do documento do material e sua vinculação, a especificação e a edição do acabamento, a responsabilidade de cada processador e o escopo dos relatórios. Nenhum registro está implícito se não estiver listado para o pedido.
O erro que mais vemos é um pedido de compra que indica a classe do revestimento, mas não onde sua espessura será medida. Se o desenho técnico não trouxer essa indicação, a isenção prevista na norma se aplica por padrão, o que raramente corresponde à intenção do projetista. Confirmar a especificação antes da liberação custa uma rodada de esclarecimentos; um lote rejeitado custa as peças.
Métodos de verificação e o que cada um pode ou não determinar.
| Método | O que mede | Limitação |
|---|---|---|
| Fluorescência de raios X | Espessura local, de forma rápida e não destrutiva | Exige uma área suficientemente plana e calibração para a liga; tem dificuldade para medir dentro de rebaixos |
| Indução magnética | Revestimento não magnético sobre um material de base de aço | Tanto a permeabilidade do material de base quanto a curvatura da superfície alteram a leitura |
| Seção transversal microscópica | A espessura local real, inclusive na raiz de uma rosca | Destrutivo; uma peça é consumida por medição |
| Ensaio de névoa salina neutra para o tipo especificado | Se o acabamento atende ao critério de aceitação da norma | Não informa a vida útil; o número de horas é uma condição contratual |
Se um lote não estiver em conformidade
A sequência de ações é definida previamente, em vez de negociada depois: coloque o lote em quarentena, identifique se a causa está na usinagem, no pré-tratamento ou na deposição e mantenha a decisão sobre o destino do lote com você, não com a empresa terceirizada de acabamento. A zincagem é um dos poucos acabamentos que podem ser removidos e reaplicados sem descartar a peça; por isso, a família do depósito e o caminho para recuperar a peça são definidos em conjunto.
Quer definir o conjunto de registros antes do primeiro pedido de compra?
Envie um desenho técnico para análise da especificação de acabamento →Certificações, requisitos aplicáveis e limites do escopo
A qualificação do fornecedor e os requisitos do processo de eletrodeposição são verificações distintas. Toda credencial deve ser verificada quanto ao titular legal, à unidade fabril, ao número, ao escopo e à validade; já a especificação de acabamento aplicável, sua edição e os critérios de aceitação são definidos pelo desenho técnico, pelo pedido de compra e pela cotação por escrito.
REQUISITO RELACIONADO À CE
Verifique titular, unidade fabril, número, escopo, validade e aplicabilidade ao pedido
REQUISITO RELACIONADO À ASME
Verifique titular, unidade fabril, número, escopo, validade e aplicabilidade ao pedido
Desde 2006
Shanghai Zhenling Hardware Co., Ltd., fábrica em Jiashan, Zhejiang
8.000 m²
Área da unidade fabril, com 6.000 m² de área de produção
CNC de 5 eixos
Centros de usinagem importados de 5 eixos, além de máquinas de 3 e 4 eixos
ESPECÍFICO DE CADA PEDIDO
Nenhuma alegação sobre volume de produção ou participação das exportações; confirme a capacidade e os destinos atendidos para cada pedido
- Usinagem do componente a partir de desenho técnico ou amostra, nos graus de material listados nesta página
- Análise da especificação do revestimento no desenho técnico conforme a norma indicada pelo seu cliente, antes da liberação
- A cotação por escrito identifica a coordenação do acabamento, a responsabilidade de cada processador, o escopo da entrega e os itens comerciais
- Planejamento dimensional antes da deposição para que a peça acabada atenda às dimensões do desenho técnico
- Definição da sequência de operações para alívio de tensões e da fragilização quando a resistência e a dureza da peça exigirem esses tratamentos
- A cotação deve identificar se cada etapa de acabamento é realizada internamente ou por um processador externo identificado, bem como quem responde pela qualificação e pelos registros
- Esta página não alega que a Zhenling possua credencial relacionada à CE ou à ASME; qualquer credencial exigida para qualificação deve ser verificada para a entidade, a unidade fabril e o pedido identificados
- Esta página não fixa capacidade de deposição, quantidade mínima por pedido, rendimento ou prazo de fabricação ou entrega; confirme cada premissa comercial na cotação por escrito
- Serviços decorativos, como banho de ouro e acabamento de joias, estão totalmente fora deste escopo
- Não apresentaremos um número de horas em ensaio de névoa salina como propriedade de uma peça que não testamos
As obrigações de atendimento aos requisitos acompanham a química utilizada, não o fornecedor. A RoHS e a diretiva relativa aos veículos em fim de vida restringem o cromo hexavalente, que, segundo a OSHA, pode causar efeitos graves à saúde, inclusive câncer de pulmão, em trabalhos de eletrodeposição; por isso, a passivação trivalente é hoje usada na maior parte dos novos projetos automotivos e eletrônicos, e um desenho técnico que ainda especifique um acabamento hexavalente deve ser questionado antes da cotação.
Impacto ambiental e o que ele muda para o comprador
O impacto ambiental da eletrodeposição de metais é um componente de custo, não apenas um tema de discussão: o processo de fabricação consome eletricidade, gera efluentes líquidos sujeitos a licença e custa caro para operar segundo as práticas industriais atuais. Nos Estados Unidos, o próprio processo está sujeito à Norma Nacional de Emissão de Poluentes Atmosféricos Perigosos, 40 CFR Part 63 Subpart N, que limita as emissões de cromo dos tanques de cromagem dura, cromagem decorativa e anodização com cromo ao nível da melhor tecnologia de controle disponível. Foi exatamente por isso que produtos químicos menos nocivos substituíram vários dos usados anteriormente. O comprador se beneficia ao especificar uma química ambientalmente atualizada na fase de projeto, em vez de descobrir tardiamente, durante o programa, que um banho deixou de ser oferecido.
Por que publicamos os limites do escopo com clareza
Não presuma capacidade de eletrodeposição nem atendimento aos requisitos com base em uma credencial não relacionada do fornecedor. Verifique o titular legal, a unidade fabril, o número, o escopo e a validade de qualquer qualificação exigida; depois, defina a usinagem, a especificação do acabamento no desenho técnico, a responsabilidade pelo processo externo e as evidências a entregar na cotação por escrito.
Precisa dos limites do escopo por escrito para o cadastro do fornecedor?
Envie um desenho técnico para análise da especificação de acabamento →
e nós os definiremos para a sua peça.
Guia de compras: fatores de custo, variáveis do prazo de fabricação ou entrega e requisitos para solicitar cotação
Nenhuma das três páginas mais bem posicionadas nesta categoria explica como se forma uma cotação de acabamento. Essa falta de transparência faz o custo dos serviços de eletrodeposição parecer arbitrário para o comprador, e é o ponto mais fácil de esclarecer nesta página. A seguir estão as variáveis que alteram o preço, sem atribuir um valor a nenhuma delas.
Fatores de custo de uma peça usinada com revestimento eletrolítico.
Cada linha apresenta uma variável que você pode definir na fase do desenho técnico.
Fator
Como afeta a cotação
Classe de condição de serviço
A SC4, com 25 µm, deposita na peça cinco vezes mais metal que a SC1, com 5 µm, e exige um tempo proporcionalmente maior no banho
Tipo de acabamento e passivação
Uma passivação colorida Type VI a 120 h usa uma química e uma passagem pela linha diferentes das de uma Type III a 12 h
Em gancheira ou tambor
O uso de gancheira exige tempo de manuseio por peça; o processamento em tambor é cobrado por carga
Área superficial, não quantidade de peças
A deposição é cobrada pela área; cem tampões pequenos podem custar menos que um flange
Mascaramento
Cada superfície que deve permanecer sem revestimento exige trabalho manual repetido em todas as peças
Tratamento térmico para alívio da fragilização
Acrescenta um ciclo de forno medido em horas e um registro que precisa ser produzido
Método de inspeção especificado
Uma medição por raios X leva minutos; uma seção transversal consome uma peça e exige um técnico
Tamanho do lote e programação das liberações
Liberações fracionadas repetem a preparação da máquina; um lote único dilui esse custo uma só vez
A relação entre custo e desempenho que os compradores interpretam mal nesta tabela
Passar de SC3 para SC2 economiza metal e tempo de banho, mas também reduz a reserva de proteção sacrificial de oito anos que você calculou a partir da taxa de corrosão. O item mais barato em uma cotação de acabamento nem sempre resulta na peça de menor custo ao longo da vida útil, e o cálculo que esclarece isso está na escala de condições de serviço acima, não na cotação.
Onde a eletrodeposição é usada e quais dessas aplicações atendemos
A eletrodeposição é usada em diversos setores quando se exige de um metal-base um desempenho que sua própria superfície não oferece. Suas aplicações vão de elementos de fixação estrutural a componentes eletrônicos, e nenhum fornecedor atende igualmente bem a toda essa variedade de setores. Atuamos no segmento industrial; por isso, a tabela mostra quais dessas peças usinamos e submetemos a acabamento, sem afirmar que atendemos a todas elas.
Setor
Peças típicas
Critérios de aceitação
Setor de petróleo e gás
Flanges, corpos de válvula, tampões e tubos curvados usados em separação e controle de fluidos
Regras API para elementos de fixação roscados, folga da rosca e qualificação de segurança e desempenho
Setor automotivo
Componentes de chassi, freios e máquinas em geral — peças de aço produzidas em grande volume para montagens com ajuste
Passivações trivalentes e restrições aplicáveis a veículos em fim de vida útil
Setor aeroespacial
Peças de precisão de alto desempenho em liga de aço e componentes de trem de pouso
Composição química que reduz a fragilização por hidrogênio e critérios de aceitação conforme ASTM F519
Setor de equipamentos médicos
Corpos de instrumentos e carcaças de equipamentos de medição em aço inoxidável e ligas de níquel
Muitas vezes, nenhum revestimento — usa-se passivação
Indústria em geral
Eletrodeposição em elementos de fixação, conjuntos usinados e peças metálicas com características geométricas sujeitas a ajuste
Precedência da ISO 4042 e folga prevista na ASME B1.1
Um mesmo depósito atende a diferentes aplicações em vários setores; por isso, um acabamento comum em um setor pode ser incomum em outro. A demanda dos setores automotivo e aeroespacial responde pela maior parte dos trabalhos com zinco-níquel que recebemos, enquanto o setor automotivo, por si só, responde pela maior parte da demanda por passivação trivalente; as aplicações aeroespaciais ainda acrescentam a exigência de registros relativos à fragilização. É esse conjunto de especificações, e não o depósito em si, que altera a cotação.
O que aumenta o prazo
O prazo varia com os mesmos fatores e com mais três: uma indicação incompleta no desenho técnico que exige uma rodada de esclarecimentos, a exigência de tratamento térmico em forno e um ciclo de retrabalho causado por um ajuste que não levou o depósito em conta. Não publicamos aqui um prazo em dias porque não dispomos de dados próprios sobre os prazos desse escopo, e inventar um número seria menos útil para você do que saber quais fatores o alteram.
O que uma solicitação de cotação precisa conter
1
Desenho técnico com a especificação de eletrodeposição: número e data de publicação da norma, condição de serviço e tipo de acabamento
2
Identificação das superfícies relevantes e indicação das roscas ou dos furos cegos que devem receber ou ficar isentos do revestimento
3
Grau do material do substrato e resistência à tração ou dureza, caso seja superior a 1000 MPa
4
Classe de ajuste de cada diâmetro revestido, para permitir o planejamento da dimensão antes da eletrodeposição
5
Método de inspeção e critérios de aceitação, inclusive quem deve testemunhar cada etapa
6
Volume anual e frequência de liberação dos pedidos
7
Mercado de destino, pois as regras RoHS, as restrições aplicáveis a veículos em fim de vida útil e as normas API mudam a resposta
A usinagem e o acabamento são cotados juntos porque separá-los cria uma lacuna de responsabilidade que ambos os fornecedores acabam atribuindo um ao outro. Se decidimos a dimensão anterior à eletrodeposição e outra empresa faz o depósito, ninguém assume a responsabilidade pelo ajuste. Veja como a dimensão anterior à eletrodeposição é controlada na máquina, antes de a peça chegar ao banho, ou consulte todas as sequências de operações de acabamento que coordenamos para peças que precisam de algo diferente da eletrodeposição.
Procurando uma empresa de eletrodeposição industrial para uma peça que ainda precisa ser usinada?
Solicite uma cotação de usinagem + acabamento →
e receba a cotação de ambos os serviços com base no mesmo desenho técnico.
Ferramentas de engenharia para eletrodeposição
Ferramentas técnicas de engenharia para avaliar especificações de eletrodeposição, tolerâncias e tratamentos térmicos posteriores ao processo.
01
SISTEMA / FERRAMENTA
Escala de condições de serviço
02
SISTEMA / FERRAMENTA
Faixa de tolerância para eletrodeposição
03
SISTEMA / FERRAMENTA
A especificação de eletrodeposição permite elaborar uma cotação?
04
SISTEMA / FERRAMENTA
Esta peça exige alívio de tensões ou tratamento térmico contra a fragilização por hidrogênio?
Solicite a cotação da usinagem e do acabamento juntos
Envie o desenho técnico e o volume anual. Você recebe a especificação de eletrodeposição conferida com a norma indicada pelo seu cliente, as dimensões anteriores à eletrodeposição planejadas para considerar o depósito e um único fornecedor responsável por toda a cadeia de tolerâncias.
Serviços de eletrodeposição: dúvidas dos compradores
Estas dez perguntas vêm de compradores reais e dos resultados de busca sobre essa categoria, em vez de serem escolhidas para favorecer o serviço.
A cotação considera a área superficial, a classe de condição de serviço, o tipo de acabamento, o mascaramento e o tamanho do lote, em vez de um preço por peça; por isso, um único flange pode custar mais do que uma centena de tampões pequenos. Não publicamos uma faixa de preços em uma página pública para serviços cotados por desenho técnico. Envie o desenho técnico e o volume anual para receber um valor específico, em vez de uma faixa.
Procure ASTM B841, em vez de B633, na especificação, uma cláusula de substituição do cádmio ou uma observação sobre aplicação marítima, de defesa ou no compartimento do motor. Se o desenho técnico diz apenas “zinc plate”, sem indicar uma norma, ainda não há como saber; vale esclarecer isso antes do pedido de compra, e não depois.
É mais cara segundo todas as fontes publicadas, devido ao teor de níquel e ao controle mais rigoroso do banho. Não temos um fator de preço baseado em dados próprios rastreáveis e não vamos inventar um.
Não. Em uma peça usada em ambiente interno pouco agressivo, ela oferece resistência à corrosão que nunca será necessária, além de aumentar o custo, a variação do torque e a necessidade de controlar o comportamento secundário de um depósito poroso. O zinco-níquel se justifica quando a condição de serviço o exige, e a ASTM B841 existe como especificação distinta da B633 justamente porque um depósito alcalino com 12–18% de níquel substitui o cádmio em peças de aço submetidas a condições severas, em vez de ser uma melhoria para qualquer aplicação. Vale pagar pela dureza na faixa de 350–450 kg/mm² Vickers em uma pinça de freio, mas ela não traz benefício algum a um suporte usado em ambiente interno. O critério adequado é o ambiente de serviço descrito no Apêndice X1 da ASTM B633, não a preferência por um acabamento que soa mais avançado.
Sim, e ainda acrescenta outro problema. O zinco-níquel também consome a folga da rosca segundo a regra de um quarto da folga da ASME B1.1, e sua superfície mais áspera e dura geralmente exige mais torque para atingir a mesma pré-carga. Planeje o diâmetro de passo antes da eletrodeposição e especifique a condição de lubrificação na montagem.
Podem, mas revestimentos sacrificiais diferentes em uma junção úmida formam um par galvânico, e o depósito menos nobre se corrói primeiro. Isole a interface.
A questão aqui não é o zinco-níquel, mas a passivação aplicada sobre ele. Especifique uma passivação trivalente em vez de um cromato hexavalente, e o acabamento atenderá à RoHS e às restrições aplicáveis a veículos em fim de vida útil. Um desenho técnico que ainda especifique cromato hexavalente para uma peça destinada à UE deve ser questionado antes da cotação.
A ISO 2081 é a norma correspondente para revestimentos de zinco eletrodepositado sobre ferro e aço. Especificamente para elementos de fixação, a ISO 4042:2022 prevalece sobre outros documentos relativos à eletrodeposição, e sua revisão de 2022 removeu deliberadamente as referências à ISO 2081:2018 para evitar contradições entre as normas quanto à fragilização e ao tratamento térmico em forno. Em uma montagem destinada à UE e aos EUA, indique uma das normas e declare qual prevalece.
Tipo e espessura são campos distintos nessa norma, e confundi-los é o erro de especificação que mais encontramos. O Tipo III é um acabamento de cromato incolor com resistência mínima de 12 horas em ensaio de névoa salina, mas não informa a espessura do zinco sob ele. A espessura depende da classe de condição de serviço: SC1 leve corresponde a Fe/Zn5 com 5 µm, SC2 moderada a Fe/Zn8 com 8 µm, SC3 severa a Fe/Zn12 com 12 µm e SC4 muito severa a Fe/Zn25 com 25 µm. Observe um detalhe. Várias páginas de fornecedores e respostas geradas por IA indicam 13 µm como espessura mínima para SC3, enquanto a Tabela 1 da ASTM B633-13 estabelece 12. Uma especificação completa indica a norma, a data de publicação, a condição de serviço e o tipo.
Ambos são acabamentos incolores e não são intercambiáveis. O Tipo III é um cromato incolor com resistência mínima de 12 horas em ensaio de névoa salina; o Tipo V é uma passivação incolor com resistência de 72 horas, e essa passivação não contém cromo hexavalente. Se um desenho técnico especifica apenas “zinco incolor”, sem indicar o tipo, a diferença entre esses dois valores representa um fator de seis no ensaio de aceitação.