Entre em contato com a Zhenling

Usinagem CNC sob medida de peças para equipamentos de semicondutores
A Zhenling analisa solicitações de cotação de componentes metálicos definidos por desenho técnico que podem ser usados em equipamentos de fabricação de semicondutores; esta página não comprova histórico de projetos nem qualificação no setor de semicondutores. O escopo exclui wafers semicondutores, silício, materiais semicondutores compostos e dispositivos microeletrônicos. As consultas sobre usinagem CNC para semicondutores devem incluir a peça mecânica definida em desenho, o material, os requisitos de limpeza ou embalagem, o responsável pelos testes e os registros de aceitação. Analise a sequência de operações proposta, as limitações pendentes e os registros exigidos antes de considerar preço, prazo ou capacidade para o pedido concreto, e diferencie os dados confirmados das premissas comerciais ou de inspeção ainda não resolvidas.
Envie os desenhos técnicos para receber uma cotação técnica
Inicie a análise dos 7 pontos de interface
Transferência controlada de dados técnicos
Antes de enviar informações técnicas controladas e não públicas, verifique a autorização aplicável, a política de transferência de dados da sua organização e o canal de transferência aprovado.
MATERIAL: CONTROLADO
TOLERÂNCIA: ULTRAPRECISÃO
VAR 01
Base de fabricação
Desenho técnico ou amostra física do cliente
VAR 02
Classes de interface
4 sequências de operações conforme as exigências de controle de contaminação e validação
VAR 03
Pontos de análise
7 dados técnicos e de compras interligados
VAR 04
Resultados da análise
3 próximos encaminhamentos claros para a solicitação de cotação
VAR 05
Capacidade em centros de usinagem
Centros de 3 eixos, 4 eixos e 5 eixos importados
VAR 06
Metais disponíveis
Aços, tipos de aço inoxidável, ligas de níquel e famílias de ligas de alumínio
Peças para interfaces de equipamentos de semicondutores que analisamos
Solicitações de cotação de componentes mecânicos não padronizados para equipamentos de semicondutores exigem análise da sequência de operações e da qualificação conforme o desenho técnico. Torneamento, fresamento, retificação, mandrilamento, furação, eletroerosão a fio ou usinagem multieixos podem ser processos candidatos; os equipamentos efetivos, a unidade fabril, os controles de limpeza e as evidências de aceitação devem ser confirmados por escrito.
Acesso por fresamento CNC e usinagem multieixos
Placas, carcaças, suportes, corpos de dispositivos de fixação e peças de geometria complexa podem exigir sequências de operações em 3 eixos, 4 eixos ou 5 eixos. Os equipamentos efetivos, a unidade fabril, o sistema de referências geométricas, a fixação da peça e o acesso às características geométricas devem ser confirmados para o pedido.
Torneamento CNC e geometria de revolução
O torneamento CNC permite produzir eixos, tampões, buchas, anéis, características geométricas de corpos de válvula e outras peças usinadas de revolução. Fresamento, furação, mandrilamento ou retificação podem ser combinados quando o componente torneado também inclui orifícios de entrada/saída, padrões de furos, ressaltos ou superfícies de acoplamento controladas.
Eletroerosão a fio e retificação de precisão
A eletroerosão a fio produz perfis e características geométricas quando o acesso do fio-eletrodo é a solução viável, enquanto a retificação CNC atende geometrias que exigem essa operação. A tolerância, o acabamento superficial e o método de inspeção indicados no desenho técnico da peça definem por completo essa sequência de operações.
Planejamento do processo orientado pelo desenho técnico
Nosso processo de fabricação começa pela função, pelo material, pelas características geométricas críticas e pelos critérios de liberação. Para aplicações em semicondutores, essa abordagem estabelece o escopo da usinagem de precisão para equipamentos de semicondutores antes de calcular os custos de material bruto, ferramental, processos secundários, embalagem ou inspeção. A análise da usinagem para equipamentos de semicondutores não presume que toda peça entre em contato com o processo de fabricação de semicondutores; a usinagem de componentes para esse setor continua vinculada à peça controlada e à sua interface.
Famílias de peças mecânicas para análise de desenhos técnicos
- Placas estruturais, estruturas, suportes, bases e carcaças de equipamentos
- Interfaces de movimentação e posicionamento, suportes de peças, plataformas de posicionamento, componentes de dispositivos de fixação e características geométricas de alinhamento
- Flanges, orifícios ou conexões de entrada/saída, ranhuras, coletores e geometrias de distribuição de fluidos definidas pelo comprador
- Placas de contato, apoios, tampas, proteções e geometrias de interface térmica
- Gabaritos, ferramental, peças de troca, tampões, roletes e componentes de máquinas sob medida
- Peças para módulos de fotolitografia, deposição, gravação, metrologia ou manuseio de wafers, quando o comprador fornece o contexto da aplicação e os requisitos de aceitação
Defina o escopo antes de aplicar rótulos setoriais
Chamar um desenho técnico de “peça para semicondutores” não informa à oficina qual superfície fica voltada para o processo, qual interface faz a vedação nem qual característica geométrica determina o alinhamento. O rótulo de peça para a indústria de semicondutores não substitui a função nem a interface da peça; inclua ambas na solicitação de cotação para que a sequência de operações de usinagem e o plano de controle da qualidade contemplem o modo de falha real.
Análise das interfaces de peças para semicondutores
A análise das interfaces de peças para semicondutores transforma um conjunto controlado de desenhos técnicos em um escopo de cotação. Diferentemente de uma lista genérica de capacidades, ela relaciona o contexto do equipamento, a geometria, o material, a limpeza, a aceitação dimensional e geométrica, o momento de liberação, a documentação e a entrega. Cada dado enviado é associado a uma responsabilidade aceita, a uma pendência ou a uma etapa de aprovação.
Critérios de medição antes dos rótulos
Para componentes de câmara sensíveis à contaminação, as orientações da SEMI recomendam métodos de medição compartilhados e a troca de informações entre fornecedor e usuário, em vez de depender de um rótulo genérico de “limpo”.[1]
Revisão e preparação da cotação
Sem uma revisão controlada, o desenho técnico deixa incertos a geometria e o escopo da cotação. Use a mesma revisão identificada no desenho técnico, no modelo, no registro de esclarecimentos, na cotação e nos critérios de inspeção.
MATRIZ DE DADOS // 7 PONTOS DE VERIFICAÇÃO
Ponto de verificação
Dados do comprador
Foco da análise
Resultado
1. Contexto do equipamento
Equipamento ou módulo e função da peça
Onde o componente atua e o que ele deve proteger, posicionar, transportar, vedar ou sustentar
Contexto confirmado
2. Interface funcional
Função de fixação, movimentação, vedação, fluido, transferência térmica ou processo
Qual interface determina a função e as exigências de controle de contaminação
Mapa das interfaces
3. Ambiente de uso do material
Grau do material ou especificação, além de temperatura, corrosão, pressão e exposição a produtos químicos
Compatibilidade entre material, ambiente, geometria e processos secundários
Questões sobre o material
4. Características geométricas críticas
Referências geométricas, ajustes, tolerâncias geométricas, superfícies de vedação, padrões de furos e roscas
Quais características geométricas determinam o comportamento da montagem ou do equipamento
Registro das características geométricas críticas
5. Superfície e limpeza
Acabamentos superficiais, áreas que não devem receber tratamento, método, limite, manuseio e embalagem
Como a aceitação varia conforme a classe de interface
Lacunas nos requisitos
6. Sequência de liberação
Objetivo de produzir protótipo, primeira peça produzida, unidade de qualificação ou pedidos recorrentes
Como as evidências são analisadas antes da liberação do volume total de produção
Caminho de liberação
7. Documentação e entrega
Revisão, vínculo com corrida ou lote, registros de processos secundários, registros de inspeção, certificados, embalagem e destino
Quais evidências devem permanecer vinculadas à peça entregue
Resumo do escopo
Quatro classes de interface
ESCOPO DA ESPECIFICAÇÃO //
Essas posições exigem a transferência mais rigorosa dos requisitos, pois os limites de material, superfície, resíduos, partículas, desgaseificação e embalagem podem afetar o ambiente do processo. Os compradores indicam o método, o limite e o responsável aplicáveis.
ESCOPO DA ESPECIFICAÇÃO //
Conexões de fluidos, gases, refrigeração, eletricidade ou serviços auxiliares são analisadas quanto à compatibilidade com o meio, à geometria de vedação, ao estado de limpeza, aos requisitos de pressão ou teste e à proteção dos orifícios ou conexões de entrada/saída. O desenho técnico e a especificação do equipamento continuam sendo as referências determinantes.
ESCOPO DA ESPECIFICAÇÃO //
Estruturas, bases, fixações e apoios direcionam a atenção para referências geométricas, caminho de carga, alinhamento, planicidade, padrões de furos, faces de contato, içamento e proteção durante o transporte. Controles de contaminação são acrescentados quando exigidos pela especificação do equipamento.
ESCOPO DA ESPECIFICAÇÃO //
Tampas externas e componentes visíveis da máquina precisam ter especificadas a aparência, o revestimento, as etiquetas, os pontos de contato, as áreas protegidas e as condições de embalagem. A classificação como peça externa não elimina os requisitos de características geométricas críticas de fixação ou aterramento da mesma peça.
Três resultados da análise
- Pronto para cotação — a revisão, o material, a quantidade, as características geométricas críticas e os dados de aceitação são suficientemente coerentes para definir um escopo por escrito.
- Precisa de esclarecimento — um requisito ausente ou conflitante precisa ser resolvido para que a cotação seja confiável.
- Exige planejamento de amostra ou primeira peça produzida — o risco relativo à interface ou à medição exige uma etapa de liberação acordada antes da produção recorrente.
SYS_OP // RESULTADO
Inicie a análise da sua cotação
Finalize as especificações e incorpore os requisitos ao escopo da cotação.
Envie os dados das interfaces →
As opções de material seguem o desenho técnico e o ambiente de uso
A Zhenling processa diversas famílias de materiais, mas a escolha para uma aplicação em equipamentos de semicondutores começa pela norma de material e pelo ambiente de uso informados pelo comprador. A Semiconductor Engineering descreve a seleção de materiais e equipamentos como um problema integrado, pois desempenho, reações secundárias, comportamento térmico, contaminação e ampliação da escala de produção podem influenciar a escolha.[4]
Dados para análise do material
- Designação do material, norma, condição e regra de substituição permitida
- Condições de temperatura, pressão, exposição química, corrosão e vácuo
- Requisitos de dureza, tratamento térmico, estrutura de grãos ou forma do produto, quando relevantes
- Requisitos de superfície, revestimento, limpeza, manuseio e embalagem
- Continuidade dos vínculos com corrida, lote, certificado e processos secundários exigida para a liberação
CONTEXTO DE COMPRAS
Para informações de compra relacionadas a materiais específicos, consulte usinagem CNC de aço inoxidável e usinagem CNC de titânio. Essas páginas da mesma marca, ainda planejadas, ajudam na análise por material; elas não autorizam substituir o grau do material ou a liga exigidos no desenho técnico.
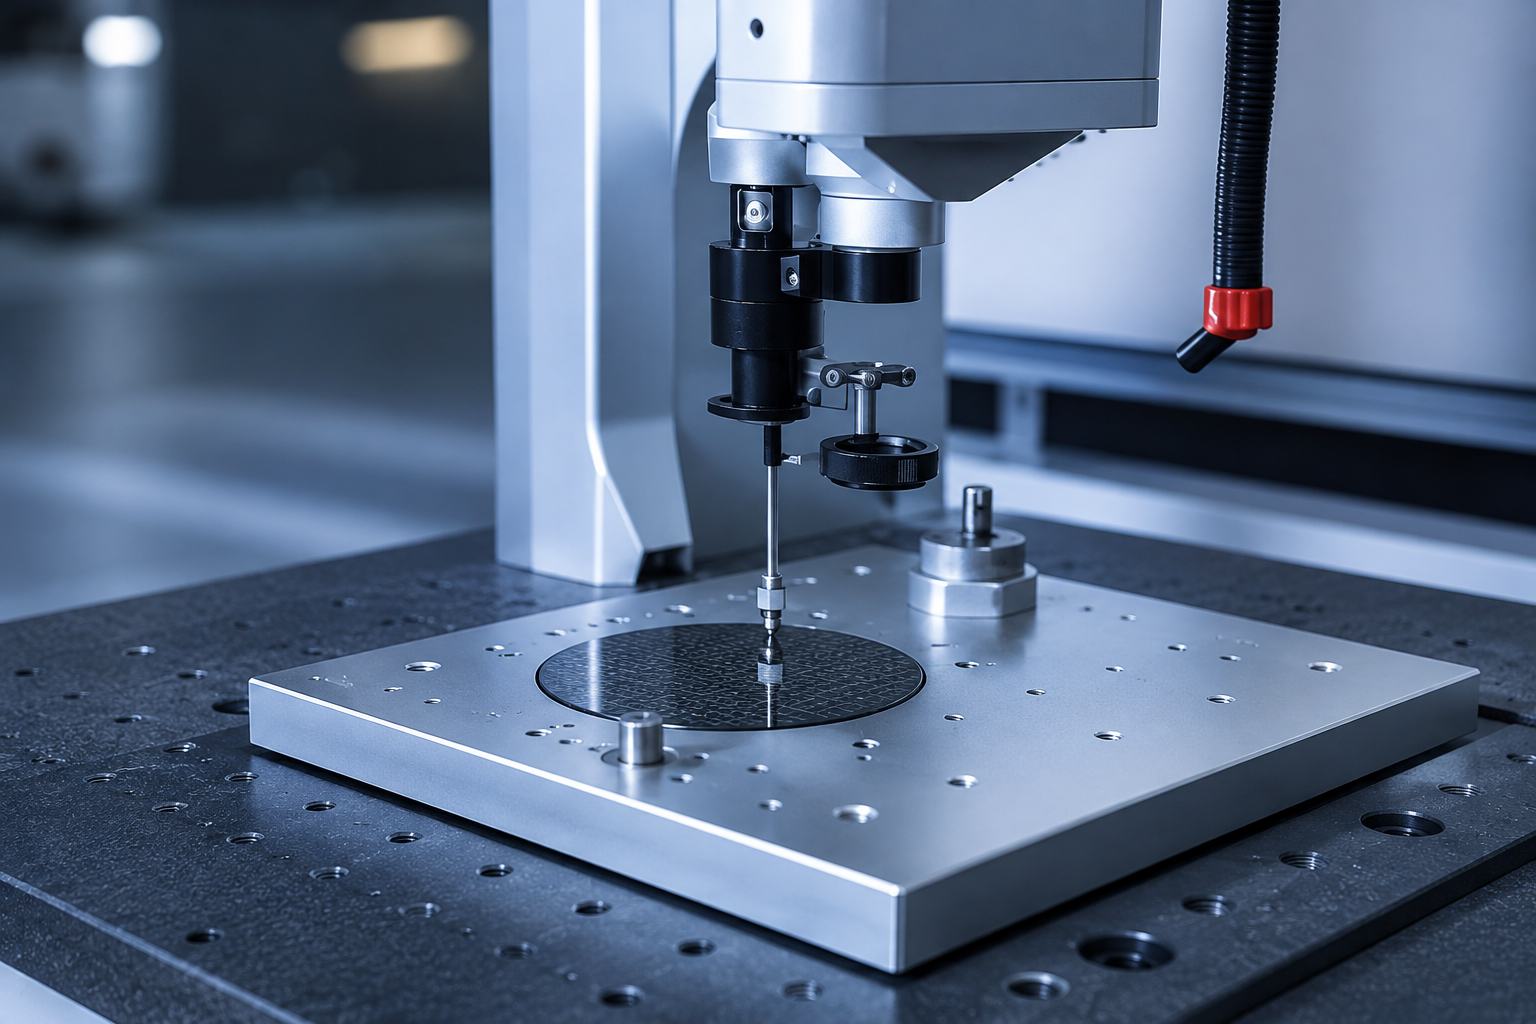
Requisitos de superfície, limpeza e embalagem
Uma indicação de acabamento superficial tem finalidade diferente de um critério de limpeza. Um desenho técnico pode especificar Ra 16 para controlar a textura produzida, enquanto a limpeza exige um método de medição específico para a interface, um limite de aceitação, uma sequência de manuseio e uma condição de embalagem. A aparência da superfície, por si só, não equivale a um limite medido de contaminação por partículas, metais ou compostos orgânicos.
Para uma interface sensível à contaminação, “limpo” não é uma classificação de aparência. Inclua o método, o limite, as superfícies protegidas, a sequência de manuseio e a condição de embalagem no escopo controlado de aceitação.
Planejamento de tolerâncias e inspeção com base no desenho técnico
Uma característica geométrica com tolerância estreita ainda não constitui um requisito de liberação se o método de medição não tiver sido acordado. A característica geométrica, a cadeia de referências geométricas, o método de medição, a condição da peça e a aceitação registrada devem ser definidos em conjunto. Uma tolerância numérica mais rigorosa não necessariamente melhora a função do componente; por isso, a Zhenling analisa a tolerância viável para cada característica geométrica antes de planejar a sequência de operações na máquina CNC e o processo de inspeção.
Oito dados que definem os critérios de inspeção
01
Desenho técnico
Requisito controlado
Desenho técnico 2D atual e identificação da revisão
Resultado para a solicitação de cotação
❮ VOLTAR PÁGINA
Uma única geometria e revisão orientam a cotação e a inspeção
02
Modelo
Requisito controlado
Modelo 3D correspondente ou geometria de referência acordada entre as partes
Resultado para a solicitação de cotação
AVANÇAR PÁGINA ❯Divergências entre modelo e desenho técnico podem ser resolvidas antes da programação
(Clique na página)
03
Material
Requisito controlado
Grau do material, condição, forma do produto, dureza e regra de substituição
Resultado para a solicitação de cotação
❮ VOLTAR PÁGINAO custo da sequência de operações de fabricação é calculado com base no material bruto e na condição pretendidos
(Clique na página)
04
Sistema de referências geométricas
Requisito controlado
Referências geométricas funcionais, ajustes, tolerâncias geométricas e relações de montagem
Resultado para a solicitação de cotação
AVANÇAR PÁGINA ❯
A fixação da peça e a medição seguem a mesma lógica de referências funcionais
05
Características geométricas críticas
Requisito controlado
Classificação das características geométricas e motivo pelo qual cada uma determina a função
Resultado para a solicitação de cotação
❮ VOLTAR PÁGINA
A programação, as verificações do processo e a inspeção final se concentram nos riscos para a liberação
06
Medição
Requisito controlado
Método, classe do instrumento se especificada, condição da peça, amostragem e formato do relatório
Resultado para a solicitação de cotação
AVANÇAR PÁGINA ❯
Fornecedor e comprador interpretam cada resultado dimensional da mesma forma
07
Liberação
Requisito controlado
Decisão de liberação de protótipo, amostra, primeira peça produzida ou lote
Resultado para a solicitação de cotação
❮ VOLTAR PÁGINA
O volume de produção é liberado após uma etapa acordada de análise de evidências
08
Continuidade
Requisito controlado
Vínculos entre revisão, corrida ou lote, processos secundários, inspeção, certificado e embalagem
Resultado para a solicitação de cotação
FIM DO MANUAL
Os pedidos recorrentes mantêm as evidências exigidas sem depender da memória
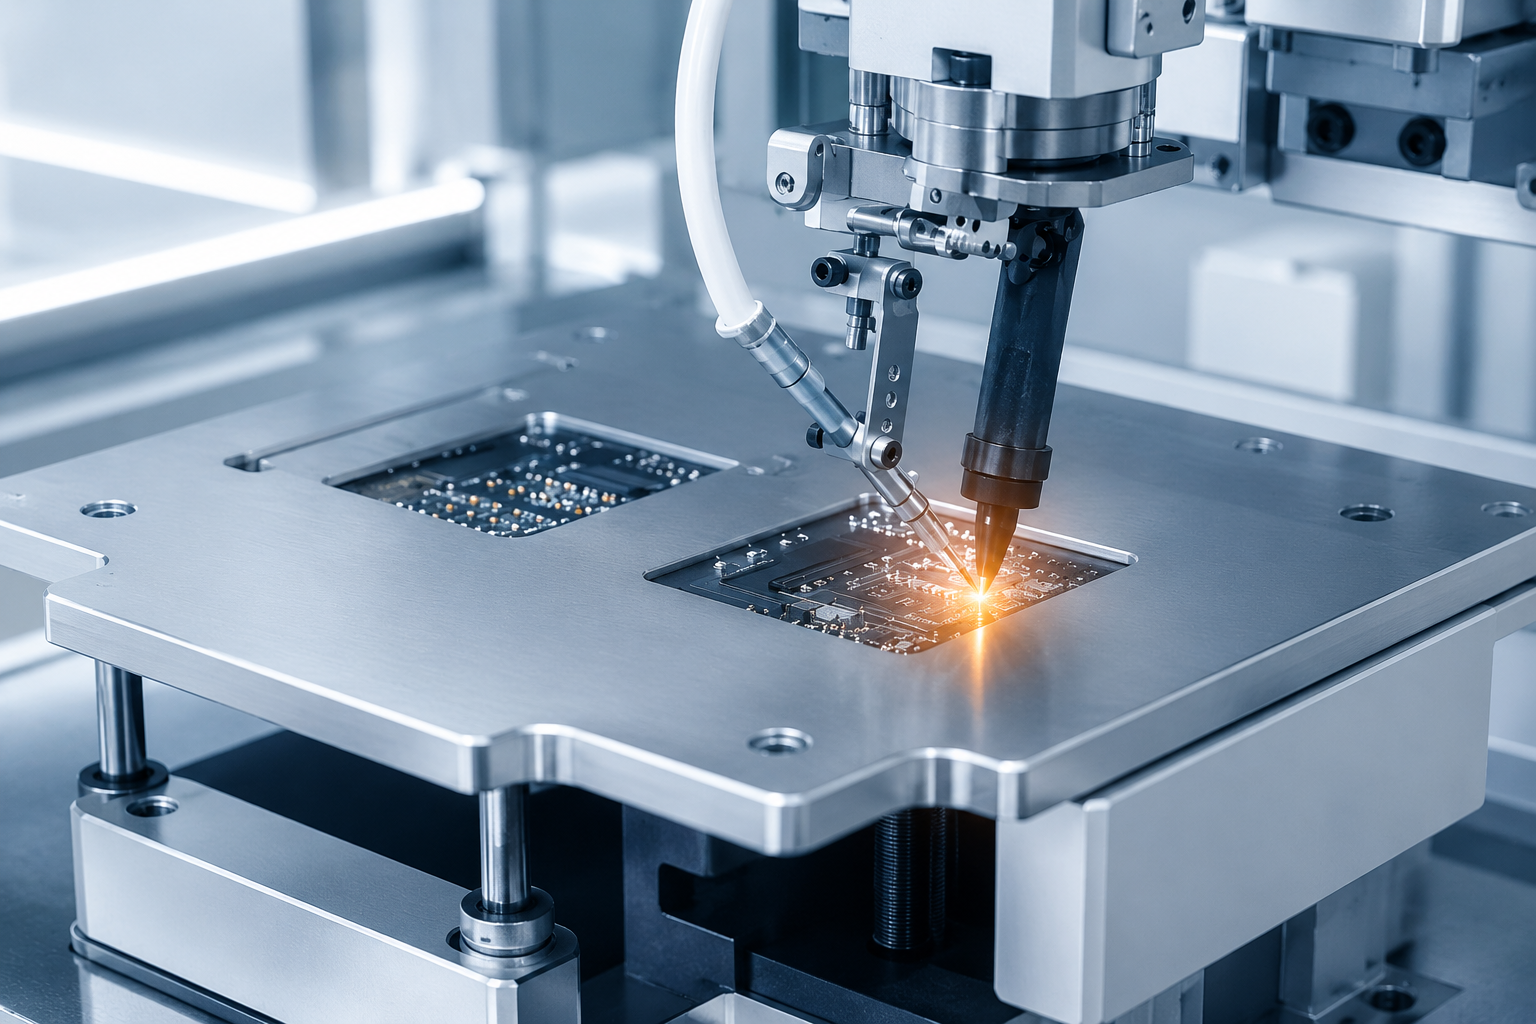
Planejamento por característica geométrica
Referências geométricas e faces de fixação
Questão funcional
Quais superfícies posicionam a peça na máquina ou na montagem?
Questão sobre os critérios de inspeção
Como fixar e referenciar a peça sem ocultar variações funcionais?
Padrões de furos e ajustes
Questão funcional
Os furos servem para posicionar, fixar, alinhar ou alojar um inserto de precisão?
Questão sobre os critérios de inspeção
A posição, o tamanho, a orientação e o ajuste são avaliados a partir do sistema de referências geométricas funcionais?
Planicidade e paralelismo
Questão funcional
A superfície contribui para o alinhamento, a vedação, o deslocamento ou o contato térmico?
Questão sobre os critérios de inspeção
Quais condições de apoio e qual método de medição determinam a aceitação?
Ranhuras e superfícies de vedação
Questão funcional
Quais relações entre geometria e superfície determinam a vedação?
Questão sobre os critérios de inspeção
Quem é responsável pelo teste final e qual estado de preparação se aplica?
Paredes finas e cavidades profundas
Questão funcional
A força de corte, o calor, o alívio de tensões ou a retirada da fixação podem alterar a geometria?
Questão sobre os critérios de inspeção
Em que etapa do processo a característica geométrica é medida e liberada?
Acabamento superficial
Questão funcional
O acabamento tem função técnica ou estética, facilita a limpeza ou é um requisito anterior ao revestimento?
Questão sobre os critérios de inspeção
Quais parâmetros, direção, localização e método constam do desenho técnico?
Preço, prazo de fabricação ou entrega e planejamento do pedido
A cotação de usinagem sob medida para semicondutores é elaborada a partir de um escopo técnico aceito, e não de uma tabela de preços publicada. O escopo deve considerar o material e a forma do material bruto, a geometria, as preparações da máquina, a sequência de operações nas máquinas, a quantidade, os processos secundários, a inspeção, a embalagem, a documentação, a logística e o destino.
Critérios de medição antes dos rótulos
Para componentes de câmara sensíveis à contaminação, as orientações da SEMI recomendam métodos de medição compartilhados e a troca de informações entre fornecedor e usuário, em vez de depender de um rótulo genérico de “limpo”.[1]
Revisão e preparação da cotação
Sem uma revisão controlada, o desenho técnico deixa incertos a geometria e o escopo da cotação. Use a mesma revisão identificada no desenho técnico, no modelo, no registro de esclarecimentos, na cotação e nos critérios de inspeção.
Fatores que afetam custo e prazo
SYS_OP // PAINEL_DE_CONTROLE
O QUE MUDA
Volume de esclarecimentos, premissas de programação, escopo da inspeção e risco de refazer a cotação
AÇÃO DO COMPRADOR
Envie juntos a revisão atual, o modelo, as características geométricas críticas e as observações de aceitação
O QUE MUDA
Disponibilidade, rendimento do material, comportamento no corte, ferramental, tratamento térmico e necessidade de certificados
AÇÃO DO COMPRADOR
Indique a norma exata e a alternativa permitida antes de comparar preços
O QUE MUDA
Preparações da máquina, dispositivos de fixação, alcance da ferramenta, acesso do fio-eletrodo, tempo de usinagem e risco de deformação
AÇÃO DO COMPRADOR
Identifique as faces funcionais e solicite uma análise de viabilidade de fabricação
O QUE MUDA
Controle do processo, sequência de operações nas máquinas, tempo de inspeção, equipamentos e conteúdo do relatório
AÇÃO DO COMPRADOR
Aplique requisitos de tolerância estreita apenas às características geométricas que precisam deles
O QUE MUDA
Parcela do custo de preparação da máquina, estratégia de fixação, planejamento da primeira peça produzida, verificações do lote e compra do material
AÇÃO DO COMPRADOR
Informe a quantidade inicial, a demanda recorrente e a decisão de liberação pretendida
O QUE MUDA
Encaminhamento a fornecedores externos, mascaramento, sobremetal, manuseio e continuidade das evidências
AÇÃO DO COMPRADOR
Indique cada acabamento e cada área que não deve receber tratamento na documentação controlada
O QUE MUDA
Preparação, manuseio protegido, responsabilidade pelos testes, embalagem em sacos, tampas de proteção e proteção durante o transporte
AÇÃO DO COMPRADOR
Defina o método, o limite, o ponto de transferência e as condições na chegada
O QUE MUDA
Meio de transporte da carga, documentação, limite do prazo e comparação do custo total até o destino
AÇÃO DO COMPRADOR
Informe o destino e os documentos comerciais exigidos na solicitação de cotação
Compare escopos completos
A conveniência em pedidos pequenos não comprova capacidade de produção em escala. A menor cotação por unidade não necessariamente representa o menor custo total de compra quando revisão, inspeção, retrabalho, processos secundários, embalagem ou entrega ficam fora do escopo cotado. Um escopo completo oferece uma base comparável para cada decisão sobre fornecedores.
Conveniência não comprova qualificação
Um fornecedor conveniente ainda pode ser inadequado quando uma peça mais exigente eleva os requisitos de qualidade ou especialização. Se o fornecedor não consegue atender aos critérios de inspeção e liberação do desenho técnico, ele não é a escolha certa para essa peça.
Condições da cotação por escrito
EXECUÇÃO // LISTA_DE_VERIFICAÇÃO-
O prazo para elaborar a cotação começa após a conclusão do conjunto de desenhos técnicos e dos esclarecimentos necessários.
-
Os prazos de resposta e o cronograma de produção são confirmados conforme o material, a geometria, a quantidade, as operações e a sequência de liberação do pedido concreto.
-
A quantidade de protótipos ou peças de produção, a forma aceita de envio de arquivos digitais, o pagamento, o termo comercial, a programação acelerada e o conjunto de documentos são definidos na cotação do projeto.
-
Toda revisão posterior do desenho técnico é analisada quanto aos efeitos sobre ferramental, programação, inspeção, tempo de ciclo, embalagem e preço antes da liberação.
-
A revisão atual, o material exato, as dimensões críticas, as operações secundárias, a inspeção, a documentação, a quantidade, a embalagem e a entrega devem constar do mesmo conjunto de dados.
SYS_OP // INICIAR
Solicite uma cotação com base no escopo
→
Garantia da qualidade e continuidade da rastreabilidade
O controle da qualidade começa quando a cotação e os critérios de inspeção fazem referência à mesma revisão controlada do desenho técnico. Os registros podem então vincular material, usinagem, operações terceirizadas, liberação, embalagem e pedidos recorrentes.
PROCESSO
A cadeia de continuidade
01
Controle de revisões
Identifique a revisão do desenho técnico e do modelo que orienta o pedido.
02
Identificação do material
Informe o grau do material, a condição, o vínculo com corrida ou lote e os documentos exigidos.
03
Registro das características geométricas críticas
Identifique as referências geométricas, os ajustes, os controles geométricos, as superfícies e as interfaces que determinam a liberação.
04
Critérios de medição
Acorde o método, a condição da peça, a amostragem e o conteúdo do relatório para as características geométricas relevantes.
05
Transferência para processos secundários
Preserve a revisão, o material, as áreas mascaradas, o sobremetal e a responsabilidade pelos registros.
06
Decisão de liberação
Defina as evidências para protótipo, peça inicial, primeira peça produzida ou lote antes de aprovar a próxima quantidade.
07
Vínculo com a embalagem
Vincule as superfícies protegidas, etiquetas, tampas de proteção, separadores e instruções de manuseio à condição em que a peça foi liberada.
08
Verificação de pedidos recorrentes
Antes de reutilizar os dados, confirme novamente a revisão, o material, as operações terceirizadas, a inspeção, os certificados e a embalagem.
ESCOPO DAS EVIDÊNCIAS
As evidências são definidas pelo escopo, não presumidas a partir de um selo
Inclua na solicitação de cotação o registro do material, o conteúdo da inspeção dimensional, a sequência de operações para a primeira peça produzida, o registro dos processos secundários, a continuidade dos certificados e as evidências de embalagem de que você precisa. A cotação por escrito poderá então indicar quais itens estão incluídos, são fornecidos por um parceiro ou pelo comprador, ou ainda exigem esclarecimento. Esse método oferece à engenharia, à qualidade de fornecedores e ao setor de compras um documento de referência comum à medida que o protótipo se transforma em uma peça usinada por CNC para pedidos recorrentes.
Da análise do desenho técnico aos pedidos recorrentes
As decisões de programação das máquinas começam cedo no fluxo de trabalho da Zhenling. Cada etapa elimina parte das ambiguidades antes de assumir outro compromisso comercial ou de produção.
01
Verifique antes de transferir
Sua equipe verifica os dados técnicos não públicos conforme a autorização aplicável, a política interna e o canal aprovado.
02
Envie a documentação controlada
Forneça o desenho técnico ou a amostra atual, a revisão, o material, a quantidade, o destino e o contexto da aplicação em um formato acordado entre as partes.
03
Mapeie a interface
Classifique as exigências da interface como de processo, vácuo ou linha de visão direta para o wafer, serviços auxiliares, estrutura ou área externa, e identifique as características geométricas que determinam a função.
04
Resolva as pendências técnicas
Alinhe os requisitos de material, referências geométricas, tolerância, superfície, limpeza, embalagem, inspeção e rastreabilidade.
05
Aprove o escopo por escrito
Resolva exclusões, responsabilidades, cronograma, condições comerciais e evidências antes de liberar o trabalho.
06
Adote a sequência de liberação adequada
Inclua uma etapa de amostra ou primeira peça produzida quando o risco relativo à interface ou à medição justificar essa medida.
07
Controle os pedidos recorrentes
Confirme novamente a revisão, o material, os processos secundários, a inspeção e a embalagem antes de reutilizar a sequência de operações anterior.
Transferência de dados técnicos
As definições do US Bureau of Industry and Security incluem plantas, desenhos técnicos, especificações de engenharia e arquivos CAD entre as possíveis formas de tecnologia.[2] A aplicabilidade depende dos dados, das partes envolvidas, do uso final, da autorização e de outros fatores; por isso, sua equipe de conformidade deve avaliar o caso antes da transferência.
Notas de projeto que reduzem dúvidas e retrabalho
FEAT 01
Cavidades profundas
Inclua no pacote
Profundidade funcional, condição dos cantos, requisito de superfície e alterações permitidas para acesso da ferramenta
Por que isso ajuda
É possível planejar o alcance e o acesso da ferramenta sem precisar adivinhar quais aspectos da geometria podem ser alterados
FEAT 02
Paredes finas
Inclua no pacote
Faces funcionais, critérios de aceitação da peça sem fixação, restrições de apoio e condições de medição
Por que isso ajuda
A fixação da peça, a sequência de corte e a inspeção podem levar em conta a movimentação após a liberação da fixação
FEAT 03
Geometria com múltiplas faces
Inclua no pacote
Hierarquia das referências geométricas, relações entre faces e características geométricas que precisam ser usinadas na mesma preparação da máquina
Por que isso ajuda
O responsável pelo planejamento do processo pode comparar preparações convencionais com o acesso proporcionado por 4 eixos ou 5 eixos
FEAT 04
Ranhuras de vedação
Inclua no pacote
Geometria da ranhura, componente correspondente, requisito de superfície e responsável pelo teste
Por que isso ajuda
A usinagem e a aceitação permanecem vinculadas à função de vedação, em vez de dependerem de uma nota genérica de acabamento
FEAT 05
Padrões críticos de furos
Inclua no pacote
Ajuste, controle de posição, referências geométricas, insertos e consequências para a montagem
Por que isso ajuda
A escolha do dispositivo de fixação, da ferramenta e do método de medição prioriza o alinhamento e a repetibilidade
FEAT 06
Áreas da superfície a preservar
Inclua no pacote
Áreas mascaradas, bordas protegidas, limites do revestimento, etiquetas e áreas que não podem ser tocadas
Por que isso ajuda
A usinagem, os processos terceirizados, a limpeza e a embalagem seguem o mesmo mapa de áreas protegidas
Peças que avaliamos e dados sobre os equipamentos da fábrica
Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e atua no condado de Jiashan, em Zhejiang. Sua unidade fabril ocupa 8.000 m², incluindo uma área de produção de 6.000 m², e a empresa fabrica peças metálicas não padronizadas sob medida a partir de desenhos técnicos ou amostras dos clientes. Há risco na seleção inicial de fornecedores quando compradores tratam esses dados da empresa como comprovação para uma peça específica, pois o histórico da fábrica e a disponibilidade de máquinas não comprovam a tolerância, a limpeza ou o desempenho em vácuo exigidos para um pedido.
Equipamentos de usinagem
- Eletroerosão a fio CNC
- Tornos e fresadoras CNC
- Retificadoras CNC
- Mandriladoras CNC
- Furadeiras radiais CNC
Centros de usinagem
- Centros de usinagem de 3 eixos
- Centros de usinagem de 4 eixos
- Centros de usinagem importados de 5 eixos
Múltiplas sequências de operações para geometrias rotacionais, prismáticas, de perfil e retificadas
Estrutura de fabricação
- Peças sob medida a partir de desenhos técnicos ou amostras
- Aços, tipos de aço inoxidável, ligas de níquel e famílias de ligas de alumínio
- Requisitos de destino, embalagem e documentação de exportação confirmados para cada pedido
- Sem alegação sobre a participação das exportações; confirme o destino e o escopo de entrega na cotação por escrito
Imagens de referência das sequências de operações
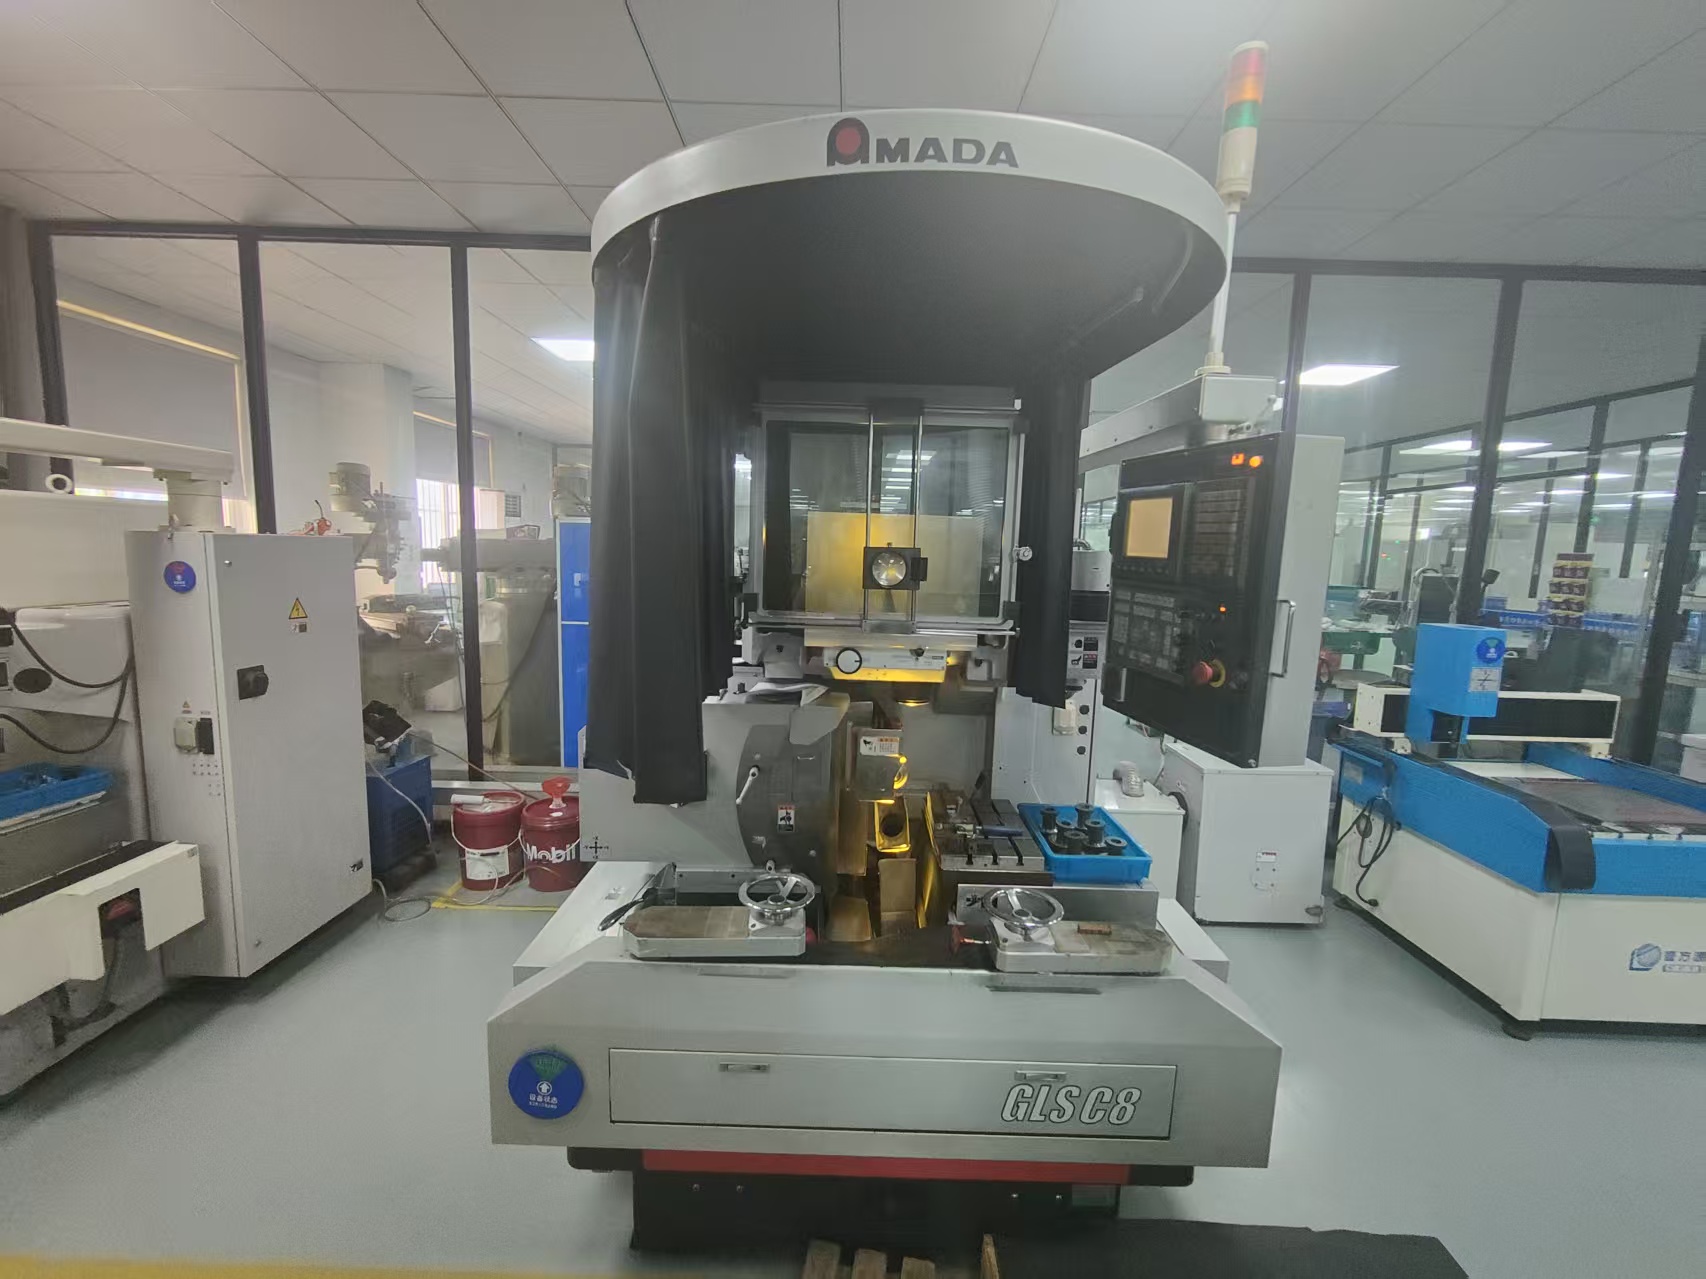
A sequência de operações com eletroerosão a fio e a disponibilidade do equipamento precisam ser confirmadas para cada pedido.
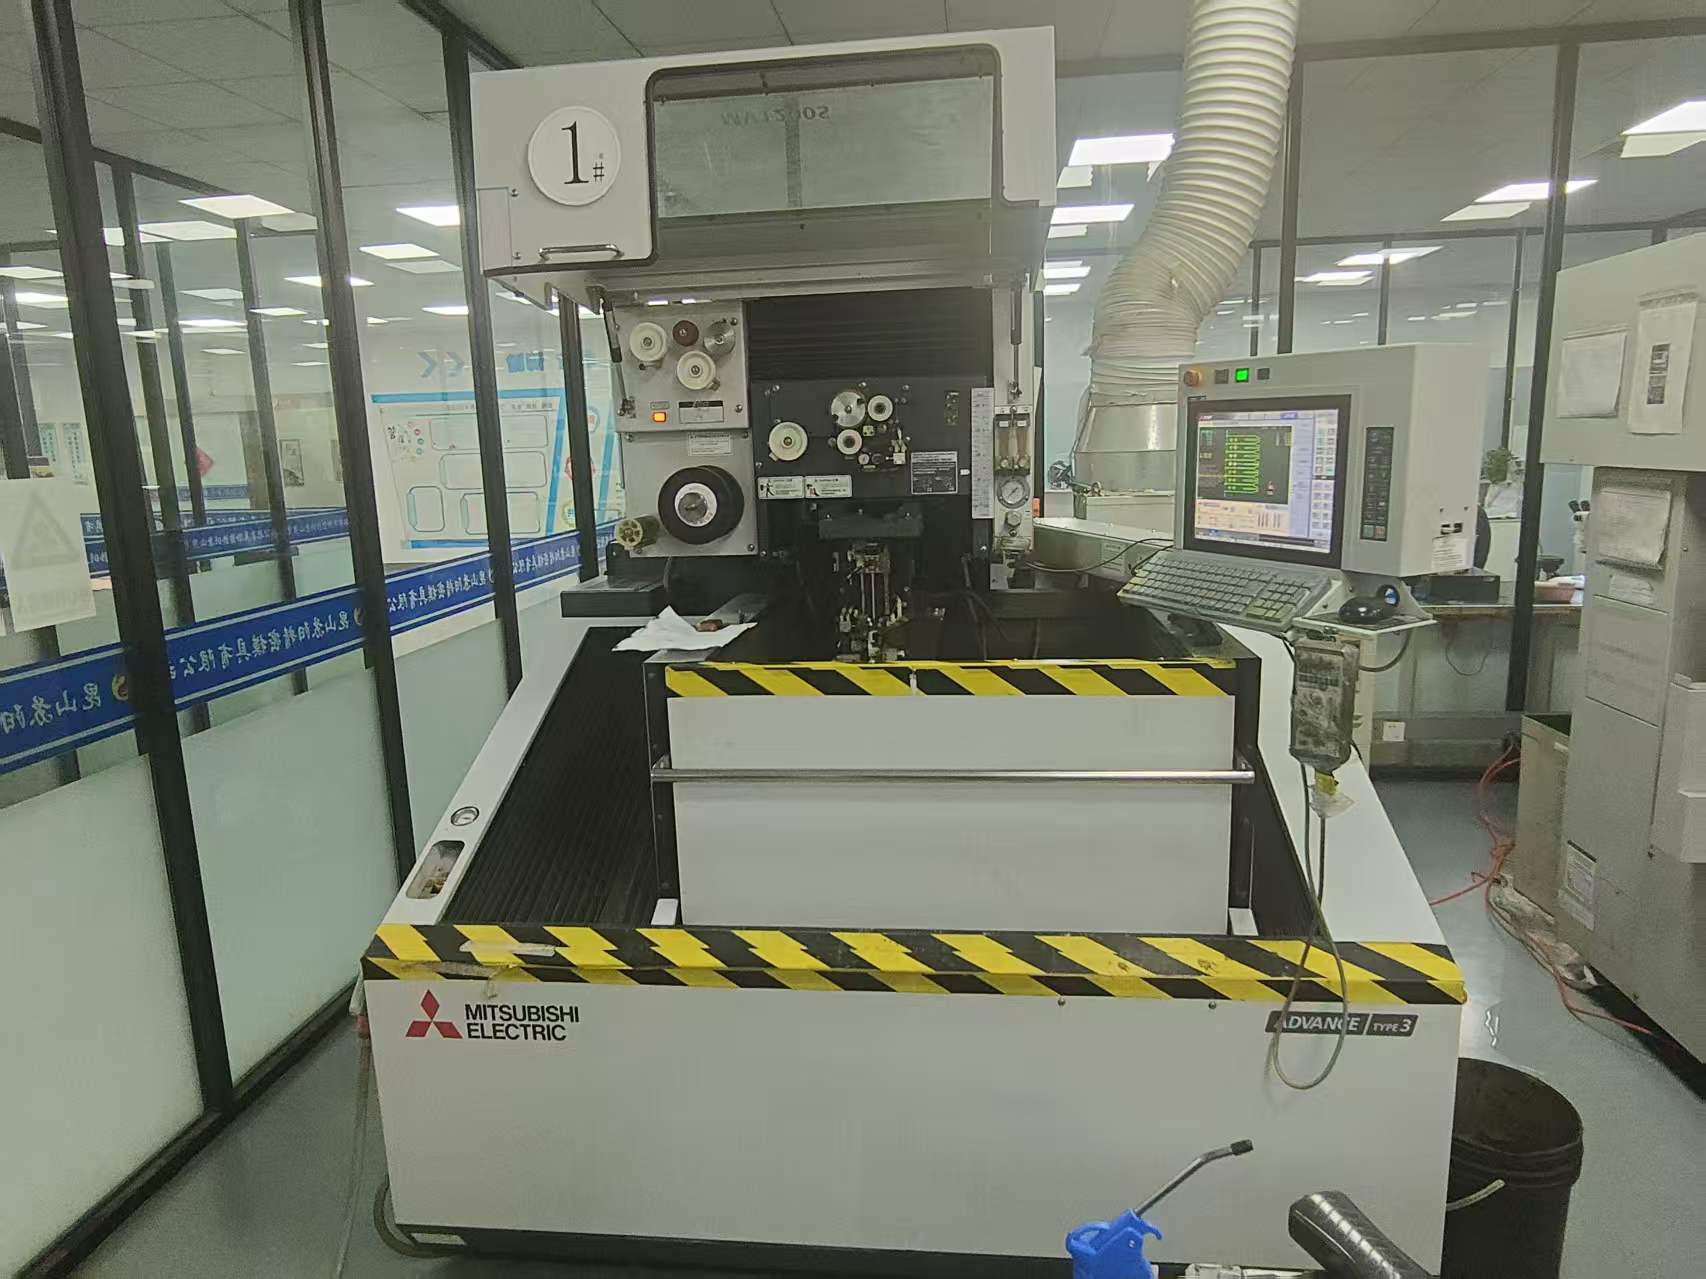
A sequência de operações com retificação de perfis e a disponibilidade do equipamento precisam ser confirmadas para cada pedido.
Como trabalhamos: planeje a solicitação de cotação antes de enviar os desenhos técnicos
Use estas 3 ferramentas para compradores para organizar as informações que definem o escopo da cotação. Elas criam listas de verificação com base nos dados que você fornece; não calculam a capacidade, o preço, a tolerância nem o prazo de fabricação específicos da peça.
SYS_01
LISTA DE VERIFICAÇÃO
Lista de verificação da solicitação de cotação
Verifique se a revisão, o material, a quantidade, a interface, as características geométricas críticas, a inspeção, a embalagem e os dados para liberação estão prontos para avaliação.
SYS_02
COMPARAÇÃO
Comparação das interfaces do equipamento
Compare os requisitos de avaliação das interfaces voltadas ao processo, de utilidades, estruturais e externas antes de selecionar o contexto da sua peça.
SYS_03
DEFINIÇÃO DO ESCOPO
Escopo de inspeção e rastreabilidade
Organize os registros e os pontos de verificação para liberação que sua equipe quer ver contemplados na cotação por escrito.
Perguntas frequentes de compradores de peças para equipamentos de semicondutores
Significa a usinagem CNC de componentes para os equipamentos usados na fabricação de semicondutores: placas mecânicas, carcaças, dispositivos de fixação, suportes de montagem, interfaces de movimento, flanges, ranhuras, apoios e outros componentes definidos em desenho técnico. Não significa usinar a própria pastilha semicondutora nem o material dos chips.
Não. O escopo abrange peças metálicas sob medida para equipamentos, fabricadas a partir do desenho técnico ou da amostra do comprador e avaliadas por meio de 4 classes de interface e de um processo de transferência de requisitos com 7 pontos.
Indique no desenho técnico atual as referências geométricas funcionais, os ajustes, os controles geométricos, as faces de vedação, os padrões de furos, as roscas e os requisitos de superfície. A tolerância alcançável, a sequência de operações, o método de medição, a amostragem e o conteúdo do relatório são então confirmados para cada característica geométrica, em vez de serem deduzidos da capacidade genérica de uma máquina.
Inclua a revisão controlada, o modelo ou a amostra, o material exato, os volumes iniciais e previstos de produção, o contexto do equipamento, o enquadramento da interface em 4 classes, as características geométricas críticas, as operações secundárias, a inspeção, a limpeza, a embalagem, os documentos, o destino e o plano de liberação. Um pacote completo reduz as dúvidas recorrentes e facilita a comparação de cotações de diferentes empresas de usinagem CNC para equipamentos de semicondutores.
Identifique a interface, o contaminante ou o aspecto de desempenho em questão, a condição de preparação, o método, o limite, o local de amostragem, o responsável pelo teste, a sequência de manuseio, a condição de embalagem e o registro de liberação. Termos como sala limpa, vácuo e liberação de gases não substituem esses critérios de aceitação controlados.
A experiência da Zhenling com materiais inclui 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, aços inoxidáveis 303/304/304L/316/316L/321, ligas metálicas à base de níquel, C276, 904L e famílias de ligas de alumínio. O grau do material exato, sua condição, o ambiente de uso, a dureza, o acabamento e a necessidade de rastreabilidade são avaliados para o componente em questão.
O material e o material bruto, a geometria, o acesso da máquina, as preparações da máquina, a quantidade, as características geométricas com tolerâncias estreitas, a inspeção, os processos secundários, a limpeza, a embalagem, a documentação e o destino influenciam a cotação por escrito. A cotação do projeto confirma o cronograma e as condições comerciais depois que esses dados e os pontos a esclarecer estiverem completos.
Informe na solicitação de cotação a quantidade inicial, a demanda recorrente, a sequência de liberação pretendida e a data necessária. Os 3 resultados possíveis da análise — pronto para cotação, precisa de esclarecimentos ou requer planejamento de amostra/primeira peça produzida — indicam se a programação pode ser confirmada ou se é preciso verificar as evidências antes.
Indique a revisão na documentação de compra e exija que a cotação, os critérios de inspeção, as instruções dos processos secundários, as etiquetas e a verificação do pedido recorrente façam referência a ela. Se houver mudança de revisão, verifique novamente o material, o ferramental, a inspeção, a embalagem, o preço e o cronograma antes da liberação.
Comece pelo requisito da especificação do seu cliente, do equipamento ou da qualidade e, em seguida, verifique o nome do certificado, o organismo emissor, o número, a validade, a entidade, a unidade fabril e o escopo. Um logotipo, por si só, não substitui os critérios de inspeção baseados em 8 dados de entrada nem os registros específicos do pedido necessários para liberar a peça.
Antes de enviar desenhos técnicos não públicos, arquivos CAD ou especificações de engenharia a um fornecedor na China, sua equipe deve confirmar a autorização aplicável, a política interna, o uso final, as partes envolvidas e um canal de transferência aprovado. A BIS Part 772 descreve as possíveis formas de tecnologia, enquanto sua equipe de conformidade determina como as regras se aplicam à transferência específica.






