
Entre em contato com a Zhenling

Atualizado em agosto de 2026
Resposta direta: A usinagem CNC de aço-ferramenta é a produção controlada de características geométricas nesse material, combinando o grau exato, a condição de fornecimento, a dureza desejada, a geometria da peça e o método de inspeção em uma única sequência de processo. Apenas a letra da família ou o valor de dureza não bastam para definir uma sequência confiável.
A usinagem CNC de aço-ferramenta exige o controle de toda a sequência de processo, não apenas da operação de corte. Esse aço é escolhido por combinações exigentes de resistência ao desgaste, tenacidade, resistência a quente, estabilidade dimensional ou desempenho de corte. Essas mesmas propriedades podem tornar a usinagem menos tolerante a variações. Na prática, a questão não é simplesmente se uma máquina CNC consegue cortar o aço. É preciso definir em que condição o material deve ser usinado, quais características geométricas devem ficar para depois do tratamento térmico e quais evidências demonstrarão que a sequência escolhida continua sob controle.
Este guia ajuda engenheiros e compradores a avaliar essas decisões sem sugerir que uma única velocidade, avanço, sobremetal ou material de ferramenta sirva para todos os graus de aço-ferramenta. Também diferencia a linguagem comum das séries de letras AISI do escopo das normas atuais. Essa distinção importa porque a denominação didática de uma família não constitui uma especificação completa do material.
Na usinagem de aço-ferramenta para ferramentas e matrizes, conseguir cortar o aço é apenas o requisito inicial. A usinagem desse material compartilha alguns princípios com a usinagem de aços em geral. Ainda assim, quando o aço está temperado, tem alto teor de carbonetos, apresenta cortes interrompidos ou é sensível à temperatura, a janela de condições respaldadas por evidências fica mais estreita.
Por que a usinabilidade do aço-ferramenta vai além do grau do material
A usinabilidade do aço-ferramenta é resultado do sistema como um todo. A composição do grau e a quantidade de carbonetos importam, assim como a microestrutura, a condição de fornecimento, a dureza, a geometria da peça, as interrupções, a fixação da peça, a ferramenta de corte, o engajamento, o batimento, o comportamento térmico e o acabamento superficial exigido. Mude uma dessas variáveis e o mesmo grau pode se comportar como um problema de usinagem diferente.
Por isso, a classificação de usinabilidade deve ser tratada como uma comparação relativa sob condições especificadas, e não como uma constante do material. Ser “fácil de usinar” em uma barra recozida não garante o mesmo comportamento depois do endurecimento. Um bom resultado de torneamento tampouco prevê o resultado da furação, do fresamento de aço-ferramenta, da retificação ou da eletroerosão a fio. Cada operação submete a aresta e a peça a esforços diferentes.
Um experimento de 2026 com aço AISI D2 a 60 HRC ilustra o problema. Nesse ensaio, o metal duro revestido teve os melhores resultados em desgaste da ferramenta, taxa de remoção de material e custo, enquanto o nitreto cúbico de boro produziu rebarbas mais baixas. Nenhuma ferramenta venceu em todos os critérios. O importante é avaliar as compensações, não buscar uma classificação universal de ferramentas.[Estudo sobre D2]
Faça
- Registre o grau exato e a especificação aplicável.
- Informe a condição de dureza atual e a desejada.
- Associe cada valor de usinagem à ferramenta, à operação, ao engajamento e à preparação da máquina correspondentes.
Não faça
- Classifique todos os aços-ferramenta por um único número de usinabilidade.
- Aplique diretamente à furação ou ao fresamento um valor de torneamento.
- Trate a dureza como indicador completo do desgaste.
9 séries AISI comuns de aço-ferramenta e o que as letras não comprovam
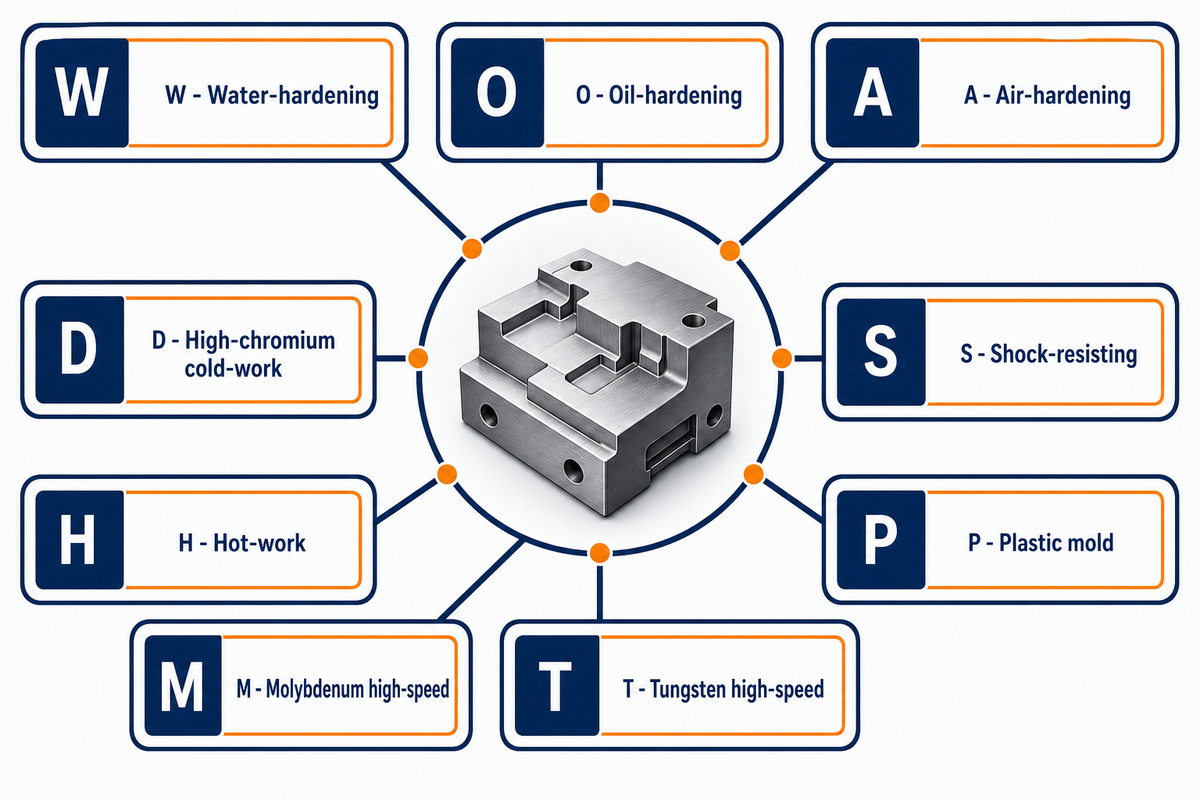
As 9 séries de letras AISI oferecem um mapa inicial útil: W, O, A, D, S, H, P, M e T. Elas indicam prioridades gerais de projeto, mas não comprovam a composição química exata, a forma do produto, a condição de fornecimento, a dureza, a equivalência com outra norma nem a adequação para uma peça. Confirme sempre o grau e a especificação efetivos.
Esse mapa das 9 séries não equivale à ISO 4957. O catálogo vigente da ISO 4957:2018 agrupa os aços-ferramenta em 4 categorias gerais e foi confirmado em 2023. A ASTM A681-24 abrange, separadamente, os produtos disponíveis de aço-ferramenta ligado conformado mecanicamente e afirma que a seleção depende do projeto, das condições de serviço e das propriedades desejadas. Esses limites de escopo das normas são mais importantes do que forçar sistemas de classificação diferentes a caber em uma tabela de correspondência direta.[Escopo da ISO]
| Série/classe AISI | Ênfase comum da família | Questão de usinagem a resolver |
|---|---|---|
| W | Aços-ferramenta ao carbono, relativamente simples e temperáveis em água | Quais controles contra distorção e riscos de têmpera são necessários para a geometria da peça? |
| O | Graus para trabalho a frio temperáveis em óleo, incluindo o aço-ferramenta O1 | Quais características geométricas devem ser desbastadas antes do endurecimento e acabadas depois? |
| A | Graus para trabalho a frio temperáveis ao ar, como o aço-ferramenta A2 | O tamanho real da seção e a condição do material permitem seguir a sequência planejada? |
| D | Graus para trabalho a frio com alto teor de carbono e cromo, como o aço-ferramenta D2 | Como equilibrar resistência ao desgaste abrasivo, controle de rebarbas e acabamento superficial? |
| S | Graus resistentes a choques, como o aço-ferramenta S7 | Os cortes interrompidos e os esforços na aresta são controlados por uma preparação rígida da máquina? |
| H | Graus para trabalho a quente, usados quando a resistência a quente é importante | A ciclagem térmica é mais crítica do que a dureza à temperatura ambiente? |
| P | Graus para moldes de plástico, muitas vezes fornecidos pré-endurecidos | O material bruto está recozido, pré-endurecido, soldado ou sofreu alterações localizadas? |
| M | Aço rápido ao molibdênio | Quais efeitos dos carbonetos e da dureza a quente determinam a vida útil da ferramenta? |
| T | Aço rápido ao tungstênio | Qual operação e sequência de acabamento conseguem manter a geometria de aresta exigida? |
Use a tabela como apoio à leitura, não como especificação de compra. Por exemplo, a designação “D2” ainda precisa da norma aplicável, da forma do produto, da condição de fornecimento, do estado de tratamento térmico, das evidências de dureza e dos requisitos de rastreabilidade. “A2” e “A3” não são intercambiáveis só porque ambos começam com A.
Termos de busca abreviados, como aço-ferramenta D2, aço-ferramenta A2 ou aço-ferramenta O1, ainda exigem o registro do grau e da condição correspondentes. Aços-ferramenta para trabalho a frio podem priorizar, em proporções diferentes, boa tenacidade, alta dureza ou resistência à abrasão. O aço-ferramenta para trabalho a quente usado em matrizes de extrusão ou outras aplicações a quente precisa atender ao comportamento em altas temperaturas. Os graus M e T são usados em ferramentas de corte e matrizes de aço rápido, não em uma categoria universal de “usinagem mais rápida”. Para conhecer outras famílias de materiais, consulte o hub de materiais da Zhenling; ele não substitui uma norma específica para cada grau.
Recozido, pré-endurecido ou endurecido: escolha a sequência de usinagem
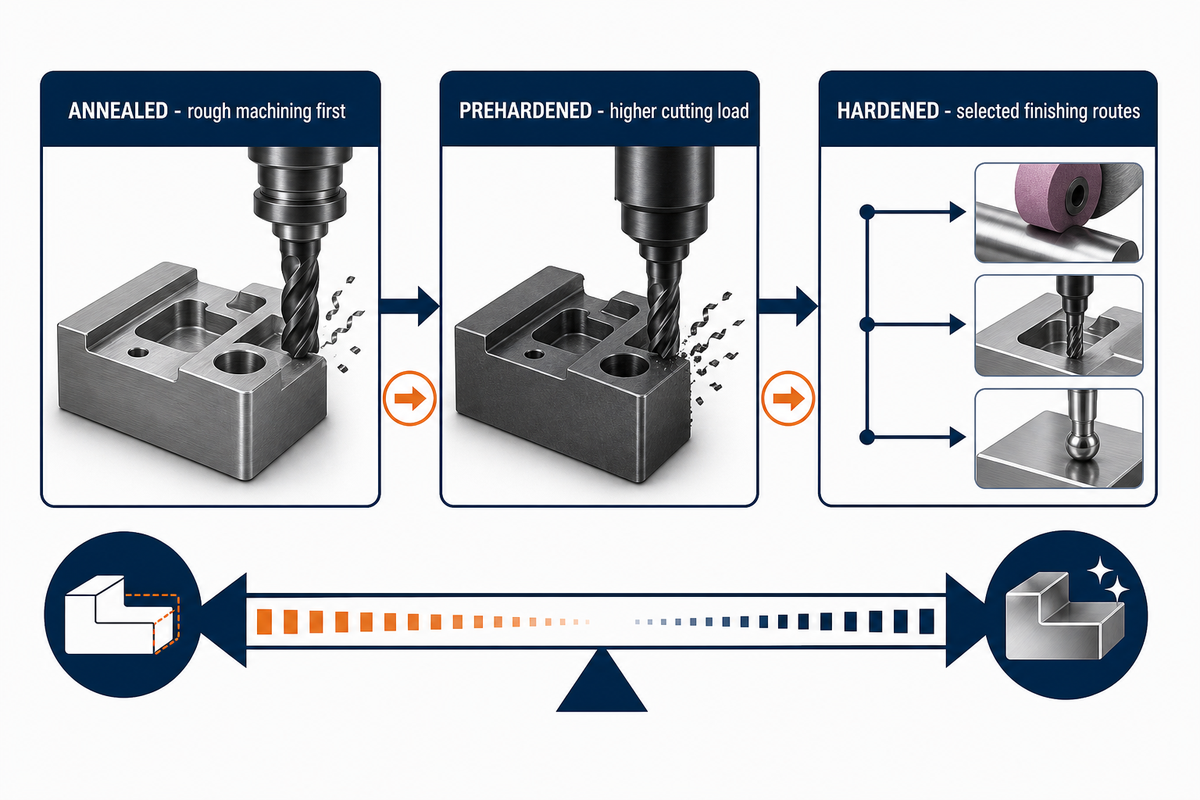
A condição de fornecimento e a condição desejada determinam a sequência de processo. O material bruto recozido pode permitir que a maior parte do desbaste seja feita antes do tratamento térmico. O aço para moldes pré-endurecido pode reduzir as etapas posteriores relacionadas à distorção, mas aumenta os esforços de corte. Para características específicas, o material endurecido pode exigir fresamento duro, retificação ou corte a fio. Nenhuma dessas sequências é automaticamente superior.[Escopo da ISO]
Uma sequência útil separa a remoção de material da restauração final. Primeiro, desbaste as áreas estáveis e acessíveis; preserve as referências geométricas e o sobremetal de acabamento onde se espera movimentação; execute as etapas térmicas especificadas; depois, recupere a forma, o acabamento superficial e as dimensões críticas com uma operação adequada à condição final. O alívio de tensões só deve fazer parte do plano quando houver respaldo na especificação do material, na geometria e na autoridade responsável pelo tratamento térmico.
Avalie as vantagens de remover mais material antes do endurecimento em relação ao risco de movimentação e retrabalho. Expressões como “excelente estabilidade dimensional”, “tenacidade e excelente estabilidade dimensional” ou “estabilidade durante o tratamento térmico” não definem o sobremetal. Para isso, são necessários dados do grau, da seção, da sequência térmica, da geometria e dos resultados de medição.
As orientações da ASM sobre distorção identificam o projeto, a composição, a condição inicial, o procedimento de usinagem e o tratamento térmico como fatores interdependentes. Também observam que a distorção pode ocorrer durante e depois do tratamento térmico. Essas evidências descartam a existência de um sobremetal universal. Elas não fornecem um valor substituto.
O mapa em 3 camadas: grau, condição e geometria
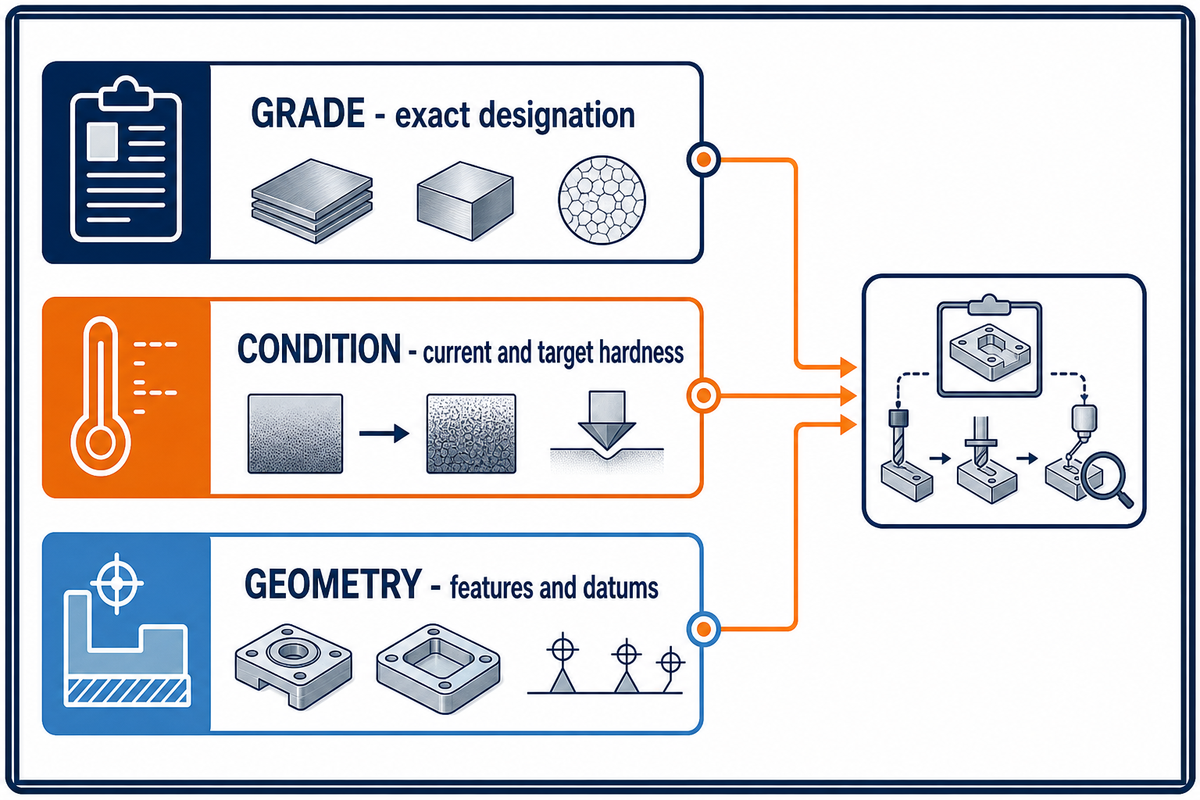
Este mapa em 3 camadas — grau, condição e geometria — é um método de planejamento, não uma norma publicada. A camada 1 define a identidade do material. A camada 2 estabelece as condições metalúrgicas atual e desejada. A camada 3 descreve as características geométricas que precisam ser criadas e verificadas. Escolha a sequência de processo somente quando as 3 camadas forem compatíveis.
- Na primeira camada, registre o grau do material: designação exata, especificação aplicável, forma do produto, requisitos de composição química ou certificação e quaisquer substituições aprovadas.[Escopo da ISO]
- Na segunda camada, registre a condição: recozido, pré-endurecido, normalizado, temperado e revenido, condição superficial, se aplicável, dureza atual, dureza desejada e histórico térmico.
- Camada da geometria: formato do material bruto, paredes finas, cavidades profundas, furos pequenos, superfícies interrompidas, cantos, alcance, estrutura de referências geométricas e características geométricas sujeitas a cargas em serviço.
Considere um inserto de D2 com uma cavidade profunda e uma parede estreita. A designação da família sugere um aço para trabalho a frio voltado à resistência ao desgaste, mas não determina se a parede deve ser acabada antes ou depois do endurecimento. Essa decisão também depende da dureza atual, da dureza desejada, da rigidez da parede, da movimentação durante o tratamento térmico, do raio do canto, do acesso para fixação da peça e de como a parede será inspecionada.
Este mapa se aplica a diferentes técnicas de usinagem e componentes de aço. Ele mantém as peças usinadas vinculadas à condição do material e à geometria funcional, em vez de reduzir a sequência a um nome de máquina.
Fresamento e torneamento CNC de aço-ferramenta: rigidez, engajamento e calor
O fresamento CNC e o torneamento não submetem a ferramenta de corte à mesma sequência de esforços. No torneamento, o engajamento pode ser contínuo, enquanto no fresamento a ferramenta entra e sai repetidamente do material. Características interrompidas, carepa, batimento, grande alcance, seções finas ou fixação fraca da peça podem transformar qualquer uma das operações em um problema de choque e controle térmico.
Nas máquinas de fresamento, o engajamento radial e axial, o diâmetro da fresa, o número de dentes, a trajetória da ferramenta, o balanço e a evacuação de cavacos determinam os esforços em cada aresta. No torneamento, a geometria da ponta, a profundidade de corte, o avanço, o apoio da peça, as superfícies interrompidas e o controle de cavacos alteram o contato. Sem conhecer essas condições, um valor de velocidade não pode ser transferido como evidência.
Um estudo revisado por pares sobre H13 relatou até 50% menos desgaste da ferramenta com torneamento-fresamento do que com torneamento convencional, na configuração testada. O comportamento da rugosidade superficial variou conforme a operação. Esse caso ajuda a considerar uma cinemática diferente, mas não garante que o torneamento-fresamento vá melhorar toda peça de H13.[Estudo sobre H13]
Segurança no uso de fluidos de usinagem: O líquido de refrigeração também exige controle da exposição. A OSHA recomenda consultar a ficha de dados de segurança do fornecedor, manter o fluido, limitar névoas e respingos e providenciar exaustão ou ventilação local adequada. Este guia não substitui uma avaliação de segurança específica da unidade fabril.
Ferramentas de corte e modos de desgaste do aço-ferramenta endurecido
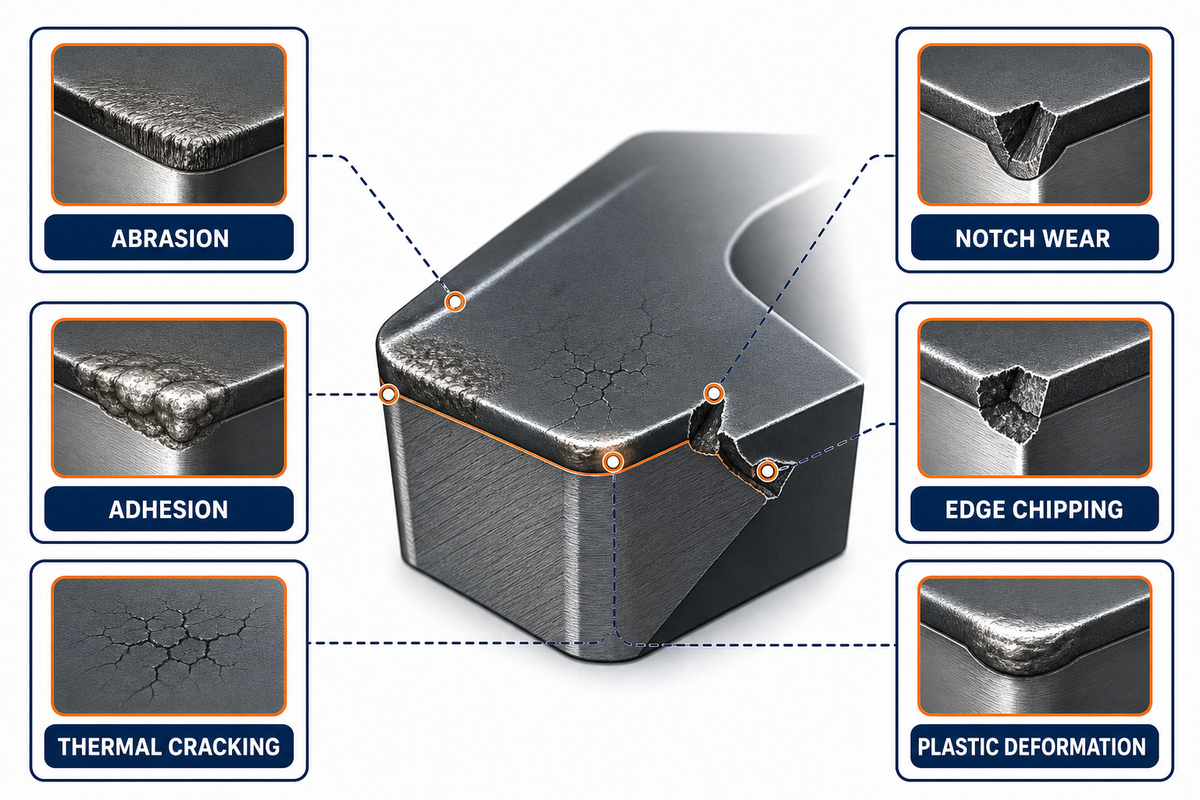
As ferramentas de corte para aço-ferramenta endurecido devem ser escolhidas de acordo com o mecanismo de desgaste esperado e o resultado exigido. Abrasão, adesão, trincas térmicas, desgaste de entalhe, lascamento da aresta e deformação plástica pedem respostas iniciais diferentes. As opções de metal duro, cerâmica e nitreto cúbico de boro também têm diferentes requisitos de estabilidade e tolerância a cortes interrompidos.
Comece pela operação e pelo modo de falha. O desgaste uniforme de flanco pode justificar um estudo controlado de vida útil da ferramenta. O lascamento da aresta aponta primeiro para interrupções, batimento, engajamento, impacto ou resistência insuficiente da aresta. O material aderido à ferramenta sugere outras condições de contato e temperatura. Problemas com rebarbas podem exigir mudanças na geometria da aresta ou no apoio, mesmo que o desgaste continue aceitável.
A dureza continua fazendo parte da decisão, mas não é o único fator. O experimento com D2 mencionado anteriormente constatou que uma ferramenta teve os melhores resultados em desgaste e custo, enquanto outra reduziu a altura das rebarbas. As orientações de fabricantes de ferramentas também alertam que aços-ferramenta com dureza Rockwell semelhante podem apresentar comportamentos diferentes na usinagem devido à composição e à adesão. As recomendações comerciais ajudam a definir uma faixa inicial; a comprovação depende de um teste controlado na configuração real.[Estudo sobre D2]
Fresamento duro, retificação ou eletroerosão a fio após o tratamento térmico
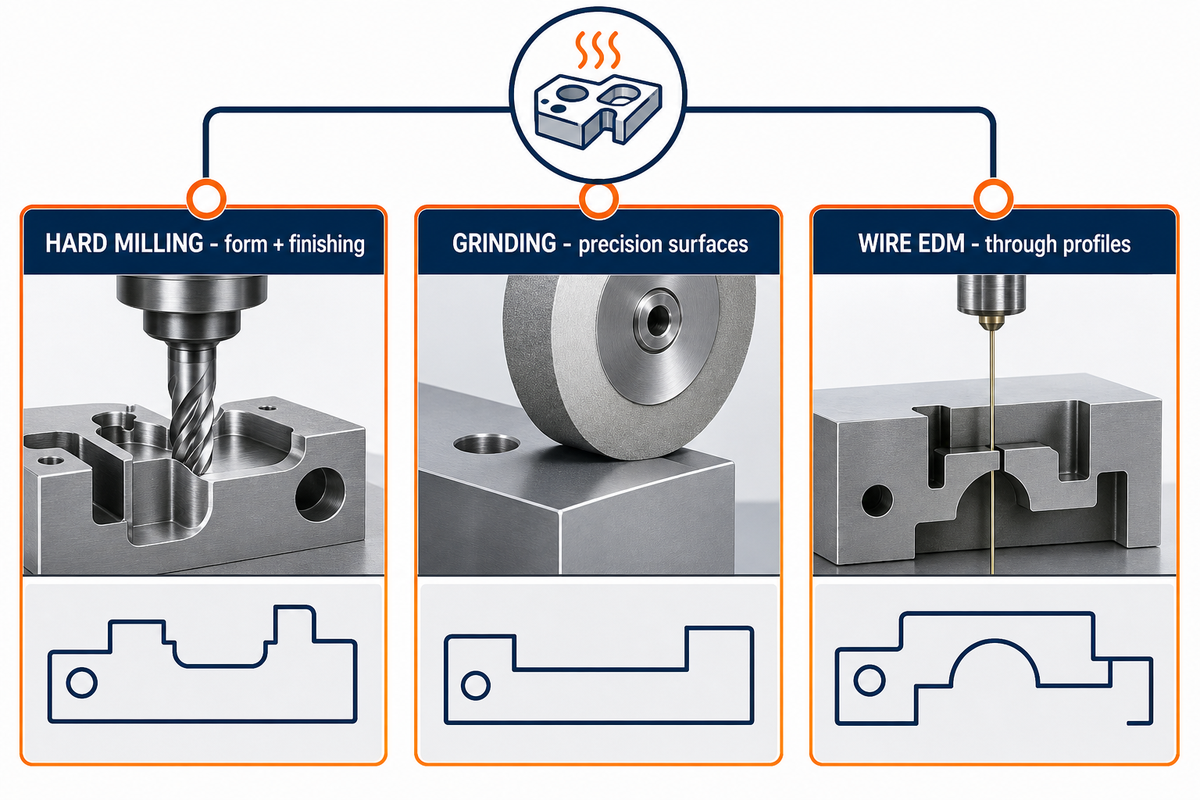
Após o tratamento térmico, escolha entre fresamento duro, retificação e eletroerosão a fio conforme a característica geométrica e a necessidade de verificação. O fresamento duro pode gerar a forma e fazer o acabamento em um sistema rígido e repetível. A retificação é adequada para muitas superfícies de precisão, mas traz riscos térmicos e subsuperficiais próprios. O corte a fio alcança perfis passantes, mas pode deixar uma camada afetada termicamente ou refundida.[Estudo sobre D2]
| Processo | Indicação principal | Ponto a verificar |
|---|---|---|
| Fresamento duro | Formas tridimensionais acessíveis em um sistema rígido e termicamente estável | Batimento, alcance, trajetória da ferramenta, raio do canto, vibração e integridade superficial |
| Retificação | Faces de precisão, diâmetros e características de acabamento consagradas | Queima, tensões residuais, trincas, condição do rebolo, dressagem e controle térmico |
| Eletroerosão a fio | Perfis passantes, fendas estreitas e materiais duros com baixa força de corte | Camada refundida, comportamento nos cantos, estratégia de passes de acabamento, furos de partida e aplicações sensíveis à camada refundida |
Em um caso publicado de corte fino, componentes selecionados de matrizes com 62–64 HRC passaram da eletroerosão e retificação manual para o fresamento duro somente depois que repetibilidade, rigidez, estabilidade térmica, batimento, apalpação, fornecimento de fluido de refrigeração e fixação modular foram projetados em conjunto. O caso mostra a importância de considerar o sistema como um todo, não de substituir processos como regra geral.
As cargas em serviço também precisam ser especificadas. Uma superfície visualmente lisa não comprova que uma característica geométrica crítica à fadiga, sensível a trincas, à camada refundida ou a tensões residuais seja aceitável. Quando esses riscos são relevantes, o desenho técnico ou o plano da qualidade precisa definir um método de verificação adequado e um critério de aceitação.
Planeje a distorção, o sobremetal, a integridade superficial e a medição
A distorção e o sobremetal de acabamento devem ser planejados em conjunto, mas não há justificativa para um sobremetal universal. O tamanho da seção, a assimetria, o encruamento prévio, a sequência de remoção, as tensões residuais, o apoio durante a usinagem, os dispositivos do tratamento térmico, a sequência de têmpera, o revenimento e as relações entre as características geométricas finais podem alterar o resultado.
Planeje por característica geométrica. Identifique as referências geométricas que precisam ser preservadas em cada preparação da máquina, as superfícies que servirão de base para a fixação posterior e as dimensões mais sensíveis a variações térmicas ou de tensão. Reserve sobremetal somente onde a operação de acabamento planejada tenha acesso e onde a remoção posterior não provoque um novo desequilíbrio. Sobremetais grandes e generalizados podem aumentar o calor e o tempo sem proteger a geometria crítica.
As condições de medição também fazem parte do mesmo plano. Um relatório do NIST de 2023 informa que a ISO 1:2022 especifica 20 °C como temperatura de referência padrão para especificação geométrica de produtos e verificação. Isso não significa que toda peça atinja essa temperatura instantaneamente. Ainda é preciso especificar o aquecimento da máquina, a condição térmica da peça, a influência do dispositivo de fixação, a capacidade do instrumento, a amostragem, a realização das referências geométricas e a incerteza de medição.Relatório do NIST
4 verificações de calor e desgaste antes de alterar o processo
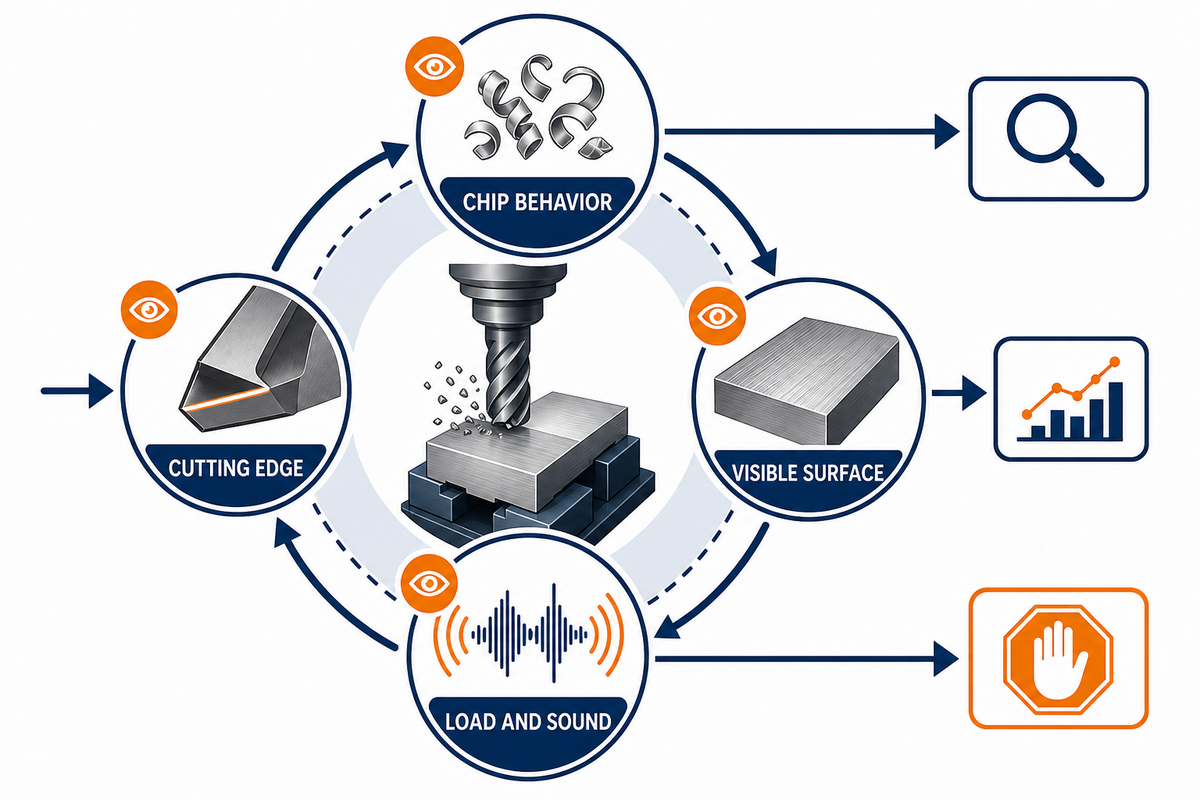
4 verificações observacionais podem orientar a próxima medição: comportamento dos cavacos, condição da aresta de corte, sinais visíveis na superfície e carga ou ruído da máquina. Elas não formam um sistema de diagnóstico. O objetivo é evitar mudanças aleatórias de parâmetros e identificar quando inspecionar, medir, revisar a preparação da máquina ou interromper o processo.
- Comportamento dos cavacos: Observe a evacuação, o recorte, o emaranhamento, as mudanças de cor e as variações repentinas. A cor do cavaco, sozinha, não determina a temperatura do material, pois a geometria, a velocidade, o engajamento e a oxidação também influenciam essa condição.
- Aresta de corte: Diferencie o desgaste gradual de flanco de lascamento, desgaste de entalhe, material aderido, perda do revestimento ou dano catastrófico. Fotografe ou meça em intervalos controlados.[Estudo sobre D2]
- Superfície visível: Verifique mudanças de textura, manchas, rebarbas, rasgos, marcas de vibração e alterações inesperadas de cor. Mesmo um bom acabamento superficial não descarta camada branca, tensões residuais, microtrincas ou alterações metalúrgicas.
- Carga e ruído: Compare a carga do eixo-árvore, o torque, a vibração ou o ruído com uma referência estável conhecida. Uma mudança brusca pode justificar uma parada controlada, mas o ruído específico da máquina e a filtragem do sistema de controle limitam a interpretação.
O monitoramento com instrumentos pode ir muito além. Por exemplo, a patente US12269137B2 descreve sinais de força, vibração, deformação, acústica, torque, infravermelho e temperatura processados com métodos de aprendizado de máquina. A patente está atribuída à Kennametal Inc.; é uma evidência de terceiros sobre o panorama tecnológico, não uma tecnologia da Zhenling nem uma comprovação de que a observação manual consiga diagnosticar o desgaste.
Quando as orientações de engenharia precisam considerar o desenho técnico
As orientações gerais deixam de bastar quando a sequência depende de informações ainda não resolvidas no desenho técnico. O grau exato, a norma aplicável, a dureza de fornecimento, o tratamento térmico desejado, as referências geométricas, as características finas ou interrompidas, as cargas em serviço, as superfícies críticas, o método de inspeção e os critérios de aceitação alteram a resposta. Nesse ponto, é preciso passar da orientação a uma análise controlada da peça.
Um conjunto útil de informações para essa análise especifica o material e a condição, identifica as características críticas para a função, indica as dimensões anteriores e posteriores ao tratamento, define as relações entre as referências geométricas, identifica as verificações superficiais ou subsuperficiais exigidas e registra eventuais restrições de processo aprovadas. Também deve indicar a temperatura de medição, os requisitos de amostragem e a incerteza, quando afetarem a aceitação.
| Informação do desenho técnico | Escopo da referência | Registrar antes da análise |
|---|---|---|
| Designação | Norma aplicável | Grau exato e edição aplicável |
| Forma do produto | Registro do material | Barra, chapa, bloco ou peça bruta fornecida |
| Condição de fornecimento | Registro de fornecimento | Recozido, pré-endurecido ou outra condição especificada |
| Dureza atual | Registro do ensaio | Escala, método e local de medição |
| Condição desejada | Desenho técnico ou autoridade responsável pelo tratamento térmico | Dureza exigida e sequência térmica aprovada |
| Geometria crítica | Desenho técnico | Referências geométricas, paredes finas, cavidades e interrupções |
| Cargas em serviço | Autoridade de projeto | Superfícies sujeitas a carga e características sensíveis à integridade |
| Sequência de acabamento | Plano de processo | Operações anteriores e posteriores ao tratamento |
| Base da inspeção | Desenho técnico ou plano da qualidade | Método, amostragem, temperatura e incerteza |
Este é o único ponto em que o guia educativo direciona para uma página de serviço comercial. Se você tem um desenho técnico específico, uma condição de dureza e um requisito de inspeção, a página de serviço de usinagem CNC de aço-ferramenta da Zhenling explica como funciona a análise do desenho e a solicitação de orçamento. O link serve para uma avaliação específica da peça; ele não transforma o guia em um artigo sobre solicitação de cotação ou seleção de fornecedores.
A decisão principal
Não pergunte qual aço-ferramenta é “fácil” de usinar sem considerar o contexto. Pergunte quais grau, condição, geometria, operação, risco em serviço e plano de medição precisam funcionar em conjunto. Essa pergunta permite definir uma sequência de usinagem justificável e identificar quando é necessária uma análise específica do desenho técnico.
Perguntas frequentes
É difícil usinar aço-ferramenta?
A usinagem de aço-ferramenta pode ser exigente, mas, em condições controladas, sua usinabilidade depende mais do grau, da condição, da dureza, da geometria e da preparação da máquina do que apenas do nome da família.
O material bruto recozido pode ser usinado com ferramentas de corte convencionais, enquanto o material pré-endurecido ou endurecido reduz a janela de condições estáveis e aumenta a importância da rigidez, do batimento, do engajamento, da preparação da aresta e do controle térmico. Uma grande quantidade de carbonetos abrasivos, cortes interrompidos, paredes finas ou grande alcance podem ser tão importantes quanto a dureza. Use um ponto de partida específico para o grau e a operação e, em seguida, valide-o na configuração real.
Qual é a diferença entre o aço 4140 e o aço-ferramenta?
O aço-liga cromo-molibdênio AISI 4140, por sua vez, pertence a uma categoria diferente dos aços-ferramenta, que são famílias desenvolvidas para aplicações em ferramentas, matrizes, moldes e serviços que exigem resistência ao desgaste, ao impacto ou à perda de dureza em altas temperaturas, conforme diferentes normas de materiais.norma SAE
Essas categorias se sobrepõem em alguns objetivos de propriedades, mas não são classificações intercambiáveis. Os resultados obtidos com 4140 não devem ser usados como prova direta para aço-ferramenta D2, A2, H13, O1 ou S7. A comparação ainda depende da especificação aplicável, do estado do tratamento térmico, da dureza, da forma do produto e dos requisitos de serviço. A mesma dureza não elimina diferenças de composição química, microestrutura, inclusões, carbonetos, tenacidade ou revenimento. Trate as evidências sobre 4140 como evidências específicas do 4140, a menos que uma autoridade qualificada em materiais e o desenho técnico estabeleçam uma substituição válida. Qualquer substituição proposta também deve preservar a temperabilidade, a resposta à fadiga, o comportamento ao desgaste, a resposta da seção e os critérios de inspeção exigidos. Testes de usinagem podem mostrar se uma preparação da máquina corta um corpo de prova; por si só, não podem comprovar que o material substituto terá o mesmo desempenho em serviço.
Qual é o melhor aço-ferramenta para usinagem?
Não existe um aço-ferramenta ideal para usinagem sem considerar a função exigida, a condição de dureza, a geometria, a sequência de operações e o plano de aceitação de uma peça e aplicação específicas.
Graus que são fáceis de usinar no estado recozido podem não atender aos requisitos de resistência ao desgaste, ao impacto, ao trabalho a quente, à estabilidade dimensional, à resistência à corrosão ou à vida útil. Comece pela função da peça e pelos requisitos do material definidos na especificação aplicável; depois, determine quais características geométricas podem ser produzidas antes do tratamento térmico e quais precisam ser recuperadas posteriormente. A usinabilidade é um dos critérios de seleção, mas não substitui a especificação completa.
É possível usinar aço por CNC?
Sim. Máquinas CNC podem usinar muitos materiais de aço, inclusive aço-ferramenta, desde que a máquina, a ferramenta, a preparação e o processo sejam compatíveis com a condição do material e a característica geométrica desejada.
Verifique se a máquina CNC específica oferece rigidez suficiente, comportamento adequado do eixo-árvore, suporte para fixação da peça, acesso da ferramenta, refrigeração ou controle de cavacos e capacidade de medição compatíveis com a característica geométrica e a dureza envolvidas. Torneamento, furação, fresamento CNC, fresamento de materiais endurecidos, retificação e corte a fio atendem a diferentes etapas da sequência de operações.
Referências e fontes
- ASTM A681-24: Especificação padrão para aços-ferramenta ligados ASTM International
- SAE AMS6395K: Aço 4140 de qualidade aeronáutica SAE SAE International, 2025
- ISO 4957:2018 Aços-ferramenta International Organization for Standardization
- Controle da distorção em aços-ferramenta ASM International
- Torneamento-fresamento em alta velocidade de aço-ferramenta H13 Lubricants, 2025
- Comparação de ferramentas de corte para AISI D2 a 60 HRC The International Journal of Advanced Manufacturing Technology, 2026
- Fluidos para usinagem de metais: avaliação da exposição Occupational Safety and Health Administration
- NIST IR 8470: Faixa de temperatura de ensaio para corpos de prova Charpy certificados pelo NIST National Institute of Standards and Technology, 2023
- Fresamento de materiais endurecidos substitui a retificação manual no acabamento de componentes de matrizes Modern Machine Shop
- Patente US12269137B2 sobre monitoramento do desgaste de ferramentas Atribuída à Kennametal Inc.
Por que este guia estabelece limites claros
A Shanghai Zhenling fabrica componentes metálicos fora de padrão com base em desenhos técnicos e amostras dos clientes. Este guia transforma dúvidas recorrentes sobre condição do material, tratamento térmico, geometria e inspeção em um roteiro educativo para a tomada de decisões; ele não afirma que exista um parâmetro universal, um resultado garantido ou um caso de aço-ferramenta verificado de forma independente. As informações sobre a empresa foram fornecidas para este projeto; as alegações técnicas são atribuídas às fontes terceirizadas listadas.






