Entre em contato com a Zhenling

Serviços de anodização de peças usinadas de alumínio sob medida
Transforme seu desenho técnico, liga metálica, indicação de acabamento, áreas de mascaramento, faces com exigência estética e critérios de inspeção em um plano pronto para cotação de peças de alumínio sob medida. As consultas sobre serviços de anodização devem incluir liga metálica, tipo e espessura do revestimento, cor, selagem, mascaramento, compensação dimensional e amostra de aceitação. Considere a capacidade e os prazos provisórios. As condições por escrito devem identificar a sequência de operações analisada, os limites, os registros e as premissas para a liberação das peças.
-
Análise do desenho técnico
Revisão, liga metálica e características geométricas críticas
-
Acabamento definido
Tipo, classe, cor e aparência desejada
-
Requisitos críticos
Ajustes, roscas, contatos e áreas de fixação
-
Requisitos de aceitação
Documentos de inspeção e do pedido
-
Modelo de processamento
Responsabilidade e local de produção confirmados na cotação por escrito
-
Solicitação de cotação comparável
Menos premissas divergentes entre cotações
-
Ajuste preservado
Planejamento do acabamento antes da aceitação final
-
Pronto para exportação
Necessidades de embalagem e documentação definidas antes da liberação
Reduza os riscos da anodização antes de iniciar a produção das suas peças de alumínio
Planeje a anodização antes que uma dimensão final ou superfície com exigência estética se torne motivo de rejeição. Nesse processo eletroquímico, uma camada de óxido de alumínio se forma a partir do metal de base; por isso, o estado da liga metálica, o pré-tratamento, o contato elétrico, o mascaramento, o crescimento do revestimento e as decisões de selagem podem afetar o ajuste, a aparência e a resistência à corrosão, em vez de se comportarem como um revestimento sem efeito sobre as dimensões.
Fator de risco 01
Premissa incorreta sobre a liga metálica
A cor correspondia à de uma amostra, mas variou quando a liga metálica ou o pré-tratamento mudou. O grau do material, a têmpera, o lote de origem e a condição da superfície devem entrar na análise.
Fator de risco 02
Crescimento não previsto
O desenho técnico passou pela inspeção de usinagem, mas a peça ainda foi reprovada após a anodização. Um furo, uma rosca ou um ajuste de acoplamento pode ser afetado em mais de uma superfície.
Fator de risco 03
Áreas sem mascaramento previsto
Precisamos de instruções de mascaramento, tamponamento e fixação antes de preparar uma cotação confiável para o acabamento. Áreas de contato e vedação não identificadas podem exigir retrabalho.
Fator de risco 04
Conflito na fixação
Um ponto necessário de contato elétrico pode deixar uma marca visível. É preciso escolher um local aceitável antes de definir os critérios de aceitação estética.
Fator de risco 05
Critérios de aparência vagos
Uma superfície com exigência estética pode ser mecanicamente aceitável e, ainda assim, ser rejeitada pela aparência. É preciso acordar a referência de cor, a textura, as superfícies relevantes e a iluminação usada na inspeção.
É comum presumir que a anodização vem depois do trabalho de engenharia propriamente dito. Na realidade, a causa de muitas falhas posteriores é um desenho técnico que define a peça usinada, mas deixa as características geométricas sensíveis ao acabamento, os limites de aparência e as evidências de aceitação sujeitos a interpretações.
Desenho técnico
Confirme a revisão, a liga metálica e as características geométricas importantes para o uso final.
Análise dos requisitos
Esclareça as referências de tipo, classe, acabamento e norma.
Identificação dos riscos
Marque as áreas de mascaramento e fixação, os ajustes, as roscas e as faces com exigência estética.
Sequência de operações de acabamento
Confirme a sequência de operações específica do pedido e as amostras necessárias.
Plano de inspeção
Acorde o que será medido, registrado e aceito.
Pronto para análise do acabamento
- A revisão mais recente do desenho técnico e a liga metálica de alumínio estão identificadas.
- As características geométricas críticas estão claramente identificadas como requisitos anteriores ao acabamento ou requisitos finais.
- As restrições de mascaramento, tamponamento, contato elétrico e marcas de fixação estão indicadas.
- A cor, a textura e as características geométricas com exigência estética têm critérios de aceitação referenciados ou acordados.
- Os relatórios, certificados, requisitos de embalagem e condições de entrega necessários estão listados.
As perguntas frequentes do Aluminum Anodizers Council explicam por que a liga metálica, as condições do processo, o mascaramento e os dois lados de um furo contribuem para a alteração dimensional. Zhenling Metal prioriza a análise de riscos em sua cotação de acabamento de metais, mas os limites exatos do processo e o plano de aceitação dependem de análise de engenharia.
Escolha a especificação de anodização adequada para suas peças de alumínio
A designação do acabamento nem sempre basta para liberar a produção, pois o tipo, a classe, a espessura, a aparência e a aceitação podem exigir compromissos diferentes. Segundo a visão geral do Aluminum Anodizers Council sobre a MIL-PRF-8625, essa norma define seis tipos de revestimento e duas classes; o Tipo II usa ácido sulfúrico, o Tipo III é a anodização dura, a Classe 1 não recebe corante e a Classe 2 recebe corante.
Critério de decisão
Critérios de seleção do Tipo II
Limites do Tipo III nesta página
O que deve constar no pedido
Designação da especificação
Anodização sulfúrica Tipo II
Anodização dura Tipo III
Especificação identificada e revisão vigente, quando exigidas
Classe
Classe 1 sem corante ou Classe 2 com corante, conforme a norma militar citada
A classe ainda depende dos requisitos de compra
Critérios de classe, cor e aparência
Indicação da espessura
1 mil equivale a 0.001 polegada, aproximadamente 25 μm; isso é uma conversão de unidades, não a faixa padrão da Zhenling
Espessura e tolerância exigidas, se aplicável
Decisão principal
Finalidade protetiva ou decorativa, com análise das dimensões e da aparência
Necessidades ligadas à resistência ao desgaste ou à anodização dura exigem uma análise detalhada à parte
Aplicação, superfícies críticas e evidências de ensaio
Escopo do assunto
Abordado nesta página geral de serviços de anodização de alumínio
Consulte os serviços de anodização dura para conhecer os critérios de decisão específicos do Tipo III
Não presuma a disponibilidade com base em uma tabela comparativa
Distinga as designações de processo das evidências exigidas na compra
Nas pesquisas de compradores, a expressão de marketing “ampla variedade” costuma aparecer junto de muitos termos de acabamento de alumínio. Essas expressões ajudam a orientar a busca, mas, por si só, não comprovam a disponibilidade do processo, sua adequação à aplicação nem a aceitação do pedido.
Grupo de termos
Termos que você pode encontrar
O que incluir na solicitação de cotação
Processo de anodização
Anodização Tipo II, anodização dura, ácido sulfúrico, ácido crômico ou anodização com ácido crômico
Informe o tipo e a classe aplicáveis, a revisão vigente da especificação e as evidências exigidas, sem tratar todos os processos à base de ácido como equivalentes.
Acabamento relacionado
Conversão por cromato, revestimento de conversão, filme químico, passivação e outros revestimentos industriais
Não substitua a anodização por esses processos sem uma análise de engenharia da função, do substrato e das especificações exatas.
Resultado de desempenho
Óxido protetor, resistência ao desgaste, condutividade, maior durabilidade, desempenho duradouro em serviço, acabamentos resistentes à corrosão e longa vida útil
Converta cada resultado em um requisito mensurável, um local de aplicação, um plano de amostragem ou um ensaio aplicável.
Resultado estético
Aparência desejada, aparência estética, correspondência de cor, anodização de alta qualidade ou acabamento de alta qualidade
Defina as superfícies relevantes, as condições de observação, as amostras-limite e a variação aceitável.
Designação da peça ou do mercado
Alumínio e suas ligas metálicas, componentes de alumínio, peças metálicas, tubos, setor automotivo, setor naval ou áreas com marcação a laser
Identifique a liga metálica, a têmpera, a geometria, as condições de serviço e as operações posteriores ao acabamento; uma designação de mercado não comprova compatibilidade.
Alegação do fornecedor
Alto volume, especialização, serviço de qualidade, soluções de acabamento, soluções de acabamento de metais, diversas opções de acabamento de alumínio ou solução completa
Peça os limites do processo, a base da capacidade declarada, as evidências de inspeção e o escopo da cotação que sustentam a alegação.
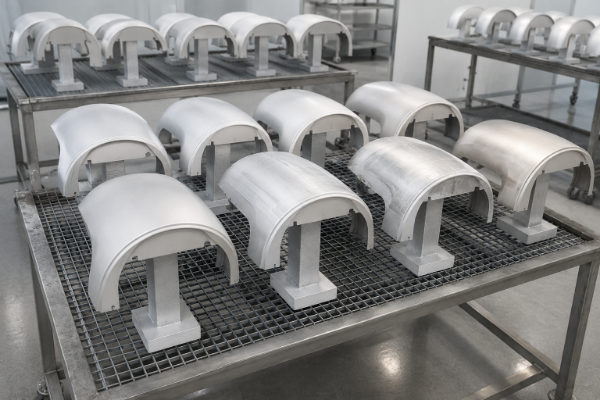
01 Compatibilize a liga metálica e a têmpera
A resposta à anodização do alumínio e a durabilidade dependem da composição química da liga metálica, da têmpera, do lote de origem, dos processos de fabricação anteriores e do ambiente real de serviço. Um acabamento aprovado para uma condição de material não se torna automaticamente uma referência de cor ou textura válida para outra.
- Informe a liga metálica e a têmpera.
- Identifique se a peça é fundida, feita de tarugo ou chapa, soldada ou usinada.
- Sinalize lotes mistos quando a correspondência estética for importante.
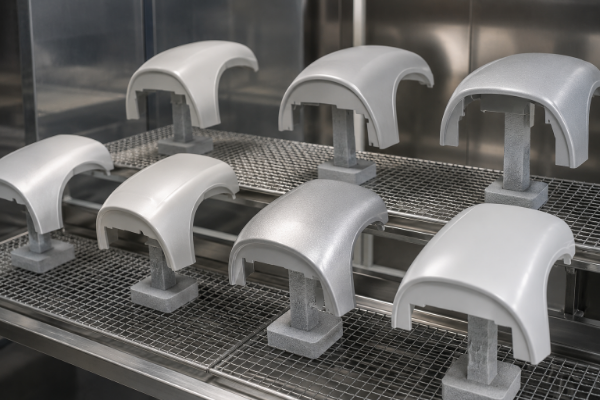
02 Controle o pré-tratamento
A preparação da superfície altera sua aparência inicial antes do início da anodização colorida. Marcas de processos mecânicos, a resposta ao ataque químico, as áreas soldadas e sinais de manuseio anterior podem continuar visíveis ou causar diferenças de aparência.
- Especifique se a aparência desejada é fosca, brilhante ou texturizada.
- Defina as superfícies com exigência estética relevante.
- Acorde se uma amostra-limite determinará a aceitação.
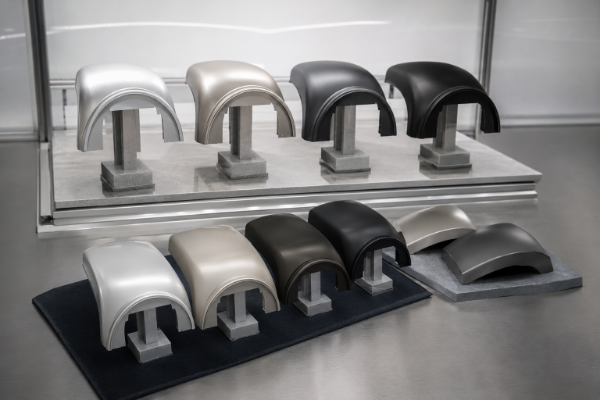
03 Defina um método de aceitação da cor
O alumínio anodizado preto, o alumínio anodizado sem corante e outras cores de alumínio anodizado não devem ser comprados apenas pelo nome da cor. A aceitação exige uma referência, condições de observação, variação permitida e uma regra de comparação entre lotes.
- Forneça uma amostra física, se houver.
- Mantenha a liga metálica e o pré-tratamento consistentes.
- Defina quais superfícies serão avaliadas.
Ponto de verificação da escolha
O Tipo II ou o Tipo III frequentemente se torna a referência padrão para todo o acabamento, mas essa escolha também afeta a compatibilidade da liga metálica, o pré-tratamento, a espessura, as restrições dimensionais, a cor, a selagem e as evidências exigidas.
Não sabe se o desenho técnico traz detalhes suficientes sobre o acabamento?
Proteja ajustes, roscas e superfícies com exigência estética antes do acabamento
Uma peça pode estar dentro das dimensões antes do acabamento e, ainda assim, travar, perder continuidade elétrica ou não atender aos padrões estéticos após a anodização, pois o crescimento do óxido altera a superfície do alumínio em relação à condição usinada. É arriscado presumir que todas as dimensões são inspecionadas na mesma etapa.
O boletim de especificações do AAC relaciona liga metálica, têmpera, acabamento mecânico, pré-tratamento, tipo de acabamento, espessura e inspeção ao resultado desejado. A conversão de 1 mil para 0.001 polegada, ou cerca de 25 μm, ajuda a interpretar especificações, mas não serve de base para divulgar uma compensação universal pelo crescimento do revestimento da Zhenling Metal.
“Não tratamos a anodização como o último item de uma cotação. Se um ajuste, uma face de contato ou uma área com exigência estética for importante, isso deve constar no desenho técnico antes da análise do acabamento.”
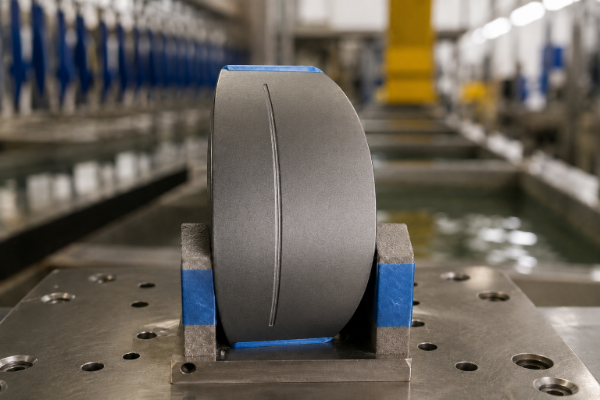
Etapas de controle das dimensões críticas
Deslize / Role ➔1
Roscas
- Marque as roscas internas e externas.
- Confirme a estratégia de mascaramento, tamponamento ou tratamento após o acabamento.
- Verifique o ajuste funcional final pelo método acordado.
2
Furos de precisão
- Marque o diâmetro e a profundidade dos furos.
- Confirme os requisitos dimensionais anteriores ao acabamento e os requisitos finais.
- Verifique o local da medição e a etapa de aceitação.
3
Ajustes de acoplamento
- Marque eixos, cavidades e faces de localização.
- Confirme qual interface receberá o revestimento.
- Verifique o requisito de folga ou interferência na montagem.
4
Faces de vedação
- Marque as áreas de contato de juntas, anéis O-ring e fluidos.
- Confirme os limites do mascaramento e as transições nas bordas.
- Verifique a condição da superfície após o acabamento.
5
Contatos elétricos
- Marque as áreas de aterramento e condução elétrica.
- Confirme as áreas que devem permanecer em metal sem revestimento.
- Verifique se o local de contato permanece exposto conforme o pedido.
6
Faces com exigência estética
- Marque as principais superfícies visíveis.
- Confirme as restrições de orientação das marcas superficiais, textura, cor e fixação.
- Verifique a aparência em relação à referência acordada.
7
Pontos de fixação
- Marque os locais permitidos para contato elétrico.
- Confirme as consequências para a aparência e a função.
- Verifique se as marcas ficam dentro da área aprovada.
8
Características geométricas cegas
- Marque os furos cegos, as cavidades e a geometria que pode reter fluido.
- Confirme as restrições de drenagem, limpeza e mascaramento.
- Verifique a aceitação do acabamento no local indicado.
9
Bordas e superfícies mistas
- Marque as arestas vivas, soldas e transições.
- Confirme a preparação e os critérios de aparência.
- Verifique se não restam premissas implícitas na solicitação de cotação.
Controle da usinagem ao acabamento, do protótipo à produção
O preço unitário pode parecer baixo até que se considerem a seleção de peças, o retrabalho e o frete de reposição. O custo total aumenta quando a oficina de usinagem, a operação de anodização e o processo de embalagem seguem revisões ou critérios de aceitação diferentes, permitindo que uma peça passe pela inspeção de usinagem, mas falhe depois na montagem ou nos ensaios.
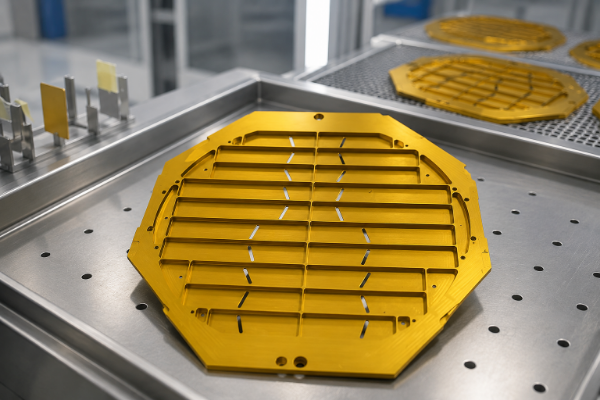
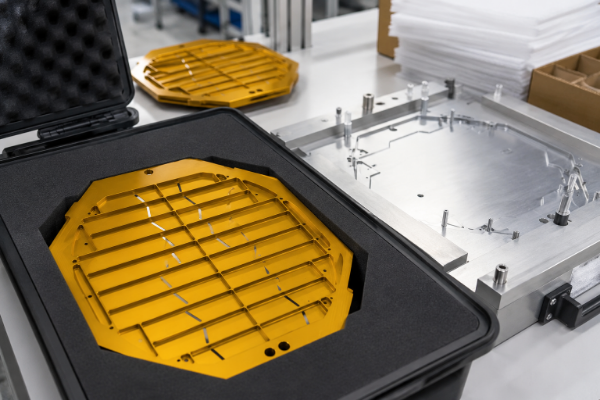
Cadeia de controle da usinagem ao acabamento
01
Análise do desenho técnico
Reúna a liga metálica, a revisão, a indicação de acabamento, as características geométricas críticas e as áreas com exigência estética em um único conjunto de requisitos.
02
Usinagem antes do acabamento
Separe as dimensões a obter na usinagem dos requisitos finais e sinalize as condições de superfície ou borda que afetam o acabamento.
03
Planejamento do acabamento
Defina tipo, classe, cor, mascaramentos, tampões, contatos de fixação e evidências de inspeção antes da liberação.
04
Protótipo ou amostra
Use uma amostra, uma primeira peça ou uma referência acordada quando a incerteza dimensional ou estética justificar.
05
Produção
Mantenha a identificação do lote, os requisitos aprovados, os pontos de inspeção e as decisões sobre alterações vinculados ao pedido.
06
Embalagem e exportação
Proteja as superfícies relevantes e alinhe etiquetas, registros e manuseio da remessa aos requisitos de compra.
A Zhenling fornece ou coordena a anodização de peças sob medida feitas a partir de desenhos técnicos ou amostras. A cotação por escrito confirma a responsabilidade pelo processamento, o local de produção, os controles dos banhos, a faixa do processo, a inspeção, os relatórios, a capacidade e as transferências de responsabilidade para o pedido enviado, sem afirmar que a execução ocorre internamente nem atribuir credenciais a um processador específico.
Por que a cadeia de controle importa
A FAR 46.105 atribui aos contratados a responsabilidade pelo controle de qualidade, pela verificação da conformidade dos fornecedores, pelas evidências de conformidade contratual, pelos desenhos de fabricação e suas alterações, pelos ensaios, pelo armazenamento, pela preservação e pela embalagem. Ela não descreve o sistema de processos da Zhenling; apenas ilustra por que o controle de revisões e a continuidade da responsabilidade são importantes.
Esclareça as questões em aberto
Protótipo
Libere a menor quantidade viável para testar os critérios dimensionais, estéticos e documentais acordados. Registre o que mudar antes do próximo pedido, em vez de depender de lembranças informais sobre uma amostra.
Fixe os critérios aceitos
Produção
Mantenha alinhados o desenho técnico, a liga metálica, o requisito de acabamento, a referência de cor e o plano de inspeção. Uma alteração em qualquer um deles pode exigir uma nova decisão sobre o acabamento.
Defina o tratamento das ocorrências
Não conformidade
Um requisito de “nenhuma peça rejeitada” pode transformar a responsabilidade pouco clara pelo refugo em risco comercial. Os requisitos de compra devem definir quem avalia a condição no recebimento, os defeitos de acabamento, a autorização para retrabalho e as evidências de substituição.
A anodização interna nem sempre é melhor que um modelo consolidado de controle de fornecedores externos; o diferencial é um fluxo de responsabilidades compartilhado que mantém os requisitos em vista. Se você também precisa de usinagem complexa, analise o acabamento esperado junto com os serviços de fresamento CNC ou a usinagem CNC de 5 eixos antes de fixar a geometria.
Analise o desenho técnico, o acabamento e a inspeção em uma única revisão.
Envie a documentação do projeto →Verifique a qualidade do revestimento e a documentação do pedido
Um certificado da empresa não garante necessariamente que uma especificação de anodização específica, uma aprovação de processo ou um relatório de ensaio se aplique à sua peça. O risco surge quando a reputação impecável de um fornecedor vem acompanhada de um pedido de compra que não especifica a revisão, o método de aceitação, a rastreabilidade ou o certificado exigido.
Desenho técnico e revisão
Definição exata do produto que rege o pedido
Requisito de acabamento
Tipo, classe, cor, espessura e exceções, se aplicáveis
Evidências de aceitação
Método, local, resultado e tratamento acordados
Identificação do lote
Nível de rastreabilidade solicitado para o pedido
Reúna as evidências de qualidade específicas do pedido
Item de evidência
Por que o comprador pode solicitá-lo
O que confirmar antes da liberação
Revisão do desenho técnico e indicação de acabamento
Evita a inspeção com base em uma definição obsoleta do produto
Necessário em toda cotação com requisitos controlados
Aceitação de amostra ou primeira peça
Alinha as expectativas estéticas ou dimensionais antes de um lote maior
Use quando o risco do projeto justificar
Método e resultado da medição de espessura
Vincula um requisito de revestimento especificado a uma medição
Confirme o método, o local e a necessidade de relatório
Critérios de aparência e cor
Distingue a aceitação visual da inspeção puramente mecânica
Defina as superfícies relevantes e a referência
Certificado de conformidade
Atesta que a remessa atende aos requisitos de compra acordados
Confirme os campos, a assinatura e o vínculo com a remessa
Rastreabilidade do lote
Apoia a investigação quando a variação do material ou do lote é relevante
Informe o nível de detalhamento exigido
Condição ou ensaio de selagem
Avalia a qualidade da selagem quando exigida pela especificação
Confirme a aplicabilidade; nem todo método é adequado para todo revestimento
Aprovação do processador ou do cliente
Alguns pedidos de setores regulamentados restringem processos especiais ou fontes de fornecimento
Verifique se a aprovação está vigente para o pedido específico
Norma e revisão vigente
Evita que um número conhecido oculte um requisito obsoleto
Indique a revisão aplicável no pedido de compra ou no desenho técnico
Tratamento de não conformidades
Controla as decisões de retrabalho, uso no estado em que se encontra, refugo e substituição
Acorde quem tem autoridade para decidir antes que ocorra um desvio
Embalagem e identificação
Protege as faces com exigência estética e vincula as evidências da remessa às peças
Defina as etiquetas e a proteção das superfícies
A cláusula de qualidade JPL QC02f é um exemplo de pedido com controle rigoroso que exige um certificado assinado, vinculado ao número do pedido de compra, ao número e à revisão da peça, à quantidade, aos números de série e aos números de lote ou corrida de material. Trata-se de uma evidência específica do pedido, não de um pacote padronizado fornecido com toda peça anodizada comercial.
Nível da empresa
Contexto das credenciaisO histórico da empresa, o porte da fábrica e as certificações gerais descrevem o fornecedor. Zhenling Metal não afirmará que credenciais CE ou ASME certificam a anodização, um ensaio de revestimento ou um processo especial sem documentos que comprovem esse escopo.
Nível do pedido
Evidências de conformidadeO pedido de compra determina quais desenho técnico, revisão, indicação de acabamento, ensaio, certificado e registro de rastreabilidade são relevantes. Uma credencial geral não substitui essas condições específicas da peça.
Nível do método
Limites de aplicabilidadeA ASTM B680-24 descreve um ensaio destrutivo da qualidade da selagem e estabelece exclusões, incluindo revestimentos duros e certos tratamentos de selagem. O nome de um método, por si só, não comprova que ele se aplica ao seu acabamento.
Verificação da selagem e da revisão
Consulte o registro oficial da DLA ASSIST referente à MIL-PRF-8625 para confirmar a situação do documento. Se um pedido do setor aeroespacial ou de outro setor regulamentado citar essa especificação, confirme se o processador, os métodos de ensaio e os registros exigidos estão atualizados e são adequados; não presuma que apenas a indicação de acabamento seja suficiente.
Entenda o que determina o custo e o prazo da anodização
O menor preço unitário não representa necessariamente o menor custo total do projeto, pois o frete de reposição, o refugo, o retrabalho, a seleção de peças e as falhas na montagem podem ficar fora do item de processamento. Uma cotação que inclui mascaramento, aceitação estética, ensaios e embalagem protetora não é comparável a outra que pressupõe um acabamento básico.
Dados da peça
Material e geometria- Liga metálica, têmpera e condição inicial da superfície
- Tamanho e formato da peça, características geométricas profundas e drenagem
- Soldas, bordas, furos cegos e áreas com diferentes exigências estéticas
Dados do acabamento
Especificação e aparência- Tipo, classe e requisito de revestimento específico do pedido
- Mascaramento, tamponamento e contatos de fixação permitidos
- Cor, textura, amostra-limite e critérios de comparação entre lotes
Dados do pedido
Quantidade e evidências- Protótipo, lote recorrente ou liberação para produção
- Conjunto de documentos de inspeção, rastreabilidade e certificado
- Embalagem, identificação, logística e prazo solicitado
Uma espessura nominal exigida de 1 mil equivale a 0.001 polegada, ou aproximadamente 25 μm; essa conversão, por si só, não mostra se o requisito é compatível com a liga metálica, a característica geométrica ou a sequência de operações do seu processo. Parâmetros adicionais de acabamento alteram o manuseio, o mascaramento, a verificação e a supervisão, por isso a Zhenling Metal prepara cotações a partir do desenho técnico, e não de uma taxa de crescimento do revestimento.
Estrutura de custos Bronze
Escopo de processamento cotado + risco de retrabalho e seleção de peças + logística adicional + risco de falha na montagemEscopo cotado
O que o fornecedor efetivamente incluiu
Risco de qualidade
O que acontece se os critérios continuarem ambíguos
Risco logístico
Manuseio e proteção adicionais e transporte de peças de reposição
Risco na montagem
Problemas de ajuste, contato e aparência descobertos tardiamente
Não foi encontrado um percentual de economia transferível, um prazo de retorno, um preço fixo nem um prazo fixo de execução. Esta estrutura é deliberadamente qualitativa.
A especificação de processo NASA/JSC PRC-5006 oferece um exemplo de como o local de contato, a preparação da superfície, o acabamento, as restrições dimensionais e os critérios de inspeção podem afetar o escopo controlado do trabalho de anodização. Ela, porém, não fornece preços comerciais nem demonstra a faixa de processos da Zhenling.
Quanto custa anodizar uma peça?
Para obter uma cotação fundamentada, são necessários desenho técnico, liga metálica, quantidade, requisito de acabamento, dimensões críticas, áreas de mascaramento, critérios de cor, documento de inspeção e requisitos de embalagem e prazo de entrega. Apresente esses dados confirmados a cada fornecedor de anodização antes de comparar as cotações.
Obtenha uma cotação baseada nas variáveis reais do projeto.
Solicite uma cotação baseada no desenho técnico →Prepare uma solicitação de cotação completa para anodização
Um simples e-mail pedindo “anodização preta sob medida” deixa o fornecedor fazer suposições sobre a liga metálica, a revisão, o acabamento, o mascaramento, a aparência e a inspeção. Isso pode resultar rapidamente em um “valor que mudará após a análise de engenharia” ou em uma negociação desnecessariamente longa.
Quadro de preparação da solicitação de cotação de anodização
Informações obrigatórias
- Desenho técnico e revisão atual
- Liga de alumínio e condição de têmpera
- Quantidade e programação das liberações
- Requisito de acabamento ou função pretendida
- Dimensões críticas e etapa de aceitação final
Altamente recomendado
- Superfícies aparentes e ocultas
- Referência de cor ou amostra limite
- Restrições de mascaramento, tamponamento e pontos de contato no suporte
- Lista de inspeções e certificados
- Requisitos de embalagem, identificação e entrega
Confirmar na análise de engenharia
- Tipo e classe finais do processo
- Sequência de operações de preparação da superfície e selagem
- Estratégia de mascaramento e pontos de contato
- Locais de medição e plano de amostragem
- Qualquer ajuste dimensional antes do acabamento
A Subparte 15.2 do Federal Acquisition Regulation apresenta exemplos de requisitos de contratação, como quantidade, especificações, embalagem e identificação, inspeção e aceitação, e condições de entrega. Uma solicitação de cotação para anodização depende desses elementos comerciais básicos e também de parâmetros específicos do acabamento.
Por que a tabela é um ponto de partida, e não uma norma universal
Peças complexas ou sujeitas a especificações podem exigir informações adicionais, como níveis de corante, tipo de selagem, instruções de preparação da superfície, locais de medição do revestimento, dimensões a obter na usinagem e dimensões finais. A tabela ajuda a preparar a solicitação de cotação, mas a análise de engenharia ainda define a sequência final de operações e os comprovantes exigidos.
Arquivos
Envie um conjunto de arquivos com revisão controladaForneça o desenho técnico em um formato que permita sua análise e inclua o modelo quando a interpretação da geometria for importante. Se enviar várias versões, indique qual arquivo prevalece.
Aceitação
Defina quem aprova cada itemDiferencie a aprovação de engenharia, a aprovação da amostra visual, a aceitação na inspeção e a autoridade para aprovar desvios. Isso evita que um comentário visual informal se torne um padrão de produção indefinido.
Alterações
Reavalie a peça após cada revisãoSe houver mudança na liga metálica, na geometria, no acabamento, na cor ou nos critérios de aceitação, refaça a análise dos itens afetados. Uma cotação anterior pode não ser válida para a peça revisada.
Ferramentas de engenharia para anodização
Acesse nossas calculadoras e ferramentas de apoio à decisão para avaliar se a solicitação de cotação está pronta, converter unidades de espessura, identificar riscos dimensionais e determinar o tipo de anodização mais adequado aos seus requisitos técnicos.
Envie o desenho técnico antes que o acabamento exija retrabalho
A Zhenling Metal avaliará a peça de alumínio, o objetivo do acabamento, as áreas de risco e os comprovantes necessários para fornecer uma cotação de serviços de anodização específica para o projeto.
Perguntas frequentes sobre serviços de anodização
P1
O que são serviços de anodização?
São operações controladas de acabamento superficial que formam um óxido anódico no alumínio. Para uma peça usinada sob medida, o serviço comercial também inclui interpretar o desenho técnico, confirmar a liga metálica e o objetivo do acabamento, planejar o mascaramento e os pontos de contato no suporte, definir os comprovantes de inspeção e proteger as superfícies aprovadas até a entrega.
P2
Quais informações são necessárias para cotar a anodização de uma peça usinada sob medida?
Envie o desenho técnico atual, a liga de alumínio e sua condição de têmpera, a quantidade, o requisito de acabamento, a referência de cor ou aparência, as dimensões críticas, as áreas de mascaramento e tamponamento, os pontos de contato permitidos no suporte, os relatórios exigidos, os requisitos de embalagem e o prazo solicitado. Se alguma informação for desconhecida, descreva a função para que a análise de engenharia possa defini-la sem precisar fazer suposições.
P3
Quanto custa anodizar uma peça?
O custo depende da peça, da liga metálica, da geometria, do requisito de acabamento, do mascaramento, dos critérios de cor e aparência, da quantidade, dos registros de inspeção, da embalagem, da logística e do prazo solicitado. A Zhenling Metal não publica um preço único porque, sem essas informações, o valor não permite comparar cotações.
P4
Quais metais não podem ser anodizados?
Esta página trata da anodização do alumínio. Aço, aço inoxidável e ligas de níquel não são substratos normalmente usados no processo convencional de anodização do alumínio descrito aqui; eles exigem outros processos de tratamento superficial. Outros metais que podem ser anodizados também exigem avaliação da química, das normas e da capacidade do fornecedor específicas para cada caso.
P5
Como especificar roscas, ajustes e áreas de contato elétrico?
Marque cada característica geométrica no desenho técnico, indique se o requisito se aplica antes ou depois do acabamento e identifique onde há necessidade de mascaramento, tamponamento ou metal exposto. Indique também as áreas aceitáveis para contato com o suporte e o método de verificação previsto, pois o revestimento nas duas superfícies de encaixe pode afetar o ajuste final.
P6
As cores das peças anodizadas podem ser exatamente iguais entre lotes?
Não se deve presumir que a aparência será exatamente igual. A liga metálica, a condição de têmpera, o lote de origem, o pré-tratamento, a textura inicial e as condições de formação e tingimento do revestimento podem influenciar a aparência. Use material consistente, identifique as superfícies relevantes, forneça uma amostra limite quando disponível e defina o método de avaliação visual e aceitação antes da produção.
P7
Quando devo escolher a anodização Tipo II ou Tipo III?
Escolha com base nos requisitos da aplicação, não apenas na designação. No âmbito da MIL-PRF-8625, o Tipo II corresponde à anodização sulfúrica geral, enquanto o Tipo III corresponde à categoria de anodização dura. Avalie desgaste, proteção contra corrosão, dimensões, cor, selagem e comprovantes; consulte a página dedicada aos serviços de anodização dura para planejar o Tipo III em mais detalhes.
P8
Uma declaração geral sobre serviços de anodização comprova a disponibilidade de todos os acabamentos e ensaios?
Não. Uma declaração geral sobre o serviço não confirma a unidade fabril onde ele será executado nem todos os tipos, classes, cores, faixas de espessura do revestimento, métodos de ensaio, acreditações, capacidades ou prazos de fabricação ou entrega. Os documentos de cotação e pedido devem confirmar o serviço aplicável e o escopo das responsabilidades.






