Entre em contato com a Zhenling

Guia de serviço de fresamento CNC (2026): do desenho técnico à peça inspecionada

Atualizado em agosto de 2026 · Guia de engenharia e compras
Um serviço de fresamento CNC é uma sequência controlada de operações de fabricação que transforma a definição de um produto em peças inspecionadas, passando pela análise dos requisitos, planejamento do processo, fixação da peça, programação do percurso da ferramenta, corte, controle de arestas e acabamento, medição e liberação. O comando numérico computadorizado movimenta a máquina-ferramenta, mas o controle dessa sequência ainda depende de pessoas, dados, peça e medição. A pergunta útil na hora da compra não é “Qual máquina é mais rápida?”, mas “Qual sequência consegue fabricar e verificar esta peça sem perder sua definição?”
Em resumo
Envie um único pacote controlado com o modelo e o desenho técnico, especifique apenas as tolerâncias determinadas pela função, compare orçamentos com as mesmas premissas e peça evidências de inspeção específicas da peça. Uma lista maior de máquinas ou um orçamento mais rápido não prova que o pedido está sob controle.
| Especificação rápida | Informações do comprador | Resposta do fornecedor |
|---|---|---|
| Definição | Modelo 3D, desenho técnico, revisão | Lista de divergências e documento prevalecente |
| Material | Grau, especificação, forma, condição | Tipo de material bruto e proposta de rastreabilidade |
| Aceitação | Características geométricas críticas, método, relatório | Plano de inspeção e critério de decisão |
O que um serviço de fresamento CNC faz: do desenho técnico à peça inspecionada
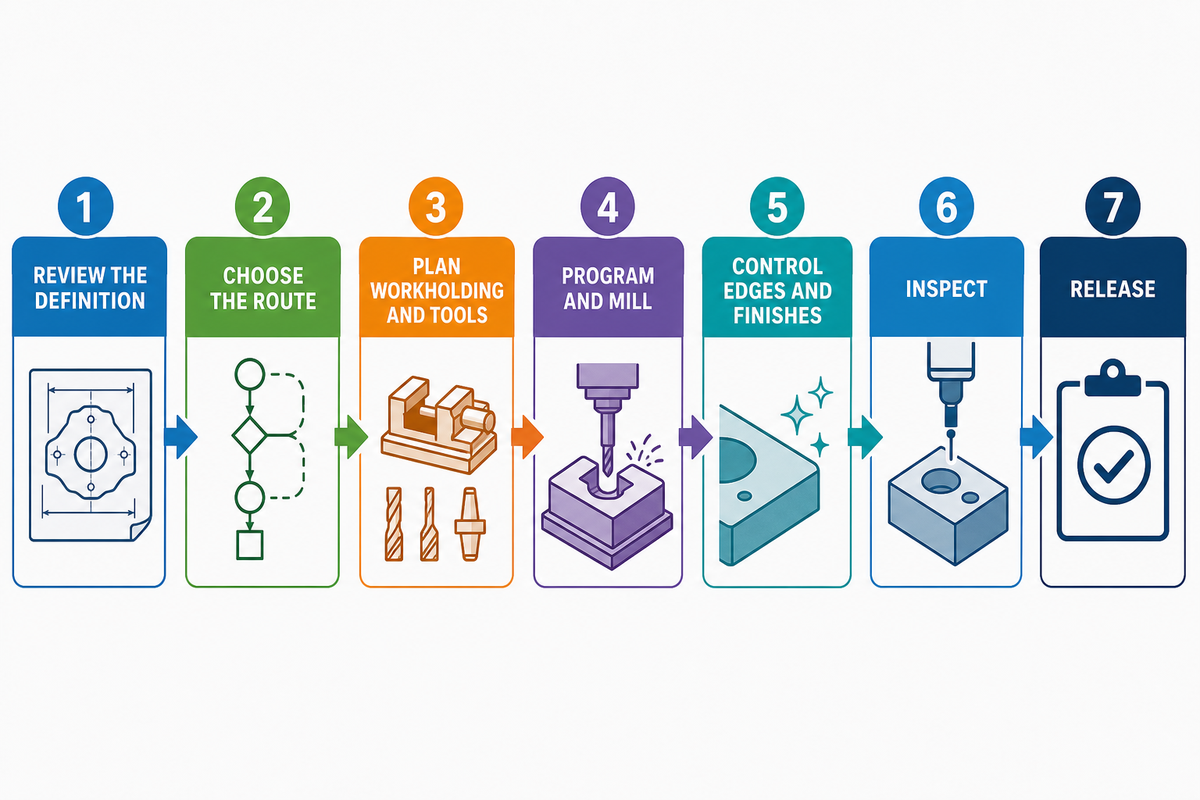
O resultado não é tempo de spindle. É uma peça liberada cuja geometria, material, condição superficial, revisão e evidências correspondem ao pedido acordado. O serviço dá sequência aos requisitos do comprador com planejamento do processo, usinagem controlada, inspeção e liberação documentada, de acordo com o princípio de definição conectada do trabalho do NIST sobre digital thread. Essa cadeia costuma ter sete pontos de controle.
- Revise a definição — concilie modelo, desenho técnico, pedido de compra, especificações e revisão.
- Escolha a sequência de operações — determine se a geometria exige 3 eixos, 4 eixos indexados, 3+2, 5 eixos simultâneos ou outra sequência de processos.
- Planeje a fixação da peça e as ferramentas — defina referências geométricas, fixação, acesso, alcance da ferramenta e sobremetal.
- Programe e faça o fresamento — crie, verifique e libere os percursos das ferramentas com correções e instruções de preparação controladas.
- Controle as arestas e os acabamentos — remova rebarbas, proteja as superfícies críticas e coordene os trabalhos secundários especificados.
- Inspecione — meça as características acordadas no estado exigido para a peça.
- Libere — mantenha os registros aplicáveis de material, inspeção, revisão e não conformidade.
Problemas que surgem nas etapas iniciais seguem adiante no processo. Se o desenho técnico e o modelo discordarem quanto ao raio de um canto, o programador não poderá atender aos dois. Se não houver sobremetal previsto para o revestimento, um furo pode estar correto antes do acabamento e incorreto depois. Se a instrução disser “inspecionar todas as dimensões”, mas não definir o método nem a regra de amostragem, o orçamento pode incluir um escopo de inspeção bem diferente do esperado pelo comprador.
Comece pela definição de fabricação, não pela máquina
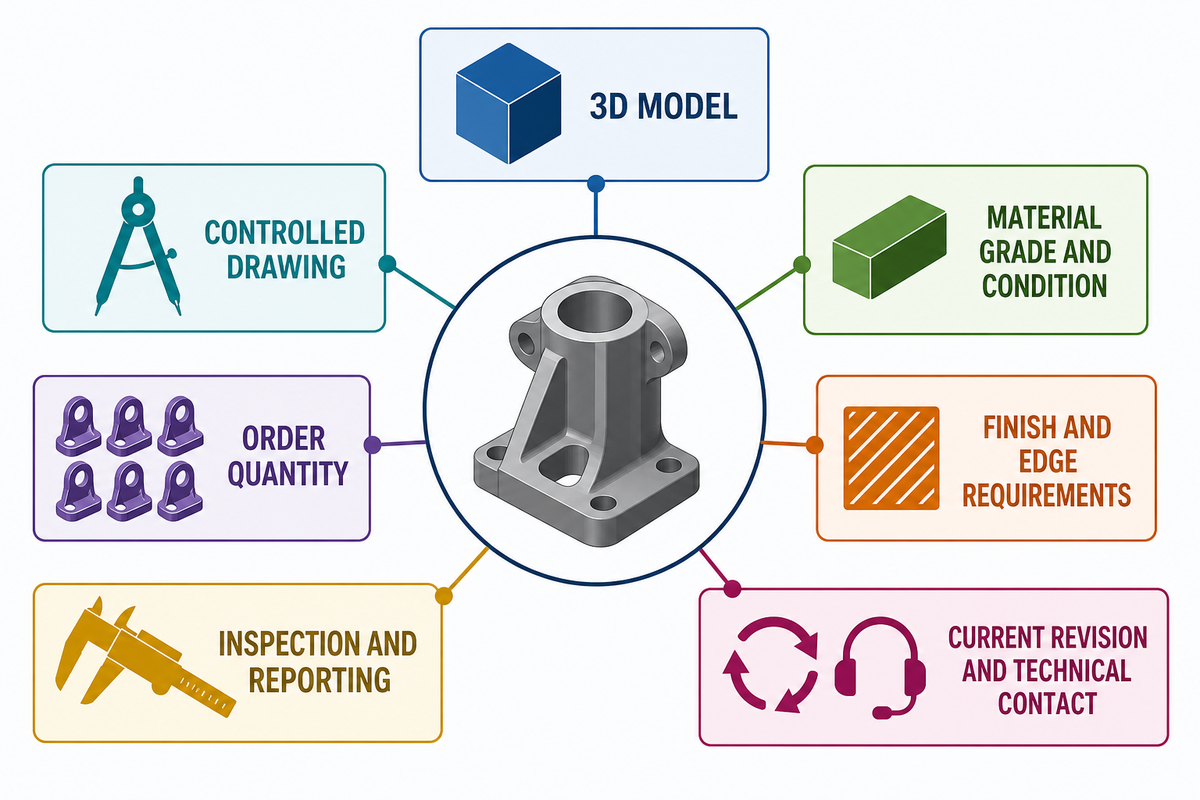
Um pacote pronto para cotação contém pelo menos sete itens: o modelo 3D nativo ou neutro, um desenho técnico controlado, o grau e a condição do material, a quantidade do pedido, os requisitos de acabamento e de arestas, os requisitos de inspeção e relatório e a revisão atual com um contato técnico. Inclua no pacote roscas, referências geométricas, tolerâncias, faces de vedação, marcações, substituições restritas e especificações de processos especiais quando afetarem a aceitação.
O modelo descreve bem a forma, mas pode não definir as variações permitidas nem as regras comerciais. Um arquivo CAD é apenas uma das informações de entrada do processo de fabricação de peças sob medida e peças metálicas. Um desenho técnico pode especificar tolerância de posição de 0,02 mm, parâmetro de textura superficial Ra 1,6 µm, quebra de aresta máxima de 0,20 mm, uma face que deve ser protegida ou a exigência de um certificado. Por outro lado, um desenho antigo pode conter uma geometria ultrapassada enquanto o modelo mais recente mostra o perfil pretendido. O fornecedor precisa de uma regra por escrito que determine qual documento prevalece para cada característica.
Faça
- Atribua a mesma revisão a todos os arquivos liberados.
- Identifique as dimensões críticas e as que servem apenas como referência.
- Especifique a forma e a condição exigidas para o material.
Não faça
- Presumir que o modelo CAD define tolerâncias automaticamente.
- Misturar observações de inspeção de uma revisão obsoleta.
- Esperar que a oficina deduza as prioridades funcionais com base em valores de tolerância restritos.
Escolha 3, 4 ou 5 eixos de acordo com o risco de preparação
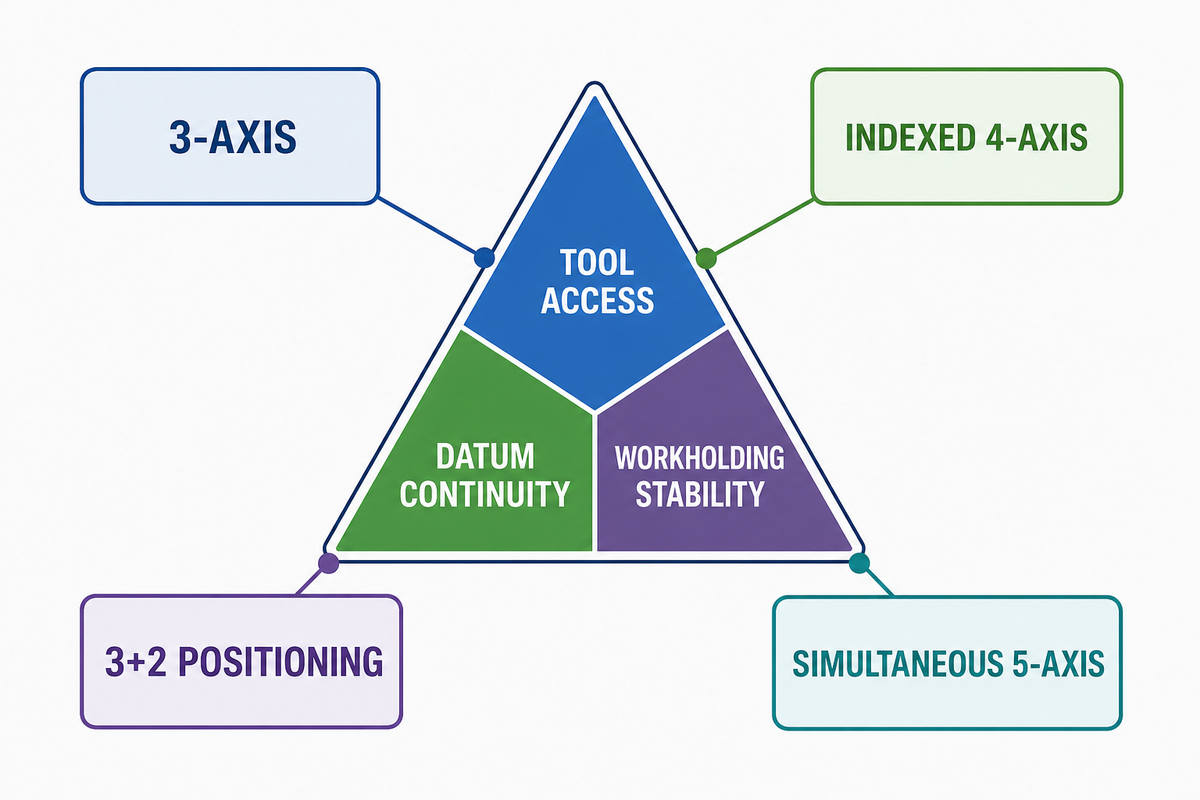
O triângulo de risco da preparação avalia três fatores em conjunto: acesso da ferramenta, continuidade das referências geométricas e estabilidade da fixação da peça. Mais eixos podem permitir o acesso a várias faces sem refixar a peça, mas também podem aumentar as exigências de programação, folga contra colisões, dispositivos de fixação, verificação e desempenho da máquina. A pesquisa do NIST sobre usinagem de cinco eixos observa que a interação entre erros geométricos e de controle servo torna mais complexa a análise do movimento simultâneo. Portanto, a quantidade de eixos, por si só, não comprova a precisão.
Leitura prática das evidências do NIST: refixar menos vezes pode eliminar uma fonte de erro, mas não elimina os erros da máquina, do controle, do dispositivo de fixação, térmicos ou de medição.
| Processo | Indicado principalmente para | Efeito da preparação | Limitação a verificar |
|---|---|---|---|
| 3 eixos | Faces prismáticas, placas e cavidades acessíveis | Pode exigir várias orientações | Transferência de referências geométricas entre preparações |
| 4 eixos indexados | Características geométricas distribuídas ao redor de um eixo | Reduz as rotações manuais | Acesso rotativo e espaço para fixação |
| Posicionamento 3+2 | Faces inclinadas usinadas a partir de orientações fixas | Mantém um único dispositivo de fixação para várias faces | Comprimento da ferramenta, folga do suporte, validação das referências |
| 5 eixos simultâneos | Superfícies contornadas e vetores de ferramenta variáveis | Pode combinar operações complexas | Riscos cinemáticos, servo, de programação e verificação |
Quando não escolher cinco eixos: uma placa aberta e estável, com cavidades na face superior, pode ser mais barata e fácil de verificar em uma máquina de 3 eixos. Quando não escolher três eixos: uma peça com características relacionadas em cinco faces pode acumular riscos na transferência de referências geométricas a cada nova fixação. A escolha depende da análise do desenho técnico e da sequência de operações, não da identificação da máquina.
Características do projeto que alteram a sequência de fresamento
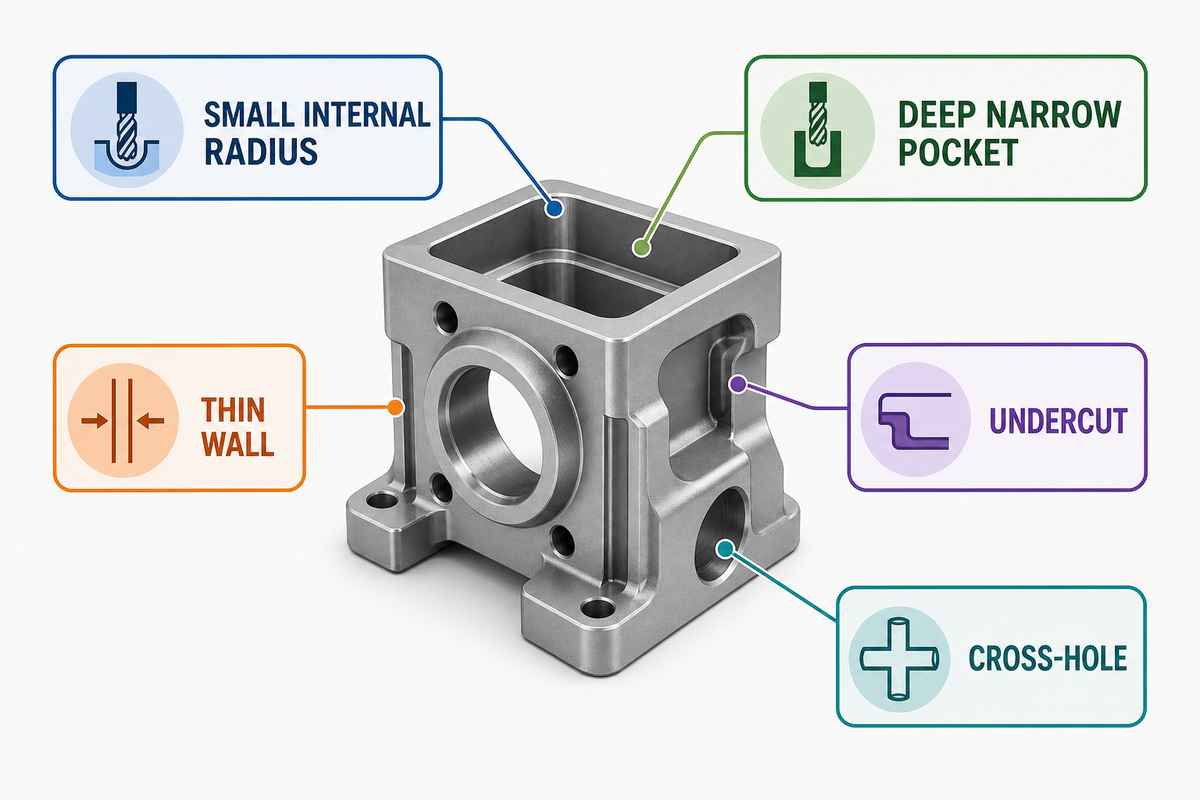
A geometria das características determina se a ferramenta consegue entrar, cortar sem deflexão excessiva, remover cavacos e deixar uma superfície que possa ser medida. O raio interno não pode ser menor que o percurso efetivo da ferramenta que o produz. Uma cavidade com 60 mm de profundidade alcançada com uma ferramenta de 6 mm tem uma relação profundidade/diâmetro de 10:1, antes de considerar a folga do suporte; o desafio é diferente do de uma cavidade com 12 mm de profundidade. Uma parede de 1,0 mm pode se deslocar durante o corte e a fixação, mesmo que esteja válida no modelo nominal. Para outra comparação, uma ferramenta de 5 mm com alcance de 25 mm, uma parede de 3 mm ao longo de 80 mm e uma margem de aresta de 1 mm geram, cada uma, diferentes restrições de rigidez ou acabamento. O acesso e a verificação em múltiplos eixos continuam sendo questões separadas na pesquisa do NIST sobre testes de desempenho.
| Característica | Questão sobre a sequência de operações | Possível solução | Limitação |
|---|---|---|---|
| Raio interno pequeno | Uma ferramenta rígida consegue alcançá-lo? | Aumente o raio ou use uma ferramenta de acabamento local | Ferramentas menores cortam mais devagar e apresentam mais deflexão |
| Cavidade estreita e profunda | O alcance é viável com espaço para remoção dos cavacos? | Abra o acesso, use ferramentas de comprimentos graduais ou divida o projeto | Um alcance longo reduz a rigidez |
| Parede fina | Em que etapa o material é removido e a peça é solta da fixação? | Mantenha suporte, equilibre os cortes e inspecione a peça depois de soltá-la | A tensão residual depende do material e da geometria |
| Rebaixo | Uma ferramenta padrão consegue se aproximar? | Use uma ferramenta tipo pirulito, para rasgo em T, uma sequência indexada ou reformule o projeto | Ferramentas especiais impõem limitações de acesso e inspeção |
| Furo transversal | Como controlar o rompimento na saída e as rebarbas? | Sequencie as interseções e defina os critérios de aceitação das arestas | Rebarbas ocultas podem ser difíceis de detectar por inspeção visual |
| Face de vedação inclinada | É possível usiná-la e medi-la usando o mesmo sistema de referências geométricas? | Use acesso 3+2 e defina a preparação para medição | A textura superficial e a planicidade exigem controles distintos |
| Face plana de grandes dimensões | O que acontece depois de soltar os grampos? | Planeje o material bruto, a fixação, o alívio de tensões e a verificação com a peça solta | O curso da máquina não prevê a planicidade final |
| Característica micrométrica | É possível produzi-la e verificá-la? | Especifique a ferramenta, o método e a resolução da medição | Uma característica do modelo pode estar além da capacidade prática de comprovação |
| Padrão de características com tolerâncias restritas | Qual referência geométrica controla a relação? | Usine características relacionadas na mesma preparação controlada | Refixar a peça pode comprometer o controle das relações entre características |
Associe tolerâncias, acabamento superficial e estado da peça à função
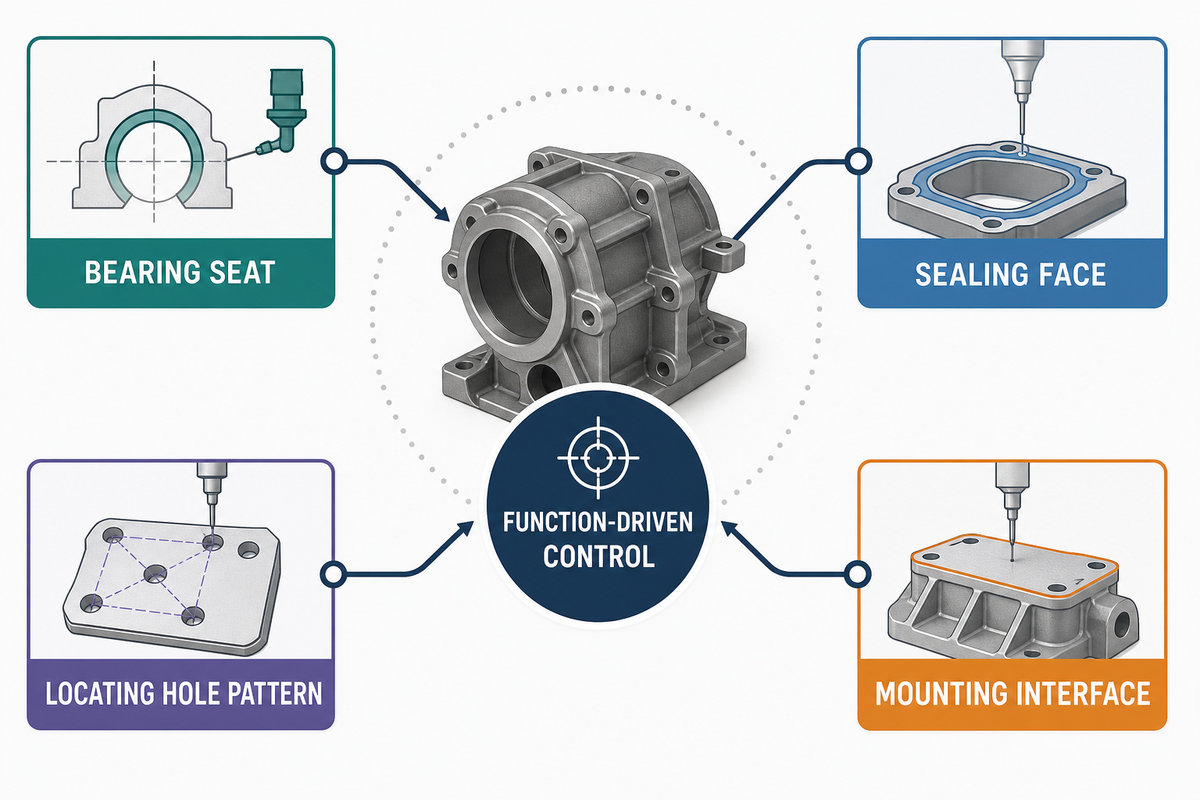
Tolerâncias restritas devem estar relacionadas à função. Uma sede de rolamento, uma face de vedação, um padrão de furos de localização ou uma interface de montagem podem justificar um controle específico; uma face com folga sem função específica, talvez não. Aplicar ±0,01 mm a todas as dimensões aumenta o trabalho de programação, corte, controle térmico e inspeção, além do risco de não conformidade, sem indicar ao fornecedor quais relações são mais importantes.
As tolerâncias gerais não aparecem automaticamente. A ISO 2768-1 abrange determinadas dimensões lineares e angulares sem indicação individual, mas só se aplica quando o desenho técnico ou a especificação aplicável a invoca. Em agosto de 2026, a ISO lista a ISO 2768-1 como publicada, com uma revisão em desenvolvimento. A ISO 2768-2 foi retirada, e a ISO indica a ISO 22081:2021 como a especificação geométrica geral mais recente. Indique o documento e a edição pretendidos; não escreva uma nota genérica “ISO 2768” esperando que todos a interpretem da mesma forma.
A aceitação também depende do estado da peça. A planicidade de 0,03 mm é verificada com a peça presa, depois de soltá-la, após o alívio de tensões, depois do revestimento ou a 20 °C? O furo é medido antes ou depois de adicionar 25 µm de revestimento por lado? Ra 1,6 µm se aplica à faixa de vedação, à face inteira ou a um percurso de amostragem? A ISO 14253-1 trata das decisões de conformidade perto dos limites da especificação, considerando a incerteza da medição. Na prática, a pergunta na solicitação de cotação é: qual critério de decisão será aplicado a um resultado próximo do limite?
Selecione os materiais de acordo com o comportamento na usinagem e as condições de serviço
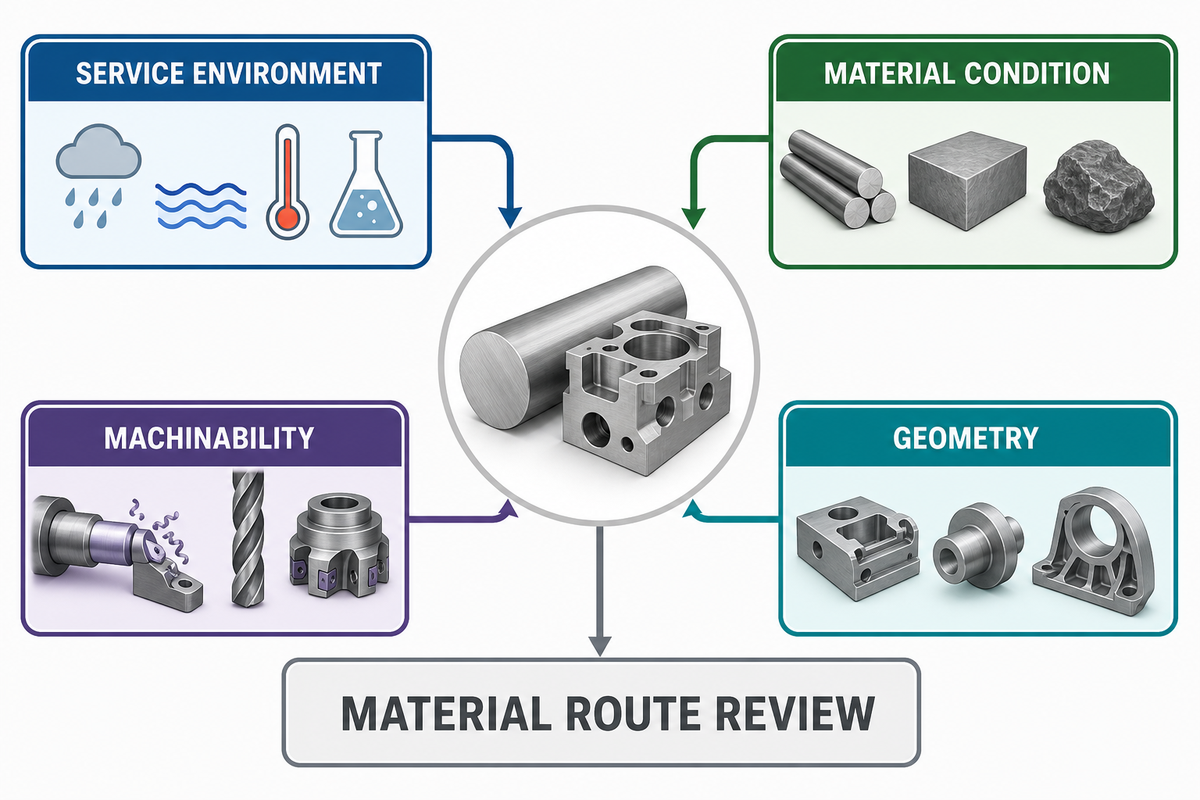
A escolha do material começa pelas condições de serviço, mas a sequência de usinagem exige mais informações do que apenas a família do material. Informe o grau ou a especificação aplicável, a forma do produto, a condição de tratamento térmico ou têmpera e qualquer requisito de rastreabilidade. “Aço inoxidável” não informa à oficina se o pedido exige 303, 304L, 316L, 321 ou outro grau; “alumínio” não especifica a têmpera, a condição da chapa ou o comportamento das tensões residuais.
Um estudo da ASME de 2024 mediu a tensão residual em 860 locais de uma chapa 7050-T7451 com 90,5 mm de espessura e constatou que a tensão interna, por si só, poderia levar as peças estudadas com alta relação de aspecto a exceder o requisito aeroespacial citado após a usinagem. Isso não é uma previsão geral para o alumínio. É um motivo para perguntar como geometrias finas que exigem grande remoção de material serão usinadas, soltas da fixação e inspecionadas.
Como exemplo, não como regra de projeto, uma ferramenta de 4 mm com alcance de 20 mm apresenta um desafio de rigidez diferente da mesma ferramenta com alcance de 40 mm; uma parede de 2 mm se comporta de maneira diferente de uma parede de 0,8 mm ao longo de um vão de 50 mm. Se latão, cobre, titânio, alumínio e plásticos de engenharia fizerem parte do pedido, cada material também exige uma análise específica do material, da usinabilidade e da sequência de operações. Nunca transfira parâmetros de avanço, dureza, tenacidade ou tolerância de usinagem com base apenas na família do material.
| Família | Questão de serviço | Análise da usinagem | Limitação |
|---|---|---|---|
| Liga de alumínio | Resistência, massa, corrosão, temperatura | Têmpera, condição da chapa, estabilidade da parede, acabamento | Um caso com 7050 não permite prever o comportamento de outra liga ou lote |
| Aço carbono | Resistência, desgaste, condição de soldagem ou tratamento térmico | Condição, dureza, carepa, sobremetal | O grau do material, por si só, não define a dureza |
| Aço ligado | Carga, fadiga, temperatura, tratamento posterior | Sequência de operações antes e depois do tratamento térmico | Os valores das propriedades dependem da forma e da condição do material |
| Aço inoxidável | Corrosão, limpeza, temperatura | Grau exato, encruamento, sequência de acabamento | “Inoxidável” não é uma especificação completa |
| Liga de níquel | Corrosão e serviço em alta temperatura | Desgaste da ferramenta, calor, rigidez, acesso para inspeção | Não transfira parâmetros de corte genéricos entre diferentes graus do material |
Entenda o orçamento por meio da composição dos custos
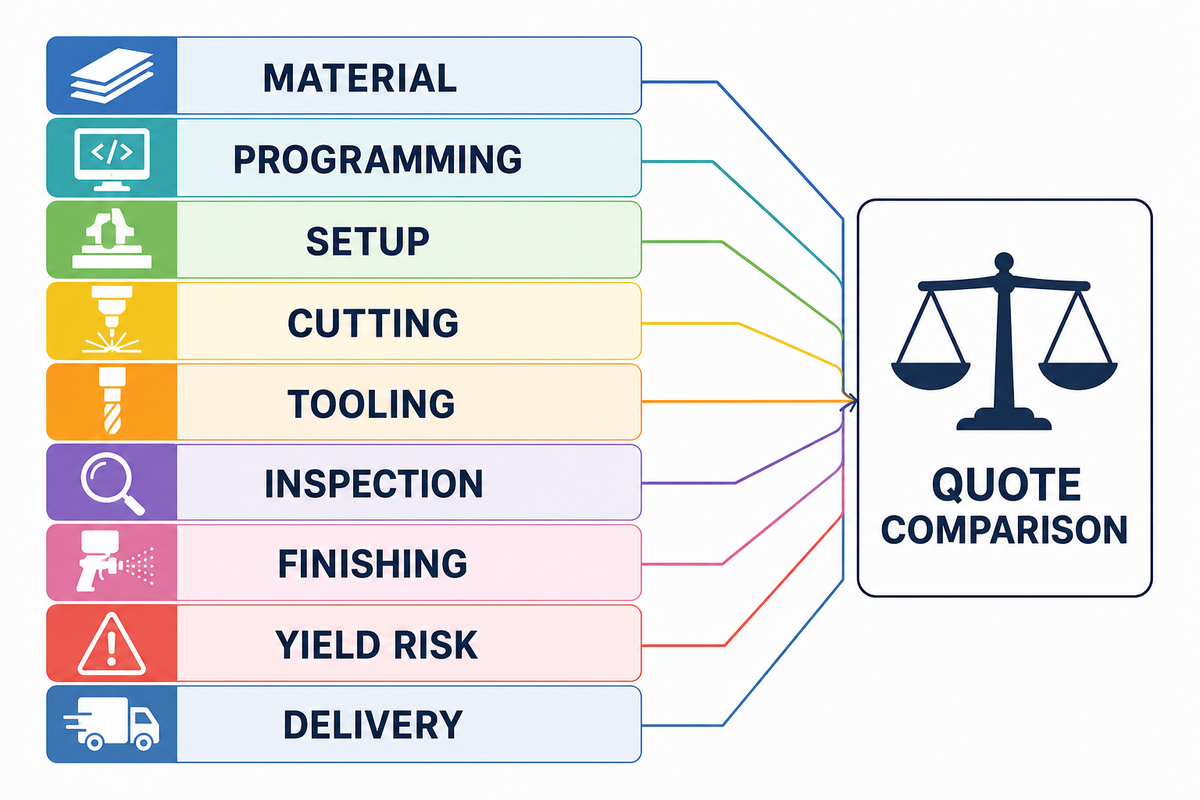
A composição dos custos separa material, programação, preparação da máquina, corte, ferramental, inspeção, acabamento, risco de rendimento e entrega. Compare essas premissas antes de comparar os valores totais. Uma taxa horária baixa pode perder a vantagem aparente se incluir quatro preparações, uma operação de acabamento com ferramenta de longo alcance, relatórios de 100% das peças ou alto risco de sucata.
O exemplo abaixo é hipotético. Cada processo totaliza 100 pontos de índice; os pontos não representam dólares, médias de mercado nem preços da Zhenling. Eles mostram como totais iguais podem representar diferentes distribuições de risco. Para conhecer um exemplo formal de cálculo de custos, consulte a pesquisa do NIST sobre projeto orientado a custos.
| Elemento de custo | Processo A | Processo B | Pergunta |
|---|---|---|---|
| Material | 22 | 22 | Forma, condição e sobremetal são os mesmos? |
| Programação | 8 | 14 | Percurso padrão de 3 eixos ou percurso em múltiplos eixos verificado? |
| Preparações | 20 | 10 | Quantas transferências de referências geométricas? |
| Corte | 18 | 20 | Qual é o alcance da ferramenta e a taxa de remoção de material? |
| Ferramental | 6 | 8 | Há cortadores ou suportes especiais? |
| Inspeção | 10 | 12 | As características verificadas e os relatórios são os mesmos? |
| Acabamento | 6 | 6 | O processo terceirizado e o escopo de mascaramento são os mesmos? |
| Risco de rendimento e entrega | 10 | 8 | Qual grau de incerteza está incluído? |
| Índice total | 100 | 100 | Mesmo total, controles diferentes |
Três cenários mostram por que é importante normalizar as premissas. Para uma placa de fixação feita uma única vez, a preparação e a programação podem representar a maior parte dos custos. Para 500 componentes repetidos de corpos de válvula, a repetibilidade dos dispositivos de fixação, o controle da vida útil das ferramentas, a amostragem e o rendimento podem ter mais importância. Para um suporte fino de estilo aeroespacial, a condição do material bruto e a inspeção depois de soltar a peça podem importar mais do que o tempo nominal de corte. Peça a todos os concorrentes que informem faixas de quantidade, relatórios incluídos, processos externos, premissas para o prazo de entrega, embalagem e exclusões.
Passe do protótipo à produção sem perder a definição
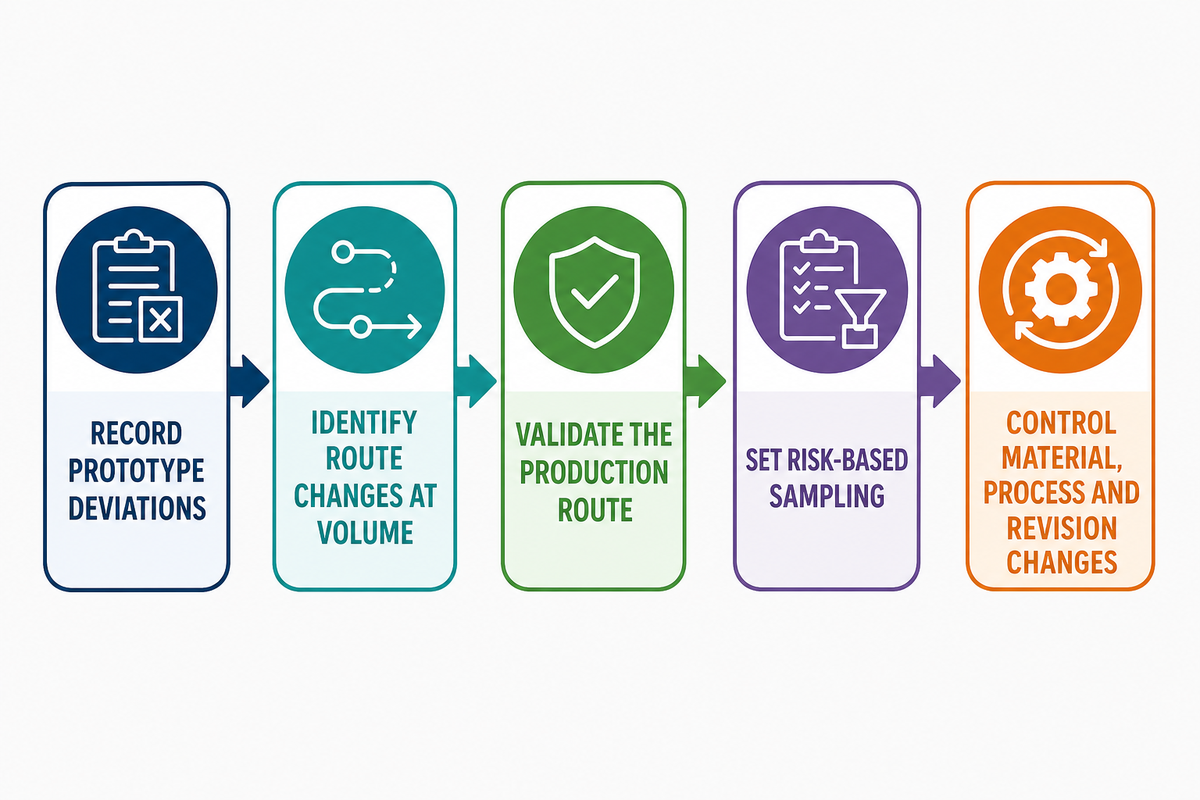
Um protótipo conforme comprova o que foi observado naquela peça inspecionada. Por si só, não comprova a estabilidade de um processo de produção. A liberação da produção acrescenta uma revisão congelada, fixação repetível da peça, programas e ferramentas controlados, identificação do material ou lote quando exigida, frequência de inspeção e procedimento para não conformidades. Esses controles preservam a definição conectada descrita no programa do NIST sobre digital thread.
- Registre cada desvio do protótipo e sua destinação antes da liberação.
- Identifique quais preparações, ferramentas ou métodos de inspeção mudam na produção em volume.
- Aprove a primeira peça produzida ou um lote de validação definido para a sequência de produção.
- Defina a amostragem e os relatórios de acordo com o risco de cada característica, não por hábito.
- Exija aprovação por escrito para mudanças de material, origem, processo ou revisão.
Quando não passar à produção em escala: não faça o pedido de produção enquanto o protótipo aceito depender de uma correção manual não documentada, um dispositivo temporário, um modelo obsoleto ou um método de medição que não possa ser repetido.
Use a escala de evidências do fornecedor antes de conceder o pedido
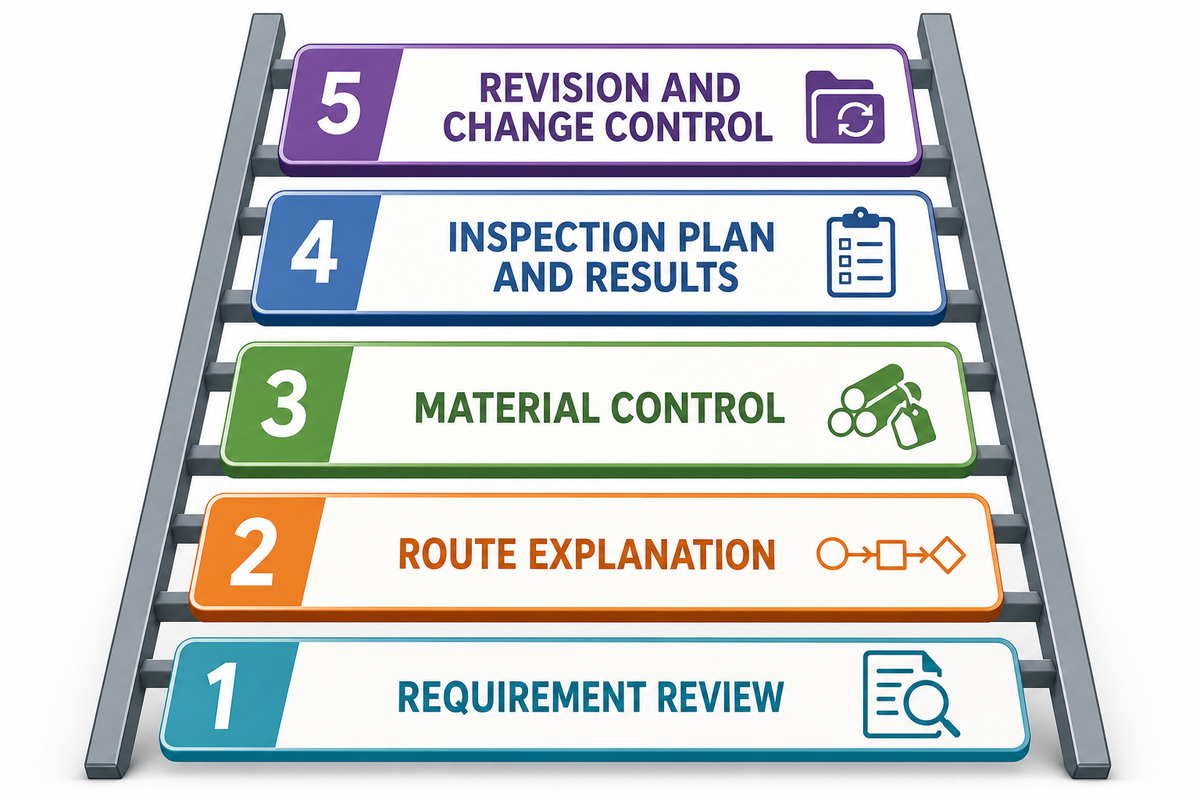
A escala de evidências do fornecedor vai de declarações a comprovações específicas do pedido. Cada nível responde a uma pergunta diferente; nenhum substitui o seguinte.
- Análise dos requisitos — o fornecedor identificou divergências, omissões e premissas?
- Explicação da sequência de operações — consegue explicar as preparações, referências geométricas, acessos, fixação da peça e processos especiais?
- Controle do material — consegue identificar o material bruto especificado e manter a rastreabilidade exigida?
- Plano e resultados de inspeção — consegue medir as características críticas reais com um critério de decisão acordado?
- Controle de revisões e alterações — consegue manter a sequência aprovada alinhada ao pedido atual?
| Alegação | Evidências a solicitar | O que ainda não foi esclarecido |
|---|---|---|
| “Temos máquinas de cinco eixos” | Sequência de operações da peça, conceito do dispositivo de fixação, plano de acesso e referências geométricas | Condição real da máquina e resultado da peça |
| “Temos certificação ISO 9001” | Entidade emissora, validade, unidades fabris e escopo do certificado | Conformidade dimensional e do material específica do pedido |
| “Trabalhamos com tolerâncias restritas” | Método específico para cada característica, incerteza e resultado da amostra | Capacidade ao longo do lote de produção |
| “O material é rastreável” | Certificado e método de identificação do lote à peça | Adequação à aplicação do comprador |
| “A primeira peça produzida foi aprovada” | Revisão, sequência de operações, relatório e destinação controlados | Estabilidade em produção prolongada e controle de alterações |
A ISO explica que a ISO 9001 é uma norma para sistemas de gestão da qualidade e que a certificação é realizada por organismos externos de certificação, não pela própria ISO. O escopo do certificado é uma evidência útil do sistema de gestão. Não é um certificado de material, relatório dimensional, resultado da primeira peça produzida nem declaração de que todas as peças futuras estarão em conformidade.
Contexto da oficina da Zhenling e transição comercial
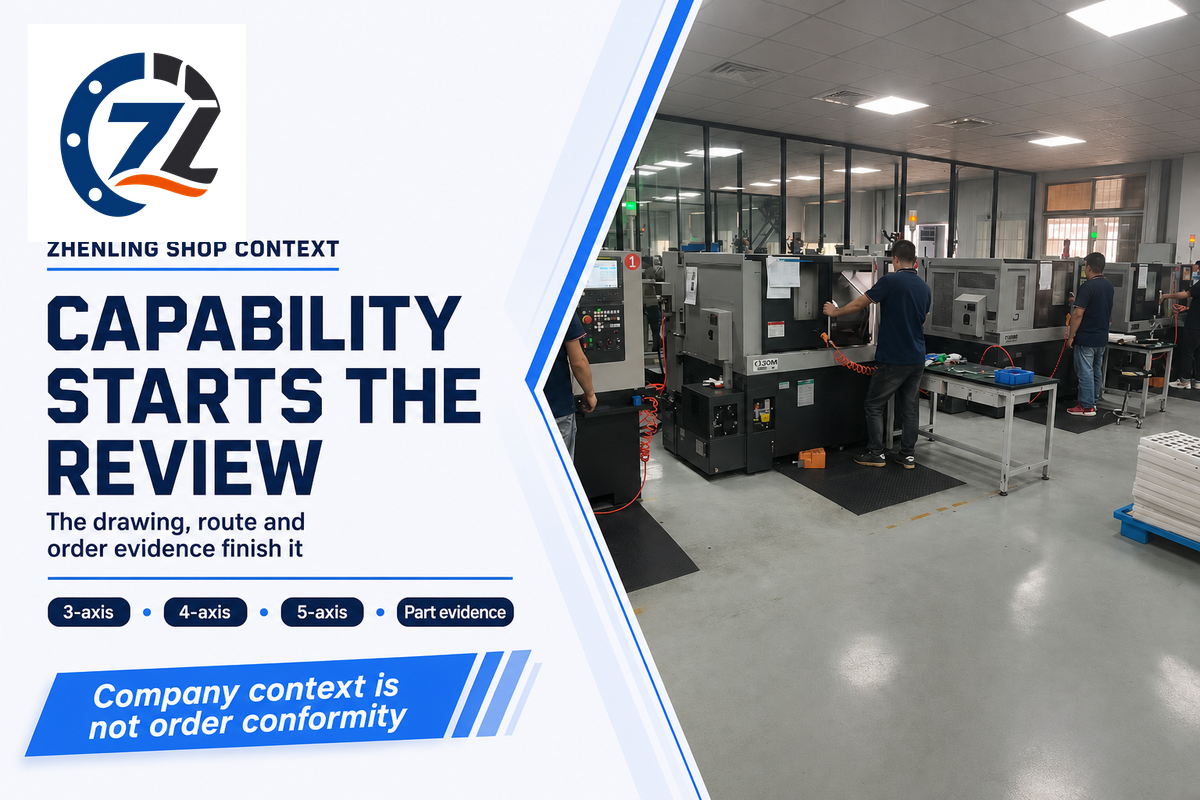
De acordo com as informações da empresa fornecidas para este guia, a Shanghai Zhenling Hardware Co., Ltd. foi fundada em 2006 e opera uma fábrica de 8.000 m² com uma oficina de 6.000 m² em Jiashan, Zhejiang. Entre os equipamentos informados estão centros de usinagem de 3 e 4 eixos, centros importados de 5 eixos, tornos CNC, retificadoras e mandriladoras, máquinas de corte a fio por descarga elétrica e furadeiras radiais. A experiência informada com materiais abrange aços carbono e ligados, aços inoxidáveis, ligas de alumínio e ligas de níquel.
Esse inventário pode dar início a uma conversa sobre a análise da sequência de operações; não comprova que uma característica específica de 0,02 mm, um requisito de textura superficial, um método de inspeção ou uma meta de entrega serão atendidos. A comprovação continua dependendo da peça e do pedido específicos, assim como a ISO diferencia a certificação do sistema de gestão da conformidade do produto. Os compradores podem primeiro consultar os serviços de fabricação mais amplos da empresa. Quando o modelo ou desenho técnico controlado, a condição do material, a quantidade, o acabamento e os requisitos de inspeção estiverem prontos, consulte os recursos de serviço de fresamento CNC da Zhenling Metal e envie o projeto definido para análise técnica.
Sinal de 2026: orçamentos mais rápidos aumentam o custo das lacunas na definição
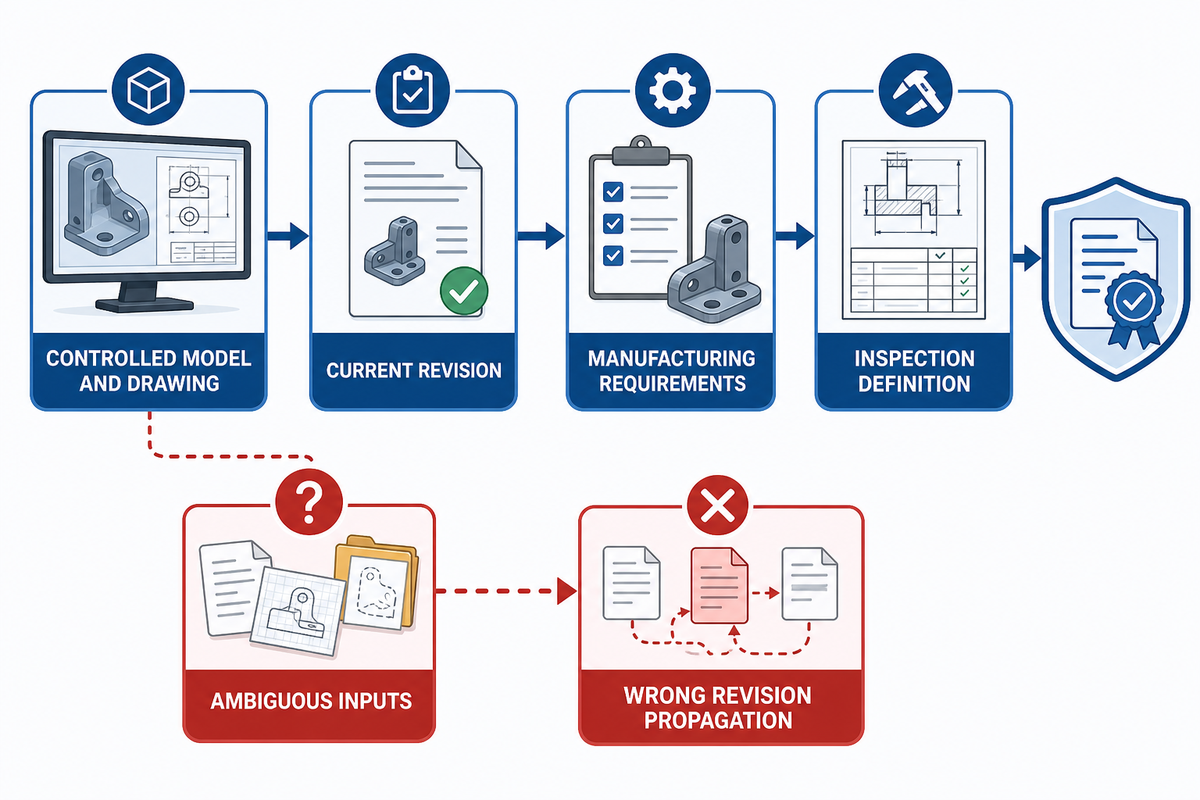
A cotação digital pode reduzir o tempo entre o envio de um arquivo e a resposta com o preço, mas também faz com que as ambiguidades se propaguem mais rápido. O trabalho do NIST sobre digital thread descreve os benefícios de definições de produto conectadas e identifica as necessidades de conformidade, interoperabilidade, confiabilidade dos dados e segurança cibernética. Uma revisão incorreta ou um modelo alterado pode, portanto, avançar além da etapa de cotação e gerar um resultado físico. Para quem gerencia produção repetida, o risco é uma revisão incorreta ser liberada e passar da cotação à programação antes que alguém perceba a divergência.
Use controles de acesso, identificadores de revisão, aprovação de liberação e registros de transferência de arquivos para definições confidenciais. A NIST SP 800-171 Rev. 3 é relevante quando informações controladas não classificadas são tratadas em sistemas não federais; ela não é um requisito universal para todos os desenhos comerciais. Adeque os controles de segurança à classificação real dos dados e ao contrato.
Perguntas frequentes sobre serviços de fresamento CNC
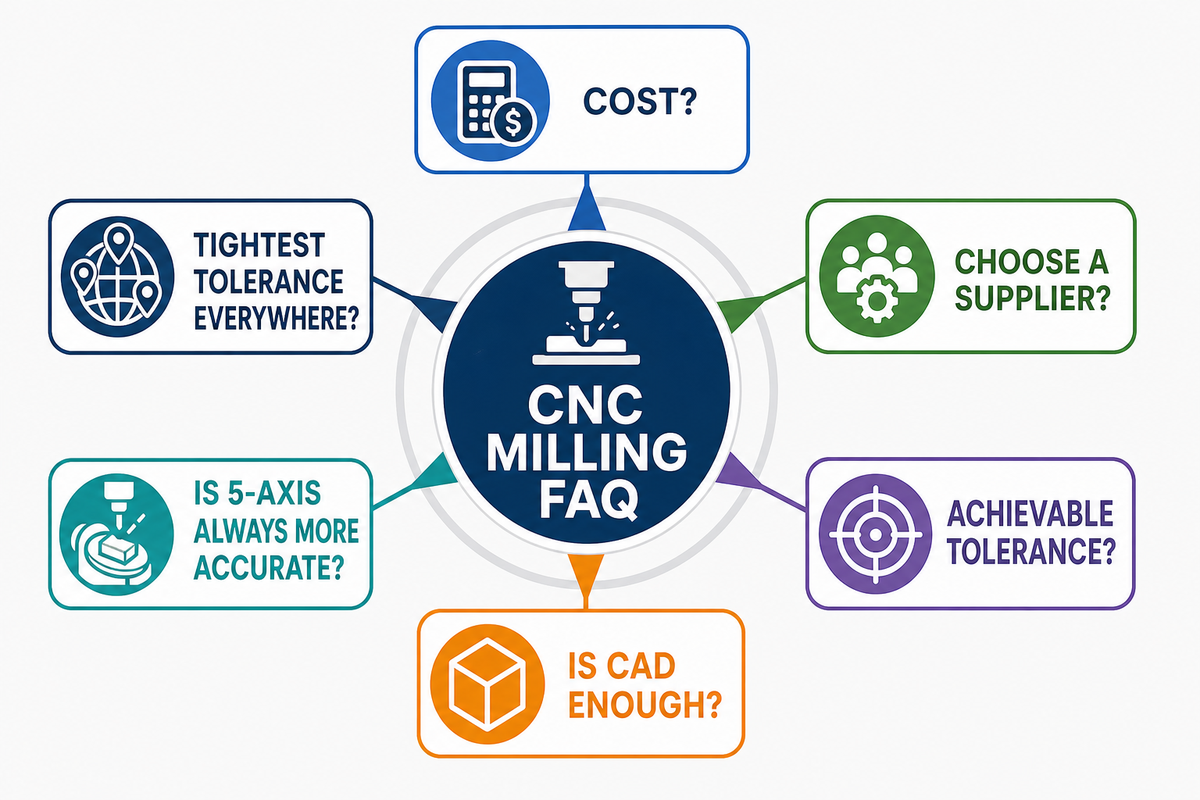
Quanto custa mandar usinar uma peça por CNC?
O custo do fresamento CNC depende de toda a sequência de operações, incluindo material, programação, preparações da máquina, corte, ferramental, inspeção, acabamento, rendimento, quantidade, embalagem e requisitos de entrega da peça definida.
O preço depende do material e das dimensões do material bruto, da programação, do número de preparações da máquina, do tempo de corte, do ferramental, da inspeção, do acabamento, do rendimento esperado, da quantidade e da entrega. A preparação da máquina e a programação têm grande peso em uma peça única, mas seus custos se distribuem por lotes maiores. Envie o mesmo modelo, desenho técnico, condição do material, quantidade, acabamento, escopo dos relatórios, embalagem e condições de entrega a todos os fornecedores consultados. Depois, compare a composição dos custos, os descontos por quantidade, as condições de pagamento e os itens excluídos, em vez de aplicar um valor universal por hora ou por peça. A pesquisa do NIST sobre projeto para redução de custos oferece uma referência formal sobre custos de fabricação.
Como escolher a empresa certa para usinagem CNC?
Peça evidências relacionadas à sua peça.
Use a escala de evidências do fornecedor. Primeiro, verifique se a empresa identifica conflitos entre requisitos. Em seguida, peça que explique a sequência de operações, as referências geométricas, a fixação da peça, a programação e os processos externos. Depois, confirme o controle do material, o plano de inspeção, os relatórios e o controle de revisões ou alterações. A propriedade das máquinas e um certificado de sistema de gestão oferecem contexto útil, mas nenhum dos dois comprova que seu pedido específico atenderá aos requisitos. Antes da contratação, prefira um fornecedor que declare as premissas, as responsabilidades, os fatores que exigem alterações e os limites das evidências.
Quais tolerâncias o fresamento CNC pode atingir?
Não existe uma resposta confiável sobre tolerância baseada apenas na máquina.
A tolerância atingível depende da geometria e do tamanho das características geométricas, da condição do material, do acesso da ferramenta, da preparação da máquina e do sistema de referências, das condições térmicas e da máquina, da estratégia de corte, do estado da peça durante a medição, do método de inspeção, da incerteza e da quantidade. O fornecedor deve avaliar a característica crítica na própria peça. Em vez de copiar uma tolerância genérica para todo o desenho técnico, especifique a relação funcional, a referência geométrica, a variação permitida, a condição superficial, o estado da peça durante a medição, a necessidade de relatórios, a base de amostragem e a regra de decisão.
Um modelo CAD é suficiente para pedir uma cotação de fresamento CNC?
Em geral, não para um pedido controlado.
Um modelo pode servir de base para uma estimativa, mas o pacote liberado muitas vezes também precisa incluir tolerâncias, referências geométricas, roscas, condição do material, acabamento, tratamento das arestas, quantidade, revisão, inspeção, relatórios e quaisquer restrições a substituições ou requisitos de processos especiais.
O fresamento de 5 eixos é sempre mais preciso que o de 3 eixos?
Não; ele reduz alguns riscos e introduz outros.
O fresamento de 5 eixos pode reduzir a necessidade de reposicionar a peça e facilitar o acesso em geometrias adequadas. A precisão ainda depende da cinemática e das condições da máquina, do comportamento dos servomotores, da fixação da peça, do alcance da ferramenta, da verificação do programa, das condições térmicas e da medição. Para uma peça prismática de fácil acesso, uma sequência estável de operações em 3 eixos pode ser mais fácil de controlar. Para características relacionadas em várias faces, transferir as referências geométricas menos vezes pode favorecer uma sequência de operações com múltiplos eixos.
Toda dimensão deve ter a tolerância mais estreita disponível?
Não.
Aplique tolerâncias mais estreitas apenas às relações críticas para a função; mantenha tolerâncias proporcionais para folgas e características de referência.
Onde termina este guia e começa a página do serviço
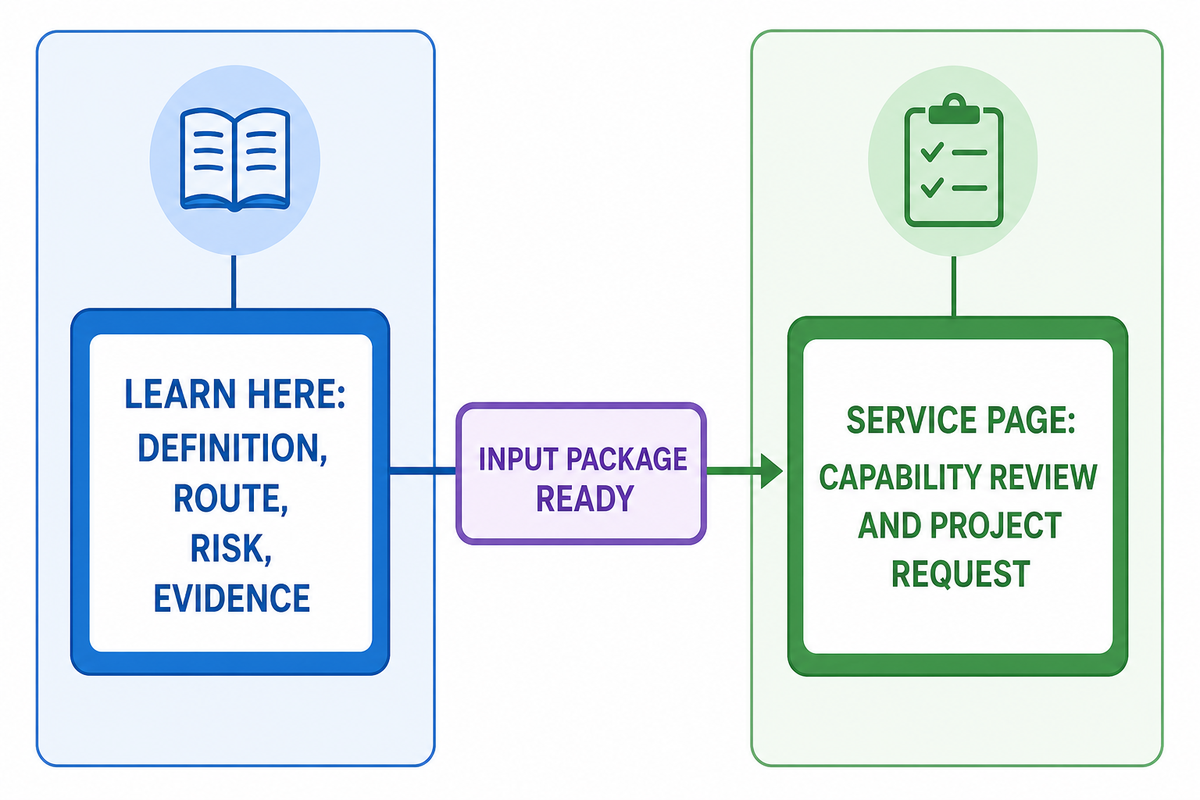
O artigo informativo trata de definições, escolha da sequência de operações, riscos das características geométricas, definição de tolerâncias, questões sobre materiais, padronização de cotações, liberação da produção e evidências do fornecedor. A página do serviço trata da análise de capacidade e das solicitações de projeto. Manter essas funções separadas ajuda os compradores a aprender aqui e, depois, iniciar uma conversa comercial quando o pacote de informações estiver pronto. Esse foco nas pessoas segue as orientações do Google Search Central para oferecer conteúdo substancial e útil aos leitores, em vez de escrever principalmente para obter posições nos resultados de busca.
O que o comprador deve levar em conta
Defina as informações da peça, escolha a sequência de operações usando o triângulo de preparação e risco, padronize a composição dos custos e avance na escala de evidências do fornecedor antes da contratação.
Referências e fontes
- NIST, avaliação de máquinas-ferramenta virtuais para testes padronizados de desempenho em 5 eixos
- NIST, fluxo digital de informações para fabricação
- NIST, SP 800-171, revisão 3
- NIST, pesquisa sobre projeto para redução de custos
- ISO, registro de catálogo da ISO 2768-1
- ISO, registro de catálogo da ISO 22081:2021
- ISO, registro de catálogo da ISO 14253-1:2017
- ISO, certificação e avaliação da conformidade
- ASME Journal of Manufacturing Science and Engineering, efeitos da tensão residual inicial em chapas de alumínio
- Google Search Central, criação de conteúdo útil, confiável e voltado às pessoas
Transparência da pesquisa: Este guia combina páginas atuais do NIST e da ISO, um estudo original da ASME, pesquisa em buscadores realizada no mesmo dia e informações da empresa fornecidas pela Zhenling Metal. Os fatos sobre a empresa são atribuídos e não são tratados como prova independente de capacidade para atender a pedidos. Páginas de concorrentes ajudaram a identificar lacunas, mas não são citadas como evidência técnica. A composição dos custos é um modelo didático hipotético, não uma cotação nem uma referência de mercado.
Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


