Entre em contato com a Zhenling

Usinagem CNC automotiva
/ Análise de fabricação da Zhenling com base no desenho técnicoUsinagem CNC automotiva conforme desenhos técnicos fornecidos pelo cliente
A usinagem CNC automotiva começa com requisitos definidos de geometria, material, quantidade e inspeção para componentes de veículos elétricos, híbridos, com motor de combustão interna ou de reposição. Antes de apresentar uma cotação, analisamos a sequência de operações para que a fixação da peça, a estratégia de referências geométricas e as evidências de qualidade solicitadas partam da mesma definição. As consultas sobre usinagem CNC automotiva devem incluir o desenho técnico da peça, material, quantidade, interfaces, plano de inspeção e requisitos de aceitação específicos do programa. O preço não é o único resultado. Peça que a cotação especifique a sequência de operações proposta, os limites de capacidade, os registros e as premissas de prazo.
Um modelo CAD pode não comunicar completamente os requisitos de tolerância, rosca, acabamento ou inspeção. Usinar peças automotivas a partir de documentação incompleta ou inconsistente traz riscos para a programação. Por isso, começamos pela análise da solicitação de cotação de usinagem CNC automotiva antes de definir a sequência de operações CNC.
- Nossa resposta à solicitação de cotação Prazo confirmado após a análise da solicitação
- Nosso prazo para protótipos Prazo confirmado na cotação
- Nosso prazo para pequenos lotes Prazo confirmado na cotação
- Nosso prazo de produção Prazo confirmado na cotação
- Nossa quantidade por pedido Definida por projeto, conforme os requisitos de preparação da máquina
- Arquivos CAD neutros que aceitamos Arquivos STEP ou IGES acompanhados de desenho técnico 2D
Peças que analisamos para usinagem CNC automotiva
As solicitações de cotação de peças metálicas automotivas fora de padrão exigem uma análise da sequência de operações e dos equipamentos em relação ao desenho técnico ou à amostra do cliente. Torneamento, fresamento, eletroerosão a fio, retificação, mandrilamento ou furação podem ser processos considerados, mas a cotação por escrito deve confirmar os equipamentos, a unidade fabril e a viabilidade para o conjunto de características geométricas apresentado.
Peças rotativas e geometria de eixos
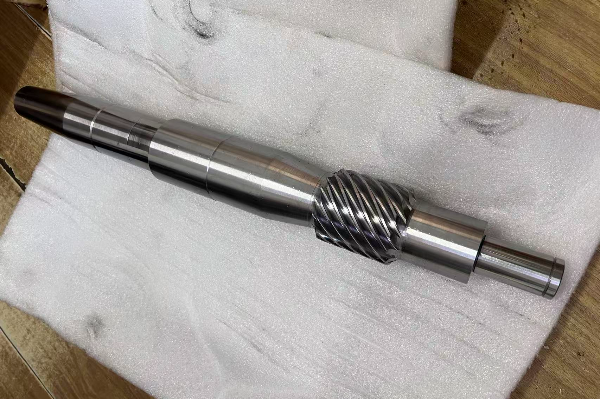
Nossa análise abrange diâmetros torneados, ressaltos, ranhuras, roscas, características geométricas concêntricas e acesso para fresamento posterior. Termos como eixo de transmissão, virabrequim, válvula de haste e biela descrevem famílias de geometrias para análise, não programas automotivos anteriores da Zhenling.
- Análise da sequência de operações de torneamento CNC e torno automático
- Dados de batimento e do eixo de referência
- Sequência de tratamento térmico e condição do material bruto
Carcaças, suportes e peças prismáticas
Para desenhos técnicos de carcaças, suportes, braços de controle, caixas de bateria e carcaças de motor, comparamos o acesso em 3, 4 e 5 eixos. Uma máquina CNC multieixos pode reduzir os reposicionamentos, mas a melhor sequência de operações ainda depende do volume, da fixação da peça e do acesso para inspeção.
- Cavidades, furos mandrilados e faces de montagem
- Furos transversais e características geométricas indexadas
- Geometrias complexas com referências geométricas controladas
Famílias de desenhos técnicos de motor, transmissão e freios
Analisamos eixos de transmissão, virabrequins, válvulas de haste, bielas e outras peças de motor, além de interfaces de transmissão, freios a disco, rodas e suspensão. A usinagem CNC é usada para essas famílias de desenhos técnicos, enquanto nossas soluções de usinagem são definidas para cada desenho. Termos como bloco de motor, blocos de motor e cabeçotes são exemplos de aplicação até que sejam definidas as geometrias reais do material bruto e as dimensões máximas da peça.
- Solicitações para motores de combustão interna e veículos híbridos
- Geometria de peças de reposição automotivas
- Dados para fabricação de protótipos e peças recorrentes
Famílias de desenhos técnicos de componentes de veículos elétricos
A fabricação de veículos elétricos dá mais ênfase a estruturas leves, características geométricas de motores elétricos, canais de gerenciamento térmico e proteção do conjunto de baterias. Tanto no setor de veículos elétricos quanto na indústria mais ampla de veículos elétricos, os fabricantes ainda precisam que cada desenho técnico seja analisado quanto à vedação, planicidade, interfaces térmicas e estratégia de fixadores, pois as metas de desempenho do veículo elétrico, por si só, não definem a viabilidade da usinagem.
- Interfaces de baterias e caixas de veículos elétricos
- Geometria de montagem do estator e da eletrônica de potência
- Análise da sequência de operações para fabricação de componentes leves de veículos elétricos
Disponibilidade de equipamentos durante a consulta
A disponibilidade de equipamentos para uma solicitação de cotação automotiva é confirmada durante a consulta. Envie o desenho técnico, material, quantidade, interfaces críticas, plano de inspeção e requisitos do programa para que a sequência de operações proposta possa ser analisada em relação à peça real.
Famílias de peças aceitas para análise de viabilidade
- Eixos, buchas, rolos e componentes roscados
- Carcaças, corpos de válvula e corpos de bomba
- Suportes de montagem e interfaces estruturais
- Flanges, tampões e conexões fora de padrão
- Componentes de motor e interfaces de transmissão
- Geometria de caixas de componentes elétricos e térmicos de veículos elétricos
- Peças de protótipos de veículos e quantidades para produção piloto
- Peças automotivas recorrentes com revisões controladas
Peças que analisamos: materiais para desenhos técnicos automotivos
Analisamos em conjunto o grau do material, a condição de fornecimento, a dureza desejada, a exposição à corrosão, a temperatura, a carga e os requisitos de acabamento. O nome do material, por si só, não determina o desempenho automotivo, e materiais leves não resultam automaticamente em uma montagem mais leve ou confiável.
Aços carbono e estruturais
- Graus da lista fornecida 20#, 45#, Q235A, Q345D
- Pontos de análise Condição de fornecimento, soldabilidade, deformação, proteção contra corrosão
- Geometrias a analisar Eixos, suportes, flanges, peças de máquinas e de dispositivos de fixação
Aços ligados e resistentes ao calor
- Graus da lista fornecida 12CrMoV, 25CrMo, 42CrMo
- Pontos de análise Dureza, tratamento térmico, sobremetal do material bruto, sequência de acabamento
- Por que isso importa A mesma liga metálica nominal pode apresentar comportamento diferente na usinagem antes e depois do tratamento térmico
Aço para rolamentos
- Grau da lista fornecida GCr15
- Pontos de análise Condição de dureza, sobremetal para retificação, integridade superficial
- Geometrias a analisar Superfícies sujeitas a desgaste, anéis, rolos e interfaces rotativas
Aços inoxidáveis
- Graus da lista fornecida 303, 304, 304L, 316, 316L, 321
- Pontos de análise Exposição à corrosão, engripamento, aporte térmico, necessidade de passivação
- Geometrias a analisar Carcaças, interfaces de fluidos e características geométricas de fixadores e suportes
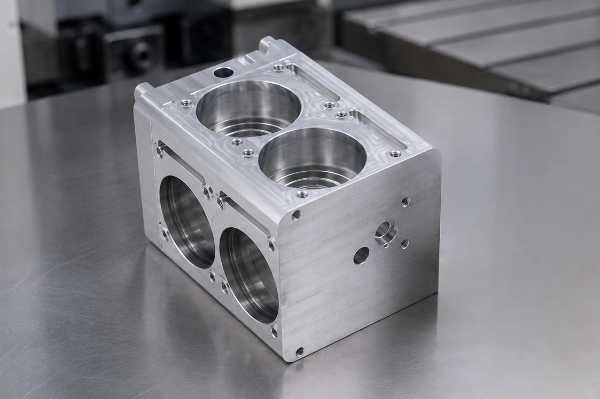
Solicitações para ligas de alumínio
- Escopo disponível Séries de ligas de alumínio especificadas pelo cliente
- Pontos de análise Têmpera, deformação de paredes finas, roscas, anodização e caminho de dissipação térmica
- Contexto dos veículos elétricos Peso, dissipação térmica e interfaces de vedação devem ser definidos em conjunto
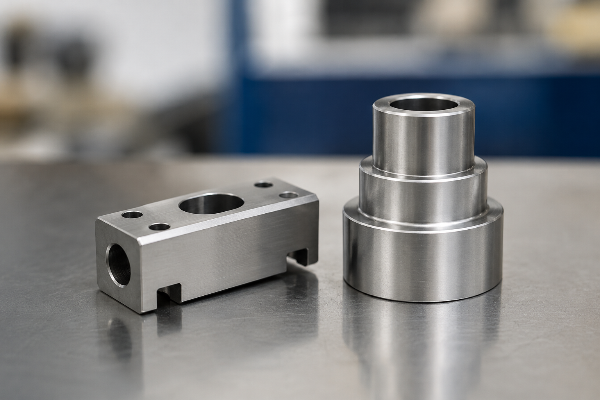
Ligas resistentes à corrosão e ligas à base de níquel
- Graus da lista fornecida C276, 904L e ligas à base de níquel
- Pontos de análise Certificado do material, encruamento, acesso da ferramenta e estratégia de refrigeração
- Limite da sequência de operações Usar somente quando o ambiente de serviço justificar o custo e o esforço de usinagem
Controle de substituição de materiais
Envie com a solicitação a norma, o grau do material, a condição e a regra de substituição aprovada exatos. Não consideramos alumínio, aço, plástico, titânio, compósito ou outra liga metálica intercambiáveis apenas porque uma família ampla de materiais aparece em um resultado de busca.
Comparação entre estratégias de preparação da máquina e sequências de operações CNC
A usinagem CNC permite programar as trajetórias das ferramentas, mas o número de preparações da máquina e as transferências de referências geométricas costumam determinar o resultado prático. Um caso publicado do automobilismo mostra por que a capacidade multieixos e de torno-fresamento deve ser avaliada pela sequência de processos, e não apenas pelo tipo de máquina.
Escopo da comparação
O risco é o acúmulo de desvios das referências e o atraso, pois cada transferência entre preparações da máquina exige outra decisão de alinhamento. Usamos essas evidências de terceiros para explicar por que a análise do desenho técnico deve explicitar as preparações da máquina, a fixação da peça, o acesso das ferramentas e as passagens para inspeção; a designação da máquina não substitui essa análise da sequência de operações.
Requisitos do desenho técnico e planejamento da inspeção
Uma estrutura controlada de referências geométricas conecta o processo de fabricação à inspeção. A ISO 1:2022 define a estrutura de temperatura de referência para especificação e verificação dimensional, enquanto o NIST identifica 20 °C como condição de referência para medição dimensional.
- Temperatura de referência dimensional
- 20 °C (68 °F)
- Indique outra referência somente quando o desenho técnico ou a norma aplicável exigir
- Sistema de referências geométricas
- 3 planos mutuamente perpendiculares
- Relacione dimensão, localização, orientação e batimento a um sistema de coordenadas comum
- Contato da referência primária
- 3 pontos
- Escolha a característica geométrica funcional que ofereça apoio estável
- Contato da referência secundária
- 2 pontos
- Restrinja os próximos graus de liberdade necessários
- Contato da referência terciária
- 1 ponto
- Complete o posicionamento angular sem restringir excessivamente a peça
- Coeficiente do exemplo do NIST para aço
- 11,5 µm/m/°C
- Use o coeficiente do material real, não o deste exemplo por padrão
- Comprimento e temperatura usados no cálculo do NIST
- 100 mm (4 in) a 23 °C
- Mostra uma diferença de +3 °C em relação à referência
- Resultado da dilatação calculada pelo NIST
- 3,5 µm (135 µin)
- Compare a variação térmica com a tolerância da característica geométrica e o orçamento de incerteza
- Incerteza residual do exemplo
- 0,3 µm (12 µin)
- Mostra por que a incerteza do coeficiente não pode ser ignorada em inspeções de alta precisão
Definição da geometria
- Modelo 3D de projeto assistido por computador
- Desenho técnico 2D controlado
- Regra para a revisão e o arquivo mestre
- Dimensões básicas e esquema de tolerâncias
Definição funcional
- Referências geométricas de montagem
- Características geométricas críticas para a função
- Contexto de acoplamento e vedação das peças
- Prioridades de tolerância da engenharia
Definição da inspeção
- Método de medição
- Solicitação de inspeção por amostragem ou integral
- Campos do relatório e rastreabilidade
- Temperatura de referência e incerteza
Fatores de custo e prazo da usinagem CNC automotiva
O preço depende do material, da condição do material bruto, da geometria, do tempo de máquina CNC, do acesso das ferramentas, do número de preparações da máquina, da quantidade, da tolerância, da inspeção, do acabamento e do escopo da entrega. Depois de analisar esses dados, fornecemos uma cotação para o projeto e aplicamos os parâmetros de prazo abaixo ao conjunto aprovado de desenhos técnicos.
O que altera a cotação
| Fator que afeta o custo ou o prazo | Por que altera a sequência de operações | O que o comprador deve fazer antes da cotação |
|---|---|---|
| Grau e condição do material | Mudam o preço do material bruto, a usinabilidade, o tratamento térmico e o risco de sucata | Informe a norma, o grau do material, a condição e a regra de substituição |
| Tolerância crítica | Tolerâncias estreitas podem exigir preparações da máquina controladas, estabilização térmica e medições adicionais | Separe as características geométricas funcionais da geometria geral |
| Geometria complexa | Peças complexas podem exigir eixos adicionais, ferramentas de longo alcance, dispositivos de fixação personalizados ou eletroerosão | Forneça o modelo 3D no formato nativo e vistas em corte |
| Quantidade e frequência de liberação dos pedidos | Quantidades de protótipos, lotes piloto e pedidos recorrentes distribuem de forma diferente os custos de programação e dos dispositivos de fixação | Liste cada quantidade prevista em vez de uma única estimativa anual |
| Requisitos de superfície e bordas | Textura, revestimento, mascaramento e rebarbação podem acrescentar operações externas e transporte | Especifique o resultado exigido e o método de inspeção correspondente |
| Escopo da documentação de qualidade | Rastreabilidade do material, dados medidos e formulários do cliente acrescentam trabalho de preparação e análise | Anexe à solicitação de cotação a lista de documentos exigidos |
| Escopo de entrega e condições comerciais | Embalagem, frete, alfândega e local de entrega alteram o custo total até o destino | Informe o destino, a data desejada e o Incoterm solicitado |
Nossos parâmetros para cotação e programação
| Etapa do projeto | Nosso padrão de trabalho | Ponto de controle |
|---|---|---|
| Análise da solicitação de cotação | O prazo de resposta é confirmado após a análise da solicitação de cotação. | Um engenheiro analisa o conjunto de desenhos técnicos e as evidências solicitadas. |
| Protótipo | O período previsto para envio consta da cotação por escrito. | A programação começa após a aprovação do desenho técnico. |
| Pequeno lote | O período previsto para envio consta da cotação por escrito. | A programação começa após a aprovação do desenho técnico. |
| Lote de produção | O cronograma de produção consta da cotação por escrito. | A cotação do seu projeto confirma o prazo efetivo. |
| Quantidade por pedido | Nossa quantidade mínima por pedido é definida por projeto. | Quantidade, preparação da máquina e requisitos de inspeção são analisados em conjunto. |
| Solicitação de urgência | Pode haver disponibilidade para atender pedidos urgentes; confirmamos a viabilidade após analisar o desenho técnico e a capacidade disponível. | Nenhuma vaga para pedido urgente é liberada antes da análise de viabilidade. |
Nossas condições comerciais e de tratamento dos arquivos
Arquivos e confidencialidade
Aceitamos arquivos STEP ou IGES acompanhados de um desenho técnico 2D com as dimensões críticas. É possível solicitar um acordo de confidencialidade antes da análise dos arquivos.
Condições de pagamento e entrega
A forma de pagamento, o sinal, o prazo para quitar o saldo, o Incoterm, o destino e a responsabilidade pelo frete são confirmados na cotação por escrito.
Liberação do protótipo
Nosso processo prevê a análise do protótipo ou do lote piloto antes de iniciar a produção, sujeita à aprovação do desenho técnico e da cotação. Esse ponto de liberação vincula a revisão aprovada à próxima etapa de quantidade.
Documentos do pedido
Nossa cotação ou o pedido de compra define o conjunto de documentos de inspeção e do material. Assim, os registros solicitados de dimensões, primeira peça produzida, material e rastreabilidade são precificados no mesmo escopo.
O menor preço unitário e o menor risco total exigem comparações diferentes
Os valores das cotações variam quando os fornecedores presumem tolerâncias, preparações da máquina, acabamentos ou escopos de documentação diferentes. Essa relação entre custos e riscos não pode ser comparada de forma justa até que cada fornecedor explicite seu plano de inspeção e seus limites de responsabilidade logística antes da adjudicação do pedido pela cadeia de suprimentos automotiva.
Requisitos de qualidade automotiva e escopo documental específicos do projeto
A IATF 16949 é uma norma de sistema de gestão da qualidade para o setor automotivo, mas uma palavra-chave ou frase de marketing não comprova um certificado. Um sistema de qualidade e uma norma de qualidade definidos pelo comprador podem estabelecer requisitos de gestão da qualidade, garantia da qualidade, prevenção de defeitos e melhoria contínua; documente as cláusulas aplicáveis e o escopo do certificado em vez de tratar boas práticas gerais como evidência de aceitação.
Dados do certificado e da função do fornecedor
- Norma exigida e requisito específico do cliente
- Entidade jurídica e unidade fabril
- Escopo dos processos e produtos
- Situação da responsabilidade pelo projeto
- Atuação como fabricante original, fornecedor da cadeia automotiva ou fornecedor de peças de reposição
Dados do desenho técnico e da aceitação
- Revisão controlada e responsável pela alteração de engenharia
- Características geométricas críticas e especiais
- Requisitos de referências geométricas, tolerâncias e superfície
- Método de medição e regra de aceitação
- Fluxo de comunicação de não conformidades
Evidências de produção solicitadas
- Certificado do material e rastreabilidade do lote
- Relatório da primeira peça produzida ou de amostra
- Relatório dimensional com valores medidos
- Formulários do cliente e prazo de retenção
- Requisitos de embalagem e identificação
Documentos do programa do cliente
PPAP, APQP, plano de controle, FMEA, MSA e SPC não são termos intercambiáveis. Identifique o nível de apresentação exigido, os modelos, o responsável pela aprovação e os prazos para que cada documento entre na análise de viabilidade e da cotação.
Etapas das evidências para uma solicitação de cotação automotiva
Aumentar a inspeção não substitui uma definição controlada e não é necessariamente melhor quando a aceitação continua ambígua. Essas etapas de evidências vão do desenho técnico controlado à definição do processo, aos resultados medidos e à decisão de liberação do comprador.
01
Hierarquia entre desenho técnico, modelo e revisão
02
Definição do material, da sequência de operações e das características geométricas críticas
03
Dados medidos e registros de rastreabilidade solicitados
04
Responsável pela aprovação identificado e situação da liberação
A qualidade consistente depende de esses controles funcionarem em conjunto. Afirmar que a usinagem CNC garante o atendimento aos requisitos não constitui uma constatação de auditoria e não corrige critérios de aceitação pouco claros.
Como trabalhamos: da análise do desenho técnico à liberação da produção
Uma divergência entre o desenho técnico e o modelo pode interromper a programação ou alterar as datas de entrega. Essa sequência de análise estabelece um único caminho de revisão para o fabricante, o comprador e a equipe de usinagem antes da liberação.
Encaminhe o modelo 3D, o desenho técnico 2D, a revisão, o material, as quantidades, o destino da entrega e os relatórios de inspeção ou qualidade solicitados.
Identificamos divergências entre desenho técnico e modelo, dados ausentes de roscas ou acabamento e características geométricas que exigem uma decisão sobre referência ou tolerância antes da programação.
Comparamos torneamento CNC, fresamento CNC, usinagem multieixos, eletroerosão a fio, retificação e processos auxiliares quanto ao acesso das ferramentas e à continuidade das referências geométricas.
Nossa cotação discrimina o processo de fabricação, as premissas, a quantidade, a documentação solicitada, o escopo do acabamento e as condições de entrega.
A produção de protótipos, lotes piloto ou pedidos recorrentes só começa depois que os arquivos aplicáveis, o escopo e a situação das alterações são aceitos pelo processo do comprador.
Alterações de geometria, material, sequência de operações, escopo da inspeção ou desvios autorizados exigem a aprovação do responsável pela alteração antes da liberação.
Escolhas de projeto que costumam reduzir trabalho evitável
| Característica geométrica do projeto | O que especificar | Por que ajuda |
|---|---|---|
| Cantos internos | Raio funcional máximo ou folga para a peça acoplada | Permite usar uma ferramenta mais resistente e reduz o tempo desnecessário com fresas pequenas |
| Cavidades profundas | Profundidade necessária, acesso às paredes e alívio permitido nos cantos | Reduz a deflexão de ferramentas de longo alcance e as passadas de acabamento repetidas |
| Paredes finas | Condição de inspeção da peça livre e da peça fixada | Evita que a força do dispositivo de fixação se torne um critério de aceitação não declarado |
| Padrões de furos | Referência geométrica funcional e controle de posição verdadeira | Comunica a função na montagem com mais clareza do que tolerâncias de coordenadas independentes |
| Textura superficial | Ra ou outro parâmetro exigido na superfície funcional | Evita confundir uma expectativa estética com um requisito de vedação ou de superfície de apoio |
| Tolerância geral | Norma especificada e exceções para características geométricas específicas | Mantém a precisão onde ela afeta o encaixe, a segurança ou a confiabilidade |
Análise de peças definidas por desenho técnico
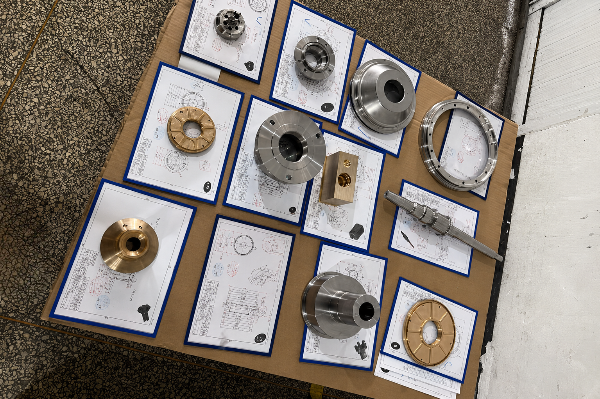
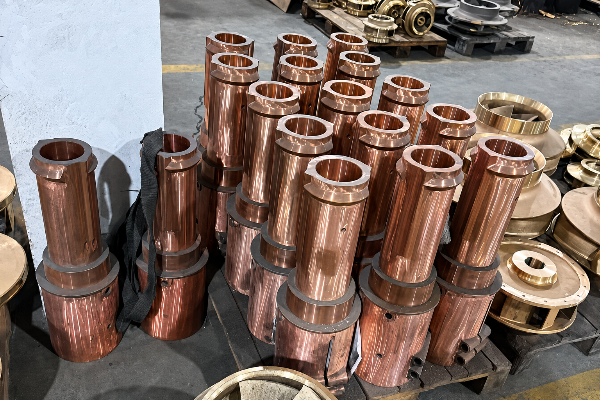
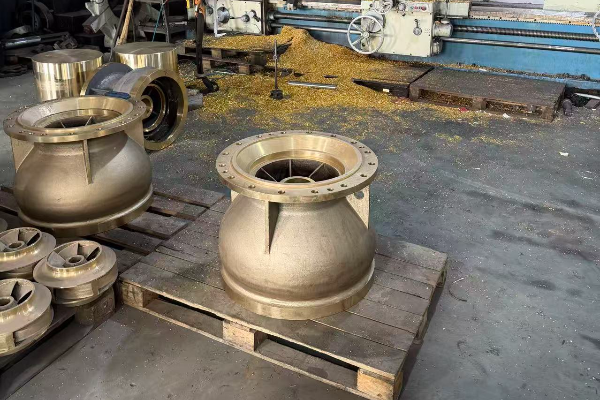
As imagens abaixo são ilustrativas e não comprovam propriedade, localização da oficina, disponibilidade de equipamentos nem histórico de produção. Confirme a sequência de operações proposta e as evidências atuais para o pedido.
Referências visuais
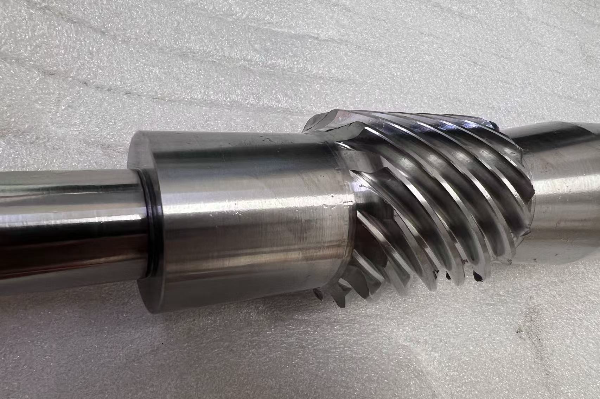
- Geometria de eixo helicoidal acabado, proveniente dos trabalhos gerais de usinagem da Zhenling.
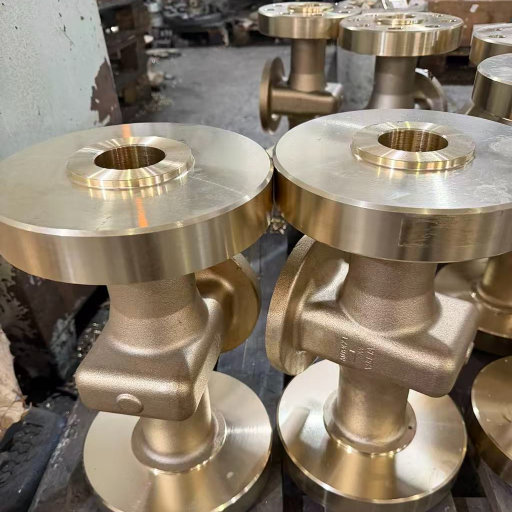
- Geometria de corpo usinado e face de vedação do flange, presente no conjunto de imagens fornecidas da fábrica.
- Oficina de Jiashan e equipamentos de torneamento de grande porte usados na fabricação geral de peças metálicas.
01
Área da unidade fabril
O resumo da empresa fornecido pelo usuário informa uma unidade fabril de 8.000 m² em Jiashan e uma oficina de 6.000 m². As alegações sobre as dimensões máximas das peças aceitas pelas máquinas e os prazos ainda exigem análise do projeto.
02
Histórico de fabricação
A Zhenling foi fundada em 2006 e se concentra em componentes metálicos fora de padrão fabricados a partir de desenhos técnicos ou amostras. Solicitações de fabricação automotiva passam pela mesma sequência controlada de análise de viabilidade.
03
Atuação em exportações
Não é apresentado aqui nenhum percentual de exportações. Identifique na solicitação de cotação os requisitos automotivos específicos do destino, os documentos de exportação, a embalagem e a responsabilidade pela entrega.
Peças que analisamos para sequências alternativas de produção
A usinagem CNC oferece flexibilidade para protótipos, pequenos volumes e peças complexas, mas nem sempre é o processo de fabricação de menor custo para toda peça automotiva. Escolher a sequência de operações apenas pelo nome da plataforma é um erro; a alternativa adequada depende da geometria, da demanda, dos custos de ferramental, do material e dos riscos funcionais.
SPEC-CTRL
ANALISAR CONTROLES
Alta precisão apenas onde a função exige
“Alta qualidade” não é uma instrução mensurável em um desenho técnico, e peças automotivas de alto desempenho não precisam da tolerância mais estreita possível em todas as características geométricas. Defina os controles de tolerância, superfície e rastreabilidade que protegem o encaixe, a segurança, a transmissão de potência, o gerenciamento térmico, a eficiência no consumo de combustível ou a vida útil.
Ferramentas de engenharia para usinagem CNC automotiva
-
verificador de solicitações de cotação automotiva
Avalie os requisitos de peças automotivas personalizadas. Verifique instantaneamente as tolerâncias do material, a viabilidade de fabricação e as especificações técnicas precisas.
-
planejador da sequência de referências geométricas
Planeje e verifique as estratégias de definição das referências geométricas. Garanta o cumprimento rigoroso dos requisitos de GD&T e o alinhamento geométrico de componentes usinados complexos.
-
verificação da dilatação térmica
Calcule com precisão as variações dimensionais nas faixas de temperatura de operação. Evite ajustes por interferência em aplicações automotivas críticas sujeitas a altas temperaturas.
Solicite a análise do desenho técnico e uma cotação para o projeto
Informe a revisão da peça, o material e seu estado de fornecimento, as quantidades de protótipos e de pedidos recorrentes, as características geométricas críticas, os documentos de qualidade exigidos, o destino e a data desejada. Usaremos essas informações para avaliar a solução de usinagem e preparar a cotação do projeto.
Informações necessárias
- Modelo 3D e desenho técnico 2D sob controle de revisão
- Grau do material e estado de fornecimento
- Quantidades de protótipos, peças do lote piloto e pedidos recorrentes
- Tolerâncias críticas e referências geométricas funcionais
- Requisitos de superfície, bordas e acabamento
- Escopo da inspeção e da rastreabilidade
- Requisitos de qualidade específicos do cliente
- Local de entrega e data desejada
Perguntas frequentes sobre usinagem CNC automotiva
Solicitar cotação
01
Quais arquivos devo enviar para solicitar uma cotação de usinagem CNC automotiva?
Envie um modelo 3D em formato nativo ou neutro, um desenho técnico 2D sob controle de revisão, a revisão, o grau do material e seu estado de fornecimento, as quantidades, o local de entrega e os documentos de inspeção solicitados. Seu desenho técnico 2D deve identificar as tolerâncias críticas, as referências geométricas, as roscas, a textura superficial e qualquer norma que defina os critérios de aceitação.
02
A Zhenling pode analisar desenhos técnicos de peças tanto para veículos elétricos quanto para veículos com motor de combustão interna?
Sim, podemos analisar desenhos técnicos de peças para veículos elétricos, híbridos, com motor de combustão interna e para o mercado de reposição à luz da nossa capacidade geral de torneamento, fresamento, usinagem multieixos, eletroerosão, retificação, mandrilamento e furação. A viabilidade depende das dimensões reais da peça, do material, da geometria, das tolerâncias e do escopo dos documentos comprobatórios, e não da categoria do veículo.
03
Como os compradores devem comparar empresas de usinagem CNC automotiva?
Uma máquina CNC usada na indústria automotiva é apenas uma categoria de equipamento, enquanto “usinagem CNC automotiva” é um termo de busca amplo. Compare a pessoa jurídica, a unidade fabril, a análise do desenho técnico, os resultados de medição, o controle de alterações e o escopo da cotação para a peça em questão.
04
Como um comprador deve verificar a alegação de um fornecedor de que possui IATF 16949?
Solicite o número do certificado vigente, a pessoa jurídica, a unidade fabril e o escopo e, em seguida, confira sua validade no portal oficial de verificação de certificados da IATF. Se os requisitos da ISO 9001, da IATF 16949 ou os requisitos específicos do cliente se aplicarem ao pedido, anexe-os à solicitação de cotação em vez de se basear em um logotipo.
05
Uma máquina CNC de 5 eixos sempre oferece a melhor sequência de operações para uma peça automotiva?
Não. Uma máquina CNC de 5 eixos nem sempre oferece a melhor sequência de operações: ela pode reduzir os reposicionamentos em geometrias complexas, enquanto uma sequência de operações em máquina paletizada de 4 eixos ou horizontal pode ser mais eficiente no desbaste em lote; o caso publicado nesta página relata 9 intervenções do operador contra 3 em duas sequências de operações para cabeçotes de cilindro.[6]
06
Como as tolerâncias estreitas afetam o preço e a entrega?
Tolerâncias estreitas podem alterar a escolha da máquina CNC, a preparação da máquina, a ferramenta, o controle ambiental, o método de inspeção e o risco de refugo. Use a temperatura de referência de 20 °C da ISO 1:2022 quando aplicável e identifique separadamente as características geométricas críticas para que a geometria sem função não fique sujeita à mesma exigência de precisão.
07
Quais documentos de inspeção podem ser solicitados?
Liste na solicitação de cotação os requisitos exatos relativos a material, dimensões, primeira peça produzida, rastreabilidade e formulários do cliente. Para um plano de 3 etapas — protótipo, lote piloto e produção recorrente —, defina qual relatório é necessário em cada ponto de liberação e quem deve aprová-lo.
08
Como são tratadas as quantidades de protótipos e de pedidos recorrentes de peças automotivas?
Informe separadamente as quantidades de protótipos, peças do lote piloto e pedidos recorrentes, pois o esforço de programação, fixação da peça e inspeção se distribui de modo diferente em cada etapa. Confirmamos a sequência de operações e a cotação para as quantidades informadas após a análise do desenho técnico.
09
O que acontece quando o modelo 3D e o desenho técnico 2D divergem?
A divergência deve ser resolvida antes da liberação do programa da máquina CNC. Defina qual documento prevalece, emita uma revisão sob controle e registre a interpretação aprovada para que projeto, fabricação e inspeção usem a mesma fonte.
10
A mesma sequência de operações em máquina CNC pode atender desde a prototipagem rápida até a produção?
Às vezes, mas o dispositivo de fixação, a vida útil da ferramenta, a automação, a amostragem e a capacidade podem mudar quando o volume aumenta. A sequência de operações para produção deve ser reavaliada após a aceitação dos resultados do protótipo e do lote piloto, especialmente no caso de componentes automotivos com características críticas.
11
Em quanto tempo a Zhenling informará o preço e o prazo de fabricação ou entrega?
Os prazos de resposta e produção são confirmados após a análise dos desenhos técnicos, da quantidade, dos documentos comprobatórios solicitados e das condições de entrega. Os termos por escrito informam o cronograma aplicável a protótipos, pequenos lotes ou produção.