Entre em contato com a Zhenling

Escopo do acabamento superficial definido pelo desenho técnico
Soluções de acabamento escovado para peças metálicas sob medida
É possível cotar o acabamento escovado quando o desenho técnico identifica o material, as faces visíveis, a direção do escovamento, as características geométricas protegidas e a referência de aceitação. As consultas sobre acabamento escovado devem informar material, direção do escovamento, faces visíveis, aparência desejada, aprovação de amostra e embalagem de proteção. Antes de considerar preço, prazo ou capacidade para o pedido em questão, analise a sequência de operações proposta, os limites ainda em aberto e os registros exigidos, distinguindo os dados confirmados das premissas comerciais ou de inspeção ainda não resolvidas.
A Zhenling trabalha com desenhos técnicos ou amostras dos clientes, então você pode iniciar sua consulta com um desenho, uma fotografia marcada ou uma amostra física.
- Contexto de componentes metálicos não padronizados sob medida
- Mapeamento das faces visíveis e da direção do escovamento
- Aparência, textura e limpeza avaliadas separadamente
Requisitos de acabamento escovado para peças metálicas sob medida
Decidir escovar uma superfície metálica é apenas o ponto de partida. A Zhenling trata o pedido no contexto da fabricação de precisão: o desenho técnico deve mostrar qual superfície receberá a textura unidirecional, como essa direção se relaciona com a orientação de montagem e quais canais, roscas, faces de vedação ou características geométricas polidas ficam fora do escopo do acabamento. Quando a textura superficial medida fizer parte da aceitação, use a terminologia da ASME B46.1 e defina a medição separadamente.
Mapa das faces visíveis
Marque o Lado A, o Lado B e qualquer borda aplicável que ficará visível para o cliente. Adicione setas indicando a direção do escovamento em cada face observável, em vez de escrever “igual à amostra”.
Mapa das características geométricas protegidas
Identifique furos, roscas, faces de referência, superfícies de vedação, encaixes por interferência e áreas de contato elétrico que não devem ser alterados pelo tratamento superficial solicitado.
Referência de aparência
Identifique a amostra ou fotografia aprovada, sua revisão e o ângulo de observação para manter a referência vinculada à peça correta. Sem controle da identificação, a referência pode passar a representar outro resultado esperado no próximo lote.
Ponto de conferência para cotação:
envie seu desenho técnico para análise do escopo do acabamento.
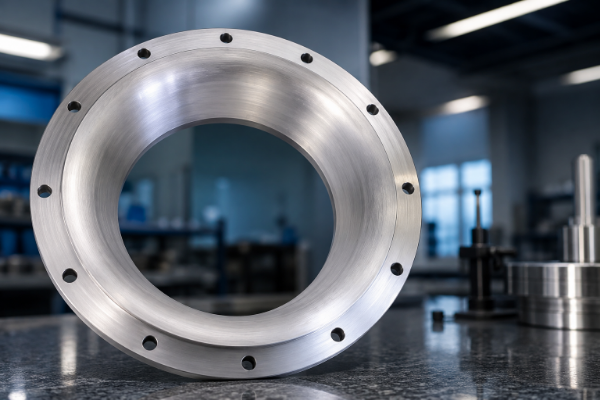
O desenho técnico para acabamento escovado deve identificar a direção do escovamento, as faces visíveis para o cliente e as características geométricas que devem permanecer intactas.
Contexto de fabricação considerado na cotação
- Fabricamos componentes usinados não padronizados, incluindo conjuntos completos de máquinas.
- Nosso escopo de produção inclui flanges, rolos, tubos curvados, corpos de válvula e tampões.
- O escopo habitual de serviços da Zhenling inclui ou permite recorrer a processos de torneamento, fresamento, retificação, mandrilamento, eletroerosão a fio, furação, conformação e soldagem; a cotação por escrito confirma a sequência de operações proposta e a responsabilidade, sem afirmar quem é proprietário dos equipamentos ou em qual unidade fabril o serviço será executado.
- O escopo habitual de serviços inclui ou permite recorrer a processos de 3 eixos, 4 eixos e 5 eixos; a cotação por escrito confirma a sequência de operações proposta, a responsabilidade e a unidade fabril onde o serviço será executado.
Materiais e geometria da peça para análise
O mesmo abrasivo de escovamento e a mesma granulação não produzem necessariamente o mesmo acabamento escovado em diferentes ligas metálicas e geometrias. A dureza do substrato, o acabamento inicial do metal, a curvatura, a preparação da solda, o acesso e a profundidade dos riscos anteriores influenciam a textura visível e o risco de marcas de transição. Se a textura medida for um critério de aceitação, registre seu parâmetro conforme a ASME B46.1 e as condições de medição separadamente da referência visual.
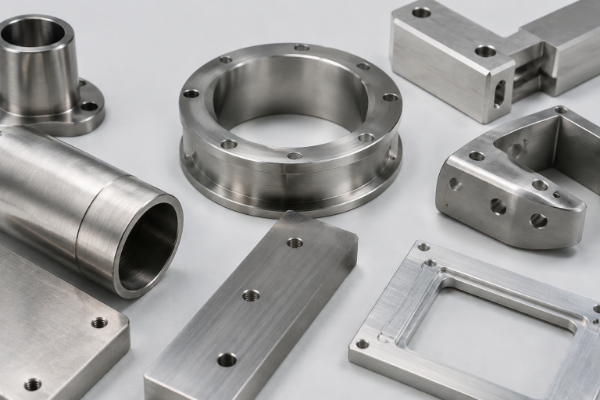
Série de aços inoxidáveis
Detalhes do material
Os materiais considerados para usinagem pela Zhenling incluem os graus de aço inoxidável 303, 304, 304L, 316, 316L e 321. A viabilidade de fornecer o acabamento escovado deve ser confirmada para a liga metálica, a geometria e a sequência de operações de entrega específicas. Cada consulta também deve informar se resistência à corrosão, facilidade de limpeza ou passivação posterior são relevantes, pois o resultado estético e o resultado de limpeza são critérios de aceitação distintos.
- Informe a condição inicial ou o acabamento de laminação.
- Identifique o contato com ferramental de aço carbono como um risco de contaminação.
- Defina se a superfície final ficará exposta, enclausurada ou sujeita a manuseio.
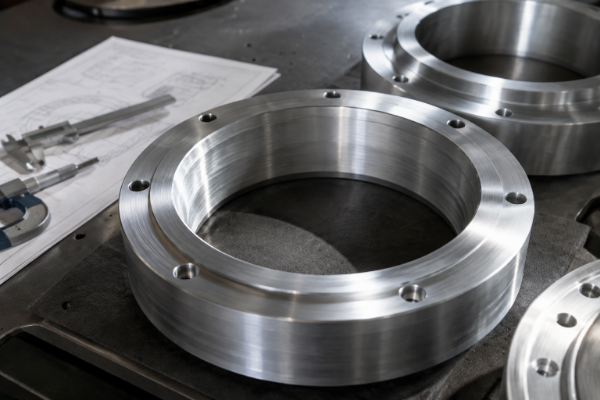
Alumínio, aços…
Detalhes do material
Os materiais considerados para usinagem pela Zhenling incluem ligas de alumínio, aço carbono, aço ligado e materiais à base de níquel. A viabilidade de fornecer o acabamento escovado deve ser confirmada para a liga metálica, a geometria e a sequência de operações de entrega específicas; alumínio ou latão escovado podem apresentar cor, aspecto fosco e reação ao contato abrasivo diferentes. Se houver anodização após o escovamento, trate seus requisitos como um escopo separado de pós-tratamento.
- Informe a liga metálica ou a especificação do material.
- Indique as regiões submetidas a tratamento térmico, revestidas ou soldadas.
- Aponte paredes finas, interfaces de acoplamento, bordas e transições em que a pressão aplicada possa alterar o perfil da característica geométrica.
Opções de acabamento e controle da direção do escovamento
Os nomes dos acabamentos são um ponto de partida, não uma regra completa de aceitação. A orientação da British Stainless Steel Association observa que termos como escovado, polido e acetinado não definem com precisão o resultado final, e que a granulação, por si só, não abrange os efeitos da pressão, do tempo de contato, da velocidade de avanço nem da preparação.[2] Quando for usada a terminologia de textura superficial da ASME B46.1, defina a direção do escovamento como a orientação da textura.
A descrição do processo precisa definir o resultado
Quer o escovamento use escova de arame, cinta abrasiva, manta ou outro meio, o pedido ainda precisa de um resultado visual esperado e de um mapa das características geométricas protegidas. O número da granulação, por si só, nem sempre descreve completamente a aparência, e a ferramenta indicada não garante o resultado final. Em comparação com uma especificação completa de aparência, essa descrição abre margem para interpretações porque deixa indefinidas a superfície inicial e as variáveis do processo; há uma troca entre praticidade e controle, então confirme o resultado com uma amostra identificada.
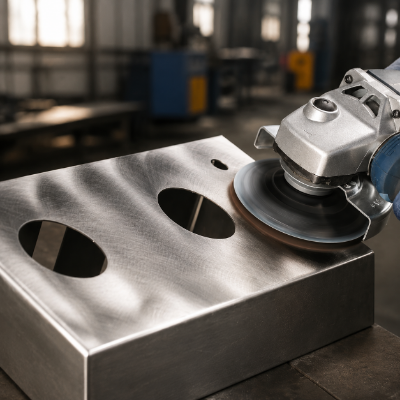
Sequência de operações de acabamento
Aspecto visível
Prioridade no desenho técnico
Cuidado na seleção
Acabamento escovado direcional
Linhas finas com direção bem definida
Seta e mapa das faces visíveis
Marcas de parada e diferenças de orientação podem continuar visíveis
Acabamento acetinado
Direção mais suave e menos evidente
Referência de comparação aprovada
“Acetinado” pode descrever resultados diferentes entre fornecedores
Acabamento polido ou espelhado
Maior reflexão e nitidez da imagem refletida
Critérios de brilho e defeitos
Impressões digitais, amassados e riscos podem ficar mais visíveis
Alternativa com jateamento de microesferas
Aparência fosca mais uniforme e sem direção definida
Escopo do meio abrasivo e das faces protegidas
Não é intercambiável com o acabamento escovado do metal
Escovamento linear
Os compradores frequentemente perguntam como manter a direção do escovamento reta em toda a face. O efeito visual do acabamento depende da direção; por isso, use uma seta para cada superfície visível e indique como ela se alinha após a montagem. Em uma peça curvada, defina se a linha acompanha a curva, a borda mais longa ou a direção vertical após a instalação.
Escovamento circular ou circunferencial
Faces de anéis e superfícies cilíndricas precisam de uma regra de direção local, em vez de uma regra universal. Uma seta horizontal genérica pode ser interpretada de forma errada quando o componente gira ou quando as faces interna e externa são observadas sob condições diferentes de iluminação.
Especificações e aceitação do acabamento com base no desenho técnico
O Ra medido não substitui um padrão de aparência. Um Ra menor não significa necessariamente uma aparência escovada melhor, pois a ASME B46.1 distingue rugosidade, ondulação e direção da textura, e a medição também depende do comprimento de amostragem, do comprimento de avaliação e dos ajustes de filtro.
As condições de medição fazem parte do resultado
O risco de divergência aumenta quando um único valor oculta as condições em que foi medido. A ASME B46.1 indica que uma faixa de Ra de 0,10–2,0 µm pode usar um comprimento de corte de 0,80 mm e um comprimento de avaliação de 4,0 mm; a solicitação deve identificar o parâmetro, a direção de medição e o método como campos separados do pedido. A medição não substitui a referência de aparência aprovada.
| # | CAMPO | REQUISITO | IMPACTO |
|---|---|---|---|
| 1 | Material | Liga metálica, grau do material e condição inicial da superfície | O substrato e o acabamento anterior alteram o resultado |
| 2 | Faces visíveis | Lado A, Lado B, bordas e orientação após a instalação | Evita trabalhar em faces ocultas e deixar áreas de aparência importantes sem acabamento |
| 3 | Direção do escovamento | Seta ou símbolo local da direção da textura em cada face escovada | Controla a direção da luz refletida |
| 4 | Características geométricas protegidas | Roscas, vedações, referências geométricas, encaixes, furos e faces de contato | Separa o trabalho de aparência da geometria funcional |
| 5 | Textura desejada | Designação do acabamento, sequência de abrasivos ou requisito de Ra com método | Define o que é quantitativo e o que depende do processo |
| 6 | Referência visual | Identificação da amostra ou foto, revisão e orientação | Estabelece uma referência de aparência compartilhada |
| 7 | Critério de observação | Tipo de iluminação, distância, ângulo e limite de tamanho dos defeitos | Evita que cada inspetor avalie a peça sob condições diferentes |
| 8 | Requisitos de limpeza | Requisitos relativos a óleo, resíduos, ferro livre, limpeza e passivação | Evita que a aprovação visual oculte um problema químico |
Aparência e metrologia exigem evidências diferentes
Um perfilômetro percorre o perfil da superfície e informa um parâmetro de rugosidade definido, enquanto uma pessoa avalia a continuidade do escovamento, o brilho e os defeitos visíveis segundo um critério de observação estabelecido. Use ambos quando ambos forem relevantes e defina a direção da medição no pedido, em vez de depender de suposições do operador sobre as marcas de escovamento.
Preço e prazo de fabricação
Fator
O que aumenta o trabalho
O que torna a cotação mais clara
Geometria
Rebaixos, curvas, faces interrompidas e várias direções locais
Imagens marcadas e vistas em corte
Condição da superfície
Risco profundo, manchas térmicas de solda, amassados ou acabamento irregular do material bruto
Fotos da condição inicial e limites de reparo
Proteção
Roscas, vedações, referências geométricas e faces polidas adjacentes
Um mapa das características geométricas protegidas
Aceitação
Várias amostras, métodos especiais de medição ou verificações visuais documentadas
Uma referência identificada e um plano de aceitação por escrito
Manuseio
Faces muito visíveis que precisam de separadores, película ou embalagem sem contato
Instruções de embalagem e dos pontos de contato
Reduza as idas e vindas na cotação:
prepare um resumo do pedido de cotação com os requisitos de acabamento antes de abrir o formulário de contato.
Aceitação da aparência, da textura superficial e da limpeza
A aparência e a limpeza do aço inoxidável respondem a perguntas diferentes. O risco permanece porque a aprovação visual não detecta resíduos nem ferro livre; por isso, a solicitação deve tratar aparência, textura superficial medida e limpeza como campos separados do pedido, vinculados ao desenho técnico e à referência identificada. A ASME B46.1 fornece a terminologia para o campo de textura medida, sem substituir a aceitação visual ou de limpeza.
Antes de enviar a consulta: use os critérios de aceitação visual.
CAMPO 01
Aparência visual
- Continuidade e direção do escovamento
- Tonalidade ou refletividade em comparação com a referência identificada
- Marcas de parada, riscos transversais ao escovamento e transições nas bordas
CAMPO 02
Textura quantitativa
- Parâmetro especificado, como Ra, quando necessário para a função
- Instrumento, direção de medição e condições de avaliação
- Avaliação separada da ondulação e da forma
CAMPO 03
Limpeza da superfície
- Resíduos de óleo, composto e abrasivo
- Risco de ferro livre no aço inoxidável
- Escopo de limpeza, passivação e prevenção de nova contaminação
Pedido: escopo e entrega do acabamento escovado
Sua cotação deve fixar o resultado solicitado sem dar a entender que existe uma sequência de operações não documentada. A documentação do pedido deve identificar claramente o acabamento desejado, os limites de responsabilidade, o registro de inspeção, o critério de liberação e as instruções de embalagem.
-
01
Envie a definição da peça. Compartilhe o desenho técnico, o material, a quantidade, o mapa das faces visíveis e uma amostra ou fotografia de referência.
-
02
Resolva as informações de acabamento pendentes. Confirme a direção do escovamento, as características geométricas protegidas, as indicações de textura e as operações posteriores ao acabamento.
-
03
Emita o escopo por escrito. Vincule a cotação às revisões do desenho técnico e da amostra citados.
-
04
Aprove os critérios de aceitação. Indique quais verificações visuais, dimensionais, de textura e de limpeza determinam a liberação.
-
05
Controle as alterações. Registre qualquer desvio aceito, instrução de retrabalho ou referência substituta antes que o lote prossiga.
-
06
Proteja a superfície aprovada. Defina os pontos de contato, separadores, película e orientação na embalagem quando as faces de aparência forem vulneráveis.
-
07
Formalize a entrega das informações: prepare o escopo do pedido de cotação e copie-o para sua consulta.
Quando o acabamento escovado não é a melhor escolha
O acabamento escovado nem sempre é o melhor acabamento metálico para todas as faces expostas. A decisão técnica começa pela função, pelo método de inspeção e pelas condições de manutenção; escolher apenas pela aparência pode ser inadequado para uma superfície de vedação ou revestimento. Para uma interface funcional, defina a textura superficial exigida pela ASME B46.1 separadamente do acabamento decorativo.
| Requisito | Por que o metal escovado pode ser incompatível | Alternativa a avaliar |
|---|---|---|
Reflexão espelhada |
Linhas finas direcionais reduzem a nitidez da imagem refletida | Polimento ou acabamento espelhado especificado |
Aparência fosca sem direção definida |
As marcas de escovamento continuam visíveis e seu aspecto depende da orientação | Jateamento de microesferas ou outro tratamento sem direção definida |
Interface crítica de vedação ou deslizamento |
O contato abrasivo pode afetar a superfície metálica funcional | Proteja a face ou especifique um acabamento de usinagem separado |
Requisito de aderência do revestimento |
Um acabamento decorativo mais fino pode ser uma preparação inadequada para o sistema de revestimento | Use a especificação de preparação do fornecedor do revestimento |
Ambiente altamente corrosivo para aço inoxidável |
A aparência, por si só, não comprova o controle de contaminação nem a passivação | Acrescente requisitos explícitos de limpeza e resistência à corrosão |
Ferramentas técnicas para acabamento escovado
Peça uma cotação de acabamento escovado
Reúna a definição da peça e os critérios de aceitação antes de fixar o escopo de produção.
Um desenho técnico marcado, uma amostra identificada e um mapa das características geométricas protegidas dão precisão ao início da discussão.
O que devo enviar para receber uma cotação de acabamento escovado?
Envie o desenho técnico ou a amostra, o material, a quantidade, as faces visíveis, as setas de direção do escovamento, as características geométricas protegidas, o acabamento desejado, a imagem ou amostra de referência, o método de inspeção e os cuidados necessários na embalagem. O gerador de pedido de cotação para acabamento escovado transforma essas informações em um resumo que pode ser copiado.
O número da granulação define completamente a aparência?
Não. A granulação é apenas um dos fatores do processo; preparação, condição do abrasivo, pressão, tempo de contato, velocidade, substrato e direção podem alterar o resultado. Quando a correspondência visual for importante, associe a indicação do processo a uma referência de aparência identificada.
O Ra, por si só, controla o acabamento escovado do metal?
Não. O Ra expressa a rugosidade média sob condições de medição definidas, mas, sozinho, não controla a direção da textura, a ondulação, a cor, o ofuscamento nem as estrias visíveis. Especifique a textura quantitativa e a aceitação visual em campos separados.
Como indicar a direção do escovamento em uma peça curva?
Use uma seta ou observação local para cada face curva visível e relacione-a à orientação após a instalação. Termos como horizontal, vertical ou circular precisam de uma referência física em anéis e cilindros.
Por que peças com a mesma designação No. 4 têm aparências diferentes?
Uma designação descritiva admite diferentes métodos de preparação e uso de abrasivos, e a luz evidencia diferenças na direção da textura e na refletividade. Uma amostra aprovada, um mapa da direção do escovamento e um critério de observação reduzem essa margem de interpretação.
As faces de vedação e as faces com rosca devem ser escovadas?
Somente quando o desenho técnico permitir. Marque superfícies de vedação, referências geométricas, roscas, encaixes de rolamentos e áreas de contato elétrico como protegidas ou especifique requisitos próprios de acabamento superficial para essas áreas.
O aço inoxidável escovado precisa de um requisito de limpeza?
Sim, quando resíduos, ferro livre, corrosão ou higiene forem relevantes. A aprovação visual não comprova que os abrasivos usados no acabamento estavam livres de contaminação nem que os requisitos de limpeza e passivação foram cumpridos.
O acabamento escovado esconde todos os riscos e impressões digitais?
A textura direcional pode reduzir a visibilidade de algumas marcas de manuseio, mas não elimina amassados, riscos profundos nem danos transversais à direção do escovamento. A visibilidade das impressões digitais também depende do material, da iluminação, da condição da superfície e do contato.
Acabamento escovado em metal é o mesmo que acetinado?
Não necessariamente. Os fornecedores usam acetinado e escovado para aparências que podem se sobrepor, enquanto normas e amostras podem distinguir o resultado solicitado. Use uma referência visual e critérios mensuráveis, em vez de tratar os termos como sinônimos exatos.
Qual é a diferença entre o acabamento escovado do aço inoxidável e uma superfície polida?
O acabamento escovado do aço inoxidável mantém uma direção visível, enquanto o polimento reduz ou elimina esse aspecto direcional à medida que aumenta a refletividade. A escolha entre aço inoxidável escovado e polido também deve considerar a visibilidade das impressões digitais, o reparo de riscos, o ofuscamento, a limpeza e o ângulo de observação após a instalação.
A designação No. 4 basta para especificar aço inoxidável com acabamento escovado?
Não. A designação descreve uma família de acabamentos, mas peças adjacentes ainda podem diferir na direção da textura e na refletividade. Quando a uniformidade visual for importante, acrescente a direção do escovamento, o mapa das faces visíveis e a referência aprovada.
Como é definido o prazo de fabricação?
Esta página não informa prazo de fabricação. Solicite à Zhenling a confirmação para o seu pedido depois de definir o desenho técnico, a quantidade, a geometria, a especificação do acabamento, o escopo de proteção e os requisitos de inspeção.






