
Entre em contato com a Zhenling

Por DD · Atualizado em agosto de 2026
A usinagem CNC de PAI consiste na conformação por remoção de material de um grau e uma condição definidos de poliimida-amida; isso não implica uma receita de processo universal. Ela pode causar desvios dimensionais por vários motivos que parecem idênticos na inspeção final: o material bruto pode mudar de estado, o desbaste pode liberar tensões, o corte pode gerar calor, uma aresta desgastada pode alterar as forças, o apoio pode deformar a característica geométrica ou o estado de inspeção pode ser diferente. Torlon® é a família de materiais de poliimida-amida da Syensqo, não uma condição universal de usinagem. Este guia separa essas causas antes que alguém altere uma compensação ou copie um ciclo térmico.
Um guia online não permite definir tolerância, velocidade, avanço, escolha de fluido de corte, tempo de repouso ou ciclo térmico universais. O artigo usa fontes públicas sobre materiais, normas, metrologia e ambiente de trabalho; não apresenta o histórico privado de usinagem de PAI da Zhenling. Seu objetivo é ajudar quem define o desenho técnico a reunir evidências melhores para uma análise específica do grau e da característica geométrica.
PAI é uma família de materiais, não uma condição de usinagem
“PAI” identifica uma família de polímeros, enquanto “Torlon” identifica uma família de marca; nenhum dos termos define o grau exato, a carga, a forma do material bruto, a condição de fornecimento, o histórico de cura, o estado de umidade, a geometria ou o estado de inspeção. Uma especificação de usinagem útil só começa depois que essas variáveis são identificadas e vinculadas a evidências controladas.
Essa distinção importa porque a classificação do material e sua seleção são decisões diferentes. A ASTM D5204-22 trata publicamente da classificação de PAI para moldagem e extrusão e declara que sua designação não se destina à seleção de materiais. Portanto, as designações da família de normas não definem uma tolerância para a peça acabada nem uma receita de corte.
| Campo de evidência | O que pode ser conhecido | O que ainda não está definido |
|---|---|---|
| Identificação | Família de PAI e grau identificado | Substituições aprovadas e requisitos do certificado |
| Composição | Carga declarada ou modificador de resistência ao desgaste | Resposta específica do lote à operação escolhida |
| Material bruto | Barra, chapa, tubo ou peça moldada | Histórico de cura, condicionamento e armazenamento do material fornecido |
| Definição da peça | Característica geométrica, referência e requisito do desenho técnico | Apoio, sequência de remoção e estado de aceitação |
O nome da família é uma identificação para encaminhamento, não uma liberação de processo. Solicite a ficha atualizada do grau do fabricante, a declaração de condição do fornecedor do material bruto, o certificado do material exigido pelo desenho técnico e uma regra de substituição. Até que esses 4 registros sejam compatíveis, transferir recomendações do Torlon 4203 para o 4301, 5030 ou outro grau é uma suposição.
Por que um polímero estável em serviço ainda pode se deformar na fábrica
A estabilidade em serviço e a estabilidade na fábrica respondem a perguntas diferentes. Dados de propriedades medidos para um grau e uma condição de ensaio específicos não provam que o material bruto, uma característica geométrica recém-desbastada, uma característica acabada ainda quente e o resultado de uma inspeção após condicionamento terão a mesma dimensão. O estado do material e o estado da medição devem acompanhar a leitura.
A movimentação após o desbaste pode refletir redistribuição de tensões, remoção desigual, apoio insuficiente ou uma combinação desses fatores. Diferenças entre leituras feitas a quente e após repouso podem apontar para o calor de corte ou para o modelo de medição. Alterações após exposição ambiental podem envolver o estado de umidade, mas uma única leitura final não permite apontar a umidade como causa. Um baixo coeficiente de expansão térmica não significa necessariamente que temperatura e tempo decorrido possam ser ignorados.
A própria ficha de 2025 da Drake Plastics para o perfil extrudado Torlon 4301 mostra por que o escopo das evidências importa: ela identifica esse grau como contendo 12% de grafite e 3% de PTFE e informa um resultado de 0,4% em um ensaio de absorção de água de 24 horas. Esses valores descrevem o grau, o documento do material bruto e o ensaio daquele fornecedor — não todo PAI, não uma variação dimensional durante o processo nem uma tolerância permitida no desenho técnico.
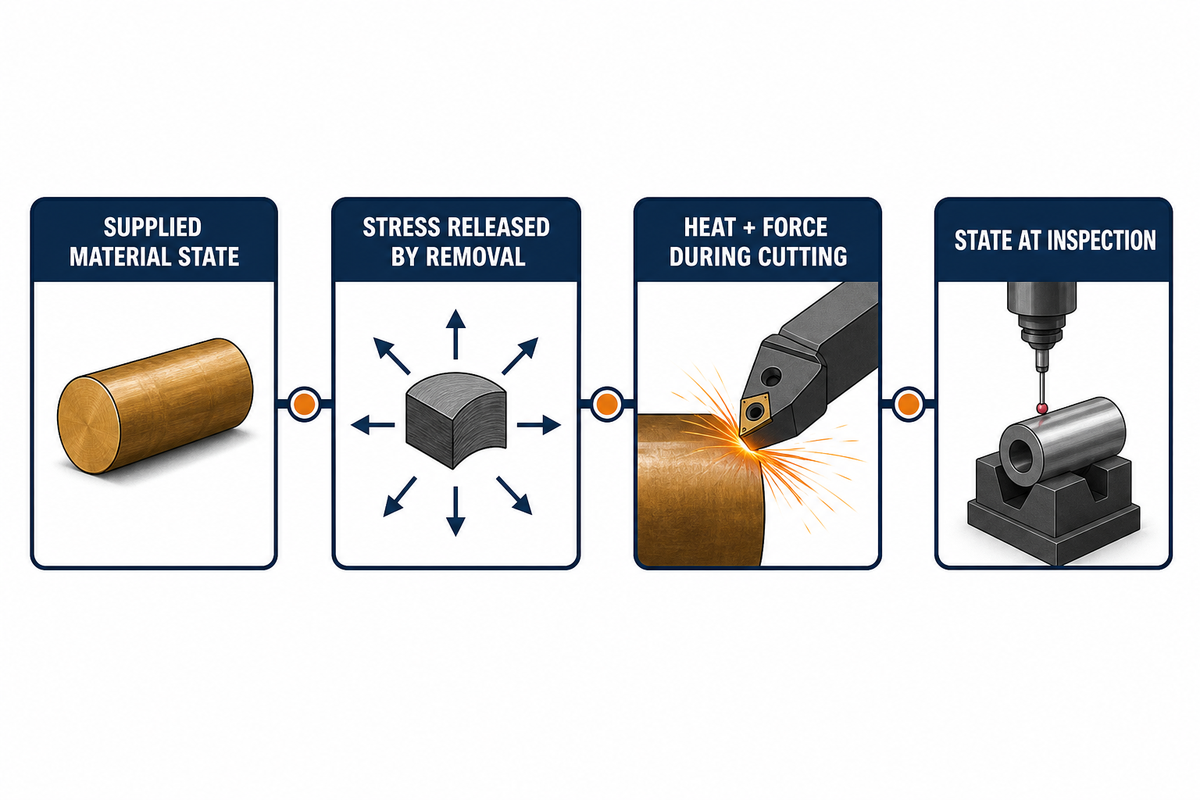
Use uma cadeia de 4 causas: estado do material fornecido → tensões liberadas pela remoção → calor e força durante o corte → estado na inspeção. Essa cadeia ajuda na solução de problemas, mas não comprova causalidade. Cada elo precisa de uma observação que permita distingui-lo dos demais.
Rastreamento de desvios em quatro estados
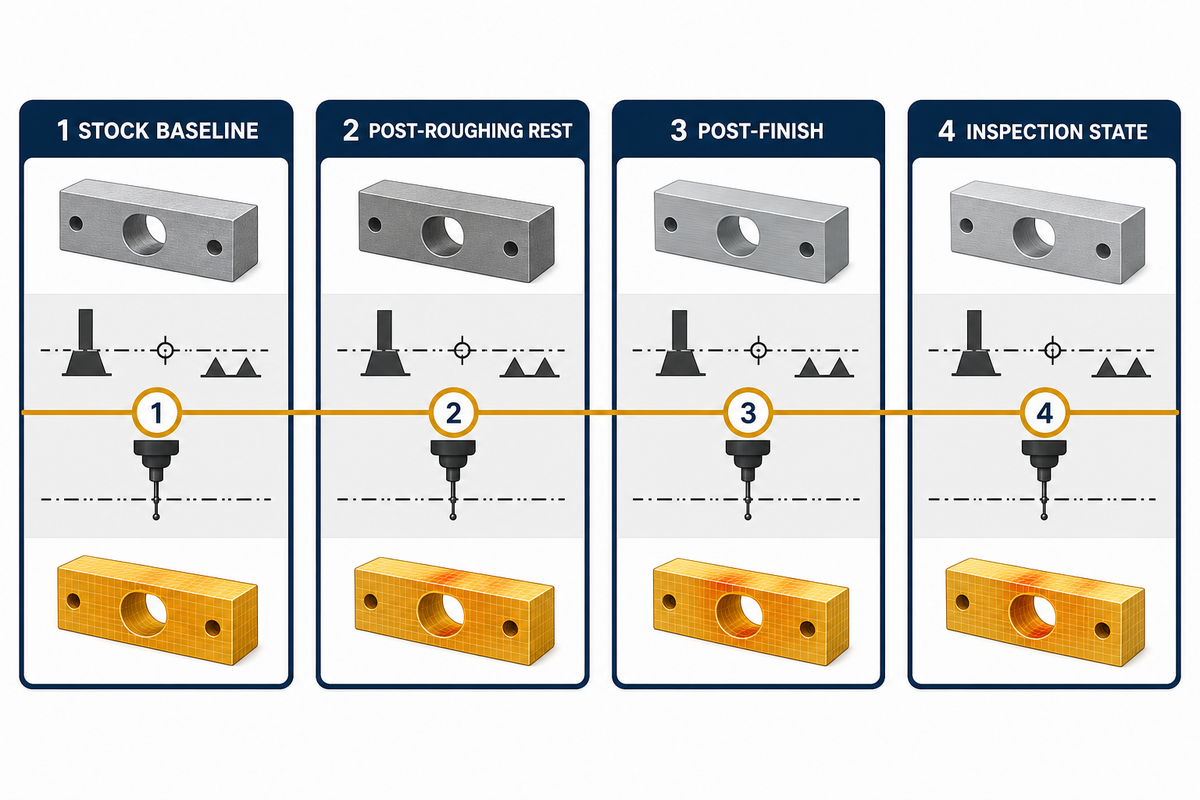
Este rastreamento identifica quando uma característica geométrica mudou: no material bruto, após o desbaste e o repouso, após o acabamento ou entre inspeções.
| Estado | Registro | Pergunta que o estado pode responder | O que ele não comprova por si só |
|---|---|---|---|
| 1. Referência inicial do material bruto | Grau, lote, forma, condição e ambiente | O estado inicial do material foi definido? | Capacidade da característica acabada |
| 2. Repouso após o desbaste | Padrão de remoção, apoio, tempo decorrido e leitura repetida | A movimentação apareceu após a remoção de material? | Se foi causada por tensão ou apoio |
| 3. Após o acabamento | Estado da ferramenta, contato de corte, indicador térmico e estado do dispositivo de fixação | A operação de acabamento provocou um novo desvio? | Uma correção universal de compensação |
| 4. Estado de inspeção | Referência, método, horário, temperatura e condicionamento | Apenas a leitura observada mudou? | Estabilidade em outra condição de serviço |
Se a movimentação aparecer após o desbaste, verifique a simetria da remoção, o apoio, a condição do material bruto e a resposta ao tempo decorrido. Se aparecer somente após o acabamento, examine a condição da ferramenta, o calor, o contato de corte e o apoio.
Registrar a mesma característica geométrica e referência em cada estado disponível transforma um desvio final sem explicação em um histórico cronológico, sem fingir que 4 leituras comprovam uma causa raiz. Se duas inspeções divergirem sem mudança no estado do processo, compare a realização da referência, o método, o ambiente e o horário antes de alterar o corte.
Este guia
Mantenha constantes a identidade da característica geométrica e a referência ao longo de todo o rastreamento. Verificar um furo usando uma referência e depois outra não cria uma série de desvios. O valor de posição da máquina também não equivale ao resultado da peça liberada. As orientações do NIST sobre calibração dimensional tratam temperatura, correção de expansão e incerteza como partes do modelo de medição; os critérios laboratoriais são limites de referência úteis, não padrões automáticos para a usinagem de PAI.
O grau e a carga alteram as exigências de corte
As evidências do grau e da carga exatos devem ser verificadas antes de transferir recomendações sobre ferramental ou sequência. Graus de PAI sem carga, modificados para resistência ao desgaste ou reforçados podem apresentar diferenças nas exigências relacionadas à aresta, abrasão, atrito, cavacos e resposta dimensional. As recomendações de ferramental nem sempre podem ser transferidas: “usinabilidade do Torlon” é amplo demais para autorizar uma única estratégia de ferramenta para os graus 4203, 4301, 5030 ou outros.
| Evidência do grau | Questão de usinagem | Verificação mínima | Limite de transferência |
|---|---|---|---|
| Grau sem carga | Condição da aresta, calor, apoio e tensões liberadas | Ficha atualizada do grau e condição do material bruto | Não deduza a resposta ao desgaste de um grau reforçado |
| Grau modificado para resistência ao desgaste | Carga, condições de atrito, superfície exposta e resposta da ferramenta | Modificador exato e condições de aplicação | Não transforme um benefício contra desgaste em uma alegação de tolerância |
| Grau reforçado | Resposta abrasiva, vida da aresta, danos na furação e acabamento | Identidade da carga, estado da ferramenta, operação e resultado medido | Não copie os parâmetros de outra carga |
Propriedades do material como resistência ao desgaste, resistência à compressão, resistência à fluência, resistência química ou baixo atrito podem orientar a avaliação inicial da aplicação. Descrições como alta temperatura, alta resistência e estabilidade dimensional indicam características de desempenho de interesse; elas não revelam o estado da ferramenta, o padrão de remoção nem o apoio necessário para uma geometria específica. A usinagem de plásticos PAI ainda exige conhecer as condições exatas do material. Um rolamento, vedação, arruela de encosto, componente elétrico ou característica aeroespacial pode impor requisitos diferentes ao mesmo grau de plástico. Use o guia de decisão sobre materiais PAI para registrar o grau, a carga, a forma do material bruto e as evidências de seleção que ainda faltam antes da análise da sequência de operações.
O Torlon 4301 oferece um exemplo delimitado, não uma regra de catálogo: a própria ficha da Drake Plastics para perfis extrudados atribui a descrição de 12% de grafite e 3% de PTFE a esse grau identificado e à condição do fornecedor. Qualquer decisão de usinagem do 5030 deve se basear no documento atualizado do 5030 e no material bruto real, sem herdar o exemplo do 4301.
O conjunto de evidências do 4301 inclui 3 valores delimitados: 12% de grafite, 3% de PTFE e 0,4% após um ensaio de absorção de água de 24 horas. Nenhum deles estabelece uma tolerância permitida, um resultado de vida útil da ferramenta ou uma regra para outro grau de plástico PAI.
A linguagem de busca não é evidência de processo
A linguagem dos resultados de busca muitas vezes reúne alegações diferentes sob um único rótulo. Esta tabela de tradução de 9 linhas transforma esses rótulos em perguntas sobre evidências; as expressões entre aspas são termos de busca, não alegações de capacidade da Zhenling.
| Grupo de termos | Termos observados nas buscas | Pergunta sobre evidências |
|---|---|---|
| Material e sequência de operações | usinagem de Torlon PAI; usinagem de Torlon®; usinagem de Torlon; Torlon usinado; usinado a partir de Torlon; fabricado com Torlon | Qual grau, carga, forma do material bruto, estado de fornecimento e operação? |
| Peça produzida | plástico usinado em CNC; usinado por CNC; componentes de PAI; peças usinadas; peças de Torlon usinadas; peças de Torlon; peças de PAI usinadas; plásticos usinados | Qual característica geométrica, referência, estado da peça liberada e regra de inspeção? |
| Alegação de experiência | especialistas em usinagem; anos de experiência em usinagem; CNC moderno; usando CNC; controle numérico computadorizado | Qual resultado documentado se aplica a este grau e a esta geometria? |
| Linguagem de processo | técnicas de usinagem; processo de usinagem; processo de fabricação; benefícios da usinagem | Qual etapa controlada distingue as causas suspeitas? |
| Alegação comercial | serviços de usinagem; soluções de usinagem; serviços de PAI | Qual entrega específica do desenho técnico e quais evidências de aceitação são oferecidas? |
| Grau e propriedades | graus de Torlon de alta resistência; grau de Torlon PAI resistente ao desgaste; grau natural de Torlon PAI; propriedades do Torlon; propriedades mecânicas | Qual ficha atualizada do proprietário do material e qual condição de ensaio fundamentam a alegação? |
| Propriedades térmicas e dimensionais | estabilidade térmica; temperaturas elevadas; temperatura de transição vítrea; baixo coeficiente; precisão e durabilidade | O valor descreve a avaliação do material, o estado de usinagem ou o serviço? |
| Classe do material e sequência de operações | plásticos de alto desempenho; plásticos de engenharia; plásticos avançados de engenharia; moldagem por injeção e usinagem CNC de plásticos; moldagem e usinagem CNC de plásticos | Quais geometria, quantidade, ferramental e exigências de validação específicas do processo se aplicam? |
| Aplicação e geometria | aplicações do Torlon; usos do Torlon; aplicações do PAI; componentes de Torlon; vedações de válvula; peças complexas; peças precisas e complexas; peças que exigem alta | Quais carga, movimento, meio, superfície de contato, geometria e modo de falha determinam a seleção? |
Separe calor, tensões residuais e umidade antes de corrigir o corte
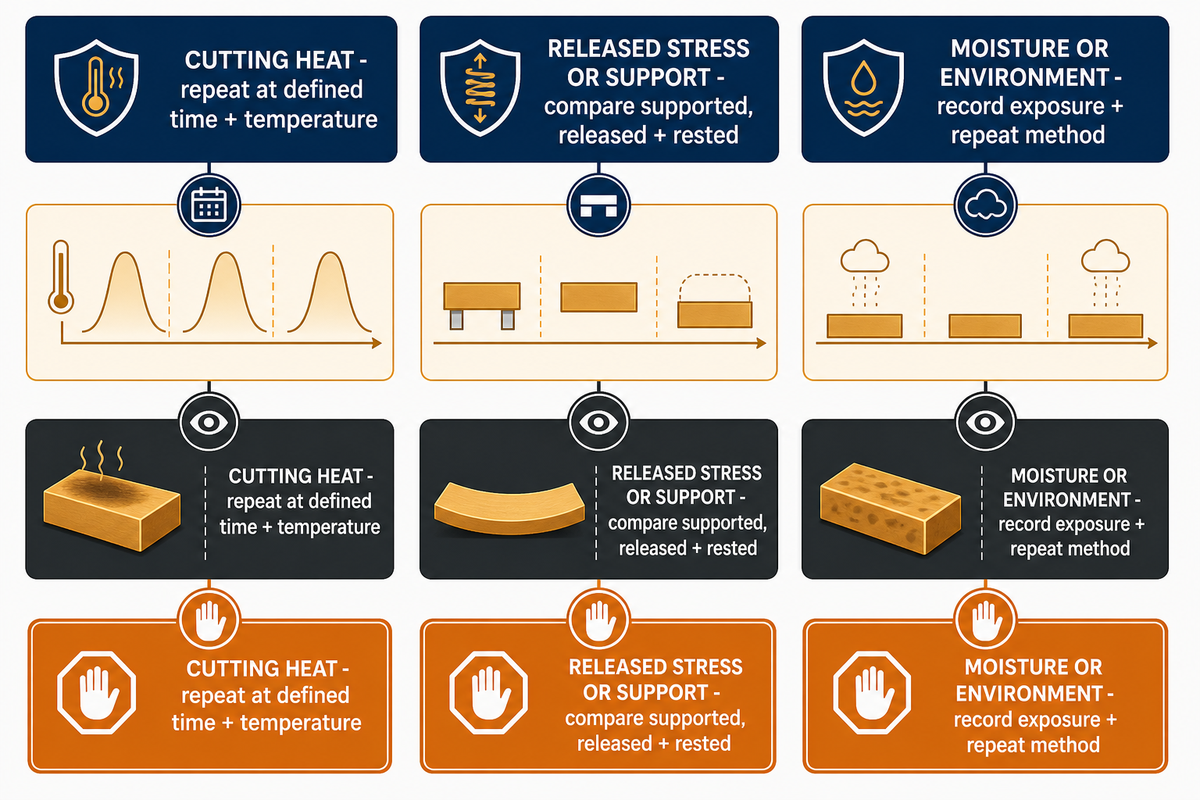
O momento e o padrão devem orientar a próxima verificação. O calor é mais plausível quando as leituras mudam conforme as condições de corte e resfriamento; a liberação de tensões é mais plausível quando a movimentação vem após uma remoção assimétrica ou a liberação da fixação; a umidade merece atenção quando o histórico ambiental muda. Nenhuma dessas causas é comprovada por um único resultado fora da tolerância.
| Mecanismo possível | Padrão esperado | Observação que permite distinguir a causa | Conclusão precipitada a evitar |
|---|---|---|---|
| Calor de corte | A leitura acompanha o contato da ferramenta ou o tempo de resfriamento | Repita em um intervalo de tempo decorrido e uma condição de temperatura definidos | Aplicar uma compensação permanente com base em uma leitura a quente |
| Tensões liberadas ou apoio | A movimentação ocorre após o padrão de remoção, a liberação da fixação ou a liberação de uma parede fina | Compare os estados com apoio, sem apoio e após repouso | Chamar todo desvio de “falha de recozimento” |
| Umidade ou ambiente | A leitura muda após uma exposição ou alteração de condicionamento definida | Registre o ambiente e repita usando o mesmo método | Transferir para o PAI um valor de umidade de outro polímero |
O desgaste da ferramenta e a força do dispositivo de fixação podem imitar esses padrões. Arestas cegas podem aumentar a força de corte e os danos superficiais; paredes finas podem se deformar quando o apoio é removido. As orientações do NIST sobre calibração dimensional também mostram por que temperatura e incerteza de medição pertencem ao modelo de observação, não a uma causa de usinagem presumida. Guias comerciais públicos apresentam recomendações conflitantes sobre fluido de corte. Trate “a seco” e “usar fluido de corte” como opções a validar para o grau, a ferramenta, a geometria, a compatibilidade, o manuseio de cavacos ou pó e o estado de aceitação exatos — não como regras para toda a família.
Faça
- Registre quando a movimentação aparece pela primeira vez
- Repita a medição da mesma característica geométrica e referência
- Verifique ferramenta, apoio, ambiente e tempo decorrido
- Altere uma observação que permita distinguir as causas de cada vez
Não faça
- Aplicar compensação com base em uma única leitura a quente
- Chamar toda pausa de recozimento
- Transferir valores de umidade do náilon para o PAI
- Tratar um resultado após repouso como prova de desempenho em serviço
Defina a sequência de desbaste, repouso, tratamento térmico condicional, acabamento e inspeção
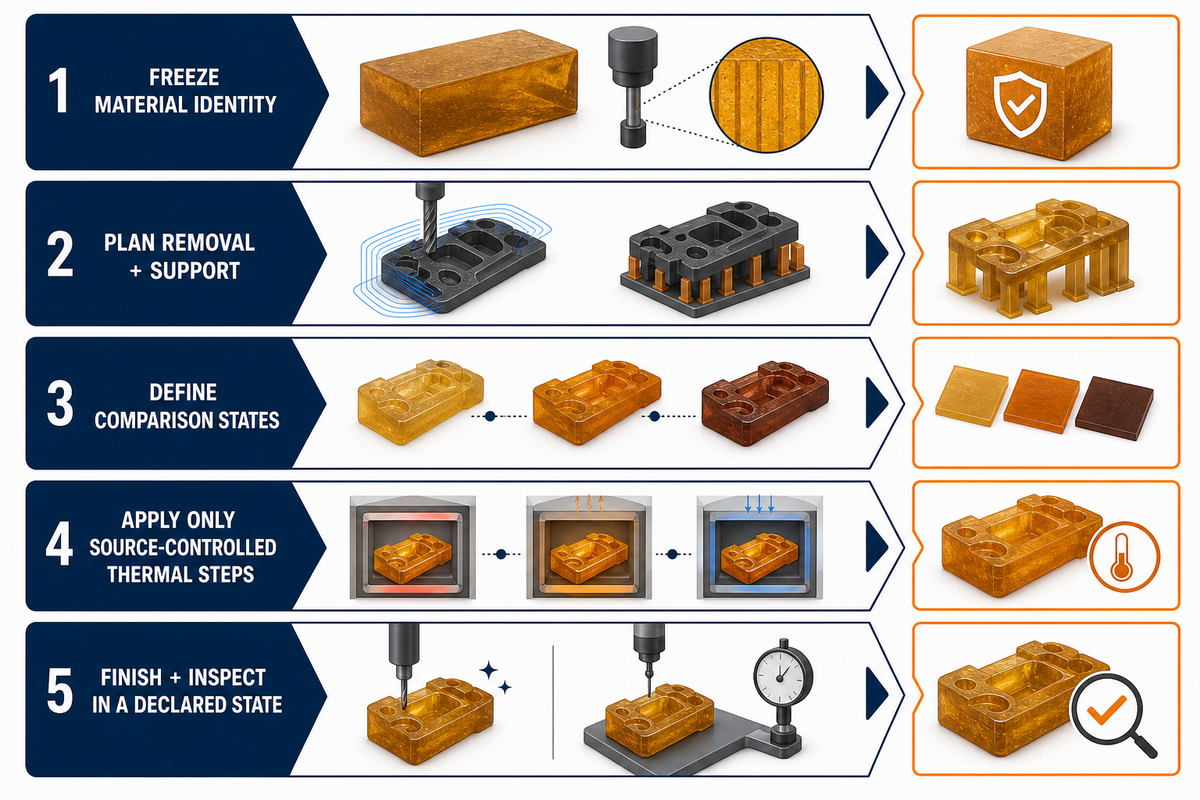
Uma sequência justificável depende do grau, do material bruto, da geometria e dos requisitos. Desbaste, repouso, pós-cura, recozimento, nova cura, condicionamento, acabamento e inspeção são ações distintas. Use apenas as ações exigidas pela fonte controlada do material ou justificadas por uma questão de processo registrada; não copie um ciclo universal.
Fornecedores comerciais de material bruto e oficinas de usinagem concorrentes divergem de maneiras úteis. Um fornecedor de material extrudado diferencia a pós-cura do Torlon do recozimento, enquanto um guia de usinagem concorrente discute recozimento após a usinagem. Um artigo de marketing de fornecedor afirma que o benefício da pós-cura contra desgaste não se aplica da mesma forma a aplicações de baixa velocidade. Como as 3 fontes são participantes do mercado, essa divergência não justifica calcular a média das recomendações; ela mostra por que é preciso identificar o grau, o fornecedor do material bruto, o histórico de cura, a superfície exposta, as condições de serviço e o estado de aceitação.
- Confirme a identidade do material. Registre o grau, o lote, a forma, o certificado, a condição de fornecimento e as substituições aprovadas.
- Planeje a remoção e o apoio. Identifique paredes finas, características geométricas interrompidas, remoção assimétrica do material bruto e mudanças de referência.
- Defina os estados de comparação. Determine quando serão feitas as observações após liberação e repouso; não invente um tempo de repouso fixo.
- Aplique apenas etapas térmicas controladas pela fonte. Identifique o procedimento exato, a revisão, o grau, a origem do material bruto e o motivo.
- Faça o acabamento e a inspeção em um estado declarado. Vincule o resultado à referência, ao método, ao ambiente, ao horário e à regra de aceitação.
O escopo do catálogo da ISO 291:2008 abrange atmosferas padrão para o condicionamento e o ensaio de plásticos, excluindo atmosferas especiais para materiais ou climas simulados desse escopo geral. A norma ajuda a definir termos e limites; não define um ciclo de usinagem CNC de PAI.
Rebarbas, conicidade, vibração e desgaste da ferramenta são sinais diferentes
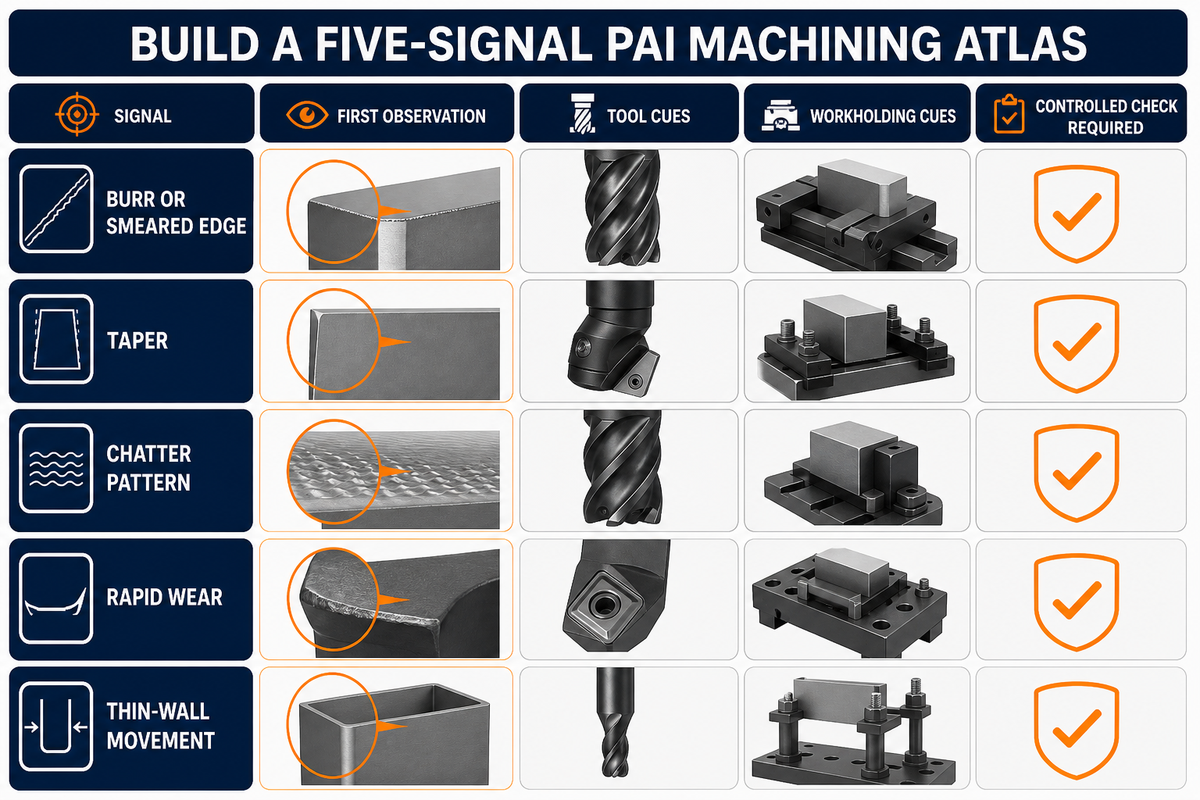
Rebarbas, conicidade, vibração, desgaste rápido da ferramenta e movimentação de paredes finas exigem observações diferentes. Dicas genéricas de velocidade e avanço ocultam as variáveis que os distinguem: condição da aresta, grau e carga, contato de corte, forma dos cavacos, apoio, balanço da ferramenta, direção da conicidade, padrão de acabamento e geometria da peça sem apoio.
| Sinal | O que observar primeiro | Próxima verificação controlada | O que ainda não está definido |
|---|---|---|---|
| Rebarba ou borda borrada | Afiamento da aresta, apoio, lado de saída e forma dos cavacos | Compare com a condição da aresta verificada, mantendo o apoio constante | Calor ou deformação localizada |
| Conicidade | Direção, alcance da ferramenta, deflexão e método de referência | Repita com a mesma referência e uma alteração delimitada no apoio | Deflexão da ferramenta ou movimentação da peça |
| Padrão de vibração | Espaçamento, balanço, contato de corte e resposta do dispositivo de fixação | Altere uma variável de rigidez ou de contato de corte | Interação entre máquina, ferramenta, suporte e peça |
| Desgaste rápido | Carga exata, local do desgaste, tendência do acabamento e calor | Compare a condição da aresta após um intervalo de corte definido | Efeitos abrasivos, térmicos e do contato de corte |
| Movimentação de paredes finas | Geometria com e sem apoio e equilíbrio da remoção | Repita a observação após liberação e repouso | Liberação de tensões ou deformação pelo dispositivo de fixação |
Como minimizar o desgaste da ferramenta ao usinar PAI?
Comece pelo grau exato de PAI, pela carga e pela condição do material bruto, pois “Torlon” por si só não define a abrasividade nem o atrito na aresta. Estabeleça e documente a condição de uma ferramenta nova; registre o local do desgaste e a tendência do acabamento; depois controle o contato de corte, o apoio, a evacuação dos cavacos e o estado térmico.
Metal duro pode ser uma opção para graus abrasivos, mas o material da ferramenta, por si só, não comprova a vida útil da aresta. Compare os resultados após um intervalo de corte definido e altere a menor variável capaz de distinguir a resposta à carga de calor, atrito, balanço excessivo ou evacuação inadequada. Recomendações universais de velocidade ou avanço ocultariam essas dependências.
Uma discussão anedótica no fórum Practical Machinist oferece vocabulário útil sobre sinais de processo — problemas de acabamento com arestas cegas, danos de furação em graus com carga e alterações de ajuste com a umidade —, mas seus parâmetros continuam sendo anedóticos. Um artigo assinado da Cutting Tool Engineering também mostra como problemas de rosqueamento podem envolver sincronização, compensação do suporte, condição da máquina, balanço e evacuação de cavacos. Esse padrão de solução de problemas pode ser aplicado; os detalhes do processo referentes a outros materiais não.
Use o quadro de isolamento de sinais de PAI: uma estrutura de 9 campos para a próxima verificação controlada
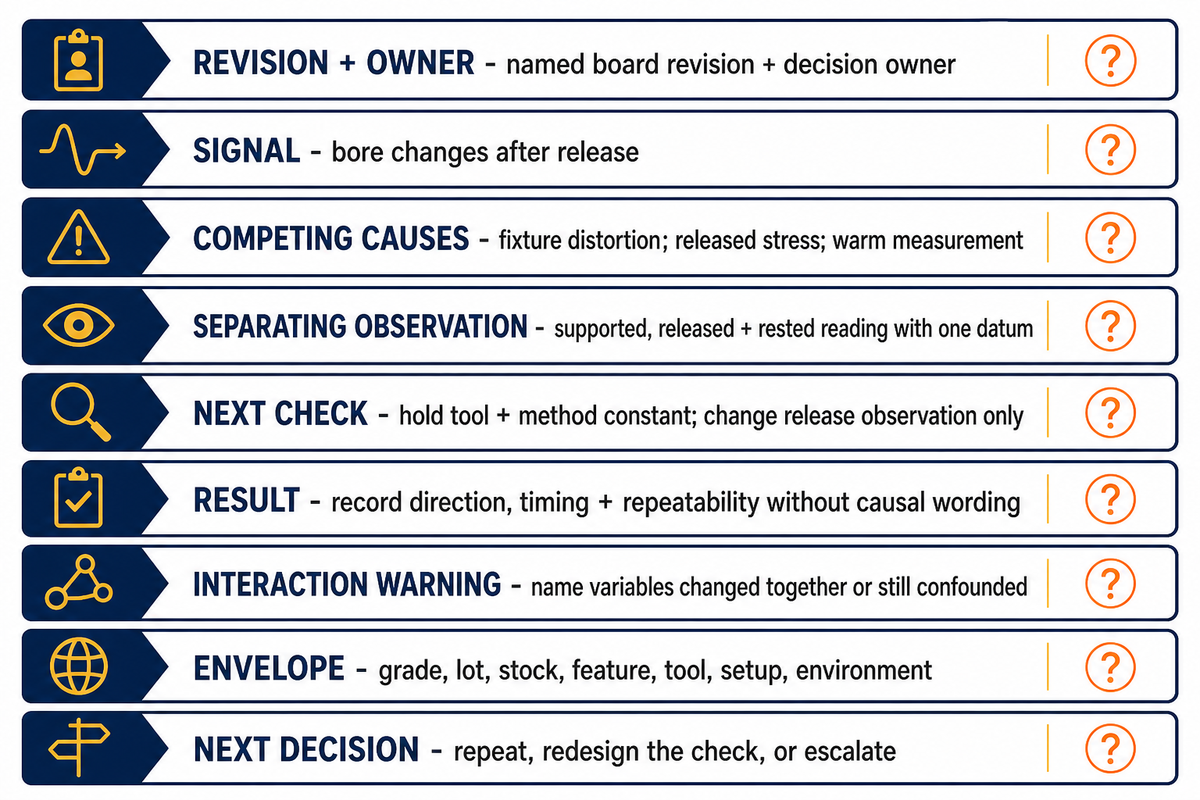
O quadro de isolamento de sinais de PAI transforma um sinal de usinagem em uma pergunta reutilizável, não em um veredito sobre a causa raiz. Registre as causas concorrentes, a observação que poderia distingui-las, a menor verificação controlada, o resultado e as condições de aplicação. As interações podem continuar sem solução mesmo quando uma verificação sequencial parece convincente.
| Tipo de evidência | Exemplo não numérico |
|---|---|
| Revisão e responsável | Revisão identificada do quadro e responsável pela decisão |
| Sinal | O furo muda após a liberação |
| Causas concorrentes | Deformação pelo dispositivo de fixação; tensões liberadas; medição a quente |
| Observação que permite distinguir a causa | Leitura com apoio, sem apoio e após repouso usando uma única referência |
| Próxima verificação | Mantenha a ferramenta e o método constantes; altere apenas a observação após a liberação |
| Resultado | Registre direção, momento e repetibilidade sem atribuir uma causa |
| Alerta sobre interações | Identifique as variáveis que mudaram juntas ou continuam confundidas |
| Condições de aplicação | Grau, lote, material bruto, característica geométrica, ferramenta, preparação da máquina e ambiente |
| Próxima decisão | Repetir, reformular a verificação ou encaminhar para análise do projeto |
O quadro é mais útil quando impede uma ação. Se o estado da medição não foi mantido constante, o registro não deve autorizar uma compensação. Se o estado da ferramenta mudou ao mesmo tempo que o apoio, o resultado não deve atribuir a causa a nenhuma das variáveis. Se houver uma interação plausível, use um planejamento experimental adequado em vez de uma sequência mais longa de suposições que alteram um fator de cada vez.
As orientações do NIST sobre efeitos de interação explicam que as interações ativas em um processo e aquelas que um planejamento experimental consegue identificar não são necessariamente as mesmas. Portanto, o quadro define a próxima verificação e preserva o contexto; ele não valida um modelo causal.
Defina o estado de medição antes de declarar uma peça estável
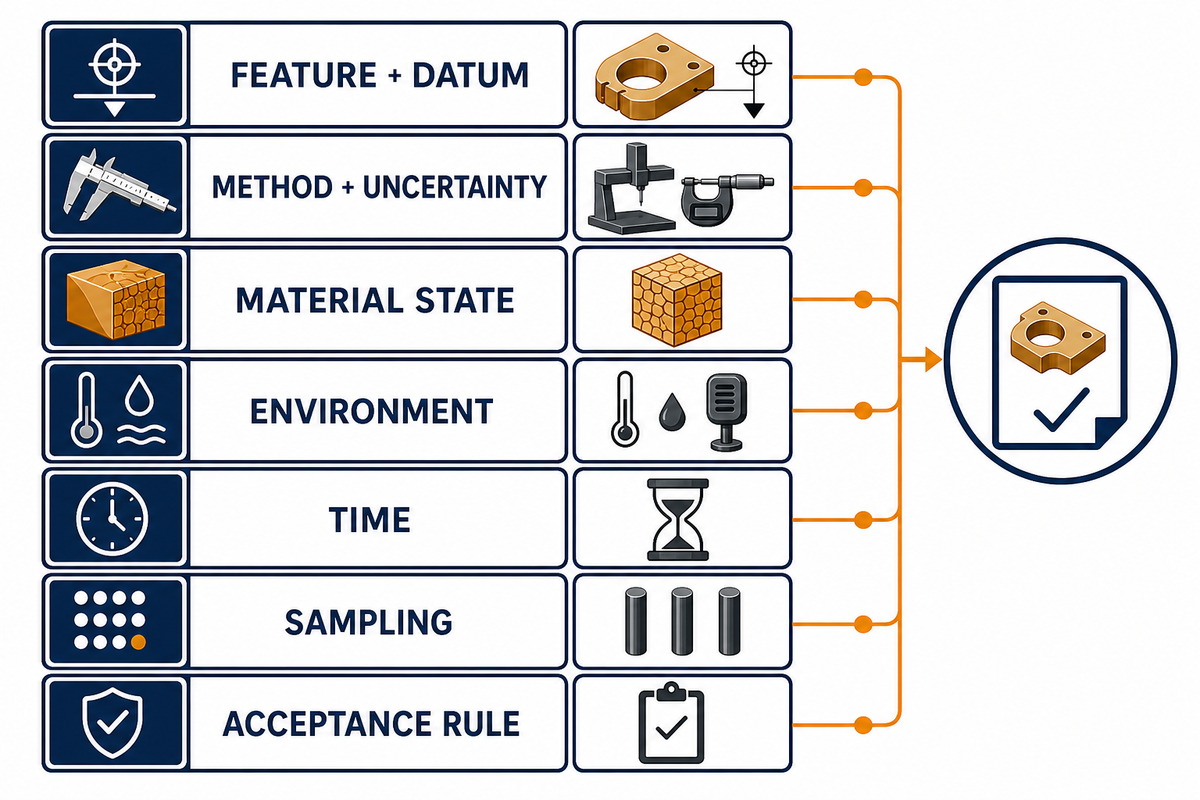
Uma leitura só se torna evidência de aceitação quando a característica geométrica, a referência, o método, o estado do material, o ambiente, o horário, a regra de amostragem e a regra de aceitação estão definidos. A posição da máquina ou uma única leitura à temperatura ambiente não estabelecem a capacidade da peça acabada, e uma grandeza de inspeção definida não comprova estabilidade em uma condição de serviço diferente.
Os valores dimensionais industriais dependem de uma referência de temperatura definida, não de um “ambiente” sem especificação. A análise do NIST sobre a temperatura de referência industrial de 20 °C explica por que o estado térmico e a incerteza do coeficiente de expansão afetam o significado dimensional. Essa referência não se torna automaticamente uma condição de aceitação na fábrica; prevalecem o desenho técnico liberado e o plano de medição.
- Característica geométrica e referência: identifique a grandeza exata a medir e a realização da referência.
- Método: identifique o instrumento ou método e a incerteza pertinente.
- Estado do material: registre se está com apoio, sem apoio, em repouso, condicionado ou em outro estado definido.
- Ambiente: registre a temperatura e quaisquer variáveis de condicionamento exigidas.
- Horário: informe o tempo decorrido desde o corte, a liberação ou o condicionamento.
- Amostragem: defina quais peças e características geométricas representam a decisão.
- Regra de aceitação: vincule a observação ao desenho técnico liberado ou ao plano aprovado.
Quais tolerâncias podem ser alcançadas na usinagem CNC de PAI?
Não é possível defender uma tolerância universal de usinagem para PAI. Para responder sobre uma característica específica, é preciso conhecer o grau e a carga exatos, a forma e a condição de fornecimento do material bruto, o tamanho da característica e a geometria da parede, a sequência de remoção de material, o apoio, a ferramenta e o estado da preparação da máquina, o histórico térmico, o sistema de referências, o método de inspeção, o ambiente, o tempo decorrido, o critério de amostragem e a quantidade.
O desenho também precisa distinguir um requisito de usinagem de um requisito de estabilidade em serviço. Um valor divulgado pelo fornecedor pode se referir a outro grau, geometria, máquina ou condição de inspeção. Solicite um plano de aceitação vinculado à característica liberada e à condição do material, em vez de adotar uma tolerância de uma página genérica sobre Torlon.
Trate o pó de polímero como um limite de controle do processo
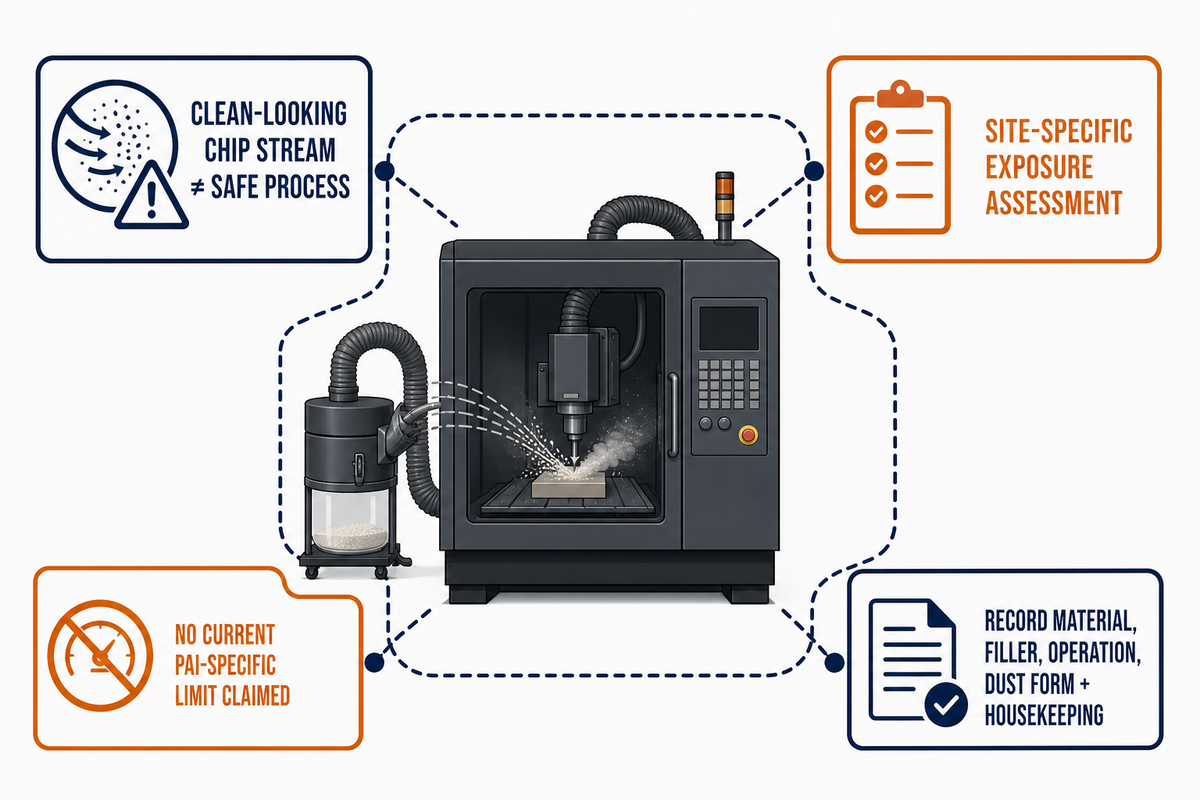
A usinagem de polímeros pode gerar pó suspenso no ar, portanto um fluxo de cavacos com aparência limpa não comprova que o processo seja seguro. Cada operação exige uma avaliação de exposição específica da unidade fabril, considerando o material e a carga, a energia de corte, a forma do pó, o enclausuramento, a exaustão, a limpeza e os requisitos vigentes aplicáveis. Este guia não estabelece um limite de exposição atual específico para PAI.
Em 2020, um boletim da NIOSH sobre nanoplásticos e microplásticos no ambiente de trabalho identificou a usinagem de produtos poliméricos e plásticos como um processo que pode gerar pó e potencial exposição por inalação. Na data de publicação, o boletim informava que não haviam sido estabelecidos limites de exposição para nanoplásticos e microplásticos. Essa constatação, feita naquela época, fundamenta a necessidade de avaliação, mas não representa um levantamento completo do cenário regulatório de 2026.
Este artigo não define um método específico de exaustão, respirador, procedimento de limpeza ou limite de exposição, nem faz alegações sobre os controles da Zhenling. Planos responsáveis registram o material e a carga exatos, a operação, a forma dos cavacos ou do pó, o enclausuramento ou sistema de exaustão existente, o método de limpeza e a avaliação de riscos da unidade antes de decidir os controles.
Quando o diagnóstico passa a exigir uma análise do projeto
A orientação geral para solução de problemas deve dar lugar a uma análise do projeto quando a resposta depender de um desenho, grau exato, condição do material bruto, geometria da característica, quantidade ou documento de inspeção. Este guia ajuda a organizar essas questões, mas não pode garantir tolerância, preço, capacidade, prazo ou liberação do processo para uma peça que não foi analisada.
Reúna as evidências pendentes: revisão liberada do desenho, grau e regra de substituição, forma do material bruto e necessidade de certificado, característica crítica e referência, estado do material, histórico da sequência de operações, sinal observado, quantidade e método de aceitação. Para a etapa comercial e específica do desenho, transforme o pacote de evidências de PAI em um plano de usinagem. Essa página trata da capacidade de atendimento e da solicitação de cotação; este guia continua sendo a referência para solução de problemas.
Para se preparar, e não solicitar uma cotação, use a lista de verificação de completude da solicitação de cotação para usinagem de PAI. A visão geral dos serviços de usinagem CNC define um escopo de processos mais amplo, enquanto o fluxo de análise de desenhos da Zhenling explica o contexto da empresa. Esses links ajudam na preparação; a página específica sobre soluções para PAI acima continua sendo a referência comercial.
Converse sobre o desenho e as evidências disponíveis
Perguntas frequentes
Quais fatores devem ser considerados ao selecionar o grau de Torlon adequado para um projeto CNC?
A seleção do grau de Torlon começa pelo modo de falha na aplicação e por uma especificação controlada do material, não apenas pelo nome da família, por uma tabela genérica de propriedades ou por abreviações do fornecedor.
Registre a carga, a temperatura, o movimento, o material da superfície oposta, os meios envolvidos, a aplicação elétrica, a geometria e o estado dimensional; depois, compare os dados do fabricante para o grau e a carga exatos. A forma do material bruto, a condição de fornecimento, o certificado e a política de substituição também afetam as evidências de usinagem. As tabelas de propriedades ajudam a restringir as opções, mas a aprovação do projeto e a sequência de operações de usinagem dependem de cada projeto. Não transforme uma alegação de resistência, desgaste ou desempenho térmico referente à família inteira em aprovação para uma característica que não foi analisada.
Que tipos de máquinas CNC são mais adequados para usinar PAI?
Nenhuma categoria de máquina CNC é automaticamente a melhor para todas as peças de PAI; o acesso às características, o apoio, o controle da ferramenta, o comportamento térmico, a evacuação de cavacos ou pó e a inspeção é que definem a sequência de operações.
Escolha a sequência de operações com base no acesso às características, no apoio da peça, no controle da ferramenta, no gerenciamento térmico, no manejo de cavacos ou pó e nas necessidades de medição. Peças torneadas com apoio adequado podem não se beneficiar de eixos adicionais, enquanto características que exigem acesso por vários ângulos podem se beneficiar. Os termos fresamento CNC, torneamento CNC e furação não comprovam a tolerância; o grau, a condição do material bruto, o ferramental, a preparação da máquina, a sequência, o estado liberado e o método de inspeção ainda determinam as evidências. Eixos adicionais não compensam um estado do material ou uma referência indefinidos. Compare o alcance, a rigidez, o apoio, o monitoramento da ferramenta, a evacuação e o plano de inspeção reais para a característica; em seguida, valide a peça plástica liberada, em vez de confiar no catálogo da máquina.
O que é o termoplástico Torlon?
Torlon® é o nome usado pela Syensqo para uma família de poliamida-imida cujos graus, cargas, condições do material bruto e condições de serviço variam; o nome comercial não define uma única resposta à usinagem.
Essa família inclui graus com diferentes cargas e perfis de propriedades, portanto o nome não especifica uma única condição do material bruto nem uma única resposta à usinagem. Os desenhos de produção devem identificar o grau exato ou a especificação de material aprovada, a forma do material bruto, o certificado e as regras de substituição. A identidade da marca registrada e as propriedades da família não substituem a aprovação para a aplicação, as evidências da condição do material bruto nem a análise do processo para cada característica.
Quais são as vantagens da usinagem CNC em relação à moldagem por injeção de PAI?
A usinagem CNC pode ser adequada para protótipos e peças de PAI em baixos volumes, fabricadas conforme o desenho, sem ferramental dedicado para moldes; ainda assim, a geometria, a quantidade e a validação determinam a sequência de operações em cada projeto.
Essa vantagem depende das condições do projeto. A geometria, a quantidade, a disponibilidade do material bruto, o custo de remoção de material, o acesso às características, a necessidade de validação e qualquer requisito aprovado de moldagem ainda determinam a comparação. A moldagem por injeção pode atender a geometrias de produção repetitiva, enquanto a usinagem pode atender ao desenvolvimento ou a quantidades menores; nenhum dos processos é melhor apenas por causa do nome do material. A usinagem também envolve uma sequência de remoção de material e liberação de tensões que precisa ser medida, enquanto a moldagem por injeção traz suas próprias questões de ferramental, fluxo, contração e validação. Antes de escolher, compare as necessidades de certificação, a política de substituição, o risco de revisão, as características críticas, a amostragem e as evidências específicas de cada sequência de operações. As vantagens para protótipos não comprovam que o mesmo processo seja econômico ou estável em quantidades de produção. Compare o requisito validado para o componente plástico, não uma lista genérica de vantagens.
O que torna o Torlon PAI diferente entre os termoplásticos de alto desempenho?
Os graus de Torlon PAI podem combinar propriedades mecânicas, térmicas, de desgaste, atrito, resistência química ou elétricas exigentes, mas as evidências para qualquer componente dependem do grau e da condição exatos.
Essa combinação torna o grau uma opção a avaliar, não uma aprovação automática. As evidências dependem do grau e da carga exatos, da condição do material bruto fornecido, do estado de umidade e do ambiente de serviço. A usinagem acrescenta outros fatores: graus reforçados ou modificados para resistência ao desgaste podem alterar a resposta da ferramenta; a remoção de material pode liberar tensões; o calor e a condição de inspeção podem alterar a dimensão observada. Use os dados atuais do fabricante do material para o produto e a condição exatos, depois defina a característica, a referência e a condição de medição no desenho. Não aplique a todos os graus de PAI os valores de usinagem, a sequência térmica ou a alegação de tolerância de um único fornecedor.
Como este guia foi elaborado
Evidências sobre o grau fornecidas pelos proprietários do material e pelos fornecedores, o escopo de classificação da ASTM, o escopo de condicionamento da ISO, os limites da metrologia dimensional do NIST, as orientações da NIOSH sobre poeira e relatos anedóticos atribuídos a fóruns fundamentam este guia de usinagem de PAI. Nenhum resultado de produção privada nem parâmetro universal foi acrescentado. Ambas as ferramentas originais de solução de problemas organizam perguntas; não são modelos causais validados.
Referências e fontes
- Família da marca Torlon® — Syensqo
- Escopo público da ASTM D5204-22 — ASTM International
- Registro de catálogo da ISO 291:2008 — International Organization for Standardization
- Manual 143, seção 6.1 — National Institute of Standards and Technology
- Escala Internacional de Temperatura e referência de 20 °C — National Institute of Standards and Technology
- Interações e planejamento experimental — National Institute of Standards and Technology
- Compreendendo os riscos emergentes no ambiente de trabalho: nanoplásticos e microplásticos — National Institute for Occupational Safety and Health
- Regras rígidas — Cutting Tool Engineering






