Entre em contato com a Zhenling

Usinagem CNC de precisão: como interpretar tolerâncias e dados de inspeção

Usinagem CNC de precisão é a usinagem avaliada com base em uma característica, tolerância, referência ou datum, condição da peça, método de medição, critério de decisão e população definidos — não em uma casa decimal isolada, no rótulo da máquina ou em um relatório de inspeção bem apresentado. Alegações significativas identificam esses elementos. Este guia explica como passar da terminologia à grandeza a medir, ao método, à decisão de conformidade, à cobertura e às evidências do processo, sem exigir que um único número comprove mais do que pode.
Precisão de usinagem, precisão da usinagem CNC e precisão e repetibilidade de máquinas CNC são termos de busca, não conclusões de medição. Pesquisas por empresas de usinagem CNC de precisão, usinagem CNC de precisão perto de mim ou custo de usinagem CNC de precisão têm intenção comercial de encontrar soluções; este guia não compara fornecedores.
Por que a usinagem CNC de precisão não é definida por uma única casa decimal?
Não existe uma casa decimal ou tolerância universal, expressa como mais ou menos, que defina a precisão de todas as características usinadas. O desenho técnico estabelece os requisitos; o sistema de inspeção avalia características definidas; e as evidências disponíveis determinam qual conclusão se justifica. Exibir mais dígitos pode facilitar a leitura, mas não cria exatidão, rastreabilidade nem conformidade.
ISO 2768-1:1989 é um contraexemplo útil. Seu escopo público descreve tolerâncias gerais em quatro classes para determinadas dimensões lineares e angulares sem indicações individuais de tolerância, incluindo peças produzidas por remoção de metal ou conformação de chapas metálicas. Trata-se de uma convenção de desenho com escopo definido, não de um limite universal de capacidade CNC.
As tolerâncias gerais informam ao leitor qual requisito padrão se aplica quando uma dimensão não tem tolerância individual. Elas não demonstram que uma característica específica foi medida, que o método era adequado ou que o processo permanecerá estável ao longo do tempo. Da mesma forma, uma máquina com capacidade de movimento em cinco eixos não substitui evidências de inspeção de cada característica; quem compara esses conceitos pode ver por que a usinagem em cinco eixos não substitui as evidências de inspeção.
Os resultados de busca costumam misturar termos de produção e de inspeção. Máquinas de precisão, centros de fresamento CNC, fresadoras, tornos ou sistemas multieixos podem viabilizar um processo de usinagem; seus nomes, por si só, não comprovam conformidade. As expressões “CNC de precisão” e “usinagem CNC de precisão” também são incompletas. O CAD define a geometria, o CAM orienta os movimentos e a ferramenta de corte remove material. Os profissionais de usinagem podem automatizar um fluxo de controle da qualidade, mas um desenho técnico aeroespacial ou uma indicação de acabamento superficial ainda exige sua própria definição de medição e respectivas evidências.
Regra de leitura: trate toda afirmação de precisão como uma frase incompleta até que ela identifique a característica, o requisito, o método e o escopo das evidências.
Qual é a diferença entre tolerância, exatidão, repetibilidade, resolução, incerteza e capacidade?
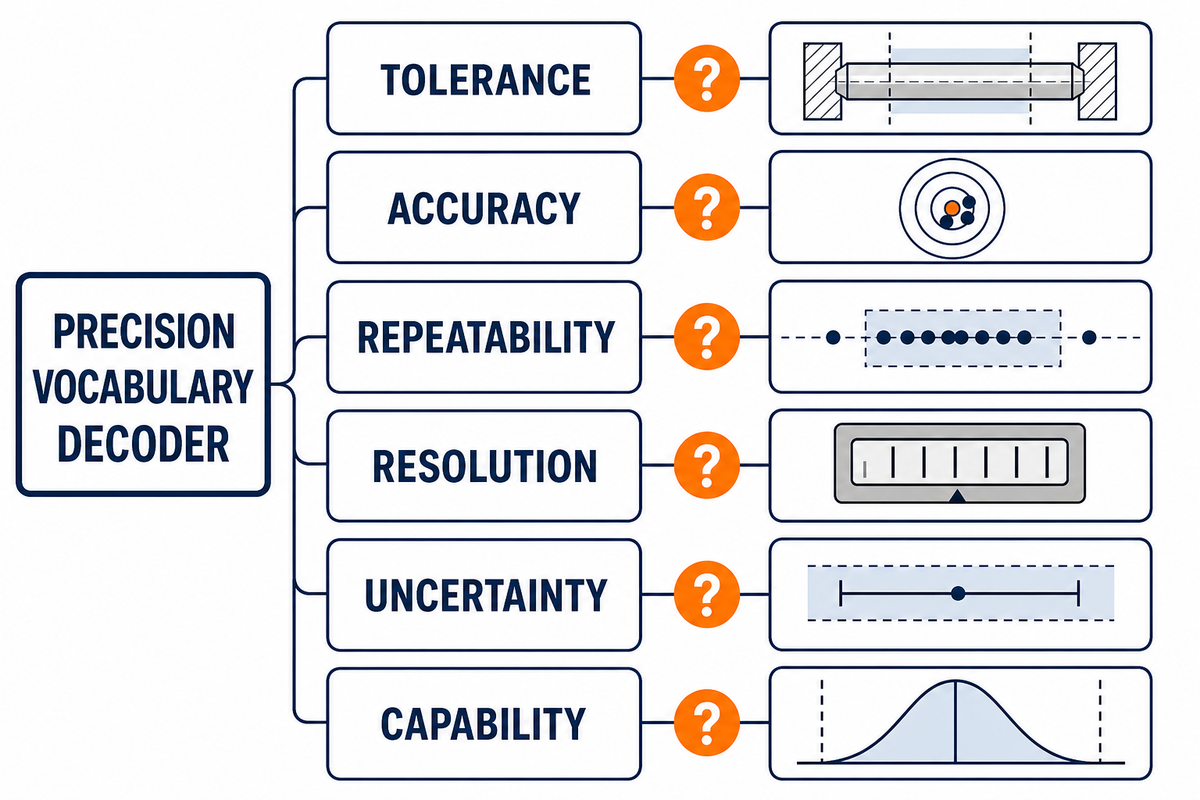
Tolerância, exatidão, repetibilidade, resolução, incerteza e capacidade respondem a perguntas diferentes. A tolerância é um requisito do produto; exatidão e repetibilidade descrevem aspectos distintos do desempenho; resolução diz respeito aos incrementos detectáveis ou exibidos; a incerteza qualifica um resultado de medição; e a capacidade compara o comportamento de um processo estável com os limites de especificação. Usar um termo no lugar de outro gera uma falsa sensação de segurança.
Guia de referência de 6 termos sobre precisão
| Termo | Pergunta respondida | Evidências necessárias | O que não comprova |
|---|---|---|---|
| Tolerância | Que variação é permitida? | Desenho técnico, especificação e revisão controlados | Resultado real ou estabilidade do processo |
| Exatidão | Qual é a proximidade entre o resultado e o valor pretendido? | Referência, contexto de calibração, método e resultado | Repetibilidade entre peças ou ao longo do tempo |
| Repetibilidade | Qual é a proximidade entre resultados repetidos? | Observações repetidas em condições declaradas | Ausência de um desvio sistemático |
| Resolução | Qual incremento pode ser exibido ou detectado? | Especificação e preparação do instrumento | Correção ou adequação à decisão |
| Incerteza | Quanta dúvida acompanha o resultado? | Grandeza a medir, método, fatores contribuintes e avaliação definidos | Aceitação ou rejeição automática |
| Capacidade | Como a produção de um processo estável se compara aos limites? | Dados independentes em ordem temporal; pressupostos de estabilidade e distribuição | Conformidade de uma peça individual não medida |
Considere um furo hipotético de Ø20.000 mm com tolerância de ±0,010 mm. Uma indicação com resolução de 0,001 mm tem resolução, mas isso, por si só, não informa nada sobre desvio ou incerteza. Dez leituras agrupadas em torno de 20,008 mm podem ser repetíveis e, ainda assim, estar deslocadas em relação ao nominal. Um resultado próximo do nominal pode ser exato sem demonstrar um processo estável e capaz. A terminologia determina a pergunta que os dados podem responder.
O que exatamente a inspeção deve medir?
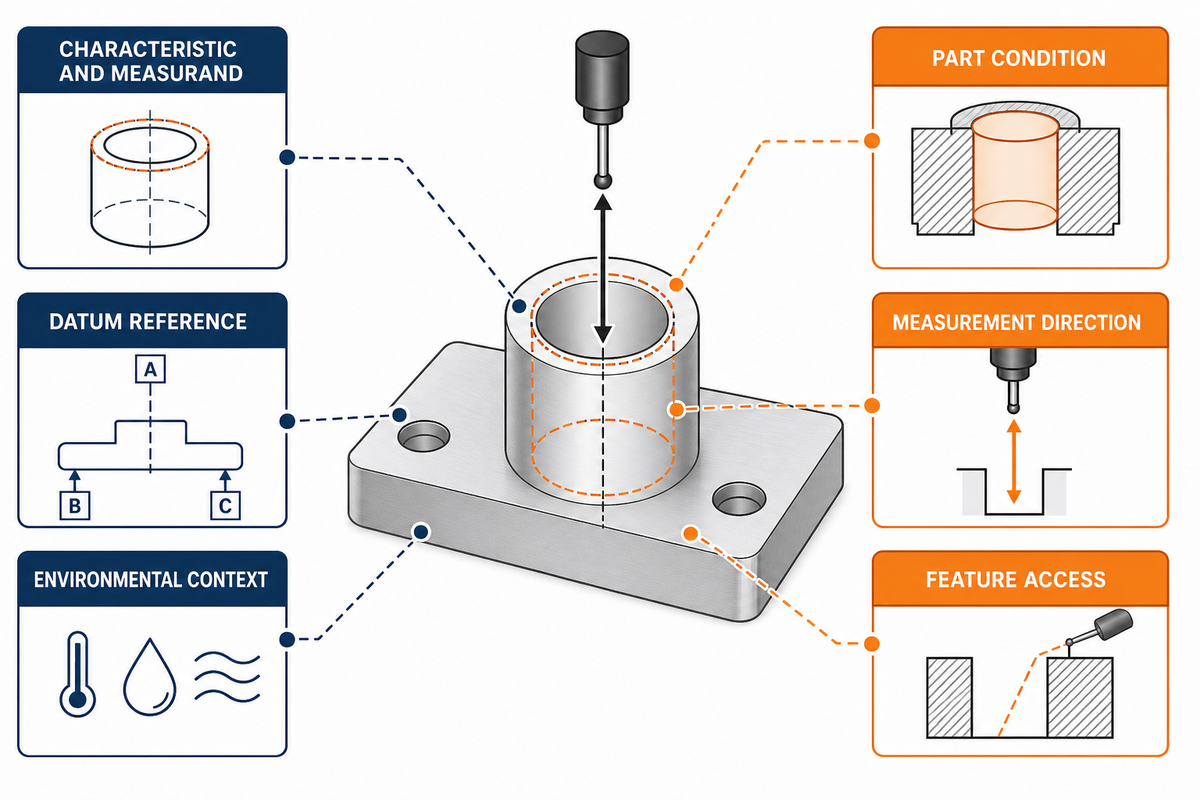
Antes de escolher um instrumento, defina a grandeza a medir: a quantidade específica que se pretende medir. Tamanho, forma, orientação, localização, batimento e textura superficial não são intercambiáveis. A referência geométrica, a direção, a condição final da peça, o contexto ambiental, a filtragem e o acesso à característica podem alterar tanto o procedimento quanto o significado do valor informado.
Medir o diâmetro de um furo não é o mesmo que avaliar sua posição em relação a um sistema de referências geométricas. A planicidade não exige uma referência geométrica, mas o paralelismo exige. Um valor de textura superficial fica incompleto quando não se especificam o parâmetro, o comprimento de avaliação, a filtragem ou o cutoff, a direção de medição e a condição da peça. Pesquisas do NIST sobre superfícies de engenharia também alertam que um valor menor de rugosidade não significa melhor função em todas as aplicações.
Por exemplo, um requisito hipotético de Ra 1,6µm e um resultado informado de 1,4µm continuam incompletos sem o cutoff, a direção e a condição da superfície.
Tabela para esclarecer ambiguidades no desenho técnico
| Campo ambíguo | Por que o resultado pode mudar | Esclarecimento | Evidência no relatório |
|---|---|---|---|
| Revisão do desenho técnico | O requisito pode ter mudado | Identifique a revisão aplicável | Identificação da revisão |
| Limites da característica | Tolerâncias gerais e individuais são diferentes | Esclareça qual requisito se aplica | Nominal e limites |
| Referência geométrica | O alinhamento altera os resultados de localização | Defina a ordem das referências geométricas e sua simulação | Preparação das referências geométricas |
| Condição da peça | Rebarbas, revestimento ou tratamento térmico afetam a geometria | Indique a etapa da inspeção | Condição no momento da medição |
| Direção de medição | A forma e a orientação das marcas podem ser direcionais | Especifique a orientação ou o percurso de varredura | Diagrama ou nota sobre a direção |
| Preparação para medir a textura superficial | O filtro e o cutoff afetam o valor | Identifique o parâmetro e as configurações de avaliação | Parâmetro, cutoff, comprimento |
| Condições de temperatura | A peça e o equipamento podem se expandir de maneiras diferentes | Defina o condicionamento, como uma referência especificada de 20°C, e o ambiente | Condição registrada, quando necessário |
| Acesso à característica | O acesso da sonda ou a linha de visada pode ser restrito | Defina um método acessível | Método e preparação |
Esta planilha transforma preocupações vagas em decisões com responsáveis definidos. A condição do material faz parte do mesmo contexto: a resposta térmica, o revestimento e o acabamento podem afetar como e quando a geometria é avaliada. Para uma visão mais ampla do projeto, consulte condição do material e contexto de medição.
Qual método de medição é adequado à característica?
O método adequado é aquele que permite acessar a característica definida, avaliar a geometria exigida, controlar as fontes de erro relevantes e sustentar a decisão pretendida. O prestígio do instrumento não é critério de seleção. Sensibilidade ao contato, alinhamento, ambiente, incerteza, produtividade, técnica do operador e capacidade de gerar relatórios influenciam a adequação ao uso.
A página de política vigente do NIST descreve a rastreabilidade metrológica como uma propriedade do resultado de medição, estabelecida por uma cadeia de calibração documentada e ininterrupta, na qual cada elo contribui para a incerteza.
“A rastreabilidade, por si só, não indica nem garante adequação ao uso.”
— Política do NIST sobre rastreabilidade metrológica
| Tipo de método | Aplicação útil | Limitação principal a resolver |
|---|---|---|
| Paquímetro | Verificações acessíveis de dimensões gerais | Alinhamento dos bicos, força e geometria |
| Micrômetro | Comparação controlada de dimensões externas | Ponto de contato e deformação da peça |
| Medidor de diâmetro interno | Verificações comparativas de dimensões internas | Zeragem com padrão e oscilação/alinhamento |
| Medidor de altura | Medição de altura e traçagem em mesa de desempeno | Superfície de referência e preparação |
| Calibre passa/não passa | Decisão rápida de passa/não passa | Não fornece um resultado variável |
| Máquina de medição por coordenadas | Avaliação geométrica de várias características | Programa, fixação, apalpação e estratégia de referências geométricas |
| Sistema de visão ou óptico | Arestas sem contato e características pequenas | Foco, contraste, algoritmo de detecção de arestas, linha de visada |
| Perfilômetro de superfície | Parâmetros definidos de textura superficial | Acesso do apalpador, direção, filtro e cutoff |
| Medidor pneumático | Avaliação dimensional comparativa rápida | Zeragem com padrão, condições do ar, geometria e faixa |
O nome do método deve dar início à conversa técnica, não encerrá-la. Pergunte quais definições da característica, preparação, contexto de calibração, incerteza e campos de relatório tornam esse método adequado à decisão de aceitação pretendida.
Como a incerteza de medição afeta uma decisão de aprovação ou reprovação?
A incerteza de medição expressa a dúvida associada a um resultado; ela se torna especialmente importante quando o resultado está próximo de um limite de especificação. Um valor impresso dentro dos limites pode não ser suficiente para determinar a conformidade quando a incerteza é relevante e há uma regra de decisão aplicável. As partes devem definir como esse risco será tratado antes que apareça um resultado limítrofe.
O escopo público da ISO 14253-1:2017 aborda regras para decidir a conformidade ou não conformidade com especificações levando em conta a incerteza de medição. A existência da norma é a principal lição aqui: limites, resultados, incerteza e a lógica de decisão acordada estão relacionados, mas o resumo público não substitui a norma controlada nem o acordo específico do pedido.
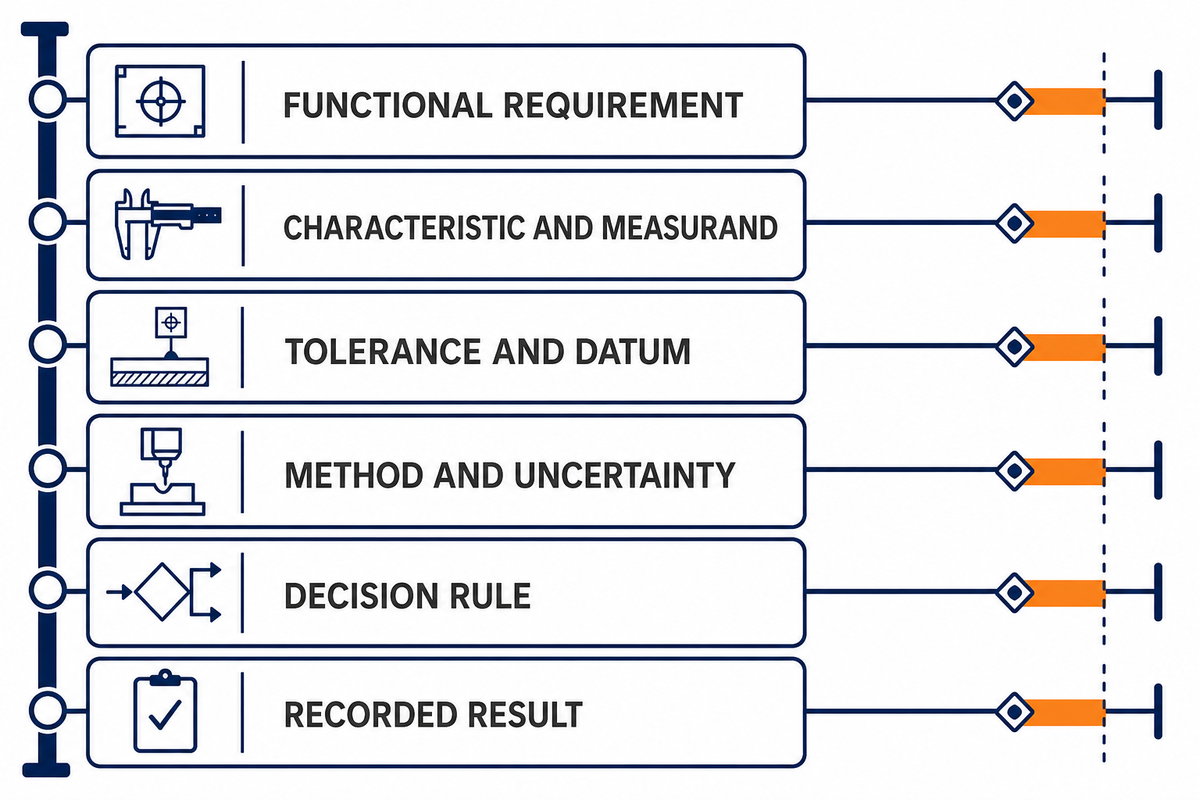
Etapas da tolerância à evidência
- Requisito funcional: identifique por que a característica geométrica é importante.
- Característica geométrica e mensurando: definam exatamente o que será avaliado.
- Tolerância e referência geométrica: indiquem o requisito e o sistema de referência.
- Método e incerteza: selecione um método de ajuste e qualifique o resultado.
- Regra de decisão: acordem como o risco de conformidade será distribuído.
- Resultado registrado: mantenha o valor, as unidades, o método, a disposição e o escopo.
Exemplo didático: um furo de Ø20.000 mm tem limites impressos de 19,990–20,010 mm. Um resultado informado de 20,008 mm parece estar dentro desses limites, enquanto uma incerteza avaliada de ±0,004 mm ultrapassa o limite superior. Este exemplo não declara a peça aprovada nem reprovada. Ele mostra por que a regra de decisão aplicável e a base da incerteza devem acompanhar a interpretação de um resultado próximo ao limite.
A mesma lógica se aplica a uma tolerância de posição fictícia de 0,20 mm, a um resultado de 0,16 mm e a uma incerteza de ±0,03 mm: apenas subtrair não define a política completa de conformidade. Documente o método, a realização das referências geométricas, a declaração de incerteza e a decisão acordada, em vez de inventar uma regra depois de ver os dados.
O que a primeira peça produzida, a amostragem, a inspeção de 100% e a capacidade do processo realmente comprovam?
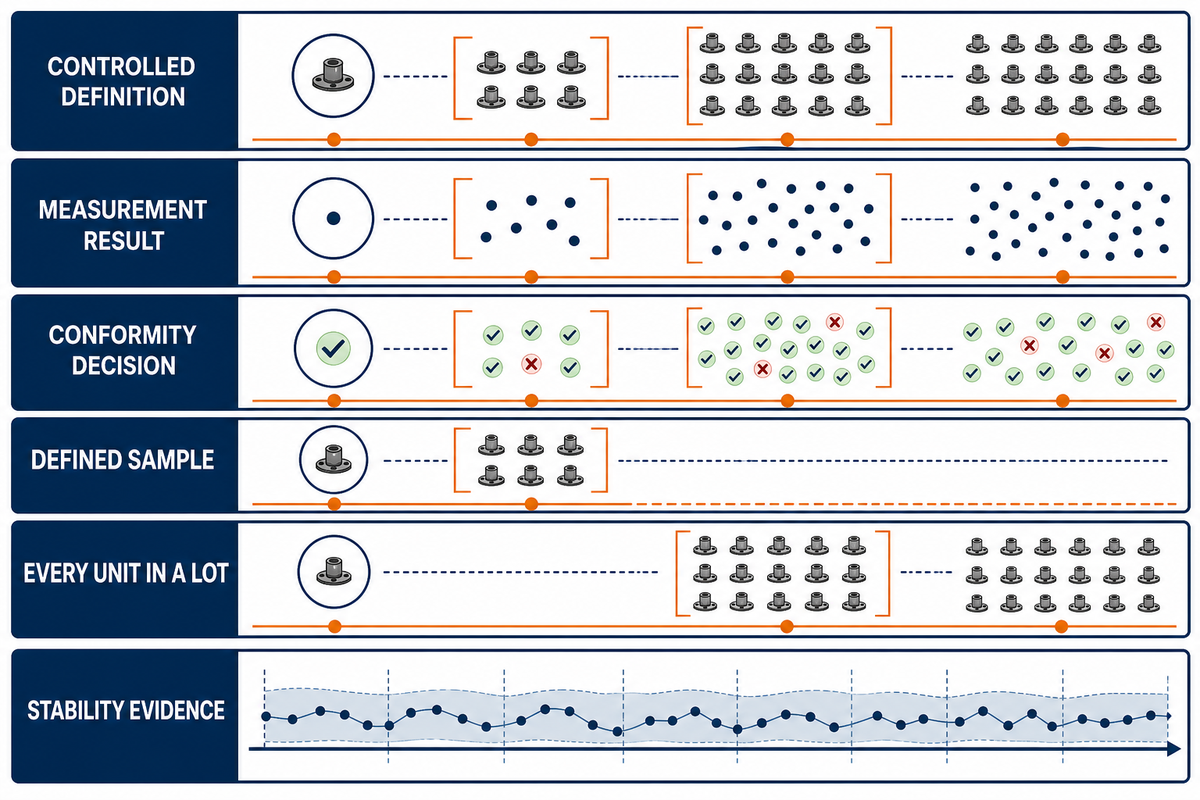
A primeira peça produzida, a amostragem, a inspeção de 100% e a capacidade do processo abrangem populações e decisões diferentes. A inspeção da primeira peça avalia uma configuração inicial ou modificada; a amostragem fundamenta uma decisão sobre um lote definido; a inspeção de 100% avalia cada unidade incluída segundo o método declarado; e a capacidade compara dados do processo, considerando seu comportamento estável, com os limites de especificação. Nenhuma substitui automaticamente as demais.
As orientações do NIST sobre amostragem de aceitação distinguem a decisão sobre o destino do lote da estimativa de sua qualidade ou do controle do processo ao longo do tempo. As orientações do NIST sobre capacidade do processo partem de um processo estável e sob controle e mencionam o uso de aproximadamente 50 valores de dados independentes como orientação geral de manual, sujeita a pressupostos de distribuição e outros — não como regra universal para o tamanho da amostra.
Por exemplo, medir 5 peças de um lote de 500 é apenas uma declaração de amostragem depois que o lote, o plano amostral, a regra de aceitação e as características são especificados. Chamar isso de “inspeção de 100%” seria incorreto. Medir uma dimensão nas 500 peças cobre 100% dessa característica segundo aquele método, mas não comprova a identidade do material, todas as demais características nem a estabilidade futura.
As cinco camadas de evidência de precisão
| Camada | Pergunta sobre a evidência | Registro típico |
|---|---|---|
| 1. Definição controlada | Qual requisito e condição da peça se aplicam? | Revisão, característica, referência geométrica, condição final |
| 2. Resultado da medição | O que foi observado e como? | Valor, unidade, método, rastreabilidade, incerteza quando necessária |
| 3. Decisão de conformidade | Como o resultado foi avaliado? | Tolerância, regra de decisão, status de exceção ou desvio |
| 4. Cobertura | Qual população o registro representa? | Primeira peça, amostra definida ou todas as unidades de um lote |
| 5. Evidência de estabilidade | Um processo estável sustenta uma afirmação de desempenho a longo prazo? | Dados em ordem temporal, evidências de controle, pressupostos declarados |
A inspeção da primeira peça também depende do contexto. IAQG 9102 se aplica ao contexto da qualidade nos setores de aviação, espaço e defesa; não a apresente como pacote obrigatório para todos os pedidos de usinagem CNC. O conjunto adequado de registros depende dos requisitos aplicáveis do cliente, regulatórios, do setor e do desenho técnico.
Como interpretar um relatório de inspeção CNC?
Leia o relatório como uma cadeia de alegações, não como um documento que é simplesmente “bom” ou “ruim”. Confirme a revisão aplicável, a característica definida, a referência geométrica, a condição final da peça, o contexto do método, o resultado, a base da decisão e a cobertura. Em seguida, identifique quais perguntas importantes o documento não pretende responder.
Comece com seis verificações: revisão correta do desenho técnico; característica e referência geométrica corretas; condição final da peça; método identificado com o contexto de calibração ou rastreabilidade pertinente; valor, incerteza e regra de decisão quando necessários; e cobertura da população e decisão final explícitas. A visão geral pública das normas Y14 da ASME mostra a amplitude das práticas de definição de produtos de engenharia, mas uma visão geral não resolve uma interpretação específica do trabalho.
Suponha que um relatório fictício indique posição do furo de 0,16 mm para uma tolerância de 0,20 mm. Antes de aceitar o resultado, verifique o sistema de referências geométricas, os modificadores de condição do material, a estratégia de apalpação, a condição da peça, a política de incerteza e se o valor se refere a uma única peça ou a uma população especificada. Este é um exemplo didático, não são dados de produção de clientes nem da Zhenling.
| Alegação do relatório | O que pode comprovar | O que continua desconhecido |
|---|---|---|
| “Resultado: 20,008 mm” | Um valor registrado, se a linha puder ser rastreada até a característica | Adequação do método, incerteza e regra de decisão |
| “Aprovado” | O emissor aplicou uma regra declarada ou implícita | Se a regra corresponde ao requisito do pedido |
| “Relatório de MMC” | Foi informado um método baseado em coordenadas | Programa, alinhamento, apalpação, incerteza, cobertura |
| “Amostra: 5” | Cinco unidades incluídas foram avaliadas | Plano de seleção, tamanho do lote, regra de aceitação |
| “Todas as dimensões estão em conformidade” | As características listadas atenderam às regras aplicadas | Identidade do material, características não listadas, estabilidade futura |
Mesmo com aparência organizada, um relatório pode ser inadequado para a decisão em questão. Peça esclarecimentos sobre cada alegação, em vez de rejeitar o documento inteiro ou presumir que o formulário comprova mais do que seus campos permitem.
O que o comprador deve perguntar quando um resultado de inspeção está próximo do limite?
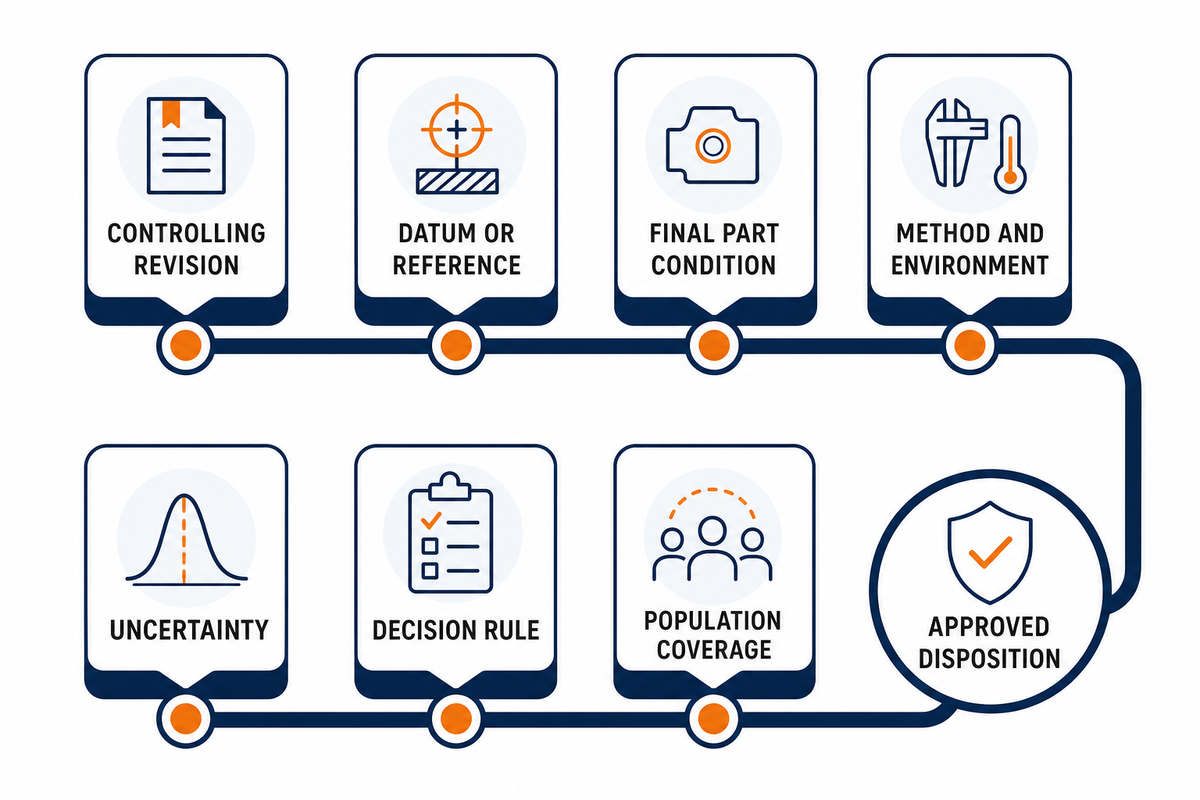
Um resultado próximo do limite deve levar a uma análise controlada da interpretação, não a uma classificação improvisada de fornecedores. O objetivo é identificar a definição aplicável, o contexto de medição, a incerteza e a regra de decisão, a cobertura da população e a decisão aprovada. Oito perguntas objetivas podem revelar a maioria das lacunas sem transformar a análise em uma nova lista de verificação para cotação.
- Qual desenho técnico, revisão, especificação e característica se aplicam a este resultado?
- Qual referência ou sistema de referências geométricas foi realizado?
- A peça foi medida na condição final exigida?
- Quais método, preparação e controles ambientais foram usados?
- A incerteza de medição é relevante para esta decisão e como foi avaliada?
- Qual regra de decisão rege a conformidade perto do limite?
- O resultado abrange uma peça, uma amostra definida ou todas as unidades do lote?
- Se houver uma exceção, quem aprovou a decisão documentada?
Quem precisar de uma análise do desenho técnico específica para o pedido, contexto da sequência de operações, entregáveis de inspeção e coordenação da cotação pode acessar a página da solução de usinagem CNC de precisão. Este guia continua focado na interpretação das evidências de medição, sem substituir esse fluxo comercial.
Converse sobre o desenho técnico e o contexto da inspeção
Perguntas frequentes
As respostas a seguir esclarecem erros comuns na interpretação de evidências sem definir um pacote universal de inspeção. Cada conclusão ainda depende do desenho técnico controlado, das normas aplicáveis, dos requisitos do cliente, da definição da característica, do método e da decisão pretendida. Use as respostas para fazer perguntas melhores e, em seguida, resolva os detalhes específicos do pedido nos documentos técnicos aplicáveis.
Um relatório de máquina de medição por coordenadas comprova que uma peça está em conformidade?
Não automaticamente. Ele pode fornecer evidências dimensionais robustas quando identifica a revisão controlada, a característica, a referência geométrica, a condição final da peça, o contexto do programa ou método, o resultado e a base da decisão. Por si só, não comprova a identidade do material, a cobertura de todas as unidades do lote nem a estabilidade do processo a longo prazo. A adequação também depende da grandeza a medir, da incerteza, da estratégia de apalpação e alinhamento e da regra usada para avaliar um resultado próximo ao limite.
Qual é a diferença entre exatidão e repetibilidade na usinagem CNC?
A exatidão diz respeito à proximidade do valor pretendido ou de referência; a repetibilidade diz respeito à proximidade entre resultados repetidos sob condições declaradas. Um processo pode repetir resultados bem agrupados em torno de um valor deslocado, enquanto um único resultado pode ficar próximo do nominal sem demonstrar repetibilidade. O método de inspeção, o plano amostral, a estabilidade do processo e a característica controlada determinam qual conclusão os dados sustentam. Nenhum dos termos, isoladamente, comprova a conformidade de todas as peças ou a capacidade estatística.
Uma tolerância mais estreita sempre exige um método de medição mais preciso?
O método precisa ser adequado à decisão de aceitação, mas “mais preciso” não é uma especificação completa. Geometria e acesso à característica, sensibilidade ao contato, condição superficial, ambiente, calibração, incerteza, produtividade e risco de uma decisão de aceitação incorreta são fatores relevantes. As equipes de engenharia e qualidade devem acordar a característica, a grandeza a medir, o método e a regra de decisão, em vez de selecionar equipamentos apenas pela marca, custo ou prestígio.
O que uma inspeção da primeira peça produzida comprova?
A inspeção da primeira peça produzida avalia uma configuração inicial ou modificada de produção em relação a um conjunto definido de requisitos. Seu escopo exato vem dos requisitos aplicáveis do setor, do cliente e do pedido. Um registro completo pode mostrar quais características foram avaliadas na configuração identificada e como os resultados foram decididos. Isso não comprova automaticamente que todos os itens de um lote de produção estão em conformidade, que características não listadas foram examinadas ou que o processo permanecerá estável em produções futuras. A cobertura precisa de evidências próprias.
A inspeção de 100% equivale a um processo capaz?
Não. Inspecionar cada unidade pode embasar a decisão sobre um lote definido para as características, o método e as regras de decisão utilizados. A capacidade do processo é uma afirmação estatística sobre um processo estável em relação aos limites de especificação e depende de dados independentes suficientes e de pressupostos declarados sobre distribuição e controle.
Por que dois métodos de inspeção podem apresentar resultados diferentes?
Dois métodos de inspeção podem usar condições de contato, estratégias de amostragem, filtros, alinhamentos, simulações de referências geométricas, tamanhos de sonda, ambientes ou algoritmos diferentes. Harmonize a grandeza a medir e o método e, em seguida, avalie a adequação à decisão pretendida; nenhum nome de instrumento é universalmente correto por si só.
Leituras relacionadas
As evidências de medição são apenas uma parte de uma decisão de fabricação mais ampla. Estes guias abordam questões relacionadas sem alterar o escopo informativo deste artigo: geometria do processo, comportamento dos materiais e efeitos comerciais da tolerância e do escopo da inspeção. Consulte-os depois de definir claramente a alegação de medição e a população representada pelas evidências.
- Guia de inspeção de desenhos técnicos para fresamento e torneamento
- Guia de seleção de materiais para usinagem CNC
- Como a tolerância e o escopo da inspeção afetam o custo da usinagem CNC
Referências e fontes
Este guia usa escopos públicos de normas e referências metrológicas para explicar conceitos, não para reproduzir normas controladas nem declarar uma regra de aceitação específica para um pedido. Sempre consulte a norma vigente e licenciada e os documentos aplicáveis do cliente quando a conformidade for importante. O material de fornecedores e fóruns analisado durante a pesquisa não fundamenta as conclusões a seguir.
- Política do NIST sobre rastreabilidade metrológica
- NIST/SEMATECH: capacidade do processo
- NIST/SEMATECH: amostragem de aceitação
- NIST: pesquisa em medição de superfícies de engenharia
- Escopo público da ISO 2768-1:1989
- Escopo público da ISO 14253-1:2017
- Visão geral das normas ASME Y14
- Contexto da inspeção da primeira peça produzida segundo IAQG 9102
Leia a alegação antes de confiar no número
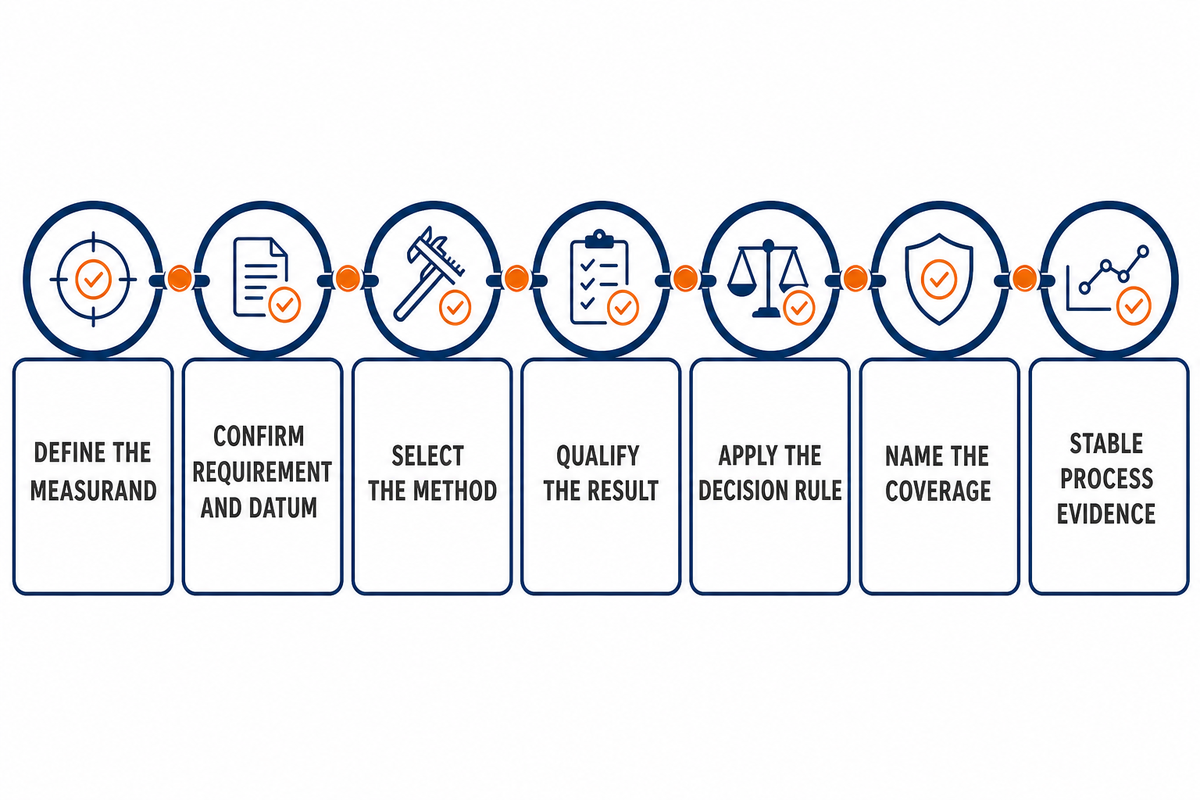
Uma alegação útil de precisão relaciona a característica geométrica a um método adequado, a uma decisão de conformidade, a uma população explicitamente definida e, quando se afirma algo sobre um período mais longo, a evidências de estabilidade do processo. Um relatório de inspeção bem elaborado só tem valor quando quem o lê sabe a qual requisito e população ele se refere, o que ainda é desconhecido e quem é responsável por decidir sobre resultados próximos aos limites.
A linguagem de busca e vendas costuma misturar uma denominação de processo, o nome de um equipamento, o resultado e uma promessa de desempenho. A tabela abaixo é um recurso editorial de tradução: cada expressão ainda precisa estar associada a uma característica geométrica, um método, um resultado e uma abrangência definidos para fundamentar uma alegação de precisão.
| Grupo de expressões observadas | Pergunta para avaliar as evidências |
|---|---|
| serviços de usinagem CNC de precisão; serviços de usinagem CNC de precisão; parceiro de usinagem; soluções de usinagem; capacidades de usinagem; compromisso com a qualidade; entrega no prazo | Quais evidências específicas do pedido sustentam a alegação sobre o fornecedor ou a entrega? |
| fresadoras CNC; torno CNC; máquinas de torneamento; CNC de 5 eixos; 5 eixos; máquinas CNC; equipamentos CNC; equipamentos de usinagem; CNC avançado; tecnologia avançada | Além do nome da máquina, quais características geométricas, preparação da máquina, condições ambientais e resultados verificados são relevantes? |
| usando CNC; usando usinagem CNC; usando controle numérico computadorizado; controle numérico computadorizado; controle automatizado de ferramentas de usinagem; sistemas CNC; programas CNC; programas de usinagem; programas de computador; programação CNC; tecnologia CNC | Quais programa controlado, revisão, correções e registro de inspeção correspondem ao resultado? |
| fabricação de precisão; precisão de fabricação; processo de fabricação; processo de produção; processo de usinagem de precisão; usando precisão; usando usinagem de precisão; usinagem tradicional; métodos tradicionais de usinagem | A expressão se refere a uma sequência de operações, a um requisito ou a evidências medidas? |
| peças CNC; peças usinadas por CNC; peças usinadas; peças usinadas de precisão; protótipo; peças complexas; formas complexas; detalhes minuciosos | Quais características geométricas e qual população o relatório realmente abrange? |
| alta precisão; de alta precisão; usinagem de alta precisão; CNC preciso; precisão de usinagem; precisão e exatidão; precisão e qualidade; exatidão dimensional; especificações exatas; requisitos de precisão | Quais tolerância, mensurando, incerteza e regra de decisão substituem o adjetivo? |
| ferramentas de usinagem; ferramenta de corte; eletroerosão; torneamento CNC; tipos de CNC | Isso é uma escolha de processo ou uma evidência de que uma característica geométrica está em conformidade? |
| usinagem para setores regulamentados; usinagem CNC de plásticos; variedade de materiais; expansão térmica; desperdício de material | Quais material, temperatura, condição e requisito do setor regem a decisão? |
| usos da usinagem; o que a usinagem produz; o que a usinagem exige; necessidades da usinagem; projeto de usinagem | Qual alegação exata está sendo feita e qual registro pode verificá-la? |
Nenhuma dessas expressões comprova uma tolerância hipotética de ±0,010 mm, uma incerteza de 0,005 mm, um limite de posição de 0,20 mm, uma condição de 20°C ou uma abrangência de 500 peças. Esses valores apenas reutilizam a notação didática apresentada acima; não são metas de produção da Zhenling.
Siga as evidências em ordem: defina o mensurando, confirme o requisito e a referência geométrica, selecione o método, qualifique o resultado, aplique a regra de decisão, especifique a abrangência e diferencie a decisão sobre o lote da estabilidade do processo. Essa sequência transforma “precisão”, um adjetivo promocional, em uma alegação de engenharia que pode ser analisada.
Em alta agora




ZHENLING / FABRICAÇÃO SOB DESENHO
Da dúvida técnica ao desenho técnico pronto para solicitar cotação
A Zhenling atende compradores industriais que precisam de flanges, corpos de válvula, rolos, tubos curvados e peças usinadas com perfis personalizados. Nossos engenheiros analisam o desenho técnico, a condição do material, o acúmulo de tolerâncias, a quantidade e os requisitos de inspeção antes de cotar a sequência de operações de usinagem.
COMECE COMDesenho técnico · Amostra · Dimensões críticas
DEFINAMaterial · Quantidade · Tolerância · Certificação
DESENHO TÉCNICO / MATERIAL / TOLERÂNCIA
Prepare as informações da sua peça
- DADOS DA PEÇA
- Desenho técnico 2D/3D ou amostra
- ANÁLISE DO PROCESSO
- Usinagem · conformação · soldagem · inspeção
- Canal de resposta
- Envie o formulário de contato do site
Usamos os dados que você envia para analisar sua solicitação e responder a ela. Consulte nossa Política de Privacidade.


